Entrez en contact avec Aubrik Company

Équipement de soudage pour tours éoliennes
Équipement de soudage pour tours éoliennes terrestres et offshore de 2–8 MW
Aubrik conçoit des lignes d’équipements de soudage pour tours éoliennes qui réduisent le temps de cycle d’un tronçon de tour de 12 heures à 4.5 heures et portent le taux de conformité des soudures de 88 % à 99,6 % — des performances éprouvées depuis 1999 sur 16 projets terrestres et offshore dans 8 marchés d’exportation.
ISO 9001
Marquage CE
EN 1090-2 EXC3
Vérifié par TÜV SÜD
Exportation dans 16 pays
27 ans (depuis 1999)

- Plage de diamètres des tours
- 2,5 – 6,0 m
- Capacité de charge du vireur
- jusqu’à 2 000 t
- Précision de positionnement
- ±0,1 mm/m
- Procédés de soudage
- SAW · FCAW-G · GTAW
- Alimentation électrique
- Triphasé 3-phase 380V ±15 %, 50/60 Hz
- Normes
- IEC 61400 · EN 1090-2 · ISO 15614-1
Pourquoi le soudage des tours éoliennes exige davantage qu’une automatisation généraliste
Les équipements de soudage pour tours éoliennes tombent rarement en défaut parce que les soudures rompent. Contrairement aux idées reçues, les fissures de soudage sur les viroles de tours ne constituent pas un mode de défaillance courant en service. En réalité, c’est toute la chaîne de production qui prend du retard : la fatigue des opérateurs augmente avec l’épaisseur de l’acier, le suivi du soudage ne suit plus les cycles SAW multipasses et la pression sur les délais se propage d’un tronçon de tour au suivant. En pratique, le problème rencontré est l’effondrement du débit de production, et non l’intégrité des soudures. Évaluez séparément la conformité des soudures et le flux de production : l’accostage, la manutention, l’inspection et les opérations en aval peuvent tous influer sur le calendrier de livraison.
Les trois contraintes qui transforment la production de tours
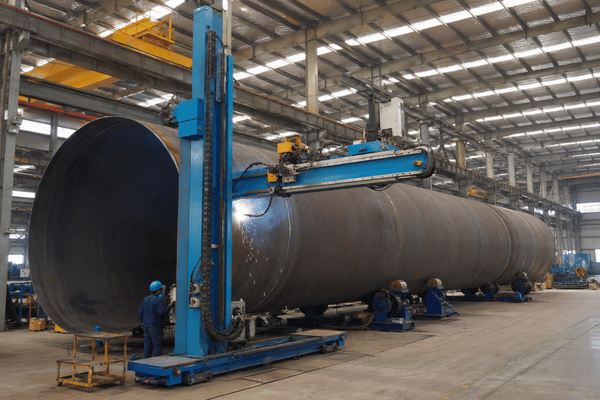
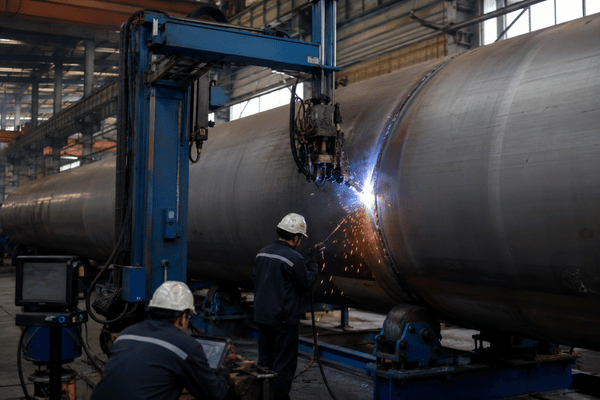
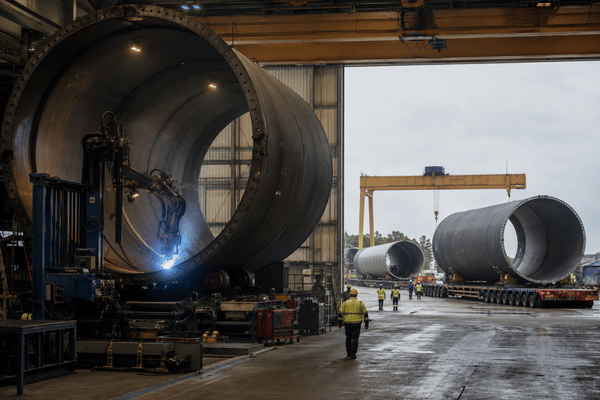
Dans la production de tours éoliennes terrestres comme dans la fabrication métallique de tours éoliennes offshore, trois contraintes redéfinissent la décision d’achat : la capacité, la conformité et la logistique.
01. AXE
02. AXE
03. AXE
Le rôle réel des équipements de soudage pour tours éoliennes — sans détour
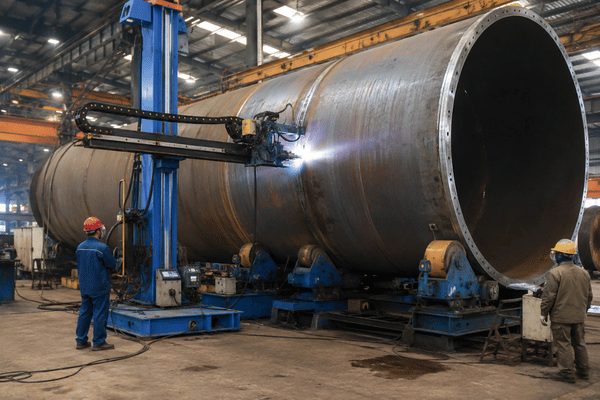
La réalité est la suivante : les équipements modernes de soudage pour tours éoliennes reposent sur trois sous-systèmes modulaires. Les manipulateurs de soudage à colonne et flèche, les vireurs de soudage et les lignes intégrées de production de tours éoliennes soudent à l’échelle industrielle les tronçons de tours, les semelles et les encadrements de porte. Le manipulateur traite les assemblages longitudinaux. Le vireur traite les assemblages circonférentiels et l’accostage. La ligne intégrée réunit le coupage, le roulage de tôle, l’accostage, le SAW et le traitement après soudage dans un même flux continu, ce que les fabricants de tours désignent parfois comme la fourniture complète d’un fabricant de lignes de soudage pour tours éoliennes, par opposition à un lot d’équipements disparates. La même logique s’applique à la fabrication des tours éoliennes et dessert les fabricants voisins de tours d’éoliennes situés un niveau en amont dans la chaîne d’approvisionnement.
Précisons d’emblée le compromis inhérent à cette architecture. Une configuration modulaire à 3 systèmes permet au fabricant de combiner les équipements, par exemple de commencer avec un ensemble manipulateur-vireur, puis d’ajouter ultérieurement une ligne intégrée, mais elle ne réduira pas les cycles de la même manière qu’une ligne entièrement intégrée conçue pour un nouveau site. Nous n’affirmerons pas que la solution modulaire est toujours supérieure. Le bon choix dépend de la situation de l’atelier : se prépare-t-il à passer à la catégorie 6 MW ou travaille-t-il déjà dans cette catégorie ?
L’automatisation du soudage des tours éoliennes est indispensable. Les appareils à pression destinés aux tours éoliennes, les grandes semelles circulaires et les tronçons de viroles coniques constituent une infrastructure qui ne pouvait tout simplement pas changer d’échelle en 1999, lorsque Aubrik a participé à la construction des premiers systèmes d’automatisation pour les équipements d’appareils à pression. En 2024, un ensemble moderne de positionnement pour le soudage des tours éoliennes — couronne de vireur associée à un positionneur à colonne et flèche — représente le seuil d’entrée minimal pour un fabricant souhaitant dépasser la catégorie 3 MW.
Les équipements Aubrik de soudage pour tours éoliennes sont issus de 27 années d’expérience dans l’automatisation des appareils à pression et des structures en acier. L’acier au carbone et les aciers à haute résistance — Q345E, S355J2G3, ASTM A529 — alimentent continuellement ces lignes.
Cas de référence
Mongolie-Intérieure
400 MW (2024) :
une série de 130 tronçons de tours de 6 MW (diamètre de 4,8 m, épaisseur de paroi de 60 mm) est passée de 8 tronçons/mois avec 20 soudeurs et un taux de conformité de 88 % à 32 tronçons/mois avec 12 opérateurs et un taux de conformité de 99,2 %. Douze mois de fonctionnement stable. Lignes intégrées WT-WL-5000.
Configuration
Gamme Aubrik pour le soudage des tours éoliennes — des postes individuels aux lignes de production intégrées
Le soudage des semelles de tours éoliennes, le soudage multipasse des viroles tubulaires et l’optimisation des contraintes résiduelles entre tour et semelle sont largement documentés dans les brevets et la littérature scientifique — voir USPTO 8082719 (assemblages de tours d’éoliennes), USPTO 7096639 (raccordement par semelle de composants de tours tubulaires) et la taxonomie de l’U.S. DOE Wind Energy Technologies Office relative à l’automatisation de la fabrication métallique. Les sous-systèmes Aubrik WT-WM, WT-WR et WT-WL correspondent à cette littérature technique, avec des références de modèles documentées et des PQR testés.
3 familles de produits couvrent l’ensemble du processus de production des tours éoliennes. Choisissez un sous-système pour moderniser une installation existante, ou spécifiez une ligne WT-WL-5000 complète pour un atelier de fabrication nouvellement inventé. Tous les équipements de soudage de tours éoliennes Aubrik fonctionnent en triphasé 3-phase 380 V 15 %, 50/60 Hz et sont compatibles avec la plupart des réseaux électriques européens, de l’ASEAN et sud-américains.
[UNIT-01] Manipulateurs
Série WT-WM
[UNIT-02] Vireurs de soudage
Série WT-WR
[SYSTEM-03] Ligne complète
WT-WL-5000
01
SPÉCIFICATION WT-WM-8080 & 6060
Manipulateurs de soudage à colonne et flèche
Machines de soudage des assemblages longitudinaux
- Structure en caisson à haute résistance, dotée de guidages linéaires et de réducteurs cycloïdaux, conçue pour une précision de positionnement de 0,1 mm/m.
- Variation continue de la vitesse, rotation de colonne à 360°, soudage multicouche continu
- Options : récupération du flux, suivi en temps réel des paramètres d’arc, têtes de soudage multifils
- SAW, FCAW-G — consultez notre page pilier consacrée aux manipulateurs de soudage à colonne et flèche pour les applications hors secteur éolien
Jiangsu, 4–6 MW, 2023 : huit manipulateurs WT-WM-8080. Le cycle longitudinal manuel est passé de 12 h/tronçon à 4,5 h/tronçon. La déformation a été réduite de >1,5 mm/m à ≤0,8 mm/m. Le taux de conformité est passé de 90 % à 99,6 % — le projet de 200 MW a été achevé avec deux mois d’avance.
ACTIONNEUR : EN LIGNE
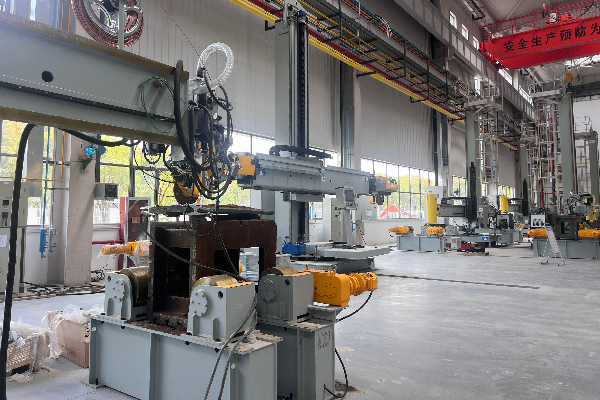
| Paramètre technique | WT-WM-8080 | WT-WM-6060 |
|---|---|---|
| Diamètre de la pièce | 2,5 – 6 m | 2 – 4,5 m |
| Course maximale de la flèche | Dimensions : 8 m × 8 m | Dimensions : 6 m × 6 m |
| Précision de positionnement | ±0,1 mm/m | ±0,1 mm/m |
| Encombrement (L×l×H) | 8000 × 3000 × 8000 mm | 6000 × 2500 × 6000 mm |
| Masse | 5,2 t | 3,8 t |
02
ÉTALONNAGE : STABLE
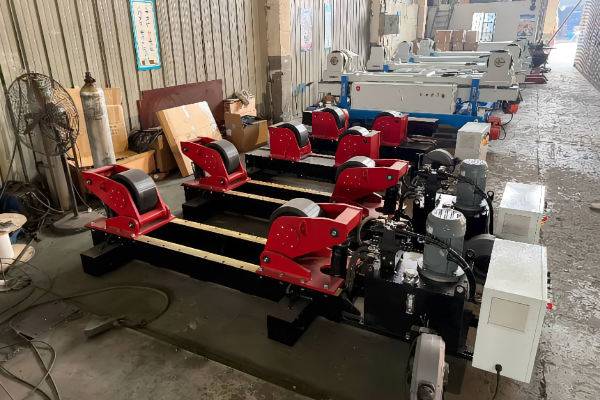
SPÉCIFICATION WT-WR-1000
Vireurs de soudage
Vireur auto-aligneur et variantes d’accostage
- Systèmes d’accostage auto-aligneurs à réglage hydraulique — diamètre de 2.5 à 6,0 m, capacité jusqu’à 2 000 t.
- Options : accouplement en mousse, en acier ou en caoutchouc ; profil des galets ou des protections déterminé par la stratégie de protection de surface
- Le manipulateur d’accostage auto-aligneur suit automatiquement les variations de diamètre des tubes de distribution lors du soudage circonférentiel multi-arc
- Manipulateur d’accostage avec alignement hydraulique tôle contre tôle, à moins de 1 mm de la jonction des bords de tôle
Fabricant de semelles offshore du Shandong (6–8 MW, semelles de 5,5 m, 2023) : dix vireurs auto-aligneurs WT-WR-1000. L’alignement manuel nécessitait 2–3 heures par semelle, avec un décalage de soudage de 7 %. Après leur adoption — alignement en 20 minutes, décalage inférieur à 1 %, coûts de reprise réduits de 85 %. Les 200 semelles ont toutes réussi l’inspection tierce, avec un taux de réussite de 100 %.
| Paramètre technique | WT-WR-1000 |
|---|---|
| Diamètre de la pièce | 3 – 5,5 m |
| Capacité de charge | 1 000 t |
| Précision de positionnement | ±1 mm |
| Procédés de soudage compatibles | SAW / FCAW-G / GTAW |
| Encombrement | 4500 × 2800 × 1600 mm |
| Masse | 8,8 t |
03
SYSTÈME WT-WL-5000
Lignes de soudage automatisées intégrées
Ligne de soudage de tours pour la production en série
- Relie le coupage CNC des tôles, le roulage, le poste d’accostage, les manipulateurs, les vireurs ainsi que le décapage et la peinture après soudage
- Conçue pour des tours de 2-8 MW — hausse de productivité pouvant atteindre 300 % – 400 % par rapport à un procédé manuel comparable
- Spécifiez le procédé de soudage, la configuration d’alimentation en fil et le taux de dépôt requis pour la conception de la tour et le mode opératoire de soudage qualifié.
- Coordonnez les postes auxiliaires de soudage de tubes avec la ligne principale et confirmez leur compatibilité avec la série de manipulateurs FWM pour le soudage de tubes, selon les dimensions de tubes et le procédé de soudage spécifiés.
Fabricant de tours de 6 MW au Xinjiang (objectif de 500 tours/an, 2022) : trois lignes WT-WL-5000. Situation antérieure — 80 salariés produisant 320 tours/an. Après la mise en service — 25 salariés produisant 550 tours/an. Le coût unitaire a diminué de 28 %. Le taux de conformité des soudures est resté stable à 99,5 %.
SYS_LINK : SYNCHRONISÉ

| Paramètre technique | WT-WL-5000 |
|---|---|
| Diamètre de la pièce | 2,5 – 6 m |
| Capacité de charge | 1 500 t (sur mesure jusqu’à 2 000 t) |
| Précision de positionnement | ±0,15 mm/m |
| Procédés de soudage | SAW, FCAW-G, GTAW |
| Encombrement | 50 000 × 8 000 × 6 000 mm |
| Masse | 120 t |
Automatisation Aubrik ou soudage manuel — des chiffres, pas des promesses
À mesure que l’épaisseur des tôles augmente, la productivité du soudage manuel dans le secteur éolien se rapproche de la limite imposée par la dureté des tôles et se trouve restreinte par la fatigue des opérateurs. Le soudage robotisé améliore le procédé à un rythme impossible à atteindre avec deux opérateurs humains par équipe, comme prévu à l’origine. Ce n’est pas seulement l’arc qui accélère l’ensemble du cycle : le procédé est entièrement déshumanisé.
Comparaison des temps de cycle et des résultats qualité
| Critère de performance | Soudage manuel (référence) | Aubrik WT-WM-8080 | Aubrik WT-WL-5000 intégrée |
|---|---|---|---|
| Temps de cycle par tronçon de tour | 12 heures | 4.5 heures | 3 – 5 heures |
| Maîtrise de la déformation | >1,5 mm/m | ≤0,8 mm/m | Positionnement à ±0,15 mm/m |
| Taux de conformité des soudures | 88 – 90% | 99.6% | 99.2 – 99.5% |
| Soudeurs par ligne de production | 20 | 12 | 25 (mais production multipliée par 4×) |
| Taux de dépôt SAW | référence | ≈3× le procédé manuel | SAW bifil : +20–30 % par rapport au courant continu monofil [données sectorielles] |
| Coût des reprises par rapport à la référence manuelle | référence | -85% | -85 à -90 % |
Ce que ces chiffres signifient pour votre coût total de possession
Problème. Cause. Solution. Preuve.
PROBLÈME
Le SAW à chargement manuel limite la production bien en dessous du rythme exigé par le calendrier d’une tour de 6 MW.
CAUSE
La capacité physique et mentale de l’être humain à porter ou à faire pivoter le matériau dans le chanfrein d’une tôle mince augmente de façon exponentielle. Davantage d’usure pour les tôles minces et davantage de sollicitations lors des cycles multipasses.
SOLUTION
L’automatisation Aubrik remplace la limite manuelle par un procédé SAW piloté.
PREUVE
Les trois WT-WL-5000 du Xinjiang produisent 550 tours/an avec 25 hommes — 80 hommes en produisaient 320.
Aperçu du retour sur investissement — fabricant de tours de 6 MW au Xinjiang (12 mois d’exploitation)
-69%
Effectif salarié
80 → 25
+72%
Tours par an
320 → 550
-28%
Coût unitaire par tour
99.5%
Conformité stable des soudures
[SYS-GLOBAL-OPS]
Terrestre, offshore, réparation
Terrestre, offshore, réparation
Où les lignes Aubrik pour tours éoliennes sont déjà exploitées
Les équipements Aubrik de soudage pour tours éoliennes ont été fournis pour plus de 16 projets de référence sur 3 continents, pour des puissances de 2 à 8 MW, des installations terrestres et offshore, des constructions neuves et des réparations sur site. Plus de 8 pays d’exportation — installations en Espagne, Allemagne, Russie, Inde, Brésil, France, Italie et au Vietnam.
01
Terrestre (2–6 MW) — réalité de l’atelier de production [SPEC-01]
Ningxia, 500 MW (2024)
Déploiement des WT-WM-8080 + WT-WR-1000 : le soudage est passé de 15 heures à 5 heures par tronçon. 120 tronçons ont été livrés avec 4 mois d’avance. Taux de conformité des soudures : 99,5 %.
Mongolie-Intérieure, 400 MW (2024)
130 tours de 6MW chacune, de 4,8 m de diamètre et 60 mm d’épaisseur de paroi, pour la ligne WT-WL-5000. Comparaison : 8/mois (20 soudeurs, 88 %) contre 32 tronçons/mois (12 opérateurs, 99,2 %).
Hebei, 3-5 MW (2023)
Réinitialisation de la commande des matériaux sur les moteurs Siemens et 5x essais par T/CI-2024 sur des aciers de structures métalliques. Stabilité éprouvée pendant 3 ans. 0 fissure de soudage depuis le démarrage.
02
Offshore (4–8 MW) — validation pluriannuelle [SPEC-02]
2023 (projet offshore de 300MW au Guangdong)
WT-WL-5000 avec traitement anticorrosion pour l’offshore, fonctionnement stable pendant deux ans, intégrité de la peinture de 98 % lors de l’inspection, pénétration en profondeur des soudures > 98 %
Fournisseur de semelles offshore du Shandong
6-8 MW, semelles de 5,5 m, année 2023 — le client a commandé dix ensembles de vireurs auto-aligneurs WT-WR-1000. Au total, 200 semelles ont réussi leur inspection tierce à 100 %.
Usine offshore de 8MW à Shanghai (2024)
WT-WL-5000 sur mesure, charge nominale de 2,000tons et traitement anticorrosion secondaire. Amélioration des performances de 40 %, avec un taux de conformité de 99,7 % pour les tours à paroi épaisse de type 8MW.
03
Maintenance et réparation sur site
Parc éolien du Shanxi (2023)
WT-WM-3030 + WT-WR-500 portables. Réduction du temps de réparation d’une tour de 7 jours à 1.5 jours. Économie de 30 % sur 12 tours. Aucun démontage des tours.
04
Secteurs connexes
Appareils à pression, réservoirs de stockage
La même plateforme WT-WM & WT-WR dessert les fabricants voisins de composants cylindriques. Un fabricant pétrochimique du Shandong a utilisé la WT-WM-6060 pour le soudage de réservoirs de stockage. Le temps de cycle est passé de 25 jours à 10 jours/réservoir. Le taux de conformité a atteint 99,8 %. Économie de $3 millions sur 50 réservoirs.
Journal d’exploitation Aubrik des tours — cumul de 16 projets
| Projet et année | Région | Catégorie MW | Amélioration du cycle de soudage | Hausse du taux de conformité | Durée d’exploitation |
|---|---|---|---|---|---|
| Mongolie-Intérieure (2024) | Terrestre | 6 MW | 8 → 32 tronçons/mois | 88% → 99.2% | 12 mois de stabilité |
| Jiangsu (2023) | Terrestre | 4–6 MW | 12h → 4,5h par tronçon | 90% → 99.6% | Projet de 200 MW, achevé avec +2 mois d’avance |
| Xinjiang (2022) | Terrestre | 6 MW | 320 → 550 tours/an | 99,5 % stable | 3+ ans |
| Ningxia (2024) | Terrestre | 2–6 MW | 15h → 5h par tronçon | 99,5 % sur 120 tronçons | 4 mois d’avance |
| Guangdong (2023) | Offshore | 4–6 MW | Traitement de qualité marine | Pénétration des soudures de 98 % | 2 ans de stabilité |
| Shandong (2023) | Offshore | 6–8 MW | Alignement : 2–3h → 20 min | PIR tierce partie réussi à 100 % | 200 semelles expédiées |
| Shanghai (2024) | Offshore | 8 MW | Efficacité : +40 % | 99.7% | Ligne sur mesure de 2 000 t |
| Hebei (2023) | Terrestre | 3–5 MW | Zéro fissure de soudage | Stable | 3+ ans |
| Fujian (2023) | Terrestre | Projet de 250 MW | WT-WM-6060 qualifiée par un organisme tiers | Spécifications PA + pénétration dépassées | Production |
| Shanxi (2023) | Réparation | — | 7d → 1.5d par tour | Coût : -30 % | 12 tours entretenues |
| Gansu (2023) | Service | WT-WR-1000 | Résolution de la panne en 17h | Perte de -CNY 500K évitée | Stable depuis |
| Liaoning (2023) | Terrestre | Mise à niveau SAW | Taux de dépôt 3× supérieur au manuel | Reprises : -80 % | WT-WM-8080 |
| Sichuan (2023) | Terrestre | Passage de 3–6 MW | Efficacité de changement : +40 % | Stable | WT-WM personnalisée |
| Yunnan (2023) | Terrestre | Ligne standard pour tours | Livraison en 48 jours, prête pour la production en 58 jours | Stable | 10× WT-WM-6060 |
| Guangxi (2023) | Exportation — Asie du Sud-Est | — | 50 ensembles certifiés TÜV SÜD EN 1090-2 | Qualité export | Plusieurs clients |
| Pétrochimie du Shandong (2024) | Secteur connexe | Réservoirs de stockage | 25d → 10d par réservoir | 99.8% | 50 réservoirs, économie de CNY 3M |
[DOC-CTRL] Normes de qualité
[SYS-MATRIX] Référentiel de conformité
Certifications, normes et rapport qualité de soudage associés à chaque tour
N’achetez pas d’équipements de soudage pour tours éoliennes en vous fondant uniquement sur les logos de certification. La confiance des acheteurs repose sur les échantillons de soudure et les normes. Vous trouverez ci-dessous l’ensemble des éléments de conformité des équipements Aubrik, ainsi qu’un véritable exemple de rapport qualité de soudage établi par un organisme tiers :
01ISO 9001Management de la qualité
02Marquage CEConformité UE
03EN 1090-2 EXC3Exécution des structures en acier
04IEC 61400Conception des éoliennes
05ISO 15614-1Descriptif du mode opératoire de soudage
06Vérifié par TÜV SÜDExportation de 50 unités depuis le Guangxi
07GB/T 1591Acier faiblement allié à haute résistance
08GB 50661Soudage des structures en acier
EN 1090-2 EXC3 pour les viroles de tours en tubes d’acier. DIN 18008-3 détermine la classe d’exécution. EN 1090-2 7.6.1 met en relation les limites d’imperfections et le niveau de qualité B de l’ISO 5817. Dans ce cadre, l’exportation par Aubrik de 50 unités du Guangxi vers l’Asie du Sud-Est a réussi l’audit TV SD.
Exemple de rapport qualité de soudage
Rapport n°WT-QR-20260417-001
ÉquipementWT-WM-8080
Date d’essai2026-04-17
NormesEN 1090-2, ISO 15614-1
| Élément contrôlé | Méthode | Exigence de la norme | Résultat | Conforme / non conforme |
|---|---|---|---|---|
| Pénétration de la soudure | Contrôle par ultrasons (UT) | ≥95 % de l’épaisseur de la tôle | 98% | Conforme |
| Aspect de la soudure | Contrôle visuel | Aucune fissure, porosité ou morsure | Régulier, sans défaut | Conforme |
| Résistance à la traction de l’assemblage soudé | Essai de traction | ≥420 MPa | 450 MPa | Conforme |
| Résilience (-20 °C) | Essai de résilience Charpy | ≥34 J | 42 J | Conforme |
| Précision de positionnement | Positionnement laser | ±0,1 mm/m | ±0,08 mm/m | Conforme |
Conclusion : tous les éléments contrôlés ont satisfait aux exigences. L’équipement convient à la fabrication des tours éoliennes. Il s’agit d’une version expurgée destinée à l’affichage ; la documentation WPS/PQR complète accompagne chaque expédition conformément à l’ISO 15614-1.
[R&D-LOG] Essais internes
« Nous avons testé quatre plages d’énergie de soudage SAW par rapport au PQR ISO 15614-1 avant de sélectionner les réglages par défaut de la WT-WL-5000. L’épaisseur de paroi de 60mm utilisée en Mongolie-Intérieure a nécessité l’ajout en usine d’une tête tandem à grande longueur libre de fil, qui a depuis réussi deux cycles de qualification. » — Équipe d’ingénierie Aubrik, notes de R&D sur le lancement de la ligne intégrée WT-WL-5000
Le suivi de la qualité du soudage moderne des tours éoliennes dépend fortement de l’imagerie thermique du comportement de refroidissement passe par passe, évalué par rapport au spectre des temps de refroidissement du PQR. Les contrôles non destructifs après soudage ne suffisent pas à traiter la dérive de l’énergie de soudage dans un assemblage SAW multipasse de 60mm — le suivi passe par passe est désormais la norme pour les opérations offshore.
[ SYS-01 : VUE D’ENSEMBLE ]
Guide des achats — délai de livraison, personnalisation, garantie et assistance mondiale
Lors du choix d’un matériel de soudage pour tours éoliennes, les acheteurs examinent 3 questions : le délai d’arrivée, les possibilités de personnalisation et l’assistance après-vente à plus de 8 000 km. Le plateau ci-dessous répond à ces préoccupations essentielles :
[ DATA: SPEC-MATRIX ]
| Critère d’achat | Engagement d’Aubrik |
|---|---|
| Délai de livraison d’un modèle standard | 45 – 60 jours après confirmation de la commande |
| Délai de livraison d’une ligne personnalisée | 60 – 90 jours (variantes personnalisées du WT-WL-5000) |
| Garantie | Garantie gratuite de 1 an sur l’ensemble du matériel + disponibilité des pièces à vie |
| Réseau de maintenance | Assistance technique 24/7 sur 16 marchés d’exportation |
| Personnalisation OEM | Disponible — la ligne personnalisée de 2 000 tonnes pour des tours de 8 MW à Shanghai en constitue un exemple |
| Installation et mise en service | Sur site par les ingénieurs Aubrik, avec formation des opérateurs incluse |
| Documentation | Fiches techniques (chinois / anglais), dossier PQR/WPS conforme à ISO 15614-1, dossier de certification EN 1090-2 |
[ PROCESS: ENG-CUSTOM ]
Déroulement concret de la personnalisation
La personnalisation OEM d’une ligne de soudage pour tours éoliennes va au-delà de l’apposition d’une marque ; elle repose sur un processus d’ingénierie de 60-90 jours. Le WT-WL-5000 personnalisé pour un fabricant de Shanghai spécialisé dans les installations offshore de 8 MW supportait une charge de 2 000 tonnes et intégrait des dispositifs anticorrosion secondaires. Le rendement de production a augmenté de 40 % et le taux de conformité a atteint 99,7 % pour les tours à parois épaisses de 8 MW.
La prévision des délais de livraison est devenue un domaine d’étude ; un article de recherche de 2024 sur la prévision des délais dans les usines de tours éoliennes montre que la rigueur opérationnelle pèse désormais davantage sur la fiabilité de l’acheminement que la seule vitesse de fabrication. [Réf. : MDPI 2024, prévision des délais].
[ CASE: RELIABILITY ]
Fiabilité du service après-vente — le cas du Gansu
Dans les 17 heures suivant une panne d’un WT-WR-1000 sur un site du Gansu, l’intervention d’Aubrik a permis de résoudre le problème et d’éviter plus de 500 000 yuans de pertes liées à l’arrêt de production. La planification ultérieure d’une maintenance préventive pour cette ligne a évité que le même type de panne ne se reproduise. C’est ainsi que les relations avec les clients OEM perdurent après la première année.
Outils pour le matériel de soudage de tours éoliennes
Sélecteur de modèle pour tours éoliennes
Déterminez avec précision la configuration du matériel de soudage de forte capacité adaptée aux dimensions de vos tours éoliennes et aux paramètres techniques de votre projet.
Configurer maintenant
Calculateur de capacité de production des tours
Calculez les temps de cycle réels de votre fabrication métallique et déterminez les capacités de production annuelles maximales de vos lignes de soudage multipostes.
Calculer le rendement
Liste de contrôle de conformité
Auditez vos protocoles de soudage à l’arc sous-marin et d’assemblage des tours éoliennes au regard des référentiels de qualité et des certifications de l’industrie lourde à l’échelle mondiale.
Vérifier la conformité
Configurez votre ligne de matériel de soudage pour tours éoliennes
Les demandes de prix habituelles précisent les éléments suivants : classe, plage de diamètres extérieurs (OD) des tours, plage d’épaisseurs de paroi et volume réel de production ; le bureau d’études Aubrik fournit une proposition de conception technique et un exemple de PQR sous 1 jour ouvré
Demander un devis personnalisé
Questions fréquentes
Q : Quels procédés de soudage le matériel Aubrik pour tours éoliennes prend-il en charge ?
R : Les procédés proposés sont le SAW, le FCAW-G et le GTAW. Le SAW convient particulièrement aux soudures longitudinales et circulaires sur parois épaisses. Les réparations sur site, les passes de fond sur des assemblages à chanfrein semi-étroit et les soudures courtes font souvent appel au FCAW-G. Pour les travaux de précision, notamment les soudures critiques des tours offshore, envisagez le GTAW. Ainsi, chez un fabricant de tours établi dans le Liaoning, le WT-WM-8080 a atteint environ un tiers du taux de dépôt du SAW manuel et un quatre-vingtième du volume de reprises. (Les acheteurs qui recherchent des informations sur les machines ou le matériel de soudage d’éoliennes peuvent consulter le tableau de référence décisionnelle Aubrik par puissance en mégawatts.)
Q : Les lignes Aubrik peuvent-elles prendre en charge des tours offshore de 8 MW présentant une épaisseur de paroi de 60 mm ?
R : Oui, c’est possible. Le WT-WL-5000 supporte normalement 1 500 t et peut être personnalisé pour dépasser 2 000 t, comme l’illustre une unité de 2 000 t dotée d’une protection anticorrosion secondaire et destinée à un fabricant de Shanghai spécialisé dans les installations offshore de 8-MW. Les épaisseurs de paroi appropriées sont détaillées dans notre tableau de référence décisionnelle. Pour toute paroi de plus de 50 mm, Aubrik utilise le SAW tandem à grande longueur libre avec chanfreins semi-étroits ; il s’agit aujourd’hui de la méthode privilégiée pour les applications offshore.
Q : Quel est le délai de livraison habituel et comment la personnalisation s’y intègre-t-elle ?
R : Le délai d’acheminement d’une machine standard varie de 45 à 60 jours. Les lignes intégrées personnalisées telles que le WT-WL-5000 (y compris ses variantes) demandent généralement entre 60 et 90 jours. Nous avons même acheminé dix unités du WT-WM-6060 vers une usine du Yunnan en seulement 48 jours : son site était prêt à fonctionner dans les 58 jours suivant leur arrivée ! Les options de personnalisation comprennent la capacité de charge, le niveau de protection anticorrosion, l’ajout du SA tandem ou multifil et l’intégration à vos lignes existantes de coupage CNC et de roulage de tôles.
Q : Comment Aubrik se compare-t-il aux autres fabricants de matériel de soudage pour tours éoliennes en matière de coût et de délai de livraison ?
R : Notre avantage concurrentiel repose sur l’exhaustivité de notre offre, et non sur une majoration tarifaire liée à la marque. Cette offre comprend un vaste ensemble de données issues de rapports sur la qualité du soudage, 16 exemples de projets documentés, ainsi qu’une vérification par le tiers TÜV SÜD pour le projet d’exportation de 50 machines vers le Guangxi. Les ingénieurs à la recherche d’une machine de soudage pour tours d’éoliennes doivent évaluer cet ensemble de preuves parallèlement aux prix catalogue. L’analyse du coût global d’exploitation d’une ligne pour tours éoliennes offshore indique clairement que les lignes intégrées Aubrik surpassent leurs équivalents européens lorsque tous les facteurs opérationnels, y compris les coûts d’arrêt de production, sont pris en compte. De nombreuses études indépendantes sur la valeur économique ont démontré un retour sur investissement des systèmes de soudage automatisés sous 1 à 3 ans, principalement grâce aux économies de main-d’œuvre et à l’augmentation de capacité qui en résulte (synthèse du retour sur investissement axée sur l’industrie). Si votre service achats évalue la meilleure solution d’automatisation pour le soudage d’éoliennes, examinez attentivement la méthode employée par chaque fournisseur pour constituer les PQR/WPS.
Q : À quelles certifications et normes de soudage Aubrik se conforme-t-il ?
R : ISO 9001, marquage CE, EN 1090-2 EXC3 (avec audit TÜV SÜD portant sur l’exportation de 50 unités vers le Guangxi), IEC 61400, ISO 15614-1, AWS D1.1, GB/T 1591 et GB 50661. Chaque expédition comprend un dossier PQR/WPS conforme à ISO 15614-1. L’exemple de rapport sur la qualité du soudage WT-QR-20260417-001 d’Aubrik présente le cadre d’inspection réel en cinq lignes.
Q : Comment Aubrik assure-t-il la maintenance du matériel installé à l’étranger ?
R : Les clients peuvent compter sur notre assistance complète, 24/7. Ce service comprend l’installation et la formation sur site, une garantie complète de 1 an couvrant les pièces et la main-d’œuvre dans 16 pays (par exemple l’Allemagne, l’Espagne, la Russie, l’Inde, le Brésil, la France, l’Italie et le Vietnam), ainsi que la disponibilité immédiate des pièces de rechange critiques dans des dépôts de maintenance situés en Europe et en Asie du Sud-Est. Tout récemment, une panne survenue chez notre client du Gansu a été diagnostiquée et corrigée en moins de 17 heures, évitant ainsi plus d’un demi-million de RMB (US$ 80k) de pertes liées à l’arrêt de production.
Q : Les effets du vent posent-ils problème pour ces procédés de soudage en extérieur ou dans des ateliers partiellement fermés ?
R : Le choix du procédé importe encore plus que celui du matériel. Les 2 procédés autoprotégés (FCAW et soudage à l’électrode enrobée) sont relativement insensibles au vent. Le SAW, qui assure l’essentiel de la fabrication des tronçons de tours, est protégé par le lit de flux et ce procédé n’est utilisable qu’en atelier. Le GMAW et les procédés sous gaz de protection nécessitent des écrans coupe-vent ou des zones de soudage entièrement fermées. Aubrik propose des lignes intégrées pour les environnements de production en atelier, ainsi que les séries portables WT-WM-3030 et WT-WR-500 pour les interventions sur site lorsque le procédé de soudage le permet.
Tendance actuelle



