
Entrez en contact avec Aubrik Company

Mis à jour en juillet 2026 · Relu par l’équipe technique d’Aubrik.
Les positions de soudage sont les orientations normalisées d’un assemblage soudé par rapport à la gravité. Cette seule variable détermine la difficulté du soudage, sa rapidité d’exécution et sa conformité lors du contrôle. L’American Welding Society (AWS) a attribué à chaque position un chiffre correspondant à l’orientation (1 pour à plat, 2 pour horizontale, 3 pour verticale et 4 pour au plafond) et une lettre précisant le type de soudure (F pour une soudure d’angle, G pour une soudure bout à bout). Pour les tubes, s’ajoutent des positions fixes et en rotation allant jusqu’à 6G. Voici une présentation complète de toutes les positions de soudage sur tôle et tube, de 1G à 6G. Nous comparerons les codes AWS aux codes ISO/EN 6947 couramment indiqués sur les plans européens, les classerons selon leur difficulté réelle et montrerons comment un positionneur de soudage permet de ramener presque toutes ces positions au soudage à plat.
| Code AWS | Orientation | Type de pièce | ISO 6947 | Difficulté (1–5) |
|---|---|---|---|---|
| 1F / 1G | À plat | Tôle | PA | 1 — la gravité facilite le soudage |
| 2F | Soudure d’angle horizontale | Tôle | PB | 2 |
| 2G | Soudure bout à bout horizontale | Tôle | PC | 3 |
| 3F / 3G | Verticale | Tôle | PF (montante) / PG (descendante) | 4 |
| 4F | Soudure d’angle au plafond | Tôle | PD | 4 |
| 4G | Soudure bout à bout au plafond | Tôle | PE | 5 — position de base la plus difficile |
| 1G (en rotation) | Tube en rotation, soudure maintenue à plat | Tube | PA | 1 |
| 2G | Tube vertical, soudure horizontale | Tube | PC | 3 |
| 5G | Tube horizontal fixe | Tube | PF / PG autour de la circonférence | 5 |
| 6G | Tube fixe à 45°±5° | Tube | H-L045 | 5 — épreuve la plus difficile |
| 6GR | 6G avec une bague de restriction | Tube | H-L045 (accès restreint) | 5+ |
Ce tableau récapitule les principaux types de positions de soudage, sur tôle comme sur tube. Sources : définitions des positions dans AWS A3.0 / D1.1 ; codes de position ISO 6947:2019. Remarque : la difficulté indiquée constitue un classement général ; consultez la section consacrée au classement pour savoir précisément ce qui est considéré comme difficile.
Que sont les positions de soudage ?
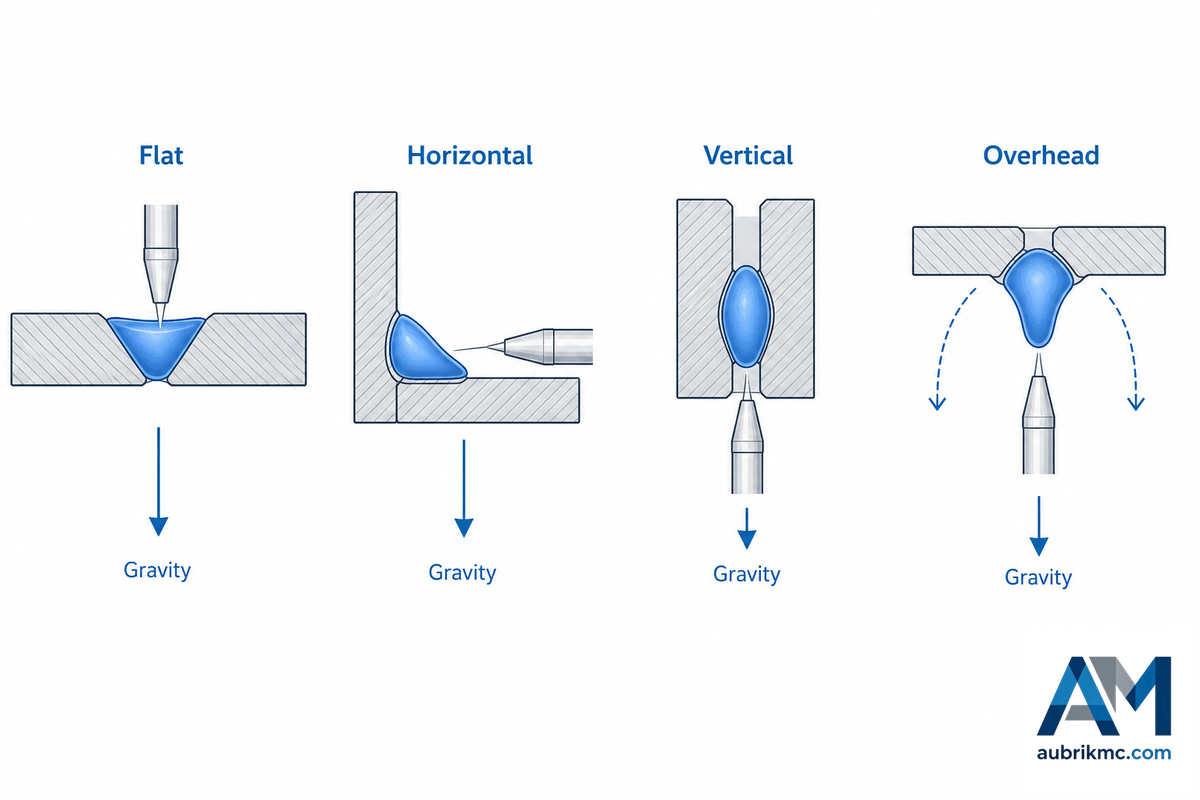
Les positions de soudage sont des orientations normalisées d’un assemblage soudé par rapport à la gravité et à l’opérateur de soudage, telles qu’elles sont définies par des codes reconnus comme ceux de l’American Welding Society (AWS D1.1) et de l’ASME Section IX (pour le soudage sous pression). Les quatre positions fondamentales sont à plat (1), horizontale (2), verticale (3) et au plafond (4), auxquelles s’ajoutent, pour les tubes, des positions fixes telles que 5G et 6G aux fins de qualification.
Une erreur de position sur le plan fausse tout ce qui suit — le procédé, l’électrode, la vitesse de déplacement et même la nécessité d’utiliser un positionneur. Cela vaut aussi bien pour le soudage d’acier au carbone de construction, de réseaux de tuyauteries de raffinerie ou d’un appareil sous pression ; la position détermine la difficulté, tandis que les normes de qualité servant à évaluer la soudure terminée restent inchangées.
Pourquoi l’orientation est-elle si importante ? Dès que l’arc de soudage fait fondre un assemblage, celui-ci forme momentanément un bain liquide immédiatement soumis à la gravité. En position à plat, ce bain de fusion reste naturellement dans l’assemblage ; toutefois, à mesure que celui-ci s’incline, la gravité commence à en extraire le métal, obligeant le soudeur à compenser par un apport thermique plus faible, une vitesse de déplacement accrue et un balayage mieux maîtrisé. Fondamentalement, le système de codification représente simplement une série de difficultés à surmonter en luttant contre la gravité, d’où l’intérêt, en production, d’adapter les opérations pour réaliser à plat la plupart des positions de soudage.
Soudure d’angle (F) ou bout à bout (G) : la lettre de chaque code
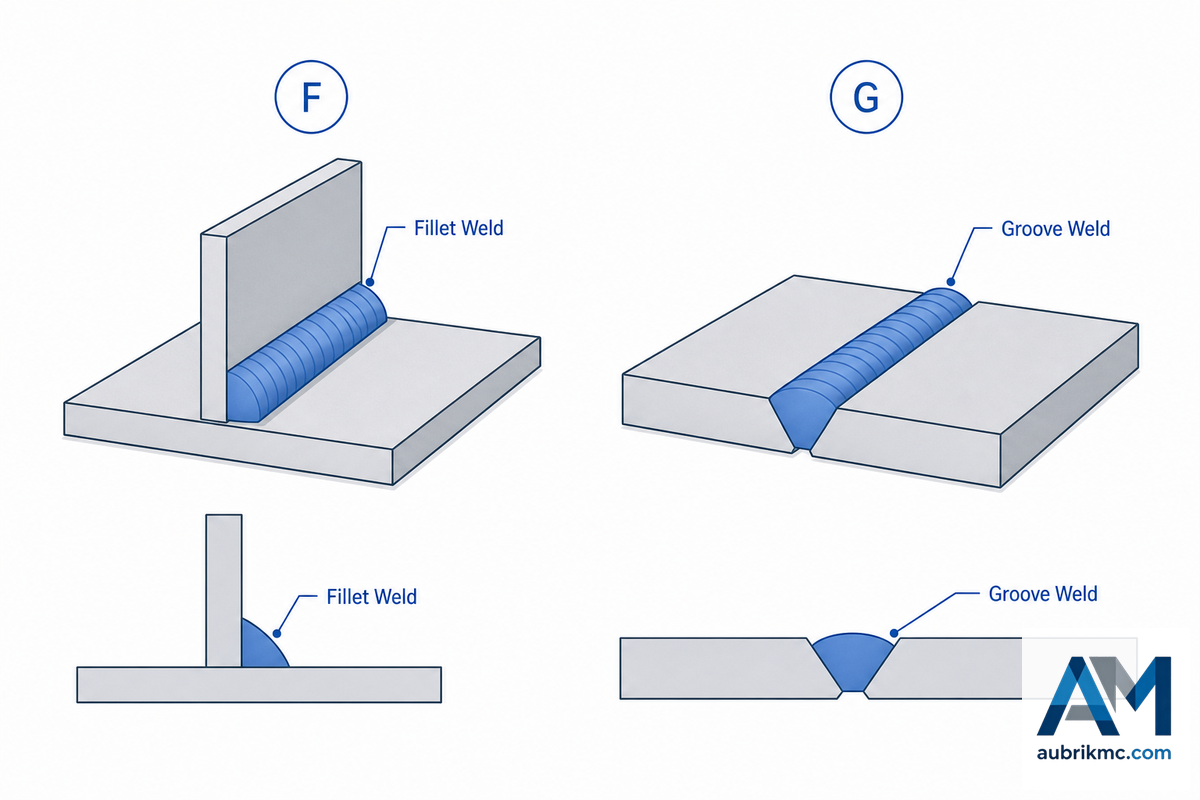
La lettre indique le type d’assemblage : il faut donc commencer par connaître les lettres — le système AWS repose sur les types d’assemblages soudés normalisés. Chaque code de position AWS associe un chiffre (orientation) à une lettre (type d’assemblage) afin d’identifier rapidement le type de soudure représenté sur un plan, un plan d’ensemble ou un descriptif de mode opératoire de soudage (DMOS/WPS).
| Lettre | Type de soudure | Assemblage | Exemple de code |
|---|---|---|---|
| F | Soudure d’angle | Deux surfaces approximativement perpendiculaires — assemblages à recouvrement, en angle ou en T | 3F = soudure d’angle verticale |
| G | Soudure bout à bout | Deux bords mis bout à bout, généralement chanfreinés et séparés par un jeu | 4G = soudure bout à bout au plafond |
Le code de position se lit donc comme suit : [chiffre de l’orientation] + [lettre de l’assemblage] — par exemple, 1F désigne une soudure d’angle à plat, 2G une soudure bout à bout horizontale et 4G une soudure bout à bout réalisée au plafond. Ce système s’applique aux positions de soudage sur tôle, aux positions de soudage de tubes et aux positions définies par les codes internationaux.
Les quatre positions de base sur tôle : de 1 à 4
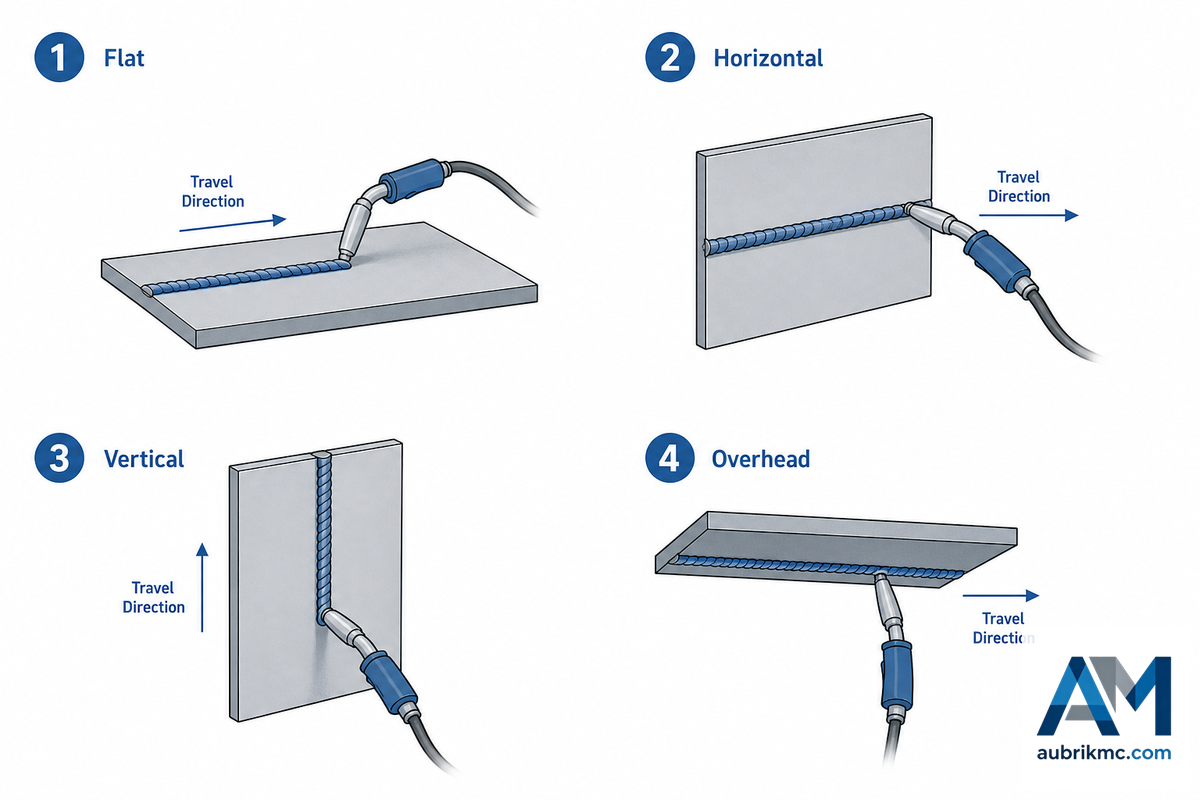
La plupart des opérations de soudage commencent par les positions de base sur tôle, de 1 à 4, enseignées dans tout programme de formation au soudage agréé. Chaque chiffre correspond à une difficulté particulière de maîtrise du bain de fusion.
À plat, 1F / 1G
L’assemblage est posé à plat sous le soudeur, qui soude par-dessus en regardant le bain de fusion. Comme la gravité entraîne directement le métal fondu dans l’assemblage, les taux de dépôt sont maximaux et les taux de défauts minimaux. Tous les procédés de soudage — à l’électrode enrobée, MIG, TIG, à l’arc submergé — offrent ici leur meilleure qualité, ce qui explique précisément pourquoi les ateliers de fabrication métallique s’efforcent autant de placer les pièces à souder à plat.
Horizontale, 2F / 2G
L’axe de l’assemblage est horizontal et traverse une surface verticale. Le bain tend à s’affaisser vers le bord inférieur ; le soudeur utilise donc un faible apport thermique et déplace légèrement la torche de soudage d’un côté à l’autre. Une soudure bout à bout 2G est plus difficile qu’une soudure d’angle 2F, car aucun rebord ne soutient le bain.
Verticale, 3F / 3G
Ici, l’assemblage s’étend de haut en bas. La plupart des travaux de construction métallique sont réalisés en verticale montante, avec un balayage favorisant la pénétration ; la verticale descendante est plus rapide sur les tôles minces, mais la plupart des codes de construction métallique l’interdisent en raison du risque de collage et de fusion insuffisante. Sur les forums, les soudeurs décrivent souvent la technique essentielle en termes simples : balayez l’assemblage d’un côté à l’autre avec la torche et ne marquez pas de pause au centre — si le bain s’affaisse, le balayage n’est pas assez large ou l’arrêt au centre est trop long.
Au plafond, 4F / 4G
Dans ce cas, l’assemblage est horizontal, sous le soudeur, qui regarde vers le haut. La gravité agit directement contre lui ; il la compense donc par un arc court, un petit bain et un déplacement rapide afin que la soudure refroidisse et se solidifie avant de tomber hors de l’assemblage. Le soudage au plafond est la plus difficile des quatre positions de base sur tôle — une soudure bout à bout 4G l’est encore plus qu’une soudure d’angle 4F — et c’est à ce stade que de nombreux apprentis échouent à leur première qualification : le métal retombe en pluie, et le réflexe de ralentir le déplacement ne fait qu’accélérer l’égouttement du bain.
Quelles sont les cinq positions de soudage ?
Vous avez peut-être entendu parler de cinq positions, selon une ancienne distinction qui ajoutait une position sur tôle inclinée. L’approche des normes modernes pour définir les positions sur tôle est toutefois bien plus simple : il existe quatre positions de base (à plat, horizontale, verticale et au plafond). Le soudage de tubes complète ces positions de base par des positions fixes particulières (notamment 5G et 6G), constituant ainsi l’ensemble des orientations de qualification des soudeurs : positions 1G–4G sur tôle, plus 5G, 6G et 6GR sur tube.
Positions de soudage de tubes : 1G en rotation, 2G, 5G, 6G et 6GR
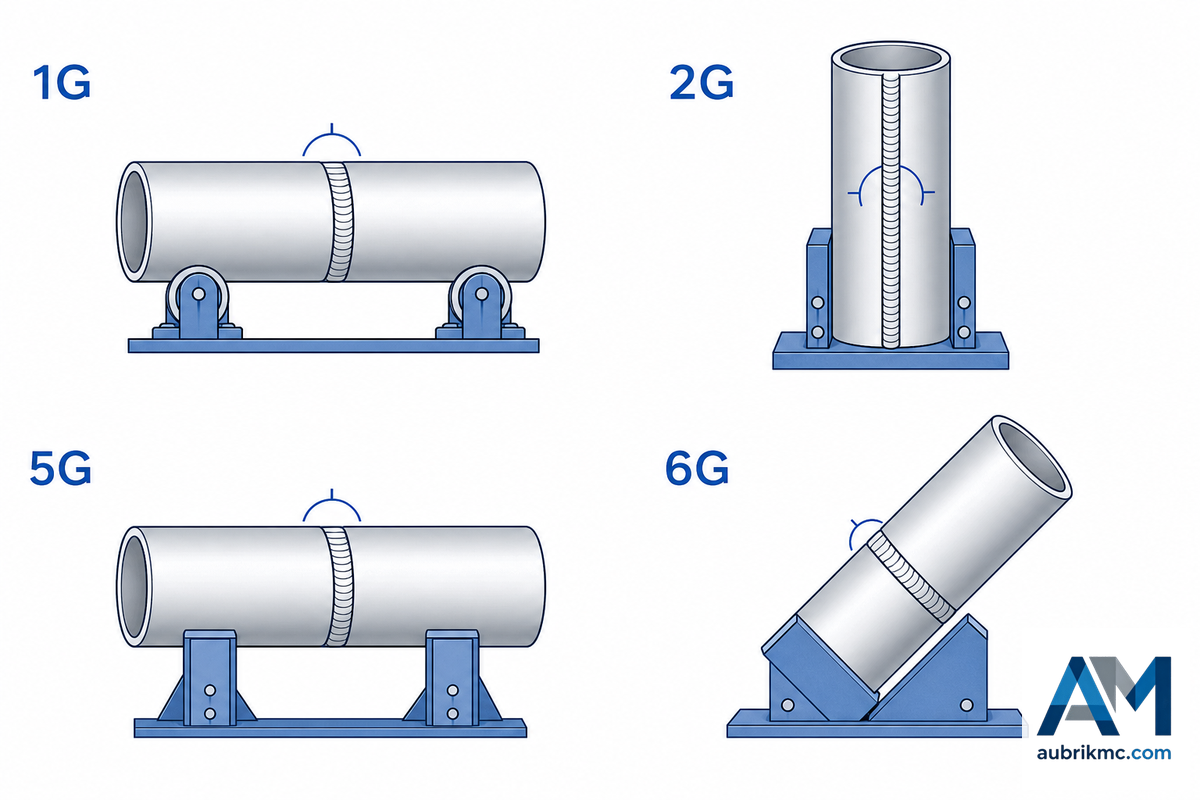
Les positions sur tube précisent comment celui-ci est maintenu, car sa surface cylindrique oblige le soudeur à travailler dans plusieurs positions au cours d’une même passe. En 5G, le tube est horizontal et fixe ; le soudeur se déplace donc autour de celui-ci et passe par les orientations à plat, verticale et au plafond au cours d’une seule passe de soudage. En position 6G, un tube incliné d’environ 45 degrés (±5°, selon le code) et ne pouvant pas tourner oblige le soudeur à adopter toutes les orientations à la fois ; la position 6GR est identique, mais comprend une bague de restriction qui gêne l’accès et reproduit les conditions rencontrées sur site. Les qualifications 6G et 6GR figurent parmi les plus difficiles proposées aux soudeurs, et AWS D1.1 comme l’ASME Section IX définissent leurs modalités d’évaluation.
| Position | Axe du tube | En rotation ou fixe | Orientations de soudage |
|---|---|---|---|
| 1G en rotation | Horizontal | En rotation | À plat uniquement (le tube tourne sous la torche) |
| 2G | Vertical | Fixe | Horizontale sur toute la circonférence |
| 5G | Horizontal | Fixe | À plat + verticale + au plafond en une seule passe |
| 6G | 45°±5° | Fixe | Toutes les orientations, tube incliné |
| 6GR | 45°±5° + bague | Fixe, accès restreint | Toutes les orientations, accès limité |
5G ou 6G : ce qui change réellement
Dans les deux cas, le tube ne peut pas tourner, mais en 5G il reste horizontal ; le soudeur travaille donc à plat, à la verticale et au plafond en se déplaçant autour de la circonférence. En 6G, le tube est incliné à environ 45°, ce qui combine les déplacements verticaux et au plafond — chaque point de l’assemblage présente un angle différent, de sorte qu’une qualification 6G atteste la maîtrise de toutes les positions.
Pourquoi la 6G est l’épreuve ultime et à quels travaux chaque épreuve donne accès
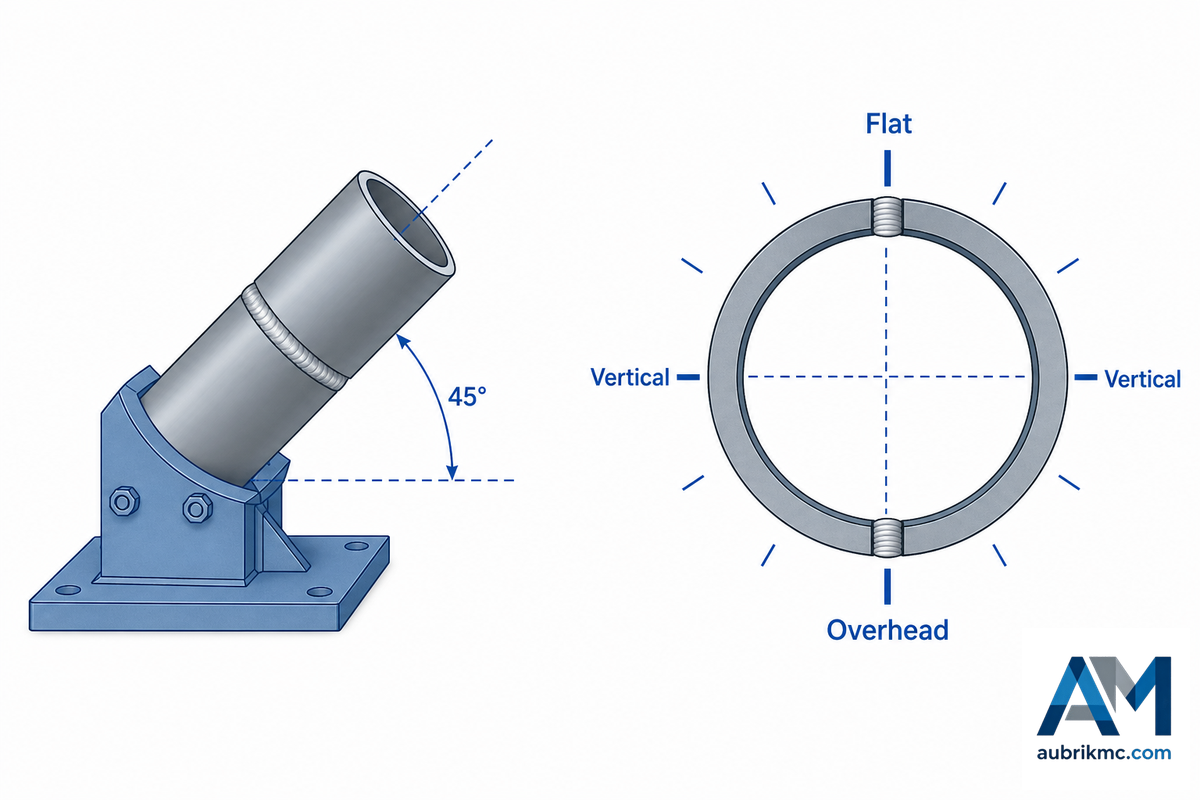
La portée d’une qualification de soudeur dépend de la position d’épreuve et non d’une compétence générale — la 6G constitue l’épreuve ultime, car un seul assemblage tubulaire fixé à 45° impose simultanément le soudage à plat, vertical et au plafond. Sa réussite prouve la maîtrise de toutes les orientations, raison pour laquelle une qualification 6G permet au soudeur d’intervenir sur toute la gamme des positions sur tôle et tube.
⚠️ Le mythe de la 1G
La plupart des gens supposent qu’un soudeur qualifié sur tôle à plat (1G) est qualifié pour toutes les positions.
Ce n’est pas le cas. Selon AWS D1.1 (Tableau 6.10), une épreuve de soudure bout à bout 1G sur tôle ne le qualifie que pour les soudures bout à bout à plat ainsi que pour les soudures d’angle à plat et horizontales (1G, 1F, 2F). Toutes les autres plages doivent faire l’objet d’une qualification distincte.
Voici quelques règles qui découlent de ce code :
| Épreuve réussie | Positions pour lesquelles vous êtes qualifié |
|---|---|
| Soudure bout à bout 1G sur tôle | Soudure bout à bout à plat + soudure d’angle à plat/horizontale (1G, 1F, 2F) |
| Soudure bout à bout 3G + 4G sur tôle | Toutes les positions sur tôle (à plat, horizontale, verticale, au plafond) |
| Soudure bout à bout 6G sur tube | Toutes les positions sur tôle et tube |
| Tube 6GR (accès restreint) | Toutes les positions, y compris les travaux à accès restreint |
La règle souvent mal comprise est la suivante : la position d’épreuve détermine le domaine de production, et non la compétence générale. Une épreuve de soudure bout à bout 1G sur tôle ne qualifie que pour les positions 1G, 1F et 2F ; le soudage dans les quatre positions sur tôle exige une combinaison 3G + 4G ; et la qualification toutes positions sur tube s’obtient par une épreuve 6G (ou une combinaison 2G + 5G) conformément à AWS D1.1 ou à l’ASME Sec. IX pour le domaine concerné.
La qualification 6G est exigeante. L’assemblage bout à bout défini par AWS D1.1 présente un angle inclus de 45°, et une éprouvette de 1 pouce [25 mm] qualifie un soudeur pour une épaisseur illimitée. Avant même les essais de pliage ou radiographiques, la soudure terminée ne doit présenter aucune fissure, aucun caniveau d’une profondeur supérieure à 1/32 po [1 mm], ni aucune surépaisseur dépassant 1/8 po [3 mm]. Un inspecteur en soudage certifié évalue ensuite l’éprouvette, et sa validation officialise la qualification. Réussir la 6G prouve la maîtrise du bain dans toutes les orientations au sein d’un même assemblage — c’est souvent la qualification qui ouvre une carrière dans le soudage de tubes, le secteur pétrolier et gazier et les travaux sous pression.
« La position 6G présente un angle de 45 degrés et est considérée comme la position de soudage la plus difficile. »
Robert Lanni, formateur en soudage, Lincoln Technical Institute
Quels travaux une qualification de soudage 6G permet-elle d’effectuer ?
Une qualification 6G autorise un soudeur à travailler dans toutes les positions sur tôle et tube, mais uniquement avec les procédés de soudage et dans les plages de métaux de base couverts par l’épreuve. Les employeurs considèrent la 6G comme une qualification de référence unique, mais elle ne garantit pas la maîtrise de toutes les combinaisons de procédés et de métaux de base — consultez toujours les documents de qualification pour connaître les plages exactes, ou contactez-nous avant de spécifier des positionneurs de tubes.
AWS ou ISO/EN 6947 : correspondance entre les codes
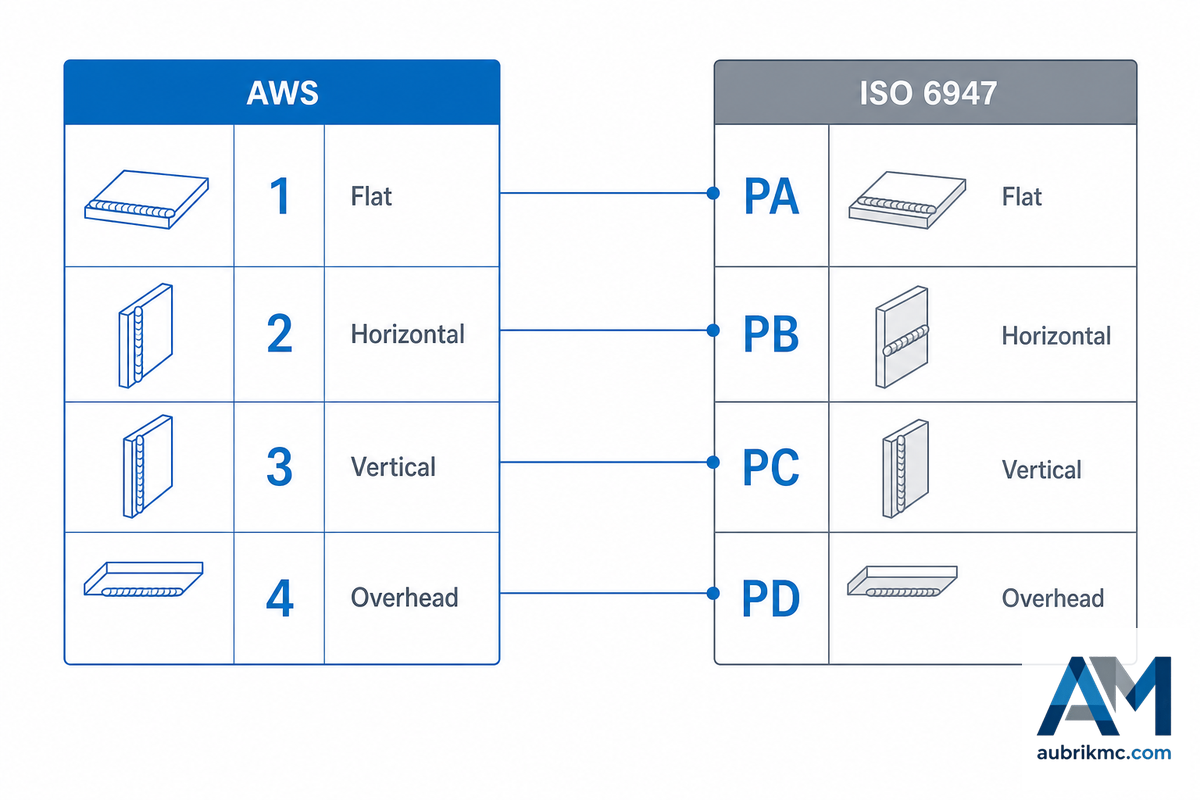
Les numéros AWS 1G–6G ne correspondent pas toujours aux codes alphabétiques ISO 6947. Si votre entreprise intervient sur des projets européens ou soumis à des normes internationales et achète ou vend à partir de plans conformes aux normes de l’UE, vous devez savoir comment les codes ISO/EN 6947 figurant sur ces plans correspondent aux codes AWS 1G-6G connus de vos soudeurs. Les numéros AWS ne correspondent pas toujours directement aux codes alphabétiques de l’ISO. AWS regroupe également deux positions sous une seule désignation, la verticale 3G, tandis que l’ISO les distingue en PF pour la verticale montante et PG pour la verticale descendante. Vous devrez rapprocher les codes ISO de vos propres pratiques normalisées, car la plupart des guides généralistes n’abordent pas cet aspect du soudage sur les projets fondés sur les normes ISO. Le problème apparaît généralement lors du premier contrat européen d’un atelier : un plan indique PF, un soudeur prépare une simple passe verticale et l’assemblage échoue au contrôle parce que personne n’a signalé que PF désigne exclusivement la verticale montante. Une seule lettre mal interprétée entraîne une nouvelle découpe et une nouvelle épreuve.
| ISO 6947 | Signification | Équivalent AWS |
|---|---|---|
| PA | À plat | 1G / 1F |
| PB | Horizontale-verticale (soudure d’angle horizontale) | 2F |
| PC | Horizontale | 2G |
| PD | Horizontale au plafond (soudure d’angle au plafond) | 4F |
| PE | Au plafond | 4G |
| PF | Verticale montante | 3G / 3F (montante) |
| PG | Verticale descendante | 3G / 3F (descendante) |
| H-L045 | Tube fixe à 45° | 6G |
Pour un tube incliné, ISO 6947 désigne les variantes à 45° par H-L045 (soudage montant) et J-L045 (soudage descendant) ; les variantes verticales sont PF (montante) et PG (descendante). Notez que 6GR — une épreuve 6G avec une bague de restriction pour les assemblages tubulaires en T, Y et K — est une désignation AWS D1.1, et non ISO ou ASME. Lorsqu’un plan indique “PF”, soudez en verticale montante comme prescrit.
Classement de la difficulté des positions : l’échelle du coût de la gravité
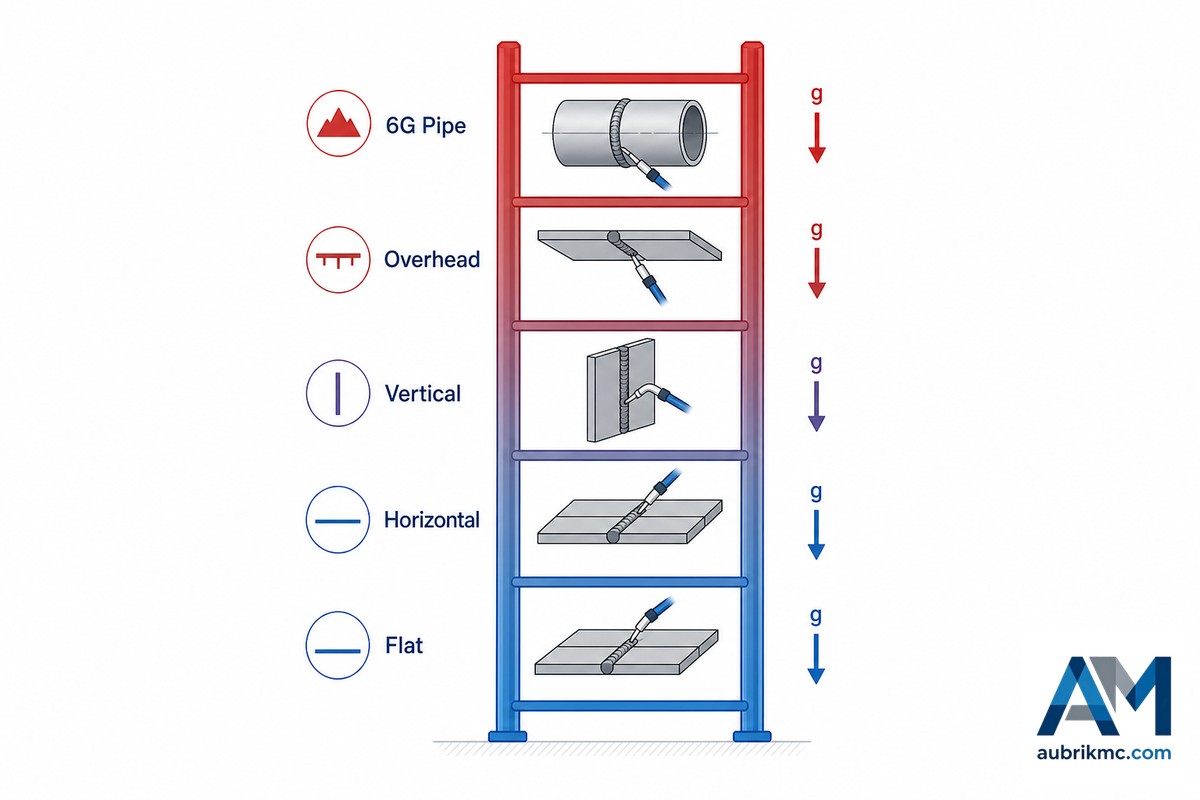
La difficulté du soudage comporte deux composantes, et non une seule : il y a d’abord la difficulté physique intrinsèque due aux forces qui s’opposent à l’action du soudeur : plus l’inclinaison s’éloigne de la position à plat, plus la gravité agit contre le bain de fusion. Vient ensuite le problème de position le plus important, rarement traité dans les guides : la difficulté à conserver une bonne posture, une portée suffisante et une visibilité correcte. Les spécialistes de la santé au travail (voir l’outil électronique d’ergonomie du soudage de l’OSHA) savent donc clairement que le travail au plafond ou dans toute autre position contraignante entraîne des postures forcées, le maintien des bras au-dessus de la tête, de fortes charges statiques, un accès médiocre, ainsi qu’une fatigue physique et un risque d’erreur bien supérieurs à ceux d’un travail à plat au sol.
| Échelon | Coût lié à la physique du bain | Coût lié aux facteurs humains |
|---|---|---|
| 1 — À plat | La gravité entraîne le métal dans l’assemblage | Position confortable, assise ou à hauteur d’établi |
| 2 — Horizontale | Le bain s’affaisse vers le bord inférieur | Posture principalement droite, bonne visibilité |
| 3 — Verticale | Le métal coule vers le bas ; le balayage le maintient en place | Position debout, maîtrise du poignet essentielle |
| 4–5 — Au plafond | La gravité extrait le métal ; égouttement | Travail au-dessus des épaules, tension cervicale, projections descendantes |
| 5 — Tube 6G | Tous les angles en une seule passe | À genoux ou accroupi autour d’un tube fixe |
Quelles positions sont les plus difficiles, et pourquoi ?
En matière de qualification, la 6G (et la 6GR à accès restreint) est la plus difficile — un tube fixé à 45° impose les positions à plat, verticale et au plafond dans un seul assemblage qui reste immobile. Parmi les quatre positions de base sur tôle, la position au plafond (4G) est la plus difficile, car la gravité extrait le métal fondu de l’assemblage. Fait surprenant, certains soudeurs trouvent la 6G plus facile qu’une position 3G strictement verticale montante : l’inclinaison à 45° permet à la gravité de faciliter partiellement le travail.
Technique selon la position : angle, déplacement et balayage
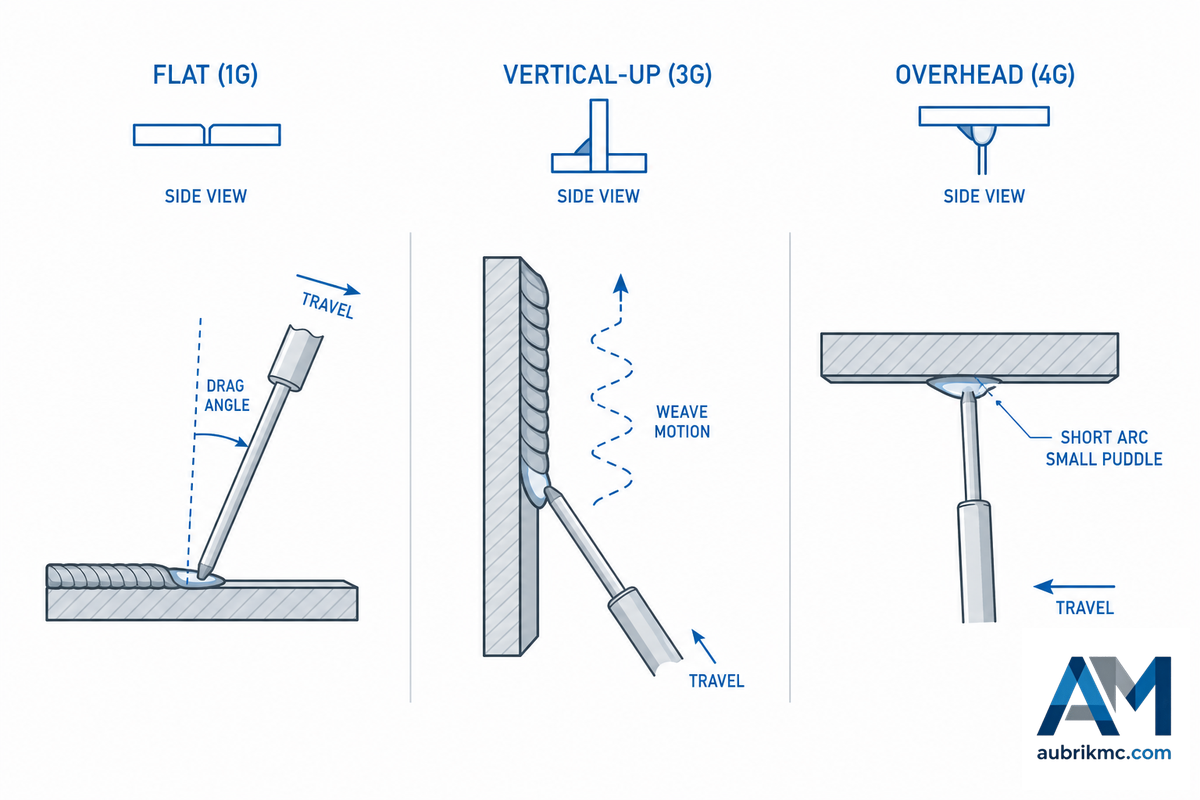
Une fois la position de soudage identifiée, les réglages sont prévisibles. Ce guide rapide fournit un point de départ pour chacune d’elles, fondé sur les pratiques reconnues d’ingénierie du matériel de soudage, mais vérifiez toujours les réglages par rapport à votre DMOS/WPS. L’erreur la plus fréquente au plafond consiste à souder avec une intensité excessive : un bain volumineux et fluide ne peut que couler ; réduisez donc l’intensité et augmentez la vitesse de déplacement avant de tenter de rattraper un cordon qui s’affaisse.
| Position | Angle de l’électrode / de déplacement | Mouvement | Points à surveiller |
|---|---|---|---|
| À plat / horizontale | Traînée de 0–15° (électrode enrobée) ; poussée de 10–15° (MIG) | Cordon droit ou léger balayage | Pénétration excessive sur tôle épaisse |
| Verticale montante | 5–10°, presque perpendiculaire | Balayage ; pauses sur les bords, pas au centre | Affaissement du bain / collage |
| Au plafond | 5–10° | Arc court, balayage serré de faible amplitude, déplacement rapide | Égouttement, caniveau |
| Tube 5G / 6G | Ajustement continu tout au long de l’arc | Multipasse : racine TIG, remplissage et finition | Régularité du cordon dans toutes les orientations |
📐 Note technique
De nombreux codes de construction métallique, dont AWS D1.1, n’autorisent pas le soudage vertical descendant des soudures bout à bout porteuses, car le bain à refroidissement rapide peut masquer un manque de fusion, bien que cette technique offre un gain de vitesse sur les matériaux d’une épaisseur inférieure à 3mm. Lorsqu’une soudure bout à bout verticale est prescrite sans mention explicite d’un déplacement descendant, utilisez toujours une technique de balayage en verticale montante et veillez à vérifier une nouvelle fois le descriptif de mode opératoire de soudage.
Comment un positionneur de soudage permet d’atteindre chaque position
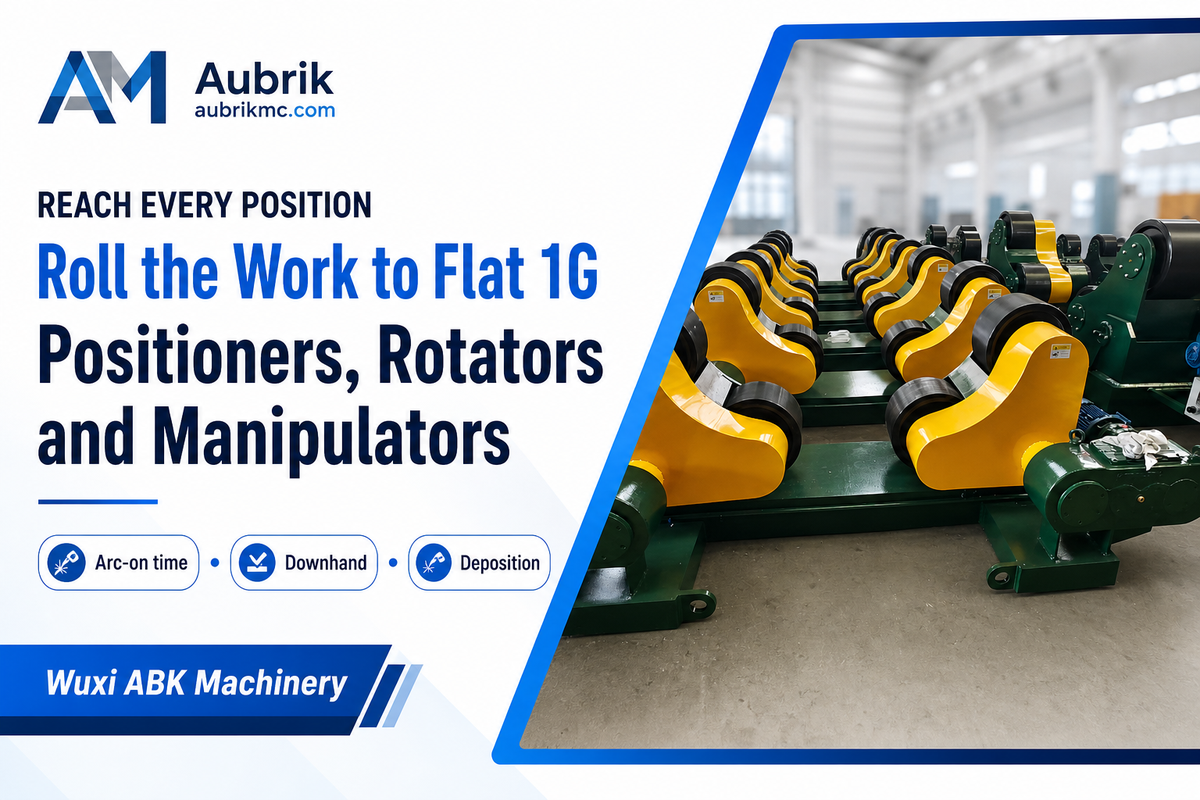
Voici comment consacrer une part moindre du budget aux salaires : au lieu de former un soudeur à lutter contre la gravité dans toutes les positions, faites tourner la pièce afin que la soudure se trouve presque toujours dans la confortable position à plat 1G. C’est précisément le rôle d’un positionneur de soudage, d’un vireur de soudage ou d’un manipulateur de soudage, et c’est pourquoi le matériel de positionnement est rapidement rentabilisé sur les travaux qui seraient autrement lents et exigeants en main-d’œuvre.
Un chiffre est essentiel : le temps d’arc — la part d’un poste de travail qu’un soudeur consacre réellement à déposer une soudure. Selon les estimations courantes du secteur, il ne représente qu’environ 10 % pour les travaux manuels hors position ; le reste du temps est consacré au repositionnement, à l’accostage et aux déplacements entre les assemblages. Amener la pièce à un poste 1G fixe multiplie plusieurs fois ce taux d’utilisation. La main-d’œuvre constituant le principal coût du soudage manuel, placer l’assemblage à plat augmente bien davantage la quantité de métal d’apport déposée par poste que n’importe quel réglage de la machine elle-même. La maxime de l’atelier reste valable : même le soudeur le plus qualifié travaille généralement plus vite et plus proprement à plat en 1G.
Prenons un exemple concret. Un atelier de fabrication d’appareils sous pression peut souder manuellement une virole de 40 tonnes et de 4 mètres — le soudeur travaillant au plafond et hors position, en alternant les passes verticales montantes et descendantes tandis que le temps d’arc s’effondre — ou la placer sur des vireurs de soudage sous un manipulateur de soudage afin que chaque cordon soit exécuté à plat au taux de dépôt maximal. C’est ce qui distingue une logique d’épreuve de soudage 6G d’une logique de production, et c’est aussi le principe du tableau des positions de soudage présenté au début de ce guide : transformer les positions difficiles en positions faciles.
Il s’agit d’une technique ancienne et bien maîtrisée : un positionneur inclinable et rotatif peut soutenir, incliner et faire tourner une pièce autour d’une torche fixe, un concept documenté depuis des décennies dans des brevets de positionneurs de soudage. Utilisez la grille de conversion en position à plat ci-dessous pour déterminer quelle machine permet de ramener chaque position difficile à plat :
| Travail hors position | Matériel permettant de le ramener en 1G |
|---|---|
| Tôle ou petit assemblage en position verticale ou au plafond | Positionneur de soudage inclinable et rotatif |
| Soudures circulaires 5G / 6G sur tube, réservoir ou appareil sous pression | Vireurs de soudage / vireurs à galets (rotation vers la position 1G) |
| Longs cordons circulaires ou longitudinaux | Manipulateur de soudage à colonne et flèche |
| Pièces répétitives produites en grande série | Cellule robotisée ou à robot collaboratif avec positionneur intégré |
En toute franchise, le positionnement n’a rien de magique et comporte deux réserves. Premièrement, un positionneur et un robot industriel constituent un système multiaxe coordonné qui exige un étalonnage et un outillage précis ; si le plateau et la torche de soudage se désynchronisent, des défauts peuvent apparaître sur des géométries délicates telles que les angles. Deuxièmement, l’automatisation ne convient pas à tous les travaux. Si vous n’avez que quelques pièces identiques, des pièces sur mesure fabriquées à l’unité ou des réparations sur site soumises à des contraintes d’accès, un soudeur expérimenté équipé d’un positionneur autonome peut être un meilleur choix. Évaluez la capacité de charge, la géométrie des pièces et la taille des lots — et consultez un fournisseur de positionneurs de soudage — avant de vous engager.
Perspectives du secteur : l’automatisation change les positions qui comptent
Cette évolution est motivée par une pénurie de main-d’œuvre, et non par une économie en plein essor. Le U.S. Bureau of Labor Statistics ne prévoit qu’une croissance de 2 % de l’emploi des soudeurs entre 2024 et 2034, la plupart des postes à pourvoir servant à remplacer les travailleurs partant à la retraite plutôt qu’à créer de nouveaux emplois. Par ailleurs, les données de l’American Welding Society sur la main-d’œuvre font état d’un besoin d’environ 320 500 professionnels du soudage d’ici 2029.
Au vu de ces chiffres, il est clair que les ateliers ne peuvent pas compter sur le recrutement d’un nombre suffisant de soudeurs toutes positions. Ils doivent en priorité placer les pièces en position 1G, afin qu’une équipe réduite de soudeurs disposant d’une assistance, épaulée par des robots collaboratifs et des systèmes adaptatifs, puisse accroître la productivité. Si la maîtrise manuelle du 6G restera toujours importante, les fabricants qui recherchent le meilleur retour sur investissement jusqu’en 2027 devraient privilégier les équipements qui éliminent complètement le soudage hors position. Les soudeurs doivent conserver une qualification étendue, tandis que les dirigeants doivent envisager les positionneurs ou les vireurs de soudage comme une solution à long terme aux pénuries de main-d’œuvre. Demandez à n’importe quel dirigeant d’atelier ayant laissé un poste de soudeur 6G vacant pendant des mois : les candidats qui se présentent ne réussissent pas l’épreuve, et les soudeurs capables de la réussir sont déjà pris. Investir dans du matériel qui supprime cette position du travail est souvent plus rapide que de débaucher un soudeur chez un concurrent.
Questions fréquentes
Q : Quelles sont les quatre positions de soudage fondamentales ?
Afficher la réponse
Il existe quatre positions fondamentales pour le soudage de tôles : à plat (1), horizontale (2), verticale (3) et au plafond (4). Chaque position est suivie d’un F pour une soudure d’angle ou d’un G pour une soudure sur chanfrein : 1G désigne donc une soudure sur chanfrein à plat, 3F une soudure d’angle verticale et 4G une soudure sur chanfrein au plafond. Par ordre de difficulté, on passe de la position à plat (où la gravité aide) à la position au plafond (où la gravité devient l’ennemie).
Q : Que signifient 1G, 2G, 3G, 4G, 5G et 6G en soudage ?
Afficher la réponse
Le chiffre indique la position et le G désigne une soudure sur chanfrein. Pour les tôles, 1G correspond à la position à plat, 2G à la position horizontale, 3G à la position verticale et 4G à la position au plafond. Pour les tubes, 1G désigne un tube tournant devant la torche de soudage, 5G un tube horizontal fixe autour duquel le soudeur se déplace et 6G un tube fixé à 45 degrés qui oblige le soudeur à travailler successivement dans toutes les orientations. La position 6G est considérée comme la plus difficile, mais elle qualifie le soudeur pour toutes les positions.
Q : Quelle est la position de soudage la plus difficile ?
Afficher la réponse
Pour une qualification en soudage, la position 6G (ainsi que la 6GR) est la plus difficile, car un tube fixé à 45 degrés impose de travailler à plat, à la verticale et au plafond au cours d’une même passe, sans déplacer la pièce. Parmi les positions sur tôle, la position au plafond (4G) est la plus difficile, car la gravité tire le bain de fusion vers le bas et le soudeur travaille au-dessus de ses épaules.
Q : Quelle est la différence entre le soudage 5G et le soudage 6G ?
Afficher la réponse
En 5G comme en 6G, le tube ne tourne pas. En 5G, le tube est horizontal et le soudeur doit passer par les positions à plat, verticale et au plafond en progressant autour de l’alésage du tube. En 6G, le tube est incliné à environ 45 degrés, si bien qu’un seul assemblage fixe impose de progresser à plat, à la verticale, à l’horizontale et au plafond. Cette difficulté supplémentaire par rapport au 5G explique pourquoi l’épreuve 6G qualifie un soudeur pour toutes les positions.
Q : Que signifient les lettres F et G dans une position de soudage ?
Afficher la réponse
F désigne une soudure d’angle (par exemple sur des assemblages à recouvrement, en angle ou en T). G désigne une soudure sur chanfrein (par exemple sur des assemblages chanfreinés soudés bout à bout). Un chiffre précède F ou G pour définir la position.
Q : Comment un positionneur de soudage modifie-t-il la position de soudage ?
Afficher la réponse
Un positionneur de soudage permet de faire tourner et d’incliner la pièce afin de présenter l’assemblage souhaité à la torche de soudage dans la position à plat (1G). Au lieu d’envoyer les soudeurs travailler sous la pièce pour réaliser des soudures au plafond, la pièce est inclinée vers le soudeur afin de maintenir les soudures à plat, ce qui assure le dépôt de métal le plus rapide et le taux de défauts le plus faible, tout en faisant fortement progresser le temps d’arc de ~10 % vers 60 % et au-delà. Les positionneurs pour tubes et les vireurs de soudage remplissent la même fonction pour les tubes et les appareils sous pression, en faisant tourner toute position 5G ou 6G pour la ramener à une position 1G avec rotation. Découvrez notre gamme de positionneurs de soudage.
Q : Qu’est-ce que le soudage 6GR (avec restriction) ?
Afficher la réponse
6GR signifie que le tube est placé en position 6G et qu’un anneau est installé au plus près autour du tube pour limiter l’accès de la torche et rendre le travail difficile, une situation fréquente lors du soudage en atelier ou sur site lorsque les tuyauteries doivent passer près de structures ou d’autres équipements. Cette position exige une maîtrise exceptionnelle de la torche.
Pourquoi un fabricant de positionneurs a rédigé un guide sur les positions de soudage
Nous fabriquons des positionneurs de soudage, des vireurs de soudage et des manipulateurs de soudage ; toute notre journée de travail est donc consacrée à un seul problème : maintenir un assemblage à plat en 1G lorsque la pièce ne s’y prête pas. Ce guide reflète ce point de vue — les codes de position sont importants pour nous parce qu’ils désignent précisément les problèmes que nos machines sont conçues pour éliminer.
Références et sources
- ISO 6947:2019, Positions de soudage — International Organization for Standardization
- AWS D1.1/D1.1M:2025, Code de soudage des structures, acier — American Welding Society
- Manuel des perspectives professionnelles : soudeurs, opérateurs de coupage, braseurs tendres et braseurs forts — U.S. Bureau of Labor Statistics
- Données sur la main-d’œuvre du soudage, projections de la demande aux États-Unis — American Welding Society
- Outil électronique d’ergonomie pour le soudage, le coupage et le brasage — U.S. OSHA
- Soudage, ergonomie — Canadian Centre for Occupational Health and Safety
- Inspection Trends : plage de positions couverte par la qualification du soudeur — American Welding Society
- L’épreuve de qualification des soudeurs AWS D1.1 — Welding Answers
Articles connexes
- Comment choisir un positionneur de soudage rotatif sans surdimensionner la machine
- Comment dimensionner un positionneur pour soudage de tubes avant de demander un devis
- Positionneur de soudage forte capacité : guide de la capacité, de l’inclinaison et du régime en tr/min
- Guide de sélection d’un plateau tournant de soudage : charge, vitesse et adéquation
Vous soudez hors position pendant une trop grande partie de votre poste ? Placez la pièce à plat en 1G.
Découvrez les positionneurs de soudage Aubrik →






