Nehmen Sie Kontakt mit der Aubrik Company auf

So planen Sie eine Stahlbauwerkstatt für den H-Träger-Materialfluss

Eine Stahlbauwerkstatt funktioniert am besten, wenn Gebäude, Krane, Maschinen, Medienversorgung und Werkstoffwege als ein Gesamtsystem geplant werden. Ausgangspunkt sind der zu fertigende H-Träger und seine Prozessfolge. Erst danach sollten Spannweite, Stützenraster, Kranbahnen, Fundamente und Maschinenpositionen endgültig festgelegt werden.
Dieser Leitfaden konzentriert sich auf das Produktionslayout und nicht allein auf die Gebäudehülle. Die Planung eines Werkstattgebäudes ist nicht mit der Planung einer gewöhnlichen Lagerhalle oder der Auswahl einer vorgefertigten Halle gleichzusetzen: Der Stahlrahmen muss einen definierten Fertigungsfluss unterstützen. Wenn Sie bereits komplette Anlagen- und Gebäudekonfigurationen vergleichen, sehen Sie sich die Stahlbauwerkstatt-Lösung von Aubrik an. Die folgenden Abschnitte helfen Ihnen, die Prozessdaten vorzubereiten, die für ein zielführendes Gespräch erforderlich sind.
Von Wuxi ABK Machinery Co., Ltd. · Aktualisiert im Juli 2026
Wichtige Eckdaten für die Planungsgrundlage
- Produktdaten — Bauteilart, Werkstoffgüte, maximale Länge, maximaler Querschnitt und schwerste Hublast
- Produktionsdaten — Jahresausstoß, Schichten, Produktmix, Prozesszykluszeiten und Umrüstvorgänge
- Handhabungsdaten — Kranabdeckung, Hakenhöhe, Gabelstapler, Rollenförderer und Sonderwege
- Betriebsstättendaten — verfügbare Länge und Breite, Bodenlasten, Tore, Ausgänge, Medienversorgung, Schweißrauchabsaugung und Erweiterungsgrenze
- Qualitätsdaten — Prüfschritte, Zugänglichkeit für zerstörungsfreie Prüfungen, Haltepunkte, Aufzeichnungen und Abnahmekriterien
1. Beginnen Sie mit der Produktionsaufgabe, nicht mit der Gebäudehülle
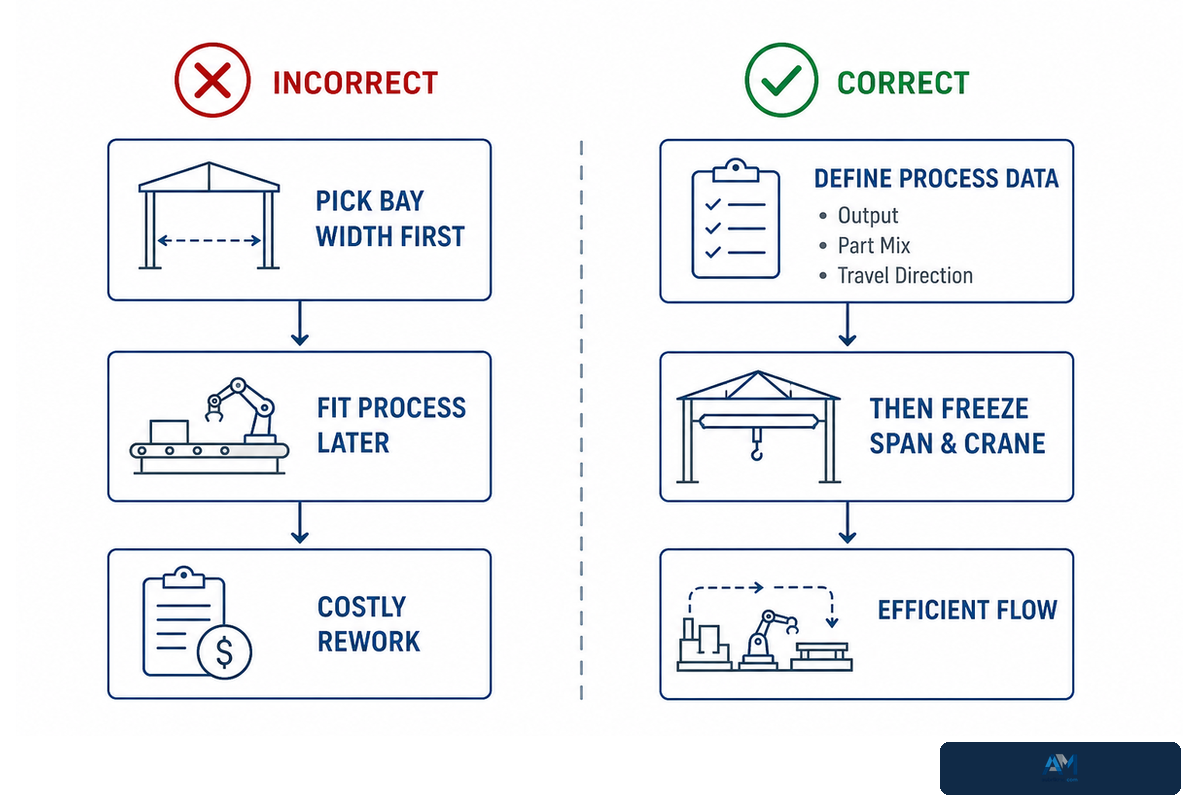
Ein Werkstattlayout sollte vom Ausstoß, Teilespektrum und der Durchlaufrichtung ausgehen, da diese den wiederkehrenden Materialfluss durch den Betrieb bestimmen. Selbst eine leere Halle mit sehr viel Platz kann ineffizient sein, wenn sich Verkehrswege kreuzen, Werkstoff nicht an einen Kran übergeben werden kann oder ein fertiger Träger entgegen dem Materialfluss des eingehenden Rohmaterials zurückgeführt werden muss. Die Gebäudehülle unterstützt den Prozess; sie gibt ihn nicht vor.
Erstellen Sie eine Liste mit der Jahrestonnage oder Stückzahl, der Anzahl der Schichten, dem Spektrum der Blech- und Trägergrößen, dem längsten Bauteil, der schwersten Baugruppe, der Art der Werkstoffanlieferung an der Rampe, der Verladung der Fertigprodukte und den vorgeschriebenen Prüfpunkten. Diese Angaben schaffen eine gemeinsame Grundlage für Prozessingenieur, Maschinenbauer, Kranlieferant, Tragwerksplaner, Arbeitsschutzteam und Generalunternehmer.
Häufiger Planungsfehler
Ein Käufer wählt zuerst eine nominale Hallenschiffbreite und verlangt später, dass die Fertigungslinie dort hineinpasst. Damit wird die Abhängigkeit umgekehrt. Bauteilwege, Anschlagpunkte, Wartungsräume der Maschinen und geschützte Ausgänge sollten das ursprüngliche Hallenschiffkonzept infrage stellen, bevor Änderungen an Fundamenten und Kranbahnstützen teuer werden.
Unterscheiden Sie zwischen einem Leitfaden zum Anlagenlayout und einer Produktspezifikation. Eine Entscheidungshilfe beschreibt kurz die für das Layout maßgeblichen Daten, während die Seite zur Fertigungslinie für H-Träger im Stahlbau eine ausgewählte Prozessfamilie beschreibt.
2. Bilden Sie den 5-stufigen Fertigungsfluss für H-Träger ab
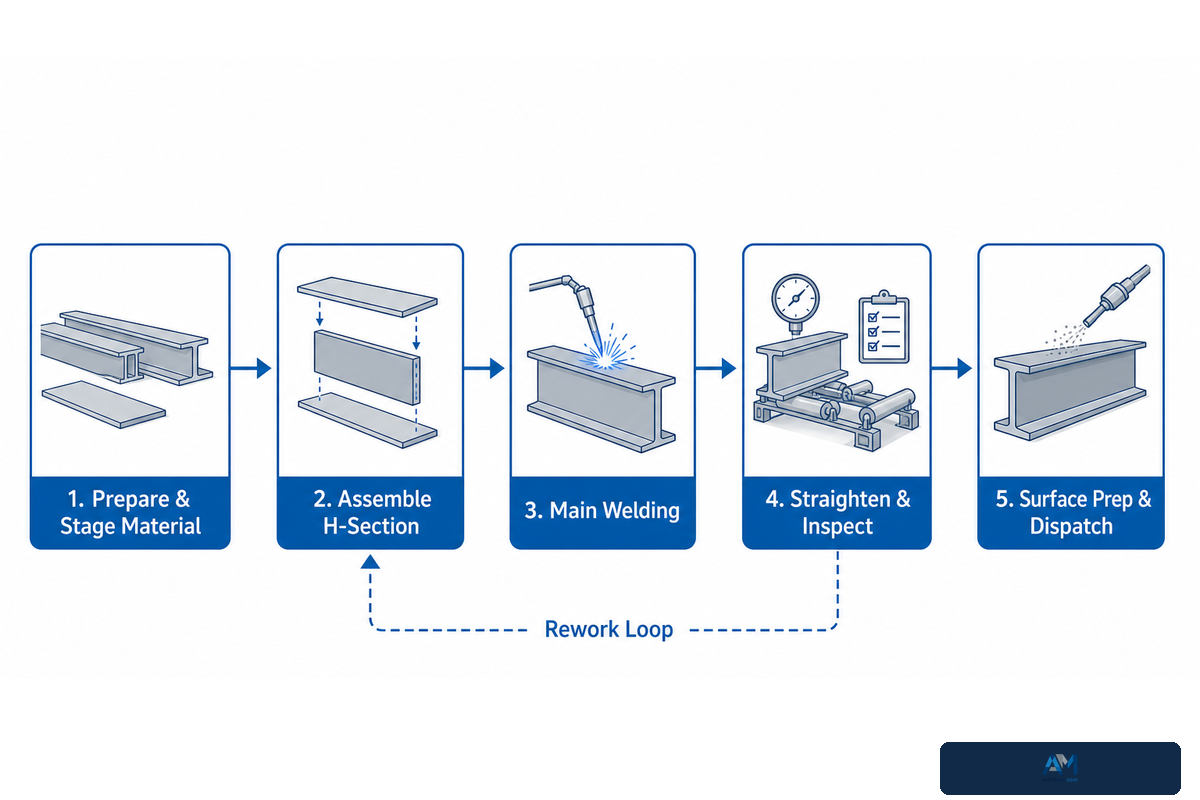
Eine typische Fertigungsfolge für geschweißte H-Träger umfasst häufig die Blechvorbereitung, das Ausrichten und Zusammenbauen, die Hauptschweißung, das Richten bzw. Korrigieren sowie die Lackierung oder eine andere Oberflächenvorbereitung mit anschließendem Versand. Die Beschreibung der einzelnen Maschinen kann variieren, doch für den Werkstoff sollte eine eindeutige bevorzugte Durchlaufrichtung bestehen. Nacharbeit, Haltepunkte, Instandhaltung und Bauteile mit Sonderlängen benötigen begrenzte Schleifen mit Nebenwegen statt einer unbeabsichtigten Umkehr des Materialflusses.
- Werkstoff vorbereiten und bereitstellen — Bleche annehmen, Werkstoffgüten und gegebenenfalls Schmelzennummern kennzeichnen, Bauteile zuschneiden und zusammengehörige Stege und Flansche bereitstellen, ohne den Hauptweg zu blockieren.
- H-Profil zusammenbauen — Steg und Flansche ausrichten, die Baugruppe heften oder sichern und um die H-Träger-Montagemaschine ausreichend Platz zum Be- und Entladen sowie für Wartungsarbeiten freihalten.
- Hauptschweißung ausführen — das Bauteil zur Unterpulverschweißstation übergeben, Verfahrwege für das Portal sowie Wege für Kabel oder Schweißpulver vorsehen und die Schweißrauchabsaugung mit den Bewegungsabläufen abstimmen.
- Richten und prüfen — Flanschverformungen korrigieren, Maße überprüfen und nichtkonforme Werkstücke einem definierten Sperr- oder Nacharbeitsplatz zuführen.
- Oberfläche vorbereiten und versenden — abgenommene Bauteile durch Strahlen oder Endbearbeitung, Endprüfung, geschützte Lagerung und Ausgangsverladung führen, ohne die Wege der Rohbleche zu kreuzen.
Branchenleitlinien zur Werkstoffhandhabung im Stahlbau weisen auf die Kosten und Risiken übermäßiger Handhabungsschritte in einem Fertigungsbetrieb hin. Das bedeutet nicht automatisch, dass ein aufwendiges Fördersystem erforderlich ist; vielmehr muss es für jeden Hub, jede Verschiebung, jede Übergabe, jeden Lagerbereich und jeden Rückführweg einen triftigen Grund geben.
Planungssituation: Ein Auftragsfertiger muss stark variierende Bauteillängen bewältigen, dabei jedoch vorhandene Montage- und Schweißstationen nutzen, die jeweils nur ein langes Bauteil aufnehmen können. Ein geradliniger Materialweg genügt für den regulären Durchsatz, aber ein langes Bauteil, das auf eine Korrektur wartet, kann den Materialfluss auf unbestimmte Zeit blockieren. Ein seitlicher Sperrbereich mit Kranabdeckung kann dies verhindern. Entscheidend ist nicht allein eine größere Bodenfläche, sondern die Einplanung von Platz für Ausnahmefälle, die Festlegung von Freigabekriterien und die Definition eines Verfahrens zur Rückführung dieser Teile in den Hauptfluss.
3. Nutzen Sie die 7-Zonen-Karte für den Stahlfluss
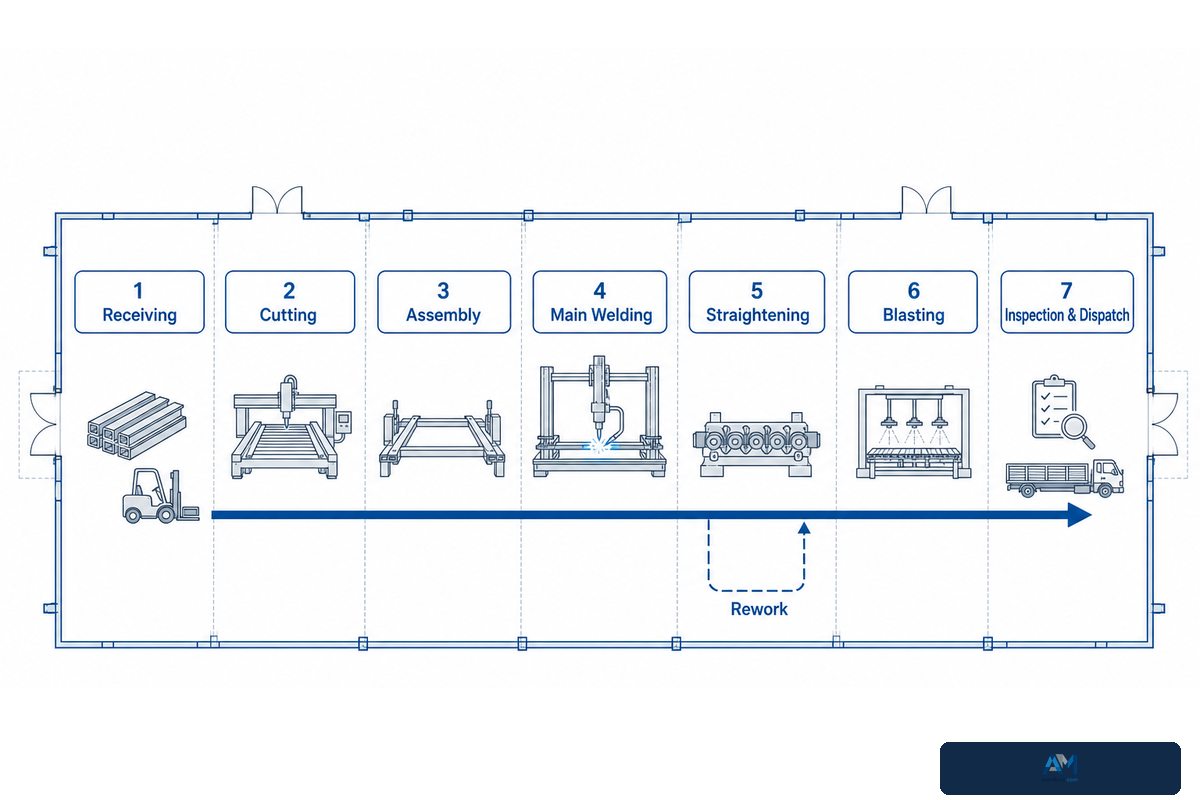
Diese 7-Zonen-Karte für den Stahlfluss überträgt die Fertigungsschritte auf Planungsbereiche eines Stahlbaubetriebs. Sie ist ein abstraktes Konzept und weder eine Sammlung von Bauvorschriften noch ein Grundriss für einen typischen Betrieb. Sie soll Kreuzungen, unzureichende Puffer und andere Probleme im Produktionsfluss bereits in einer Planungsphase sichtbar machen, in der noch Änderungen möglich sind.
| Zone | Hauptaufgabe | Layoutfrage | Erforderlicher Sonderweg |
|---|---|---|---|
| 1. Wareneingang und Lager | Bleche entladen, kennzeichnen und bereitstellen | Können ankommende Fahrzeuge entladen werden, ohne in den Verkehr der Fertigwaren zu gelangen? | Quarantänebereich für nicht identifizierten oder beschädigten Werkstoff |
| 2. Zuschnitt und Vorbereitung | Stege und Flansche zuschneiden | Wo warten zusammengehörige Komponenten, ohne vermischt zu werden? | Weg für Schrott und erneuten Zuschnitt |
| 3. Montage | H-Profil zusammenbauen und ausrichten | Deckt das Kran- oder Rollensystem das Be- und Entladen ab? | Sperrbereich für Korrekturen beim Ausrichten und Zusammenbauen |
| 4. Hauptschweißung | Längsnähte fertigstellen | Sind die Wege für Portalbewegung, Stromversorgung, Schweißpulver und Schweißrauchabsaugung geschützt? | Zugang für Schweißnahtreparatur und Prüfung |
| 5. Richten und Korrigieren | Verzug korrigieren und Maße überprüfen | Können abgelehnte Werkstücke die Hauptlinie verlassen, ohne dass alle Teile zurückgeführt werden müssen? | Qualitätssperr- und Prüfpunkt für zerstörungsfreie Prüfungen |
| 6. Strahlen und Vorbereitung der Endbearbeitung | Oberfläche reinigen und für die Beschichtung vorbereiten | Werden Einlauf, Kammer, Entstaubungsanlage und Auslauf als ein gemeinsamer Anlagenbereich betrachtet? | Umgehungsweg für noch nicht strahlbereite Werkstücke |
| 7. Endprüfung und Versand | Fertige Bauteile freigeben, lagern und verladen | Können abgenommene Werkstücke den Bereich verlassen, ohne den Weg eingehender Bleche zu kreuzen? | Sperrbereich für Restpunkteliste und Dokumentation |
Qualitätsplanung funktioniert nur, wenn Prüfkriterien, Qualifikationen, Zugänglichkeit, Zeitplanung, Berichterstattung und die Kontrolle offener Punkte vor Fertigungsbeginn aufeinander abgestimmt werden.
Ein Inspektionspunkt muss keine neue achte Produktionszone sein. Es benötigt jedoch physischen Zugang, einen Halt, Aufzeichnungen und einen Freigaberouten, sonst wird es zu versteckten Work-in-Process-Arbeiten, die die Hauptstrecke überladen.
4. Dimensionieren Sie Spannweite, Kranabdeckung und Übergabegänge als ein System
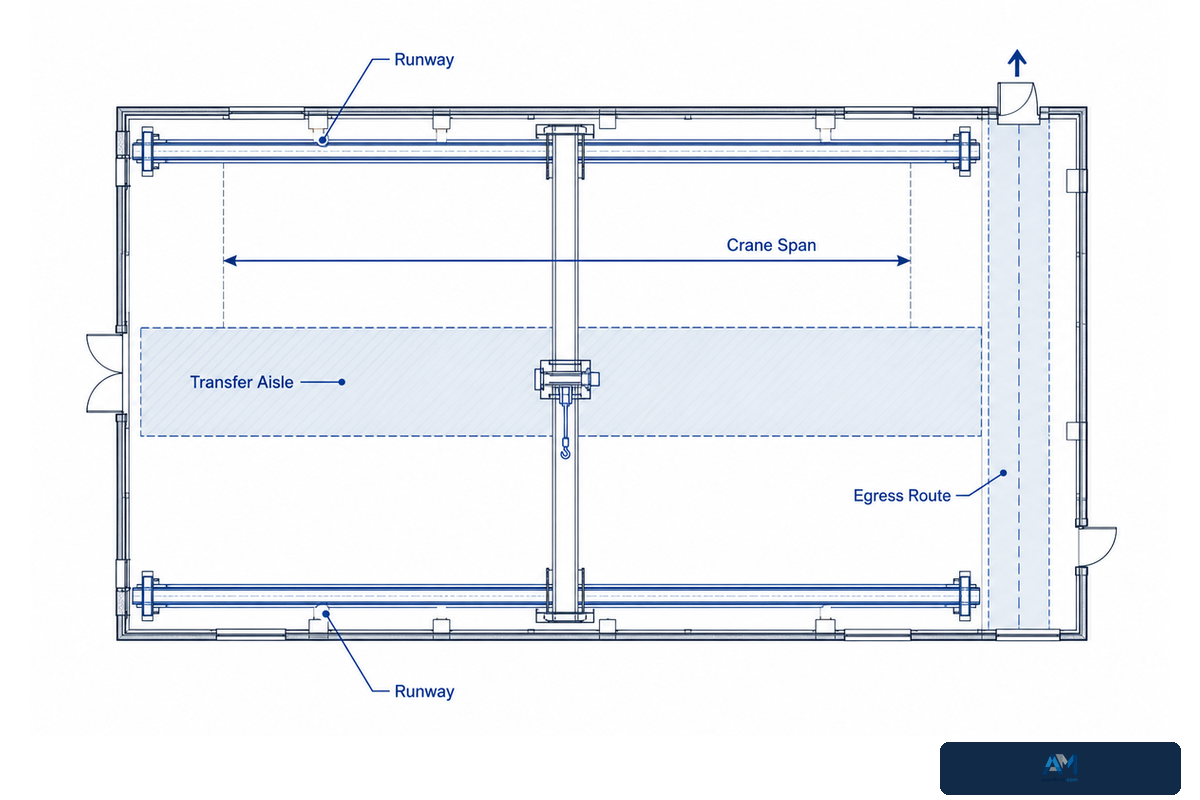
Lichte Spannweite, Kranabdeckung, Übergabegänge und Fluchtwege müssen gemeinsam betrachtet werden, da sie jeweils einen Teil desselben Hallenschiffs beanspruchen oder schützen. Jede Übergabestelle muss das längste Bauteil passieren lassen; zugleich müssen Beschäftigte den Prozessbereich erreichen und verlassen können, ohne dass Maschinen oder Lagerbestände ihre Wege blockieren.
Bei Projekten in den Vereinigten Staaten verlangt OSHA 1910.179 die Kennzeichnung der Nennlast und regelt Kranabstände, den bestimmungsgemäßen Betrieb und Prüfungen. Diese Vorschrift umfasst Mindestabstände zwischen Kran und Hindernissen von 3 Zoll nach oben und 2 Zoll seitlich. Diese Werte sind regulatorische Grenzvorgaben für den Kran; sie dienen nicht zur Dimensionierung der Werkstatt, Kranbahn, Gebäudekonstruktion oder Prozessroute. Prüfen Sie den aktuellen Wortlaut in der eCFR-Fassung von 29 CFR 1910.179.
OSHA 1910.37 verlangt außerdem, dass Fluchtwege frei, unversperrt, ausreichend beleuchtet und gekennzeichnet bleiben. Sie müssen so angeordnet sein, dass Wege in Bereiche mit hoher Gefährdung vermieden werden, sofern diese Wege nicht wirksam geschützt sind. Behandeln Sie Fluchtweganforderungen als feste Vorgabe und nicht als anderweitig nutzbare Gangfläche.
Prüfung von Kranabdeckung und Wegen
- Tragen Sie jede Aufnahme, Drehbewegung, Ablage, Prüfung, Nacharbeit und jeden Hub für die Instandhaltung ein.
- Kennzeichnen Sie die Anfahrt des Hakens sowie alle unübersichtlichen oder nicht abgedeckten Übergabepunkte.
- Trennen Sie den regulären Bauteiltransport von Gabelstaplern, Fußgängern, Ausgängen und Rettungswegen.
- Stimmen Sie Kranbahnreaktionen, Gebäudeabstützung, Hubhöhe und Wartungszugang mit qualifizierten Lieferanten und Ingenieuren ab.
Planungsszenario: Ein Träger durchläuft Montage und Schweißen auf Rollen, doch die Richtmaschine befindet sich außerhalb der Kranbahn. Im Grundriss wirkt die Linie durchgängig, ein nichtkonformes Bauteil kann jedoch nicht zu einem seitlichen Sperrplatz gehoben werden. Die Verlängerung des Krans, die Verlegung des Sperrplatzes und die Ergänzung einer definierten Übergabevorrichtung sind unterschiedliche Lösungen mit unterschiedlichen Auswirkungen auf Tragwerk und Kosten. Eine fundierte Lösung ergibt sich aus dem Sonderweg und nicht aus einer pauschalen Präferenz für mehr Krankapazität.
5. Reservieren Sie den tatsächlichen Maschinenraum, nicht nur die Aufstellfläche
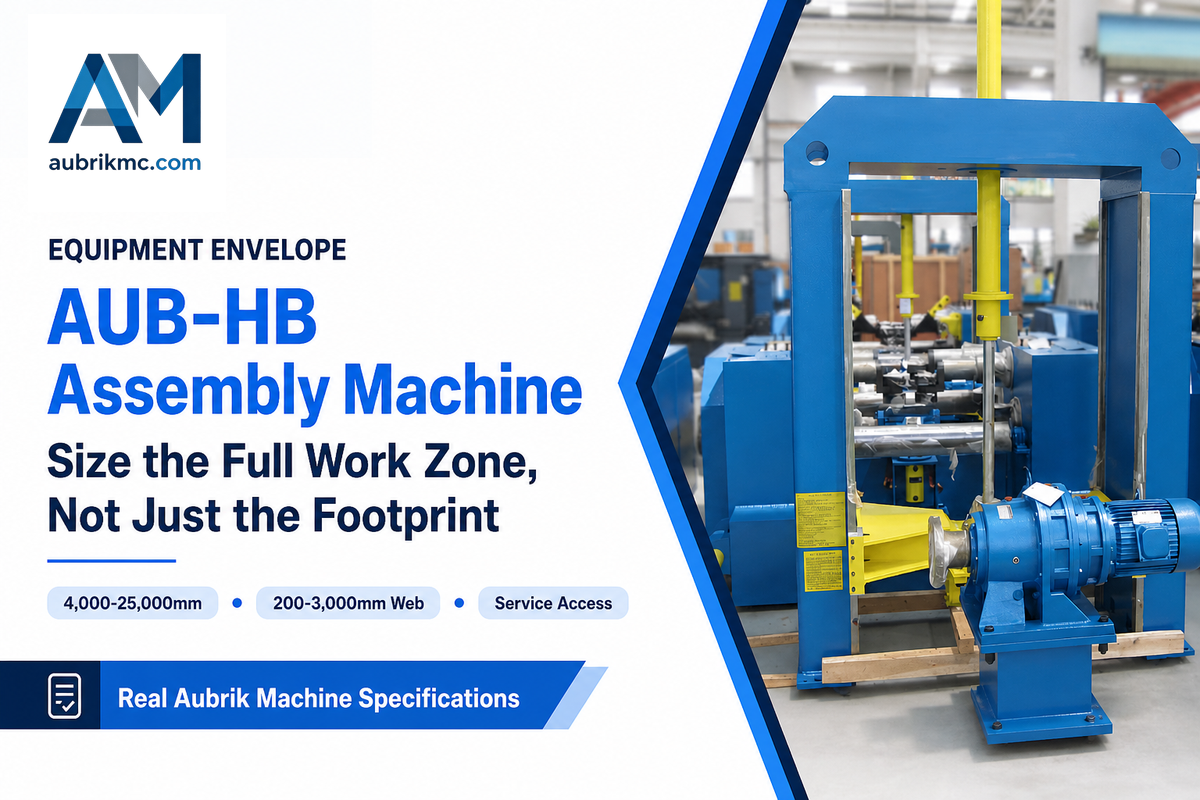
Die Aufstellfläche einer Maschine zeigt nur den Raum, den sie im Stillstand beansprucht. Ihr Arbeitsraum umfasst außerdem die ein- und auslaufende Bauteillänge, Rollen, Schutzeinrichtungen, den Bedienplatz, elektrische Steuerungseinrichtungen, Kabelführung, Anschlüsse für die Schweißrauch- oder Staubabsaugung, Wartungszugänge und den Weg, der bei der Instandhaltung zum Ausbau wichtiger interner Komponenten benötigt wird.
Das von Aubrik veröffentlichte AUB-HB-Programm für Montagemaschinen nennt Werkstücklängen von 4.000 mm–25.000 mm und Steghöhen von 200 mm–3.000 mm. Dabei handelt es sich um Konfigurationsangaben des Herstellers und nicht um unabhängige Nachweise für den Durchsatz oder die Eignung für ein bestimmtes Gebäude. Sie verdeutlichen, warum die maximale Bauteillänge des Käufers im Layout eingetragen sein muss, bevor Flächen für das Be- und Entladen zugewiesen werden.
Das veröffentlichte AM-HG-Programm für Portalschweißanlagen nennt Portalspannweiten von 4.000 mm, 5.000 mm und 6.000 mm sowie Schweißgeschwindigkeiten von 300 mm/min–900 mm/min. Im Layout müssen dennoch Schienenlänge, Endfreiraum, Schweißpulveranlage, Schweißstromversorgung, Schweißrauchabsaugung, Bedienerzugang und Wartungsweg berücksichtigt werden. Die Schweißgeschwindigkeit allein erlaubt keine Vorhersage des Linienausstoßes, da auch Ausrichten und Zusammenbauen, Wenden, Prüfen, Pufferzeiten und Umrüstvorgänge Zeit beanspruchen.
Auf der Seite zur Stahl-Strahlanlage veröffentlicht Aubrik die Anlagenabmessungen von 5 Modellen mit maximal angegebenen Werkstückgrößen von 800 mm × 1.500 mm bis 3.000 mm × 3.000 mm und Höchstlasten von 1.000 kg bis 10.000 kg. Reservieren Sie vor und hinter der Kammer ausreichend Länge sowie Platz für Entstaubung, Strahlmittelrückgewinnung, Zugangstüren und Instandhaltung. Betrachten Sie die Kammerabmessungen nicht als vollständige Zone.
Beispielhafte Längenprüfung
Wenn die Planungsgrundlage ein 25 m langes Bauteil umfasst, ergeben bereits eine Einlauf-Bereitstellungsposition und eine Auslaufposition über die volle Länge einen linearen Platzbedarf von 25 m + 25 m = 50 m. In diesen 50 m sind Maschine, Rollen, Schutzeinrichtungen, Übergaben, Ausgänge, Wartungszugänge und konstruktive Freiräume nicht enthalten. Die Berechnung schreibt keine Gebäudelänge vor; sie macht eine Vorgabe sichtbar, die bei einem ausschließlich auf Aufstellflächen beruhenden Layout übersehen würde.
6. Legen Sie Medienversorgung und Schutzmaßnahmen vor den Fundamenten fest
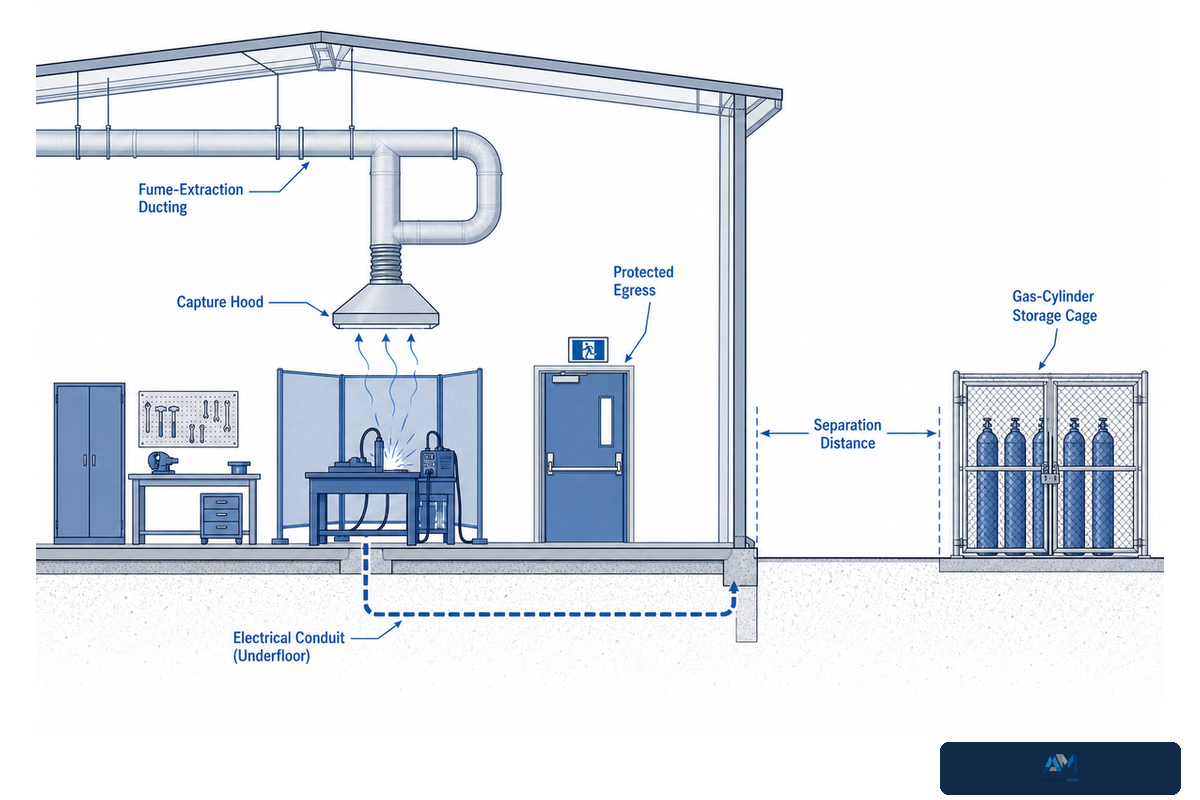
Medienversorgung und Schutzmaßnahmen gehören in die frühe Layoutplanung, da Kanäle, Schutzgaslager, Stromverteilung, Entstaubung, geschützte Ausgänge, Lärmschutz und Freischalteinrichtungen für die Instandhaltung physischen Platz benötigen. Eine Maschine später zu versetzen, kann einfacher sein als die Verlegung eines Fundaments, einer Kranstütze, einer erdverlegten Versorgungsleitung oder einer Dachdurchführung.
Für die allgemeine Industrie in den Vereinigten Staaten behandelt OSHA 1910.252 den Brandschutz beim Schweißen, Abschirmungen, ausgewiesene Bereiche für Heißarbeiten und Lüftungsbedingungen. Das AWS-Merkblatt zur Lüftung erläutert, dass die Lüftung natürlich, mechanisch oder kombiniert erfolgen kann und dass eine lokale Absaugung Erfassungseinrichtungen, Kanäle und Ventilatoren nutzt, um Rauch an der Quelle abzusaugen. Die Erfassung an der Quelle beeinflusst die Zugänglichkeit des Schweißbrenners, die Position der Absaughaube, die Kanalführung, die Zuluft und die Lage der Ausblasöffnung.
Die Lagerung von Schutzgasen stellt eine eigene räumliche Randbedingung dar. OSHA 1910.253 enthält für die Vereinigten Staaten Anforderungen an die trockene, belüftete und geschützte Lagerung von Gasflaschen, Mengenbegrenzungen sowie die Trennung von Sauerstoff und Brenngas oder brennbaren Werkstoffen. Eine genannte Möglichkeit ist ein Abstand von 20 ft; eine andere sieht eine geeignete nicht brennbare Barriere vor. Übernehmen Sie dieses Beispiel nicht in ein globales Layout, ohne die vollständige aktuelle Vorschrift und die am Projektstandort geltenden Bestimmungen zu prüfen.
Auch der Lärm sollte gemessen und nicht anhand der Maschinenliste geschätzt werden. Die Lärmschutzleitlinien der OSHA nennen für die Vereinigten Staaten einen Auslösewert von 85 dBA als zeitgewichteten Mittelwert über 8 Stunden und räumen technischen sowie organisatorischen Maßnahmen Vorrang vor dem alleinigen Einsatz von Gehörschutz ein. Nutzen Sie die gemessene Lärmkarte zur Bewertung von Strahlen, Schneiden, Richten, Absaugventilatoren, Abschirmungen, Bedienplätzen und angrenzenden ruhigen Arbeitsbereichen.
| Schnittstelle | Layoutvorgabe | Prüfverantwortlicher |
|---|---|---|
| Elektrik | Spannung, Frequenz, Anschlussleistung, Leistungsbedarf, Kabelwege, Erdung, Freischaltung | Elektroingenieur und Anlagenlieferant |
| Schweißrauch | Prozess, Zusatzwerkstoffe, Erfassungsposition, Kanalweg, Zuluft, Ausblasung | Arbeitshygieniker oder Lüftungsfachkraft |
| Druck- und Brenngase | Verbrauch, Lagermenge, Lüftung, Schutz, Trennung, Verlauf der Verteilerleitung | Arbeitsschutzfachkraft und örtliche Behörde |
| Strahlstaub | Standort des Abscheiders, Kanalführung, Strahlmittelrückgewinnung, Zugang, Abfallhandhabung | Fachleute für Entstaubungsanlagen und Umweltschutz |
| Fluchtwege und Brandschutz | Ausgänge, Wegeschutz, Kontrolle brennbarer Werkstoffe, Löschanlagen, Heißarbeitsbereiche | Brandschutzfachplaner und örtliche Behörde |
| Lärm | Gemessene Pegel, Expositionsdauer, Abschirmungen, Einhausung, Bedienerposition | Arbeitshygieniker oder qualifizierte Arbeitsschutzfachkraft |
7. Ermitteln Sie Rückläufe und Engpässe auf dem Papier
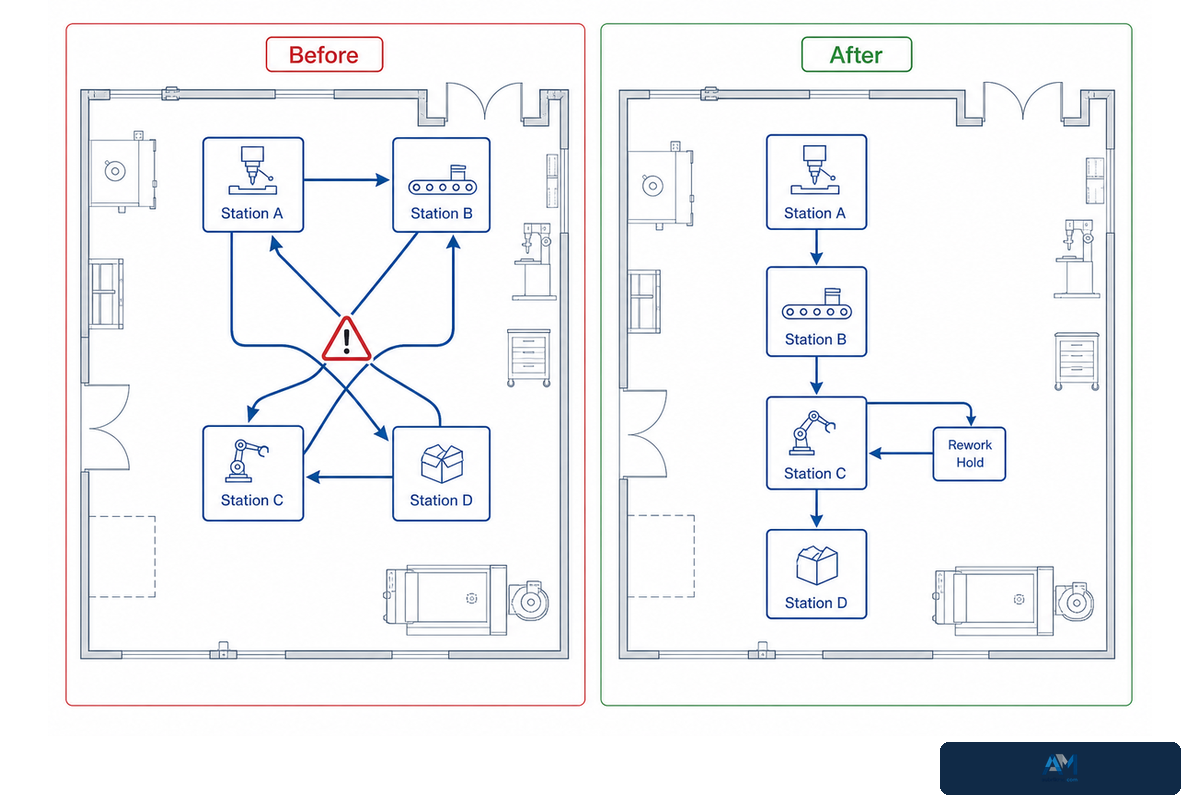
Am einfachsten lässt sich ein Layoutproblem lösen, wenn es vor Baubeginn erkannt wird. Verfolgen Sie ein normales Bauteil, ein Bauteil mit maximaler Länge, ein abgelehntes Bauteil, den Ausbau einer Komponente zur Instandhaltung und einen Fluchtweg jeweils von Anfang bis Ende. Jede eingezeichnete Linie überprüft eine der Zusagen des Layouts.
- Die Wege von Rohmaterial und Fertigprodukten kreuzen sich. Trennen Sie deren Nutzungszeiten oder physischen Wege, bevor Gabelstapler und Krane um denselben Raum konkurrieren.
- Die Kranabdeckung endet an einer Übergabestelle. Definieren Sie die Übergabevorrichtung und eine sichere temporäre Auflage, statt darauf zu vertrauen, dass die Bediener improvisieren.
- Die Maschine passt, das Bauteil jedoch nicht. Prüfen Sie Be- und Entladen, Wenden, Schutzeinrichtungen und den Ausbau bei der Instandhaltung erneut.
- Kein Puffer entkoppelt eine langsame Station. Legen Sie fest, wie viele reale Bauteile warten können und wo ihr Status sichtbar ist.
- Die Prüfung verursacht einen Rückfluss. Ordnen Sie den Qualitätssperrbereich so an, dass für abgenommene und abgelehnte Werkstücke getrennte Folgeschritte bestehen.
- Die Erweiterung beansprucht die zentrale Logistikachse. Halten Sie das Endfeld, die durchgängige Kranbahn, den Versorgungskorridor, die Tore und die für das Wachstum erforderlichen Außenverkehrswege frei.
Ein belastbares Layout verspricht keine bewegungsfreie Produktion. Es beseitigt Bewegungen, die das Werkstück weder verändern noch prüfen, schützen oder ausliefern. Die Diskussion von The Fabricator zum Werkstattfluss stellt einen Zusammenhang zwischen einem effizienten Layout, kontrolliertem Umlaufbestand und planbarer Kapazität her. Das ist nützlicher, als möglichst viele Maschinen innerhalb der Wände einzuzeichnen.
Beispielhafte Engpassprüfung: Angenommen, ein wiederkehrendes Bauteil benötigt durchschnittlich 8 min für die Montage, 14 min für die Hauptschweißung, 6 min für Übergaben und 5 min für die Maßprüfung. Das Schweißen bildet bereits vor Berücksichtigung von Stillständen, Qualitätssperren oder einem Chargenwechsel von 20 min den theoretischen Engpass. 2 Schichten mit jeweils 8 Stunden beseitigen diesen Engpass nicht; sie verlängern lediglich seinen Betriebszeitraum. Diese Zahlen dienen als Platzhalter für die Methode und sind keine Leistungsangaben von Aubrik. Ersetzen Sie sie durch beobachtete Zykluszeitdaten für Ihren tatsächlichen Produktmix.
Wann Sie keine vollständig integrierte Linie kaufen sollten
Setzen Sie nicht standardmäßig auf eine Fördertechnikintegration, wenn sich Produktrouten häufig ändern, die Zykluszeiten der Stationen nicht ausreichend bekannt sind, Nacharbeiten regelmäßig den Hauptweg verlassen oder das Gebäude die Freiräume für Be- und Entladen, Instandhaltung und Ausgänge nicht gewährleisten kann. Eine Integration kann wiederholte Hübe reduzieren, koppelt jedoch auch die Stationen miteinander. Wenn ein Prozess stoppt und der Puffer die Verzögerung nicht aufnehmen kann, kann auch die vorgelagerte Arbeit zum Stillstand kommen. Eine stufenweise Anordnung kann der bessere erste Schritt sein, wenn die Nachfrage unsicher ist oder die Werkstatt während der Erweiterung in Betrieb bleiben muss.
8. Wenden Sie die Konfigurationsmatrix Spannweite × Kran × Durchsatz an
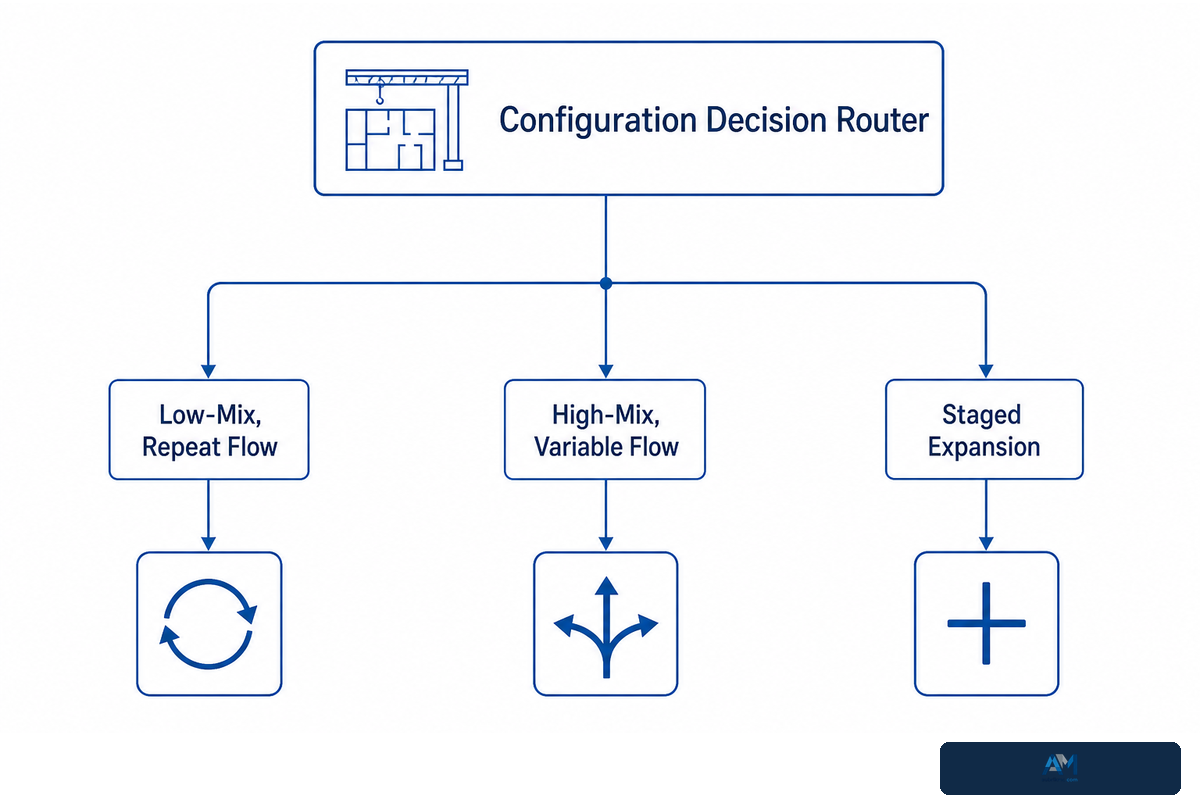
Die Konfigurationsmatrix Spannweite × Kran × Durchsatz überführt Käuferangaben in eine Layoutdiskussion. Sie ist weder eine statische Berechnung noch eine Maschinenempfehlung. Nutzen Sie sie, um sichtbar zu machen, welche Entscheidung sich bei Änderungen des Teilespektrums, Ausstoßes, der Kranabdeckung, Pufferkapazität oder des Erweiterungszeitpunkts ebenfalls ändert. Behandeln Sie die Kranvorschriften nach 29 CFR 1910.179 als regulatorische Grenzvorgaben und nicht als Dimensionierungsformel für die Matrix.
| Entscheidungsart | Geringes Teilespektrum, wiederkehrender Materialfluss | Großes Teilespektrum, variabler Materialfluss | Stufenweise Erweiterung | Einschränkungen / Nicht geeignet für |
|---|---|---|---|---|
| Hauptroute | Geradlinige, wiederholbare Abfolge | Hauptroute mit seitlichen Zellen | Geschützter künftiger Erweiterungsbereich | Keine Option eignet sich für nicht definierte Prozessschritte |
| Bauteilspektrum | Enges, stabiles Spektrum | Breites Längen- und Querschnittsspektrum | Aktuelles Spektrum plus künftiges Maximum | Mittelwerte berücksichtigen das größte Bauteil nicht |
| Handhabung | Rollen oder Förderer für wiederkehrende Übergaben | Krane und flexible Übergabepunkte | Vorbereitete Schnittstellen für spätere Förderer | Förderer lösen keine Nacharbeit außerhalb der Linie |
| Kranabdeckung | Sonderfälle, Be- und Entladen, Wenden, Instandhaltung | Umfassende Abdeckung für variable Routen | Durchgängigkeit der Kranbahn reserviert | Mehr Kranabdeckung ersetzt keinen geordneten Materialfluss |
| Puffer | Kleiner, kontrollierter Umlaufbestand | Getrennte Sperrbereiche nach Route und Status | Temporäre Kapazität ohne Blockierung der Erweiterung | Die Bodenfläche allein bestimmt nicht die Pufferkapazität |
| Prüfung | Definierte Haltepunkte innerhalb der Linie | Zugängliche Prüfung außerhalb der Linie | Aufzeichnungen und Zugänge wachsen mit den Ausbaustufen | Die Matrix legt keine Abnahmekriterien nach Regelwerken fest |
| Medienversorgung | Fest installierte Versorgungsanschlüsse entlang der Linie | Flexible Abgänge und getrennte Zellen | Reservekapazität und geschützte Korridore | Reservekapazität muss technisch ausgelegt und darf nicht geschätzt werden |
| Fluchtwege | Neben der wiederkehrenden Route geschützt | Bei wechselndem Zellenverkehr geschützt | Während jeder Bauphase aufrechterhalten | Produktionsgänge können nicht automatisch als Ausgänge dienen |
| Erweiterung | Bewährtes Modul duplizieren | Flexible Zellen um die zentrale Achse ergänzen | Linie, Kran und Medienversorgung verlängern | Reservierte Fläche ohne Schnittstellen ist nicht erweiterungsbereit |
Nutzen Sie die Matrix bei einer Werkstattprüfung mit messbaren Eingangsgrößen. Wenn das Team die schwerste Hublast, das größte Bauteil, den erforderlichen Ausstoß, die voraussichtlich langsamste Station und den zulässigen Umlaufbestand nicht benennen kann, ist das Layout noch nicht für die abschließende Optimierung bereit.
Bau einer Stahlbauwerkstatt: Anpassungsbriefing für den Werkstattlieferanten
Entscheidungen zur Errichtung einer Stahlbau-Produktionshalle lassen sich nicht von deren Planung trennen. In einem Metallbaubetrieb kann das Tragwerk des Werkstattgebäudes aus vorgefertigtem Stahl bestehen, doch auch ein Stahl-Fertigbausatz muss die tatsächlichen Kranreaktionskräfte, Anlagenlasten, Kanäle, Tore und verfahrensbedingten Öffnungen aufnehmen. Die Hallenerrichtung ist als technische Übergabe zu behandeln: Das Produktionsteam definiert die Arbeiten, während das Tragwerksplanungsteam das Tragwerk aus Stahl, die Stahlsäulen, Fundamente, Aussteifungen, das Dach und die Wandpaneele prüft. Diese Abgrenzung ist sowohl bei einer neuen kundenspezifischen Werkstatt als auch beim Umbau einer bestehenden Industrieanlage wichtig.
Pauschale Aussagen über hohe Festigkeit, niedrige Kosten, eine schnelle Errichtung oder einen breiten Anwendungsbereich sind kein Beleg dafür, dass ein einziges Gebäudekonzept für die Aufgabe geeignet ist. Gebäudetragwerke mit großen Spannweiten können ohne innere Säulen auskommen, ihre Tragfähigkeit muss jedoch für hohe Lasten, dynamische Kranlasten, starke Winde, hohe Schneelasten und die Erdbebenbedingungen des Projekts geprüft werden. Im Vergleich zu herkömmlichen Gebäuden kann ein vorgefertigtes System die Baugeschwindigkeit und den Arbeitsaufwand vor Ort verändern, doch die Wirtschaftlichkeit hängt von der Fertigung vor Ort, dem Transport, den Fundamenten, dem Brandschutz, der Gebäudehülle und den Montagebedingungen ab.
Bevor die Arbeiten die Baustelle erreichen, ist zu klären, wer die einzelnen Baugruppen vorfertigt und welche Abmessungen weiterhin angepasst werden können. Zulässige Anpassungen, feste Schnittstellen sowie sämtliche anpassbaren Öffnungen und Auflager sind zu dokumentieren. Eine beispielhafte Übergabe könnte eine Spannweite von 24.000 mm, einen 20-t-Kran, eine Kranbahnreaktion von 300 kN und eine Beschichtung von 80 µm aufführen; diese Beispielwerte veranschaulichen das erforderliche Datenformat und stellen keine Empfehlung dar. Der Terminplan sollte zwischen der Fertigung im Werk und der Montage vor Ort unterscheiden und die Bauzeit, die gesamte Bauphase sowie die Ausführungszeiträume für Kranbahnen, Versorgungsmedien, Maschinen, Schweißrauchabsaugung und Inbetriebnahme ausweisen. Er sollte außerdem darlegen, wie der Auftragnehmer Bauabfälle kontrolliert und geschützte Wege offen hält, falls in der Nähe weiterhin industriell produziert wird.
Die Vorgaben zur Dauerhaftigkeit gehören in dieselbe Übergabe. Betriebsumgebung, Korrosionsbelastung, Korrosionsschutzsystem, Entwässerung, Anschlussbleche und Maßnahmen gegen eindringendes Wasser sind festzulegen; anschließend sind die Zugänge für Inspektion und Instandhaltung auf die vorgesehene Nutzungsdauer und die praktische Lebensdauer abzustimmen. „Umweltfreundlich“ oder „wirtschaftlich“ sollten so lange qualifizierte Zielsetzungen bleiben, bis Werkstoffe, Energieverbrauch, Instandhaltung und Ersatzumfang für den tatsächlichen Standort verglichen wurden.
Kundenspezifische Werkstattentscheidungen für moderne Industrie- und traditionelle Gebäude
Teilen Sie dem Werkstattlieferanten abschließend mit, welche Aufgaben das Gebäude erfüllen soll. Anforderungen, die aus Logistikzentren, Gewerbegebäuden oder einem anderen modernen Industrieprojekt übernommen werden, können die betrieblichen Anforderungen des Schweißens, Strahlens, Prüfens und Handhabens schwerer Bauteile verfehlen. Große Industrieanlagen und gemischt genutzte Gewerbebetriebe können eine gemeinsame Begriffswelt für die Gebäudehülle verwenden, doch die Planung der Stahlbauwerkstatt muss weiterhin dem konkreten Produktfluss folgen. Ein zweckmäßiger Vorschlag verknüpft deshalb jede Entscheidung zum Tragwerk und zur Gebäudehülle mit einem Lastfall, einer betrieblichen Einschränkung, einer Bauabfolge oder einer künftigen Änderung.
Warum die Vorlage für einen Carport oder ein vertikales Dach keine Werkstattbeschreibung ist
Aus Ausstellungshallen, einem Stadion oder einem Carport übernommene Spezifikationen berücksichtigen bewegte Industrielasten, verfahrensbezogene Schweißrauchabsaugung, Prüfpunkte und krangestützte Instandhaltung nur selten. Ein geschlossenes Produktionsgebäude kann außerdem Entwässerung, Schädlingsbekämpfung, Brandabschnitte und Kontaminationsschutz benötigen, die bei einer offenen Überdachung nicht erforderlich sind. Ein bewährtes Detail darf erst wiederverwendet werden, nachdem das Projektteam bestätigt hat, dass sein Lastfall, die Anforderungen an die Gebäudehülle, die Zugänglichkeit und die Betriebsumgebung zur Werkstatt passen.
9. Eine produktionsreife Angebotsanfrage für die Werkstatt versenden
Eine zweckmäßige Angebotsanfrage beschreibt die Produktionsaufgabe mit messbaren Angaben. Kopieren Sie die nachstehende Übersicht in Ihre Anfrage, füllen Sie die Leerstellen aus und fügen Sie, sofern vorhanden, eine maßstäbliche Gebäude- oder Standortzeichnung bei.
Checkliste für die Angebotsanfrage — übernehmen Sie diese Angaben in Ihre Preisanfrage:
| Parameter | Empfohlener Bereich | Warum dies wichtig ist | Prüfmethode |
|---|---|---|---|
| Bauteil-Abmessungsbereich | Mindest-/Höchstwerte für Steg, Flansch, Dicke und Länge in mm | Bestimmt den erforderlichen Arbeitsraum für Ausrüstung und Handhabung | Freigegebene Produktzeichnungen |
| Schwerste Hublast | Maximale kg oder t an jeder Übergabestelle | Bestimmt die Eingangsgrößen für Kran und Tragkonstruktion | Gewichtsberechnung und Prüfung des Hebevorgangs |
| Ausbringung und Schichten | t/Jahr oder St./Jahr; Schichten/Tag | Legt Fragen zu Taktzeiten und Puffern fest | Produktionsprognose und Teilemix |
| Verfügbares Gebäude | Länge × Breite × lichte Höhe in mm | Zeigt Einschränkungen bei Materialfluss, Toren und Versorgung auf | Maßstäbliche Bestandsaufnahme oder Gebäudezeichnung |
| Strom- und Druckluftversorgung | V/Hz/Phase, verfügbare kW, Luftdruck und Volumenstrom | Verhindert eine unpassende Medienversorgung | Versorgungsplan und Messung vor Ort |
| Schweißrauchabsaugung und Staub | Verfahren, Verbrauchsmaterialien, Erfassungspunkte, örtliche Grenzwerte | Bestimmt die Planung von Kanälen, Abscheider und Zuluft | Arbeitshygienische und umweltbezogene Prüfung |
| Sicherheit und Fluchtwege | Anforderungen an Ausgänge, Brandschutz, Schutzgaslagerung, Lärm und Schutzeinrichtungen | Schützt Personen und sichert den Genehmigungsablauf | Örtliche Vorschriften und Risikobeurteilung |
| Qualität und Abnahme | Haltepunkte, zerstörungsfreie Prüfung, Dokumentation, Probematerial, Abnahmeprüfungen | Definiert Zugangsanforderungen und Freigabenachweise | Projektqualitätsplan und Prüfung unter Zeugenaufsicht |
Verwenden Sie den Konfigurationswähler für H-Träger-Fertigungslinien von Aubrik, um die Anlagendiskussion zu strukturieren, wenn die Verfahrensfamilie noch nicht feststeht. Ein Lieferant kann eine solche Beschreibung wirksamer hinterfragen als eine Anfrage, die lediglich eine Grundfläche nennt.
10. Einzelmaschinen oder eine integrierte Fertigungslinie wählen
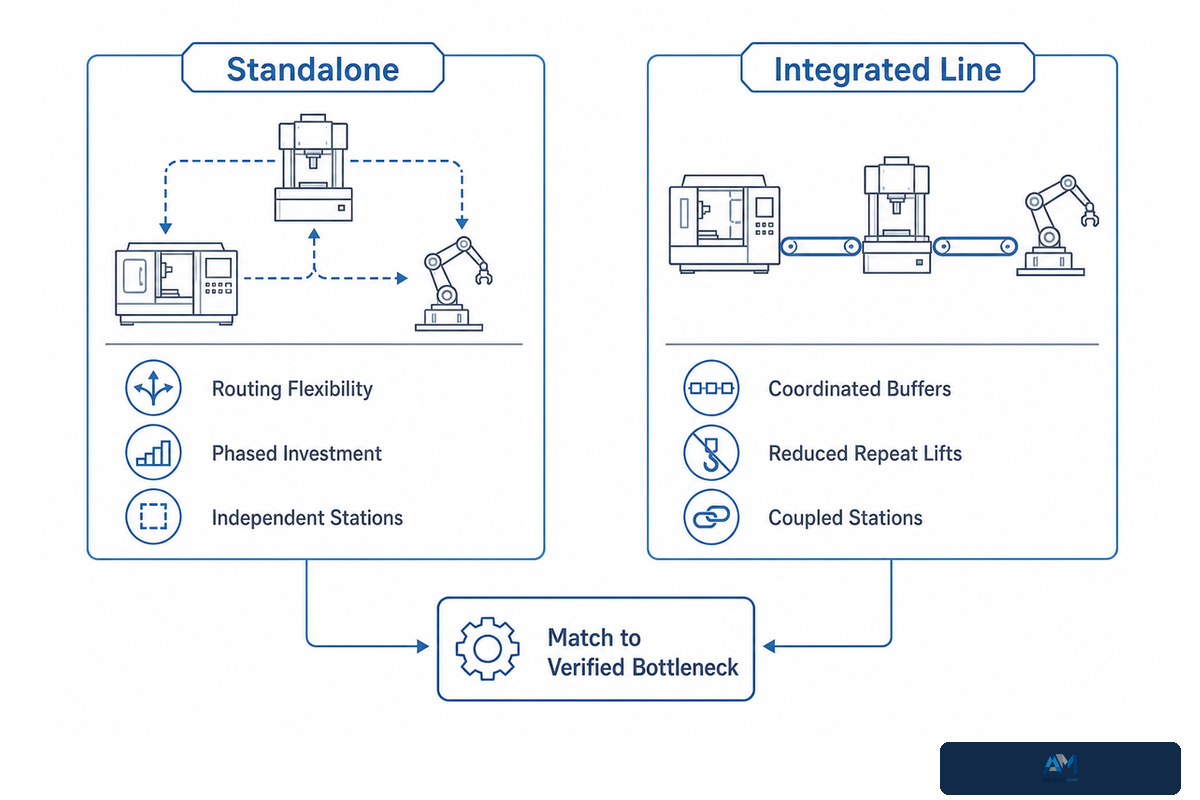
Einzelanlagen und integrierte Fördersysteme lösen unterschiedliche Einschränkungen. Einzelmaschinen erhalten die Flexibilität des Materialflusses und ermöglichen Investitionen in mehreren Phasen. Eine integrierte Handhabung gewinnt an Nutzen, wenn wiederholtes Heben, Bereitstellen und Übergeben nachweislich den Engpass bilden und nicht das Verfahren selbst; der Überblick von The Fabricator zur Werkstoffhandhabung im Stahlbaubetrieb bietet hierzu relevanten Branchenkontext.
Vergleichen Sie die Taktzeiten der Stationen, Umrüstvorgänge, den Teilemix, Qualitätshaltepunkte, Instandhaltungsereignisse und die Häufigkeit von Ausnahmefällen. Eine integrierte Fertigungslinie benötigt Puffer und eine Umgehungslogik, weil der Stillstand einer Station vor- und nachgelagerte Arbeiten beeinträchtigen kann. Eine Anordnung aus Einzelmaschinen erfordert eine disziplinierte Bereitstellung, weil sich ein flexibler Materialfluss in unkontrollierte Umlaufbestände verwandeln kann.
Planungsszenario: Eine wiederkehrende Produktfamilie durchläuft an den meisten Tagen Montage, Portalschweißen, Richten und Strahlen, während Sonderbauteile zusätzliche Anpassungs- und Prüfarbeiten erfordern. Für die wiederkehrende Produktfamilie können koordinierte Rollen und Steuerungen gerechtfertigt sein, die Sonderroute benötigt jedoch weiterhin Kranzugang und eine seitliche Warteposition. Die Entscheidung lautet nicht, ob das gesamte Werk integriert oder mit Einzelmaschinen ausgestattet wird. Möglich ist eine integrierte Hauptlinie mit bewusst flexibel ausgelegten Zellen für Ausnahmefälle.
Wichtigste Erkenntnis
Wählen Sie Werkstatt, Kran und Handhabungssystem anhand des geprüften Teileflusses und seiner Ausnahmefälle aus; zwingen Sie die Produktion nicht dazu, sich an eine Gebäudehülle anzupassen, die allein nach der Grundfläche ausgewählt wurde.
Häufig gestellte Fragen
Was ist eine Stahlbauwerkstatt?
Antwort
Eine Stahlbauwerkstatt ist ein Industriegebäude, dessen primäres Tragwerk aus Stahl besteht. Für die Fertigung umfasst eine zweckmäßige Definition mehr als nur die Gebäudehülle: Die Werkstatt enthält außerdem einen geplanten Materialfluss für Ausgangsmaterial, Teile, Krane, Schweißen, Richten, Prüfung, Oberflächenvorbereitung, Lagerung und Versand. Die beste Anordnung hängt vom Produkt und Verfahren ab, nicht allein von der Grundfläche.
Welche wesentlichen Planungsaspekte sind bei einer Stahlbauwerkstatt zu beachten?
Antwort
Zu den wesentlichen Eingangsgrößen gehören Produktspektrum, angestrebte Ausbringung, Verfahrensabfolge, Spannweite und Stützenraster, Kranarbeitsbereich, Boden- und Fundamentlasten, Arbeitsräume der Maschinen, Tore und Logistik, geschützte Ausgänge, Stromversorgung, Schweißrauch- und Staubabsaugung, Schutzgaslagerung, Brandschutz, Lärm, Prüfzugänge, Puffer, Instandhaltung und Erweiterung. Tragwerksplanung und Einhaltung der Vorschriften müssen von qualifizierten Fachleuten für den jeweiligen Projektstandort geprüft werden.
Können Stahlbauwerkstätten an konkrete Anforderungen angepasst werden?
Antwort
Ja. Feldabmessungen, Kransysteme, Tore, Anlagenabfolge, Versorgungsmedien, Schweißrauchabsaugung, Puffer, Prüfpunkte und Erweiterungsschnittstellen können auf die benötigten Produkte abgestimmt werden. „Kundenspezifisch“ sollte in messbare Eingangsgrößen wie maximale Bauteilabmessungen, schwerste Hublast, Jahresausbringung, Schichtmodell, örtliche Bemessungslasten, Abnahmeprüfungen und verfügbare Versorgungsmedien am Standort übersetzt werden.
Wie viel kostet die Errichtung eines Gebäudes in Stahlbauweise?
Antwort
Ein allgemeingültiger Preis pro Quadratmeter ist nicht verlässlich. Zu kalkulieren sind das projektspezifische Tragwerk, Krane, Fundamente, die Gebäudehülle, der Brandschutz, die Versorgungsmedien, Anlagen, Montage, Zertifizierung, Baustellenarbeiten und ausdrücklich ausgeschlossene Leistungen.
Kann ich meine Stahlbauwerkstatt später erweitern?
Antwort
Eine Erweiterung ist nur praktikabel, wenn die ursprüngliche Planung die erforderlichen Schnittstellen vorsieht. Vorzusehen sind eine erweiterbare Stirn- oder Längsseite, äußere Verkehrswege, künftige Tore, die Fortführung der Kranbahn, Lastabtragungswege, Versorgungskapazitäten, Absaugwege, Steuerungs- und Datenanschlüsse, die Ausrichtung der Fördertechnik sowie ein sicherer Zugang während der Bauarbeiten. Bestehende Ausgänge und die laufende Produktion sind während der Errichtung des neuen Abschnitts zu schützen. Die neuen Arbeiten sind so zu staffeln, dass die Schnittstellen zu Kran und Logistik in Betrieb genommen werden können, ohne die laufende Produktion zu blockieren. Eine freie Fläche neben einer Werkstatt allein bedeutet noch nicht, dass das Werk erweiterungsfähig ist.
Ist ein Stahlgebäude günstiger als ein Betongebäude?
Antwort
Je nach Projekt kann jedes der beiden Systeme wirtschaftlicher sein. Die Wirtschaftlichkeit des Projekts hängt von den örtlichen Werkstoff- und Arbeitskosten, der Spannweite, den Kran- und Dachlasten, den Fundamenten, dem Brandschutz, dem Terminplan, den Anforderungen an die Dauerhaftigkeit, der Betriebsumgebung und künftigen Änderungen ab. Vergleichen Sie gleichwertige Leistungsumfänge und Anforderungen über den gesamten Lebenszyklus, nicht nur die Preise der Gebäudehülle.
Zu den in diesen Antworten genannten Sicherheitsgrenzen in den Vereinigten Staaten sind die verlinkten Bestimmungen von OSHA zu Kranen und Fluchtwegen heranzuziehen; maßgeblich bleiben die örtlichen Anforderungen des Projekts.
Die Werkstatt um die Arbeit herum planen
Eine fundierte Beschreibung für eine Stahlbauwerkstatt bildet den vollständigen Materialfluss für jedes reguläre Teil und jedes Sonderteil ab. Sie definiert den Arbeitsbereich jedes Krans, jeden Zugangspunkt und jeden Werkstofffluss und weist zugleich die unterstützenden Versorgungsmedien sowie die geschützten Wege zu jedem Ausgang eindeutig aus.
Senden Sie Aubrik Ihre Standardabmessungen der Bauteile, die maximale Hublast, die wichtigsten Stufen des Werkstoffflusses, Anforderungen an die Produktionsleistung, Standortbedingungen, vorgesehene Versorgungsmedien, Prüfkriterien und übergeordnete Vorgaben für die Anlage. Statt sich auf eine pauschale Quadratmeterberechnung zu stützen, kann Aubrik eine Systemkonfiguration entwickeln, die angeboten, installiert und anhand definierter Anforderungen abgenommen werden kann.
Werkstattkonfiguration vorbereiten
Teilen Sie Aubrik den Abmessungsbereich Ihrer H-Träger, die angestrebte Ausbringung, die verfügbaren Gebäudeabmessungen, Kranbeschränkungen und die erforderlichen Verfahrensstufen mit.
Layoutbesprechung anfragenVerwandte Artikel und Tools
- Leitfaden für Fertigungslinien für H-Träger-Stahlkonstruktionen
- Prüftool für H-Träger-Kapazität und Normen
- Auswahltool für Spannweite, Kran und Arbeitsablauf
- Kostenrechner für Werkstätten
- Rechner für Personalaufwand und Durchsatz bei H-Trägern
Referenzen & Quellen
- OSHA 1910.179, Brücken- und Portalkrane
- Elektronische Ausgabe des Bundesgesetzbuchs, 29 CFR 1910.179
- OSHA 1910.252, Allgemeine Anforderungen an Schweißen, Schneiden und Hartlöten
- OSHA 1910.253, Autogenschweißen und Brennschneiden
- OSHA 1910.37, Instandhaltung, Schutzmaßnahmen und betriebliche Merkmale von Fluchtwegen
- Technisches Handbuch der OSHA, Lärm
- American Welding Society, Merkblatt Nr. 36, Lüftung beim Schweißen und Schneiden
- American Welding Society, Normen und Veröffentlichungen
- American Welding Society, Inspection Trends, Qualitätsplanung
- The Fabricator, Effizienter Materialfluss durch ein zweckmäßiges Werkstattlayout
- The Fabricator, Moderne Werkstoffhandhabung im Stahlbaubetrieb
- Texas Department of Insurance, Sicherheit in Metallbaubetrieben
Quellen aus den Vereinigten Staaten veranschaulichen konkrete regulatorische Grenzen. Für die endgültige Planung sind die örtlichen bau-, tragwerks-, elektro-, brand-, umwelt- und arbeitsschutzrechtlichen Anforderungen des Projekts maßgeblich.
Verwandte Beiträge




Im Trend



