Nehmen Sie Kontakt mit der Aubrik Company auf

Kurz gesagt. Eine Fertigungslinie für Windkrafttürme ist ein integriertes System aus Schneid-, Rundbieg-, Schweiß-, Prüf- und Beschichtungsstationen, das Stahlblech in fertige Turmsektionen für Windenergieanlagen verwandelt. Die Abfolge der Schritte ist bei den verschiedenen Anbietern weitgehend gleich, doch die gewählte Ausrüstungsklasse, der Automatisierungsgrad und das Linienkonzept beeinflussen Kosten und Ausbringung deutlich stärker als die Spezifikation einer einzelnen Maschine, und kaum eine Anbieterseite erklärt, welche Wahl zu Ihrem tatsächlichen Auftragsbestand passt.
Kurzdaten: Die Fertigungslinie für Windkrafttürme im Überblick
Kernschritte Blechzuschnitt, Rundbiegen/Formen, Längsnahtschweißen, Rundnahtschweißen/Ausrichten und Zusammenbauen, zerstörungsfreie Prüfung, Beschichtung Primäres Schweißverfahren Unterpulverschweißen (SAW), Blechdicken bis 5 in. (127 mm) Abmessungsbereich für Onshore-Türme 1,5-5 m Durchmesser, 15-60 mm Wanddicke, bis zu 100 t/Sektion Abmessungsbereich für Offshore-Türme 3-7,5 m Durchmesser, 18-80 mm Wanddicke, bis zu 300 t/Sektion Wahlmöglichkeiten beim Linienkonzept Flexible Auftragsfertigung gegenüber spezialisierter Großserienfertigung; manuelle gegenüber teil- und vollautomatisierter Fertigung
Diese Ausrüstungskette verwandelt flaches Stahlblech in eine fertige Turmsektion für Windenergieanlagen, und der grundlegende Ablauf ist weitgehend gleich, unabhängig davon, ob ein Fertigungsbetrieb sie in China, Europa oder den USA kauft. Der Unterschied – und was fast jede Anbieterseite auslässt – besteht darin, welcher Schritt in diesem Ablauf die Ausbringung begrenzt und ob der von einem Verkäufer empfohlene Automatisierungsgrad tatsächlich zu Ihrem Auftragsmix passt. Dieser Leitfaden nimmt eine unabhängige, anbieterneutrale Perspektive ein; sämtliche hier genannten Prozesswerte stammen aus veröffentlichter technischer Literatur, der Fachpresse und wissenschaftlich begutachteten Studien und nicht aus den Angaben eines einzelnen Herstellers.
- In einem dokumentierten Fall erhöhte die Verdopplung der Kapazität eines nachgelagerten Montageschritts die Ausbringung um weniger als 2 % – weil der eigentliche Engpass beim vorgelagerten Rundbiegen der Bleche lag.
- Wissenschaftlich begutachtete Untersuchungen zeigen, dass eine „vollständige Automatisierung“ möglicherweise nicht die wirtschaftlichste Wahl ist; eine relativ einfache Verbesserung nach den Grundsätzen der schlanken Fertigung verkürzte die Lieferzeit eines Werks um 30 %
- Der wichtigste Unterschied im Offshore-Bereich liegt nicht nur in den größeren Abmessungen, sondern auch in der Montage und monatelangen gebündelten Lagerung auf Hafenkais, einem Lastfall, der in der üblichen Produktionsplanung meist vernachlässigt wird.
- Das Roboterschweißen ist noch nicht in der Lage, Fehler selbstständig zu erkennen; die automatisierte Fehlererkennung in Echtzeit war 2024-2025 weiterhin Gegenstand aktiver Forschung und kein gelöstes Problem.
Was ist eine Fertigungslinie für Windkrafttürme?

Eine Fertigungslinie für Windkrafttürme besteht aus einer Reihe spezialisierter Fertigungsstationen zum Schneiden, Rundbiegen, Schweißen, Prüfen und Beschichten, die Stahlblech gleichmäßig in zylindrische oder konische Turmsektionen umformen. Unabhängig davon, ob sie aus China, Europa oder den USA stammen, umfassen speziell konzipierte Linien dieselben grundlegenden Schritte: Stahl zuschneiden und anfasen, zylindrisch rundbiegen, die Längsnaht schweißen, die zylindrischen Segmente mit Rundnähten verbinden, prüfen und beschichten.
💡 Kernaussage
Die Fertigungslinie soll genau den versteckten Kapazitätsverlust vermeiden, der sichtbar wird, sobald ein Fertigungsbetrieb vertraglich mehr Sektionen liefern muss, als er fertigen kann, indem sie diesen grundlegenden Prozess aus neun Schritten reproduzierbar macht. Ihr primäres Ziel besteht nicht darin, eine einzelne, eindrucksvoll klingende Spitzenausbringung zu erreichen, sondern den vom Kunden benötigten Durchsatz bereitzustellen.
Die Fertigung von Windkrafttürmen ist untrennbar mit dem allgemeinen Ausbau erneuerbarer Energien verbunden und wird weniger von einem eigenständigen Zyklus für Produktionsausrüstung beeinflusst als vom Wachstumstrend der Windkraftbranche und des breiteren Windenergiesektors. Ein Hersteller, der eine neue Linie erwägt, kauft letztlich nicht nur Ausrüstung, sondern auch eine strategische Position in einer sich schnell entwickelnden Lieferkette, die sich zunehmend auf große und schwere Turbinensektionen ausrichtet, da Energieerzeuger eine höhere Leistung je Turbine anstreben.
Der branchenübliche Fertigungsprozess in 9 Schritten

Die aus neun Schritten bestehende Abfolge, die sich unabhängig vom Automatisierungsgrad bis auf die Ebene der einzelnen Station betrachten lässt, ist bei allen Fertigungslinien für Türme von Windenergieanlagen üblich, und detaillierte Parameter sind in Industrienormen und wissenschaftlich begutachteter Fachliteratur öffentlich dokumentiert und nicht nur in Marketingmaterialien.
| Schritt | Typische Ausrüstung | Veröffentlichter Parameter |
|---|---|---|
| 1. Blechzuschnitt | CNC-Plasma- oder Portalschneidmaschine | Schneidet Stahlblech mit einer Dicke von bis zu 5 in. (127 mm) vor dem Rundbiegen auf Maß |
| 2. Kantenvorbereitung | Anfas-/Frässtation | Fast die Blechkante vor dem Rundbiegen in dem von der SAW-Schweißanweisung vorgegebenen Winkel an |
| 3. Rundbiegen und Formen von Blechen | 3-Walzen- oder 4-Walzen-Blechbiegemaschine | Eine einzelne spezialisierte Maschine (2-3 Schichten/Tag) kann ungefähr 6.000 konische Sektionen/Jahr rundbiegen, wobei jede in weniger als 30 Minuten geformt wird |
| 4. Längsnahtschweißen | Schweißkopf zum Unterpulverschweißen (SAW) | Eine wissenschaftlich begutachtete Studie aus dem Jahr 2025 nennt für Offshore-Stahl der Werkstoffgüte S355G10+M einen Parameterbereich von ungefähr 390-400 A, 26,5-28 V, eine Verfahrgeschwindigkeit von 363-390 mm/min und eine Wärmeeinbringung von 1,8 kJ/mm |
| 5. Ausrichten und Zusammenbauen | Rollenbock zum Ausrichten und Zusammenbauen, Laserausrichtstation | Richtet benachbarte Mantelschüsse vor dem Rundnahtschweißen aus, um die Toleranz des Wurzelspalts einzuhalten |
| 6. Rundnahtschweißen | Säulen-und-Ausleger-Schweißmanipulator, Rundnahtschweißanlage | Mantelschüsse werden mittels auskragender oder portalgeführter SAW-Schweißtechnik entlang der Rundnähte verbunden |
| 7. Zerstörungsfreie Prüfung (NDT) | Ultraschallprüfung (UT), Sichtprüfung | Eine dokumentierte Linie reduzierte mit zunehmender Prozesssicherheit den UT-Prüfumfang von 100 % auf 20 % der Schweißnähte |
| 8. Oberflächenvorbereitung | Sandstrahlkabine | Entfernt Walzzunder und raut das Oberflächenprofil vor der Beschichtung auf |
| 9. Beschichten und Endbearbeiten | Automatische Lackieranlage | Mehrschichtige Korrosionsschutzbeschichtung, die vor dem Einbau der Inneneinbauten (Leitern, Plattformen, Verkabelung) aufgebracht wird |
Die Kantenvorbereitung ganz am Anfang wirkt sich auf alle nachfolgenden Schritte der Linie aus. Ein geeigneter Winkel der Blechfase schafft die Voraussetzungen für ein erfolgreiches Längs- und Rundnahtschweißen und schließlich für die Flanschnähte, ohne dass zahlreiche zusätzliche Fülllagen erforderlich sind.
Viele große Fertigungslinien für die Serienproduktion von Windkrafttürmen betreiben für die äußere Schweißlage einer Rundnaht und die Wurzellage am Innendurchmesser tatsächlich vollständig getrennte, räumlich voneinander abgegrenzte Schweißlinien, weil sich die Arbeitsposition nach dem Verbinden der Mantelschüsse stark unterscheidet. Gerade diese besondere Kombination aus Rund- und Längsnähten unterscheidet das Schweißen von Türmen vom Schweißen flacher Bleche im Stahlbau, was manche Anbieter von Unterpulver-Schweißsystemen, die auf andere Märkte ausgerichtet sind, übersehen können.
📐 Technischer Hinweis Der oben genannte ungefähre SAW-Parameterbereich (390-400 A, 26,5-28 V) wurde aus einer einzelnen wissenschaftlich begutachteten Studie aus dem Jahr 2025 über Offshore-Windturmstahl S355G10+M übernommen und mit den Maßtoleranzen nach ISO 10360-8 abgeglichen; betrachten Sie ihn bis zur Qualifizierung Ihrer eigenen Schweißanweisung lediglich als Orientierungswert und nicht als allgemeingültigen Sollwert. Wenn ein Anbieter für dieselbe Werkstoffgüte Schweißparameter nennt, die weit außerhalb dieses Bereichs liegen, verlangen Sie den Qualifizierungsnachweis, denn eine große Abweichung weist gewöhnlich auf eine nicht verifizierte Schweißanweisung und nicht auf einen proprietären Vorteil hin.
Die folgenden zwei Beispiele zeigen, warum die Abfolge erheblich wichtiger ist als die Nenngeschwindigkeit einer Station:
- Ein in der Fachpresse dokumentierter Hersteller von Windkrafttürmen, der den UT-Prüfumfang für Schweißnähte von 100 % auf 20 % senkte, tat dies erst, nachdem er ausreichende Prozesssicherheit bei den vorgelagerten Schneid- und Rundbiegeprozessen erreicht hatte; bei einer früheren Reduzierung wäre das Fehlerrisiko lediglich nachgelagert aufgetreten, statt zu verschwinden.
- Eine ereignisdiskrete Simulation aus dem Jahr 2026 für einen realen Fertigungsbetrieb für Windkrafttürme zeigte, dass sich die Jahresausbringung kaum veränderte – sie lag weiterhin bei ungefähr 36-40 Sektionen/Jahr –, als die Anzahl der parallelen Montagelinien („grow lines“) von zwei auf vier verdoppelt wurde, weil der eigentliche Engpass in der vorgelagerten Kapazität der Blechbiegemaschine und der Nacharbeitsstation lag. Nachdem in der überarbeiteten Simulation auch die Kapazität der Rundbiegestation erhöht wurde, stieg die Ausbringung auf mehr als 60 Sektionen/Jahr. So einfach ist es. Mehr Schweißer helfen nicht, wenn das Rundbiegen das Problem ist.
Worauf bei der Kernausrüstung der Linie zu achten ist: eine Checkliste für Käufer
Anstatt nur grob zu erläutern, was jede Station leisten soll, behandeln wir die Punkte, die Sie kennen sollten, bevor Sie der Hardware für Ihre Fertigungslinie zum Schweißen von Windkrafttürmen zustimmen. Dazu gehört, für jede Station reale Durchsatzwerte, verifizierte Schweißparameter und dokumentierte Kapazitätsgrenzen anstelle von Marketingaussagen zu prüfen, denn die folgenden sechs Ausrüstungsfragen lassen sich nach Vertragsunterzeichnung nicht mehr rückgängig machen.
| Station | Zu stellende Frage | Warnsignal |
|---|---|---|
| Blechbiegemaschine | Wie hoch ist der tatsächliche Jahresdurchsatz an Sektionen bei der vorgesehenen Blechdicke? | Nur eine Angabe zur „maximalen Kapazität“, keine realistische Zahl für den Mehrschichtbetrieb |
| SAW-Schweißkopf | Können Sie den qualifizierten Parameterbereich (Stromstärke/Spannung/Verfahrgeschwindigkeit) für unsere Werkstoffgüte vorlegen? | Parameterangaben ohne Qualifizierungs-/Prüfnachweis |
| Schweißrollenbock/Schweißpositionierer zum Ausrichten und Zusammenbauen | Welchen Bereich bei Turmdurchmesser und Sektionsgewicht bewältigt die Anlage tatsächlich? | Vage Aussage „für alle Standardtürme geeignet“ ohne Angabe eines Bereichs |
| Schweißmanipulatoren (Säulen-und-Ausleger-Systeme) | Erreicht der Ausleger alle Schweißpositionen, ohne dass die gesamte Einheit neu positioniert werden muss? | Kein angegebener Arbeitsbereich für Ihre Sektionslänge |
| NDT-Prüfstation | Wie hoch ist Ihr tatsächlicher Prüfumfang bei UT und Sichtprüfung, und warum? | Überhaupt keine dokumentierte Regelung zum Prüfumfang |
| Angabe zur Gesamtkapazität der Linie | Welcher einzelne Schritt bestimmt diesen Höchstwert? | Eine Kapazitätsangabe, ohne den Engpassschritt zu benennen |
Diese Frage nach dem Engpass ist nicht theoretisch. Ein kürzlich angemeldetes neues Ausrüstungskonzept liefert dafür einen Beleg: WO2025122118A1 ist eine 2025 eingereichte Patentanmeldung für eine Ausricht- und Schweißvorrichtung mit einem hohlen ringförmigen Flanschstoß zum Verbinden von Sektionen rohrförmiger Türme – die technische Entwicklung auf Ausrüstungsebene schreitet in diesem Bereich also weiterhin voran, was darauf hindeutet, dass „Unsere Ausrüstungsliste hat sich seit einiger Zeit nicht geändert“ nicht unbedingt das Kompliment ist, für das ein Anbieter es hält.
Die CNC-Schneidstation verdient dieselbe sorgfältige Prüfung wie die Schweißtechnik: Fragen Sie, ob sich die Maschine ohne eine separate Investition an Ihren spezifischen Blechdickenbereich anpassen lässt und ob „hochwertige Schnittkante“ eine festgelegte Toleranz des Fasenwinkels bezeichnet oder nur ein Marketingadjektiv ist.
Wie ist der Turm einer Windenergieanlage aufgebaut?
Der Turm selbst besteht aus mehreren aufeinanderfolgenden Sektionen oder rohrförmigen, zylindrischen beziehungsweise konischen „Mantelschüssen“ aus Stahl, die durch umlaufende Schweißnähte miteinander verschraubt sind und jeweils an den Stoßlinien in Flanschen enden; in jede Sektion sind innen Zugangsleitern, Wartungsplattformen und Kabelwege eingebaut.
Jede Sektion umfasst außerdem eine verstärkte Tür in einem Wartungsmodul, die so angeordnet ist, dass sie die Spannungskonzentration verhindert, die eine Öffnung sonst in einem durchgehenden Rohr verursachen würde. Das Volumen dieser Stahlbauteile nimmt mit der Höhe zu, sodass eine 60-Meter-Onshore-Sektion deutlich weniger davon aufweist als eine 150-Meter-Offshore-Sektion.
Wie werden Flansche für Windkrafttürme gefertigt?
Turmflansche werden zugeschnitten, auf den Ringdurchmesser des Turms rundgebogen und durch Flanschschweißen mit jedem Sektionsende verbunden; anschließend folgen eine Wärmebehandlung nach dem Schweißen und das Präzisionsbohren des Lochbilds für die Schraubverbindung benachbarter Sektionen am Aufstellort – eine Abfolge, die auf den meisten Anbieterseiten vollständig übergangen wird.
Der Flanschschlag – also die Abweichung der Flanschfläche von der idealen Ebenheit – ist eine konstruktive und keine kosmetische Toleranz, weil der wärmebedingte Verzug an diesem Schweißstoß die Ermüdungsbeanspruchung der Schrauben konzentriert, die mit dokumentierten Turmschäden in Verbindung gebracht wurde. Ein 2025 angemeldetes Patent für die Konstruktion einer Verbindung mit hohlem Ringflansch (WO2025122118A1) zeigt, dass die technische Weiterentwicklung von Flanschstößen weiterhin aktiv vorangetrieben wird und dieses Detail noch nicht abschließend gelöst ist.
Flexible Auftragsfertigung oder spezialisierte Großserienlinie: Welche Konfiguration passt zu Ihrem Auftragsbestand?
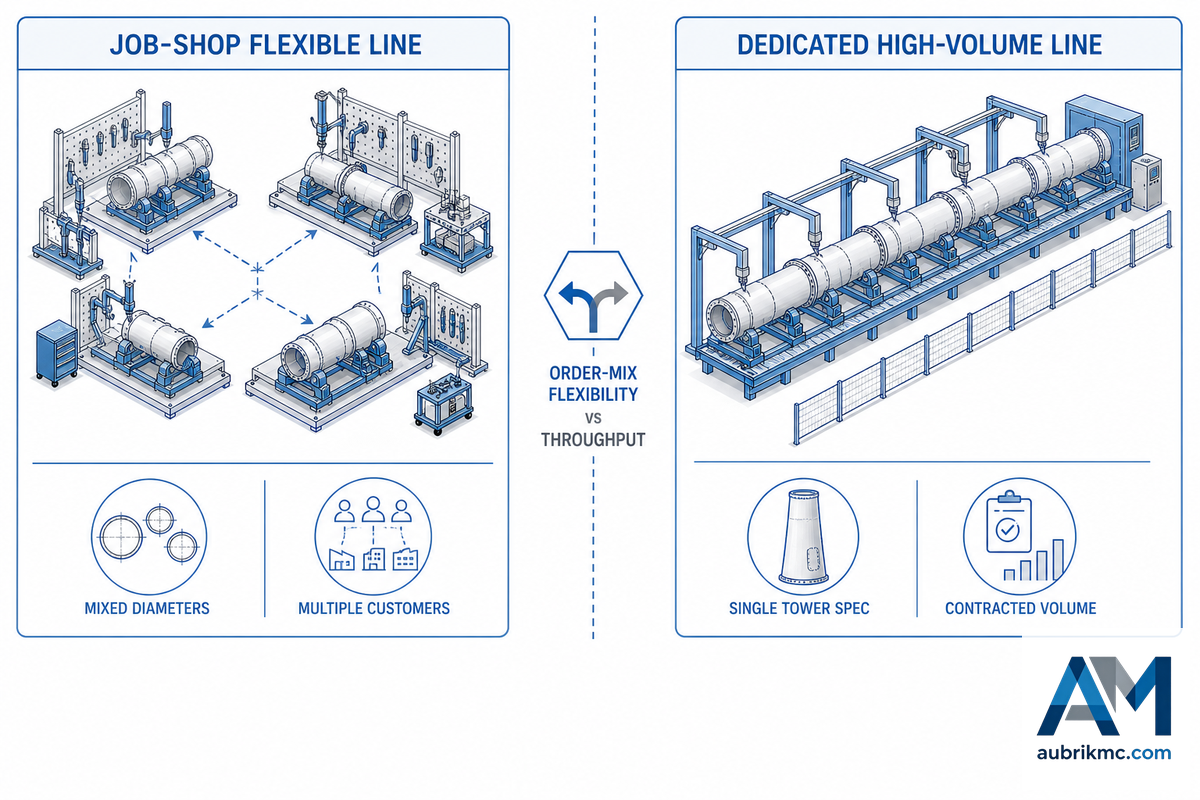
Die folgenreichste Entscheidung bei einer Fertigungslinie betrifft nicht die Marke des zu kaufenden Schweißkopfs, sondern die Frage, ob Ihre Linie auf Flexibilität bei wechselndem Auftragsmix oder auf große Stückzahlen einer einzigen Spezifikation ausgelegt sein soll, und Anbieter stellen die Wahl nur selten so dar, weil sich eine flexible Empfehlung nicht ohne Weiteres in einem einzigen Ausrüstungsangebot abbilden lässt.
Entscheidungsrahmen für die Konfiguration
- Unterschiedliche Durchmesser, mehrere Kunden, unvorhersehbare Auftragstermine → Bevorzugen Sie gegenüber einer spezialisierten Linie mit fester Geometrie eine für flexible Auftragsfertigung ausgelegte Linie mit modularen, umrüstbaren Stationen zum Ausrichten und Zusammenbauen.
- Eine einzige Turmspezifikation, vertraglich vereinbarte mehrjährige Stückzahlen, planbarer Takt → Eine spezialisierte, auf eine Geometrie abgestimmte Linie, beispielsweise eine eigens konzipierte Konfiguration nach Art von Aerisyn, liefert je eingesetztem Dollar mehr Durchsatz als eine flexible Linie, die wiederholt denselben Auftrag bearbeitet.
- Wachsender Auftragsbestand, ungewisser künftiger Mix → Bevorzugen Sie eine modulare Erweiterung der Arbeitsstationen (Stationen ohne Stillstand hinzufügen) gegenüber einem vollständigen Kapazitätsumbau, der auf den heutigen Mix festgelegt ist.
Zwei unabhängige, wissenschaftlich begutachtete Quellen stützen hier eine tatsächlich überraschende Erkenntnis: Automatisierung ist nicht automatisch die richtige Antwort auf eine Kapazitätsfrage. Eine Studie kommt zu dem Schluss, dass „eine stärkere Automatisierung große, teure und spezialisierte Ausrüstung erfordert, die möglicherweise nicht immer wirtschaftlich tragfähig ist“, wenn es um die Fertigung von Windenergieanlagen geht. Unabhängig davon stellte eine Aktionsforschungs-Fallstudie fest, dass grundlegende Werkzeuge der schlanken Fertigung – 5S, Kanban und Standardarbeit – die Lieferzeit verkürzten und den Durchsatz steigerten, ohne dass überhaupt Investitionen in Automatisierung erforderlich waren, was der verbreiteten Annahme direkt widerspricht, eine Kapazitätserweiterung erfordere Investitionen in Automatisierung.
Ein weiterer Fall vermittelt dieselbe Erkenntnis aus der Perspektive des Layouts statt des Automatisierungsgrads: Ein Werk, das von der Losfertigung zu einer zellularen, U-förmigen Anordnung der Stationen wechselte, verkürzte die Lieferzeit von 10 Tagen auf 7 (eine Reduzierung um 30 %) und steigerte die monatliche Ausbringung von 3 Türmen auf ungefähr 4.3 Türme, ein Produktivitätszuwachs von 43 %, der durch eine Neuorganisation der Prozesse und nicht durch neue Ausrüstung erreicht wurde.
Stahl, Beton oder Gitterbauweise: Wie die Turmbauart die Linie verändert
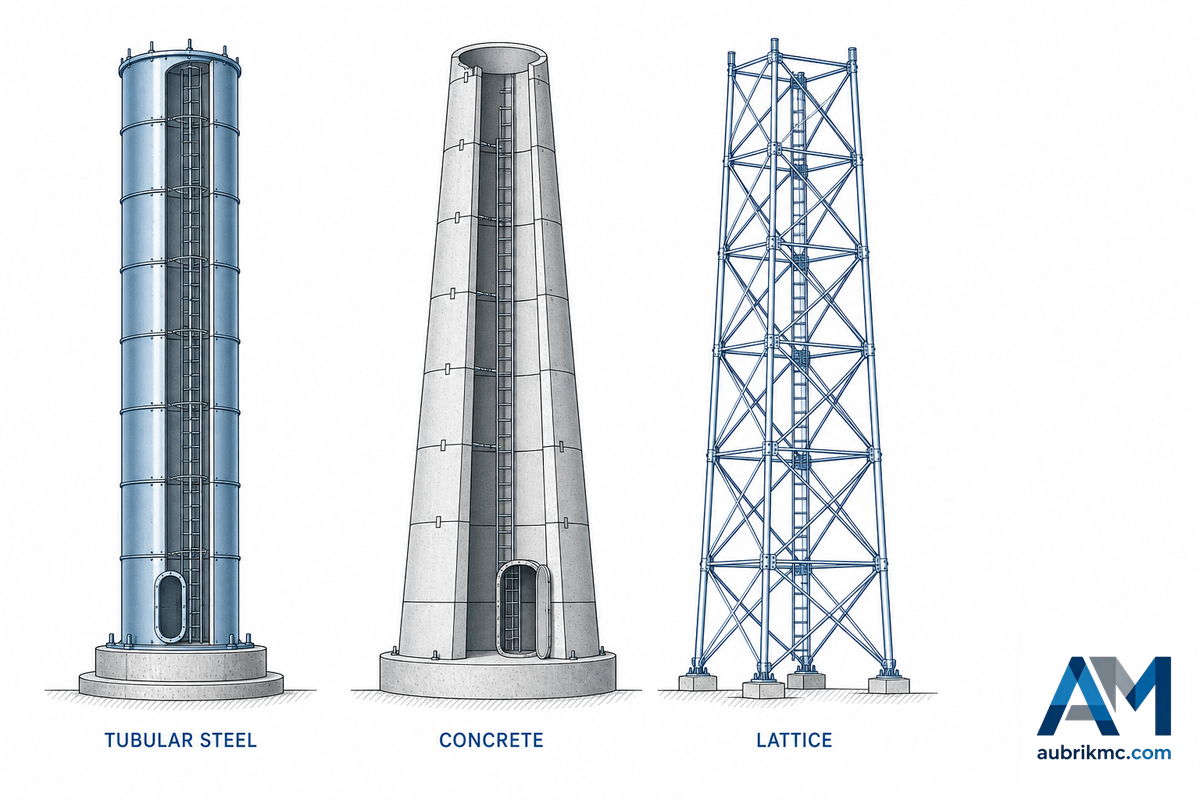
Die meisten Fertigungslinien in diesem Markt sind ausschließlich für Stahlrohrtürme ausgelegt, weil Stahl-, Beton- und Gitterkonstruktionen nicht dieselbe Ausrüstung verwenden. Eine Linie, die für das Rundbiegen von Blechen und das SAW-Rundnahtschweißen konzipiert wurde, ist für Formen zur Herstellung von Betonfertigteilsegmenten oder Schraubvorrichtungen für Gitterbauteile nicht direkt nutzbar.
✔ Stahlrohrbauweise — Vorteile
- Standardisierter Fertigungsprozess, den die meisten Hersteller weltweit verwenden
- Größte je Einzelteil erreichbare Sektionslänge, bevor Transportgrenzen greifen
- Ausgereifte SAW-/NDT-Prozesskette zur Qualitätssicherung mit veröffentlichten Parameterbereichen
⚠ Stahl — Einschränkungen
- Der Durchmesser von Onshore-Türmen ist in den meisten Märkten aufgrund der Beschränkungen des Straßentransports auf etwa 4,3 m begrenzt
- Extrem hohe Stahltürme (140 m+) erfordern eine Sondertransportlogistik, die über die üblichen Fertigungsmöglichkeiten hinausgeht
Beton- und hybride Beton-Stahl-Türme wurden eigens entwickelt, um die transportbedingte Durchmessergrenze von Stahltürmen zu umgehen: Betonfertigteilsegmente eines führenden deutschen Herstellers sind allein aufgrund der transportbedingten Masse- und Größenbeschränkungen auf eine Sektionshöhe von ungefähr 2.8 Metern begrenzt, weshalb bei einigen Projekten für extrem hohe Türme vor Ort 3D-gedruckte Betonsockel eingesetzt werden, statt höhere Fertigteilsegmente per Lkw zu transportieren. Gittertürme bleiben eine seltenere Bauart und sind im Allgemeinen kleineren Turbinen oder Märkten vorbehalten, in denen die Lieferketten für Stahlblech weniger gut entwickelt sind.
Wie viele Arten von Türmen für Windenergieanlagen gibt es?
Nahezu alle Türme gehören zu einer von drei Bauarten: Stahlrohrtürme (die große Mehrheit der installierten Türme), Betonfertigteil- und Ortbetontürme (mit wachsender Bedeutung bei extrem großen Nabenhöhen) sowie hybride Beton-Stahl-Türme (mit einem unteren Teil aus Beton und einem oberen Teil aus Stahl). Gittertürme machen einen deutlich kleineren verbleibenden Anteil aus und kommen meist bei älteren und kleineren Anlagen vor. Die Fertigung einer bestimmten Bauart lässt sich nicht ohne Austausch der zentralen Formgebungs- und Fügemaschinen auf derselben Fertigungslinie auf eine andere Bauart umstellen.
Onshore gegenüber Offshore: Warum sich die Größenanforderungen auseinanderentwickeln

Mit zunehmender Größe unterscheiden sich die konstruktiven Herausforderungen immer stärker: Offshore- und Onshore-Türme sind nicht mehr lediglich unterschiedlich skalierte Varianten voneinander, sondern zunehmend voneinander abweichende technische Aufgabenstellungen, und mit der Größenentwicklung von Offshore-Turbinen wird diese Kluft immer größer.
| Faktor | Onshore | Offshore |
|---|---|---|
| Sektionsdurchmesser | 1,5-5 m | 3-7,5 m (Auslegungsgrenze bis zu 10 m für Referenzturbinen der 22 MW-Klasse) |
| Wanddicke | 15-60 mm | 18-80 mm (Monopile-Fundamente bis 150 mm) |
| Sektionsgewicht | Bis zu 100 t | Bis zu 300 t (Monopiles bis 2.500+ t) |
| Kapazitätsfaktor | 33-39% | 50-60% |
| Stromgestehungskosten | $34-49/MWh | $79-100/MWh |
Der Durchmesser von Onshore-Türmen ist üblicherweise aus Gründen, die mit der Schweißkapazität überhaupt nichts zu tun haben, auf etwa 4.3 Meter begrenzt – maßgeblich ist die Durchfahrtshöhe unter Straßenüberführungen und Brücken –, und dieses Problem begrenzt die durchschnittliche installierte Nabenhöhe in den USA auf ungefähr 90-103 Meter, obwohl ein effizienterer Turm mit 140 Metern gegenüber einem Turm mit 80 Metern mehr als 21 % zusätzliche Stromerzeugung ermöglichen könnte. Offshore-Türme unterliegen dieser Beschränkung nicht, da sie per Schiff und nicht per Lkw transportiert werden, weshalb die Spezifikationen für Durchmesser und Wanddicken von Offshore-Türmen deutlich schneller gestiegen sind als bei ihren Onshore-Pendants, während sich die Turbinen im Offshore-Windenergiesegment einer Leistung von 20 MW nähern.
Die Unterschiede zwischen Onshore und Offshore enden nicht bei der endgültigen Turmgeometrie. Offshore-Türme werden vor der Installation üblicherweise vormontiert und über längere Zeit in eng beieinanderstehenden Gruppen auf Hafenkais gelagert; eine wissenschaftlich begutachtete Studie aus dem Jahr 2023 mit einer Modellierung von 115-Meter-Türmen stellte fest, dass diese Bereitstellungsanordnung einen eigenen aerodynamischen und konstruktiven Lastfall für die Fundamente des Kais erzeugt, der sich von den späteren Betriebslasten des Turms unterscheidet. Wird eine Linie ausschließlich für den Fertigungsdurchsatz ausgelegt, ohne die nachgelagerte Bereitstellungskapazität des Hafens zu berücksichtigen, kann ein Engpass entstehen, der anhand der Fertigungszahlen nicht vorhersehbar war.
Was Sie vor der Beauftragung eines Anbieters für die Fertigungslinie prüfen sollten

Nicht jeder Anbieter bietet dieselbe Qualitätssicherung für die Fertigung von Windparkkomponenten, und der Unterschied zwischen einer gut geführten und einer auf Kosten der Qualität betriebenen Linie zeigt sich meist erst, nachdem der Vertrag bereits unterzeichnet wurde. Die folgenden Fragen werden auf den Marketingseiten eines Anbieters nicht von selbst beantwortet – Sie müssen sie direkt stellen, bevor Sie Kapital in eine jahrelange Geschäftsbeziehung mit einem Anbieter investieren.
- Verlangen Sie, vor dem Versand am Factory Acceptance Test (FAT) teilzunehmen und den Prüfbericht zu erhalten.
- Erkundigen Sie sich nach der konkreten Norm für das Schneiden, Schweißen, die NDT-Prüfung, die Beschichtung und jeden weiteren einzelnen Prozessschritt, statt lediglich Zertifizierungen für eine Gruppe von Prozessen anzufordern.
- Fragen Sie nach der Lieferzeitspanne für Ihre konkrete Kapazitätsstufe und nicht nach einer allgemeinen Schätzung der Lieferzeit.
- Klären Sie, wo Ersatzteile bevorratet werden und wie lange deren Lieferung an Ihren Betrieb dauert, falls eine Station ausfällt.
- Ermitteln Sie, wie der Anbieter bei einer Unterbrechung der Lieferkette eines Unterauftragnehmers vorgeht – das dokumentierte Risiko einer auf mehrere Unterlieferanten verteilten Lieferkette hat bei mehreren Projekten für Windkrafttürme zu Verzögerungen beigetragen.
⚠️ Wichtig
Prozentangaben ohne nachvollziehbare Methodik sind auf Marketingseiten für Fertigungslinien in diesem Bereich häufig zu finden. Betrachten Sie Aussagen wie „60 % Kostensenkung“ oder „99,8 % gleichbleibende Qualität“ ohne Angabe der Messmethode lediglich als Richtwerte.
Betrieb einer automatisierten Linie: die operative Seite, über die Anbieter nicht sprechen

Über die Geschwindigkeit der Automatisierung wird viel geschrieben, doch die praktischen Anforderungen des täglichen Betriebs werden häufig übersehen.
65+ lb/h
Auftragsleistung beim Tandem-Unterpulverschweißen auf einem speziellen System für eine mitwachsende Fertigungslinie
6,000/Jahr
Konische Sektionen, die eine spezielle Rundbiegemaschine im 2-3-Schicht-Betrieb fertigen kann
0.92 AUC
Bestes veröffentlichtes Ergebnis aus 2024 für die automatisierte multimodale Erkennung von Schweißfehlern – ein noch nicht gelöstes Problem
Diese letzte Kennzahl ist wichtiger, als sie zunächst erscheinen mag. Roboter- und automatisierte Schweißstationen prüfen die Qualität ihrer eigenen Schweißnähte nicht von selbst: „Roboter sind derzeit nicht in der Lage, beim Schweißen entstandene Schweißfehler zu erkennen“, und laut einer Arbeit aus 2024 über die Echtzeiterkennung von Schweißfehlern beim Roboterschweißen bleibt die zuverlässige multimodale Fehlererkennung (Audio + Video) für mehrere Fehlerarten eine Forschungsaufgabe und ist noch keine übliche Industriepraxis. Wenn ein Anbieter behauptet, die Automatisierung „garantiere“ die Schweißnahtqualität, ist dies als Aussage über den Durchsatz und nicht über die Prüfung zu verstehen – die zerstörungsfreie Prüfung (NDT)/Inspektion muss weiterhin alle Fehler erkennen, die der Roboter selbst übersehen hat.
Ein dokumentiertes Ergebnis zeigt, was eine gut geführte automatisierte Linie bei den für Käufer wichtigsten Kennzahlen erreichen kann: Laut den von Aubrik veröffentlichten Falldaten steigerte die Linie eines Kunden nach der Umstellung auf ein integriertes automatisiertes System ihre Produktion von 8 Sektionen pro Monat auf 32, während die Erfolgsquote bei der Schweißverfahrensqualifizierung im selben Zeitraum von 88 % auf 99,2 % stieg. Dies ist ein reales, einer einzelnen Anbieterbeziehung zurechenbares Ergebnis, das als Vergleichswert relevant ist, jedoch keine branchenweite Garantie darstellt, da die Ergebnisse stark von der jeweiligen Linienkonfiguration und dem zugrunde liegenden Personalkonzept abhängen.
Der Personalbedarf wird in den Broschüren der Anbieter fast vollständig übergangen. Der Wechsel von einem Turmdurchmesser zu einem anderen auf derselben automatisierten Linie erfordert eine physische Umrüstung der Spannvorrichtung für das Ausrichten und Zusammenbauen, und die Bediener müssen weiterhin darin geschult werden, jene Probleme zu erkennen, die von der Automatisierung nicht erfasst werden – laut der eigenen Aussage eines Automatisierungsspezialisten kann die „schwer beherrschbare“ Variabilität der Schweißstöße selbst bei hochwertigen Maschinen verhindern, dass bestimmte Schweißnähte vollständig automatisiert gefertigt werden.
Wer diese Linien baut: ein kurzer Branchenüberblick

Dieser Markt umfasst zwei allgemeine Kategorien. Turmhersteller und Turmfertigungsbetriebe besitzen und betreiben eigene Fertigungslinien, um fertige Turmsektionen für Hersteller von Windenergieanlagen (Turbinen-OEMs) und Projektentwickler herzustellen. Ausrüstungs- und Automatisierungsintegratoren verkaufen Fertigungslinien und Dienstleistungen an Hersteller von Windkrafttürmen – darunter Anlagen zum Schneiden, Rundbiegen, Schweißen und für die NDT-Prüfung –, die diese Linien anschließend selbst betreiben.
- Turmhersteller: Verkaufen fertige Turmsektionen an Turbinen-OEMs und Projektentwickler.
- Ausrüstungs-/Automatisierungsintegratoren: Verkaufen Fertigungslinien – jedoch keine fertigen Türme – an Unternehmen, die eigene Fertigungskapazitäten aufbauen oder erweitern.
Da die Windenergiebranche weiter wächst, werden die Kapazitäten in beiden Kategorien ausgebaut: Eine geplante große, spezialisierte US-amerikanische Fertigungsanlage für Stahlkonstruktionen der Offshore-Windenergie soll auf 90 Acres mehr als 500 Arbeitsplätze schaffen und weitere Investitionen in spezialisierte Anlagen für den Offshore-Bedarf fördern. Unabhängig davon, ob Sie mit der ersten oder der zweiten Kategorie zusammenarbeiten, gelten die vorstehenden Anforderungen an die Ausrüstungsprüfung und die sorgfältige Anbieterbewertung weiterhin – ob eine betriebsinterne Fertigungslinie oder eine zugekaufte schlüsselfertige Anlage erfolgreich ist oder scheitert, hängt grundlegend davon ab, ob ihr Engpass erkannt wird.
Branchenausblick: Repowering-Zyklus und wachsende Turmabmessungen
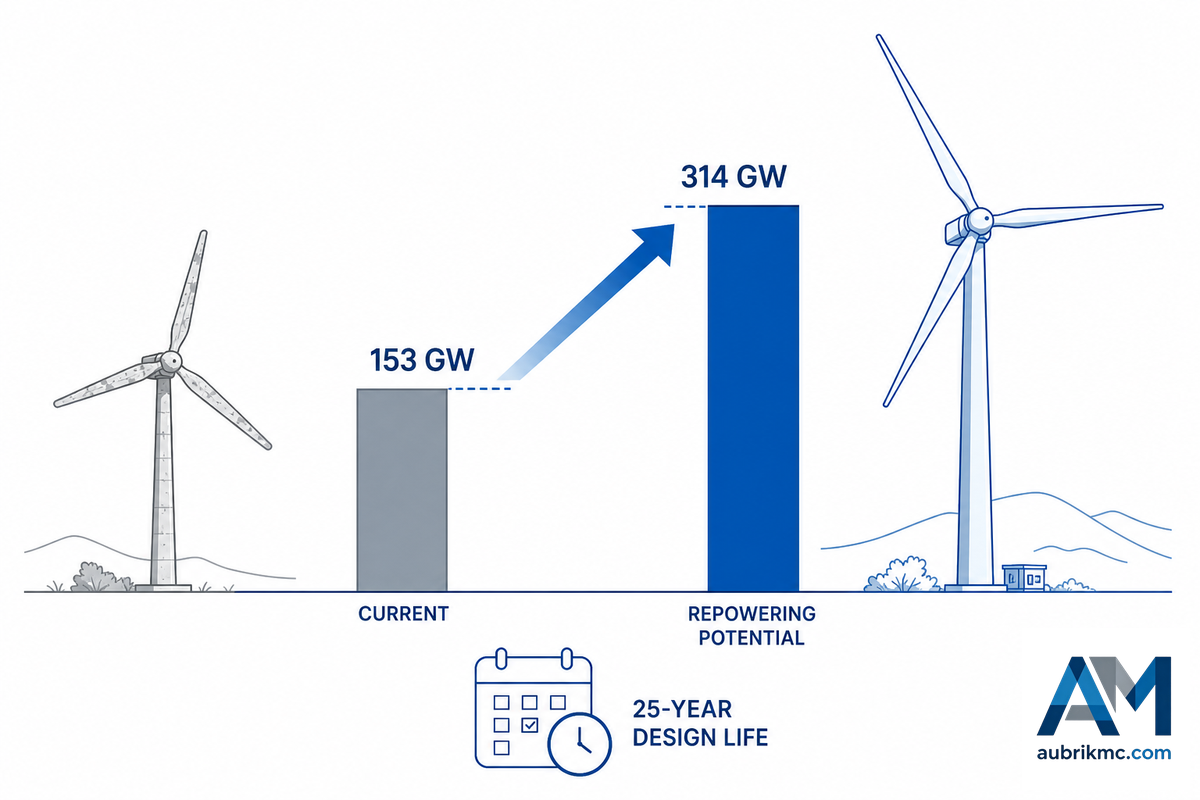
Der wichtigste Treiber für Investitionen in neue Fertigungslinien sind derzeit weniger Marktgrößenprognosen als vielmehr ein strukturelles Problem mit dem Alter des Anlagenbestands. Sowohl in den USA als auch in Europa nähern sich viele in den 1990er- und 2000er-Jahren errichtete Windparks der auf 20-40 Jahre ausgelegten Ermüdungslebensdauer ihrer Anlagen oder haben sie bereits überschritten; eine begutachtete Analyse aus 2026 schätzt, dass allein das Repowering von Onshore-Windenergieanlagen in den USA die Gesamtkapazität von derzeit 153 GW auf etwa 314 GW und damit auf mehr als das Doppelte steigern könnte.
153→314 GW
Repowering-Potenzial der US-Onshore-Windenergie (Stanford/Jacobson, 2026)
13 GW gegenüber 9 GW
Bis 2030 stillzulegende EU-Kapazität gegenüber der derzeit für Repowering vorgesehenen Kapazität – eine Lücke von 4 GW
14-15 MW
Kommerzielle Standardklasse von Offshore-Windenergieanlagen für Baustarts im Jahr 2026
Europa steht vor einem ähnlichen, aber kurzfristigeren Problem, da sich die Anlagentechnik selbst bei Projekten, die nicht ausdrücklich als „nächste Generation“ bezeichnet werden, kontinuierlich weiterentwickelt (laut dem Bericht von GWEC aus 2025) und dadurch Durchmesser und Tonnage für jede neue Fertigungslinie weiter steigen, die den vorhandenen und geplanten Anlagenbestand bedienen soll.
Diese Entwicklung findet nicht losgelöst vom übrigen Energiesektor statt. Die steigende Nachfrage nach erneuerbaren Energien ist der nachfrageseitige Treiber hinter allen vorstehenden Zahlen, doch der Turm selbst zählt zu den entscheidenden Komponenten von Windenergiesystemen, die diese Nachfrage in tatsächlich bereitstellbare Megawatt umsetzen; ohne einen Turm, der für dieselbe Auslegungslebensdauer wie die übrige Anlage konstruiert ist, kann eine Windenergieanlage keine funktionsfähige Energiequelle sein. Windparkbetreiber, die Anlagenlebenszyklen über mehrere Jahrzehnte planen, betrachten die Turmversorgung zunehmend als Teil einer Windenergielösung und nicht als einmaligen Beschaffungsvorgang, weshalb Repowering-Programme neue Türme häufig mit Anlagenmodernisierungen bündeln, statt sie separat zu beschaffen.
Innovationen in der Technik und Konstruktion von Windenergieanlagen sowie in der Windenergiebranche entwickeln sich schnell und treiben die Anforderungen an Türme weiter in eine Richtung: Sie werden höher, haben größere Durchmesser und müssen mit engeren Toleranzvorgaben für die Ermüdungsfestigkeit geschweißt werden als noch vor einem Jahrzehnt. Fortschrittliche Schweißkompetenz – wie sie zur Beherrschung der SAW-Parameterfenster und der zuvor beschriebenen NDT-Prüfdisziplin erforderlich ist – ermöglicht es Fertigungslinien tatsächlich, mit den sich wandelnden Trends Schritt zu halten, und nicht eine bestimmte Maschine in der Werkhalle.
💡 Praxistipp
Wenn Sie jetzt eine neue oder erweiterte Fertigungslinie auslegen, spezifizieren Sie diese für den Durchmesser- und Wanddickenbereich, den die NÄCHSTE Anlagengeneration benötigen wird, und nicht anhand der aktuellen Aufträge; aufgrund der Repowering-Welle werden die heutigen Spezifikationen bestenfalls den Ausgangswert bilden.
Für die Schweißnahtqualität gilt derselbe übergeordnete Zeitplan. Die aktuelle AWS D1.1/D1.1M:2025-AMD1, die Standardspezifikation für die Anforderungen an das Schweißen im Stahlbau in den USA, führte neue Bemessungsbestimmungen mit Last- und Widerstandsbeiwerten ein und erweiterte die Möglichkeiten zur Zertifizierung von NDT-Personal um ISO 9712, um sie stärker an die Anforderungen weltweiter Projekte anzugleichen.
„Die D1-Ausschüsse holten Rückmeldungen von Anwendern und anderen Fachleuten der Branche ein, um AWS D1.1/D1.1M:2025 umfassend zu aktualisieren.“ Die Überarbeitung von 2025 wurde ausdrücklich verfasst, um das Regelwerk an die heutige tatsächliche Fertigungs- und Prüfpraxis für Stahlkonstruktionen einschließlich der Mantelschüsse von Windkrafttürmen anzupassen.
Travis Green, PE, SE, CWI, Vorsitzender des AWS D1Q-Unterausschusses für Stahlkonstruktionen, im AWS Welding Journal
Über die Schweißbarkeitscodes hinaus gibt es Schweißqualitätsspezifikationen wie ISO 5817:2023, eine aktuelle Norm der 4. Auflage (die eine jetzt zurückgezogene Norm von 2014 ersetzt), die Standards für die Qualitätsniveaus B, C und D für alle fusionierten geschweißten Stahlkomponenten einschließlich SAWs festlegt, jedoch ausgenommen metallurgische Qualitätselemente wie Härte und Korngröße. Ihre ZfP-Station sollte das Schweißqualitätsniveau, anhand dessen sie prüft, klar definieren und nicht einfach behaupten, “wir erfüllen globale Qualitätsstandards””
💡 Mehr erfahren
Für ergänzende Hinweise, die über diesen Leitfaden hinausgehen, sowie für detaillierte Anforderungen nach AWS D1.1 und an die NDT-Prüfung von Rundnähten an Windkrafttürmen sollten Sie den speziellen Aubrik-Leitfaden zum Rundnahtschweißen an Windkrafttürmen und zur NDT-Verifizierung heranziehen.
Häufig gestellte Fragen
F: Was ist ein Schweißpendel und wo wird es in einer Fertigungslinie für Windkrafttürme eingesetzt?
Antwort anzeigen
Ein Schweißpendel ist eine automatisierte Vorrichtung, die einen Schweißbrenner beim Vorschub quer zum Schweißstoß hin- und herbewegt. In einer Fertigungslinie für Windkrafttürme wird es üblicherweise bei breiteren oder tieferen Schweißfugen eingesetzt – insbesondere an Umfangsnähten dickerer Bleche –, um die Fuge zu füllen, unvollständig aufgeschmolzene Bereiche an beiden Rändern zu vermeiden und den Schweißzusatz gleichmäßiger aufzutragen. Bei dickeren Blechen, etwa in Werkstoffgüten für Offshore-Windenergieanlagen, wird die Pendelbewegung entscheidend, weil eine einzelne gerade Schweißraupe nicht die gesamte Fugenfläche ausfüllen kann.
F: Wie viele Einbauten werden in einer fertiggestellten Sektion eines Windkraftturms installiert?
Antwort einblenden
Ein Standardturm umfasst zwei Hauptkategorien von Einbauten: elektrische Systeme (Leuchten, Leistungskabel und Kommunikationsleitungen) sowie Infrastruktur (Zugangstüren, Treppen/Leitern zum Einstieg und Instandhaltungsplattformen in Abständen von X Fuß über die Turmhöhe). Die Anzahl hängt von der Turmhöhe ab; ein Onshore-Turm mit 60 m benötigt beispielsweise wesentlich weniger Ebenen als ein Offshore-Turm mit 150 m. Die Komponenten beider Kategorien werden nach der Beschichtung in der letzten Phase der Endmontage eingebaut.
F: Wo ist die Schweißautomatisierung in den gesamten Fertigungsprozess eingebunden?
Antwort anzeigen
Der Schwerpunkt der Automatisierung liegt auf den Längs- und Rundnähten, bei denen der Unterpulverschweißkopf auf einem schienengeführten System oder Auslegersystem verfährt, um über lange, wiederkehrende Schweißnähte konstante Parameter einzuhalten. Das Schneiden und Rundbiegen wurden in ähnlicher Weise mittels CNC automatisiert. Das abschließende Ausrichten und Zusammenbauen sowie die Montage der internen Komponenten und die Qualitätsprüfung erfolgen jedoch weiterhin weitgehend oder vollständig manuell/teilautomatisiert, da sich die Bauteilvariabilität derzeit nur schwer zuverlässig vollständig automatisieren lässt.
F: Woraus besteht ein Säulen-und-Ausleger-Schweißmanipulator?
Antwort einblenden
Ein Säulen-und-Ausleger-Schweißmanipulator besteht aus einer feststehenden vertikalen Säule und einem ausfahrbaren Ausleger, der den Schweißkopf trägt und es dem Schweißbrenner ermöglicht, alle erforderlichen Positionen längs und rund um eine rotierende oder feststehende Turmsektion zu erreichen, ohne dass ein Bediener ihn manuell versetzen muss.
F: Welche grundlegenden Fertigungs- und Qualitätsanforderungen muss eine Fertigungslinie für Windkrafttürme unabhängig vom Anbieter erfüllen?
Antwort anzeigen
Unabhängig davon, bei welchem Hersteller Sie letztlich kaufen, muss die Qualifizierung des Schweißverfahrens je nach Aufstellort des Turms wesentliche Kriterien erfüllen: Das Schweißverfahren muss gemäß ISO 15614-1 qualifiziert sein, die Abnahme der Qualitätsstufen für Schweißnahtunregelmäßigkeiten muss nach ISO 5817:2023 erfolgen, das Schweißen im Stahlbau muss bei entsprechender Vorgabe durch US-amerikanische Regelwerke AWS D1.1 entsprechen und die Reinigung der Oberfläche vor der Beschichtung muss gemäß ISO 8501-1 durchgeführt werden; hinzu kommen die Einhaltung sämtlicher Turmanforderungen nach EN 1090-2 (EXC3) oder eine Konstruktionsprüfung nach DNV-ST-0126, wenn die Anlage für eine Offshore-Ausschreibung vorgesehen ist. Wenn Ihr Anbieter nicht angeben kann, welche konkrete Norm in ihrer aktuellen Ausgabe den jeweiligen Produktionsaspekt regelt, lassen sich seine Aussagen über den Prozess nicht unabhängig überprüfen.
F: Wie werden interne Kabel und Leitungen innerhalb einer fertiggestellten Sektion eines Windkraftturms geführt und installiert?
Antwort einblenden
Leistungs- und Kommunikationskabel werden im Inneren durch Kabelschutzrohre oder auf speziellen Kabeltrassen geführt, an der Innenfläche des Turms befestigt und nach der Beschichtung im Rahmen der Endmontage installiert. Die Verbindungen an den Sektionsstößen werden hergestellt, wenn die Segmente am Aufstellort montiert werden. Bei der Verlegung der Kabel ist darauf zu achten, dass der Zugang über Leitern und Plattformen zu allen Ebenen im Turminneren nicht behindert wird.
Sind Sie bereit, Ihre nächste Fertigungslinie für Windkrafttürme zu beschaffen?
Warum wir diesen Leitfaden verfasst haben
Die meisten Seiten, die für „Fertigungslinie für Windkrafttürme“ ranken, sind Ausrüstungskataloge für allgemeine Fertigungslösungen mit angehängtem Angebotsformular, und keine der drei von uns geprüften Seiten mit den höchsten Bewertungen nennt auch nur eine überprüfbare Quelle für ihre Prozessaussagen, obwohl alle drei auf der ersten Seite ranken.
Wir wollten eine Seite erstellen, die Käufern zutraut, Nachweise selbst zu bewerten. Jeder vorstehend genannte Parameter, jede Norm und jedes Fallergebnis ist mit der tatsächlichen Quelle verlinkt, darunter auch die beiden begutachteten Erkenntnisse – die Simulation des Engpasses beim Rundbiegen und die Untersuchung dazu, dass Automatisierung nicht immer gerechtfertigt ist –, die auf keiner konkurrierenden Seite erwähnt werden. Vom technischen Team von Aubrik geprüft.
Literatur und Quellen
- Spezielle Fertigungslinie für Windkrafttürme von Aerisyn (Fallstudie zur Verringerung der UT-Stichproben)The Fabricator
- ISO 9712:2021, Qualifizierung und Zertifizierung von NDT-PersonalInternational Organization for Standardization
- Unterpulverschweißen von Stahl der Werkstoffgüte S355G10+M für Offshore-WindenergieanwendungenUniversity of Strathclyde (begutachtet, 2025)
- Diskrete Ereignissimulation der Fertigung von Türmen für Windenergieanlagen: Engpassanalyse und KapazitätsplanungNMIS / University of Strathclyde (2026 Winter Simulation Conference)
- Fallstudie zur Zellenfertigung bei der Fertigung von WindkrafttürmenJournal of Logistics Management (begutachtet, 2023)
- Adaptive Mensch-Roboter-Kollaboration bei der Fertigung von WindenergieanlagenNational Institutes of Health / PMC
- Aktionsforschung zur Lean Production bei der Fertigung von Komponenten für WindenergieanlagenSpringer (begutachtet)
- IEA-Referenzanlage für Offshore-Windenergie mit 22 MW sowie Auslegung von Turm und MonopileNREL / DTU / DNV
- Machbarkeitsbericht für besonders hohe Windkrafttürme (CEC-500-2024-063)California Energy Commission
- Vergleichsdaten zu Onshore- und Offshore-WindparksAirpes (unter Berufung auf GWEC/IRENA/NREL)
- Fertigung von Monopiles für Offshore-WindkrafttürmeWELD Magazine
- Aerodynamische Lasten auf Gruppen von Türmen für Offshore-Windenergieanlagen bei der Lagerung auf KaianlagenarXiv (begutachteter Preprint, 2023)
- Unüberwachte Erkennung von Schweißfehlern anhand von Audio und VideoarXiv (2024)
- AWS D1.1/D1.1M:2025-AMD1, Regelwerk für das Schweißen im StahlbauAmerican Welding Society
- Neuerungen in AWS D1.1 2025The AWS Welding Journal (Travis Green, Tom Schlafly, Mike Gase)
- ISO 5817:2023, Qualitätsstufen für Unregelmäßigkeiten an SchmelzschweißverbindungenInternational Organization for Standardization
- DNV-ST-0126, Tragstrukturen für WindenergieanlagenDNV
- Repowering-Potenzial der US-Onshore-WindenergieStanford University (Forschungsgruppe Jacobson, 2026)
- Hohlringförmige Flanschverbindung für Sektionen von Windkrafttürmen (WO2025122118A1)Google Patents (2025)
Verwandte Artikel
- Leitfaden zur Schweißausrüstung für Windkrafttürmevollständige Aufschlüsselung der Ausrüstungsstationen für die Schweißphasen der Linie
- Leitfaden zu Rundnahtschweißanlagen für Windkrafttürme und zur NDT-VerifizierungDetaildarstellung des Umfangsschweißens und der Prüfung der Schweißnahtqualität
- Lohnschweißdienstleistungen für Metall von Aubrikfür Fertigungsbetriebe, die zusätzliche Schweißkapazität außerhalb einer speziellen Turmfertigungslinie beschaffen
- Überblick über RoboterschweißsystemeAutomatisierungsoptionen, auf die im vorstehenden Abschnitt zum operativen Betrieb verwiesen wird
- Tool zur Auslegung der LinienkapazitätKonfiguration passend zu Ihrer angestrebten Ausbringungsstufe dimensionieren