
Póngase en contacto con la empresa Aubrik

(Última actualización en noviembre de 2026 · Revisado por el equipo técnico de Aubrik Company)
Especificaciones técnicas rápidas: fabricación de acero en línea de vigas
- Existen dos rutas de diseño para plantas estructurales. La Ruta A utiliza líneas CNC de 3 husillos para taladrado, sierra y destaje en perfiles laminados en caliente. La Ruta B emplea una línea de 5 máquinas de corte, armado, soldadura SAW de pórtico, enderezado y granallado para vigas H armadas (200–2,500 mm de altura de alma, 18,000 mm de longitud).
- Las líneas de taladrado con carburo de tres husillos procesan hasta 125 toneladas por semana laboral de 40 horas. Perforan agujeros entre 30 y 50 por ciento más rápido que las herramientas de acero rápido mientras realizan cortes a inglete de +45° a -60°.
- La soldadura por arco sumergido AC/DC de doble arco eleva la deposición por cabezal de 28 lb/hr a 55 lb/hr con alambre de 3/16 de pulgada. Las soldadoras de pórtico Aubrik AM-HG suministran 63 kVA × 2 de potencia en un rango de corriente de 200–1,000 A.
- Separar la sierra de cinta a inglete y las estaciones de taladrado mediante transportadores intermedios de manejo de materiales incrementa la productividad entre 30 y 35 por ciento.
- Las granalladoras de paso continuo de 4 a 8 turbinas limpian las estructuras de acero hasta BS EN ISO 8501-1 Sa 2.5. La calidad de fabricación y las tolerancias siguen las normas AISC 303-22, AISC 360-22 Capítulo N, AWS D1.1:2025 y BS EN 1090-2 Anexo B.
La fabricación de acero en línea de vigas es un flujo de producción estructural automatizado que coordina el transporte mecanizado de materiales con estaciones de maquinado CNC o de soldadura de vigas armadas. En los talleres tradicionales, los perfiles de patín ancho se mueven entre estaciones aisladas mediante grúas puente. Una línea automatizada de perfiles conecta el taladrado CNC multihusillo, el corte con sierra de cinta a inglete y el destaje térmico robótico. Por su parte, una línea pesada de vigas H armadas secuencia el corte de tiras de placa, el armado hidráulico, la soldadura por arco sumergido, el enderezado de patines y el granallado.
Según el estudio de referencia sobre equipos de fabricación estructural de The Fabricator, un sistema de taladrado CNC de tres husillos con cambiador automático de herramientas impulsa la producción semanal. Puede procesar hasta 125 toneladas de acero estructural en una semana laboral de 40 horas. Para vigas armadas pesadas que superan los tamaños comerciales de laminación, los ingenieros utilizan máquinas armadoras hidráulicas con soldadoras de pórtico por arco sumergido. Los clientes que proyectan una nueva nave pueden evaluar los sistemas llave en mano de línea de producción de estructuras de acero para vigas H de Wuxi ABK Machinery (Aubrik) para diseños de planta a medida.
Respuesta técnica directa : La línea de fabricación de vigas de acero comprende dos flujos principales de equipos. El Flujo A integra una taladradora CNC multihusillo, una sierra de cinta a inglete y un sistema de corte por plasma CNC para perfiles laminados. La Ruta B coordina 5 estaciones de oxicorte, armado hidráulico, soldadura de pórtico por arco sumergido, enderezado de patines y granallado para vigas H soldadas. En la línea integrada de vigas H de Aubrik (200–2,500 mm de altura de alma), de 1 a 2 operadores manejan toda la línea con una precisión dimensional final de ±0.5 mm.
Conclusiones técnicas clave (TL;DR)
- En el presupuesto de capital, distinga la arquitectura de máquinas entre las rutas A y B. La Ruta A maquina perfiles laminados en caliente en una línea avanzada de taladrado CNC de vigas. La Ruta B fabrica vigas H soldadas a partir de placa de acero plana a través de cinco estaciones coordinadas.
- Separar la sierra de cinta a inglete y el taladro de tres husillos mediante transportadores transversales intermedios eleva la productividad entre 30 y 35 por ciento.
- Las almas de las vigas estructurales son menos rígidas que las mesas sólidas de fresado. Un usuario de Practical Machinist informa que el límite máx. de su línea de taladrado es de 1,500 RPM utilizando insertos de carburo estructural. Las velocidades exactas del husillo dependen del diámetro de la broca, la velocidad de corte y la rigidez de sujeción.
- Al soldar placas imprimadas en una línea SAW de pórtico, incluso una capa delgada de primario de taller de silicato de zinc inorgánico soldable puede generar porosidad vermicular en la raíz durante la soldadura bilateral de alta velocidad. Para esta condición de soldadura, los talleres deben retirar el primario de las franjas de soldadura o calificar los procedimientos de soldadura sobre el material recubierto conforme a AWS D1.1:2025.
¿Qué es la fabricación de acero en línea de vigas? Líneas CNC de taladrado y sierra vs. líneas de producción de vigas H armadas
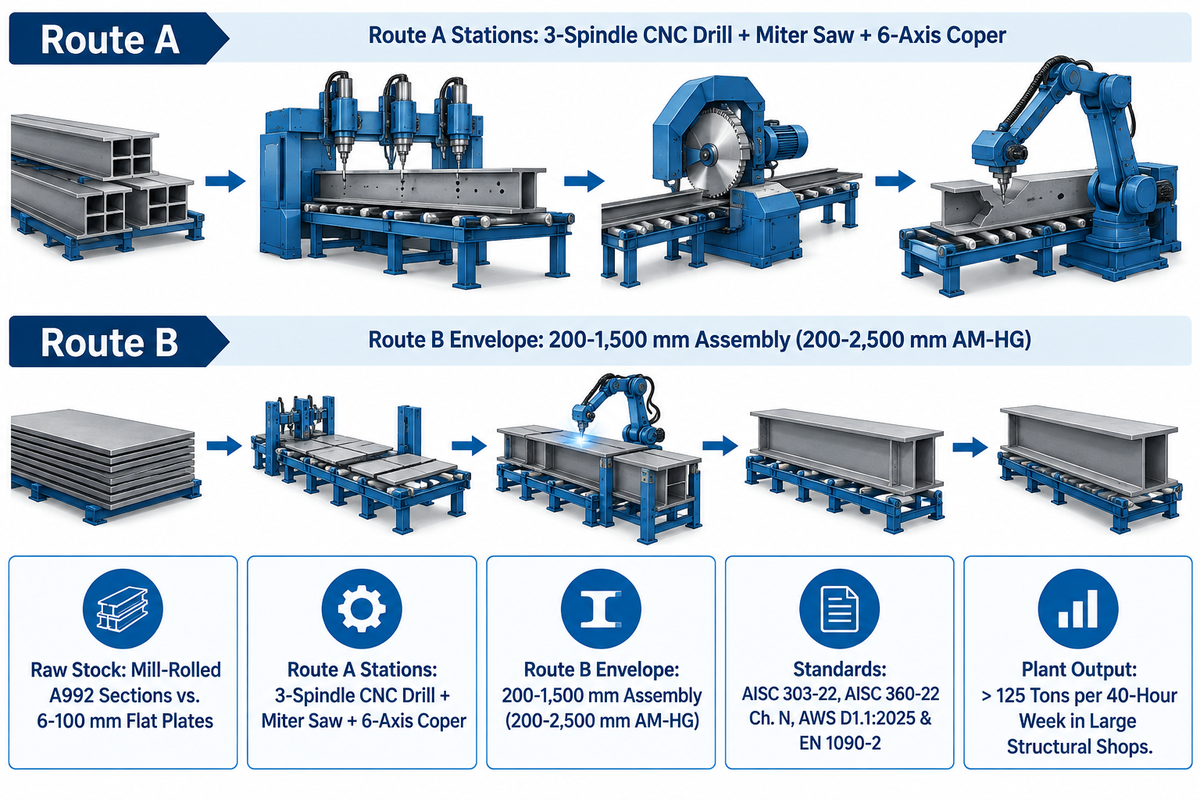
La fabricación estructural en línea de vigas se caracteriza por dos arquitecturas definidas según la materia prima inicial, la Ruta A y la Ruta B. La Ruta A utiliza una línea sustractiva CNC de taladrado, sierra y destaje para maquinar perfiles laminados de patín ancho. La Ruta B arma vigas H (200–2,500 mm de altura de alma) a partir de placa plana de acero mediante una línea de 5 estaciones para corte, armado hidráulico, soldadura de pórtico por arco sumergido, enderezado de patines y granallado.
125 Toneladas / SemProducción en 40 h de línea CNC de 3 husillos
200-2.500 mmAltura de viga H armada en Aubrik AM-HG
55 lb / hrDeposición por cabezal en SAW tándem AC/DC
En el mercado mundial del acero estructural, los gerentes de planta suelen usar el término «línea de vigas» para dos líneas de máquinas muy distintas. Confundir una línea de taladrado y sierra de perfiles con una línea de soldadura de vigas H armadas resulta riesgoso para el diseño de la planta. Esto provoca alturas de gancho de grúa incompatibles, transformadores eléctricos subdimensionados e inventarios de acero en bruto inadecuados. Comprender las dos rutas principales de procesamiento del acero estructural evita costosos errores de inversión en plantas de fabricación avanzada.
Ruta A (Línea sustractiva de perfiles) comienza con perfiles estructurales laminados en caliente entregados por la acería. El informe de aplicaciones de fabricación de acero estructural de Lincoln Electric señala que los marcos de edificios típicos unen vigas de patín ancho ASTM A992 con placas de conexión ASTM A572 Grado 50. Los talleres también procesan vigas I, canales, ángulos estructurales y perfiles tubulares estructurales huecos (HSS). La línea automatizada de vigas alimenta cada barra a través de un taladro CNC multihusillo, una sierra de cinta horizontal a inglete y una celda robótica de destaje por plasma. En conjunto, estas estaciones transforman el acero en bruto en columnas y trabes listas para montaje.
Ruta B (Línea aditiva de vigas H armadas) parte de placas planas pesadas de acero al carbono o de baja aleación (p. ej. A36, A572 Grado 50, Q235B o Q355B, etc.). Los puentes, trabes carril y plantas industriales pesadas suelen requerir tamaños de viga a medida, almas acarteladas o espesores de patín híbridos que no existen en laminación comercial. En esos proyectos, los fabricantes de acero estructural arman la trabe a partir de placa. Puede consultar más información sobre este proceso de 5 pasos en la página de Sistemas de línea de producción de estructuras de acero para vigas H de Aubrik. La línea enlaza el oxicorte CNC de tiras (GS-4000), el armado hidráulico por punteado de alma y patín (HG-1500) y la soldadura bilateral de pórtico por arco sumergido (AM-HG). Las estaciones posteriores completan el enderezado de patines (HYJ-40) y el granallado de paso continuo (AB-SB) en longitudes de pieza de hasta 18,000 mm.
Selector de arquitectura de línea de 2 rutas de perfil a placa
Utilice el Selector de arquitectura de línea de 2 rutas de perfil a placa a continuación para elegir la línea de producción adecuada según su mezcla de proyectos, inventario de materia prima y servicios de nave:
| Parámetro de ingeniería | Ruta A: Línea CNC de taladrado, sierra y destaje de perfiles | Ruta B: Línea de producción de vigas H armadas | Planta estructural pesada híbrida (Ruta B + Ruta A) |
|---|---|---|---|
| Materia prima inicial | Perfiles laminados A992 W/I/H, canales, ángulos, tubería HSS | Placas planas de acero (corte de 6–100 mm; alma de 6–32 mm; patín de 6–40 mm) | Placas planas de acero soldadas en trabes, luego pasadas a línea CNC de taladrado y destaje |
| Estaciones principales de máquinas | Taladro CNC de 3 husillos + sierra de cinta a inglete + destajadora de plasma de 6 ejes | Cortadora GS-4000 + armadora HG-1500 + SAW de pórtico AM-HG + HYJ-40 + AB-SB | Línea de soldadura de vigas H de 5 estaciones + línea CNC posterior de taladrado, sierra y destaje |
| Rango de secciones | Anchos estándar de perfiles laminados (clase Geka / Ficep / Voortman) | Alma de armado de 200–1,500 mm (200–2,500 mm en AM-HG); patín de 150–800 mm | Combinación de perfiles laminados y trabes armadas soldadas a medida hasta 18,000 mm |
| Normas aplicables y alcance | Tolerancias AISC 303-22 y BS EN 1090-2; control y aseguramiento de calidad AISC 360-22 Capítulo N | AWS D1.1:2025, BS EN 1090-2 Tablas B.1–B.14, BS EN ISO 13920:1997 | La certificación de fabricante AISC aplica al taller; la clase de ejecución EN 1090 sigue el alcance del proyecto |
| Aplicaciones ideales | Edificios comerciales de varios pisos, entrepisos, centros de datos, marcos arriostrados | Trabes de gran claro para naves PEB, vigas carril pesadas, centrales eléctricas industriales | Grandes fabricantes estructurales que procesan más de 125 toneladas por semana de 40 horas |
Líneas CNC de taladrado y sierra de cinta para vigas: taladrado multihusillo, fresado en subeje y corte a inglete
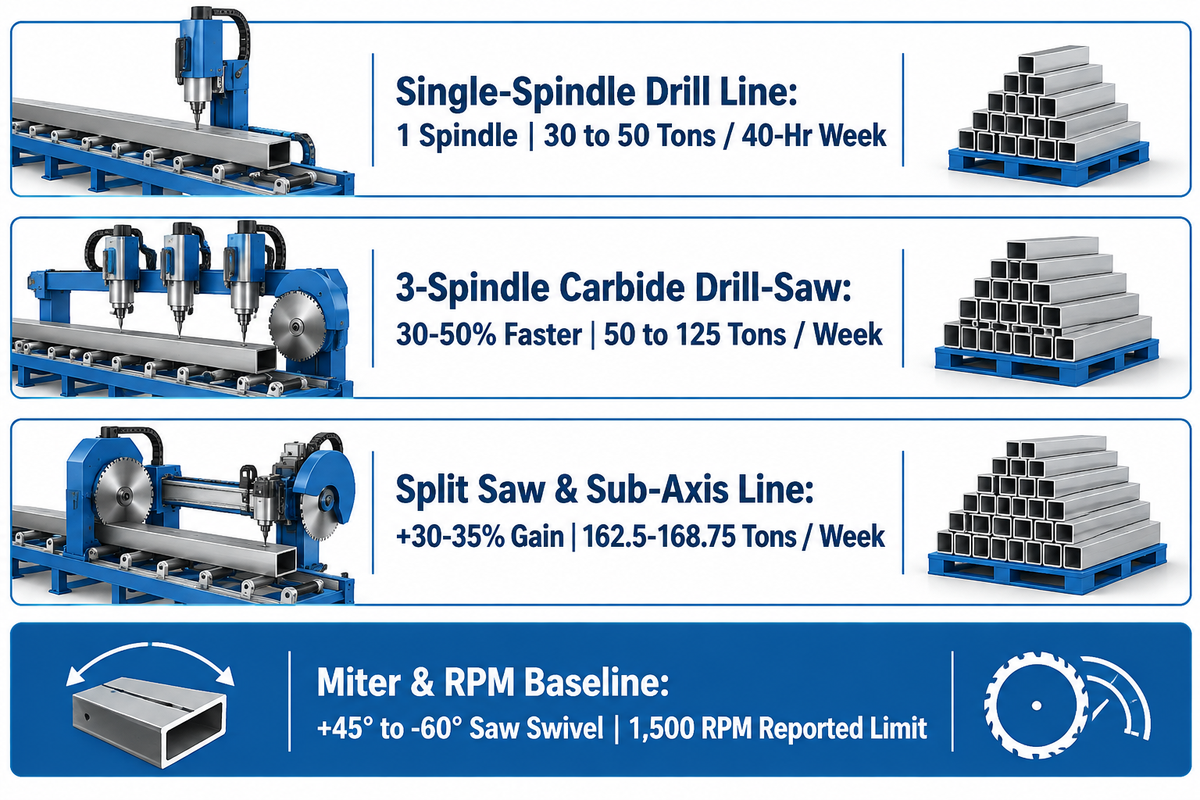
En la fabricación de acero en línea de vigas, una línea CNC de tres husillos con sierra de cinta perfora ambos patines y el alma simultáneamente mientras gira de +45° a -60° para cortes a inglete. Los insertos indexables de carburo con lubricación interna a través del husillo permiten que las máquinas de tres husillos operen entre 30 y 50 por ciento más rápido que sus equivalentes de acero rápido. Estas líneas procesan hasta 125 toneladas por semana laboral de 40 horas.
Al seleccionar una línea CNC de taladrado de vigas para perfiles laminados, la configuración de los husillos y la rigidez de sujeción determinan el tonelaje por turno. La clasificación técnica de líneas de taladrado de vigas de Bendmak USA explica que las líneas de un solo husillo rotan un cabezal sobre tres caras para talleres de bajo volumen. Los sistemas multihusillo montan tres cabezales de taladrado independientes: un cabezal vertical para el alma y dos cabezales horizontales opuestos para los patines. Cada agujero de un grupo de conexión se perfora sin voltear la viga.
En las líneas de taladrado CNC equipadas con un subeje longitudinal y husillos aptos para fresado, los cabezales pueden perforar patrones de agujeros desplazados e interpolar agujeros oblongos mientras la viga permanece sujeta. El análisis de equipos de fabricación de acero estructural de The Fabricator clasifica la producción semanal según el tamaño del taller. Durante una semana laboral de 40 horas, los fabricantes pequeños procesan de 30 a 50 toneladas y los medianos de 50 a 125 toneladas. Los grandes fabricantes superan las 125 toneladas semanales. Los talleres medianos que adoptan taladradoras de carburo de nueve o tres husillos con cambiador automático de herramientas (ATC) operan entre 30 y 50 por ciento más rápido que con acero rápido (HSS). Además, incorporan roscado, avellanado, preparación de chaflanes, marcado de trazado en 4 ejes y fresado de ranuras.
La velocidad del husillo se calcula como N = 12V / (pi * D), con la velocidad de corte V en pies por minuto y el diámetro de broca D en pulgadas. En el hilo técnico sobre taladrado de vigas estructurales de Practical Machinist, un operador comenta que su línea de taladrado estructural tiene un límite de 1,500 rpm. El operador señala que las vigas estructurales son menos rígidas que los montajes en fresadoras. Ese límite de máquina de 1,500 rpm no establece un tope universal de velocidad para todas las vigas estructurales de pared delgada. Los operadores ajustan las RPM exactas según las recomendaciones de la herramienta, la lubricación de cantidad mínima (MQL) interna y la rigidez de las mordazas hidráulicas. Acoplada en línea con el taladro, una sierra de cinta horizontal a inglete corta en ángulos de +45° a -60° según la hoja de especificaciones de la línea de taladrado y sierra GK DSB de Geka.
¿Cómo se fabrica una viga de acero?
Una viga de acero se fabrica mediante aserrado CNC, taladrado multihusillo y destaje por plasma de un perfil laminado de patín ancho, o bien armando y soldando placas planas de acero. En la ruta de placa armada, varias estaciones cortan el alma y los patines a partir de placa y los puntean para formar una pieza en bruto. Una soldadora SAW de pórtico realiza los filetes de unión antes de que el conjunto pase a la siguiente estación, donde los patines se enderezan y se granallan hasta Sa 2.5.
| Arquitectura de línea de taladrado y sierra | Configuración de husillos y ATC | Herramientas y velocidad base | Capacidad de inglete de sierra de cinta | Referencia por semana laboral de 40 horas |
|---|---|---|---|---|
| Línea de taladrado de un solo husillo | 1 husillo para perforar columnas, placas base y ángulos de conexión | HSS o carburo indexable; huella de piso compacta | Sierra de cinta horizontal en línea o independiente | 30 a 50 toneladas por semana laboral de 40 horas (referencia de taller pequeño) |
| Línea de taladrado y sierra de carburo de 3 husillos | 3 cabezales independientes (1 vertical de alma + 2 horizontales de patín); ATC | Herramienta de carburo (30 a 50 por ciento más rápida que HSS); límite reportado de 1,500 rpm | Sierra de cinta CNC a inglete de +45° a -60° (clase Geka GK DSB) | 50 a 125 toneladas por semana laboral de 40 horas (referencia de The Fabricator) |
| Línea de sierra separada y multihusillo con subeje | 3 o 9 husillos con ATC para roscado, avellanado, marcado en 4 ejes y fresado de ranuras | Taladrado en carburo con refrigeración interna MQL + fresado de ranuras con subeje | Sierra de cinta desacoplada con transferencia transversal intermedia | Aplicar una ganancia de 30 a 35 por ciento por separar sierra y taladro a 125 toneladas rinde 162.5–168.75 toneladas/semana |
Líneas de producción de vigas H armadas: corte de tiras, armado hidráulico, SAW de pórtico y enderezado de patines
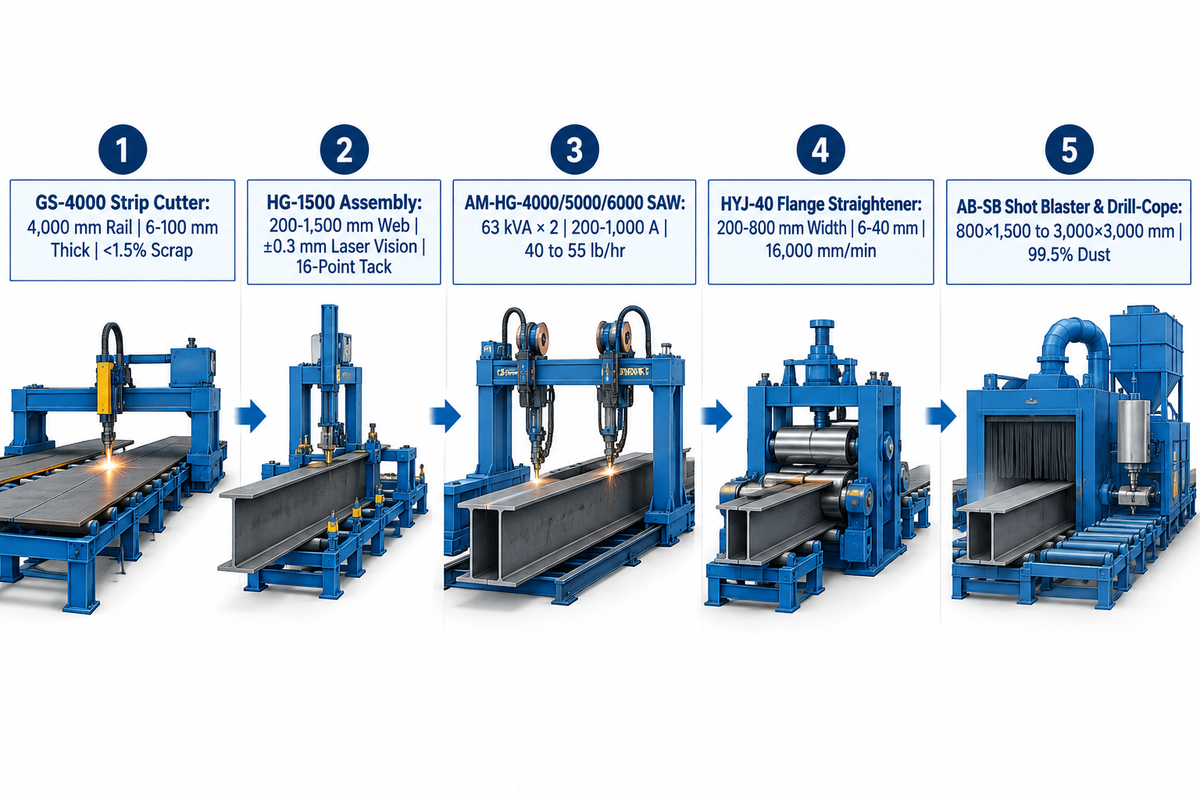
Una línea de producción de vigas H armadas fabrica trabes estructurales de placa a medida a través de cinco estaciones principales. Las unidades iniciales ejecutan el corte CNC de tiras por oxicorte o plasma (espesor de 6–100 mm) y el armado hidráulico por punteado de alma a patín (alma de 200–1,500 mm). Las unidades posteriores completan la soldadura bilateral de pórtico por arco sumergido (63 kVA × 2, 200–1,000 A), el enderezado de patines (ancho de 200–800 mm, espesor de 6–40 mm) y el granallado.
Los ingenieros estructurales suelen especificar trabes armadas pesadas con alturas de alma de hasta 2,500 mm, acartelamiento variable del alma o grados híbridos de acero en los patines. Con ese tipo de detalles, los fabricantes construyen las vigas a partir de placa plana de acero. Nuestra guía de ingeniería sobre balanceo de líneas de máquinas de armado y soldadura de vigas H explica cómo equilibrar la capacidad de cada estación. Las líneas de vigas H armadas de alta producción subdividen el flujo en estaciones dedicadas con la misma envolvente de viga. Las naves de tonelaje medio pueden combinar el armado, la soldadura y el enderezado en una máquina compacta 3 en 1 mientras mantienen una estación separada para el corte de tiras.
Estación 1 (Corte CNC multianorcha de tiras, Aubrik GS-4000): La máquina de oxicorte CNC GS-4000 cuenta con una distancia entre rieles de 4,000 mm y un ancho de corte recto de 80–3,200 mm. Maneja espesores de oxicorte de 6–100 mm manteniendo la tasa de desperdicio de corte por debajo del 1.5 por ciento. El corte simultáneo a lo largo de ambos bordes de la tira equilibra el aporte térmico y reduce el arqueamiento, aunque las tensiones residuales de la placa y la distorsión por enfriamiento aún pueden curvar las tiras largas de alma.
Estación 2 (Armado hidráulico de alma y patín, Aubrik HG-1500): La máquina armadora hidráulica centra la placa vertical del alma sobre la placa horizontal del patín. Utiliza control PLC Siemens y posicionamiento por visión láser (±0.3 mm) con punteado automático de 16 puntos. Según las especificaciones de línea de producción de vigas H de Aubrik, la HG-1500 maneja alturas de alma de 200–1,500 mm (espesor de 6–32 mm) y anchos de patín de 150–600 mm. El error de perpendicularidad entre alma y patín se mantiene por debajo de 0.3 mm/m. Además, la Patente CN103317278B (proceso de soldadura de vigas H) demuestra que los puntos de soldadura espaciados combinados con arriostramientos temporales inclinados mantienen las placas adyacentes a escuadra durante la soldadura final.
Estación 3 (Soldadura de pórtico por arco sumergido – Aubrik AM-HG-4000 / 5000 / 6000): Una vez punteada, la viga ingresa a una estación SAW de pórtico donde se realiza la soldadura principal de filete. La unidad AM-HG suministra 63 kVA × 2 de potencia de soldadura en un rango de corriente de 200–1,000 A. Admite alturas de viga de 200–2,500 mm y longitudes de hasta 18,000 mm con recuperación automática de fundente superior al 95 por ciento. Como se menciona en nuestro artículo sobre selección de máquinas de soldadura de pórtico por arco sumergido para vigas H, una inclinación de viga de 45° facilita la soldadura de filete en posición plana acunada. El seguimiento inteligente de junta mantiene la alineación de la antorcha, mientras que la corriente, el voltaje, la velocidad de avance y la colocación de la antorcha adecuados ayudan a controlar la penetración y el socavado. Según se cita en el informe de productividad de automatización de soldadura de acero estructural de Lincoln Electric, al emplear una disposición en tándem de arco sumergido con corriente alterna y corriente continua, el sistema tándem supera a un solo arco de corriente continua. Lincoln Electric reporta una tasa de rechazo en pruebas ultrasónicas inferior al dos por ciento para la soldadura por arco sumergido tándem AC/DC en trabes estructurales A572 Grado 50.
Estaciones 4 y 5 (Enderezado de patines HYJ-40 y Granallado AB-SB): Después de la soldadura por arco sumergido, los filetes en enfriamiento se contraen y tiran de los bordes del patín hacia adentro (distorsión angular tipo «hongo»). En lugar del lento enderezado manual con llama, la enderezadora de patines Aubrik HYJ-40 lamina patines de 200–800 mm (espesor de 6–40 mm) a velocidades de hasta 16,000 mm/min con una precisión de rectificado de ±0.3 mm. El número real de pasadas depende de la distorsión inicial, el espesor de la placa y el límite elástico del acero. La trabe terminada pasa luego por la máquina granalladora AB-SB (rango de pieza de 800×1,500 hasta 3,000×3,000 mm) para limpieza ISO 8503-1 Sa1, Sa3. En naves que prefieren menos bastidores de máquinas, una máquina integrada 3 en 1 combina el armado, la soldadura por arco sumergido y el enderezado de patines en un solo bastidor de paso continuo. La nave aún requiere espacio de rodillos de entrada y salida para la longitud completa de las vigas.
¿Qué tamaño de soldadora utilizan y qué ajustes aproximados se aplican en trabajo estructural?
Para vigas de acero estructural fabricadas en taller, las líneas de soldadura de pórtico por arco sumergido (SAW) Aubrik AM-HG utilizan fuentes de potencia de 63 kVA × 2 clasificadas en un rango de corriente de 200 a 1,000 A. El arco sumergido de un solo alambre deposita alrededor de 40 lb/hr con una eficiencia de arco del 98 al 99 por ciento. En líneas SAW tándem AC/DC de doble arco con alambre de 3/16 de pulgada (4.8 mm), Lincoln Electric reporta un aumento de deposición de 28 lb/hr a 55 lb/hr. El amperaje, el voltaje y la velocidad de avance exactos siguen la Especificación de Procedimiento de Soldadura (WPS) calificada según AWS D1.1 para el espesor de la junta.
| Categoría y modelo de máquina | Rango de pieza / sección | Rango de espesor / junta | Potencia / Velocidad / Eficiencia | Función principal de ingeniería |
|---|---|---|---|---|
| 1. Cortadora CNC de tiras por oxicorte (Aubrik GS-4000) | Distancia entre rieles de 4,000 mm; ancho de corte recto de 80–3,200 mm | Espesor de oxicorte de 6–100 mm (plasma opcional) | Tasa de desperdicio de corte mantenida por debajo del 1.5 por ciento | Corta placas de acero en tiras paralelas para almas y patines |
| 2. Máquina armadora de vigas H (Aubrik HG-1500) | Alma de 200–1,500 mm; patín de 150–600 mm | Espesor de alma de 6–32 mm; punteado automático de 16 puntos | PLC Siemens + posicionamiento por visión láser (±0.3 mm) | Sujeta, centra y puntea el alma al patín (error <0.3 mm/m) |
| 3. SAW de pórtico de una antorcha (Aubrik AM-HG-4000) | Altura de viga de 200–2,500 mm; longitud hasta 18,000 mm | Soldaduras de filete alma-patín para pymes y lotes de especificaciones mixtas | Potencia de 63 kVA × 2; 200–1,000 A (~40 lb/hr en SAW de un alambre) | Soldadura por arco sumergido con seguimiento de junta y >95 por ciento de recuperación de fundente |
| 4. SAW de pórtico de doble antorcha (Aubrik AM-HG-5000) | Altura de viga de 200–2,500 mm; longitud hasta 18,000 mm | Soldadura bilateral de filete alma-patín para fabricantes de naves metálicas PEB | Potencia de 63 kVA × 2; 200–1,000 A; 98–99 por ciento de eficiencia de arco | SAW de pórtico simultáneo de doble antorcha para talleres de volumen medio a alto |
| 5. SAW de pórtico de antorcha tándem (Aubrik AM-HG-6000) | Altura de viga de 200–2,500 mm; longitud hasta 18,000 mm | Trabes pesadas de puentes y soldaduras multipasada con WPS calificada | 200–1,000 A (el SAW tándem alcanza 55 lb/hr con alambre de 3/16 pulg.) | Soldadura por arco sumergido tándem de doble alambre de alta deposición |
| 6. Enderezadora de patines (Aubrik HYJ-40) | Ancho de patín de 200–800 mm | Capacidad de espesor de patín de 6–40 mm | Velocidad de enderezado hasta 16,000 mm/min; precisión de ±0.3 mm | Corrige la distorsión angular del patín inducida por la soldadura con lectura digital |
| 7. Granalladora de paso continuo (Aubrik AB-SB) | Rango de pieza de 800×1,500 hasta 3,000×3,000 mm | Acabado superficial según ISO 8503-1 (limpieza Sa1–Sa3) | El reciclaje de abrasivo ahorra 30–40 por ciento; filtración de polvo del 99.5 por ciento | Limpieza por granallado centrífugo de 4 a 8 turbinas para adherencia de recubrimientos |
| 8. Taladro y sierra de carburo de 3 husillos (Clase Geka GK DSB) | Vigas laminadas W/I/H, canales, ángulos y trabes soldadas | Agujeros para pernos en 3 caras, roscado, avellanado, marcado de trazado en 4 ejes | Hasta 125 toneladas por semana de 40 h; sierra a inglete de +45° a -60° | Perfora agujeros entre 30 y 50 por ciento más rápido que las herramientas HSS |
| 9. Celda automatizada de destaje por plasma (Robótica de 6 ejes) | Perfiles estructurales para talleres de 20 a 150 personas (guía RBTX) | Destajes de alma, recortes de patín, agujeros de acceso de soldadura y biseles 3D | Reducción del 94 por ciento en tiempo de ciclo en geometría repetible (caso Tank Tech) | Elimina errores manuales de trazado con soplete que detienen el armado posterior |
Destaje automatizado de vigas y perfilado térmico: plasma de 6 ejes vs. biselado por oxicorte
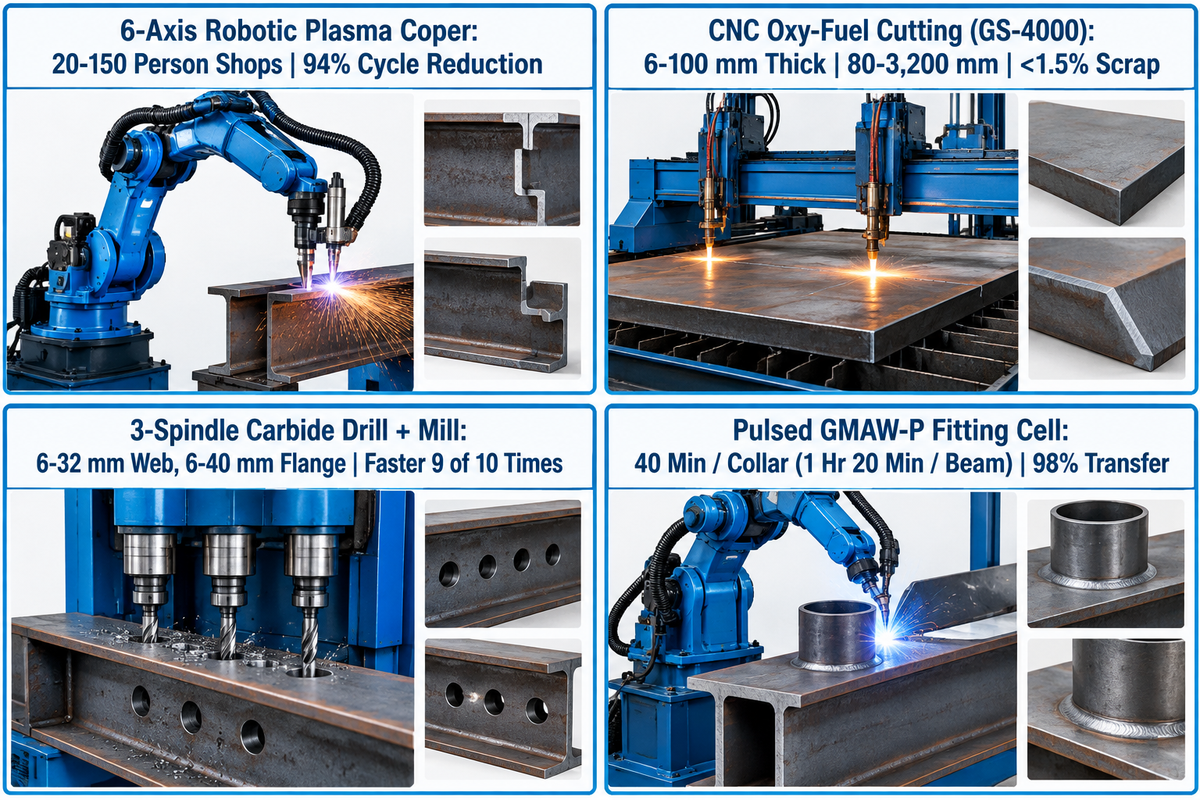
Las celdas automatizadas de destaje de vigas utilizan una antorcha de plasma robótica de 6 ejes para cortar destajes de alma, recortes de patín y agujeros sísmicos de acceso para soldadura. La antorcha también genera biseles de soldadura 3D, mientras que los sopletes de oxicorte procesan patines gruesos de columnas pesadas. En piezas con geometría repetible, la guía de corte por plasma automatizado de RBTX documenta una reducción del 94 por ciento en el tiempo de ciclo frente al corte manual.
Las conexiones estructurales suelen requerir el retiro de un bloque de patín (destaje), el corte de agujeros sísmicos de acceso para soldadura («ratoneras») o la preparación de biseles en V y en K para soldaduras de momento de penetración completa (CJP). Realizar una muesca o bisel a mano con un soplete de oxicorte y esmeriladora angular es una de las operaciones más lentas en la fabricación metálica. El análisis de ingeniería sobre cuellos de botella en corte por plasma automatizado de RBTX se enfoca en talleres pequeños y medianos (~20 a 150 empleados). En su comparación de Tank Technology, el corte por plasma automatizado documentó una reducción del 94 por ciento en el tiempo de ciclo en piezas con geometría repetible.
Más importante aún, RBTX describe un modo de falla frecuente en el taller. La escoria, la variación del bisel y la geometría irregular de los agujeros derivados del corte manual o de un plasma mal calibrado rara vez se detectan en la mesa de corte. En cambio, avanzan por la línea y generan problemas de ajuste y retrabajo en la estación de soldadura. En el área de armado, una abertura de raíz excesiva exige más metal de aporte para llenar la junta y puede aumentar la distorsión por contracción. Para el mismo error de separación, las placas más gruesas requieren todavía más metal de soldadura para rellenar el espacio.
Las vigas laminadas de patín ancho presentan contraflecha y curvatura lateral naturales de laminación. Para evitar desviaciones en el bisel, las celdas robóticas de destaje por plasma de 6 ejes emplean visión láser o sensores táctiles. Estos sensores palpan las superficies reales del patín y del alma antes de encender el arco. Para agujeros redondos de pernos, un grupo de fabricantes experimentados en Practical Machinist se pronunció a favor del taladrado mecánico. Afirmaron que se puede perforar un agujero más rápido de lo que se corta térmicamente 9 de cada 10 veces, incluso antes de contar el tiempo de limpieza de escoria. El taladrado mecánico también evita el endurecimiento de la zona afectada por el calor (HAZ) alrededor de los agujeros. Una vez finalizado el destaje y el taladrado, las celdas de soldadura automatizadas unen los accesorios con rapidez. Según Lincoln Electric, la soldadura semiautomática tomaba 40 minutos por cada collarín de viga, o 1 hora y 20 minutos por viga para ambos extremos. El taller utilizó GMAW-P pulsado con una eficiencia de transferencia metálica del 98 por ciento.
¿Por qué una viga de acero tendría una placa soldada en la parte inferior?
Una placa plana de acero soldada al patín inferior de una viga incrementa la resistencia a la flexión, distribuye cargas concentradas de apoyo sin pandeo local del alma o proporciona un asiento de empernado. Los ingenieros llaman a este elemento placa de refuerzo de patín, placa de apoyo o placa de conexión inferior según su trayectoria de carga estructural.
| Proceso térmico / mecánico | Alcance principal de piezas | Capacidad de bisel y contorno | Tiempo de ciclo y calidad de borde | Idoneidad para agujeros de pernos y juntas |
|---|---|---|---|---|
| Celda robótica de destaje por plasma de 6 ejes | Perfiles estándar de acero estructural en talleres de 20–150 personas | Biseles de soldadura 3D, destajes de alma, ratoneras sísmicas, recortes en HSS y lámina | Reducción del 94 por ciento en tiempo de ciclo en geometría repetible vs. corte manual | Usado para destajes, biseles y recortes; los agujeros cortados térmicamente siguen las normas aplicables |
| Oxicorte CNC automatizado (GS-4000) | Espesor de oxicorte de 6–100 mm en un ancho de 80–3,200 mm | Corte recto de tiras y preparación de biseles en placas pesadas de columnas y puentes | Tasa de desperdicio mantenida bajo 1.5 por ciento; requiere retiro de escoria antes del armado | Usado para corte de tiras de placa y biseles gruesos en lugar de agujeros terminados para pernos |
| Taladro de carburo de 3 husillos + fresadora de subeje | Perfiles laminados y vigas H soldadas (alma de 6–32 mm, patín de 6–40 mm) | Agujeros redondos para pernos, avellanados, roscados, marcado en 4 ejes, ranuras fresadas | Perfora agujeros más rápido que el corte térmico 9 de cada 10 veces; 30 a 50 por ciento más rápido que HSS | Agujeros para pernos perforados mecánicamente sin escoria térmica ni zona afectada por el calor |
Manejo de materiales y medición de longitud: avance por rodillos vs. carro de pinza y transportadores transversales
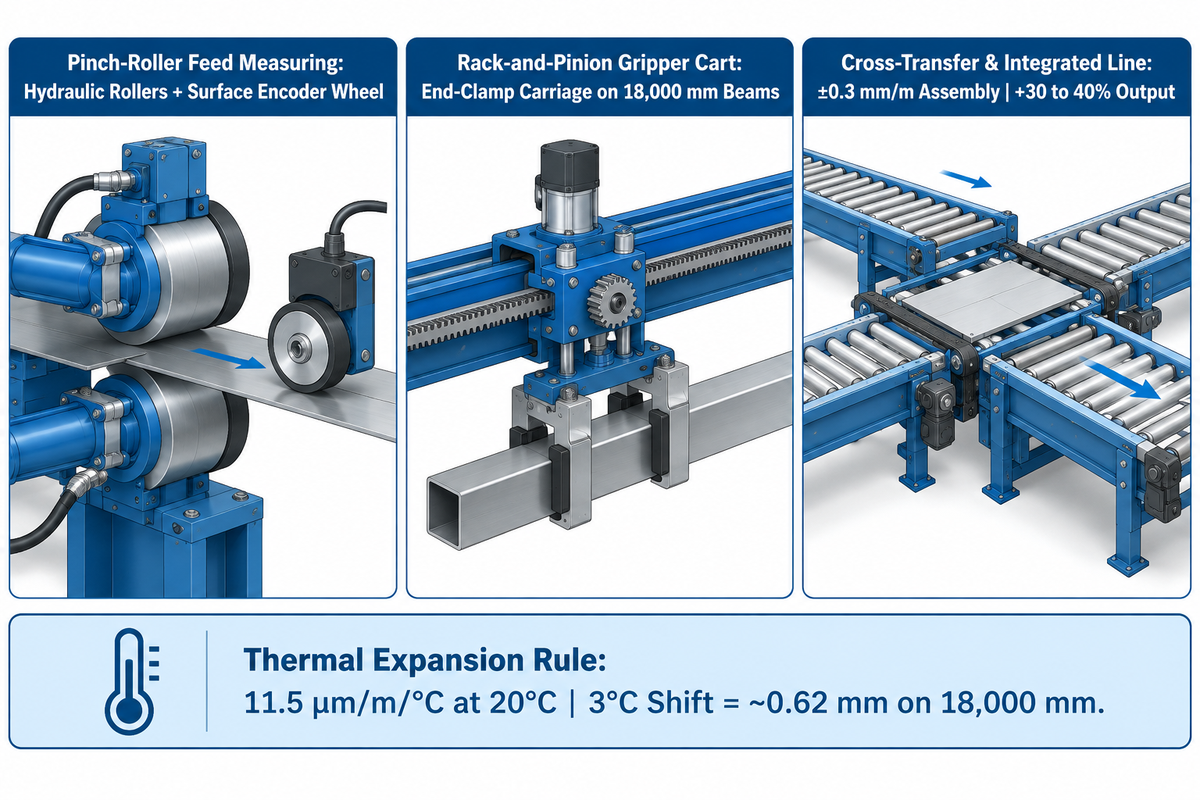
En la práctica, la utilización de la línea de vigas está gobernada por el manejo de materiales. Separar la sierra de cinta y el taladro CNC mediante sistemas intermedios de manejo y mesas de transferencia transversal incrementa la productividad entre 30 y 35 por ciento. Aubrik informa que su línea integrada de 5 máquinas para vigas H eleva el rendimiento entre 30 y 40 por ciento frente a la fabricación manual utilizando de 1 a 2 operadores y logrando una precisión de ±0.5 mm.
Incluso el taladro de tres husillos o la soldadora de pórtico de doble alambre más veloz permanece inactivo si debe esperar a que una grúa puente cargue cada barra. The Fabricator destaca cómo los pulmones de rodillos liberan la capacidad de taladrado. Separar la sierra de cinta y el taladro con una inversión moderada en manejo de materiales genera un aumento del 30 al 35 por ciento en la productividad. En la línea de producción de vigas H de 5 máquinas de Aubrik, el flujo sobre transportadores elimina los traslados individuales con grúa entre el corte, el armado, la soldadura, el enderezado y el granallado. Esta integración evita desalineaciones de ajuste, donde cada resoldado manual puede añadir hasta 3 horas por viga. Solo 1 a 2 operadores logran entre 30 y 40 por ciento más rendimiento que la fabricación manual en vigas de hasta 18,000 mm de largo. Los ingenieros que proyectan una nave nueva pueden alinear las alturas de los transportadores consultando nuestra guía de diseño de taller de estructuras de acero y planificación de claros de grúa.
La segunda decisión crítica en el manejo de materiales es la arquitectura de medición de longitud. Las líneas CNC de vigas emplean dos mecanismos de posicionamiento distintos para indexar barras estructurales largas a través del taladro y la sierra:
- Los sistemas de medición por rodillos de arrastre constan de rodillos impulsores hidráulicos y un codificador de rueda medidora. La rueda medidora sufre deslizamiento cuando hay cascarilla de laminación suelta o patines húmedos. Los sistemas de avance también requieren espacio y soporte para las vigas entrantes.
- Los carros alimentadores con pinza servo de piñón y cremallera sujetan el extremo posterior de la viga y se desplazan sobre una cremallera helicoidal de precisión para que la cascarilla superficial no provoque deslizamiento de rueda. Aun así, la repetibilidad real de posicionamiento depende del agarre de las mordazas, la holgura de transmisión y la temperatura del taller. Bajo la dilatación térmica estándar del acero (~11.5 µm/m/°C a una temperatura de referencia de 20°C), un cambio de temperatura de 3°C en el taller sobre una viga de 18,000 mm altera la longitud en ~0.62 mm. Por ello, las líneas de alta precisión aplican compensación de temperatura ambiente.
| Subsistema de manejo / medición | Mecanismo de posicionamiento | Precisión y sensibilidad superficial | Requisito de transportador y espacio en nave | Productividad e impacto en el taller |
|---|---|---|---|---|
| Medición por avance de rodillos de arrastre | Rodillos impulsores hidráulicos + rueda codificadora superficial | Sensible a cascarilla de laminación suelta, aceite o hielo sobre la superficie de la viga | Requiere soporte completo de rodillos de entrada para la longitud de la viga (sin riel de carro) | Alimentación continua de paso directo sin pausa por retorno de carro |
| Carro de pinza de piñón y cremallera | Carro hidráulico de sujeción trasera impulsado sobre cremallera helicoidal | Elimina el deslizamiento superficial de rueda; requiere compensación térmica en vigas de 18,000 mm | Requiere soporte de entrada más recorrido del carro a lo largo de la mesa de entrada | Indexado mecánico positivo para columnas pesadas y perfiles en bruto con cascarilla |
| Pulmón de transferencia transversal y línea integrada | Transportadores intermedios + alineación por visión láser con PLC Siemens | Precisión de armado de ±0.3 mm/m y precisión final de ±0.5 mm en líneas Aubrik | Acumula barras intermedias entre las áreas de sierra, taladro, destaje y soldadura | The Fabricator reporta +30 a 35 por ciento por separar sierra y taladro; la línea Aubrik suma +30 a 40 por ciento vs. manual |
Automatización de BIM al taller: posprocesamiento Tekla DSTV (NC1) e IFC4 y marcado de piezas en 4 caras
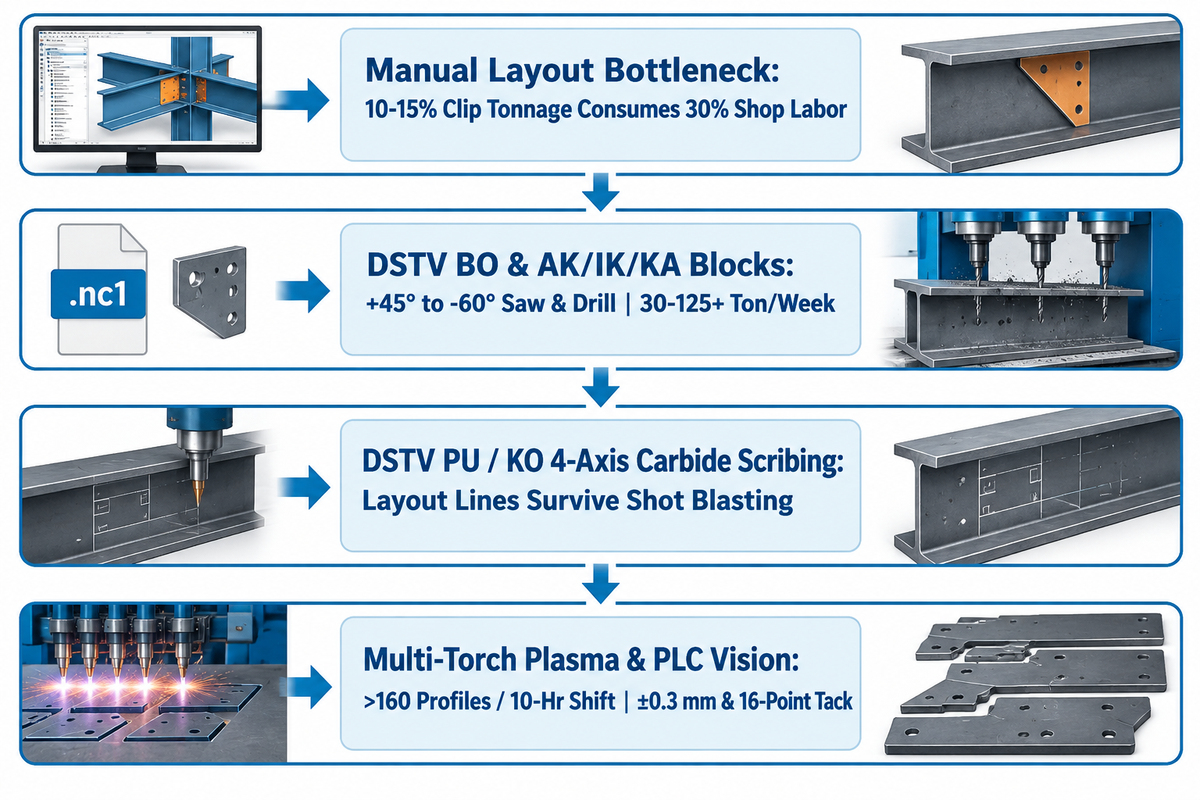
La automatización de BIM al taller exporta modelos 3D de detallado estructural desde Tekla Structures o SDS2 directamente a archivos de máquina DSTV (.nc1) e IFC4. The Fabricator informa que un sistema de trazado por plasma multianorcha puede marcar más de 160 perfiles en un turno de 10 horas.
En los talleres de fabricación tradicionales, los armadores calificados dedican horas al uso de tiralíneas, escuadras, granete y martillo. Según The Fabricator, las piezas accesorias pequeñas como ángulos de conexión y placas de nudo suelen representar del 10 al 15 por ciento del tonelaje total de un fabricante, pero consumen hasta el 30 por ciento de las horas de mano de obra del taller. Las líneas de vigas modernas eliminan el trazado manual al vincular el software de detallado CAD 3-D (Tekla Structures, Advance Steel o SDS2) con el control de la máquina mediante archivos DSTV (.nc1) o IFC4. En las líneas de la Ruta B, la estación de armado HG-1500 de Aubrik combina el control PLC Siemens con posicionamiento por visión láser (±0.3 mm) y punteado automático de 16 puntos.
Dentro de un archivo DSTV .nc1, bloques ASCII discretos dirigen cada estación de la línea automatizada. El bloque «ST» define el encabezado del perfil y el grado del acero, mientras que «BO» especifica las coordenadas y diámetros de los agujeros para pernos. Los bloques «AK» e «IK» definen los destajes exteriores y recortes interiores, y «KA» programa los ángulos de bisel para preparación de soldadura. Las marcas de identificación de pieza se estampan mediante «SI», y «PU» o «KO» acciona el marcado de trazado en 4 ejes para accesorios soldados. Como señala The Fabricator, incorporar el marcado de trazado en 4 ejes a un sistema de taladrado añade tiempo de ciclo a la estación de perforación. The Fabricator informa que los sistemas de marcado por plasma multianorcha pueden trazar más de 160 perfiles en un solo turno de 10 horas.
| Bloque DSTV / Subsistema de control | Eje de máquina / Herramienta ejecutada | Resultado del proceso y permanencia | Impacto en el armado posterior y la capacidad |
|---|---|---|---|
| Bloques BO y AK / IK / KA | Taladro CNC de 3 husillos, sierra a inglete de +45° a -60° y destajadora de plasma | Agujeros pasantes para pernos, ranuras, destajes y biseles de soldadura | Elimina la introducción manual de coordenadas en talleres de 30–125+ toneladas/semana |
| Trazado con carburo en 4 ejes PU / KO | Herramienta rotativa de trazado en carburo integrada en la línea de taladrado CNC | Líneas de trazado fresadas que permanecen visibles después del granallado | Marca ubicaciones de ángulos y atiesadores directamente en la pieza principal (añade tiempo al taladro) |
| Trazado por plasma multianorcha y visión PLC | Marcador de trazado por plasma independiente + PLC de visión láser Aubrik HG-1500 | >160 perfiles por turno de 10 horas; posicionamiento de armado por visión láser de ±0.3 mm | Descarga el trazado del taladro y automatiza el punteado en 16 puntos |
Preparación de superficies e inspección de soldadura: granallado de paso continuo, primario de taller y END
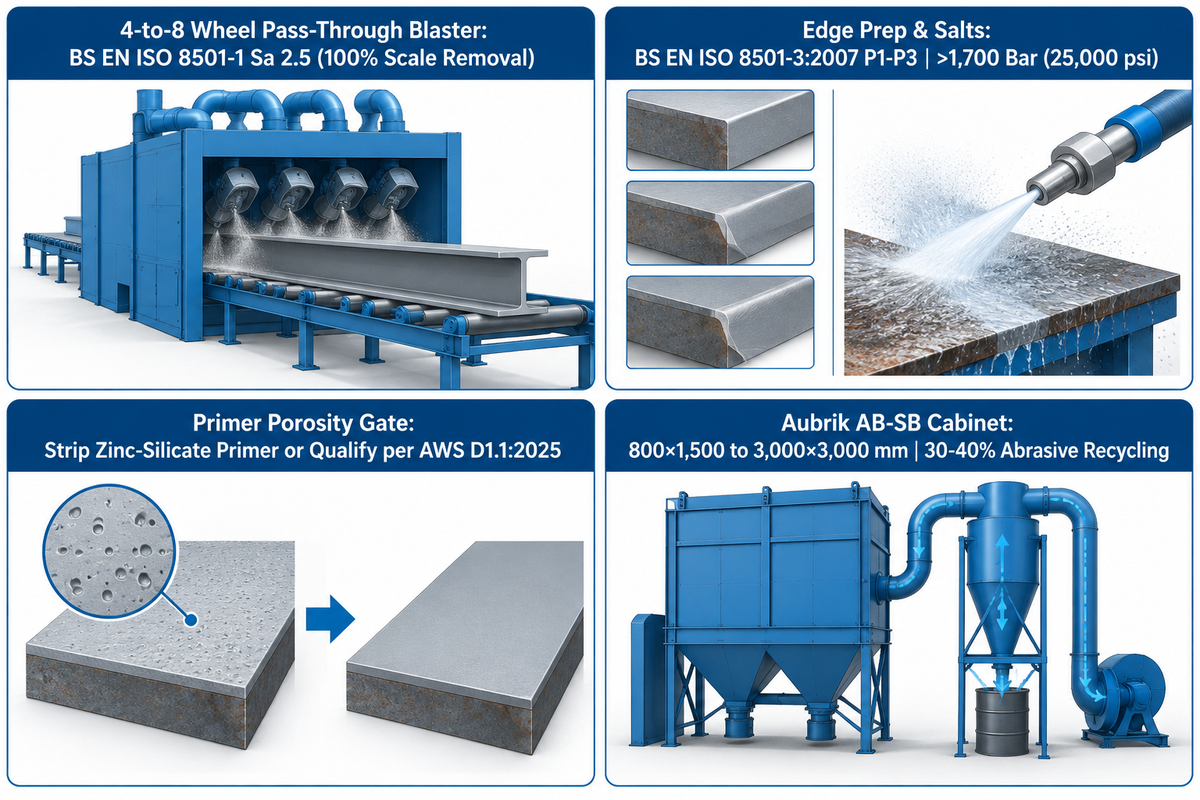
Las granalladoras en línea de paso continuo sobre transportador de rodillos utilizan de 4 a 8 turbinas centrífugas para limpiar vigas de acero estructural hasta BS EN ISO 8501-1 Sa 2.5 (hasta 100 por ciento de eficiencia en eliminación de cascarilla de laminación y óxido). Los grados separados P1 a P3 de BS EN ISO 8501-3 rigen los cordones de soldadura, los bordes cortados y las imperfecciones superficiales, que pueden requerir esmerilado antes del recubrimiento.
Antes de la soldadura de filete, los operadores retiran la escoria de corte, el óxido suelto, la cascarilla suelta y los contaminantes superficiales. La cascarilla de laminación bien adherida solo puede permanecer cuando lo permite el código de soldadura aplicable. Por el contrario, la preparación para recubrimiento exige limpieza por chorro abrasivo hasta el grado de limpieza y perfil de rugosidad especificados. La norma de ingeniería sobre preparación de superficies del Steel Construction Institute (SCI) detalla el diseño de plantas de granallado de paso continuo. Las cabinas automáticas disponen de 4 a 8 turbinas centrífugas alrededor del transportador y alcanzan hasta un 100 por ciento de eficiencia en el retiro de cascarilla y óxido. La norma BS EN ISO 8501-1 define los grados de limpieza por chorro abrasivo Sa 1, Sa 2, Sa 2.5 y Sa 3. Por separado, la BS EN ISO 8501-4 aborda el hidrolavado a alta presión, donde el chorro de agua a ultra alta presión por encima de 1,700 bar (25,000 psi) elimina las sales solubles. Los cordones de soldadura y bordes cortados se preparan según los grados P1, P2 o P3 de BS EN ISO 8501-3:2007, y la rugosidad superficial se evalúa conforme a BS EN ISO 8503-1. La granalladora AB-SB de Aubrik admite piezas de 800×1,500 a 3,000×3,000 mm con un ahorro del 30 al 40 por ciento por reciclaje de abrasivo. Puede comparar el dimensionamiento de equipos de turbinas en nuestra guía sobre granallado de paso continuo vs. chorro de arena para perfiles de acero estructural.
Una trampa crítica de calidad ocurre cuando los talleres granallan placas en bruto y aplican primario soldable de preconstrucción antes de la soldadura por arco sumergido de vigas H armadas. La auditoría de 25 problemas de fabricación de acero estructural de Strategic Steel y las investigaciones de metalurgia de soldadura identifican este riesgo. Soldar sobre primario de taller de silicato de zinc inorgánico vaporiza el zinc en el baño de fusión. Ese gas atrapado forma porosidad vermicular en la raíz, especialmente en el segundo lado de las soldaduras de filete alma-patín bilaterales o a altas velocidades en SAW mecanizado. Incluso una capa delgada de primario de taller soldable no elimina necesariamente la porosidad. Las líneas SAW tándem de alta velocidad deben decapar el primario de la franja de soldadura alma-patín antes del armado. De lo contrario, el taller debe calificar el procedimiento de soldadura sobre placa recubierta conforme al Código de Soldadura Estructural – Acero AWS D1.1:2025. Aubrik reporta un 99.5% de filtración de polvo en sus unidades AB-SB, que emplean cabinas cerradas con colectores de polvo de cartucho. Sin embargo, una captación deficiente o la falta de mantenimiento de los filtros aún puede exponer a los trabajadores a niveles superiores a los límites de la OSHA.
¿Se impriman las vigas de acero antes de la entrega?
Las vigas de acero estructural se impriman en el taller de fabricación antes de la entrega únicamente cuando así lo indica el programa de recubrimientos del proyecto. Las superficies de contacto de deslizamiento crítico permanecen sin recubrir o reciben un sistema calificado para el coeficiente de deslizamiento requerido. El acero con protección contra incendios puede llevar un primario compatible, y las zonas de soldadura en obra requieren superficies aptas para soldar. El acero destinado a galvanizado por inmersión en caliente se deja sin pintar para que el zinc fundido pueda adherirse.
Qué hacer
- Granalle los perfiles estructurales hasta BS EN ISO 8501-1 Sa 2.5 con una granalladora de paso continuo de 4 a 8 turbinas y acondicione los bordes de soldadura según BS EN ISO 8501-3 P1–P3.
- Retire el primario de preconstrucción de silicato de zinc de las franjas de soldadura SAW bilateral de alta velocidad o califique el procedimiento de soldadura sobre material recubierto bajo AWS D1.1:2025.
- Realice ensayos por ultrasonido (UT) y partículas magnéticas (MT) con las frecuencias del Capítulo N de AISC 360-22 y evalúe las soldaduras según los criterios de la Cláusula 8 de AWS D1.1:2025.
Qué evitar
- No trate una capa delgada de primario de taller soldable como garantía incondicional contra la porosidad vermicular durante la soldadura SAW tándem bilateral de alta velocidad.
- No aplique primario alquídico de taller no verificado sobre superficies de contacto de pernos de deslizamiento crítico ni en vigas destinadas a ignifugado por aspersión sin confirmar la calificación del recubrimiento.
- No permita que agujeros para pernos cortados térmicamente con escoria pesada o defectos de borde sin desbastar pasen al armado final sin verificar el cumplimiento del código.
Tolerancias dimensionales y códigos estructurales: cumplimiento de AISC 303, AWS D1.1, ASTM A6 y EN 1090
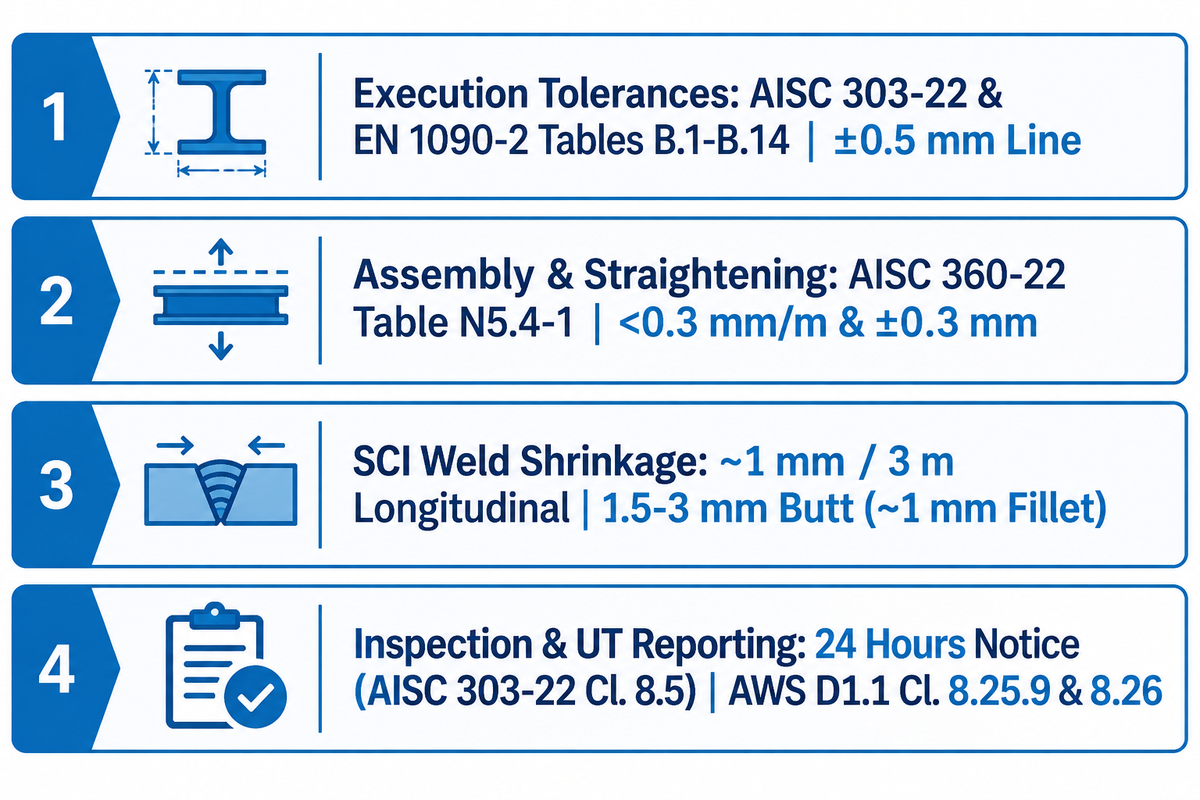
Para las estructuras de acero en Norteamérica, las normas AISC 303-22 y AWS D1.1:2025 establecen las tolerancias de fabricación, mientras que el Capítulo N de AISC 360-22 aborda el control de calidad y el aseguramiento de calidad. El Capítulo N regula el control y aseguramiento de calidad. Para el acero estructural europeo, las Tablas B.1-B.14 del Anexo B de BS EN 1090-2 proporcionan las tolerancias esenciales y funcionales de fabricación. El Steel Construction Institute estima que la contracción por soldadura es de aproximadamente 1 mm por cada 3 m en sentido longitudinal y de 1.5 a 3 mm en sentido transversal para soldaduras a tope.
Un error de ingeniería habitual es suponer que las tolerancias de laminación en bruto indicadas en ASTM A6/A6M satisfacen las tolerancias finales de montaje en obra. Como se destaca en AWS Inspection Trends (agosto de 2025) sobre la inspección según AISC 360 Capítulo N y AWS D1.1, el control de calidad abarca dos códigos principales. AWS D1.1:2025 explica cómo realizar las inspecciones y los criterios de aceptación para conexiones soldadas (incluido el marcado de defectos rechazados por UT bajo la Cláusula 8.25.9 y la elaboración de informes bajo la Cláusula 8.26). El Capítulo N de AISC 360-22 detalla la frecuencia requerida de inspecciones en las Tablas N5.4-1 y N5.6-1. Asimismo, la Cláusula 8.5 de AISC 303-22 exige que el fabricante y el montador brinden acceso y un aviso mínimo de 24 horas para la inspección independiente.
Para proyectos europeos, la guía de ingeniería sobre precisión en la fabricación de acero del Steel Construction Institute especifica las desviaciones permitidas en las Tablas B.1 a B.14 del Anexo B de BS EN 1090-2:2018. Cuando se especifica, la norma BS EN ISO 13920:1997 suministra tolerancias generales para construcciones soldadas. El SCI documenta además que los fabricantes que sueldan trabes armadas deben prever la contracción térmica durante el corte y el armado. La contracción longitudinal de la soldadura es de alrededor de 1 mm por cada 3 m de cordón. La contracción transversal oscila entre 1.5 mm y 3 mm en soldaduras a tope en V simple, y alrededor de 1 mm en soldaduras de filete doble de hasta tres cuartos del espesor de la placa.
| Aspecto dimensional / de calidad | Disposición de códigos norteamericanos (AISC / AWS) | Disposición de normas europeas (BS EN / SCI) | Capacidad de control en taller y línea de vigas H Aubrik |
|---|---|---|---|
| Tolerancias de fabricación y ejecución | Tolerancias de fabricación según AISC 303-22 y AWS D1.1:2025 | BS EN 1090-2:2018 Anexo B Tablas B.1 a B.14 (esenciales y funcionales) | Precisión dimensional de viga H terminada de ±0.5 mm en toda la línea de 5 máquinas |
| Armado de alma-patín y enderezado | Verificación de ajuste previo a la soldadura bajo la Tabla N5.4-1 de AISC 360-22 | Control de producción en fábrica (FPC) BS EN 1090-2 y BS EN ISO 13920:1997 | Perpendicularidad <0.3 mm/m en HG-1500; precisión de enderezado de ±0.3 mm en HYJ-40 |
| Margen de contracción por soldadura (Estimado) | Contemplar la contracción térmica en el detallado de taller y el armado | Estimación SCI: ~1 mm por 3 m longitudinal; 1.5–3 mm transversal a tope (~1 mm en filete) | Programar margen de sobremedida por contracción en el corte CNC de tiras GS-4000 |
| Aviso de inspección y reporte de indicaciones UT | Aviso mínimo de 24 horas (AISC 303-22 Cláusula 8.5); AWS D1.1 Cláusulas 8.25.9 y 8.26 | Plan de inspección FPC aprobado y verificaciones de premontaje en taller cuando se especifique | Informes de inspección de auditoría, certificados ISO 9001 y CE suministrados bajo solicitud |
Dimensionamiento de una línea de vigas para 500 a 1,500 toneladas/mes: cálculo de tiempo de ciclo, suministros, TCO y panorama 2026
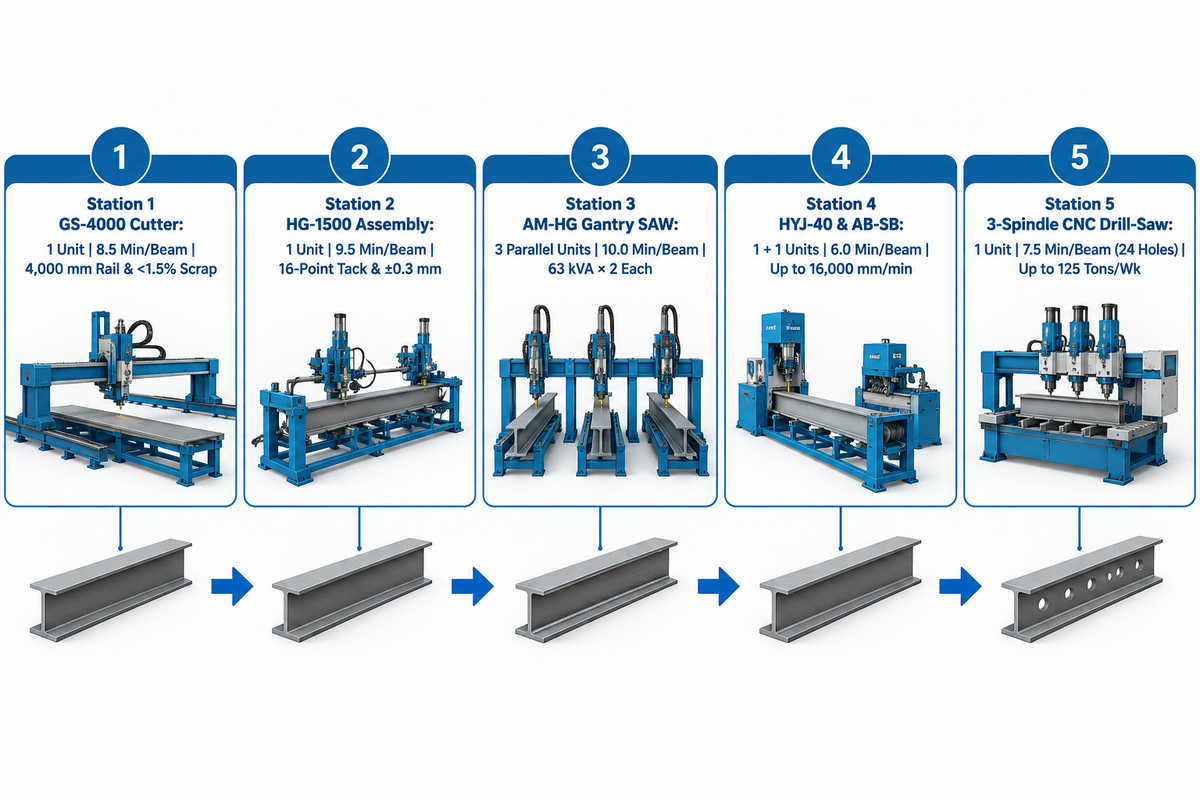
Dimensionar una línea de vigas de acero estructural exige equilibrar el tiempo de ciclo de cada estación para procesos como corte, armado, soldadura SAW de pórtico, enderezado y taladrado, en lugar de fijarse únicamente en la velocidad máxima del husillo. La American Welding Society proyecta un déficit de 360,000 soldadores en los Estados Unidos para 2027, mientras que la fabricación convencional promedia entre 15 y 45 horas de mano de obra de taller por tonelada. En la fabricación tradicional se invierten de 1 a 4 horas de taller por tonelada en manejo. En contraste, una línea integrada Aubrik de 5 máquinas para vigas H opera con 1 a 2 operadores y eleva la producción entre 30 y 40 por ciento sobre la fabricación manual.
Cuando los ingenieros de planta evalúan el retorno de inversión y los presupuestos de capital para reducir costos laborales, el factor principal en 2026–2027 es la escasez de mano de obra. Según el análisis de datos laborales de la American Welding Society (AWS) realizado por AGT Robotics, los Estados Unidos enfrentan una falta de unos 360,000 soldadores para 2027. La edad promedio del soldador ronda los 55 años en los Estados Unidos y supera los 45 años en la Unión Europea. Europa afronta un déficit de más de 200,000 soldadores para 2030, y una sola celda robótica de soldadura de vigas puede sustituir hasta a tres soldadores manuales en tareas estructurales repetitivas. En talleres convencionales, el estudio de costos de fabricación estructural 2026 de SteelFlo AI muestra que las estructuras empernadas simples requieren de 15 a 20 horas/tonelada y el trabajo moderado toma de 20 a 30 horas/tonelada. La soldadura compleja de vigas armadas exige de 30 a 45 horas/tonelada. Por ejemplo, un proyecto moderado de 100 toneladas a 25 horas/tonelada y una tarifa cargada de $75/hr equivale a $187,500 en mano de obra de taller. El costo total del acero estructural instalado varía de $4,000 a $6,500/tonelada, o de $2.00 a $3.25 por libra.
Al mismo tiempo, las innovaciones de soldadura de 2025-2026, como el método racionalizado de soldadura de vigas H armadas «smarTABH» de JFE Steel y la soldadura por arco sumergido tándem AC/DC de doble arco, reducen el retrabajo manual. Los compradores que comparan cotizaciones de equipos y cargas eléctricas pueden consultar nuestras guías sobre cómo comparar cotizaciones y pruebas de producción de máquinas para fabricar vigas H y criterios de selección de máquinas de soldadura automatizadas.
Balanceador de tiempo takt de línea de vigas H de 5 estaciones y taladrado posterior (Ejemplo práctico ilustrativo)
Equilibre las cinco estaciones de producción de la Ruta B y la estación de taladrado posterior, como se muestra en el Ejemplo práctico ilustrativo a continuación, para evitar adquirir una estación de alta velocidad que deje sin material o sature las áreas posteriores. Recuerde que la Ruta A (línea de taladrado y sierra de perfiles laminados) y la Ruta B (línea de placa para vigas H armadas) tienen envolventes de tiempo takt separadas a menos que compartan una nave de acabado:
- Suponga una producción mensual objetivo de 1,000 toneladas métricas/mes de vigas H armadas (Ruta B) con conexiones extremas perforadas para este cálculo de ejemplo.
- Mezcla representativa de piezas (supuesto ilustrativo): 2,000 vigas/mes, con un peso promedio de 500 kg/viga, longitudes de 12 m, 48 m de cordón de soldadura de filete y 24 agujeros para pernos.
- Tiempo efectivo de taller supuesto: 20,000 minutos efectivos de producción/mes, en dos turnos.
- Tiempo takt requerido (cálculo de ejemplo): 20,000 minutos efectivos/2,000 vigas = 10.0 minutos/viga terminada de 12 m.
| Estación y unidad de equipo | Base de ciclo supuesta (Viga de 12 m) | Unidades para takt ≤10.0 min | Salida takt balanceada | Capacidad nominal verificada de estación Aubrik |
|---|---|---|---|---|
| 1. Cortadora CNC de tiras por oxicorte (GS-4000) | Equivalente a 8.5 min/viga (lote multitira) | 1 cortadora de tiras de pórtico | 8.5 min/viga (ilustrativo) | Riel de 4,000 mm; ancho de 80–3,200 mm; espesor de 6–100 mm; desperdicio <1.5 por ciento |
| 2. Armadora de vigas H (HG-1500) | 9.5 min/viga (centrado + punteado en 16 puntos) | 1 máquina armadora | 9.5 min/viga (ilustrativo) | Alma de 200–1,500 mm (6–32 mm); patín de 150–600 mm; visión láser PLC de ±0.3 mm |
| 3. Soldadora SAW de pórtico (AM-HG) | A una velocidad supuesta de 800 mm/min, 48 m de cordón = 60 min-cordón (30 min con 2 cordones simultáneos) | 3 soldadoras de pórtico de doble antorcha en paralelo | Base de tiempo de arco de 10.0 min/viga antes del volteo | 63 kVA × 2 por máquina; 200–1,000 A; altura de viga de 200–2,500 mm; longitud hasta 18,000 mm |
| 4. Enderezadora de patines (HYJ-40) y Granalladora (AB-SB) | 6.0 min/viga en enderezado y granallado de paso continuo | 1 enderezadora + 1 granalladora | 6.0 min/viga (ilustrativo) | HYJ-40 hasta 16,000 mm/min (patín de 200–800 mm, 6–40 mm); AB-SB hasta 3,000×3,000 mm |
| 5. Taladro y sierra CNC posterior de 3 husillos | 7.5 min/viga supuestos (24 agujeros con carburo + recorte de extremos) | 1 línea de taladrado y sierra | Con 500 kg/viga y ciclo de 7.5 min, la producción teórica es de 160 toneladas métricas por 40 horas operativas | Referencia de taladro ATC de 3 husillos: hasta 125 toneladas por semana de 40 h (The Fabricator) |
Selección de un fabricante de equipos para líneas de vigas: panorama de OEM, líneas llave en mano de vigas H y lista FAT
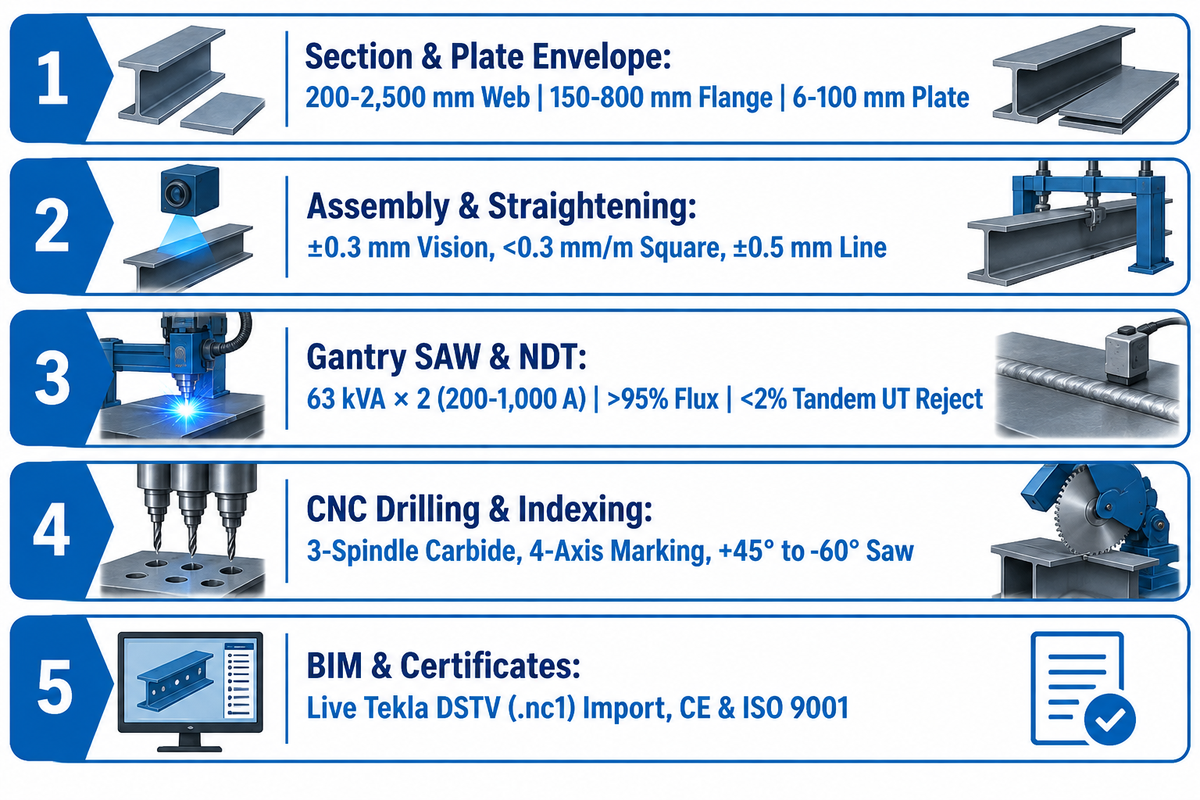
Los fabricantes mundiales de líneas de vigas se especializan según su ruta de producción. Los fabricantes OEM europeos, norteamericanos y turcos (Voortman, Peddinghaus, Ficep, Geka y Bendmak) se centran en las líneas CNC de taladrado, sierra y destaje de perfiles de la Ruta A. Por otra parte, Wuxi ABK Machinery (Aubrik) diseña líneas llave en mano de 5 estaciones de la Ruta B para corte, armado, soldadura SAW de pórtico, enderezado y granallado de vigas H armadas, respaldadas por 1 año de garantía gratuita y más de 80 líneas personalizadas entregadas.
Al preparar una solicitud de cotización (RFQ), los compradores deben alinear las competencias principales del proveedor con su ruta primaria de fabricación de acero. No obligue a los fabricantes de taladros de perfiles a cotizar equipos de soldadura de trabes armadas a medida, ni viceversa:
- Los fabricantes OEM de líneas CNC de taladrado, sierra y destaje de perfiles de la Ruta A incluyen a Voortman (líneas de taladrado V630/V633 y destajadora robótica por plasma V807) y Peddinghaus (líneas de taladrado PCD y PeddiWriter). Otros proveedores europeos y turcos son Ficep (líneas CNC de 3 husillos con subeje Valiant), Geka (líneas de taladrado y sierra GK DSB con corte a inglete de +45° a -60°) y Bendmak (líneas multihusillo B3DL). Al evaluar distribuidores regionales o folletos de Mac-Tech o Akyapak, los compradores deben contrastar las capacidades de husillo y límites de inglete directamente con las hojas de prueba oficiales de fábrica.
- Para la producción llave en mano de vigas H armadas en la Ruta B, los ingenieros de líneas de producción de estructuras de acero para vigas H de Wuxi ABK Machinery (Aubrik) fabrican líneas completas de cinco estaciones. El sistema integra máquinas de oxicorte CNC GS-4000, armadoras hidráulicas HG-1500 y soldadoras SAW de pórtico AM-HG-4000/5000/6000 con enderezadoras de patines HYJ-40 y granalladoras de paso continuo AB-SB (más de 80 líneas personalizadas entregadas). El plazo de entrega y el precio dependen de la configuración y se entregan con su cotización a medida. Cada sistema completo incluye instalación en sitio, puesta en marcha, capacitación de operadores y 1 año de garantía gratuita con repuestos originales.
Lista de verificación técnica de solicitud de cotización (RFQ) y pruebas de aceptación en fábrica (FAT) para líneas de vigas
| Etapa de verificación | Datos obligatorios de RFQ e inspección FAT | Norma de aceptación / Criterio de aprobación |
|---|---|---|
| 1. Rango de secciones y placas | Verificar altura de alma (200–1,500 mm en HG-1500; 200–2,500 mm en AM-HG), ancho de patín (armado de 150–600 mm; 200–800 mm en HYJ-40) y espesor de placa (6–100 mm en GS-4000; alma de 6–32 mm; patín de 6–40 mm) | Realizar prueba a plena carga con los grados de acero especificados por el comprador (A36, A572 Grado 50, A992 o Q355) dentro del rango nominal de espesor de cada estación |
| 2. Armado y enderezado | Verificar posicionamiento por visión láser de la HG-1500 (±0.3 mm), perpendicularidad alma-patín (<0.3 mm/m) y precisión de rectificado de la HYJ-40 (±0.3 mm) | Precisión dimensional de viga H terminada de ±0.5 mm en líneas integradas Aubrik; tolerancias de proyecto verificadas contra las tablas aplicables de AWS D1.1 o BS EN 1090-2 |
| 3. Soldadura SAW de pórtico y calidad END | Verificar potencia de soldadura de la AM-HG (63 kVA × 2), rango de corriente (200–1,000 A), seguimiento de junta y recuperación automática de fundente (>95 por ciento) | Fusión en la raíz verificada por macroataque; aceptación UT basada en los criterios de AWS D1.1 (Lincoln Electric reporta <2 por ciento de rechazo UT en SAW tándem) |
| 4. Taladrado CNC e indexado de longitud | Verificar taladrado de agujeros con carburo de 3 husillos, marcado de trazado en 4 ejes y corte con sierra a inglete de +45° a -60° en longitudes completas de viga | Verificar repetibilidad de posicionamiento de la máquina y comprobar tolerancias de grupos de agujeros y longitud de corte según la especificación aplicable AISC 303-22 o BS EN 1090-2 |
| 5. Posprocesador BIM y certificados | Importación en vivo del archivo de prueba DSTV (.nc1) de Tekla Structures del comprador (bloques BO/AK/KA/SI/PU), carga conectada en kVA y plano de distribución de nave | Cero ediciones manuales de coordenadas en la consola CNC; documentación de conformidad CE para maquinaria y certificación ISO 9001 del sistema de gestión de calidad del proveedor |
Resumen de verificación previa a la compra: Antes de firmar un contrato de compra, los compradores deben verificar cuatro condiciones específicas del sitio con su ingeniero de planta y el proveedor del equipo. Primero, confirme si su cartera mensual está dominada por perfiles laminados (Ruta A) o por trabes armadas soldadas a medida (Ruta B). Segundo, mida la longitud libre de la nave bajo el gancho de la grúa para alojar los bastidores de las máquinas más las longitudes completas de entrada y salida de las vigas (hasta 18,000 mm en las líneas Aubrik AM-HG). Tercero, dimensione el suministro eléctrico trifásico a partir de las cargas de las estaciones seleccionadas y el factor de demanda operativa, dado que cada estación SAW de pórtico Aubrik AM-HG tiene una potencia nominal de 63 kVA × 2. Cuarto, solicite una auditoría de fábrica, referencias de clientes de líneas de vigas H y certificados ISO 9001 y CE antes de ejecutar una prueba de cupones en las Pruebas de Aceptación en Fábrica.
Conclusión clave
Alinee su inversión en línea de vigas con su materia prima de acero. Instale una línea de taladrado, sierra y destaje en carburo de 3 husillos con transportadores transversales desacoplados para perfiles laminados. O implemente una línea Aubrik de 5 estaciones de corte, armado hidráulico, soldadura SAW de pórtico, enderezado y granallado para vigas H armadas.
¿Planea una línea de producción de vigas H a medida o una actualización de su línea de vigas estructurales?
Comparta su rango de secciones de viga, su meta mensual de tonelaje y las dimensiones de su nave con nuestro equipo de ingeniería. Explore los sistemas llave en mano de línea de producción de estructuras de acero para vigas H de Wuxi ABK Machinery (Aubrik). Nuestras líneas cubren alturas de viga de 200–2,500 mm, soldadura SAW de pórtico de 63 kVA × 2, enderezado de patines de 6–40 mm y 1 año de garantía gratuita.
Preguntas frecuentes
¿Se pueden unir vigas de acero mediante pernos o soldadura?
Sí, las vigas de acero estructural pueden unirse mediante pernos estructurales de alta resistencia (p. ej. pernos A325/A490) o soldaduras estructurales ejecutadas conforme a AWS D1.1. En la fabricación moderna en línea de vigas, las placas de cortante, placas extremas y atiesadores de alma se sueldan dentro de la planta bajo condiciones controladas de arco sumergido o arco metálico con gas.
Los montadores en obra aprovechan los grupos de agujeros perforados previamente por CNC para ensamblar marcos de edificios con rapidez en el sitio, sin depender de soldaduras en campo sensibles al clima.
¿Las vigas de acero deben ser soldadas por un taller certificado?
Cuando la jurisdicción aplicable o el contrato del proyecto exige una certificación de fabricación reconocida, la soldadura de vigas debe ser realizada por una planta certificada. La certificación de fabricante de AISC en los Estados Unidos y la certificación de empresa CSA W47.1 en Canadá aplican a los talleres de fabricación. Bajo la norma BS EN 1090, las clases EXC2 a EXC4 clasifican los requisitos de ejecución para estructuras o componentes.
Según el Capítulo N de AISC 360-22 (Cláusula N6), la autoridad competente puede eximir la inspección de aseguramiento de calidad para fabricantes aprobados. No obstante, el personal de control de calidad realiza los ensayos no destructivos requeridos.
¿Qué es una placa extrema en una viga de acero?
Una placa extrema es una placa plana de acero estructural soldada perpendicularmente al extremo cortado del alma y los patines de una viga para empernarla a una columna o trabe. La norma AISC 358 cubre las conexiones sísmicas de momento precalificadas, incluidas las conexiones de momento de placa extrema extendida, mientras que las conexiones simples de cortante con placa extrema quedan fuera del alcance de AISC 358.
Ambos tipos de conexión dependen de cortes precisos en los extremos con sierra a inglete para que la placa asiente a ras contra el extremo de la viga. Las conexiones de momento requieren además el biselado de los patines para soldaduras de ranura de penetración completa.
¿Cuándo debe elegir un fabricante una máquina de vigas H 3 en 1 frente a estaciones separadas?
Una máquina integrada 3 en 1 de armado, soldadura y enderezado es adecuada para talleres que buscan combinar el punteado, la soldadura por arco sumergido y el enderezado de patines en un solo bastidor de paso continuo. Por su parte, las líneas separadas de cinco estaciones permiten que el corte, el armado, la soldadura SAW de pórtico, el enderezado y el granallado operen de manera simultánea. El rendimiento total de la línea está limitado por la estación más lenta, el número de pasadas de soldadura y el tiempo de manejo de materiales.
¿Qué tipos de perfiles de acero estructural puede procesar una línea CNC de vigas?
Una línea CNC de taladrado y sierra procesa vigas I y H de patín ancho, canales estándar y ángulos estructurales. Las estaciones integradas de plasma robótico también manejan tubería estructural hueca (HSS) cuadrada y rectangular, soleras y trabes armadas soldadas. Los cabezales de taladrado de tres husillos maquinan el alma y ambas caras exteriores de los patines al mismo tiempo. Una antorcha de plasma robótica de 6 ejes realiza destajes, recortes y biseles de soldadura en las cuatro caras de perfiles abiertos y tubulares.
Esta configuración de paso continuo perfora, rosca, avellana, traza marcas de armado y realiza destajes térmicos en barras estructurales sin requerir volteo manual con grúa entre estaciones.
¿Cómo logran los fabricantes profesionales cubrir la demanda y asegurar que las vigas se fabriquen con precisión?
Los fabricantes de acero estructural de alta producción eliminan el trazado manual con cinta métrica y los cuellos de botella por espera de grúa al vincular los modelos 3D de detallado BIM directamente con líneas CNC automatizadas de vigas mediante archivos DSTV (.nc1) e IFC4. Los transportadores transversales intermedios desacoplan la sierra a inglete y el taladro de carburo de tres husillos, logrando un incremento del 30 al 35 por ciento en la productividad, según The Fabricator.
Para trabes armadas pesadas, los talleres combinan máquinas armadoras de visión láser con PLC Siemens (posicionamiento de ±0.3 mm) con soldadoras de pórtico por arco sumergido con seguimiento de junta. Las enderezadoras de patines y granalladoras de paso continuo posteriores mantienen una precisión de ±0.5 mm en la viga H terminada.
¿Cuánto cuesta operar los consumibles en una línea CNC de taladrado de vigas y plasma?
El desglose de costos operativos de consumibles para una línea CNC de taladrado de vigas y destaje por plasma consta de 4 categorías principales de desgaste para una semana laboral de 40 horas y 125 toneladas, mientras que los presupuestos exactos por tonelada requieren una cotización del proveedor de herramientas. Las cifras exactas requieren una cotización del proveedor de herramientas. Los operadores registran el gasto en insertos indexables de carburo para brocas, cintas de sierra bimetálicas o con punta de carburo, lubricante sintético MQL y boquillas y electrodos de plasma.
Acerca de esta guía de ingeniería: Revisada por el equipo técnico de Aubrik Company (autor principal: CYH). Esta guía se basa en AISC 360-22 Capítulo N, AISC 303-22, AWS D1.1:2025, BS EN 1090-2 Anexo B, BS EN ISO 8501-1, BS EN ISO 13920:1997 y las especificaciones de líneas de producción de vigas H de Wuxi ABK Machinery (Aubrik).
Referencias y fuentes
- Código de Soldadura Estructural en Acero AWS D1.1/D1.1M:2025 (Structural Welding Code, Steel) American Welding Society (AWS)
- Aplicación de AISC 360-22 Capítulo N, AISC 303-22, AISC 341 y AWS D1.1 Cláusulas 7 y 8 en la inspección de acero estructural AWS Inspection Trends (agosto de 2025)
- Precisión en la fabricación de acero: tolerancias de fabricación BS EN 1090-2:2018 Anexo B y BS EN ISO 13920:1997 Steel Construction Institute (SCI) / BCSA
- Preparación superficial de estructuras de acero: BS EN ISO 8501-1 Sa 2.5, BS EN ISO 8501-3:2007, BS EN ISO 8501-4:2020 y BS EN ISO 8503-1 Steel Construction Institute (SCI)
- Elección inteligente de equipos en fabricación estructural: líneas de vigas, taladrado con carburo y manejo de materiales The Fabricator (Fabricators & Manufacturers Association)
- Automatización de soldadura de acero estructural en vigas ASTM A992 y ASTM A572 Grado 50 (SAW tándem AC/DC y GMAW-P) Lincoln Electric Application Engineering
- ¿Por qué cada vez más fabricantes de acero estructural invierten en soldadura robótica de vigas? (Proyecciones laborales AWS 2027) AGT Robotics
- Corte por plasma automatizado en fabricación estructural: tiempo de ciclo y calidad de ajuste posterior RBTX Automation
- Qué puede fallar con el acero estructural: 25 problemas de fabricación y montaje (Contexto ASTM A6, AISC 358 y CSA W47.1) Strategic Steel
- Patente CN103317278B: Proceso de armado y soldadura de vigas H y método antideformación (Referencia ISO 9001 y GB/T 11263) Google Patents / CNIPA







