
Póngase en contacto con la empresa Aubrik

(Última actualización en noviembre de 2026 · Revisado por el equipo técnico de Aubrik Company)
Especificaciones técnicas rápidas: Engranajes de gran diámetro
- El rango industrial de diámetro primitivo abarca desde 1,000 mm hasta 13,259 mm con módulos normales de m = 10 a m = 55.
- Las coronas dentadas segmentadas y atornilladas ofrecen una alternativa a los anillos forjados laminados de una sola pieza por encima de 4,000 mm de diámetro exterior (OD).
- Las transmisiones de engranajes de flanco endurecido requieren una dureza superficial superior a 50 HRC (50–56 HRC templado por inducción o 58–62 HRC cementado).
- Los grados de precisión de flanco siguen las normas ISO 1328-1:2013 y DIN 3962 / AGMA 2000 con inspección ultrasónica de forja según ASTM A388.
- Los accionamientos rotativos de Aubrik mantienen una excentricidad radial ≤0.02 mm en posicionadores de 50-2,000 kg y rodillos de giro de 1-1,000 T.
Los engranajes gigantes transmiten elevadas fuerzas de rotación en equipos pesados como molinos de bolas, hornos rotativos, accionamientos de orientación eólica y posicionadores de soldadura automatizados. Los ingenieros que especifican un sistema de engranajes de más de 1,000 mm (diámetro primitivo) enfrentan limitaciones que no existen en los accionamientos de catálogo más pequeños. La capacidad de laminado de anillos forjados, los anchos de transporte sobredimensionados, la distorsión por tratamiento térmico y muchas otras restricciones controlan cada paso del proceso de diseño del engranaje.
Cuando dos engranajes engranan bajo cargas de varios megavatios, pequeños errores de paso o deflexiones del eje provocan rápidamente la rotura de la raíz del diente. Lograr una selección adecuada del engranaje es el resultado de equilibrar el cálculo del módulo, las precargas de las juntas de anillos partidos y la inspección ultrasónica de la forja. Quienes busquen anillos personalizados y accionamientos rotativos pueden contactar a Aubrik para la fabricación a medida de engranajes industriales y coronas dentadas. Los ingenieros de Aubrik pueden brindar el soporte de ingeniería necesario para cada aplicación.
Respuesta técnica directa: Los engranajes de gran diámetro son anillos de transmisión de potencia cilíndricos o cónicos para trabajo pesado que superan los 1,000 mm de diámetro primitivo con módulos de m = 10 a m = 55. Utilizan acero aleado forjado 42CrMo o 20CrMnTi, unión por bridas partidas por encima de 4,000 mm y tolerancias de flanco según ISO 1328-1.
Conclusiones técnicas clave (TL;DR)
- Separe tres arquitecturas desde el inicio: engranajes principales (bull gears) cerrados montados en eje (1,000–5,000 mm), coronas de giro (girth gears) abiertas montadas en virola (3,000–13,259 mm) y coronas de orientación con rodamiento integrado (400–6,000 mm).
- Dimensione el diámetro primitivo mediante d = m × z y aplique un factor de seguridad de 1.5x a 2.5x. En una corona dentada de 3,200 mm (m = 20, z = 160), una carga de 450 kN·m impone 281.25 kN de fuerza tangencial en el diente.
- Por encima de 2,000 mm de diámetro primitivo, la distorsión por temple tras la cementación en horno completo suele superar las ventajas de una mayor dureza HRC, a menos que el presupuesto incluya rectificado CNC de perfil posterior al temple.
- Verifique cada pieza en bruto forjada mediante ensayos ultrasónicos volumétricos de pulso-eco conforme a ASTM A388/A388M antes de tallar los dientes.
¿Qué define a los engranajes de gran diámetro? Arquitectura de engranaje principal, corona de giro y corona anular
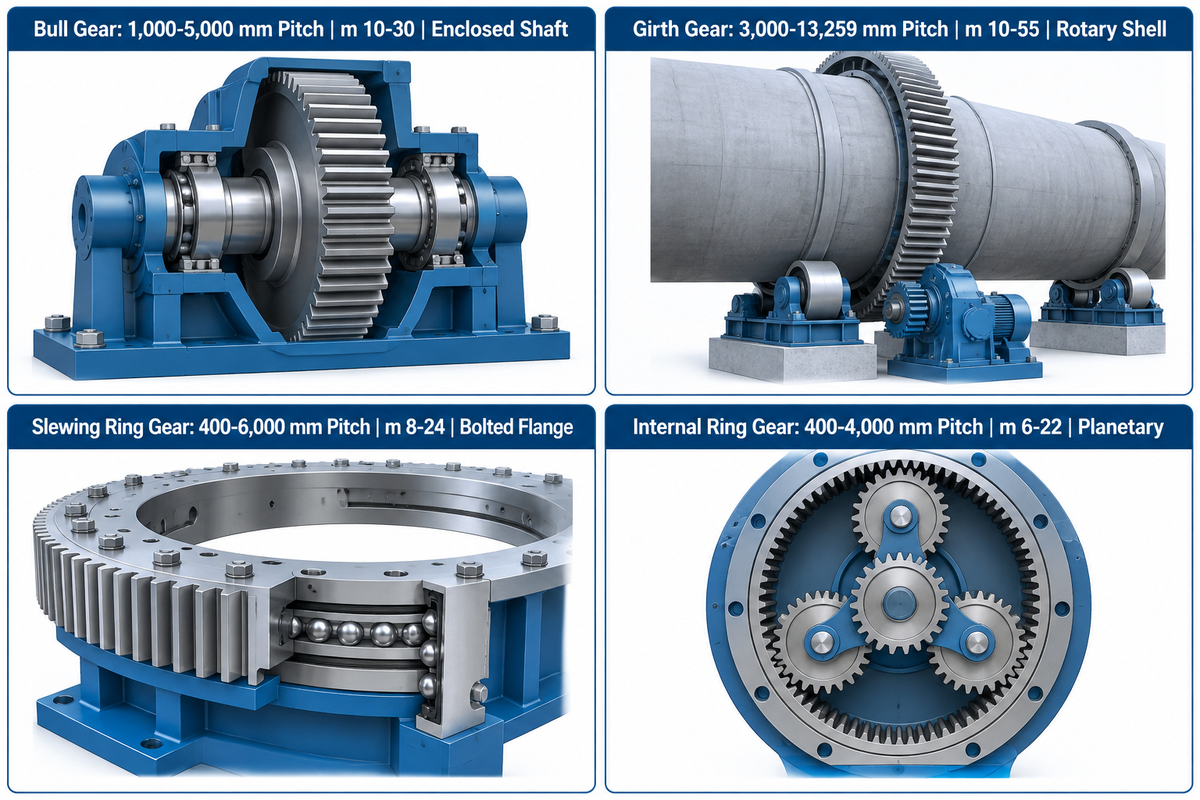
Los engranajes de gran diámetro son engranajes industriales de transmisión de potencia con diámetros primitivos de 1,000 mm a 13,259 mm y módulos normales entre 10 y 55. La clasificación de estos engranajes depende de la trayectoria de carga y de la geometría de montaje, e incluye engranajes principales montados en eje, coronas de giro montadas en virola y coronas de orientación con rodamiento integrado.
200–6,000 mmCapacidad de engranajes industriales de Aubrik
> 50 HRCUmbral de flanco de diente endurecido
≤0.02 mmExcentricidad radial ISO 9283 de Aubrik
En los talleres mecánicos generales, cualquier pieza en bruto de más de 500 mm se considera grande. En maquinaria pesada para minería, cemento, accionamientos de orientación eólica y soldadura automatizada, el umbral comienza en 1,000 mm. Estos pares de engranajes utilizan piñones de acero templado para accionar una gran rueda conjugada con alto par.
La falta de comprensión sobre los engranajes principales, las coronas de giro y las coronas de orientación durante el diseño inicial provoca costosos desajustes en carcasas y cimentaciones. Cada arquitectura gestiona de forma diferente los momentos axiales, radiales y de vuelco. La geometría del flanco y los límites de desviación de diente en las tres clases siguen las normas de tolerancia de flanco para engranajes cilíndricos ISO 1328-1:2013.
Un engranaje principal (bull gear) se monta sobre un eje central forjado dentro de una caja reductora cerrada en baño de aceite. Suele medir entre 1,000 mm y 5,000 mm de diámetro primitivo. Uno o dos piñones engranan con el engranaje principal para multiplicar el par en reductores marinos y prensas de estampación.
Una corona de giro (girth gear) es un anillo dentado fijado al exterior de un cilindro. Para más información, consulte la lista de verificación de ingeniería para coronas de giro en plantas de cemento de Oxmaint. La corona de giro es el mayor accionamiento de engranaje abierto en la mayoría de las plantas. Para diámetros mayores se requieren coronas de giro segmentadas (según los parámetros de referencia de fabricación de grandes engranajes industriales a partir de 4 metros/4,000 mm). La corona anular de molino más grande, según los datos de ingeniería de engranajes industriales de Aubrik, es operada por Falk y mide 13,259 mm de diámetro exterior en seis segmentos.
Una corona de orientación (slewing ring gear) integra anillos dentados internos o externos con pistas templadas para rodamientos de bolas o de rodillos cruzados. Las coronas de orientación que varían en diámetro de 400 mm a 6,000 mm soportan cargas axiales, cortante radial y momentos de vuelco en una sola unidad compacta. Aubrik produce engranajes industriales de hasta 6,000 mm de diámetro a través de su división de fabricación a medida de engranajes industriales y coronas dentadas. Estos engranajes pesados emplean accionamientos de giro de precisión en mesas giratorias de 50–2,000 kg y rodillos de giro de 1–1,000 T.
| Tipo de arquitectura | Rango de diámetro primitivo | Módulo normal (m) | Montaje y cerramiento | Maquinaria industrial principal |
|---|---|---|---|---|
| Engranaje principal (Bull Gear) | 1,000–5,000 mm | m 10–30 | Calado en caliente o enchavetado al eje dentro de reductor cerrado en baño de aceite | Propulsión marina, prensas de estampación, accionamientos de compresores |
| Corona de giro (Girth Gear) | 3,000–13,259 mm | m 10–55 | Montada con pernos en T o placas elásticas al cuerpo rotativo; protegida con guarda | Molinos de bolas, molinos SAG, hornos rotativos, tambores secadores |
| Corona de orientación (Slewing Ring) | 400–6,000 mm | m 8–24 | Anillo bridado atornillado con pistas de bolas o rodillos integradas | Posicionadores de soldadura, torretas de grúa, accionamientos de orientación eólica de 5 MW |
| Corona anular interna | 400–4,000 mm | m 6–22 | Anillo exterior montado en carcasa que engrana con piñones planetarios | Reductores planetarios, tuneladoras, prensas de rodillos |
Topologías de engranajes rectos, helicoidales, bihelicoidales e internos a gran escala
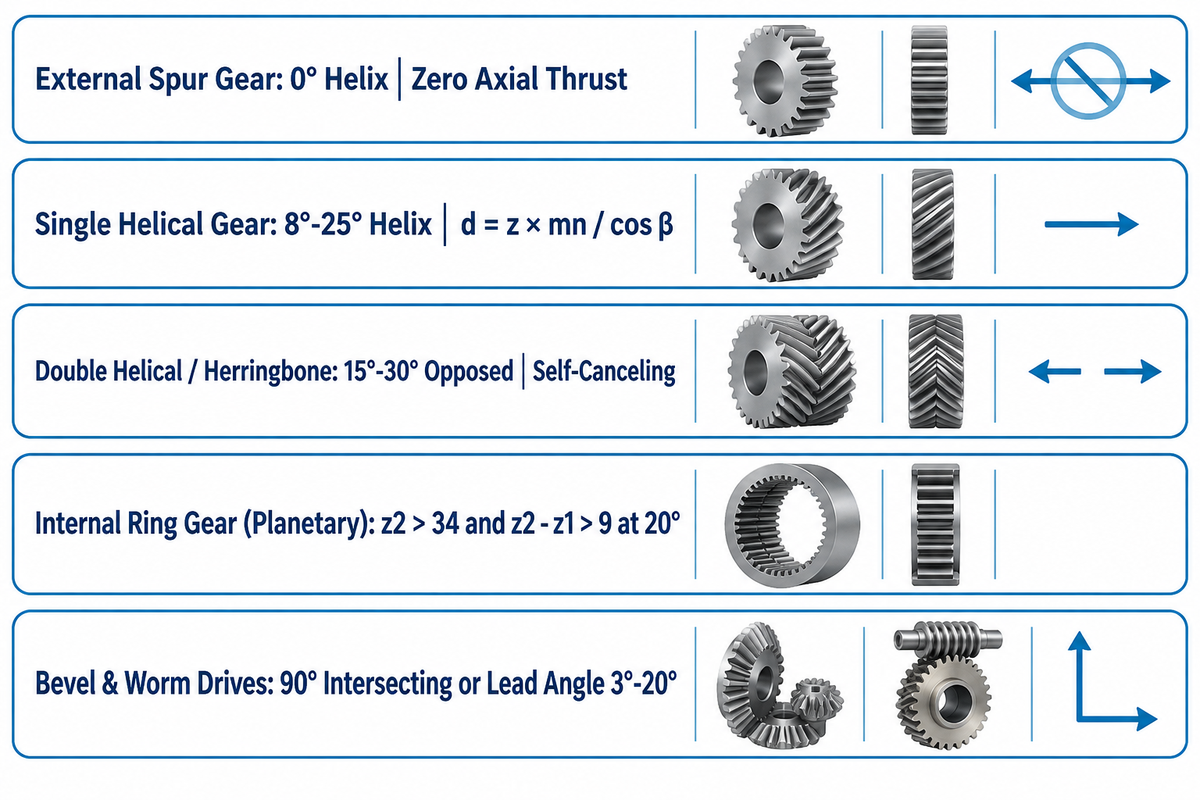
Existen diferentes topologías para plataformas de alto par, incluidos el engranaje recto, engranaje helicoidal, engranaje bihelicoidal, engranaje interno, engranaje cónico y corona-sinfín. La elección depende de las limitaciones de empuje axial, la relación de contacto y la orientación de los ejes. Los engranajes rectos eliminan el empuje axial en virolas abiertas, mientras que los engranajes bihelicoidales maximizan la capacidad de par sin sobrecargar los rodamientos axiales.
Al evaluar distintos tipos de engranajes para accionamientos pesados, los ingenieros basan sus decisiones principalmente en la geometría de los ejes y la disposición de los rodamientos. Todo engranaje cilíndrico transmite movimiento entre ejes paralelos. Los engranajes cónicos y de tornillo sinfín gestionan el movimiento en ejes que se cortan o se cruzan. Las definiciones geométricas de estos tipos de engranajes siguen las normas de engranajes ISO TC 60 y las tablas de cálculo de dimensiones de engranajes de KHK.
Un engranaje recto presenta dientes rectos tallados en paralelo al eje del engranaje. Dado que el ángulo de hélice es de cero grados, un engranaje recto genera un empuje axial nulo a lo largo del eje. Por ello, los engranajes externos de dientes rectos siguen siendo la opción estándar para coronas de giro de hornos rotativos donde se produce dilatación térmica del cuerpo.
Un engranaje helicoidal tiene los dientes tallados con un ángulo de hélice beta (típicamente de 8° a 25°) respecto al eje. En el sistema helicoidal normal definido por la Tabla 4.3 de KHK, el diámetro primitivo es d = z × mn / cos β. Los engranajes helicoidales simples ofrecen mayor capacidad de carga que los rectos, pero la hélice inclinada genera un empuje axial que requiere rodamientos axiales para trabajo pesado.
Un engranaje bihelicoidal (o engranaje espina de pescado) coloca hélices a izquierda y derecha una al lado de la otra en el mismo anillo. Los dos vectores opuestos de empuje axial se anulan mutuamente dentro de la pieza en bruto. Los diseños bihelicoidales ofrecen un funcionamiento suave y una alta densidad de par en accionamientos de molinos cerrados.
Un engranaje interno, o el mecanizado de dientes en el diámetro interior de una corona exterior, suele formar parte de un sistema de engranaje planetario. En este caso, varios piñones satélites orbitan alrededor de un engranaje solar central dentro del anillo fijo interior. Según se indica en la Tabla 4.9 de KHK, para evitar interferencias de evolvente y trocoide con un ángulo de presión de 20°, se requiere un número de dientes del engranaje interno superior a 34 (z2 > 34) y una diferencia de dientes superior a 9 (z2 – z1 > 9).
En situaciones donde los ejes no son paralelos, los ingenieros especifican configuraciones especiales no paralelas. Un engranaje cónico o engranaje cónico espiral está diseñado para transmitir potencia entre ejes que se cortan a 90 grados. Un engranaje hipoide desplaza el eje del piñón por debajo de la línea central de la corona para aumentar el diámetro del piñón. Un reductor de tornillo sinfín proporciona una alta reducción y seguridad de autobloqueo frente a vuelcos no deseados, y un sistema de piñón y cremallera utiliza cremalleras rectas o helicoidales para convertir el par rotativo en movimiento lineal.
¿Cuál es la diferencia entre engranajes helicoidales y engranajes rectos en accionamientos pesados?
La diferencia mecánica fundamental entre los engranajes helicoidales y los engranajes rectos radica en la progresión del engrane de los dientes y en el empuje axial. En un engranaje recto, todo el ancho de cara de cada diente entra en contacto lineal de golpe. Este impacto repentino provoca ruido agudo y picos dinámicos de flexión a velocidades periféricas superiores a 10 m/s.
A diferencia de los engranajes rectos, los engranajes helicoidales tienen los dientes tallados en ángulo para que engranen gradualmente a lo largo del ancho de cara. Este engrane progresivo mantiene dos o tres pares de dientes en contacto en todo momento y produce una mayor relación de contacto. La contrapartida es la fuerza de empuje axial (Fa = Ft × tan β), que debe ser absorbida por rodamientos axiales de rodillos cónicos o anulada mediante una configuración bihelicoidal.
| Tipo y clase de topología de engranaje | Ejes de transmisión | Ángulo de hélice / espiral | Carga de empuje axial | Mejor aplicación industrial a gran escala |
|---|---|---|---|---|
| Engranaje recto externo | Ejes paralelos | 0° | Empuje axial nulo | Coronas abiertas de hornos, mesas de giro, cabrestantes de baja velocidad |
| Engranaje helicoidal simple | Ejes paralelos | 8°–25° | Empuje unidireccional moderado a alto | Reductores industriales cerrados, engranajes principales de compresores de alta velocidad |
| Engranaje bihelicoidal / espina de pescado | Ejes paralelos | 15°–30° opuestos | Empuje interno autoanulado | Accionamientos de molinos de bolas de varios megavatios, engranajes principales de reducción marina |
| Corona anular interna (planetaria) | Paralelos coaxiales | 0° o 8°–15° | Nulo (recto) o equilibrado | Accionamientos de orientación eólica de 5 MW, cabezales de corte de tuneladoras |
| Engranaje cónico recto y espiral | Que se cortan a 90° | 0° o espiral de 30°–35° | Altas fuerzas axiales y de separación | Molinos verticales de rodillos para cemento, propulsores acimutales en ángulo recto |
| Engranaje cónico hipoide | Que no se cortan, desplazados a 90° | Espiral de 35°–45° | Alto empuje axial y carga de deslizamiento | Ejes industriales pesados en ángulo recto y entradas compactas de molinos |
| Helicoidal cruzado (engranaje helicoidal de ejes cruzados) | Alabeados no paralelos | Cruce típico de 45° | Empuje moderado; solo contacto puntual | Accionamientos auxiliares ligeros de reguladores y ejes de carros descargadores de transportadores |
| Conjunto de corona y tornillo sinfín | Que no se cortan a 90° | Ángulo de avance de 3°–20° | Alto empuje axial en el eje del sinfín | Accionamientos de inclinación autoblocantes para posicionadores de soldadura, giros SE14 |
| Accionamiento de piñón y cremallera | Rotativo a lineal | 0° o 10°–20° | Nulo (recto) o empuje lateral | Patas de plataformas marinas autoelevables, ejes de traslación de pórticos CNC pesados |
Dimensionado de engranajes de gran diámetro: Diámetro primitivo, módulo y capacidad de carga de par
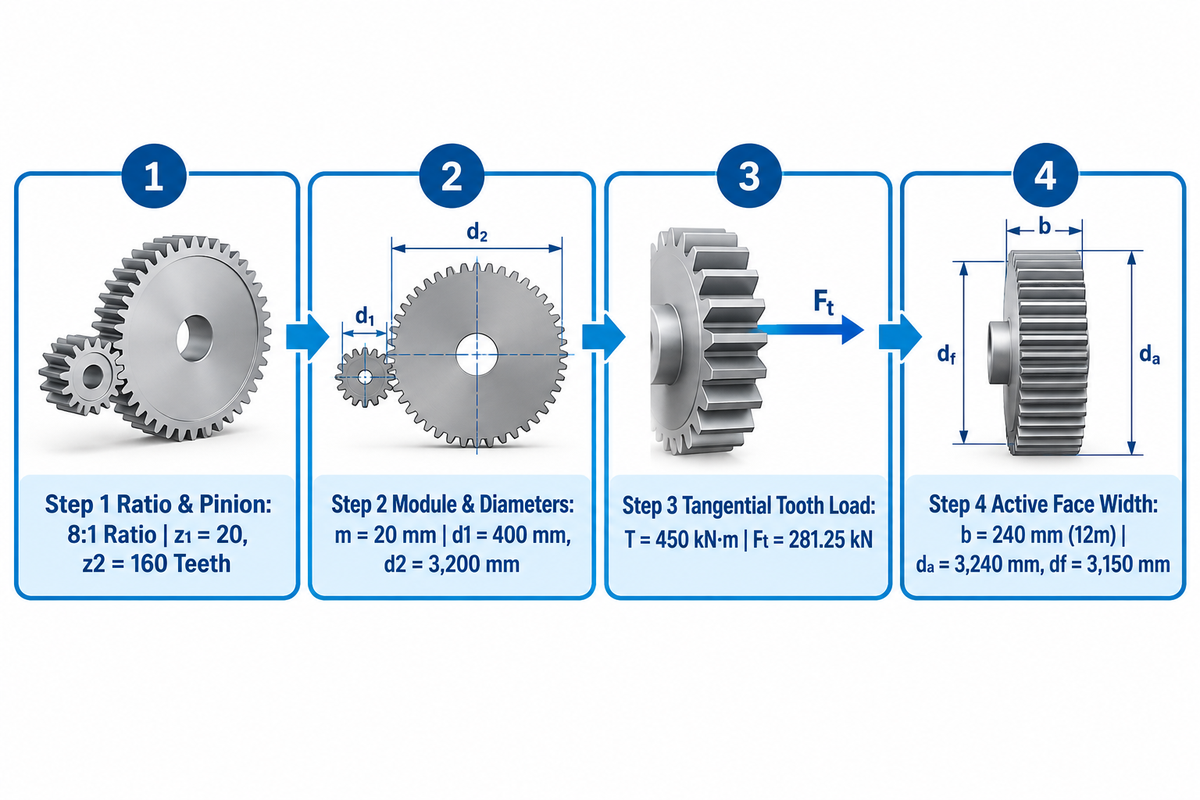
El dimensionado de engranajes de gran diámetro requiere calcular el diámetro primitivo (d = m × z), el diámetro exterior (da = d + 2m), el diámetro de fondo (df = d – 2.5m) y la fuerza tangencial en el diente (Ft = 2,000 × T / d). Los ingenieros aplican un factor de seguridad de aplicación de 1.5x a 2.5x junto con estas fórmulas geométricas.
Las ecuaciones cerradas para el diámetro primitivo y de fondo establecen únicamente límites geométricos. Si bien definen las envolventes geométricas, las capacidades finales de tensión de flexión en la raíz del diente y de contacto en el flanco requieren análisis completos del factor de servicio y de la distribución de carga. En los juegos de engranajes métricos, el módulo (m, en milímetros) es la relación entre el diámetro primitivo y el número de dientes. Como se muestra en el procedimiento práctico de diseño de engranajes rectos de KHK, multiplicar el módulo m por el número de dientes z define el círculo de referencia exacto donde dos engranajes conjugados transfieren el par.
Para la evaluación de cargas dinámicas, la guía técnica de dimensionado de engranajes rectos de Okdor señala que los sistemas servo generan de 1.5 a 2 veces el par nominal durante la aceleración, y que las paradas bruscas pueden triplicar las cargas instantáneas. Okdor especifica un factor de seguridad mínimo de 1.5x para cargas constantes y márgenes de seguridad de 1.5x a 2.5x en aplicaciones dinámicas. En Aubrik, los sistemas rotativos completos se dimensionan con un factor de aplicación de 1.65 para accionamientos de orientación eólica o de 2.0 para palas hidráulicas, con tolerancias de flanco verificadas según ISO 1328-1:2013.
Dimensionador en 4 pasos de módulo a diámetro primitivo
Los ingenieros aplican el Dimensionador en 4 pasos de módulo a diámetro primitivo para convertir los requisitos de par en el eje y reducción de velocidad en parámetros de engranaje verificables:
- Paso 1 – Fijar la relación de transmisión y los dientes del piñón: Establezca la relación de reducción requerida (i = z2/z1). Elija un número de dientes del piñón templado entre z1 = 17 y z1 = 25 para evitar el socavado de la evolvente con un ángulo de presión de 20°.
- Paso 2, Seleccionar el módulo y calcular los diámetros: Seleccione un módulo pesado estándar (m = 10 a m = 55). Calcule el diámetro primitivo d = m × z, el diámetro exterior da = d + 2m, el diámetro de fondo df = d – 2.5m y el paso circular p = π × m, según la Tabla 4.1 de KHK.
- Paso 3, Calcular la fuerza tangencial en el diente: Convierta el par de salida de diseño T (en N·m) en fuerza tangencial en el círculo primitivo mediante Ft = (2,000 × T) / d (con d en mm). Para tambores de alta inercia, utilice un factor de seguridad de aplicación de 1.65 a 2.0.
- Paso 4, Definir la relación entre el ancho de cara y el paso: Para el dimensionado, fije el ancho de cara b entre 8m y 16m (típicamente de 10m a 12m en coronas de giro abiertas). Mantenga la relación entre el ancho de cara y el diámetro del piñón (b / d1) por debajo de 1.2 en engranajes rectos para evitar cargas en los bordes.
Ejemplo práctico, Evaluación ilustrativa de una corona de giro de 3,200 mm de diámetro primitivo: Considere un accionamiento ilustrativo de tambor rotativo que requiere una relación de transmisión de 8:1 y 450 kN·m de par continuo en el anillo. La selección de un piñón forjado de 20 dientes (z1 = 20) fija el número de dientes de la corona de giro en z2 = 160 dientes. Al elegir el módulo m = 20 mm se obtiene un diámetro primitivo del piñón de d1 = 400 mm y un diámetro primitivo del engranaje principal de d2 = 20 × 160 = 3,200 mm. El diámetro exterior es da = 3,200 + 2(20) = 3,240 mm y el diámetro de fondo es df = 3,200 – 2.5(20) = 3,150 mm. Con un par de 450 kN·m, la carga tangencial nominal en el diente es Ft = 281.25 kN. Especificar un ancho de cara de 12m (b = 240 mm) distribuye la carga uniformemente a lo largo del flanco. Los ingenieros que dimensionan accionamientos de rodillos sincronizados pueden comparar este flujo de trabajo con nuestra guía sobre cálculos de par y accionamiento por engranajes para viradores de soldadura de trabajo pesado.
| Parámetro del engranaje | Fórmula (Tabla 4.1 de KHK) | Piñón motriz (z1 = 20) | Corona dentada grande (z2 = 160) |
|---|---|---|---|
| Módulo normal (m) | Tamaño seleccionado según la carga de flexión | 20 mm | 20 mm |
| Diámetro primitivo (d) | d = m × z | 400 mm | 3,200 mm |
| Diámetro exterior (da) | da = d + 2m | 440 mm | 3,240 mm |
| Diámetro de fondo (df) | df = d – 2.5m | 350 mm | 3,150 mm |
| Ancho de cara activo (b) | b = 12 × m (piñón con +15 mm de saliente) | 255 mm | 240 mm |
| Carga tangencial en el diente (Ft) | Ft = 2,000 × T / d | 281.25 kN | 281.25 kN |
¿Cómo afectan el módulo y el diámetro primitivo a la resistencia y la durabilidad?
El módulo del engranaje y el diámetro primitivo gobiernan la resistencia del diente y la durabilidad frente a la picadura (pitting) mediante dos palancas mecánicas distintas. Según documenta Gear Solutions, la cuerda en la raíz del diente sFn en la tangente a 30° del acuerdo de raíz determina la resistencia a la flexión en la base del diente. De acuerdo con Okdor, un engranaje compacto de 40 mm con módulo 2.0 puede durar más que un engranaje de 60 mm con módulo 1.0 bajo la misma carga, porque el módulo mayor engrosa la cuerda de la raíz.
Un aumento del diámetro primitivo con un par de eje fijo reduce la fuerza tangencial Ft sobre los dientes del engranaje. Con un círculo primitivo mayor, el radio de curvatura a lo largo del perfil evolvente del diente también aumenta, y una banda de contacto más amplia reduce la tensión de contacto superficial y respalda la eficiencia de transmisión durante una vida útil de 20 años. Por ejemplo, las coronas de orientación eólica de 5 MW de Aubrik están expuestas a ciclos de carga de 1,000 a 3,000 kN·m a lo largo de 20 años.
Anillos forjados monolíticos frente a coronas de giro segmentadas: Precarga en la junta partida y límites de transporte
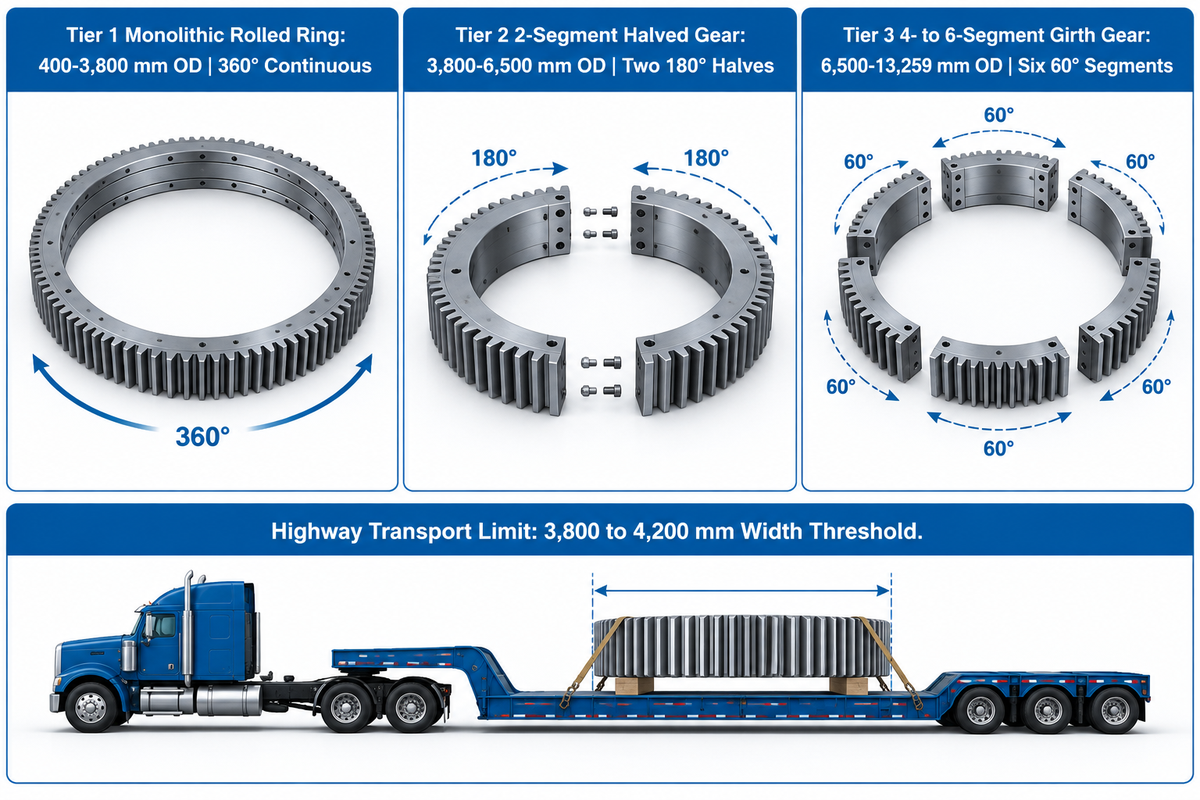
Pase de un anillo forjado monolítico de una sola pieza a una corona de giro atornillada de dos piezas o multisegmento cuando el diámetro exterior supere los límites de transporte por carretera de 3,800 a 4,200 mm. Los anillos segmentados también están justificados si el reemplazo en planta no permite desmontar los cojinetes del molino o si la segmentación reduce la distorsión en el horno.
Los límites de ancho para transporte terrestre —típicamente de 3,800 a 4,200 mm sin escolta policial especial— varían según la jurisdicción vial regional y los corredores portuarios. Hasta aproximadamente 3,800 mm de diámetro exterior, una pieza forjada laminada de una sola pieza es la solución más rígida. Elimina el mecanizado de líneas de partición y mantiene una tensión circunferencial uniforme.
Más allá de los 4,000 mm de diámetro, o siempre que una corona dentada deba rodear un tambor rotativo existente sin levantar los cojinetes de muñón, se imponen los diseños segmentados. En la solicitud de patente de EE. UU. US20200124155A1 (Girth Gear), los segmentos de la corona se unen mediante dos bridas que, a su vez, están soldadas con penetración completa a la llanta y al alma, y reforzadas con cartelas. La patente de EE. UU. US6851485B2 describe una corona dentada segmentada en secciones de 60 grados y fijada a un bastidor de 360 grados. Cada sección utiliza un perno y seis dispositivos de fijación para absorber las cargas de corte.
En un tren de engranajes simple que acciona un horno horizontal, la junta de partición pasa por el engrane del piñón una vez por revolución. En la guía de alineación de corona de giro y piñón de Yile Machinery se señala que una mala alineación de los anillos provoca vibraciones excesivas y rotura en la raíz del diente. Mientras que los engranajes pequeños de catálogo están disponibles en inventario y suelen deslizarse sobre un eje enchavetado, los anillos segmentados emplean pasadores de corte de precisión y pernos de brida de alta precarga.
Matriz de 3 niveles de transporte y precarga para anillos partidos
Utilice la Matriz de 3 niveles de transporte y precarga para anillos partidos que aparece a continuación para correlacionar el diámetro del anillo, las restricciones de transporte y la ingeniería de fijación de la junta.
| Nivel de diseño | Rango de diámetro exterior | Logística y montaje en campo | Regla de fijación y precarga de la junta partida |
|---|---|---|---|
| Nivel 1: Anillo laminado monolítico | 400–3,800 mm OD | Se envía plano en contenedor estándar o plataforma; requiere montaje por el extremo del eje | Sin junta de partición; atornillado continuo de brida a 360° o ajuste por contracción en ejes de engranaje |
| Nivel 2: Engranaje partido en 2 segmentos | 3,800–6,500 mm OD | Dos mitades de 180° evitan los límites viales de 4.0 m de ancho y se instalan alrededor de ejes existentes | Bridas de unión soldadas con penetración completa según US20200124155A1; pasadores de corte escariados + pernos de tracción de alta precarga |
| Nivel 3: Corona de giro de 4 a 6 segmentos | 6,500–13,259 mm OD (o anillos limitados por el tamaño del horno) | Los segmentos de 90° o 60° caben en contenedores estándar de 40 ft y en hornos de tratamiento térmico más pequeños | Seis segmentos de 60° con pernos de posicionamiento y seis fijaciones de corte según US6851485B2; tallado final como anillo completo de 360° |
Metalurgia y tratamiento térmico: Aceros aleados forjados, cementación y temple por inducción
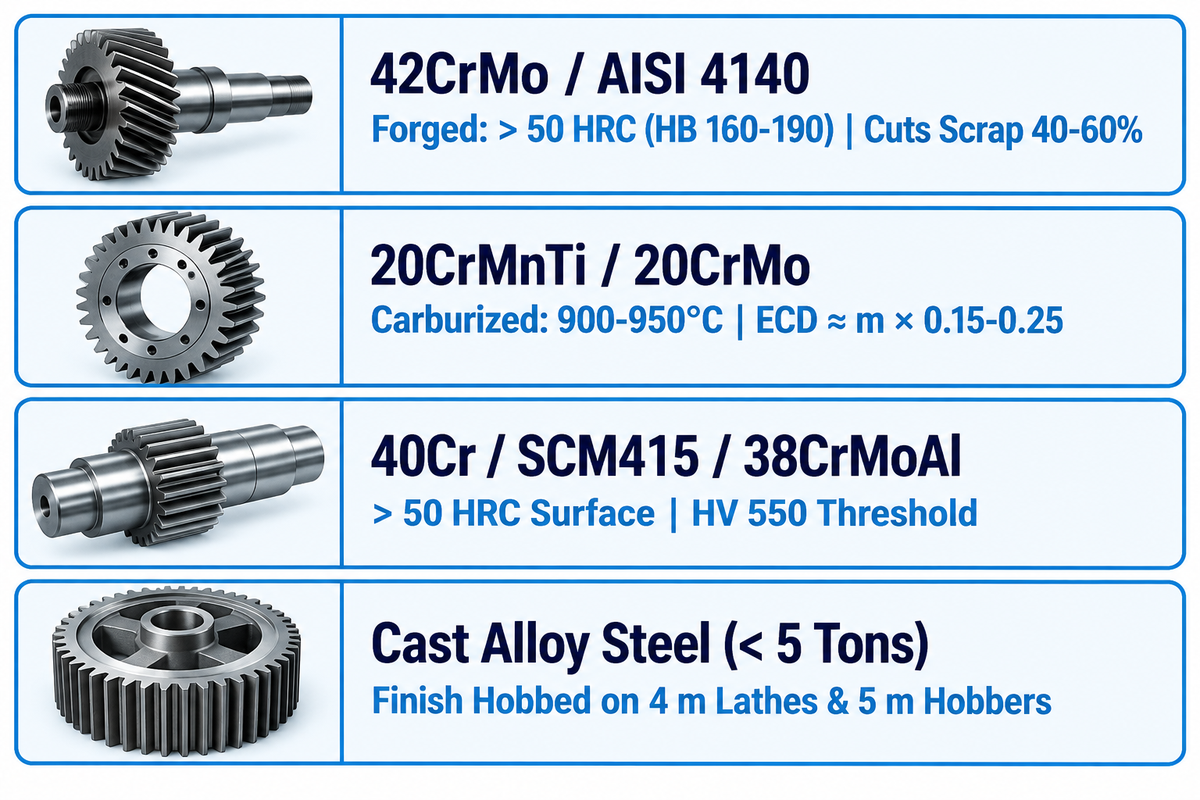
Los engranajes de gran diámetro se fabrican predominantemente con aceros aleados forjados como 42CrMo (AISI 4140), 40Cr y 20CrMnTi. Los accionamientos de flanco endurecido requieren una dureza superficial del diente superior a 50 HRC, combinando profundidades de capa cementada de 0.15m a 0.25m o temple por inducción en lazo cerrado para controlar la distorsión térmica del temple.
La cementación de anillo completo por encima de 2,000 mm de diámetro requiere rectificado CNC de perfil posterior al temple para corregir la ovalidad térmica, por lo que los compradores sin presupuesto para rectificado deben especificar en su lugar temple por inducción diente a diente. Según HY Forgings, los proyectos de reacondicionamiento de engranajes demuestran que la mayor fuente de distorsión —y, por tanto, de fallos— se produce durante el tratamiento térmico.
Muchos compradores asumen que especificar la máxima dureza de cementación siempre prolonga la vida útil del engranaje. Sin embargo, el análisis metalúrgico del tratamiento térmico de engranajes de Geyon Tech señala que los accionamientos de flanco duro requieren una dureza superficial superior a 50 HRC. Su regla práctica de ingeniería fija la profundidad efectiva de capa (medida hasta HV 550) en ECD ≈ módulo m × (0.15 a 0.25). La cementación penetra a entre 900 y 950°C antes del enfriamiento de temple. En anillos de más de 2,000 mm de diámetro, el temple en aceite en horno completo a esas temperaturas introduce una ovalidad que obliga a dejar un sobremetal de rectificado de 0.2 a 0.4 mm.
Por otro lado, la revisión técnica de tratamiento térmico por inducción de Patsnap Eureka muestra que los sistemas de inducción de lazo cerrado con pirometría sin contacto (tiempo de respuesta <10 ms) reducen las tasas de rechazo entre un 40% y un 60% y eliminan el retrabajo posterior. En el estudio sobre temple inductivo de engranajes de Thermal Processing, el temple por inducción diente a diente o de doble frecuencia calienta únicamente el flanco y la raíz del diente, manteniendo frío el núcleo bonificado de 42CrMo. Para entornos corrosivos, los engranajes más pequeños también están disponibles en acero inoxidable. Las piezas en bruto soldadas más pesadas recurren a nuestros servicios de alivio de tensiones, mecanizado CNC pesado y piezas en bruto de acero fabricadas.
¿Cómo influyen la elección del material y el tratamiento térmico en el tamaño requerido del engranaje?
La selección del material y el tratamiento térmico gobiernan directamente la resistencia admisible a la fatiga de contacto y la resistencia a la flexión en la raíz del diente, lo que determina cuán compacto puede ser un juego de engranajes para un par dado. Según se documenta en los ensayos de materiales para engranajes de Okdor, pasar de un acero al carbono sin tratar a un acero 4140 (42CrMo) tratado térmicamente o a un acero aleado cementado multiplica por 2 o por 3 la tensión admisible de flexión en el diente. En consecuencia, el ingeniero puede reducir el diámetro primitivo y el ancho de cara requeridos manteniendo la misma capacidad de carga de par.
| Grado de aleación | Ruta de tratamiento térmico | Dureza y línea base del núcleo | Regla de profundidad efectiva de capa | Distorsión y sobremetal de acabado |
|---|---|---|---|---|
| 42CrMo / AISI 4140 forjado | Normalizado / bonificado (Q&T) + temple por inducción por barrido | > 50 HRC en flanco (línea base de pretorneado HB 160–190) | Definida hasta el límite HV 550 a lo largo del flanco y la raíz | La pirometría en lazo cerrado reduce el rechazo un 40–60%; ovalidad mínima |
| Aleación 20CrMnTi / 20CrMo | Cementación gaseosa a 900–950°C + temple en aceite + revenido | Clasificación de accionamiento de flanco duro > 50 HRC | ECD ≈ m × 0.15–0.25 (0.8–1.5 mm en módulos medios) | Dejar 0.2–0.4 mm+ de sobremetal para rectificado CNC de perfil post-temple |
| 40Cr / SCM415 / 38CrMoAl | Templado y revenido + nitruración superficial o inducción | Superficie > 50 HRC con núcleo de aleación tenaz | Verificada hasta el umbral HV 550 en el plano de tratamiento térmico | Baja distorsión térmica; adecuada para coronas dentadas de precisión |
| Acero aleado fundido (< 5 toneladas) | Normalizado, templado y con alivio de tensiones | Anillo en bruto mecanizable endurecido en todo su espesor | Dureza integral en toda la sección del diente y la llanta | Tallado de acabado en tornos verticales de 4 m y talladoras de 5 m |
Flujos de trabajo de mecanizado CNC: Desbaste previo (Gashing), tallado con fresa madre, biselado en duro (Skiving) y rectificado de perfiles
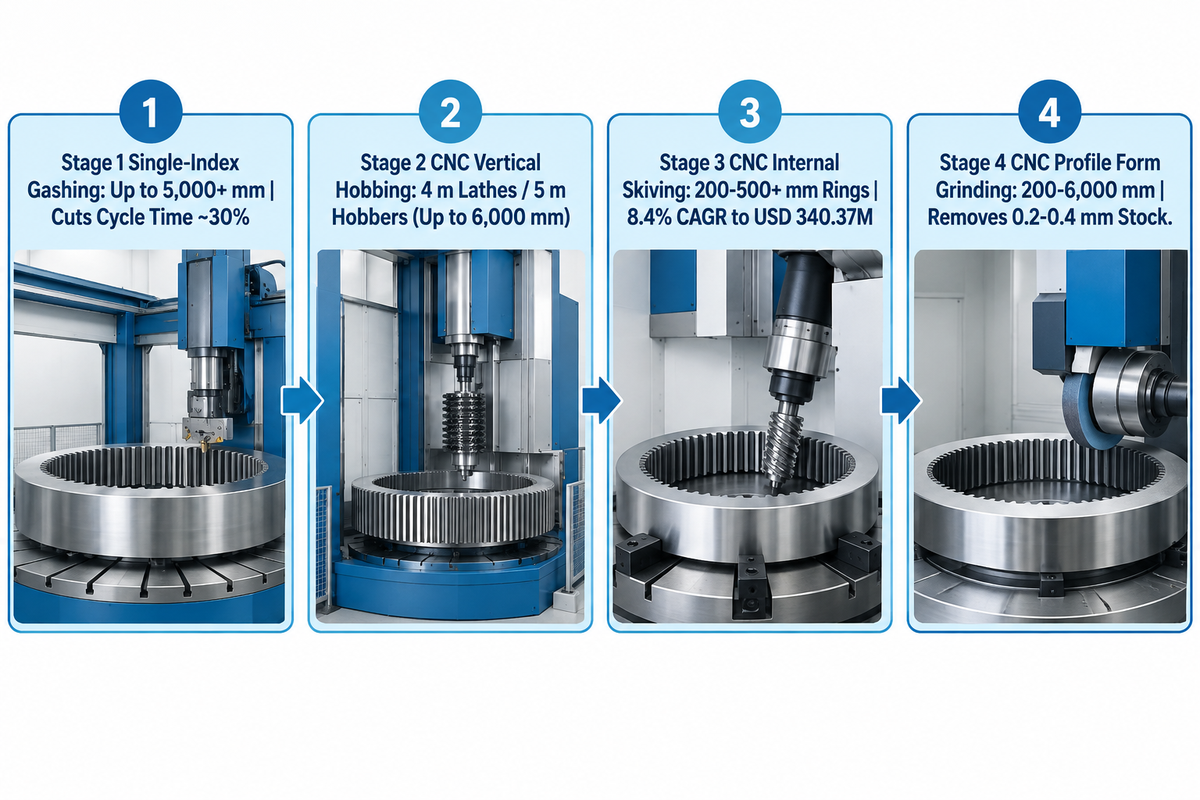
En el caso de los engranajes de gran módulo, el mecanizado se realiza en varias etapas utilizando tornos CNC. Los talleres comienzan con el torneado de desbaste en un torno vertical de 4 metros y el fresado de desbaste (gashing) o corte en seco para reducir el tiempo de ciclo en un 30%. La geometría final se obtiene mediante tallado vertical CNC de 5 metros, tratamiento térmico, tallado por generación en duro (hard skiving) y rectificado de perfiles.
Las vibraciones (chattering) y el rápido desgaste de la herramienta son problemas habituales durante el tallado CNC con fresa madre de engranajes de gran módulo a partir de un anillo forjado. Tanto operarios experimentados del foro de tallado de engranajes pesados de Practical Machinist como un editor técnico de Gear Solutions destacan la importancia de adaptar el método de indexación de la pieza en bruto al engranaje. Asimismo, los diámetros de fresa pequeños proporcionan hasta un 15% más de resistencia en la raíz al mantener centrado el patrón de contacto.
Las máquinas herramienta CNC multieje han transformado el acabado en duro de los engranajes de precisión. Según un estudio revisado por pares de 2026 en Mechanics & Industry, desde principios de la década de 2000 el mecanizado multieje ha permitido producir dientes de engranajes en máquinas CNC universales al tiempo que las clases de precisión se vuelven más estrictas bajo la norma ISO 1328-1.
Para las coronas anulares internas, donde el lento mortajado alternativo era antes la única opción, hoy predomina el tallado tipo power skiving. Straits Research informa que el mercado mundial de máquinas de skiving para engranajes internos se valoró en USD 164.7 millones en 2025. Se proyecta que crezca de USD 178.53 millones en 2026 a USD 340.37 millones para 2034 con una tasa CAGR del 8.4%. Dejar un sobremetal de rectificado de 0.2 a 0.4 mm antes del tratamiento térmico permite que el rectificado CNC de perfiles ofrezca un funcionamiento suave bajo cargas pico.
| Proceso de mecanizado | Capacidad de máquina verificada | Rango de módulo / tamaño | Norma y sobremetal de mecanizado | Ventaja técnica clave |
|---|---|---|---|---|
| Fresado frontal de indexación simple / Gashing | Anillos en bruto de hasta 5,000+ mm | Módulos pesados m 10–55 | Deja 0.2–0.4 mm+ de sobremetal de acabado | El corte en seco reduce el tiempo de ciclo ~30% frente al método húmedo de cinco pasadas |
| Tallado vertical CNC pesado con fresa madre | Tornos verticales de 4 m / talladoras de 5 m (hasta 6,000 mm en Aubrik) | Engranajes externos m 10–55 | ISO 1328-1:2013 / DIN 3962 / AGMA 2000 | Indexación continua para grandes anillos externos rectos y helicoidales |
| Tallado CNC Skiving de engranajes internos | Anillos internos medianos de 200–500 mm y grandes de 500+ mm | Coronas anulares internas y planetarias | 54.63% de cuota de máquinas verticales de skiving (8.4% CAGR) | Sustituye al lento mortajado alternativo en dientes internos templados |
| Rectificado CNC de perfiles de forma | Anillos rotativos a medida de 200–6,000 mm | Accionamientos de flanco endurecido (> 50 HRC) | Elimina 0.2–0.4 mm de sobremetal por distorsión térmica | Restaura el perfil evolvente y el abombamiento longitudinal tras la cementación |
Aseguramiento de la calidad, grados de precisión ISO 1328 y AGMA 2015 y aceptación END
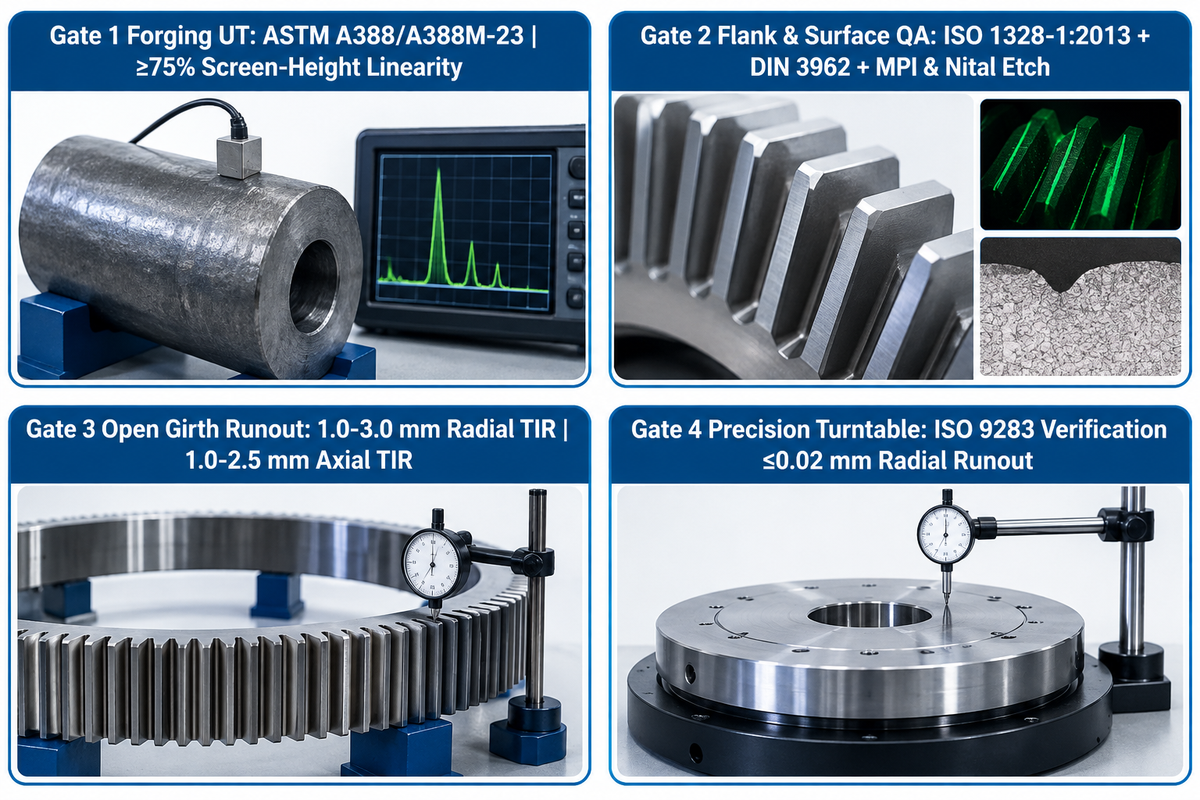
Los engranajes de gran diámetro requieren ensayos ultrasónicos de pulso-eco en las piezas forjadas en bruto como parte del aseguramiento de la calidad, según ASTM A388/A388M, antes del tallado de dientes e inspección por partículas magnéticas después del temple. Las mediciones finales de excentricidad mantienen 1.0-3.0 mm TIR en coronas de giro abiertas y ≤0.02 mm en mesas giratorias de precisión.
Descubrir discontinuidades internas de forja después del tallado CNC y el rectificado de perfiles obliga a desechar todo el anillo en bruto. Al evaluar la calidad del engranaje y definir los requisitos de la orden de compra, los ingenieros exigen tres controles de ensayos no destructivos (END) y metrología antes del envío.
Antes del fresado de desbaste, todos los anillos laminados de una sola pieza y las forjas en matriz abierta deben superar el ensayo ultrasónico volumétrico. La prueba ultrasónica se realiza conforme a las normas internacionales de inspección de forjas ASTM A388/A388M-23 y al protocolo de ensayo ultrasónico ASTM A388 de Infinita Lab. Los escaneos por contacto de pulso-eco con haz recto y haz angular utilizan unidades de reflexión pulsada, presentando la señal en formato lineal sobre al menos el 75% de la altura de la pantalla. Este tipo de escaneo se realiza para identificar discontinuidades antes de poner la pieza forjada en servicio.
En segundo lugar, las desviaciones del flanco del diente se verifican frente a las tolerancias ISO 1328-1:2013 y DIN 3962 o AGMA 2000. Según la especificación de alineación de Yile Machinery, la excentricidad radial admisible en campo para grandes coronas de giro abiertas es de 1.0 a 3.0 mm de lectura total del indicador (TIR). El alabeo axial admisible de la cara es de 1.0 a 2.5 mm TIR. En tercer lugar, en las mesas giratorias de soldadura de precisión, Aubrik realiza la verificación según ISO 9283 para mantener una excentricidad radial ≤0.02 mm. Los equipos de mantenimiento pueden consultar las hojas de inspección completas en nuestra guía sobre procedimientos de mantenimiento, inspección y reparación de engranajes industriales.
Qué hacer (Do)
- Exigir ensayos ultrasónicos de pulso-eco por contacto según ASTM A388/A388M (linealidad ≥75% de la altura de pantalla) en la pieza forjada en bruto antes de tallar los dientes.
- Realizar inspección por partículas magnéticas (MPI) y ataque ácido con Nital después del rectificado de perfiles para descartar quemaduras de rectificado.
- Verificar la excentricidad radial (1.0–3.0 mm TIR en coronas de giro abiertas; ≤0.02 mm en mesas giratorias de precisión) y volver a comprobar el contacto tras 24–48 horas bajo carga.
Qué evitar (Don’t)
- Aceptar lecturas de dureza tomadas únicamente en la cara exterior de la llanta en lugar de verificar la profundidad efectiva de capa hasta HV 550 a lo largo del flanco del diente.
- Desamarrar una corona de giro multisegmento antes de marcar la correspondencia de cada brida y verificar la alineación de los pernos de posicionamiento y los dispositivos de corte.
- Operar una corona de giro abierta con un contacto dental que cubra menos del 70% del área activa del flanco del diente.
Aplicaciones de trabajo pesado, alineación, lubricación y accionamientos rotativos para posicionadores de soldadura
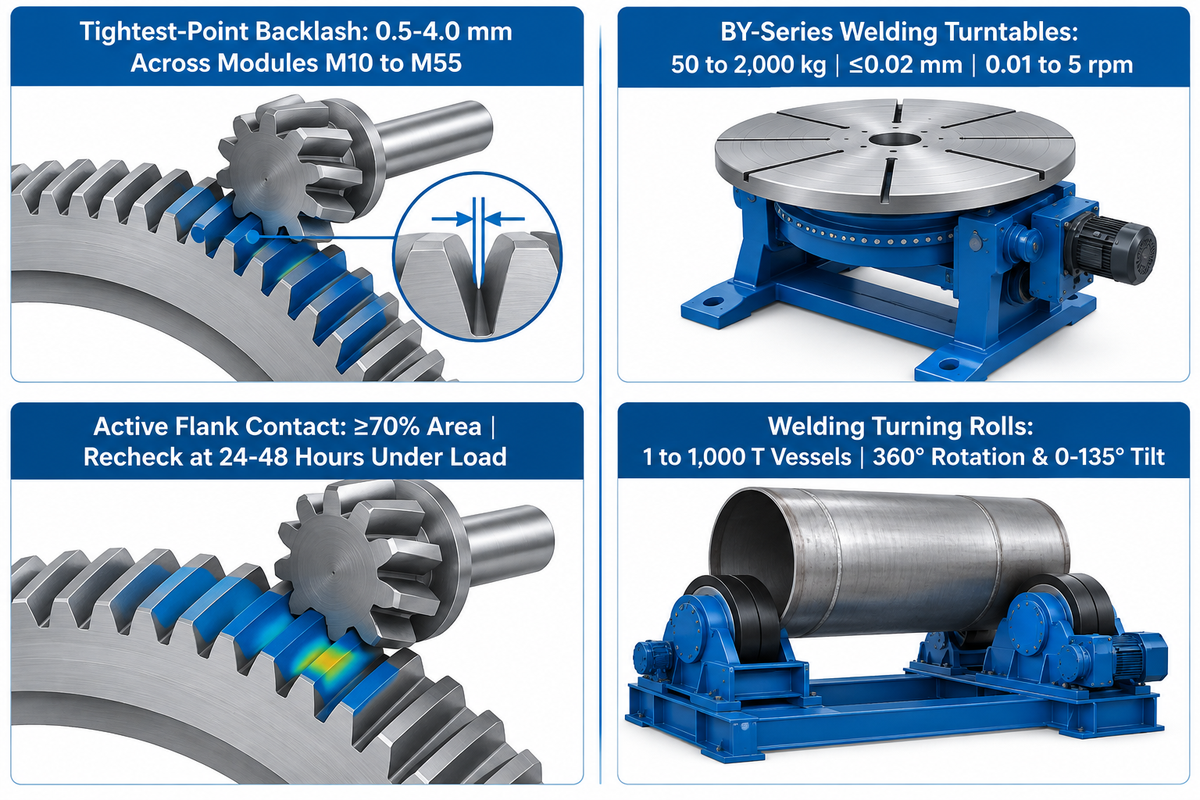
La vida útil en molinos de bolas, hornos rotativos y posicionadores de soldadura pesados depende de mantener el contacto entre piñón y corona en al menos el 70% del área activa del flanco del diente. Los técnicos ajustan la holgura (backlash) en el punto más cerrado a 0.5–4.0 mm para módulos M10 a M55 y revisan la alineación cada 12–24 meses.
Incluso una corona dentada rectificada con precisión fallará prematuramente si la alineación en campo o la lubricación se degradan. Según la guía de alineación de coronas de giro de Yile Machinery, el contacto en el punto más estrecho del flanco se ajusta a una holgura de 0.5-4.0 mm en módulos entre M10 y M55. El patrón de contacto debe cubrir al menos el 70% del área activa del flanco del diente. Los ingenieros vuelven a verificar el contacto después de las primeras 24 a 48 horas bajo carga e inspeccionan la alineación cada 12 a 24 meses durante las paradas programadas.
En las cajas reductoras cerradas, las bombas de engranajes de desplazamiento positivo hacen circular aceite filtrado a través del engrane, mientras que las coronas de giro abiertas utilizan lubricación por pulverización intermitente automatizada. En los talleres de fabricación automatizados, las coronas de orientación templadas y los reductores de acero aleado accionan pesados posicionadores de soldadura y viradores de rodillos. Según las especificaciones de las mesas giratorias de soldadura de la serie BY de Aubrik, seis modelos estándar cubren cargas de 50 a 2,000 kg (a medida 5,000+ kg) con excentricidad ≤0.02 mm y velocidad continua de 0.01 a 5 rpm. Para tambores de mayor tamaño, los viradores de soldadura y rodillos de giro de Aubrik pueden manipular recipientes cilíndricos de 1 a 1,000 T.
Dado que los engranajes pueden trabajar tanto en rotación continua de 360° como en inclinación en voladizo de 0–135°, la rigidez del bastidor y el control de la holgura gobiernan directamente el seguimiento del cordón de soldadura. Los integradores de mesas rotativas pesadas pueden consultar nuestras guías sobre accionamientos de coronas de orientación en grandes posicionadores de soldadura para piezas sobredimensionadas y control de holgura de engranajes en mesas giratorias de soldadura de precisión.
¿Debo preocuparme por el ruido de los engranajes y afecta el tamaño al nivel de ruido?
Sí, el ruido irregular en los engranajes es un signo mecánico temprano de excentricidad en la línea primitiva, desalineación de ejes o rotura de la película lubricante, y el tamaño del engranaje amplifica la presión sonora. A unas RPM determinadas, un aumento del diámetro primitivo conlleva una mayor velocidad periférica y, por tanto, una mayor velocidad de impacto. Como se muestra en Mechanics & Industry (2026), las altas velocidades periféricas exigen un control estricto del error de transmisión y de las vibraciones. Pasar de dientes rectos a dientes helicoidales o bihelicoidales y verificar ≥70% de área de contacto en el flanco reduce el ruido en los accionamientos pesados.
Adquisición de grandes engranajes a medida: Cuellos de botella en plazos de entrega, factores de costo y perspectivas del sector en 2026
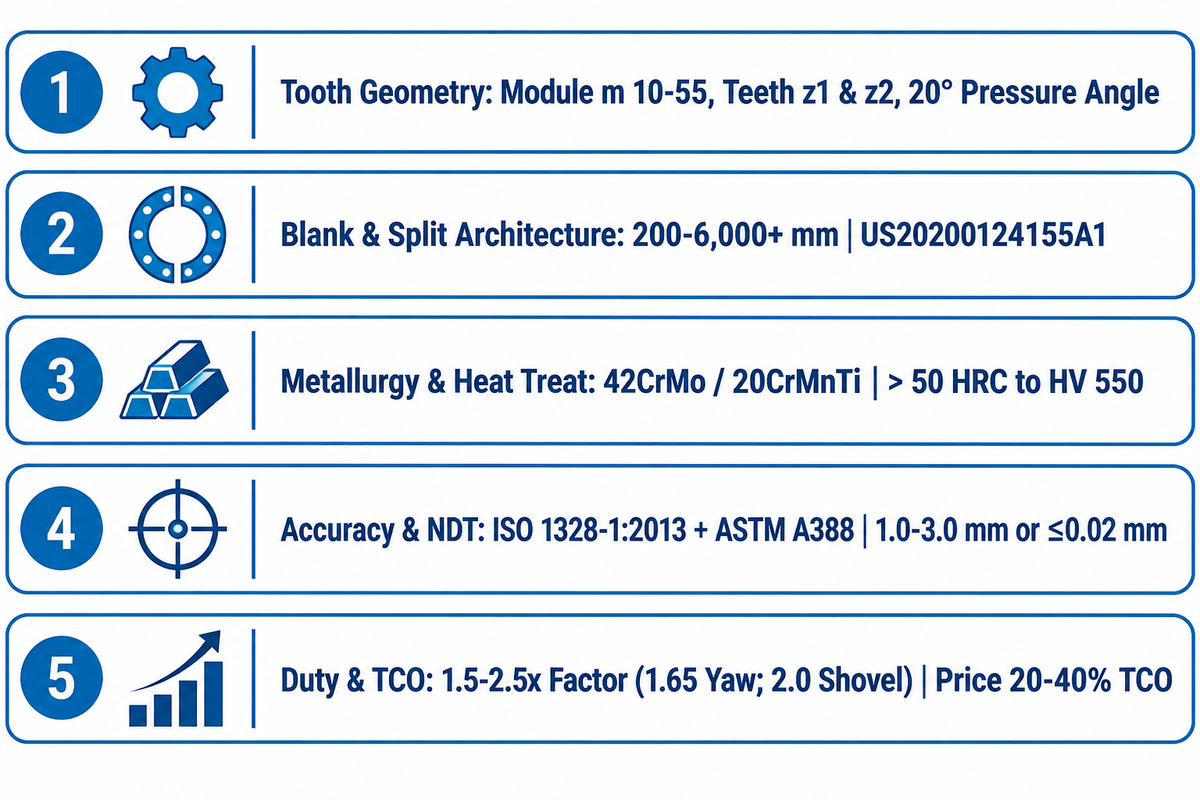
La adquisición de grandes engranajes a medida requiere equilibrar el volumen de la pieza en bruto frente a los costos operativos durante toda su vida útil. Según los datos de ingeniería de Aubrik y Okdor, el precio de compra inicial representa solo el 20–40% del costo total durante la vida útil de un engranaje, mientras que sobredimensionar un engranaje en un 50% duplica el gasto en material y mecanizado.
Los plazos de entrega cotizados están condicionados por los trenes de laminación de anillos forjados, los hornos de tratamiento térmico y la inspección ultrasónica. Según el portal de engranajes industriales de Aubrik, el precio de compra de un engranaje suele representar únicamente entre el 20% y el 40% de su verdadero costo de ciclo de vida, mientras que el resto corresponde a paradas no planificadas, mantenimiento y retrabajos. Sin embargo, el análisis de escalado de costos de Okdor demuestra que sobredimensionar un engranaje un 50% puede duplicar el costo debido al aumento cúbico de material y mecanizado.
A lo largo de 2026 y en adelante, tres cambios en la fabricación están transformando la forma en que los compradores especifican los engranajes a medida. En primer lugar, según informa Mechanics & Industry (2026), las transmisiones industriales están adoptando el mecanizado multieje y clases de precisión ISO 1328-1 más estrictas para elevar la densidad de potencia. En segundo lugar, el tallado CNC skiving de engranajes internos (que crece a una tasa CAGR del 8.4% hasta alcanzar USD 340.37 millones en 2034 según Straits Research) está reemplazando al lento mortajado en coronas internas. En tercer lugar, el temple por inducción en lazo cerrado está reduciendo el rechazo por tratamiento térmico entre un 40% y un 60%.
Para evitar retrasos en las aclaraciones técnicas, incluya todos los parámetros de la siguiente lista de verificación al enviar sus planos a empresas de fabricación a medida de engranajes industriales y coronas dentadas.
Lista de verificación de especificaciones técnicas para solicitud de cotización (RFQ) de engranajes de gran diámetro a medida
| Categoría de especificación | Datos obligatorios en planos y solicitud de cotización (RFQ) | Norma de verificación / Objetivo |
|---|---|---|
| 1. Geometría del diente | Módulo normal (m 10–55), número de dientes (z1, z2), ángulo de presión (20°), ángulo y sentido de hélice, coeficiente de desplazamiento de perfil (x) | Tabla 4.1 de KHK / hoja geométrica ISO 1328-1:2013 |
| 2. Arquitectura de pieza en bruto y partición | Diámetros primitivo/exterior/de fondo (200–6,000+ mm), ancho de cara (b), tolerancia del agujero de referencia, diseño de brida de 1 pieza vs. segmentado | Especificación de junta partida US20200124155A1 / US6851485B2 |
| 3. Metalurgia y tratamiento térmico | Grado forjado (42CrMo, 40Cr, 20CrMnTi), pretorneado HB 160–190, dureza de flanco (> 50 HRC), profundidad efectiva de capa hasta HV 550 | ECD ≈ m × 0.15–0.25 + 0.2–0.4 mm de sobremetal de rectificado |
| 4. Paquete de precisión y END | Clase de tolerancia de flanco, excentricidad radial/axial TIR (1.0–3.0 mm en corona; ≤0.02 mm en mesa giratoria), ensayo ultrasónico y MPI | ISO 1328-1:2013 + DIN 3962 + ASTM A388/A388M |
| 5. Régimen de servicio y factor | Potencia del motor en kW, RPM de entrada/salida, par nominal y de choque pico (aceleración de 1.5–2x), factor de aplicación objetivo | Factor de aplicación 1.5–2.5x (1.65 orientación eólica; 2.0 pala) |
Conclusión clave
Combine acero aleado de flanco endurecido (> 50 HRC) con inspección ultrasónica de forja según ASTM A388 y un factor de seguridad de 1.5x a 2.5x. Esa combinación previene la distorsión por temple y la rotura en la raíz del diente en los engranajes de gran diámetro.
¿Necesita engranajes de gran diámetro a medida o conjuntos de accionamiento rotativo pesado?
Comparta su plano de engranaje, especificación de módulo o envolvente de carga rotativa con nuestro equipo de ingeniería. Puede solicitar una cotización de mecanizado de engranajes a medida y una revisión DFM a Aubrik Company (capacidad de engranajes de 200–6,000 mm, excentricidad de mesa giratoria ≤0.02 mm según ISO 9283 y sistemas de rodillos de giro de 1–1,000 T).
Preguntas frecuentes sobre engranajes de gran diámetro
¿Se pueden combinar diferentes tipos de engranajes en la misma caja reductora?
Los reductores industriales multietapa suelen integrar diversos tipos de engranajes en ejes sucesivos para equilibrar la densidad de par y la orientación de los ejes.
Las etapas posteriores utilizan engranajes helicoidales simples o bihelicoidales en ejes paralelos para multiplicar el par de salida a baja velocidad mientras se controla el empuje axial sobre los rodamientos.
¿Influye significativamente el ancho de cara en la capacidad de carga y la vida útil?
Aumentar el ancho de cara incrementa directamente la capacidad de flexión en la raíz y la resistencia a la picadura del flanco del diente, ya que la carga se reparte sobre un área de contacto mayor.
Bajo las tolerancias de alineación DIN 3962 y AGMA 2000, aumentar la relación entre el ancho de cara y el diámetro del piñón más allá de 1.2 para engranajes rectos o de 2.0 para engranajes bihelicoidales aporta rendimientos decrecientes. Superar estas relaciones provoca deflexión del eje, lo que causa carga en los bordes. Para evitarlo, es necesario rectificar un abombamiento longitudinal de hélice en los dientes.
¿Qué ocurre si sobredimensiono un engranaje recto en un accionamiento industrial pesado?
Sobredimensionar un engranaje recto incrementa la inercia rotacional, la velocidad en la línea primitiva, el peso de la pieza forjada en bruto y el tamaño de la carcasa sin mejorar necesariamente la vida útil.
Según los datos de costos de ingeniería de Okdor, un engranaje sobredimensionado en un 50% puede duplicar los costos de material y mecanizado debido a la relación cúbica del volumen. La mayor velocidad periférica también eleva las fuerzas dinámicas de impacto en el engrane, lo que exige tolerancias de rectificado de perfil ISO 1328 más estrictas y un mayor par de arranque del motor.
¿Se pueden utilizar engranajes helicoidales en ejes no paralelos?
Sí, cuando se configuran como un par de engranajes helicoidales cruzados, dos engranajes helicoidales transmiten movimiento entre ejes no paralelos que no se cortan.
Debido a que los engranajes helicoidales cruzados engranan en contacto puntual con alta fricción por deslizamiento, su capacidad de carga es muy baja. Para accionamientos de gran diámetro y alto par con ejes no paralelos, los ingenieros especifican en su lugar engranajes cónicos espirales o de tornillo sinfín.
¿Dónde se suelen fabricar y forjar los engranajes de gran diámetro?
Los engranajes de gran diámetro se forjan y tallan en grandes centros industriales de Estados Unidos, Alemania, Japón y China (como Wuxi y Luoyang). Estos centros operan trenes de laminación de anillos de 4 a 6 metros y talladoras verticales CNC con fresa madre.
¿Qué ocurre si me equivoco en el tamaño del engranaje? ¿Puedo corregirlo sin rediseñar toda la carcasa?
Sí, cuando la distancia entre centros está fijada por una carcasa existente, los ingenieros corrigen pequeños problemas de relación de transmisión o resistencia del diente mediante el desplazamiento de perfil.
Como se muestra en la Tabla 4.3 de KHK, la aplicación de un desplazamiento de perfil positivo (+x1) al piñón y la modificación correspondiente en la corona hacen que la raíz del diente se engrose sin mover los rodamientos. Gear Solutions informa que el uso de un diámetro de herramienta más pequeño puede aumentar la resistencia en la raíz hasta en un 15%. Ajustar conjuntamente el módulo normal y el ángulo de hélice permite mantener los mismos diámetros primitivos de funcionamiento. Cuando solo está desgastado el piñón, la solución más rápida antes de sustituir el engranaje principal consiste en emplear un piñón de repuesto a medida con desplazamiento de perfil.
¿Cuándo son viables los engranajes de plástico de gran diámetro en lugar del acero forjado?
Los engranajes segmentados de gran diámetro en nailon fundido o acetal pueden utilizarse en tambores químicos ligeros o de lavado donde la resistencia a la corrosión y la autolubricación pesan más que la resistencia a la flexión. Para accionamientos industriales de alto par, siguen siendo obligatorios los aceros aleados forjados 42CrMo o 20CrMnTi templados por encima de 50 HRC.
Acerca de esta guía de ingeniería: Revisada por el equipo técnico de Aubrik Company (autor principal: CYH). Elaborada a partir de las normas de tolerancia de flanco ISO 1328-1:2013, las especificaciones de forja ultrasónica ASTM A388 y los registros de pruebas de accionamientos rotativos de Aubrik.
Referencias y fuentes
- ISO 1328-1:2013 Engranajes cilíndricos, Sistema ISO de clasificación de tolerancias de flanco (TC 60) Organización Internacional de Normalización (ISO)
- ASTM A388/A388M-23 Práctica estándar para el examen ultrasónico de piezas forjadas de acero ASTM International / iTeh Standards
- Transmisiones de potencia por engranajes en 2026: Desafíos actuales y perspectivas futuras Mechanics & Industry (EDP Sciences, 2026)
- US20200124155A1: Conjunto de corona de giro segmentada y fijación por bridas Oficina de Patentes y Marcas de Estados Unidos / Google Patents
- US6851485B2: Posicionamiento de segmentos de corona anular y distribución de carga de corte Oficina de Patentes y Marcas de Estados Unidos / Google Patents
- Referencia técnica de engranajes: Cálculo de dimensiones de engranajes (Tablas 4.1–4.9) Kohara Gear Industry Co., Ltd. (KHK Stock Gears)
- Guía de alineación de corona de giro y piñón: Excentricidad, holgura y patrón de contacto Luoyang Yile Machinery Co., Ltd.







