Póngase en contacto con la empresa Aubrik

Fabricación de máquinas para armado y soldadura de vigas H: una línea compatible

Para fabricar máquinas de armado y soldadura de vigas H, considere la estación de armado, la estación principal de soldadura y los equipos de manejo en función del mismo programa de vigas. Una viga que cabe en el bastidor de armado puede exceder el área de trabajo del pórtico estándar. Empiece con tres dimensiones: altura del alma, ancho del patín y longitud de la viga. Después evalúe la soldadura y el costo instalado.
Actualizado en octubre de 2026
¿Qué incluye una máquina para armado y soldadura de vigas H?
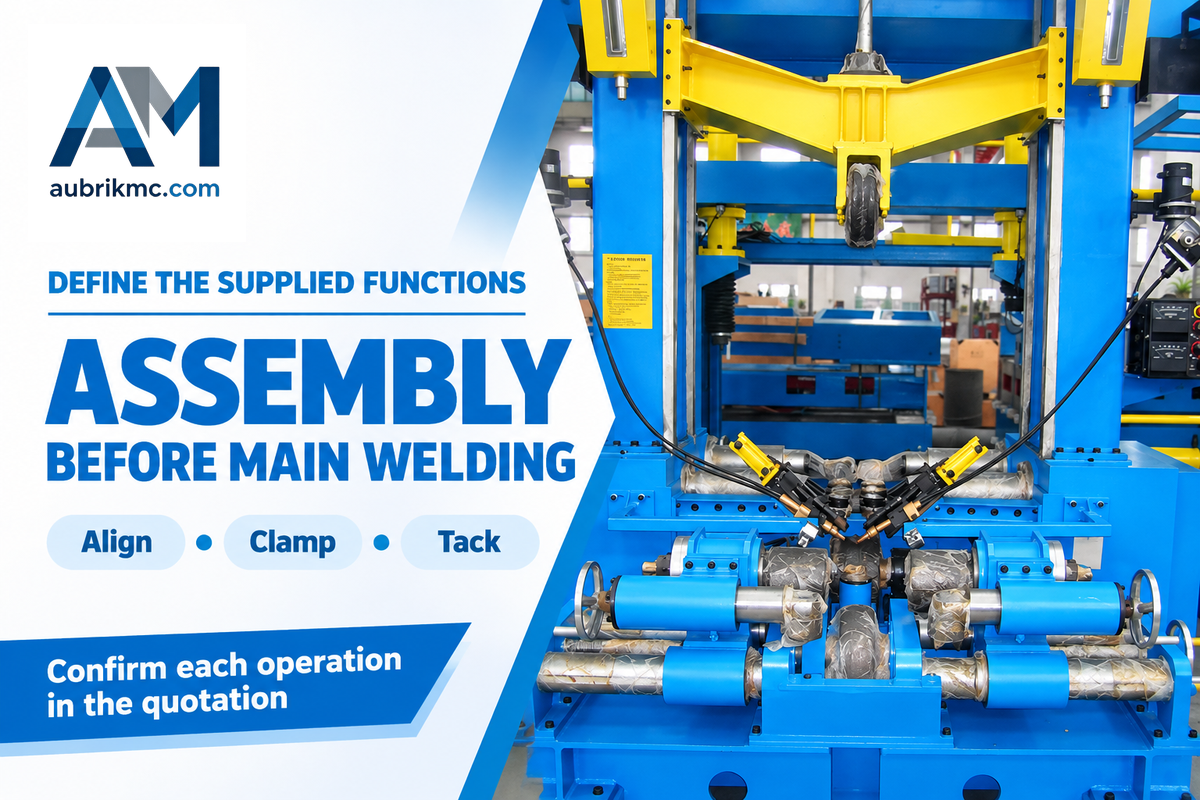
Una máquina para armado de vigas H alinea y puntea las placas del alma y los patines; una unidad integrada puede combinar armado, soldadura continua y enderezado. La especificación de compra debe indicar qué operaciones realiza el equipo cotizado, ya que armar una sección y completar sus soldaduras estructurales requieren equipos y criterios de aceptación distintos.
La disposición de estaciones separadas de Aubrik coloca el armado antes de la máquina de soldadura por arco sumergido con pórtico, seguida de una enderezadora de patines y la preparación de superficies. El centrado hidráulico y una abrazadera sujetan la pieza durante el ajuste. El punteo mantiene la posición de la placa del alma contra la del patín para el traslado. La soldadura longitudinal continua une las placas con el tamaño de soldadura especificado; el enderezado de la viga H corrige la deformación resultante.
Incluya esas funciones en el plano de distribución del proveedor. De lo contrario, una cotización de fabricación de vigas encabezada como «armado y soldadura» podría hacer que el comprador espere una viga terminada, mientras que el vendedor cotizó solo una máquina de armado con equipo de punteo. Para conocer la secuencia de posicionamiento de placas, consulte la guía del proceso de armado y ajuste.
Adapte la máquina de armado a la estación de soldadura con pórtico
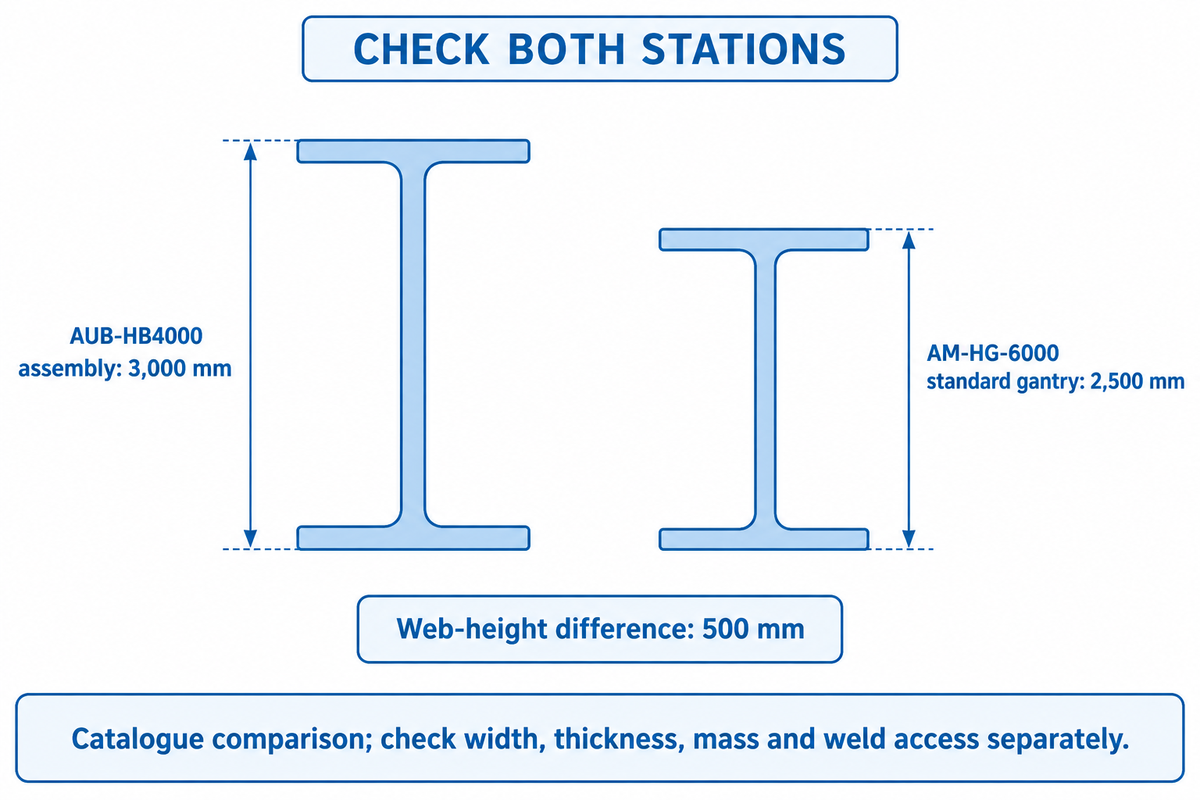
Aubrik indica una altura máxima del alma de 3,000 mm para la unidad de armado AUB-HB4000, frente a 2,500 mm para el pórtico estándar más grande AM-HG-6000. Los anchos máximos correspondientes de patín son 1,500 y 800 mm. Comparar las estaciones permite detectar restricciones dimensionales que pasarían inadvertidas si solo se eligiera la unidad de armado más grande.
| Unidad de armado | Dimensión | Catálogo de unidades de armado | Pórtico estándar más grande: AM-HG-6000 | Implicación para la compra |
|---|---|---|---|---|
| AUB-HB2000 | Altura del alma | 200–1,800 mm | 200-2.500 mm | Estas especificaciones no muestran un conflicto de altura máxima. |
| AUB-HB3000 | Altura del alma | 300–2,500 mm | 200-2.500 mm | Coinciden las alturas máximas; persisten otros límites. |
| AUB-HB4000 | Altura del alma | 400–3,000 mm | 200-2.500 mm | Los 500 mm superiores requieren otro alcance de soldadura. |
| AUB-HB2000 | Ancho del patín | 200–800 mm | 200–800 mm | Los rangos de ancho coinciden. |
| AUB-HB3000 | Ancho del patín | 250–1,200 mm | 200–800 mm | Para anchos superiores a 800 mm se necesita otra configuración. |
| AUB-HB4000 | Ancho del patín | 300–1,500 mm | 200–800 mm | La diferencia entre los anchos máximos es de 700 mm. |
| AUB-HB2000 | Longitud de la viga | 4,000–15,000 mm | 2,000–18,000 mm | Compare por separado el apoyo con rodillos y la carga. |
| AUB-HB3000 | Longitud de la viga | 5,000–20,000 mm | 2,000–18,000 mm | Los 2,000 mm superiores exceden lo indicado para el equipo estándar. |
| AUB-HB4000 | Longitud de la viga | 6,000–25,000 mm | 2,000–18,000 mm | La diferencia entre las longitudes máximas es de 7,000 mm. |
Fuente: tablas publicadas de especificaciones de armado y pórticos de Aubrik, revisadas en octubre de 2026. Cada fila compara una dimensión específica; se requiere una especificación para el trabajo concreto que defina las dimensiones máximas simultáneas y una combinación de estaciones aprobada. Las dimensiones personalizadas indicadas para las unidades de pórtico son independientes de las unidades estándar.
De acuerdo con las especificaciones de armado AUB-HB, el espesor del alma y el del patín se indican por separado. Que el ancho del patín sea compatible no significa que la máquina pueda manejar el espesor de placa propuesto o el peso de la viga, sobre todo cuando un trabajo pesado de fabricación requiere que el equipo de manejo sostenga la sección completa durante el traslado.
¿Mi viga más grande cabrá tanto en la máquina de armado como en la de soldadura?
Las dimensiones y cargas límite de ambas estaciones deben permitir el acceso de los cabezales de soldadura y los rodillos de apoyo. Compare el diagrama real de la sección para cada estación. La altura por sí sola no resuelve el alcance sobre el patín, el espesor de la placa, la longitud ni el manejo.
Considere una viga hipotética con un alma de 1,800 mm, patines de 700 mm y una longitud de 12,000 mm. Sus tres dimensiones están dentro de las especificaciones de AUB-HB2000, pero el alma excede el límite de 1,500 mm de AM-HG-4000. AM-HG-5000, especificado para almas de hasta 2,000 mm, pasa a ser una opción dimensional. Aun así, el ingeniero de producción debe resolver el espesor de la placa, el peso de la viga, el acceso de la antorcha y la junta especificada antes de seleccionar esa combinación. Si el trabajo excepcional tiene un alma de 2,800 mm, elegir un bastidor de armado más grande dejaría una restricción con el pórtico estándar. Especifique para ese trabajo una configuración de soldadura personalizada en lugar de esperar que una mejora de la máquina de armado amplíe toda la línea.
Use las especificaciones de la máquina de soldadura con pórtico AM-HG y el plano de armado para seleccionar las estaciones. El croquis de la sección también debe mostrar el acceso de las antorchas de soldadura al patín de la viga.
¿Cuánta producción de vigas puede entregar realmente la línea?
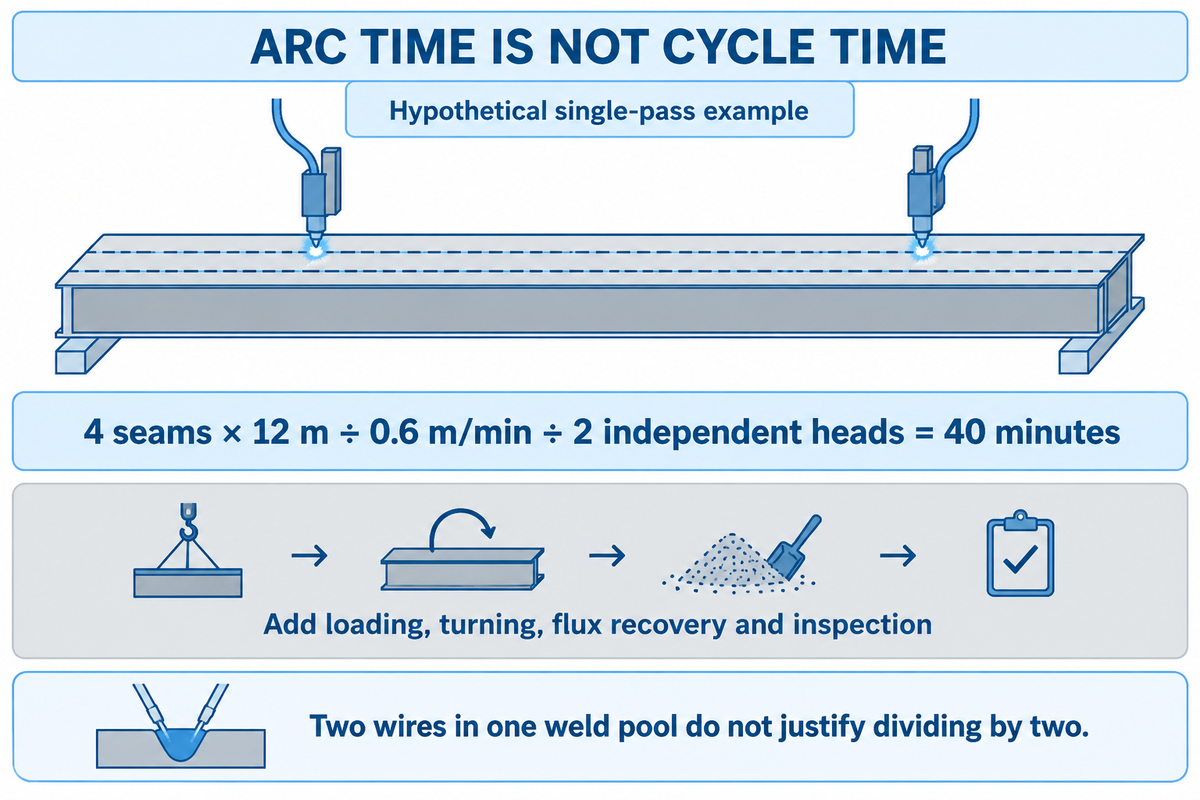
Los cálculos para vigas H incluyen el tiempo de desplazamiento, carga, ajuste, volteo, corrección e inspección, además de la velocidad de avance de la viga (velocidad de alimentación de armado) y la velocidad de desplazamiento a lo largo de una junta (velocidad de soldadura). Ninguno de estos datos, por sí solo, indica una cantidad aceptable de vigas producidas por turno, especialmente si se requieren varias pasadas de soldadura o si los equipos de manejo comparten controles.
En Subarc for structurals, Sean Moran, colaborador de ESAB, explica cómo el manejo y posicionamiento del material afectan el tiempo de arco encendido. Solicitar una secuencia cronometrada desde la carga de las placas hasta la inspección del elemento permite entender mejor las restricciones.
¿Cuánto tiempo toma soldar cuatro juntas longitudinales?
Cuatro juntas de 12 m requieren 48 m de desplazamiento para realizar una pasada por junta. A una velocidad hipotética de 0.6 m/min, el trabajo suma 80 minutos-antorcha. Si dos cabezales independientes sueldan juntas al mismo tiempo, el tiempo de arco transcurrido se reduce a 40 minutos bajo esos supuestos.
Imagine a un planificador de producción que compara ese resultado de 40 minutos con una producción por hora prometida. El cálculo es 4 × 12 ÷ 0.6 ÷ 2 = 40 minutos, antes de voltear la viga, mover el carro de soldadura, recuperar el fundente o inspeccionar la junta. Si ambos alambres alimentan un solo baño de soldadura en tándem, no son dos cabezales independientes para juntas y no corresponde dividir entre dos. Al hacer este tipo de análisis, se deben considerar el tiempo de desplazamiento y todas las demás restricciones. Además, se debe registrar y analizar el tiempo real de arco encendido junto con todas las demás restricciones, en la misma viga de prueba. El objetivo de todo el ejercicio es comprobar la cotización y elaborar un programa de producción preciso.
Para las finanzas, use las vigas aceptadas como denominador al comparar mano de obra y consumibles. El retrabajo que ocupa el pórtico consume capacidad disponible, aunque la velocidad de desplazamiento de soldadura en la junta no cambie. Mida la eficiencia de producción en toda la ruta. Un movimiento más rápido del carro entre soldaduras solo ayuda cuando ese desplazamiento limita el ciclo repetitivo, mientras que una fila más larga en el volteador puede dejar el equipo de soldadura esperando, incluso si se mejora el ajuste de desplazamiento.
¿Cuándo conviene más usar estaciones separadas que una máquina 3 en 1?
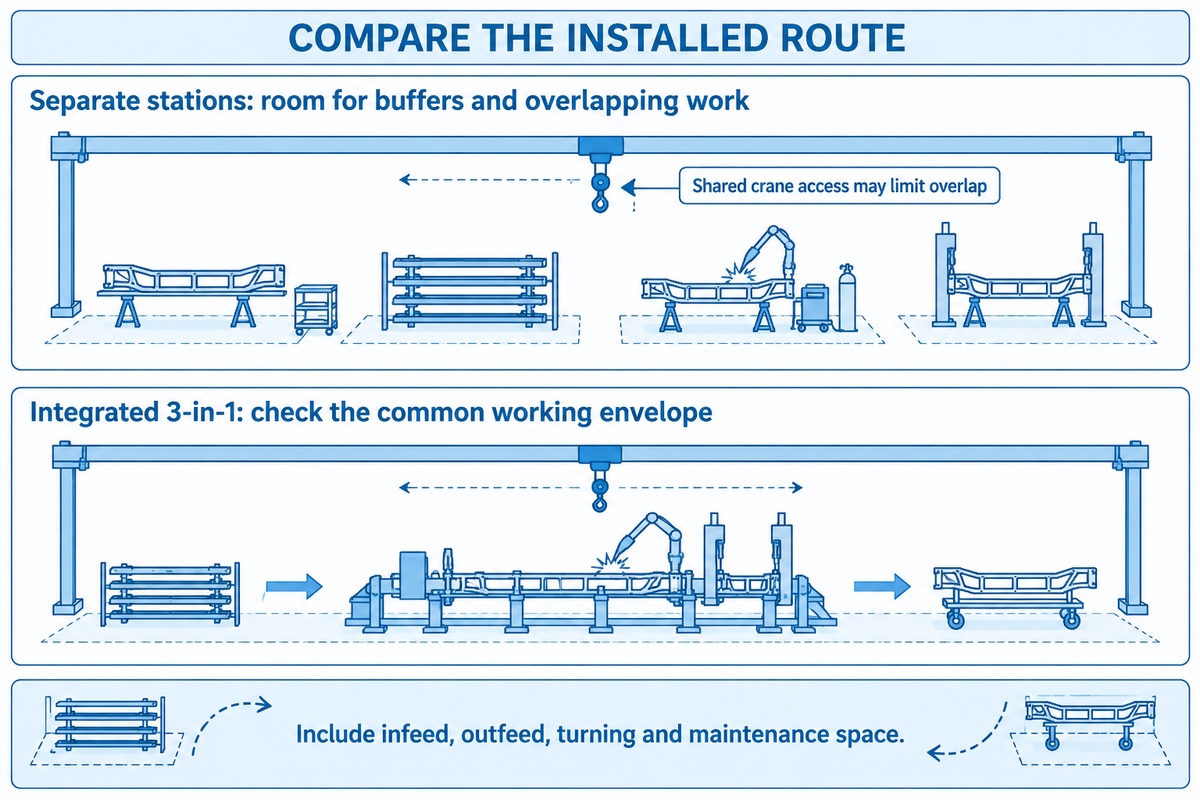
Las estaciones de armado, soldadura y enderezado pueden adaptarse a una combinación de vigas que se beneficie de zonas de espera, ajustes independientes y operaciones simultáneas. Una enderezadora de soldadura integrada puede ser adecuada para secciones repetitivas y un área de trabajo compacta, siempre que su área de trabajo combinada abarque los trabajos. Compare ambas configuraciones de automatización con los mismos planos, requisitos de soldadura y secuencia de manejo.
Estaciones separadas
- Elija esta opción si las estaciones tienen áreas de trabajo distintas o si cambian las familias de vigas.
- Reserve espacio para zonas de espera, traslado y volteo.
- Verifique si las grúas compartidas impiden realizar operaciones simultáneas.
Integrada 3 en 1
- Elija esta opción cuando el área de trabajo común abarque los trabajos habituales.
- Compare las configuraciones completas de carga y descarga.
- Considere los cambios de trabajo y las interrupciones de la unidad integrada.
¿Una máquina 3 en 1 compacta requiere menos espacio en planta?
Un bastidor compacto 3 en 1 puede reducir el espacio entre operaciones, pero el espacio total instalado también incluye las zonas de entrada, salida, volteo, acceso y mantenimiento de las vigas. Analice los diagramas del mismo elemento más largo. Las dimensiones del bastidor no representan el espacio necesario para mover el material a través del equipo.
Suponga que un fabricante produce elementos repetitivos de 12 m, pero también acepta ocasionalmente secciones profundas y pesadas. La propuesta integrada se adapta a los trabajos repetitivos, mientras que la configuración con estaciones separadas deja espacio para una zona de espera antes de soldar. El gerente de planta busca reducir los desplazamientos; el programador quiere armar la siguiente viga mientras una junta difícil sigue en el pórtico. Si ambos diseños dependen de la misma grúa viajera, la simultaneidad propuesta podría no ser posible. Compare un trabajo repetitivo y uno profundo en cada diseño, incluidas la ruta de la grúa y la posición de descarga. Elija la integración cuando la reducción de traslados se mantenga después de esa comparación; elija estaciones separadas cuando el acceso independiente resuelva la restricción real.
Analice la línea de producción de vigas H como una ruta completa del material, incluida la máquina de corte y la corrección. Una línea de producción automática debe identificar todos los traslados manuales de material. Compare las tareas que siguen realizando los operadores dentro de las operaciones descritas como «totalmente automáticas».
¿Qué factores modifican el precio instalado de la máquina en Estados Unidos?
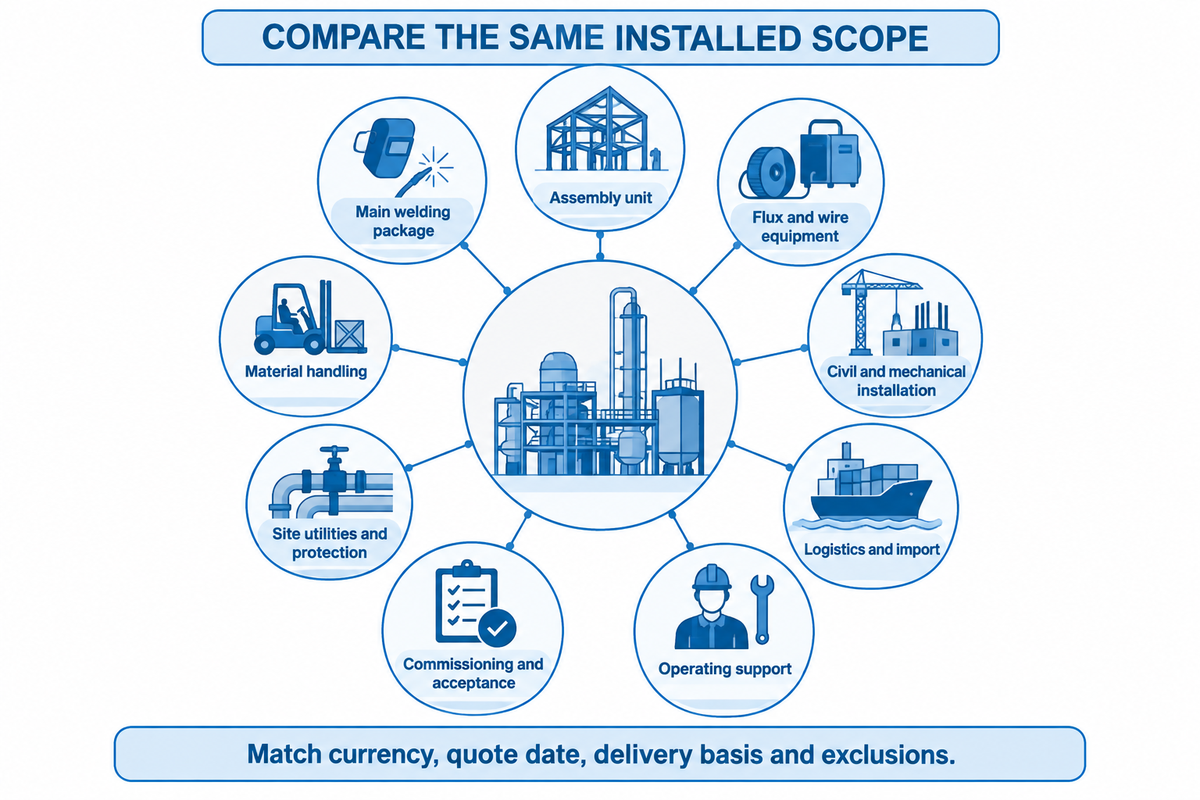
El precio instalado de una línea de soldadura para vigas H incluye más que la unidad principal. Las fuentes de poder para soldadura, los equipos de manejo, el flete, las cimentaciones, los trabajos eléctricos y la puesta en marcha pueden figurar en cotizaciones distintas. Es útil comparar precios con alcances de suministro similares; un precio sin elementos equivalentes para la unidad mecánica principal deja a los equipos de finanzas y proyectos presupuestando proyectos diferentes.
| Categoría de suministro | Defina los equipos o trabajos incluidos | Asigne cada elemento en el alcance de compra |
|---|---|---|
| Unidad de armado | Centrado, sujeción, punteo y controles | Proveedor: identifique todas las funciones que suministra. |
| Paquete principal de soldadura | Pórtico, cabezales, fuentes de poder y seguimiento de juntas | Proveedor: indique las cantidades y capacidades nominales de los equipos. |
| Equipos para fundente y alambre | Alimentación, recuperación y equipos de almacenamiento especificados | Proveedor/comprador: asigne los equipos y los consumibles iniciales. |
| Manejo de materiales | Rodillos, transportadores, volteadores e interfaces para grúas | Responsable de la distribución: defina longitudes, cargas y traslados. |
| Instalación civil y mecánica | Cimentaciones, rieles, alineación y anclaje | Contratista de obra: cotice la instalación según los planos del proveedor. |
| Servicios de planta y protecciones | Conexión eléctrica, ventilación e interfaces de resguardos | Comprador/especialistas de planta: resuelvan el diseño de instalación. |
| Logística e importación | Embalaje, flete, entrada al país, descarga y entrega terrestre | Comprador/vendedor: indiquen el Incoterm, el lugar designado y las exclusiones. |
| Puesta en marcha y aceptación | Desplazamiento, asistencia para la instalación, pruebas y capacitación | Ambas partes: asignen personal, duración y trabajos de prueba. |
| Asistencia operativa | Piezas de desgaste, refacciones y solución de problemas | Comprador/proveedor: coticen la lista inicial y las condiciones de asistencia. |
Las categorías de alcance son otro método para comparar adquisiciones. La guía de procesos de The Fabricator explica las opciones de equipos y posicionamiento; el Servicio de Aduanas y Protección Fronteriza de EE. UU. (CBP) proporciona información de referencia sobre el proceso de importación. Asigne cada trabajo de manera específica en lugar de suponer en términos generales que corresponde al vendedor.
Solicite cotizaciones para estas categorías y compare la misma moneda, fecha de cotización, condición de entrega y alcance de aceptación. Solicite que se evalúen los cargos de importación aplicables al embarque real; un porcentaje genérico de arancel para maquinaria ocultaría las diferencias de clasificación y origen. La guía básica de importación y exportación de CBP explica las obligaciones compartidas.
¿Qué proveedor debe hacerse cargo de la instalación y el servicio?
Una persona coordinadora designada debe integrar la unidad de armado, el paquete de soldadura y las interfaces de planta, mientras que el alcance de compra asigna el trabajo de cada proveedor. La fabricación en EE. UU., el servicio en campo en EE. UU. y las ventas en EE. UU. son capacidades distintas. Al elegir entre fabricantes de máquinas de armado y distribuidores, los fabricantes de estructuras de acero deben compararlas por separado.
Designe a las personas que alinearán los rieles, pondrán en marcha el sistema de control, entregarán los planos y atenderán una prueba de aceptación fallida. Identifique la empresa que responderá, los equipos cubiertos y la vía para obtener refacciones para cada servicio. Fabricar vigas H armadas a partir de placas es un trabajo distinto de soldar aditamentos en una sección laminada; por eso, antes de usar la guía existente para comparar proveedores de líneas para vigas H, el comprador de fabricación de estructuras de acero debe establecer el alcance del proceso y comparar propuestas de equipos que realizan trabajos distintos.
Separe la calificación de soldadura de la aceptación de la máquina
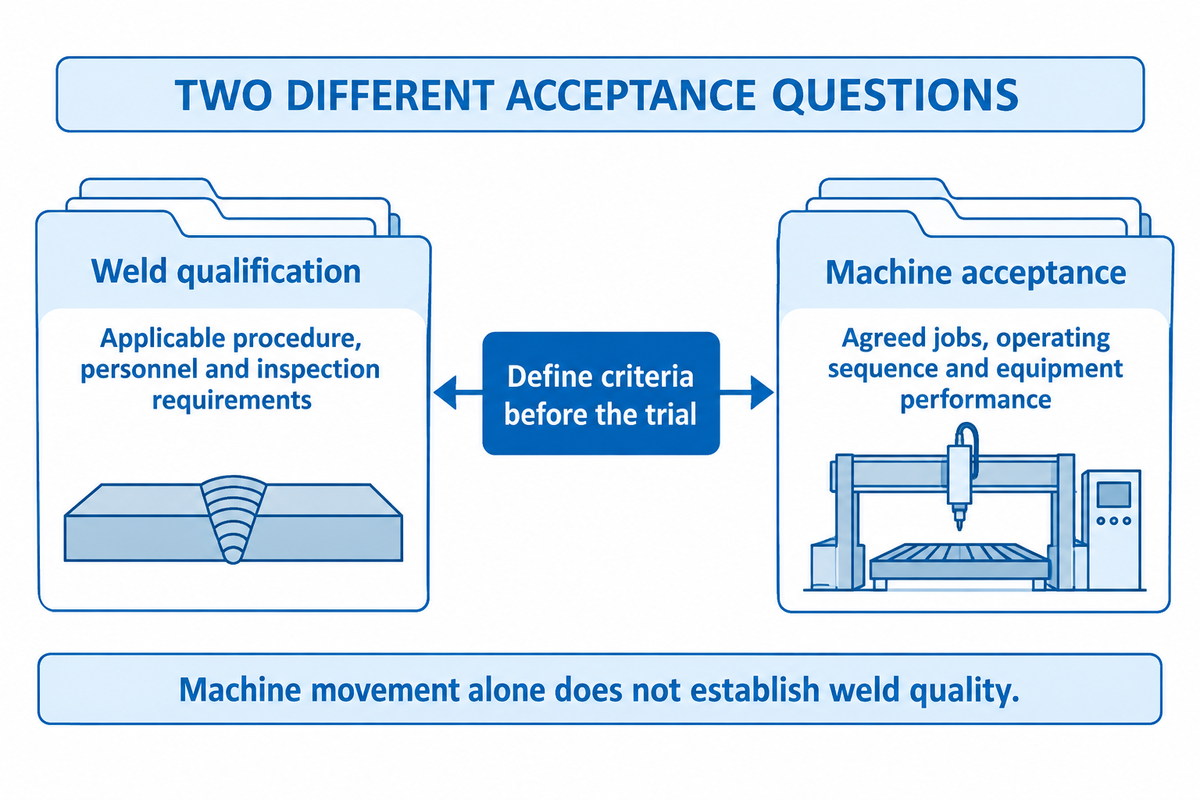
La aceptación del equipo demuestra que este realiza los trabajos acordados. La aceptación de la soldadura demuestra que las juntas cumplen los requisitos aplicables del proyecto. Identifique el código y su edición, el proceso de soldadura, los requisitos de personal y los criterios de inspección, e inclúyalos en la prueba de la máquina. La inspección de juntas atiende un requisito distinto del posicionamiento de la máquina o de la certificación del sistema de gestión de calidad.
AWS incluye D1.1/D1.1M:2025-AMD1 para la soldadura de estructuras de acero. Seleccione los requisitos aplicables según la jurisdicción, el código de construcción y los documentos del proyecto. Comprar una máquina nueva no cambia automáticamente la edición del código que rige un proyecto existente.
El ajuste forma parte del alcance de la prueba porque los cambios en las aberturas modifican el volumen de soldadura y afectan la respuesta a la distorsión. La guía de diseño de soldaduras de filete de TWI ilustra que aumentar de 5 a 6 mm la dimensión de garganta incrementa el área depositada en aproximadamente 45%. Esto no significa que aumenten 45% el costo de toda la línea ni el tiempo de ciclo.
Para el proceso de arco sumergido, «la junta podría abrirse si no se puntea adecuadamente».
Se debe acordar un registro de prueba. Acuerde un registro que incluya el plano de la sección, el material, el ajuste, el tamaño de soldadura, los parámetros del proceso, la secuencia y el tiempo transcurrido, así como los resultados de inspección. Defina los criterios de aceptación dimensional y de soldadura antes de la prueba. En la soldadura SAW, registre la combinación de fundente y alambre junto con el procedimiento de soldadura aplicable, para que el equipo de calidad pueda verificar la tecnología de soldadura demostrada con respecto a la junta, en lugar de juzgar el rendimiento del equipo solo por el movimiento de la máquina. Este es un registro de compra propuesto, no un protocolo estándar de calificación.
Especifique los servicios para una línea de producción de estructuras de acero
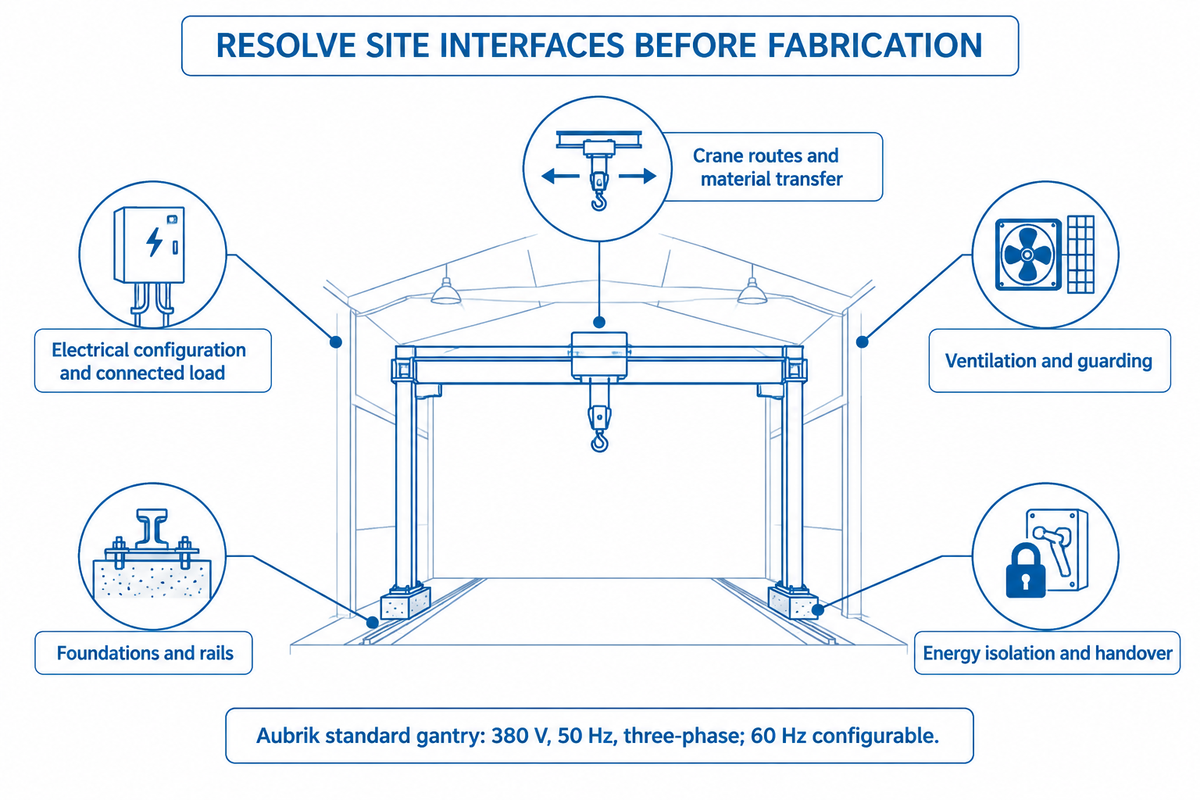
Una línea de producción de estructuras de acero requiere un diseño de instalación que contemple el suministro eléctrico, las cimentaciones, los rieles, la ventilación, los resguardos y el movimiento del acero. Proporcione las condiciones de planta junto con el programa de vigas para que el proveedor pueda determinar las interfaces antes de fabricar el equipo. Para instalaciones en EE. UU., indicar solo el voltaje de placa no resuelve la aprobación del equipo, los requisitos del circuito ni los trabajos de conexión.
Aubrik indica un suministro trifásico de 380 V, 50 Hz para el pórtico estándar, con opción configurable para 60 Hz. Por lo tanto, una planta de 480 V requiere que se especifique expresamente la configuración eléctrica. El programa completo de cargas conectadas para este tipo de pórtico debe considerar las fuentes de poder SAW, además de los equipos de movimiento y auxiliares; un dato de potencia de movimiento describe solo una parte de la demanda eléctrica que debe contemplar el diseño de instalación de la planta.
Las disposiciones laborales de EE. UU. abordan los equipos e instalaciones eléctricas, los resguardos de máquinas y el anclaje correspondiente, y la protección contra incendios y ventilación para soldadura. Para los servicios sujetos a la norma de control de energías peligrosas de OSHA, coordine los procedimientos del personal de planta y externo. Incluya en la entrega la información para aislar la energía eléctrica, hidráulica y almacenada.
La selección de una máquina para la producción de estructuras de acero comienza por definir el rango real de trabajos de la planta. Copie los siguientes parámetros en su solicitud de cotización (RFQ), incluidas la sección habitual más pequeña y los trabajos excepcionales. Indique si el sistema de corte CNC anterior utiliza corte con gas o plasma y proporcione las dimensiones de las placas que corta. Especifique las conexiones neumáticas requeridas si los equipos auxiliares cotizados utilizan aire comprimido. La transferencia de datos CNC y el traslado mecánico son otras dos cuestiones de integración para la distribución de fabricación de acero. Si los trabajos con vigas H y T comparten el taller, identifique ambos en el plano para que la empresa cotizante considere cómo deben procesarse por separado.
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificar |
|---|---|---|---|
| Área de trabajo de la sección | Altura, ancho y espesor mínimos/máximos reales, mm | Determina la compatibilidad entre estaciones. | Compare los planos aprobados de las secciones. |
| Longitud y masa | Trabajos habituales y excepcionales, m y kg | Determina las cargas de apoyo y manejo. | Revise la distribución con carga y las capacidades nominales. |
| Especificación de la junta | Tamaños de soldadura especificados, mm; grados de material | Determina las pasadas y los requisitos del proceso. | Use los planos y el procedimiento aplicable. |
| Meta de producción | Vigas aceptadas requeridas por turno; horas por turno | Define el objetivo de producción. | Cronometre la secuencia completa de prueba. |
| Suministro eléctrico de la planta | Suministro medido, V/Hz/fases; capacidad disponible | Define la configuración eléctrica. | Revise los datos del proveedor con el especialista eléctrico de la planta. |
| Distribución del taller | Longitud/ancho disponibles y espacios libres para grúas, m | Muestra las restricciones de traslado y acceso. | Revise un plano de instalación acotado. |
| Alcance de aceptación | Trabajos de prueba acordados y tolerancias medidas, mm | Vincula el alcance de compra con la producción utilizable. | Acuerde los criterios y registros de inspección antes del envío. |
- Envíe tres planos de trabajo: elementos habituales más pequeño, más frecuente y excepcional.
- Resuelva las restricciones de las estaciones: confirme las dimensiones, la carga y el acceso para soldadura en toda la ruta.
- Acuerde el alcance instalado: asigne los servicios, el manejo, la puesta en marcha y la asistencia.
- Defina el registro de prueba: compare la producción aceptada, la mano de obra y el retrabajo para los mismos trabajos.
Para analizar un programa de vigas con Aubrik, envíe esos planos y la distribución de la planta. La siguiente decisión importante es determinar si las estaciones cotizadas cubren la combinación real de trabajos dentro de las restricciones de manejo y servicios de la fábrica.
Preguntas frecuentes
¿Cómo se sujetan las placas del alma y los patines durante el armado automático?
Una estación automática para armado de vigas H utiliza equipos de posicionamiento y sujeción para alinear las placas del alma y los patines antes del punteo.
El centrado hidráulico coloca las placas en la relación requerida, mientras que la abrazadera las mantiene en contacto durante el ajuste. Después, los puntos de soldadura sostienen la sección armada para la siguiente operación. Especifique con el proveedor las dimensiones de las placas y la configuración de la junta, ya que el rango de sujeción y el acceso para soldadura deben adaptarse a la sección real. Los puntos de armado son distintos de las soldaduras estructurales longitudinales completas.
¿Cómo se configura una línea horizontal para vigas H?
Una línea horizontal para vigas H distribuye el armado, la soldadura, el volteo y el traslado en función de la orientación requerida del elemento.
El plano de distribución debe mostrar cómo ingresan las placas, cómo llega el elemento armado a cada posición de soldadura y cómo sale la viga terminada para su corrección o inspección. La longitud de los rodillos, la capacidad del volteador y las rutas de las grúas forman parte de esa configuración. Solicite un plano que abarque toda la ruta del material; la etiqueta «horizontal» por sí sola no indica qué traslados son automáticos ni cuántas operaciones de manejo siguen siendo necesarias.
¿Puedo comprar una máquina para soldar vigas H fabricada en Estados Unidos?
La fabricación en Estados Unidos es un requisito de compra específico del proveedor que debe confirmarse para el equipo para vigas H cotizado.
Solicite el nombre del fabricante legal y la ubicación de la fábrica de la unidad mecánica; después, identifique por separado el origen de las fuentes de poder para soldadura y los controles. La dirección de un distribuidor o de servicio en Estados Unidos no confirma dónde se fabricó la máquina. Si la prioridad es contar con soporte técnico en campo dentro del país, especifique directamente qué organización atenderá el servicio y qué trabajos cubrirá, en lugar de asumir que el origen de fabricación garantiza el servicio.
¿La velocidad de avance basta para calcular cuántas vigas se producen por turno?
La velocidad de avance por sí sola no permite calcular cuántas vigas aceptadas se producirán por turno.
La carga, la preparación de las juntas, las pasadas de soldadura, el volteo y la inspección consumen tiempo adicional al desplazamiento por la estación de armado. Compare pruebas completas con la misma viga y los mismos requisitos de aceptación.
¿Qué información debo enviar para obtener una cotización comparable de la máquina?
Para obtener una cotización comparable de una máquina para vigas H, proporcione planos, la variedad de vigas, los requisitos de soldadura, una meta de producción y las condiciones de las instalaciones.
Incluya el perfil más pequeño de uso regular, el perfil más grande de uso frecuente y la sección excepcional, con espesores del alma y del patín, longitudes, materiales y pesos. Indique qué soldaduras debe completar la línea y los criterios de inspección que definen una viga aceptable. Proporcione los datos de la alimentación eléctrica disponible, las dimensiones del taller, el acceso para grúas y la configuración del corte previo.
Pida a todos los proveedores el mismo desglose del alcance: armado, soldadura principal, corrección, manejo, equipo para fundente, servicios, flete, instalación, puesta en marcha y soporte inicial. Identifique las exclusiones y a la parte responsable de cada interfaz. Si un proveedor ofrece una envolvente de trabajo personalizada, pida que esa configuración aparezca en la distribución propuesta y se vincule con los trabajos de prueba. Así, compras puede comparar los equipos y el costo del proyecto, mientras producción verifica el recorrido por la fábrica.
Referencias y fuentes
- The Fabricator: Soldadura por arco sumergido para estructuras Sean Moran, ESAB; productividad en el manejo y la soldadura.
- The Fabricator: ¿La soldadura por arco sumergido es el proceso adecuado para usted? Robert Fox, Hobart Brothers; equipo y posicionamiento.
- Importación y exportación: conceptos básicos US Customs and Border Protection.
- Información sobre el código de soldadura estructural D1.1 American Welding Society.
- Guía para el diseño de soldaduras de filete TWI.
- Control de la distorsión: prevención mediante técnicas de fabricación TWI.
- Distorsión: tipos y causas TWI; ajuste, contracción y restricción.
- 29 CFR 1910.303: requisitos eléctricos Occupational Safety and Health Administration.
- 29 CFR 1910.212: requisitos para maquinaria Occupational Safety and Health Administration.
- 29 CFR 1910.252: requisitos de soldadura Occupational Safety and Health Administration.
- 29 CFR 1910.147: control de energía peligrosa Occupational Safety and Health Administration.
Publicaciones relacionadas




Tendencia ahora



