Nehmen Sie Kontakt mit der Aubrik Company auf
Technischer Leitfaden für Säulen- und Ausleger-Schweißmanipulatoren: Hubdimensionierung, Auslegerdurchbiegung und Rollenbock-Integration

Technische Auswahl- & FAT-Referenz | Wuxi ABK Machinery (Aubrik) Engineering-Team für Schweißautomatisierung | Geprüft im Oktober 2026
Technische Kurzantwort (TL;DR)
Ein Schweißmanipulator mit Säule und Ausleger ist ein mehrachsiger Positionierturm. Er führt einen Schweißkopf entlang des vertikalen Säulenhubs (
1.000–15.000 mm
) und der horizontalen Auslegerreichweite (
1.000–15.000 mm
). Diese automatisierten Systeme regeln den horizontalen Verfahrweg über
50–1.200 mm/min
oder
300–3.000 mm/min
bei Hochgeschwindigkeits-Zahnstangenmodellen. Die Absenkung der Auslegerspitze unter Volllast bleibt unter
0,5 mm pro Meter
Reichweite (
1,5–3,0 mm
maximale statische Durchbiegung).
- Formel zur Hubdimensionierung: Der vertikale Hub muss die Bauhöhe der Rollenböcke plus den maximalen Behälter-Außendurchmesser plus die Bauhöhe des Schweißbrenners überwinden (
Hlift ≥ Dmax + Hroller + Htorch - Hmin). - Tragfähigkeitsbudget an der Auslegerspitze: Reine Schweißköpfe wiegen
35–55 kg. Komplette Unterpulver-Pakete mit beheizten Pulverbehältern, Vakuum-Pulverrückgewinnung, Drahtspulen und Kreuzschlitten wiegen180–750 kg. - Umfangsversatz auf 12-Uhr-Position: Äußere Behälter-Rundnähte erfordern einen aufwärts gerichteten Brenner-Vorlauf von
15–45 mmvor dem oberen Totpunkt, damit flüssige Schlacke den Lichtbogen nicht überflutet. - Vertikale Absturzsicherung: Verhindert ein Herabfallen des Schlittens an schweren Masten durch doppelte ACME-Sicherheitsmuttern mit Verschleißsensoren oder gegengewichtsausgeglichene Ketten mit Sperrklinken.
Einen nominellen 4.000 × 4.000 mm Schweißausleger allein durch Gleichsetzen des Kataloghubs mit dem Behälterdurchmesser zu bestellen, ist ein kostspieliger Fehler. Sobald ein Druckbehälter auf selbstausrichtenden Rollenböcken aufliegt, erhöht das Rollenbockbett die Schusshöhe um 550–850 mm.
550–850 mm
heben die Unterkonstruktion auf die gewünschte Arbeitshöhe. Gleichzeitig ragen die Unterpulver-Brennerbaugruppe, die motorisierten Kreuzschlitten und die Pulverdüse 300–450 mm unter den verstellbaren Ausleger hinab. Werden beide vertikalen Abzüge nicht berücksichtigt, erreicht die Schweißsäule am größten Behälter nicht den oberen Totpunkt. Schwere Schweißanlagen und CNC-Systeme erfordern vor Fertigungsbeginn exakte geometrische Freigangsprüfungen.
Horizontale Reichweite und Kragarmsteifigkeit versagen auf dieselbe Weise, wenn Einkäufer nur das reine Brennergewicht prüfen. Eine Katalogtabelle weist oft eine pauschale statische Tragfähigkeit von 454 kg (1.000 lbs) über mehrere Ausleger- und Säulenbaugrößen hinweg aus. Das Hinzufügen eines beheizten Pulvertrichters, Vakuumabscheiders, einer Doppeldrahthaspel und eines Bedienersitzes treibt die Last an der Auslegerspitze jedoch auf 450–750 kg.
Dieses Kippmoment verursacht unter schwerer Schweißlast eine elastische Durchbiegung. Dies führt zu dem Punkt, an dem das System instabil wird.
Bereits 2–3 mm
vertikale Absenkung vergrößern den Kontaktrohrabstand (CTWD) so stark, dass das Qualitätsschweißen entlang einer
9 m
langen Längsnaht beeinträchtigt wird. Da der Ausleger bei anspruchsvollen Schweißanwendungen tief in den Behälter einfährt, erfordert jede Schweißanweisung geprüfte Durchbiegungsgrenzen. Dieser Leitfaden liefert Hubgleichungen, Nutzlastbudgets und Protokolle zur Werksabnahme (FAT) für Ihre Schweißausrüstung.
Wie ein Säulen- und Ausleger-Schweißmanipulator den Schweißkopf über drei Achsen führt
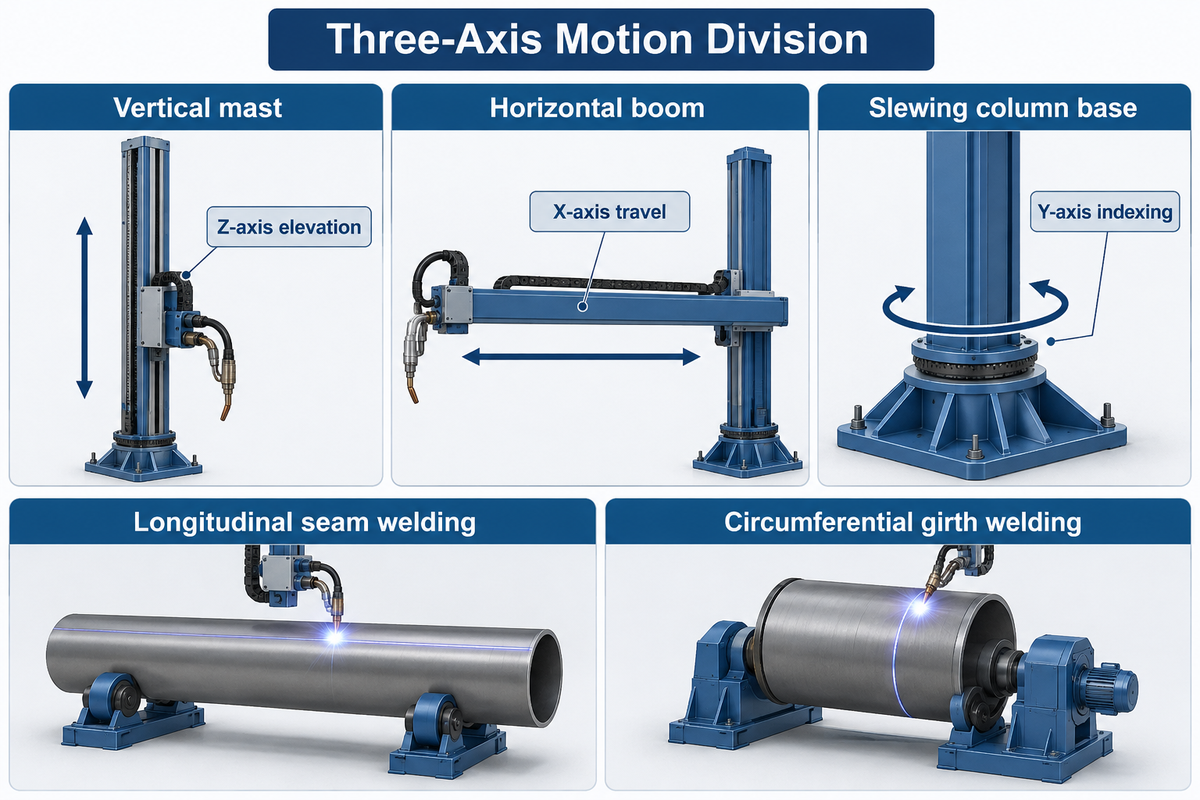
Ein industrieller Schweißmanipulator mit Säule und Ausleger bewegt den Schweißkopf über drei Achsen mit Frequenzumrichter-Geschwindigkeiten (VFD) von
50–1.200 mm/min
. Schnelllaufende Zahnstangen-Ritzel-Schlitten erreichen
300–3.000 mm/min
, wie in den Spezifikationen der Wuxi ABK
AM-CB
-Serie und von AMET Inc. veröffentlicht. Ein vertikaler Mast steuert die Z-Achsen-Höhe, und ein horizontaler Ausleger übernimmt den X-Achsen-Verfahrweg.
Ein drehbarer Säulenfuß oder ein motorisierter Schienenfahrwagen ermöglicht bei dieser schweren Schweißmaschine die Y-Achsen-Indexierung. Sie nutzt einen vertikalen Mast mit einer verwindungssteifen Werkzeugmaschinen-Führungsstruktur. Schweißmanipulatoren sind darauf ausgelegt, über Mehrlagennähte hinweg eine konstante Nahtqualität beim MIG-, WIG- und Unterpulverschweißen zu halten. Im Behälterbau ist die Arbeitsteilung zwischen dem Säulen-Automatenträger und den Rollenböcken klar geregelt. Wie im American Welding Society (AWS) Welding Digest (Oktober 2026) und im AWS Practical Reference Guide to Positioning dokumentiert, führt der Manipulator den Schweißbrenner entlang der Schweißnaht. Ein Schweißpositionierer oder ein Satz Rollenböcke hingegen dreht das Werkstück in die Wannenposition (1G/PA).
“Der Arm (Manipulator) besteht aus mehreren Führungen, die Bewegungen über mehrere Achsen ermöglichen. Positionierer (Vorrichtung): Hält und dreht das Werkstück, um die Schweißfuge in die günstigste Position (Wannenlage, Horizontallage usw.) zu bringen. Schweißkopfmanipulatoren halten und bewegen den Schweißkopf und den Schweißbrenner (während die Schweißnaht ausgeführt wird).”
Beim Längsnahtschweißen an einem Rohr oder Behälterschuss halten die Rollenböcke den Zylinder stationär fest. Der horizontale Ausleger fährt dann den Schweißkopf mit geregelter Schweißgeschwindigkeit entlang der X-Achse. Wie in der technischen Untersuchung von The Fabricator zu Sicherheits- und Geschwindigkeitssteuerungen an Manipulatoren berichtet, arbeiten industrielle Auslegerantriebe in zwei Geschwindigkeitsbereichen. Ein Eilgangmodus zur Positionierung läuft nahe
10 FPM
(
3.048 mm/min
). Das schnelle Positionieren zwischen den Stößen reduziert Nebenzeiten, während der Schweißmodus den Vorschub
zwischen 6–30 IPM
(
152–762 mm/min
) regelt, um eine gleichmäßige Schweißnaht mit tiefem Einbrand zu erzeugen.
Beim Rundnahtschweißen kehren sich die Rollen um. Der horizontale Ausleger bleibt stationär verriegelt, während die Rollenböcke den zylindrischen Schuss unter dem Schweißbrenner drehen. Die speicherprogrammierbare Steuerung (SPS/PLC) synchronisiert die Drehzahl
n
(in U/min) mit der Lineargeschwindigkeit
v
(in
mm/min
) und dem Manteldurchmesser
D
(in
mm
). Sie nutzt die Regelgleichung
n = v / (π · D)
für vollautomatisierte Rundnahtlagen. Bediener versetzen den Schweißbrenner bei Außenrundnähten um
15–45 mm
am oberen Totpunkt (12 Uhr). Innere Rundnähte nutzen einen 15–45 mm großen Vorlauf vor dem unteren Totpunkt (6 Uhr). Geschlossene Drehgeber-Rückführungen an Anti-Drift-Rollenböcken begrenzen die axiale Spiralwanderung des Behälters auf ±1,5 mm pro Umdrehung.
±1,5 mm
pro Umdrehung.
Prüfen Sie vor der Wahl einer Baugröße die Kranhakenhöhe Ihrer Werkhalle und die Hallengangbreite. Die Gesamthöhe des vertikalen Mastes entspricht dem Vertikalhub plus
1.100–1.600 mm
für die oberen Umlenkrollenbaugruppen. Zudem müssen Sie den hinteren Ausschwenkradius des Auslegerendes bestätigen.
| Modell / Leistungsklasse | Vertikaler Hubweg (Z) | Horizontale Auslegerreichweite (X) | Nenn-Tragfähigkeit Auslegerspitze | Horizontale Verfahrgeschwindigkeit | Primäre Industrieanwendung |
|---|---|---|---|---|---|
| Leicht & Mobil (z. B. LJ MNP-600) |
1.220 mm
(4 ft) |
1.520 mm
(5 ft) |
272 kg
(600 lbs) |
100–1.500 mm/min
|
Kleine Rohrspools, Werkstatt-Unterbaugruppen |
| Kompakt-Standard (AM-CB-20 / Key Plant SD) |
2.000 mm
|
2.000 mm
|
150–300 kg
|
50–1.200 mm/min
|
Leichte Behälter, WIG/MIG-Längsnähte |
| Mittelschwer (Aubrik AM-CB-30 / LJ MN30-100) |
3.000 mm
(10 ft) |
3.000 mm
(10 ft) |
300–500 kg
|
50–1.200 mm/min
|
Eindraht-UP-Druckbehälter, Kesselbau |
| Modulare ACME-Baureihe (AMET Systems) |
1.000–4.000 mm
|
1.000–4.000 mm
|
150–600 kg
(+
50 kg
Gegengewicht) |
300–3.000 mm/min
|
Präzisions-UP, Plasma, WIG, Innenrohr-Plattieren |
| Schwerer Behälterbau (Aubrik AM-CB-40) |
4.000 mm
|
4.000 mm
|
500–800 kg
|
120–3.000 mm/min
|
3,2 m AD Wärmetauscher, Chemiereaktoren |
| Schwere Industrie (Aubrik AM-CB-50 / LJ MN16-100) |
4.880–5.000 mm
|
4.880–5.000 mm
|
454–1.000 kg
|
120–3.000 mm/min
|
Petrochemie-Trommeln, Doppelkopf-UP |
| Extraschwere Ausführung (Aubrik AM-CB-60 / PEMA HD) |
6.000 mm
|
6.000 mm
|
800–2.000 kg
|
120–3.000 mm/min
|
Tandem-UP mit Bedienersitz, Windkraft-Rohrschüsse |
| Ultra-Turm (Pemamek PEMA EHD) |
8.000–10.000 mm
|
8.000–10.000 mm
|
1.200–2.000 kg
|
100–2.500 mm/min
|
Offshore-Wind-Monopiles, Nuklearbehälter |
| Mega-Werftturm (Key Plant EHD) |
12.000–15.000 mm
|
12.000–15.000 mm
|
1.500–2.500 kg
|
100–2.000 mm/min
|
LNG-Speicherkugeln, Schiffsrumpfsektionen |
Dimensionierung von Vertikalhub, horizontaler Auslegerreichweite und minimalem Rohr-Innendurchmesser
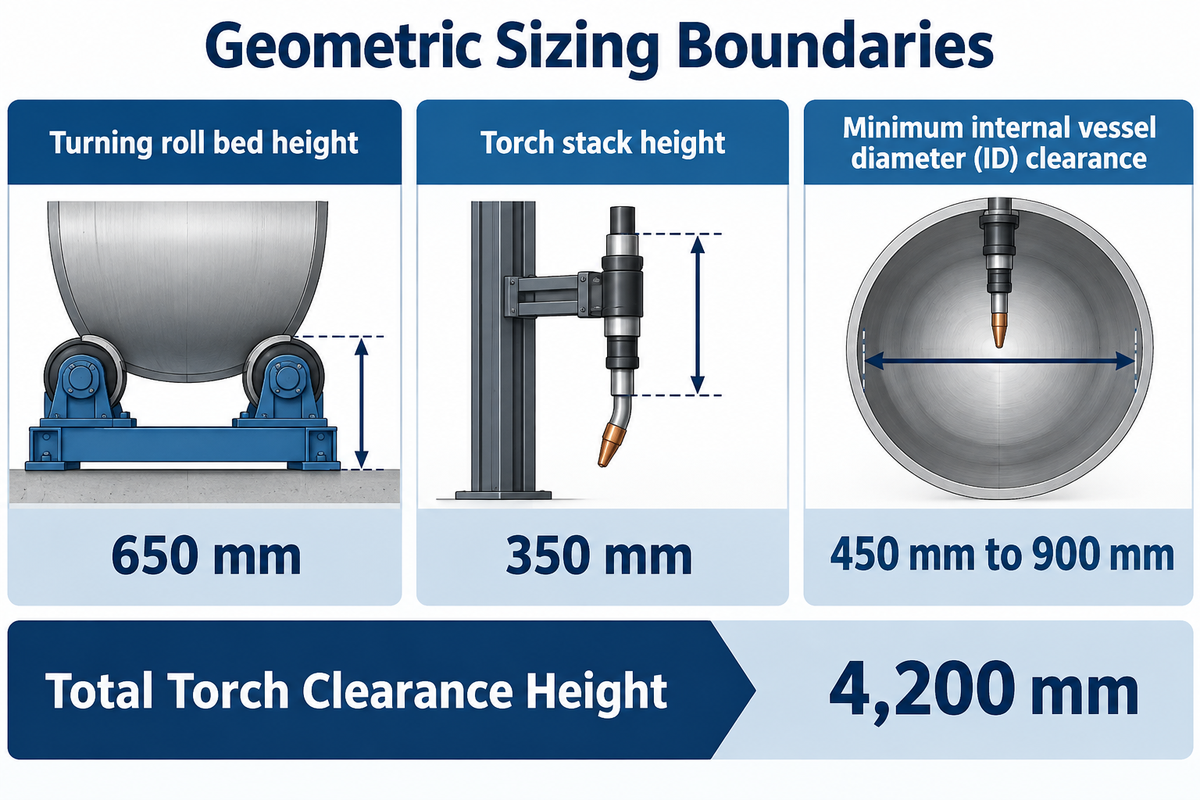
Der minimale freie Behälter-Innendurchmesser (ID) liegt zwischen
450 mm to 900 mm
Diese Werte hängen vom Kastenprofil des Auslegers und der Einbaulage des Schweißbrenners ab. Sie basieren auf den Daten von Key Plant, LJ Welding sowie den Spezifikationen der Säulen- und Ausleger-Schweißmanipulatoren der Serie AM-CB. Ein ausreichender Freigang ermöglicht das Längs- und Rundnahtschweißen im Rohr ohne Kollision des Auslegers.
Die Auslegung eines Ausleger-Schweißmanipulators oder Kabinenmanipulators erfordert die Prüfung dreier geometrischer Grenzen: maximale äußere Vertikalhöhe, nutzbare innere Horizontalreichweite und minimaler Rohr-Innendurchmesser. Einkäufer verwechseln häufig den vertikalen Verfahrweg (Sv) mit der maximalen lichten Höhe unter dem Ausleger (Hmax). Die maximale Höhe unter dem Ausleger ergibt sich aus der minimalen Hubwagenhöhe (Hmin, typischerweise 650–950 mm über Flur) plus Vertikalhub (Hmax = Hmin + Sv). Ebenso ist die nutzbare innere Rohrschweißlänge stets um
350–600 mm
kürzer als der nominelle Horizontalhub (
Sh
1. Säulenfuß: Der vordere Brennerschlitten-Überstand und die hintere Energiekettenschlaufe reduzieren den nutzbaren Verfahrweg.
Wie berechnen Sie den erforderlichen vertikalen Säulenhub bei Kombination eines Manipulators mit Rollenböcken?
Berechnen Sie die erforderliche vertikale Auslegerhöhe durch Addition dreier vertikaler Maße: Bauhöhe der Rollenböcke (Hroller), maximaler Behälter-Außendurchmesser (Dmax) und nach unten ragende Brennerbauhöhe (Htorch).
Hmin
), um den minimal erforderlichen vertikalen Verfahrweg (
Sv
) zu bestimmen:
H_max_required = H_roller + D_max + H_torch / S_v_required ≥ H_roller + D_max + H_torch – H_min
Rechenbeispiel zur Auslegung (
3.200 mm
AD Druckbehälterschuss): Welche Werkstatt schweißt Druckbehälterschüsse mit Außendurchmesser?
Dmax = 3.200 mm
und Schusslänge
Lshell = 3.500 mm
. Der Behälter liegt auf selbstausrichtenden
60-ton
-Rollenböcken. Erstens hebt das Rollenbockbett die Behälterunterkante auf die Rollenauflagefläche.
Hroller = 650 mm
über Hallenboden. 2) Ein Tandem-Unterpulverschweißkopf (UP), Kreuzschlitten und Pulverdüse ragen.
Htorch = 350 mm
unter den Ausleger. Drittens beträgt die minimale untere Endlagenhöhe des Auslegerschlittens
Hmin = 700 mm
.
- Schritt 1 (Gesamte erforderliche Brenner-Freigangshöhe):
Hmax_required = 650 mm + 3.200 mm + 350 mm = 4.200 mmminimale Höhe der Auslegerunterkante. - Schritt 2 (Netto-Vertikalhub):
Sv ≥ 4.200 mm - 700 mm = 3.500 mmminimaler vertikaler Verfahrweg. - Schritt 3 (Horizontale Auslegerreichweite): Die Addition von
500 mmSicherheitsabstand am Säulenfuß zur Schusslänge von3.500 mmerfordertSh = 3.500 mm + 500 mm = 4.000 mmHorizontalhub. - Schritt 4 (Modellwahl & Baugröße): Ein nominelles
3.000 × 3.000 mm-Gerät hat500 mmzu wenig Vertikalhub. Wählen Sie eine4.000 × 4.000 mm-Klasse (wie denAM-CB-40) und kombinieren Sie diese Hubberechnung mit den Biegemomentgrenzen aus Tabelle 3 und der Ankerbolzenprüfung in Abschnitt 8.
Prüfen Sie vor der Bestellung eines schweren Kastenträgers für das Innenschweißen von Rohren den Auslegerquerschnitt anhand von Tabelle 2. Ein Standard-Kastenträger mit
500 × 400 mm
passt nicht in ein Rohr mit
600 mm
Innendurchmesser. Spezifizieren Sie stattdessen eine anschraubbare Schmalkanallanze (120 × 120 mm Profil) mit externem Pulvertrichter und Kameramonitor.
| Ausleger- / Lanzenkonfiguration | Trägerprofil (H × B) | Bauhöhe montierter Schweißkopf | Minimaler Rohr-Innendurchmesser (ID) | Max. Kragarmreichweite | Typisches Schweißverfahren |
|---|---|---|---|---|---|
| Mikro-Innenplattierlanze |
90 × 90 mm
gefräster Legierungsstab |
110 mm
Flachbau-Schweißbrenner |
280–350 mm
ID |
1.800 mm
|
Heißdraht-WIG / Inconel-Innenplattierung |
| Schmale Rohrschweißlanze |
130 × 130 mm
Rohrlanze |
160 mm
Kompakt-MIG/UP |
400–450 mm
ID |
2.500 mm
|
Automatisches Rohrschweißen (MIG / Mini-UP) |
| Kompakter Kastenausleger (Kleinmanipulatoren) |
220 × 180 mm
Kastenprofil |
220 mm
Kompaktkopf |
550–650 mm
ID |
2.500 mm
|
Eindraht-MSG/WIG/UP |
| Standard-Ausleger (3×3 m Klasse) |
320 × 260 mm
Kastenträger |
280 mm
UP + externer Trichter |
750–850 mm
ID |
3.000 mm
|
Eindraht-UP mit taktilem Nahttaster |
| Mittelschwerer Ausleger (4×4 m Klasse) |
420 × 340 mm
versteifter Kasten |
340 mm
UP + lokaler Trichter |
900–1.050 mm
ID |
4.000 mm
|
Eindraht-UP + Vakuum-Pulverrückgewinnung |
| Schwerlast-Ausleger (5×5 m Klasse) |
520 × 420 mm
verrippter Träger |
400 mm
schweres UP-Paket |
1.150–1.300 mm
ID |
5.000 mm
|
Hochleistungs-DC/AC-Einzel- oder Doppeldraht-UP |
| Extraschwerer Ausleger (6×6 m Klasse) |
650 × 500 mm
Hohlkastenträger |
480 mm
Tandem-UP + Schlitten |
1.400–1.600 mm
ID |
6.000 mm
|
Tandem-Doppellichtbogen-UP + Lasertracker |
| Ausleger mit Bedienersitz / Kabine |
650 × 550 mm
+ Kabinenkäfig |
1.350 mm
Freigang mit Sitz |
2.400–2.800 mm
ID |
6.000–8.000 mm
|
Innennähte an Windtürmen & Druckrohrleitungen |
| Ultra-Wind-/Nuklearträger (10×10 m) |
850 × 650 mm
Doppelstegträger |
600 mm
Mehrdraht-Tandem |
3.000–4.500+ mm
ID |
10.000–15.000 mm
|
Offshore-Monopiles, Engspalt-UP |
Beherrschung von Auslegerdurchbiegung, Kragarmabsenkung und Geschwindigkeitswelligkeit bei voller Reichweite
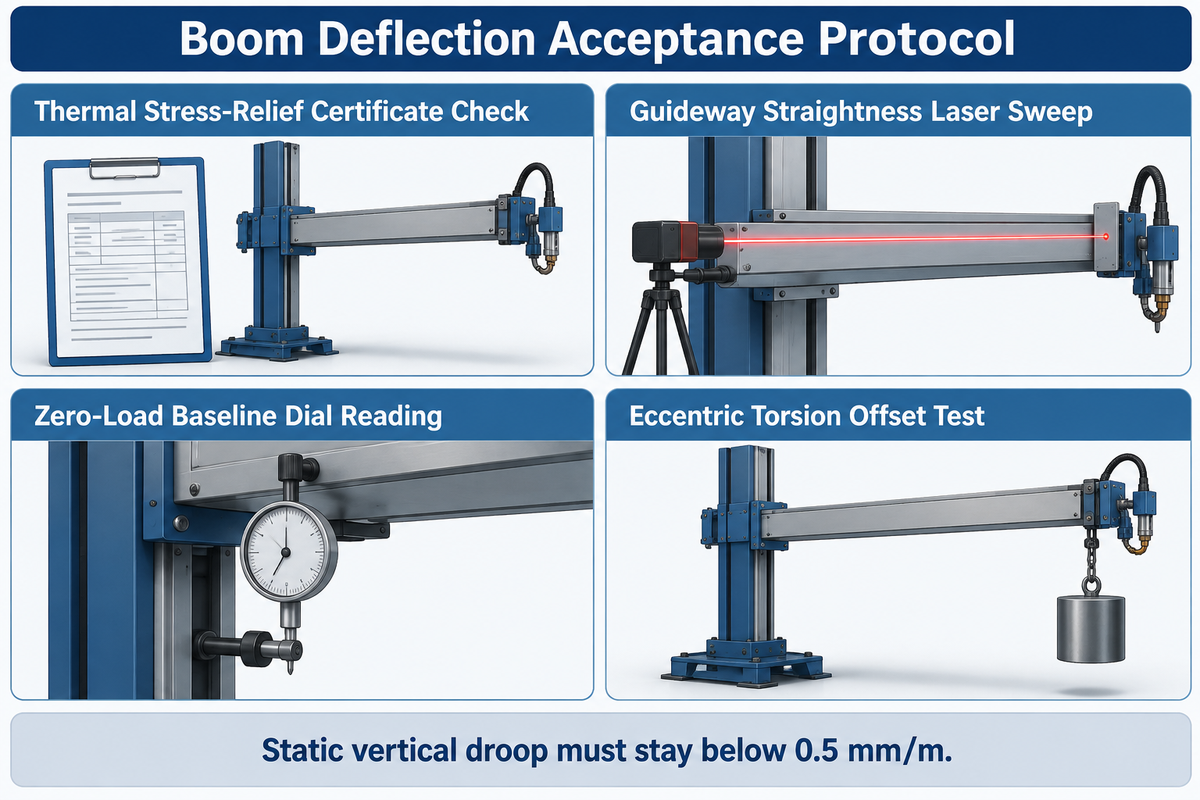
Die statische vertikale Absenkung an der Auslegerspitze bei 100 % horizontaler Ausfahrt unter Nennlast darf
1,5–3,0 mm
nicht überschreiten. Das entspricht weniger als 0,5 mm pro Meter Auslegerreichweite gemäß den technischen Richtwerten für Industriemanipulatoren von Aboke. Wenn sich ein Schweißausleger entlang einer 9 m langen Behälter-Längsnaht um 2–3 mm absenkt, vergrößert sich der Kontaktrohrabstand (CTWD). Die Lichtbogenspannung steigt, und die Schweißnaht leidet unter Porosität oder Einbrandkerben.
Die von WeldMC veröffentlichten industriellen Genauigkeitsrichtwerte definieren enge Bewegungstoleranzen für präzise Säulen-Ausleger-Schweißsysteme. Die einachsige Positioniergenauigkeit liegt innerhalb von
±0.05 to ±0,5 mm
, und die Wiederholgenauigkeit liegt innerhalb von
±0.1 to ±1,0 mm
. Darüber hinaus warnt die US Navy Crane Center Instruction NAVCRANECENINST 11450,2A, dass hohe Kragarmlasten an Säulen-Ausleger-Strukturen Stützendrift verursachen. Vor dem Schweißen muss das Rotations-Trägheitsmoment des Drehkranzes mechanisch verriegelt und vorgespannt werden.
Trägt ein längerer Schweißausleger bei voller Ausfahrt immer weniger Gewicht?
Ja, ein längerer Ausleger erfährt eine exponentiell höhere Biegedurchbiegung, sofern der Hersteller das Widerstandsmoment des Kastenträgers nicht vergrößert. Katalogtabellen drucken häufig dieselbe Nennlast — etwa 454 kg (1.000 lbs) sowohl für ein 3,0 × 3,0 m-Gerät als auch für ein 4,9 × 4,9 m-Gerät.
δ
folgt der kubischen Balkengleichung
δ = (F · L3) / (3 · E · I)
. Eine Verdopplung der horizontalen Ausladung
L
von
2,5 m
auf
5,0 m
unter derselben Spitzenkraft
F
verachtfacht die elastische Absenkung, sofern das Flächenträgheitsmoment
I
nicht proportional ansteigt.
Seitlich montierte Schweißköpfe erzeugen zudem eine exzentrische Torsionsverdrehung (
θtwist
Wie im chinesischen Gebrauchsmuster CN211387216U beschrieben, wirken Schwerlastmanipulatoren der Kragarmabsenkung durch eingeschweißte diagonale Versteifungsrippen in einem spannungsarm geglühten Hohlkastenträger entgegen. Zudem überfräsen Hersteller kaltgezogene Vierkant-Führungsschienen oder montieren Kugelumlaufführungen, wie sie in Pemamek PEMA HD/EHD-Anlagen zum Einsatz kommen. Weiterhin spannen sie exzentrische Kurvenrollen vor, um das Führungsspiel am Schlitten zu eliminieren. Nutzen Sie das Kragmoment-Durchbiegungs-Kennfeld in Tabelle 3 zur Festlegung Ihrer Bestelltoleranzen.
| Horizontale Auslegerreichweite (L) | Nominelle Nenn-Tragfähigkeit | Max. sichere Betriebslast (80-%-Regel) | Spitzen-Biegemoment (M = F · L) | Max. Präzisions-FAT-Durchbiegung (<0.5 mm/m) | VFD-Geschwindigkeitswelligkeit |
|---|---|---|---|---|---|
2,0 m
(6,5 ft) |
200 kg
|
160 kg
|
3,92 kN·m
|
≤1,0 mm
|
±1.0%
|
3,0 m
(10 ft) |
350 kg
|
280 kg
|
10,30 kN·m
|
≤1,5 mm
|
±1.0%
|
4,0 m
(13,1 ft) |
500 kg
|
400 kg
|
19,62 kN·m
|
≤2,0 mm
|
±1.0%
|
5,0 m
(16,4 ft) |
650 kg
|
520 kg
|
31,88 kN·m
|
≤2,5 mm
|
±1.2%
|
6,0 m
(19,7 ft) |
1.000 kg
|
800 kg
|
58,86 kN·m
|
≤3,0 mm
|
±1.2%
|
7,0 m
(23,0 ft) |
1.200 kg
|
960 kg
|
82,40 kN·m
|
≤3,5 mm
|
±1.5%
|
8,0 m
(26,2 ft) |
1.500 kg
|
1.200 kg
|
117,72 kN·m
|
≤4,0 mm
|
±1.5%
|
9,0 m
(29,5 ft) |
1.800 kg
|
1.440 kg
|
158,92 kN·m
|
≤4,5 mm
|
±1.5%
|
10,0 m
(32,8 ft) |
2.000 kg
|
1.600 kg
|
196,20 kN·m
|
≤5,0 mm
|
±1.8%
|
Führen Sie vor der Versandfreigabe im Herstellerwerk das 8-Punkte-Abnahmeprotokoll für Auslegerdurchbiegung durch, um die Schweißkopfstabilität sicherzustellen und Nacharbeit auszuschließen:
- Prüfung des Spannungsarmglüh-Zertifikats: Kontrollieren Sie die Ofenglühdiagramme (
580–620 °CHaltezeit für die geschweißten Säulen- und Ausleger-Kastenträger vor dem Fräsen der Führungsbahnen. - Laser-Geradheitsmessung der Führungsbahnen: Die Geradheit der gefrästen kaltgezogenen Schiene oder Linearführung muss innerhalb von
≤0,15 mmpro1.000 mmLänge bleiben. - Nullpunkt-Messuhrprüfung ohne Last: Fahren Sie den Ausleger auf
0 %Hub zurück und nullen Sie eine Magnetmessuhr an der Brenneraufnahme. Fahren Sie den Ausleger anschließend unbelastet auf100 %Hub aus. - Statischer 100-%-Totlasttest: Hängen Sie kalibrierte Prüfgewichte entsprechend der
1.0xNenn-Tragfähigkeit bei100 %Ausladung an die Auslegerspitze. Die statische vertikale Absenkung muss unter0,5 mm/mbleiben. - 125-%-Überlast-Nachweistest: Bringen Sie für
30 minutesdie1.25xNennlast bei voller Ausladung auf. - Exzentrischer Torsionstest: Versetzen Sie das Prüfgewicht um
250 mmseitlich zur Auslegermittelachse, um einen seitlich montierten UP-Schweißkopf abzubilden. Die Winkelverdrehung muss unter0,08°bleiben. - VFD-Stick-Slip-Test bei Schleichfahrt: Verfahren Sie den belasteten Ausleger mit minimaler Schweißgeschwindigkeit (
50–100 mm/min). Tachometermessungen müssen eine Geschwindigkeitswelligkeit innerhalb von±1,0 %zeigen. - Auslösetest der Not-Absturzsicherung: Simulieren Sie Kettenlose oder die Betätigung des Mutternverschleißschalters. Die mechanische Schlittenfangvorrichtung muss innerhalb von
≤15 mmFallweg greifen.
Sockelmontage-Optionen, Teleskopausleger und mechanische Absturzsicherungen
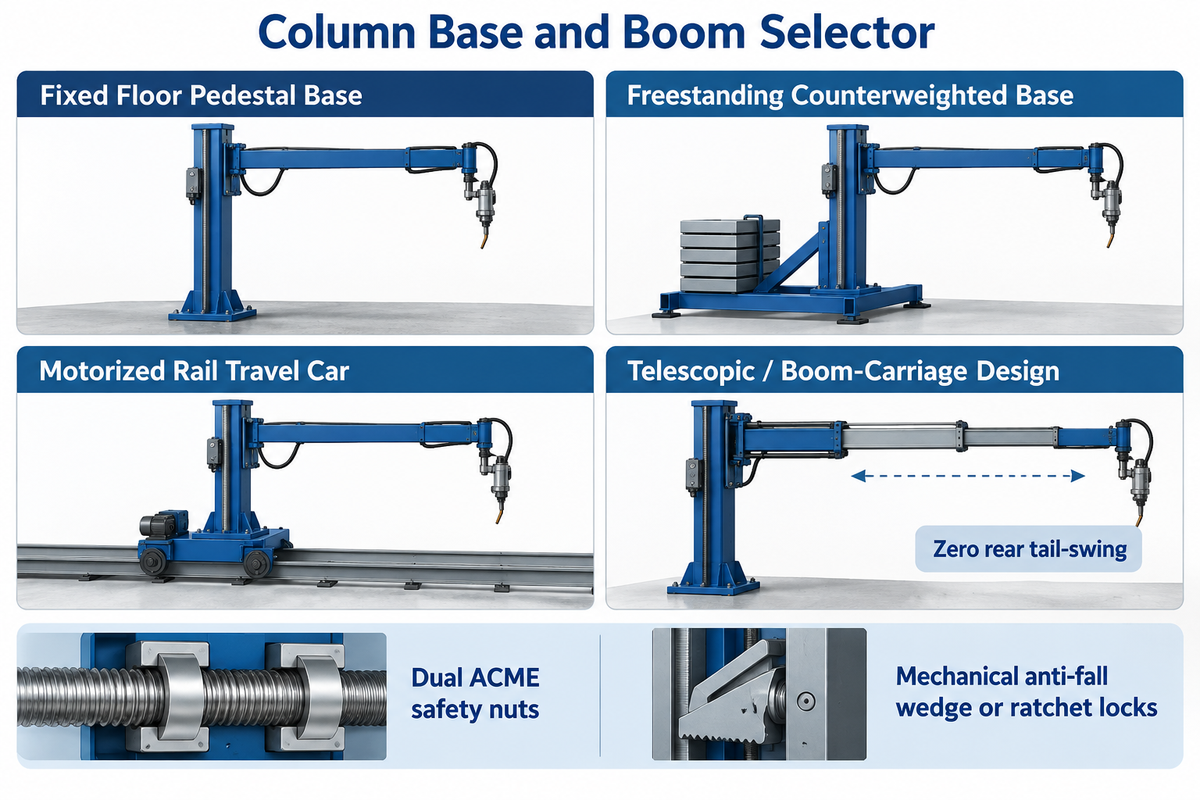
Mechanische Keil- oder Sperrklinken-Absturzsicherungen greifen innerhalb von
0,05–0,15 seconds
bei Hubkettenlose oder Übergeschwindigkeit. Doppelte ACME-Sicherheitsmuttern bieten an Gewindespindelmasten eine kontinuierliche Gewindeverschleißsicherung gemäß Patent CN108941936A und den technischen Spezifikationen von AMET Inc. Die richtige Wahl bei Säulenfuß und vertikaler Hubwerksicherheit schützt sowohl die Hallenfläche als auch das Leben des Bedieners.
Es gibt zwei maschinenbauliche Konstruktionsprinzipien für den vertikalen Säulenhub. Das Verständnis dieser Bauweisen erklärt, warum ein gleich großes Spindelsystem in der Anschaffung das Doppelte kostet.
- Doppel-ACME-Trapezgewindespindel-Architektur (AMET-Bauweise): Eine präzise vertikale ACME-Leitspindel hebt den Auslegerschlitten mit einer festen Geschwindigkeit von
1.000 mm/min(39 in/min). Jeder Gewindeverschleiß überträgt die Last auf die Fangmutter und löst die Antriebsbremse aus. - Gegengewicht + Doppelketten-/Seilzug + Sperrklinken-Absturzsicherung (Key Plant / Pemamek / Aubrik-Bauweise): Bei Schwerlasttürmen (
3×3 mbis15×15 m) gleicht ein im Mast geführtes Gusseisen-Gegengewicht das Eigengewicht des Auslegerschlittens aus. Doppelte Duplex-Rollenketten oder Drahtseile heben den Hubwagen. Eine unabhängige federbelastete mechanische Exzenter-/Keil-Absturzsicherung überwacht die Kettenspannung und verriegelt in der vertikalen Sicherheitszahnstange. Bei Kettenlängung oder Kettenbruch rastet sie innerhalb von10–20 mmdirekt in die vertikale Sicherheitszahnstange ein.
Ein häufiger Hallenplanungsfehler entsteht, wenn Einkäufer einen Manipulator mit starrem Ausleger dicht an einer Hallenwand oder Hallenstütze installieren. Wenn ein horizontaler Standardausleger mit 5.000 mm Hub zurückfährt, um einen Schuss nahe am Mast zu schweißen, ragt das hintere Auslegerende 4.800–5.300 mm nach hinten heraus.
Fehlt in Ihrem Hallengang der hintere Schwenkraum, spezifizieren Sie einen Teleskopausleger, der mehrstufige Ausschubrohre im Hubwagen ineinanderfährt. Alternativ wählen Sie einen am Ausleger geführten Motorschlitten, bei dem der Schweißkopf auf einem feststehenden Ausleger verfährt, wie es bei den Auslegerschlitten-Zellen von LJ Welding genutzt wird.
| Konfigurationstyp | Säulendrehung (θ) | Hallenfahrweg (Y-Achse) | Benötigter hinterer Überstand | Optimales Fertigungshallen-Szenario |
|---|---|---|---|---|
| Fester Flursockel | Starr (
0°
) |
Keiner (im Fundament verankert) | Voller Auslegerhub +
600 mm
|
Dedizierte Einzelplatz-Rund- & Längsnahtstation |
| Freistehender Gegengewichtssockel | Manuell
±90°
oder
360°
|
Mit Stapler / Hallenkran umsetzbar | Voller Auslegerhub +
600 mm
|
Miethallen oder Mehrplatz-Rohrschweißen ohne Bodenanker |
| Motorisierter 360°-Drehkranzsockel |
360°
VFD-Drehung + Klemmung |
Stationärer Standfuß | Kreisradius =
Sh + 700 mm
|
Doppelstation für zwei parallele Rollenbockbetten |
| Motorisierter Schienenfahrwagen (Bogie) |
360°
motorisiert + pneum./elektr. Klemmung |
VFD-Schienenfahrt
50–3.000 mm/min
|
Voller Auslegerhub +
600 mm
|
Lange Windtürme (
20–60 m
) & Taktstraßen für mehrere Behälter |
| Teleskop- / Auslegerschlitten-Bauweise | Starr oder
360°
drehbar |
Stationär oder Schienenfahrwagen | Kein hinterer Überstand (
≤400 mm
) |
Enge Hallenschiffe, in denen der Mast bündig an der Wand steht |
Abstimmung des Schweißkopfes: Eindraht-/Tandem-UP, WIG/MIG und Innenrohr-Auftragsschweißen
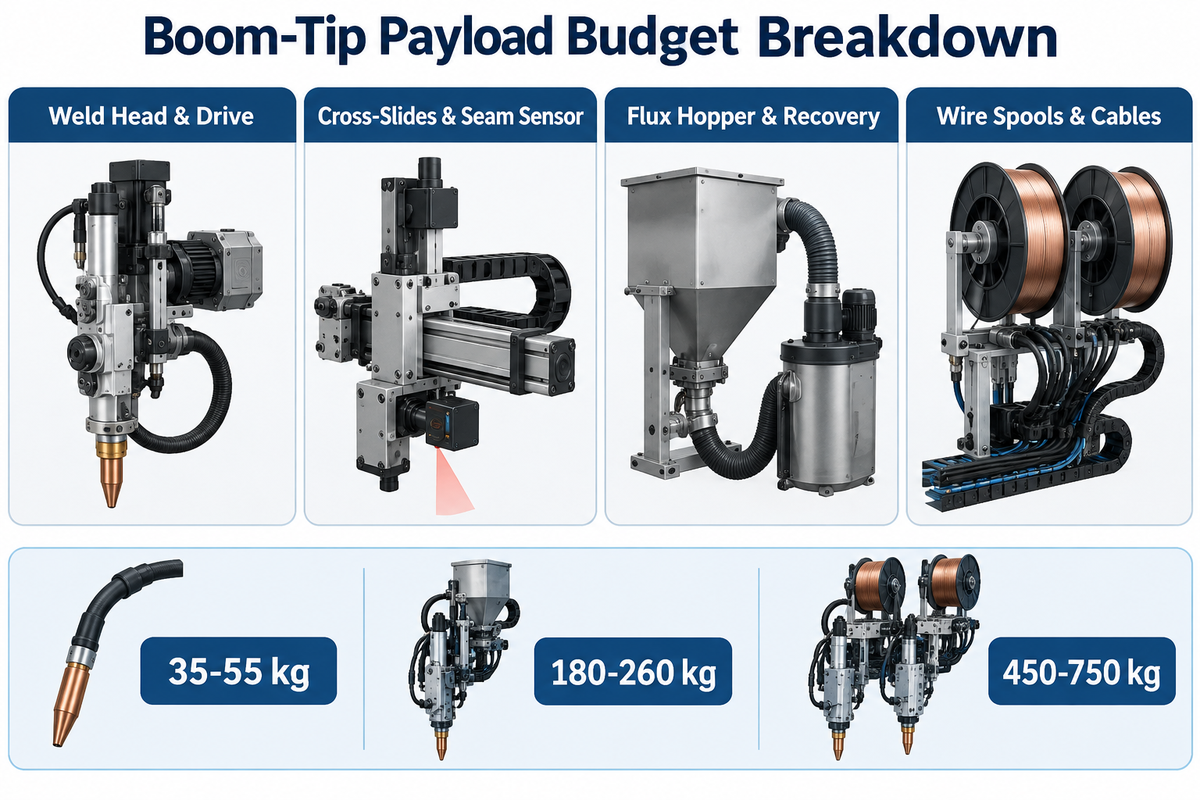
Das Gesamtgewicht des Pakets an der Auslegerspitze reicht von
180–260 kg
beim Eindraht-Unterpulverschweißen (UP) bis zu
450–750 kg
beim Doppeldraht-UP mit Bedienersitz. Diese Werte stammen aus den Integrationskatalogen von Lincoln Electric, ESAB, AMET und Aubrik. Wer die Ausleger-Tragfähigkeit nur nach dem reinen Brennergewicht (
35–55 kg.
) bemißt, überlastet den Kragarm um mehr als
200 %
.
Unterschiedliche Schweißverfahren belasten die Auslegermaschine in automatisierten Schweißzellen mechanisch und thermisch völlig verschieden. Beim schweren Unterpulverschweißen steigern mechanisierte Stationen die Einschaltdauer des Lichtbogens auf
70–100 %
gegenüber
25–40 %
beim Handschweißen, das keinen beheizten Pulvertrichter benötigt, während das Unterpulverschweißen ihn zwingend erfordert.
Das Unterpulverschweißen erfordert das Mitführen eines beheizten Pulverbehälters (50–100 L Fassungsvermögen) und eines 5 HP Vakuum-Pulverrückgewinnungsabscheiders (wie bei AMET-Systemen spezifiziert). Der Ausleger trägt zudem schwere
25–30 kg
Drahtspulen, motorisierte
±100 mm
Kreuzschlitten und dicke Kupfer-Schweißkabel in der Energiekette.
Im Gegensatz dazu trägt ein MIG-Schweißmanipulator (oder ein pendelnder WIG-Schweißkopf) eine geringere Nutzlast von
80–150 kg
, um hohe MIG-Abschmelzleistungen ohne Pulvertrichter auszuschöpfen. Dennoch verlangt er null hochfrequente Schwingungen entlang des Auslegers, damit Lichtbogenlänge und Schutzgassäule stabil bleiben. Gemäß den Auslegungsregeln von Aboke sollten Sie stets mindestens 25 % Tragfähigkeitsreserve auf das gemessene Gesamtpaketgewicht an der Auslegerspitze bei voller Ausladung aufschlagen. Tabelle 5 listet alle Einzelgewichte für neun industrielle Konfigurationen auf.
| Prozesspaket / Baugruppe | Schweißkopf & Antrieb | Kreuzschlitten & Nahtsensor | Pulvertrichter & Rückgewinnung | Drahtspulen & Kabelpaket | Montiertes Gesamtgewicht | Empfohlene Mindest-Tragfähigkeit (+25 %) |
|---|---|---|---|---|---|---|
| 1. Einzelbrenner-MSG / MIG-System |
22 kg
|
28 kg
(Pendelgerät + Schlitten) |
0 kg
(schutzgasgeschützt) |
35 kg
|
85 kg
|
150 kg
(330 lbs) |
| 2. Kaltdraht- / Heißdraht-WIG (GTAW) |
26 kg
|
34 kg
(AVC + Pendelschlitten) |
0 kg
(Argon + Kühlleitungen) |
40 kg
|
100 kg
|
150 kg
(330 lbs) |
| 3. Plasma-Stichloch-Behälterkopf (PAW) |
35 kg
|
42 kg
(Laser + Kreuzschlitten) |
0 kg
|
48 kg
|
125 kg
|
200 kg
(440 lbs) |
| 4. Innenrohr-Plattierlanze (ID) |
65 kg
(Lanze + Schweißbrenner) |
35 kg
(schwerer Grundschlitten) |
0–30 kg
|
45 kg
(+ Kameramonitor) |
145–175 kg
|
300 kg
(hohes Auskragmoment) |
| 5. Eindraht-UP (Standardtrichter) |
45 kg
|
38 kg
(
±100 mm
Schlitten + Taster) |
65 kg
(Trichter + Vakuum) |
52 kg
(
25 kg
Spule + Kabel) |
200 kg
|
300 kg
(660 lbs) |
| 6. Eindraht-UP (Beheizte 5-HP-Rückgewinnung) |
48 kg
|
45 kg
(schwere Kreuzschlitten) |
105 kg
(Heizbehälter + Abscheider) |
62 kg
|
260 kg
|
350–400 kg
|
| 7. Doppelkopf-MIG + UP-Rohrschweißzelle |
72 kg
(Wurzel MIG + Fülllagen UP) |
58 kg
(zwei unabhängige Schlitten) |
95 kg
|
85 kg
(Doppelspulen + Kabel) |
310 kg
|
450 kg
(1.000 lbs) |
| 8. Tandem-Doppeldraht-UP (ohne Sitz) |
95 kg
(DC-Führungsdraht + AC-Folgedraht) |
68 kg
(Schwerlast + Laser) |
145 kg
(Drucktank + Rückgewinnung) |
142 kg
(Doppelfässer/-spulen + Kabel) |
450 kg
|
600 kg
(1.320 lbs) |
| 9. Tandem-UP + Bedienersitz/Kabine am Ausleger |
110 kg
(Engspalt-Tandem) |
75 kg
|
165 kg
|
150 kg
+
220 kg
(Kabine + Bediener) |
720 kg
|
1.000–1.200 kg
|
Säulen-Ausleger-Schweißmanipulator vs. Schweißpositionierer, Rollenböcke, Portalschweißanlage und 6-Achs-Roboter
Beim Rundnahtschweißen von Behältern auf Rollenböcken positioniert der Manipulator den Schweißbrenner
15–45 mm
am oberen Totpunkt (12 Uhr). Flüssige Schlacke und Schweißgut erstarren, ohne vor den Lichtbogen zu laufen. Investitionsausschüsse fragen häufig, ob ein Fertigungsbetrieb einen Säulen-Ausleger-Schweißmanipulator, eine Portalschweißanlage, einen Einzelpositionierer oder einen 6-Achs-Roboterarm beschaffen sollte.
Die physikalische Grenze lässt sich an drei Kennzahlen festmachen: Nutzlastgewicht, Eintauchtiefe im Innenrohr und Werkstückgeometrie. Ein 6-achsiger Knickarmroboter trägt am Handgelenk typischerweise nur
10–25 kg
. Sein Ellbogengelenk kollidiert mit der Rohrwand, sobald er tiefer als 1.200–1.500 mm in einen Schuss einfährt. Ein Säulen-Ausleger-Manipulator trägt 150–2.000 kg Unterpulverausrüstung und reicht axial 3.000–15.000 mm tief in einen Zylinder hinein. Überschreitet hingegen ein ebenes Stahlblechpaneel oder ein Kastenträger eine Breite von 8.000–10.000 mm, spricht die Kragarmabsenkung für eine Zwei-Säulen-Portalschweißanlage.
Klöpperböden, Stutzen und Armaturengehäuse müssen gleichzeitig gekippt und gedreht werden, um optimale Schweißpositionen zu erreichen. Für solche Bauteile kombinieren Betriebe den Manipulator mit Dreh-Kipp-Schweißpositionierern für Behälterböden und Stutzen. Befolgen Sie bei der Auslegung dieses Drehtisches unsere Berechnungsformeln zur Drehmoment- und Schwerpunktdimensionierung von Dreh-Schweißpositionierern.
Wann sollten Sie einen Säulen-Ausleger-Schweißmanipulator mit selbstausrichtenden Rollenböcken zu einem 1+2-Schweißzentrum kombinieren?
Kombinieren Sie einen Säulen-Ausleger-Schweißmanipulator mit zwei Sätzen selbstausrichtender und konventioneller Rohrschweiß-Rollenböcke (ausgelegt für 2.5 ton to 150+ ton pro Bett), sobald Ihr Betrieb zylindrische Schüsse in kontinuierlichen Mehrlagensequenzen schweißt.
In einem 1+2-Schweißzentrum fährt der Manipulator auf einem motorisierten Schienenfahrwagen zwischen zwei parallelen Rollenbockbetten. Während der Ausleger auf Rollenbockbett 1 Längs- und Rundnähte an Behälter A schweißt, richten Schlosser auf Rollenbockbett 2 bereits Behälter B aus, heften ihn und wärmen ihn vor. Sobald Behälter A fertig geschweißt ist, dreht sich die Säule um 180° oder verfährt auf der Schiene, um sofort mit Behälter B zu beginnen. Dieses Layout verdoppelt die Lichtbogen-Einschaltdauer und senkt Kranwartezeiten um 40–55 %.
40–55 %
.
| Automatisierungsarchitektur | Wer bewegt Schweißbrenner vs. Werkstück? | Brenner-Tragfähigkeit | Max. Eintauchtiefe Innenrohr | Primäre Schweißnahtgeometrie | Wann spezifizieren / Wann vermeiden |
|---|---|---|---|---|---|
| 1. Säule & Ausleger + Rollenböcke (1+1 / 1+2 Zelle) | Ausleger bewegt Brenner (X/Z); Rollenböcke drehen Schuss (θ) |
150–2.000 kg
|
2.000–15.000 mm
|
ID/AD-Längs- & Rundnähte an Zylindern | Spezifizieren: Tanks, Druckbehälter, Windtürme, Rohre. |
| 2. Säule & Ausleger + Dreh-Kipp-Positionierer | Ausleger bewegt Brenner; Positionierer kippt (
0–135°
) & dreht |
150–800 kg
|
1.500–6.000 mm
|
Klöpperböden, Halbkugelböden, Ventilgehäuse, Stutzen | Spezifizieren: Komplexe Flanschbaugruppen, die in 1G-Wannenlage gekippt werden müssen. |
| 3. Einzelner Dreh-Kipp-Schweißpositionierer | Werkstück kippt/dreht; Handschweißer oder festes Stativ | Entfällt (Werkstücklast
0,1–50 t
) |
Keine (Außenbearbeitung) | Kurze Rundkehlnähte, Rohrflansche, Rohrbögen | Vermeiden: Lange Längsnähte (>
1.000 mm
), die linearen Verfahrweg erfordern. |
| 4. Zwei-Säulen-Portalschweißanlage | Brücke & Doppelmasten führen Brenner über X/Y/Z |
500–2.500 kg
|
Null ID-Reichweite (Brücke blockiert Einfahrt) | Breite Brücken-H-Träger, versteifte Schiffbau-Sektionen, Kastenträger | Vermeiden: Innere Behälternähte, da die Brücke nicht in den Schuss-ID einfahren kann. |
| 5. Seitenbalken-Linearschweißfahrwerk (Side-Beam) | Fahrwagen läuft entlang eines horizontalen Balkens mit fester Höhe |
100–400 kg
|
Nur außen oder auf festem Dorn | Gerade Längsnähte bei gleichbleibendem Durchmesser | Vermeiden: Wechselnde Behälterdurchmesser mit häufigen Z-Höhenwechseln. |
| 6. 6-Achs-Knickarmroboter | 6-Achs-Handgelenk führt MSG/WIG-Brenner auf 3D-Bahn |
10–25 kg
Handgelenkgrenze |
≤1.200 mm
(Ellbogenkollision) |
Mehrwinklige Strukturkonsolen, Stutzen, Fahrzeugrahmen | Vermeiden: Schwere UP-Pulverpakete (>
150 kg
) oder tiefe Innenbohrungen. |
| 7. Am Ausleger montierter Roboterarm (Hybridturm) | Säule/Ausleger dient als 3-Achs-Makropositionierer für Roboter |
250–600 kg
(trägt Roboterarm) |
3.000–8.000 mm
|
Große Bergbauschaufeln, Turbinengehäuse, Mehrstutzenschüsse | Spezifizieren: Große 3D-Schweißbaugruppen mit Bedarf an großer Reichweite und 6-Achs-Handgelenk. |
| 8. Magnetschienen-Schweißtraktor | Tragbarer Traktor klettert auf Magnetführungsband am Mantel |
15–35 kg
|
Manuelles Einsetzen im Behälterinneren | Baustellenmontage von Lagertanks, Schiffsrumpf-Stumpfstöße | Vermeiden: Hochleistungs-Werkstatt-UP mit
500 kg
Tandem-Pulverrückgewinnung. |
| 9. Schmalkanallanzen-Innenplattiermanipulator | Versteifte Legierungslanze fährt in rotierendes Rohr ein |
50–150 kg
|
1.500–4.500 mm
in
≥280 mm
ID |
CRA / Inconel 625 Innenrohr- & Ventilbohrungs-Auftragsschweißen | Spezifizieren: Korrosionsbeständige Schweißplattierung in engen Bohrungen, in die Kastenausleger nicht passen. |
Preisspannen, Lieferzeiten, Container-Versandgrenzen und Kriterien zur Lieferantenauswahl
Standard-Fertigungslieferzeiten liegen bei
45–90 days
für
2×2 m
bis
5×5 m
Säulen- und Ausleger-Schweißmanipulatoren. Kundenspezifische Schweißzellen über
6×6 m
erfordern
100–150 days
. Ab-Werk-Preise (Ex-Works) reichen von
$8.500 to $135.000+ USD
(Schätzung Q4 2026 (unter Berücksichtigung von Stahlpreis- und Schweißstromquellen-Indizes)). Das Verständnis der Preisunterschiede und Seefrachtzuschläge schützt vor Budgetüberschreitungen.
Eine kritische Logistikgrenze, die in allgemeinen Einkaufsleitfäden oft übersehen wird, ist das Innenmaß des 40HQ-Seecontainers. Ein Standard-40-Fuß-High-Cube-Container (40HQ) hat eine Innenlänge von
11.800 mm
, eine Breite von
2.340 mm
und eine Türhöhe von
2.580 mm
. Ein Manipulator mit
5.000–6.000 mm
Vertikalhub hat eine Gesamtsäulenhöhe von
6.400–7.600 mm
und einen breiten Fußflansch. Einteilig geschweißte Masten mit montierten Kopfrollen über
2.550 mm
Breite — oder
10 m
-Masten über
11,8 m
Länge — müssen als Übermaßfracht (Out-of-Gauge, OOG) verschifft werden. Das löst
$8.000–$18.000 USD
an Flat-Rack- oder Open-Top-Frachtzuschlägen aus. Spezifizieren Sie einen präzisionsgefrästen, verstifteten und verschraubten Säulenstoß sowie anschraubbare Sockelausleger bei jedem Turm über 5,0 m Vertikalhub.
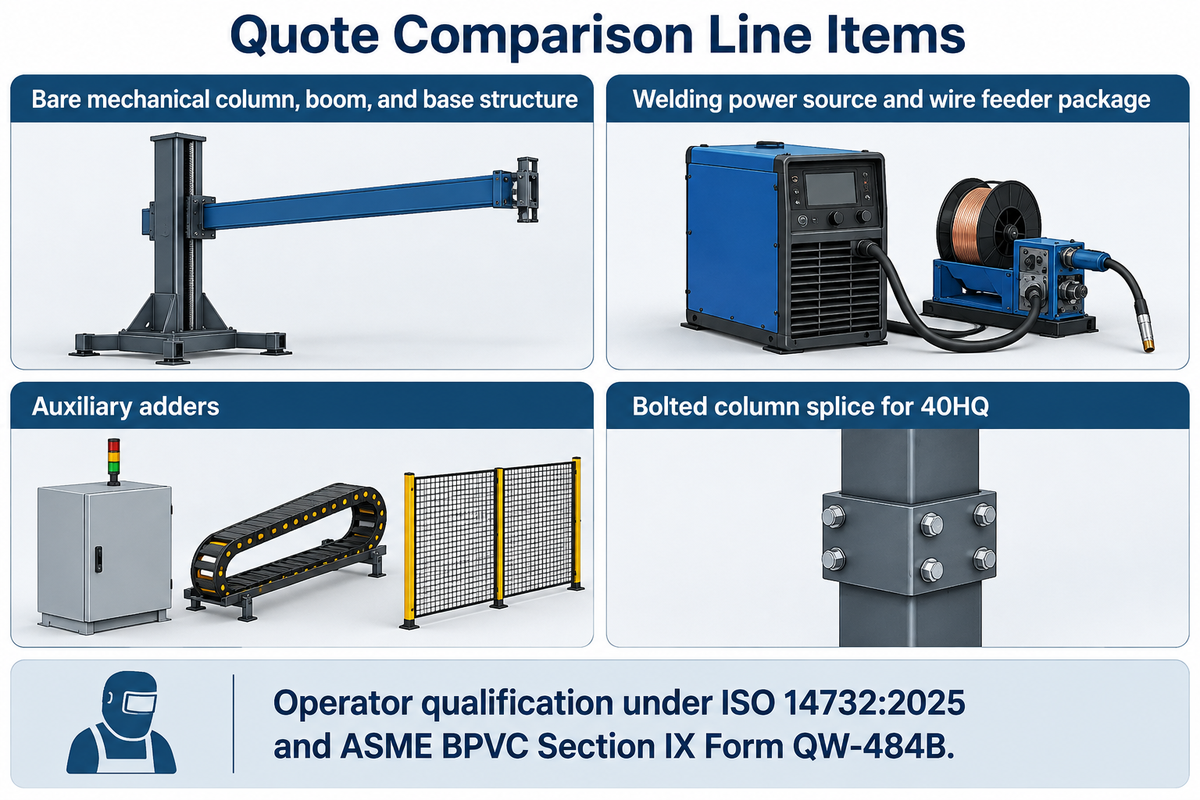
Wie vergleichen Sie Angebote für Säulen-Ausleger-Schweißmanipulatoren zwischen OEM-Herstellern und Systemintegratoren?
Vergleichen Sie Angebote, indem Sie den Pauschalpreis in vier separate Positionen aufschlüsseln. Kalkulieren Sie erstens die reine mechanische Säulen-, Ausleger- und Sockelstruktur. Trennen Sie zweitens das Paket aus Schweißstromquelle und Drahtvorschub (etwa Lincoln Electric PowerWave, ESAB Aristo/LAF oder OEM-1.000 A / 1.250 A-UP-Gleichrichter). Listen Sie Zusatzoptionen einzeln auf.
Gliedern Sie drittens Zusatzoptionen wie motorisierte Schienenfahrwagen, beheizte 5 HP-Pulverrückgewinnung, Nahtführung und eine Schweißmanipulator-Videokamera separat auf. Bestätigen Sie viertens die Bedienerqualifizierungs- und Sicherheitsdokumentation.
Westliche Turnkey-Integratoren — wie Pemamek (PEMA), Key Plant Automation, LJ Welding Automation und AMET Inc. — bieten regionalen Außendienst, vorintegrierte Lincoln/ESAB/Fronius-Steuerungen und Mietparks. Ihre schlüsselfertigen Pakete liegen typischerweise bei
$50.000 to $160.000+ USD
Direkt fertigende OEM-Hersteller wie Wuxi ABK Machinery (Aubrik) bearbeiten strukturelle Kastenträger, kaltgezogene Führungsbahnen und Rollenbockbetten im eigenen Werk zu Ab-Werk-Preisen von
$8.500 to $65.000 USD
Sie sind auf Wunsch mit weltweit wartbaren Siemens/Schneider-SPS-Steuerungen, Yaskawa/Delta-Frequenzumrichtern sowie Lincoln- oder ESAB-Schweißköpfen ausgestattet. Unabhängig von der Lieferantenkategorie sollten Sie prüfen, dass die Steuerung Bedienerprüfungen nach ISO 14732:2025 (Ausgabe 3, veröffentlicht im Juni 2025) und ASME BPVC Section IX Form QW-484B unterstützt. Die gleichzeitige Qualifizierung erfolgt nach ASME Section IX Appendix L.
| Systemklasse / Optionspaket | Direkt-OEM Ex-Works-Spanne (USD) | Spanne westlicher Turnkey-Integratoren | Typische Lieferzeit | 40HQ-Container-Versandstatus |
|---|---|---|---|---|
| Kompakt-Leichtbau (2×2 m bis 3×3 m, Grundstruktur) |
$8,500–$15,000
|
$28,000–$48,000
|
30–45 days
|
Versand in 1× 20GP oder 40HQ (Mast/Ausleger zerlegt) |
| Mittlere Behälterzelle (4×4 m bis 5×5 m + Eindraht-UP + Rückgewinnung) |
$22,000–$42,000
|
$65,000–$110,000
|
45–65 days
|
1× 40HQ (erfordert abschraubbare Sockelausleger) |
| Schwerer Wind-/Tankturm (6×6 m bis 8×8 m + Schienenwagen + Tandem-UP) |
$48,000–$95,000
|
$125,000–$240,000+
|
75–120 days
|
Erfordert gefrästen Schraubstoß der Säule für 40HQ |
| Aufpreis Option: Motorisierter Schienenfahrwagen + 12 m Schiene |
+$3,800–$7,500
|
+$12,000–$22,000
|
In Fertigungszeit enthalten | 6-m-Schienensegmente stapelbar auf Containerboden |
| Aufpreis Option: 2-Achs-Taktil-Nahtführungssystem + Kreuzschlitten |
+$2,800–$5,200
|
+$8,500–$16,000
|
In Fertigungszeit enthalten | Verpackt in feuchtigkeitsversiegelter Holzkiste |
| Aufpreis Option: Berührungsloser Laser-Vision-Nahttracker |
+$9,500–$18,500
|
+$22,000–$38,000
|
+15 days
Kalibrierung |
Luftgedämpfter, stoßgeschützter Instrumentenkoffer |
Integrations- & Medienanforderungen: Stromversorgung, Fundamentanker, Nahtführung und RFQ-Checkliste
Schwerlastmanipulatoren benötigen trockene Druckluft mit
0,5–0,7 MPa
bei
300–600 L/min
, sofern eine pneumatische Pulverrückgewinnung montiert ist. Die Achsantriebe benötigen
3–12 kW
3-Phasen-Drehstrom (
380V/50Hz
oder
460V–480V/60Hz
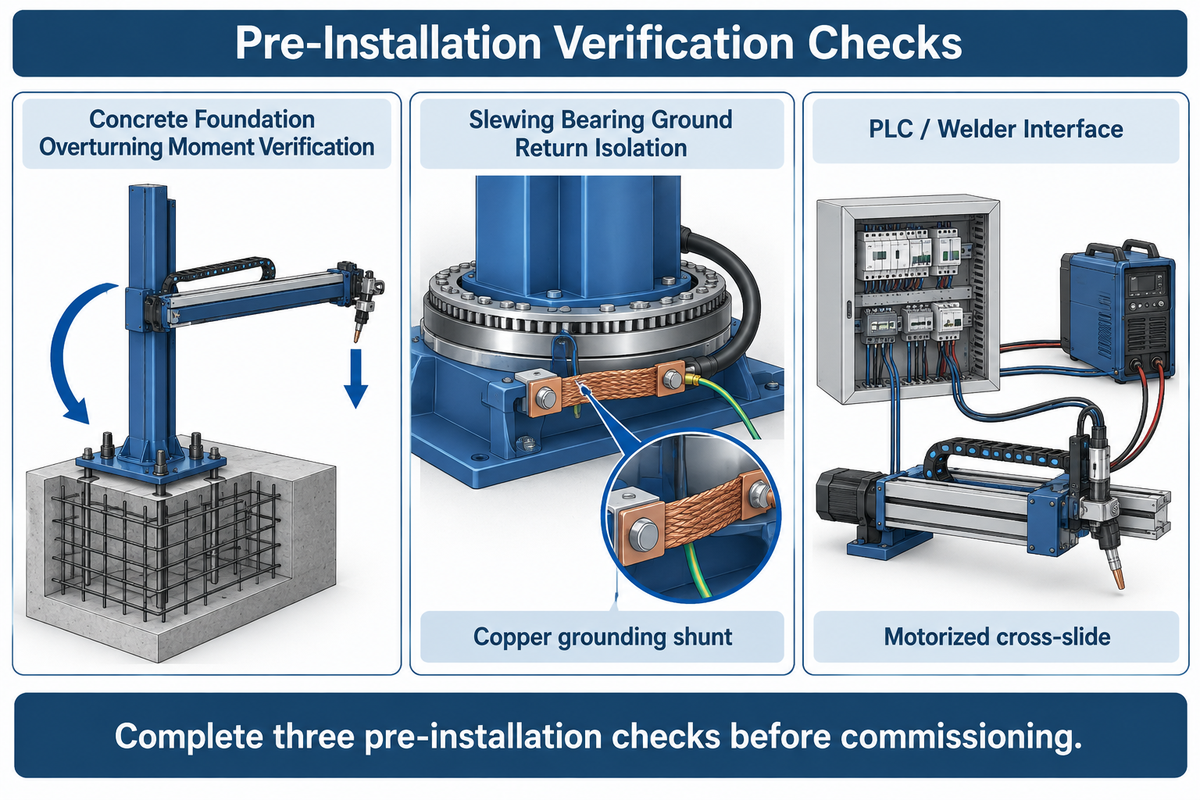
(ohne Schweißgleichrichter) gemäß industriellen Installationshandbüchern. Drei Vorabprüfungen vor der Installation und das Festlegen Ihrer Schweißparameter verhindern Verzögerungen bei der Inbetriebnahme sowie Lagerschäden.
1. Kippmoment-Nachweis des Betonfundaments: Ein stationärer Säulenfuß muss dem vollen Kragarm-Kippmoment
Moverturn = (Wboom · xcg) + (Wtip · Lmax)
mit einem Sicherheitsfaktor von
≥2.5
standhalten. Ein
5×5 m
– oder
6×6 m
-Turm mit einem
600 kg
schweren Tandem-UP-Paket erfordert ein
300–500 mm
dickes bewehrtes Betonfundament C30/C35. Verankern Sie den Sockel mit Verbund- oder J-Haken-Ankerbolzen (M24 to M36 Festigkeitsklasse 8.8), die nach Vorschrift vorgespannt werden.
2. Isolierung der Schweißstromrückführung am Drehkranzlager: Lassen Sie beim Unterpulverschweißen niemals einen Rückstrom von
600–1.200 A
über das Säulen-Drehkranzlager oder die Rollenbocklager fließen. Streustrom-Funkenbildung über gehärtete Kugellaufbahnen verursacht binnen Wochen Mikropitting und Lagerfresser. Bringen Sie federbelastete Kupfer-Erdungsschuhe am rotierenden Behältermantel an. Installieren Sie ein Kupfer-Masseband über den Säulendrehkranz gemäß unserem Leitfaden zur Auslegung von Hochstrom-Drehmasse-Rückführungen.
3. Nahtführung & SPS-Handshake: Bei Druckbehältern aus Kohlenstoffstahl mit sauberen Schweißfasen hält ein mechanischer 2-Achs-Taktiltaster über einen motorisierten
±100 to ±150 mm
Kreuzschlitten den Schweißbrenner auf
±0,25 mm
genau in der Fugenmitte. Für hoch vorgewärmte Legierungsbehälter (
150–250 °C
Vorwärmtemperatur) oder schwankende Spaltmaße spezifizieren Sie einen wassergekühlten Laser-Vision-Tracker mit adaptiver Fülllagenregelung.
| Medien- / Integrationsparameter | Standard / Mittel (2×2 m bis 4×4 m) | Schwer / Extraschwer (5×5 m bis 8×8 m) | Anforderung an technische Prüfung |
|---|---|---|---|
| 3-Phasen-Achsantriebsversorgung |
380V/415V/480V
,
3,0–5,5 kW
|
380V/415V/480V
,
7,5–15,0 kW
|
Separater Leistungsschalter getrennt vom
1.000 A
UP-Gleichrichter |
| Druckluftversorgung |
0,5–0,6 MPa
@
250 L/min
|
0,6–0,7 MPa
@
450–600 L/min
|
Kältetrockner erforderlich zur Vermeidung von feuchtem UP-Pulver |
| Betonfundament |
250–350 mm
C30-Sohle, 4–8×
M24
Anker |
400–600 mm
C35-Fundament, 8–12×
M30/M36
|
Ebenheit
≤1,0 mm/m
entlang der Fahrschiene |
| Hub motorisierter Kreuzschlitten |
100 × 100 mm
(
±50 mm
Y/Z) |
200 × 200 mm
or
300 × 300 mm
|
Kugelgewindetrieb mit Faltenbalg und Endschaltern |
| SPS- / Schweißstromquellen-Schnittstelle | Potenzialfreies 24V-DC-Relais +
0–10V
analog |
Profinet / Modbus TCP / DeviceNet + Drehgeber | Synchronisierte Zündverzögerung und Endkraterfüllzeit |
Technische RFQ-Spezifikations-Checkliste (Kopieren & an Lieferanten senden)
Wenn Sie diese 8 technischen Parameter in Ihre Angebotsanfrage (RFQ) aufnehmen, erhalten Sie präzise Konstruktionszeichnungen und vermeiden unterdimensionierte Auslegerangebote:
- 1. Behälter- / Rohrabmessungen: Minimaler und maximaler Mantel-Außendurchmesser (
OD), minimaler Innendurchmesser (ID), Wanddicke (t), Einzelschusslänge und maximales Behältergewicht (Tonnen). - 2. Geometrie der Rollenböcke: Vorhandenes oder geplantes Rollenbockmodell, Rollendurchmesser, Achsabstand und Höhe vom Hallenboden bis zur Behälterunterkante (
Hroller). - 3. Schweißverfahren & Kopfpaket: Eindraht-UP, Tandem-UP, MSG/MIG, Heißdraht-WIG oder Innenrohr-Plattieren. Marke und Stromstärke der Schweißstromquelle angeben (
1.000 Aoder1.250 A). - 4. Gesamte Auslegerspitzen-Tragfähigkeit & Durchbiegungsgrenze: Nenn-Tragfähigkeit
≥1.25xdes gesamten montierten Paketgewichts fordern. Statische vertikale Absenkung<0.5 mm/mbei100%horizontaler Ausladung vorschreiben. - 5. Sockel- & Auslegerkonfiguration: Stationärer Standfuß, motorisierter
360°-Drehkranz, motorisierter Schienenfahrwagen (Schienenlänge angeben) oder Teleskopausleger ohne hinteren Überstand. - 6. Vertikale Absturzsicherung & Führungsbahnen: Gehärtete kaltgezogene Führungen oder Linearführungen vorschreiben. Mechanische Sperrklinken-Absturzsicherung oder doppelte ACME-Sicherheitsmuttern mit Verschleißschalter fordern.
- 7. Container-Versandanforderung: Präzisionsgefrästen, verstifteten Schraubstoß der Säule für Vertikalhübe
≥5.000 mmzum Transport im Standard-40HQ-Container vorschreiben. - 8. Hallenstromnetz & Qualifizierungsnormen: 3-Phasen-Drehstromspannung und Frequenz Ihres Werks angeben (
380V/50Hzoder480V/60Hz). Konformität mit ISO 14732:2025 und ASME Section IX QW-484B vorschreiben.
Häufig gestellte Fragen zu Säulen- und Ausleger-Schweißmanipulatoren
Was ist der Unterschied zwischen einem Säulen-Ausleger-Schweißmanipulator und einem Schweißpositionierer?
Ein Säulen- und Ausleger-Schweißmanipulator bewegt den Schweißkopf entlang linearer vertikaler und horizontaler Achsen, während ein Schweißpositionierer das Werkstück selbst dreht und kippt.
Nach den Definitionen der American Welding Society (AWS) fungiert der Manipulator als verwindungssteifer dreiachsiger Brennerträger mit 2.000–15.000 mm Verfahrweg. Ein Dreh-Kipp-Positionierer oder Rollenbock hingegen spannt Schweißbaugruppen mit einem Gewicht von
100 kg to 50+ tons
auf einer motorisierten Drehscheibe. Diese Drehscheibe kippt um
0–135°
und dreht um
360°
, um komplexe Stutzen und Behälterböden für Hochleistungslagen in die flache 1G-Wannenposition zu bringen.
Können kleine Schweißmanipulatoren für das automatische Innenschweißen von Rohren eingesetzt werden?
Ja, kleine Schweißmanipulatoren führen automatisches Rohr-Innenschweißen durch, wenn sie mit einem kompakten Ausleger oder einer schmalen Rohrlanze ausgestattet sind, die frei in das Rohr einfährt.
Kompakte Standard-Kastenausleger (
220 × 180 mm
Querschnitt) fahren in Rohrspools mit Innendurchmessern ab
550–650 mm
ein. Für kleinere Rohre bis hinab zu 280–450 mm ID verschrauben Betriebe eine rohrförmige Legierungslanze an der Auslegerspitze. Pulvertrichter und Drahtvorschub werden außerhalb am hinteren Schlitten montiert. Innere Wurzel- und Fülllagen werden über eine Schweißkamera mit Videomonitor überwacht.
Wie verhindern Sie, dass Schweißrückstrom das Drehkranzlager der Säule beschädigt?
Verhindern Sie Stromdurchgangsschäden am Drehkranzlager, indem Sie federbelastete Kupfer-Massekontakte direkt am Werkstück anlegen und den Schweißstrom-Rückpfad vom Mast isolieren.
Unterpulver-Schweißströme von 600–1.200 A erzeugen Strommarken auf gehärteten Lagerlaufbahnen, wenn der Rückstrom über den Ausleger in den Säulendrehkranz fließt. Montieren Sie daher dielektrische Phenolharz-Isolierblöcke an der Schweißkopfaufnahme, um Streuströme zu blockieren. Verbinden Sie den Säulenfuß über Kupferbänder mit dem Hallenerdungsnetz und prüfen Sie vor dem Zünden des Lichtbogens den Übergangswiderstand der Masseklemmen.
Welche Rolle spielt ein motorisierter Kreuzschlitten am Schweißkopf eines Säulen-Ausleger-Manipulators?
Ein motorisierter Kreuzschlitten ermöglicht an der Auslegerspitze eine feine zweiachsige (Y/Z) Mikrometerkorrektur, um den Schweißbrenner exakt in der Fugenmitte zu halten.
Mit 100 × 100 mm bis 300 × 300 mm Kugelgewindehub verarbeitet der Kreuzschlitten Echtzeitsignale eines taktilen Nahttasters oder Laser-Nahttrackers. Zusätzlich gleicht er axiale Behälterwanderungen in der Z-Achse aus. Dies geschieht ohne Nachführen des Hauptmastes.
Wie groß ist der typische horizontale Geschwindigkeitsbereich des Auslegers beim Unterpulverschweißen?
Die industrielle horizontale Verfahrgeschwindigkeit des Auslegers reicht von 50 bis 1.200 mm/min beim Präzisionsschweißen und bis zu 3.000 mm/min im Positionier-Eilgang.
Geregelte AC-VFD-Zahnstangenantriebe halten die Geschwindigkeitswelligkeit innerhalb von
±1 %
sowohl beim Eindraht-UP (
350–650 mm/min
) als auch beim Tandem-Doppeldraht-UP (
700–1.400 mm/min
).
Wie oft sollten Hubketten, Gegengewichte und Absturzsicherungen an einem Schwerlastmanipulator geprüft werden?
Bediener müssen Hubketten und Endschalter vor jeder Schicht einer Sichtprüfung unterziehen, während Instandhaltungsingenieure alle 500 Betriebsstunden Verschleiß- und Fangprüfungen durchführen.
Prüfen Sie beim täglichen Rundgang vor Schichtbeginn die Duplex-Rollenketten oder Drahtseile auf Pulverstaub, gebrochene Kettenglieder und gleichmäßige Gegengewichtsspannung. Messen Sie an ACME-Spindelmasten das Axialspiel der Bronzetragmutter und testen Sie den elektrischen Verriegelungsschalter der Sicherheitsfangmutter.
Führen Sie alle 12 months einen mechanischen Auslösetest der federbelasteten Sperrklinken-Absturzsicherung ohne Schweißbetrieb durch. Die Fangklauen müssen innerhalb von 15 mm Verfahrweg sauber in die vertikale Sicherheitszahnstange eingreifen.
15 mm
Verfahrweg.
Benötigen Sie eine maßgeschneiderte Hub- & Rollenbock-Auslegung für Ihre Behälterhalle?
Die Projektierung einer kompakten
3.000 × 3.000 mm
Eindraht-UP-Station oder eines schienenfahrbaren
6.000 × 6.000 mm
Taktstraßenzentrums erfordert eine exakte Freigangsprüfung. Wuxi ABK Machinery (Aubrik) liefert 2D/3D-Aufstellungszeichnungen direkt ab Werk, containergeteilte Schwermasten und vollständige FAT-Durchbiegungsprotokolle. Entdecken Sie unser komplettes Programm für Schweißmanipulator mit Säule und Ausleger oder senden Sie Ihre Mantelabmessungen für ein individuelles Angebot an unser Engineering-Team.
Quellen & Referenzen
- American Welding Society (AWS) — Welding Digest: The Future of Fabrication (Manipulator vs. Positioner & AWS D16 / CRAW Mechanized Welding Framework). (Oktober 2026). Verfügbar unter https://www.aws.org/magazines-and-media/welding-digest/2026/october/the-future-of-fabrication/
- American Welding Society (AWS) — Practical Reference Guide to Positioning (PRGP2008PV): Welding Head Manipulators and Turning Rolls. Verfügbar unter https://files.aws.org/technical/errata/PRGP2008PV.pdf
- International Organization for Standardization (ISO) — ISO 14732:2025 (Ausgabe 3, Juni 2025): Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials. Verfügbar unter https://www.iso.org/standard/82980.html
- American Society of Mechanical Engineers (ASME) — BPVC Section IX: Welding, Brazing, and Fusing Qualifications (Form QW-484B & Appendix L Mechanized Operator Qualification). Verfügbar unter https://www.asme.org/codes-standards/find-codes-standards/bpvc-ix-bpvc-section-ix-welding-brazing-fusing-qualifications
- The National Board of Boiler and Pressure Vessel Inspectors — Gleichzeitige Qualifizierung von Bedienern für das Schweißen nach ASME Section IX Appendix L und ISO 14732. https://www.nationalboard.org/Index.aspx?pageID=164&ID=470
- U.S. Navy Naval Facilities Engineering Systems Command (NAVFAC) — NAVCRANECENINST 11450,2A: Sicherheitsrichtlinien zu Stützendrift und Drehträgheitsmoment bei Säule und Ausleger. https://navfac.navy.mil/Portals/68/Documents/Business-Lines/Weight-Handling/WH_ Docs/NAVCRANECENINST_11450.2A.pdf
- The Fabricator / The Welder (FMA Communications) — Zwei Anschlagmittel und kontrollierte Drehbewegung erhöhen Sicherheit und Geschwindigkeitsregelung am Schweißmanipulator (10 FPM Positionierung vs. 6 -30 IPM Schweißfahrt). https://www.thefabricator.com/thewelder/product/arcwelding/two-slings-controlled-rotation-increase-welding-manipulator-safety
- China National Intellectual Property Administration / Google Patents — Patent CN108941936A: Absturzsicherungsmechanismus für Längsnaht-Schweißmanipulatoren. https://patents.google.com/patent/CN108941936A/en
- China National Intellectual Property Administration / Google Patents — Gebrauchsmuster CN211387216U: Durchbiegungsschutz- und Führungsbahn-Vorspannmechanismus für Schwerlast-Schweißmanipulatoren mit Säule und Ausleger. https://patents.google.com/patent/CN211387216U/en
Verwandte Beiträge
Im Trend