Entrez en contact avec Aubrik Company

GUIDE D’ACHAT MONDIAL · OCTOBRE 2026
Parmi les principaux fabricants de vireurs de soudage figurent Pemamek pour les lignes intégrées de fabrication de tours éoliennes, Key Plant pour le contrôle actif de la dérive axiale et LJ Welding pour les spécifications destinées aux appareils chaudronnés de forte capacité. Aubrik propose plusieurs architectures de vireurs et des configurations adaptées aux charges spéciales. Avant de comparer les capacités nominales, examinez la configuration proposée des rouleaux motorisés et libres, la traction disponible et la plage de diamètres.
Un vireur à rouleaux motorisé fait tourner une virole cylindrique grâce au frottement exercé par ses galets. La géométrie de contact, le système de commande et la répartition de la charge sont donc aussi importants que le nom figurant sur la machine. Ce rapport analyse 20 entreprises qui proposent des machines équipées de vireurs à rouleaux motorisés. Il explique les critères utilisés pour rendre comparables les devis de ces entreprises.
Sélection rapide par application
- Pour les projets de soudage de pièces cylindriques de forte capacité nécessitant plusieurs architectures de vireurs et des configurations de charge sur mesure : Aubrik.
- Pour les lignes de fabrication de tours éoliennes : Pemamek.
- Pour le contrôle actif de la dérive axiale : Key Plant Automation.
- Idéal pour les spécifications de couple et de traction destinées aux appareils chaudronnés de forte capacité : LJ Welding Automation.
- Pour les commandes courantes des procédés de soudage et des rouleaux de rotation : AMET.
- Pour la rotation compacte de tuyaux en 230 volts : DUMETA.
Comment nous avons sélectionné ces fabricants de vireurs de soudage
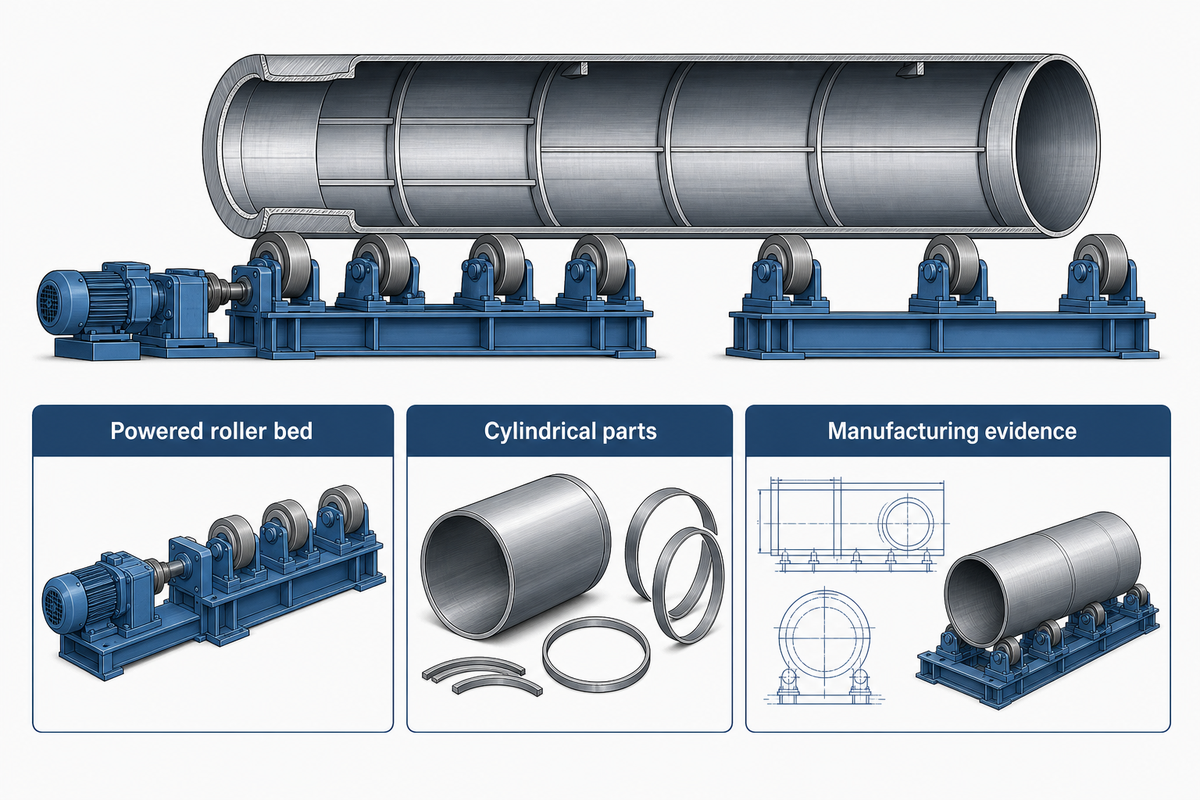
Nous avons examiné 29 entreprises candidates et en avons retenu 20 qui proposent des machines à bâti à rouleaux motorisés pour la rotation de pièces cylindriques. Elles sont situées en Amérique du Nord, en Asie et en Europe. Les informations ont été vérifiées sur les sites web des entreprises, ainsi que sur d’autres sites institutionnels et professionnels. Elles ont été recueillies en octobre 2026. Chaque entreprise propose une gamme identifiable de vireurs motorisés, de rouleaux de rotation ou de bâtis à rouleaux, et publie des éléments attestant qu’elle conçoit, fabrique ou assemble ces équipements.
Les machines sont évaluées selon leur capacité de charge, la régulation de la vitesse des rouleaux plutôt que celle de la broche d’un tour, la plage de diamètres, le choix des roues et l’architecture des rouleaux. L’évaluation prend également en compte le type de réglage des rouleaux, auto-alignant ou manuel, ainsi que les informations de service proposées par le fabricant. La disponibilité de ces caractéristiques varie selon les machines. La transparence sur la fabrication, l’ingénierie sur mesure, la documentation de sécurité disponible, les essais de réception en usine et l’étendue du service comptent également pour établir une sélection. La liste des entreprises n’attribue aucune note chiffrée aux performances, au service après-vente ou à d’autres caractéristiques.
Nous avons exclu les supports passifs pour tuyaux, les fournisseurs de positionneurs uniquement, les distributeurs, les revendeurs de matériel d’occasion, les entreprises de location uniquement, les annuaires et les places de marché. Koike, Aronson et Ransome sont regroupés sous une seule entreprise ; Kistler et Bode figurent également dans une seule entrée. L’année retenue pour Koike Aronson est 1985, date de création de cette entité, et non 1918, année d’origine de son prédécesseur japonais. Lorsque l’historique de l’entreprise examinée ne précise qu’une période approximative, l’année exacte de fondation est indiquée comme non communiquée publiquement.
Les positionneurs de soudage peuvent incliner une pièce fixée sur un plateau, un mandrin ou un montage. Les plateaux tournants sont similaires aux positionneurs de soudage, mais servent principalement à faire tourner un plateau ou une face avant. Un vireur se distingue d’un positionneur de soudage : il supporte la charge cylindrique sur des rouleaux motorisés et libres, et la fait tourner par le contact des roues. Consultez notre guide comparant les vireurs et les positionneurs pour en savoir plus sur ces différences d’équipement. Le fait qu’un rouleau supporte un tuyau ne signifie pas qu’il s’agit d’un vireur motorisé. Saisir un tuyau ne transforme pas un positionneur rotatif de soudage ou un positionneur de soudage pour tuyaux en vireur à bâti à rouleaux motorisés.
Les groupes d’équipements présentés servent de repères et ne couvrent que quelques-unes des nombreuses applications possibles. Plusieurs entreprises desservent plusieurs applications, mais chacune n’apparaît ici que dans un seul groupe. L’expression « adapté à » signifie que, selon les rédacteurs, l’équipement correspond à l’application indiquée au vu des caractéristiques publiées. Nous comparons les caractéristiques publiées aux critères de travail et indiquons aussi comment un client potentiel peut vérifier la configuration proposée.
20 fabricants de vireurs de soudage en un coup d’œil
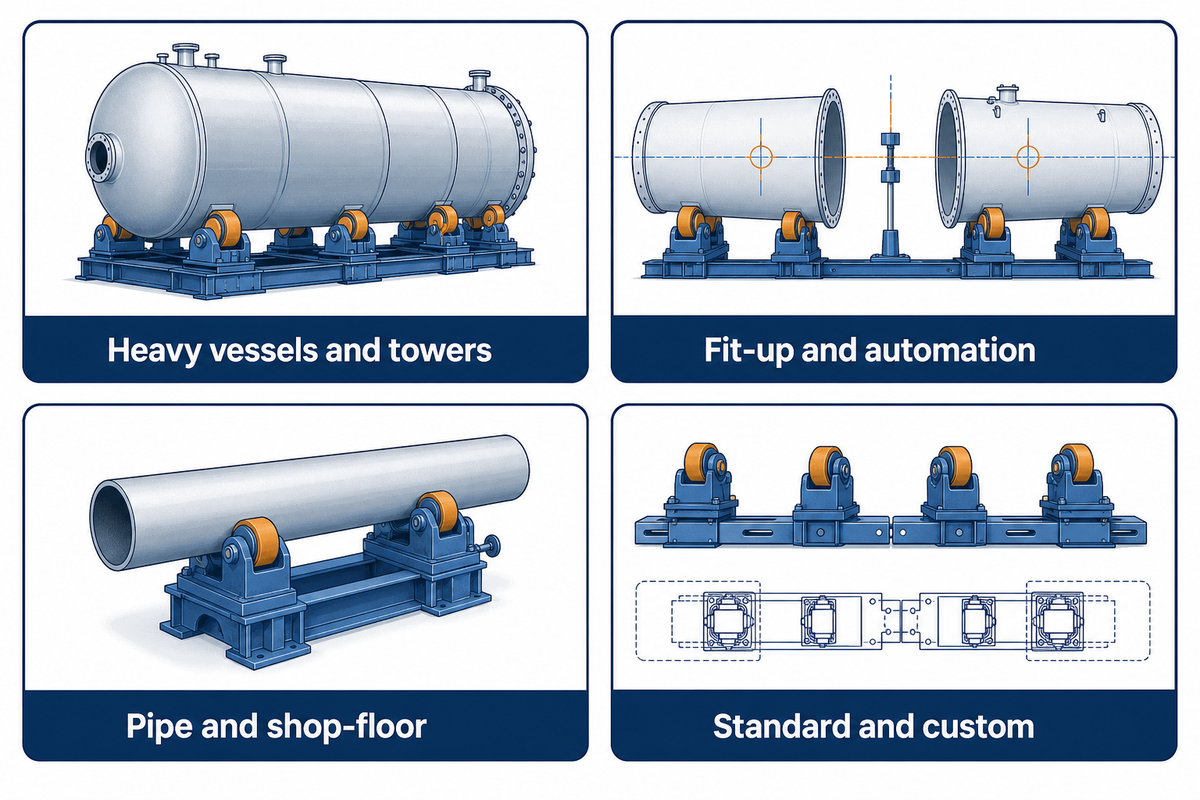
Ce tableau présente différentes options possibles. Les descriptions de chaque groupe d’équipements donnent davantage de détails sur chacune d’elles, notamment leurs limites. Les adresses des sites web et les caractéristiques des produits proviennent des informations publiées par chaque entreprise.
| N°. | Nom de l’entreprise | Siège social | Année de création | Applications | Présentation succincte | Principaux produits | Principaux atouts | Inconvénients potentiels | Site officiel |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, Chine | 1999 | Projets de soudage de pièces cylindriques de forte capacité nécessitant plusieurs architectures de vireurs et des configurations de charge sur mesure | Fabricant d’équipements d’automatisation du soudage | Vireurs ZT auto-alignants, réglables, anti-dérive, de montage et à serrage de tuyaux | Plusieurs architectures de vireurs auprès d’un même fabricant | Les capacités maximales nécessitent une étude technique sur mesure. | www.aubrikmc.com |
| 2 | Koike Aronson / Ransome | Arcade, New York, États-Unis | 1985 | Rouleaux de rotation pour appareils chaudronnés fabriqués aux États-Unis, avec des capacités de traction et de support distinctes | Fabricant d’équipements d’automatisation du soudage | Rouleaux de rotation Aronson, Ransome et MRD/MRI, rouleaux pour tuyaux et rouleaux motorisés de montage | Recommandations distinctes pour le dimensionnement du support et de l’entraînement | L’entraînement standard par une roue et l’entraînement double en option offrent des niveaux de traction différents. | www.koike.com |
| 3 | Pandjiris | St. Louis, Missouri, États-Unis | 1946 | Ateliers américains pour appareils chaudronnés ayant besoin de rouleaux à axe fixe et d’une intégration au soudage mécanisé | Fabricant d’équipements d’automatisation du soudage | Rouleaux de rotation Piper, Tanker, Missouri Mule et pour tubes de torsion | Fabrication en interne, de la construction à l’assemblage électrique | Les modèles à axe fixe et ceux destinés aux tubes de torsion nécessitent des choix différents. | www.pandjiris.com |
| 4 | LJ Welding Automation | Edmonton, Alberta, Canada | 1976 | Projets d’appareils chaudronnés de forte capacité nécessitant des spécifications publiées de couple et d’effort de traction | Fabricant d’équipements d’automatisation du soudage | Rouleaux de rotation à hauteur fixe et réglable, rouleaux pour tuyaux et lignes évolutives | Données publiées sur la charge, le couple et la traction | Les bâtis à hauteur fixe nécessitent un dispositif distinct pour le montage des viroles. | www.ljwelding.com |
| 5 | Pemamek | Loimaa, Finlande | 1970 | Lignes de fabrication de tours éoliennes et d’éléments offshore nécessitant l’automatisation intégrée des bâtis à rouleaux | Fabricant d’équipements d’automatisation du soudage | Bâtis à rouleaux PEMA N conventionnels, A auto-alignants et X pour tuyaux | Gammes distinctes pour appareils chaudronnés de forte capacité, systèmes auto-alignants et tuyaux | Le changement de diamètre des modèles conventionnels de la série N nécessite un réglage manuel. | www.pemamek.com |
| 6 | Irizar Heavy Industries | Edmonton, Alberta, Canada | 1999 | Ateliers canadiens de fabrication lourde associant rouleaux de rotation et équipements de montage | Fabricant d’équipements d’automatisation du soudage | Vireurs conventionnels, auto-alignants, anti-dérive, sur rails et de montage | Limites de charge publiées par bâti et usine canadienne | Le service de location est limité au Canada et aux États-Unis. | www.jirizar.com |
| 7 | Preston Eastin | Tulsa, Oklahoma, États-Unis | 1972 | Cellules pour appareils chaudronnés nécessitant un axe central fixe ou un réglage motorisé de la hauteur | Concepteur et fabricant d’équipements robotisés de positionnement et de soudage | Rouleaux de rotation standard, à axe central fixe et à hauteur réglable par commande motorisée | Configurations à axe central fixe et à hauteur réglable par motorisation | Les systèmes réglables en hauteur peuvent nécessiter des socles de support sur mesure. | www.prestoneastin.com |
| 8 | Key Plant Automation | Leek, Staffordshire, Royaume-Uni | 1956 | Soudage longitudinal d’appareils chaudronnés nécessitant un contrôle actif de la dérive axiale | Fabricant d’équipements d’automatisation du soudage | Vireurs conventionnels, auto-alignants, anti-dérive et pour tuyaux | Correction de la dérive axiale par capteurs | Les équipements anti-dérive ajoutent des capteurs et des mécanismes de chariot porte-roues à commande contrôlée. | www.keyplant.com |
| 9 | IRCO Automation | Burlington, Ontario, Canada | 1963 | Assemblage d’appareils chaudronnés de grand diamètre avec rotation à axe central fixe et déplacement motorisé | Fabricant d’équipements d’automatisation du soudage | Vireurs auto-alignants, rouleaux de rotation conventionnels et systèmes de soudage intégrés | Support à axe central fixe avec déplacement intégré | Le déplacement axial motorisé et l’intégration du montage élargissent la gamme d’équipements. | www.ircoautomation.com |
| 10 | Carpano Equipment | Bologne, Italie | 1992 | Ateliers associant des vireurs compacts pour tuyaux à des options auto-alignantes et anti-dérive | Fabricant d’équipements d’automatisation du soudage | Vireurs OBY, R025, RB auto-alignants, anti-dérive et de forte capacité | Vireurs compacts et bâtis à rouleaux de forte capacité | Les modèles compacts et ceux de forte capacité ont des systèmes de réglage et de commande différents. | www.carpano.it |
| 11 | DEUMA | Netphen, Allemagne | Non communiqué publiquement | Viroles de grand diamètre nécessitant des rouleaux à entraînement individuel et des bâtis mobiles | Fabricant d’équipements d’automatisation du soudage | Systèmes de rouleaux de rotation H, RS, Z et mobiles HF/ZF/RF | Entraînements individuels des rouleaux et versions montées sur rails | Les chariots mobiles et les dispositifs anti-déplacement sont des configurations distinctes. | www.deuma.co |
| 12 | AMET | Rexburg, Idaho, États-Unis | 1989 | Cellules de soudage intégrées nécessitant des commandes communes pour le procédé et les rouleaux de rotation | Fabricant d’équipements d’automatisation du soudage | Rouleaux de rotation, montages de soudage, colonnes avec flèche et systèmes de soudage automatisés | Intégration en interne des commandes de mouvement et de soudage | Les commandes intégrées nécessitent une spécification et une mise en service à l’échelle de la cellule. | www.ametinc.com |
| 13 | Kistler / Bode | Bad Saulgau, Allemagne | 1966 | Pièces cylindriques compactes nécessitant deux roues de contact motorisées | Fabricant d’équipements d’automatisation du soudage | Rouleaux de rotation BRS, RS, BR, CR et SAR | Roues de contact à double entraînement dans les gammes compactes | Les capacités indiquées pour le modèle BRS correspondent à un rouleau motorisé et un rouleau libre. | www.kistler-machine.com |
| 14 | DUMETA | Oldenzaal, Pays-Bas | Non communiqué publiquement | Travaux sur petits tuyaux et appareils chaudronnés nécessitant des rouleaux de rotation compacts en 230 volts | Fabricant d’équipements d’automatisation du soudage | Vireurs compacts D-DWR et bâtis à rouleaux conventionnels ou auto-alignants de plus grande capacité | Ensembles compacts de rouleaux motorisés monophasés | L’écartement des rouleaux D-DWR se règle manuellement. | www.en.dumeta.nl |
| 15 | ProArc / United ProArc | Taoyuan, Taïwan | 1966 | Ateliers comparant des modèles de rouleaux de rotation légers à moyens aux caractéristiques clairement spécifiées | Fabricant d’équipements d’automatisation du soudage | Rouleaux de rotation TR conventionnels et TRA auto-alignants | Tableaux des charges, diamètres et roues par modèle | Le matériau des roues et la plage de vitesse varient selon le modèle TR. | www.proarc.com.tw |
| 16 | Amin Machinery | Vitthal Udyognagar, Gujarat, Inde | 1972 | Fabrication d’appareils chaudronnés de très forte capacité nécessitant des études de vireurs conventionnels et mobiles | Fabricant d’équipements d’automatisation du soudage | Vireurs de soudage conventionnels, auto-alignants, mobiles et de montage | Projet documenté de vireur de très forte capacité | Les systèmes de capacité supérieure sont conçus pour chaque projet. | www.rotator.co.in |
| 17 | APS Welding | Mumbai, Inde | 2003 | Ateliers de fabrication indiens recherchant des vireurs standard avec sources de courant de soudage | Fabricant d’équipements d’automatisation du soudage | Vireurs de soudage ORBITER conventionnels à réglage par boulons ou vis mère | Vireurs et sources de courant de soudage auprès d’un même fournisseur | La gamme standard ORBITER s’arrête à 40 tonnes métriques. | www.apswelding.com |
| 18 | Mogra Engineering | Pune, Maharashtra, Inde | 1998 | Ateliers pour appareils chaudronnés nécessitant un réglage par vis mère et des options de synchronisation de plusieurs entraînements | Fabricant d’équipements d’automatisation du soudage | Vireurs Rudra WRC conventionnels, WRL à vis mère et WRS auto-alignants | Modèles à vis mère avec synchronisation de plusieurs entraînements en option | La synchronisation et les bogies motorisés sont proposés en option. | www.mograengg.com |
| 19 | SENLISWELD | Wuxi, Chine | 1999 | Projets d’appareils chaudronnés destinés à l’export, avec comparaison de vireurs conventionnels standard et sur mesure | Fabricant d’équipements d’automatisation du soudage | Vireurs conventionnels, auto-alignants, pour tuyaux, de montage et anti-dérive | Large gamme de modèles conventionnels avec exemples détaillés | Les modèles conventionnels nécessitent un réglage manuel de l’écartement des rouleaux. | www.senlisweld.com |
| 20 | RESIZE / Wuxi Yuanpeng | Wuxi, Chine | 2003 | Ateliers sélectionnant des ensembles de rouleaux auto-alignants selon la capacité et le matériau des roues | Fabricant d’équipements d’automatisation du soudage | Vireurs de soudage HGZ auto-alignants, réglables et spéciaux sur mesure | Gamme annoncée de modèles auto-alignants de 5T à 200T | Les variantes en caoutchouc et en polyuréthane doivent être choisies selon le modèle. | www.resizeglobal.com |
Fabricants de vireurs pour appareils chaudronnés et tours éoliennes de forte capacité
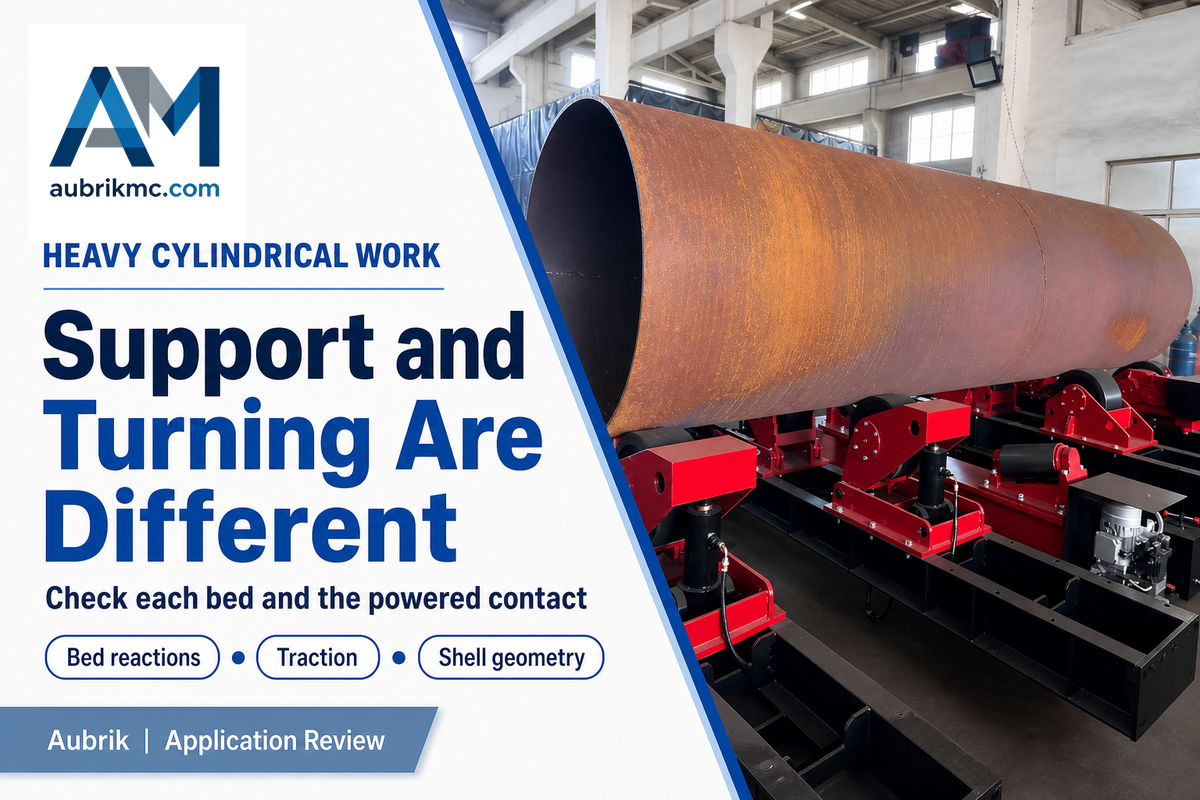
Certains bâtis ont une capacité élevée, et la capacité de rotation dépend des supports et de l’effort de rotation. Les charges importantes peuvent nécessiter plusieurs bâtis ; dans ce cas, il ne suffit pas d’additionner les capacités de support pour déterminer la capacité de rotation de l’ensemble.
1. Aubrik : pour les projets de soudage de pièces cylindriques de forte capacité nécessitant plusieurs architectures de vireurs et des configurations de charge sur mesure
Aubrik, marque de Wuxi ABK Machinery Co., Ltd., conçoit et fabrique du matériel de soudage à Wuxi, en Chine. L’histoire de l’entreprise remonte à 1999. Ses vireurs de soudage et rouleaux de rotation comprennent des systèmes auto-alignants, réglables, à serrage de tuyaux, de montage et adaptés à des applications spécifiques sur tuyaux, réservoirs, appareils à pression et tronçons de tours. Aubrik publie une gamme globale standard et sur mesure de 1–1 000 tonnes, tandis que sa série ZT auto-alignante couvre 6–50 tonnes. Les capacités supérieures de 200–1 000 tonnes dépendent de configurations techniques sur mesure. La régulation de vitesse par variateur, les configurations avec rouleaux motorisés et libres, les roues en polyuréthane et les commandes à distance ou par API varient selon la gamme. Ce vaste portefeuille convient donc aux projets pour lesquels il faut choisir une architecture avant de demander un devis pour un modèle. Cette plage globale ne garantit toutefois ni la traction disponible, ni la compatibilité de diamètre, ni une configuration de livraison standard pour chaque charge.
Siège social : Wuxi, Chine · Fondée en : 1999
Applications : Projets de soudage de pièces cylindriques de forte capacité nécessitant plusieurs architectures de vireurs et des configurations de charge sur mesure
Inconvénient potentiel : Les systèmes de forte capacité sur mesure nécessitent des calculs de charge et d’effort de traction propres à chaque modèle.
2. Koike Aronson / Ransome : pour des capacités de support et de rotation indiquées séparément
Koike Aronson fabrique des équipements de positionnement à Arcade, dans l’État de New York, et regroupe les noms Aronson et Ransome au sein d’une seule entreprise, plutôt que chez trois fournisseurs indépendants. Ses gammes de rouleaux de rotation Ransome proposent des roues en caoutchouc ou en acier, des entraînements à vitesse variable avec une plage publiée de 50:1, des moteurs-freins et des commandes pendantes basse tension pour la fabrication d’appareils chaudronnés. Les recommandations de dimensionnement de Koike distinguent la charge supportée par un bâti motorisé de la charge totale de la pièce qu’il peut faire tourner avec des rouleaux libres adaptés ; la traction et la géométrie des rouleaux entrent également dans le choix. Cette approche aide l’acheteur à comparer une configuration complète de manutention, au lieu de supposer qu’une valeur exprimée en « tonnes » a la même signification dans chaque devis. Les configurations avec entraînement par une seule roue et avec double entraînement en option offrent une traction différente : le contact des roues et le choix de l’entraînement restent donc des facteurs déterminants.
Siège social : Arcade, New York, États-Unis · Fondée en : 1985, entité Koike Aronson actuelle
Applications : Rouleaux de rotation pour appareils chaudronnés fabriqués aux États-Unis, avec des capacités de traction et de support distinctes
Inconvénient potentiel : Les options d’entraînement modifient la traction disponible et doivent être adaptées à la configuration de charge.
3. Pandjiris : pour les rouleaux à axe fixe destinés aux ateliers d’appareils chaudronnés
Pandjiris fabrique des équipements de positionnement pour le soudage à St. Louis, dans le Missouri, depuis 1946. L’entreprise indique réaliser en interne les opérations de fabrication, d’usinage, d’assemblage et de travaux électriques. Sa gamme de rouleaux de rotation comprend les modèles Piper, Tanker et Missouri Mule, ainsi que des configurations à axe fixe et pour tubes de torsion destinées au soudage mécanisé. Le modèle MM-60/30T affiche une capacité de rotation de 120 000 lb, une capacité de support de 60 000 lb par unité et une plage de diamètres de pièce allant de 12 inches à 16 feet. Ces données sont plus utiles qu’une simple capacité en tonnes sans précision. Les configurations à axe fixe conviennent aux cellules où le changement de diamètre de la virole ne doit pas nécessiter autant de repositionnement de la tête de soudage, et la gamme étendue de matériel de soudage de l’entreprise peut compléter une installation intégrée. L’acheteur doit toutefois choisir entre des familles de rouleaux conçues différemment : un modèle à axe fixe et une configuration pour tube de torsion ne sont pas interchangeables.
Siège social : St. Louis, Missouri, États-Unis · Fondée en : 1946
Applications : Ateliers américains pour appareils chaudronnés ayant besoin de rouleaux à axe fixe et d’une intégration au soudage mécanisé
Inconvénient potentiel : Les modèles à axe fixe et ceux destinés aux tubes de torsion nécessitent des choix différents.
4. LJ Welding Automation : pour les données publiées sur l’entraînement des appareils chaudronnés de forte capacité
LJ Welding Automation, basée à Edmonton, en Alberta, exerce ses activités depuis 1976 et fabrique des équipements de manutention et d’automatisation du soudage pour les travaux de fabrication lourde. Sa paire de rouleaux pour appareils chaudronnés à hauteur fixe 120T-500/600 affiche une capacité de support de 120 000 lb sur chacun des bâtis motorisé et libre, soit une capacité combinée de 240 000 lb correspondant à 120 tonnes courtes américaines. La même fiche technique indique un effort de traction de 20 400 lb, un couple de 240 000 in-lb, une plage de diamètres de 18–312 inches et une vitesse périphérique de 5–70 in/min, autant de données utiles pour une comparaison technique. Les options de commande pendante, de pédale et de commande sans fil répondent à différents environnements de travail. Les données précises sur le couple et la traction rendent LJ pertinent lorsque le démarrage et la rotation d’un appareil chaudronné lourd sont au cœur de l’achat. Sa configuration à hauteur fixe ne permet pas à elle seule le montage hydraulique des viroles, et la capacité exprimée en tonnes courtes américaines ne doit pas être convertie silencieusement en tonnes métriques.
Siège social : Edmonton, Alberta, Canada · Fondée en : 1976
Applications : Projets d’appareils chaudronnés de forte capacité nécessitant des spécifications publiées de couple et d’effort de traction
Inconvénient potentiel : Les bâtis à hauteur fixe nécessitent un dispositif distinct pour le montage des viroles.
5. Pemamek : pour les bâtis à rouleaux des lignes de fabrication de tours éoliennes
Fondée en 1970 à Loimaa, en Finlande, Pemamek fabrique des systèmes de production et de soudage PEMA pour des secteurs tels que les tours éoliennes, les structures offshore et la fabrication lourde. Les caractéristiques de ses gammes de bâtis à rouleaux varient sensiblement : les modèles conventionnels N couvrent 12–1 600 tonnes, les modèles auto-alignants A 12–800 tonnes et les modèles X pour tuyaux 5–16 tonnes. Cette gamme s’inscrit dans une offre de production plus vaste qui associe manutention des pièces, opérations sur lignes évolutives et automatisation du soudage. Elle convient aux acheteurs qui planifient le déplacement de tronçons de tour à plusieurs étapes de la fabrication. Pour une ligne de soudage de tours éoliennes, il faut donc comparer la coordination des procédés et de la manutention, ainsi que la capacité des bâtis à rouleaux. Le réglage du diamètre des modèles de la série N est manuel. Si vous changez fréquemment de diamètre, comparez les exigences de réglage avec celles d’un système auto-alignant ou d’une autre configuration.
Siège social : Loimaa, Finlande · Fondée en : 1970
Applications : Lignes de fabrication de tours éoliennes et d’éléments offshore nécessitant l’automatisation intégrée des bâtis à rouleaux
Inconvénient potentiel : Le changement de diamètre des modèles conventionnels de la série N nécessite un réglage manuel.
6. Irizar Heavy Industries : pour la manutention et le montage d’appareils chaudronnés au Canada
Irizar Heavy Industries possède une base à Edmonton ainsi qu’une usine et un entrepôt en Alberta, dans le comté de Wetaskiwin. L’entreprise indique avoir été fondée en 1999. Sa gamme de rouleaux de soudage comprend des équipements conventionnels, auto-alignants, anti-dérive et de montage, notamment des configurations sur rails permettant le déplacement de grands ensembles. Le modèle WR-20 illustre clairement les différences entre les capacités annoncées : 20 tonnes métriques de capacité de rotation, 10 tonnes métriques de capacité de support par bâti motorisé ou libre, des diamètres de 250–4 800 mm et des vitesses périphériques de 100–1 000 mm/min. La rotation motorisée et la commande à distance en font un système de rotation actif, et non un support passif pour tuyaux. La gamme de montage plus étendue intéresse les ateliers canadiens qui assemblent de grandes viroles. Le service de location d’Irizar est limité au Canada et aux États-Unis : un acheteur hors de ces marchés ne doit pas présumer qu’il bénéficiera des mêmes services associés à la location.
Siège social : Edmonton, Alberta, Canada · Fondée en : 1999
Applications : Ateliers canadiens de fabrication lourde associant rouleaux de rotation et équipements de montage
Inconvénient potentiel : Le service de location est limité au Canada et aux États-Unis.
7. Preston Eastin : pour les systèmes à axe central fixe et à hauteur réglable par motorisation
Preston Eastin conçoit et fabrique des équipements de positionnement à Tulsa, dans l’Oklahoma. L’entreprise a été fondée en 1972. Sa gamme de rouleaux de rotation comprend des configurations standard, à axe central fixe et à hauteur réglable par motorisation ; les caractéristiques publiées mentionnent notamment des pneus en caoutchouc, une vis sans fin et des commandes pendantes à distance. Le bâti motorisé TDRA-30 affiche une capacité de support de 30 000 lb. La configuration donnée en exemple par le fabricant, avec deux rouleaux libres TIRA-30, prend en charge une pièce de 90 000 lb sur une plage de diamètres de 8–240 inches. Un équipement à axe central fixe aide à maintenir la position relative de la pointe de soudage pendant les changements de diamètre, tandis que le réglage motorisé en hauteur est utile lorsqu’une cellule de production nécessite des variations contrôlées de la hauteur des supports. Les systèmes réglables en hauteur peuvent nécessiter des socles sur mesure ; leur structure de support et leur enveloppe de déplacement font donc partie du choix de la machine.
Siège social : Tulsa, Oklahoma, États-Unis · Fondée en : 1972
Applications : Cellules pour appareils chaudronnés nécessitant un axe central fixe ou un réglage motorisé de la hauteur
Inconvénient potentiel : Les systèmes réglables en hauteur peuvent nécessiter des socles de support sur mesure.
Spécialistes du montage, de l’anti-dérive et de l’automatisation
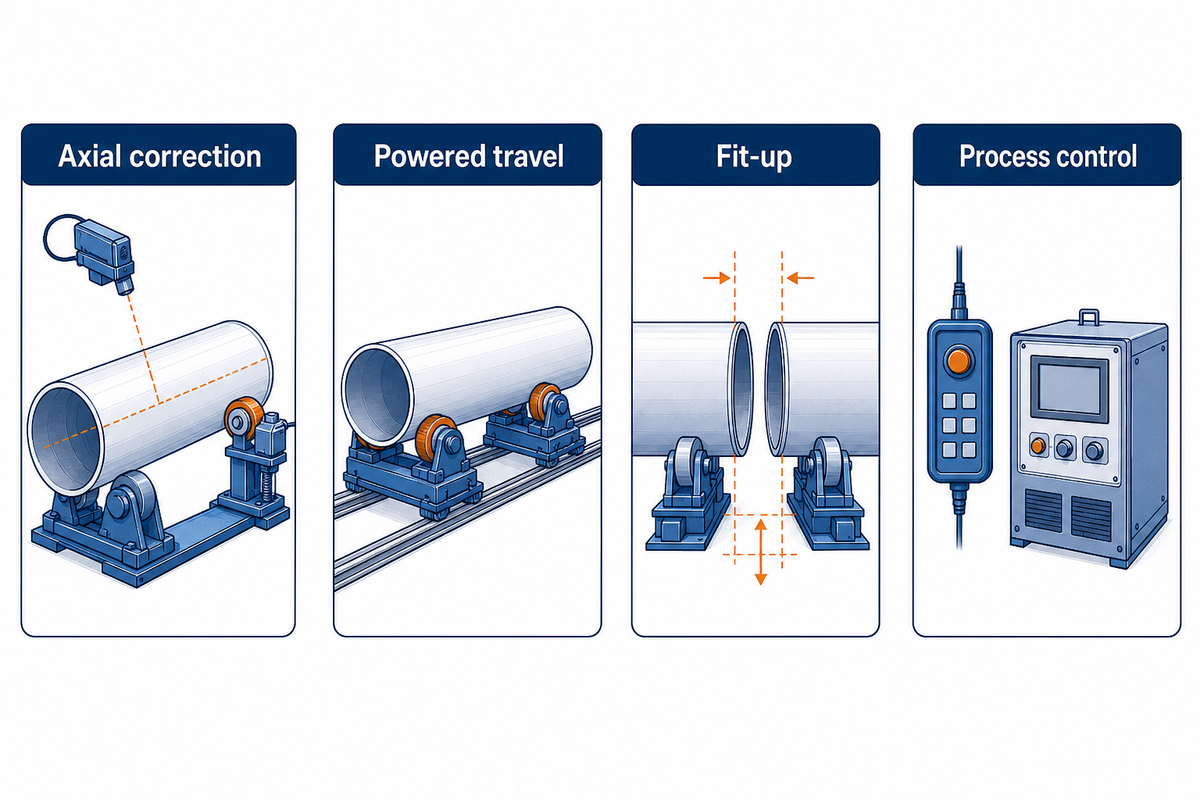
Cette catégorie concerne les cas où la maîtrise du positionnement est aussi importante, voire plus importante, que celle de la rotation. La correction active du déplacement axial, le déplacement motorisé, le montage et la commande du procédé sont des besoins distincts qui doivent être précisés comme tels dans le devis.
8. Key Plant Automation : pour le contrôle actif de la dérive axiale
Key Plant Automation est un fabricant britannique basé à Leek, dans le Staffordshire. L’histoire de l’entreprise remonte à 1956, et sa production en interne va de la fabrication à la mise en service. Ses vireurs anti-dérive détectent le bord de l’appareil chaudronné et corrigent la position du chariot porte-roues. Pour le système ADR décrit, l’entreprise annonce un contrôle de la pièce à environ ±1 mm. Cette correction active convient notamment au soudage de joints à chanfrein étroit, au rechargement par soudage et aux cycles de préchauffage prolongés. Il ne s’agit pas de prétendre que les roues auto-alignantes seules empêchent le déplacement axial. Le système publié comprend également la détection d’une dérive excessive et l’arrêt temporisé, des fonctions de commande concrètes à examiner lors de la spécification d’une rotation continue des appareils chaudronnés. Les capteurs et le chariot orientable ajoutent des équipements à l’installation ; la valeur annoncée correspond à ce système et à ses conditions de fonctionnement, et non à tous les vireurs Key Plant.
Siège social : Leek, Staffordshire, Royaume-Uni · Fondée en : 1956
Applications : Soudage longitudinal d’appareils chaudronnés nécessitant un contrôle actif de la dérive axiale
Inconvénient potentiel : Les équipements anti-dérive ajoutent des capteurs et des mécanismes de chariot porte-roues à commande contrôlée.
9. IRCO Automation : pour les grands diamètres et le déplacement motorisé
Fondée en 1963 et basée à Burlington, en Ontario, IRCO Automation conçoit et fabrique des systèmes d’automatisation du soudage et de manutention des pièces. Ses vireurs à alignement automatique associent un entraxe constant réglable à une capacité publiée pour des pièces atteignant 20 pieds de diamètre. L’entreprise présente ces rouleaux dans le cadre de systèmes de déplacement axial motorisé et d’ajustage, ce qui les rend adaptés au montage d’appareils chaudronnés lorsque la virole doit être déplacée en position tout en étant mise en rotation. Le contact par rouleaux convient également aux parois minces, même si la pression exercée sur la virole et la configuration des roues dépendent de l’application envisagée. Le déplacement motorisé et l’intégration de l’ajustage élargissent le périmètre de l’équipement au-delà d’une simple paire d’entraînement et de support, et entraînent des choix supplémentaires d’implantation et de commande.
Siège social : Burlington, Ontario, Canada · Fondée en : 1963
Idéal pour : l’assemblage d’appareils chaudronnés de grand diamètre avec rotation à axe central constant et déplacement motorisé
Inconvénient potentiel : le déplacement axial motorisé et l’intégration de l’ajustage élargissent le périmètre de l’équipement.
10. Carpano Equipment : idéal pour les rouleaux compacts et les options anti-dérive
Basée à Bologne, en Italie, Carpano Equipment a commencé ses activités en 1992 et conçoit et fabrique des équipements d’automatisation du soudage. Son catalogue actuel de vireurs comprend les modèles compacts OBY, le positionneur de tubes R025, les équipements RB à alignement automatique et d’ajustage, ainsi que des jeux de rouleaux à usage intensif dont les capacités publiées vont de 12,5 à 460 T/set. Carpano distingue les simples dispositifs de retenue axiale d’un système anti-dérive actif qui oriente un rouleau de support grâce à un réglage hydraulique, avec des options de détection tactile, inductive ou laser. Un atelier peut ainsi passer de la manutention de petits tubes à une rotation plus contrôlée des appareils chaudronnés, sans considérer tous les produits du catalogue comme des machines identiques. Les ensembles compacts, à usage intensif et anti-dérive ont des périmètres de réglage et de commande différents ; les caractéristiques publiées pour une famille ne s’appliquent donc pas à toutes les autres.
Siège social : Bologne, Italie · Fondée en : 1992
Idéal pour : les ateliers qui combinent des vireurs compacts pour tubes avec des options à alignement automatique et anti-dérive
Inconvénient potentiel : les modèles compacts et à usage intensif ont des ensembles de réglage et de commande différents.
11. DEUMA : idéal pour les grandes viroles et les rouleaux entraînés individuellement
DEUMA fabrique des machines de travail des métaux à Netphen, en Allemagne, et fait état de plus de cinq décennies d’expérience sans publier d’année de fondation précise sur la page de l’entreprise consultée. Sa gamme de rouleaux vireurs comprend les modèles fixes RS, les modèles H plus petits, les modèles Z à alignement automatique et des configurations mobiles ; la capacité publiée pour l’ensemble de la gamme va de 1 à 1 200 tonnes. Le modèle RS est donné pour des charges allant jusqu’à 500 tonnes et des diamètres allant jusqu’à 12 mètres, avec des rouleaux entraînés individuellement en courant continu et une plage de vitesse de 50–2 500 mm/min. Ces caractéristiques font de DEUMA un fournisseur à considérer pour la manutention de grandes viroles, lorsque la configuration de l’entraînement, le diamètre et le déplacement sur rails nécessitent des choix techniques distincts. Les chariots mobiles, les configurations à entraînements multiples et les dispositifs anti-dérive sont des options de configuration ; la présentation générale de la gamme ne signifie donc pas que chaque option est standard.
Siège social : Netphen, Allemagne · Fondée en : Non communiqué publiquement
Idéal pour : les grandes viroles nécessitant des rouleaux entraînés individuellement et des bâtis mobiles
Inconvénient potentiel : les chariots mobiles et les dispositifs anti-dérive sont des configurations distinctes.
12. AMET : idéal pour les rouleaux vireurs avec commandes de procédé communes
Fondée en 1989 à Rexburg, dans l’Idaho, AMET fabrique des systèmes de soudage automatisés et développe ses propres matériels et logiciels de commande. Sa page consacrée aux systèmes à colonne et flèche répertorie des rouleaux vireurs de 2,5 à 150 tonnes, utilisables de façon autonome ou intégrés aux commandes XM/XPro ; ses documents destinés au secteur de la construction mentionnent explicitement des montages de rouleaux vireurs fabriqués par l’entreprise. AMET peut ainsi être envisagée pour une cellule où la rotation, les paramètres de soudage et le fonctionnement du manipulateur doivent relever d’une commande commune, plutôt que de plusieurs pupitres sans lien entre eux. Lors de l’achat, il faut surtout examiner l’interface requise, la gestion des recettes et la séquence de fonctionnement coordonnée, et pas seulement le rouleau vireur de plus grande capacité. L’intégration nécessite une spécification et une mise en service à l’échelle de la cellule ; le périmètre du projet diffère donc de celui de l’achat d’une simple paire de rouleaux.
Siège social : Rexburg, Idaho, États-Unis · Fondée en : 1989
Idéal pour : les cellules de soudage intégrées nécessitant des commandes communes pour le procédé et les rouleaux vireurs
Inconvénient potentiel : les commandes intégrées nécessitent une spécification et une mise en service à l’échelle de la cellule.
Spécialistes des vireurs compacts pour tubes et ateliers
Les petits tubes et les espaces restreints exigent une évaluation de l’équipement aussi rigoureuse que pour les grands appareils chaudronnés. Le choix d’un jeu de rouleaux vireurs pour un tube peut dépendre du diamètre minimal, de la commande à basse vitesse, de la compatibilité avec l’alimentation électrique locale et du type de roues.
13. Kistler / Bode : idéal pour les rouleaux vireurs compacts à double entraînement
Basée à Bad Saulgau, en Allemagne, Kistler fait remonter son histoire à 1966 et présente Bode dans son activité de positionnement pour le soudage ; les deux noms ne sont donc comptés qu’une seule fois ici. Parmi ses autres gammes de vireurs, la gamme BRS entraîne les deux roues de contact du groupe moteur et propose une configuration compacte avec un groupe d’entraînement et un rouleau de support pour les pièces cylindriques. Le modèle BRS1000 est donné pour 1 000 kg et des diamètres de 70–1 500 mm, le BRS2000 pour 2 000 kg et 80–2 500 mm, et le BRS5000 pour 5 000 kg et 200–3 000 mm. Le double entraînement des roues de contact est un critère utile à comparer pour les tubes et les petits appareils chaudronnés ; la progression des diamètres montre aussi pourquoi un modèle de plus grande capacité n’est pas automatiquement préférable pour une très petite virole. Ces capacités s’appliquent à un ensemble composé d’un groupe d’entraînement et d’un rouleau de support ; elles ne garantissent pas une capacité de support ou une adhérence illimitée en cas d’ajout de bâtis.
Siège social : Bad Saulgau, Allemagne · Fondée en : 1966
Idéal pour : les pièces cylindriques compactes nécessitant deux roues de contact entraînées
Inconvénient potentiel : les capacités des BRS s’appliquent à un groupe d’entraînement et un rouleau de support.
14. DUMETA : idéal pour la rotation de tubes compacts sous 230 volts
Basée à Oldenzaal, aux Pays-Bas, DUMETA indique assurer elle-même la conception et la fabrication de machines, avec des origines dans un atelier du début des années 1990 plutôt qu’une année de fondation précisément communiquée. Les vireurs motorisés D-DWR-1 et D-DWR-3 ont des capacités de rotation de 1 000 kg et 3 000 kg ; la capacité de support de chaque bâti est respectivement de 500 kg et 1 500 kg. Les plages de diamètres publiées sont de 20–800 mm et 20–1 500 mm, avec une vitesse périphérique de 100–1 000 mm/min et une alimentation de 230 volts pour cette gamme compacte. Ces caractéristiques font des modèles D-DWR des candidats adaptés aux travaux sur petits tubes et appareils chaudronnés en atelier, sans les confondre avec les rouleaux de support passifs distincts de DUMETA. L’écartement des rouleaux se règle manuellement ; les changements fréquents de diamètre font donc partie des opérations de préparation de l’opérateur.
Implantation de l’entreprise : Oldenzaal, Pays-Bas · Fondée en : Non communiqué publiquement
Idéal pour : les travaux sur petits tubes et appareils chaudronnés nécessitant des rouleaux vireurs compacts sous 230 volts
Inconvénient potentiel : l’écartement des rouleaux D-DWR se règle manuellement.
15. ProArc / United ProArc : idéal pour comparer les rouleaux vireurs pour tubes par modèle
Basée à Taoyuan, à Taïwan, United ProArc a été fondée en 1966 et fabrique des équipements d’automatisation du soudage, dont une gamme dédiée de rouleaux vireurs TR. Les caractéristiques des TR indiquent des capacités de 1 000 à 60 000 kg pour un groupe d’entraînement et un rouleau de support ; les modèles TR0103/0104 sont donnés pour des diamètres de 20–800 mm et une vitesse périphérique de 80–1 600 mm/min. Les modèles plus petits à roues en polyuréthane et les variantes plus grandes ont des matériaux de rouleaux et des plages de fonctionnement différents. Les acheteurs peuvent ainsi comparer une configuration définie plutôt que de s’appuyer sur une affirmation générale concernant la gamme. Les tableaux détaillés par modèle conviennent aux ateliers qui précisent un besoin léger à moyen pour des tubes ou appareils chaudronnés, avant de demander des commandes ou une intégration sur mesure. Le matériau des roues et la plage de vitesse varient selon le modèle ; les caractéristiques des plus petits modèles ne décrivent donc pas tous les rouleaux vireurs TR.
Implantation de l’entreprise : Taoyuan, Taïwan · Fondée en : 1966
Idéal pour : les ateliers comparant des modèles de rouleaux vireurs légers à moyens clairement spécifiés
Inconvénient potentiel : le matériau des roues et la plage de vitesse varient selon le modèle TR.
Fabricants de vireurs standard et sur mesure
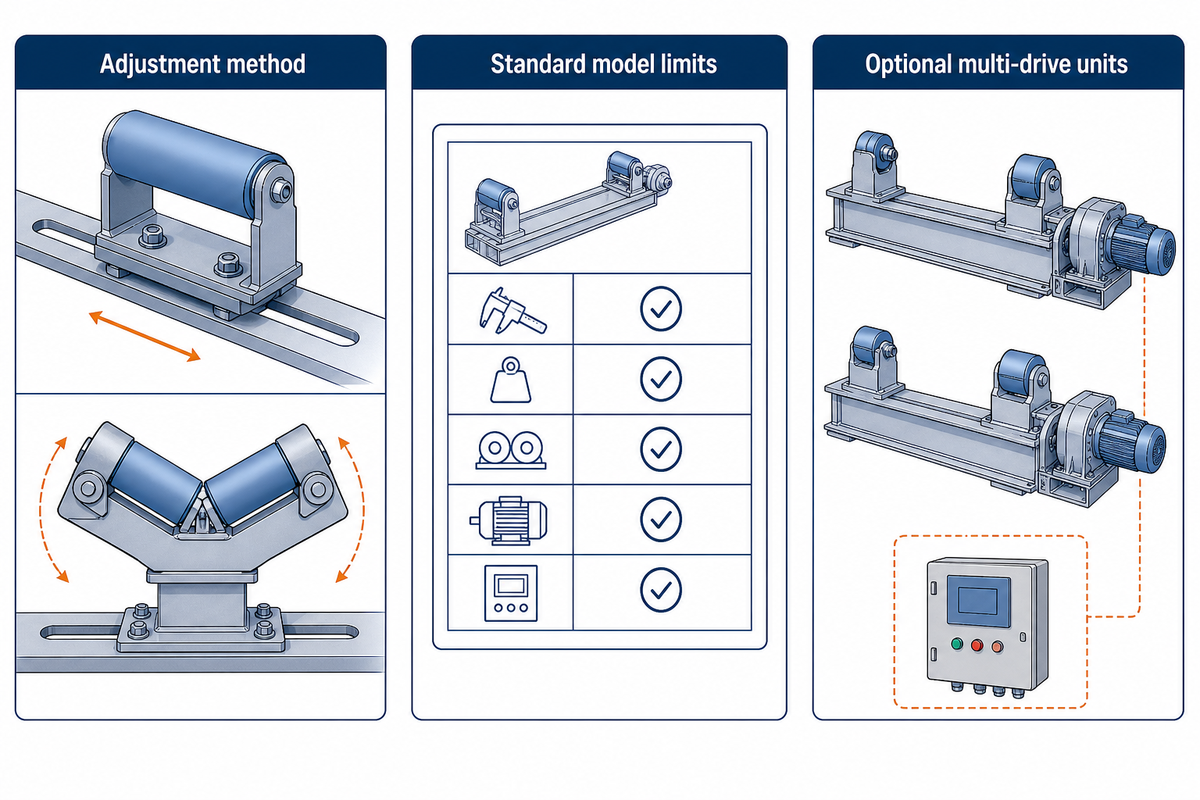
Cette catégorie regroupe des unités rotatives classiques et à alignement automatique, ainsi que des systèmes sur mesure conçus pour une application donnée. Malgré la similitude de leurs produits, les fabricants peuvent proposer des méthodes de réglage, des limites de modèles standard et des options d’entraînement multiple différentes.
16. Amin Machinery : idéal pour les projets de vireurs classiques de très grande capacité
Fondée en 1972 à Vitthal Udyognagar, dans le Gujarat, Amin Machinery conçoit et fabrique des équipements d’automatisation du soudage destinés aux appareils chaudronnés et à la fabrication industrielle lourde. L’entreprise publie des plages de capacité de 1–2 000 T pour ses vireurs classiques et de 3–500 T pour ses modèles à alignement automatique, et présente un projet de vireur de 1 600 MT fourni en Italie. Son offre comprend des configurations classiques et mobiles, ce qui la rend pertinente lorsque la classe de charge et les exigences de déplacement dépassent celles d’un petit ensemble de catalogue. Cet exemple témoigne d’une expérience des équipements de très grande capacité, mais ne confirme ni la disponibilité en stock, ni l’identité des commandes, ni une plage géométrique identique à chaque niveau de capacité. Les systèmes de capacité supérieure doivent donc être comparés en tant que projets conçus sur mesure, avec un périmètre défini pour les roues, l’entraînement, le déplacement et les commandes.
Siège social : Vitthal Udyognagar, Gujarat, Inde · Fondée en : 1972
Idéal pour : la fabrication d’appareils chaudronnés de très grande capacité nécessitant l’étude de vireurs classiques et mobiles
Inconvénient potentiel : les systèmes de capacité supérieure sont conçus pour chaque projet.
17. APS Welding : idéal pour les vireurs standard associés au matériel de soudage
APS Welding a son siège social à Mumbai et une usine de fabrication à Valsad, dans le Gujarat. L’entreprise a démarré comme société individuelle en 2003, avant de devenir une société à responsabilité limitée en 2012. Ses vireurs ORBITER couvrent des modèles standard de 5–40 tonnes métriques, avec des rouleaux en polyuréthane, une régulation de vitesse par variateur de fréquence et une commande pendante numérique. Le modèle 5T publié traite des diamètres de 250–2 500 mm, le modèle 10T atteint 3 700 mm et les modèles supérieurs répertoriés atteignent 4 800 mm ; le réglage s’effectue par boulon ou par vis selon la configuration choisie. APS fournit également des sources de courant de soudage, ce qui rend l’entreprise pertinente pour les ateliers de fabrication indiens qui comparent ensemble l’équipement de rotation et le matériel de soudage. La gamme standard ORBITER s’arrête à 40 tonnes métriques ; pour un besoin supérieur, il faut donc demander une proposition distincte plutôt que d’extrapoler à partir du tableau.
Siège social : Mumbai, Inde · Fondée en : 2003
Idéal pour : les ateliers de fabrication indiens qui recherchent des vireurs standard avec des sources de courant de soudage
Inconvénient potentiel : la gamme standard ORBITER s’arrête à 40 tonnes métriques.
18. Mogra Engineering : idéal pour les rouleaux réglables et les options à entraînements multiples
Basée à Pune, en Inde, Mogra Engineering a adopté son nom actuel en 1998, après une première activité sous le nom de VNK créée en 1989. Ses vireurs de soudage Rudra sont dotés d’un double entraînement, d’engrenages droits, d’une commande de vitesse périphérique par variateur de fréquence et d’une commande pendante. L’offre comprend des configurations classiques, à vis d’entraînement et à alignement automatique. La documentation de l’entreprise distingue les fonctions de rotation de base des options telles que les bogies motorisés, les matériaux des roues et la synchronisation de deux groupes d’entraînement ou plus ; son catalogue WRL-100 indique une capacité de rotation de 100 tonnes, une capacité de charge de 50 tonnes et des diamètres de pièces de 400–5 000 mm. Cette distinction rend Mogra pertinente pour les ateliers travaillant sur des appareils chaudronnés qui doivent régler l’écartement des supports ou coordonner plusieurs bâtis motorisés, plutôt que d’ajouter simplement des rouleaux de support passifs. La synchronisation et le déplacement des bogies sont des options ; il faut donc les préciser lors de la comparaison des devis.
Siège social : Pune, Maharashtra, Inde · Fondée en : 1998, activité actuelle de Mogra
Idéal pour : les ateliers travaillant sur des appareils chaudronnés et ayant besoin d’un réglage par vis d’entraînement et d’options de synchronisation de plusieurs entraînements
Inconvénient potentiel : la synchronisation et les bogies motorisés sont des options.
19. SENLISWELD : idéal pour les vireurs classiques couvrant plusieurs classes de charge
Basée à Wuxi, en Chine, SENLISWELD indique que ses activités techniques et de production existent depuis 1999. La page de ses vireurs classiques de soudage présente une plage de 2–500 tonnes et illustre plusieurs modèles distincts, dont des équipements 2T, 5T, 20T, 60T, 100T et 200T. L’offre décrit des bâtis motorisés et de support, une vitesse de rotation réglable, des options de roues et des commandes à distance ou au pied ; la combinaison finale dépend du modèle choisi. Cette gamme convient aux projets d’exportation d’appareils chaudronnés comparant des équipements classiques de plusieurs capacités, notamment lorsqu’un modèle standard doit être adapté à une virole définie. L’écartement des rouleaux des modèles classiques se règle manuellement ; un atelier qui change souvent de diamètre doit donc comparer cette méthode de réglage avec une conception à alignement automatique.
Siège social : Wuxi, Chine · Fondée en : 1999
Idéal pour : les projets d’exportation d’appareils chaudronnés comparant des vireurs classiques standard et sur mesure
Inconvénient potentiel : les modèles classiques nécessitent un réglage manuel de l’écartement des rouleaux.
20. RESIZE / Wuxi Yuanpeng : idéal pour les ensembles à alignement automatique et le choix des roues
RESIZE est la marque d’équipements associée à Wuxi Yuanpeng Machinery, fabricant chinois qui indique avoir été fondé en 2003 et produire des centres de soudage, des rouleaux vireurs et des équipements de positionnement. Son catalogue de modèles à alignement automatique répertorie les modèles HGZ-5 à HGZ-200, couvrant des capacités de 5T à 200T, avec des versions en caoutchouc et en polyuréthane pour certaines machines. Les configurations publiées de rouleaux entraînés et le choix des roues propre à chaque famille en font une option à considérer par les acheteurs comparant des ensembles à alignement automatique pour la fabrication de réservoirs et de viroles cylindriques. Une vérification modèle par modèle est particulièrement utile ici, car le matériau des roues influe sur les conditions de contact visées et une même désignation HGZ ne garantit pas des entraînements ou des commandes identiques. Les variantes en caoutchouc et en polyuréthane doivent être sélectionnées selon les besoins, et non considérées comme des spécifications interchangeables.
Siège social : Wuxi, Chine · Fondée en : 2003
Idéal pour : les ateliers qui définissent leurs jeux de rouleaux à alignement automatique selon la capacité et le matériau des roues
Inconvénient potentiel : les variantes en caoutchouc et en polyuréthane doivent être sélectionnées selon le modèle.
Comment choisir un fabricant de vireurs de soudage
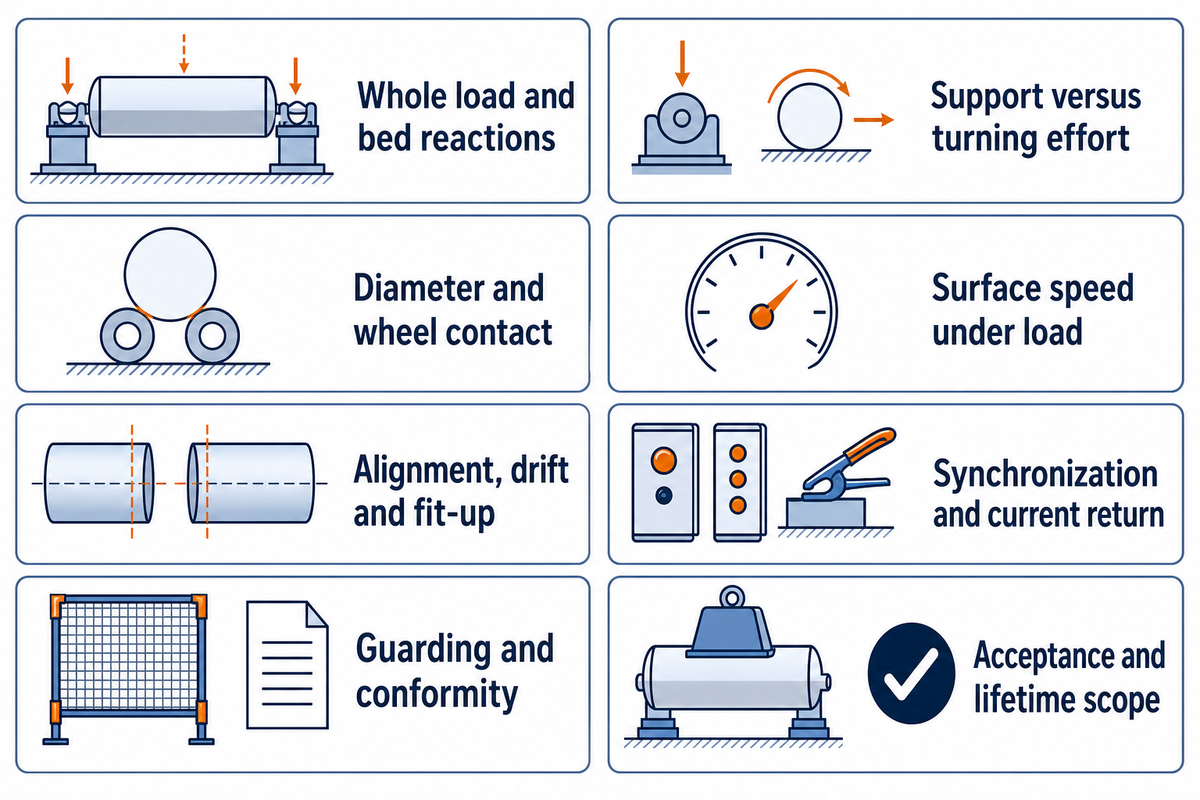
Les fabricants de vireurs de soudage industriels doivent spécifier leurs équipements en fonction du travail à réaliser. La capacité de charge maximale n’est qu’un critère parmi d’autres. Transmettez les mêmes plans et exigences de fonctionnement aux fournisseurs présélectionnés, puis utilisez ces huit points pour comparer leurs réponses. Choisissez le fabricant en fonction de la capacité de l’équipement proposé à supporter, mettre en rotation, faire tourner et arrêter la pièce cylindrique réelle dans les conditions de soudage requises.
Le choix d’un vireur de soudage adapté commence par l’analyse des besoins précis de la cellule de production de soudage. Décrivez les opérations de soudage de la même façon à chaque soumissionnaire : qui charge la pièce, comment les opérateurs réalisent le soudage et quels équipements partagent l’espace de travail. Un devis doit expliquer comment il s’adaptera aux différents produits. Vous pourrez ainsi trouver l’équipement adapté sans considérer l’ensemble du catalogue d’un fournisseur comme la solution proposée.
Caractéristiques à joindre rapidement à une demande de prix
- Masse maximale de la pièce finie, du montage et des accessoires temporaires.
- Diamètres minimal et maximal, longueur de la virole, épaisseur de paroi et centre de gravité.
- Positions des supports, état de surface, matériau et température de contact prévue.
- Vitesse de déplacement pour le soudage, procédé, intensité, facteur de marche et alimentation électrique de l’atelier.
- Ajustage, déplacement, anti-dérive et interfaces de commande requis.
1. Définir la charge totale et calculer la réaction sur chaque bâti
Prenez en compte la pièce supportée ainsi que les accessoires ajoutés. Incluez les composants internes, les montages, les fixations temporaires et tout accessoire porté par les rouleaux. Précisez si le tonnage indiqué dans le devis correspond à la pièce seule ou à l’ensemble complet supporté. Indiquez le poids de la pièce dans sa configuration de fabrication la plus lourde, qui peut différer de sa configuration d’expédition.
On croit souvent, à tort, que la charge est répartie à parts égales sur les trois bâtis supportant un appareil chaudronné monté sur un groupe d’entraînement et deux rouleaux de support. La position du centre de gravité, l’écartement des supports, la flexibilité de la virole et de ses équipements internes, ainsi que les équipements portés influent sur les réactions aux supports. Demandez un calcul de répartition des charges établi pour les positions de support concernées. La somme des capacités indiquées sur les plaques signalétiques ne suffit pas à déterminer la répartition de charge admissible. Le sélecteur de capacité et de type de vireur pour tubes permet une présélection et ne remplace pas une analyse technique de la répartition des charges.
Les capacités publiées ne sont pas directement comparables. Un devis indiquant « 2 tons » ou « 5 tons » doit préciser l’unité : la tonne courte américaine et la tonne métrique sont deux unités différentes. Ces exemples montrent que l’unité et la configuration doivent être prises en compte avec la capacité. Ils proviennent de catalogues publiés et ne sont pas interchangeables.
Les capacités de charge doivent être définies pour une configuration donnée. Pour les appareils chaudronnés cylindriques de grande taille et de forte masse, précisez quels bâtis motorisés et bâtis non motorisés portent les pièces lourdes à chaque étape de fabrication. Les vireurs sont conçus selon des hypothèses particulières de support et d’entraînement ; des viroles de tailles différentes peuvent modifier ces hypothèses. Ne considérez pas une capacité maximale annoncée comme une autorisation de faire tourner de grands appareils chaudronnés avec n’importe quel écartement ou nombre de supports.
| Fabricant / modèle | Base de capacité publiée | Exemple de diamètre ou de vitesse |
|---|---|---|
| Gamme Aubrik ZT | 6–50 tonnes métriques, plage de la gamme | Utiliser la plage de diamètres du modèle ZT sélectionné |
| Pandjiris MM-60/30T | 60 000 lb support par unité ; 120 000 lb en rotation | Diamètre de 12 in–16 ft |
| LJ 120T-500/600 | 120 000 lb par bâti ; 240 000 lb au total | Diamètre de 18–312 in ; vitesse de 5–70 in/min |
| Irizar WR-20 | 10 tonnes métriques par bâti ; 20 tonnes métriques en rotation | Diamètre de 250–4 800 mm |
| Preston Eastin TDRA-30 | 30 000 lb de capacité de support par bâti ; 90 000 lb avec deux bâtis non motorisés spécifiés | Diamètre de 8–240 in |
| Kistler BRS1000 | 1 000 kg, un groupe d’entraînement et un rouleau de support | Diamètre de 70–1 500 mm |
| DUMETA D-DWR-1 | 500 kg par bâti ; 1 000 kg en rotation | Diamètre de 20–800 mm ; vitesse de 100–1 000 mm/min |
| ProArc TR0103/0104 | 1 000 kg, un groupe d’entraînement et un rouleau de support | Diamètre de 20–800 mm ; vitesse de 80–1 600 mm/min |
| APS ORBITER 5T | 5 tonnes métriques, modèle standard répertorié | Diamètre de 250–2 500 mm ; vitesse de 100–1 500 mm/min |
Note technique : indiquez séparément dans les spécifications d’achat la capacité de support du bâti et celle de l’ensemble complet en rotation. Les exemples de catalogues ci-dessus montrent pourquoi un même tonnage annoncé peut désigner des équipements différents.
2. Distinguer la capacité de support de l’effort de rotation disponible
Un rouleau moteur doit pouvoir contrôler la charge qu’il supporte. Cela dépend de la puissance du moteur, du rapport de réduction, de l’adhérence disponible, des surfaces des roues, de l’angle de contact, de l’excentricité et de l’accélération. Un rouleau moteur peut perdre son adhérence si la charge repose sur une surface irrégulière. Il peut aussi perdre son adhérence à cause de la calamine, de la peinture ou d’autres dépôts en surface.
Demandez les calculs de support et d’entraînement/adhérence. Koike distingue explicitement ces deux cas dans ses exemples publiés. L’augmentation de la charge supportée grâce aux rouleaux de support n’accroît pas automatiquement l’adhérence du bâti motorisé ; vérifiez la charge réelle sur les roues entraînées. Demandez au fournisseur d’évaluer l’effet des variations de charge sur les supports et du centre de gravité sur le contact des roues. Un contact insuffisant des roues ne peut pas être corrigé par des moteurs plus puissants.
À faire
- Déterminer la charge supportée par chaque bâti.
- Vérifier l’adhérence disponible au niveau des roues motorisées.
- Convenir d’essais de démarrage, d’arrêt et de vitesse en charge.
À éviter
- Additionner les capacités des bâtis sans calcul de support.
- Supposer qu’un moteur plus puissant empêche le glissement.
- Accepter une démonstration à vide comme essai en charge.
3. Évaluer ensemble le diamètre, le contact avec la virole et le matériau des roues
Pour déterminer les conditions de charge et de contact de la pièce supportée, sa dimension maximale (par exemple, le plus grand diamètre de virole) ne suffit pas. Le diamètre minimal de la charge supportée influe sur les conditions de contact. L’angle des galets des rotateurs à alignement automatique varie avec le diamètre ; les machines classiques peuvent nécessiter un repositionnement par boulons, vis ou vérins hydrauliques. Pour déterminer la pression locale et les conditions de contact, le fournisseur doit connaître la longueur, l’épaisseur de paroi et l’ovalisation de la virole supportée.
Les conditions de contact et l’épaisseur de la virole peuvent déformer une cuve supportée ou lui faire prendre une déformation permanente, même si son poids respecte la limite de la machine. Les pièces peuvent glisser de manière indésirable au contact des roues de support. Des roues de matériaux différents peuvent être utilisées pour modifier les conditions de contact. Il convient d’examiner la combinaison des propriétés d’un matériau avant de conclure qu’il convient. La largeur, la dureté, l’écartement et le matériau des roues doivent être adaptés à la virole. Demandez la nuance du matériau des roues et les conditions de contact admissibles, en particulier en cas de préchauffage ou de grenaillage.
Les rotateurs de soudage à alignement automatique et les rouleaux classiques peuvent tous deux convenir à diverses applications de soudage. Le réglage de l’écartement des rouleaux doit correspondre aux variations de diamètre prévues dans votre programme de production. Demandez quelles nuances de roues sont proposées sur les différents modèles, puis comparez les limites de pression de contact et de température. Une personnalisation doit préciser les pièces modifiées et les calculs effectués, et pas seulement présenter la machine comme adaptée à différents secteurs.
Les conditions de contact, notamment la présence de calamine et de contaminants, peuvent influer sur l’adéquation des roues à une application donnée. Les éléments des systèmes de contact remplissent des fonctions distinctes de support de charge, de traction et de protection des surfaces. Nos rotateurs à alignement automatique peuvent servir de référence pour une comparaison avec les systèmes classiques.
4. Définir la vitesse périphérique et la stabilité à basse vitesse en charge
Le cordon de soudure parcourt la circonférence de la virole ; le nombre de tours par minute ne suffit donc pas. Pour un diamètre D en millimètres et une vitesse de rotation n en tr/min, la vitesse périphérique est égale à π × D × n en mm/min. Une virole de 2 000 mm à 0.1 tr/min passe devant la torche à environ 628 mm/min ; à 0.02 tr/min, elle avance à environ 126 mm/min. Il s’agit de calculs géométriques, et non de garanties de performances d’un modèle.
Déterminez la plage de vitesse requise pour le soudage TIG, MIG/MAG ou S.A., et vérifiez si l’accélération est régulière, si la rotation à basse vitesse est stable et si l’arrêt est maîtrisé en présence d’une charge. Pour le soudage automatique, la stabilité à la vitesse requise pour souder la soudure longitudinale doit être garantie. Utilisez le calculateur de vitesse périphérique pour déterminer la vitesse périphérique nécessaire.
Définissez la méthode de mesure des variations de vitesse et indiquez les exigences du procédé de soudage. Une démonstration avec le diamètre et la charge prévus, selon une tolérance de vitesse et une méthode de mesure convenues, est appropriée. La qualité du soudage dépend de l’ensemble du procédé et des autres équipements ; le rotateur seul ne peut garantir la pénétration ni la qualité du cordon de soudure.
Pour obtenir un soudage de haute qualité, évaluez l’ensemble du cycle de soudage, et pas seulement la rotation à vitesse constante. La manutention, le chargement, le positionnement et le contrôle peuvent influer autant sur la productivité globale que la vitesse de déplacement. Pour optimiser l’efficacité et la qualité, demandez au fournisseur d’adapter le système de commande à la séquence de procédé requise. Ces éléments sont essentiels pour les systèmes de soudage automatisés ; l’ajout d’équipements de mouvement ne suffit pas à améliorer les performances globales de soudage.
5. Distinguer l’alignement automatique, l’anti-dérive et l’ajustement des joints
Les roues des rotateurs à alignement automatique adaptent leur géométrie de contact aux différents diamètres des pièces. La fonction anti-dérive consiste à détecter ou à limiter le déplacement axial ; un système actif détecte le mouvement et ajuste la position de la virole. Ces systèmes peuvent être combinés, mais la présence de l’une de ces fonctions ne signifie pas que les autres sont incluses. Les systèmes hydrauliques d’ajustement servent à aligner les joints de la virole.
Pour les pièces longues, précisez comment le déplacement axial est détecté et corrigé, ce qui se passe lorsque la limite de course est dépassée et si le dispositif de retenue proposé est assez polyvalent pour s’adapter à la forme réelle de l’appareil chaudronné. Quels réglages latéraux et verticaux sont nécessaires ? Quels réglages motorisés du déplacement sont requis ? Selon le niveau de contrôle nécessaire, un galet libre guidé par capteur ou une butée passive peut être utilisé.
Prévoyez également le rotateur avec le manipulateur de soudage à colonne et potence. Les rouleaux déplacent la pièce ; le manipulateur positionne la torche. Le dégagement nécessaire aux dispositifs temporaires et aux piquages, l’ajustement des joints et la portée de la torche doivent rester compatibles pendant la rotation.
6. Définir la synchronisation et le retour du courant de soudage
Deux bâtis motorisés indépendants nécessitent l’intégration de plusieurs fonctions pour fonctionner comme un système coordonné. Précisez les commandes interconnectées, la consigne de vitesse commune, le retour d’information si nécessaire, la répartition de la charge et les arrêts coordonnés en cas de défaut. Demandez ce qui se passe si l’un des entraînements s’arrête ou si une roue perd le contact. Qui est responsable de l’intégration des bâtis au système de soudage ?
Lors de l’examen des fonctions des commandes de soudage, distinguez les bâtis à rouleaux des équipements rotatifs de soudage qui serrent une pièce. Les positionneurs rotatifs peuvent maintenir des pièces de forme irrégulière, tandis que les rotateurs de tubes font tourner les pièces cylindriques adaptées par contact avec les roues. L’inclusion de l’une de ces catégories dans une offre ne garantit pas celle de l’autre. Pour les courants de soudage élevés, précisez séparément le raccordement de retour du courant et le facteur de marche, indépendamment de la synchronisation des entraînements.
Prévoyez pour la pièce un circuit de retour du courant de soudage distinct et correctement dimensionné. N’utilisez pas de chemin de retour fortuit passant par des roulements ou d’autres surfaces de contact. Convenez avec le fournisseur du type de système de retour du courant : pinces, balais ou collecteur spécialement conçu pour fermer le circuit. Le retour du courant de soudage et la mise à la terre de protection remplissent des fonctions distinctes. Des collecteurs conçus pour le retour du courant de soudage sont disponibles et sont mentionnés dans les exigences de l’OSHA relatives aux équipements de soudage à l’arc.
Précisez le courant de soudage et le facteur de marche. Vérifiez que le contact est suffisant sur toute la rotation. Les informations de notre guide sur les manipulateurs de soudage de tubes présentent certaines des autres interfaces de la cellule. Elles doivent également être évaluées dans le même examen de conception et d’ingénierie.
7. Examiner les dispositifs de protection et distinguer les certificats de la conformité des produits
Examinez les zones de pincement entre les rouleaux et la pièce, la zone de travail, les autres pièces mobiles ouvertes ou accessibles, les fonctions d’arrêt d’urgence et l’isolement de l’équipement pour la maintenance. L’isolement des énergies ne remplace pas les dispositifs de protection. Les fonctions d’arrêt d’urgence ne remplacent pas les dispositifs de protection et ne valent pas isolement des énergies. Les zones de pincement et les autres éléments rotatifs des équipements présentent des risques. Aux États-Unis, la norme OSHA sur la protection des machines traite de la protection contre les risques liés aux éléments rotatifs et aux zones de pincement ; vérifiez que l’installation réelle offre une protection adaptée aux tâches et au site.
Distinguez les différentes catégories de documents. ISO 9001 porte sur le système de management de la qualité d’un organisme ; ISO explique la certification et ne délivre pas elle-même le certificat de l’entreprise. Le marquage CE porte sur les obligations applicables en matière de conformité des produits et sur la déclaration du fabricant, comme l’explique le guide de la Commission européenne à l’intention des fabricants. Vérifiez l’entité juridique, le champ d’application, l’identification de la machine et les documents requis pour le marché de destination.
Les exigences de l’ASME, de l’AWS ou de l’API peuvent s’appliquer à l’appareil chaudronné fabriqué, au mode opératoire de soudage, au personnel ou au projet. La simple mention de ces organismes ne signifie pas que le rotateur dispose d’une certification produit correspondante. Demandez le document qui étaye précisément l’allégation au lieu d’accepter une collection de logos comme preuve que la machine est adaptée.
Demandez comment l’installation proposée répond aux normes industrielles et aux règles de sécurité applicables. Des affirmations telles que « contrôle qualité rigoureux » ou « facile à utiliser » doivent être étayées par des documents et une démonstration : les rotateurs doivent convenir à la tâche spécifiée, et l’expérience utilisateur de l’opérateur doit inclure le chargement, la configuration, la reprise après défaut et l’isolement. Une liste de fabricants de premier plan ne constitue qu’un point de départ pour ces vérifications propres à la machine.
8. Comparer les essais de réception, le service et le périmètre sur la durée de vie
La clarification préalable des caractéristiques requises dans le cahier des charges d’achat aide à vérifier, lors de la réception en usine (FAT), la charge, le diamètre, la stabilité à basse vitesse, les démarrages, les arrêts, la dérive, les interfaces et les fonctions de sécurité. Convenez des limites et de la méthodologie des essais avant la fabrication afin que les tests remplissent leur objectif. Si l’application porte sur une virole inhabituelle, convenez des éléments que le fabricant de l’équipement fournira à l’appui du protocole d’essai. Une démonstration de l’équipement à vide ne suffit pas à remplacer les résultats convenus pour un essai en charge.
Compte tenu de la nature des équipements et des services d’assistance, les coûts d’exploitation et de maintenance peuvent varier considérablement entre des offres qui semblent équivalentes. Comparez la disponibilité des roues de rechange, des roulements, des réducteurs et des entraînements, les sauvegardes des commandes, les manuels, la mise en service, la formation des opérateurs et les exclusions de garantie. Déterminez quelle partie se rend sur site, quels sont les frais de déplacement et quelles modalités de réponse sont prévues.
Vérifiez les pièces de rechange par référence, emplacement et procédure de remplacement. Demandez quelles bonnes pratiques le fournisseur recommande pour les roues, les engrenages et les commandes sélectionnés, et quelles tâches de maintenance nécessitent l’intervention d’un spécialiste. Les tendances du secteur fournissent un contexte utile, mais elles ne doivent pas primer sur les dispositions de service documentées pour la machine que vous recevrez.
Enfin, abordons l’aspect commercial. Le périmètre comprend les bâtis, les galets libres, les roues, les rails, les câbles, les équipements électriques, les systèmes hydrauliques, l’emballage, le transport, les travaux sur site et la mise en service. Demandez au soudeur et au planificateur de production de considérer les gains de productivité annoncés comme des hypothèses tant qu’ils n’ont pas été vérifiés pour votre équipement et votre procédé de soudage. Une proposition de fournisseur de qualité doit préciser ces limites et fournir aux équipes achats, production et maintenance une base de comparaison des offres.
Foire aux questions
Quelle est la différence entre un rotateur de soudage et un positionneur de soudage ?
Comparez la manière dont la pièce est maintenue
Un rotateur de soudage supporte une pièce cylindrique sur des galets motorisés et libres, puis la fait tourner par contact avec les roues. Un positionneur de soudage maintient généralement la pièce sur un plateau, une table, un mandrin ou un gabarit, et peut l’incliner en plus de la faire tourner. Un plateau tournant assure une rotation centrée sur une table ou un plateau. Les cuves longues, les tubes et les viroles d’appareils chaudronnés conviennent souvent aux bâtis à rouleaux ; les pièces plus courtes ou de forme irrégulière peuvent nécessiter un positionneur à bridage. Le choix dépend d’abord de la géométrie, du support et de l’accès, et non du fait que les deux machines tournent. Les supports à rouleaux passifs soutiennent la pièce, mais n’assurent pas une rotation motorisée contrôlée.
Un rotateur de 100 tonnes convient-il à tous les appareils chaudronnés de 100 tonnes ?
Vérifiez séparément le support et l’entraînement
Non. La capacité nominale peut désigner un bâti, un ensemble motorisé et libre ou une configuration d’utilisation particulière. L’adéquation réelle dépend de la masse totale supportée, des réactions sur chaque bâti, du diamètre, du centre de gravité, de l’excentricité, du contact avec les roues et de la traction disponible. L’entraînement doit pouvoir démarrer et contrôler la rotation de la virole à la vitesse requise. Demandez les calculs de répartition de la charge et de capacité de rotation utilisable pour la configuration proposée. Vérifiez également si le fournisseur parle de tonnes métriques, de tonnes courtes américaines ou d’une autre unité précisée.
Les rotateurs à alignement automatique empêchent-ils automatiquement la dérive axiale ?
L’alignement automatique et le contrôle de la dérive sont deux fonctions distinctes
Non. Les ensembles de roues à alignement automatique s’adaptent aux variations de diamètre et conservent leur géométrie de contact prévue. Ils ne détectent ni ne corrigent automatiquement le déplacement axial d’une virole. Les systèmes anti-dérive actifs utilisent des capteurs et un mouvement correctif ; d’autres dispositifs de retenue ont une fonction différente. Pour les soudures longitudinales ou un préchauffage prolongé, précisez le déplacement axial admissible et demandez comment le système proposé le contrôle dans des conditions représentatives.
Quel matériau de roue convient le mieux aux rotateurs de soudage ?
Adaptez le matériau aux conditions de contact
Il n’existe pas de choix universel. L’acier, le caoutchouc et le polyuréthane présentent des caractéristiques différentes en matière de charge, de température, d’usure et de contact avec la surface. Choisissez la nuance, la largeur et la dureté des roues en fonction du matériau de la virole, de son épaisseur de paroi, de son état de surface et de la température de fonctionnement. Une capacité nominale plus élevée ne garantit pas l’adéquation à une cuve à paroi mince.
Quelles informations dois-je envoyer à un fabricant de rotateurs de soudage ?
Envoyez les informations complètes sur l’application, et pas seulement le tonnage
Envoyez un plan de la pièce, ses diamètres minimal et maximal, la longueur de la virole, l’épaisseur de paroi, le matériau, la masse maximale en fin de fabrication et le poids des dispositifs de bridage ou des accessoires temporaires. Indiquez le centre de gravité et les positions des supports si vous les connaissez, ainsi que l’état de surface et la température de contact. Précisez le procédé de soudage, la plage de vitesse de déplacement, le courant de soudage, le facteur de marche et l’alimentation électrique de l’atelier. Indiquez ensuite les exigences concernant l’ajustement des joints, le déplacement axial, le contrôle anti-dérive, la synchronisation des entraînements et la connexion à un manipulateur ou à un contrôleur de soudage. Ajoutez le marché de destination, les attentes relatives aux essais de réception et le périmètre de mise en service. Chaque fabricant présélectionné disposera ainsi des mêmes éléments pour établir une proposition technique, et les différences entre les offres seront plus faciles à expliquer.
Combien coûte un rotateur de soudage ?
Comparez des offres portant sur un périmètre défini
Pour obtenir un prix fiable, il faut définir la charge, le diamètre et le périmètre des commandes. Une paire standard compacte composée d’un bâti motorisé et d’un bâti libre ne représente pas le même achat qu’un système synchronisé, mobile ou hydraulique pour l’ajustement des joints. Demandez des devis détaillés couvrant les bâtis, les commandes, les roues, les essais, la livraison et la mise en service. Cette comparaison permet de distinguer le prix d’une machine seule du coût complet de l’installation.
Demander une étude de configuration de rotateur Aubrik
Aubrik peut étudier une application de soudage de pièces cylindriques à partir de ses gammes de rotateurs standard et sur mesure publiées. Consultez la gamme de rotateurs de tubes pour les travaux sur tubes ou la gamme plus large de rotateurs pour appareils chaudronnés lourds. Fournissez les données complètes sur la charge et le procédé indiquées ci-dessus afin que la réponse puisse préciser l’architecture adaptée et la configuration proposée.
À retenir
Choisissez le système complet avec entraînement et galet libre en fonction de la virole réelle : la capacité de support, la traction utilisable, la géométrie de contact et le périmètre des commandes doivent être adaptés les uns aux autres.
Vous avez un plan d’appareil chaudronné ou de tube ?
Envoyez la charge, la plage de diamètres, le procédé de soudage et les fonctions de manutention requises pour discuter d’un modèle précis.
Discuter de la configuration de votre rotateurPérimètre de cette comparaison : Les profils des entreprises résument les informations publiquement disponibles sur les fabricants, vérifiées en octobre 2026. Les spécifications correspondent au modèle ou à la gamme cités.
Articles connexes
- Choisir un rotateur de tubes pour le soudage de pièces cylindriques
- Contrôles de réception des équipements à colonne et potence
- Fabricants de plateaux tournants de soudage pour pièces bridées
- Planifier l’équipement de soudage pour la production de mâts d’éoliennes
Références et sources
L’identité des entreprises et les détails des produits ont été vérifiés sur les sites officiels des fabricants présentés dans le tableau comparatif. Les sources produits citées comprennent les rouleaux de rotation Ransome, les rouleaux à entraxe constant Pandjiris, LJ 120T-500/600, les bâtis à rouleaux PEMA N/A/X, Irizar WR-20, Preston Eastin TDRA/TIRA, Key Plant ADR, les vireurs à alignement automatique IRCO, le catalogue de rotateurs Carpano, DEUMA RS, les systèmes de rouleaux de rotation AMET, Kistler BRS, DUMETA D-DWR, ProArc TR, les rotateurs Amin, APS ORBITER, Mogra Rudra, les modèles classiques SENLISWELD et les modèles RESIZE HGZ.
Références techniques et documentaires : OSHA 29 CFR 1910.212, exigences générales de protection des machines ; OSHA 29 CFR 1910.254, équipements de soudage à l’arc et raccordements de retour du courant ; recommandations ISO sur la certification ; et recommandations de la Commission européenne sur les responsabilités des fabricants concernant le marquage CE. Ces références étayent les vérifications à effectuer avant l’achat et ne certifient ni ne recommandent les fabricants cités.