
Entrez en contact avec Aubrik Company

Mis à jour en juillet 2026 Relu par l’équipe technique de Wuxi ABK Machinery (Aubrik)
L’implantation d’un atelier à structure métallique regroupe les décisions qui déterminent comment la portée du bâtiment, la capacité du pont roulant, le zonage au sol et le cheminement des réseaux s’adaptent aux équipements et au procédé qui y seront exploités. Si ces quatre décisions sont prises correctement avant le coulage des fondations, le bâtiment répondra aux besoins de l’exploitation pendant des décennies. Dans le cas contraire, une hauteur à l’égout insuffisante de deux mètres ou une travée de pont roulant mal dimensionnée peut imposer, dans les trois ans, une modification cinq à dix fois plus coûteuse. Ce guide examine les quatre décisions dans l’ordre où elles doivent réellement être prises, en s’appuyant sur les données de configuration des ateliers Aubrik et sur l’enveloppe des machines généralement exploitées dans un atelier de fabrication métallique.
Caractéristiques principales
| Plage de portée libre | 15–80 m (système de configuration à 4 niveaux) |
| Hauteur à l’égout | 6–25 m, selon la capacité du pont roulant |
| Capacité du pont roulant | 0–500 t |
| Délai de livraison habituel | 6–16 semaines selon le niveau |
| Coût de l’ossature et du revêtement | $45–140/sqm EXW |
Ce que détermine réellement l’implantation d’un atelier à structure métallique
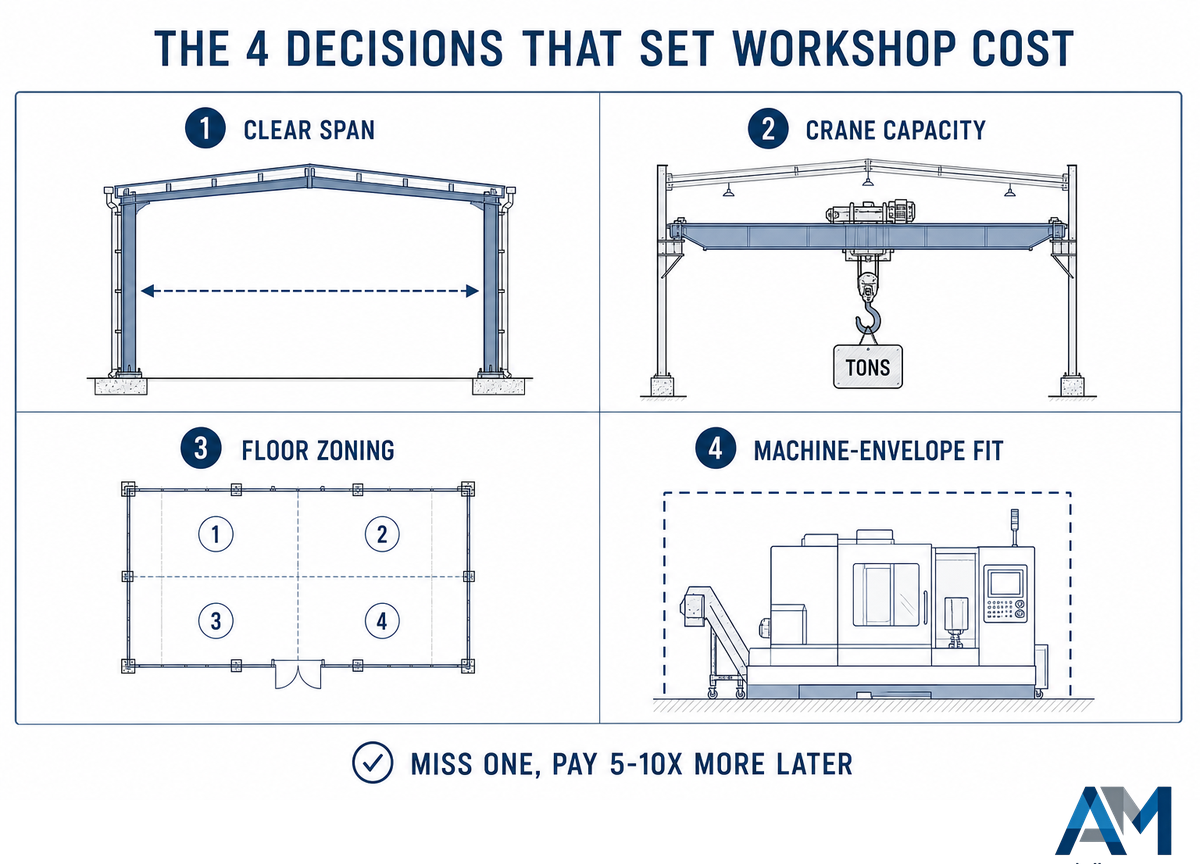
Quatre facteurs déterminent l’implantation d’un atelier à structure métallique : la largeur que le bâtiment peut franchir sans poteaux intérieurs, la capacité que doit supporter le chemin de roulement du pont roulant, le zonage du sol en fonction de la séquence de fabrication métallique et l’adéquation des dimensions du bâtiment avec les équipements qui y seront exploités.
La portée libre, la hauteur à l’égout, la capacité du pont roulant, le zonage au sol et le cheminement des réseaux définissent ensemble l’implantation réelle d’un atelier à structure métallique, soit la combinaison autour de laquelle est conçu un bâtiment à portiques ou à fermes. Quatre décisions déterminent presque tous les coûts et résultats d’exploitation ultérieurs : la largeur que le bâtiment peut franchir sans poteaux intérieurs, la masse que le chemin de roulement doit supporter (tout en respectant les dégagements minimaux de l’OSHA applicables aux ponts roulants), le zonage du sol selon la séquence de fabrication métallique (y compris les dégagements des allées et de la manutention des matériaux qui régissent les liaisons entre les zones) et la vérification des dimensions du bâtiment par rapport aux équipements réels qui y seront installés.
La plupart des acheteurs qui recherchent « atelier à structure métallique » aboutissent sur des fiches techniques indiquant des plages de portée et de prix sans établir de lien entre elles, ou sur des contenus génériques concernant la conception de structures d’atelier, des plans PDF de bâtiments métalliques et des modèles d’implantation d’ateliers mécaniques conçus pour des bâtiments de stockage plutôt que pour une fabrication métallique active. De l’extérieur, les ateliers métalliques génériques et ceux conçus selon le procédé paraissent identiques ; la différence n’apparaît qu’après l’installation des équipements. Un fabricant qui signe un bail pour un bâtiment d’une portée de 30 mètres, puis découvre en cours d’aménagement que sa machine de soudage sur portique nécessite une voie de 36 mètres, paie une erreur qu’une liste d’équipements d’une page aurait permis de détecter avant la signature du contrat. Ce guide établit le lien entre les chiffres — et ajoute la variable que la plupart des plans d’ateliers industriels modernes omettent complètement : ce qui se passe lorsque le bâtiment doit être adapté à des équipements de soudage, de coupage ou de grenaillage ayant leur propre emprise au sol ainsi que leurs propres exigences de portée et de dégagement.
Déterminer le pont roulant avant la portée
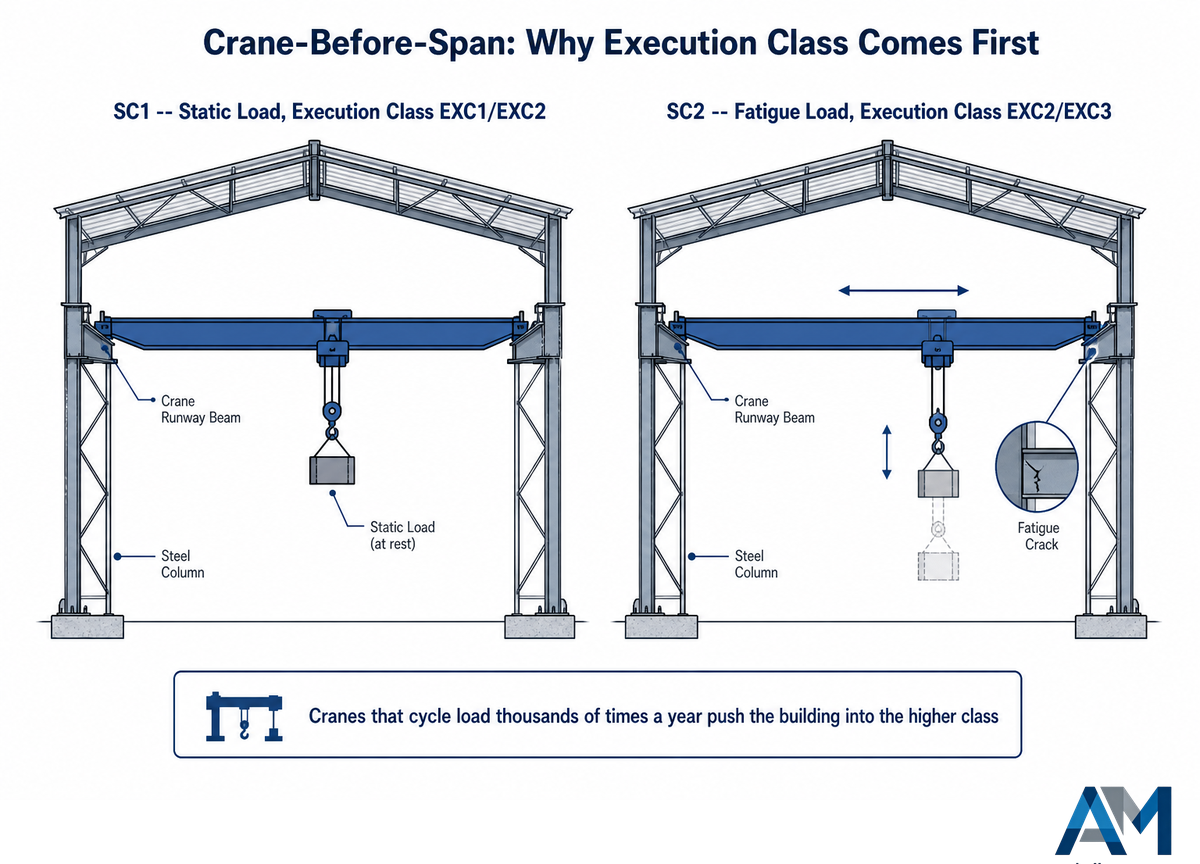
La capacité du pont roulant doit être fixée avant la portée libre, car la présence d’un pont roulant — et non la seule nuance d’acier — fait partie des facteurs susceptibles d’élever la classe d’exécution de la structure d’un atelier. Dans le cadre des classes d’exécution de l’EN 1090-2, le facteur déterminant est la catégorie de service de l’assemblage : SC1 couvre les charges statiques et quasi statiques, tandis que SC2 couvre les éléments soumis à la fatigue. Cette logique de classification est antérieure à l’édition actuelle de l’EN 1090-2 et les limites précises des catégories ont depuis été révisées ; il convient donc de la considérer comme un principe général et non comme une référence au numéro d’article actuel. Les ponts roulants qui effectuent des milliers de cycles de charge par an constituent un cas typique de SC2, ce qui explique pourquoi les bâtiments qui les supportent relèvent couramment d’EXC2 ou d’EXC3, alors qu’un bâtiment équivalent, soumis à une charge statique et construit dans la même nuance d’acier, relève d’EXC1.
Concrètement, il faut déterminer la charge maximale que le pont roulant devra un jour lever (en tenant compte de la croissance prévue et pas uniquement du tonnage initial), car cette valeur détermine la classe du pont roulant, laquelle détermine la classe d’exécution, puis les critères de fabrication et d’inspection — avant même d’avoir arrêté la dimension d’un seul poteau. Procéder dans l’ordre inverse oblige à recalculer les poteaux après coup pour qu’ils résistent au vent, aux séismes et aux efforts exercés par un pont roulant qui n’avait pas été pris en compte jusque-là.
📑 Note d’ingénierie
La fatigue des poutres de chemin de roulement n’est pas un détail insignifiant. Selon une étude de l’AISC Engineering Journal consacrée à la conception des chemins de roulement, la fissuration par fatigue, et non la surcharge, représente près de 90 % des défaillances en service de ces poutres. Le tableau de classification des ponts roulants de la CMAA met en relation les charges de service prévues et la durée de vie visée — un pont roulant de classe A est conçu pour supporter ses charges pendant un maximum de 20 000 cycles sur 40 ans, tandis qu’un pont roulant de classe F est prévu pour plus de 2 millions de cycles sur la même période. Si la classe du pont roulant est mal spécifiée, la poutre du chemin de roulement sera probablement le premier élément de structure à céder, avant tout élément de l’ossature.
Matrice Aubrik portée-coût à 4 niveaux
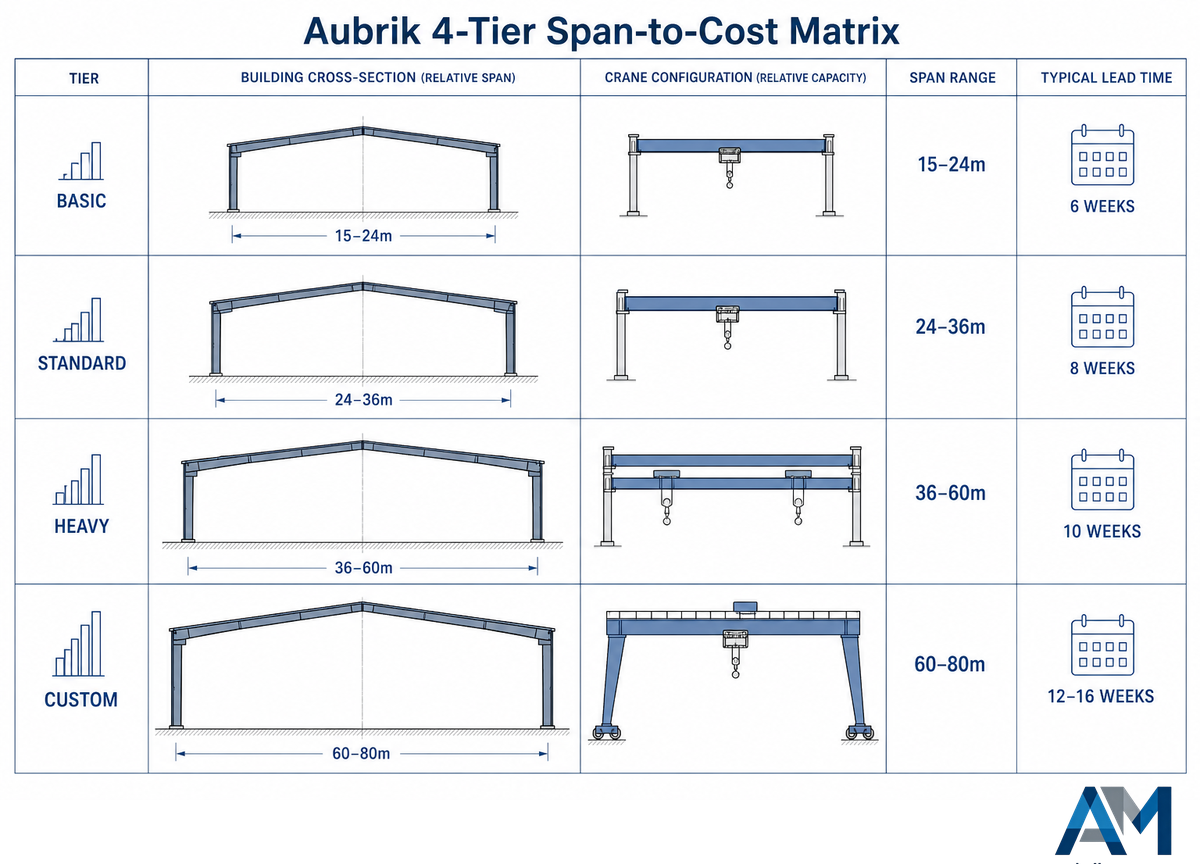
La portée, la hauteur à l’égout, la capacité du pont roulant, la possibilité d’ajouter une mezzanine, les spécifications du revêtement et le délai de livraison sont des variables interdépendantes dans la configuration d’un projet de bâtiment métallique, et non des éléments de conception isolés. Aubrik répartit les projets en quatre « niveaux », ce qui permet à l’acheteur de situer une option de bâtiment métallique sur une échelle plutôt que de choisir arbitrairement une valeur et de voir augmenter le « coût de personnalisation par mètre carré ». Chaque niveau est intégralement conçu comme un système porteur intégré, et non comme un catalogue de pièces disparates. Plus une spécification s’éloigne du niveau standard le plus proche, plus les coûts de personnalisation se cumulent ; la plupart des acheteurs réalisent donc des économies en partant de ce niveau et en ne modifiant que les éléments réellement imposés par le procédé.
| Niveau | Portée | Hauteur à l’égout | Capacité du pont roulant | Coût (EXW) | Délai de livraison |
|---|---|---|---|---|---|
| Basique | 15–24 m | 6–9 m | Pont roulant monopoutre de 0–5 t | $45–75/sqm | 6 semaines |
| Standard | 24–36 m | 9–12 m | Pont roulant simple de 5–20 t | $65–95/sqm | 8 semaines |
| Lourd | 36–60 m | 12–18 m | 2 ponts roulants de 20–100 t | $90–140/sqm | 10 semaines |
| Sur mesure | 60–80 m | Jusqu’à 25 m | Portique jusqu’à 500 t | Sur devis | 12–16 semaines |
Source : données de configuration Aubrik.
À titre d’exemple, une étude de cas réelle portant sur un bâtiment métallique à portiques de 34 000 sqm et quatre travées au Royaume-Uni (portée de 35m, entraxe des poteaux de 8m) a établi un prix de £920/sqm, comparativement à deux systèmes de structure plus conséquents. Ce portique était la solution la moins coûteuse et la plus efficace parmi les trois options d’ossature métallique évaluées, et pas seulement la plus rapide à construire. Utilisez ce guide pour déterminer le niveau adapté à votre bâtiment, puis vérifiez-le à l’aide d’un calculateur de coût d’atelier en fonction de votre surface en mètres carrés et de votre région géographique.
Acier, béton ou ossature traditionnelle en briques : pourquoi la portée change le calcul
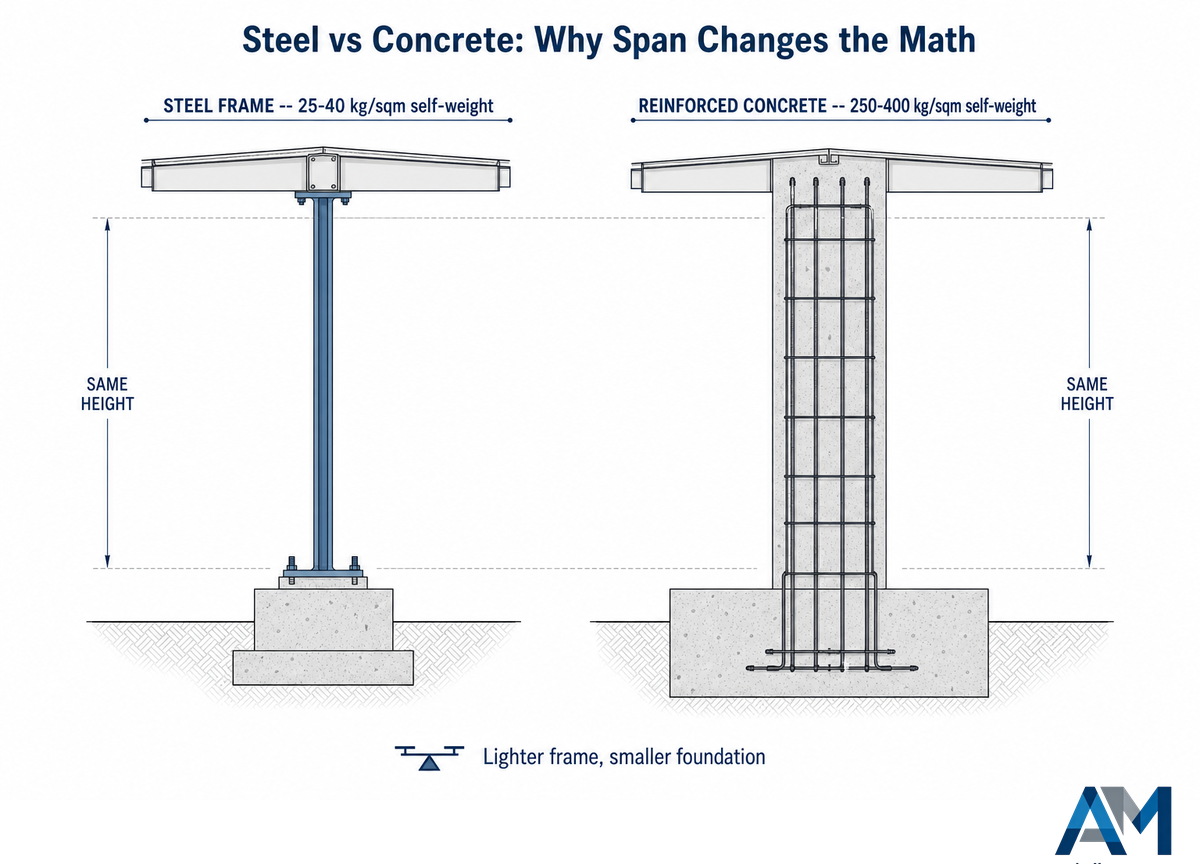
Pour un projet industriel préfabriqué en acier, le délai habituel entre la conception et l’achèvement est de 3-6 mois, contre 9-18 mois pour une structure classique en maçonnerie ou en béton de dimensions comparables. Cette réduction de 40-60 % du délai total de construction résulte de la fabrication en usine menée simultanément à la réalisation des fondations sur site — l’ossature elle-même est préfabriquée en usine pendant que les fondations du site sont encore en cours de cure, selon les données de référence d’un fabricant de bâtiments préfabriqués. La construction modulaire illustre un procédé similaire : un projet modulaire de 13 000-sqft et 12 salles de classe (non propre à la construction en acier), documenté par le Modular Building Institute, a été achevé en 100 jours. Ce procédé, qui prend plus d’un an avec une construction classique, explique le mécanisme sans s’appuyer sur des chiffres propres à l’acier.
L’une des raisons tient à la masse : le poids propre des ossatures en acier se situe généralement entre 25-40 kg/sqm, contre 250-400 kg/sqm pour une ossature en béton armé, ce qui réduit les charges sur les poteaux et les fondations. Les quantités d’acier et de béton nécessaires aux fondations diminuent également, ce qui permet de réaliser davantage d’économies sur les sols médiocres, où la masse excessive du béton imposerait autrement des fondations plus profondes et plus larges. Cet avantage lié à la réduction de la masse de la structure augmente avec la portée, car le rapport résistance-poids de l’acier permet à une section plus mince de supporter la même charge que le béton, lequel nécessite plusieurs fois plus de matériau — la résistance par kilogramme de l’acier surpasse simplement celle du béton armé pour toutes les portées couvertes par ce guide. Pour une portée de 15-20 mètres, les coûts d’une ossature en acier et d’une ossature en béton sont proches ; au-delà de 35 mètres, l’ossature en béton cesse d’être économiquement viable sur le plan structurel, ce qui explique pourquoi la plupart des usines à grande portée adoptent aujourd’hui une ossature en acier. Le degré de résistance au feu et la réglementation du bâtiment doivent néanmoins être vérifiés pour les deux types d’ossature ; une spécification de revêtement donnée n’est pas nécessairement classée au feu pour une ossature en acier, et l’omission de ce détail pendant la conception peut annuler le gain de temps obtenu lors de la construction.
Zoner le sol selon la séquence de fabrication métallique
La surface au sol disponible doit être zonée selon l’ordre de circulation des matériaux dans le bâtiment, et non selon le simple rectangle formé par celui-ci. Une erreur d’implantation courante dans la construction d’ateliers consiste à achever l’enveloppe du bâtiment avant de définir le flux du procédé. Il s’agit d’une approche « guidée par le bâtiment » plutôt que « guidée par le procédé », laquelle constitue — selon les consultants en implantation d’ateliers — la principale source de coûts de modification. L’intégration des exigences d’exploitation dès la conception initiale distingue les ateliers évolutifs de ceux qui nécessitent une refonte au cours des trois premières années.
La ligne de production de poutres en H à cinq postes d’Aubrik illustre concrètement le zonage guidé par le procédé : coupage des tôles brutes, assemblage (pointage), soudage à l’arc submergé sur portique, dressage des semelles et grenaillage, le tout disposé en ligne droite et avec le débit de sortie de chaque poste adapté au suivant afin d’éviter tout goulot d’étranglement. Un zonage fondé sur le flux du procédé permet ainsi de regrouper les opérations générant de fortes vibrations (coupage, dressage) et les opérations de précision ou de finition (grenaillage, revêtement), tout en réduisant les distances qui les séparent. Des cloisons entre les postes à fortes vibrations et les postes de précision limitent la contamination croisée sans interrompre la couverture du pont roulant sur toute la travée.
« C’est grâce à cette base solide que vous pourrez travailler en toute sécurité et serez plus susceptible de fabriquer des produits de qualité. Vous aurez alors plus de chances de livrer vos clients dans les délais, avec un degré élevé de productivité. »
Jim Floyd, spécialiste technique, Illinois Manufacturing Excellence Center (NIST MEP National Network), à propos de la méthode 5S en atelier et de la maîtrise des flux — via The Fabricator
L’implantation peut-elle être modifiée après la construction initiale ?
Oui, mais le coût dépend entièrement des réserves prévues dans la conception d’origine. Une trame de poteaux offrant une capacité de travée supplémentaire permet une extension ultérieure peu coûteuse ; à l’inverse, une trame serrée sans réserve impose de déplacer des poteaux, de reconcevoir les fondations ou de modifier la toiture, ce qui entraîne des coûts et des délais réels.
Oui, mais cela entraîne un coût qui dépend entièrement des réserves prévues lors de la conception. Une construction boulonnée à plusieurs travées, avec suffisamment d’espace réservé dans la trame des poteaux pour accueillir une future ligne, permettra de modifier l’implantation ou d’ajouter une travée moyennant un faible surcoût ; en revanche, une trame rigide dépourvue d’espace réservé peut entraîner des coûts liés au déplacement des poteaux, à la reconception des fondations ou à la modification de la toiture. En règle générale, l’ajout de capacité de production dans une usine existante coûte deux à trois fois plus cher que son intégration lors de la construction initiale.
Contrôle de l’implantation selon l’enveloppe des machines
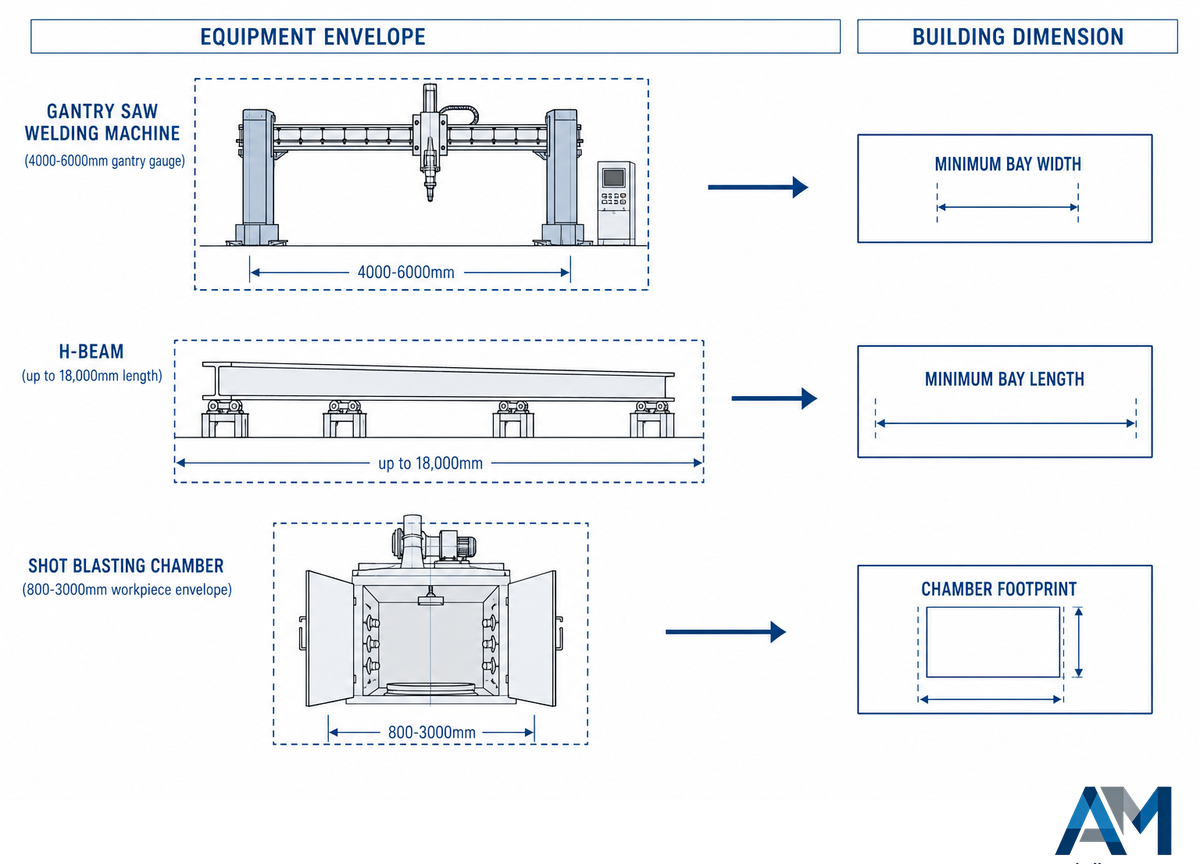
La largeur des travées, les ouvertures de portes et la hauteur du chemin de roulement doivent être dimensionnées en fonction du plus grand équipement lourd utilisé dans l’atelier, et non d’une valeur ronde choisie pour le bâtiment. C’est l’étape que la plupart des guides d’implantation d’ateliers ignorent complètement, car ils sont rédigés par des entreprises de construction qui ne fabriquent pas aussi les équipements destinés au bâtiment — elles vous conseilleront volontiers de « tracer les voies de manutention des matériaux », mais sans connaître les valeurs à respecter pour le faire. En outre, les poutres supportant le pont roulant doivent être validées par une analyse par éléments finis tenant compte de la masse et de la portée réelles des équipements, et non d’une valeur provisoire. Des poutres à haute résistance dimensionnées pour un petit équipement risquent de ne pas supporter un équipement plus grand ajouté ultérieurement.
L’alignement du chemin de roulement, en revanche, est précisément défini. Le brevet lui-même se présente comme une technologie de mesure laser sans contact, accordée en 2024 pour les chemins de roulement, qui s’appuie sur la spécification 70 de la CMAA et le rapport technique #13 de l’AISE comme références d’alignement et énumère toutes les dimensions à vérifier, notamment : la cambrure de la semelle de la poutre du chemin de roulement, le voilement et l’inclinaison de son âme ; l’alignement des rails ; la position 3D des poteaux ; et leur portée. Ce sont précisément les paramètres qui doivent être établis avant l’entrée des équipements dans l’installation, et non compensés après coup.
Enveloppe de l’équipement → dimension du bâtiment
| Équipement | Enveloppe | Contrainte imposée au bâtiment |
|---|---|---|
| Machine de soudage SAW sur portique | Écartement du portique de 4000–6000 mm | Largeur minimale de la travée + longueur des fondations des rails |
| Poutre en H en cours de soudage | Longueur jusqu’à 18 000 mm | Longueur minimale de la travée + dégagement de porte pour la manutention |
| Cabine de grenaillage | Enveloppe de pièce de 800–3000 mm | Emprise de la cabine + longueur du convoyeur en aval |
Source : spécifications de la machine de soudage sur portique Aubrik AM-HG et de la machine de grenaillage AB-SB.
Les coûts liés à une mauvaise évaluation de ces éléments apparaissent très concrètement dans un nouveau brevet d’utilité chinois consacré à l’implantation des poteaux d’une travée de pont roulant. Il décrit la transformation d’une configuration classique de travée à doubles poteaux en treillis en une conception optimisée à grands poteaux en treillis, ce qui réduit la consommation d’acier par portique rigide d’environ 75.3 tonnes à 69,7-73,4 tonnes et le béton des fondations de 211,72 m³ à 157,13-182,10 m³. Il s’agit d’une économie tangible d’acier et de béton obtenue simplement en concevant correctement les poteaux de la travée du pont roulant dès le départ.
Ventilation, aspiration des poussières et descentes de réseaux (la lacune de la plupart des guides)
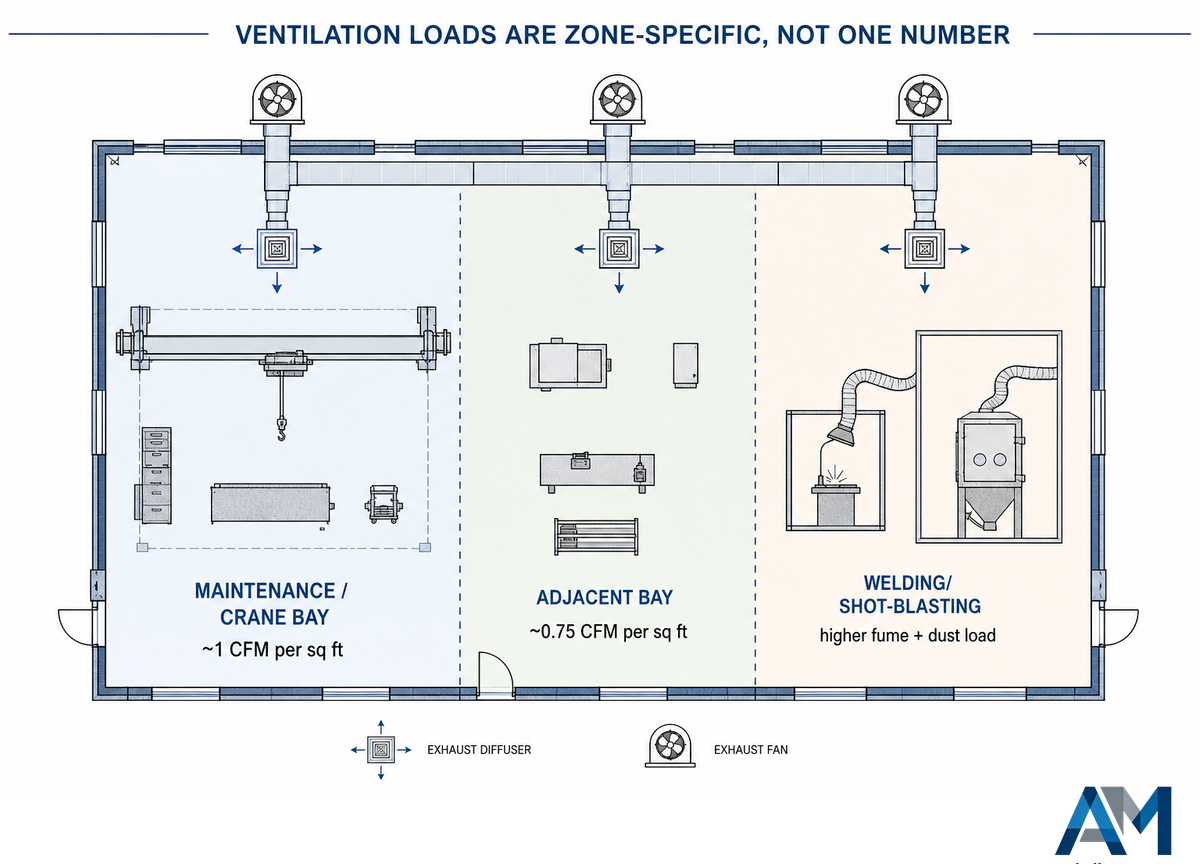
Les charges de ventilation ne se résument pas à une valeur unique pour l’ensemble du bâtiment ; elles sont propres à chaque zone. Prenons par exemple les documents de conception réels d’un centre de maintenance de travaux publics, où les débits d’extraction de la travée de maintenance et de celle du pont roulant sont spécifiés à environ 1 CFM par pied carré, contre près de 0.75 CFM par pied carré dans les travées adjacentes. La charge est propre à chaque travée en raison des différentes opérations ; les charges de ventilation réelles doivent toujours être déterminées par le calcul de charge de l’ingénieur en génie climatique pour votre exploitation particulière, plutôt qu’à partir d’un tableau générique. Dans une installation réalisant des opérations de soudage et de grenaillage, les exigences relatives aux fumées et aux poussières dans la travée du pont roulant ne seront pas satisfaites par le débit de ventilation générale appliqué ailleurs.
Les ateliers en acier conviennent-ils aux industries ayant d’importants besoins en CVC ?
Oui, à condition que la ventilation, l’extraction et le cheminement des réseaux soient intégrés à la structure dès la conception plutôt qu’ajoutés ultérieurement. L’ajout de la ventilation et de l’isolation une fois la structure en acier montée coûte environ trois fois plus cher qu’une spécification correcte dès le départ, et il s’agit du poste le plus souvent négligé dans un projet d’atelier en acier.
Oui, à condition qu’une ventilation adaptée (gaines, ventilateurs d’extraction et descentes de réseaux) soit intégrée à la structure pendant la phase initiale d’implantation de l’ossature métallique, et non ajoutée ultérieurement. Il est courant que la modification ultérieure de la structure pour installer la ventilation et l’isolation coûte environ 3x plus cher que si ces mêmes éléments avaient été commandés dès le départ, ce poste étant le plus souvent négligé dans presque tous les projets d’atelier en acier. Le choix de l’isolation thermique adaptée au bâtiment influe sur les coûts énergétiques à long terme, et un pare-vapeur jugé « suffisant » peut aussi retenir l’humidité, avec des conséquences différées et insidieuses. Les cabines de grenaillage nécessitent une boucle de dépoussiérage efficace à 99,5 % pour que le système d’aspiration des poussières abrasives empêche celles-ci d’atteindre les zones voisines de soudage et de finition. Les lanterneaux de toiture Skyspar et en acrylique peuvent fournir un éclairage naturel économique, tout comme les panneaux acoustiques pour bâtiments métalliques — sauf s’ils avaient été prévus lors de la conception. L’isolation acoustique mérite la même attention dès le départ si l’atelier se trouve près d’une aile de bureaux ou en limite d’une zone résidentielle — elle est rarement spécifiée avant que les voisins ne se plaignent.
✔ Avantages de la planification précoce des réseaux
- Aucune tranchée à creuser ultérieurement dans un sol de production achevé
- Ventilation dimensionnée par zone, sans débit uniforme pour tout le bâtiment
- Tableau électrique dimensionné pour la charge future, et non uniquement pour la consommation initiale
⚠ Limites
- Nécessite de finaliser la liste des équipements avant les plans de structure, ce que certains acheteurs refusent
- Le CVC dimensionné zone par zone coûte plus cher au départ qu’une spécification uniforme unique
Fondations et corrosion : ce que détermine le choix de la nuance d’acier
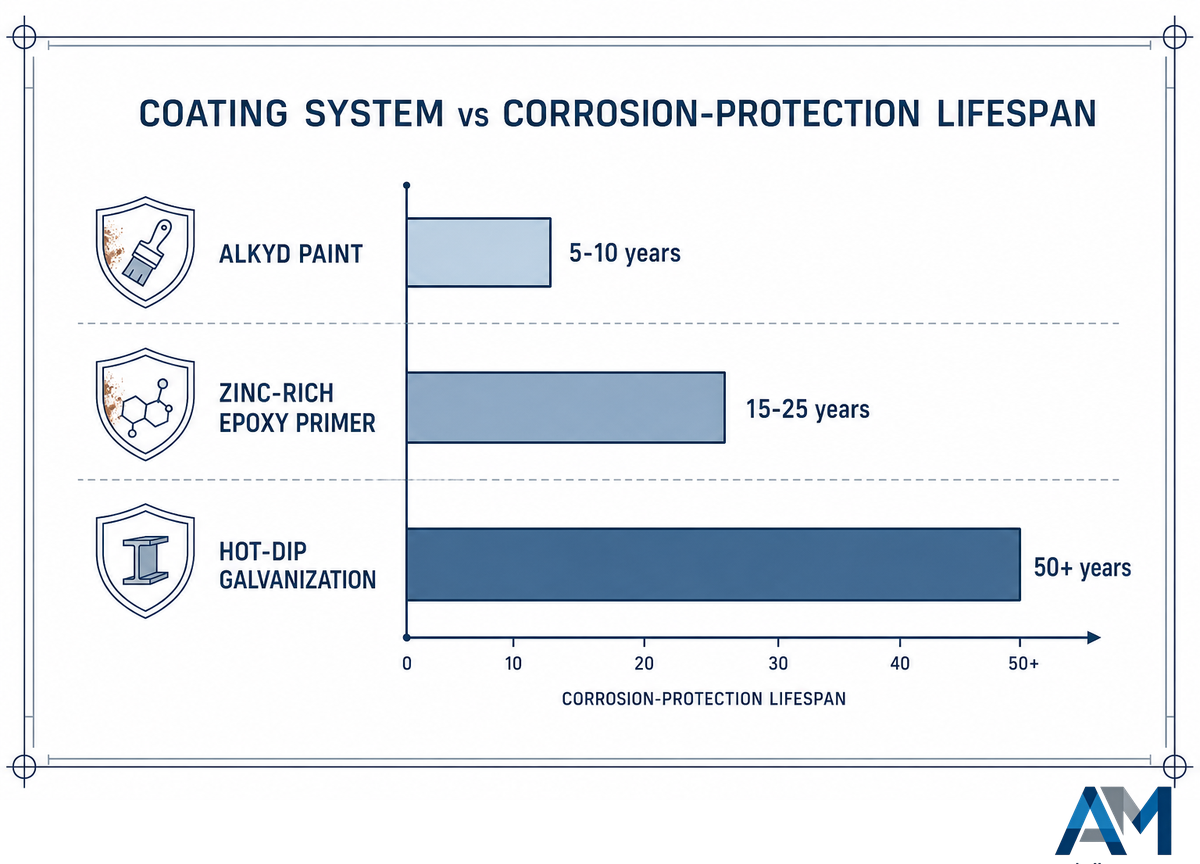
Le choix de l’acier, qu’il porte sur la nuance ou le revêtement, détermine à l’avance un niveau de résistance à la corrosion pouvant assurer une durée de 5 à 50+ ans. Le devis le moins cher pour un bâtiment en acier repose souvent sur le choix du matériau ayant la durée de vie la plus courte. Selon les références publiées sur la durée de vie des revêtements, une peinture alkyde moyenne offre une durée de vie d’environ 5 à 10 ans ; un revêtement primaire époxy riche en zinc, environ 15 à 25 ans ; et un système de galvanisation à chaud peut assurer 50+ ans de protection contre la corrosion en milieu côtier ou dans d’autres conditions d’exposition extrêmes. Sur une durée de vie de 20 ans, le devis le moins cher pourrait finalement ne pas l’être. Le choix d’une nuance d’acier de construction inadaptée à la catégorie d’exposition est la cause la plus fréquente de cet écart entre le prix indiqué et le coût sur la durée de vie. L’espacement des pannes, l’emploi de laine minérale ou de laine de roche dans un revêtement en panneaux sandwich et la pente de toiture sont définis en fonction des charges locales dues au vent, aux fortes pluies et à la neige — les charges de vent et de neige, en particulier, peuvent varier considérablement selon la région. Construire un atelier capable de résister à des vents modérément forts tout en négligeant les conditions d’une région soumise à de fortes charges de neige peut, dans le pire des cas, entraîner une défaillance catastrophique de la structure. Le choix d’une résistance d’acier adaptée aux conditions réelles auxquelles la structure sera exposée, plutôt qu’à une valeur générique par défaut, permet de réaliser des économies à long terme. Certaines juridictions imposent également un revêtement résistant au feu ou des revêtements intumescents sur les éléments porteurs principaux en acier des zones de production occupées — une exigence qu’il convient de vérifier avant de finaliser le revêtement.
| Type de composant | Nuance / spécification | Gamme type |
|---|---|---|
| Poteau en acier | Profilé en H Q235B laminé à chaud | Basique / Standard |
| Poteau en acier | Profilé en H Q355B laminé à chaud | Renforcé / Sur mesure |
| Poutres en acier | Profilé principal en I + panne en cornière | Toutes les gammes |
| Ferme de toiture | Portique rigide | Basique / Standard (jusqu’à 30 m) |
| Ferme de toiture | Ferme en treillis | Renforcé / Sur mesure (30-80 m) |
| Toiture | Tôle d’acier prélaquée 0,5-0,8 mm + isolation PU | Basique / Standard |
| Toiture | Tôle d’acier prélaquée + isolation en laine de roche | Renforcé / Sur mesure |
| Revêtement de façade | Panneau sandwich PU 50-75 mm | Basique / Standard |
| Revêtement de façade | Panneau sandwich en laine de roche 100 mm | Renforcé / Sur mesure |
Source : données de configuration Aubrik.
Les travaux de fondation constituent le seul corps d’état qui ne peut plus être corrigé une fois la charpente montée, d’où la nécessité de confirmer les données géotechniques avant de finaliser la gamme, et non après. La même logique s’applique à la conception des fondations. Qu’elles soient déterminées par la nature du sol ou par les charges réelles des ponts roulants et des machines utilisés dans la structure, les fondations « standard » peuvent et doivent souvent être adaptées. Il est très courant de reprendre la conception d’un bâtiment prévu pour un autre site et de tenter de la reproduire sans tenir compte des codes de construction locaux, des règles d’urbanisme et des données géotechniques propres au site.
Anticiper l’extension future dans la trame des travées
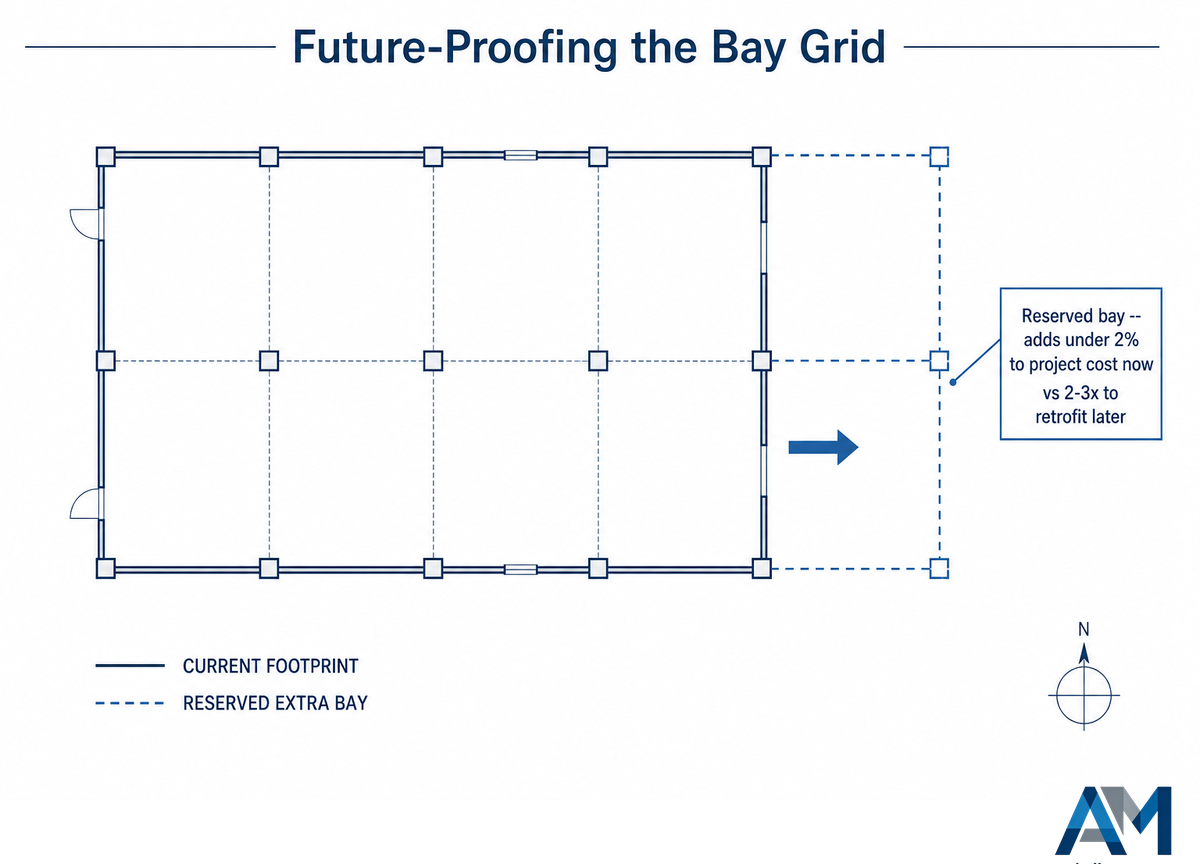
Prévoir dès maintenant une capacité d’extension dans la trame des poteaux coûte 2 à 3 fois moins cher qu’une modification ultérieure, tandis que l’espace nécessaire ajoute moins de 2 % au coût du projet — les audits sectoriels des erreurs d’agencement d’usines estiment que la correction après coup d’une trame de poteaux mal planifiée coûte 5 à 10 fois plus cher que la réservation initiale de cet espace. Une étude évaluée par les pairs portant sur une structure modulaire en acier de grande portée destinée à un palais des expositions a mis en évidence le même principe au niveau des décisions de conception : les choix de structure visant à réduire la consommation d’acier à long terme ont permis au bâtiment de rester rentable et adapté aux besoins vingt-cinq ans après son achèvement — c’est la même logique qui justifie de réserver dès maintenant une capacité dans la trame des travées plutôt que de la créer ultérieurement. Nous avons aidé un équipementier automobile européen de rang 1 à regrouper trois anciennes lignes d’assemblage dans un seul atelier à portiques de 5000 m², équipé de robots industriels. Notre client devait également prévoir, dans cette emprise, une future zone de sous-assemblage de batteries, ce qui a été réalisé sans retirer le moindre élément de toiture grâce à des travées conçues dès l’origine pour permettre une extension future. Ce type de choix peut sembler constituer un engagement financier coûteux à long terme, mais cette capacité devra généralement être ajoutée tôt ou tard — la réserver dès maintenant, en construisant une travée supplémentaire avant qu’elle ne soit nécessaire ou simplement en prévoyant son emplacement, constitue une utilisation du capital plus judicieuse et plus simple que de financer ultérieurement une démolition suivie d’une reconstruction.
Puis-je agrandir ultérieurement mon atelier en acier ?
Oui — l’espacement modulaire des travées est conçu pour permettre une extension en longueur sans démonter la toiture ni refaire la trame des poteaux et les fondations, à condition que cette possibilité ait été prévue dès le départ. L’ajout de travées au-delà de ce qui était prévu nécessite généralement de nouvelles semelles de fondation et un raccordement de la toiture, ce qui sera nettement plus coûteux et perturbant.
Quand il ne faut PAS concevoir conjointement l’atelier et la ligne de production
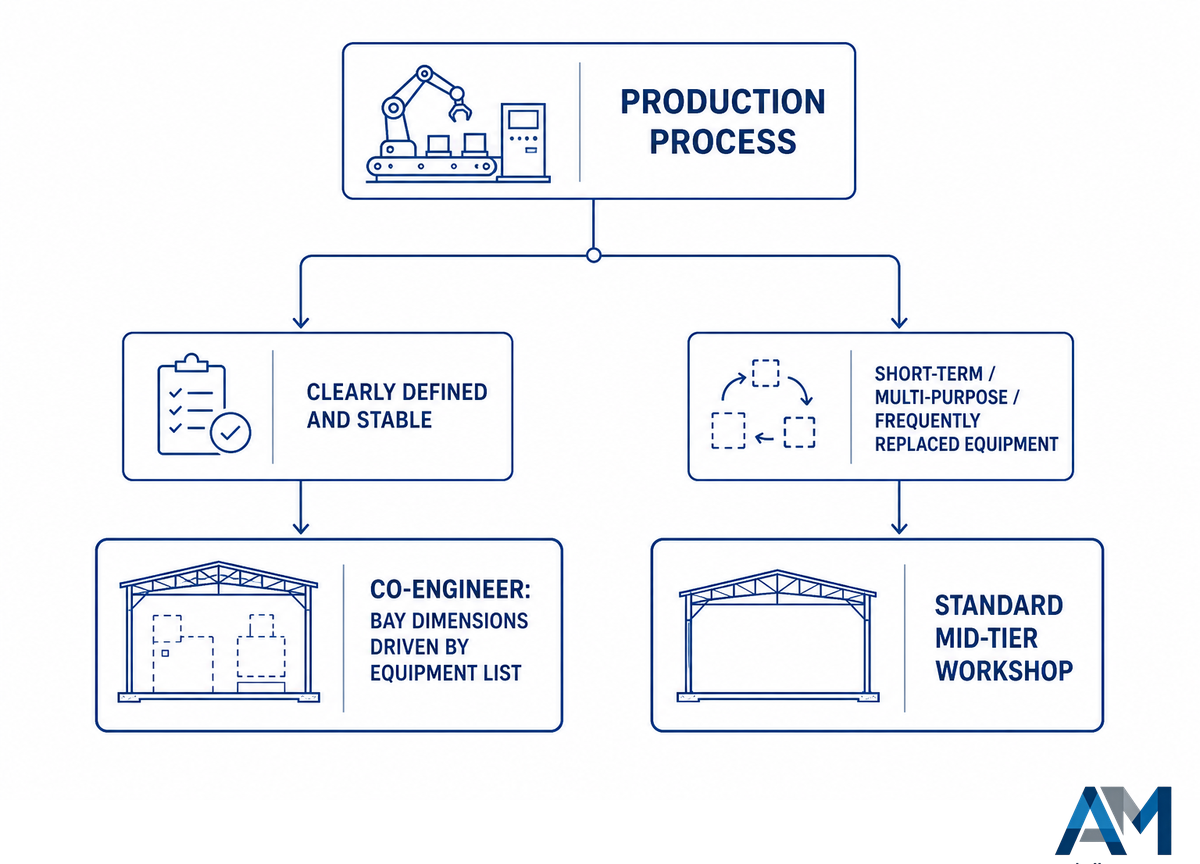
La conception conjointe du bâtiment autour d’un équipement précis n’est rentable que lorsque le procédé de production est clairement défini et stable. Dans le cas d’un bail de courte durée, d’un site polyvalent ou d’équipements fréquemment remplacés, un atelier standard de milieu de gamme coûte moins cher et consomme moins de matériau qu’une conception sur mesure entièrement coordonnée.
Concevoir conjointement le bâtiment autour des équipements qu’il abrite ne convient pas à toutes les situations. Cette démarche est rentable lorsqu’un atelier est construit ou agrandi pour accueillir un procédé de production clairement identifié, prévisible et bien défini : c’est précisément la situation décrite dans cet article. S’il s’agit d’une solution ponctuelle et unique, d’un bail de courte durée, d’un site polyvalent ou d’un ensemble d’équipements variés et souvent remplacés, sans qu’une seule machine détermine l’agencement, la meilleure approche consiste à choisir un atelier générique en acier de milieu de gamme ou un bâtiment métallique offrant des hauteurs libres raisonnables, plutôt qu’une solution entièrement conçue conjointement. Un atelier préfabriqué standard en acier, destiné à un site polyvalent réalisant des opérations d’assemblage et de fabrication métallique, génère moins de pertes de matériau dues aux pièces découpées sur mesure qu’un atelier à structure en acier spécialement conçu autour d’une seule machine. Pour les deux types de construction, la liste des équipements doit néanmoins déterminer les dimensions finales des travées, même lorsque la charpente appartient à une gamme standard. Lorsque l’agencement dépend réellement du procédé, concevez conjointement le bâtiment autour des équipements ; dans le cas contraire, choisissez la gamme standard et passez à l’étape suivante. C’est généralement le choix le plus économique, et le fait d’aborder dès le départ le choix de la gamme sous l’angle de la rentabilité — et non comme une question de prestige après coup — permet de respecter le budget du projet.
Pourquoi un fabricant de positionneurs et de lignes traite aussi de l’agencement des ateliers
Aubrik fabrique des positionneurs de soudage, des vireurs de soudage, des machines de soudage à portique, des lignes complètes de fabrication de poutres en H ainsi que les ateliers à structure en acier qui les abritent. Ce document met en évidence les problèmes d’interface que nous rencontrons lorsqu’un bâtiment et les équipements qu’il contient sont achetés auprès de fournisseurs distincts et non coordonnés, par exemple des travées trop courtes pour accueillir la longueur des rails d’un portique ou des crochets de pont roulant incapables d’atteindre l’enveloppe de travail des positionneurs. Puisque les codes de positionnement et les descriptions d’encombrement nous permettent de traiter, sur le terrain, les contraintes réelles d’implantation de nos lignes de production, cette question nous concerne directement.
Combien coûte la construction d’un atelier à structure en acier ?
Le coût de la charpente et du revêtement varie de $45–140/m² selon la gamme, tandis que le coût de l’installation complète atteint environ $258–463/m² après inclusion des fondations et des travaux de préparation du site. Les gammes Basique, Standard, Renforcé et Sur mesure correspondent chacune à une plage différente de portée, de hauteur à l’égout et de capacité du pont roulant.
La gamme Basique (portée de 15-24 m, sans pont roulant ou avec un pont roulant léger) coûte environ $45-75/m2 ; la gamme Standard avec pont roulant léger coûte environ $65-95/m2 ; la gamme Renforcée, avec support de pont roulant et isolation en laine de roche, peut coûter $90-140/m2. Les fondations, les installations électriques et les ponts roulants font l’objet de devis séparés en raison des variations liées à la nature du sol et aux cas de charge. Il suffit de sélectionner votre gamme dans le graphique ci-dessus et de la multiplier par la surface en mètres carrés de votre projet pour obtenir votre budget !
Quelles portées les ateliers en acier peuvent-ils atteindre sans poteaux intérieurs ?
Les ateliers en acier à portée libre atteignent couramment 15–60 m sans poteau intérieur, tandis que les conceptions sur mesure peuvent aller jusqu’à 80 m pour des projets de la taille d’un hangar aéronautique. La hauteur à l’égout augmente avec la portée et la capacité du pont roulant, et se situe généralement entre 6–25 m selon la gamme.
Un projet type d’entrepôt à portiques comportant 4 travées, situé au Royaume-Uni et pouvant relever de la gamme Standard présentée dans ce rapport, avait une portée libre de 35 m, des poteaux de façade espacés de 8 m et des poteaux intérieurs espacés de 16 m – des valeurs qui restent toutes largement dans les capacités de notre gamme Standard. Les portées supérieures à environ 60 m quittent toutefois généralement la gamme Standard pour relever d’une conception sur mesure, dont les délais de livraison peuvent augmenter considérablement.
Pourquoi un pont roulant de 5 tonnes modifie-t-il les exigences de certification ?
La présence d’un pont roulant fait passer l’atelier d’une classe d’exécution soumise à des charges statiques à une classe soumise à la fatigue, car le chemin de roulement subit des milliers de cycles de charge pendant la durée de vie du bâtiment, et non en raison de la seule nuance d’acier.
Le chemin de roulement d’un pont roulant est un composant essentiel de nombreux bâtiments industriels, mais la classe d’exécution requise relève de SC2, qui couvre les conditions de charge générant de la fatigue, plutôt que de SC1, généralement utilisée pour les charges statiques et quasi statiques des bâtiments. La capacité et le facteur de marche du pont roulant déterminent le point auquel cette transition intervient, mais il ne s’agit pas d’une valeur fixe dans tous les codes – consultez votre fabricant afin d’obtenir l’évaluation d’un ingénieur en fonction du tonnage et de la classe de service de votre pont roulant.
Puis-je agrandir ultérieurement mon atelier en acier ?
Oui, si la trame des poteaux a été conçue dès le départ avec un espacement modulaire des travées. La capacité réservée ajoute moins de 2 % au coût de construction initial, contre un coût 2 à 3 fois supérieur pour une modification ultérieure.
La capacité réservée ajoute moins de 2 % au coût initial, contre un coût 2 à 3 fois supérieur pour une modification ultérieure.
Combien de temps la construction prend-elle par rapport aux bâtiments traditionnels ?
Pour les ateliers préfabriqués en acier, le délai entre la conception et la réception est généralement de 3–6 mois, soit environ 40–60 % de moins que les 9–18 mois nécessaires à la construction traditionnelle en béton d’un projet industriel comparable. Ce gain de temps provient de la fabrication de la charpente en acier en usine pendant que les fondations sont encore coulées sur le chantier.
L’essentiel du gain de temps sur le calendrier provient de la fabrication des profilés en acier en parallèle des fondations sur le chantier ; pendant la prise de vos fondations, votre charpente en acier est fabriquée dans notre usine. Cela permet de commencer immédiatement le montage dès la validation de votre dalle de fondation ; le Modular Building Institute cite, par exemple, une étude de cas portant sur un bâtiment de 13 000 pieds carrés comprenant 12 salles de classe, construit en seulement 100 jours au lieu du délai plus traditionnel d’un an ou davantage.
Les ateliers en acier conviennent-ils aux industries à fortes exigences CVC ?
Oui, à condition que le cheminement de la ventilation et du réseau d’aspiration des poussières soit intégré zone par zone à la conception de la structure, au lieu d’être ajouté après le montage de la charpente en acier. L’ajout ultérieur de la ventilation coûte environ 3 fois plus cher que si elle avait été spécifiée dès le départ.
La fonction de chaque travée d’un bâtiment détermine ses besoins de ventilation, une travée de maintenance ou équipée d’un pont roulant nécessitant nettement plus de renouvellements d’air que la travée de stockage voisine. Les conceptions professionnelles de bâtiments industriels prévoient souvent des débits de ventilation différents selon les travées, au lieu d’appliquer une valeur globale à l’ensemble de la structure.
Références et sources
- 29 CFR § 1910.179, Ponts roulants et portiques U.S. OSHA (via Cornell Law LII)
- 29 CFR § 1910.176, Manutention des matériaux — Dispositions générales U.S. OSHA
- Nouvelles dispositions relatives à la fatigue pour la conception des poutres de roulement de ponts roulants AISC Engineering Journal
- Exécution des structures en acier, note technique SN32 British Constructional Steelwork Association
- Essais et certification selon la norme EN 1090 TÜV SÜD
- Construction en acier : coûts Steel for Life / BCSA
- Combien de temps faut-il pour construire et installer des bâtiments modulaires Modular Building Institute
- Bâtiment de maintenance des travaux publics, rapport de programmation et de conception schématique City of Poulsbo, WA
- Systèmes de mesure quadridimensionnelle des rails de pont roulant, US11995841B2 USPTO
- Structure d’implantation des poteaux d’un bâtiment industriel, CN223469097U CNIPA
- Code AWS D1.1:2025 pour le soudage des structures en acier American National Standards Institute
- Bâtiments préfabriqués, référence de calendrier de construction PEB Steel
- 8 points à connaître avant d’investir dans un bâtiment industriel préfabriqué HC Steel Structure
- Préparer la croissance d’un petit atelier de soudage The Fabricator
- Audit des erreurs d’agencement d’une usine sur site vierge iFactory
- Conception et analyse de la structure modulaire en acier post-tendue des halls 3, 4 et 6 de Fira de la Gran Vía à Barcelone MDPI Buildings/CivilEng
Articles connexes
- Ligne de production de poutres en H et de structures en acier : déroulement du procédé, parc machines et vérifications de la demande de prix la ligne de fabrication métallique à 5 machines exploitée dans un atelier tel que celui décrit ici
- Machine de soudage à portique AM-HG l’enveloppe de l’équipement utilisée pour le contrôle d’agencement selon l’enveloppe machine
- Machines industrielles de grenaillage la charge d’aspiration des poussières à l’origine de la section sur la ventilation
- Positionneurs de soudage le dimensionnement des équipements que la travée d’un atelier doit pouvoir accueillir
Prêt à attribuer une gamme à votre projet ? Découvrez les ateliers Aubrik à structure en acier →







