
Entrez en contact avec Aubrik Company

La surcharge d’un positionneur de soudage survient lorsque la masse d’une pièce, ou le couple dû à son excentration, dépasse les capacités prévues du moteur, des engrenages et des roulements de la machine. Pour établir le diagnostic, il faut savoir que les positionneurs tombent rarement en panne de manière brutale et après avoir donné un avertissement explicite. En général, un positionneur de soudage commence plutôt à donner des signes de « faiblesse » — mouvement lent, moteur en surchauffe, roulement piqué par des courants vagabonds — et, lorsque la panne survient, les symptômes s’accumulent habituellement depuis plusieurs semaines. Ces signes ne dépendent ni du type de machine ni du procédé de soudage : qu’il s’agisse d’un positionneur de soudage d’établi, d’un positionneur de soudage rotatif, d’un vireur de soudage ou d’un ensemble poupée fixe-poupée mobile, qu’il fonctionne avec un procédé MIG, TIG, à l’électrode enrobée ou à l’arc submergé, les lois physiques restent les mêmes, que le matériel soit neuf ou qu’il s’agisse d’un positionneur de soudage d’occasion. Nous allons expliquer ce qui constitue une surcharge, présenter 6 symptômes à surveiller avant la panne, détailler un mode de défaillance électrique souvent ignoré des opérateurs et indiquer dans quels cas un positionneur de soudage surchargé peut ou non être réparé.
Référence rapide : seuils de surcharge
| Coefficient de sécurité de conception type | 1,5–2,0× la charge de service prévue |
| Capacité verticale et capacité horizontale | La capacité verticale (plateau incliné) correspond souvent à ~50 % de la capacité horizontale |
| Seuil courant de déclenchement de la protection thermique contre les surcharges | Un relais de surcharge de classe 10 se déclenche en ~10 secondes à 600 % de son courant nominal (les autres classes de matériel et facteurs de marche utilisent des seuils différents — vérifiez votre propre coffret de commande) |
| Exigence de mise à la masse | Circuit indépendant vers la pièce — jamais par les roulements ou les engrenages |
Ce qui constitue réellement une surcharge
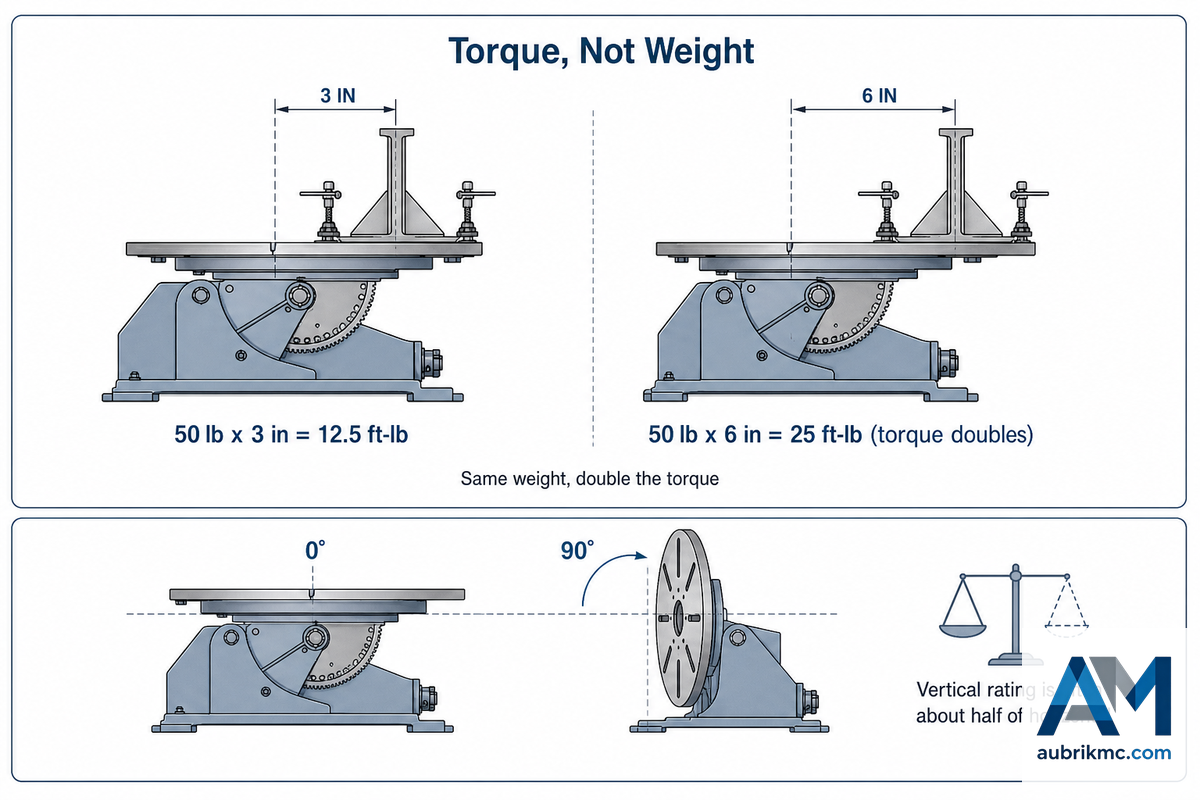
La surcharge ne dépend pas de la masse indiquée par la balance, mais du couple exercé sur la chaîne cinématique. Dans « Analyse et conception des mécanismes de positionnement pour le soudage automatique », mémoire de génie mécanique réalisé au MIT en 2022, les chercheurs expliquent que les contraintes physiques exercées sur les roulements de la broche d’un positionneur dépendent à la fois de la masse de la pièce et de sa distance par rapport à l’axe de la broche, et non de sa seule masse. Selon l’étude, « La capacité de couple nominale du moteur est directement liée à la capacité de charge de la broche. » Chaque capacité indiquée sur une plaque signalétique suppose que le centre de gravité de la pièce se trouve à un emplacement précis ; tout écart par rapport à ce point modifie les efforts réels exercés sur la machine, même si la valeur affichée par la balance reste inchangée. Un autre article évalué par les pairs de l’International Journal of Engineering Research and Development (IJERD) fournit un exemple mathématique complet de cette relation avec un petit entraînement : un moteur de 60W tournant à 6 000 RPM, associé à un réducteur de rapport 1:5 et conçu pour supporter des capacités de charge statique et dynamique déterminées pour un roulement donné — soit exactement le même principe mécanique régissant la chaîne couple-charge sur roulement, quelle que soit la taille.
La revue professionnelle The Fabricator, une publication de la FMA, présente clairement le calcul à l’aide d’un exemple. Imaginez un assemblage mécano-soudé de 50 lb. placé à 3 pouces de la surface du plateau du positionneur en position horizontale ; il exerce alors un couple de 12.5 livres-pieds. Éloignez cette même pièce de 50 lb. à 6 pouces et le couple double pour atteindre 25 livres-pieds, bien que la masse soit strictement identique. Ce principe explique pourquoi un positionneur de soudage peut supporter en toute sécurité une masse donnée lorsqu’elle est centrée sur le plateau, mais être surchargé par une pièce beaucoup plus légère placée dans une position défavorable.
La capacité verticale correspond-elle réellement à la moitié de la capacité horizontale ?
La réduction de capacité en position verticale constitue l’erreur la plus fréquente lors du dimensionnement d’une machine. Compte tenu de la rotation continue que peut effectuer le plateau d’un positionneur — généralement de 0° à 135° sur les modèles industriels — même une pièce statique exerce un bras de levier croissant à mesure que l’angle d’inclinaison du plateau augmente et s’éloigne de 0°, ce qui accroît le couple dû à la charge en porte-à-faux.
La capacité n’est pas non plus absolue, car elle dépend de la position. Même les propres directives de dimensionnement de Koike précisent qu’un positionneur n’est homologué pour 40 000 lb que lorsque le centre de gravité (CG) de la charge se trouve à 12 pouces ou moins de la surface du plateau. Éloignez ce CG de seulement un ou deux pouces supplémentaires et cette capacité de 40 000 lb ne s’applique plus. Cette caractéristique est courante dans les tableaux de capacité des fabricants : le positionneur GP-200/GPP-200 de Gullco, donné pour 150 lbs lorsque le CG se trouve à 3 pouces, ne supporte plus que la modeste charge de 37,5 lbs à 12 pouces — soit un rapport de capacité de quatre résultant uniquement du positionnement. Vérifiez toujours les capacités horizontale et verticale avant de considérer qu’une pièce « convient ».
6 signes indiquant que votre positionneur est surchargé
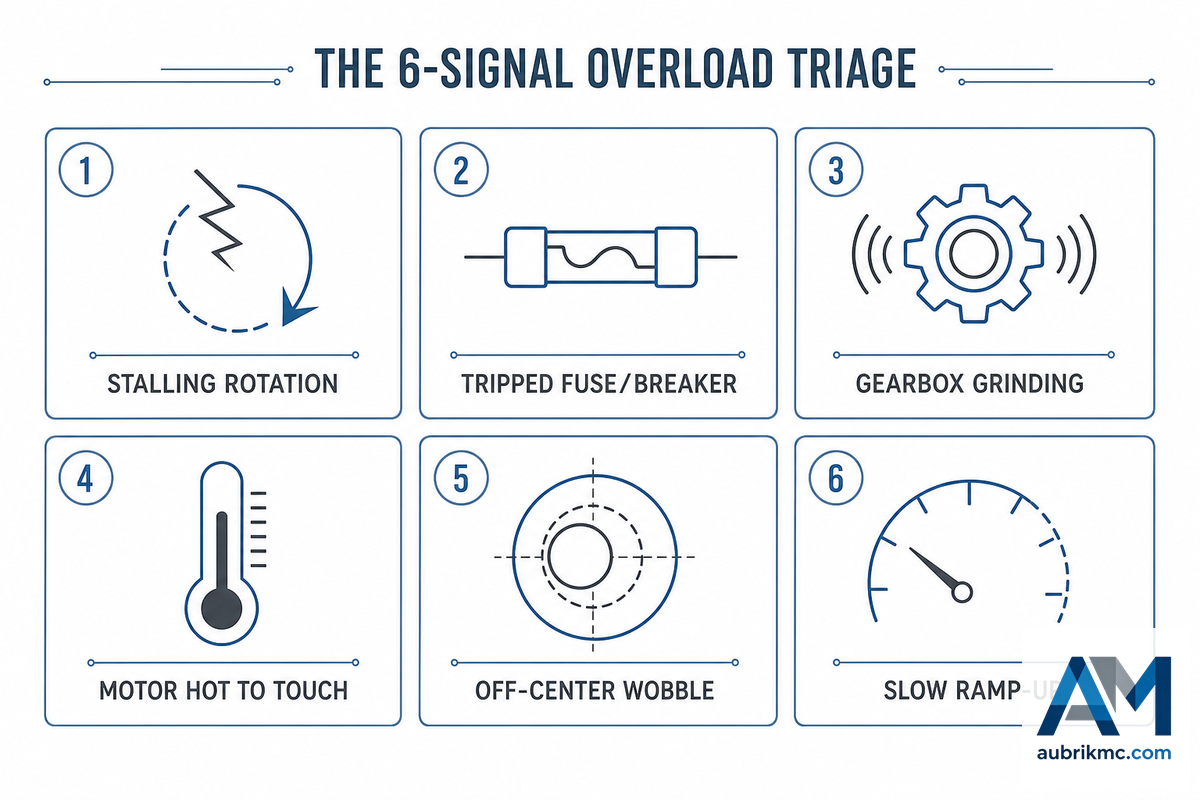
Une surcharge réelle ne met généralement pas la machine hors service dès la première pièce lourde ; ses effets sont cumulatifs et la chaîne cinématique émet des signes d’alerte clairs bien avant la défaillance d’un composant critique. Les variations de vitesse lorsque le plateau passe aux positions 12 heures et 6 heures sont présentées dans le guide de The Fabricator consacré aux positionneurs d’établi comme un symptôme précoce, facile à détecter, d’une charge déséquilibrée ou en porte-à-faux. Le tableau suivant — le triage de surcharge à 6 signaux — propose une séquence de contrôles utilisable sur le terrain, en commençant par les symptômes les moins coûteux à inspecter.
| Non. | Signal | Manifestation | Cause profonde probable |
|---|---|---|---|
| 1 | Blocage ou rotation irrégulière | Le plateau peine à tourner, accélère ou ralentit sous une même charge | Le couple requis dépasse celui fourni par le moteur |
| 2 | Déclenchement de la protection thermique ou fusion d’un fusible | Le coffret de commande coupe l’alimentation en cours de cycle ; les petites unités utilisent souvent des fusibles de 1,5–2A | Appel de courant prolongé supérieur au courant à pleine charge nominal |
| 3 | Grincement ou sifflement du réducteur | Nouveau bruit sous charge, absent avec des pièces plus légères | Le moteur et la vis sans fin peinent sous une masse excessive |
| 4 | Carter du moteur chaud au toucher | Nettement plus chaud que pendant une équipe normale | Moteur sollicité au-delà de son régime nominal continu |
| 5 | Oscillation excentrée aux positions 12 heures et 6 heures | La vitesse varie visiblement lorsqu’une charge déséquilibrée passe par le haut ou le bas de la rotation | Outillage déséquilibré ou serrage excentré |
| 6 | Accélération lente depuis l’arrêt complet | Temps nettement plus long pour atteindre la vitesse réglée qu’avec des pièces plus légères | Charge inertielle/dynamique s’ajoutant à la masse statique nominale |
| 7 | Aucune réaction au démarrage | Le positionneur ne bouge pas à la commande | Déclenchement de surcharge déjà verrouillé depuis le cycle précédent |
| 8 | Desserrage du mandrin ou de l’outillage pendant le soudage | La pièce se déplace légèrement pendant une longue passe de soudage | La dilatation thermique de la pièce modifie le serrage du mandrin — à vérifier avant de conclure à une surcharge |
| 9 | Odeur de plastique brûlé près du coffret de commande | Légère odeur, parfois accompagnée d’un cordon d’alimentation visiblement chaud | Courant vagabond empruntant un circuit à forte résistance (voir la section suivante) |
Le dernier signe de la liste n’est pas hypothétique. Comme l’a raconté un membre du forum Practical Machinist, après avoir soudé des raccords en acier inoxydable sur le vireur de son atelier pendant environ 20 minutes, il a remarqué une odeur de plastique brûlé et constaté que le cordon d’alimentation du variateur de vitesse CC fondait littéralement de l’intérieur, car le câble de masse de soudage n’avait jamais été raccordé à la pièce. Le raccordement de la masse à la pièce a immédiatement résolu le problème, sans endommager le vireur lui-même. Cette distinction importante — défaut électrique ou surcharge mécanique — fait l’objet de la section suivante.
Le mode de défaillance caché : comment un courant de surcharge endommage les roulements
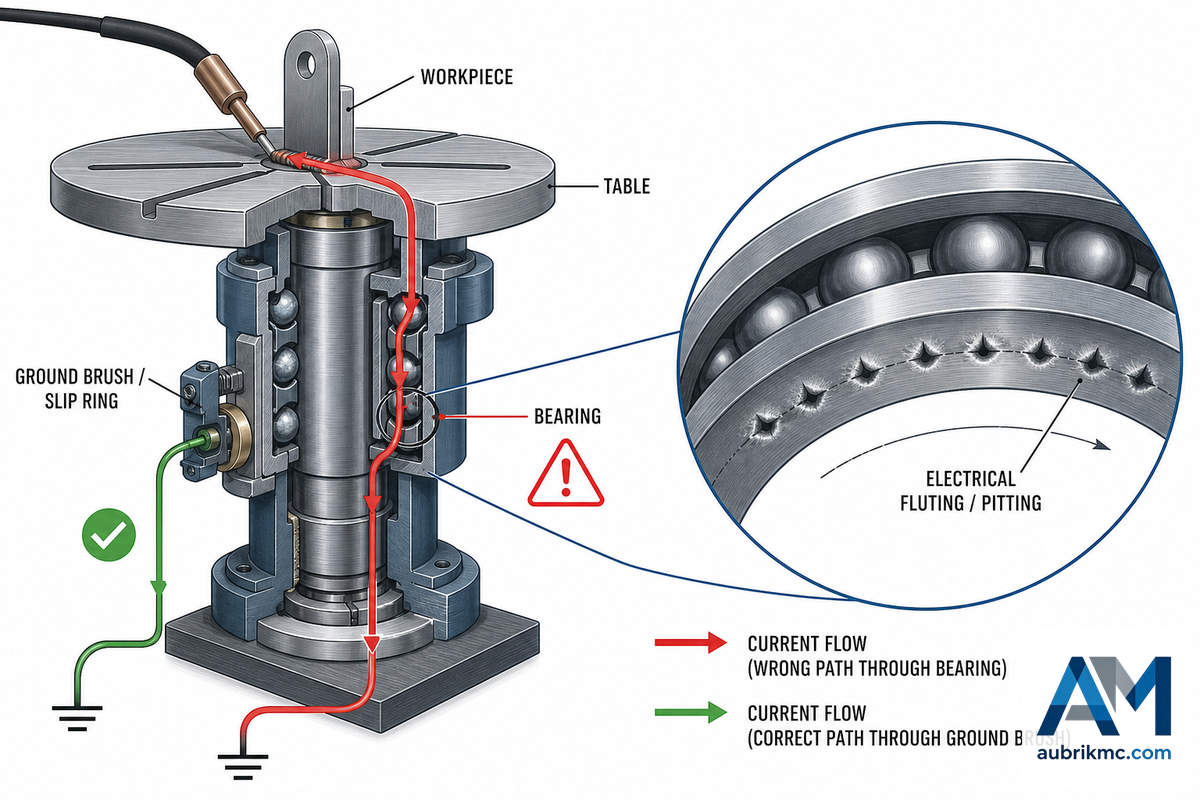
L’idée fausse la plus courante concernant la surcharge consiste à la réduire à un simple problème de « masse ». Il existe un autre mode de surcharge, moins visible et insidieux, qui n’a absolument rien à voir avec la masse de la charge : le courant de soudage traverse les roulements du positionneur au lieu d’emprunter une mise à la masse appropriée. Trois fabricants de matériel indépendants (Gullco, Westworld et Baileigh) mettent en garde contre ce phénomène dans leurs manuels d’utilisation. Gullco indique explicitement dans son manuel technique : « Un mauvais circuit de masse de soudage fera passer le retour du courant de soudage par le positionneur, ce qui endommagera la commande du moteur, les câbles, le système d’entraînement et les roulements de la broche principale. » De même, le manuel VP3 de Westworld prévient : « Si cette connexion n’est PAS réalisée, le courant de soudage rejoindra la terre en passant par le centre du plateau et endommagera les roulements ainsi que les autres organes de transmission. » Le manuel du vireur de Baileigh le confirme et précise qu’il ne faut pas raccorder la masse au bâti porteur.
Ce phénomène est connu de toute personne ayant travaillé sur des machines tournantes (et pas uniquement de celles qui fréquentent les forums consacrés au soudage). Dans le catalogue des défaillances de roulements de Timken, il constitue une catégorie distincte intitulée « Brûlures provoquées par le courant électrique » — séparée de l’usure, de la contamination ou de la corrosion — avec une caractéristique visuelle propre : de petits points coniques fondus, alignés autour du chemin de roulement dans le sens du mouvement et ressemblant à de minuscules chapelets de perles, appelés cannelures électriques ou piqûres électriques. Voici comment un réparateur de positionneurs comptant 20 ans d’expérience en atelier le décrit sur le forum Miller : « de petits amorçages d’arc à la surface… deviennent beaucoup plus durs que le chemin de roulement ou le roulement et, en circulant, provoquent des dommages qui finissent par détruire les autres pièces. » Le phénomène progresse lentement, reste invisible depuis l’extérieur du positionneur et, lorsqu’il commence à se manifester par du bruit et des vibrations, le chemin de roulement est généralement déjà piqué.
Comment empêcher le courant de soudage d’endommager les roulements ?
Une mise à la masse appropriée : elle consiste à prévoir un collecteur tournant correctement dimensionné ou un contact à balai monté sur ressort, offrant au courant de soudage de retour un circuit facile et de faible résistance vers la machine de soudage, au lieu de le laisser traverser le roulement. La terminologie de la norme ANSI Z49.1 (Sécurité lors du soudage, du coupage et des procédés connexes) distingue le câble de retour du câble de mise à la terre — le courant de travail doit revenir par un câble correctement dimensionné pour l’application, et non par un circuit improvisé. Sur la base de cette norme, le guide de mise à la masse de The Fabricator conseille : « la connexion de mise à la masse doit être indépendante de la connexion du circuit de soudage et comporter un câble de masse de capacité suffisante », en précisant qu’une capacité de « 200 ampères ou plus constitue une bonne règle empirique. » En l’absence de cette disposition (ou si des balais usés et encrassés par la poussière de l’atelier n’assurent plus un contact correct), le courant de soudage doit trouver son propre chemin — souvent à travers les billes et les chemins de roulement. Une étude de terrain portant sur des moteurs commandés par variateur de fréquence indique qu’une tension normale entre l’arbre et le bâti se situe entre 3 et 5 volts, mais que les unités subissant des dommages peuvent présenter des tensions à deux chiffres, voire davantage. La mesure de la tension de l’arbre à l’aide d’un multimètre bon marché peut servir d’alerte précoce, rapide et économique — sans toutefois considérer les valeurs comme des seuils précis de conformité ou de non-conformité.
📐 Note technique
Ce phénomène n’est ni systématique ni immédiat : les chercheurs de LinearMotionTips indiquent que l’étendue des dommages est proportionnelle à l’intensité et à la durée du courant, à la charge sur le roulement, à la vitesse de rotation et à la qualité du lubrifiant, tandis qu’un constructeur d’atelier expérimenté a signalé avoir fait passer pendant des années un courant de soudage élevé dans des roulements à billes d’occasion sans rencontrer de problème. Considérez la mise à la masse comme un facteur de risque important à maîtriser, et non comme une catastrophe automatique justifiant la panique ; la solution (une masse rotative appropriée) est peu coûteuse, contrairement aux dommages qui peuvent en résulter sur la broche ou le positionneur. Cela vaut aussi bien pour les postes manuels que pour les cellules de soudage robotisées : un positionneur de soudage automatisé doit toujours disposer de sa propre masse correctement dimensionnée — que la rotation soit commandée par une personne ou par un programme, le courant ne sait pas lequel des deux a déclenché l’arc.
Que faire dès que vous soupçonnez une surcharge
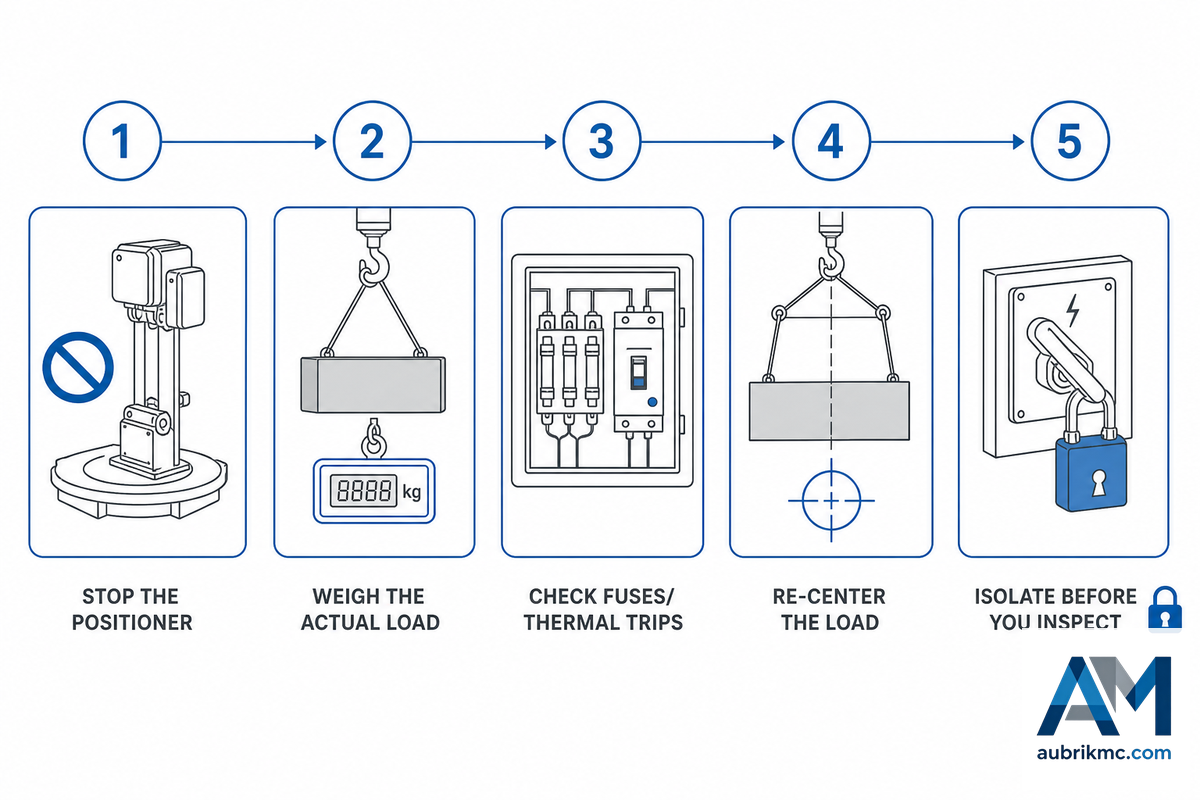
La quasi-totalité des fabricants de systèmes d’entraînement pour positionneurs préconisent pratiquement la même liste de premières mesures à prendre lorsque le moteur se déclenche — et notre propre documentation Gullco reprend presque mot pour mot le mode opératoire habituel, souvent résumé comme suit :
- Arrêtez le positionneur. Aucun effort supplémentaire ne permettra de sortir d’un blocage, et des tentatives répétées de réenclenchement détérioreront les engrenages et grilleront le moteur — celui-ci ne peut tout simplement pas supporter les couples élevés répétés qu’entraîne l’échec d’un mouvement.
- Pesez la charge réelle. Il faut prendre en compte la masse totale de la pièce, de tous les outillages, dispositifs de serrage et mandrins, ainsi que la charge utile nominale de l’entraînement et de ses accessoires, et non la seule valeur inscrite sur l’étiquette de la pièce.
- Vérifiez les fusibles et les déclenchements thermiques. Contrairement à un déclenchement instantané provoqué par un blocage, le déclenchement d’un relais de surcharge impose une phase de refroidissement avant son réarmement ; les déclenchements répétés d’un relais de surcharge de classe 10 sous une même charge indiquent une véritable surcharge, et non une anomalie passagère.
- Recentrez la charge. Une pièce décalée ou montée hors centre avec son outillage et ses dispositifs de serrage constitue la cause la plus fréquente d’une surcharge apparente. Lorsque la pièce est excentrée, le CG n’est plus aligné sur l’axe de rotation, ce qui provoque un coincement et une augmentation du couple entraînant le déclenchement du relais de surcharge.
- Consignez la machine avant toute inspection. Coupez son alimentation et verrouillez-la conformément aux exigences de l’OSHA relatives à la protection des machines si vous devez déposer des panneaux pour accéder à l’armoire de commande, contrôler la mise à la masse avec un appareil de mesure ou approcher un outil du mandrin et de l’outillage. L’énergie de rotation et l’effet de la gravité (si la charge n’est pas parfaitement horizontale) restent présents, même après le déclenchement de l’entraînement.
Plusieurs manuels signalent une précaution : n’inversez pas le sens de rotation avant l’arrêt complet de la machine et ne répétez pas les séquences démarrage-arrêt-démarrage sans attendre la fin du mouvement. Ces actions augmentent les charges d’inertie en rotation au-delà de celles qui peuvent exister sous une charge statique et sont citées dans les avertissements comme des causes potentielles de surcharge.
Surcharge, usure normale ou autres défauts
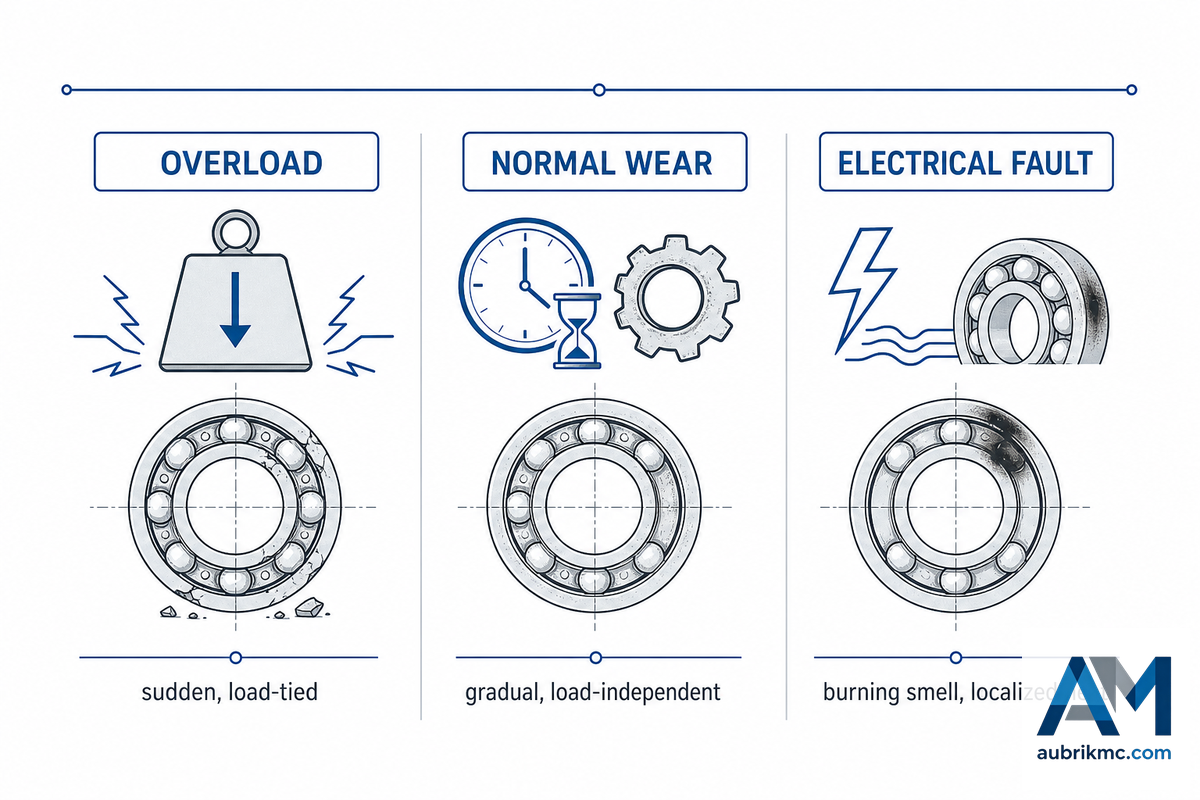
Tous les positionneurs au fonctionnement irrégulier ne sont pas surchargés. Une enquête de terrain menée par le Health and Safety Executive britannique a révélé que de nombreux positionneurs en service avaient été modifiés et/ou rénovés et étaient très anciens. Par conséquent, beaucoup d’unités ne fonctionnent plus selon leurs caractéristiques d’origine et la capacité inscrite sur leur plaque signalétique peut ne pas refléter leurs capacités réelles. Ne concluez pas à une surcharge avant d’avoir écarté les autres facteurs.
| Symptôme | En cas de surcharge | En cas d’usure normale | En cas de défaut électrique/de mise à la masse |
|---|---|---|---|
| Vitesse de rotation | Blocages ou à-coups uniquement avec la pièce lourde | Dérive lente et constante, quelle que soit la charge | Généralement sans effet |
| Bruit | Grincement lié à la masse/position de la charge | Bruit faible et constant lors de chaque opération | Généralement silencieux jusqu’à la défaillance |
| Échauffement | Carter du moteur chaud spécifiquement sous de fortes charges | Échauffement progressif indépendant de la charge | Échauffement localisé au point de masse/câble |
| Odeur | Généralement aucune | Généralement aucune | Odeur de plastique/d’isolant brûlé près du coffret de commande ou des câbles |
| Apparition | Soudaine, liée à une pièce lourde/mal positionnée précise | Progressive après des mois/années de service | Peut être soudaine (câble desserré) ou progressive (balai dégradé) |
| Comportement du fusible/disjoncteur | Déclenchement reproductible sous une même charge | Déclenchement rare | Déclenchement irrégulier ou inexistant |
| Serrage du mandrin/dispositif de serrage | Peut glisser si l’outillage n’est pas dimensionné pour la charge | Se desserre progressivement avec le temps | Généralement sans effet |
| Vibrations | Corrélées à une charge déséquilibrée/excentrée | Augmentent lentement avec le vieillissement des roulements | Symptôme atypique |
| Premier contrôle recommandé | Repeser la charge + l’outillage et vérifier le décalage du CG | Registre de maintenance — date de la dernière inspection ? | Contrôler au multimètre la continuité du circuit de masse |
| Méthode de confirmation | Comparer le calcul de charge à la capacité nominale + au tableau du CG | Inspection endoscopique/analyse vibratoire des chemins de roulement | Mesure de la tension entre l’arbre et le bâti (élevée par rapport à la valeur de référence) |
Prévenir la répétition des surcharges
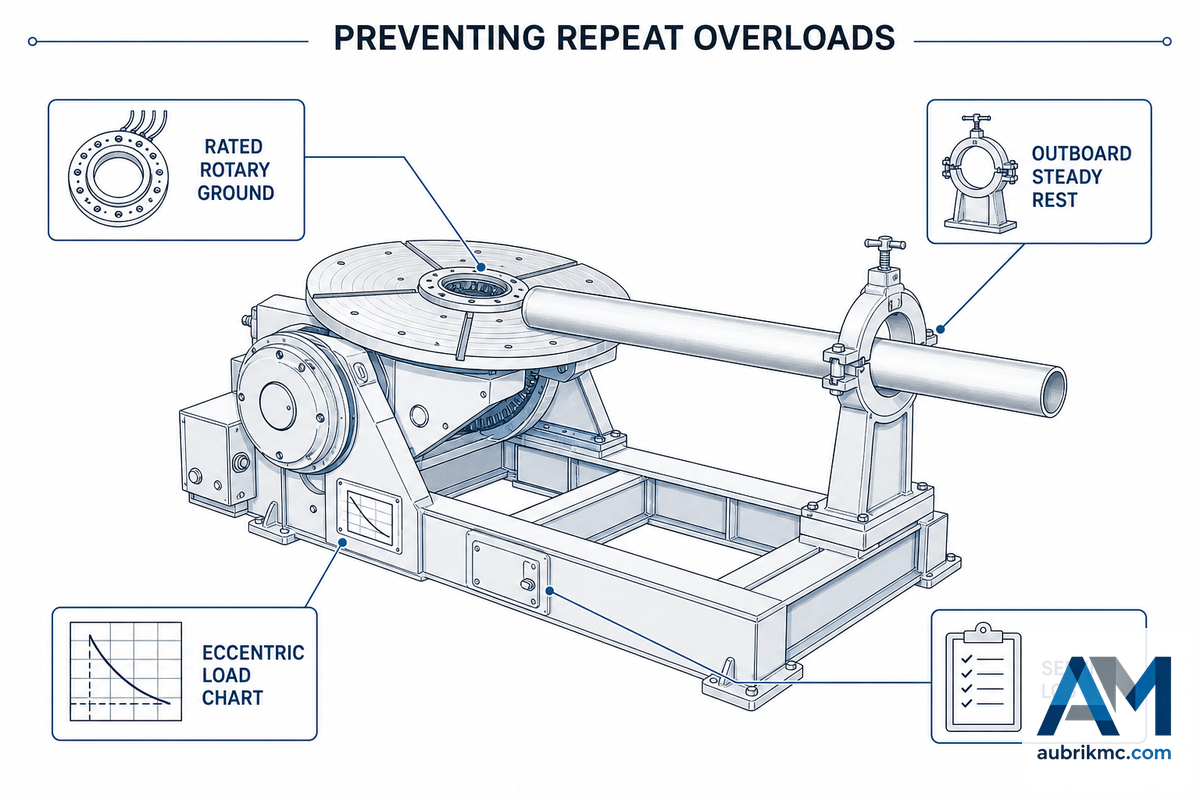
✔ À faire
- Dimensionner selon l’abaque corrigé en fonction de l’excentration et du centre de gravité, et non selon la capacité nominale mise en avant
- Installer une masse tournante de capacité nominale adaptée (à bague collectrice ou à balais), dont l’intensité admissible est égale au courant de soudage ; en l’absence de données du fabricant, appliquer la règle des 125 % du courant nominal pour le fusible de protection du moteur.
- Prévoir des supports extérieurs, des lunettes de maintien ou des outillages similaires pour les pièces longues, hautes, en porte-à-faux ou déséquilibrées.
- Réduire la vitesse de rotation des charges lourdes ou en porte-à-faux afin de limiter les chocs en rotation ; un entraînement réglable de 0.03 à 30 tr/min offre une plage suffisante pour réduire considérablement la vitesse sans faire caler le moteur.
- Tenir un journal de maintenance – des interventions répétées sur le même travail dans un délai de 30 jours indiquent un problème de dimensionnement, et non une anomalie isolée.
⚠ À ne pas faire
- Supposer que la capacité nominale horizontale reste valable après l’inclinaison du plateau.
- Raccorder le câble de masse de soudage au bâti de la machine plutôt qu’à la pièce à souder.
- Réarmer plusieurs fois un circuit déclenché par une surcharge sans traiter la cause du déclenchement.
- Inverser le sens de rotation avant l’arrêt complet du plateau
- Utiliser systématiquement un positionneur à 100 % de sa capacité nominale.
Ce dernier point mérite que l’on s’y attarde une minute ou deux. “Si un fabricant de structures métalliques possède une pièce de 10 000 lb, il lui faut un positionneur d’une capacité nominale de 10 000 lb. Mais cette décision manque de vision à long terme, car un positionneur chargé à sa capacité maximale 100 pour cent du temps aura une durée de vie réduite.” Comme l’a si justement déclaré Don Burgart, Welding Product Manager chez Koike Aronson/Ransome, dans le récent article de The Fabricator : “Un dimensionnement correct, assorti d’une marge pour l’évolution future des applications, constitue une précaution simple et relativement peu coûteuse contre une multitude de problèmes ultérieurs potentiellement bien plus onéreux. Dans de nombreux cas, il s’agit de la solution la moins coûteuse pour assurer la fiabilité et la réussite globales de l’exploitation.”
Cette logique reste valable quel que soit le système de soudage raccordé au positionneur. Qu’il s’agisse d’une cellule de soudage de production assurant un soudage continu avec un positionneur rotatif, d’un petit atelier utilisant un modèle d’établi pour positionner avec précision de petites équerres lors d’un soudage électrique, ou d’un fabricant de réservoirs sous pression en grande série ayant besoin d’un positionneur à poupée fixe et poupée mobile pour effectuer des opérations de soudage complexes sur des viroles, les calculs relatifs au centre de gravité (CG) et au couple restent identiques – seule la valeur des nombres change. Les caractéristiques techniques (charge nominale, plage de tr/min, plage d’inclinaison) figurent sur la plaque signalétique. Les capacités réelles de la machine avec vos pièces particulières pendant le soudage figurent dans l’abaque des charges excentrées. Pour chaque nouveau travail – et pas seulement lors du premier soudage de la pièce -, la consultation de la plaque signalétique et de l’abaque des charges excentrées est indispensable pour synchroniser correctement la vitesse de rotation et le degré d’inclinaison avec la charge de la pièce, afin d’éviter qu’un déclenchement pour surcharge n’apparaisse dans votre journal de maintenance.
“Un positionneur chargé à sa capacité maximale 100 pour cent du temps aura une durée de vie réduite.”
Don Burgart, Welding Product Manager, Koike Aronson/Ransome, via The Fabricator
Réparer ou choisir une capacité supérieure ? Le point de décision
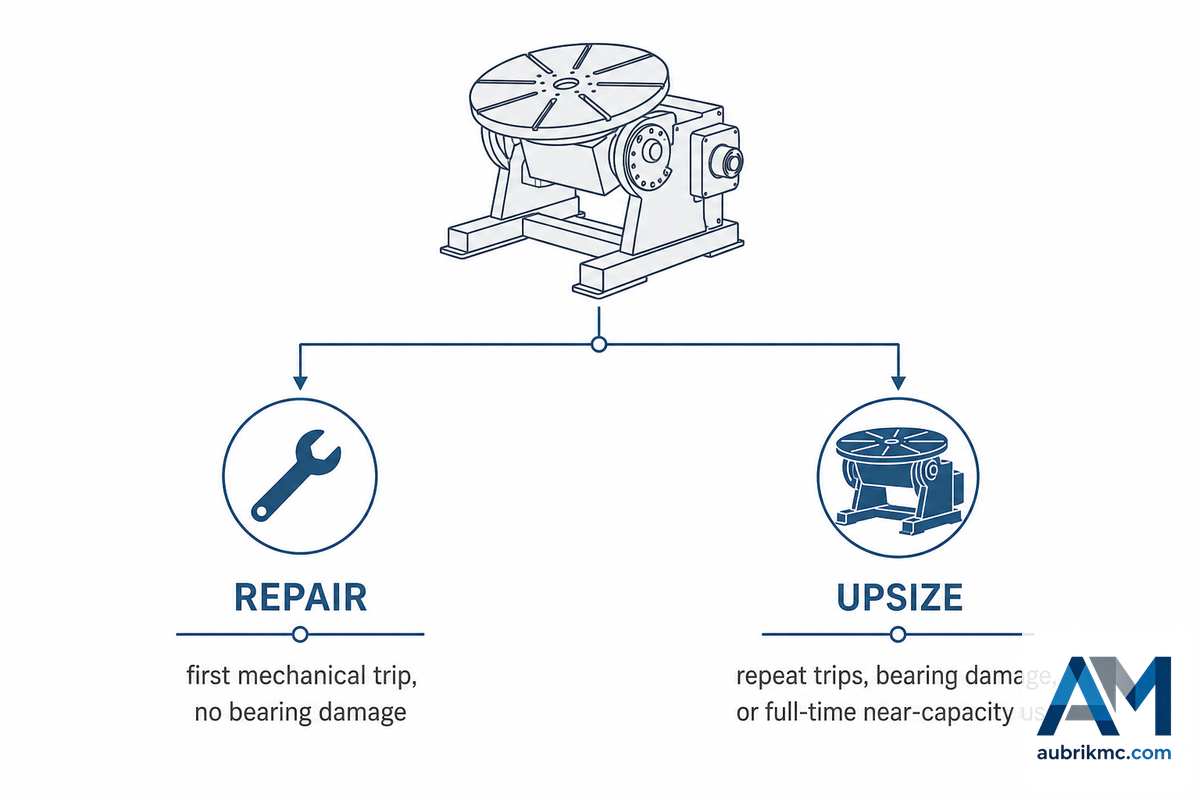
Tôt ou tard, la plupart des ateliers se posent cette question lorsqu’un même positionneur doit être réparé après un deuxième ou troisième déclenchement sur le même projet : “Est-il encore rentable de le réparer ou dois-je acheter un positionneur offrant une capacité de charge supérieure ?” Il n’existe aucune directive officielle du secteur pour vous aider à prendre cette décision – vous seul pouvez déterminer si le coût de la réparation est supérieur à celui de l’immobilisation. Pour connaître les facteurs permettant de déterminer s’il est temps de réparer ou de remplacer la machine, consultez ci-dessous le seuil de décision entre réparation et augmentation de capacité.
Réparation ou capacité supérieure : facteurs clés à prendre en compte
- S’agit-il d’un cas isolé ou cela devient-il habituel ? Un travail ponctuel sur une pièce surdimensionnée peut justifier un support extérieur ou une vitesse réduite, mais une charge constamment plus élevée révèle plutôt un problème de dimensionnement.
- Quel est le coût de la réparation par rapport à celui d’une machine d’occasion de remplacement ? Pour un ancien système d’entraînement industriel (données génériques pour les manipulateurs, mais utiles pour estimer le coût concernant les positionneurs), un boîtier de commande seul coûte généralement $3 000–$8,000, le remplacement complet du variateur CA et du moteur coûte $5 000–$12,000, et une modernisation complète pourrait “atteindre ou dépasser le coût d’une machine d’occasion comparable de génération récente”, selon les fabricants ; il est donc judicieux de comparer les offres.
- Cette machine a-t-elle déjà subi des dommages au niveau des roulements ou de la mise à la masse ? Une machine ayant déjà subi un piquage électrique se prête moins bien à une réparation qu’une machine venant de connaître son premier déclenchement pour surcharge mécanique.
- Quel est le coût de l’immobilisation ? L’arrêt d’une cellule de soudage complète en raison d’un problème de positionneur entraîne des conséquences financières bien plus graves que l’immobilisation d’un modèle d’établi autonome pour réparation, surtout si une machine de secours est immédiatement disponible.
- La réparation a-t-elle dépassé les caractéristiques nominales d’origine ? La norme ANSI Z49.1 indique clairement qu’une modification ne doit pas porter les caractéristiques électriques ou mécaniques au-delà des limites prévues lors de la conception de la machine ; une intervention qui augmente discrètement la capacité ou modifie le cheminement du courant n’est plus une réparation – c’est une modification non homologuée, qui doit être confiée au constructeur de la machine ou à un technicien certifié.
Une analyse plus large du marché des biens d’équipement confirme cette même logique de modernisation ou de remplacement : la modernisation des parcs de vireurs de soudage et de positionneurs peut améliorer leur efficacité sans nécessiter l’achat de matériel neuf, à condition que le bâti et les roulements soient encore en bon état. Cependant, l’intérêt économique d’une réparation change considérablement dès que le bâti ou les roulements d’origine présentent déjà des dommages électriques.
Si le calcul comparant réparation et capacité supérieure penche en faveur d’une machine neuve, dimensionnez-la selon la catégorie de pièces plutôt que selon la défaillance elle-même – consultez nos conseils sur les positionneurs de soudage rotatifs, les positionneurs pour le soudage de tubes, les plateaux tournants de soudage et les positionneurs de soudage pour fortes charges afin de déterminer la meilleure méthode de dimensionnement pour votre catégorie de pièces. Tous les modèles de la gamme de positionneurs de soudage Aubrik indiquent leur capacité en orientation horizontale et en configuration excentrée ou décalée par rapport au CG ; au lieu de fournir uniquement la valeur mise en avant, ils présentent toutes les données de charge excentrée sous forme d’abaque complet – utilisez le calculateur de capacité de charge pour vérifier la compatibilité d’une pièce donnée avec un modèle avant de commander.
Aucun de ces principes ne dépend d’un système ou d’une méthode de soudage en particulier. Un atelier individuel effectuant du soudage manuel et utilisant des positionneurs de soudage pour des travaux occasionnels applique la même équation de surcharge qu’une ligne de production réalisant chaque heure du soudage à l’arc, du soudage TIG, du soudage MIG ou du soudage à l’électrode enrobée ; une cellule robotisée utilisant des positionneurs pour des opérations de soudage robotisé atteint simplement plus rapidement la courbe de défaillance, car aucun soudeur n’est présent pour remarquer les signes avant-coureurs avant qu’ils ne deviennent critiques. Le type de travail de soudage, les applications et le matériel de soudage utilisés ne changent rien — des positionneurs de soudage d’établi aux plus grands types de positionneurs de l’atelier, notamment les positionneurs à poupée fixe et poupée mobile ou les plateaux tournants, tous obéissent aux mêmes principes physiques du procédé de soudage. L’objectif de chaque opérateur est identique : obtenir des soudures de haute qualité, assurer leur qualité et leur régularité d’un travail à l’autre, et appliquer une méthode bien conçue pour choisir un positionneur de soudage ainsi que régler correctement la vitesse et l’angle de rotation avant même l’amorçage de l’arc.
Dimensionnez correctement le positionneur de soudage et réalisez convenablement la mise à la masse dès le départ : un positionneur bien conçu devrait alors produire des résultats de soudage réguliers et fonctionner pendant des années sans surcharge prématurée.
Les besoins de soudage diffèrent d’un atelier à l’autre, mais pas les considérations économiques : traiter le risque en amont protège le temps de soudage et la qualité des opérations pour un coût bien inférieur à celui du diagnostic ultérieur d’un moteur grillé ou d’un roulement de broche piqué par attaque acide, que le moteur entraîne une cellule entièrement automatisée ou serve à un soudage de précision manuel. Aucune forme de “soudage optimal” ou de protection contre les surcharges ne peut commencer avec un équipement fonctionnant déjà hors spécifications, et aucune amélioration de la productivité ne résiste à une remise en état imprévue. Maîtrisez les fondamentaux — inspection, mise à la masse et dimensionnement — pour tous les assemblages soudés et travaux de soudage planifiés ; c’est ainsi que vous pourrez améliorer la qualité des soudures au lieu de simplement multiplier les demandes de dépannage.
Pourquoi nous écrivons cet article
Malgré l’abondance de contenus consacrés aux positionneurs sur le Web (principalement des pages de vente de machines neuves et des listes de contrôle de maintenance “empruntées” sur des sites industriels obscurs), très peu de ressources aident réellement à diagnostiquer la cause d’un problème sur une machine en service. Cet article comble certaines de ces lacunes en intégrant à la machine la séquence de détérioration des roulements par le moteur électrique, à partir des données des manuels OEM de trois grands fabricants et de la norme du secteur des roulements, car ce mode de surcharge particulier est presque inconnu dans l’industrie alors qu’il endommage probablement davantage de positionneurs que tout autre.
Foire aux questions
Q : Quelle est la différence entre un positionneur de soudage et un outillage de soudage ?
Les positionneurs sont des machines motorisées qui font tourner et inclinent la pièce sous la commande d’un moteur ; à l’inverse, les outillages sont des dispositifs de maintien passifs dépourvus de mouvement propre.
Le “positionneur” supporte les charges et les déplace au moyen d’un entraînement motorisé à engrenages, généralement pour amener une pièce en position de soudage à plat, à plat en position basse. L’“outillage” supporte la pièce, mais n’ajoute aucun mouvement mécanique propre ; les outillages peuvent comprendre des dispositifs tels que des brides de serrage, des gabarits ou simplement la surface d’un plateau de soudage. Ils sont souvent montés sur les plateaux des positionneurs et peuvent partager la charge avec ceux-ci, mais ils ne fournissent aucun couple et ne contribuent que très peu aux capacités mécaniques et électriques de la machine.
Q : Une surcharge ponctuelle peut-elle endommager définitivement un positionneur ou celui-ci peut-il s’en remettre ?
La plupart des surcharges ponctuelles sont réversibles si elles sont détectées rapidement ; les dommages deviennent permanents lorsque la même surcharge se répète ou passe inaperçue pendant un certain temps.
La bonne nouvelle est que les surcharges susceptibles de détruire les composants de la machine peuvent être corrigées rapidement, avec peu ou pas de dommages. Si vous parvenez à interrompre la surcharge et qu’elle ne se reproduit pas en service pendant de nombreuses heures ou plusieurs mois, il est possible que cette condition de charge n’endommage définitivement aucune pièce. Cependant, les surcharges entraînent des dommages durables dans deux cas : le premier survient lorsqu’une surcharge se répète pendant une période prolongée ; toute surcharge d’un composant lui impose une certaine “fatigue”, et la répétition de la surcharge sur ce composant peut suffire à provoquer sa défaillance ou sa dégradation ; le second concerne une surcharge répétée qui n’est pas interrompue, sans protection de charge disponible ou opérationnelle sur le positionneur motorisé, ce qui entraîne des altérations progressives et finalement destructrices de tous les principaux composants mécaniques, ainsi que des moteurs ou des roulements potentiellement “grillés”. Comme les OEM considèrent chaque incident comme un signe imposant d’en analyser soigneusement la cause sous-jacente, ils accordent beaucoup plus d’importance à tout déclenchement récurrent qu’à un incident isolé.
Q : Un réducteur qui grince ou gémit indique-t-il toujours une surcharge ?
Non, pas toujours — les grincements et les gémissements peuvent également provenir d’une lubrification insuffisante, de dents d’engrenage usées ou de débris dans la chaîne d’entraînement, indépendamment de tout problème de charge.
Non. D’autres causes courantes peuvent produire des grincements et des gémissements dans toute chaîne d’entraînement motorisée, notamment : •Une lubrification insuffisante des roulements, des engrenages ou de la chaîne ; •Un jeu d’engrènement mal réglé ; ou •La présence de corps étrangers dans la chaîne d’entraînement. Le fait que le bruit devienne audible ou plus prononcé uniquement lors de l’application d’une charge donnée peut donc servir de méthode de diagnostic. Un grincement ou un gémissement présent lors de tous les travaux est probablement sans rapport avec la charge et indique plutôt une usure ordinaire, qui devrait apparaître dans l’historique de votre équipement établi lors des inspections périodiques planifiées.
Q : Quel calibre de fusible doit provoquer un déclenchement avant que le moteur ne soit endommagé ?
Le calibre du fusible dépend de la puissance du moteur, mais les petits modèles d’établi utilisent généralement des fusibles de 1.5A à 2A ; fiez-vous toujours à la plaque signalétique de votre modèle précis plutôt qu’à une règle générique du secteur.
Les petits positionneurs d’établi utilisent généralement des fusibles de 1.5A à 2A — les exemples publiés par les OEM vont d’un fusible de 1.5A pour un entraînement de 1/15 hp à un fusible de 2A pour des machines légèrement plus grandes de 100 lb à 200 lb. La pratique du secteur impose l’utilisation d’un fusible correspondant à 125 % de l’intensité à pleine charge ; utilisez toujours la valeur figurant sur la plaque signalétique de votre machine, et non une valeur générique.
Q : L’inclinaison du plateau modifie-t-elle réellement la masse qu’il peut supporter en toute sécurité ?
L’inclinaison du plateau modifie réellement la capacité admissible — elle transforme une charge à plat en couple de porte-à-faux, raison pour laquelle la capacité verticale d’une machine donnée est nettement inférieure à sa capacité horizontale.
Oui. Lorsque le plateau est à plat, la masse de la pièce est transmise directement vers le bas par la broche ; lorsqu’il est incliné vers l’axe vertical, cette même masse s’éloigne de l’axe et impose un couple absent dans la configuration à plat. Il s’agit du même principe fondamental que le déclassement en fonction de la distance du CG décrit dans la section du guide mentionnée précédemment ; la seule différence est que l’effet résulte ici d’un angle plutôt que d’une distance sur un plan horizontal. C’est pourquoi les fabricants publient habituellement les capacités de charge horizontale et verticale dans leurs fiches techniques au lieu de fournir une valeur unique.
Q : Un support extérieur peut-il résoudre un problème de surcharge sans acheter un positionneur plus grand ?
Un support extérieur permet souvent de résoudre le problème propre aux pièces longues ou hautes — une lunette de maintien ou un support à galets réduit la charge en porte-à-faux que le positionneur doit lui-même supporter.
Oui, le plus souvent, si la pièce est longue ou haute ; un support à galets ou une lunette de maintien soutient la pièce et déleste les roulements de la charge en porte-à-faux. Un support à galets ne sera d’aucune utilité si la pièce dépasse réellement la capacité de base et, si le fusible continue de fondre malgré ce support, cela indique un véritable problème de capacité (voir la section ci-dessus sur la réparation ou le choix d’une capacité supérieure), et non un problème géométrique.
Références et sources
- Thèse de génie mécanique du MIT, conception de la broche d’un positionneur — MIT DSpace
- 29 CFR 1910.212, exigences générales relatives à la protection des machines — OSHA
- OC 668/26, enquête de terrain sur les équipements de positionnement — UK Health and Safety Executive
- Bienvenue dans l’univers du positionnement — The Fabricator
- Maintenir une bonne mise à la masse — The Fabricator
- Faire tourner les positionneurs d’établi pour le soudage de tubes et de tuyauteries — The Fabricator
- Référence pour l’analyse des dommages aux roulements — Timken
Articles connexes
- Comment utiliser un positionneur de soudage — principes de base du réglage, de la mise à la masse et de la vitesse de rotation
- Explication des positions de soudage (1G–6G) — pourquoi les positionneurs existent
- Comment choisir un positionneur de soudage rotatif
- Choix d’un positionneur de soudage pour fortes charges
- Calculateur de capacité de charge d’un positionneur de soudage







