Entrez en contact avec Aubrik Company

Guide des machines de soudage tube à tube : procédé, adéquation et contrôles d’achat


Guide d’achat destiné aux équipes de fabrication de chaudières, d’échangeurs thermiques et de tubes industriels
Une machine de soudage tube à tube est un équipement permettant d’assembler deux extrémités ou tronçons de tube grâce à un contrôle du mouvement de la tête de soudage, du courant, de la protection gazeuse et du maintien par outillage. En général, les acheteurs n’ont pas besoin de consulter d’abord une nouvelle page produit. Ils doivent comprendre les paramètres maîtrisés par un système de soudage, les défaillances de la tête de soudage susceptibles de compromettre l’assemblage, les différences entre le GTAW orbital et les variantes du soudage par résistance, ainsi que les preuves qu’un fournisseur doit présenter avant l’émission d’un bon de commande.
Ce guide constitue l’étape de recherche préalable au choix d’une machine. Si vous connaissez déjà le diamètre et l’épaisseur des tubes, le matériau, les contraintes d’accès et le processus d’acceptation, consultez la solution de machine de soudage tube à tube d’Aubrik pour obtenir les détails de configuration propres à la machine. Si ces données restent inconnues, commencez ici.
Caractéristiques essentielles à réunir avant toute demande de prix

| Donnée d’entrée | Pourquoi est-elle importante ? | Note à l’acheteur |
|---|---|---|
| Diamètre extérieur du tube | Détermine le choix du dispositif de serrage, de la tête de soudage et du dégagement. | Relevez le diamètre extérieur en mm et l’ovalisation admissible. |
| Épaisseur de paroi | Modifie l’apport thermique, le risque de pénétration et les besoins de soutien. | Indiquez les épaisseurs nominale et minimale. |
| Matériau | Influe sur le courant GTAW, le réglage de l’électrode, le gaz de protection et la purge. | Précisez s’il s’agit d’acier au carbone, d’acier inoxydable, d’un alliage, de titane ou d’un alliage de nickel. |
| Accès autour de l’assemblage | Détermine si la tête de soudage orbital peut tourner et assurer le serrage. | Envoyez des photos ou des plans. |
| Processus de justification | Définit les soudures d’essai, le domaine du mode opératoire de soudage, les CND, l’essai d’étanchéité ou le contrôle visuel. | Confirmez le code du projet avant l’achat. |
Cette liste de contrôle réduit un risque courant de spécification, car une source de courant de 315 A ou 350 A ne peut pas compenser un outillage, un diamètre extérieur de tube ou un processus d’inspection inadapté. Pour une application de production, communiquez à Aubrik la plage cible de 15-170 mm, les données d’épaisseur en mm, la nuance du matériau et les exigences relatives aux soudures d’essai afin que les échanges avec l’usine reposent dès le départ sur des preuves plutôt que sur une désignation de catalogue. Le contexte de fournisseur ISO 9001 et CE d’Aubrik est utile, mais la preuve décisive reste la soudure d’essai propre au projet.
Points essentiels : considérez le courant de la machine comme une donnée parmi d’autres, et non comme le critère de décision. Pour établir une présélection plus sûre, comparez l’adéquation de la tête de soudage, la commande de la source de courant, le soutien des tubes, la purge et la protection gazeuse, les justificatifs de maintenance ainsi que le processus d’inspection applicable. Une brochure de machine ne suffit jamais, à elle seule, à établir l’acceptation selon le code.
Ce que maîtrise réellement une machine de soudage tube à tube
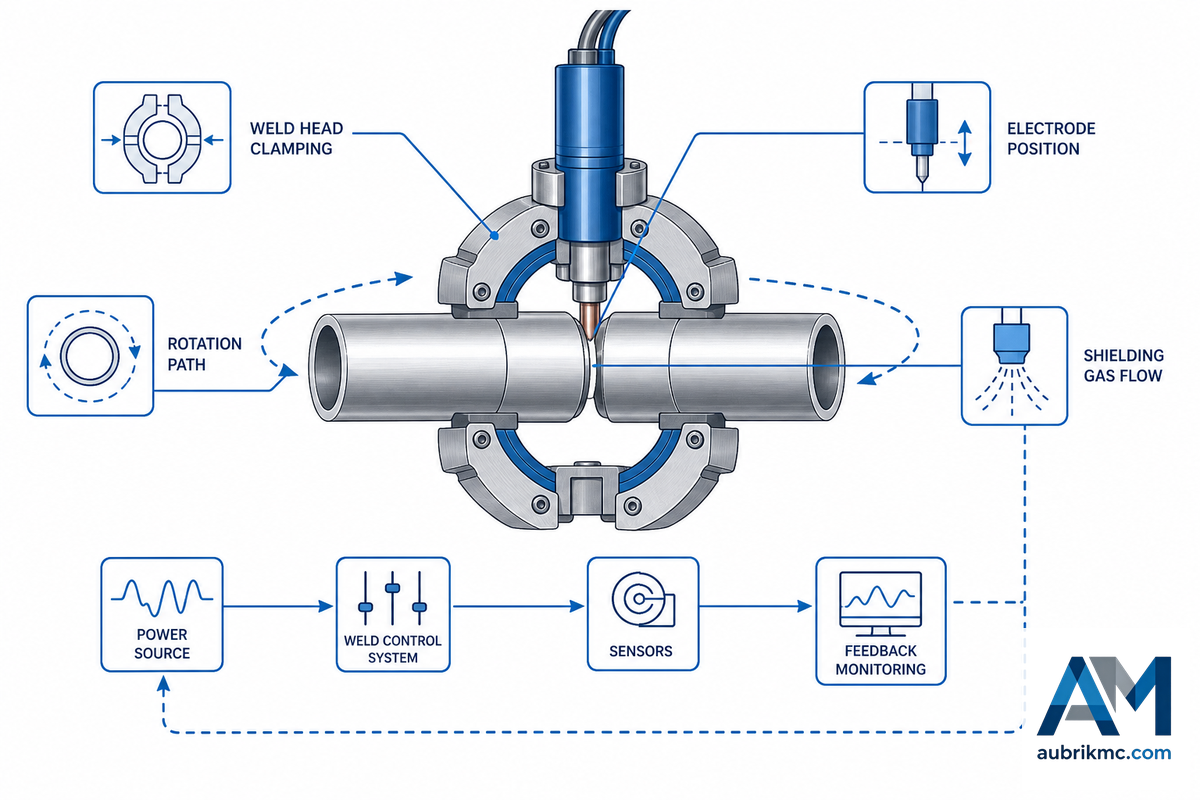
Une machine de soudage tube à tube maîtrise les aspects répétables de la soudure : le mouvement de la tête, la trajectoire de l’arc, le courant de soudage, la tension d’arc, la position du tube, le gaz de protection, la temporisation de purge et la méthode de maintien du tube. En soudage orbital, la tête de soudage parcourt un tuyau ou un tube fixe ; avec les variantes du soudage par résistance, la force, le contact des électrodes, la temporisation et les dispositifs de sécurité électrique font également partie des critères d’achat.
Sur le plan du procédé, GTAW signifie soudage à l’arc sous protection gazeuse avec électrode de tungstène. Un système complet de soudage orbital comprend la tête de soudage orbital, la source de courant de soudage, l’électrode de soudage, la protection par gaz inerte, la mémoire des programmes et l’outillage de maintien. Les acheteurs peuvent également rencontrer des termes connexes comme soudage TIG, soudage TIG orbital, soudage de tuyauteries, soudage de tubes et de tuyauteries ou matériel de soudage orbital ; les appellations diffèrent, mais la question d’achat reste de savoir si le même procédé de soudage peut être répété sur le matériau et la géométrie d’assemblage de l’acheteur.
La configuration d’un système de soudage orbital est le point où la répétabilité commence à se dégrader si le diamètre extérieur du tube, le dispositif de serrage et le plan de purge ne sont pas pris en compte dès la phase de conception. Pourquoi : une source de courant de 315-350 A peut tout de même produire une soudure irrégulière si la tête ne peut pas serrer le tube ou si le circuit du gaz de protection est incorrect. La page publique de la solution Aubrik indique une plage de 15-170 mm ainsi que des options TIG et par résistance, mais ces chiffres doivent ouvrir une discussion sur l’adéquation, et non y mettre fin.
Les acheteurs industriels ne doivent pas se contenter de demander « combien d’ampères ? » Posez plutôt la question suivante : « quelles variables indépendantes ce matériel de soudage maintient-il pendant mon procédé de production ? » Lors d’un essai de réception en usine, demandez que les paramètres de soudage, les données des tubes d’essai, les informations de purge, le réglage de l’électrode et les preuves relatives au serrage correspondent à votre application. Ces éléments doivent peser davantage qu’une simple mention de catalogue.
Une présélection pertinente tient compte des preuves qui seront conservées avec une soudure d’essai, et pas seulement du courant que la source peut produire.
Cartographie des 5 risques de défaillance d’un assemblage tubulaire
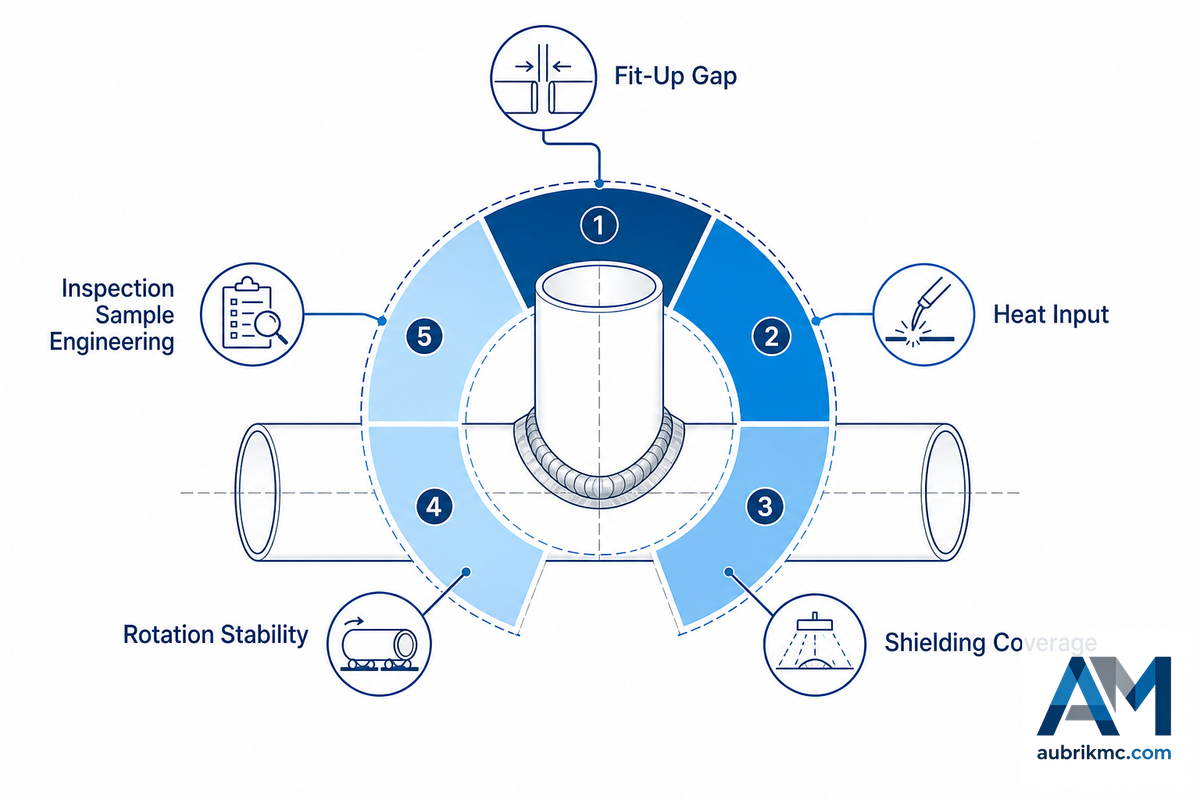
Des erreurs d’accostage et de purge des tubes peuvent transformer une bonne source de courant en un assemblage médiocre. C’est pourquoi le premier élément du processus d’achat est la cartographie des 5 risques de défaillance d’un assemblage tubulaire. Il ne s’agit pas d’une mesure du taux de défauts. C’est une méthode pragmatique permettant d’associer chaque risque de défaillance à une commande de la machine et à une question d’achat.
| Risque de défaillance | Cause courante | Commande de la machine à vérifier | Question de l’acheteur |
|---|---|---|---|
| Manque de pénétration | Apport thermique insuffisant, programme inadéquat ou jeu inadapté | Programme de la source de courant et vitesse de soudage orbital | Pouvez-vous présenter un échantillon coupé correspondant à notre épaisseur de paroi ? |
| Apport thermique excessif | Plage de courant incorrecte ou course trop lente | Programme de courant, réglage des impulsions, bilan thermique | Quel relevé de maîtrise thermique accompagne la soudure d’essai ? |
| Purge ou protection gazeuse insuffisante | Fuite dans le circuit de gaz, durée de prépurge incorrecte, passage obstrué | Gaz de protection et temporisation de purge | Comment la purge est-elle vérifiée avant la production ? |
| Défaut d’alignement | Tube ovalisé, outillage insuffisamment rigide, force de serrage irrégulière | Serrage de la tête de soudage et positionnement du tube | Quelle tolérance de diamètre extérieur le dispositif de serrage peut-il maintenir ? |
| Dérive de la répétabilité | Réinitialisation par l’opérateur, usure de l’électrode, outillage desserré | Verrouillage des recettes, contrôle de l’électrode, maintenance de l’outillage | Le système peut-il reproduire 20 assemblages d’essai ? |
| Affaissement du tube | Paroi très mince et géométrie intérieure sans soutien | Gaz de soutien ou méthode de support pour les cas limites | S’agit-il d’un tube de chaudière ordinaire ou d’un tube ultramince de type expérimental ? |
| Retard dû à un nettoyage excessif | Objectif de qualité de soudure imprécis | Méthode d’inspection convenue avant l’essai | Quels sont les critères d’acceptation et de rejet avant le début de l’essai ? |
| Lacune de sécurité | Ventilation, protections ou gestion des gaz inadéquates | Plan de sécurité de l’opérateur, de protection et de ventilation | Qui est responsable des contrôles de sécurité pendant les essais en usine ? |
| Incompatibilité avec le code | Processus d’acceptation inadapté aux travaux sur chaudières ou tuyauteries | Documents relatifs au mode opératoire de soudage, aux examens et aux essais | Quel code ou cahier des charges du projet régit l’assemblage ? |
Le soudage orbital peut devenir une simple leçon de configuration plutôt qu’une décision d’achat si l’acheteur ne met pas rapidement ces risques en évidence. Chaque mode de défaillance correspondant à une cause racine différente, demandez à Aubrik d’étudier l’application à l’aide de 20 assemblages d’essai, de notes sur l’outillage, de justificatifs de purge et de relevés d’inspection. Le sélecteur de modèles TTW peut faciliter les échanges concernant la machine, mais la cartographie des risques fournit à l’équipe de l’usine une spécification plus claire avant même le début de ces échanges.
GTAW orbital, variantes du soudage par résistance et TIG manuel
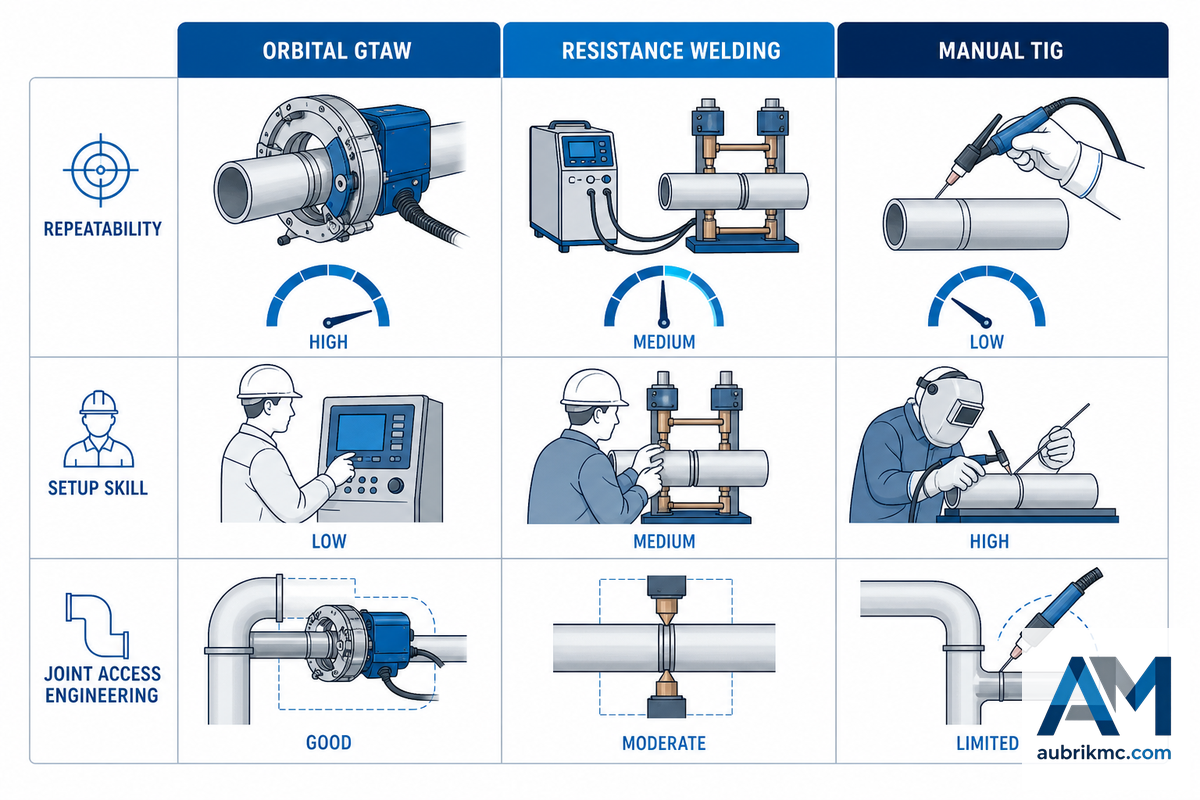
Beaucoup pensent que la « meilleure » machine de soudage de tubes est celle qui offre le degré d’automatisation le plus élevé. Ce n’est pas toujours vrai. Le TIG orbital, le soudage par résistance par points ou à la molette, le soudage par résistance portatif ou par étincelage et le TIG manuel répondent à des besoins différents. La machine la moins chère n’est presque jamais la meilleure si elle entraîne des reprises, mais le degré d’automatisation le plus élevé est tout aussi inadapté lorsque l’accès à l’assemblage, le matériau ou la méthode d’inspection ne s’y prêtent pas.
Le TIG orbital convient particulièrement aux travaux répétitifs sur tubes et tuyauteries lorsque le tube peut être mis en rotation, que l’assemblage peut être préparé et que le gaz et l’arc peuvent être maîtrisés avec précision. Il est particulièrement performant sur l’acier inoxydable, le titane, les alliages et les tubes de haute précision. Différentes formes de soudage par résistance peuvent convenir à une production en grande série lorsque les forces, les durées et le courant sont maîtrisés, bien que les directives de l’OSHA sur le soudage par résistance indiquent très clairement les exigences de sécurité et les normes applicables aux opérateurs de ces équipements. Le TIG manuel reste adapté aux réparations, aux accès limités, aux prototypes, au soudage manuel après l’échec d’une configuration de serrage et à la production en petite série.
La sélection des équipements de votre usine doit donc commencer par l’adéquation du procédé, et non par un classement présumé. Si vous utilisez un procédé de fabrication connexe, comme l’alimentation en feuillards pour tubes ou d’autres opérations de soudage de chaudières, comparez le choix du soudage des tubes avec la machine de soudage de panneaux membranés et le comparateur SAW et MIG/MAG. Ces équipements peuvent coexister dans la même usine, mais ne doivent pas être soumis aux mêmes exigences de preuve.
En pratique, l’outillage de production, le volume de l’application et le processus d’inspection doivent déterminer le procédé, et non l’inverse. Par exemple, une série de 20 assemblages d’essai peut révéler un problème de purge ou de serrage qu’une plage de courant ne permet pas de détecter. Aubrik peut aider à comparer l’adéquation du TIG, du GTAW orbital et des variantes du soudage par résistance, mais son expérience industrielle et sa certification ISO 9001 doivent toujours être complétées par des preuves obtenues sur le matériau exact des tubes.
Contrôles de la tête de soudage, de la source de courant, du diamètre et de l’épaisseur de paroi
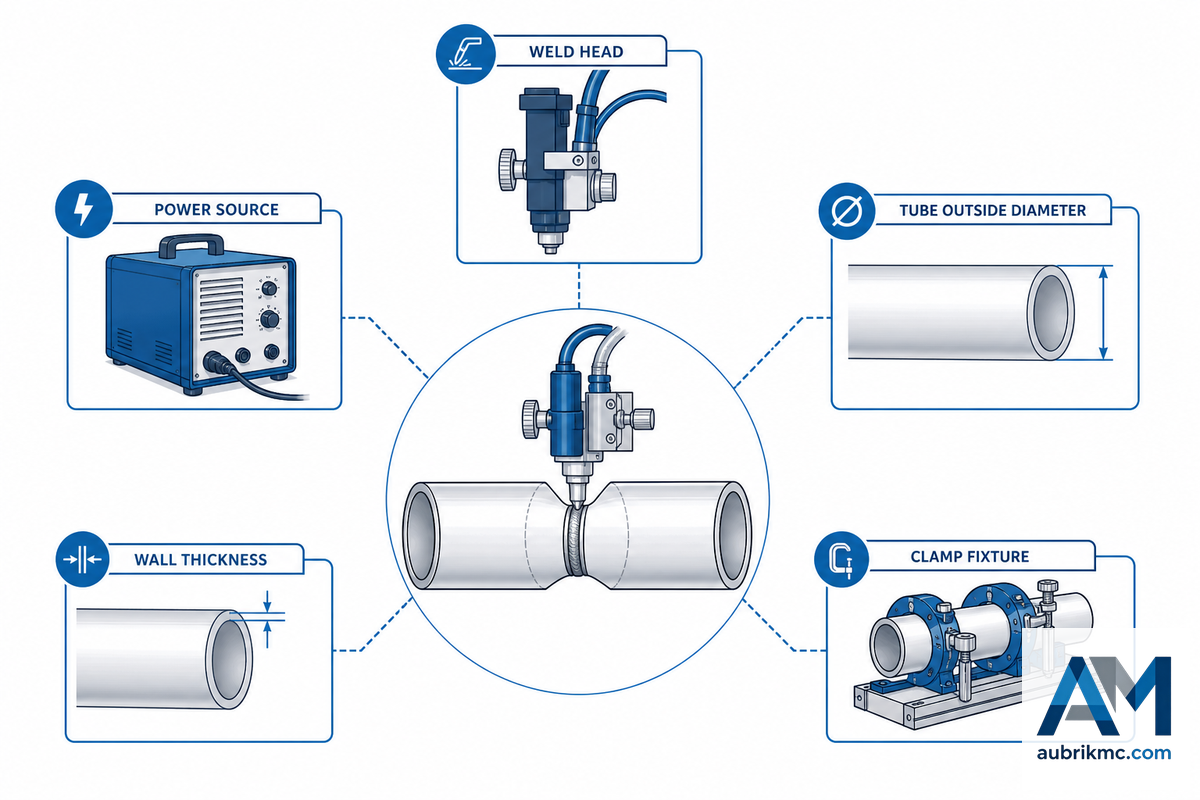
La tête de soudage et le système de préhension attirent généralement l’attention en premier lors de l’achat, mais la méthode de maintien de la pièce et la source de courant déterminent souvent si la machine est exploitable. Communiquez au fournisseur le diamètre extérieur exact du tube, l’épaisseur de paroi, l’alliage, le jeu d’accostage, la position de soudage, la taille de l’électrode, la limite de puissance de soudage, le besoin d’alimentation en fil, le plan de débit de gaz et la possibilité pour la tête de soudage de dégager les outillages voisins.
Pour les tubes de chaudières et d’échangeurs thermiques, les critères habituels sont la plage de diamètres extérieurs, la conception du dispositif de serrage, la plage de courant, le facteur de marche, le refroidissement, l’enregistrement des programmes et l’accessibilité pour la maintenance. Pour les tubes à paroi mince, l’acier inoxydable austénitique, le titane et les alliages de nickel, demandez également si une surveillance en temps réel du programme de courant, de la temporisation de rotation, du débit de gaz ou des alarmes est disponible. Dans un cas limite très particulier, des travaux universitaires sur des tubes en titane ultraminces de moins de 500 micromètres montrent qu’un débit interne de gaz de soutien peut contribuer à préserver la géométrie du tube pendant que l’apport thermique produit la pénétration. Ces recherches ne doivent pas être généralisées aux tubes de chaudière ordinaires, mais elles constituent un avertissement utile : l’épaisseur de paroi n’est pas qu’un chiffre dans un plateau.
Pour établir une demande de prix claire, indiquez les valeurs sous forme numérique plutôt que de les laisser dans les notes des plans : diamètre extérieur minimal de 15 mm, diamètre extérieur courant de 38 mm pour les essais, diamètre extérieur intermédiaire de 76 mm, grand diamètre extérieur de 114 mm, diamètre extérieur maximal de 170 mm, paroi de 1,5 mm, paroi de 3 mm, paroi de 6 mm, courant de 315 A, courant de 350 A, vérification du circuit de commande de 24 V, vérification de la limite de commande externe de 120 V, vérification du coffret haute tension de 550 V, discussion sur la limite de pression de 15 psi, discussion sur l’eau à haute température sous 160 psi, limite de température de 250 degrés F, limite de température de 120 degrés C, série d’essai de 30 min, planification d’un poste de 8 heures et 20 assemblages d’essai. Il ne s’agit pas de limites garanties, mais de champs de spécification permettant de rendre concrète la discussion sur la puissance de soudage.
Utilisez les plages publiques de 15-170 mm et de 315-350 A d’Aubrik comme points de référence, puis vérifiez-les sur votre propre pièce. Si l’usine doit encore définir le cintrage et l’assemblage en amont des panneaux de chaudière, la machine de cintrage de panneaux et le calculateur de l’enveloppe de capacité des tubes de chaudière peuvent aider votre équipe à confirmer la géométrie avant que l’assemblage tubulaire n’atteigne le poste de soudage. Cette étape réduit le risque lié à l’outillage, car l’inadéquation de la tête de soudage trouve souvent son origine en amont, et non au niveau de l’arc.
Applications aux chaudières et échangeurs thermiques : tube à tube ou tube sur plaque tubulaire

Les expressions « tube à tube » et « tube sur plaque tubulaire » se ressemblent, mais correspondent à des besoins d’achat différents. Le soudage tube à tube assemble deux tubes ou tronçons de tube. Le soudage d’un tube sur une plaque tubulaire assemble un tube à une feuille ou à une tôle et soulève souvent des questions différentes d’accès, d’outillage, de dilatation et d’inspection. Les confondre peut conduire au choix d’une tête de soudage, d’un dispositif de serrage et d’un plan d’acceptation incorrects.
Intégrez le périmètre du code applicable aux échanges sur les spécifications. L’ASME BPVC Section I peut s’appliquer aux chaudières de puissance, l’ASME B31.1 aux tuyauteries de puissance et aux tuyauteries externes des chaudières, et l’ASME B31.3 aux tuyauteries de procédés et à l’assemblage d’équipements monoblocs. L’ASME Section IX, l’AWS D10.9/D10.9M, l’ASME Section V, l’OSHA 1910.252 et les normes B31 relatives aux tuyauteries n’ont pas la même fonction. Plus exactement, une machine contribue à réaliser une soudure ; elle ne détermine pas à elle seule le code, la méthode d’examen ou l’acceptation réglementaire.
Pour établir le contexte de la ligne de production, commencez par la présentation des équipements de production de chaudières. Lorsque le projet est prêt pour la sélection des équipements, passez ensuite de ce guide au sélecteur de procédés de soudage de tubes d’Aubrik ou à la présentation de la solution.
Cette distinction évite une erreur d’application coûteuse : sur un plan, un problème d’outillage pour tube sur plaque tubulaire peut ressembler à un problème de soudage tube à tube, mais sa cause racine et son plan d’inspection sont différents. En production, demandez à Aubrik de vérifier le périmètre de l’application à l’aide du plan, de la note relative au code, de la soudure d’essai et des capacités de l’usine avant de considérer ces deux applications comme une même exigence de machine.
Contrôle en 4 points des preuves de soudage
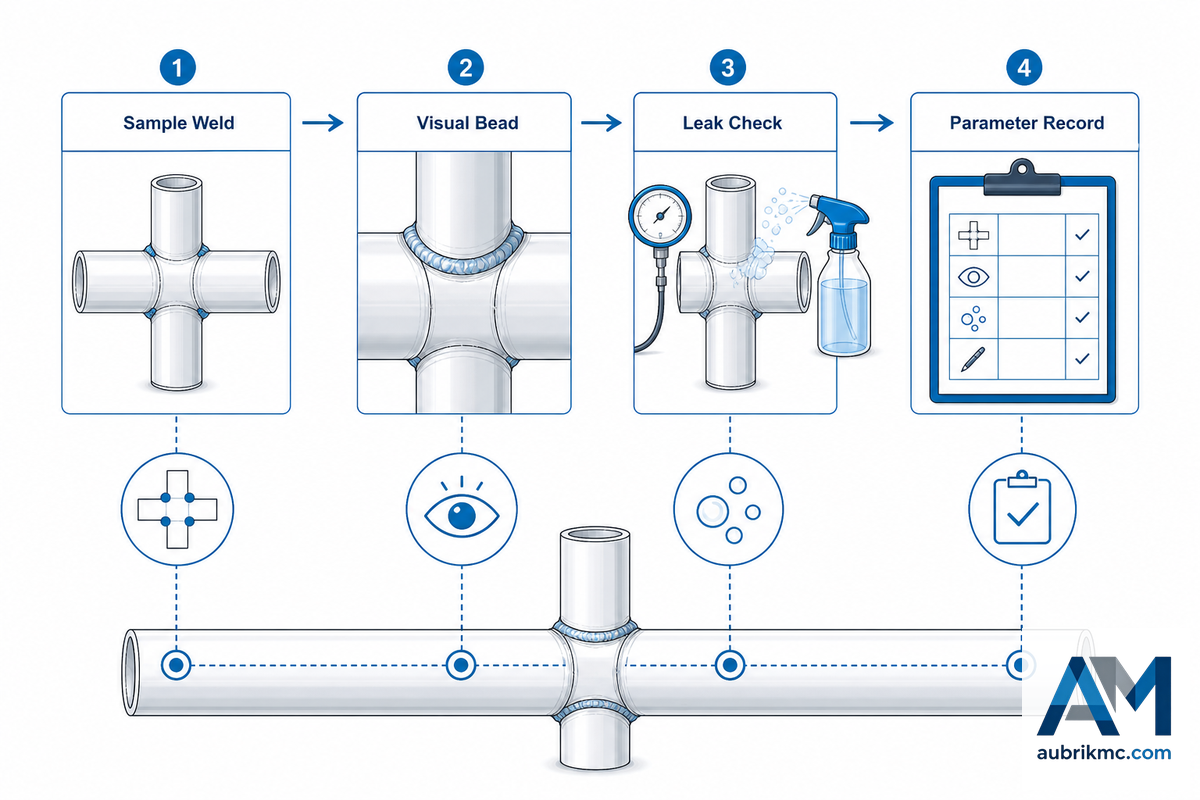
Protégez vos ingénieurs contre les affirmations vagues sur la répétabilité grâce au contrôle en 4 points des preuves de soudage. Avant de vous engager sur une machine de soudage, demandez quatre catégories de preuves.
- Preuves par soudures d’essai : échantillons soudés correspondant à votre diamètre extérieur, à votre épaisseur de paroi, à votre matériau, à la préparation de l’assemblage et à la position de production.
- Domaine du mode opératoire de soudage et des qualifications : WPS/PQR ou contexte du mode opératoire du projet lorsque cela est exigé, en maintenant les références AWS ou ASME dans leur domaine respectif.
- Méthodes d’essai et d’inspection comprenant, selon les exigences du projet, le contrôle visuel, la coupe / les éprouvettes, l’essai de pression ou d’étanchéité, le contrôle radiographique, le contrôle ultrasonore ou d’autres CND.
- Preuves d’utilisation sûre et de maintenance, mention de la purge et du gaz de protection, précautions relatives à la ventilation ou aux espaces confinés le cas échéant, opérateur formé, protections et détails des examens de la machine.
L’OSHA 1910.252 fournit un cadre pour la sécurité du soudage, notamment en matière de ventilation et d’espaces confinés, mais pas pour la qualité d’acceptation des soudures. L’ASME Section V encadre les examens non destructifs, et non les capacités de la machine. Les modes opératoires de soudage doivent également préciser si l’assemblage est autogène, utilise un métal d’apport ou exige un soudage multipasse, car ces choix modifient l’apport thermique, le périmètre d’inspection et la répétabilité du soudage automatisé. Cette séparation peut sembler contre-intuitive, mais elle permet à un acheteur industriel de disposer d’un dossier de preuves défendable.
La présentation publique de l’entreprise Aubrik est utile pour évaluer le fournisseur : Wuxi ABK Machinery présente Aubrik comme un fournisseur de chaudières et de solutions d’automatisation du soudage disposant de la certification ISO 9001, du marquage CE, d’une assistance OEM et de capacités de production. Considérez ces éléments comme des qualifications du fournisseur, puis demandez tout de même des preuves de soudage propres au projet. Pour des contrôles d’adéquation plus généraux, commencez par le sélecteur d’équipements.
Comme les lacunes dans les preuves apparaissent souvent après un essai, rattachez les quatre catégories à une même application de production : assemblage d’essai, domaine de qualification, processus d’inspection et dossier de sécurité. Avec un échantillon de 20 assemblages, le contexte d’un fournisseur ISO 9001 et une spécification de projet claire, Aubrik et l’acheteur disposent de la même base de preuves avant la finalisation de la demande de prix.
Matrice diamètre extérieur x épaisseur x procédé et soutien
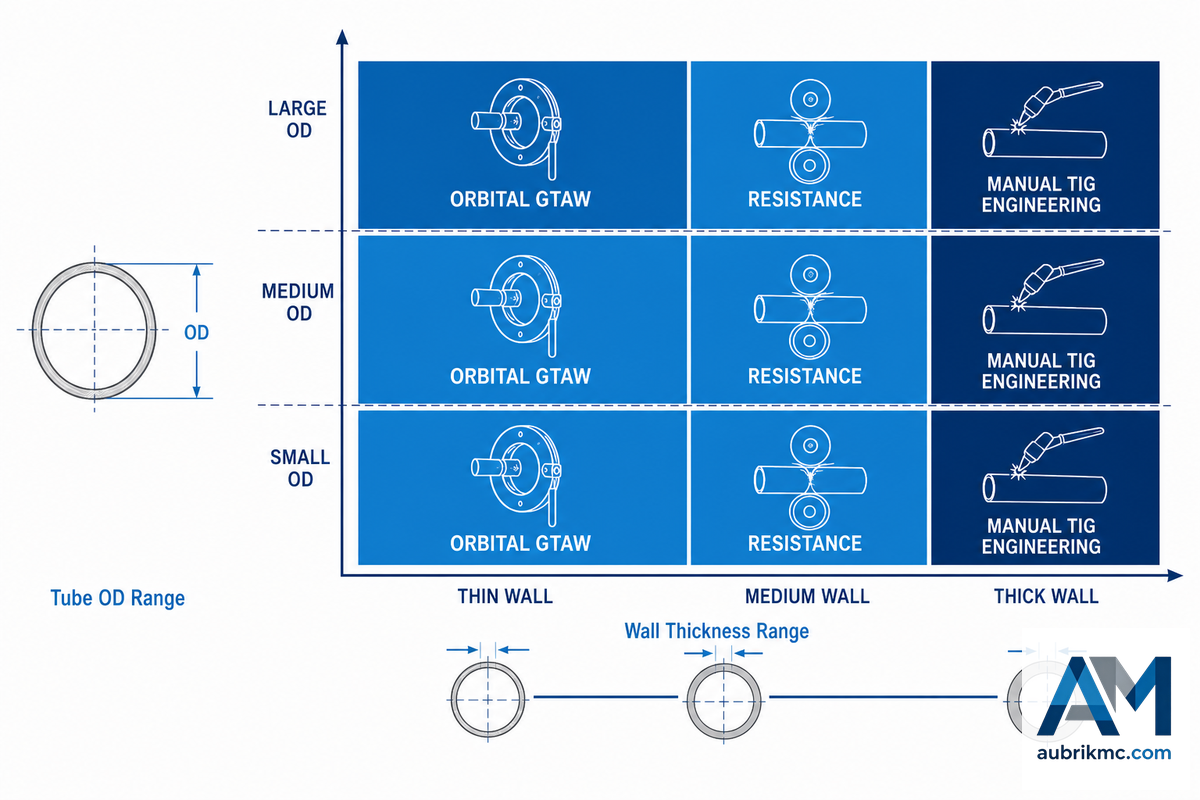
Considérez-la comme un outil de présélection, et non comme une règle définitive ; la matrice diamètre extérieur x épaisseur x procédé et soutien évitera à votre équipe de se limiter à comparer le prix, le nombre d’ampères ou l’étiquette générique « soudage automatique ».
| Type ou état du tube | Catégorie de procédé | Problème de soutien ou de maîtrise | Preuves à demander |
|---|---|---|---|
| Petit diamètre extérieur, acier inoxydable à paroi mince | GTAW orbital | Purge, apport thermique, adéquation du serrage | Soudure d’essai, relevé de purge, photo de coupe |
| Petit diamètre extérieur, tube spécial ultramince | Étude GTAW orbitale spécifique | Gaz de soutien et stabilité géométrique | Essai de l’application, sans présumer qu’il s’agit d’un tube de chaudière |
| Diamètre extérieur moyen, production répétitive | GTAW orbital ou TIG robotisé | Répétabilité des recettes et contrôle de l’électrode | Relevé de répétabilité sur 20 assemblages d’essai |
| Grand diamètre extérieur compris dans la plage de la tête de soudage | Étude TIG orbitale ou mécanisée | Dégagement de la tête et refroidissement | Examen du plan et note sur le facteur de marche |
| Travaux assimilables au soudage à la molette en grande série | Variante du soudage par résistance à la molette si elle est conçue pour l’assemblage | Force des électrodes, protections, dossiers de maintenance | Modèle de dossier de sécurité et d’inspection |
| Cas d’assemblage par étincelage ou en bout | Étude du soudage par résistance par étincelage | Ventilation et protection contre les projections | Plan de sécurité conforme aux prescriptions de l’OSHA |
| Réparation ou travaux à accès limité | TIG manuel | Compétences de l’opérateur et méthode d’inspection | Qualification du soudeur et processus d’acceptation |
| Tuyauterie externe de chaudière | Procédé choisi après examen du code | Périmètre défini par B31.1 ou par le code du projet | Note de périmètre approuvée par l’ingénieur |
| Tuyauterie de procédé ou unité monobloc | Procédé choisi après examen du code | Périmètre défini par B31.3 ou par la réglementation locale | Plan d’inspection et d’essai avant l’achat |
Utilisez la ligne correspondant à l’état de votre tube pour mettre en évidence la cause racine du problème d’achat. Les applications de petit diamètre extérieur avec une paroi de 1,5 mm présentent un risque différent de celui d’une tuyauterie externe de chaudière à paroi de 6 mm, car la purge, le soutien, la force de l’outillage et les preuves d’inspection évoluent ensemble. Une fois l’application délimitée par la matrice, utilisez le calculateur de retour sur investissement du soudage orbital pour modéliser les hypothèses de capacité et de délai d’amortissement. Si le formage en amont reste incertain, l’arbre de décision matériau x rayon de cintrage peut aider votre équipe à figer la géométrie avant de finaliser les exigences du poste de soudage.
Tendance chez les acheteurs : des preuves de soudage, pas seulement des ampères

Il serait tentant de parler d’une tendance de 2026, mais une formulation plus prudente et plus précise s’impose : les acheteurs ont intérêt à demander des preuves de soudage, et pas seulement une valeur en ampères. La demande issue des recherches suggère que les termes généraux relatifs au soudage orbital suscitent davantage de recherches exploratoires que l’expression exacte « tube à tube », mais le volume de recherche ne suffit pas à lui seul à démontrer le comportement des acheteurs.
La tendance pratique se manifeste dans les habitudes d’évaluation. Un acheteur qui ne demande que la plage de courant risque de passer à côté de problèmes liés à l’outillage, à la qualité des soudures, à la purge, à la source de courant, à la sécurité et à l’inspection. Les équipes qui demandent des soudures d’essai, le contexte du mode opératoire de soudage, des notes sur le gaz de protection, le processus de CND ou d’essai et les dossiers de maintenance disposent d’une base de comparaison plus solide. Le rôle d’Aubrik consiste à traduire ces preuves en une configuration de machine, notamment lorsque l’usine dispose d’une ligne de production de chaudières, doit respecter des contraintes OEM et exige un traitement répétable des tubes.
Lors de la planification de l’implantation, associez ce guide au calculateur de retour sur investissement et de délai d’amortissement du soudage SAW de panneaux membranés d’Aubrik ainsi qu’au sélecteur de configuration de machine de soudage de panneaux membranés. Ces outils permettent de rattacher les décisions relatives au soudage des tubes à la capacité de production plutôt qu’à des affirmations de catalogue isolées.
FAQ
Ces questions couvrent les risques de production les plus courants, car l’adaptation de la tête de soudage, le gaz de protection, la commande de la source de courant de soudage et la gamme de matériaux sont souvent à l’origine d’hypothèses erronées dans les devis. Utilisez les réponses comme liste de contrôle de l’application, puis demandez à Aubrik de confirmer ces mêmes points au moyen de soudures d’essai, de ses capacités de production, du statut de fournisseur ISO 9001/CE ainsi que du diamètre extérieur et de l’épaisseur de paroi exacts des tubes.
Qu’est-ce que le soudage orbital de tubes et quand est-il préférable au soudage TIG manuel ?
Le soudage orbital de tubes utilise une tête de soudage qui déplace l’arc autour d’un tube ou d’une tuyauterie tandis que la pièce reste fixe. Il est pertinent lorsque la répétabilité, l’accessibilité, la maîtrise du gaz de purge et le volume de production justifient le recours à un procédé de soudage programmé. Le soudage TIG manuel reste adapté aux réparations, aux prototypes, aux opérations de maintenance en petite série et aux travaux présentant des contraintes d’accès inhabituelles, pour lesquels une tête de soudage orbital fermée ne peut pas être serrée ou tourner en toute sécurité.
Comment dimensionner la tête de soudage orbital pour l’adapter à différents diamètres de tube ?
Une tête de soudage est sélectionnée en fonction du diamètre extérieur du tube, de la plage de serrage, du dégagement autour de l’assemblage, de l’épaisseur de paroi et de la possibilité pour la tête de tourner sans heurter les outillages. Transmettez les plans, les photos et des échantillons de tubes avant de considérer qu’une plage de diamètres publiée suffit. Les acheteurs doivent également confirmer l’ovalisation, la distance par rapport aux obstacles proches, l’accès pour la purge et la capacité du dispositif de serrage à maintenir le tube sans marquer la pièce.
Quel gaz de protection est recommandé pour le soudage GTAW orbital de tubes en acier inoxydable ?
L’argon est couramment utilisé comme gaz de protection en GTAW, mais le choix final dépend du matériau, de l’épaisseur de paroi, du circuit de purge, du mode opératoire de soudage et du processus d’acceptation du projet. Demandez au fournisseur de documenter le gaz de protection, la temporisation de la purge, le contrôle du débit de gaz, la protection envers, les hypothèses relatives à la maîtrise de l’oxygène et l’utilisation ou non de la même configuration de gaz pour la soudure d’essai qui sera évaluée par votre équipe d’inspection.
Le soudage TIG orbital nécessite-t-il une source de courant dédiée ?
La plupart des systèmes TIG orbitaux utilisent une source de courant capable de commander le programme d’intensité, le régime de pulsation, la synchronisation de la rotation et la mémoire des programmes en coordination avec la tête de soudage. Il est plus important d’adapter la source de courant à la tête de soudage et à l’application que d’acheter le modèle affichant l’intensité nominale la plus élevée.
Quels matériaux peuvent être soudés avec du matériel GTAW orbital ?
Les applications courantes concernent notamment les tubes ou tuyauteries en acier inoxydable, en acier au carbone, en titane, en alliage de nickel et en d’autres alliages, sous réserve d’un mode opératoire, d’une protection gazeuse, d’une électrode et d’un accostage appropriés. La soudabilité du matériau et son acceptation doivent être confirmées par des soudures d’essai et selon les spécifications applicables au projet. Le service achats doit également demander si un fil d’apport est nécessaire, si le soudage autogène est autorisé, comment la protection par gaz inerte est contrôlée et quelle méthode d’inspection servira à évaluer l’assemblage métallique final. Les exigences relatives aux couleurs de revenu, à l’oxydation, au profil de la racine, au tronçonnage des éprouvettes, aux essais d’étanchéité et aux contrôles non destructifs peuvent modifier la réponse, même lorsque deux matériaux paraissent similaires sur une fiche de catalogue. Ce périmètre supplémentaire évite qu’une liste de matériaux ne se transforme en promesse sans fondement.
Étape suivante
Lorsque votre équipe dispose du diamètre extérieur, de l’épaisseur de paroi, du matériau, du volume de production, des conditions d’accès à l’assemblage et des exigences en matière de preuves, passez de ce guide à la page du matériel Aubrik de soudage tube à tube. Si le choix de la ligne de chaudières en amont reste ouvert, commencez par le sélecteur de matériel, puis revenez avec un cahier des charges plus précis.
Références et notes sur les sources
- Spécification AWS D10.9/D10.9M relative à la qualification des tuyauteries et des tubes
- Qualifications en soudage, brasage et fusion de l’ASME BPVC Section IX
- Contrôles non destructifs de l’ASME BPVC Section V
- Chaudières de puissance de l’ASME BPVC Section I
- Tuyauteries de centrales électriques selon l’ASME B31.1
- Tuyauteries de procédé selon l’ASME B31.3
- Exigences générales de l’OSHA 1910.252 relatives au soudage, au coupage et au brasage
- Soudage par résistance selon l’OSHA 1910.255
- arXiv : modélisation du soudage GTAW de tubes en titane à paroi ultramince
- Google Patents : exemple de tête de soudage orbital
- Page À propos d’Aubrik
- Page produit de la machine Aubrik de soudage tube à tube
Tendance actuelle



