Entrez en contact avec Aubrik Company

Machine de soudage circonférentiel pour tours éoliennes
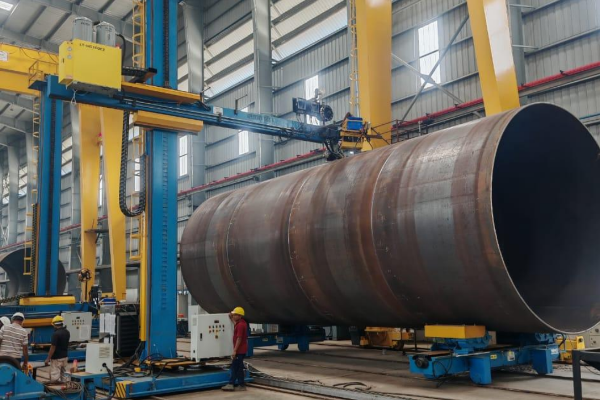
Machine de soudage circonférentiel pour tours éoliennes — système SAW automatique pour tronçons de tour de ⌀3–8 m
Machine automatisée de soudage circonférentiel pour tours éoliennes, utilisée pour réaliser les soudures qui assemblent les tours de 70-90m. Aubrik produit des soudures régulières, de qualité conforme aux exigences NDT, sur des tronçons en S355, avec suivi laser du joint et récupération intégrée de 80 % du flux.
✔ Certification ISO 9001 et CE
✔ Fondée en 1999 (Wuxi ABK / Aubrik)
✔ Capacité de 1 000 ensembles de soudage / an
✔ Taux d’acceptation NDT sur site atteignant 99,8 %
⌀3,0–8,0 m
Plage de diamètres des tours
6,5–80 mm
Épaisseur de paroi
SAW
Soudage à l’arc submergé, DC1000/1200
±0,01 mm
Suivi laser du joint
80%
Taux de récupération du flux
2 → 5 / jour
Tronçons soudés (résultat sur site)
[SYS-DIAGNOSIS]
Pourquoi les soudures circonférentielles manuelles mettent les tours éoliennes en péril
Une machine de soudage circonférentiel pour tours éoliennes assemble automatiquement des viroles en acier afin de former un tronçon de tour complet au moyen d’une soudure circonférentielle à l’arc submergé. Sur une tour de 70-90m, ces assemblages circonférentiels résistent aux charges dues au vent, aux cycles thermiques et, en mer, aux embruns salins et à la fatigue. Une seule passe défectueuse devient un risque pour la structure pendant toute la durée de vie de l’éolienne.
Ce que vous coûte le soudage circonférentiel manuel
SEC.01
[DEFECT_RATE]
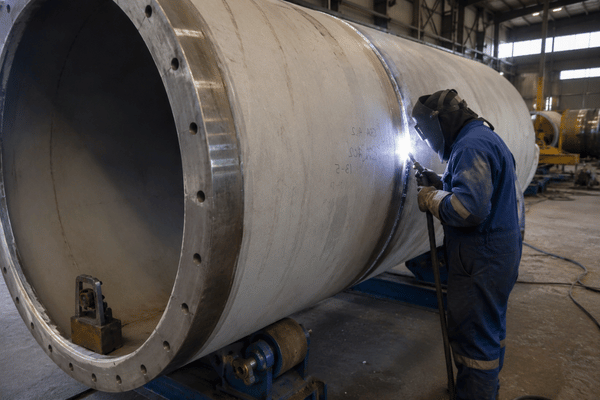
Les soudures circonférentielles manuelles, dont les taux de défauts approchent 10 %, dépendent heure après heure de l’habileté de l’opérateur sur une structure en rotation.
SEC.02
[STRUCT_STRESS]
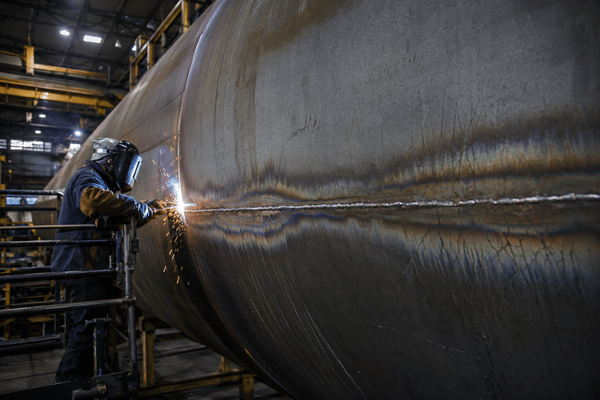
Une entaille métallurgique continue — la soudure circonférentielle et sa zone affectée thermiquement — est soumise à une contrainte de flexion, qui favorise l’amorçage et la propagation des fissures au fil du temps.
SEC.03
[PROD_LIMIT]
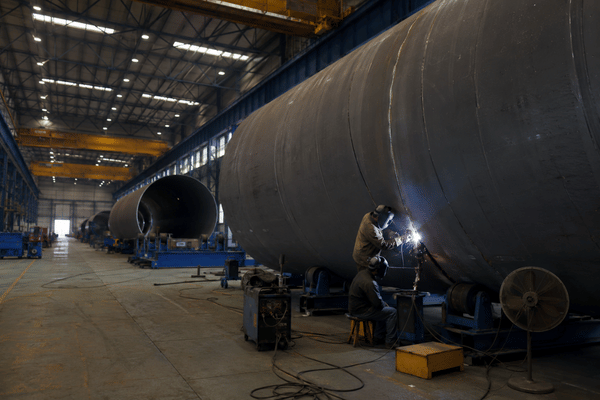
Débit limité — en soudage manuel, le temps d’arc ne représente que 20-30 % du poste, ce qui limite le nombre de tronçons qu’une ligne peut expédier.
[Aubrik _ENGINEERING]
Les ingénieurs d’Aubrik conçoivent précisément leur machine de soudage circonférentiel pour remédier à ce mode de défaillance. Les défauts des soudures circonférentielles manuelles ont une cause structurelle : une qualité de soudage constante exige une rotation régulière et une tête qui ne dérive pas. Nous utilisons donc un système stable de variation de fréquence en courant alternatif pour faire tourner la tour à vitesse constante, car un suivi du joint maintenant la tête à 0,01mm ne fonctionne que si la pièce se déplace de manière régulière et prévisible. Aubrik réalise une soudure circonférentielle sans défaut avec une intervention humaine minimale, même sur des tronçons épais en S355 préchauffés à 120 C et soudés à des températures ambiantes descendant jusqu’à 20 C.
[IMPACT_SCALE]
À mesure que l’énergie éolienne se développe pour réaliser pleinement son potentiel, chaque tronçon de tour expédié sans défaut lève un obstacle supplémentaire dans la chaîne d’approvisionnement des énergies renouvelables. C’est la régularité du soudage circonférentiel des tours éoliennes, et non des reprises héroïques, qui assure la fluidité de cette chaîne, et c’est précisément l’objectif d’une préparation dédiée au soudage circonférentiel Aubrik.
[SYS-01] Machine automatisée de soudage circonférentiel
Machines de soudage circonférentiel pour tours éoliennes Aubrik WT-GW-I et WT-GW-II
Deux modèles couvrent l’ensemble des applications relatives aux tours éoliennes terrestres et en mer. Tous deux intègrent des composants de précision industrielle sélectionnés pour leur longue durée de vie dans les environnements exigeants de la fabrication métallique : source de courant SAW Lincoln Electric, régulation de vitesse par variation de fréquence Siemens et motoréducteurs SEW.
Chacun est une machine automatisée de soudage circonférentiel (AGW) : une tête de soudage mobile qui gère elle-même le suivi du joint et automatise entièrement les soudures circonférentielles des tours, auparavant réalisées manuellement. Cette transition transforme une qualité de soudage tributaire de l’opérateur en un résultat répétable et de haute qualité, tout en permettant d’accroître la productivité de la ligne sans recruter davantage de personnel qualifié.
Nous fabriquons deux machines plutôt qu’une seule, car une paroi terrestre de 40mm et une paroi offshore de 80mm exigent des couples de rotation et des apports thermiques différents ; effectuer ces deux travaux sur un même bâti peut entraîner 10 % de soudures lentes et irrégulières supplémentaires. C’est pourquoi les WT-GW-I et WT-GW-II couvrent toute la gamme des besoins, qu’un acheteur de l’UE produisant des viroles terrestres de 50ton ou qu’un acheteur américain soudant des tronçons offshore de 120ton choisisse un bâti adapté à ses tronçons les plus lourds. Après tout, une machine automatique de soudage circonférentiel configurable autour de votre tour sera toujours plus performante qu’un modèle standard moyen.
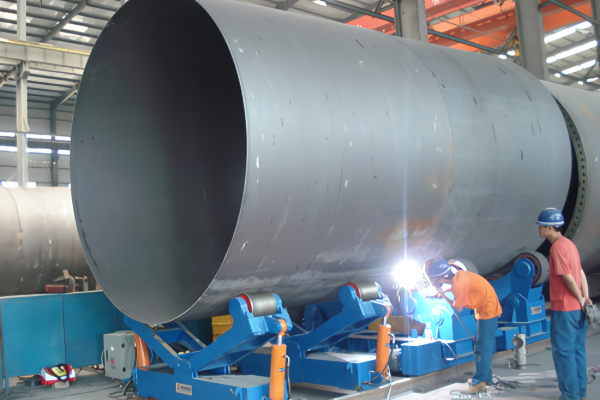
Modèles de machines de soudage circonférentiel
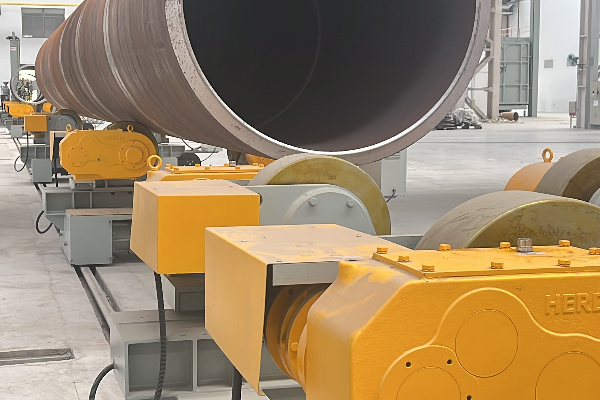
WT-GW-I
Tours terrestres et de taille moyenne
Cette machine est conçue pour les tronçons de 3,0-4,5m dont l’épaisseur est comprise entre 6,5-60mm. Des fabricants du Hebei utilisent la WT-GW-I pour produire chaque jour 6 ensembles de tours terrestres de 3,8m / 40mm.
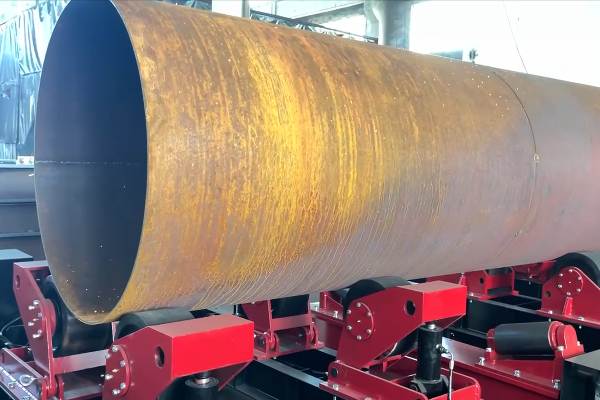
WT-GW-II
Grandes tours offshore à paroi épaisse
Ce modèle traite des tronçons de 4,5-8,0m dont l’épaisseur est comprise entre 8,0-80mm. Un projet offshore du Fujian utilise une WT-GW-II sur des tours de 7,5m / 70mm, avec une production équivalente à celle de quatre soudeurs manuels.
[SPEC-02]
Matrice des paramètres techniques
| Caractéristique | WT-GW-I | WT-GW-II |
|---|---|---|
| Diamètre de tour applicable | ⌀3,0–4,5 m | ⌀4,5–8,0 m |
| Épaisseur de paroi applicable | 6,5–60 mm | 8,0–80 mm |
| Méthode de soudage | Soudage à l’arc submergé (SAW) | Soudage à l’arc submergé (SAW) |
| Source de courant de soudage | DC1000 + NA-3 | DC1200 + NA-3 |
| Diamètre du fil | ⌀2,5–6,0 mm | ⌀3,2–6,0 mm |
| Vitesse de soudage | 0,3–2,5 m/min | 0,2–2,0 m/min |
| Vitesse de rotation | 0,1–1,0 r/min | 0,05–0,8 r/min |
| Alimentation électrique | 380V / 50Hz, triphasé 3 phases | 380V / 50Hz, triphasé 3 phases |
| Dimensions hors tout (L×l×H) | 4500×1800×2200 mm | 5200×2000×2500 mm |
| Masse nette | 3 800 kg | 5 200 kg |
| Nuances d’acier applicables | Acier au carbone / faiblement allié / S355N/NL | Acier au carbone / faiblement allié / S355K2/NL |
[DATA-03]
Plage d’application ⌀3–8 m
Cette vue unique permet de déterminer la configuration adaptée à votre tronçon de plus grand diamètre, à votre paroi la plus épaisse et à votre objectif de production le plus ambitieux. La ligne mise en évidence indique le composant pour lequel la machine est conçue.
| Si vos tours sont… | Diamètre | Paroi | Nuance d’acier | Modèle recommandé |
|---|---|---|---|---|
| Terrestres, standard | ⌀3,0–4,5 m | 6,5–60 mm | S355N/NL | WT-GW-I |
| Terrestres/offshore mixtes | ⌀4,5–6,0 m | jusqu’à 70 mm | S355NL | WT-GW-I ou II* |
| Offshore, paroi épaisse | ⌀6,0–8,0 m | jusqu’à 80 mm | S355K2/NL | WT-GW-II |
| Hors standard / réparation | sur mesure | sur mesure | sur mesure | Fabrication OEM |
*Diamètre à la limite de la plage : nous configurons la capacité de rotation et la résistance de la flèche en fonction de vos plus grands tronçons. La machine automatique de soudage circonférentiel s’interface facilement avec les manipulateurs de soudage à colonne et flèche, les vireurs de soudage, les machines de positionnement et les machines de coupage CNC de la gamme étendue d’Aubrik, pour une intégration efficace à votre flux de matériaux existant.
Soudage circonférentiel automatique ou manuel — le coût du soudage manuel
L’automatisation est plus qu’un slogan : sa justification financière repose sur six indicateurs concrets permettant de comparer une équipe expérimentée à l’AGW lorsqu’elles travaillent sur le même composant de structure.
Considérez le plateau comme une démonstration de débit, et non de qualité. C’est l’augmentation du temps d’arc, qui passe d’un quart à trois quarts du poste, qui fait progresser la production de deux à cinq tronçons par jour, facteur déterminant pour respecter les délais de livraison. Les lignes consacrées au flux et aux défauts préservent cette capacité durement acquise en éliminant le gaspillage.
Cette comparaison tient également compte des temps d’arrêt. Le soudage circonférentiel traditionnel perd du temps lors du repositionnement, de l’amorçage de l’arc, de la correction d’une progression irrégulière et même du passage d’un tronçon à l’autre, cause invisible de perte de capacité et de dépenses supplémentaires. Une fois un tronçon de tour chargé et immobilisé dans le système Aubrik, celui-ci fonctionne sans interruption ; sa conception élimine les causes d’interruption telles que la fatigue de l’opérateur ou les variations de position. Un gain de 20 % du poste de travail sur les structures lourdes, dans les sites de fabrication terrestres comme offshore, apporte une marge supplémentaire.
// Matrice de donnéesComparaison AGW
Indicateur
Soudage circonférentiel manuel
Système automatique Aubrik
Taux de défauts des soudures circonférentielles
~ 10-12%
jusqu’à 0,2-0,3 %
Temps d’arc (utilisation du poste)
20-30%
80%+
Tronçons de tour par jour
2
5
Défauts d’excentration / de désalignement
jusqu’à 8 %
0,2 % (suivi à +/- 0,01 mm)
Flux inutilisé gaspillé
~ 25%
~ 5 % (80 % récupéré)
Taux d’acceptation NDT type sur site
~ 95 % en moyenne dans le secteur
jusqu’à 99,8 %
[SYS.DOC] // SPÉCIFICATION DU FLUX DE TRAVAIL
Le processus de soudage circonférentiel sans défaut en 4 étapes
C’est peut-être le point le plus important ; on entend souvent dire : « si c’est automatique, les soudures ne présentent aucun défaut. » Mais c’est faux : même les structures offshore épaisses en S355 peuvent subir une fissuration à froid liée à l’hydrogène si elles sont assemblées trop rapidement, sans tenir compte des conditions entre les passes, du chauffage ni du temps de refroidissement nécessaire avant l’inspection.
Soyons francs : l’automatisation ne constitue pas à elle seule une vérité industrielle. Il s’agit en réalité d’un arbitrage difficile entre la vitesse brute et la rigueur du contrôle métallurgique ; Aubrik résout ce compromis grâce à un contrôle intelligent du procédé intégré à l’automatisation, sans sacrifier aucun des deux aspects. Ce contrôle du procédé est intégré à quatre étapes précises, celles qu’Aubrik applique pour ses clients industriels dans l’UE et aux États-Unis sur des tronçons offshore en S355 de 120-ton chauffés à 120C.
[EXPERT.LOG] // CONTRÔLE MÉTALLURGIQUE
« Sur le S355 à paroi épaisse, la machine ne représente que la moitié de la solution », explique Jian Li, ingénieur structures en chef. « Nous adaptons la vitesse de rotation à chaque tronçon afin de maîtriser le refroidissement et de sortir de la plage de fissuration à froid, puis nous l’alignons avec précision grâce au suivi du joint, au centième de millimètre près. »
DÉPLOIEMENT SUR SITE
Résultats éprouvés sur site — projets éoliens offshore et terrestres
Scénarios de fabrication de tours Aubrik
Chaque configuration Aubrik recommandée correspond à l’un des quatre scénarios présentés ici et, dans chaque cas, nous citons un projet réel pour étayer notre propos, et non une affirmation de « brochure ». Pour un professionnel des achats qui évalue un nouveau fournisseur de matériel de soudage, le risque tient souvent à des affirmations non vérifiées ou à un manque de confiance. C’est pourquoi chaque valeur communiquée par Aubrik correspond à la fabrication réelle d’une tour offshore de 50-120 ton, soudée avec un préchauffage spécifié à 120°C et assortie d’un taux d’acceptation NDT confirmé.
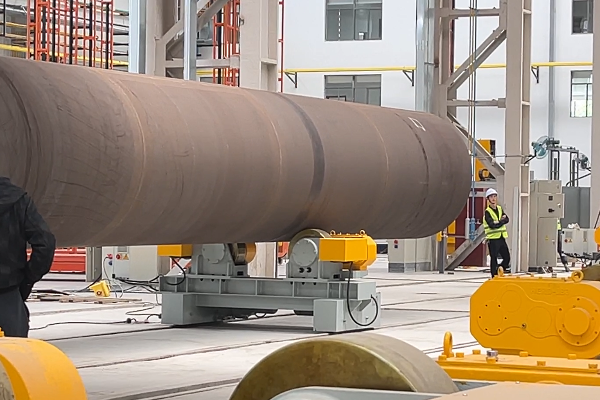
SYS-ID
Scénario de fabrication de tour
Configuration
Résultat de référence
[OP-01]
Production en série de tours terrestres
WT-GW-I, SAW à une tête
Usine du Henan : 500 → 1 200 tronçons/an, 99,7 % NDT
[OP-02]
Tours offshore à paroi épaisse
WT-GW-II, préchauffage contrôlé
Guangdong Qingzhou III : 80 tronçons, 2 ans sans dommage, efficacité +35 %
[OP-03]
Réparation / renforcement sur site
Machine portative de soudage circonférentiel
Jilin Longzhao : 119 bases d’éoliennes renforcées, toutes acceptées au NDT
[OP-04]
Fabrication lourde connexe
WT-GW-II, SAW
Pétrochimie du Jiangsu : réservoirs de ⌀5,8 m, efficacité 3×, 100 % NDT
DONNÉES // 01 120 tronçons aucun défaut NDT sur des tronçons S355NL de ⌀6,2 m / 75 mm Parc éolien offshore du Jiangsu — cycle de fabrication réduit de 30 % par rapport au soudage manuel
DONNÉES // 02 78 % de moins de pertes de flux, production de 2 → 5 tronçons/jour Fabricant du Shandong, WT-GW-I — coût réduit, livraison accélérée
DONNÉES // 03 8 % → 0,2 % de défauts d’excentration, temps de correction réduit de 90 % Fabricant du Jiangsu — suivi laser du joint ±0,01 mm
DONNÉES // 04 180 000 RMB d’économies annuelles de flux réalisées par un fabricant (/an) Grâce à une récupération du flux de 80 %, parallèlement au passage de 2 à 5 tronçons de tour par jour.
Certifications et conformité
Aubrik expédie ses machines conformément aux normes européennes et notre documentation satisfait aux audits fournisseurs les plus exigeants, sans exception. Négliger ces modes opératoires crée un risque, car même une machine apparemment bien construite peut échouer à l’audit dans vos propres installations. Chaque machine de soudage circonférentiel Aubrik respecte les normes CE, ISO 9001 et ISO 15614-1 afin que les acheteurs américains ou européens puissent approuver sans difficulté le soudage d’un module offshore de 120-ton, avec les documents justificatifs, notamment un WPQR certifié tenant compte de notre température de préchauffage de 120C pour chaque mode opératoire de soudage du S355.
01
ISO 9001
Système de management de la qualité02
CE
Conformité européenne03
ISO 15614-1
Qualification du mode opératoire de soudage (WPQR)04
S355 N/NL/K2
Nuances d’acier EN 1002505
NDT : UT + MT
Contrôle après soudageNote de l’ingénieur — délai avant NDT offshore
Pour les assemblages offshore en S355 à paroi épaisse, les codes imposent un délai après soudage avant le NDT, pouvant atteindre 48 heures, afin que toute fissuration différée assistée par l’hydrogène (DHAC) puisse se révéler avant l’acceptation. Notre WPQR standard et notre protocole d’inspection intègrent ce délai d’attente, afin qu’une acceptation soit réellement concluante.
Guide des achats — délai de livraison, garantie, OEM et service après-vente
Le principal risque lié à l’achat de matériel de soudage en Chine n’est pas la machine elle-même, mais ce qui se passe pendant les 2+ années suivant son acquisition. Environ 30 % des acheteurs signalent des lacunes dans l’assistance après-vente, les coûts cachés de maintenance, de pièces détachées et les retards d’expédition absorbant discrètement les économies réalisées sur le prix.
Si un acheteur de l’UE ou des États-Unis hésite, ce n’est pas pour une raison émotionnelle, mais pour une raison structurelle fondamentale : une tour offshore de 120-ton, ou même une tour terrestre de 50-ton, ne peut pas attendre trois semaines une pièce détachée essentielle. Aubrik propose l’organisation de service nécessaire pour éviter ces mauvaises surprises.
Ce qui est inclus avec une machine de soudage circonférentiel Aubrik
- Garantie gratuite de 1 an sur chaque machine.
- Assistance technique en direct 24/7 avec un délai de réponse de 4 heures : un projet situé dans le Guangdong a bénéficié d’une réparation sur site en 24 heures et obtenu un taux de satisfaction client de 98 % pour un problème urgent.
- Fabrications OEM sur mesure : une construction offshore sur mesure en S355K2 de 7,8 m / 75 mm destinée à une plateforme offshore du Fujian fonctionne avec succès depuis 2 ans et affiche un taux d’acceptation NDT de 99,9 %.
- Installation sur site, mise en service, formation des opérateurs, pièces détachées OEM d’origine et mises à jour logicielles.
[DATA-MATRIX]
Facteurs influençant le prix et le délai de livraison
Le prix et le délai de livraison dépendent directement des caractéristiques dont vous avez besoin, et non d’une estimation générique fondée sur une configuration type. Nous établissons un devis sur mesure à partir de vos paramètres. Ces principaux facteurs de coût sont transparents.
Modèle et dimensionnement de la rotation Diamètre maximal et paroi la plus épaisse que vous soudez
Configuration de la source SAW DC1000 ou DC1200, facteur de marche en passe unique ou multipasse
Périmètre OEM Bâtis sur mesure, intégration aux vireurs de soudage/manipulateurs existants
Niveau de certification Périmètre du WPQR, dossier de contrôle adapté à votre marché
Outils d’ingénierie et d’évaluation du ROI pour le soudage circonférentiel des tours éoliennes
sélecteur de modèle
Configurez le système de soudage circonférentiel optimal en fonction des diamètres précis des viroles, des épaisseurs de tôle et des exigences d’implantation de la ligne de production.
Lancer le sélecteur
calculateur de ROI du débit de production
Évaluez les délais de retour sur investissement et calculez les gains mesurables de capacité liés au facteur de marche grâce à l’intégration du soudage multi-arc automatisé.
Calculer le ROI
calculateur d’économies de flux
Estimez la réduction du coût des consommables de soudage en simulant l’efficacité de récupération du matériau et le contrôle précis de la distribution du flux.
Analyser les économies
Fabriquez des tours acceptées au NDT dès le premier contrôle
Indiquez-nous le diamètre intérieur, l’épaisseur de paroi et la cadence de production cible de votre tour : les ingénieurs Aubrik vous proposeront le système de soudage optimal, puis établiront un devis précis et détaillé poste par poste, couvrant chaque composant de cette configuration particulière ainsi que les délais de livraison détaillés à chaque étape.
Questions fréquemment posées
01 Quels sont les avantages d’une machine automatique de soudage circonférentiel pour tours éoliennes par rapport au soudage manuel ?
Obtenez un taux de réussite aux CND supérieur à 99 % et augmentez la production de 300-500 % par rapport au soudage manuel. La régularité est déterminante : le soudage circonférentiel manuel présente généralement un taux de défauts de 8-10 %, car la qualité des soudures dépend intrinsèquement des performances du soudeur lorsqu’il travaille debout sur une structure en rotation. Les systèmes de rotation pilotée et de suivi laser du joint d’Aubrik technology réduisent ces risques et ramènent le taux de défauts sous 0,5 %. Dans un atelier de fabrication de tours situé au Shandong et produisant des tours de 50 à 120 tonnes, l’adoption de la machine de soudage automatique Aubrik a fait passer le taux de défauts de 12 % à 0,3 % et la productivité de 2 à 5 tours par jour.
02 Quels diamètres de tour, épaisseurs de paroi et nuances d’acier peut-elle prendre en charge ?
Notre ensemble d’équipements prend actuellement en charge la fabrication de tubes et de tours, pour des diamètres extérieurs de 3,0-8,0 m et des épaisseurs de paroi de 6,5-80 mm, et est spécialement conçu pour le soudage des matériaux S355N/NL et S355K2. Des configurations sur mesure sont disponibles : nous avons récemment livré à une plateforme en mer du Fujian une configuration S355K2 sur mesure de 7,8 m / 75 mm, qui fonctionne parfaitement depuis deux ans avec un taux d’acceptation aux CND de 99,9 %.
03 Comment fonctionnent les systèmes de suivi laser du joint et de récupération du flux de soudage ?
Un système avancé de suivi par vision laser associé à l’identification par IA génère des données 3D précises sur le joint, avec une exactitude de 0,01 mm, et ajuste automatiquement la tête de soudage afin d’assurer un soudage ininterrompu sur 360 degrés, quel que soit le diamètre de la tour. Un système efficace de récupération du flux en circuit fermé utilise l’aspiration et la filtration pour récupérer et recycler jusqu’à 80 % du flux excédentaire. Des regards transparents permettent à l’opérateur de surveiller le niveau de flux sans interrompre le cycle de soudage.
04 Convient-elle aux tours éoliennes en mer exposées aux embruns salins et à la corrosion ?
Oui. La WT-GW-II intègre des composants résistants à la corrosion et un pilotage précis du soudage afin de supporter les conditions difficiles en mer ; elle tient également compte du risque de fissuration à l’hydrogène lors du soudage de fortes épaisseurs en matériau S355, grâce à un préchauffage contrôlé et à des contrôles CND effectués au moment opportun. Cette machine de soudage circonférentiel est notamment utilisée actuellement sur un projet de 80 assemblages pour le parc éolien en mer Guangdong Qingzhou III, où elle n’a subi aucun dommage en deux ans. Sur ce même projet, notre WT-GW-II a permis un gain d’efficacité de 35 % par rapport aux procédés de soudage manuel.
05 Comment assurer le bon fonctionnement du système de récupération du flux de soudage ?
Vérifiez chaque semaine que le circuit d’aspiration n’est pas obstrué et contrôlez les filtres, remplissez chaque mois la trémie de flux d’appoint et nettoyez-la une fois par an. Grâce à cette routine, un client du Jiangsu a maintenu un taux de disponibilité de 99,5 % pendant trois ans.
06 Quels services après-vente et quelle garantie proposez-vous ?
Une garantie couvrant l’ensemble du cycle de vie dès le premier jour : installation et mise en service sur site, formation approfondie des soudeurs et maintenance préventive continue, assistance téléphonique 24/7 (nous nous engageons à rappeler sous 4 heures), le tout avec des pièces de rechange d’origine et des mises à jour logicielles couvertes par une garantie d’un an. Lorsqu’un problème est survenu sur un projet dans la région du Guangdong, un représentant Aubrik sur site est arrivé sur place sous 24 heures et une solution a été trouvée en 48. Pour cette intervention, la satisfaction du client a été évaluée à 98 %.
Tendance actuelle



