Entrez en contact avec Aubrik Company

Série HB Aubrik · 8 modèles · précision ±0,5° · conforme ISO 3834-2
Positionneur de soudage forte charge — capacité de 300 kg à 20 ton pour l’éolien, les appareils à pression et la fabrication métallique lourde
Les ateliers de fabrication métallique lourde sont confrontés chaque jour à trois goulets d’étranglement : des pièces de 20 ton impossibles à repositionner manuellement, des défauts de soudage dus à des angles de torche inadaptés et des cycles de fatigue des opérateurs qui transforment des postes de 6 heures en incidents de sécurité. La gamme de positionneurs de soudage forte charge Aubrik — 8 modèles du HB300 au HB20T — élimine ces goulets d’étranglement en assurant la rotation, l’inclinaison et le verrouillage de charges de 300 kg à 20 000 kg avec une précision de positionnement de ±0,5°.
Demander un devis personnalisé (réponse sous 24h)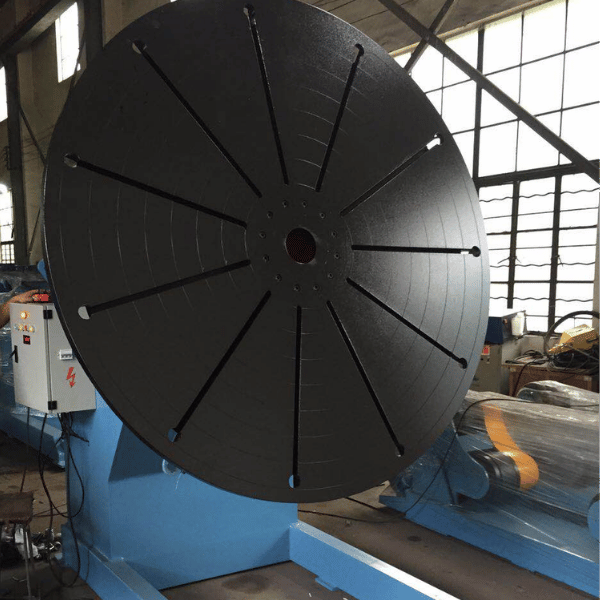
ANALYSE DU PROCÉDÉ
Du soudage manuel de charges lourdes au positionnement de la série HB : éliminer le piège des 15 % de reprises
La réalité du dimensionnement de la capacité surprend la plupart des acheteurs industriels lors de nos audits. On suppose souvent qu’une pièce de 10 000 lb nécessite un positionneur d’une capacité nominale de 10 000 lb, mais les données de plusieurs sources du secteur indiquent le contraire : un positionneur utilisé en permanence à sa capacité maximale subira une défaillance prématurée, avec une durée de vie réduite et des contraintes accrues sur le moteur. La pratique recommandée consiste à prévoir une capacité supérieure de 20–30 %, et cette seule décision détermine si l’équipement durera 10 ans ou devra être remplacé après 3 ans.

Trois coûts cachés du soudage manuel de charges lourdes
- Hausse du taux de défauts (PROBLÈME) :
Les pièces lourdes soudées hors position à plat enregistrent en moyenne 12–18 % de reprises, contre 15 % pour notre référence de semelles d’éoliennes avant le déploiement du HB3000. La pénétration incomplète et le manque de fusion sont les principaux modes de défaillance lorsque la gravité contrarie l’angle de la torche sur une pièce de 3 ton ou de 10 ton.
- Fatigue des opérateurs et sécurité (PROBLÈME) :
Une ergonomie inadaptée due à de mauvais positionneurs peut provoquer des blessures chez les salariés — une plainte récurrente relevée lors de nos audits auprès d’acheteurs de l’UE. Le retournement manuel d’une pièce de 3 ton nécessite un pont roulant ainsi que 2–3 assistants conformément aux protocoles de levage OSHA 1910.252, et les forums signalent régulièrement le risque « de chute d’un grand assemblage soudé », susceptible d’endommager les pièces et de menacer la sécurité du personnel.
- Effondrement du débit de production (PROBLÈME) :
Le soudage manuel d’un appareil à pression de 20 ton augmente le temps de cycle de 30–50 %, ce qui compromet les délais de livraison promis aux clients internationaux et expose l’atelier à des clauses de pénalité.
La casse de composants à l’intérieur du positionneur ajoute un quatrième coût caché : le piège des importations bon marché, régulièrement dénoncé sur les forums d’acheteurs américains, où les arrêts de production entraînent une hausse des coûts de maintenance. La raison structurelle est que les pièces moulées de faible nuance ne résistent pas aux cycles de fabrication industrielle 24/7.
Ces trois problèmes ont la même cause profonde : le bain de fusion se comporte mieux en position à plat, mais les pièces lourdes ne peuvent pas être repositionnées manuellement pour conserver cet angle. C’est cette réalité mécanique que résout la série HB.
Comment les positionneurs de soudage forte charge série HB éliminent ces goulets d’étranglement
Une unité HB associe des servomoteurs CA à une régulation de vitesse par variateur de fréquence pour assurer une rotation régulière de 0,05 à 2,0 tr/min, tandis qu’un mécanisme d’inclinaison cycloïdal à vis sans fin se verrouille automatiquement en cas de coupure de courant pour garantir la sécurité. Un plateau à rainures en T et un réglage du centre de gravité maintiennent les pièces excentrées en position stable tandis que l’opérateur travaille à plat. La compatibilité avec les procédés MIG/MAG, TIG (GTAW) et de soudage à l’arc submergé jusqu’à 1 000A permet d’utiliser la même unité HB dans des postes manuels ou des cellules robotisées sans modifier l’outillage.
Demander une estimation personnalisée du coût des défauts pour votre charge de travail →Série HB — 8 modèles de 300 kg à 20 ton pour la fabrication métallique lourde
La charge nominale détermine l’architecture de la gamme HB — et non le diamètre du plateau ou la puissance du moteur — car le tonnage est le principal facteur d’arbitrage dans les secteurs de la fabrication métallique lourde. Du HB300 utilisé pour les petits châssis de composants automobiles au HB20T destiné aux appareils à pression offshore, chaque modèle correspond à une catégorie de charge définie, avec une géométrie de plateau, une puissance moteur et une plage d’inclinaison adaptées. Les ingénieurs Aubrik spécifient chaque unité conformément aux exigences de qualité de la norme ISO 3834-2:2021 afin d’éviter les défaillances typiques des importations bon marché qui retardent les projets internationaux. Pour les applications de fabrication métallique lourde propres aux tubes, consultez notre solution complémentaire de positionneur de soudage de tubes Aubrik, qui couvre des diamètres de 40–2 500 mm répartis sur trois séries.
Matrice tonnage × caractéristiques des 8 modèles Aubrik
| Modèle | Charge (kg) | Diamètre du plateau (mm) | Rotation (tr/min) | Angle d’inclinaison | Moteur de rotation (kW) | Moteur d’inclinaison (kW) | L×l×H (mm) | Masse (kg) | Secteur d’application standard | Prêt pour l’intégration robotisée |
|---|---|---|---|---|---|---|---|---|---|---|
| HB300 | 300 | 650 | 0.05–0.5 | 0–90° | 0.37 | 0.37 | 1100×780×1020 | 320 | Composants automobiles, petit atelier | Oui |
| HB600 | 600 | 800 | 0.05–0.5 | 0–90° | 0.55 | 0.55 | 1200×860×1080 | 410 | Godets d’excavatrices, châssis | Oui |
| HB1000 | 1,000 | 1,000 | 0.05–0.5 | 0–90° | 0.75 | 0.75 | 1360×980×1150 | 560 | Machines lourdes polyvalentes | Oui |
| HB2000 | 2,000 | 1,200 | 0.05–0.5 | 0–90° | 1.5 | 1.5 | 1500×1100×1250 | 850 | Segments de ponts roulants, assemblages de flèches | Oui |
| HB3000 | 3,000 | 1,400 | 0.05–0.5 | 0–90° | 2.2 | 2.2 | 1650×1250×1350 | 1,200 | Semelles d’éoliennes | Oui |
| HB5000 | 5,000 | 1,600 | 0.05–0.5 | 0–90° | 3.0 | 3.0 | 1800×1400×1450 | 1,800 | Éléments de ponts, viroles de chaudières | Oui |
| HB10T | 10,000 | 2,000 | 0.05–0.3 | 0–90° | 4.0 | 4.0 | 2200×1700×1650 | 3,200 | Composants navals, fonds de réservoirs | Oui |
| HB20T | 20,000 | 2,500 | 0.05–0.2 | 0–90° | 5.5 | 5.5 | 2600×2000×1850 | 5,800 | Appareils à pression, coques de navires | Oui |
Source : fiche technique du positionneur de soudage forte charge Aubrik. Des configurations OEM personnalisées jusqu’à 50 000 kg sont disponibles sur demande.
Guide de dimensionnement — pourquoi prévoir une marge de capacité
Si votre pièce pèse 5 ton, le choix approprié est généralement le HB10T, et non le HB5000. L’utilisation continue d’un HB5000 à 100 % de sa capacité sollicite l’engrenage à vis sans fin et réduit le temps moyen entre deux opérations de maintenance. Une marge de capacité courante dans le secteur de 20–30 % prolonge la durée de vie de l’équipement et permet d’absorber de futures commandes plus lourdes sans modifier l’outillage.
Intégration robotisée — compatibilité KUKA, FANUC et ABB
Chaque modèle HB est livré de série prêt pour l’intégration robotisée, avec un automate Siemens et une couche de signalisation compatible EtherCAT assurant la synchronisation avec les contrôleurs KUKA, FANUC et ABB. Une télécommande portative sert également d’interface d’apprentissage lors de la mise en service de la cellule robotisée, et des configurations à deux postes — chargement d’un côté pendant le soudage de l’autre — sont proposées en option d’usine. La précision de positionnement de ±0,5° correspond à la tolérance de trajectoire d’outil prévue par la plupart des programmes de soudage robotisé de charges lourdes.
Obtenir la confirmation de compatibilité pour l’intégration robotisée →Matrice de compatibilité ATEX / IECEx pour zones dangereuses
Pour les applications pétrolières et gazières, pétrochimiques, nucléaires et marines offshore, la certification pour zones dangereuses est indispensable. Les options antidéflagrantes de la gamme HB se renforcent avec la charge nominale, car les modèles de forte capacité sont ceux pour lesquels les normes ATEX, NEC 500 et API 1104 imposent la conception la plus rigoureuse.
| Catégorie de modèles | ATEX Zone 1 Cat 2G | NEC 500 Classe 1 Div 1 (C/D) | Soudage de canalisations API 1104 | IP67 marine | Secteurs admissibles |
|---|---|---|---|---|---|
| HB300 – HB1000 | En option | En option | — | — | Automobile / industrie générale / petit atelier |
| HB2000 – HB5000 | Disponible | Disponible | Disponible | Disponible | Énergie / tours éoliennes / pétrole et gaz terrestres |
| HB10T – HB20T | Disponible (option standard) | Disponible (option standard) | Disponible | Disponible | Appareils à pression / pétrochimie / offshore / nucléaire |
| OEM personnalisé (jusqu’à 50 t) | Selon spécifications | Selon spécifications | Selon spécifications | Selon spécifications | Conceptions pour zones dangereuses propres au projet |
Source : documentation Aubrik + ATEX 2014/34/UE + NEC 500 Classe 1 Div 1 Groupe C/D + API 1104:2023.
Conception de la série HB — comment concilier une précision de ±0,5° et une charge de 20 ton
Une charge élevée et une grande précision s’excluent généralement dans la conception du matériel de soudage — le compromis est réel et les lois de la physique ne cèdent pas aux arguments commerciaux. Selon le domaine d’application de la norme ISO 3834-2:2021, les gabarits et outillages de cette catégorie relèvent des exigences de qualité les plus élevées pour le soudage par fusion. Les ingénieurs Aubrik concilient ces contraintes grâce à six choix techniques délibérés, chaque sous-système étant retenu pour une raison précise plutôt que par commodité de catalogue. Il en résulte un positionneur qui respecte ses caractéristiques à pleine charge de 20 ton comme à pleine charge de 5 ton, vérifié lors de l’audit client mené par notre acheteur européen pour la fabrication de tours éoliennes et confirmé par les rapports de terrain d’acheteurs américains sur des applications d’appareils à pression.
SYSTÈME / 01

Système d’entraînement — servomoteur CA + réducteur planétaire + inclinaison par vis sans fin
Le retour d’asservissement en boucle fermée associé à un réducteur planétaire assure une rotation régulière et continue de 0,05 à 2,0 tr/min, sans les à-coups de changement de rapport qui affectent les unités à courroie. Un mécanisme d’inclinaison cycloïdal à vis sans fin se verrouille automatiquement à la coupure de l’alimentation, de sorte que les pièces restent en position pendant une panne de courant ou un changement d’équipe. Cette combinaison permet d’obtenir une précision de ±0,5° sous de fortes charges.
SYSTÈME / 02

Stabilité de la structure — bâti Q355B détensionné + axe de précision
Le bâti est fabriqué en acier au carbone Q355B, avec un recuit complet de détente des contraintes suivi d’un grenaillage pour assurer la résistance à la corrosion dans les environnements de fabrication métallique lourde. Des axes de rotation rectifiés avec précision et un serrage d’outillage usiné maintiennent l’erreur de positionnement sous 1 mm, même lorsque le HB20T supporte des charges excentrées de 20 ton. C’est la raison structurelle qui permet de réunir charge élevée et précision dans une même unité.
SYSTÈME / 03

Système de commande — automate Siemens + 100+ programmes prédéfinis + armoire IP65
L’automate Siemens associé à l’IHM tactile est livré avec 100+ programmes de soudage prédéfinis pour passer rapidement d’un type de pièce à un autre. Les opérateurs peuvent commander par impulsions la rotation, l’inclinaison et la vitesse à une distance sûre au moyen de la télécommande portative, avec un temps de réponse de l’arrêt d’urgence de 10 ms conforme à CE EN ISO 12100:2010. L’armoire de commande IP65 en acier inoxydable 304 protège l’électronique contre les projections de soudage, la poussière et l’humidité dans les conditions réelles d’un atelier de fabrication métallique.
Le blindage CEM conforme à EN 55011 élimine les perturbations haute fréquence du TIG qui altéreraient autrement les signaux de commande, ce qui est particulièrement important lorsqu’une unité HB est intégrée dans une cellule robotisée dotée d’une infrastructure de signalisation commune. Aubrik ne revendique pas une solution « meilleure de sa catégorie » sans éléments probants — si une charge de 20 ton et une précision de ±0,5° peuvent coexister, c’est grâce à l’association de la détente des contraintes du Q355B et d’un asservissement en boucle fermée, et telle est la réalité derrière la fiche technique.
Envoyez les caractéristiques de votre pièce — obtenez une confirmation de compatibilité technique →« Nous dimensionnons toujours chaque HB avec une réserve de capacité supérieure de 20-30 % à la masse de la charge de travail déclarée par le client. C’est le seul facteur qui détermine si les positionneurs s’usent en trois ans ou deviennent des équipements exploités pendant dix ans, et c’est pourquoi notre HB10T offre de meilleures performances qu’une unité concurrente de huit tonnes réglée sur la même capacité nominale. »— Équipe d’ingénierie Aubrik, R&D du matériel de soudage, Wuxi
Soudage manuel ou positionneur de soudage forte charge — décryptage du coût des défauts
Investir dans un positionneur de soudage forte charge relève d’un arbitrage sur le coût des défauts, et non sur la productivité, la conformité à la norme ISO 3834-2:2021 étant considérée comme une exigence de base plutôt que comme un objectif ambitieux. Les données ci-dessous comparent le soudage manuel de charges lourdes à la série HB Aubrik selon neuf dimensions mesurables, à partir de nos relevés de déploiement et de références sectorielles publiées pour contextualiser les résultats.
Décryptage du coût des défauts selon 9 indicateurs
| Indicateur | Soudage manuel de charges lourdes | Positionneur série HB Aubrik | Amélioration |
|---|---|---|---|
| Taux de reprises (pièce > 2 ton) | Moyenne sectorielle de 12–18 % | 2–4 % (référence HB3000 pour semelles d’éoliennes) | Réduction d’environ 75–80 % |
| Temps de cycle par assemblage de 3 ton | 90–140 min | 50–80 min | Environ 40 % plus rapide |
| Heures opérateur par poste | 6–8 heures-personnes + pont roulant + 2 assistants | 2–3 heures-personnes + télécommande | Réduction de la main-d’œuvre d’environ 60 % |
| Défauts de soudure par mètre | 4–7 (porosité + manque de fusion) | 0–2 | Qualité multipliée par environ 5× |
| Risque de chute | Réel — pont roulant + manutention manuelle | Éliminé — charge fixée au plateau | Réduction de l’exposition aux risques OSHA |
| Capacité d’intégration robotisée | Impossible | Native (KUKA / FANUC / ABB) | Voie vers l’automatisation ouverte |
| Temps de préparation par type de pièce | 15–30 min de réélingage | 2–5 min par rappel d’un préréglage | Réduction de la préparation d’environ 80 % |
| Adéquation à la conformité (ISO 3834-2) | Élingage manuel souvent non conforme | Équipement inclus dans le domaine d’application | Parcours d’audit simplifié |
| Délai d’amortissement | — | 10–14 mois (catégorie HB3000) | Seuil de rentabilité de l’investissement en <1,5 an |
Sources : relevés de déploiement Aubrik pour semelles d’éoliennes et appareils à pression ; fourchettes de référence sectorielles pour les reprises (motionindexdrives.com, resizeweld.com, weldnice.com) ; domaine d’application de la norme ISO 3834-2:2021.
12 MOIS
AMORTISSEMENT
Deux unités HB3000 ont remplacé le positionnement manuel des semelles chez un fabricant mondial d’éoliennes. Le taux de reprises est passé de 15 % à 3 % (soit une réduction absolue de 12 points) et l’efficacité du soudage a augmenté de 40 %. La conformité à la norme IEC 61400-1 a été maintenue tout au long de l’exploitation.
Source : déploiement Aubrik pour semelles d’éoliennes, 2023–2024. Vérifié par rapport à la plage d’amortissement sectorielle de 6–18 mois (motionindexdrives.com, resizeweld.com).
Résultats de projets vérifiés — deux études de cas en fabrication métallique lourde
Deux déploiements confirment les chiffres du décryptage du coût des défauts ci-dessus, chacun ayant été audité au regard des exigences de la norme ISO 3834-2:2021 lors de la mise en service. Les deux clients ont communiqué leurs indicateurs avant/après selon des conditions de confidentialité standard, et des ingénieurs Aubrik étaient présents sur site pour la mise en service dans les deux installations.

15% → 3%
Taux de reprises
+40%
Efficacité
12 mois
Amortissement
IEC 61400-1
Conformité maintenue lors des audits
Étude de cas 1 · Fabrication de semelles d’éoliennes · HB3000 × 2
Un fabricant mondial d’éoliennes réduit les reprises sur les semelles de 15 % à 3 %
Contexte client : grand fabricant d’équipements pour les énergies renouvelables produisant des semelles d’éoliennes de 1,5–3 m de diamètre et de 3 000 kg chacune, avec une conformité du soudage de structures métalliques à la norme IEC 61400-1 exigée pour l’exportation vers les marchés de l’UE et d’Asie.
Problème : le positionnement manuel des semelles imposait aux soudeurs des postures contraignantes, générait 15 % de reprises et provoquait des retards de livraison affectant les jalons convenus de projets de parcs éoliens sur deux continents.
Solution : deux unités HB3000 équipées de plateaux de diamètre supérieur ont été intégrées dans la cellule de soudage robotisé existante du client. Les programmes de l’automate Siemens ont été préconfigurés pour les quatre dimensions de semelles les plus courantes, le bridage par rainures en T a supprimé le temps de réélingage entre les lots, et les ingénieurs Aubrik ont assuré la formation des opérateurs sur site dans les installations de l’UE et d’Asie.
Résultat : le taux de reprises est passé de 15 % à 3 % (−80 %), l’efficacité du soudage a augmenté de 40 %, la conformité à la norme IEC 61400-1 a été maintenue lors de trois audits indépendants et le client a amorti son investissement en 12 mois. Le volume de production a pu augmenter pour répondre à la demande croissante de tours éoliennes sans recruter de soudeurs supplémentaires.

−60%
Défauts de soudure
+35%
Efficacité
−25%
Coût d’exploitation
ASME VIII
Audits sans non-conformité
Étude de cas 2 · Fabrication d’appareils à pression · HB20T × 1
Une entreprise d’ingénierie lourde réduit de 60 % les défauts sur ses appareils à pression
Contexte client : grande entreprise d’ingénierie lourde produisant, selon ASME VIII:2021, des appareils à pression excentrés de 20 ton et de 8 mètres de long pour des applications pétrolières et gazières. Les positionneurs existants ne pouvaient pas supporter le profil de charge excentré sans perte de stabilité.
Problème : les appareils à pression exigent des soudures capables de résister à de fortes pressions internes, et même une faible erreur de positionnement créait des défauts entraînant un échec au contrôle ASME VIII. Les audits non concluants provoquaient des retards de livraison à l’international et une forte hausse des coûts de reprise.
Solution : une unité HB20T dotée d’un plateau agrandi de 2 500 mm, d’un servomoteur CA et d’une surface de plateau refroidie par eau pour supporter des charges thermiques prolongées. Les ingénieurs Aubrik ont réglé le décalage du centre de gravité selon la géométrie excentrée de l’appareil et intégré l’unité au système CND du client pour contrôler les soudures en temps réel.
Résultat : le taux de défauts de soudure a diminué de 60 %, l’efficacité du soudage a augmenté de 35 %, les audits de conformité ASME VIII ont été réussis sans reprise et le coût d’exploitation global a baissé de 25 %. La capacité a suffisamment augmenté pour absorber la croissance des commandes du secteur pétrolier et gazier.
Guide des achats — prix, délai de livraison, garantie et OEM
Les responsables des achats posent des questions précises avant d’émettre un bon de commande, et cette section y répond directement en présentant l’ensemble des preuves de conformité à la norme ISO 3834-2:2021 qui accompagnent chaque expédition. Aubrik publie ici les catégories de prix, les plages de délais de livraison et le périmètre des normes, car trois concurrents de premier plan n’en publient aucune — et les discussions sur les forums signalent régulièrement la lassitude des acheteurs face à l’opacité des prix.
Délai de livraison et acheminement
Les modèles standard sont expédiés sous 7–30 jours FCA Wuxi pour les catégories d’entrée et intermédiaire, et sous 30–45 jours pour la catégorie lourde. Le transport maritime vers l’Amérique du Nord, l’UE et le Moyen-Orient ajoute 28–45 jours ; les unités personnalisées OEM portent le délai de livraison total à 45–90 jours. La capacité de fabrication d’Aubrik, soit 1 000 ensembles par an, permet de constituer un stock tampon de modèles standard pour absorber les pics de demande. Confirmez auprès d’Aubrik la disponibilité et le périmètre de la mise en service sur site avant de commander.
Garantie, périmètre OEM et service après-vente
Chaque unité HB est livrée avec une garantie gratuite de 12 mois couvrant les défauts de fabrication et les principaux composants, tandis que les pièces détachées restent disponibles à long terme à des tarifs préférentiels. La personnalisation OEM couvre une capacité de charge jusqu’à 50 ton, un diamètre de plateau jusqu’à 2 500 mm, des configurations refroidies par eau ou antidéflagrantes, des installations à deux postes pour le chargement et le soudage, ainsi que l’intégration dans des cellules robotisées KUKA, FANUC ou ABB.
Les manuels d’utilisation sont fournis en huit langues (anglais, espagnol, allemand, russe, portugais, français, italien et vietnamien) afin de répondre aux besoins des principaux marchés d’exportation d’Aubrik. Une assistance technique multilingue est disponible par WhatsApp et e-mail pour les sites d’exploitation du monde entier.
Présentation des prix en 3 catégories
HB300 · HB600 · HB1000 — composants automobiles, atelier généraliste, petits châssis de machines lourdes. Délai standard de 7–14 jours FCA Wuxi.
HB2000 · HB3000 · HB5000 — tours éoliennes, éléments de ponts, viroles de chaudières, équipements sous pression de catégorie intermédiaire. Option ATEX disponible. Délai de 14–30 jours FCA Wuxi.
HB10T · HB20T — appareils à pression, coques de navires, applications offshore et nucléaires. Options standard pour zones dangereuses. Délai de 30–45 jours FCA Wuxi.
Fourchettes données à titre indicatif uniquement. Le devis exact dépend des options — intégration robotisée, certification pour zones dangereuses, géométrie personnalisée du plateau et pays de livraison. Pour obtenir un devis précis, contactez Aubrik.
Ensemble de normes et de certifications
ISO 3834-2:2021Exigences de qualité les plus élevées pour le soudage par fusion des matériaux métalliques. Le matériel, les gabarits, les outillages et la manutention sont explicitement inclus dans le domaine d’application.
AWS D1.1:2020Code du soudage des structures — acier. Régit les assemblages soudés de structures métalliques pour lesquels la série HB est utilisée.
ASME VIII:2021Code des chaudières et appareils à pression, section VIII. S’applique directement aux déploiements du HB20T pour les appareils à pression.
IEC 61400-1:2019Systèmes de production d’énergie éolienne. Les déploiements du HB3000 pour les semelles d’éoliennes relèvent de cette norme générale.
EN 1090-2:2008+A1:2011 EXC 2-4Exécution des structures en acier — classes d’exécution 2 à 4. La série HB est qualifiée pour la fabrication EXC 4.
ATEX 2014/34/UE · Zone 1 Cat 2GDirective européenne relative aux zones dangereuses. Disponible sur le HB2000 et Aubrik ; standard sur le HB10T+.
NEC 500 · Classe 1 Div 1 Groupe C/DClassification nord-américaine des emplacements dangereux. Reprend le domaine d’application ATEX.
API 1104:2023Soudage des canalisations et installations connexes. S’applique aux assemblages soudés des canalisations pétrolières et gazières.
OSHA 1910.252 · CE EN ISO 12100:2010Référentiel général de sécurité pour le soudage et le coupage, complété par les exigences fondamentales de sécurité des machines. Temps de réponse de l’arrêt d’urgence de 10 ms selon ISO 12100.
CEM EN 55011Exigences relatives aux émissions CEM industrielles. Élimine les perturbations haute fréquence du TIG dans les cellules robotisées.
Pourquoi choisir Aubrik comme fabricant de positionneurs de soudage forte charge
Les discussions sur les forums de ce secteur recommandent généralement par défaut les marques fabriquées aux États-Unis, en invoquant la qualité de fabrication et la disponibilité des pièces. Notre système qualité aligné sur la norme ISO 3834-2:2021, associé à la certification ISO 9001, répond à cette préoccupation par des preuves documentées plutôt que par des arguments commerciaux — car cette tendance s’explique par le risque de défaillances et de retards lié aux importations bon marché, qui pénalise les petits et moyens ateliers industriels acheteurs. Aubrik ne prétend pas égaler les marques américaines haut de gamme sur toutes les caractéristiques ; en toute transparence, notre offre repose sur un autre compromis : 27 ans d’intégration verticale dans le matériel de soudage et de coupage, avec une chaîne d’approvisionnement complète permettant à un seul fournisseur de prendre en charge, sous un bon de commande unique, le positionneur, le manipulateur de soudage, le vireur de soudage, la cellule robotisée et les équipements de fabrication métallique en aval. Nos acheteurs européens en Allemagne, en Italie et en France auditent régulièrement la classification de notre ligne de production de 1000 ensembles par an à Wuxi avant de passer de nouvelles commandes.
Wuxi ABK Machinery — la marque historique — poursuit ses activités sous la nouvelle marque Aubrik avec les mêmes ingénieurs R&D et le même site de production à Wuxi. Ce changement de marque reflète l’élargissement de la présence commerciale mondiale, et non un changement de source de fabrication.

27 ans
Spécialisation depuis 1999
Fondée sous le nom Wuxi ABK Machinery en 1999 avec un capital social de $1,4 M. L’équipe R&D cumule 20+ ans d’expérience dans le matériel de soudage et a participé à plusieurs salons internationaux.
1,000
Ensembles de soudage par an
Capacité de production annuelle de 1 000 ensembles de matériel de soudage, plus 200 ensembles de machines de coupage CNC. Le stock tampon de modèles standard assure des délais de livraison réguliers.
8+ pays
Marchés d’exportation vérifiés
Déploiements actifs chez des clients en Espagne, en Allemagne, en Russie, en Inde, au Brésil, en France, en Italie et au Vietnam. Manuels opérateur multilingues fournis de série.
7 lignes
Intégration verticale
Positionneurs de soudage, manipulateurs de soudage, vireurs de soudage, cellules robotisées, ligne de production de tours éoliennes, ligne de soudage de poutres en H et équipements de coupage CNC — tous conçus par une même équipe d’ingénierie.
ISO 9001 + CE
Certifications qualité
Système de management de la qualité certifié ISO 9001. Le marquage CE couvre le marché européen. Des certifications propres à chaque produit s’y ajoutent selon le secteur.
RESSOURCES D’INGÉNIERIE
Suite d’outils d’ingénierie Aubrik HB-Series
Accédez à notre suite de calculateurs techniques pour déterminer la capacité requise, estimer le délai de retour sur le coût total de possession et vérifier la conformité aux exigences applicables aux zones dangereuses pour vos projets de fabrication métallique lourde.
[ 01 ]
Calculateur de capacité et d’inclinaison
Lancer l’outil [ 02 ]Calculateur de retour sur le coût total de possession
Lancer l’outil [ 03 ]Vérificateur de compatibilité avec les zones dangereuses
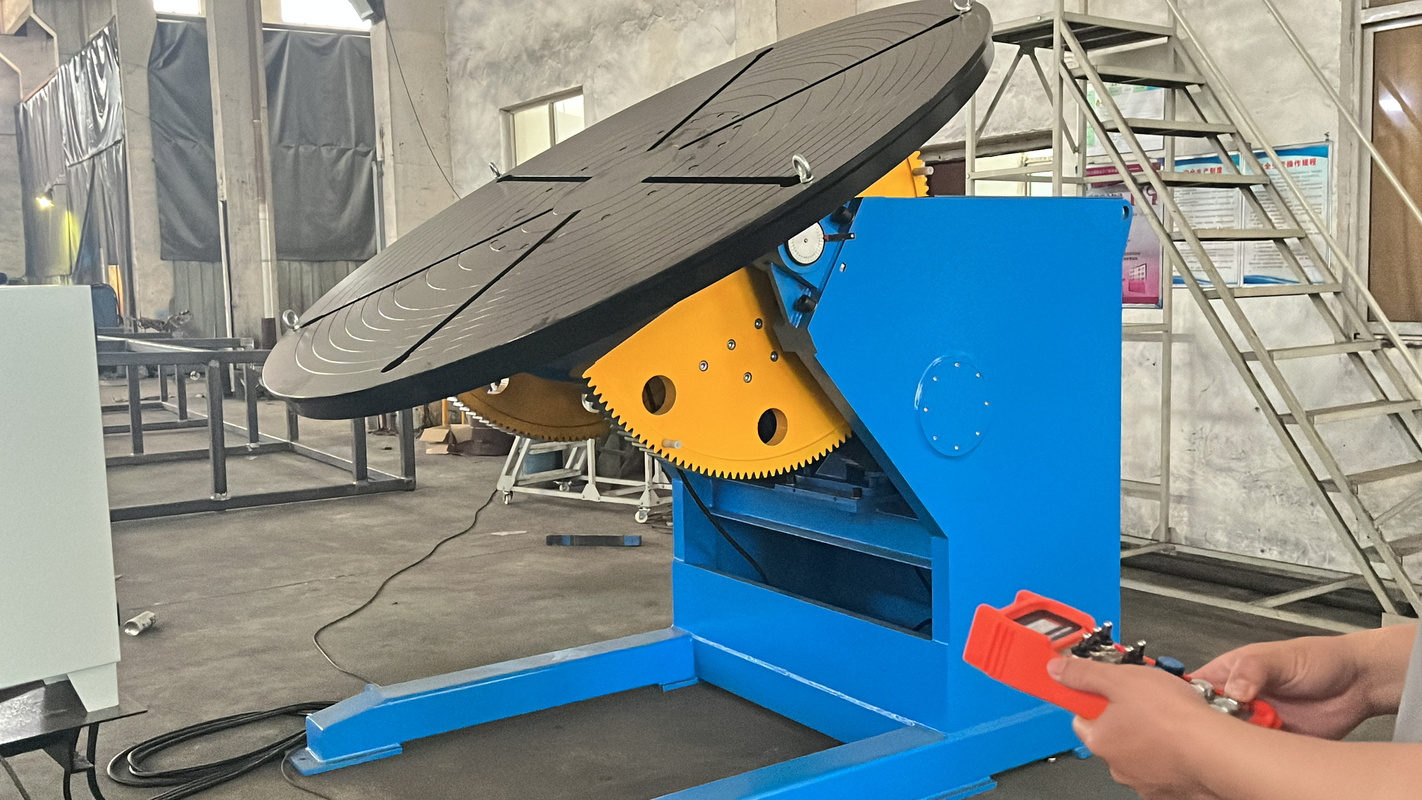
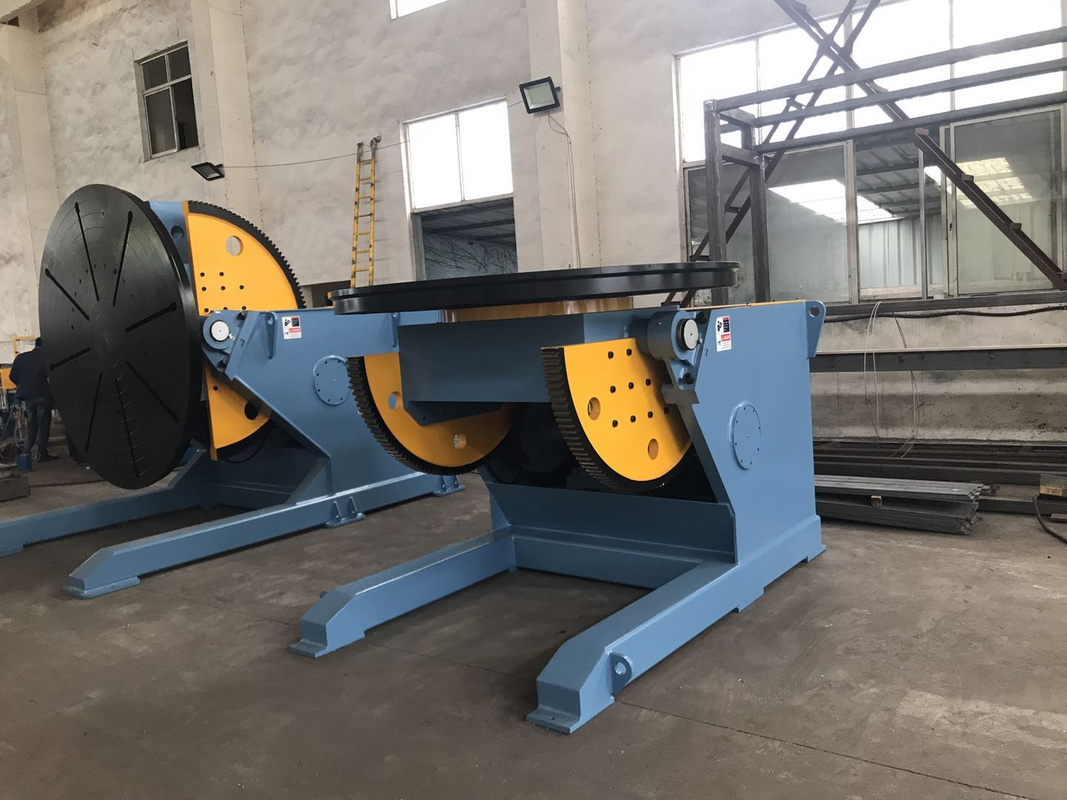
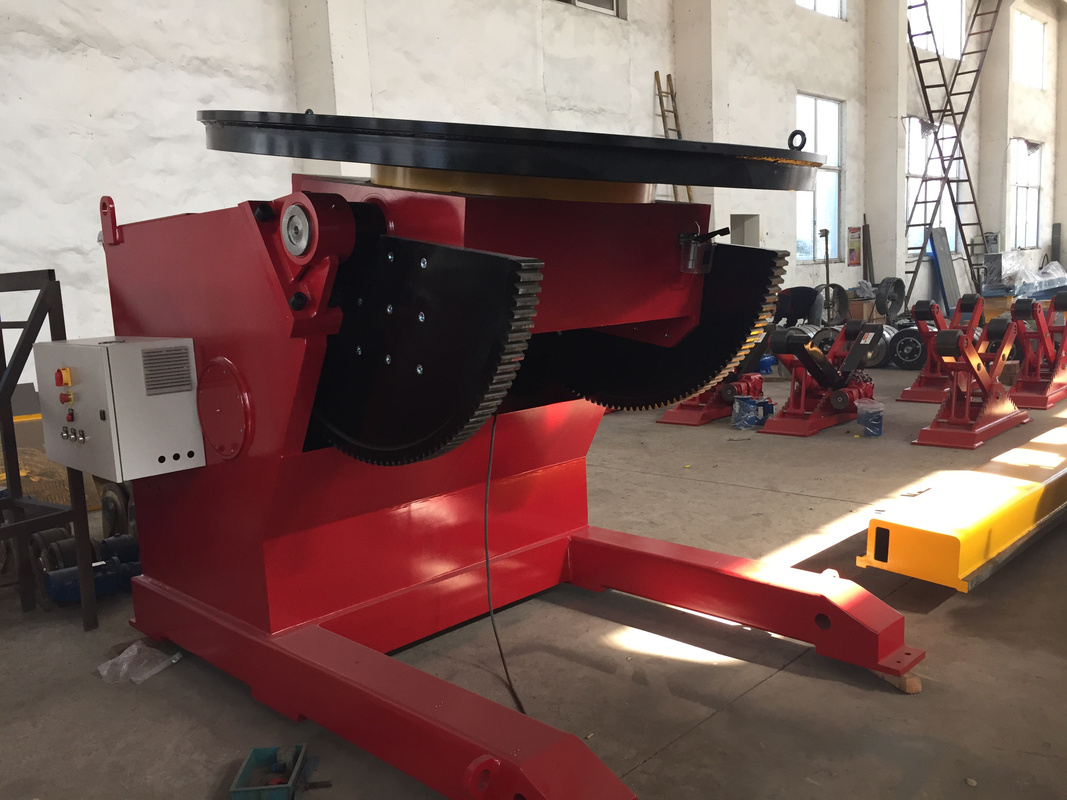
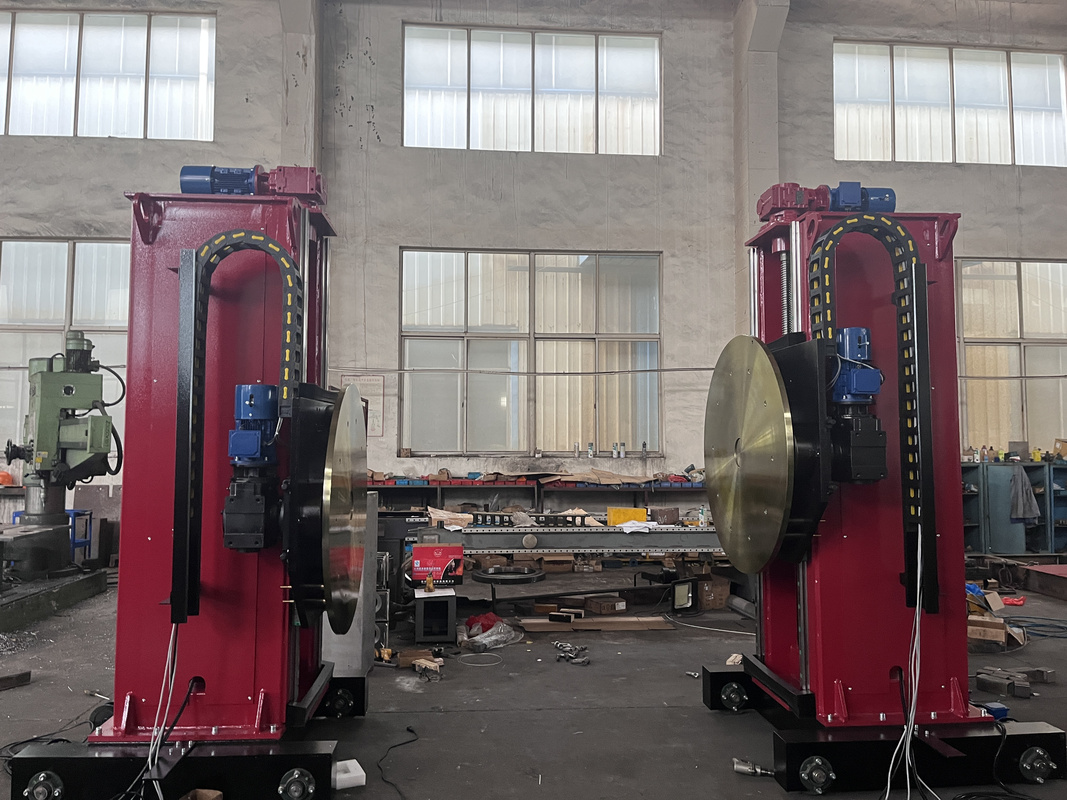
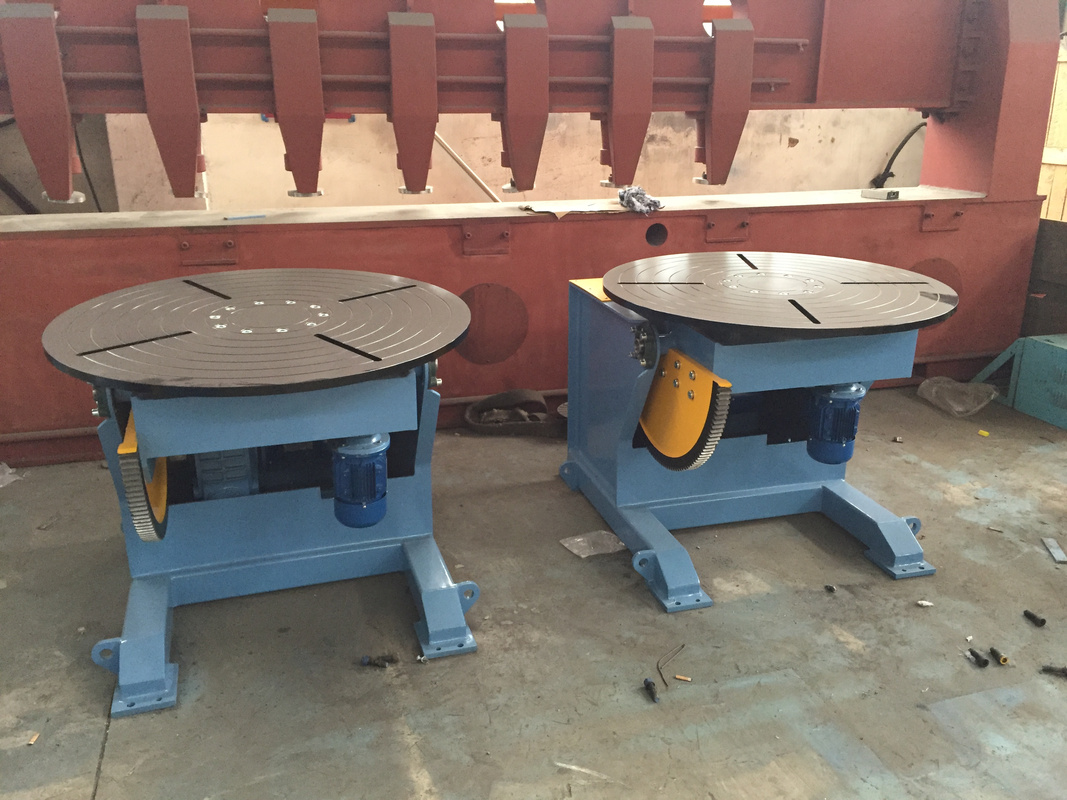
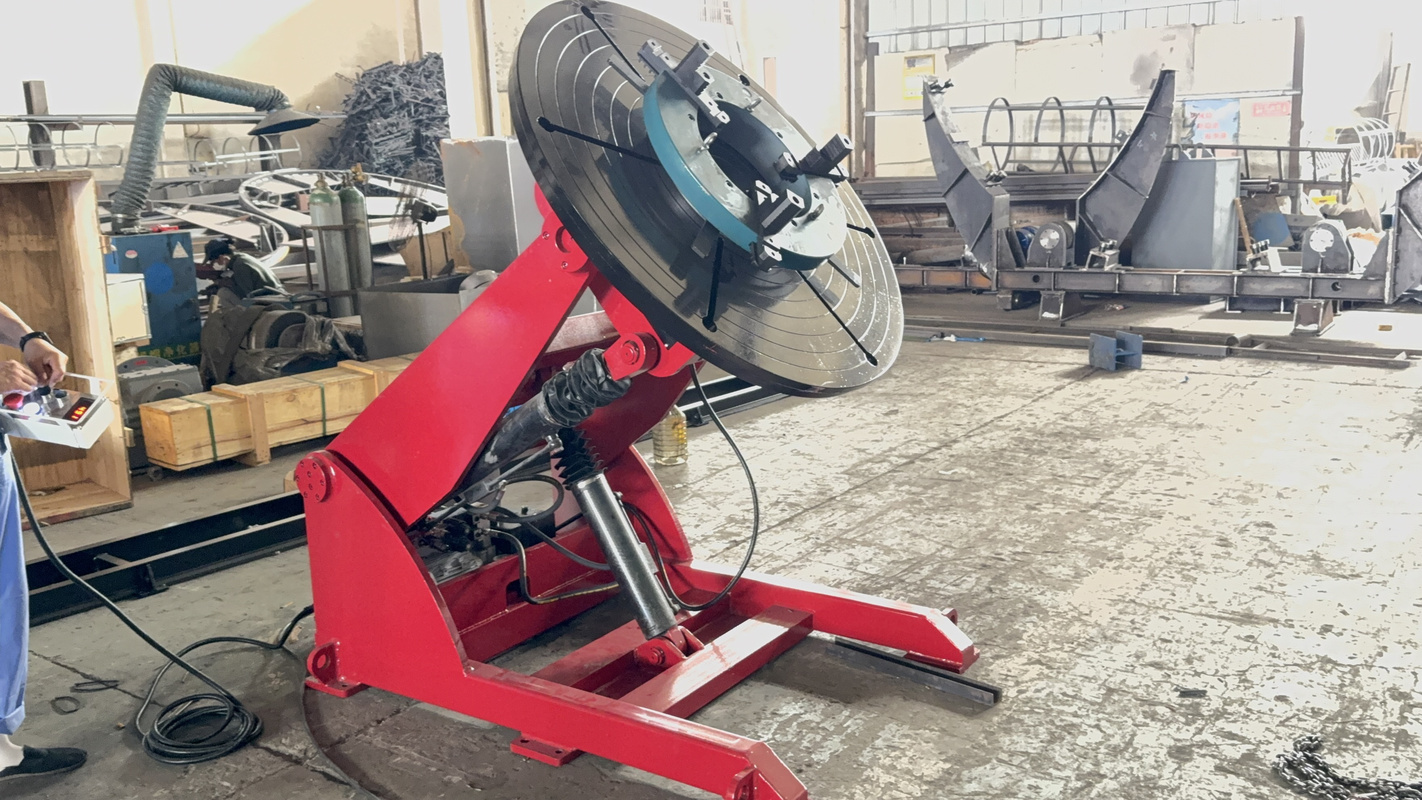
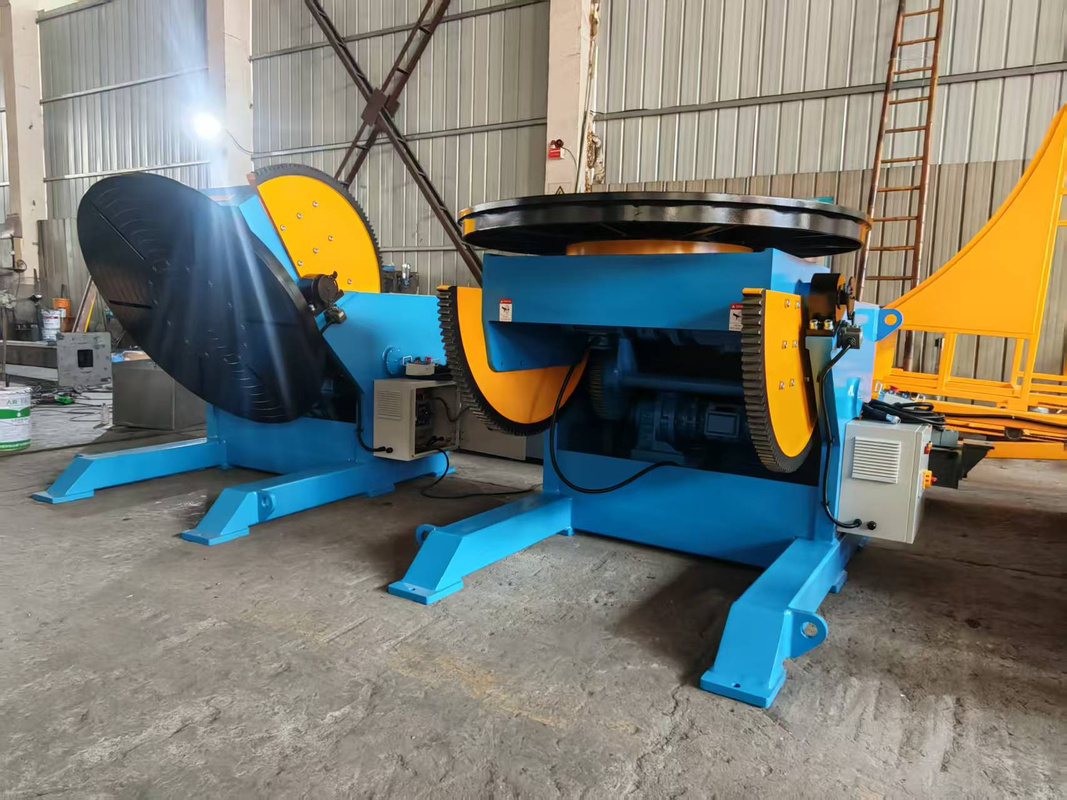
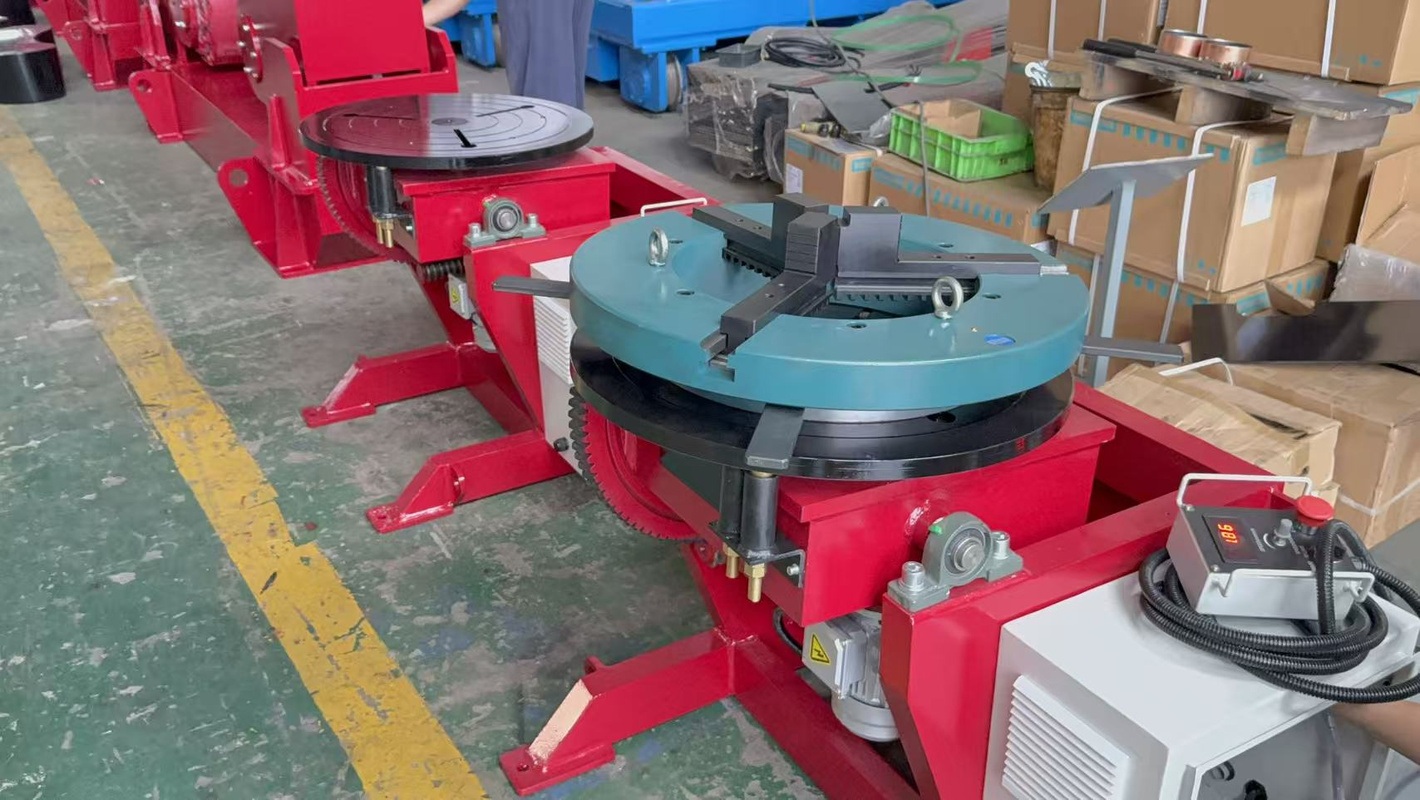
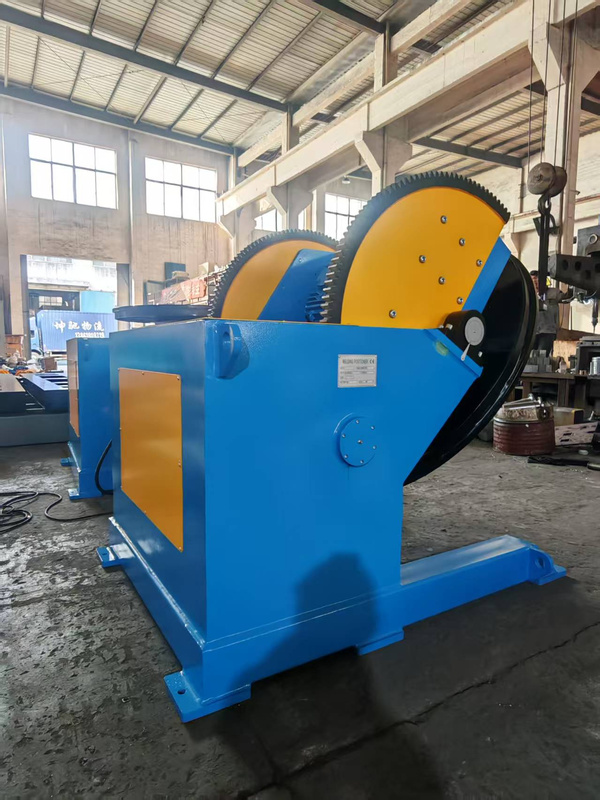
Lancer l’outilSITE DE PRODUCTION ET CONTRÔLE QUALITÉ
Quelle est la capacité de charge maximale d’un positionneur de soudage forte capacité Aubrik ?
La gamme HB-Series standard couvre des capacités de 300 kg à 20 000 kg avec huit modèles. Avec nos options de personnalisation OEM, la capacité peut atteindre 50 000 kg, mais nos équipements sont conformes à la norme ISO 3834-2:2021, plus exigeante, au lieu de simplement recevoir un bâti plus lourd. Il est généralement recommandé de surdimensionner de 20 à 30 pour cent la capacité requise par rapport à la masse de la pièce afin de prolonger la durée de vie de l’équipement.
Le positionneur peut-il être intégré à des systèmes de soudage robotisé KUKA, FANUC ou ABB ?
Oui – tous les modèles HB sont « prêts pour la robotisation » et équipés d’un automate Siemens embarqué prenant en charge EtherCAT, pour une intégration transparente avec les trois principales marques de robots industriels. Un fonctionnement à deux postes est disponible en option dès l’usine (chargement d’un côté et soudage de l’autre), et nos équipes peuvent assurer une intégration sur mesure répondant à des exigences de signalisation non standard.
Comment la conformité ATEX ou IECEx s’applique-t-elle aux applications pétrolières et gazières ?
Le HB2000 et les modèles supérieurs sont disponibles avec, en option, les homologations pour zones dangereuses ATEX 2014/34/EU Zone 1 Category 2G et NEC 500 Class 1 Division 1 Group C/D, ainsi que la certification API 1104 pour les applications sur pipelines. Toutes les homologations respectent les exigences du système IECEx et l’ensemble de la documentation est évalué par des organismes notifiés de l’UE pour le marché européen, ou par des laboratoires certifiés ATEX afin de faciliter l’accès au marché nord-américain. Cette documentation comprend la plaque signalétique de la machine, la déclaration de conformité, le dossier technique de construction et la notification relative à l’assurance qualité du fabricant (disponible sur demande). Le HB10T et le HB20T sont tous deux proposés de série avec l’option de certification pour zones dangereuses destinée aux applications pétrolières, gazières et nucléaires. Consultez la matrice de compatibilité avec les zones dangereuses dans la section produit Aubrik afin de déterminer le niveau de modèle adapté à votre secteur.
Quel est le délai de livraison habituel vers l’Amérique du Nord, l’UE ou le Moyen-Orient ?
Gamme standard d’entrée : 7-14 jours FCA Wuxi. Gamme standard intermédiaire : 14-30 jours. Gamme standard forte capacité : 30-45 jours. Fret maritime : 28-45 jours. Personnalisation OEM : 45-90 jours au total.
Comment prenez-vous en charge les pièces excentrées ou irrégulières, telles que les récipients sous pression dont le centre de gravité est décalé ?
Les plateaux HB à rainures en T permettent de régler le maintien de la pièce en fonction de son centre de gravité afin de prendre en charge les charges excentrées, et nous pouvons fabriquer des plateaux sur mesure pour les pièces non cylindriques. Par exemple, notre étude de cas Aubrik sur le récipient sous pression HB20T présente la manutention d’un récipient de 20 tonnes et de 8 m de long sur un plateau de 2 500 mm, avec un centre de gravité décalé.
Quel est le programme de maintenance et comment la disponibilité des pièces de rechange est-elle assurée ?
Les positionneurs HB sont dotés de réducteurs étanches et de composants résistants à l’usure nécessitant peu de maintenance. Le programme de maintenance standard prévoit la lubrification des pièces tous les trois mois, le contrôle mensuel de l’intégrité du serrage et l’étalonnage annuel des performances de positionnement. Aubrik maintient à long terme un stock de pièces de rechange dans son usine de Wuxi, avec une priorité accordée aux clients privilégiés selon l’ordre des commandes, et fournit également une assistance technique multilingue.
Tendance actuelle



