Entrez en contact avec Aubrik Company

Vireur d’accostage : système d’alignement hydraulique 3D Aubrik pour la fabrication de cuves, d’appareils à pression et de tours éoliennes
Le vireur d’accostage Aubrik réduit de 8 heures à 45 minutes le temps d’accostage des cuves multisections, appareils à pression et tours éoliennes, avec correction du désaffleurement à ±0,5 mm. Quatre modèles à réglage hydraulique 3D couvrent une capacité de pièces de 20–100 T, avec des réalisations sur mesure jusqu’à 2 000 T pour les tronçons d’éoliennes en mer.

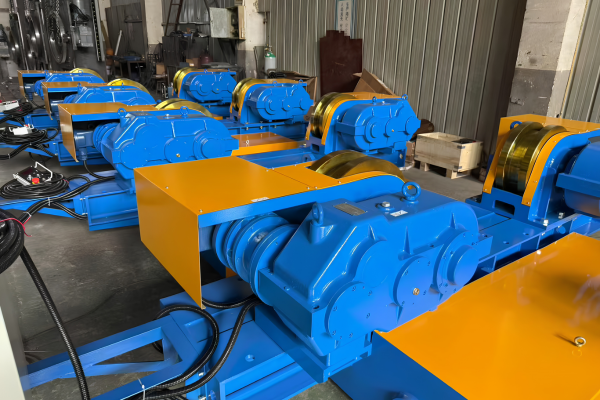

Synthèse de la solution
±0.5 mm
Précision de positionnement
8h → 45 min
Temps d’accostage par section
4 + sur mesure
Modèles HGKF / ZDG / HGZ, jusqu’à 2 000 T
ISO 9001 + CE
Certifié, garantie de 18 mois
La courbe de coût du désaffleurement : pourquoi tout dépend de l’alignement avant soudage
Avec une cuve de 500 m³ ou une section de tour éolienne de 50 m, l’alignement manuel. Ce n’est jamais “suffisamment bon”.
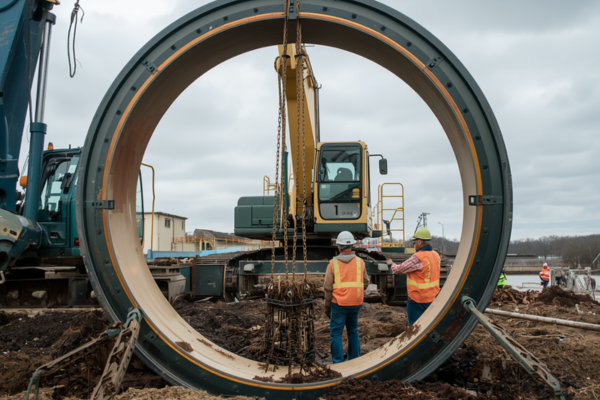
Réalité de terrain
Quatre ouvriers consacrent huit heures à chaque section, des palans à chaîne remettent le bord en forme et un désaffleurement de 3 mm engendre discrètement une reprise qui n’apparaît qu’après la passe de fond.
Le coût caché de “Cela semble aligné”
Cet écart entre l’acceptation visuelle et l’acceptation selon le code est ce que représente la courbe de coût du désaffleurement. Les assemblages sur site réalisés sans assistance hydraulique présentent couramment un désaffleurement d’au moins 3-5 mm, qui se répercute ensuite en un cordon de soudure défectueux lors de la passe de fond.

Tolérance AWS D1.1
AWS D1.1 limite le décalage des assemblages bout à bout à 10 % de l’épaisseur de la tôle la plus mince ou à 1/8 in. (3 mm), selon la valeur la plus faible.[1] Les méthodes manuelles respectent ce seuil moins souvent que ne l’admettent généralement les rapports d’inspection des soudures.
C’est cette “double pénalité” de l’accostage manuel que les inspecteurs évoquent. Ce qui paraît “fonctionner” dans l’atelier peut souvent se révéler largement hors spécifications à la radiographie et, à ce stade, la reprise requise ne se résume plus à une correction de cinq minutes à la torche.
Courbe de coût du désalignement — incidence du désaffleurement sur les 30 prochains jours de soudage
| Désaffleurement (mm) | Verdict AWS D1.1 | Heures de reprise / assemblage | Risque au contrôle UT/RT | Probabilité du mode de défaillance |
|---|---|---|---|---|
| 0–0.5 | Conforme (largement inférieur à 3 mm) | 0 | Faible | Négligeable |
| 0.6–1.0 | Conforme | 0 | Faible | Faible |
| 1.1–1.5 | Conforme (valeur hydraulique type) | 0–0.5 | Faible | Faible |
| 1.6–2.0 | Conforme (meilleur cas manuel) | 1–2 | Modéré | Léger caniveau, manque de fusion à la racine |
| 2.1–3.0 | Conforme (valeur manuelle type) | 2–4 | Modéré | Manque de fusion, porosité à la racine |
| 3.1–4.0 | Non conforme (supérieur à 1/8 in.) | 4–6 | Élevé | Rejet, découpe partielle, nouveau chanfreinage |
| 4.1–5.0 | Non conforme | 6–10 | Élevé | Section rejetée, tôle de nouveau roulée |
| 5.1–7.0 | Non conforme (catastrophique) | 10–20 | Très élevé | Mise au rebut de la section ou refabrication majeure |
| 7.1–10 | Non conforme (catastrophique) | 20+ | Replanification de l’ensemble du projet | Plusieurs sections compromises |
| >10 | Non conforme (hors champ du code) | N/A | Replanification de l’ensemble du projet | Cuve ou appareil rejeté lors de l’épreuve hydraulique |
La cascade de défaillances — pourquoi une seule mauvaise section retarde tout le projet
L’alignement manuel dépasse trois millimètres sur environ la moitié des unités multisections. Les heures de reprise par assemblage dépassent quatre et, sur 20 à 40 sections d’une tour éolienne ou 6 à 12 viroles d’une cuve, les délais s’allongent et les coûts se cumulent plusieurs fois.
Lorsque l’épreuve hydraulique révèle une fuite, les conséquences dépassent la soudure elle-même. Vous prenez du retard, accumulez les réclamations clients sous garantie et payez au prix fort le travail bon marché inscrit sur la feuille de temps.
“Les entreprises de parcs éoliens subissent des retards de projet coûteux dus à l’ovalisation des sections de tours éoliennes, problème croissant pour une industrie qui s’approvisionne en composants de tours dans le monde entier. Traditionnellement, l’alignement de deux cylindres lourds avant pointage exige une intervention manuelle dangereuse et des heures de manœuvres précises au pont roulant.
— Wind Power Engineering et sources industrielles, à propos des défauts d’assemblage des sections de tours
Comment le réglage hydraulique 3D Aubrik comble l’écart
- Des vérins indépendants sous chaque groupe de galets lèvent, abaissent et déplacent les pièces dans l’espace 3D.
- Le positionnement du désaffleurement à ±0,5 mm est vérifié au laser sur 5 000 cycles dans le rapport d’essai ABK-FUR-2025-Q2.
- La correction du désaffleurement intervient avant le pointage, et non après la détection d’un défaut par radiographie.
- L’ingénierie des vireurs hydrauliques constitue un état de la technique bien établi, comme l’indique l’ensemble vireur hydraulique et distributeur US7152519B2 joint.
Vireur d’accostage Aubrik : séries HGKF, ZDG et HGZ — modèles et spécifications
Ingénierie + achats · objection : “sera-t-il adapté au gabarit de ma pièce ?”
La gamme compte quatre modèles standard, de l’atelier aux applications en mer, chacun couvrant une plage de pièces propre tout en reposant exactement sur la même conception.
Gamme de 4 modèles par domaine d’application
- HGZ-20 — petits ateliers, pièces de 500–3 500 mm, capacité de 20 T.
- HGKF-40 / HGKF-60 — travaux courants sur appareils à pression et cuves, plage de 40–60 T.
- ZDG-100 — réacteurs pétrochimiques et petites sections de tours éoliennes, capacité de 100 T avec commande progressive par variateur de fréquence.
- Sur mesure jusqu’à 2 000 T — tronçons de tours éoliennes en mer et grandes réalisations conçues sur projet.
Les quatre modèles standard utilisent tous le même réglage hydraulique 3D. Seules la capacité et l’emprise au sol augmentent d’un modèle à l’autre ; rien d’autre.
Grille de spécifications d’accostage Aubrik — 4 modèles standard × 7 spécifications
| Modèle | Charge (T) | Ø de la pièce (mm) | Ø des roues (mm) | Moteur (kW) | Vitesse des galets (m/h) | Écartement des rails (mm) | Mode de réglage |
|---|---|---|---|---|---|---|---|
| HGZ-20 | 20 | 500–3,500 | 350 × 120 | 1.5 | 6–60 | 1,700 | Montée/descente hydraulique |
| HGKF-40 | 40 | 2,000–4,800 | 400 × 120 | 3 | 6–60 | 1,200 | Hydraulique 3D |
| HGKF-60 | 60 | 2,500–5,000 | 520 × 250 | 4.5 | 6–60 | 1,800 | Hydraulique 3D |
| ZDG-100 | 100 | 3,000–10,000 | 800 × 800 | 2 × 11 | 6–60 | 2,000 | Variation progressive CA par VFD |
| Sur mesure | Jusqu’à 2 000 | Jusqu’à 8 000+ | Spécifique au projet | Spécifique au projet | Spécifique au projet | Spécifique au projet | Hydraulique 3D |
Calculateur du temps d’accostage à 4 variables
Le temps d’accostage dépend rarement du seul vireur. Il résulte de quatre variables qui interagissent de façon non linéaire, et les opérateurs Aubrik signalent toujours la même séquence : la masse, puis le diamètre, l’épaisseur de paroi et enfin la préparation des bords.

01
La masse de la pièce détermine le recours au pont roulant. Au-delà de 30 T, un seul vireur d’accostage remplace 2 pontiers et 4 opérateurs au sol, ramenant la boucle de levage et d’alignement de 35 min à 8 min.

02
Le diamètre de la pièce détermine le choix du modèle. Le HGKF-40 couvre 2 000–4 800 mm ; le HGKF-60 atteint 5 000 mm ; le ZDG-100 va jusqu’à 10 000 mm pour les réacteurs pétrochimiques et les tronçons d’éoliennes en mer.
03
L’épaisseur de paroi resserre la tolérance AWS D1.1. Les parois plus minces (<15 mm) atteignent la règle des 10% avant celle des 1/8 in. ; la précision du désaffleurement est donc plus importante, et non moins.

04
La préparation des bords détermine la maîtrise de la largeur du jeu. Les chanfreins en V simple exigent un jeu de 3–5 mm ; les chanfreins en double V le réduisent à 2–4 mm. Le boîtier sans fil Aubrik règle indépendamment les deux extrémités afin de respecter les spécifications dès la première tentative.
Accostage manuel ou vireur hydraulique : décomposition du passage de 8 heures à 45 minutes
Le calcul du passage de 8 heures à 45 min n’est pas une exagération commerciale ; il reflète la décomposition en six étapes de l’accostage manuel comparée au procédé hydraulique équivalent.
Accostage manuel ou hydraulique — décomposition en 6 étapes du temps et de la main-d’œuvre pour une section de cuve de stockage de 500 m³
| Étape | Méthode manuelle | Temps manuel | Méthode hydraulique (HGKF-60) | Temps hydraulique |
|---|---|---|---|---|
| Levage et mise en place de la section | Pont roulant + 4 opérateurs au sol + chaînes | 35 min | Chargement hydraulique + 1 opérateur | 8 min |
| Réglage de la concentricité | Palans à chaîne + axe visuel | 4 h | Boîtier sans fil de 30 m + laser à lignes croisées | 12 min |
| Correction du désaffleurement | Marteau + cale + nouveau contrôle | 3 h | Levage par vérin indépendant pour chaque groupe de galets | 15 min |
| Réglage de la largeur du jeu | Coins + contrôle visuel | 45 min | Déplacement axial hydraulique par pas de 1 mm | 6 min |
| Pointage | Soudage manuel à l’électrode enrobée en 4 positions | 25 min | Soudage manuel à l’électrode enrobée en 4 positions | 22 min |
| Soudage complet (SMAW / SAW) | Équipe + changements de position | Variable | Rotation continue de 6–60 m/h | Variable |
| Sous-total de l’accostage (avant soudage) | 8 heures 25 minutes | 45 min |
ROI et amortissement — vireur d’accostage hydraulique ou méthode manuelle
D’après le cas Aubrik d’une cuve de stockage de 500 m³ (HGKF-60), recoupé avec les références sectorielles publiées sur les vireurs d’accostage hydrauliques utilisés pour la fabrication de cuves, d’appareils à pression et de tours éoliennes.
94%
Temps d’accostage économisé (8 h → 45 min par section)
60%
Réduction du coût de main-d’œuvre par section
90%
Réduction des reprises (plage intersectorielle de 85–95 %)
6–12 mois
Plage d’amortissement, fabricant de cuves en une équipe
Les étapes de mise en œuvre et l’achèvement de la cuve avec deux semaines d’avance figurent dans l’étude de cas HGKF-60 complète ci-dessous.
Trois niveaux de données indépendants confirment le calcul du ROI
Confirmation intersectorielle
Des rapports sectoriels indépendants sur l’automatisation hydraulique du soudage établissent la réduction des heures de main-d’œuvre à 85 %, celle du taux de défauts à 95 % et l’amortissement à 6–12 mois pour les fabricants travaillant en une équipe.
Notre réduction de main-d’œuvre de 60 % est prudente par rapport à la plage de 85 % relevée dans les rapports sectoriels indépendants. Ce chiffre ne tient compte que de la main-d’œuvre d’accostage, sans les économies ultérieures sur le soudage et les reprises. Il démontre néanmoins une baisse de 94 % par rapport à notre référence de 8h 25m.
Domaine d’emploi de chaque outil

Colliers d’accostage de tubes
Tubes d’un diamètre inférieur à environ 300 mm, pour lesquels un seul soudeur peut serrer manuellement le collier en quelques minutes.
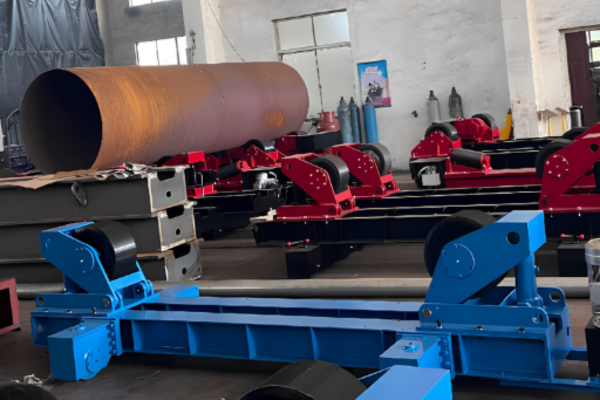
Vireurs d’accostage hydrauliques
Pièces de plus de 500 mm environ, dont la masse, l’inertie des sections et les exigences de concentricité dépassent les capacités d’un outillage serré à la main.
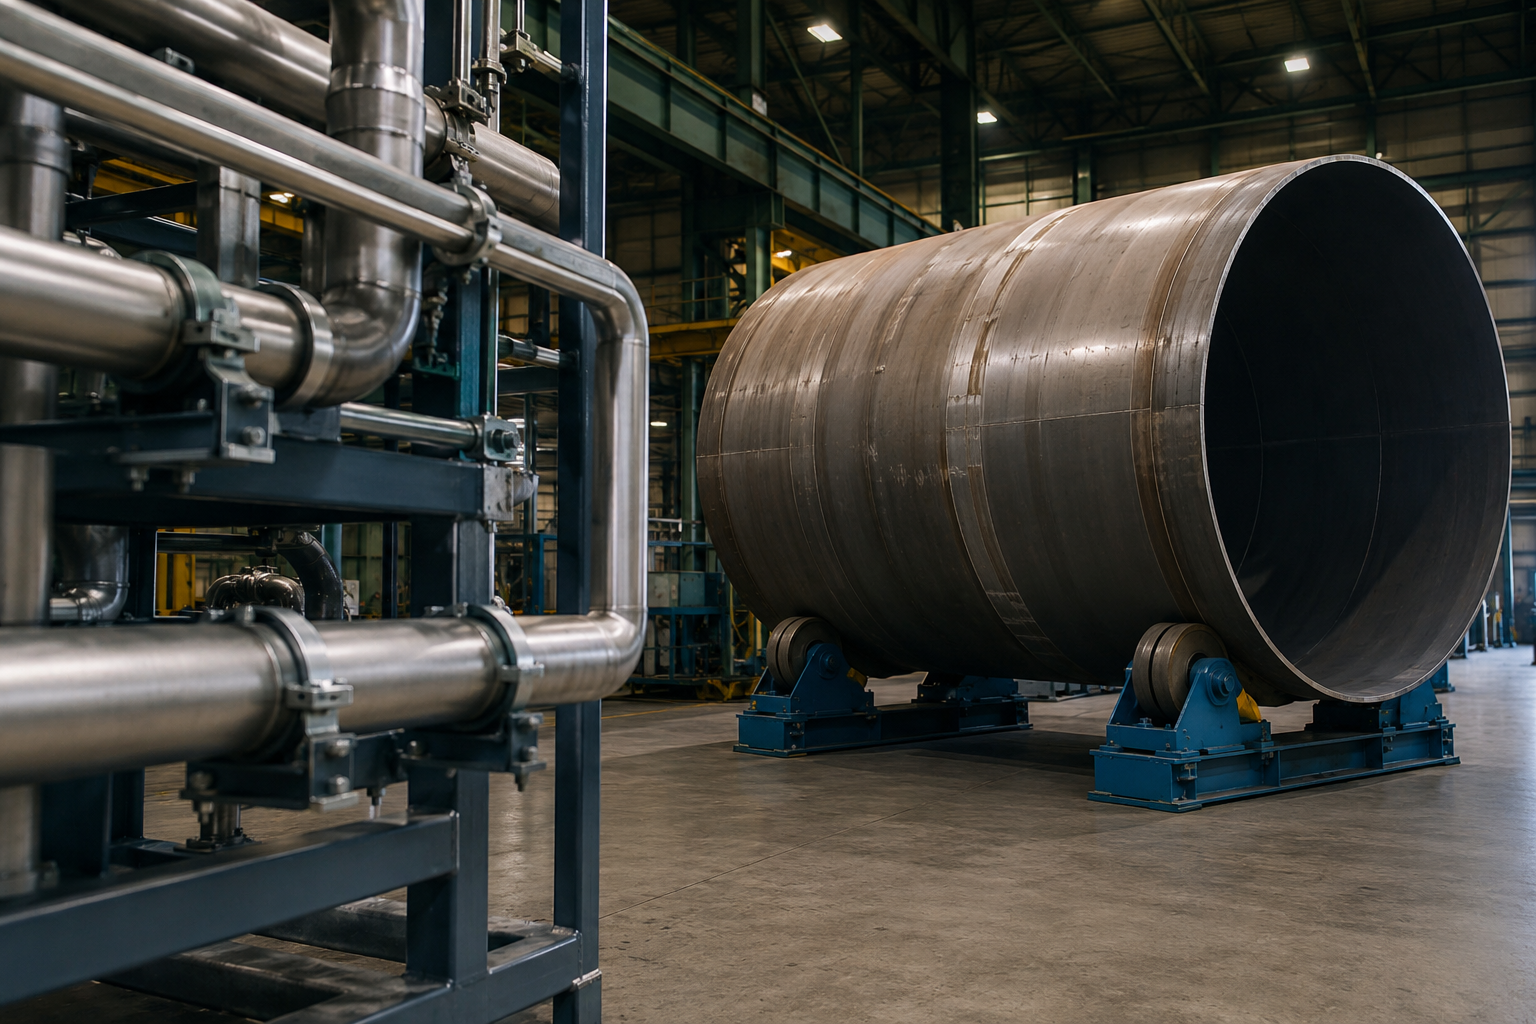
Référence normative
La section §328 d’ASME B31.3 Process Piping distingue le domaine des colliers pour tubes de celui de l’accostage des cylindres lourds.
Une cuve de 60 T ne peut tout simplement pas être alignée à l’aide d’un collier manuel, pas plus qu’un tube de transport de 4 inch ne nécessitera rarement un vireur hydraulique. Choisissez selon le gabarit de la pièce, et non selon l’étiquette.
Accostage de cuves, d’appareils à pression et de tours éoliennes : domaines d’application et cas d’usage
Ingénierie + responsable de production · objection : “convient-il à mon secteur / ma pièce ?”
L’enveloppe hydraulique 3D du vireur d’accostage Aubrik convient aux pièces cylindriques de 500 mm à 10 000 mm de diamètre. Cette enveloppe couvre quatre grands segments industriels, chacun constituant un domaine de concentricité distinct régi par ses propres codes.

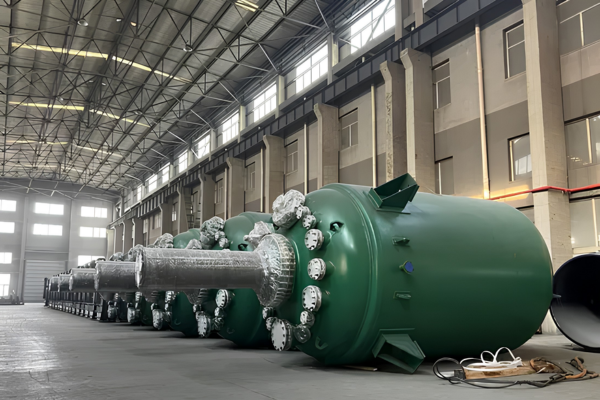
Réservoirs de stockage atmosphériques et sous pression
Réservoirs en acier au carbone et inoxydable pour le pétrole, le gaz, l’eau et les produits chimiques. API 650 limite à 13 mm[3] les déformations en pointe des soudures verticales et les déformations en bande des soudures horizontales — une tolérance que la série HGKF respecte couramment.
Modèle recommandé : HGKF-40 / HGKF-60
Diamètre : 2 000–5 000 mm
Appareils à pression et réacteurs chimiques
Appareils à pression conformes à l’ASME BPVC et réacteurs chimiques soumis à des exigences de concentricité plus strictes. Le ZDG-100 prend en charge les réacteurs à paroi épaisse grâce à une rotation progressive commandée par VFD pour le soudage SAW des fortes épaisseurs, passe après passe.
Modèle recommandé : HGKF-60 / ZDG-100
Diamètre : 3 000–8 000 mm

Sections de tours éoliennes terrestres et en mer
Viroles de tours éoliennes, jusqu’à 30 m de longueur. Des sources industrielles citent l’ovalisation des sections de tours parmi les principales causes de retard des projets[4] ; les brevets USPTO US8839586 et US9127650 codifient les méthodes d’assemblage de tours utilisées dans ce segment. Le ZDG-100 et les réalisations sur mesure de 2 000 T maintiennent chaque virole concentrique avant le boulonnage des semelles.
Modèle recommandé : ZDG-100 / sur mesure
Diamètre : 4 000–10 000+ mm

Composants cylindriques pétrochimiques et de chaudières
Colonnes de distillation, calandres d’échangeurs thermiques et ballons de chaudières. Le ZDG-100 prend en charge les sections lourdes à paroi épaisse ; le HGKF-60 couvre les lignes de production de capacité intermédiaire.
Modèle recommandé : HGKF-60 / ZDG-100
Diamètre : 2 500–7 000 mm
Étude de cas : projet de cuve de stockage de 500 m³, HGKF-60
- Client
- Fabricant européen d’équipements de stockage pour le pétrole et le gaz (cuves en acier au carbone destinées aux sites pétroliers et gaziers en aval)
- Spécifications
- Cuve de stockage en acier au carbone de 500 m³, diamètre de 8 m, hauteur de 10 m, 6 viroles
- Situation initiale
- 4–6 ouvriers par section, plus de 8 heures d’accostage, désaffleurement courant de 3 mm, taux de reprise d’environ 25 % des assemblages
- Solution
- Vireur d’accostage HGKF-60 intégré au manipulateur de soudage à colonne et flèche existant
Mise en œuvre
- Placer la première virole sur les vireurs motorisé et libre
- Positionner la deuxième virole sur le vireur d’accostage hydraulique HGKF-60
- Réglage par télécommande sans fil jusqu’à un désaffleurement de ±0,5 mm
- Déplacement axial hydraulique jusqu’à un jeu de 3–5 mm
- Pointer en quatre positions
- Réaliser le soudage complet par manipulateur avec rotation continue
Résultats
8+ heures → 45 minutes
Temps d’accostage par section
−60%
Coût de main-d’œuvre par section
±0,5 mm
Concentricité des assemblages (6 viroles)
−90%
Taux de reprise
2 semaines d’avance
Calendrier du projet
Zéro
Incidents de sécurité liés au pont roulant
*(Cet exemple porte sur une série de 500 m³ intégrée à un projet mixte comprenant des appareils à pression, des tours éoliennes et des réacteurs chimiques. Sélectionnez le vireur d’accostage en fonction du diamètre de l’appareil, de la masse totale de la pièce et du mouvement d’alignement requis.)*
Certifications, normes et conformité : construction selon AWS, ASME, API et CE
Aubrik fabrique constamment du matériel de soudage de haute qualité depuis 1999 ; les vireurs d’accostage Aubrik respectent donc la même norme qualité ISO 9001 que l’ensemble de notre gamme, chaque unité étant conforme CE.
ISO 9001
Système de management de la qualité — production, inspection et traçabilité pour une cadence de 1 000 ensembles/an
Marquage CE
Conformité européenne aux exigences essentielles de santé et de sécurité de la directive Machines 2006/42/EC
Accostage conforme à AWS D1.1
Conçu pour maintenir le désalignement des assemblages bout à bout dans la limite de 1/8 in. (3 mm), avec une marge supplémentaire
Référence API 650
Déformations en pointe et en bande des viroles de cuves de stockage maintenues dans l’enveloppe normative de 13 mm
Prise en compte d’ASME B31
Concentricité des tuyauteries de procédé assurée par l’association appropriée d’un positionneur et d’un vireur Aubrik
Garantie de 18 mois
Standard sur chaque modèle — 6 mois de plus que la référence sectorielle habituelle de 12 mois
Guide d’achat : fourchettes budgétaires, délais de réalisation et garantie
Le prix des vireurs d’accostage Aubrik dépend de la grille de spécifications plutôt que d’un tonnage précis. Presque tous nos devis reposent sur la configuration et non sur des références uniques ; la gamme ci-dessous représente l’éventail couramment commandé d’après les demandes de nos clients.

Entrée de gamme — HGZ-20
Délai de réalisation
4–5 semaines départ usine
Garantie
18 mois
Comprend
HGZ-20 (1 vireur motorisé + 1 vireur libre), boîtier sans fil d’une portée de 30 m, roues standard en PU avec colliers métalliques, manuel opérateur en anglais, caisse de transport maritime.

Professionnel — HGKF-40 / HGKF-60
Délai de réalisation
6–7 semaines départ usine
Garantie
18 mois
Comprend
Paire motorisée + libre HGKF-40 ou HGKF-60, boîtier de commande hydraulique 3D, roues en PU, chariots de déplacement motorisés en option, plans des réservations dans les fondations.

Renforcé — ZDG-100
Délai de réalisation
8–12 semaines départ usine
Garantie
18 mois + mise en service sur site
Comprend
Vireur ZDG-100 à variation progressive par VFD, double entraînement de 11 kW, plans de fondation étudiés, transfert technique, lot de pièces de rechange en option.

Sur mesure (jusqu’à 2 000 T)
Délai de réalisation
12–16 semaines départ usine (après examen technique)
Garantie
18 mois + mise en service sur site + ensemble PU à durée de vie prolongée
Comprend
Vireur conçu sur projet avec centrale hydraulique à deux pompes, écartements de galets spécifiques, plans de fabrication métallique, essai de réception en usine (FAT) organisé dans notre usine de Wuxi.
Expédition, service après-vente et options OEM
Par défaut, les commandes Aubrik sont tarifées FOB Shanghai ; nous proposons également les conditions CIF et DAP à nos clients sud-américains et européens. Un conteneur 20HQ peut recevoir un ensemble HGZ-20 ou HGKF-40, tandis qu’un conteneur 40HQ convient à un HGKF-60 ou à un ZDG-100 partiellement démonté.
Notre méthode de management de la qualité repose sur ISO 9001:2015 8.5 Contrôle de la production, pour la traçabilité des produits et le service après-vente. Les machines sur mesure sont expédiées sur conteneur à plateau ou en conventionnel selon leurs dimensions physiques.
Service après-vente couvrant chaque modèle standard
- Garantie de 18 mois sur les vérins hydrauliques, le moteur d’entraînement, le réducteur et l’ensemble des supports de galets.
- Assistance technique disponible pendant 24 heures par e-mail ou WhatsApp ; intervention sur site par l’intermédiaire des distributeurs Aubrik en Europe et en Asie du Sud-Est.
- Kit de pièces d’usure disponible sur stock (galets en PU, joints, câble de commande pendante) dans les entrepôts des distributeurs en Europe et en Asie du Sud-Est.
- Personnalisation sous marque OEM disponible pour les distributeurs et les intégrateurs — Aubrik livre ses équipements sous cinq marques de distributeurs distinctes depuis 2018.
Outils de calcul d’ingénierie
Aide à la décision fondée sur les données. Utilisez nos calculateurs propriétaires pour déterminer les plages dimensionnelles et pondérales des pièces, projeter le retour sur investissement et évaluer les risques de non-conformité de l’alignement.
Outil de dimensionnement des capacités du vireur d’accostage
Saisissez la masse, le diamètre et l’épaisseur de paroi de la pièce afin de comparer votre plage de fabrication métallique aux modèles de vireurs hydrauliques standard ou sur mesure.
Calculateur du délai de retour sur investissement de l’accostage
Calculez les délais de retour sur investissement prévisionnels à partir d’une réduction du temps d’accostage de 8 heures à 45 minutes, des taux de main-d’œuvre et de données de référence sectorielles indépendantes.
Outil d’évaluation du coût du désalignement hi-lo
Évaluez l’incidence sur les coûts en aval et le risque de non-conformité à la norme AWS D1.1 d’un désaffleurement manuel des bords par rapport à un alignement hydraulique 3D de ±0,5 mm.
Questions fréquentes
Un vireur de soudage standard (également appelé vireur à galets ou vireur de cuve) fait tourner la pièce pendant le soudage afin que le soudeur reste au même endroit ; un positionneur de soudage incline la pièce pour placer l’assemblage à plat.
Un vireur d’accostage assure la rotation ainsi qu’un réglage hydraulique 3D lors de l’alignement avant soudage : il soulève, abaisse et déplace la pièce selon trois axes pour corriger le désalignement hi-lo et régler la largeur du jeu à ±0,5 mm avant le pointage. Dans une cellule d’automatisation du soudage type, les trois machines fonctionnent ensemble — le vireur d’accostage aligne le tronçon, puis le vireur standard et le positionneur de soudage prennent en charge ce même tronçon pendant tout le soudage.
Ils répondent au même problème, mais à des échelles différentes. Les colliers manuels d’accostage de tubes — colliers à chaîne, colliers d’alignement, aligneurs intérieurs — conviennent aux tubes d’un diamètre inférieur à environ 300 mm, pour lesquels un soudeur peut serrer manuellement le collier autour du tube en quelques minutes.
Les vireurs d’accostage hydrauliques prennent le relais au-delà d’environ 500 mm, lorsque la masse de la pièce et les exigences de concentricité dépassent les capacités de maintien d’un outillage serré à la main. Un tronçon de cuve de 60 T ne peut matériellement pas être aligné avec un collier manuel ; un tube de transport de 4 pouces nécessite rarement un vireur hydraulique. Choisissez en fonction de la plage dimensionnelle et pondérale de la pièce.
Les modèles standard couvrent des diamètres allant de 500 mm (HGZ-20) à 10 000 mm (ZDG-100), avec une capacité de charge comprise entre 20 T et 100 T. Les fabrications sur mesure étendent ces capacités à des pièces de 2 000 T et à des diamètres de 8 000+ mm, notamment pour les tronçons de tours éoliennes offshore et les grands réacteurs pétrochimiques.
Pour les pièces hors de ces plages, nous recommandons de remplir le questionnaire d’ingénierie Aubrik — le délai de réponse pour une configuration sur mesure est de 5–7 jours ouvrés.
Notre système de réglage hydraulique 3D maintient un positionnement hi-lo à ±0,5 mm, validé par mesure laser dans notre rapport d’essai interne ABK-FUR-2025-Q2. Cette valeur est largement inférieure à la limite de désalignement de 1/8 in. (3 mm) imposée par AWS D1.1 aux assemblages bout à bout, à l’enveloppe de 13 mm prescrite par API 650 pour les déformations locales verticales et horizontales des réservoirs de stockage, ainsi qu’aux exigences de concentricité applicables à la fabrication métallique des appareils sous pression ASME.
L’enjeu pratique est le suivant : un atelier type atteint bien plus souvent la limite AWS de 3 mm qu’il ne la consulte — toute épaisseur de paroi inférieure à 30 mm resserre le seuil en vertu de la règle des 10 % de l’épaisseur de la tôle la plus mince. Les opérateurs qui adoptent le HGKF-60 ou le HGKF-40 indiquent généralement que la précision de ±0,5 mm devient une habitude dès les douze premiers tronçons, et non une affirmation commerciale nécessitant un astérisque.
Nous mesurons la précision de positionnement de chaque unité avant expédition dans la zone CQ de notre site de Wuxi, et le relevé de mesure laser à lignes croisées accompagne l’unité dans le dossier documentaire FAT ; la première vérification de l’acheteur consiste donc à consulter nos données d’essai, et non à réaliser ses propres essais. Cette documentation est importante lors des audits ASME et CE sur les sites européens de fabrication d’appareils sous pression, où les inspecteurs demandent de plus en plus souvent des preuves d’accostage en complément des procès-verbaux de qualification des modes opératoires de soudage.
La décomposition en six étapes ci-dessus met en évidence l’essentiel : le temps d’accostage passe de 8 h 25 min à 45 min par tronçon de cuve, le coût de main-d’œuvre diminue d’environ 60 % et les reprises d’environ 90 %.
Selon des données sectorielles indépendantes, le retour sur investissement d’un vireur d’accostage hydraulique s’établit entre 6–12 mois pour les fabricants de cuves et d’appareils fonctionnant en une seule équipe, avec une réduction des heures de main-d’œuvre de l’ordre de 85 % et une baisse du taux de défauts d’environ 95 %. Le cas Aubrik de 500 m³ se situe dans cette plage — notre chiffre de 60 % pour la main-d’œuvre est prudent, car il ne tient compte que de la main-d’œuvre affectée à l’étape d’accostage.
Un vireur Aubrik assure l’alignement avant soudage et la rotation pendant le soudage — il est compatible avec tous les procédés. Les clients utilisent les vireurs d’accostage Aubrik avec le SMAW pour le pointage, le GMAW et le FCAW pour le soudage en passes complètes des cuves et des appareils sous pression, ainsi que le SAW pour les réacteurs à paroi épaisse et les tronçons de tours éoliennes.
L’entraînement à fréquence variable du HGKF-60 et la commande à variation continue du ZDG-100 sont réglés pour maintenir une vitesse périphérique régulière sur la plage de 6–60 m/h exigée par le SAW.
Les délais de livraison sont de 4–5 semaines pour le modèle Starter HGZ-20, de 6–7 semaines pour la série Pro HGKF, de 8–12 semaines pour le modèle Heavy-Duty ZDG-100 et de 12–16 semaines pour les fabrications Custom.
Le prix dépend de la configuration — le mode de réglage des supports de galets, les bogies de translation, l’entraxe motorisé et les documents de certification propres au pays sont tous intégrés au devis. Aubrik communique le prix de la configuration après réception de la plage dimensionnelle et pondérale de votre pièce ainsi que du délai de livraison souhaité.
La maintenance quotidienne porte sur quatre points : le contrôle du niveau de fluide hydraulique, le nettoyage des filtres pour éviter l’obstruction des conduites, l’inspection de l’usure des galets en PU (les brides métalliques prolongent leur durée de vie jusqu’à ≥18 mois en service continu) et la lubrification des pièces mobiles.
Notre garantie standard de 18 mois couvre les défauts de fabrication des vérins hydrauliques, du moteur d’entraînement, du réducteur et de l’ensemble des supports de roues ; la formation à la mise en service est incluse pour les commandes à usage intensif et sur mesure. Une assistance technique est disponible par e-mail ou WhatsApp pendant 24 heures ; une intervention sur site peut être assurée par les distributeurs Aubrik en Europe et en Asie du Sud-Est.
Tendance actuelle



