Entrez en contact avec Aubrik Company

Aubrik — Fabrication en direct de l’usine
Services d’usinage CNC et de soudage métallique — Une seule usine pour les pièces de précision et les ensembles mécano-soudés lourds
Les services d’usinage CNC d’Aubrik couvrent le fraisage CNC, le tournage CNC, l’usinage 5 axes et l’électroérosion, associés en interne au soudage MIG, TIG et de structures métalliques. Nous fabriquons des machines-outils CNC et du matériel de soudage depuis 1999 : la machine CNC qui usine vos pièces est donc une machine conçue par nos soins. Cette expérience des équipements distingue un atelier qui exécute un procédé d’une usine qui maîtrise de bout en bout les tolérances de précision.
Demander un devis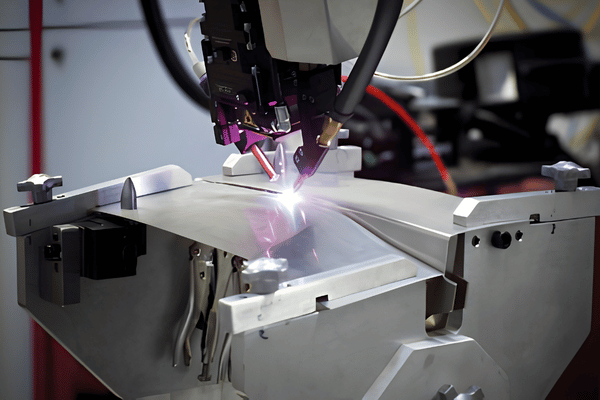
CHAÎNE D’APPROVISIONNEMENT / MODÈLE DE FABRICATION
Pourquoi confier l’usinage CNC et le soudage à une seule usine plutôt qu’à un réseau d’intermédiaires
La plupart des « services d’usinage en ligne » ne touchent jamais votre pièce. Ils transmettent votre fichier CAO à un réseau d’ateliers tiers, ajoutent leur marge, puis font suivre le fichier. La commodité est réelle, mais la majoration l’est aussi : les plateformes de mise en relation ajoutent généralement 15-30 % au prix réel de l’atelier.
Ce modèle masque également un problème plus difficile. Lorsqu’une pièce échoue au contrôle, trois intermédiaires vous séparent de la personne qui tient la fraise en bout.
Le modèle d’intermédiation présente aussi une limite pratique. Un service d’usinage CNC en ligne repose sur un moteur de devis instantané et un procédé de fabrication standardisé, efficace pour les pièces métalliques simples, mais rigide lorsqu’un travail exige du discernement.
Un devis instantané ne peut pas vous signaler qu’une paroi est trop mince pour respecter la tolérance ou que la préparation d’un assemblage soudé doit être modifiée. Un échange direct avec l’ingénieur qui pilote le procédé de fabrication le permet, avant même le coupage du métal.
Le fait contre-intuitif que la plupart des acheteurs ignorent
« L’usinage à l’étranger est toujours moins cher » est un mythe qu’il faut abandonner. Un devis peut sembler inférieur de 15-30 % sur le papier, puis les droits de douane de 5-25 %+, le transport et les reprises effacent discrètement l’écart.
Le fournisseur gagnant n’est pas celui qui propose le prix unitaire le plus bas. C’est celui dont le coût total rendu est transparent et dont le taux de rebut reste faible.
Aubrik répond à ces deux critères. Vous traitez directement avec l’usine : la marge de la plateforme disparaît et les facteurs de coût sont détaillés au lieu d’être dissimulés dans un montant FOB.
Et comme nous usinons et soudons sous le même toit, une équerre nécessitant à la fois une face fraisée et une soudure d’angle certifiée reste au sein d’un même système qualité. Aucun transfert, aucun renvoi de responsabilité entre un atelier d’usinage et un soudeur distinct.
-
01 /
Un fournisseur, deux disciplines : usinage CNC de précision et services de soudage métallique dans le même atelier, sous un même régime de contrôle.
-
02 /
Coût direct usine : aucune marge d’intermédiaire ; coût rendu détaillé ligne par ligne, transport et droits compris.
-
03 /
Travaux lourds refusés ailleurs : ensembles mécano-soudés de 1 lb à environ 15 tonnes, et pas seulement des prototypes tenant dans la main.
VUE D’ENSEMBLE DES CAPACITÉS
Nos capacités d’usinage CNC — Fraisage, tournage, 5 axes, électroérosion et rectification
Une tolérance serrée n’est utile que si elle reste reproductible sur toute une série de production. Le problème apparaît à la pièce 200, lorsqu’un outil usé ou un outillage desserré provoque une dérive dimensionnelle.
La cause première tient généralement à la maîtrise du procédé, et non à la machine. Nous fabriquons des équipements de coupage et de soudage : le bridage, l’usure des outils et la stabilité des cycles sont donc pour nous des problématiques d’ingénierie quotidiennes, et non des considérations secondaires.
01 //
Fraisage CNC (3 axes et 5 axes)
Pièces prismatiques, géométries complexes et usinage multiface avec moins de montages.
02 //
Tournage CNC
Arbres, bagues et barres rondes usinés sur nos centres de tournage dotés d’outils motorisés pour les opérations de fraisage.
03 //
Électroérosion à fil et par enfonçage
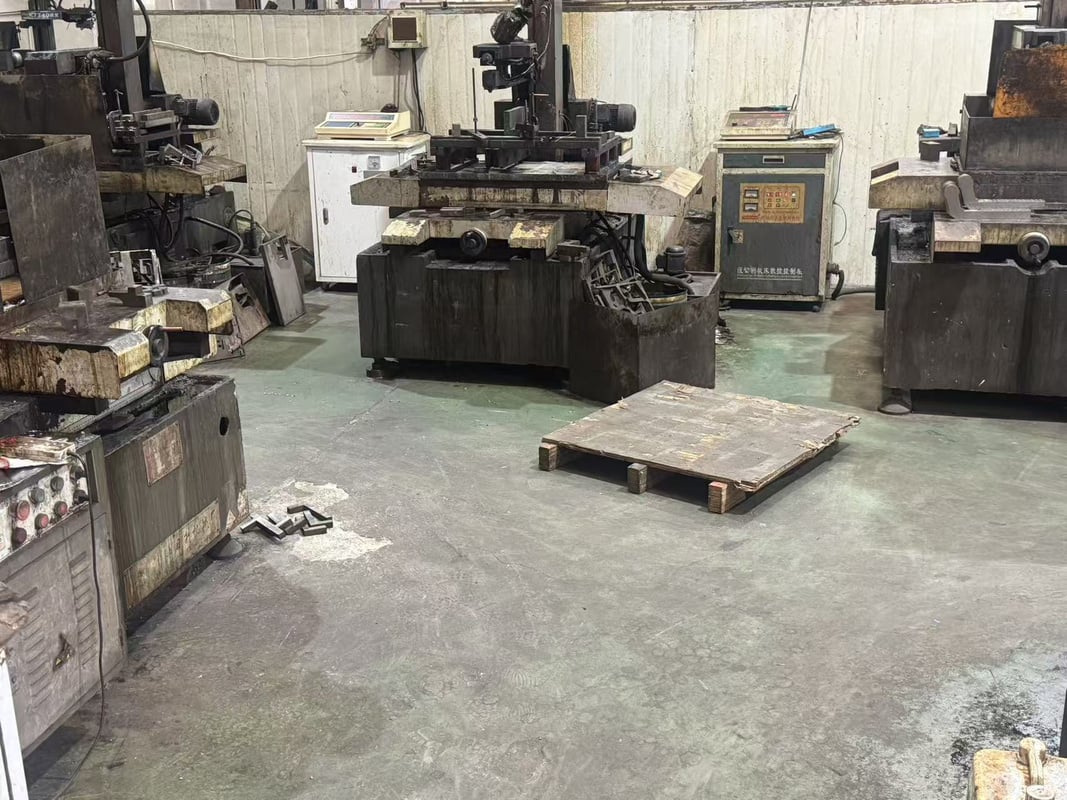
Acier trempé, angles intérieurs vifs et formes simplement inaccessibles à un outil de coupe.
04 //
Rectification plane et finition
Planéité, parallélisme et état de surface spécifié sur votre plan.
DONNÉES DE TOLÉRANCE
Référence des tolérances et matériaux
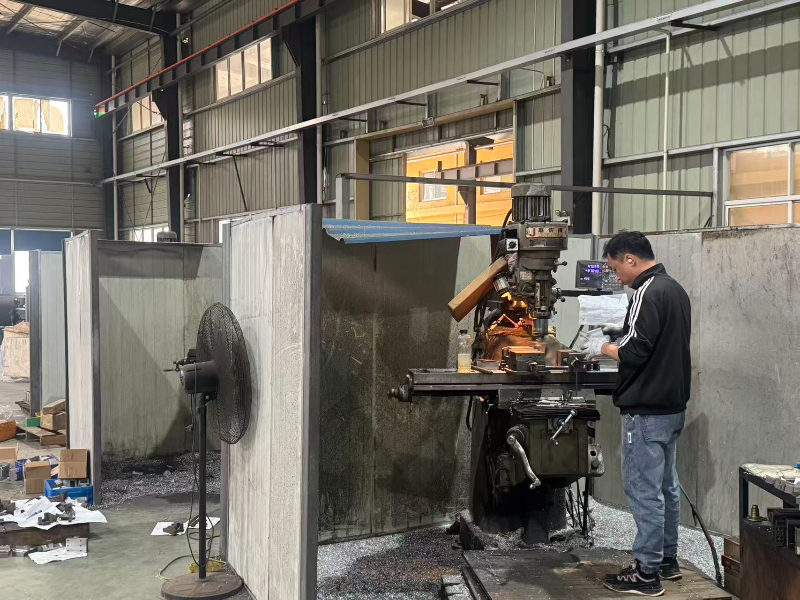
Les tolérances standard indiquées sur les plans suivent la norme ISO 2768 ; la tolérance générale des pièces métalliques usinées CNC (classe « m », moyenne) est d’environ 0,2 mm pour une cote de 6-30 mm (bien que la tolérance d’usinage habituelle des métaux soit de 0,005”, soit 0,127 mm).
Nous pouvons également respecter des tolérances de précision supérieures si votre plan les spécifie et les vérifier sur notre machine à mesurer tridimensionnelle (MMT) avant l’expédition des pièces.
| Groupe de matériaux | Exemples | Utilisation type |
|---|---|---|
| Alliage d’aluminium | 6061, 7075 | Équerres légères, carters, prototypes à usinage rapide |
| Acier inoxydable | 304, 316 | Pièces résistantes à la corrosion, applications alimentaires et chimiques |
| Acier au carbone et acier allié | 1045, 4140 | Arbres, pièces de structures métalliques et pièces à haute résistance |
| Titane et laiton / cuivre | Ti-6Al-4V, C360 | Pièces pour l’aéronautique, l’électricité et les applications à faible frottement |
| Plastiques techniques | PEEK, POM, PTFE, PC, ABS | Isolateurs, pièces d’usure, composants légers |
Transmettez un plan 2D ou un fichier CAO : nos ingénieurs en vérifient la faisabilité avant le début de la moindre opération d’usinage.
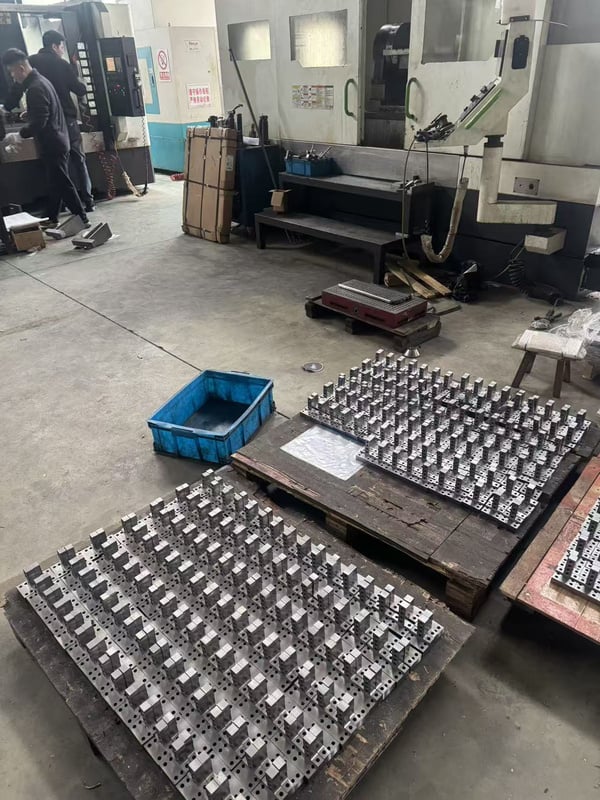
Chaque machine CNC de notre atelier — des fraiseuses 3 axes et 5 axes aux centres de tournage CNC et aux machines d’électroérosion — produit des pièces usinées selon une tolérance vérifiée. Que vous ayez besoin de quelques pièces usinées de précision ou d’une série complète de pièces métalliques, les mêmes capacités d’usinage CNC, de fraisage, de tournage et de rectification s’appliquent, aussi bien au métal qu’au plastique.
Du fichier CAO à la pièce finie
Notre flux de travail est volontairement court. Vous envoyez un fichier CAO ou un plan 2D ; un ingénieur en étudie l’aptitude à la fabrication ; nous confirmons le matériau, les tolérances et la finition ; puis nous usinons, contrôlons et expédions.
C’est lors de cette revue que la réussite ou l’échec des pièces sur mesure se décide. Une forme qui augmente le temps d’usinage des pièces métalliques coûte bien moins cher à reconcevoir à l’écran qu’à découvrir dans l’atelier.
- Pièces fabriquées sur mesure Nous fabriquons d’après vos plans des composants sur mesure à l’unité, qu’il s’agisse de gabarits uniques, d’outillages ou de pièces détachées pour des équipements anciens.
- Pièces métalliques et plastiques auprès d’une seule source : que le travail exige de l’aluminium, de l’acier ou des plastiques techniques, ils suivent la même revue de conception et le même procédé, afin qu’une nomenclature mixte reste confiée à un seul fournisseur.
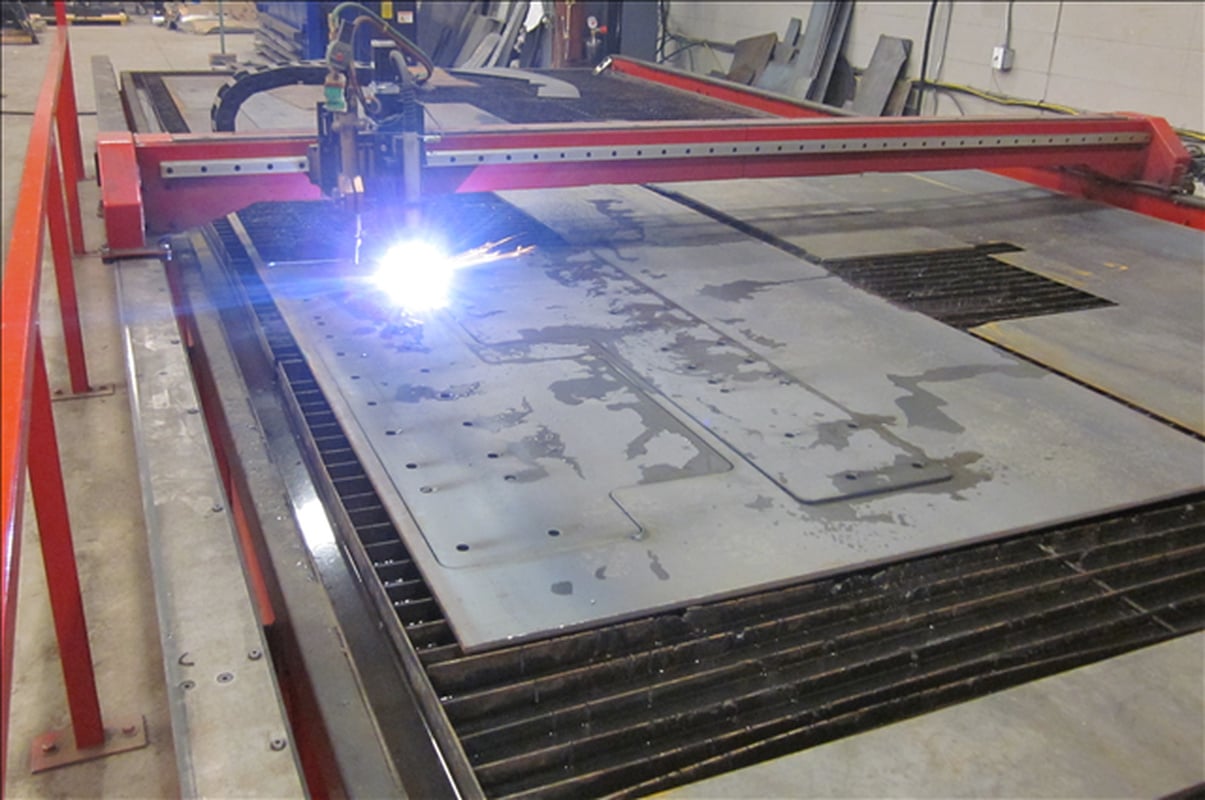
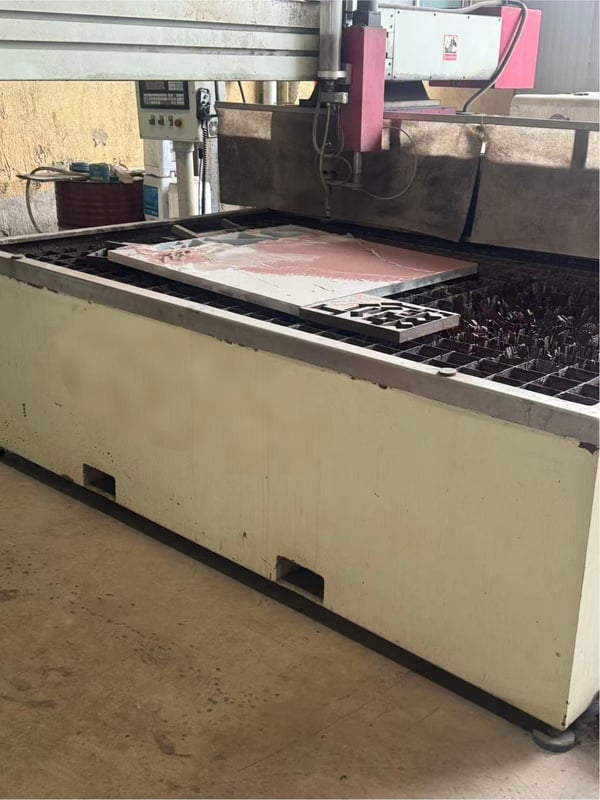
- Travail des tôles fortes et fines Grâce à nos propres équipements de profilage et de pliage de tôles fortes en interne, le travail de la tôle fait partie intégrante de notre offre et complète parfaitement nos capacités d’usinage CNC.
Nous privilégions l’usinage soustractif pour les pièces métalliques destinées à la production, lorsque la résistance d’une pièce taillée dans la masse surpasse celle des lignes de couches de l’impression 3D. Lorsque l’impression 3D convient réellement à la phase de conception, nous le signalons au lieu de survendre une pièce fraisée.
Grâce à nos opérations de tournage en grande série, nous réalisons de longues productions sans surveillance sur nos tours CNC et nos machines pour acier inoxydable, ce qui garantit un résultat constant de la toute première pièce produite jusqu’à la toute dernière.
Ces procédés sont intégrés afin de mieux maîtriser le procédé plutôt que de simplement le « chronométrer ». Nous disposons en interne de la capacité de concevoir et fabriquer des machines de coupage, et possédons donc 20+ ans d’expérience dans ce domaine. Nous ne vous annoncerons pas une tolérance que nous ne pouvons pas vérifier indépendamment par MMT et respecter conformément à vos exigences élevées. Un acheteur industriel de pièces inoxydables en quantités de 100kg – 500kg vous dira notamment que c’est ce qui distingue un devis conforme à votre plan d’une pièce réellement fonctionnelle.
Télécharger le plan →
// Nous signalerons toute caractéristique qui augmente le coût.
——Fabrication métallique et soudage
Soudage métallique et fabrication de structures — MIG, TIG, appareils sous pression et ensembles mécano-soudés lourds
Une soudure d’aspect soigné peut néanmoins ne pas être conforme aux codes régissant un procédé, ce qui peut avoir des conséquences dommageables et inattendues après l’assemblage, l’inspection ou la mise en service.
De nombreuses règles encadrent le soudage selon que la construction comprend une pièce « de structures métalliques » (comme les composants de structures de tours éoliennes ou les supports de ponts, relevant du code AWS D1.1) ou une « enveloppe » retenant la pression (comme un tube ou un réservoir, relevant de la section IX de l’ASME).
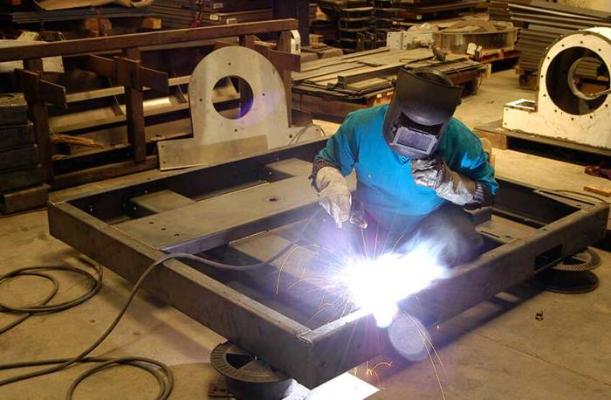
Nous travaillons selon ces deux référentiels. Aubrik fabrique des lignes de soudage pour tours éoliennes et poutres en H ainsi que du matériel de soudage de tubes : les ensembles mécano-soudés de structures métalliques et d’appareils sous pression constituent donc notre domaine naturel, et non une extension forcée de nos capacités. Pour un acheteur industriel faisant souder un châssis de structures métalliques de 5 tonnes, c’est ce qui distingue un assemblage qualifié à 100 % selon le code d’une soudure qui paraît simplement terminée.
Procédés de soudage mis en œuvre
- MIG (GMAW) La propreté du procédé et le taux de dépôt élevé du procédé MIG en font un excellent choix pour les soudures de production sur l’acier et l’aluminium.
- TIG (GTAW) : soudures de précision sur l’acier inoxydable, l’aluminium et les matériaux minces lorsque l’aspect et l’intégrité sont tous deux essentiels.
- Électrode enrobée (SMAW) et fil fourré (FCAW) : assemblages lourds de structures métalliques et travaux sur fortes épaisseurs.
- Soudage robotisé et automatisé : cordons reproductibles pour les productions en série, grâce à l’automatisation que nous intégrons à nos propres machines.
Conception et contrôle de l’assemblage, pas seulement du cordon
La conformité d’un ensemble mécano-soudé se décide au niveau de l’assemblage ; nous le concevons donc avant d’amorcer l’arc. Les soudures sur chanfrein, d’angle, en bouchon et en entaille répondent chacune à des règles différentes de charge et de contrôle selon le code.
Le contrôle visuel détecte les défauts évidents ; le code exige souvent davantage. Lorsque AWS D1.1 ou ASME IX l’impose, nous ajoutons des contrôles non destructifs — ressuage, ultrasons ou radiographie — réalisés par du personnel certifié et consignés.
Cet aspect est particulièrement important pour les travaux lourds de structures métalliques que les plateformes de prototypage refusent tout simplement : acier de forte épaisseur, grands châssis et assemblages sous pression, pour lesquels une seule soudure non qualifiée constitue un problème de sécurité, et non un défaut esthétique.
Aubrik prend en charge ces travaux, car ses propres lignes de production soudent des structures mesurées en tonnes et non en grammes, selon un savoir-faire perfectionné pendant 20+ ans de fabrication de matériel de soudage. Pour un acheteur industriel qui fabrique un châssis de structures métalliques de 2 tonnes, le compromis est réel : un devis bas ne signifie rien si la soudure ne peut pas être qualifiée ; Aubrik documente et certifie donc chaque assemblage conformément au code.
Notes sur les normes et la soudabilité
Les assemblages de structures métalliques suivent AWS D1.1:2025, qui couvre les matériaux d’une épaisseur de 1/8 (3 mm) jusqu’à une limite d’élasticité de 100 ksi, avec des modes opératoires de soudage préqualifiés et des contrôles non destructifs réalisés par du personnel certifié ASNT.
Les soudures retenant la pression sont qualifiées selon la section IX de l’ASME. La soudabilité, la conception de l’assemblage et le gaz de protection sont adaptés à chaque alliage : l’acier au carbone, l’acier inoxydable et l’aluminium réagissent chacun différemment à la chaleur.
Comme les parties usinées et soudées d’un assemblage relèvent du même système de contrôle, une semelle fraisée et sa soudure certifiée sont livrées sous la forme d’une seule unité finie et traçable.
« Nous fabriquons les lignes de soudage achetées par d’autres usines ; lorsqu’un ensemble mécano-soudé d’un client ne s’adapte pas au gabarit, nous ne faisons pas de suppositions : nous reconcevons l’outillage exactement comme nous le ferions pour nos propres équipements de production. » — Équipe d’ingénierie Aubrik, équipements de soudage et de coupage CNC, depuis 1999
[ VOIR LES SPÉCIFICATIONS ]
Analyse concurrentielle
Usine en direct ou plateformes d’usinage en ligne — Comparaison des coûts et des capacités
Une comparaison honnête ne porte pas sur le prix unitaire, mais sur le coût total rendu et sur ce que le fournisseur peut réellement fabriquer. Le problème pour les acheteurs est que les plateformes rivalisent sur le premier chiffre et restent silencieuses sur le reste.
Ci-dessous, chaque cellule présente des chiffres, et non une réponse Oui/Non. La colonne de la plateforme reflète les pratiques publiées des places de marché ; celle d’Aubrik reflète la méthode de chiffrage d’une usine en direct.
15–30%
Majoration habituelle d’une plateforme en ligne par rapport au prix réel de l’atelier. Pour une commande documentée de 50 unités, le coût total en direct de l’usine était inférieur de 17,2 %.
Source : analyses tarifaires du secteur (baoshengindustry.com ; wisconsinmetaltech.com), 2025–2026. Les chiffres varient selon la pièce, le volume et l’acheminement.
| Critère | Plateforme en ligne / intermédiaire | Aubrik (direct usine) |
|---|---|---|
| Majoration par rapport au prix de l’atelier | +15–30 % de marge de plateforme | 0 % — vous consultez directement l’usine |
| Pièce en aluminium, 50 unités | ~$1,365 | ~$1,130 (−17.2%) |
| Coût rendu | Souvent FOB ; transport et droits ajoutés ultérieurement | Détaillé : pièce + transport + droits de 5–25 % indiqués |
| Service de soudage métallique | Usinage uniquement | MIG/TIG + AWS D1.1 / ASME IX |
| Dimensions de l’ensemble mécano-soudé / de la pièce | Enveloppe d’environ 22–80″ | Ensembles mécano-soudés de 1 lb à environ 15 t |
| Volume le plus adapté | 1–10 prototypes | 10–10 000+ pièces de production |
| Votre interlocuteur | Portail client, ateliers variables | Les mêmes ingénieurs à chaque commande |
Pour un prototype unique, une plateforme intégrée peut l’emporter en rapidité. Pour une production répétitive, de grands ensembles mécano-soudés ou tout projet nécessitant à la fois usinage et soudage, le calcul devient favorable à l’approvisionnement direct auprès de l’usine.
Demander une comparaison personnalisée pour votre pièce →
Assurance qualité
Matériaux, tolérances, états de surface et normes qualité
La première inquiétude liée à l’approvisionnement à l’étranger ne concerne pas le coût, mais l’acceptation effective de la pièce. Des clients ont déjà subi les conséquences d’une substitution de matériau, d’un ébavurage omis ou de finitions réalisées dans un atelier que personne ne supervisait.
Faible traçabilité : si une usine ne peut pas prouver qu’une pièce a été contrôlée, l’acheteur assume le risque. Notre solution : des documents de contrôle tangibles.
Comment nous maintenons le niveau de qualité
Les tolérances sont vérifiées selon ISO 2768 ou selon vos exigences plus strictes avant l’expédition. Les soudures sont contrôlées selon les critères d’acceptation d’AWS D1.1, les contrôles non destructifs étant réalisés par des personnes agréées ASNT lorsque le code l’exige.
Échantillonnage conforme aux pratiques courantes (ISO 2859), afin que tous les lots soient soumis à un contrôle qualité et non simplement acceptés.
-
Documentation
Rapport FAI et rapport MMT disponibles sur demande. Nos clients achètent des cotes démontrées, et pas seulement annoncées.
-
Certificats matière
Les certificats matière des pièces (certificats d’usine) relient chaque pièce à l’alliage spécifié sur le plan : aucune substitution en catimini n’est autorisée !
-
Finition conforme au plan
Finition brute d’usinage, microbillée, anodisée ou revêtue (identifiée par sa mesure RA).
ISO 9001
Système de management de la qualité
CE
Conformité européenne
AWS D1.1
Code de soudage des structures métalliques
ASME IX
Soudures d’appareils sous pression
MMT / FAI
Rapports dimensionnels
La réalité du contrôle qualité est simple : tout repose sur la documentation, et non sur des adjectifs. Chaque expédition Aubrik est certifiée, car c’est ce qu’un acheteur de l’UE ou des États-Unis contrôle réellement : une pièce tenue à 0,2 mm signifie peu sans le relevé MMT qui le prouve. C’est la raison structurelle pour laquelle une expédition Aubrik est toujours accompagnée de rapports plutôt que de simples assurances.
Gestion du cycle de vie
Du prototype à la série de production — Un fournisseur unique, sans nouveau sourcing
Un coût caché du modèle des plateformes apparaît lorsqu’un prototype devient un produit. Le devis instantané, pratique pour une pièce, conserve rarement les mêmes conditions économiques lors du passage à une série de production, et la conception fait souvent l’objet d’un nouveau sourcing complet.
Un nouveau sourcing impose de qualifier un nouvel atelier, de valider à nouveau les premiers articles et de réassumer un risque que vous aviez déjà payé pour éliminer. La cause est structurelle : un service d’usinage CNC en ligne optimise les devis unitaires rapides, et non la relation nécessaire à un programme de production.
Comment nous assurons la continuité
Nous chiffrons les prototypes et les pièces de production dans une même continuité. L’ingénieur qui valide votre premier article conserve la responsabilité de la série de production ; les outils, les outillages et les plans de contrôle sont donc reconduits au lieu de repartir de zéro.
99%
La tarification par volume récompense l’engagement À environ 100 pièces, le coût de réglage par pièce diminue d’environ 99 %.
Cette continuité constitue précisément l’avantage discret d’une usine par rapport à une place de marché. Du premier échange à la millième pièce, le système qualité et les équipes restent les mêmes.
Aubrik conserve le programme parce que l’ingénieur qui l’a chiffré continue de le suivre : pour un acheteur industriel passant de 10 à 5 000 pièces, c’est la raison structurelle pour laquelle le risque lié à un nouveau sourcing tombe à zéro. Le compromis est clair : vous vous engagez sur le volume et Aubrik engage ses 20+ ans de maîtrise des procédés.
Applications sectorielles
Secteurs desservis et résultats des projets
Nous usinons des pièces et des ensembles mécano-soudés destinés à fonctionner dans des conditions de service où une défaillance serait dangereuse et coûteuse. C’est dans de telles situations que la valeur d’un contrôle transparent apparaît.
Nos ensembles mécano-soudés et nos pièces sont destinés aux installations pétrolières, aux appareils sous pression ainsi qu’aux équipements énergétiques et chimiques. Ils servent également les secteurs de la construction et des machines lourdes, la construction navale et d’autres industries, tous bien connus grâce à nos propres équipements de coupage et de soudage.
| Secteur | Pièces / ensembles mécano-soudés types | Critère essentiel |
|---|---|---|
| Appareils sous pression | Semelles, tubulures, ensembles mécano-soudés conformes au code ASME | Conformité au code, rapports de contrôles non destructifs |
| Pétrole et chimie | Pièces usinées en acier inoxydable, soudures de tuyauteries | Résistance à la corrosion, traçabilité |
| Construction navale | Ensembles mécano-soudés en acier de structures métalliques, équerres | AWS D1.1, soudage de fortes sections |
| Énergie et machines lourdes | Arbres, carters, châssis | Tolérances serrées, résistance à la fatigue |
Nous exportons vers l’Espagne, l’Allemagne, la Russie, l’Inde, le Brésil, la France, l’Italie et le Vietnam ; nos documents d’expédition et nos emballages tiennent donc compte des exigences internationales, et pas uniquement de celles de notre propre marché.
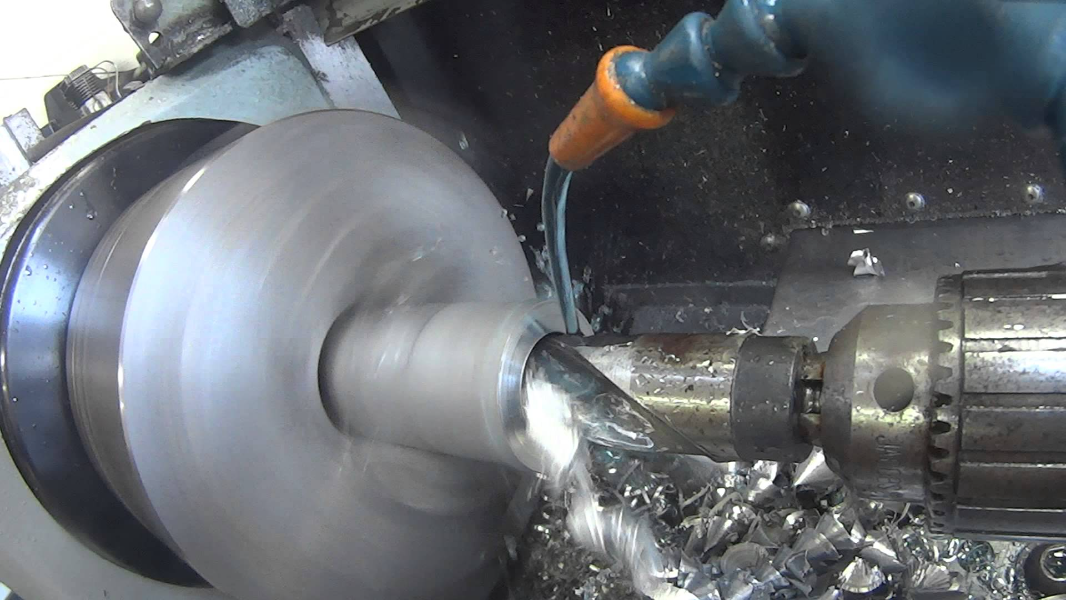
Scénario représentatif
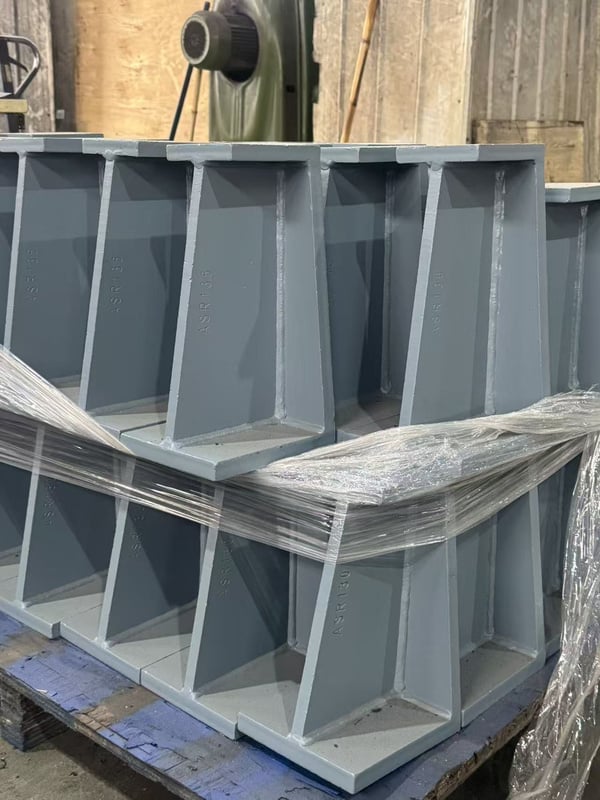
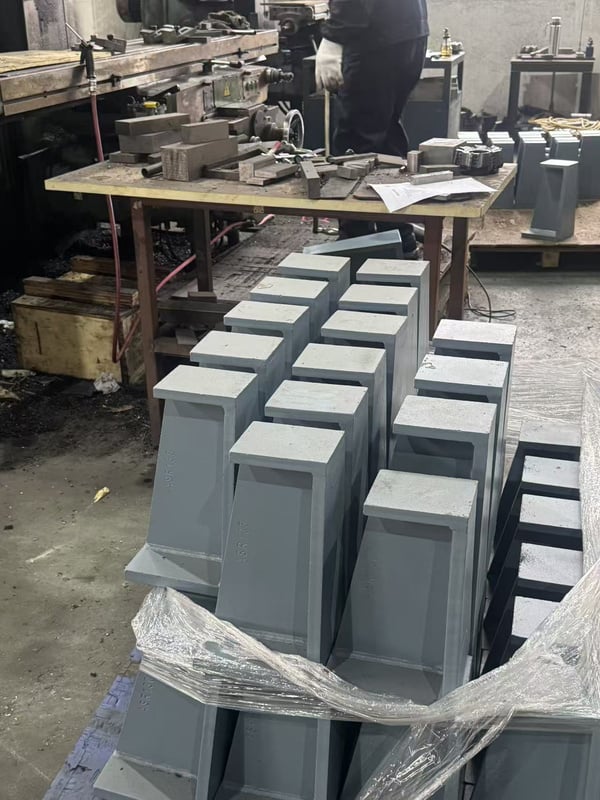
Prenons le cas d’un acheteur du secteur naval ayant besoin d’un lot d’équerres en acier inoxydable, chacune dotée d’une face de montage fraisée et d’une soudure de structures métalliques sur une membrure en acier. Une plateforme usinerait l’équerre et confierait la soudure à un second fournisseur.
Dans notre modèle, l’équerre est usinée, soudée selon AWS D1.1, contrôlée et expédiée sous la forme d’une seule unité traçable — le rapport MMT et les relevés de soudage figurant dans le même dossier. Un bon de commande, un système qualité et un fournisseur responsable.
Aubrik peut le faire parce que l’usine qui fabrique les lignes de soudage les exploite également. Pour un acheteur industriel du secteur naval ou des appareils sous pression qui manipule des assemblages de 5+ tonnes, ce modèle à fournisseur unique est la raison structurelle de la disparition des rebuts et des renvois de responsabilité.
Avant de vous engager auprès d’un fournisseur étranger
Demandez une présentation du site ou une visite virtuelle, un rapport FAI ou MMT portant sur un échantillon ainsi que des références nominatives. Une usine capable de présenter ses procédés et ses relevés de contrôle appartient à une tout autre catégorie que celle qui se contente d’envoyer un devis bas.
Obtenir un devis adapté à votre volume et à votre secteur →
PROCESSUS DE COMMANDE ET FACTEURS DE COÛT
Comment commander — Facteurs déterminant le devis, le délai de livraison, la quantité minimale et les prestations OEM/sur mesure
Les équipes achats détestent les tarifs opaques, car un prix FOB dissimulé peut augmenter de 20 % à 30 % après l’ajout du transport et des droits de douane. Voici donc précisément les facteurs qui déterminent le prix, plutôt qu’un devis opaque.
Ventilation des 5 facteurs de coût de l’usinage
Chaque devis d’usinage CNC dépend de cinq paramètres. Les connaître vous permet de concevoir votre pièce en maîtrisant les coûts, au lieu d’avoir une mauvaise surprise à la réception des pièces.
01
01 /
Matériau et usinabilité
L’aluminium 6061 s’usine rapidement et à moindre coût ; l’acier inoxydable et le titane s’usinent plus lentement et coûtent plus cher par pièce
02
02 /
Complexité de la géométrie
Les poches profondes, les parois minces et les caractéristiques sur plusieurs faces augmentent le temps d’usinage
03
03 /
Tolérances et finition
Le resserrement de la tolérance de ±0,1 mm à ±0,005 mm nécessite des passes et des contrôles supplémentaires
04
04 /
Volume
À partir d’environ ~100 pièces, le coût de préparation par pièce diminue d’environ 99 %
05
05 /
Finition et soudage
L’anodisation, le placage, l’ébavurage et les soudures certifiées constituent de véritables postes de coût, chiffrés en toute transparence
[DATA-OP] ACTIF
Délai de livraison, quantité minimale de commande et OEM
Les pièces de production sont fabriquées selon un planning établi, et non dans l’urgence propre aux prototypes — nous annonçons une date réaliste et la respectons, au lieu de promettre un délai que nous ne tiendrons pas. La quantité minimale de commande est flexible, du lot pilote à la production récurrente. Chaque pièce est expédiée avec une garantie de 1 an, et nous proposons des services complets d’usinage OEM et sur mesure selon votre plan.
Pour obtenir le prix et le délai de livraison exacts de votre pièce, envoyez-nous votre plan pour obtenir un devis.
Demander un devis →
ACCÉDER AUX RESSOURCES [▼]
DÉTAILS DES PROCÉDÉS ASSOCIÉS
De nombreux acheteurs consultent cette page avec nos pages complémentaires consacrées à l’usinage CNC sur mesure et aux services de soudage des métaux afin d’obtenir des informations détaillées sur les procédés. Si votre projet comprend des assemblages mécano-soudés en rotation, consultez nos systèmes de positionneurs de soudage et découvrez comment nos lignes de fabrication de poutres en H prennent en charge les ouvrages de structures métalliques de grandes dimensions.
OUTILS D’INGÉNIERIE
Outils d’évaluation technique et de calcul
01 //
Pouvez-vous réaliser à la fois l’usinage de précision et le soudage d’un même assemblage ?
Oui — c’est tout l’intérêt de notre approche fondée sur une usine unique. Une pièce peut être fraisée ou tournée, puis soudée conformément à AWS D1.1 ou ASME Section IX et contrôlée en interne dans le cadre d’un système qualité unique. De nombreux ateliers d’usinage sous-traitent les composants soudés, mais comme ils ne fabriquent pas eux-mêmes les assemblages mécano-soudés, leur système qualité et leur maîtrise des procédés manquent de cohérence — c’est précisément cette lacune qu’Aubrik a été créée pour combler.
02 //
Quelles tolérances pouvez-vous garantir ?
La norme ISO 2768-m régit nos travaux standards, avec une tolérance habituelle de 0.005″ (0,127 mm) pour les métaux. Les exigences plus strictes indiquées sur votre plan sont respectées et vérifiées à l’aide de notre équipement de contrôle tridimensionnel CMM.
03 //
Quels matériaux usinez-vous ?
Acier inoxydable (304, 316), aluminium (6061, 7075), titane, aciers au carbone et alliés, laiton et cuivre, ainsi que des plastiques techniques tels que le PEEK, le POM, le PTFE, le PC et l’ABS.
04 //
Le coût total rendu sera-t-il réellement inférieur à celui d’une plateforme en ligne ?
Généralement, oui — l’achat direct auprès de l’usine pour des volumes de production élimine la marge de 15-30 % appliquée par les places de marché et, comme nous définissons dès le départ les frais de transport et les droits de douane, vous connaissez le coût rendu exact. Pour un prototype unique, un atelier d’usinage local peut néanmoins rester plus rapide.
05 //
Comment puis-je vérifier la qualité avant de m’engager ?
Demandez les certificats matière, des références, un rapport de contrôle du premier article (FAI) ou un rapport de mesure CMM sur votre échantillon, ainsi qu’une visite de l’usine si vous le souhaitez. Nous fournissons ces trois éléments.
06 //
Quels sont votre quantité minimale de commande et votre délai de livraison ?
Plage de quantités minimales de commande : des séries pilotes aux contrats d’approvisionnement à long terme. Le délai de réalisation est chiffré pour chaque pièce selon un plan de production – appelez-nous avec votre plan pour obtenir une date.
07 //
Prenez-vous en charge les assemblages mécano-soudés de grandes dimensions ou de forte masse ?
Oui. Nos procédés standards permettent d’usiner et de souder des pièces allant d’environ 1 livre à près de 15 tonnes, notamment des assemblages mécano-soudés de structures métalliques et d’appareils à pression que la plupart des fabricants de prototypes ne peuvent pas prendre en charge.
08 //
Proposez-vous des fabrications OEM et sur mesure ?
Oui, nous pouvons fabriquer une pièce complète conformément à vos spécifications et à votre plan ; chaque pièce fabriquée bénéficie d’une garantie de 1 an.
Tendance actuelle



