Entrez en contact avec Aubrik Company

Capacités des procédés
Équipements de production de chaudières — lignes complètes de fabrication de chaudières par Aubrik
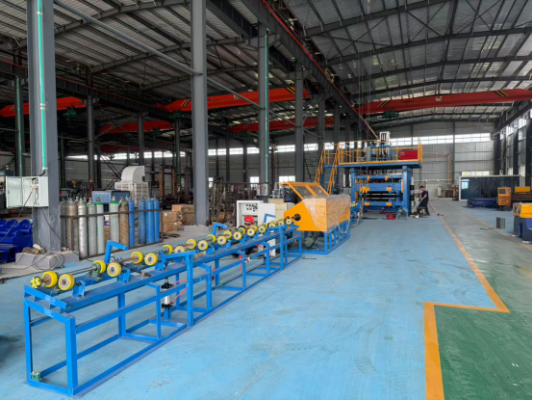
Les équipements de production de chaudières constituent la chaîne de machines qui transforme vos tôles et tubes en parties sous pression de chaudière conformes aux codes. Nous fabriquons l’ensemble : machines de soudage à l’arc submergé (SAW) à double fil pour panneaux membranés, machines de soudage orbital tube-tube et tube-plaque tubulaire, rouleuses de tôles, cintreuses de panneaux et machines de découpe CNC.
Une ligne de production provenant d’une seule usine, au lieu de six machines fournies par six vendeurs. L’ensemble est certifié CE et ISO 9001. Garantie d’un an et assistance technique 24/7.
Demander un devis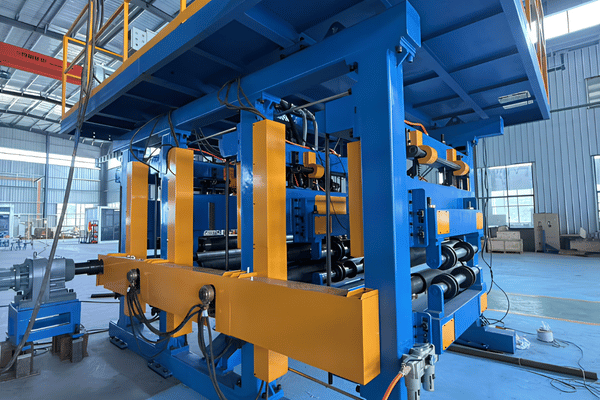
—— DÉFI DU SECTEUR
Pourquoi le soudage manuel constitue-t-il le goulot d’étranglement de la fabrication des chaudières et appareils à pression ?
La fabrication de chaudières lourdes dépend de soudeurs difficiles à recruter. L’American Welding Society prévoit une demande de 330 000 nouveaux soudeurs d’ici 2028 ; l’âge médian est de 55 ans ; 32 % seront partis à la retraite d’ici fin 2025.
Les ateliers de fabrication de chaudières en ont davantage besoin, car les parois membranées et les tubes de chaudière comptent parmi les travaux les plus complexes. Lors d’une heure de soudage manuel, le temps d’arc ne représente généralement que 20-30 %, le reste étant consacré à l’accostage, au repositionnement et au nettoyage du cordon de soudure.
Le coût réel du soudage manuel
La main-d’œuvre et les frais généraux représentent environ 85 % du coût total du soudage. Lorsque les soudeurs se raréfient, les heures supplémentaires continuent d’augmenter, tout comme les défauts de soudure liés à la fatigue.
Accostage d’un appareil à pression : 3 – 6 heures avec 3-4 personnes par assemblage, contre ~ 30 minutes avec 1 opérateur par poste sur un équipement automatisé.
Taux courant de défauts en soudage manuel : 5 – 10 % (jusqu’à 30 %+ de porosité sur certains tubes de chaudière).
Les centrales électriques planifient souvent des arrêts trop courts pour permettre des réparations manuelles.
Quelle que soit l’échelle — chaudières monoblocs de 10 t/h pour les fabricants régionaux ou parois à tubes d’eau de centrales de 130 t/h à 540 °C — les limites d’un fournisseur unique créent un goulot d’étranglement pour toute la production. Nos lignes couvrent aussi bien l’entrée de gamme que les applications de centrales.
Témoignage d’un fabricant et solution
Comme l’a indiqué un fabricant de chaudières, « notre productivité et notre qualité de soudage n’étaient pas suffisamment élevées » avec sa précédente ligne MIG. Les équipements de production de chaudières Aubrik suppriment cette limite : le soudage SAW automatisé et le soudage orbital font passer le temps d’arc de 20–30 % à 80–85 %, de sorte que votre production ne dépend plus du nombre de soudeurs expérimentés que vous parvenez à recruter.
Vous dimensionnez une ligne en fonction de votre production de chaudières ?
Demander une estimation détaillée du débit de production →
// CAPACITÉS DU SYSTÈME
À l’intérieur de la ligne d’équipements de production de chaudières Aubrik — de la tôle à l’épreuve de pression
Chaque tube ou tôle de nuance chaudière nécessite un type de machine et un mode opératoire de soudage spécifiques. Nous appelons Aubrik Boiler-Shop Equipment Stack les sept postes associés des équipements de fabrication de chaudières, entre lesquels les pièces circulent successivement sans passer par l’équipement d’un fournisseur intermédiaire.
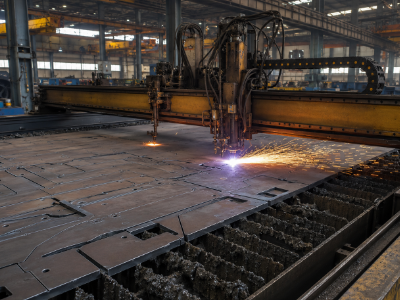
1 Découpe CNC
La découpe plasma et l’oxycoupage CNC façonnent les tôles selon le plan, avec un taux d’utilisation proche de 100 %. Le plasma coupe 5–10× plus vite que la flamme ; l’oxycoupage permet toujours de traiter de l’acier au carbone de 200–300 mm avec une arête droite et nette.
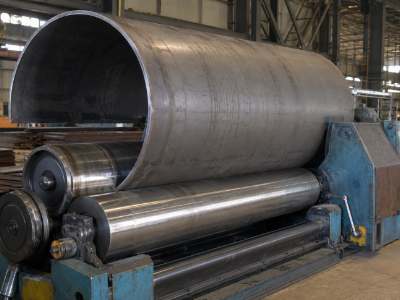
2 Roulage et formage
Le roulage CNC des tôles sur trois rouleaux forme les viroles et les revêtements de foyer sous commande par micro-ordinateur afin d’obtenir une circularité précise, avec fraisage des bords pour la préparation au soudage.
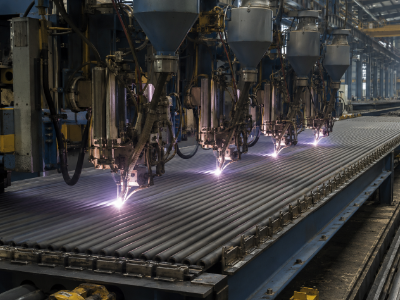
3 Soudage de panneaux membranés
Le procédé SAW à double fil, avec 4–6 torches, assemble les ailettes aux tubes pour former des panneaux de parois à tubes d’eau. C’est le cœur productif de la ligne — il est présenté en détail ci-dessous.
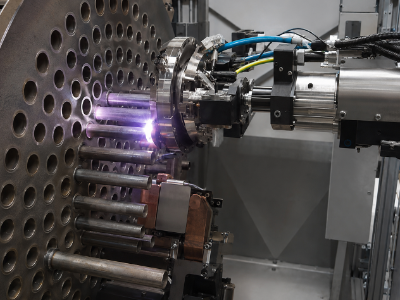
4 Soudage de tubes et de plaques tubulaires
Les machines fermées de soudage tube-tube et tube-plaque tubulaire assemblent les tubes d’eau, de vapeur et de surchauffeur par soudage TIG orbital et par résistance.
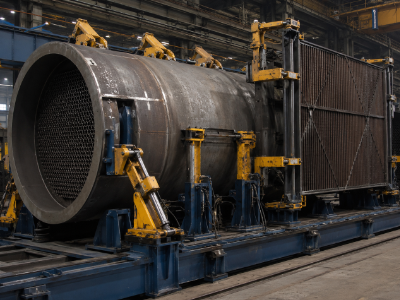
5 Assemblage
Un système de bridage hydraulique de 21 MPa maintient en position les ballons, les panneaux membranés et les faisceaux tubulaires afin de préserver la précision dimensionnelle de l’ensemble soudé.
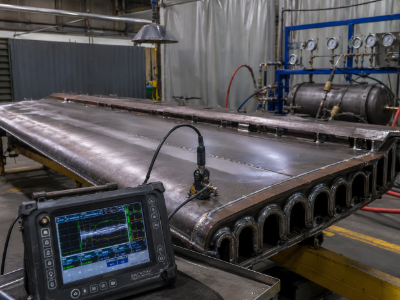
6 Contrôle
La détection radiographique et ultrasonore des défauts, complétée par les essais de pression et d’étanchéité, permet de repérer les défauts avant qu’un panneau n’atteigne l’épreuve hydraulique.
L’achat de l’ensemble complet des machines auprès d’un seul fournisseur confie la responsabilité du résultat à un interlocuteur unique. Au lieu d’appeler plusieurs fournisseurs en cas d’échec d’un contrôle, vous contactez une seule équipe d’ingénierie.
Approche modulaire : vous n’avez pas à acheter immédiatement l’ensemble de vos équipements de production de chaudières. La plupart des entreprises commencent par la machine de soudage de panneaux membranés et celle de tubes de chaudière, puis peuvent acquérir d’autres postes ; nous veillons à ce que le premier s’intègre parfaitement aux suivants.
Correspondance entre parties sous pression de chaudière, équipements et procédés
| Partie sous pression | Équipement Aubrik | Procédé de soudage |
|---|---|---|
| Corps de chaudière / ballon de vapeur | Découpe CNC + roulage à 3 rouleaux + machine de soudage longitudinal | SAW à double fil |
| Fonds bombés | Emboutissage + fraisage des bords | SAW / GTAW |
| Revêtement de foyer | Roulage CNC de tôles (commande par micro-ordinateur) | SAW à double fil |
| Panneau membrané de paroi à tubes d’eau | Machine de soudage de panneaux membranés (4–6 torches) | SAW à double fil |
| Tubes d’eau / tubes ascendants | Machine de soudage tube-tube | TIG orbital |
| Tubes de surchauffeur / resurchauffeur | Soudage tube-tube + cintrage de tubes | TIG orbital / résistance |
| Économiseur / tubes à ailettes | Soudage de tubes à ailettes | HF / SAW |
| Tube-plaque tubulaire (collecteurs, échangeurs) | Machine de soudage de plaques tubulaires | TIG orbital |
| Collecteurs / piquages | Découpe CNC + machine de soudage longitudinal | SAW + GTAW |
| Soudures de l’assemblage général | Bridage à 21 MPa + robot de soudage | SAW |
| Contrôle final | Détection des défauts par RT / UT + épreuve de pression | CND |
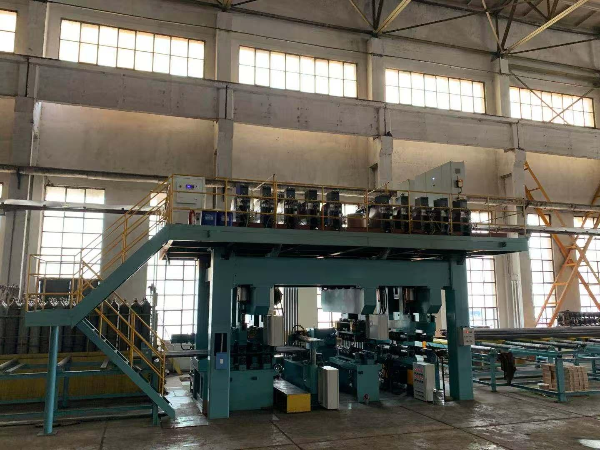
« L’essentiel est que notre suivi automatique du joint fonctionne à 0,5 mm, et non à 1 mm ni à 1,5 mm », explique-t-il. « Sur un panneau de paroi à tubes d’eau de 12 mètres, si la machine dévie de 1 mm dans un sens puis dans l’autre, l’écart s’amplifie sur la largeur du panneau. » Avec une telle différence, le défaut d’écartement des ailettes n’apparaît qu’au moment de la coûteuse épreuve hydraulique.
— Équipe d’ingénierie d’application Aubrik
// CARACTÉRISTIQUES DU SYSTÈME
Machine de soudage de panneaux membranés — procédé SAW à double fil offrant un taux de dépôt environ 5:1 supérieur à celui du MIG
Le débit de production d’une ligne de chaudières dépend essentiellement de la fabrication des parois membranées à tubes d’eau. La machine Aubrik de soudage de panneaux membranés utilise quatre torches Lincoln PowerWave AC/DC SAW à double fil, chacune atteignant un taux de dépôt de 28 kg/h ou plus, et une machine standard de 1 600 mm réalise largement plus de 1 000 mètres de soudure par poste de huit heures.
Cette multiplication par 6 à 8 du taux de dépôt par rapport au procédé MIG/MAG sous gaz de protection (3,6-5,4 kg/h par torche) présente des avantages évidents : une seule torche SAW équivaut à cinq torches MIG ; le bain SAW est protégé par une couche de flux réutilisable qui s’écoule depuis la trémie avant d’y retourner.
Configurations standard et sur mesure des machines de soudage de panneaux membranés
| Configuration | Largeur utile | Torches | Épaisseur du panneau | Diamètre du tube | Puissance | Application recommandée |
|---|---|---|---|---|---|---|
| SAW standard à 4 torches | 1600 mm | 4 | 3–12 mm | 22–89 mm | 4×650 A | La plupart des ateliers de chaudières et de centrales |
| SAW sur mesure à 6 torches | 2500 mm | 6 | 3–16 mm | 22–108 mm | 6×650 A | Grandes parois à tubes d’eau de centrales |
| SAW + MAG hybride | 1600–2500 mm | 4 SAW + 2 MAG | 3–16 mm | 22–108 mm | 4×650 + 2×500 A | Travaux mixtes sur faibles et fortes épaisseurs |
Chaque configuration comprend deux guides linéaires Hiwin C3 assurant un positionnement à ±0,2 mm/m, un bâti Q690 détensionné et une IHM Siemens Simatic préchargée avec plus de 50 profils de soudage. La machine standard de 1600 mm atteint une production quotidienne de 800–1200 m², tandis que le système de récupération du flux de 260 litres réduit les pertes de matériau de 15–20 %. Un fabricant régional soudant des panneaux de chaudières monoblocs de 10 t/h et un acheteur industriel produisant des parois à tubes d’eau de centrales de 130 t/h à 540 °C utilisent la même plateforme Aubrik, car le nombre de torches et la largeur s’adaptent au travail.
Lorsque le procédé SAW n’est pas adapté — et ce que nous utilisons à la place
Le soudage à l’arc submergé n’est pas une solution universelle, et tout fournisseur d’équipements honnête vous le dira. Le procédé SAW exige une position à plat ou horizontale et une soudure suffisamment longue pour justifier le nettoyage entre passes ; il est également peu adapté aux tubes de moins de 200 mm de diamètre environ.
C’est précisément pourquoi la ligne associe le procédé SAW pour les panneaux au soudage TIG orbital et par résistance pour les tubes. Imposer un seul procédé partout risque de produire des assemblages lents et sujets aux défauts — cette logique consistant à choisir le procédé adapté à chaque assemblage explique pourquoi l’ASME Section IX qualifie les procédés SAW, GTAW, GMAW et SMAW au lieu d’en imposer un seul.
L’inversion des coûts de soudage
Une méthode plus rapide et de meilleure qualité peut normalement nécessiter un investissement en outillage ; ce n’est toutefois pas le cas du procédé SAW à double fil. Son outillage consommable coûte $500, contre près de $20 000 pour l’équivalent MIG/MAG ; le soudage SA des panneaux membranés coûte donc également moins cher par outil.
En outre, le soudage SA offre une profondeur de dépôt supérieure à celle du MIG, comprise entre 3-5mm contre 1-1,5mm par passe pour le MIG ; pour les sections de chaudière, la réduction du nombre de passes, des déformations et des coûts de soudage mérite certainement d’être prise en considération.
Vous comparez le procédé SAW à votre ligne MIG actuelle ?
Demander une fiche technique détaillée →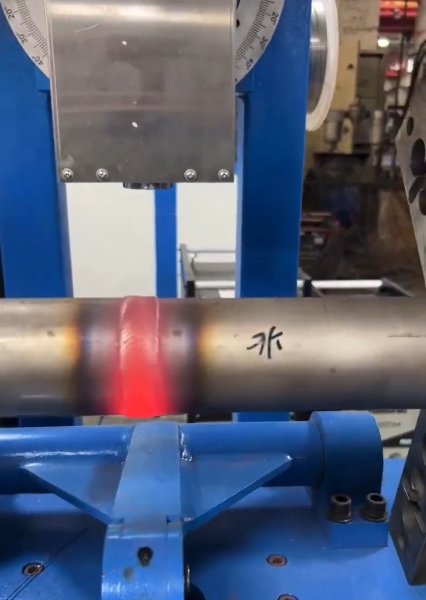
Soudage de tubes et de plaques tubulaires — procédés TIG orbital et par résistance pour des assemblages de chaudière étanches
Les tubes de chaudière subissent des contraintes extrêmes : la capacité d’un assemblage tube-plaque tubulaire à tenir pendant des décennies, ou à fuir après seulement quelques années, se joue dès l’opération d’assemblage initiale. Certains modes de défaillance des assemblages de plaques tubulaires sont d’une brutalité immédiate : quatre ans après sa mise en service, les soudures tube-plaque tubulaire d’une chaudière de récupération ont commencé à fuir sous l’effet d’une fissuration par corrosion sous contrainte caustique, tandis qu’un échangeur thermique a éclaté en moins d’un an à cause d’un manque de pénétration (LOP) dû à un mauvais positionnement de l’électrode TIG.
La machine fermée de soudage tube-tube Aubrik traite ces deux modes de défaillance grâce à une protection d’argon à quatre canaux, un refroidissement par circulation d’eau et un système de commande numérique intégrant une base de données de soudage experte. La commande intelligente de la tension d’arc (AVC) maintient la hauteur de la torche, même sur des tubes légèrement ovalisés ou désalignés.
Gamme de modèles pour le soudage tube-tube
| Modèle | Diamètre du tube | Épaisseur de paroi | Courant maximal | Vitesse | Procédé | Matériaux |
|---|---|---|---|---|---|---|
| TTW-65 | ⌀15–65 mm | 1–8 mm | 315 A | 0,3–6 tr/min | TIG orbital | Acier au carbone, acier inoxydable |
| TTW-80 | ⌀17–80 mm | 1–10 mm | 315 A | 0,3–6 tr/min | TIG / résistance | + acier allié |
| TTW-125 | ⌀35–125 mm | 3–15 mm | 350 A | 0,5–5 tr/min | TIG / résistance | + titane |
| TTW-165 | ⌀45–170 mm | 5–20 mm | 350 A | 0,5–4 tr/min | TIG orbital | Acier inoxydable, alliage, Ti |
Chaque tête, d’une masse de 4,5–14,5 kg, est portable et peut donc atteindre les faisceaux tubulaires difficiles d’accès ; le TIG à fil chaud augmente le taux de dépôt d’environ 40 % par rapport au fil froid, sans compromettre la qualité des soudures. Par rapport au soudage manuel des tubes, le système fermé accroît l’efficacité de plus de 300 %, réduit la main-d’œuvre d’au moins 30 % et atteint un taux de qualification proche de 100 % sans consommer d’électrodes. Un acheteur industriel fabriquant des échangeurs thermiques et un atelier régional de centrale électrique soudent tous deux des tubes de surchauffeur à 540 °C et des collecteurs dépassant 100 t/h, car les assemblages de tubes de chaudière cèdent sous l’effet des cycles thermiques lorsque la pénétration varie.
Le soudage orbital n’est pas « prêt à l’emploi » — il doit être planifié
Les solutions de soudage orbital les plus performantes reposent sur des matériaux entrants homogènes : des tubes centrés et propres, ainsi qu’un outillage de centrage spécialement conçu pour chaque application. Aubrik fournit la conception des outillages et la base de données de paramètres nécessaires pour souder sans avoir à les développer en interne, mais la rigueur de votre préparation des tubes reste essentielle ! Ces assemblages sont conçus pour permettre une fabrication conforme aux codes ASME Section VIII et EN 12952.
// ANALYSE DE L’INVESTISSEMENT
Équipements de chaudière Aubrik comparés au soudage manuel et aux lignes importées haut de gamme
Lorsque des acheteurs me consultent pour automatiser la production de tubes de chaudière, je constate qu’ils n’envisagent que trois approches : poursuivre leurs méthodes actuelles et continuer à travailler manuellement, acheter une ligne européenne haut de gamme ou acquérir directement auprès d’une usine chinoise. Selon moi, une discussion honnête avec les acheteurs potentiels doit s’appuyer sur des données objectives plutôt que sur des slogans commerciaux. Voici les informations qui doivent guider votre décision.
Le compromis réel est simple : une ligne Aubrik vendue directement par l’usine vous oblige à vérifier au préalable la documentation et les références ; en contrepartie, elle coûte nettement moins cher qu’une ligne européenne comparable. Nous ne prétendons pas que l’écart est nul — nous vous montrerons précisément sur quels points Aubrik atteint le niveau haut de gamme et d’où proviennent les économies.
| Critère | Soudage manuel | Ligne automatisée Aubrik | Ligne importée haut de gamme (niveau PEMA) |
|---|---|---|---|
| Taux de dépôt (panneaux membranés) | 3–5 kg/h (SMAW) | ≥28 kg/h par torche | SAW à double fil comparable |
| Temps d’arc | 20–30% | 80–85% | 80–85% |
| Suivi automatique du joint | Aucun | ±0,5 mm | Comparable |
| Production de panneaux membranés | ~200 m²/jour équiv. | 800–1200 m²/jour | Comparable / nombre de torches supérieur |
| Système qualité | Selon l’atelier | ISO 9001 / ISO 3834 / CE | CE / ISO (UE) |
| Délai de livraison | — | Vente directe d’usine, configurable | File de production plus longue dans l’UE |
| Positionnement tarifaire | Faibles dépenses d’investissement, forte main-d’œuvre | Vente directe d’usine | Haut de gamme |
Le sujet qui fâche
Abordons maintenant le sujet qui fâche : « Les équipements chinois sont moins chers, mais risqués. » Cette réputation n’est pas sans fondement : le marché regorge de récits de machines à souder livrées hors service, de caractéristiques vagues et d’une absence d’assistance usine ; un acheteur évoque même « le cauchemar que représente le renvoi en Chine d’une machine à souder hors service ».
Aubrik fournit des preuves, pas des promesses. Nos machines bénéficient de la certification ISO 9001 et du marquage CE, et utilisent des systèmes de commande Siemens authentiques ainsi que des sources de courant de soudage Lincoln PowerWave. Nous maintenons un taux de défauts inférieur à 0,5 % sur les soudures de tubes et livrons des clients dans plus de 21 pays depuis 1999.
Si l’écart de performances entre les fabricants internationaux de qualité s’est largement résorbé au cours de la dernière décennie, la qualité varie encore d’un fournisseur à l’autre, principalement selon la clarté de leurs spécifications et l’accessibilité de leur assistance usine — deux sujets auxquels sont consacrées les sections suivantes.
Vous souhaitez une comparaison directe pour les dimensions de vos panneaux ?
Demander la comparaison des coûts SAW et MIG/MAG →
Données de terrain éprouvées
Résultats éprouvés dans les centrales électriques et les usines pétrochimiques, agroalimentaires et pharmaceutiques
L’intérêt des équipements automatisés de production de chaudières apparaît le plus clairement à l’examen de lignes achevées et en service. Les chiffres ci-dessous correspondent aux résultats de projets Aubrik, et non à des moyennes sectorielles.
+60%
efficacité de production, avec une réduction des reprises de 80 % et de la consommation énergétique unitaire de 15 % — modernisation d’une ligne de centrale électrique en Asie du Sud-Est
Source : projet de ligne de chaudières livré par Aubrik
Types de chaudières fabriqués sur ces lignes
Une seule ligne permet de fabriquer des chaudières à tubes d’eau comme à tubes de fumée : chaudières industrielles à vapeur, chaudières à eau chaude, parois à tubes d’eau de chaudières électriques haute pression et générateurs de vapeur à récupération de chaleur.
- Parties sous pression produisant de la vapeur pour les turbines ou de l’eau chaude pour le chauffage des procédés
- Collecteurs, ballons et tuyauteries auxiliaires reliant les différents éléments de la chaudière
- Un système complet de chaudière industrielle, soudé de bout en bout sur la même ligne d’équipements
Trois lignes, trois problématiques différentes
Centrale électrique, Asie du Sud-Est
Une ligne de chaudières lente et irrégulière a été remplacée par des machines SAW à double fil pour le soudage de panneaux membranés, des équipements de soudage de tubes ainsi que des outils de découpe et de contrôle CNC. La production a augmenté de 60 %, les reprises ont diminué de 80 % et l’usine respecte désormais les normes locales d’émissions.
Pétrochimie, Chine
Un fabricant de chaudières haute pression avait besoin d’un soudage résistant à la corrosion pour les plaques tubulaires et les panneaux membranés. La ligne livrée fonctionne depuis plus de deux ans sans défaillance majeure dans des conditions de service sévères.
Fabricant d’échangeurs thermiques, pétrochimie
Une TTW-80 a atteint un taux de conformité des soudures de 99,5 % sur cinquante unités à calandre et tubes en acier inoxydable 304 (⌀25 mm × paroi de 3 mm). Elle a également réduit la main-d’œuvre de 50 %, achevé le travail avec 15 jours d’avance et augmenté de 30 % l’efficacité du transfert thermique par rapport aux précédentes soudures manuelles.
« Les panneaux sont droits et la qualité des soudures est excellente, ce qui nous fait gagner un temps considérable lors de l’assemblage. »
— C’est ainsi qu’un fabricant de chaudières ayant automatisé le soudage de ses panneaux a résumé les gains obtenus en aval.
Dans l’ensemble du secteur, les lignes automatisées atteignent généralement leur seuil de rentabilité en 1,4–3 ans ; les clients Aubrik utilisant leurs lignes de panneaux membranés en deux équipes se situent dans la partie basse de cette fourchette. Ces résultats concernent les chaudières à combustible et à biomasse des secteurs de l’énergie, de la pétrochimie, de l’agroalimentaire et de la vapeur pharmaceutique de qualité GMP — partout où l’intégrité des soudures est impérative conformément à l’ASME Section I.
Calculez le délai d’amortissement selon votre volume —
Obtenir un devis adapté à votre production →
AUDIT ET NORMES
Certifications et conformité — comment les équipements vous aident à respecter les codes
Voici une distinction que de nombreuses pages de fournisseurs entretiennent dans le flou, alors qu’une interprétation correcte vous protège lors d’un audit. L’ASME Section I, l’ASME Section VIII, l’EN 12952 et la GB/T 16507 sont des codes de construction applicables au produit fini — et non aux machines qui le fabriquent. Une soudure non conforme au code échoue au contrôle du National Board et retarde la mise en service ; ni un acheteur de l’UE ni un acheteur des États-Unis ne peut supporter ce risque coûteux pour une chaudière de 130 t/h à 540 °C, car le rejet d’une partie sous pression impose de découper un travail déjà achevé.
Nous n’affirmerons donc pas que les machines sont du matériel « certifié ASME » — aucune machine d’un fournisseur honnête ne l’est, car le poinçon s’applique à votre chaudière finie. Les équipements vous apportent la maîtrise du procédé : paramètres d’arc reproductibles, suivi à ±0,5 mm, enregistrement des soudures et AVC orbital maintenant une pénétration suffisamment constante pour satisfaire aux contrôles.
La machine est le vecteur du procédé ; la certification ISO 9001 et la qualification de soudage ASME Section IX permettent à votre atelier de l’utiliser pour fabriquer une partie sous pression certifiée. Aubrik détient les certifications ISO 9001 et CE, et ses produits sont conformes aux normes européennes applicables.
ISO 9001
Système de management de la qualité des équipements
ISO 3834
Qualité du soudage par fusion
CE
Machines de l’UE / DESP
ASME Sec I / IX
Permet une fabrication conforme
EN 12952
Fabrication de chaudières à tubes d’eau
GB/T 16507
Norme chinoise relative aux chaudières
Vous avez besoin du dossier documentaire complet de conformité pour votre audit ?
Demander un guide détaillé des certifications →
——ACHATS ET COÛT TOTAL
Guide d’achat — personnalisation, délai de livraison, installation et garantie
Plutôt que de se limiter aux prix affichés, Aubrik accorde une grande importance au délai de livraison, au service après-vente et au coût de possession. L’entreprise sait que le remplacement d’un composant soumis à un délai d’approvisionnement de six mois peut immobiliser la ligne de production pour un coût considérable par rapport à celui de la pièce, et que de nombreux acheteurs font face à des dépenses imprévues parce que les prix ont été sous-évalués lors du devis initial.
En matière de prix, Aubrik vend directement à la sortie d’usine ; une ligne complète revient donc généralement bien moins cher qu’une ligne européenne haut de gamme comparable, à nombre de torches et précision de suivi équivalents. Le prix exact dépend de la largeur, du nombre de torches, de la combinaison de procédés et du niveau d’automatisation.
Contactez-nous pour obtenir un devis configuré →Ce qui est inclus avec une ligne Aubrik
Fonctions de personnalisation
Les options comprennent une largeur maximale de 2500mm, plusieurs torches (2-6), une fonction hybride MAG/SAW, une capacité de chargement robotisé pouvant atteindre 500 kg, un contrôle par vision assistée par IA et l’intégration de tableaux de bord MES.
Installation et formation
Options d’installation gratuite, de mise en service sur site et de formation des opérateurs, permettant à du personnel moins expérimenté de produire des soudures conformes aux codes.
Programme d’assistance client
Protection assurée par une garantie d’un an, une assistance en ligne 24/7, des interventions sur site et un stock bien approvisionné de pièces de rechange.
Capacité OEM
Fabrications complètes en tant que fabricant d’équipement d’origine (OEM), conçues pour répondre à des besoins de production et à des budgets spécifiques.
Site de fabrication
RESSOURCES ET CALCULATEURS
Outils d’ingénierie et de calcul du retour sur investissement
Utilisez ces calculateurs et configurateurs exclusifs pour évaluer l’amortissement des équipements, comparer les procédés de soudage et configurer votre ligne de panneaux membranés à partir de données de production objectives.
[01]
Calculateur de retour sur investissement et d’amortissement du soudage SAW des panneaux membranés
Lancer le calculateur
[02]
Sélecteur de configuration de la machine de soudage pour panneaux membranés
Lancer le configurateur
[03]
Comparateur SAW et MIG/MAG pour le soudage des membranes de chaudière
Lancer le comparateur
DEMANDES CONCERNANT LES SYSTÈMES
Questions fréquentes
01
De quels équipements ai-je besoin pour fabriquer des panneaux membranés et des tubes de chaudière ?
De quels équipements ai-je besoin pour fabriquer des panneaux membranés et des tubes de chaudière ?
Des systèmes entièrement intégrés comprenant le coupage CNC, le roulage de tôles, le fraisage des bords, le soudage de panneaux membranés (SAW à double fil), le soudage tube-tube et tube-plaque tubulaire (par résistance/TIG orbital), des solutions d’assemblage et de bridage ainsi que le contrôle CND. Aubrik fournit ces équipements sous forme d’ensembles intégrés ou séparément.
02
SAW ou MIG/MAG pour les parois membranées : lequel choisir ?
SAW ou MIG/MAG pour les parois membranées : lequel choisir ?
Le procédé SAW à fils jumelés convient le mieux aux longs cordons droits des parois à tubes d’eau sur des matériaux de 3 mm et plus, car il offre un meilleur taux de dépôt (≥28 kg/h par torche contre 3,6–5,4 kg/h pour le MIG/MAG) et une meilleure pénétration. Pour les soudures courtes, les tubes de moins de ~200 mm de diamètre ou les assemblages en position, le procédé SAW n’est pas adapté — ces travaux relèvent du TIG orbital ou du soudage par résistance.
03
Quels diamètres de tube et quelles épaisseurs de paroi la machine de soudage tube-tube peut-elle prendre en charge ?
Quels diamètres de tube et quelles épaisseurs de paroi la machine de soudage tube-tube peut-elle prendre en charge ?
Quatre modèles TTW couvrent les tubes de ⌀15–170 mm de diamètre et de 1–20 mm d’épaisseur de paroi, en acier au carbone, acier inoxydable, acier allié et titane. Les modèles TTW-80, TTW-125 et TTW-165 permettent également de souder des métaux dissemblables, une capacité souvent nécessaire pour la construction de chaudières et d’échangeurs thermiques.
04
Les équipements Aubrik sont-ils conformes à l’ASME Section I et à l’EN 12952 ?
Les équipements Aubrik sont-ils conformes à l’ASME Section I et à l’EN 12952 ?
Ces codes s’appliquent au produit final de votre chaudière, et non aux équipements qui servent à le fabriquer. Les produits Aubrik sont conçus pour faciliter la conformité à ces codes grâce à des soudures répétables, contrôlées et documentées, et Aubrik est certifiée ISO 9001 et CE, avec un soudage qualifié selon l’ASME Section IX dans vos installations.
05
Comment évaluer un fournisseur chinois par rapport à un fournisseur européen ?
Comment évaluer un fournisseur chinois par rapport à un fournisseur européen ?
Il est logique d’évaluer les deux options selon les mêmes critères, car le risque dépend de la fiabilité du fournisseur plutôt que de son pays d’origine. Veillez à demander les certificats ISO 9001 et ISO 3834 les plus récents, à vérifier le fabricant OEM de la source de courant de soudage et du système de commande, à exiger un relevé des défauts de soudure, à obtenir par écrit le délai de livraison des pièces détachées et à demander des références dans votre région. Bien que les fournisseurs chinois aient largement comblé l’écart de qualité qui existait encore il y a dix ans, ils restent souvent en retrait en matière de documentation et de service après-vente. Par exemple, Aubrik utilise des sources de courant de soudage Lincoln PowerWave et des systèmes de commande Siemens, affiche un taux de défauts inférieur à 0,5 % pour ses soudures de tubes depuis sa création en 1999 et exporte dans plus de 21 pays.
06
Quel est le délai de livraison et quelle assistance après-vente est incluse ?
Quel est le délai de livraison et quelle assistance après-vente est incluse ?
Le délai de livraison réel varie selon votre configuration et sera précisé lors de la commande. Chaque configuration comprend gratuitement l’installation, la mise en service et la formation des opérateurs, ainsi qu’une garantie d’un an, une assistance technique 24/7 à la demande, un service sur site et des pièces détachées en stock.
07
La ligne peut-elle être personnalisée ou fournie en OEM ?
La ligne peut-elle être personnalisée ou fournie en OEM ?
Oui, la largeur, le nombre de torches, la combinaison de procédés, l’intégration de robots industriels, les fonctions de vision et l’intégration au système MES sont personnalisables. Nous pouvons également produire des équipements OEM complets selon vos exigences particulières.
08
Quel est le retour sur investissement par rapport au soudage manuel ?
Quel est le retour sur investissement par rapport au soudage manuel ?
L’automatisation du soudage des chaudières est souvent amortie en 1.4 à 3 ans grâce aux économies de main-d’œuvre, à l’augmentation du temps d’arc et à la réduction des reprises. Les clients produisant des panneaux membranés en plusieurs équipes se situent généralement dans la partie la plus courte de cette plage – contactez Aubrik pour obtenir une estimation de l’amortissement fondée sur votre production.
Tendance actuelle



