
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juli 2026.
Beim Cobot-Schweißen führt ein kraftbegrenzter kollaborativer Roboterarm Schweißaufgaben in der Fertigung neben den Schweißern aus, statt hinter einem Schutzzaun zu arbeiten. Genau diese Konstruktionsentscheidung erklärt, warum eine vor 2017 kaum vorhandene Technik inzwischen in Fertigungsbetrieben mit hoher Variantenvielfalt eingesetzt wird, die zuvor nie ein Budget für Robotik hatten. Dieser Leitfaden erläutert, was ein Schweiß-Cobot tatsächlich ist, welche Verfahren er gut beherrscht, wo er einem vollwertigen Industrieroboter unterlegen ist, was er kostet und anhand welcher 4 Signale sich beurteilen lässt, ob er zum eigenen Betrieb passt.
Technische Daten im Überblick
| Typische Tragfähigkeit | 5-30 kg (nur Cobot-Arm, ohne Schweißbrenner/Werkzeuge) |
| Typische Reichweite | ~1,0-1,9 m |
| Unterstützte Schweißverfahren | MIG (GMAW), TIG (GTAW), Plasma, Laser, Punkt |
| Typischer Systempreis | $50.000-$150.000 als Komplettpaket; $150.000-$225.000 mit mehreren Verfahren/externen Achsen |
| Steigerung der Lichtbogenzeit | ~10-40 % manuell gegenüber ~60-85 % automatisiert |
| Maßgebliche Sicherheitsnormen | ISO 10218-1:2025 / ISO 10218-2:2025, ANSI/A3 R15.06-2025 sowie schweißspezifische OSHA-Vorschriften |
Was ist Cobot-Schweißen?
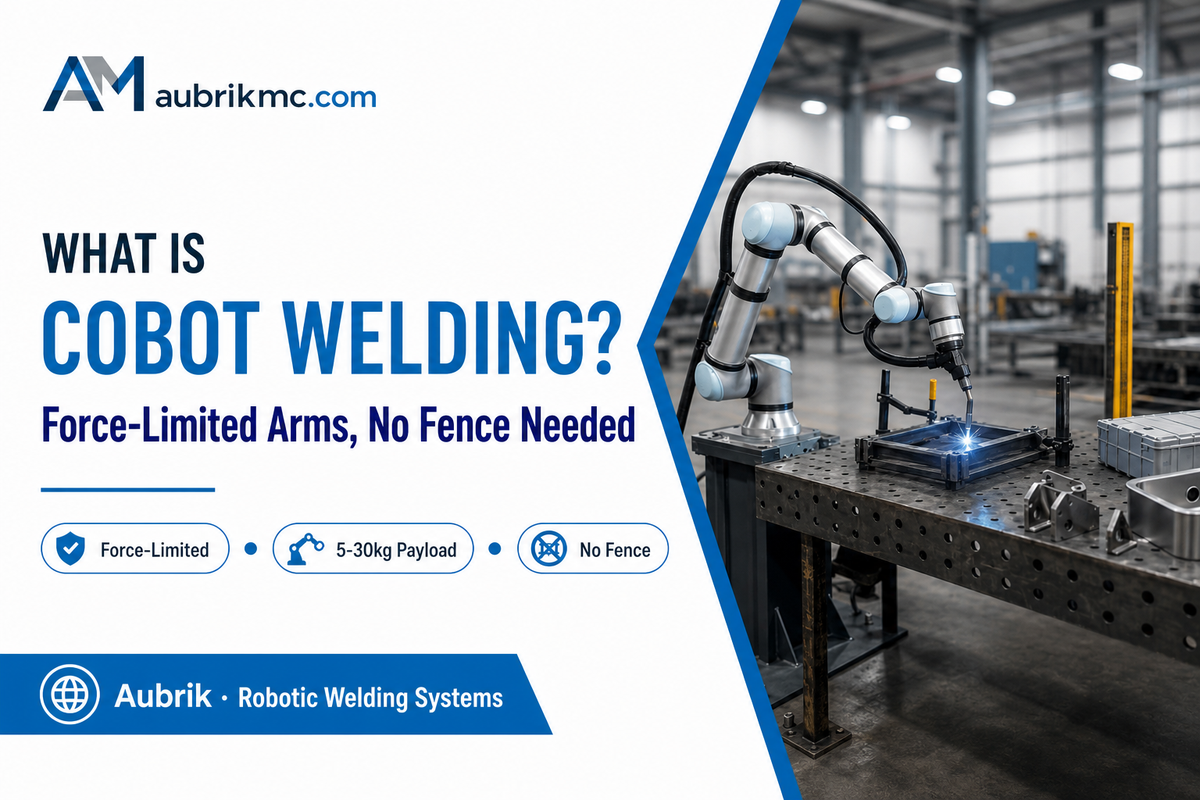
Eine Cobot-Schweißanlage – gelegentlich auch kollaborativer Schweißroboter genannt – kombiniert einen kollaborativen Roboterarm mit einer Schweißstromquelle, einem Schweißbrenner und einer vereinfachten Steuerungssoftware. Der entscheidende Unterschied zu einem herkömmlichen industriellen Schweißroboter liegt in der Sicherheitsarchitektur: Sensoren zur Kraft- und Geschwindigkeitsbegrenzung ermöglichen den Betrieb des Arms in der offenen Fertigung ohne die umzäunte Roboterzelle, die ein herkömmlicher 6-Achs-Roboter benötigt.
Die meisten Schweiß-Cobots bieten eine Tragfähigkeit von 5-10 kg; leistungsstärkere Modelle erreichen inzwischen 30 kg. Beim kollaborativen Schweißen wird ein Teil dieser reinen Tragfähigkeit gegen eine Einrichtung eingetauscht, die ein Schweißer direkt einlernen kann, indem er Schweißparameter auf einem Tablet einstellt, statt Offline-Code zu schreiben.
Ein vollständiges Cobot-Schweißsystem besteht aus vier Komponenten: dem kollaborativen Roboterarm selbst, einer in die Steuerungssoftware des Arms eingebundenen MIG-/TIG-/Plasma-/Laser-Schweißstromquelle und Schweißstromversorgung, Sensoren zur Kollisionserkennung und optionalen Nahtverfolgung sowie einer Einlernschnittstelle, über die ein Schweißer eine Schweißbahn aufzeichnen und Schweißarbeiten innerhalb weniger Minuten starten kann, statt Robotercode zu schreiben.
Was ist ein Cobot beim Schweißen?
Antwort anzeigen
Ein Cobot beim Schweißen ist ein kollaborativer Roboterarm – typischerweise 4- bis 6-achsig und mit 5-30 kg Tragfähigkeit –, der mit einem Schweißbrenner ausgestattet und an eine Standardstromversorgung für MIG, TIG, Plasma oder Laser angeschlossen ist. Gemäß ISO 10218-2:2025 umfasst der kollaborative Betrieb vier anerkannte Betriebsarten: sicherheitsbewerteter überwachter Halt, Geschwindigkeits- und Abstandsüberwachung, Leistungs- und Kraftbegrenzung sowie Handführung. Schweiß-Cobots nutzen meistens eine Leistungs- und Kraftbegrenzung in Verbindung mit Handführung zur Programmierung, weshalb sie sich die Arbeitsfläche mit Menschen teilen können, statt hinter einer Schutzeinrichtung zu stehen.
Beim Kauf des ersten Cobots gilt es, zwischen verschiedenen Cobot-Modellen zu wählen – von Einstiegsarmen bis zu schwereren Einheiten wie der Cobot-Baureihe FANUC CRX – und das System auf das vorhandene Schweißfachwissen in der Fertigung abzustimmen. Die Wahl der falschen Tragfähigkeitsklasse ist ein kostspieliger Fehler: Ein Betrieb, der für Werkstücke mit schwereren Spannvorrichtungen einen 5 kg-Arm zu klein auslegt, muss beim Austausch von Komponenten regelmäßig eine Verzögerung von 30 Tagen hinnehmen, wobei sich das Risiko selten am Arm zeigt, sondern an der Spannvorrichtung, weil ein uneinheitliches Ausrichten und Zusammenbauen der Teile dieselben Kollisionserkennungssensoren auslöst, die den Cobot überhaupt erst sicher machen. Genau wegen dieses Zielkonflikts sind Risikobeurteilungen nach ISO 10218 und Werksabnahmen erforderlich, bevor eine Schweißzelle in Betrieb geht. Am meisten profitieren Betriebe mit einem gemeinsamen Profil: variantenreiche Fertigung in kleinen Stückzahlen, bei der wöchentlich oder täglich statt nicht nur vierteljährlich umgerüstet wird – wiederholbar genug für eine Automatisierung und zugleich so abwechslungsreich, dass eine fest installierte Industrielinie zwischen Aufträgen stillstünde. Ein Stahlbaubetrieb, der monatlich 40 verschiedene Halterungskonstruktionen fertigt, oder ein Blechverarbeiter mit kleinen Gehäuseserien entspricht diesem Profil deutlich besser als ein Werk, das einen Schweißstoß pro Schicht 10.000-mal ausführt – bei diesem Volumen ist eine dedizierte industrielle Hochgeschwindigkeitszelle vorteilhafter. Betriebe, die noch gar keine Ausrüstung kaufen möchten, haben dennoch eine Zwischenlösung: Sie können Auftragsspitzen an einen Anbieter für Metallschweißarbeiten vergeben, während sie die Automatisierung prüfen.
Welches Schweißverfahren eignet sich für einen Cobot: MIG, TIG oder Laser?
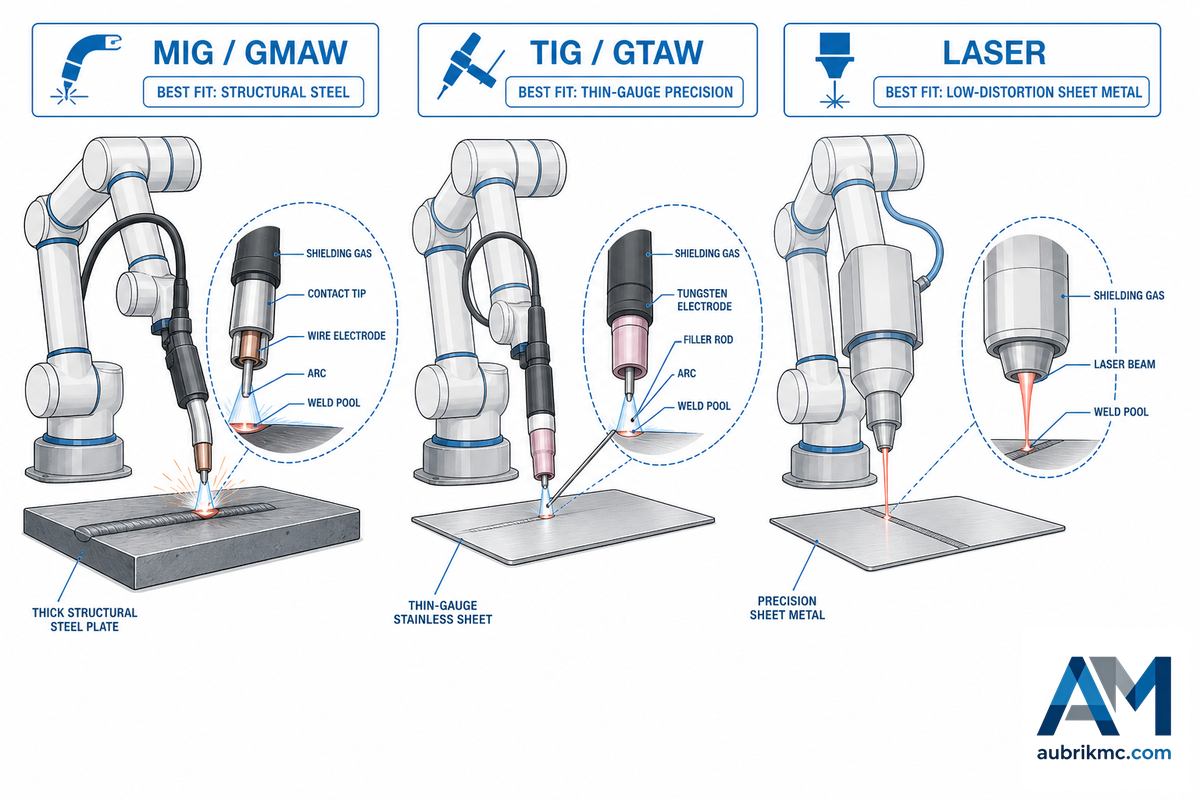
Nicht jedes Schweißverfahren lässt sich problemlos auf eine Cobot-Plattform übertragen. MIG-Schweißen dicker Stahlbauquerschnitte und hochpräzise Laserschweiß-Cobots stellen andere Anforderungen an Tragfähigkeit, Brennerkühlung und Bahngenauigkeit als TIG-Schweißarbeiten an dünnen Blechen; die Eignung des Verfahrens ist daher ein echtes Auswahlkriterium und keine Randnotiz.
Die automatisierte Schweißtechnik hat sich so schnell weiterentwickelt, dass selbst wiederkehrende Schweißaufgaben, die früher als zu anspruchsvoll für einen Cobot galten – etwa mehrlagige Schweißstöße im Stahlbau –, inzwischen für Modelle mit höherer Tragfähigkeit infrage kommen. Frühe Cobot-Schweißsysteme konnten nur einfache Schweißstöße bearbeiten; heutige Cobots bewältigen deutlich mehr, und insbesondere Laserschweißsysteme und Laserschweißzellen haben sich innerhalb weniger Jahre von einer Neuheit zu einer etablierten Lösung entwickelt.
| Verfahren | Am besten geeignet für | Eignungskriterium |
|---|---|---|
| MIG (GMAW) | Stahlbau, Halterungen, Rahmen | Häufigstes Cobot-Verfahren; wassergekühlte Schweißbrenner ermöglichen inzwischen höhere Einschaltdauern als frühe luftgekühlte Modelle |
| TIG (GTAW) | Dünnblech, Edelstahl, Schweißstöße in Luft- und Raumfahrtqualität | Auf Präzision ausgelegt, aber langsamer; empfindlich gegenüber Schwankungen des Schutzgasdurchflusses |
| Laser | Hochpräzise, verzugsarme Blechbearbeitung | Von den drei Verfahren die höchsten Anforderungen an die Toleranzen der Spannvorrichtung; neueste Cobot-Kategorie |
| Punktschweißen | Blechbaugruppen nach Art des Automobilbaus | Geringere Anforderungen an die Tragfähigkeit; häufiges Zweitverfahren in Mehrprozesszellen |
💡 Praxistipp
Die Empfindlichkeit gegenüber Schutzgas ist bei Cobots eine echte Einflussgröße und nicht nur beim manuellen Schweißen relevant – Praktiker berichten, dass ein höherer Argonanteil bei automatisierten Systemen das Nahtbild und die Schweißqualität verschlechtern kann; deshalb erfordert ein für das manuelle Schweißen qualifiziertes Verfahren beim Wechsel auf einen Cobot eine eigene Parameterprüfung, und die Lüftung muss unabhängig davon, wer oder was den Schweißbrenner führt, weiterhin OSHA 1910.254 entsprechen.
Traditionelles 6-Achs-Roboterschweißen im Vergleich zum Cobot-Schweißen
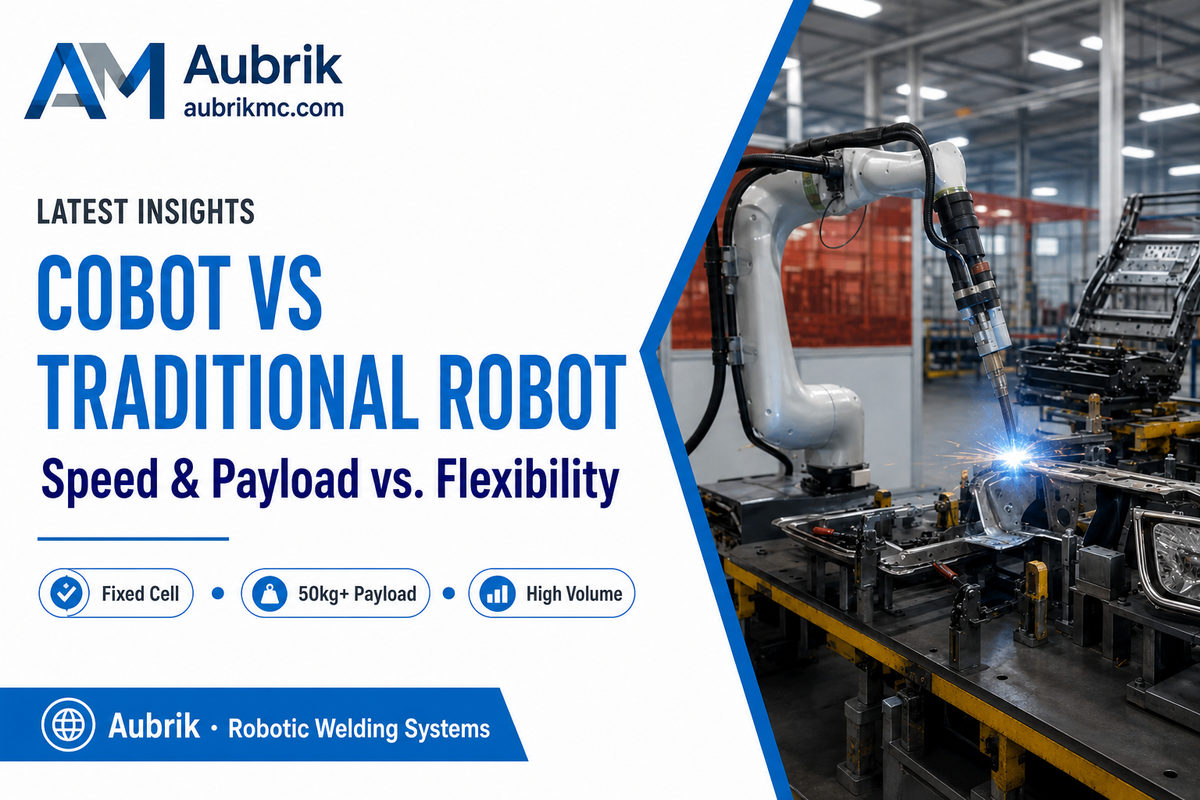
Ein Cobot ist nicht einfach eine kleinere, kostengünstigere Roboterschweißzelle, sondern ein anderes Werkzeug für ein anderes Fertigungsmuster. Traditionelles Roboterschweißen – 6-Achs-Schweißroboter, die gemäß ISO 10218-1:2025 hinter einem Schutzzaun arbeiten – eignet sich besser für hohe Geschwindigkeit, Tragfähigkeit (typischerweise 50+ kg) und Einschaltdauer; aus diesen Gründen wird in einer Großserienfertigung mit nur einem Werkstück weiterhin eine umzäunte Industrieroboterzelle eingesetzt. Fortschrittliche Modelle kollaborativer Schweißroboter verringern diesen Abstand, doch bei der reinen Schweißleistung ist eine traditionelle Roboterzelle weiterhin überlegen. Cobots überzeugen dafür bei der Umrüstzeit, dem Flächenbedarf und der Möglichkeit, eine neue Schweißbahn durch Handführung innerhalb weniger Minuten zu programmieren, statt Offline-Programmiersoftware zu verwenden.
✔ Vorteile
- Keine Umzäunung erforderlich. Kraft- und Geschwindigkeitsbegrenzungen ermöglichen die gemeinsame Nutzung der Arbeitsfläche.
- Durch die Handführung ist die Programmierung für Schweißer und nicht nur für Ingenieure einfach.
- Innerhalb derselben Schicht zwischen Aufträgen umsetzbar
- Höhere Lichtbogenzeit (von ca. 10-40 % bei manueller Arbeit auf bis zu 60-85 % bei automatisierter Arbeit).
⚠ Einschränkungen
- Geringere Tragfähigkeit und Reichweite als vollwertige Industrieroboter
- Längere Taktzeit bei Großserien mit nur einem Werkstücktyp
- Eine starre Spannvorrichtung bleibt notwendig – ein Cobot kann das Werkstück nicht wie ein menschlicher Schweißer „halten“.
- Die kraftbegrenzte Geschwindigkeit kann bei komplexen Werkstücken zu Stopps führen – ein Detail, das Anbieter selten hervorheben.
Welche Nachteile hat das Cobot-Schweißen?
Antwort anzeigen
Zu den Nachteilen zählen die im Vergleich zu einem großen Industrieroboter geringere Geschwindigkeit und Tragfähigkeit, die Empfindlichkeit gegenüber Schwankungen bei Werkstücken und Spannvorrichtungen sowie eingeschränkte Prozessfenster für mehrlagige beziehungsweise schwere Schweißnähte. Ein Schweißer beschrieb komplexe Werkstücke in einem Forum folgendermaßen: „genau zu wissen, wo sich der Schweißstoß befindet“, sei eine „zusätzliche Variable“, mit der „große, schwere und starr programmierte Roboter in der Regel gleichmäßiger umgehen können“. Dennoch sind dies keine Mängel, die grundsätzlich gegen einen Cobot sprechen – sie definieren vielmehr das Fertigungsprofil (hohe Variantenvielfalt, geringe bis mittlere Stückzahlen, gleichbleibende Werkstücke), das am meisten profitiert.
Marktübersicht für Cobot-Schweißsysteme
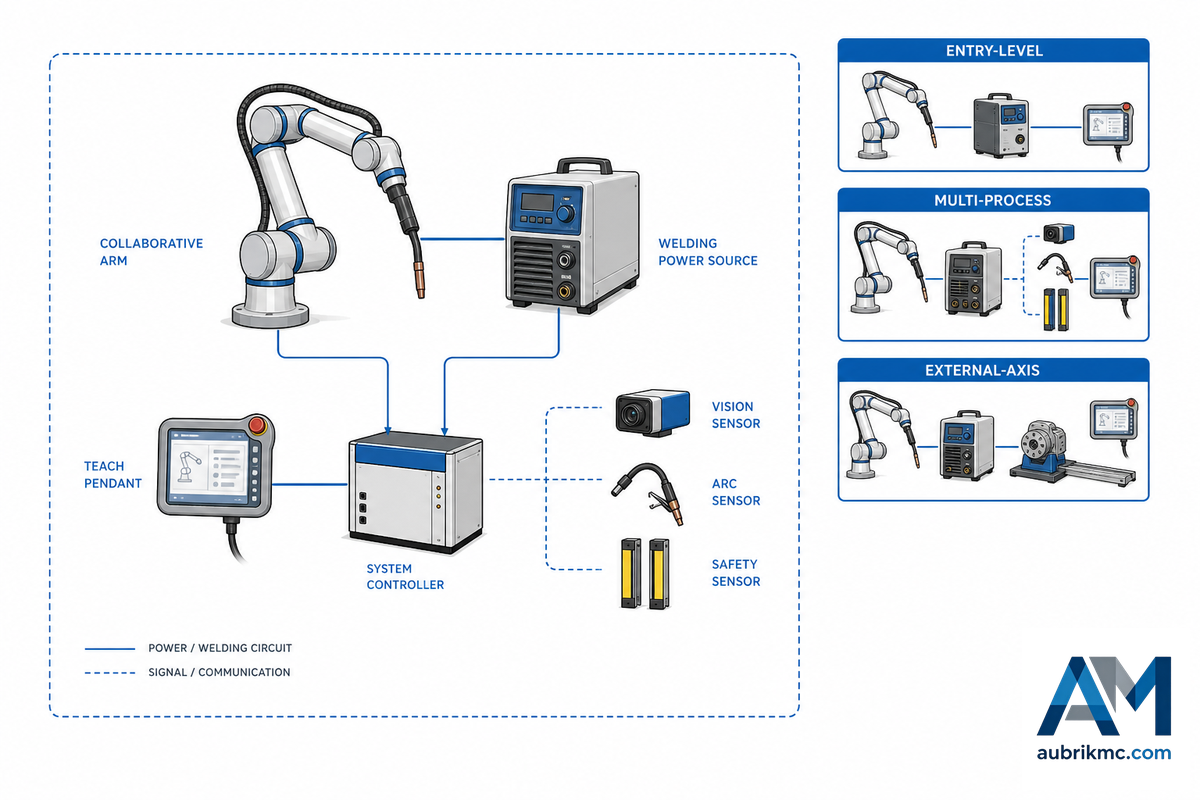
Komplettsysteme zum Schweißen auf Basis eines kollaborativen Arms gehören inzwischen bei nahezu allen großen Robotikunternehmen zum Standardangebot und werden meist als komplette Schweißmaschine über Partnerschaften mit Anbietern von Schweißstromquellen vertrieben – Cobot-Schweißpakete, die Arm, Schweißbrenner und Software bündeln, statt vom Betrieb eine separate Integration der Komponenten zu verlangen. Wer allein nach dem Markennamen kauft, riskiert eine Fehlanpassung, die sich erst nach der Lieferung zeigt: Da Arm und Schweißstromquelle von zwei verschiedenen Unternehmen stammen, kann eine auf dem Papier mit 2 Stunden angesetzte Einrichtung zu einem mehrtägigen Integrationsproblem werden, wenn die Schnittstelle zwischen beiden nicht vorab validiert wurde; genau diese Lücke soll eine Werksabnahme vor dem Versand der Maschine aufdecken.
| System / Modell | Arm / Schweißstromquelle | Besonderes Merkmal |
|---|---|---|
| Hirebotics Cobot Welder | Universal Robots UR10e + Miller Schweißstromquelle | Steuerung per Smartphone-App; mit einer Lieferzeit von etwa 2 Wochen beworben – aktuelle Angabe beim Anbieter bestätigen |
| Lincoln Electric Cooper | Universal Robots-Arm + Lincoln Schweißstromquelle | Tabletbasierte Programmierung mit der „Cooper App“ |
| Vectis Cobot Welding Tool | Universal Robots UR10e | Schlüsselfertiges, wagenmontiertes MIG-Paket |
| FANUC CRX Welding Cobot | FANUC CRX (Tragfähigkeitsoptionen von 10-30 kg) | ArcTool-Software, Optionen für Nahtverfolgung + Bildverarbeitung |
| BotX Cobot Welding System | Vertrieb über Airgas / Red-D-Arc | Miet-/Leasingmodell, kein Investitionskauf erforderlich |
| IPG LightWELD Cobot | IPG-Laserquelle + kollaborativer Arm | Laserspezifisch, ausgelegt auf eine schnelle, verzugsarme Fertigung |
| ABB Cobot Arc Welding Package | ABB GoFa/SWIFTI-Arm + Endeffektor mit Lichtbogen-Schweißbrenner | Für erstmalige Roboternutzer ausgelegt, nur geringe Programmierkenntnisse erforderlich |
| Yaskawa HC10XP | Yaskawa-Arm + Universal Weldcom Interface (UWI) | Über UWI kann der Cobot Schweißstromquellen nahezu jeder Marke ansteuern |
| Panasonic Tawers-W | Panasonic-Arm mit Optionen zur Krafterfassung | Kompakte Schweißroboter-Baureihe, angepasst für den Betrieb in Menschennähe |
| KUKA / Fronius Cobot Cells | KUKA- oder vergleichbarer Arm + Fronius TPS/i Schweißstromquelle | Vom Integrator zusammengestellte Pakete statt eines Produkts aus einer Hand |
Jedes Cobot-System wird üblicherweise als integrierte Schweißzelle auf einem mobilen Wagen oder Aufspanntisch geliefert und umfasst den Arm, die Stromversorgung und eine Basis für Spannvorrichtungen – sowohl der Cobot von Hirebotics als auch das nachstehende Paket von Vectis sind so aufgebaut. Die bildverarbeitungsgestützte Nahtverfolgung ist der Bereich mit der derzeit schnellsten Entwicklung: US11648683B2 beschreibt einen KI-gestützten Ansatz zur adaptiven Bahnplanung, der genau die Empfindlichkeit gegenüber Toleranzen der Spannvorrichtung verringern soll, welche heutige Einstiegssysteme begrenzt. Aufwendigere Anlagenkonzepte mit Schweißpositionierern, mehreren Schweißzellen oder externen Achsen stellen eine eigene, umfangreichere Konstruktionsaufgabe dar; die Produktlinie Roboterschweißsysteme von Aubrik deckt diesen Bereich separat ab.
Sicherheit beim Cobot-Schweißen und Konformität mit ISO/TS 15066
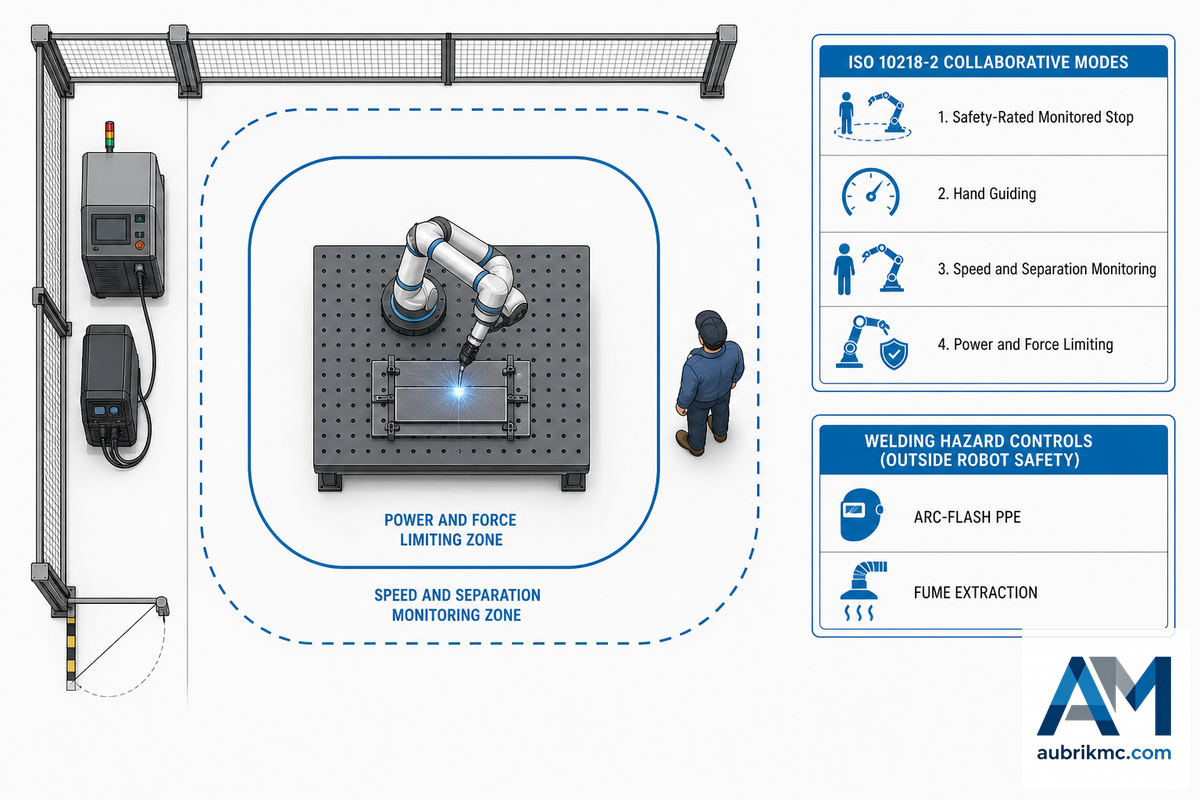
Die Sicherheitsregeln für kollaborative Roboter und für das Schweißen sind zwei getrennte Regelwerke; keines davon darf zugunsten des anderen vernachlässigt werden.
📐 Technischer Hinweis
Seit 2025 ersetzen ISO 10218-1:2025 und ISO 10218-2:2025 die Ausgaben von 2011, und laut der ISO-eigenen Produktbeschreibung „ergänzt die neue Ausgabe Normen wie ISO/TS 15066, die Anwendungen kollaborativer Roboter behandelt“ – sie integriert diese also nicht vollständig in ein einziges Dokument. Käufer müssen ausdrücklich die Ausgaben von 2025 heranziehen und dürfen sich weder auf den älteren Text von 2011 noch isoliert auf ISO/TS 15066 stützen. Für die USA ist ANSI/A3 R15.06-2025 die entsprechende nationale Norm. Besonders wichtig ist, dass ISO 10218-2:2025 ausdrücklich benennt, was nicht enthalten ist: Die Bearbeitung von Werkstoffen wie Metall, gefährliche ionisierende und nichtionisierende Strahlung sowie die Handhabung von Lasten wie geschmolzenen Metallen werden sämtlich als Ausnahmen genannt. Beim Lichtbogenschweißen treten genau diese Gefährdungen auf – Lichtbogenstrahlung, Rauch aus der Metallbearbeitung und ein geschmolzenes Schweißbad –, sodass die Konformität einer Cobot-Zelle mit ISO 10218 keinerlei Gewähr für persönliche Schutzausrüstung gegen Lichtbogenstrahlung, Schweißrauchabsaugung oder Schweißschutzvorhänge bietet. Diese Bereiche fallen unter die schweißspezifischen Vorschriften OSHA 1910.254 (Ausrüstung zum Lichtbogenschweißen und -schneiden) und 1926.353 (Lüftung und Strahlenschutz beim Schweißen, Schneiden und Erwärmen).
In der Praxis bedeutet dies, dass eine konforme Cobot-Schweißzelle zwei getrennte Freigaben benötigt: eine Risikobeurteilung für kollaborative Roboter nach ISO 10218-1/2:2025 (beziehungsweise ANSI/A3 R15.06-2025 in den USA) sowie eine konventionelle Überprüfung der Schweißsicherheit hinsichtlich Schutzvorhängen, Schweißrauchabsaugung und persönlicher Schutzausrüstung gemäß den einschlägigen OSHA-Schweißvorschriften. Letztere zu vernachlässigen, weil der Roboter „keinen Schutzzaun benötigt“, gehört zu den häufigsten Sicherheitsversäumnissen beim Cobot-Schweißen.
Budgetplanung für Cobot-Schweißen: Kosten und ROI
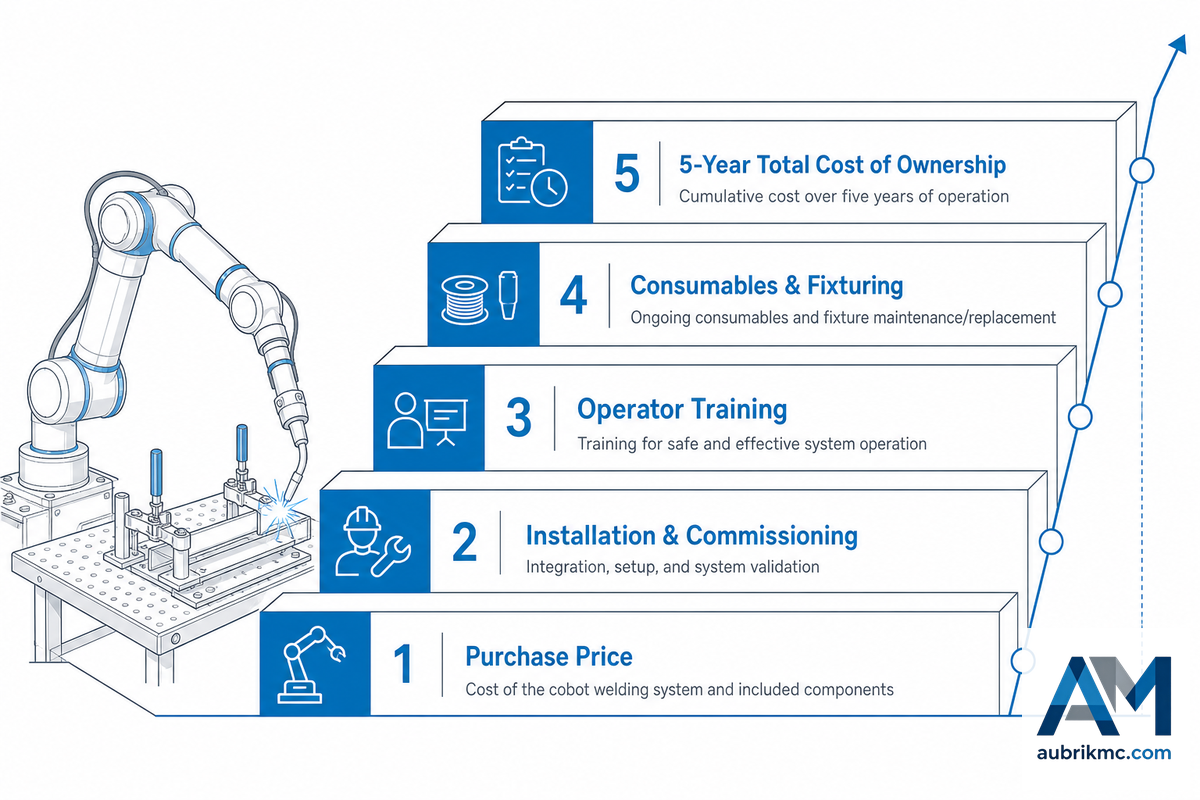
Bei der Preissuche für diese Ausrüstung erscheint häufig eine einzelne plakative Zahl, tatsächlich ist jedoch eine Preisspanne maßgeblich. Die Angaben unabhängiger Quellen liegen nah beieinander, obwohl für diese Produktkategorie kein einzelner staatlicher Preisindex existiert. Cobot-Schweißsysteme als Einstiegspaket liegen meist bei $50.000-$150.000; Konfigurationen mit mehreren Verfahren oder externen Achsen kosten $150.000-$225.000 – die Preisspanne für Cobot-Schweißanlagen erweitert sich schnell, sobald ein Betrieb ein zweites Verfahren oder eine schienengeführte externe Achse ergänzt. Bei einem Cobot-Schweißroboter, dessen Angebotspreis deutlich unter dieser Spanne liegt, fehlen üblicherweise die Schweißstromquelle, das Brennerpaket oder die Spannvorrichtung, die eine funktionsfähige Schweißzelle tatsächlich benötigt.
$50K-$150K
Typisches Komplettsystem
2-3x
Multiplikator der Lichtbogenzeit
3-5 Jahre
Von vielen Betrieben angesetztes Amortisationsziel
Was kostet ein Cobot-Schweißsystem?
Antwort anzeigen
Nach Angaben von fünf unabhängigen Anbietern und Integratoren kostet ein Cobot-Schweißsystem als Komplettpaket im Allgemeinen $50.000-$150.000, wobei $75.000-$125.000 die häufigste Einstiegsspanne und $150.000-$225.000 die übliche Spanne für Konfigurationen mit mehreren Verfahren oder externen Achsen ist. Dabei handelt es sich um Branchenschätzungen und nicht um Zahlen aus einem staatlich geprüften Preisindex; bestätigen Sie daher die aktuellen Angaben vor der Budgetplanung direkt beim jeweiligen Anbieter.
Eine einfache Amortisationsrechnung: Ein Cobot-Schweißsystem für $105.000, das pro Woche rund 20 Stunden manuelle Schweißarbeit bei einem Vollkostensatz von $45/Stunde ersetzt – damit liegt es in der Größenordnung, die BLS-Lohntabellen für qualifizierte Schweißberufe einschließlich Sozialleistungen und Gemeinkosten ausweisen –, schafft Arbeitskapazität im Wert von etwa $46,800/Jahr ein ($45/Std. × 20 Std. × 52 Wochen). Bei diesem Satz hätte sich die Hardware in etwas mehr als zwei Jahren amortisiert, ohne Verbrauchsmaterialien zu berücksichtigen; Anbieter führen Fallstudien an, laut denen übermäßiges Schweißen im Vergleich zu einer korrekt parametrierten automatisierten Schweißnaht eine erhebliche, wenn auch schwer genau zu quantifizierende Quelle für zusätzlichen Schutzgas- und Drahtverbrauch ist, sodass neben den Arbeitskosten eine konkrete weitere Einsparung entsteht, auch wenn der genaue Multiplikator je nach Betrieb variiert. Das Problem, das sowohl eine Kostenanalyse eines Anbieters als auch ein davon unabhängiger Forumsbeitrag eines Betriebsinhabers bestätigen, besteht darin, dass „der Cobot der günstige Teil ist“, wenn zusätzlich Werkstoffhandhabung, Spannvorrichtungen und Arbeitsaufwand für die Vormontage der Teile berücksichtigt werden – meist entscheiden diese Posten und nicht der Roboter selbst darüber, ob die reale Amortisation fristgerecht erreicht wird.
Auswahlrahmen für Cobot-Schweißen: Eignet es sich für Ihren Betrieb?
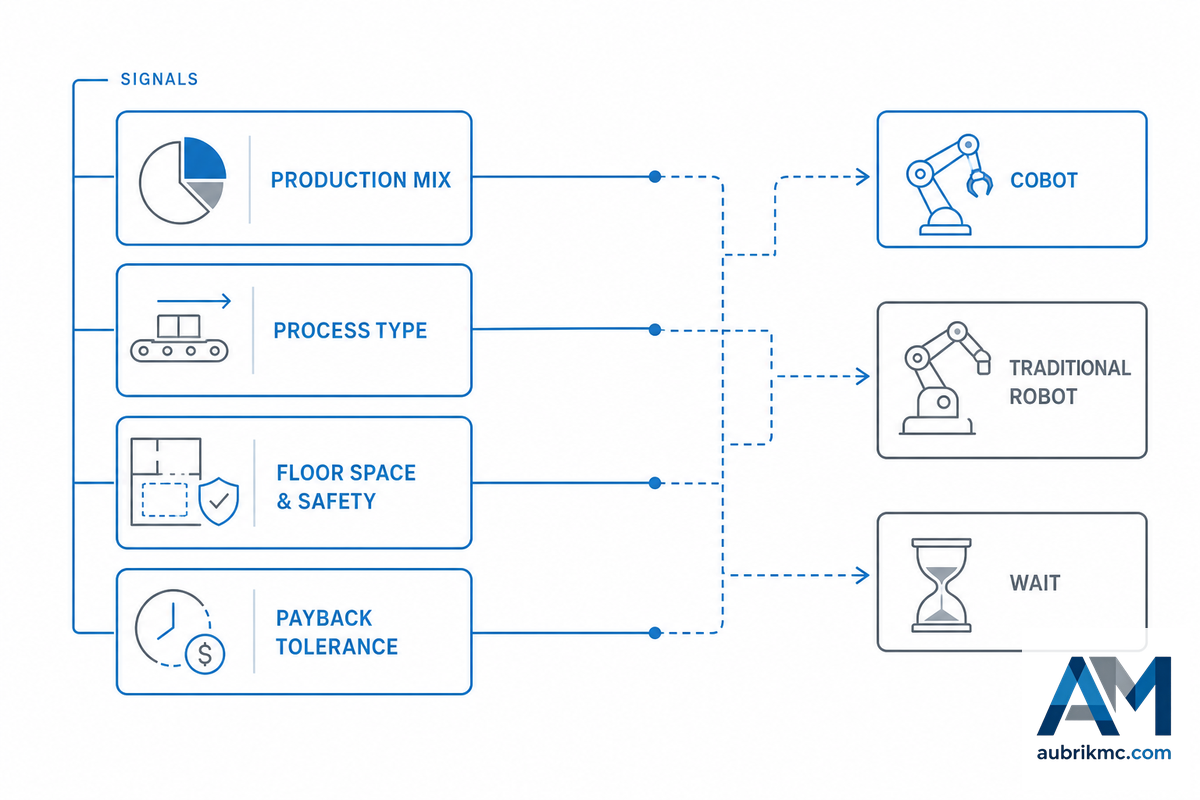
Die meisten Inhalte zum Cobot-Schweißen enden mit „es kommt darauf an“, was wenig hilfreich ist, wenn Sie den Auftrag unterschreiben müssen. Der erfolgreiche Einsatz von Cobot-Schweißen beginnt lange vor diesem Auftrag – mit einer ehrlichen Analyse der im eigenen Betrieb tatsächlich ausgeführten Schweißarbeiten und der Frage, ob die ins Auge gefasste Cobot-Lösung die Produktivität steigert oder lediglich ungenutzt in einer Ecke steht.
Der Eignungscheck für Cobot-Schweißen anhand von 4 Signalen reduziert die Entscheidung auf vier bewertete Fragen zum Betrieb, die den Produktionsmix, die Verfahrensart, den Flächenbedarf und die Sicherheit sowie die akzeptable Amortisationszeit abdecken – ehrliche Antworten führen mithilfe der nachstehenden Übersicht zur Empfehlung Cobot, herkömmlicher Roboter oder Abwarten. Insbesondere das Signal zu Flächenbedarf und Sicherheit entspricht dem Schritt der Risikobeurteilung, den ISO 10218-2:2025 vor der Inbetriebnahme jeder kollaborativen Schweißzelle verlangt; Betriebe mit einer schlechten Bewertung in diesem Bereich müssen daher normalerweise unabhängig vom gewählten System zunächst ihre Konformität sicherstellen.
| Signal | Spricht für einen Cobot | Spricht für herkömmlichen Roboter / Abwarten |
|---|---|---|
| 1. Produktionsmix | Wöchentlicher/täglicher Werkstückwechsel | Ein einziges Werkstück, über Monate hohe Stückzahlen |
| 2. Verfahrensart | MIG/TIG an leichtem bis mittelschwerem Stahl oder Aluminium | Schwere Mehrlagenschweißungen, Unterpulverschweißen oder exotische Legierungen |
| 3. Flächenbedarf/Sicherheit | Begrenzte Arbeitsfläche, kein Platz für eine umzäunte Schweißzelle | Eigene Fläche für eine Schweißzelle bereits vorhanden |
| 4. Akzeptable Amortisationszeit | Zeithorizont von 3-5 Jahren akzeptabel | Amortisation in weniger als 18 Monaten erforderlich |
Rechenbeispiel
Ein Stahlbaubetrieb mit 12 Mitarbeitern fertigt monatlich 25-30 verschiedene Halterungs- und Knotenblechkonstruktionen (Signal 1: spricht für einen Cobot), überwiegend als MIG-Schweißnähte an 3/8″-1/2″-Blechen (Signal 2: spricht für einen Cobot), verfügt über keinen freien Bereich für eine umzäunte Schweißzelle (Signal 3: spricht für einen Cobot) und akzeptiert eine Amortisationszeit von 4 Jahren (Signal 4: spricht für einen Cobot). Alle vier Signale sprechen für einen Cobot. Würde Signal 1 auf eine einzige Halterungskonstruktion mit einer Produktion von 8.000 Stück/Monat geändert, würde die Empfehlung eher zu einer dedizierten Standard-Roboterzelle tendieren.
“Das, was die Shops unterschätzen, ist nicht der Roboter, sondern wie lange eine gute Befestigung braucht, um richtig zu werden. Ein Cobot wiederholt nur, was Sie ihm geben; wenn die Vorrichtung driftet, driftet die Schweißnaht mit.”
Aubrik-Ingenieurteam
Branchenausblick: Schweißermangel und der Wandel zu Cobot-Komplettzellen
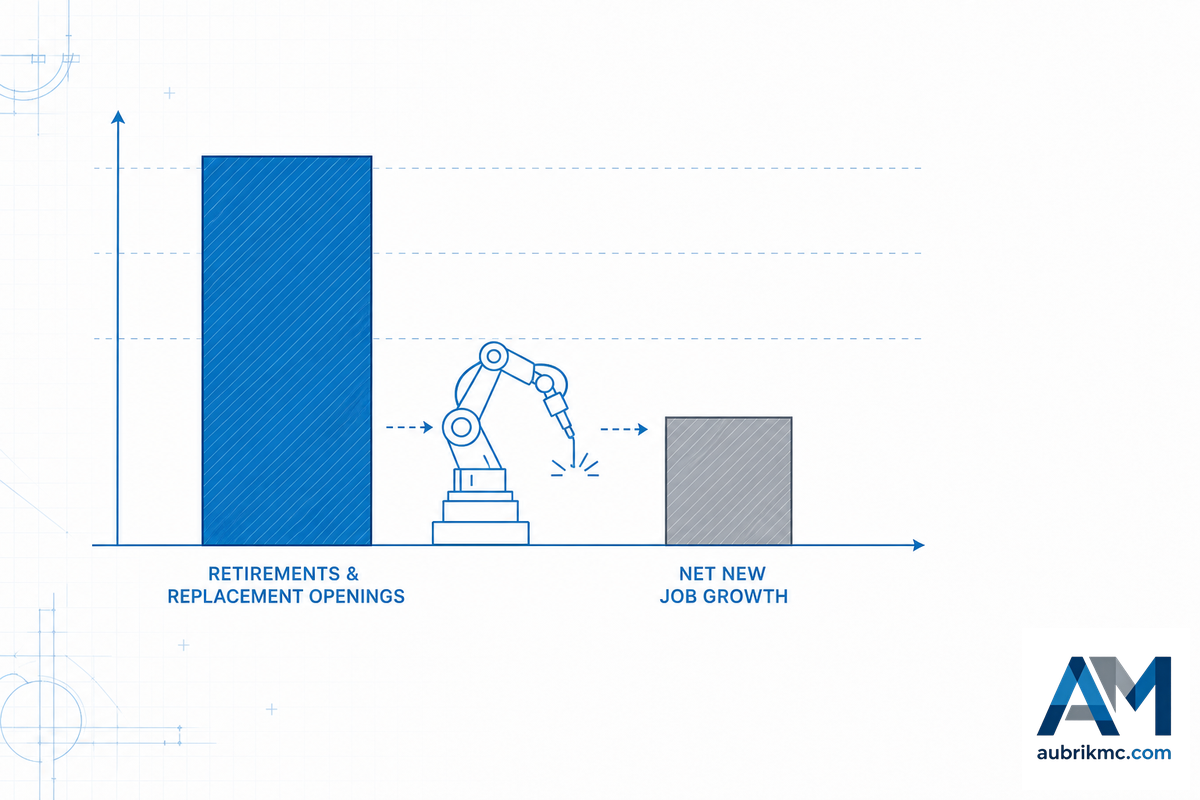
Für die Einführung des Cobot-Schweißens gibt es nur einen ganz klaren Treiber: keine Prognose zur Marktgröße, sondern die Ruhestandsrechnung der US-amerikanischen Schweißfachkräfte. Laut dem U.S. Bureau of Labor Statistics wird die Beschäftigung von Schweißern, Brennschneidern sowie Weich- und Hartlötern zwischen 2024 und 2034 voraussichtlich nur um 2 % steigen (deutlich weniger als der Durchschnitt aller Berufe), dennoch werden im Jahresdurchschnitt mehr als 45.600 Stellen zu besetzen sein. Die meisten dieser jährlich frei werdenden Stellen entstehen voraussichtlich, weil Beschäftigte in den Ruhestand gehen oder in andere Tätigkeiten wechseln, und nicht durch das eigentliche Beschäftigungswachstum. Die American Welding Society beschreibt für einen Zeitraum von zehn Jahren eine ähnliche Entwicklung und geht davon aus, dass bis zum Ende des Jahrzehnts Hunderttausende neue Fachkräfte in den Beruf einsteigen müssen. Zusammengenommen zeigen beide Aussagen, dass die Zahl der US-amerikanischen Schweißfachkräfte nicht so schnell ergänzt wird, wie Beschäftigte in den Ruhestand gehen, unabhängig vom Wachstum der Gesamtzahl der Arbeitsplätze.
Genau darin liegt der praktische Anwendungsfall für die Schweißautomatisierung: Ein erfahrener Schweißer muss nicht durch einen gleichwertigen Nachfolger ersetzt werden, kann die Arbeit von zwei oder drei weiteren Mitarbeitern beaufsichtigen, neue und weniger erfahrene Mitarbeiter können schneller reproduzierbare Schweißnähte fertigen und die Gesamtproduktivität pro Schicht steigt. Cobots für das Lichtbogenschweißen als übergeordnete Produktgruppe und die dahinterstehende Cobot-Schweißtechnik entwickeln sich weiterhin so schnell, dass selbst Spezifikationen von vor zwei Jahren die Leistungsfähigkeit aktueller Modelle unterschätzen. Zur Einordnung: Unabhängige Untersuchungen schätzen die Größe des Gesamtmarkts für Roboterschweißausrüstung in diesem Jahr auf einen hohen einstelligen Milliardenbetrag und erwarten bis in die frühen 2030s weiteres Wachstum – diese Richtwerte sollte man kennen, sie sind für einen Betrieb jedoch kein stärkerer Grund für eine sofortige Einführung als zu jedem anderen Zeitpunkt und wiegen weniger schwer als die oben genannten personellen Auswirkungen. Betriebe, die Cobots nach den bisherigen Sicherheitsnormen (Stand 2011) eingeführt haben, sollten in den nächsten 12-18 Monaten den Übergang zur Konformität mit ISO 10218:2025 / ANSI R15.06-2025 verfolgen und prüfen, ob ihre Risikobeurteilungen nach der neuen Norm weiterhin gültig sind. Schweißexperten und qualifizierte Schweißer in der weltweiten Schweißbranche beobachten denselben Wandel: weniger neue Schweißarbeitsplätze mit herkömmlicher Personalbesetzung und mehr eingesetzte Cobot-Schweißsysteme, die repetitive Schweißaufgaben übernehmen, mit denen erfahrene Schweißer früher einen Großteil ihres Arbeitstags verbrachten.
Häufig gestellte Fragen
F: Welcher Cobot zum Schweißen ist der beste?
Antwort anzeigen
Es gibt nicht die eine „beste“ Lösung; die Wahl hängt stark vom Schweißverfahren, vom Budget und von den Anforderungen an die Lieferzeit ab. Lincoln Cooper und Hirebotics sind die gängigsten Optionen für eine schnelle MIG-Einführung, während sich der FANUC CRX für das breiteste Spektrum an Werkstückgewichten eignet und der IPG LightWELD bei laserbasierten Anwendungen dominiert. Prüfen Sie vor der Suche nach bestimmten Modellen anhand der oben beschriebenen 4-Signal-Eignungsprüfung, wie gut Ihr Betrieb die Kriterien erfüllt — der richtige Cobot für einen Betrieb mit hoher Variantenvielfalt bei Halterungen ist selten auch der richtige Cobot für einen Blechbearbeitungsbetrieb mit Schwerpunkt Lasertechnik, selbst wenn die Gesamtschweißproduktivität auf dem Papier ähnlich erscheint.
F: Kann ich mit einem Cobot Aluminium schweißen?
Antwort ansehen
Ja – sowohl MIG- als auch TIG-Schweißen von Aluminium lässt sich auf den meisten Cobot-Plattformen gut ausführen, wobei wegen der höheren Wärmeleitfähigkeit und Verunreinigungsempfindlichkeit von Aluminium eine gleichbleibende Werkstückspannung und Schutzgasführung noch wichtiger sind als bei Stahl. Stellen Sie sicher, dass die Spezifikationen des gewählten Systems für Drahtvorschub und Brennerkühlung die Anforderungen beim Aluminiumschweißen erfüllen.
F: Wie wird ein Cobot zum Schweißen programmiert?
Antwort anzeigen
Die Handführung ist die gängigste Methode; ein Schweißer bewegt den Arm von Hand entlang der Schweißbahn, speichert die Punkte auf einem Tablet oder Programmierhandgerät und passt anschließend Spannung, Drahtgeschwindigkeit und Brennerwinkel an, bis die Schweißraupe stimmt. Für die meisten Anwendungen sind keinerlei Vorkenntnisse in der Roboterprogrammierung erforderlich; ein Betrieb, der erstmals Cobot-Schweißen einsetzte, erfasste 20 Schweißpunkte und konnte weniger als vier Stunden nach dem Einschalten der Maschine mit dem Schweißen von Produktionsteilen beginnen.
F: Für wen eignet sich Cobot-Schweißen?
Antwort ansehen
Cobots bieten den größten Nutzen für Lohnfertiger und Hersteller mit variantenreichen Schweißanwendungen in kleinen bis mittleren Stückzahlen, beispielsweise Stahlbaubetriebe, Blechverarbeiter und Auftragsfertiger. Für die Großserienfertigung eines einzigen Werkstücks eignet sich in der Regel eine herkömmliche eingehauste Roboterzelle besser.
F: Cobot-Schweißen oder Roboterschweißen – was ist für Ihren Betrieb richtig?
Antwort anzeigen
Wenn wöchentlich umgerüstet wird und die Stellfläche in der Werkhalle begrenzt ist, bietet Cobot-Schweißen das beste Verhältnis aus Flexibilität und Rüstzeit. Bei der monatelangen Großserienfertigung eines einzigen Werkstücks bietet eine herkömmliche 6-Achs-Roboterzelle aufgrund ihrer Geschwindigkeit und Einschaltdauer meist größere Vorteile. Eine ausführliche Analyse finden Sie in der Vergleichsübersicht am Anfang dieses Leitfadens.
F: Was gehört üblicherweise zum Lieferumfang eines Cobot-Schweißpakets?
Antwort einblenden
Das Basispaket eines Cobot-Schweißsystems umfasst in der Regel den kollaborativen Roboterarm, eine darauf abgestimmte Schweißstromquelle, einen Schweißbrenner, die Drahtvorschubtechnik, einen mobilen Wagen oder Aufspanntisch sowie die Programmiersoftware. Optionales Zubehör wie Schweißpositionierer, Sensoren zur Nahtverfolgung und zusätzliche Achsen wird separat berechnet.
F: Wie viel kosten kollaborative Roboter im Allgemeinen, wenn sie nicht zum Schweißen eingesetzt werden?
Antwort anzeigen
Der Preis für einen kollaborativen Roboterarm allein (ohne Schweißstromquelle, Schweißbrenner oder Spannvorrichtung) beginnt je nach Tragfähigkeit und Reichweite des Cobot-Arms häufig bei $25.000-$65,000. Das erklärt, warum ein komplettes Paket eines „Cobot-Schweißsystems“ mit $75.000-$150.000+ veranschlagt werden kann und nicht nur der Roboterarm berechnet wird. Achten Sie bei der Prüfung von Anbieterangeboten auf die Preisangaben und vergleichen Sie diese mit dem Preis des reinen Roboterarms, um die Kosten der schweißspezifischen Komponenten zu ermitteln.
Literatur und Quellen
- ISO 10218-2:2025International Organization for Standardization
- ANSI/A3 R15.06-2025 RobotersicherheitsnormAmerican National Standards Institute
- 29 CFR 1910.254, Ausrüstung zum Lichtbogenschweißen und -schneidenOccupational Safety and Health Administration
- 29 CFR 1926.353, Lüftung und Schutz beim Schweißen, Schneiden und ErwärmenOccupational Safety and Health Administration
- Schweißer, Brennschneider, Weich- und Hartlöter, Handbuch zu den BerufsaussichtenU.S. Bureau of Labor Statistics
- Den Fachkräftemangel bei Schweißern mit Cobots bewältigenAmerican Welding Society
- Optimierung der Schweißeinstellungen für kollaborative RoboterAmerican Welding Society
- Wie der Schweiß-Cobot den Metallbaubetrieb verändertThe Fabricator (FMA)
Über diese Analyse
Dieser Leitfaden wurde auf Grundlage veröffentlichter Herstellerdokumentationen, der Texte von ISO/OSHA/ANSI-Normen, der Daten des US Bureau of Labor Statistics und gegengeprüfter Diskussionen von Praktikern über die Einführung des Cobot-Schweißens erstellt. Die Preisangaben sind Schätzwerte für die marktüblichen Preisspannen mit Stand Mitte 2026 und können sich aufgrund der Werkstoff- und Komponentenkosten ändern. Aubrik fertigt Roboterschweißausrüstung einschließlich Lösungen für das Cobot-Schweißen, doch dieser Leitfaden soll unabhängig davon hilfreich sein, welche Marke Sie prüfen. Geprüft vom technischen Team von Aubrik.
Wenn die 4-Signal-Eignungsprüfung für einen Cobot spricht, sollten Sie die Lösungen für das Cobot-Schweißen von Aubrik zusammen mit den in diesem Leitfaden untersuchten Systemen in die engere Wahl nehmen.
Verwandte Artikel
- RoboterschweißsystemeDas vollständige Sortiment an Roboter- und Cobot-Schweißausrüstung von Aubrik
- Metallschweißdienstleistungen — Auftragsschweißen mit TIG/MIG für Betriebe, die zusätzliche Kapazität statt eigener Ausrüstung benötigen
- Aubrik – Hersteller von Schweißausrüstungvollständiger Katalog für Ausrüstung und Fertigungslinien



