
Nehmen Sie Kontakt mit der Aubrik Company auf

Die Auswahl einer H-Träger-Montagemaschine sollte beginnen, bevor Modellbezeichnungen zur Sprache kommen. Klären Sie zuerst, ob Ihr Betrieb eine Station zum Ausrichten und Zusammenbauen, eine Schweißmaschine, eine Richtmaschine oder eine verkettete H-Träger-Fertigungslinie benötigt, in der die Bearbeitung von Steg und Gurten ohne Engpass weiterläuft.
Technische Kurzübersicht: Was vor einer Angebotsanfrage zu klären ist
- Trägerprofil: H-Träger, I-Träger, Kastenträger oder gemischte Stahlträger möglich.
- Abmessungsbereich für Steg und Gurte (Höhe, Dicke, Breite und Länge)
- Positionierverfahren: mechanische Positionierung, hydraulisches Spannen, automatische Zentrierung oder kombinierte Steuerung.
- Schweißaufgabe: nur Heftschweißen, Montageschweißen, Portalschweißmaschine mit Vorschub oder Unterpulver-Längsnahtschweißen.
- Ausbaustufe ab Werk: eigenständige Montagemaschine, 3-in-1-Schweiß- und Richtmaschine, vollständige Fertigungslinie
- Dokumente: ISO9001, CE, Unterstützung für die Schweißanweisung, Teileliste, Schaltplan und Schulungsprogramm für Bediener.
Nutzen Sie diesen Leitfaden als technische Vorauswahl für den Einkauf. Wenn Sie marktübliche Modelle vergleichen, prüfen Sie Aubriks Details zu H-Träger-Montagemaschinen, nachdem Sie die nachstehenden Anforderungen an Ausrichten und Zusammenbauen, Schweißen und Linienlayout festgelegt haben.
Was eine H-Träger-Montagemaschine vor Beginn des Schweißens leistet
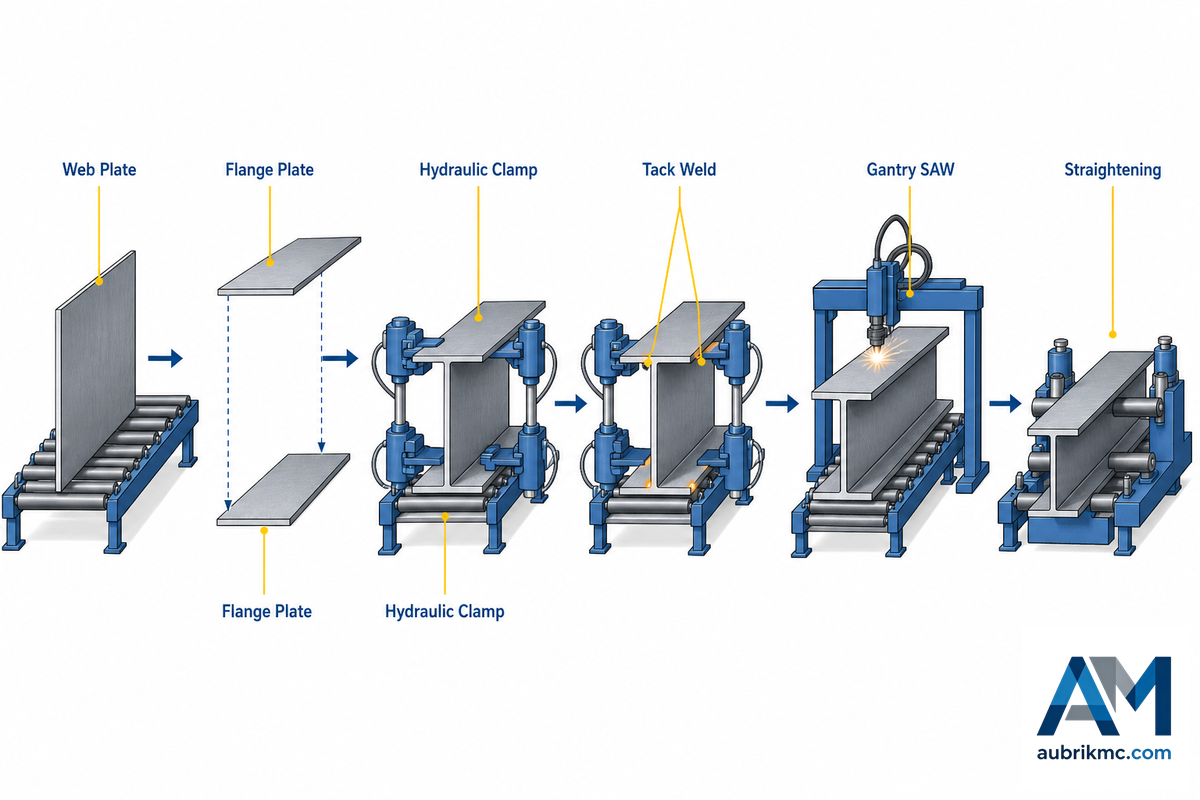
Eine H-Träger-Montagemaschine stützt Steg- und Gurtbleche, zentriert den Querschnitt, bringt die Spannkraft auf und setzt Heftnähte, damit der Träger zur nächsten Schweißstufe weitertransportiert werden kann. Sie ersetzt nicht jede Schweißmaschine im Betrieb, sondern stellt die Geometrie her, die Portalschweißanlagen, Unterpulver-Schweißanlagen und die Richtmaschine anschließend benötigen.
Was ist eine H-Träger-Montagemaschine und wie funktioniert sie?
Eine H-Träger-Montagemaschine führt Steg- und Gurtbleche einer kontrollierten Spannvorrichtung zu und zentriert die Teile anschließend vor dem Fixieren der Form durch Heftschweißen mithilfe von Führungen oder hydraulischen Spannern. Die Heftnaht ist nicht der wesentliche Nutzen. Entscheidend ist das wiederholgenaue Ausrichten und Zusammenbauen: Der Steg steht an der vorgesehenen Stelle, die Gurtbleche bleiben rechtwinklig und der Träger erreicht die Hauptschweißung, ohne an der ersten Station erneut ausgerichtet werden zu müssen.
- Alternativ müssen Walzmaterial (und Stegbleche) auf die erforderliche Länge zugeschnitten werden.
- Gurtblechzuführung und Strang werden zur Montagemaschine geführt.
- Verwenden Sie vorhandene Seitenführungen, obere Rollen oder einen hydraulischen Spanner.
- Setzen Sie punktuell Heftnähte, um das H-Profil in seiner Position zu fixieren.
- Transportieren Sie den Träger zum Unterpulverschweißen, Gurtrichten, Prüfen oder Strahlen weiter.
💡 Technischer Hinweis
Betrachten Sie die Montagemaschine als Station zur Geometriekontrolle. Die Schweißlage ist kurz und provisorisch, doch die Ausrichtung des Stegs und die Position der Gurte beeinflussen die spätere Lichtbogenschweißlage, die Richtlast, die Prüfzeit und die endgültige Verformung des Trägers.
Warum die Qualität beim Ausrichten von Gurt und Steg über spätere Schweißnacharbeit entscheidet
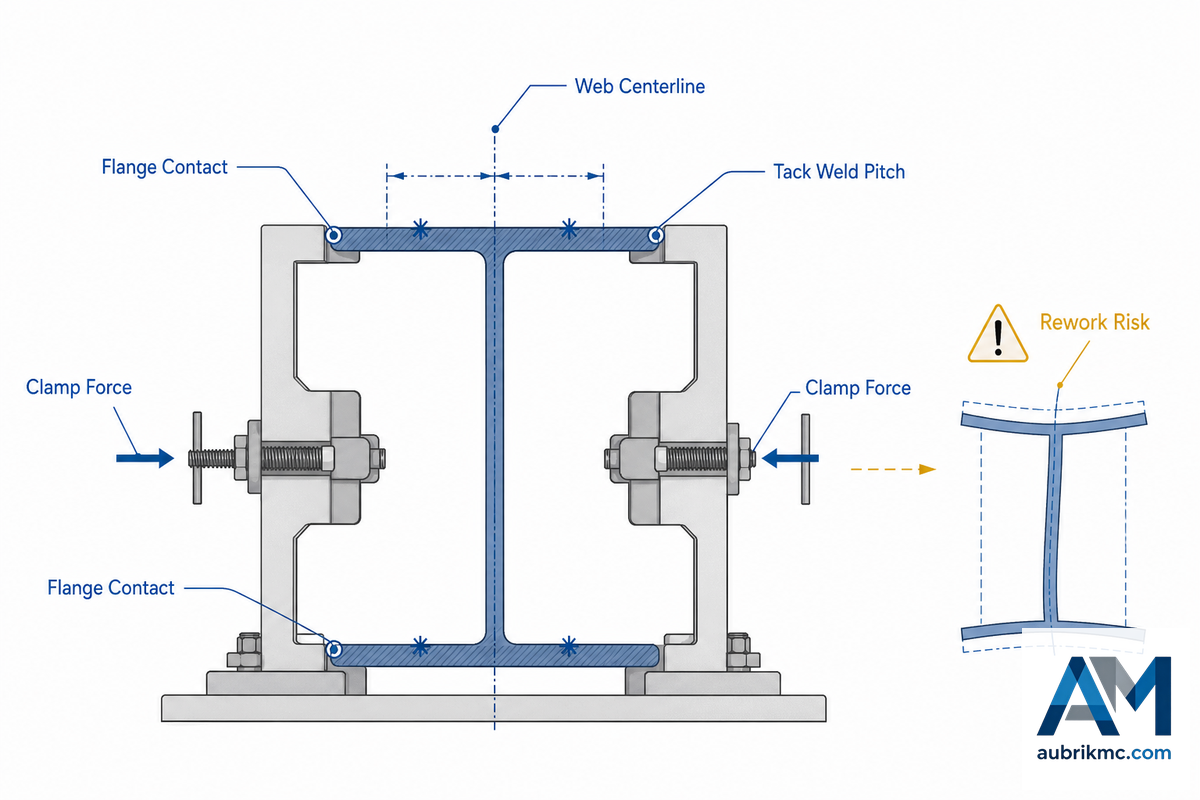
Das Ausrichten von Gurt und Steg ist die erste Qualitätskontrolle in einer H-Träger-Fertigungslinie. Ist der Steg nicht mittig angeordnet oder die Kontaktlinie des Gurts instabil, kann die Hauptschweißnaht noch akzeptabel aussehen, während der fertige Träger eine Verdrehung, Überhöhung oder Gurtverformung aufweist, die erst beim Richten und Prüfen erkannt wird.
In seinem Berufsprofil beschreibt das U.S. Bureau of Labor Statistics Schweißarbeiten als Lesen von Spezifikationen, Messen von Abmessungen, Prüfen von Konstruktionen oder Werkstoffen, Überwachen des Schweißverfahrens und Instandhalten von Maschinen. Bei H-Träger-Arbeiten sollte Ihre Angebotsanfrage daher mehr als die Montagegeschwindigkeit abfragen. Sie sollte klären, wie die Anlage den Querschnitt vor dem Schweißen misst, spannt und stabilisiert.
| Fit-up-Prüfung | Was zu erfragen ist | Warum dies wichtig ist |
|---|---|---|
| Stegzentrierung | Wie wird der Steg vor dem Heftschweißen zentriert? | Verhindert eine Schrägstellung, die später die Richtlast erhöht. |
| Gurtkontakt | Wie werden beide Gurtbleche angepresst und gehalten? | Verringert Spalte vor dem Lichtbogenschweißen. |
| Spannkraft | Wird der Spanndruck mechanisch, hydraulisch oder kombiniert erzeugt? | Verhindert Bewegungen, ohne das Blech zu markieren oder zu verbiegen. |
| Heftnahtabstand | Welches Heftschweißmuster wird vor der Übergabe verwendet? | Hält die H-Form während der Handhabung stabil. |
| Übergabe zur Prüfung | Was prüft der Bediener vor dem Entladen? | Erkennt Abweichungen beim Ausrichten und Zusammenbauen, bevor das Unterpulverschweißen Wärme einbringt. |
Eine Stahlkonstruktionswerkstatt, die über den Kauf ihrer ersten Montagemaschine nachdenkt, könnte mit “Wie viele Meter pro Minute?”durchgehen. Im ersten Monat ihres Betriebs könnte die bessere Frage sein, “Wie viele Minuten Richtzeit haben wir gespart?” Wenn zwei Monteure den Morgen damit verbringen, ein Netz an seinen Platz zu ringen, verriegelt sich die Portalschweißung in schlechter Geometrie einfach schneller, als sie es manuell erreichen könnten. Eine etwas langsamere Montagemaschine mit besserer Zentrierung kann eine viel schnellere Station übertreffen, die gedrehte Balken an eine eigenständige Richtmaschine sendet.
Montagemaschine vs. H-Träger-Schweißmaschine vs. 3-in-1-Linie
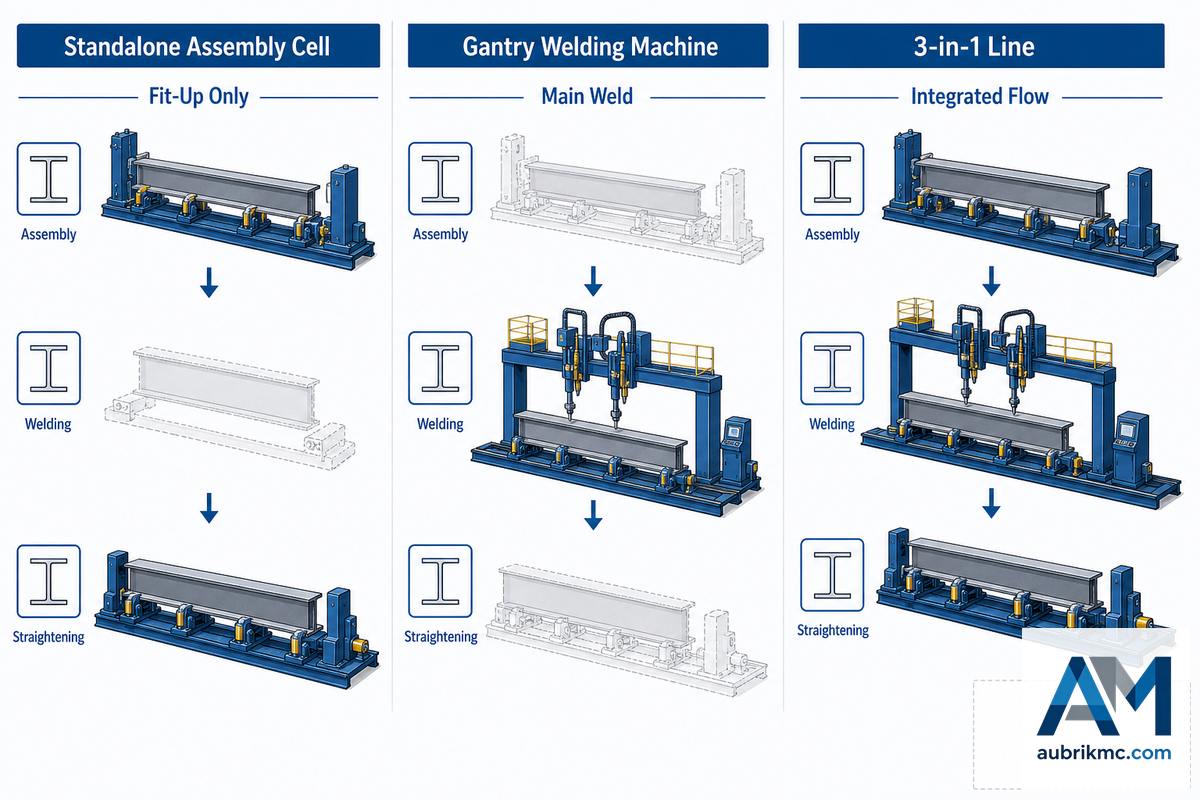
Lieferantenkataloge verwenden die Begriffe Montage, Schweißen und Richten häufig ungenau, doch sie stehen für unterschiedliche Kaufentscheidungen. Eine Montagemaschine stellt die H-Form her; eine H-Träger-Schweißmaschine führt die primäre Längsschweißung aus. Integrierte 3-in-1-Anlagen verbinden Montage, Schweißen und Richten in einem Ablauf, wodurch sich innerbetriebliche Transporte verringern, während die Abhängigkeit von einem einzigen System steigt.
Welche Aufgabe übernimmt eine Portalschweißmaschine bei der Fertigung von H-Trägern?
In den meisten Betriebslayouts folgt die Portalschweißmaschine auf die Montagestation. Nachdem Steg- und Gurtbleche geheftet wurden, führt die Portalschweißmaschine die Längsschweißung aus, häufig mittels Unterpulverschweißen oder eines ähnlichen Lichtbogenschweißverfahrens. Die Montagequalität entscheidet, ob das Portalschweißen mit einer einwandfreien, zeichnungsgerechten Geometrie oder mit einem Korrekturproblem beginnt.
| Anlagenauswahl | Hauptaufgabe | Am besten geeignet für | Risiko für den Käufer |
|---|---|---|---|
| Eigenständige Montagemaschine | Ausrichten, Zusammenbauen und Heftschweißen | Betriebe mit vorhandener Schweißmaschinenkapazität | Die Übergabe und Handhabung kann zum nächsten Engpass werden. |
| Portalschweißmaschine | Hauptlängsschweißnaht | Werke mit bereits gut beherrschtem Fit-up-Prozess | Mangelhaftes Ausrichten und Zusammenbauen erschwert eine wiederholbare Schweißqualität. |
| Richtmaschine | Gurtverformung korrigieren | Linien mit regelmäßiger Wärmeverformung | Kann nicht jeden vorgelagerten Ausrichtfehler beheben. |
| 3-in-1-Maschine | Montage, Schweißen und Richten | Werke mit begrenztem Platz und wiederkehrenden Trägerabmessungen | Ein einziger integrierter Ablauf bietet weniger Prozessflexibilität. |
Vorteile
- Einfachere Fehlerdiagnose, da die Zuständigkeiten für die Stationen (Ausrichten und Zusammenbauen, Schweißen, Richten, Prüfen) klar geregelt sind.
- Kleine und eigenständige Lösungen lassen sich in einem kleinen Betrieb einsetzen, bevor in eine Linie investiert wird.
- Weniger wiederholte Handhabung bei einer geringeren Produktvielfalt.
Einschränkungen
- Auf Lieferantenwebsites und in Verkaufsbroschüren werden diese Tätigkeiten häufig zusammengefasst.
- Eine einzelne Geschwindigkeitsangabe für eine Maschine belegt nicht den Durchsatz der Linie.
- Diese Anlage kann für den Anwendungsfall ungeeignet sein, wenn ein Betrieb ein sehr vielfältiges Spektrum an Trägern fertigt.
Zentrale RFQ-Spezifikationen: Steghöhe, Gurtbreite, Spannen, Geschwindigkeit und Leistung
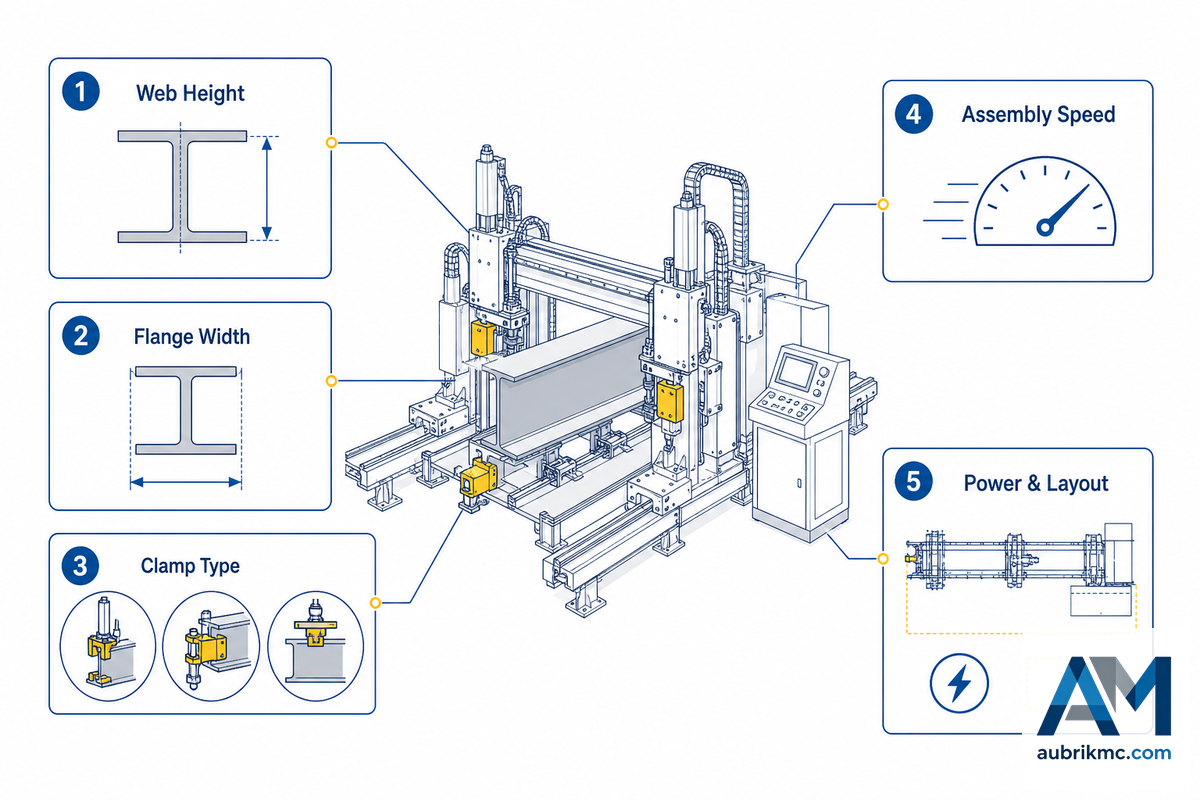
Übermitteln Sie mit der Angebotsanfrage die tatsächliche Trägergeometrie, anstatt einen pauschalen Kostenvoranschlag für eine Montagemaschine anzufordern. Öffentlich zugängliche Modelldatenblätter verdeutlichen den Grund: Auf einer Seite werden eine Werkstückhöhe von 200-1800 mm, eine Stegdicke von 6-16 mm, eine Gurtbreite von 200-800 mm, eine Werkstücklänge von 4000-15000 mm, eine Fördergeschwindigkeit von 6000 mm/min und eine Schweißgeschwindigkeit von 150-1500 mm/min angegeben, während auf einer anderen für mehrere KZL-Modelle eine Montagegeschwindigkeit von 500-800 mm/min genannt wird. Nutzen Sie diese Zahlen als Anhaltspunkte und nicht als verbindliche Zusagen für die Spezifikation.
⚠️ Wichtig
Hersteller veröffentlichen häufig modellspezifische Daten aus einer einzigen Quelle, doch diese Spezifikationen sollten zur Formulierung Ihrer Fragen an den Lieferanten dienen. Erkundigen Sie sich unter anderem nach der von Ihnen vorgegebenen Steghöhe, Gurtbreite und -dicke, Werkstücklänge, Spannmethode, Leistung und Schweißgeschwindigkeit.
| RFQ-Feld | Diese Angaben übermitteln | Vom Lieferanten bestätigen lassen |
|---|---|---|
| Steghöhe und -dicke | Mindest-, Normal- und Höchstabmessungen aus aktuellen Aufträgen | Ob dieselbe Spanneinstellung alle Abmessungen abdeckt |
| Gurtbreite und -dicke | Tatsächlicher Abmessungsbereich und Ebenheitszustand der Gurtbleche | Seitliches Positionierverfahren und Einstellzeit |
| Werkstücklänge | Kürzeste und längste Trägerlänge | Fördertechnik und Entladeverfahren |
| Schweißverfahren | Nur Heftschweißen, Übergabe zum Unterpulverschweißen oder integriertes Schweißen | Kompatibilität von Draht, Schweißbrenner, Schweißpistole und Schweißstromquelle |
| Stromversorgung | Werksspannung, Frequenz und Vorgaben örtlicher Vorschriften | Schaltschrankausführung, Ersatzteile und Unterstützung bei der Inbetriebnahme |
Wird das manuelle Ausrichten und Zusammenbauen durch eine automatisierte Station ersetzt, scheint sich die kürzeste Amortisationszeit möglicherweise durch eine höhere Montagegeschwindigkeit zu ergeben. In einem Betrieb, der Träger mit unterschiedlichen Abmessungen fertigt, kann eine höhere Rentabilität jedoch durch Spanneinstellungen entstehen, die sich ohne wiederholte manuelle Eingriffe ändern lassen. Eine gute Zentrierung bei der Montage ermöglicht es der Portalschweißmaschine, mit einer einwandfreien, zeichnungsgerechten Geometrie zu beginnen, statt einen Montagefehler korrigieren zu müssen. Die Fertigungseffizienz entsteht durch diesen wiederholgenauen Formatwechsel; eine hohe Effizienz ist nur relevant, wenn die Geometrie stabil bleibt. Wenn ein Betrieb zu 70 Prozent Stahl mit mittlerer Steghöhe und zu 30 Prozent Werkstoff mit schweren Gurten verarbeitet, können reibungslose Spannwechsel eine höhere Nenngeschwindigkeit übertreffen, die häufige manuelle Anpassungen erfordert.
Einordnung von Unterpulverschweißen, Heftschweißen und Richten nach der Montage
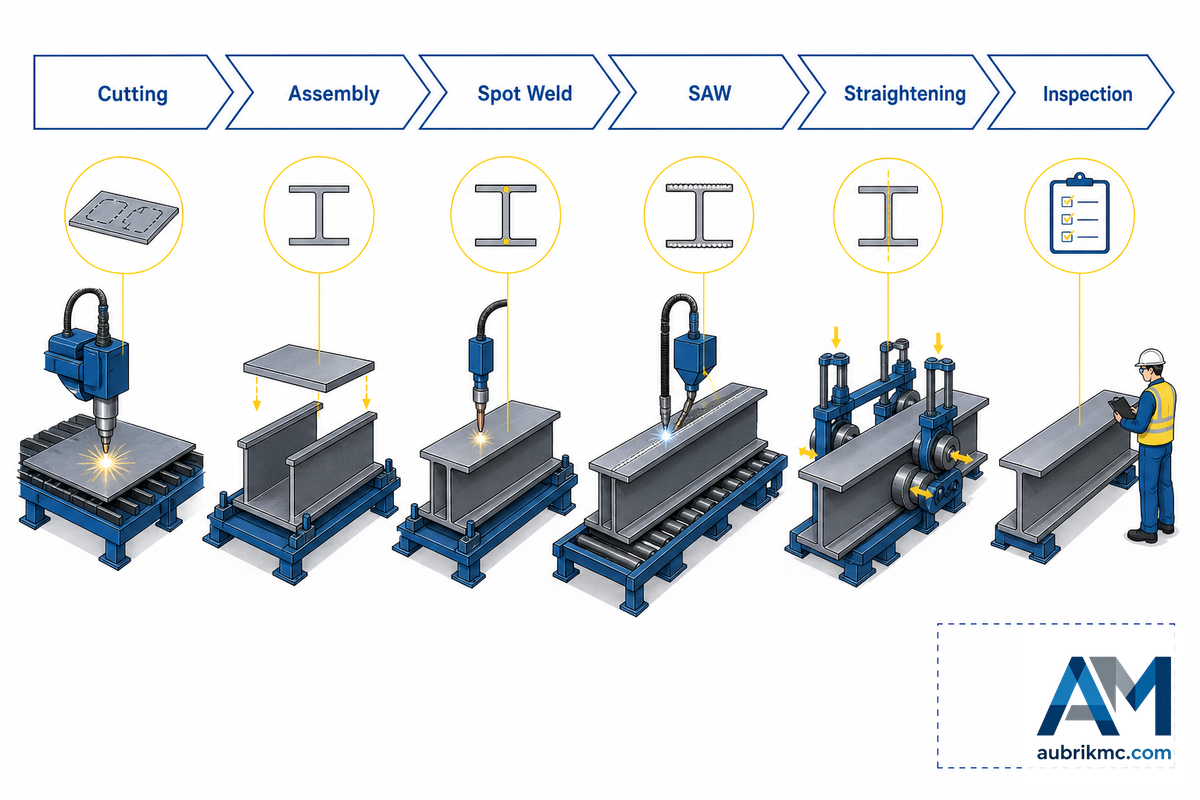
Das Heftschweißen bei der H-Träger-Montage dient der Fixierung. Das Unterpulverschweißen ist normalerweise die Produktionsschweißung, mit der die endgültige Naht hergestellt wird. Anschließend wird gerichtet, da der Wärmeeintrag den Gurt verbiegen oder verformen kann. Käufer sollten alle drei Schritte abbilden, bevor sie die Montagemaschine auswählen, denn eine unzureichende Übergabe kann den Nutzen der automatischen Zentrierung zunichtemachen.
Welche Bedeutung hat das Heftschweißen bei der H-Träger-Montage?
Das Heftschweißen ist wichtig, weil es die Geometrie zwischen dem Ausrichten und Zusammenbauen und dem Hauptschweißverfahren erhält. Schwache Heftnähte können während der Handhabung brechen. Übermäßiges Heften kann Zeit verschwenden und bereits vor der Hauptschweißung Wärme einbringen. Ein praxisgerechter Heftabstand sollte Steg und Gurt halten, ohne die Montagestation zum eigentlichen Schweißengpass zu machen.
| Schritt in der Linie | Hauptaufgabe | Qualitätsrisiko |
|---|---|---|
| Montage | Steg und Gurt zentrieren, spannen und heften | Außermittiger Steg oder ungleichmäßiger Gurtkontakt |
| Unterpulver- / Lichtbogenschweißen | Hauptlängsschweißnaht herstellen | Fehler beim Wärmeeintrag und bei der Schweißnahtführung |
| Richten | Gurtverformung nach dem Schweißen korrigieren | Versuch, einen vorgelagerten Fit-up-Fehler zu korrigieren |
| Prüfung | Geometrie, Schweißnahtzustand und Dokumentationsstatus prüfen | Erkennung des Problems, nachdem bereits zu viel Wertschöpfung erfolgt ist |
Die OSHA-Seite zu Normen für Schweißen, Schneiden und Hartlöten ordnet die Schweißsicherheit den Normen für die allgemeine Industrie, die Schifffahrt und das Bauwesen zu. OSHA weist zudem darauf hin, dass beim ortsfesten Produktionsschweißen abhängig von den Umständen eine örtliche Lüftung oder Atemschutzgeräte mit Luftzufuhr erforderlich sein können. Beim automatisierten Schweißen von Trägern werden Lüftung und Zugang für die Instandhaltung damit zu Anforderungen an das Layout und sind nicht nur Teil der Sicherheitsdokumentation.
Eigenständige Schweißzelle oder vollständige H-Träger-Fertigungslinie? Die Fit-up-Engpassmatrix
Nutzen Sie die Fit-up-Engpassmatrix als Beschaffungsmatrix: Sie erleichtert die Entscheidung, ob eine eigenständige Montagemaschine gekauft, eine Schweiß- oder Richtmaschine ergänzt oder die vollständige H-Träger-Fertigungslinie angefragt werden sollte. Gehen Sie von dem Engpass aus, den Sie in der Werkhalle beobachten können.
| Beobachteter Engpass | Voraussichtlicher Beschaffungsweg | RFQ-Frage |
|---|---|---|
| Manuelles Ausrichten und Zusammenbauen dauert länger als das Schweißen | Eigenständige Montagemaschine | Wie schnell lassen sich Spann- und Zentriereinstellung zwischen verschiedenen Trägerabmessungen ändern? |
| Die Warteschlange vor der Hauptschweißung verursacht die Verzögerung | Portalschweißmaschine oder zusätzliche Kapazität zum Unterpulverschweißen | Wie führt die Montagestation dem Schweißprozess die Teile zu? |
| Wärmeverformung verursacht Nacharbeit | Richtmaschine plus Prozessprüfung | Welche Verformung ist nach dem Schweißen normal und welche deutet auf mangelhaftes Ausrichten und Zusammenbauen hin? |
| Die Handhabung in der Werkhalle bindet Arbeitszeit des Bedieners | Verkettete Trägerfertigungslinien | Welches Förder- und Entladelayout passt zur Breite des Werks? |
| Die Qualifikation der Bediener unterscheidet sich je nach Schicht | Automatische Zentrierung und dokumentierte Einrichtung | Welche Einstellungen werden gespeichert, gesperrt oder gemessen? |
| Die Anforderungen an die Exportdokumentation sind streng | Lieferant mit CE, ISO9001 und Unterstützung für die technischen Unterlagen | Welche Dokumente werden mit der Maschine geliefert und in welcher Sprache? |
| Das Servicerisiko ist der ausschlaggebende Punkt | Lieferant mit Garantie, Ersatzteilen und Unterstützung bei der Inbetriebnahme | Wie werden Ansprüche aus der 1-jährigen Garantie, Fernservice und Ersatzteile abgewickelt? |
| Der Trägermix ändert sich wöchentlich | Flexible Montagezelle vor der vollständigen Integration | Wie viel Zeit wird benötigt, um Führungen, Spanner und Schweißgeschwindigkeit neu einzustellen? |
“Falsche Auswahlmöglichkeiten für H-Trägerlinien kommen normalerweise nicht aus schwierigem Stahl. Sie entstehen, weil der Käufer eine Maschine spezifizierte, bevor er den Engpass benannte: Einpassungszeit, Schweißwarteschlange, Richtlast, Inspektionsverzögerung oder Bedienervariation.”
Lieferanten-Checkliste für eine H-Träger-Montagemaschine: Dokumente, Service und Lieferung
Verwenden Sie eine Lieferanten-Checkliste, um nicht jede H-Träger-Montagemaschine als identischen Stahlrahmen mit einem anderen Logo zu betrachten. Prüfen Sie Dokumente, Fertigungskapazität, Reaktionszeiten des Service, Ersatzteile und ob der Lieferant den Montage- und Schweißprozess anhand Ihrer Trägerdaten erläutern kann.
- Fordern Sie die Maschinenzeichnung, den elektrischen Aufbauplan, den Hydraulikplan und die Ersatzteilliste an.
- Prüfen Sie, ob sich ISO9001 auf das Qualitätsmanagementsystem des Lieferanten bezieht und nicht lediglich eine pauschale Behauptung ist.
- Bestätigen Sie bei CE-Projekten die Konformitätserklärung, Betriebsanleitung, Schutzeinrichtungen, Not-Halt-Einrichtung und Risikodokumentation.
- Fragen Sie, wie die Inbetriebnahme erfolgt: per Fernvideo, durch einen Techniker vor Ort oder über einen Vor-Ort-Service.
- Stimmen Sie die Maschine auf Ihren Trägermix ab und nicht auf die größte Abmessung in der Broschüre.
Aubrik, ehemals Wuxi ABK machinery, wurde 1999 gegründet und konzentriert sich auf Forschung und Entwicklung, Produktion und Vertrieb von Schweißausrüstung und CNC-Schneidmaschinen. Das Unternehmen gibt mehr als 20 Jahre Erfahrung seines Forschungs- und Entwicklungsteams, eine Jahreskapazität von 1.000 Sätzen Schweißausrüstung und 200 Sätzen Schneidausrüstung, Zertifizierungen nach ISO9001 und CE, eine einjährige kostenlose Garantie sowie OEM-Service für kundenspezifische Anforderungen an. Nutzen Sie diese Angaben als Prüfpunkte für die Sorgfaltsprüfung: Lassen Sie sich von jedem Lieferanten Kapazität, Konformität und Service belegen, bevor Sie ein Angebot annehmen.
ISO erläutert ISO 9001:2015 als internationale Qualitätsmanagementnorm, die Organisationen dabei unterstützt, gleichbleibende Produkte und Dienstleistungen bereitzustellen, die Effizienz zu verbessern und Kundenanforderungen oder regulatorische Erwartungen zu erfüllen. Für Maschinenkäufer ersetzt dies nicht die Maschinenprüfung, bietet jedoch einen Rahmen für die Überprüfung der Prozesskontrolle.
Exportkäufer sollten außerdem den EU-Maschinenrechtsrahmen berücksichtigen. Die Europäische Agentur für Sicherheit und Gesundheitsschutz am Arbeitsplatz weist darauf hin, dass die CE-Kennzeichnung bestätigt, dass Maschinen die Gesundheits- und Sicherheitsanforderungen erfüllen und im Binnenmarkt gehandelt werden können. Fordern Sie für H-Träger-Anlagen die technischen Unterlagen an, die im Bestimmungsmarkt vorgeschrieben sind.
Was verändert sich 2026 bei der Automatisierung im Stahlbau?
2026 geht es in der Praxis weniger darum, jeden Schweißer zu ersetzen, sondern vielmehr darum, wiederkehrende Arbeiten zu beherrschen. Arbeitsmarktdaten der American Welding Society nennen einen prognostizierten Bedarf von 320.500 neuen Schweißfachkräften in den Vereinigten Staaten bis 2029 sowie durchschnittlich 80.000 offene Stellen pro Jahr von 2025 bis 2029. Der Arbeitskräftemangel erhöht im Stahlbau den Wert dokumentierter Fit-up-Prozesse, schnellerer Schulungen und wiederholbarer Schweißautomatisierung.
Daten zur Robotik weisen in dieselbe Richtung. Die International Federation of Robotics beschreibt World Robotics als einen Jahresbericht mit Statistiken, Trends und Prognosen zu Industrierobotern nach Land, Anwendung, Branche und Robotertyp. Ihr Dokument 2025 sources and methods erläutert, dass Installations- und Bestandsdaten bei führenden Roboterlieferanten und nationalen Robotikverbänden erhoben werden.
Auch Stahlbaubetriebe erkennen den Nutzen digitaler Arbeitsabläufe. Im SteelDays-Programm 2025 des AISC behandelte beispielsweise ein kostenloses Webinar die Möglichkeiten künstlicher Intelligenz; ein Anlagenkäufer muss derzeit jedoch nicht gezielt nach Maschinen suchen, deren Broschüren „AI“ enthalten. Stattdessen empfiehlt es sich zu fragen, ob die Anlage wiederholbare Einrichtdaten für das Ausrichten und Zusammenbauen erfasst, den Bedienern den Spann- und Schweißstatus bestätigt und eine Dokumentation für fünf oder mehr Jahre Service enthält.
Maßnahmen-Checkliste 2026
- Wenn Sie die Personalbesetzung als Engpass ansehen, sollten Sie eine automatische Zentrierung mit geringerem Schulungsaufwand für die Einrichtung und einer klaren Bedienerprüfung erwägen.
- Wenn bei Ihnen Nacharbeit anfällt, konzentrieren Sie sich zunächst auf die Genauigkeit beim Ausrichten von Gurt und Steg und nicht auf die Geschwindigkeit beim Unterpulverschweißen.
- Wenn Anforderungen an die Exportdokumentation Sie behindern, achten Sie noch vor dem Preis allein auf CE, ISO9001 und vollständige Unterstützung für die technischen Unterlagen.
- Wenn die Handhabung Ihr Hauptanliegen ist, fordern Sie einen Layoutplan für eine Fertigungslinie statt einer einzelnen Montagemaschine an.
FAQ
F: Was ist eine H-Träger-Montagemaschine?
Antwort anzeigen
Eine Fit-up-Station in Ihrem Betrieb kann vor der Hauptschweißung die Bleche für Steg und Gurte zentrieren, spannen und heften.
F: Ist eine H-Träger-Fertigungslinie automatisiert?
Antwort anzeigen
Teilweise, in manchen Fällen. Viele Anlagen nutzen eine automatische Blechzuführung, hydraulische Spannpositionierung, Portalschweißen, Richten und Fördertechnik, während die Bediener weiterhin den Abmessungsbereich der Träger einstellen, die Qualität der Heftnähte prüfen, die Schweißgeschwindigkeit überwachen und die Endprüfung durchführen. Behandeln Sie „automatisch“ als Frage des Anwendungsbereichs: Erfragen Sie, welche Einstellungen digital gespeichert werden und welche weiterhin manuell erfolgen.
F: Aus welchen Komponenten besteht eine H-Träger-Fertigungslinie?
Antwort anzeigen
Eine praxisgerechte Linie kann CNC-Schneiden, die Montage von Steg und Gurten, Portalschweißen, Richten, Fördertechnik, Hydraulikversorgung und Steuerungen sowie optionale Prüf- oder Nachbearbeitungsverfahren wie Stirnfräsen oder Strahlen umfassen.
F: Wie wird eine H-Träger-Richtmaschine in die Linie integriert?
Antwort anzeigen
Dieser Prozess erfolgt nach dem Schweißen. Die Schweißwärme kann die Gurtprofile verändern und Verformungen verursachen, die vor dem abschließenden Ausrichten und Zusammenbauen oder Beschichten durch Richten korrigiert werden.
F: Was sollten Käufer vor der Auswahl eines Lieferanten für H-Träger-Montagemaschinen prüfen?
Antwort anzeigen
Prüfen Sie zuerst den tatsächlichen Abmessungsbereich einschließlich Trägerhöhe, Gesamtbreite, Trägerdicke, Gesamtlänge und Gesamtgewicht. Prüfen Sie anschließend Spannverfahren, Schweißen, Elektrotechnik, Hydraulikkomponenten, Ersatzteilversorgung, Inbetriebnahmeplanung, Garantiebedingungen sowie Dokumente zu ISO9001 oder CE. Ein guter Lieferant sollte erläutern, wie seine Montagemaschine an Ihre Zeichnungen angepasst wird, anstatt nur eine einzelne Codenummer anzubieten.
F: Kann eine eigenständige Montagemaschine später zu einer vollständigen Fertigungslinie ausgebaut werden?
Antwort anzeigen
Ja, sofern das Zellenlayout Platz für Förderanlagen, eine Richtmaschine, Instandhaltungsschränke, den Bedienerzugang und die seitliche Zuführung lässt. Fordern Sie vor der Lieferung eine Zeichnung für die spätere Erweiterung zur Linie an, da die eigenständige Zelle andernfalls beim Aufbau der vollständigen Fertigungslinie versetzt werden muss.
Möchten Sie Ihr Trägerprogramm prüfen lassen?
Senden Sie Ihre Steghöhe, Gurtbreite, Werkstücklänge, Ihr Schweißverfahren und Werkslayout per E-Mail. Aubrik kann das Profil der Montagemaschine oder Fertigungslinie auf Ihre Zeichnungen abstimmen.
Spezifikationen für H-Träger-Montagemaschinen prüfenÜber diesen Einkaufsleitfaden
Dieser Leitfaden richtet sich an Stahlbaufertigungsteams, die Anlagen für das Ausrichten und Zusammenbauen, Schweißen und die Fertigung von H-Trägern vergleichen. Aubriks Beitrag beschränkt sich auf Angaben zur Unternehmensgeschichte, Fertigungskapazität, zu Zertifizierungen, Garantie und OEM-Service; externe Daten zu Sicherheit, Beschäftigung und Robotik können anhand der unten aufgeführten Quellen geprüft werden.
Weitere Ressourcen von Aubrik
Literatur und Quellen
- Schweißer, Brennschneider, Weichlöter und Hartlöter — U.S. Bureau of Labor Statistics
- Normen für Schweißen, Schneiden und Hartlöten — Occupational Safety and Health Administration
- 29 CFR 1910.252 Allgemeine Anforderungen — Occupational Safety and Health Administration
- Daten zu Fachkräften im Schweißwesen — American Welding Society Foundation
- Berichte zur weltweiten Robotik — International Federation of Robotics
- World Robotics 2025 Industrieroboter: Quellen und Methoden — International Federation of Robotics
- SteelDays 2025 — American Institute of Steel Construction
- ISO 9001 erklärt — International Organization for Standardization
- Verordnung 2023/1230/EU – Maschinen — European Agency for Safety and Health at Work







