Póngase en contacto con la empresa Aubrik

Última actualización: octubre de 2026
Los mejores fabricantes de equipos para la producción de calderas dependen del trabajo: Aubrik para paquetes configurables de soldadura de paneles y tubos; Pemamek para talleres integrados de tubos; Schwarze-Robitec para doblado de calderas; Faccin Group para el conformado de virolas y fondos; y Polysoude para la soldadura de tubos a placas tubulares. Para una línea de producción de alto rendimiento, empiece por el componente que necesita fabricar y la operación que debe realizar.
Una fábrica de calderas compra equipos para fabricar componentes a presión. La caldera terminada puede producir vapor y agua caliente, pero estas funciones no indican qué equipos de producción se necesitan en la planta. Para un proyecto de caldera industrial, empiece por las piezas que se utilizan para generar vapor y las operaciones necesarias para fabricarlas. Una dobladora de tubos, una roladora de virolas y un sistema de soldadura orbital resuelven problemas de producción distintos. Esta guía compara 19 fabricantes de todo el mundo según estas diferencias prácticas.
Selección rápida
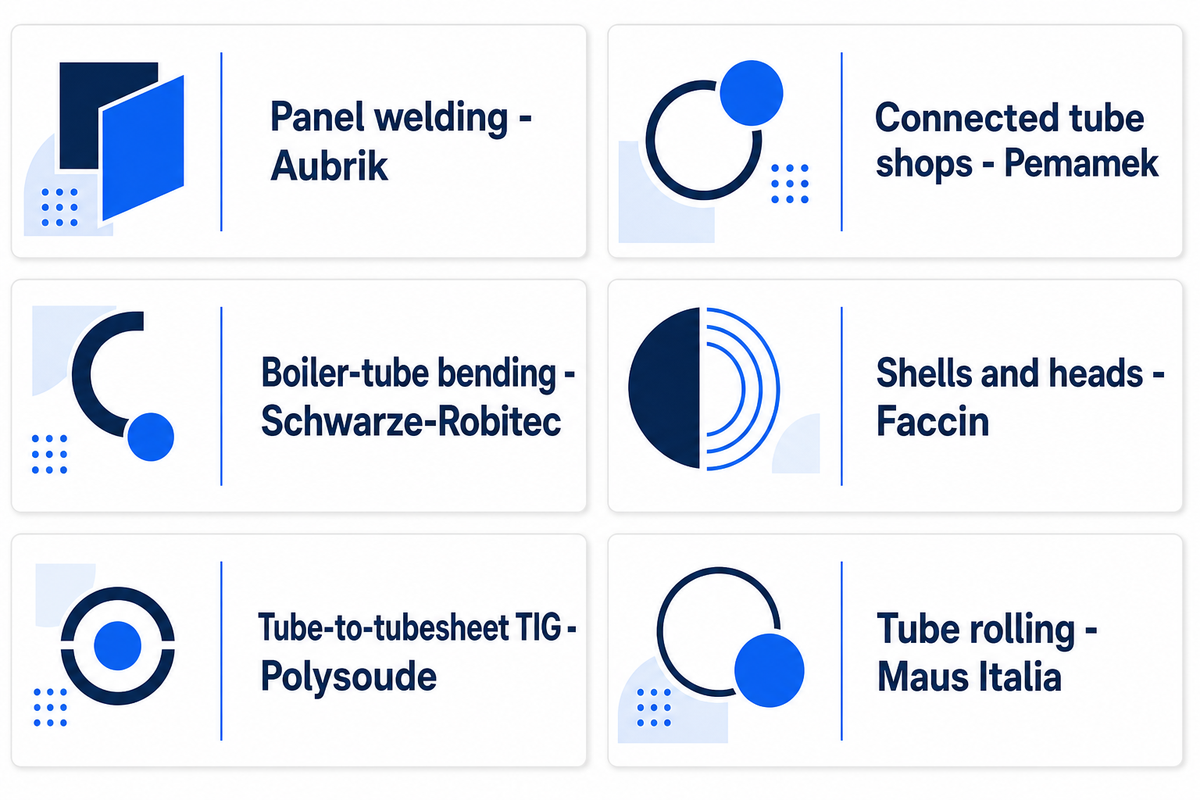
- Ideal para paquetes configurables de soldadura de paneles de membrana y tubos: Aubrik.
- Ideal para automatizar procesos coordinados de paredes de agua y talleres de tubos: Pemamek.
- Ideal para el doblado especializado de tubos de calderas y paredes de membrana: Schwarze-Robitec.
- Ideal para rolar virolas y conformar fondos abombados: Faccin Group.
- Ideal para soldadura TIG orbital de tubos a placas tubulares: Polysoude.
- Ideal para el rolado automatizado de tubos, el refrentado y el ensamble de placas tubulares: Maus Italia.
Aviso: Esta guía la publica Aubrik. Nos incluimos primero porque este es nuestro sitio web, no porque afirmemos ser líderes del mercado. Los otros 18 fabricantes están agrupados según aquello para lo que son más adecuados, sin un orden particular dentro de cada grupo.
Cómo seleccionamos estos fabricantes de equipos para la producción de calderas
La información de las empresas se confirmó en sitios oficiales y fuentes públicas en octubre de 2026. Se preseleccionaron fabricantes con maquinaria de producción publicada, equipos motorizados de instalación o una función identificable de integración de sistemas, pertinentes para fabricar componentes de calderas. La evaluación abarcó la identidad de la empresa, las familias de equipos y el trabajo que realiza cada sistema. Se excluyeron empresas comercializadoras, distribuidores, plataformas de abastecimiento, directorios, medios y vendedores de equipos usados, así como fabricantes de calderas terminadas que no documentaran una oferta de equipos. Las marcas relacionadas de un mismo grupo se cuentan como una sola.
La categoría «Ideal para» describe la adecuación de una gama de equipos a una aplicación. No representa una clasificación medida de confiabilidad, ventas mundiales ni participación de mercado. El alcance incluye grandes sistemas de fabricación y estaciones especializadas más pequeñas, porque ambas pueden ser necesarias en un taller de calderas. La función de un proveedor de una sola estación se explica en función de esa operación, no como un contrato para equipar toda la fábrica.
Para quienes aún están definiendo la secuencia del proceso, la guía del proceso de fabricación de calderas describe las principales etapas de fabricación y cómo se relacionan. Aquí nos centraremos en qué fabricantes considerar una vez definida la operación principal.
Compare 19 fabricantes de equipos para la producción de calderas
Mapa de equipos para fábricas de calderas
El mapa de equipos para fábricas de calderas agrupa a los fabricantes según los componentes y las operaciones que cubren sus equipos publicados.
Use la tabla para preparar una lista de opciones según el proceso. Compare un paquete para paneles de membrana con otro paquete para paneles, o un sistema de expansión y accionamiento con otro sistema de instalación. Los precios y las capacidades de operaciones distintas no son una base válida para comparar. Las fechas de fundación que aparecen a continuación corresponden a las historias de las empresas; cuando el origen del negocio difiere de la entidad actual, se indican ambos.
| N.º | Nombre de la empresa | Sede | Año de fundación | Ideal para | Breve descripción | Equipo principal | Ventajas principales | Posibles desventajas | Sitio web oficial |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, China | 1999 | Trabajo coordinado con paneles y tubos | Máquinas de soldadura e integración de líneas de producción | Soldadoras de paneles; soldadoras de tubos; dobladoras | Paquetes de estaciones configurables | Defina por separado el alcance del conformado de virolas y la inspección | https://aubrikmc.com/ |
| 2 | Pemamek | Loimaa, Finlandia | 1970 | Talleres automatizados de paredes de agua y tubos | Fabricante de sistemas de producción | Líneas para paneles; preparación de tubos; soldadura | Estaciones conectadas de manejo y proceso | Se requiere ingeniería de distribución y transferencia | https://pemamek.com/ |
| 3 | Schwarze-Robitec | Colonia, Alemania | 1903; la producción de dobladoras de tubos comenzó en 1930 | Serpentines de caldera y doblado de paredes | Fabricante especializado en dobladoras de tubos | Dobladoras de calderas; sistemas de doble cabezal | Conceptos específicos para calderas y membranas | La unión requiere una operación aparte | https://schwarze-robitec.com/ |
| 4 | Pines Engineering | Warren, Ohio, Estados Unidos (operaciones en EE. UU.) | 1940 en su cronología histórica; 1943 marca el desarrollo inicial de la dobladora rotativa | Doblado de tubos de pared gruesa | Negocio de equipos de doblado de ParkOhio | Dobladoras CNC; herramental H&H | Coordinación entre máquina y herramental | La capacidad depende de la geometría del tubo | https://pines-eng.com/ |
| 5 | BLM GROUP | Cantù, Italia | 1960, según el perfil de la empresa | Tubos conformados para sistemas de calefacción | Grupo de maquinaria para procesamiento de tubos | SMART; 4-RUNNER; AST8-VE | Celdas de doblado y conformado de extremos | Componentes de calefacción, no calderas de potencia completas | https://www.blmgroup.com/ |
| 6 | AMOB | Vila Nova de Famalicão, Portugal | 1960 | Celdas personalizadas para conformado de tubos | Fabricante portugués de maquinaria | Dobladoras de tubos; celdas para conformado de extremos | Ingeniería de automatización específica para cada pieza | El herramental personalizado depende de los planos | https://amob.co.uk/ |
| 7 | DAVI | Cesena, Italia | 1966 | Virolas cilíndricas para calderas | Fabricante de maquinaria para rolado de placas | MCA; MCB; MCE; manejo | Rolado con alimentación y expulsión | Los tamaños de ejemplo dependen de la configuración | https://www.davi.com/ |
| 8 | HAEUSLER | Duggingen, Suiza | 1936 | Conformado de placas para virolas de caldera | Fabricante de maquinaria para conformado de metales | EVO; VRM; FLEX; HDR | Opciones de tres y cuatro rodillos | El equipo de soldadura se suministra por separado | https://haeusler.com/en/ |
| 9 | Faccin Group | Visano, Italia | Orígenes del negocio en 1968; Faccin Srl se estableció en 1977 | Virolas y fondos abombados | Grupo Faccin, Boldrini y Roundo | Roladoras de placas; prensas; rebordeado | Operaciones complementarias de conformado | Varios módulos, no una máquina universal | https://www.faccingroup.com/ |
| 10 | Linsinger | Steyrermühl, Austria | 1946; la actividad de la empresa predecesora se remonta a 1939 | Preparación de bordes de fondos de caldera | Fabricante de equipos de fresado y aserrado | Maquinaria ORBIT para bordes de fondos | Medición y alineación automáticas | El conformado de fondos es un proceso distinto | https://www.linsinger.com/ |
| 11 | Polysoude | Nantes, Francia | 1961 | Soldadura TIG de placas tubulares | Negocio de soldadura orbital GWT | Cabezas TS; P6/P6 HW | Configuraciones por fusión y con alimentación de alambre | El acceso al fondo limita la configuración | https://www.polysoude.com/ |
| 12 | Maus Italia | Bagnolo Cremasco, Italia | Orígenes del negocio en 1961; la entidad Maus Italia se estableció en 1972 | Ensamble automatizado de placas tubulares | Fabricante de herramientas y sistemas de automatización para tubos | Sistemas MA; Matig 502 | Opciones de rolado, refrentado y soldadura | No es una línea de producción de paneles de membrana | https://www.mausitalia.it/ |
| 13 | Elliott Tool Technologies | Dayton, Ohio, Estados Unidos | Orígenes de Wiedeke en 1892; Elliott la adquirió en 1969 | Estaciones para instalar tubos | Fabricante estadounidense de herramientas para tubos | Expansores; motores de rolado; preparación | Herramientas y documentación de instalación | Adapte la herramienta al espesor de pared, diámetro y alcance | https://www.elliott-tool.com/ |
| 14 | T.C. Wilson | Queens, Nueva York, Estados Unidos | 1925 | Rolado y abocardado de tubos de caldera | Fabricante estadounidense de equipos para tubos | Enforcer-500; Series 114/116 | Opciones distintas para rolado y abocardado | Seleccione las herramientas según la forma requerida del extremo | https://www.tcwilson.com/ |
| 15 | Powermaster | Navi Mumbai, India | 1972 | Expansión motorizada de tubos | Fabricante indio de herramientas industriales | Hydex; HEP/HED; A Series | Sistemas de accionamiento y expansores para calderas | A Series no ofrece abocardado | https://www.powermaster.in/ |
| 16 | Fronius | Pettenbach, Austria | 1945 | Soldadura y recubrimiento de calderas | Fabricante de tecnología de soldadura | Sistemas de soldadura de costuras; orbital; recubrimiento | Opciones de unión y recubrimiento | Se deben definir los dispositivos de sujeción y el manejo | https://www.fronius.com/ |
| 17 | DWT PipeTools | Bottrop, Alemania | 1987 | Remoción de aletas de paneles y biselado | Fabricante de equipos para preparación de tubos | Biseladoras MF; herramientas para remover aletas | Dos cortes de preparación en una operación | No fabrica costuras de membrana | https://www.dwt-pipetools.com/en/ |
| 18 | PROTEM | Étoile-sur-Rhône, Francia | Primera máquina S28 en 1971; la marca PROTEM se registró en 1980 | Mecanizado portátil de extremos de tubos | Fabricante de equipos de mecanizado portátil | US25TP; US30CH; GR | Opciones de mecanizado con sujeción en el diámetro interior | La sujeción en el diámetro interior limita el acceso de la herramienta | https://www.protem.fr/ |
| 19 | KRAIS | Czachowo, Polonia | No se divulga públicamente | Expansión de tubos con automatización | Fabricante polaco de herramientas para tubos | KS3; FTKS-L; SwiftRoll X1 | Desde herramental manual hasta estaciones automatizadas | Adapte el expansor al sistema de accionamiento | https://www.krais.com/ |
Fabricantes de equipos integrados para la producción de calderas
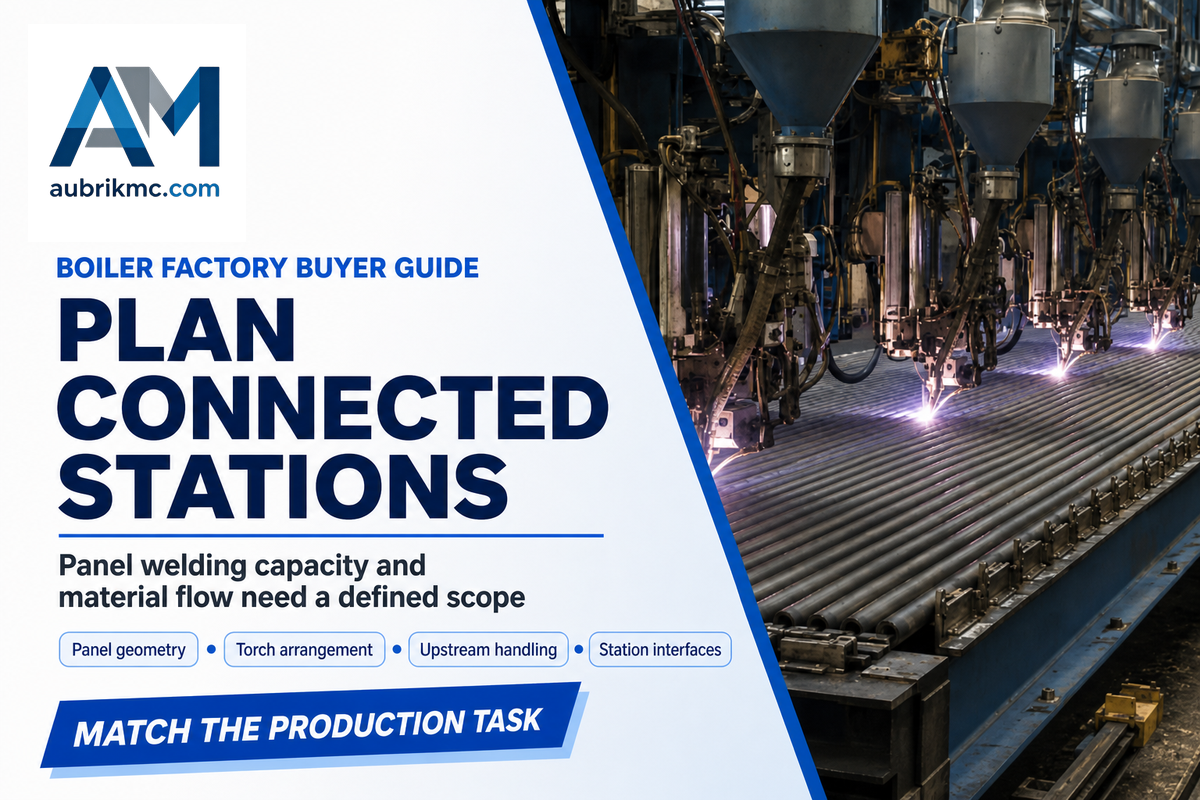
Un paquete integrado conecta varias estaciones de fabricación y define cómo se desplazan las piezas entre ellas. Para producir paredes de agua, la secuencia puede incluir la preparación de barras aletadas, el manejo de tubos y la soldadura de membranas. Al comparar estas empresas, los compradores deben centrarse en las estaciones y transferencias incluidas, porque una línea de producción de paneles y una fábrica de calderas completa son alcances de compra distintos.
La categoría de equipos de soldadura de paneles de membrana es el punto de partida adecuado para costuras largas entre tubos y aletas; las juntas a tope de tubos individuales requieren otro tipo de equipo.
1. Aubrik: ideal para paquetes configurables de soldadura de paneles de membrana y tubos
Sede: Wuxi, China · Fundación: 1999 · Tipo: Fabricante de maquinaria de soldadura e integrador de líneas de producción.
Sitio web oficial: https://aubrikmc.com/
Equipo principal: Soldadoras de paneles de membrana, máquinas de soldadura de tubo a tubo y dobladoras de paneles.
Calidad / documentación: El sitio web indica la certificación de calidad ISO 9001 y la conformidad de producto CE; se refieren a alcances distintos.
Aubrik es un punto de partida práctico cuando la compra incluye soldadura de paneles de membrana y preparación para el ensamble posterior de tubos. Según su página de producto, la configuración estándar de cuatro antorchas tiene un ancho de trabajo de 1600 mm y admite tubos de 22–89 mm, mientras que la versión personalizada de seis antorchas indica 2500 mm y 22–108 mm, respectivamente. Esta diferencia ofrece al comprador una base concreta para analizar la geometría del panel, la disposición de las antorchas y el manejo previo, en lugar de considerar todos los paquetes como una misma máquina. Las estaciones seleccionadas definen el paquete: el conformado de virolas y los equipos de inspección requieren un alcance de suministro aparte.
Equipo relacionado: sistemas de soldadura de tubo a tubo para la etapa de juntas a tope.
2. Pemamek: ideal para automatizar talleres integrados de paredes de agua y tubos de caldera
Sede: Loimaa, Finlandia · Fundación: 1970 · Tipo: Fabricante de sistemas de soldadura automatizada y sistemas de producción.
Sitio web oficial: https://pemamek.com/
Equipo principal: Líneas PEMA para paredes de membrana, sistemas para talleres de tubos y equipos de soldadura para fabricación pesada.
Calidad / documentación: ISO 9001:2015 e ISO 14001:2015, según su anuncio de certificación.
Una fábrica de calderas que planea conectar varias operaciones tiene una necesidad de compra distinta a la de un taller que reemplaza una soldadora. La página de generación de energía de Pemamek describe tanto la producción de paredes de membrana como un flujo de trabajo de taller de tubos que puede conectar granallado, biselado de extremos, corte, soldadura y esmerilado de costuras. Su descripción de la soldadura estacionaria de paneles indica anchos típicos de 1600–3500 mm con 2–6 fuentes de potencia SAW, lo que resulta útil para quienes consideran coordinar el flujo de materiales. Esta integración también hace que la distribución de planta, las transferencias entre máquinas y los equipos de manejo formen parte de la inversión, en vez de ser detalles opcionales que se añaden después de seleccionar las máquinas.
Fabricantes de equipos para doblado y conformado de tubos
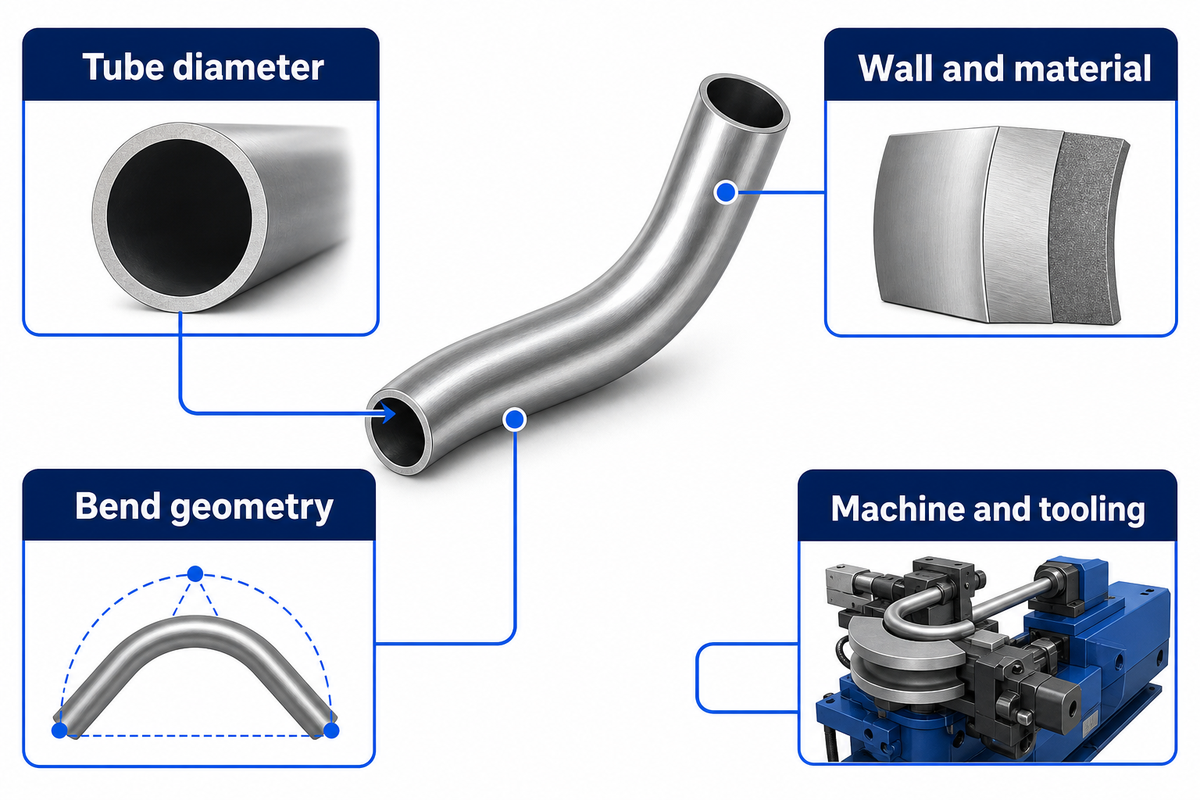
Los equipos para conformar tubos deben ajustarse tanto a la geometría de la pieza como al material. Los serpentines de caldera, los tubos de conexión y los paneles de membrana ensamblados requieren distintos conceptos de máquina. Los siguientes fabricantes han publicado aplicaciones para calderas o componentes de calefacción; para quienes desarrollan soluciones de calefacción, conviene distinguir qué pieza procesa cada oferta, sobre todo cuando un mismo proyecto incluye tubos individuales y paneles soldados.
El doblado de paneles completos de caldera debe especificarse por separado del doblado de tubos individuales, aunque ambas operaciones se realicen en la misma distribución de planta.
3. Schwarze-Robitec: ideal para serpentines de caldera y doblado de paredes de membrana
Sede: Colonia, Alemania · Fundación: 1903; la producción de dobladoras de tubos comenzó en 1930 · Tipo: Fabricante de máquinas dobladoras de tubos.
Sitio web oficial: https://schwarze-robitec.com/
Equipo principal: Dobladoras de tubos para calderas, sistemas de doble cabezal y máquinas para doblar paredes de membrana.
Calidad / documentación: Su página corporativa indica un sistema de calidad ISO 9001.
Schwarze-Robitec distingue los requisitos habituales de doblado de tubos de las exigencias de la fabricación de calderas y centrales eléctricas. Su página del sector incluye sistemas específicos para tubos de caldera, configuraciones de doble cabezal y maquinaria para doblar paredes de membrana, lo que permite a los compradores consultar con un mismo especialista tanto las formas de tubos individuales como los paneles ya ensamblados. Así, una fábrica que produce geometrías repetitivas de serpentines puede comparar una propuesta de doblado específica para el proceso, en lugar de elegir solo según el diámetro máximo de un catálogo general. La limitación está en el alcance del proceso: la maquinaria da forma a la pieza, mientras que la soldadura de paneles y el ensamble final siguen siendo operaciones separadas en el plan de producción.
4. Pines Engineering: ideal para tubos de caldera de pared gruesa y herramental de doblado específico para cada aplicación
Sede: Warren, Ohio, Estados Unidos (operaciones en EE. UU.) · Fundación: 1940 en su cronología histórica; 1943 marca el desarrollo inicial de la dobladora rotativa · Tipo: Fabricante de equipos de doblado de tubos dentro de ParkOhio.
Sitio web oficial: https://pines-eng.com/
Equipo principal: Dobladoras manuales, eléctricas CNC e híbridas CNC; herramental de doblado H&H.
Calidad / documentación: ISO 9001:2015, según su sitio web.
Pines presta especial atención al herramental que controla el doblado, algo importante cuando el trabajo requiere paredes gruesas y materiales exigentes. La empresa describe el doblado serpentino y el control de arrugas para aplicaciones de calderas, y su historia registra la dobladora de tubos de 10 pulgadas para servicio pesado CNC250, presentada en 2011. El herramental H&H, que forma parte del mismo negocio, vincula directamente la máquina con los dados que entran en contacto con el tubo. Aun así, la capacidad debe evaluarse según el espesor de pared, el material y la geometría de doblado especificados, porque el diámetro máximo indicado para una máquina no determina todas las combinaciones posibles.
5. BLM GROUP: ideal para doblar y conformar los extremos de tubos para sistemas de calefacción
Sede: Cantù, Italia · Fundación: 1960, según el perfil de la empresa · Tipo: Grupo de maquinaria para procesamiento de tubos.
Sitio web oficial: https://www.blmgroup.com/
Equipo principal: Dobladoras SMART y 4-RUNNER; máquinas para conformado de extremos 3-RUNNER y AST8-VE.
Calidad / documentación: ISO 9001:2015 indicada para BLM, ADIGE y ADIGE-SYS.
La aplicación de BLM GROUP para calderas se describe claramente en su página de HVAC: doblado y conformado de tubos y elementos calefactores dentro de calderas y otros sistemas de calefacción. La página vincula los equipos de doblado SMART y 4-RUNNER con las opciones de conformado de extremos 3-RUNNER y AST8-VE, y describe la producción tanto con alimentación desde bobina como con alimentación individual. Esta combinación es útil cuando se compra un componente conformado que requiere varias operaciones en los extremos, en especial si las celdas flexibles deben adaptarse a distintas familias de piezas. La oferta documentada corresponde a la producción de componentes; no significa que estas máquinas doblen grandes paredes de membrana para calderas de potencia ni que ensamblen una caldera completa.
6. AMOB: ideal para celdas personalizadas de conformado de tubos para componentes de caldera
Sede: Vila Nova de Famalicão, Portugal · Fundación: 1960 · Tipo: Fabricante de maquinaria para doblado de tubos y conformado de metales.
Sitio web oficial: https://amob.co.uk/
Equipo principal: Dobladoras CNC de tubos, máquinas para conformado de extremos y celdas de producción personalizadas.
Calidad / documentación: Detalles de certificación de AMOB: no se divulgan públicamente.
La página de soluciones personalizadas de AMOB incluye explícitamente componentes para calderas y centrales eléctricas entre sus aplicaciones industriales. Para quienes necesitan realizar varias operaciones en un tubo, la ventaja es poder analizar el doblado, el conformado de extremos y la celda asociada como un proyecto de ingeniería definido. Su gama publicada abarca desde configuraciones de doblado sencillas hasta equipos CNC, así que la comparación útil es entre los sistemas propuestos para los planos reales, no solo entre marcas. Una celda personalizada también implica una condición de compra concreta: el herramental y la automatización deben diseñarse para la familia de componentes, por lo que una comparación genérica de catálogos resulta incompleta.
Fabricantes de equipos para conformado de virolas y preparación de fondos
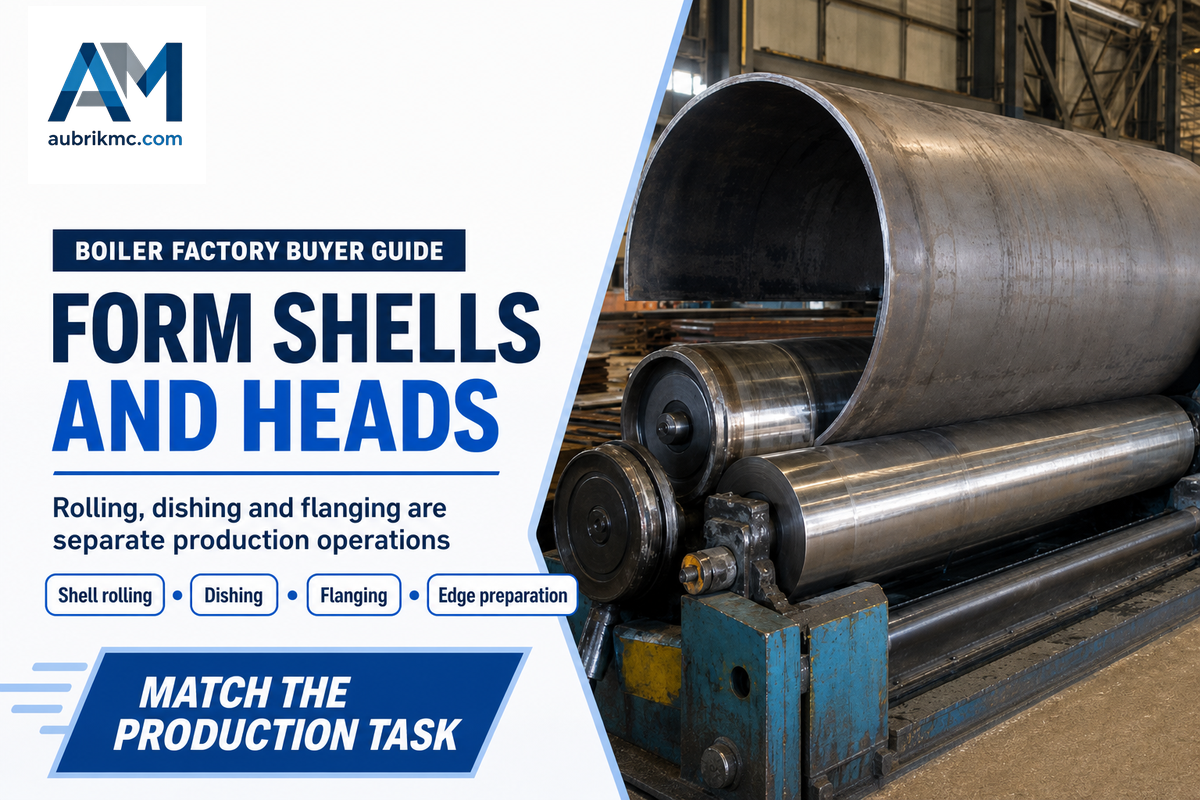
Las roladoras de virolas forman el cuerpo cilíndrico, los equipos para conformar fondos dan forma a los extremos y las fresadoras de bordes preparan esos extremos para la soldadura. Las fábricas de calderas y recipientes a presión pueden comprar estos equipos juntos al ampliar sus operaciones, pero cada uno realiza una función distinta. Los fabricantes siguientes cubren etapas complementarias de esa secuencia; sus equipos no son versiones intercambiables de una misma máquina.
7. DAVI: ideal para el rolado automatizado de virolas cilíndricas para calderas
Sede: Cesena, Italia · Fundación: 1966 · Tipo: Fabricante de maquinaria para rolado de placas y perfiles angulares.
Sitio web oficial: https://www.davi.com/
Equipo principal: Roladoras de placas MCA, MCB y MCE, y líneas de rolado automatizadas.
Calidad / documentación: La empresa indica ISO 9001, ISO 14001 e ISO 45001.
La página actual de aplicaciones HVAC de DAVI relaciona el rolado de placas con la fabricación de virolas cilíndricas para equipos de calefacción, incluidas las calderas eléctricas de agua caliente. Describe la automatización alrededor de la roladora, como la alimentación de placas y la expulsión de virolas terminadas, para que la comparación considere cómo un operador o sistema de manejo desplaza el material por la estación. La página da como ejemplo un rango de diámetros de 240–720 mm para la solución HVAC pertinente, un dato más útil que una afirmación sin matices sobre la máquina más grande del fabricante. Esas dimensiones corresponden a esa configuración; para otra geometría de virola o especificación de placa se requiere seleccionar por separado otra configuración de rolado.
8. HAEUSLER: ideal para el conformado de virolas de caldera con tres o cuatro rodillos
Sede: Duggingen, Suiza · Fundación: 1936 · Tipo: Fabricante de maquinaria para conformado de metales.
Sitio web oficial: https://haeusler.com/en/
Equipo principal: Máquinas de cuatro rodillos EVO y VRM; máquinas de tres rodillos FLEX y HDR.
Calidad / documentación: Su sitio web indica DIN EN ISO 9001.
HAEUSLER ofrece máquinas de tres y cuatro rodillos e identifica explícitamente la fabricación de calderas e intercambiadores de calor como una aplicación. Su sitio web también presenta un caso de cliente de Viessmann sobre equipos utilizados en la producción de intercambiadores de calor de acero inoxidable, que aporta un contexto de fabricación específico a la aplicación declarada. Los compradores pueden comparar los conceptos EVO o VRM con las opciones FLEX o HDR teniendo en cuenta la forma de sus componentes y la secuencia de producción. Sin embargo, la operación suministrada sigue siendo el conformado de placas; la soldadura longitudinal, la instalación de tubos y la inspección de componentes a presión deben incluirse en otra parte del plan de equipos de la fábrica.
9. Faccin Group: ideal para rolar virolas y conformar fondos abombados
Sede: Visano, Italia · Fundación: Orígenes del negocio en 1968; Faccin Srl se estableció en 1977 · Tipo: Grupo de maquinaria para conformado de metales que incluye Faccin, Boldrini y Roundo.
Sitio web oficial: https://www.faccingroup.com/
Equipo principal: Roladoras de placas 4HEL y HAV, prensas PGD/PPM y máquinas de rebordeado RIBO.
Calidad / documentación: Faccin indica ISO 9001:2015.
Faccin Group es una opción pertinente cuando la compra abarca tanto virolas cilíndricas como fondos abombados. Su página de aplicaciones enumera las roladoras de placas 4HEL y HAV junto con prensas y máquinas de rebordeado RIBO, con opciones de conformado en frío y en caliente para distintos requisitos de producción de fondos. La empresa publica para la serie 4HEL un rango de hasta 150 mm de espesor de placa, pero la conversación de ingeniería debe centrarse en el ancho, el material y la forma requeridos. La cartera combinada del grupo no convierte el rolado, el abombado y el rebordeado en una sola máquina universal; cada operación sigue siendo un módulo distinto dentro del alcance de producción propuesto.
10. Linsinger: ideal para la preparación automatizada de bordes de soldadura en fondos de caldera
Sede: Steyrermühl, Austria · Fundación: 1946; la actividad de la empresa predecesora se remonta a 1939 · Tipo: Fabricante de máquinas de fresado y aserrado.
Sitio web oficial: https://www.linsinger.com/
Equipo principal: Maquinaria ORBIT para biselar extremos de calderas.
Calidad / documentación: El sitio web de la empresa indica ISO 9001 e ISO 14001.
Linsinger cumple una función específica después de conformar el fondo y antes de unirlo a la virola. Su oferta ORBIT para extremos de caldera automatiza la preparación de bordes mediante medición y alineación, y las familias publicadas cubren diámetros de fondo de 25–1200 mm, 600–2400 mm y 1800–7000 mm. Estas familias con rangos superpuestos ayudan al comprador a identificar una clase de máquina adecuada, sin interpretar el rango total como la capacidad de una sola unidad. La compra cubre el borde de soldadura: no reemplaza la prensa ni la maquinaria de rebordeado que da la forma principal al fondo.
Fabricantes de equipos para soldadura, unión de tubos y preparación
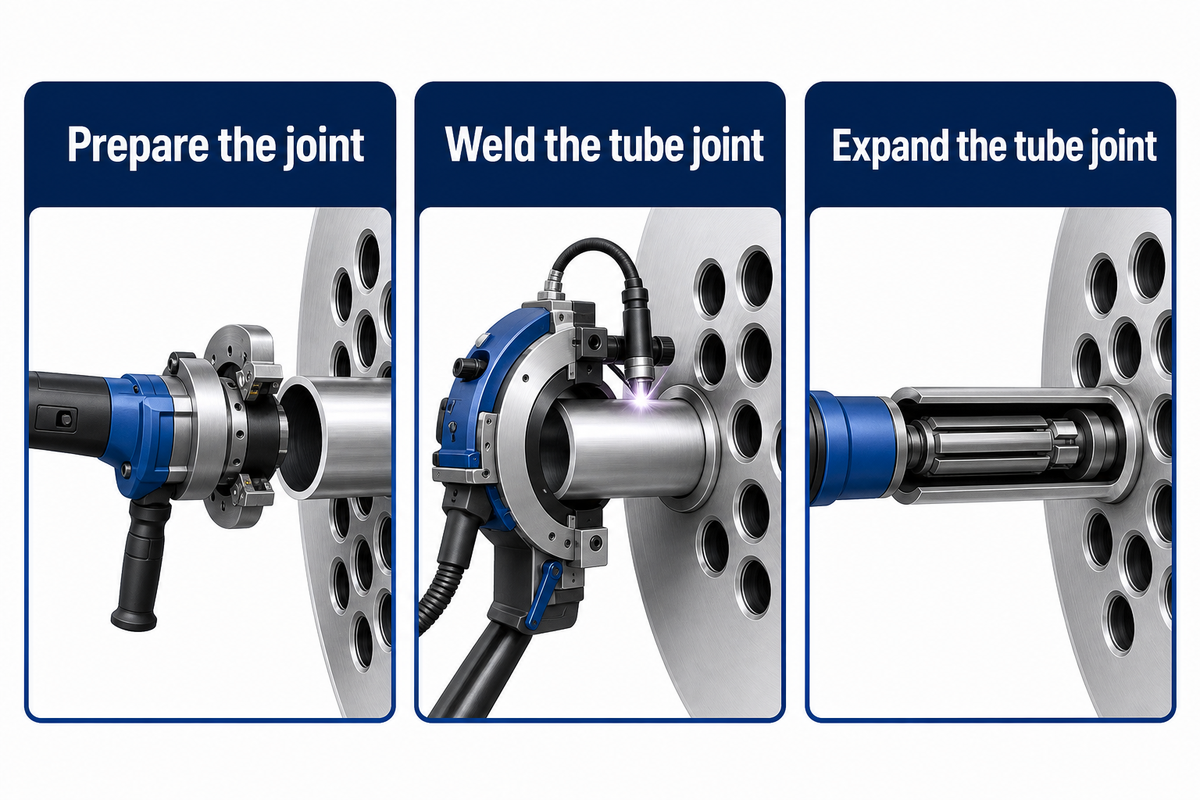
La unión de tubos puede realizarse mediante una junta soldada o una junta expandida mecánicamente; cada opción requiere equipos y preparación distintos. Las biseladoras portátiles y las máquinas para remover aletas preparan las piezas para el ensamble, pero no realizan la soldadura posterior. Los especialistas siguientes se agrupan según esa función, incluidos los sistemas motorizados de instalación cuando las herramientas para tubos forman parte del equipo de trabajo.
11. Polysoude: ideal para soldadura TIG orbital de tubos a placas tubulares
Sede: Nantes, Francia · Fundada: 1961 · Tipo: Fabricante de sistemas de soldadura orbital dentro de Global Welding Technologies.
Sitio web oficial: https://www.polysoude.com/
Equipo principal: Cabezales TS 34 y TS 8/75; sistemas de fuente de alimentación P6 y P6 HW.
Calidad / documentación: En su historia se menciona la certificación ISO 9001:2015.
Polysoude es una opción adecuada cuando la junta repetitiva consiste en un tubo que entra en una placa tubular y se requiere soldadura TIG orbital. Según su página de productos, los cabezales de soldadura abiertos y cerrados permiten distintas configuraciones de junta, mientras que los sistemas P6 y P6 HW ofrecen control de seis ejes para configuraciones con alambre frío y caliente. El posicionamiento automatizado puede ampliar el equipo más allá de un cabezal colocado manualmente, algo relevante cuando una placa tubular tiene muchas soldaduras repetitivas. El acceso alrededor de cada tubo, su posición con respecto a la placa y el espacio disponible para el cabezal siguen determinando qué configuración es viable.
12. Maus Italia: la mejor opción para el laminado, refrentado y la soldadura automatizados de tubos
Sede: Bagnolo Cremasco, Italia · Fundada: Orígenes comerciales en 1961; la entidad Maus Italia se estableció en 1972 · Tipo: Fabricante de herramientas para tubos y automatización de ensamble.
Sitio web oficial: https://www.mausitalia.it/
Equipo principal: Automatización MA 400, MA 500, MA 2501 y Matig 502.
Calidad / documentación: La empresa indica ISO 9001, ISO 14001 e ISO 45001.
Maus Italia combina herramientas para tubos con sistemas de automatización específicos para operaciones repetitivas de ensamble de tubos. La descripción publicada de la MA 2501 integra laminado, refrentado y soldadura TIG en un sistema de doble eje, mientras que Matig 502 ofrece posicionamiento automatizado para soldar tubos a placas tubulares. Para un taller que evalúa el movimiento entre estaciones de preparación y unión, esta gama ofrece una alternativa útil a comprar cada operación a un especialista distinto. La aplicación sigue siendo el ensamble de placas tubulares: esta familia de equipos no sustituye una línea de soldadura de paneles de membrana solo porque ambos procesos utilicen tubos.
13. Elliott Tool Technologies: la mejor opción para instalar tubos de caldera con herramientas de expansión especializadas
Sede: Dayton, Ohio, Estados Unidos · Fundada: Orígenes de Wiedeke en 1892; adquirida por Elliott en 1969 · Tipo: Fabricante de herramientas para tubos.
Sitio web oficial: https://www.elliott-tool.com/
Equipo principal: Expansores de tubos, motores de laminado y herramientas para la instalación de tubos.
Calidad / documentación: Certificados de conformidad disponibles a solicitud, según su catálogo de 2026.
La oferta de Elliott se centra en el trabajo necesario para instalar tubos, con expansores, motores para laminado y herramientas de preparación relacionadas. Por eso, es una opción pertinente para comparar cuando un taller establecido que fabrica calderas o intercambiadores de calor de tubos y coraza necesita una operación de instalación definida, en lugar de una nueva línea de fabricación con varias estaciones. Su catálogo de 2026 también indica que ofrece certificados de conformidad a solicitud; esta documentación del producto debe distinguirse de la certificación del sistema de gestión de la empresa. La selección depende de cada tubo y junta: el diámetro exterior, el espesor de pared y el alcance necesario a través de la placa tubular determinan la combinación adecuada de herramientas.
14. T.C. Wilson: la mejor opción en herramientas de instalación para tubos de humo y tubos de agua
Sede: Queens, Nueva York, Estados Unidos · Fundada: 1925 · Tipo: Fabricante de herramientas para tubos y equipos de mantenimiento de tubos.
Sitio web oficial: https://www.tcwilson.com/
Equipo principal: Sistema de expansión Enforcer-500; expansores para calderas de las series 114 y 116.
Calidad / documentación: Detalles sobre las certificaciones de T.C. Wilson: no divulgados públicamente.
T.C. Wilson ofrece varias operaciones de expansión de calderas dentro de su gama de productos. La Series 114 permite expansión paralela con doble abocardado, mientras que la Series 116 es una opción de abocardado con alimentación automática; el sistema de expansión Enforcer-500 amplía el catálogo de herramientas con una alternativa motorizada. Así, quien reemplace una instalación existente para instalar tubos puede comparar la operación de junta requerida y el sistema de accionamiento correspondiente. La selección de la herramienta es clave: el laminado recto, un extremo abocardado y un extremo con cordón son trabajos distintos, aunque el tamaño nominal del tubo no cambie.
15. Powermaster: la mejor opción para expandir tubos rectos de caldera sin abocardado
Sede: Navi Mumbai, India · Fundada: 1972 · Tipo: Fabricante de herramientas para tubos y herramientas industriales.
Sitio web oficial: https://www.powermaster.in/
Equipo principal: Expansores de la serie A y sistemas hidráulicos de expansión de tubos Hydex con bombas HEP y accionamientos HED.
Calidad / documentación: En su perfil se indican las normas ISO 9001:2015 e ISO 45001:2018.
Powermaster suministra equipos motorizados para expansión, además de los expansores. Su página Hydex enumera bombas hidráulicas HEP combinadas con accionamientos HED, mientras que la página independiente de Series A describe la expansión de tubos de caldera sin abocardado en un rango publicado de diámetros exteriores de 7/8 a 4 1/2 pulgadas. Esto plantea dos tareas de selección distintas: elegir la operación requerida para el extremo y después adaptar el expansor y el accionamiento al tubo y la junta. La limitación de Series A es específica y útil: no forma un extremo abocardado, y el rango de su catálogo no debe sustituirse por el rango de operación de cada accionamiento Hydex.
16. Fronius: la mejor opción para la soldadura y el revestimiento automatizados de componentes de calderas
Sede: Pettenbach, Austria · Fundada: 1945 · Tipo: Fabricante de tecnología de soldadura y automatización.
Sitio web oficial: https://www.fronius.com/
Equipo principal: Sistemas de soldadura de costura, carros de desplazamiento orbital y sistemas de recubrimiento.
Calidad / documentación: Fronius International publicó un certificado ISO 9001.
La cartera de automatización de Fronius incluye sistemas de soldadura de costuras, configuraciones orbitales y sistemas de revestimiento que se utilizan en componentes de calderas. La empresa describe el revestimiento protector de paredes de membrana, lo que le da una función distinta a la de un fabricante cuya oferta se limita a unir tubos y aletas para fabricar un panel nuevo. Para un taller de fabricación, la pregunta clave es si la operación requerida consiste en una unión estructural o en aplicar un recubrimiento de soldadura sobre una superficie existente. El equipo de soldadura también requiere los dispositivos de sujeción y el sistema de manipulación adecuados; por sí solos, una fuente de poder o el nombre de un proceso no definen una celda de producción completa.
17. DWT PipeTools: la mejor opción para retirar aletas y biselar paneles de caldera con herramientas portátiles
Sede: Bottrop, Alemania · Fundada: 1987 · Tipo: Fabricante de equipos para la preparación de tubos y empresa de servicios.
Sitio web oficial: https://www.dwt-pipetools.com/en/
Equipo principal: Biseladoras de tubos de la serie MF y herramientas para retirar aletas de tubos de caldera.
Calidad / documentación: En su página corporativa se indica la norma DIN EN ISO 9001.
La aplicación de DWT para paneles de caldera combina dos tareas de preparación en una sola operación: retirar la aleta junto al tubo y biselar el extremo del tubo. La tabla de herramientas publicada relaciona diámetros específicos de tubo con máquinas MF compatibles e incluye ejemplos de 20.0 mm y 76.1 mm con distintas configuraciones de herramientas. Un taller que ya cuenta con equipos para fabricar paneles puede usar esa información para evaluar una estación portátil de preparación para el siguiente paso de ensamble. Se trata de una compra para preparar extremos; las herramientas no realizan las costuras largas de membrana que unen el panel.
18. PROTEM: la mejor opción para el mecanizado portátil de extremos de tubos de caldera
Sede: Étoile-sur-Rhône, Francia · Fundada: Primera máquina S28 en 1971; marca PROTEM registrada en 1980 · Tipo: Fabricante de equipos de mecanizado portátil.
Sitio web oficial: https://www.protem.fr/
Equipo principal: Herramientas de preparación de tubos US25TP, US30CH y de la serie GR.
Calidad / documentación: Detalles sobre las certificaciones de PROTEM: no divulgados públicamente.
PROTEM ofrece equipos portátiles de mecanizado para preparar tubos de caldera, incluidas las máquinas US25TP y US30CH y las herramientas GR para retirar aletas de membrana. La especificación de la US25TP es un buen ejemplo de por qué importan las dimensiones: indica 25.4 mm como diámetro interior mínimo de sujeción y 63.5 mm como diámetro exterior máximo del tubo. Así, quien compra puede empezar por el diámetro interior disponible y el corte requerido, en lugar de interpretar las dos cifras como un solo rango de diámetros exteriores. Ese requisito de sujeción es la limitación práctica, sobre todo cuando un tubo pequeño tiene una pared gruesa.
19. KRAIS: la mejor opción para expandir tubos de caldera con automatización opcional
Sede: Czachowo, Polonia · Fundada: No divulgada públicamente · Tipo: Fabricante de herramientas para tubos y sistemas de laminado.
Sitio web oficial: https://www.krais.com/
Equipo principal: Expansores KS3, FTKS-L, P2 y PZ; automatización SwiftRoll X1.
Calidad / documentación: Detalles sobre las certificaciones de KRAIS: no divulgados públicamente.
KRAIS ofrece expansores para calderas destinados al laminado, abocardado y trabajo en zonas profundas, con las familias KS3, FTKS-L, P2 y PZ para distintas tareas de instalación. Su sistema SwiftRoll X1 incorpora la expansión y el refrentado automatizados de tubos, por lo que la empresa es pertinente para quienes buscan ir más allá de una operación de laminado con posicionamiento manual. La gama permite comparar herramientas individuales con una estación de instalación más automatizada sin cambiar el proceso de unión. Un expansor por sí solo sigue siendo solo una parte del equipo: el accionamiento de laminado y la configuración de herramientas específica para el tubo deben seleccionarse en conjunto.
Cómo elegir un fabricante de equipos para la producción de calderas
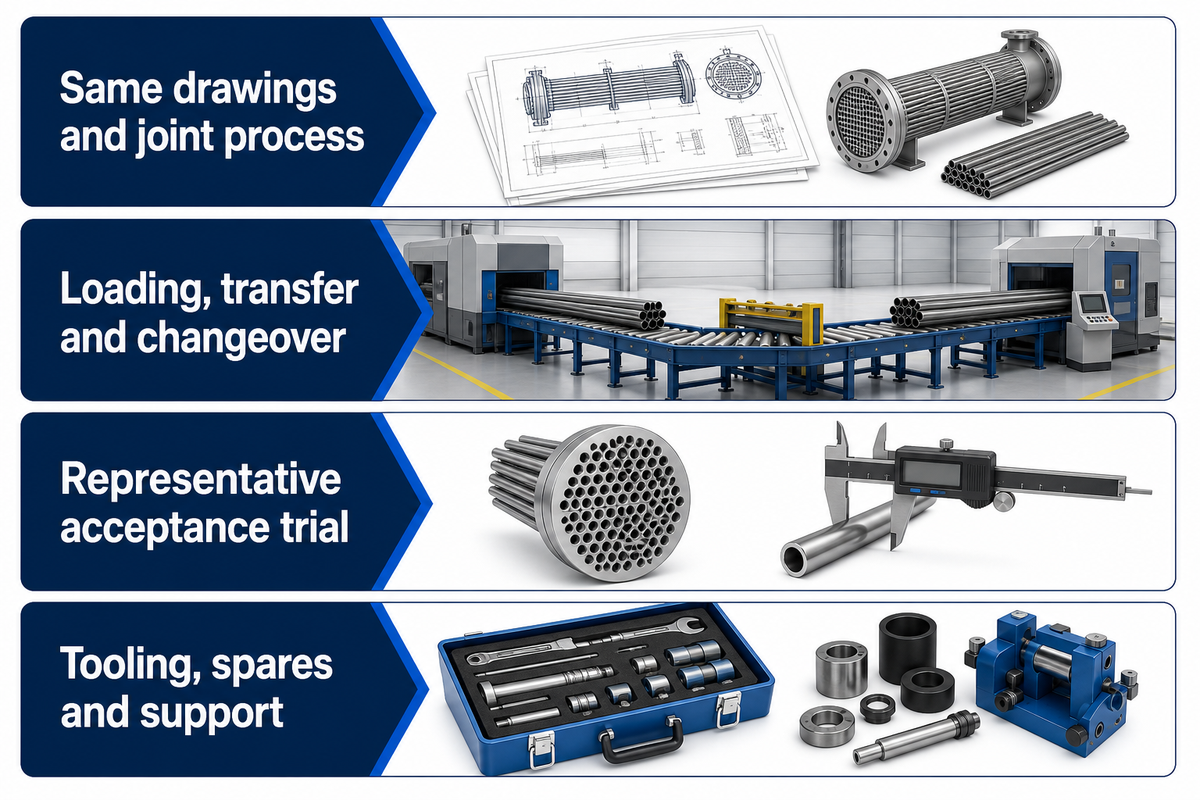
Preseleccione proveedores según una pieza de trabajo y una operación definidas; después, compare los sistemas de automatización. Una línea para paneles, una roladora de placas y un expansor de tubos, por ejemplo, son sistemas que resuelven problemas distintos dentro de la misma fábrica. El objetivo de la comparación debe ser determinar si cada equipo puede fabricar el componente requerido para la mezcla de producción prevista y superar una prueba de aceptación que demuestre que puede cumplir con las exigencias del trabajo.
Empiece por el componente y la siguiente operación
Identifique las entradas y salidas, y defina las aplicaciones habituales con planos de cada componente, tanto si atiende a clientes comerciales e industriales como si se dirige a un mercado más pequeño. Para un panel de membrana, esto podría significar que tubos y aletas preparados ingresan a una línea de soldadura y que, a la salida, se obtiene un panel terminado listo para manipular y doblar. Para una virola, podría implicar introducir una placa cortada en una roladora y obtener un cilindro que pasa a soldadura de costura. Para una placa tubular, podría tratarse de una operación de expansión, refrentado y soldadura de tubos a la placa tubular.
Mantenga separados los equipos de fábrica del sistema de caldera terminado, tanto si la consulta se refiere a calderas de aceite como a calderas comerciales. Un quemador, una cámara de combustión o un paquete de control de combustión, incluso si se comercializa para lograr una combustión limpia o un control avanzado de la combustión, corresponde al diseño operativo de la caldera; no demuestra que el proveedor tenga capacidad para fabricar la maquinaria. Aclare este punto en los documentos de compra para proyectos industriales de vapor, sistemas de calefacción, sistemas de agua y aplicaciones petroquímicas. Así evitará que una consulta sobre equipos se convierta en una lista confusa de fabricantes de calderas, proveedores de componentes y fabricantes de maquinaria.
Compare la geometría en las mismas condiciones
Envíe un juego de planos representativo, no uno que muestre únicamente el diámetro máximo. Muchos factores pueden influir en la selección de una máquina. Para tubos, pueden incluirse el diámetro exterior e interior, el espesor de pared, el material, el radio de curvatura y el acceso a los extremos; para paneles, también deben indicarse el paso entre tubos, las dimensiones de las aletas, el ancho terminado y el mayor ensamble de paneles. Para las roladoras de placas, pueden incluirse el espesor y el material, además del diámetro requerido para el cilindro. Un límite máximo destacado, sin estas condiciones, es una base deficiente para comparar ofertas.
Distinga el modelo que va a comprar de la gama general de productos del fabricante. Los ejemplos de Aubrik con cuatro y seis antorchas tienen diferentes anchos de panel publicados; las especificaciones del US25TP de PROTEM distinguen entre el diámetro interior de sujeción y el diámetro exterior del tubo. Son límites de distinta naturaleza. Para los conjuntos conformados de paredes de agua, la guía sobre el doblado de paneles y la calidad de los tubos de caldera ayuda a enmarcar el análisis del estado de los tubos antes del siguiente proceso.
¿Qué debe incluir una cotización de equipos para calderas?
Las configuraciones definidas de las máquinas incluyen las herramientas especificadas, los límites de tamaño de las piezas de trabajo y los métodos de carga y descarga. También deben especificarse los servicios requeridos (aire comprimido, lubricación, etc.), los controles y quién se responsabiliza de la instalación. Solicite también capacitación. Los equipos opcionales deben enumerarse por separado. Las especificaciones técnicas deben indicar el material y la geometría de la pieza en los que se basa cualquier afirmación sobre producción, así como las tareas de cambio de configuración incluidas en el tiempo de ciclo cotizado.
También deben definirse el diseño y la instalación, sobre todo cuando una nueva estación se conectará a procesos industriales existentes. Una oferta razonable debe desglosar el costo de la máquina y separarlo de los juegos de herramientas, el flete, la preparación del sitio, la puesta en marcha y las refacciones iniciales. Solicite los criterios de aceptación y las exclusiones junto con la cotización, para aclarar qué incluye y qué no incluye la oferta. Proporcione los mismos planos y la misma mezcla de producción a todos los licitantes; así, las propuestas se basarán en el mismo trabajo. Esto permite comparar costos para un trabajo equivalente, en lugar de comparar máquinas con distintos equipos.
Adapte el proceso de unión al plano
La expansión de tubos y la soldadura de tubos a placas tubulares son operaciones distintas, aunque se realicen en el mismo intercambiador de calor o ensamble de caldera. Elija el método de unión con el equipo responsable de diseño y fabricación, y especifique la máquina según ese método. Para la expansión de tubos, defina los expansores, los accionamientos y cómo determinar si el resultado cumple con lo requerido. Para la soldadura, defina las juntas, el acceso, los materiales que se soldarán y el proceso de soldadura.
La calidad del producto requiere más que una descripción general del equipo. Defina la calidad del producto, incluido lo que significa alta calidad para sus piezas, mediante las dimensiones requeridas y los resultados de las juntas; el equipo de ingeniería responsable debe establecer los requisitos de integridad estructural. Pregunte cómo manejará el equipo de la estación la preparación real de las juntas y las variaciones entre las piezas de sus planos. Si el acceso determina el trabajo, una herramienta para preparar la junta puede ser la compra adecuada; si las juntas repetitivas son el factor decisivo, quizá convenga más una celda fija y automática. Estas compras no garantizan que el ensamble de contención de presión cumpla con sus requisitos.
Planifique el flujo de materiales alrededor de la máquina
Revise la disposición y el movimiento de los materiales antes y después de la estación propuesta. Los tubos largos requieren soportes y medios de traslado; los paneles grandes y pesados necesitan un sistema para llevarlos al proceso siguiente y retirarlos de él. Un ciclo de soldadura rápido aporta poco valor si aún no se ha retirado de la estación la pieza anterior. El proveedor debe describir por separado la carga, la alineación, el procesamiento, la descarga y los cambios de configuración.
En las líneas de producción interconectadas, identifique quién suministra los transportadores, los dispositivos de sujeción, los sensores y la interfaz entre estaciones. También identifique quién resolverá los problemas que abarquen esos límites. En el diseño de la distribución, deben acordarse la ubicación y el acceso al gabinete de control, además del espacio necesario para trabajar en la pieza. Evalúe cada función de tecnología inteligente según el trabajo que realiza; por ejemplo, registrar un ajuste del proceso, guardar una alarma de la máquina o detectar una discrepancia. La automatización debe corresponder a la mezcla de producción: en lotes cortos y frecuentes, la preparación y los cambios de herramientas pueden ser más importantes que el ciclo repetitivo más rápido. Evalúe la eficiencia operativa durante un turno representativo, según el personal y la manipulación propuestos.
¿Qué debe demostrar una prueba de aceptación en fábrica con sus piezas?
Si utiliza una familia de piezas, elija una configuración exigente para demostrar su capacidad, no solo la pieza más sencilla. El plan de prueba debe indicar qué dimensiones, resultados de las juntas, elementos del ciclo y cambios de configuración se observarán; quién proporcionará el material y qué documentos se entregarán. Acuerde el método de medición antes de la prueba. Si el alcance del proveedor incluye el traslado de material entre estaciones de trabajo, el plan de prueba debe incluirlo.
Al hablar de producción, distinga el tiempo de procesamiento del tiempo de carga, preparación y descarga, así como del tiempo de inspección. Registre los cambios que realice el operador durante la prueba. Defina el desempeño confiable según los resultados de la prueba y la configuración que suponga el mayor reto para sus necesidades operativas. Una prueba de aceptación es más útil cuando ambas partes pueden decidir, a partir de los resultados registrados, si se cumplieron los requisitos contractuales, en lugar de basarse en una impresión general de que la máquina funciona bien.
Revise los documentos de calidad según corresponda
Los perfiles informan sobre la información de calidad publicada por la empresa y no deben confundirse con auditorías de certificación independientes. Durante la calificación de proveedores, verifique el certificado vigente, la entidad legal, el lugar de fabricación y el alcance pertinente. Un certificado del sistema de gestión ISO, la documentación de conformidad de una máquina y los registros requeridos para una caldera terminada son documentos distintos; ninguno debe considerarse sustituto de otro. Mantenga esta verificación durante la calificación, ya que la comparación de máquinas debe centrarse en su adecuación al equipo.
Solicite los documentos que su equipo necesite para operar, mantener y controlar la calidad del equipo. Pueden incluir manuales, diagramas eléctricos, registros de calibración, listas de refacciones, registros de inspección acordados, etc. Si las normas internacionales o las restricciones del proyecto afectan la compra, indíquelas y solicite a un equipo calificado que establezca los requisitos de aceptación. Al declarar que un equipo cumple con una norma, especifique el requisito y el alcance. No dé por hecho que el perfil de la empresa proveedora acredita una aprobación para equipos a presión.
Compare los costos de propiedad y las responsabilidades de servicio
Para evaluar si un equipo es rentable para su carga de trabajo, compare el costo total de propiedad con base en los costos que pueda identificar: herramientas y consumibles, mantenimiento, servicios, capacitación, refacciones y soporte previsto. Pregunte quién suministrará las herramientas, cómo funciona el soporte técnico remoto y qué tareas requieren una visita de servicio. Aunque una máquina cumpla con los planos, necesita un plan de soporte durante su vida útil para operar en el país donde se utilizará.
Distinga el consumo de energía de fabricación de la eficiencia de la caldera. En el primer caso, hablamos de cómo operar los equipos de fábrica. En el segundo, nos referimos a la conversión de combustible en energía térmica útil o vapor por parte de la caldera. La eficiencia térmica se refiere al suministro eficiente de calor de la caldera en operación, no a la tasa de producción de una roladora de placas. Ninguno de estos factores se deduce del nombre de la maquinaria que se compra. Si la eficiencia energética o el tiempo de operación forman parte de sus motivos de compra, solicite mediciones y definiciones para la configuración propuesta, en lugar de aplicar una afirmación general de marketing a su línea de producción. Para reducir el consumo de energía de acuerdo con los objetivos de sostenibilidad, establezca el consumo actual de la fábrica y defina los límites de medición del cambio propuesto, con objetivos de sostenibilidad expresados en términos medibles.
Preguntas frecuentes
¿Cuál es el mejor fabricante de equipos para la producción de calderas?
La opción más adecuada depende del componente y de la operación de fabricación.
Para una primera preselección, compare Aubrik y Pemamek para equipos de producción de paneles; Schwarze-Robitec y Pines para el doblado de tubos de caldera; y DAVI, HAEUSLER o Faccin para el conformado de placas. Polysoude y Maus se especializan en operaciones de soldadura de tubos a placas tubulares, mientras que varias de las empresas que aparecen más adelante se centran en la expansión o la preparación portátil. Estos son puntos de partida según la aplicación. Sus planos, mezcla de producción y requisitos de aceptación determinarán qué máquina propuesta es adecuada.
Reduzca la preselección a proveedores que ofrezcan la misma operación y envíe a cada uno el mismo paquete de planos. Compare las herramientas propuestas, los equipos de manipulación y la prueba de aceptación con el mismo cuidado que la máquina. Una cartera amplia es útil cuando varias estaciones deben trabajar juntas, mientras que un especialista puede ser adecuado para incorporar un solo proceso. La pregunta práctica es qué oferta cubre el trabajo requerido y asigna claramente la responsabilidad por las interfaces relacionadas. La capacidad máxima publicada sirve como punto de partida para esta conversación, no reemplaza una cotización basada en sus piezas.
¿Cuál es el mayor fabricante de equipos para la producción de calderas?
Esta lista no determina cuál es el mayor fabricante.
Las empresas abarcan distintas categorías de equipos, y la investigación no estableció datos comparables de ingresos o envíos correspondientes únicamente a la maquinaria para producir calderas. Además, en algunas empresas, los ingresos totales incluyen productos de otros sectores. Por eso, la numeración sigue un orden editorial y la empresa anfitriona aparece primero de forma explícita. Use las categorías de equipos para preseleccionar proveedores; no interprete su posición en la tabla como una clasificación por participación de mercado.
¿Cuál es la diferencia entre un fabricante y un proveedor?
Un proveedor puede vender equipos sin fabricar la máquina.
Este análisis incluye empresas con pruebas publicadas de fabricación y una oferta pertinente de equipos para la fabricación de calderas. Sus métodos de producción varían, y un fabricante puede recurrir a proveedores externos de componentes o distribuidores regionales. La distribución se refiere al canal de ventas, no a la operación de producción. Un agente de compras o revendedor puede ser útil, pero debe identificar quién fabrica realmente la máquina y quién se encarga del servicio.
¿Cuánto cuesta el equipo para fabricar calderas?
El precio depende de la máquina, las herramientas y el alcance de la automatización.
Una herramienta portátil para preparar tubos y una línea integrada para fabricar paneles de membrana son inversiones distintas. Este artículo no ofrece un rango de precios general porque no se obtuvieron cotizaciones comparables con configuraciones equivalentes. Solicite una cotización desglosada según sus planos, que incluya herramientas, manejo, puesta en marcha y soporte; después, compare ofertas con el mismo alcance.
¿El equipo para fabricar paneles de membrana es adecuado para todas las fábricas de calderas?
Es pertinente cuando el producto incluye paneles soldados de tubos y aletas.
Una fábrica que produce otro tipo de caldera de vapor quizá deba priorizar el rolado de virolas, el trabajo en placas tubulares u otras operaciones. Parta del plano del producto y de la ruta de fabricación. Comprar una línea para paneles solo porque aparece en la categoría «equipo para calderas» no significa que sea adecuada para los componentes que fabrica su planta.
¿Un solo fabricante puede equipar una fábrica de calderas completa?
Algunos ofrecen varias estaciones, pero es necesario definir explícitamente el alcance completo.
Haga un mapa de cada operación y asigne quién será responsable de cada máquina, transferencia e interfaz. Un proveedor con un portafolio amplio puede cubrir varios procesos; los fabricantes especializados pueden cubrir las necesidades restantes. Solicite una propuesta estación por estación antes de considerar un paquete como una solución completa para la fábrica e incluya los equipos suministrados por terceros.
Analice el alcance de sus equipos para fabricar calderas
¿Está preparando una nueva línea de producción o agregando una estación a un taller existente? Aubrik puede analizar sus paquetes de equipos para fabricar calderas con base en los planos de sus componentes. Incluya las dimensiones de los tubos y paneles, los materiales, la combinación de productos prevista y las operaciones que desea incluir en el alcance. También es útil compartir la distribución actual y las limitaciones de manejo.
Use la comparación anterior para determinar la categoría de equipo pertinente antes de solicitar una propuesta. Una solicitud específica ayuda a definir el punto de partida de la conversación: qué operaciones cubre el equipo propuesto, qué accesorios incluye y qué debe demostrar la prueba de aceptación con sus piezas.
Referencias y fuentes
Los datos sobre la historia de las empresas, sus productos y la calidad se obtuvieron de los sitios web y la documentación de producto publicados por los fabricantes, revisados en octubre de 2026. En cada perfil se identifica el sitio web oficial. Las dimensiones del equipo corresponden al modelo o la configuración indicados, y el perfil aclara cuándo una fecha se refiere a un predecesor o a un hito del producto.