Entrez en contact avec Aubrik Company

20 fabricants de cobots de soudage pour différents travaux

Dernière mise à jour : octobre 2026
Parmi les principaux fabricants de cobots de soudage figurent Fronius pour les cellules compactes fermées, Hirebotics pour le soudage MIG piloté par application, IPG Photonics pour le soudage et le nettoyage laser, et Novarc pour les tronçons de tuyauterie. Aubrik propose des cellules sur mesure pour la fabrication métallique à forte diversité de pièces. Comparez ces solutions de soudage en fonction de l’assemblage, du procédé, du maintien de la pièce et de l’assistance nécessaires à votre production.
Sélection rapide : choisir le système de soudage adapté au travail
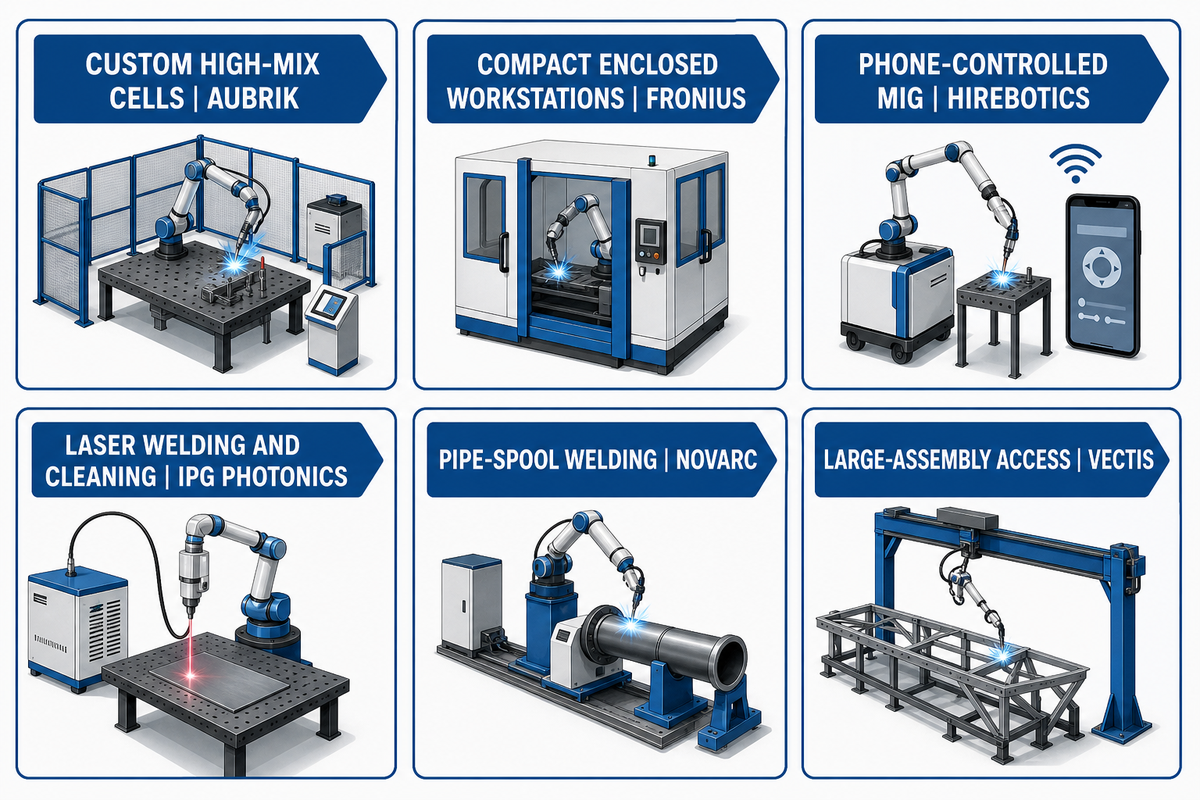
- Idéal pour les cellules de cobot de soudage sur mesure, la fabrication métallique à forte diversité de pièces et la production collaborative : Aubrik
- Idéal pour les postes de travail compacts et fermés : Fronius CWC-S
- Idéal pour le soudage MIG piloté par téléphone : Hirebotics Cobot Welder
- Idéal pour le soudage et le nettoyage laser : IPG Photonics LightWELD Cobot System
- Idéal pour le soudage de tronçons de tuyauterie : Novarc SWR
- Idéal pour déplacer un cobot de soudage jusqu’à de grands assemblages : Vectis Automation
Transparence : ce guide est publié par Aubrik. Nous nous plaçons en première position parce qu’il s’agit de notre site, et non parce que nous prétendons être le leader du marché. Les 19 autres fabricants sont regroupés selon leur spécialité, sans ordre particulier au sein de chaque groupe.
Comment nous avons sélectionné ces fabricants de cobots de soudage
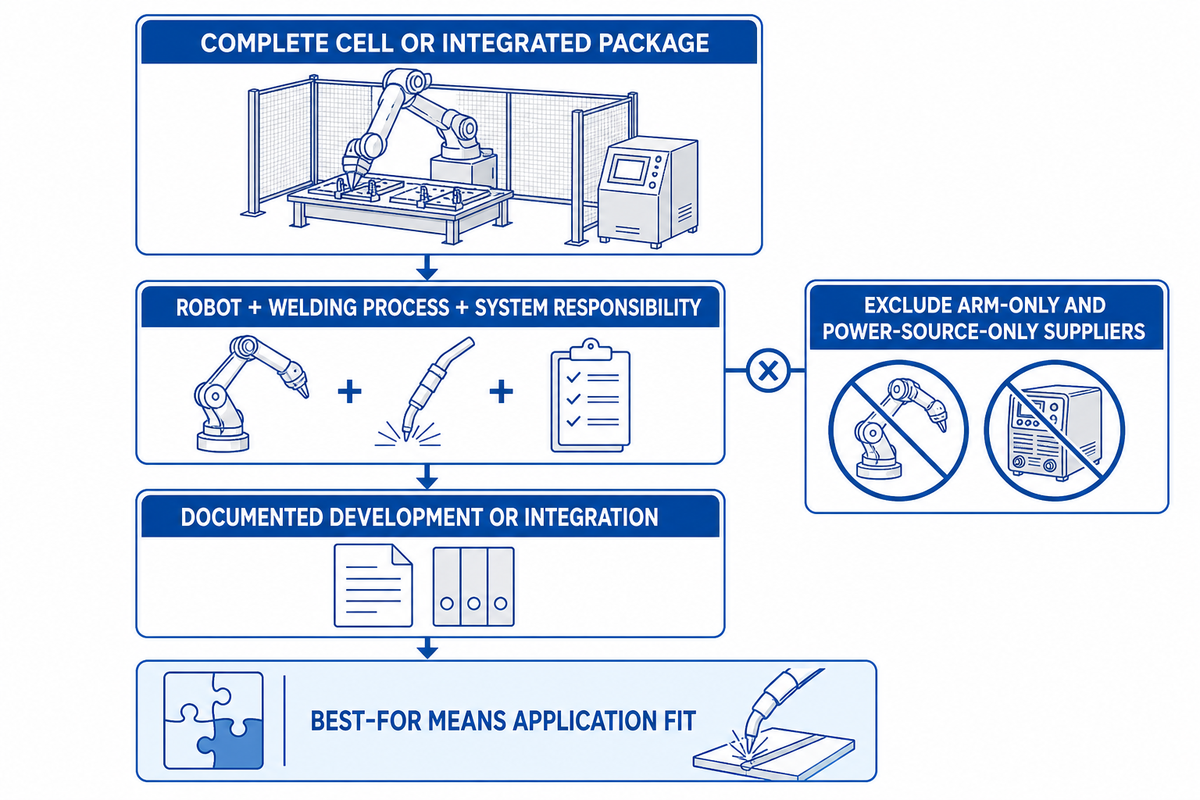
Nous avons étudié les fabricants et les intégrateurs en automatisation du soudage qui présentaient sur leur site une cellule complète de cobot ou une offre de soudage intégrée. Pour être retenu, le robot devait être présenté avec le procédé de soudage et la responsabilité du système ; une démonstration d’un bras de robot pour le prélèvement et le dépose ne suffisait pas. Les distributeurs, courtiers, annuaires, fournisseurs de bras robotisés ou de sources de courant de soudage seuls, ainsi que les fournisseurs de matériel de soudage sans rôle d’intégration ou de développement système, ont été exclus. Les entreprises qui vendent également du matériel ne sont retenues qu’au titre de leurs activités documentées de développement ou d’intégration de systèmes. Les informations ont été vérifiées sur les sites officiels des entreprises et dans des sources accessibles au public en octobre 2026.
L’étude porte uniquement sur les cellules fermées, les postes de travail flexibles et les offres intégrées qui prennent en charge l’outillage. Les systèmes et les postes de travail n’ont pas le même périmètre d’installation. Par exemple, une offre de soudage peut comprendre un robot, une source de courant et des organes de commande, mais laisser le plateau d’outillage à la charge de l’utilisateur. Le tableau signale ces cas. Les fiches décrivent des systèmes nommés. Le catalogue de chaque fabricant peut proposer plusieurs machines de soudage et/ou robots, mais toutes ne sont pas considérées comme des produits collaboratifs dans cette comparaison. Les mentions « idéal pour » indiquent l’adéquation d’une machine à une application, et non sa part de marché ou ses performances.
Comparaison des systèmes complets de cobot de soudage en 2026
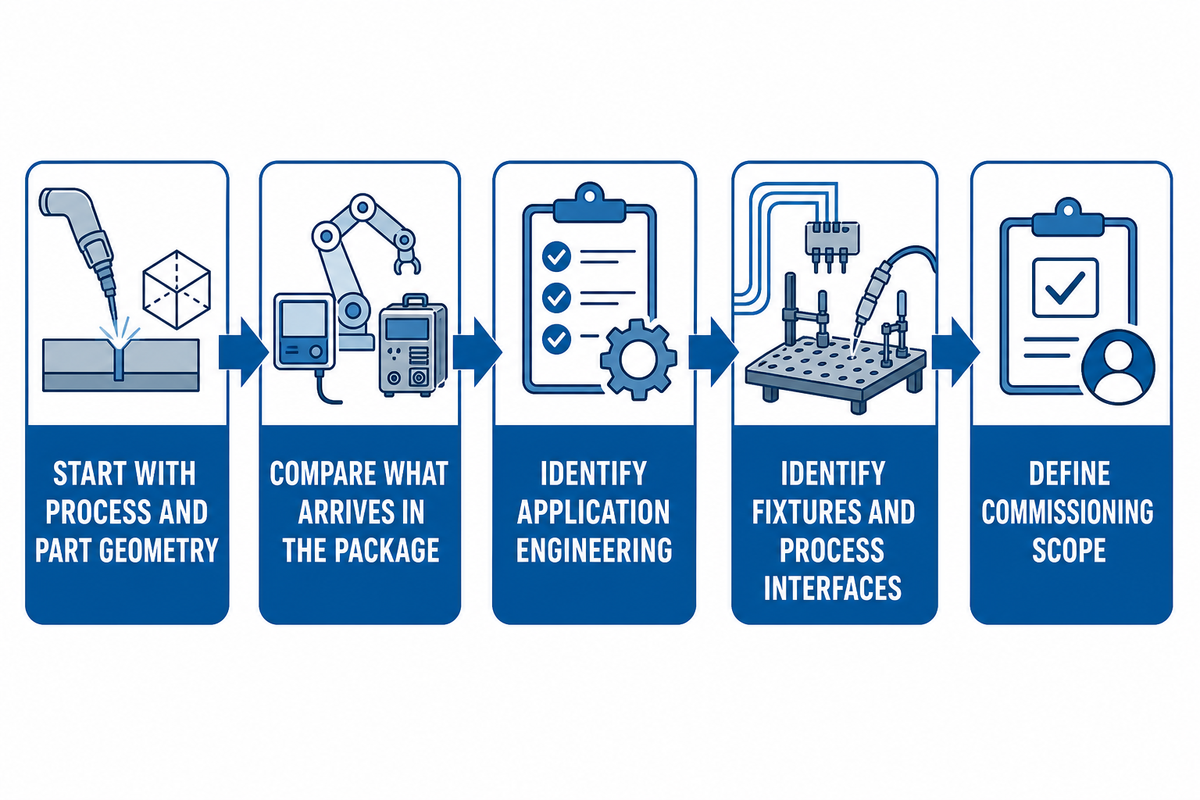
Pour cette comparaison de 2026, commencez par examiner le procédé et la géométrie de la pièce, puis comparez le contenu de l’offre aux besoins de votre production. Une cellule MIG compacte et fermée, un poste TIG et un robot pour tronçons de tuyauterie répondent à des travaux de soudage différents. Une même marque de robot peut figurer dans les cellules de plusieurs fournisseurs, car l’intégrateur prend en charge l’ingénierie de l’application, les outillages, les interfaces de procédé et le périmètre de mise en service. Les offres présentées ci-dessous sont les systèmes de soudage complets proposés. Pour Böhler Welding, l’année indiquée est 2013, date à laquelle le groupe a adopté son nom actuel ; l’histoire de l’entreprise remonte aux origines de Böhler & CO en 1870.
| Non. | Nom de l’entreprise | Siège social | Année de fondation | Meilleur Pour | Présentation succincte | Principaux systèmes de cobot de soudage | Principaux avantages | Inconvénients potentiels | Site officiel |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, Jiangsu, Chine | 1999 | Idéal pour les cellules de cobot de soudage sur mesure, la fabrication métallique à forte diversité de pièces et la production collaborative | Cellules sur mesure avec équipement de procédé et outillage configurables. | Cellules de cobot, outillages et positionneurs de soudage | Ingénierie de cellules adaptée à l’application | Le périmètre et le temps de cycle dépendent de la pièce, du procédé et des outillages retenus. | aubrikmc.com |
| 2 | Lincoln Electric | Cleveland, Ohio, États-Unis | 1895 | Idéal pour les offres CRX avec commande de procédé Power Wave | Fabricant de matériel de soudage intégrant des cobots FANUC à ses équipements de procédé Lincoln. | Offre Cooper Cobot | Power Wave R450 et apprentissage à la torche | Des plateaux, outillages et positionneurs de soudage sur mesure complètent l’offre de base. | www.lincolnelectric.com |
| 3 | Lorch | Auenwald, Allemagne | 1957 | Idéal pour les cellules modulaires MIG/MAG et TIG avec options de positionnement | Fabricant de matériel de soudage qui associe ses procédés à une automatisation modulaire par cobot. | Offres MyCobot MIG/MAG et TIG | Cobotronic, avec options de course et de positionnement | La course, le positionnement et la détection dépendent des modules retenus. | www.lorch.eu |
| 4 | Migatronic | Fjerritslev, Danemark | 1970 | Idéal pour les offres MIG/MAG ou TIG préconfigurées destinées aux pièces simples | Fabricant de matériel de soudage proposant des combinaisons préconfigurées de robot et de procédé. | CoWelder | Configurations MIG/MAG et TIG au choix | Les rayons d’action indiqués sont de 850 ou 1 300 mm. | www.migatronic.com |
| 5 | CLOOS | Haiger, Allemagne | 1919 | Idéal pour les offres MIG/MAG QINEO avec macros de soudage intégrées | Fabricant de matériel de soudage qui fournit le système avec MPA Technology, intégrateur du groupe. | Cobot Welding System | Matériel QINEO et macros de soudage | Le plateau de soudage et l’écran anti-éblouissement sont proposés en option. | www.cloos.de |
| 6 | Fronius | Pettenbach, Autriche | 1945 | Idéal pour les cellules compactes et fermées adaptées à des pièces de dimensions définies | Fabricant de matériel de soudage proposant un poste compact et fermé avec cobot. | CWC-S | Procédé défini et dimensions de pièce admissibles | L’option rotative réduit les dimensions de pièce utilisables. | www.fronius.com |
| 7 | Yaskawa Motoman | Kitakyushu, Japon | 1915 | Idéal pour les cellules MIG/MAG fermées avec programmation par apprentissage direct | Fabricant de robots proposant une cellule de cobot de soudage MIG/MAG aux caractéristiques définies. | Weld4Me CE | Apprentissage direct et unité de sécurité fonctionnelle | Raccordement à un système de captage des fumées de soudage requis. | www.yaskawa.eu.com |
| 8 | Böhler Welding | Düsseldorf, Allemagne | 2013 | Idéal pour des consommables et équipements de procédé assortis dans des cellules de cobot fermées | Fabricant de matériel de soudage associant ses équipements, consommables et solutions d’automatisation. | CO-BRO et CO-BRO GUARD | Contenu de l’offre défini et option de cellule fermée | GUARD est une offre MIG/MAG ; le TIG nécessite une autre configuration. | www.voestalpine.com/welding |
| 9 | EWM | Mündersbach, Allemagne | 1957 | Idéal pour les cellules MIG/MAG fermées avec plateau d’indexage à deux postes | Fabricant de matériel de soudage proposant des cellules fermées avec source intégrée ou externe. | XQbot 1 et XQbot 2TT | Équipements de procédé intégrés et maintien de la pièce indexé | Les variantes EPS nécessitent une source externe ; l’indexage de la 2TT est manuel. | www.ewm-group.com |
| 10 | IPG Photonics | Marlborough, Massachusetts, États-Unis | 1990 | Idéal pour le soudage et le nettoyage laser sur une même plateforme de cobot | Fabricant de lasers proposant un système intégré de soudage et de nettoyage collaboratifs. | LightWELD Cobot System | Interface unique pour le laser et le robot | L’enceinte laser et la préparation de l’assemblage diffèrent des exigences du soudage à l’arc. | www.ipgphotonics.com |
| 11 | Hirebotics | Nashville, Tennessee, États-Unis | 2015 | Idéal pour le soudage MIG piloté par téléphone avec poste préassemblé | Fabricant associant un poste de soudage préassemblé au logiciel Beacon. | Cobot Welder | Commande par téléphone et apprentissage Smart Puck | Le soudage multipasse et le suivi de joint nécessitent des abonnements distincts. | www.hirebotics.com |
| 12 | Miller Electric | Appleton, Wisconsin, États-Unis | 1929 | Idéal pour les offres de soudage reconfigurables qui évoluent avec la production | Fabricant de matériel de soudage proposant les modèles complets Copilot et les offres Builder reconfigurables. | Copilot et Copilot Builder | Reconfiguration sur palettes et détection propre à chaque modèle | Les fonctions avancées de détection et d’alimentation de l’aluminium nécessitent certains modèles. | www.millerwelds.com |
| 13 | Spartan Robotics | Nashville, Tennessee, États-Unis (adresse indiquée de l’entreprise) | Non communiqué publiquement | Idéal pour le soudage MIG autour des outillages avec un bras à sept axes | Intégrateur associant le mouvement à sept axes au matériel de soudage Fronius. | Spartan Welder | Apprentissage WeldX et articulation supplémentaire du bras | L’articulation supplémentaire n’agrandit pas l’espace utile de la cellule retenue. | www.spartan-robotics.com |
| 14 | Vectis Automation | Loveland, Colorado, États-Unis (lieu de fondation) | 2019 | Idéal pour déplacer le cobot de soudage jusqu’à de grands assemblages ou des pièces difficiles d’accès | Intégrateur associant des offres de soudage à des déploiements mobiles et à portée étendue. | Aero, Hydro, Synchro et systèmes de déploiement | Mobilité Rover et positionnement coordonné Revo | Le système Revo nécessite un espace dégagé pour respecter les distances de sécurité. | vectisautomation.com |
| 15 | Novarc Technologies | Burnaby, Colombie-Britannique, Canada | 2013 | Idéal pour le soudage de tronçons de tuyauterie avec intégration d’un positionneur de soudage et de la vision | Fabricant spécialisé intégrant le soudage de tronçons, la vision et le positionnement. | SWR | Détection adaptée aux tubes et enregistrement des données de soudage | Nécessite la source de courant de soudage fournie ; système spécialisé pour les tronçons de tuyauterie. | www.novarctech.com |
| 16 | Airgas | Radnor, Pennsylvanie, États-Unis | 1982 | Idéal pour le déploiement de BotX avec location et assistance à la mise en œuvre | Codéveloppeur de BotX proposant une mise en œuvre avec Red-D-Arc. | BotX XHR et XSR | Location, crédit-bail ou achat avec installation et formation | XHR nécessite une connexion Internet ; l’aluminium exige une mise à niveau. | www.airgas.com |
| 17 | Linde Gas & Equipment | Burr Ridge, Illinois, États-Unis (adresse indiquée de l’entreprise) | Non communiqué publiquement | Idéal pour les postes MIG compacts avec coupage plasma en option | Intégrateur proposant son poste de soudage MIG Lancer. | Lancer Cobot Welding System | Plateau d’outillage avec coupage plasma en option | L’aluminium et le captage des fumées nécessitent des options. | www.lindedirect.com |
| 18 | ESCCO | Hereford, Royaume-Uni | Non communiqué publiquement | Idéal pour une installation au Royaume-Uni avec soudage configurable et captage des fumées | Intégrateur britannique associant cobots, matériel de soudage, plateaux et mise en service. | ESCCO Cobot Welding Package | Installation, formation et intégration du captage des fumées | Le captage des fumées et les axes supplémentaires nécessitent une configuration adaptée à l’application. | www.escco.co.uk |
| 19 | Heidenbluth | Fuldabrück-Bergshausen, Allemagne | 1973 | Idéal pour les offres TIG avec course linéaire et positionnement de la pièce | Intégrateur proposant les offres de soudage Starter et Advanced avec installation. | Welding Package Starter and Advanced | Options TIG, axe linéaire et plateau rotatif | Le TIG et les possibilités étendues de positionnement relèvent de l’offre Advanced. | www.heidenbluth.com |
| 20 | APT Manufacturing Solutions | Hicksville, Ohio, États-Unis | 1996 | Idéal pour les offres de soudage CRX destinées aux plateaux d’outillage existants | Intégrateur proposant des offres de soudage compatibles avec les systèmes de maintien existants. | MOD-WELD Cobot Weld Bundle | Clever Torch et organes de commande intégrés pour l’opérateur | Le propriétaire fournit le support de montage ; les métaux tendres nécessitent des options supplémentaires. | aptmfg.com |
Offres de cobot de soudage configurées
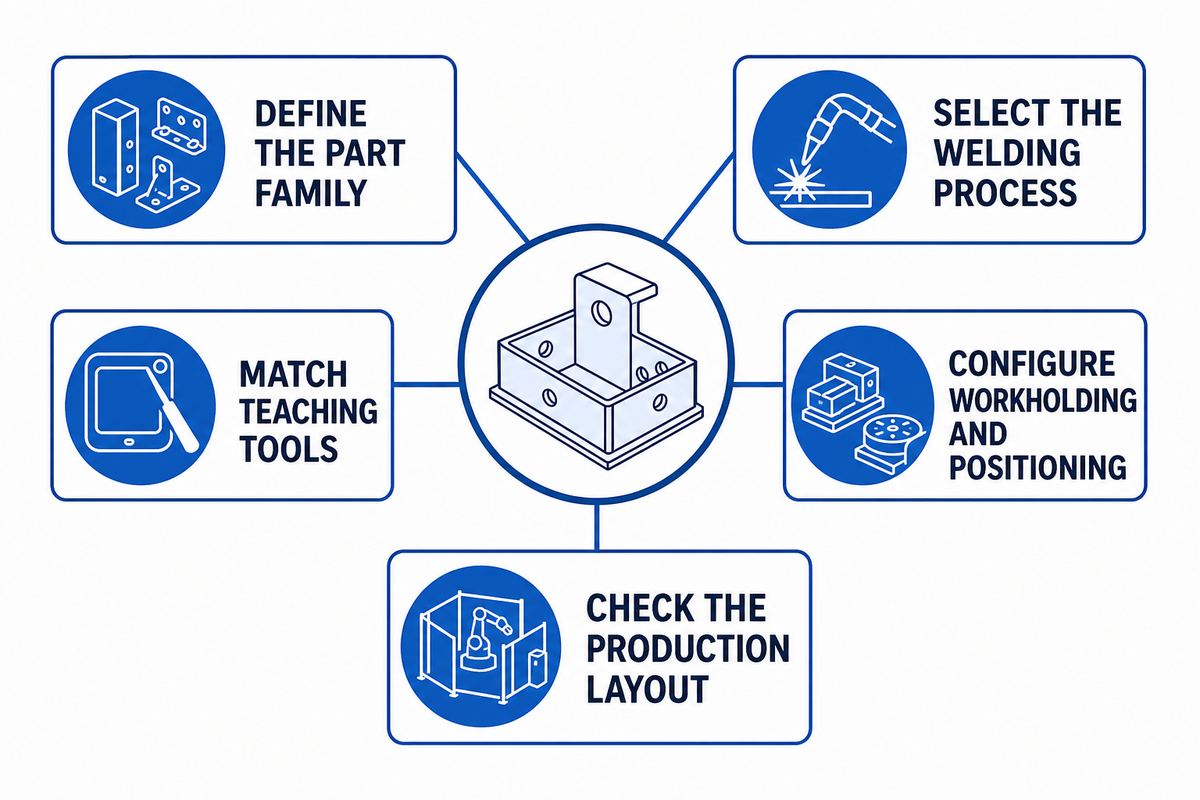
Ces systèmes associent un système robotisé au procédé de soudage afin de permettre aux acheteurs de définir une famille de pièces et de configurer le système en fonction d’une implantation de production existante ou nouvelle. Le procédé, les outils d’apprentissage et l’éventail des options de maintien et de positionnement distinguent ces systèmes.
1. Aubrik : idéal pour les cellules de cobot de soudage sur mesure, la fabrication métallique à forte diversité de pièces et la production collaborative
Siège social : Wuxi, Jiangsu, Chine · Fondée en : 1999 · Type : intégrateur de systèmes de soudage
Site officiel : https://aubrikmc.com/
Produits principaux : Cellules de cobot de soudage configurées, outillages de soudage, positionneurs de soudage et systèmes de soudage robotisé
Procédés de soudage / périmètre d’intégration : Intégration MIG/MAG et TIG adaptée à l’application ; torche, maintien de la pièce et implantation de la cellule choisis en fonction de la pièce
Certifications / références : Le site d’Aubrik mentionne un système qualité ISO 9001 ; il s’agit d’une déclaration concernant l’entreprise.
Point fort publié : La configuration de la cellule pilotée par l’ingénierie associe le cobot aux choix d’outillage et de positionneur de soudage.
Aubrik présente le soudage collaboratif comme un volet de son offre élargie de systèmes de soudage robotisé, avec des pages de configuration consacrées au procédé, au maintien de la pièce et à l’implantation de production, plutôt qu’à un poste unique et fixe. Sa page consacrée aux cobots distingue les gammes Light, Standard et Heavy, tandis que son offre d’intégration plus large comprend les outillages et équipements de positionnement nécessaires pour présenter l’assemblage à la torche. Sa solution de cobot de soudage peut donc convenir à un fabricant dont les pièces évoluent et nécessitent une conception de cellule adaptée, surtout lorsque la répétabilité du maintien de la pièce compte autant que le robot lui-même. Le périmètre de la cellule sur mesure, la charge utile du cobot et le temps de cycle dépendent de la pièce, de l’outillage, du procédé de soudage et de la configuration retenue.
2. Lincoln Electric : idéal pour les offres de soudage CRX avec commande de procédé Power Wave
Siège social : Cleveland, Ohio, États-Unis · Fondée en : 1895 · Type : fabricant de matériel de soudage et intégrateur système
Site officiel : https://www.lincolnelectric.com/
Produits principaux : Offre Cooper Cobot, Power Wave R450 et AutoDrive 4R100
Procédés de soudage / périmètre d’intégration : Soudage à l’arc de l’acier et de l’acier inoxydable ; colonnes montantes, plateaux, positionneurs de soudage et outillages sur mesure disponibles
Point fort publié : L’offre Cooper associe un bras FANUC CRX, un Power Wave R450, un dévidoir et les commandes de la torche.
La brochure Cooper de Lincoln Electric détaille le matériel de soudage : un FANUC CRX-10iA ou CRX-10iA/L, un poste de soudage Power Wave R450, un dévidoir AutoDrive 4R100 et une commande intégrée de la torche par boutons-poussoirs. L’opérateur enregistre les points d’approche ainsi que les points de début et de fin du soudage au niveau de la torche, tandis que le module de soudage à l’arc Lincoln place ces instructions dans la chronologie de programmation sur tablette. Lincoln décrit également une solution d’ingénierie pour des colonnes montantes, plateaux, positionneurs de soudage et outillages sur mesure. Les utilisateurs déjà équipés de Power Wave peuvent ainsi conserver leur plateforme de procédé privilégiée dans un projet de soudage collaboratif. Ces éléments de maintien et de positionnement sur mesure élargissent le périmètre de l’offre standard et ont une incidence sur le prix installé.
3. Lorch : idéal pour les cellules modulaires MIG/MAG et TIG avec options de positionnement
Siège social : Auenwald, Allemagne · Fondée en : 1957 · Type : fabricant de matériel de soudage et fournisseur de systèmes collaboratifs
Site officiel : https://www.lorch.eu/
Produits principaux : Kit système MyCobot, Cobotronic, offres de soudage MIG/MAG et TIG
Procédés de soudage / périmètre d’intégration : Équipements de procédé Lorch avec un cobot Universal Robots ; options d’axe linéaire, de plateau inclinable rotatif et de détection de joint
Point fort publié : Cobot Move, Cobot Turn 100 A et SeamPilot complètent l’offre modulaire de soudage.
L’approche MyCobot de Lorch associe un bras Universal Robots à son interface Cobotronic et à ses propres équipements de procédé de soudage, avec des offres MIG/MAG et TIG au choix. La gamme publiée comprend la course linéaire Cobot Move, le plateau inclinable rotatif Cobot Turn 100 A et la détection de joint SeamPilot. L’acheteur peut ainsi concevoir son système en fonction de l’accès de la torche, plutôt que de comparer uniquement la portée du bras. Lorch décrit également des services d’implantation, d’assemblage et de formation des opérateurs proposés par son réseau de partenaires cobot. Cette solution peut convenir aux ateliers souhaitant conserver une plateforme de procédé commune pour différentes familles de pièces. La course linéaire, le positionnement et la détection des joints sont des modules au choix ; il ne faut donc pas supposer qu’ils sont inclus dans l’offre de base.
4. Migatronic : idéal pour les offres MIG/MAG ou TIG préconfigurées destinées aux pièces simples
Siège social : Fjerritslev, Danemark · Fondée en : 1970 · Type : fabricant de matériel de soudage et fournisseur de systèmes automatisés
Site officiel : https://www.migatronic.com/
Produits principaux : CoWelder, Sigma Select, Pi 350 AC/DC et Omega 300 Advanced
Procédés de soudage / périmètre d’intégration : Offres UR5 ou UR10 avec sources de courant MIG/MAG ou TIG sélectionnées et options de fil froid
Certifications / références : Migatronic indique que CoWelder est approuvé CE sur sa page produit.
Point fort publié : CoWelder propose 18 configurations selon le rayon du robot et le poste de soudage.
Migatronic organise le choix de CoWelder en fonction du rayon d’action du robot, du poste de soudage et de sa configuration, ce qui donne aux nouveaux acheteurs un parcours concret parmi les options disponibles. La page présente 18 configurations utilisant Sigma Select, Pi 350 AC/DC ou Omega 300 Advanced ; elles couvrent le soudage simple, le MIG/MAG pulsé et le TIG avec ou sans alimentation en fil froid. Cette sélection axée sur les procédés est utile pour les commandes répétées de pièces relativement simples, où l’enjeu principal consiste à choisir une offre de soudage appropriée et à enseigner une trajectoire répétable. Les configurations UR5 et UR10 indiquées ont des rayons d’action respectifs de 850 mm et 1 300 mm. Pour souder hors de la zone de travail accessible au robot retenu, il faut donc prévoir une autre implantation ou une autre présentation de la pièce.
5. CLOOS : idéal pour les offres MIG/MAG QINEO avec macros de soudage intégrées
Siège social : Haiger, Allemagne · Fondée en : 1919 · Type : fabricant de matériel de soudage avec MPA Technology, intégrateur système du groupe
Site officiel : https://www.cloos.de/
Produits principaux : Cobot Welding System, source de courant QINEO, QINEO-RPU et entraînement de fil QWD-A
Procédés de soudage / périmètre d’intégration : Offre MIG/MAG avec dévidoir et torche ; plateau et écran de protection motorisé en option
Certifications / références : La brochure Cobot Welding System indique une conformité CE ; il s’agit d’une déclaration du fabricant.
Point fort publié : CLOOS et sa société sœur MPA Technology fournissent ensemble l’offre Ready to weld.
CLOOS présente le Cobot Welding System comme une offre commune avec MPA Technology, sa société sœur spécialisée dans les machines spéciales et l’intégration, de la conception à la mise en service. La brochure répertorie l’entraînement de fil QWD-A, le QINEO-RPU, la source de courant de soudage QINEO, le cobot, le système de dévidage et la torche. L’ensemble est complété par des macros de soudage sur écran tactile et une fonction Freedrive commandée au pied. Pour un atelier qui standardise ses équipements sur QINEO, cette configuration associe le choix du procédé à l’apprentissage et au comportement au redémarrage, sans que l’acheteur ait à assembler individuellement les principaux composants de soudage. Le plateau de soudage et l’écran anti-éblouissement à déplacement électrique sont proposés en option ; la configuration du poste de travail physique n’est donc pas uniforme.
Cellules de soudage fermées et systèmes laser
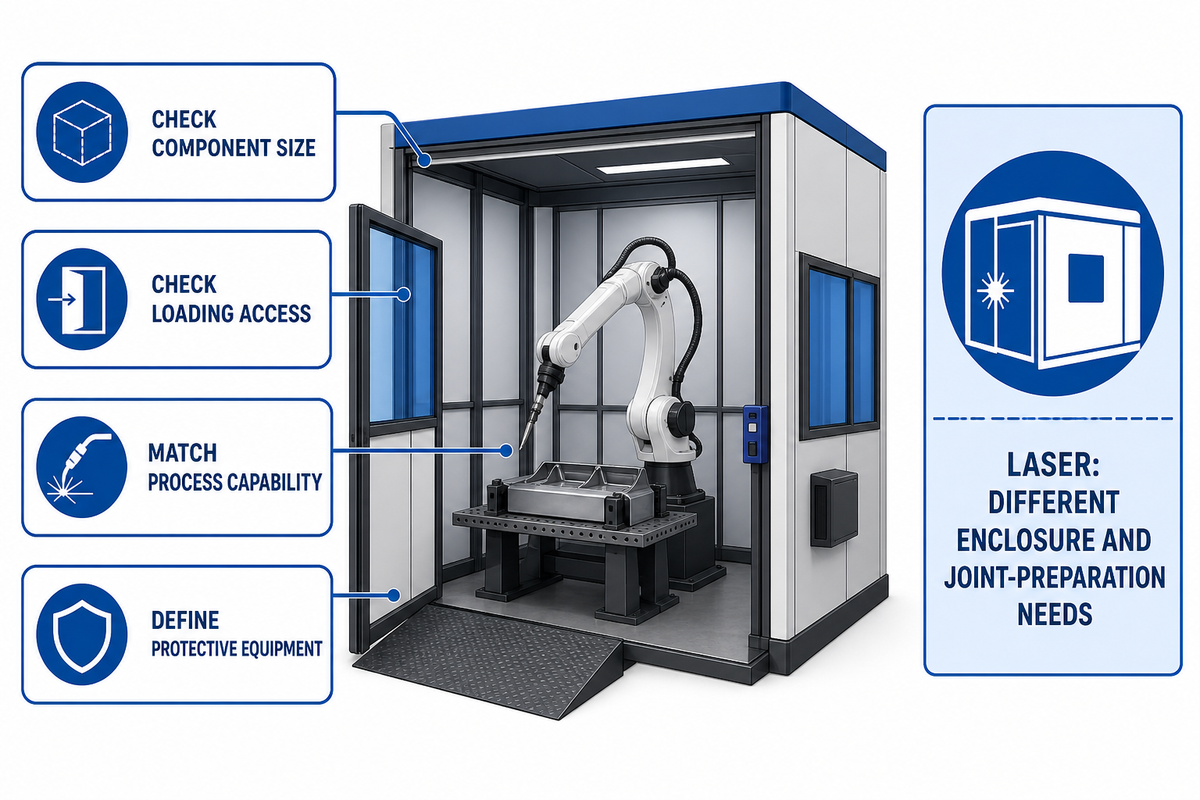
Un périmètre de cellule défini permet d’intégrer tôt les modalités de chargement et les équipements de protection à la comparaison des offres. Des cellules fermées de soudage à l’arc et des systèmes laser avec enceinte sont disponibles. Les capacités du procédé, l’accès et les dimensions des pièces sont liés : une caractéristique de soudage intéressante ne compense pas une pièce trop grande pour entrer dans la cellule.
6. Fronius : idéal pour les cellules compactes et fermées adaptées à des pièces de dimensions définies
Siège social : Pettenbach, Autriche · Fondée en : 1945 · Type : fabricant de matériel de soudage et de cellules de soudage
Site officiel : https://www.fronius.com/
Produits principaux : Cellule de soudage CWC-S avec cobot et TPS 320i Pulse
Procédés de soudage / périmètre d’intégration : FANUC CRX-10iA, refroidissement, dévidoir, ensemble torche, enceinte de sécurité et unité rotative en option
Certifications / références : Fronius indique que l’enceinte de sécurité CWC-S est conforme CE.
Point fort publié : CWC-S indique un espace pour pièce de 1 500 × 1 000 × 700 mm sans unité rotative.
Fronius publie une configuration CWC-S particulièrement détaillée : le matériel de soudage TPS 320i Pulse, le refroidissement CU 1100i, le dévidoir WF 25i, le faisceau de flexibles MHP 700i et le corps de torche MTB 400i sont intégrés à la cellule de cobot. L’apprentissage par guidage et pression enregistre le contour de soudage, tandis que des instructions par glisser-déposer définissent le procédé. WeldConnect aide à sélectionner les paramètres à partir du matériau, de l’assemblage et du gaz de protection. L’espace maximal indiqué par le fabricant pour une pièce est de 1 500 × 1 000 × 700 mm sans unité rotative ; cette donnée permet de comparer tôt les dimensions réelles de la cellule. Selon la page produit CWC-S de Fronius, la configuration avec unité rotative accepte une longueur maximale de pièce de 860 mm et un diamètre de 450 mm, ce qui limite les dimensions des pièces en rotation.
7. Yaskawa Motoman : idéal pour les cellules MIG/MAG fermées avec programmation par apprentissage direct
Siège social : Kitakyushu, Japon · Fondée en : 1915 · Type : fabricant de robots et fournisseur de cellules complètes de soudage
Site officiel : https://www.yaskawa.eu.com/
Produits principaux : Weld4Me CE, cobot HC10DT IP67 et contrôleur YRC1000
Procédés de soudage / périmètre d’intégration : Cellule de soudage MIG/MAG avec plateau, protection contre l’éblouissement, unité de sécurité fonctionnelle et Welding Wizard
Certifications / références : Selon Yaskawa, Weld4Me CE est un poste de soudage certifié CE après raccordement du système de captage des fumées.
Point fort publié : Weld4Me CE associe le HC10DT IP67, le YRC1000, un plateau de soudage et une protection contre l’éblouissement.
L’annonce de Yaskawa consacrée à Weld4Me CE décrit un poste de soudage complet conçu autour du cobot HC10DT IP67 et du contrôleur YRC1000, avec une unité de sécurité fonctionnelle, un plateau de soudage et une protection contre l’éblouissement. Welding Wizard et l’apprentissage direct permettent à l’opérateur de guider le bras et d’enregistrer une tâche au moyen de boutons situés au niveau de la semelle ; le boîtier de programmation reste disponible pour les tâches MIG/MAG plus complexes. Cette configuration définie, avec plateau et écran, peut convenir aux acheteurs recherchant une architecture de cellule identifiable et les fonctions de soudage du fabricant de robots dans une même offre. Le raccordement à un système de captage des fumées de soudage est nécessaire pour rendre la configuration publiée opérationnelle ; cette interface avec l’installation du site doit donc être prévue.
8. Böhler Welding : idéal pour des consommables et équipements de procédé assortis dans des cellules de cobot fermées
Siège social : Düsseldorf, Allemagne · Fondée en : 2013 · Type : fabricant d’équipements et de consommables de soudage proposant des systèmes intégrés
Site officiel : https://www.voestalpine.com/welding/
Produits principaux : Ensembles CO-BRO, CO-BRO GUARD et URANOS NX
Procédés de soudage / périmètre d’intégration : Ensembles MIG/MAG ou TIG AC/DC ; GUARD comprend une cellule MIG/MAG fermée
Historique de l’entreprise : 2013 correspond à l’adoption du nom actuel du groupe ; l’entreprise trouve ses origines chez Böhler & CO en 1870.
Point fort mis en avant : Les ensembles CO-BRO comprennent une source de courant de soudage, un dévidoir, un système de refroidissement, une torche, des accessoires de bridage et deux jours de formation.
L’offre de Böhler Welding associe métal d’apport, procédé de soudage et équipements dans le cadre de son approche Böhler Arc, avec les ensembles CO-BRO et la cellule fermée CO-BRO GUARD comme deux solutions distinctes. Selon la page consacrée à la fabrication métallique de Böhler Welding, ses ensembles CO-BRO comprennent des sources de courant de soudage, des dévidoirs, des unités de refroidissement, des logiciels, des torches, des accessoires de bridage et deux jours de formation, tandis que GUARD intègre des équipements URANOS NX au bras collaboratif et à une enceinte complète. Cette solution convient lorsque les ingénieurs procédés souhaitent considérer ensemble les consommables et les réglages machine, en particulier pour les ateliers qui automatisent des tâches répétitives sur plusieurs nuances de matériaux. CO-BRO GUARD est spécifiquement présenté comme une cellule MIG/MAG, tandis que le TIG AC/DC relève d’un autre ensemble ; ces procédés doivent donc rester distincts dans une comparaison d’achat.
9. EWM : idéale pour les cellules MIG/MAG fermées avec plateau d’indexage à deux postes
Siège social : Mündersbach, Allemagne · Fondée en : 1957 · Type : fabricant d’équipements de soudage et de cellules complètes
Site officiel : https://www.ewm-group.com/
Produits principaux : XQbot 1 et XQbot 2TT avec Phoenix XQ 355 DW intégré
Procédés de soudage / périmètre d’intégration : FANUC CRX-10iA, Cool50-2 U40, torche MIG/MAG, dévidage du fil, commande du gaz et outillage System 16 pour le maintien des pièces
Certifications / qualifications : EWM indique que les cellules XQbot sont conformes CE et protègent entièrement de l’arc pendant le fonctionnement.
Point fort mis en avant : Le XQbot 2TT utilise un plateau d’indexage à commande manuelle qui permet le chargement à l’extérieur du poste de soudage.
La version XQbot à source intégrée d’EWM associe le poste de soudage Phoenix XQ 355 DW et le module de refroidissement Cool50-2 U40 à un FANUC CRX-10iA, une torche MIG/MAG, un dévidoir ROB 5 et une régulation numérique du gaz. Le XQbot 1 utilise une plaque d’outillage System 16 fixe, tandis que le XQbot 2TT ajoute un plateau d’indexage à commande manuelle, qui permet le chargement en dehors du poste de soudage actif. L’enceinte protège de l’arc et favorise un captage efficace des fumées : cette solution convient clairement aux ateliers qui recherchent une cellule définie réunissant déjà les équipements de soudage et le maintien des pièces. Les versions EPS sont prévues pour une source de courant de soudage externe, qui n’est pas incluse, et le plateau à deux postes s’indexe manuellement plutôt qu’avec un positionneur automatique.
10. IPG Photonics : idéal pour le soudage laser et le nettoyage sur une même plateforme cobot
Siège social : Marlborough, Massachusetts, États-Unis · Fondée en : 1990 · Type : fabricant d’équipements laser et de systèmes de soudage
Site officiel : https://www.ipgphotonics.com/
Produits principaux : LightWELD Cobot System, sources laser LightWELD et enceintes de sécurité
Procédés de soudage / périmètre d’intégration : Soudage laser et nettoyage avec apprentissage par guidage manuel, commande des procédés sur un seul écran et options d’enceinte
Point fort mis en avant : L’interface commande le bras robotisé ainsi que les préréglages de soudage laser et de nettoyage.
Le LightWELD Cobot System d’IPG réunit dans un système identifié sa source laser, son bras collaboratif et son interface de procédé, évitant ainsi à l’acheteur d’associer un laser sans lien avec un robot. Selon la page produit, les opérateurs guident le bras manuellement, enregistrent les programmes et gèrent les préréglages de soudage ou de nettoyage depuis le même écran ; des enceintes de sécurité intégrées ou modulaires à installation libre sont également proposées. Cette combinaison convient aux ateliers qui voient déjà l’intérêt de l’assemblage laser ou du nettoyage de surface et souhaitent répéter ces opérations avec un mouvement contrôlé sur des séries différentes. L’application laser impose des exigences en matière d’enceinte et de préparation des assemblages qui diffèrent de celles d’un poste de soudage à l’arc classique ; l’aménagement doit donc tenir compte de l’ensemble du procédé laser.
Systèmes de soudage spécialisés et guidés par l’opérateur
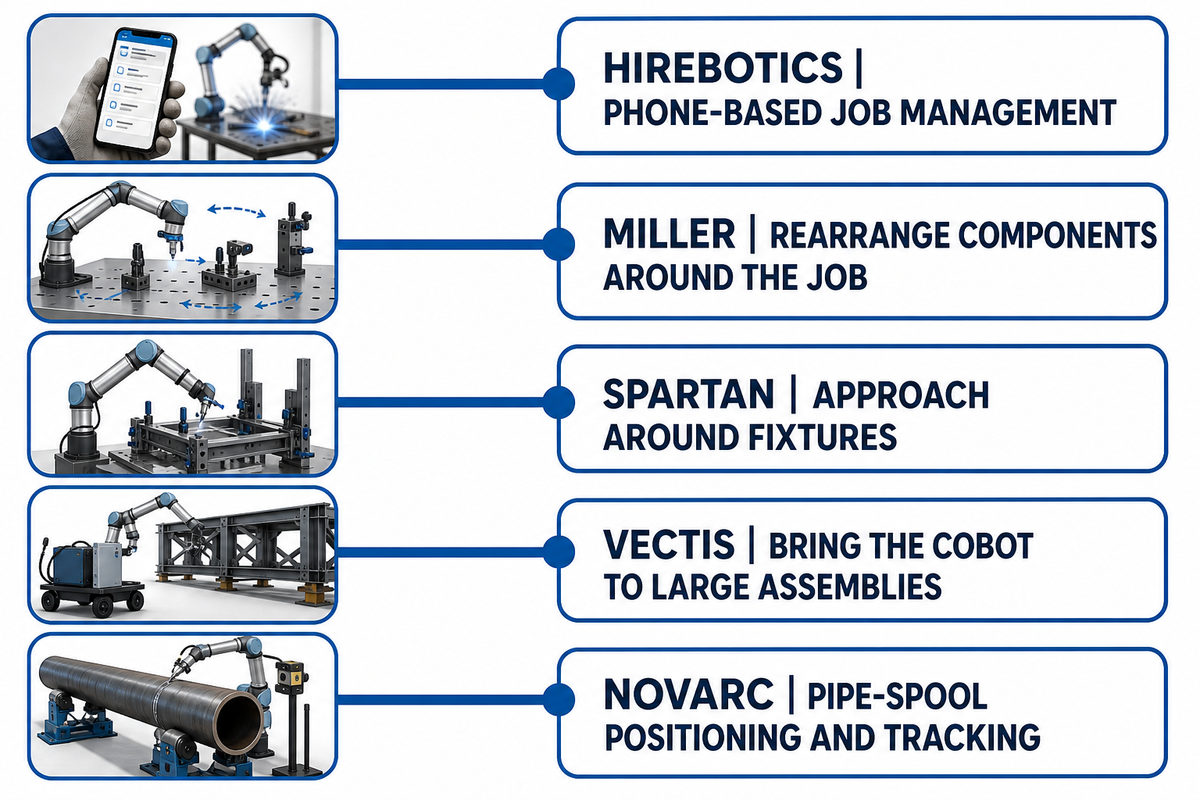
Cette catégorie se distingue par le logiciel, l’accès à la torche et l’interface entre l’équipement et la pièce. Plusieurs fonctionnalités spécifiques sont proposées : apprentissage depuis un téléphone, positionnement du bras de façon plus libre et flexible, mobilité de l’équipement, ou solutions dédiées aux tronçons préfabriqués de tuyauterie et aux palettes. Elles répondent à différents goulets d’étranglement en production. La fonctionnalité la plus pertinente dépend de l’étape du procédé de soudage où du temps est perdu.
11. Hirebotics : idéal pour le soudage MIG commandé par téléphone avec un poste prémonté
Siège social : Nashville, Tennessee, États-Unis · Fondée en : 2015 · Type : fabricant de systèmes de soudage et développeur de logiciels
Site officiel : https://www.hirebotics.com/
Produits principaux : Cobot Welder, Beacon et Smart Puck
Procédés de soudage / périmètre d’intégration : UR8 Long, Miller Auto Deltaweld 350, torche Tregaskiss, chariot mobile et commandes opérateur
Point fort mis en avant : Le Cobot Welder actuel est livré prémonté et précâblé avec Beacon et Smart Puck.
Hirebotics propose actuellement un ensemble Cobot Welder construit autour de l’UR8 Long, du Miller Auto Deltaweld 350, d’une torche MIG Tregaskiss et d’un poste sur chariot mobile doté de commandes opérateur. Les soudeurs guident la torche manuellement à l’aide du Smart Puck et gèrent les pièces enregistrées dans Beacon sur un téléphone, une tablette ou un navigateur ; cette interaction est familière à une équipe qui souhaite éviter la programmation classique par boîtier de commande pour les tâches courantes. La page produit distingue également les options matérielles disponibles des éléments annoncés comme bientôt disponibles, ce qui permet de séparer le poste de base d’une cellule proposée de bien plus grande envergure. Les logiciels multipasse et de suivi du joint sont soumis à des abonnements distincts ; leur coût récurrent doit donc être pris en compte en plus de celui des équipements.
12. Miller Electric : idéal pour les ensembles de soudage reconfigurables qui évoluent avec la production
Siège social : Appleton, Wisconsin, États-Unis · Fondée en : 1929 · Type : fabricant d’équipements de soudage et fournisseur de systèmes collaboratifs
Site officiel : https://www.millerwelds.com/
Produits principaux : Copilot, Copilot Builder et Copilot Builder avec Blue iQ
Procédés de soudage / périmètre d’intégration : Automatisation du soudage en ensemble ; reconfiguration sur palette et modèles avec capteurs ou alimentation pour l’aluminium
Point fort mis en avant : Les composants Copilot Builder se détachent de leur palette et peuvent être réorganisés en fonction de l’application.
Miller décline sa gamme Copilot en systèmes d’entrée de gamme et en configurations Copilot Builder, dont les composants sont livrés sur une palette et peuvent être détachés puis réorganisés en fonction du travail. La gamme actuelle comprend des modèles Blue iQ capables de s’adapter aux jeux entre assemblages et à leur position, des options d’alimentation pour l’aluminium ainsi qu’une variante Builder FANUC à bras long ; les acheteurs disposent ainsi de plusieurs solutions au-delà du poste initial. Miller propose également des modules de formation en ligne et un accès au service client pour tous les modèles Copilot, ce qui peut convenir à une usine souhaitant obtenir les équipements de procédé et les supports de formation des opérateurs auprès du même fournisseur. Les fonctions de détection, d’alimentation pour l’aluminium et de bras long sont réservées à certaines configurations ; le Copilot d’entrée de gamme ne doit donc pas être comparé comme s’il intégrait toutes les fonctionnalités de la gamme.
13. Spartan Robotics : idéal pour le soudage MIG autour des outillages avec un bras à sept axes
Siège social : Nashville, Tennessee, États-Unis (adresse indiquée de l’entreprise) · Fondée en : Non communiqué publiquement · Type : intégrateur de systèmes de soudage
Site officiel : https://www.spartan-robotics.com/
Produits principaux : Spartan Welder, Spartan WeldX et ensemble de procédé Fronius
Procédés de soudage / périmètre d’intégration : Système cobot à sept axes avec maintien des pièces, équipements de soudage, logiciel, formation et assistance
Certifications / qualifications : Spartan se présente comme partenaire intégrateur agréé Fronius de premier rang ; il s’agit d’une qualification de partenaire.
Point fort mis en avant : Le système associe un mouvement à sept axes, la commande du procédé Fronius et la programmation guidée WeldX.
L’offre actuelle de Spartan est un système complet de soudage MIG qui regroupe le robot, l’ensemble de procédé Fronius, le logiciel WeldX, le maintien des pièces, la formation et l’assistance. Le bras à sept axes offre une autre façon d’aborder les angles intérieurs et de contourner les outillages, tandis que les outils guidés WeldX permettent à l’opérateur d’enseigner, de modifier, d’enregistrer et de réutiliser les programmes de soudage depuis le boîtier de commande. Le système s’adresse surtout aux acheteurs dont les pièces imposent des angles de torche difficiles à obtenir dans une configuration classique, plutôt qu’à ceux qui pensent que chaque tâche sera plus rapide simplement parce que le bras dispose d’un axe supplémentaire. Cette liberté de mouvement accrue reste limitée par l’outillage sélectionné et l’encombrement de la cellule ; elle ne permet donc pas automatiquement d’intégrer un assemblage surdimensionné.
14. Vectis Automation : idéal pour déplacer le cobot de soudage vers les assemblages volumineux ou difficiles d’accès
Siège social : Loveland, Colorado, États-Unis (lieu de création) · Fondée en : 2019 · Type : intégrateur de systèmes de soudage et développeur de logiciels de fabrication métallique
Site officiel : https://vectisautomation.com/
Produits principaux : Ensembles de soudage Aero, Hydro et Synchro ; configurations Rover, Park’N’Arc et Slide
Procédés de soudage / périmètre d’intégration : Systèmes Universal Robots avec ensembles de procédé refroidis par air, par eau ou à dévidage push-pull, et options de positionnement
Point fort mis en avant : Rover et Slide amènent le cobot à la pièce ; Revo ajoute un positionnement coordonné sur deux axes.
Vectis distingue les ensembles de procédé des méthodes de déploiement. Il est ainsi possible d’associer les équipements Aero refroidis par air, Hydro refroidis par eau ou Synchro adaptés à l’aluminium à différentes solutions de présentation des pièces. Rover rapproche le cobot des grands assemblages, Park’N’Arc étend sa portée de travail par rotation et Slide fournit un rail linéaire à commande manuelle, tandis que Revo fait tourner la pièce selon un mouvement coordonné sur deux axes. La page produit détaille également le suivi à l’arc ArcPilot et l’étalonnage automatique de l’outil AutoTCP ; l’offre est donc particulièrement utile lorsque l’accès, le déplacement et la répétabilité de la configuration sont au cœur du problème de production. Revo nécessite une zone dégagée respectant les distances de sécurité ; cette option de positionnement peut donc occuper plus de surface au sol qu’un simple chariot de soudage mobile.
15. Novarc Technologies : idéal pour le soudage de tronçons préfabriqués de tuyauterie avec intégration d’un positionneur et de la vision
Siège social : Burnaby, Colombie-Britannique, Canada · Fondée en : 2013 · Type : fabricant spécialisé de systèmes de soudage
Site officiel : https://www.novarctech.com/
Produits principaux : Robot de soudage de tronçons SWR, NovEye et NovData
Procédés de soudage / périmètre d’intégration : Soudage de tuyauteries et de récipients, avec source de courant Lincoln fournie, intégration de positionneurs et outils de suivi des données de soudage
Certifications / qualifications : Novarc déclare que le SWR est conforme aux exigences applicables aux machines, à l’électricité et aux robots collaboratifs.
Point fort mis en avant : Le SWR prend en charge le suivi du joint de racine NovEye et peut intégrer jusqu’à cinq positionneurs ; le SWR-F en prend en charge quatre.
Le SWR de Novarc est conçu pour la production de tronçons préfabriqués de tuyauterie. Il associe le robot de soudage à une source Lincoln Electric Power Wave R450 fournie ainsi qu’aux solutions de positionnement et de commande de Novarc. Les options publiées comprennent le suivi du joint de racine NovEye, la mémorisation du passe de racine et la commande automatique de la distance, tandis que NovData enregistre les paramètres de soudage et l’activité de production quotidienne à des fins de traçabilité. La possibilité d’intégrer jusqu’à cinq positionneurs, ou quatre pour le SWR-F, rend ce système particulièrement pertinent lorsque les opérateurs préparent plusieurs assemblages de tronçons et que le robot passe d’une position de soudage à l’autre, au lieu de travailler sur des outillages plats posés sur un petit plateau. Il s’agit d’un achat spécialisé pour le soudage de tuyauteries ; Novarc fournit explicitement la source de courant avec le SWR, plutôt que de raccorder le système au poste de soudage existant du client.
Déploiement, intégration régionale et ensembles pour outillages existants
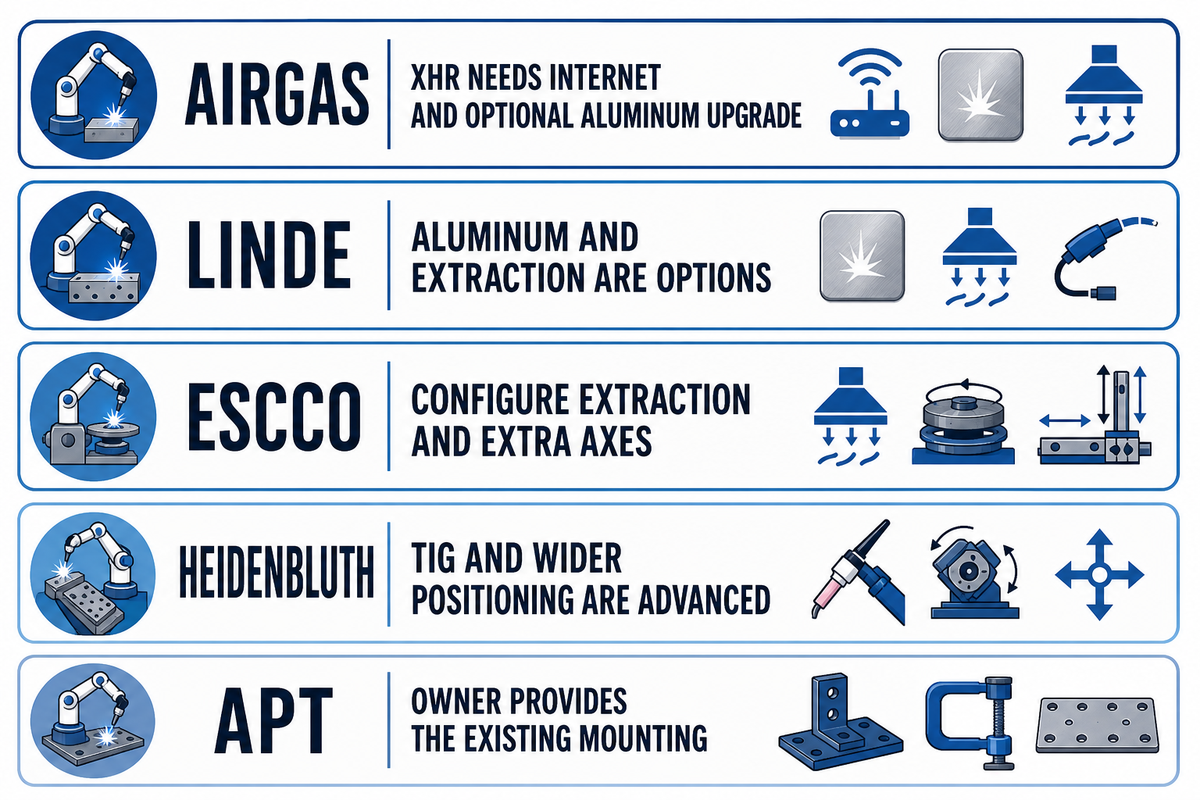
Les solutions d’automatisation s’articulent autour du déploiement commercial, de l’intégration locale ou des outillages existants. Certaines associent des systèmes de soudage intégrés aux équipements déjà présents dans l’atelier ; d’autres comprennent des systèmes d’automatisation intégrés avec postes de travail et formation fournis. Ces solutions abordent différemment l’installation et l’intégration. Elles répondent généralement à des exigences définies dans le cadre du projet, qui précisent le périmètre d’intervention du fournisseur et les tâches restant à la charge de l’usine.
16. Airgas : idéal pour le déploiement BotX avec location et assistance à la mise en œuvre
Siège social : Radnor, Pennsylvanie, États-Unis · Fondée en : 1982 · Type : codéveloppeur du système BotX avec Air Liquide et Red-D-Arc
Site officiel : https://www.airgas.com/
Produits principaux : Systèmes de soudage collaboratifs BotX XHR et BotX XSR
Procédés de soudage / périmètre d’intégration : UR10e, ensemble de soudage, plateaux et outillage ; installation et formation des opérateurs par Red-D-Arc
Point fort mis en avant : XHR utilise des ensembles Miller XMT ; XSR utilise des ensembles OTC et fonctionne hors ligne.
Airgas indique que BotX a été développé conjointement avec Air Liquide et Red-D-Arc ; son offre porte donc sur son propre système de soudage collaboratif, et non sur un simple catalogue de bras robotisés tiers. Le comparatif produit distingue le XHR connecté au cloud et équipé de matériel Miller XMT du XSR hors ligne et équipé de matériel de soudage OTC. Il répertorie également les bras UR10e, différentes configurations de plateaux et un kit d’outillage de base. L’installation et la formation sont incluses, et des spécialistes de l’automatisation du soudage de Red-D-Arc sont chargés de l’installation ; la location, le crédit-bail ou l’achat peuvent ainsi convenir lorsque la demande de production évolue. Le XHR nécessite un accès à Internet et propose en option la capacité de soudage de l’aluminium ; il ne répond donc pas nécessairement aux mêmes besoins que le XSR en matière de matériaux et de connectivité.
17. Linde Gas and Equipment : idéal pour les postes MIG compacts avec coupage plasma en option
Siège social : Burr Ridge, Illinois, États-Unis (adresse indiquée de l’entreprise) · Fondée en : Non communiqué publiquement · Type : intégrateur de systèmes de soudage sous la marque Lancer
Site officiel : https://www.lindedirect.com/
Produits principaux : Système de soudage cobot Lancer avec UR10e
Procédés de soudage / périmètre d’intégration : Poste MIG avec une zone de travail de 60 × 48 pouces, torche BINZEL et options de procédé Miller ou Lincoln
Point fort mis en avant : Lancer associe des trous d’outillage de 5/8 pouce à une intégration plasma Hypertherm en option.
Lancer de Linde Gas & Equipment est un poste identifié comprenant un UR10e, une zone de travail de 60 × 48 pouces, une compatibilité avec les trous d’outillage de 5/8 pouce et une torche refroidie par air BINZEL. Sa configuration publiée accepte des équipements MIG Miller ou Lincoln, tandis qu’une option Hypertherm Powermax ajoute le coupage plasma et qu’un collecteur de fumées portable est proposé séparément. Cette combinaison convient à un petit atelier de fabrication métallique qui doit réaliser des soudures répétitives sur un plateau compact et voit un intérêt pratique à intégrer le coupage à la même plateforme d’équipements. Le cobot standard n’est pas livré prêt pour le soudage de l’aluminium, qui nécessite l’ensemble en option ; le captage est également une option distincte, et non un équipement fourni automatiquement.
18. ESCCO : idéal pour une installation au Royaume-Uni avec soudage configurable et captage des fumées
Siège social : Hereford, Royaume-Uni · Fondée en : Non communiqué publiquement · Type : intégrateur de systèmes de soudage
Site officiel : https://www.escco.co.uk/
Produits principaux : Ensemble de soudage cobot ESCCO avec SmoothTool
Procédés de soudage / périmètre d’intégration : Bras Universal Robots, poste de soudage Fronius ou Miller, plateau Siegmund, captage et options d’axes supplémentaires
Point fort mis en avant : ESCCO comprend une démonstration, l’installation sur site, la mise en service et la formation des opérateurs.
ESCCO présente son ensemble de soudage cobot comme une solution complète clé en main, réunissant un bras Universal Robots, le logiciel Smooth Robotics, un poste de soudage Fronius ou Miller et un plateau Siegmund. La page mentionne une démonstration, l’installation sur site, la mise en service et la formation des opérateurs ; elle propose aussi des extracteurs mobiles Kemper, le captage sur torche et des cellules de soudage dédiées. L’entreprise cite également Mettech Precision parmi les utilisateurs de son système cobot, illustrant une application concrète en atelier de fabrication métallique au-delà de la liste des composants. Pour un atelier britannique qui souhaite confier la coordination de ces travaux d’installation à un intégrateur unique, cette solution est pertinente, même si la configuration du captage et les axes supplémentaires restent des choix propres à chaque application.
19. Heidenbluth : idéal pour les ensembles TIG avec course linéaire et positionnement des pièces
Siège social : Fuldabrück-Bergshausen, Allemagne · Fondée en : 1973 · Type : intégrateur de systèmes de soudage
Site officiel : https://www.heidenbluth.com/
Produits principaux : Welding Package Starter et Welding Package Advanced
Procédés de soudage / périmètre d’intégration : Cobot Universal Robots, plateau Siegmund, procédés Fronius ou EWM, options d’enceinte et de positionnement
Certifications / qualifications : Heidenbluth indique que ses Welding Packages comprennent une déclaration CE couvrant l’ensemble du système.
Point fort mis en avant : Advanced ajoute le TIG, un axe linéaire et des options de plateau rotatif ou basculant-rotatif.
Heidenbluth distingue un ensemble Starter MIG/MAG d’une configuration Advanced qui ajoute le soudage TIG et davantage d’accessoires de positionnement. La page produit répertorie des cobots Universal Robots, des plateaux Siegmund, des équipements de procédé Fronius ou EWM, différentes enceintes ainsi que l’installation à prix fixe, la mise en service et la formation sur site assurées par ses techniciens. Les options Advanced comprennent un axe linéaire, un plateau rotatif et un plateau rotatif-basculant ; elles rendent cette offre pertinente pour un fabricant dont les assemblages TIG exigent une orientation maîtrisée ou dépassent la portée d’un bras fixe. Le TIG et ces options de positionnement plus étendues relèvent de l’offre Advanced ; un devis Starter correspond donc à un système sensiblement différent, et non à la même cellule proposée à un prix inférieur.
20. APT Manufacturing Solutions : idéal pour les ensembles de soudage CRX destinés aux plateaux d’outillage existants
Siège social : Hicksville, Ohio, États-Unis · Fondée en : 1996 · Type : intégrateur de systèmes de soudage
Site officiel : https://aptmfg.com/
Produits principaux : Ensemble de soudage cobot MOD-WELD avec Clever Torch
Procédés de soudage / périmètre d’intégration : FANUC CRX-10iA/L ou CRX-25iA, source Miller ou Fronius, torche et panneau opérateur intégré
Point fort mis en avant : Clever Torch dispose de boutons distincts pour le déplacement et l’apprentissage, avec les commandes robot intégrées par APT.
L’ensemble de soudage cobot MOD-WELD d’APT propose des robots FANUC CRX-10iA/L et CRX-25iA, associés à des équipements de soudage Miller ou Fronius et à son interface d’apprentissage Clever Torch. Le panneau opérateur intégré comprend les fonctions de démarrage du cycle et d’activation de l’apprentissage, tandis que les boutons montés sur la torche séparent le déplacement de l’enregistrement des points. Le fabricant dispose ainsi d’un ensemble de soudage défini pour l’outillage qu’il possède déjà. Les options publiées comprennent un équipement d’entretien de la torche et un logiciel pour tôles épaisses ; l’acheteur peut donc ajouter des fonctions propres au procédé sans les confondre avec l’ensemble standard. L’utilisateur final doit installer le robot et son contrôleur sur un plateau d’outillage, un socle ou un piédestal existant ; la configuration de base, conçue pour l’acier, nécessite des options supplémentaires pour les métaux tendres.
Comment choisir un fabricant de systèmes de soudage cobot
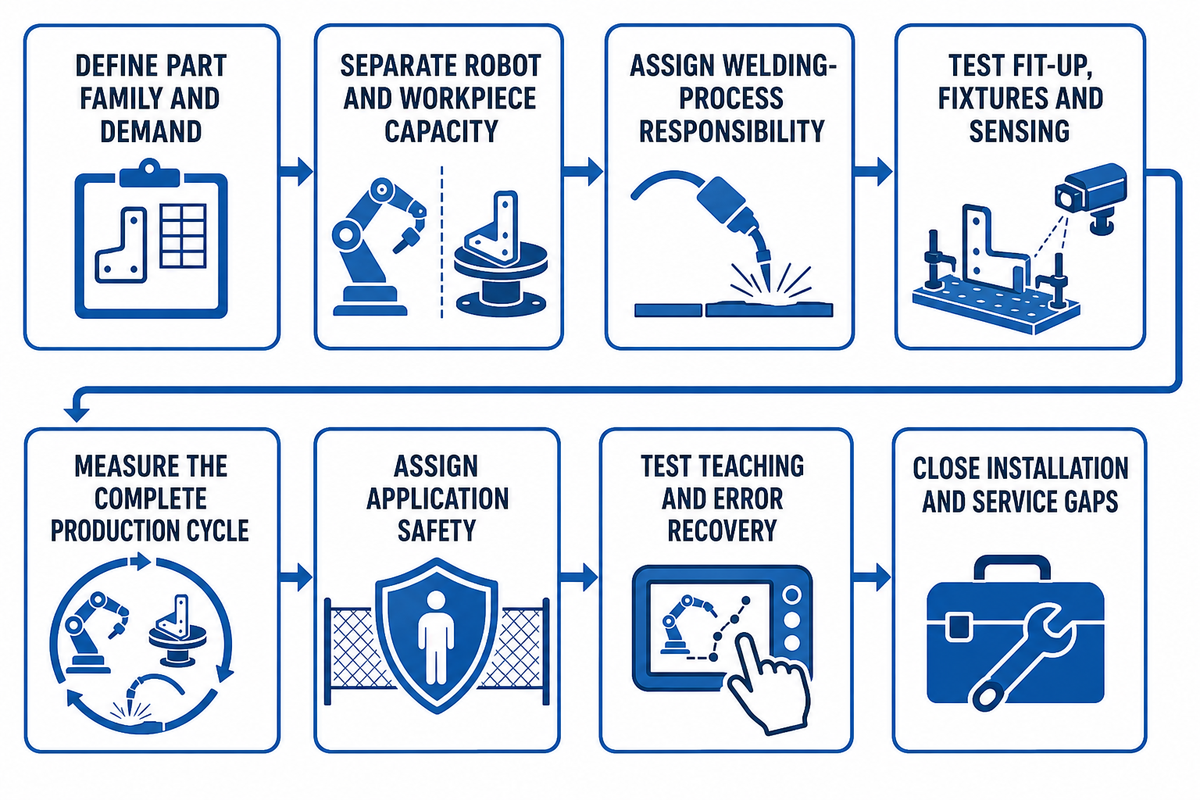
Une demande de devis bien préparée pour un robot collaboratif de soudage commence par l’identification de la famille de pièces et la définition d’un test de réception, puis précise les équipements nécessaires. Le même dossier de plans doit être transmis à chaque fournisseur présélectionné afin que les écarts de prix reflètent les différences entre les solutions proposées, et non l’absence d’outillages ou des hypothèses optimistes sur les opérateurs. Ces huit vérifications facilitent la comparaison pour la production, le bureau d’études et les achats.
- Définissez la famille de pièces et les besoins de production. Documentez la nuance du matériau, son épaisseur, le type d’assemblage, la longueur des soudures, le volume annuel, la taille habituelle des lots et la proportion de commandes répétitives par rapport aux nouvelles commandes. Fournissez des plans illustrant l’accès aux soudures et les tolérances dimensionnelles propres aux applications. Présentez des échantillons représentatifs des cas les plus faciles et les plus difficiles à souder. Deux pièces très différentes peuvent exiger des stratégies de chargement et d’outillage distinctes ; une courte soudure sur un support stable destiné à l’industrie automobile renseigne peu sur un long assemblage de construction navale qui se déforme pendant le soudage. Pour une production à forte variété, mesurez le temps de changement de série entre la dernière pièce conforme d’un lot et la première pièce conforme du lot suivant, en incluant le remplacement de l’outillage et la sélection du programme. Vous pourrez ainsi évaluer la charge de travail liée aux opérations autour du soudage qui ne sont pas automatisées, comme la manutention des matériaux.
- Distinguez la capacité du robot de celle de la pièce. Un robot collaboratif de soudage porte sa torche, son faisceau de câbles et ses éventuels capteurs. Le plateau ou le positionneur supporte la pièce. Déterminez la charge utile, le moment au poignet, les efforts exercés sur les câbles, la portée utile et le dégagement nécessaire aux angles de torche requis. Ne déduisez pas la charge utile du seul poids de la pièce. Un positionneur rotatif nécessite une analyse similaire, notamment de son équilibrage et des moments. La portée utile des bras robotisés de soudage peut être réduite par leur montage et par les obstacles présents dans l’environnement de travail. Un bras de soudage peut ne pas atteindre un point qui doit se trouver en position de soudage. Pour évaluer les positions de soudage du bras, demandez un plan indiquant l’enveloppe de soudage, les itinéraires de chargement des opérateurs, les outillages et les éventuels obstacles.
- Définissez les responsabilités relatives au procédé de soudage. Selon le matériau et l’assemblage, choisissez le MIG/MAG, le TIG, le fil fourré ou le laser. En tenant compte des exigences de qualité, identifiez la source de courant, la torche, le dévidoir, le refroidissement, le gaz de protection et les consommables. Comparez les sources de courant au facteur de marche requis. Le seul courant nominal d’une source ne garantit pas une qualité de soudage constante. Une torche refroidie par eau, un système de dévidage pour fil souple ou une option TIG à fil froid peuvent modifier à la fois le prix et la maintenance. Demandez au fournisseur de préciser quels paramètres de soudage le robot peut modifier pendant un programme et quels réglages restent définis à la source. C’est particulièrement important lors de l’adaptation de machines de soudage existantes à une nouvelle cellule. Confiez l’approbation des modes opératoires au même personnel de soudage qualifié, doté des connaissances spécialisées nécessaires.
- Évaluez ensemble l’accostage, les outillages et les systèmes de détection. Fournissez des échantillons représentatifs des variations normales du procédé, et non de simples pièces de démonstration soigneusement préparées. Déterminez les jeux, la position des points de pointage et la répétabilité des références. Évaluez le palpage, le suivi de joint ou la vision pour vérifier leur efficacité dans les limites de la configuration proposée. Pour les pièces usinées par commande numérique, évaluez la régularité des soudures malgré les variations normales des éléments de positionnement. Le suivi par l’arc et l’utilisation d’une caméra répondent à des problèmes différents ; ni l’un ni l’autre ne corrige tous les défauts d’assemblage. Les fonctions avancées de soudage avec robot collaboratif justifient leur coût lorsqu’elles répondent à des problèmes observés d’accostage et d’accès. Le test doit évaluer l’étalonnage de la torche et la gestion des câbles. Vérifiez le retour des références à la bonne position et l’association du programme approprié aux outillages à changement rapide.
- Comparez les temps de cycle de production, et pas seulement les temps d’arc. Chronométrez plusieurs opérations : chargement et déchargement, bridage, détection, soudage, déplacement du positionneur si nécessaire, refroidissement et inspection de la pièce. Consignez les activités des opérateurs pour toutes ces tâches. Ne partez pas du principe qu’un seul opérateur les réalise toutes. Évaluez les procédés, les mouvements du positionneur et du système de soudage, ainsi que le temps de cycle global, afin de mesurer l’efficacité du soudage, y compris le temps consacré aux systèmes d’inspection. La répétabilité d’un robot est une caractéristique de mouvement, pas une garantie de précision des soudures finies. La préparation des assemblages, la déformation thermique et l’étalonnage de la torche influent sur l’ensemble du système et font partie du procédé. Un test de réception en usine (FAT) doit évaluer les critères d’acceptation des soudures et inclure un essai de production réaliste ainsi que des reprises, si nécessaire.
- Définissez l’ensemble des responsabilités liées à la sécurité de l’application. Les mouvements collaboratifs n’éliminent pas les risques liés au rayonnement de l’arc, aux pièces chaudes, aux fumées et aux projections, aux points de coincement ni au laser. Identifiez la personne chargée de l’évaluation des risques et de fournir les protections, les dispositifs de verrouillage, le captage des fumées et la documentation électrique nécessaires à l’installation. Le cahier des charges doit préciser les exigences applicables aux robots industriels, aux opérations collaboratives, aux machines et à l’électricité. Ces exigences ne constituent pas des certifications générales du produit. Vérifiez la déclaration réelle et tout certificat au regard du système ou du site de fabrication nommé ; un certificat de système de management ISO 9001 ne vaut pas approbation d’une cellule de soudage particulière.
- Évaluez l’apprentissage et le logiciel pour gérer les erreurs de l’opérateur. Demandez à un soudeur de montrer comment créer une nouvelle tâche, modifier un paramètre, reprendre après une interruption du soudage et recharger un programme enregistré. Pour aller au-delà d’une programmation simple, les opérateurs doivent comprendre les erreurs de la cellule de soudage et savoir reprendre la production en toute sécurité. Évaluez les commandes d’apprentissage et la poignée du robot collaboratif avec des gants de travail courants, dans l’atelier. Évaluez le temps nécessaire pour programmer un nouvel assemblage, et pas seulement celui requis pour relancer un programme déjà enregistré. Examinez l’utilisation des licences et des abonnements ; déterminez quelles tâches de programmation sont verrouillées à l’expiration d’un abonnement. Comparez les options logicielles de soudage proposées pour le modèle chiffré.
- Comblez les lacunes relatives à l’installation et au service après-vente. Demandez un devis détaillé par poste pour le plateau, les outillages, les positionneurs, le captage des fumées, le raccordement électrique, les protections, la mise en service et la première série de production. Pour planifier la disponibilité, identifiez le responsable des défauts de procédé impliquant le robot et le soudage, ainsi que les délais d’intervention, les pièces de rechange disponibles localement et l’assistance à distance pendant votre équipe. Une offre compétitive et économique tient compte de vos contraintes de production et de votre budget d’achat propres. Évaluez le coût total de possession (TOC) pour les mêmes heures de fonctionnement et les mêmes consommables, en incluant les coûts logiciels et les arrêts planifiés. Définissez les documents, la liste des pièces de rechange, la formation et les dossiers de réception à fournir lors de la remise du système. L’offre du fournisseur devient ainsi utile aux responsables du système.
Foire aux questions sur le soudage avec robot collaboratif
Quel fabricant propose le meilleur système de soudage pour la fabrication métallique à forte variété ?
Le choix le plus adapté dépend du principal goulot d’étranglement : l’apprentissage, l’outillage ou le déplacement de l’équipement entre les pièces. Hirebotics met l’accent sur Beacon et l’apprentissage par guidage manuel ; Vectis propose des installations mobiles et à portée étendue ; Aubrik configure les cellules en fonction de l’application. Fronius CWC-S est une solution carénée plus standardisée, lorsque les pièces tiennent dans son enveloppe de travail. En cas de changements fréquents de produit, la répétabilité de la procédure de réglage compte autant qu’une interface robot simple.
Quel est le plus grand fabricant de robots collaboratifs de soudage au monde ?
Les livraisons de bras robotisés, le chiffre d’affaires des équipements de soudage et le nombre de cellules de soudage installées mesurent des réalités différentes. Un grand fabricant de bras peut fournir des robots utilisés par plusieurs intégrateurs indépendants, tandis qu’une entreprise plus petite peut fabriquer un système mieux adapté au soudage de tubes ou à une production à forte variété.
Quelle est la différence entre un fabricant et un fournisseur de systèmes de soudage avec robot collaboratif ?
Le développement documenté d’un produit ou les travaux d’intégration transforment des composants en système de soudage. Les fabricants ou intégrateurs système sont responsables de ce travail. Les fournisseurs peuvent acheter le système ainsi conçu et le revendre comme produit fini sans avoir à le concevoir. Certaines entreprises assument les deux rôles ; il est donc important de préciser le système proposé et l’entité responsable. Le fabricant du robot, celui du matériel de soudage et l’intégrateur de la cellule peuvent être trois entreprises distinctes dans une même offre par ailleurs complète.
Combien coûte un système complet de soudage avec robot collaboratif ?
Le prix de l’ensemble dépend de la configuration proposée. Le robot, les équipements de soudage, le système de maintien de la pièce, les protections, le logiciel et la mise en service influent tous sur le coût. Il serait incorrect de comparer une offre groupée pour un plateau existant à une cellule entièrement carénée ou à une installation pour éléments de tuyauterie. Il faut également prendre en compte les coûts de maintenance, de détection et de licence logicielle. Le même principe s’applique à une comparaison pertinente : comparez les prix pour une même tâche de production réceptionnée, et non le prix de l’ensemble d’équipements le moins coûteux.
Les robots collaboratifs de soudage remplacent-ils avantageusement tous les travaux de soudage manuel ?
Non ; les robots collaboratifs sont plus efficaces lorsque l’assemblage peut être présenté de manière répétable et que l’effort de réglage est adapté à la taille du lot. Les soudeurs qualifiés continuent d’effectuer la préparation et de prendre les décisions liées au mode opératoire, ainsi que l’inspection et les modifications trop variables pour être automatisées à un coût acceptable. Les pièces produites de manière plus stable sur de longues séries peuvent également convenir à un robot de soudage traditionnel. Le soudage collaboratif est l’une des solutions possibles ; il ne garantit pas que toutes les opérations manuelles deviennent moins contraignantes.
Une cellule de soudage avec robot collaboratif nécessite-t-elle toujours des protections et une évaluation des risques ?
Oui, l’ensemble de l’application nécessite une évaluation des risques et les mesures de protection requises. Les fonctions collaboratives du robot ne couvrent qu’une partie des dangers ; le procédé de soudage implique notamment la chaleur, le rayonnement et les fumées. Des protections peuvent rester nécessaires dans une cellule avec robot collaboratif, comme le montrent les systèmes carénés présentés ici. La conception finale dépend du procédé, de l’équipement et de l’interaction de l’opérateur avec celui-ci.
Établissez une présélection en fonction de la pièce et du système complet
Le meilleur système de soudage avec robot collaboratif est celui qui intègre le procédé, le maintien de la pièce et le support adaptés à une opération définie. Les systèmes carénés, les postes de soudage MIG préconfigurés, les lasers et les autres équipements de soudage méritent tous une comparaison similaire, en fonction de leur incidence sur la productivité. Le nom du fabricant est un bon point de départ ; c’est la configuration choisie qui détermine ce qui peut être mis en production.
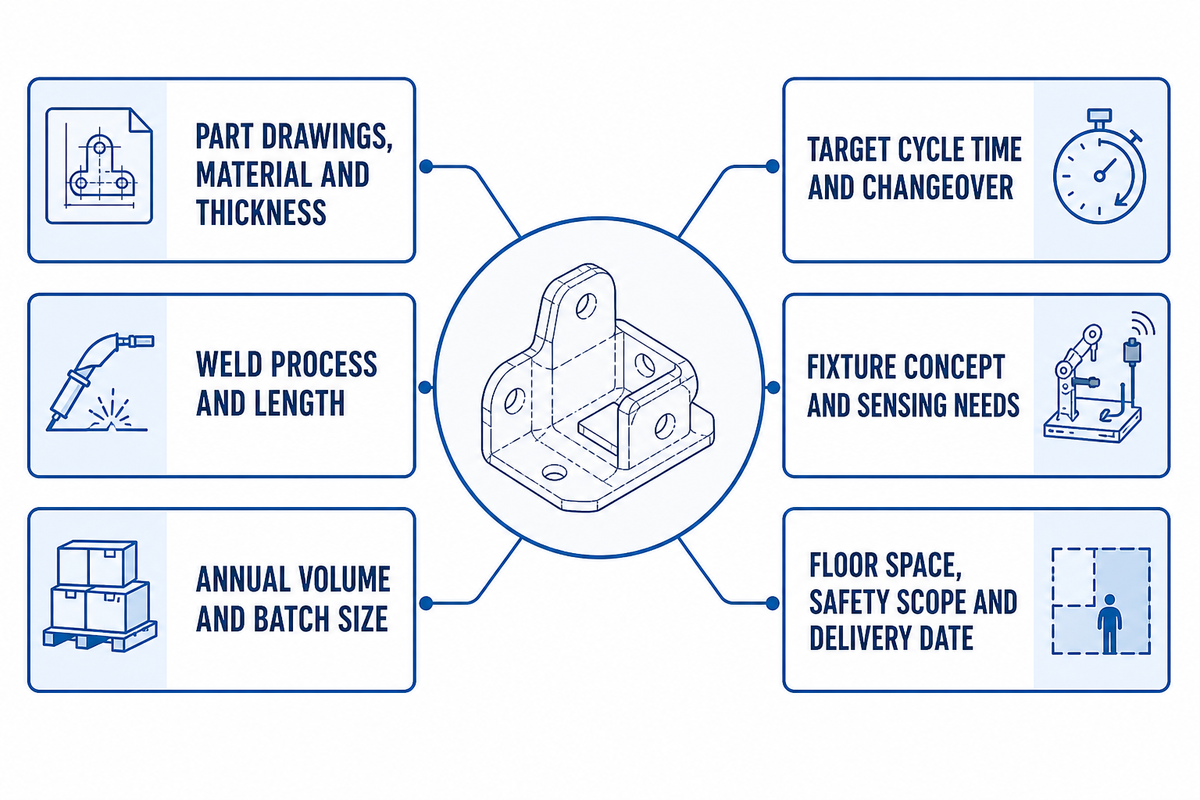
Pour décrire vos besoins en soudage dans le cadre de l’étude d’une cellule sur mesure, envoyez à Aubrik les plans de la pièce, le matériau et son épaisseur, le procédé et la longueur de soudage, le volume annuel, la taille des lots, le temps de cycle visé et les exigences de changement de série. Précisez également le concept d’outillage, les besoins de détection, l’espace au sol disponible, le périmètre de sécurité et la date de livraison souhaitée afin que l’étude technique parte de l’application réelle. Découvrez les machines, cellules et systèmes robotisés d’Aubrik, les configurations de soudage avec robot collaboratif ou demandez une étude technique et un devis.
Références et sources
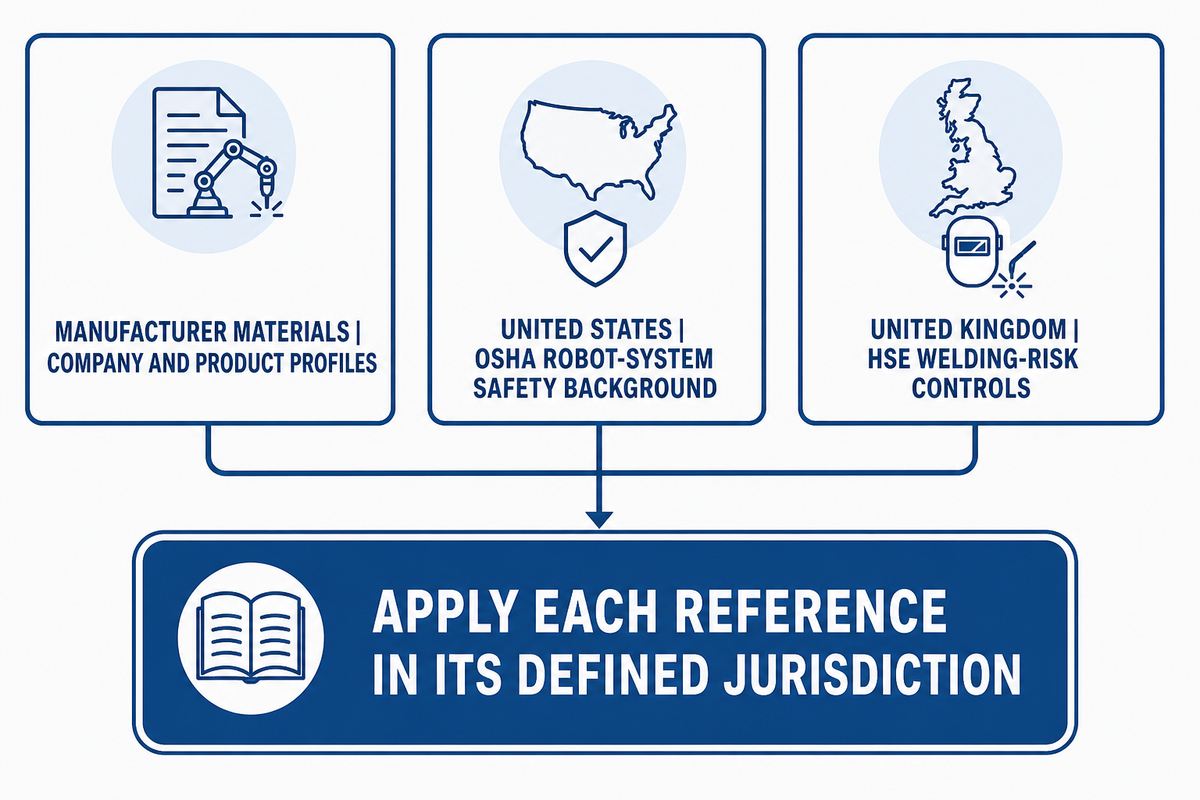
Les profils d’entreprise s’appuient sur les documents publiés par les fabricants cités dans cette comparaison. Pour les vérifications de sécurité propres à chaque application, les références suivantes fournissent des informations de contexte dans leur juridiction respective :
Articles connexes

Tendance actuelle