
Entrez en contact avec Aubrik Company

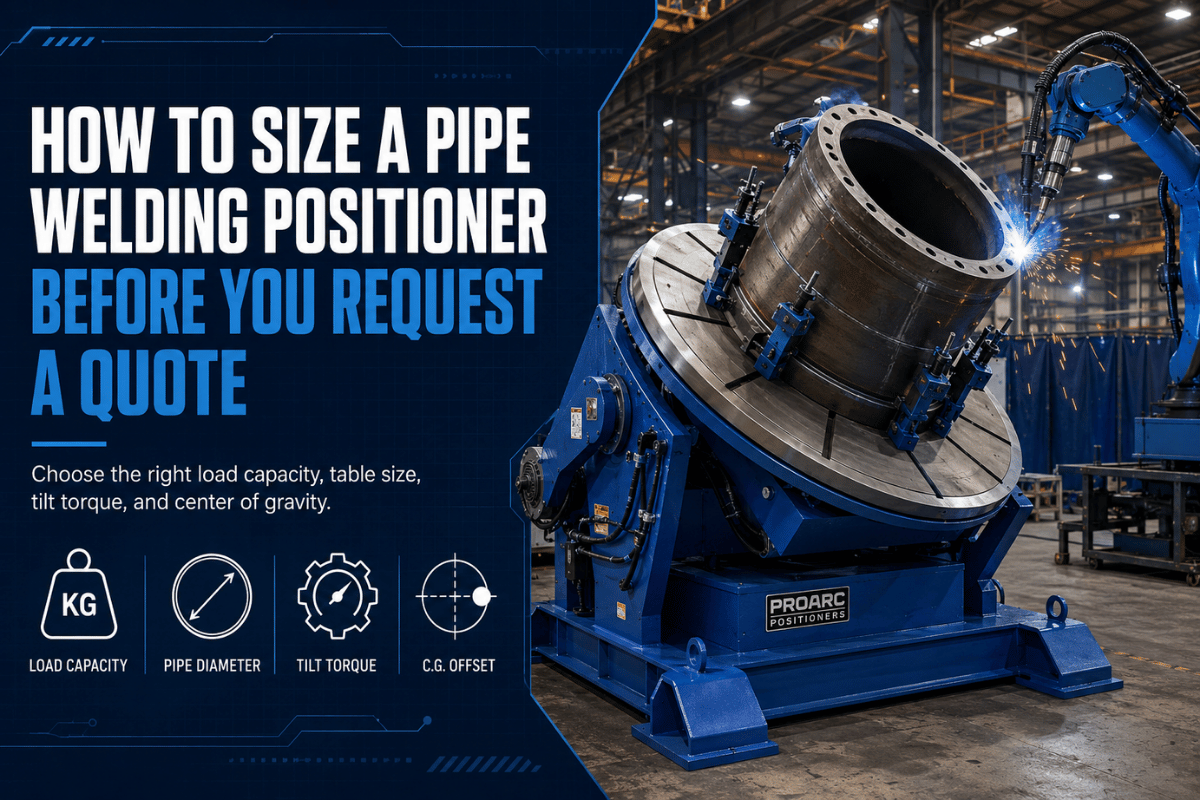
Un positionneur de soudage de tubes peut résoudre un problème courant dans un atelier de fabrication métallique : le soudage de tubes exige une rotation constante, le soudeur doit pouvoir travailler dans une position accessible et le client doit dimensionner la machine en fonction de la charge avant même le premier bon de commande.
Caractéristiques essentielles du matériel de soudage à confirmer en premier
- Diamètre extérieur et épaisseur de paroi du tube.
- Masse totale de la pièce, mandrin, outillage et accessoires de pointage compris.
- Vitesse de rotation, plage d’inclinaison et mode de commande requis par l’opérateur.
- Nécessité éventuelle de vireurs de soudage, de positionneurs à poupée mobile, de manipulateurs de soudage, de plateaux tournants au sol ou d’une cellule mixte.
- Pour des charges de 1-50 tonnes et des tubes de diamètre 40 -2500 mm, nous proposons une gamme de positionneurs de soudage de tubes.
Ce qu’un positionneur de soudage de tubes change pour le soudeur
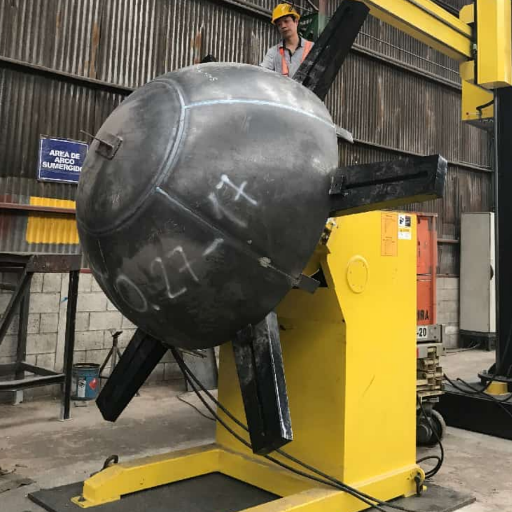 Avec le positionneur de soudage de tubes, la pièce est maintenue par le tube ; il n’est donc plus nécessaire de déplacer le dispositif de rotation autour du tube à chaque passe. Concrètement, le matériel permet de ne plus suivre l’assemblage, mais de le présenter dans une position réglable afin d’améliorer l’ergonomie et la qualité des soudures.
Cet avantage prend toute son importance en atelier, car le soudage d’un tube se limite rarement à une seule soudure circulaire simple. L’opérateur peut devoir effectuer le pointage, faire tourner la pièce, vérifier de nouveau l’accostage, ajuster le mandrin, modifier la position de la torche, puis reprendre le soudage, le tout sans perturber l’élingage de la pièce. Le HSE décrit le positionnement pour le soudage comme le mode opératoire consistant à présenter la pièce, à générer un mouvement relatif, à commander la vitesse et le sens, puis à repositionner la pièce pour la soudure suivante.
Note technique : demandez au fournisseur dans quelles conditions s’applique la capacité nominale. Un tube centré et équilibré ne représente pas le même cas de charge qu’un long tronçon suspendu en porte-à-faux au mandrin.
Matrice d’adéquation pour la rotation des tubes : positionneur, vireurs de soudage, plateau tournant ou manipulateur
Le matériel requis dépend de la manière dont le tube doit être soutenu et de l’emplacement nécessaire de la tête de soudage. Un positionneur, des vireurs de soudage, des plateaux tournants au sol et un manipulateur peuvent faire tourner ou soutenir des pièces de dimensions moyennes à grandes ; le contact avec les galets et le mode de maintien de la pièce influent sur le résultat.| Critère de décision | Positionneur de soudage de tubes | Vireurs à galets / vireur de soudage | Plateau tournant | Manipulateur de soudage |
|---|---|---|---|---|
| Fonction principale | Serrer et faire tourner des tubes ou des tronçons. | Soutenir les pièces cylindriques par-dessous. | Faire tourner les pièces sur un plateau plan. | Déplacer la tête de soudage. |
| Pièce la mieux adaptée | Extrémités de tubes, semelles, raccords et tronçons courts. | Cylindres longs, réservoirs et appareils sous pression. | Petites pièces et assemblages circulaires. | Grandes pièces pour lesquelles la course de la torche pose problème. |
| Contact avec la charge | Mandrin, plateau, outillage ou ensemble poupée fixe-poupée mobile. | Galets sous la virole. | Rainures du plateau. | Aucun support principal de la charge. |
| Besoin d’inclinaison | Fréquent lorsque l’accès à l’assemblage change. | Il ne s’agit généralement pas de la fonction principale. | Peut être fixe ou limité. | L’angle de la torche change, pas l’inclinaison de la pièce. |
| Commande de rotation | Rotation motorisée avec réglage de la vitesse. | Vireurs motorisés et vireurs fous. | Rotation du plateau. | Coordonne la course de la torche. |
| Utilisation d’une poupée mobile | Utile pour les tronçons longs ou lourds. | Peu courant. | Rare. | Sans objet. |
| Accessoire courant | Mandrin, outillage, pédale ou pupitre portatif. | Vireur fou, support à galets. | Plateau d’outillage. | Colonne, flèche, dévidoir et chariot de torche. |
| Risque pour l’acheteur | Négliger la charge excentrée. | Mauvaise adaptation des galets au diamètre. | Porte-à-faux dépassant la capacité nominale du plateau. | Absence de solution de maintien de la pièce. |
| Prochaine étape recommandée | Transmettre les données relatives au tube, à la charge, au mandrin et à l’inclinaison. | Transmettre le diamètre et la longueur de la virole. | Transmettre le plan du plateau d’outillage. | Transmettre la trajectoire de soudage et les conditions d’accès de la torche. |
Calcul de capacité : positionneurs à poupée mobile, charge du tube et tonnage nominal
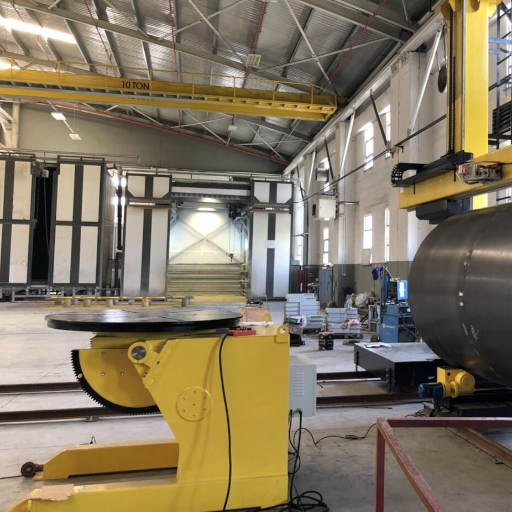 Une indication de 5 tonnes ne signifie pas automatiquement que toutes les configurations avec un tube de 5 tonnes sont sûres. La capacité varie selon la position de la charge, la distance entre le centre de gravité et l’axe de rotation, la masse ajoutée par l’outillage et le soutien éventuel du tube par une poupée mobile.
Le HSE souligne que le matériel de positionnement présente le même problème de stabilité que les autres équipements porteurs : les charges nominales de conception ne doivent pas être dépassées et la plage de fonctionnement sûre doit être indiquée par un marquage ou un graphique. Les recommandations de l’OSHA relatives à la manutention des charges signalent également les chargements excentrés non maîtrisés et les surcharges comme des risques d’instabilité.
Liste de contrôle pour le calcul de la capacité
- Masse du tube une fois la longueur de coupe connue.
- Masse du mandrin, de l’outillage, du préhenseur ou du plateau.
- Distance entre le centre de gravité du tube et la face du positionneur ou le centre de rotation
- Nécessité d’une poupée mobile pour un tube long ou une charge en porte-à-faux.
- Couple de rotation et couple d’inclinaison indiqués par le fournisseur.
- Quelle marge de sécurité les directives de votre usine et le manuel du fabricant imposent-ils ?
Vitesse de rotation, inclinaison, accessoires et système de commande à vérifier
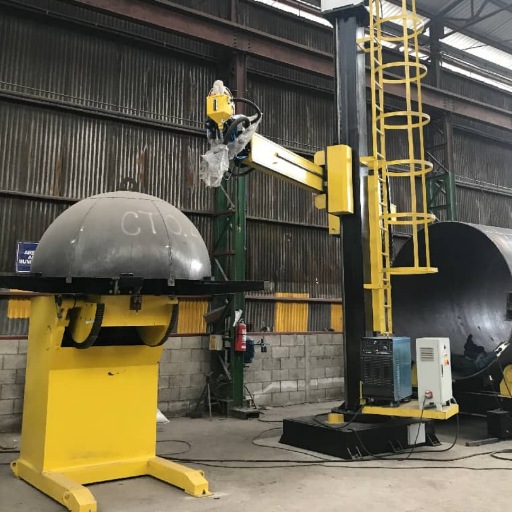 Le réglage de la vitesse ne se limite pas au régime maximal en RPM. Pour le soudage de tubes, l’opérateur a besoin d’une plage de basses vitesses précise, d’un démarrage et d’un arrêt sans à-coups, ainsi que d’un mode de fonctionnement adapté au poste. Une pédale peut faciliter le soudage manuel ; dans une cellule motorisée, l’emploi d’un PLC ou l’interfaçage d’un signal peut être plus important.
Les fiches techniques des concurrents indiquent les champs qui devraient figurer dans toute demande de devis, que l’acheteur examine une machine neuve ou d’occasion. Une page consacrée à un positionneur de soudage de tubes Bulldog indique généralement une rotation à vitesse variable de 0,1-1,75 RPM, un couple de rotation de 20 800 in/lb, un mandrin autocentrant à 3 mors de 20 in., un pupitre portatif, un arrêt d’urgence et une pédale. Ces chiffres ne correspondent pas à des caractéristiques Aubrik, mais ils illustrent le niveau de détail qu’un acheteur sérieux doit demander.
Cinq vérifications avant d’approuver la plage de vitesses
- Définir le diamètre extérieur, l’épaisseur de paroi et le procédé de soudage prévu.
- Vérifier si le procédé de soudage exige une rotation continue ou une inclinaison indexée.
- Demander comment la vitesse varie sous charge.
- Vérifier la stabilité de l’inclinaison à l’angle de travail correspondant à la charge la plus lourde.
- Faire tester par l’opérateur, dans l’atelier, le mode de commande qu’il utilisera.
Fiche technique de demande de devis pour un positionneur de soudage de tubes
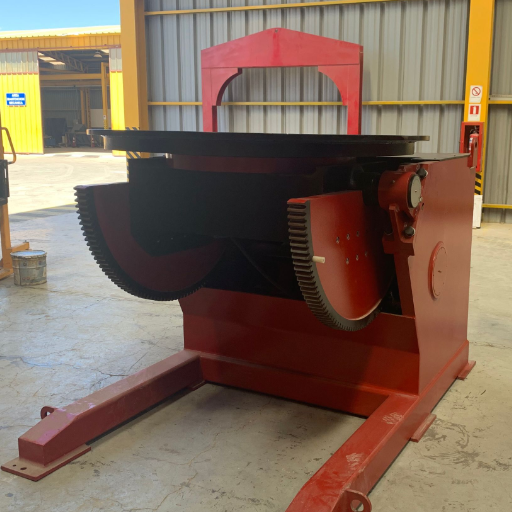 Avant l’établissement du devis, fournissez suffisamment de données pour qu’un ingénieur puisse dimensionner avec précision le matériel de soudage robuste destiné aux travaux de fabrication métallique. Fondée en 1999, Aubrik est spécialisée dans la production de matériel de soudage et de machines de coupage CNC, avec l’appui d’une équipe de R&D expérimentée qui possède plus de 20 ans d’expertise dans le secteur. Ces informations permettent à l’ingénieur d’établir le rapport le plus précis possible.
| Champ de la demande de devis | Informations à transmettre | Pourquoi c’est important |
|---|---|---|
| Diamètre extérieur et épaisseur de paroi du tube | Dimensions minimales, maximales et couramment produites. | Détermine les besoins relatifs au mandrin, aux galets, à l’outillage et au dégagement. |
| Masse de la pièce | Tube avec raccords, semelle, outillage et accessoires de pointage. | Évite un sous-dimensionnement fondé uniquement sur le tonnage nominal. |
| Procédé de soudage | MIG, TIG, SAW, soudage robotisé ou procédé mixte. | Influe sur les besoins de réglage de la vitesse et d’interfaçage. |
| Mode de support | Mandrin seul, outillage, poupée mobile, support de tube ou vireurs de soudage. | Détermine la stabilité et le risque lié au porte-à-faux. |
| Système de commande | Pédale, pupitre portatif, VFD, PLC ou interface avec un robot industriel. | Correspond au mode opératoire de l’opérateur et au plan d’automatisation. |
| Dossier de conformité | ISO 9001, CE, rapports d’inspection, manuel et pièces de rechange. | Facilite l’importation, la réception et la maintenance. |
| Échéance d’expédition | Date requise, port et période d’installation. | Permet au fournisseur de confirmer la compatibilité des délais de fabrication et de la logistique. |
| Services attendus | Garantie, formation, mise en service et pièces de rechange. | Réduit les coûts de possession cachés. |
Quand demander un positionneur de soudage de tubes sur mesure
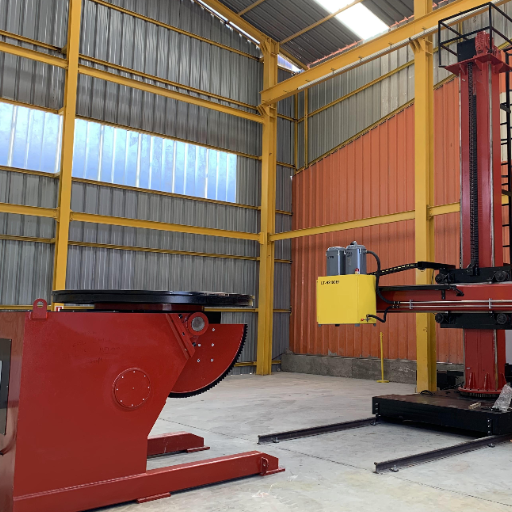 Un modèle standard de matériel de soudage réglable suffit généralement lorsque les exigences de diamètre de soudage, de charge et de commande restent dans la plage publiée. Demandez une étude sur mesure à Aubrik si le tube, les exigences du mandrin, un poste à hauteur fixe, les besoins de soudage, le manipulateur de soudage, les vireurs de soudage, le système de soudage robotisé ou des raccords excentrés inhabituels compliquent le projet.
La documentation de Lincoln Electric sur les positionneurs de soudage à plateau montre des modèles adaptés à une utilisation manuelle ou à une association avec des systèmes d’automatisation mécanique et des manipulateurs de soudage. Si l’intégration de votre système exige ce niveau de coordination, incluez dans la demande de devis la commande motorisée de la rotation, les dégagements nécessaires aux mouvements et l’implantation de l’installation, au lieu de traiter l’automatisation comme une considération tardive.
Pour une évaluation fondée sur les modèles, comparez les caractéristiques des positionneurs de soudage de tubes Aubrik à vos exigences en matière de diamètre de soudage, de charge et de procédé de soudage avant de demander un prix. Lorsque le projet nécessite également une mise en service, des conseils d’implantation ou une formation des opérateurs, transmettez les mêmes informations de demande de devis au service d’assistance Aubrik afin que le devis du matériel et le périmètre des services correspondent.
Perspectives de la fabrication métallique industrielle : les acheteurs posent de meilleures questions
Aux États-Unis, l’intérêt de recherche pour les positionneurs de soudage de tubes est passé de 110 recherches mensuelles en juin 2025 à 480 en octobre 2025. Il s’agit d’un indicateur d’intérêt, pas nécessairement d’une prévision ; cette évolution révèle une attention accrue portée aux comparaisons avant devis, à l’efficacité, à la productivité et à la clarté des paramètres de demande de devis pour le matériel de soudage. En 2026, la question la plus pertinente ne devrait plus porter uniquement sur la capacité de soudage, mais être : « Quelle plage de fonctionnement sûre convient à ma configuration de tube, d’outillage, de rotation, d’inclinaison et de support ? » C’est sur ce point qu’un spécialiste du fournisseur peut aider l’acheteur à trouver un modèle économique adapté.Contrôles de réception technique avant l’achat
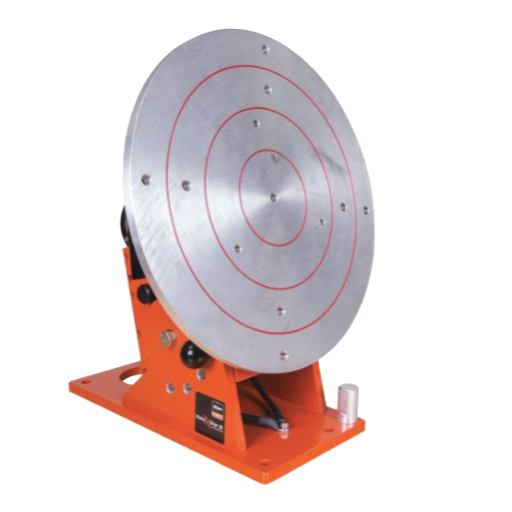 Un devis peut sembler correct sur le papier, mais échouer lors de la réception si l’acheteur n’a pas défini les conditions d’essai. Considérez le positionneur de soudage de tubes comme un poste de manutention de charges, et pas uniquement comme un plateau rotatif. Les recommandations de l’OSHA sur la manutention des charges expliquent pourquoi la charge nominale varie lorsque le centre de la charge se déplace ; ce même principe s’applique lorsqu’un tronçon de tube, un mandrin et un outillage sont décalés par rapport à l’axe de rotation.
Une demande de devis pratique doit préciser les conditions d’essai. Par exemple, indiquez au fournisseur si l’atelier testera un tronçon de 900 kg, de 1 200 kg ou de 2 000 kg ; si le diamètre extérieur du tube est de 40 mm, 325 mm ou 2500 mm ; et si le mandrin serre une pièce de 6 in, 12 in ou 24 in. Ces valeurs ne constituent pas des capacités nominales universelles. Ce sont les chiffres dont un ingénieur a besoin pour vérifier le couple, l’inclinaison, la portée de l’outillage et l’enveloppe de travail sûre. Si l’outillage ajoute 120 kg et décale le centre de gravité de 300 mm, le positionneur doit être évalué comme un système complet.
📐 Note technique
La réception doit également porter sur la documentation. ISO 9001 est une norme de management de la qualité et ne remplace pas un diagramme de charge propre à la machine. Le marquage CE facilite l’accès au marché européen, mais l’acheteur a toujours besoin du manuel, de la liste de contrôle d’inspection, des schémas électriques et d’une déclaration de capacité signée pour l’outillage réel. Lorsque la cellule comprend un levage sous crochet ou la manutention de charges suspendues, consultez la page ASME B30.20 consacrée aux dispositifs de levage sous crochet pour vous rappeler que les règles applicables aux appareils de levage doivent être distinguées de celles du positionneur de soudage lui-même.
Demandez les conditions de charge nominale, la distance en mm entre le plateau et le centre de la charge, ainsi que l’angle d’inclinaison admissible dans la position de travail la plus chargée. Les recommandations de l’OSHA sur la composition des charges concernent les chariots élévateurs, mais leur mise en garde contre les compositions de charge instables constitue un rappel utile pour tout poste de support rotatif.
| Point de réception | Exemple de valeur à fournir | Risque couvert |
|---|---|---|
| Plage de diamètres extérieurs des tubes | 40 mm à 2500 mm | Compatibilité du mandrin, des galets et des dégagements. |
| Charge de la pièce d’essai | 900 kg, 1 200 kg ou 2 000 kg | Vérification de la charge nominale dans la configuration réelle. |
| Masse ajoutée par l’outillage | Outillage de 120 kg plus accessoires de pointage de 30 kg | Évite une surcharge cachée. |
| Décalage du centre de la charge | 300 mm depuis la face de rotation | Vérifie la charge excentrée et le couple. |
| Ouverture du mandrin | 6 in, 12 in ou 24 in | Confirme la méthode de serrage et de centrage. |
| Commande de rotation | Essai à vitesse lente de 0.1 RPM et essai de production à 1.5 RPM | Vérifie la maîtrise du soudage à basse vitesse. |
| Régime de travail par poste | 8 heures par poste, 2 postes par jour | Définit le régime de travail attendu du moteur et du réducteur. |
| Échantillon de production | 10 assemblages ou 24 tronçons | Définit la taille de l’échantillon de réception. |
| Garantie attendue | 1 an avec liste des pièces de rechange | Associe le périmètre des services au risque d’achat. |
FAQ
À quoi sert un positionneur de soudage de tubes ?
Voir la réponse
Il sert à faire tourner, maintenir et incliner un tube ou des pièces circulaires afin que l’assemblage à souder reste accessible. L’objectif n’est pas seulement d’accélérer la rotation, mais d’offrir au soudeur un accès plus stable, de réduire les changements d’élingage, d’améliorer l’ergonomie et de mieux maîtriser la qualité des soudures pendant l’accostage et la production.
Quelle est la différence entre un positionneur de soudage de tubes et des vireurs de soudage pour tubes ?
Voir la réponse
Un positionneur de soudage de tubes serre généralement la pièce ou la maintient dans un outillage et peut l’incliner. Les vireurs de soudage soutiennent une pièce cylindrique par-dessous au moyen de galets et la font tourner autour de son propre axe. Les vireurs de soudage conviennent souvent mieux aux réservoirs longs et aux appareils sous pression ; un positionneur est souvent mieux adapté aux extrémités de tubes, aux semelles, aux raccords et aux tronçons courts.
Quelle doit être la capacité d’un positionneur de soudage de tubes ?
Voir la réponse
Commencez par la masse réelle du tube, puis ajoutez celle du mandrin, de l’outillage et du préhenseur. Vérifiez ensuite le centre de gravité, la charge excentrée, le support par poupée mobile et le diagramme des couples de rotation et d’inclinaison. En l’absence de ces informations, le tonnage nominal ne suffit pas pour prendre une décision d’achat sûre.
Ai-je besoin d’un mandrin ou d’une poupée mobile ?
Voir la réponse
Utilisez un mandrin lorsque le tube nécessite un serrage motorisé ou un centrage répétable. Envisagez une poupée mobile lorsque la pièce est longue, lourde ou susceptible de dépasser du plateau en porte-à-faux. Pour certaines applications, un support de tube ou des vireurs de soudage peuvent constituer une meilleure solution de soutien. Si le fournisseur ne peut pas expliquer la différence entre la charge sur mandrin, la charge en porte-à-faux et la charge soutenue, suspendez la demande de devis et exigez un diagramme de capacité.
Un positionneur de soudage de tubes peut-il fonctionner avec un manipulateur de soudage ou un système de soudage automatisé ?
Voir la réponse
Oui. Pour les postes sur établi ou au sol, confirmez d’abord la commande de rotation, la hauteur de travail et l’interface de signaux.
Prochaine étape
Transmettez le diamètre de soudage, l’épaisseur de paroi, la charge maximale, la configuration de l’outillage, le procédé de soudage et les paramètres de commande, puis consultez la page produit du positionneur de soudage de tubes Aubrik pour vérifier l’adéquation du modèle et les étapes de la demande de renseignements.
Références et sources
- HSE : matériel de positionnement pour le soudage manuel et automatique
- AWS Welding Digest : manutention des assemblages mécano-soudés lourds
- OSHA : manutention des charges et centre de gravité
- OSHA : composition et stabilité des charges
- ISO : systèmes de management de la qualité ISO 9001
- ASME B30.20 : dispositifs de levage sous crochet
- Aubrik : page produit du positionneur de soudage de tubes



