Entrez en contact avec Aubrik Company

Machine de soudage tube à tube
Machine de soudage tube à tube — systèmes TIG orbital et par résistance
Une machine de soudage tube à tube assemble deux tubes métalliques pour former un assemblage continu et étanche, procédé essentiel à tout échangeur de chaleur, toute chaudière et toute tuyauterie sous pression. Aubrik fabrique ces équipements sous forme de systèmes de soudage TIG orbital et par résistance, capables de maintenir une pénétration uniforme d’un tube à l’autre sur l’acier au carbone, l’acier inoxydable, l’acier allié et le titane.
Des assemblages de tubes étanches et adaptés aux applications sous pression pour les échangeurs de chaleur, les chaudières et les tuyauteries industrielles, réalisés par soudage TIG orbital et par résistance automatisé, certifiés ASME et CE et affichant un taux éprouvé de 99,5 % de soudures conformes.
Ø15–170mm Diamètre de tube soudable (4 modèles)
1–20mm Plage d’épaisseurs de paroi
315–350A Courant de soudage maximal
TIG + résistance Double procédé de soudage
99,5 % Taux de conformité des soudures (cas réel)
ASME · CE Conforme aux codes, ISO 9001
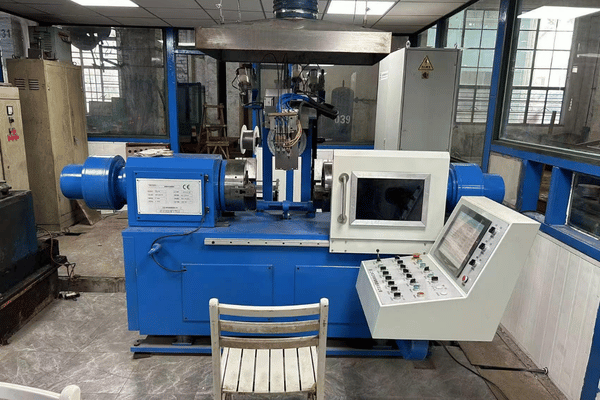
Quand le soudage manuel de tubes échoue — la solution automatisée tube à tube
La réussite du soudage manuel de tubes dépend entièrement de la main du soudeur. Même un opérateur expérimenté introduit de légères dérives dans la taille du cordon, l’apport thermique et la vitesse de déplacement, et ces variations finissent par multiplier les rebuts sur des centaines d’assemblages répétitifs.
Dans les travaux tube à tube en grande série, le coût se traduit par des rebuts, de nouveaux contrôles et des échecs aux essais de pression. Avant l’automatisation, l’un des fabricants pour raffineries avec lesquels nous avons travaillé enregistrait un taux de défauts de 4 % sur les tubes d’échangeurs de chaleur soudés manuellement.
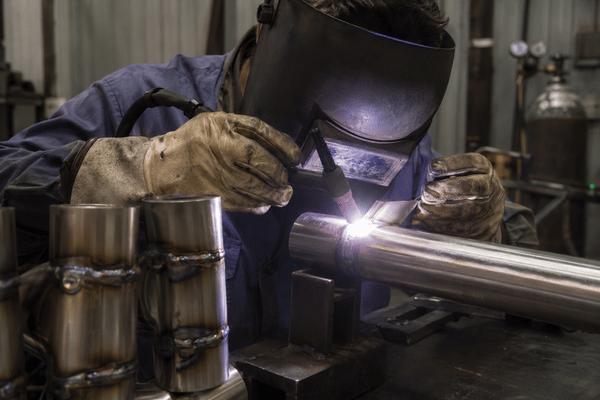
01 / PROBLÈME
La difficulté
Pénétration irrégulière et manque de fusion sur les soudures répétitives, dus à la fatigue de l’opérateur et aux variations de longueur d’arc.

02 / DIAGNOSTIC
La cause profonde
Le soudage GTAW manuel ne peut pas maintenir une longueur d’arc ou une vitesse de rotation constante autour d’un tube fixe comme le fait une tête de soudage mécanisée.

03 / SOLUTION
La solution
Une machine de soudage orbital fait tourner l’arc à 360° autour de l’assemblage sous commande programmée pour les assemblages droits à paroi épaisse produits en grande série.
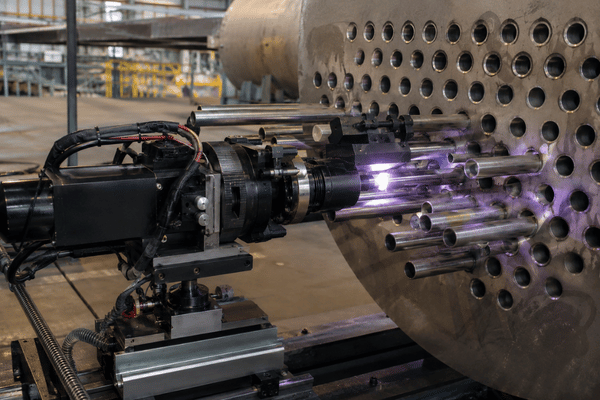
04 / VALIDATION
La preuve
Sur cette même ligne de raffinerie, le passage à une Aubrik TTW-80 a porté le taux de conformité des soudures à 99,5 %.
En termes simples, une machine orbitale associe une source de courant à une tête de soudage rotative qui déplace une électrode en tungstène non fusible autour d’un tube fixe.
Note technique — pourquoi une pré-expansion compromet les soudures automatiques
Un piège rencontré sur le terrain mérite d’être signalé : une forte expansion mécanique des tubes dans la plaque tubulaire avant le soudage provoque presque toujours un dégazage violent pendant le soudage, ce qui rend impossible un soudage automatique propre. Les machines Aubrik sont programmées pour souder d’abord, ou après une expansion légère et maîtrisée, puis effectuer l’expansion afin de préserver une zone de fusion saine et exempte de gaz.
01 // Vue d’ensemble du système
Machines Aubrik de soudage orbital tube à tube — modèles TTW-65 à TTW-165
La gamme TTW comprend quatre têtes de soudage orbital, des tubes capillaires de 15mm aux tuyaux de 170mm, chacune étant associée à une source de courant de soudage programmable et refroidie par eau. La puissance de soudage s’adapte au diamètre et à l’épaisseur de paroi du tube afin que les sources de courant restent dans leur facteur de marche sur chaque assemblage.
Chaque machine intègre de série une commande intelligente de la tension d’arc (AVC), un angle de torche réglable de 0-45° et une protection à l’argon. Les mêmes sources de courant alimentent les configurations de soudage tube à tube et de soudage de tubes.
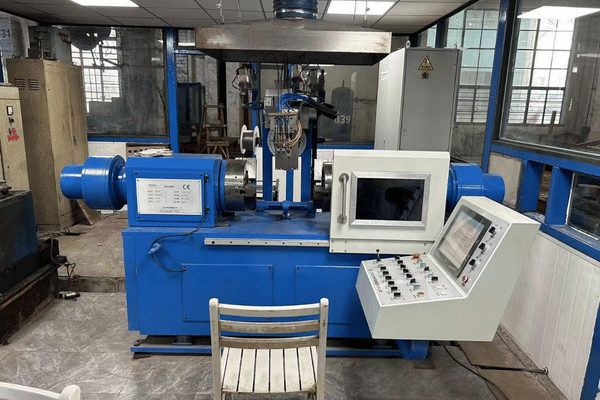
Matrice comparative des modèles
TTW-65
Tube Ø15–65mm
Paroi1–8mm
Puissance315A
Vitesse0.3–6rpm
ProcédéTIG orbital
Masse4.5kg
MatériauxAcier au carbone et inoxydable
TTW-80
Tube Ø17–80mm
Paroi1–10mm
Puissance315A
Vitesse0.3–6rpm
ProcédéTIG + résistance
Masse6.1kg
Matériaux+ Acier allié
TTW-125
Tube Ø35–125mm
Paroi3–15mm
Puissance350A
Vitesse0.5–5rpm
ProcédéTIG + résistance
Masse8.0kg
Matériaux+ Titane
TTW-165
Tube Ø45–170mm
Paroi5–20mm
Puissance350A
Vitesse0.5–4rpm
ProcédéTIG orbital
Masse14.5kg
MatériauxAcier inoxydable, acier allié, titane
Tableau complet des caractéristiques
| Modèle | Ø du tube | Paroi | Courant maximal | Vitesse | Procédé | Masse de la tête | Matériaux |
|---|---|---|---|---|---|---|---|
| TTW-65 | 15–65mm | 1–8mm | 315A | 0,3–6rpm | TIG orbital | 4,5kg | Acier au carbone, acier inoxydable |
| TTW-80 | 17–80mm | 1–10mm | 315A | 0,3–6rpm | TIG / résistance | 6,1kg | Acier au carbone, acier inoxydable, acier allié |
| TTW-125 | 35–125mm | 3–15mm | 350A | 0,5–5rpm | TIG / résistance | 8,0kg | + Titane |
| TTW-165 | 45–170mm | 5–20mm | 350A | 0,5–4rpm | TIG orbital | 14,5kg | Acier inoxydable, acier allié, titane |
Matrice de sélection des 4 modèles Aubrik TTW
Choisissez la machine en fonction de l’assemblage, pas de la brochure. Le tableau associe les caractéristiques des tubes et l’application au modèle et au procédé recommandés.
| Application | Tube type | Paroi | Modèle recommandé | Procédé |
|---|---|---|---|---|
| Tubes à paroi mince pour échangeurs de chaleur | Ø15–80mm | 1–3mm | TTW-65 / TTW-80 | TIG orbital |
| Plaque tubulaire d’échangeur à calandre et tubes, métaux différents | Ø17–80mm | 2–10mm | TTW-80 | TIG + résistance |
| Tubes d’eau/de vapeur de chaudière | Ø35–125mm | 3–15mm | TTW-125 | TIG / résistance |
| Surchauffeur / tube de grand diamètre | Ø45–170mm | 5–20mm | TTW-165 | TIG orbital |
| Assemblages critiques en titane / alliages fortement alliés | Ø35–125mm | 3–15mm | TTW-125 | TIG orbital (fil chaud) |
Les avantages concrets de l’AVC et du fil chaud
[CAM-02] FLUX EN DIRECT
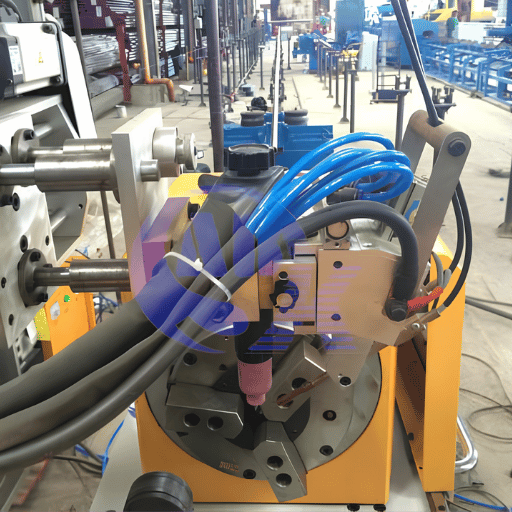
La commande intelligente de la tension d’arc ajuste la hauteur de la torche en temps réel afin de maintenir une pénétration uniforme, même sur des tubes légèrement ovalisés ou désalignés, défaut qui compromet les soudures manuelles.
Sur les modèles compatibles TIG, l’alimentation en fil chaud augmente le taux de dépôt de métal d’apport d’environ 40 % par rapport au TIG à fil froid ; la référence généralement admise dans l’industrie pour le GTAW à fil chaud étant de 2-3, cette valeur est volontairement prudente. Le logiciel auto-apprenant réoptimise ensuite les paramètres après chaque lot afin de réduire le temps de réglage.
[+] DÉVELOPPERLe soudage tube à tube et tube-plaque tubulaire est un domaine mature comptant de nombreux brevets, depuis les appareils de soudage continu en rangée (US4327269) jusqu’aux méthodes dédiées au soudage tube-plaque tubulaire d’échangeurs de chaleur (US7253372). Les têtes de soudage Aubrik s’inscrivent directement dans cette lignée de conception GTAW orbitale.
[+] DÉVELOPPERVoici le véritable élément différenciateur : Aubrik intègre le TIG orbital et le soudage par résistance dans une même gamme, car la raison technique qui pousse un fabricant à acheter cet équipement est de pouvoir traiter auprès d’un seul fournisseur aussi bien les tubes à paroi mince d’échangeurs de chaleur que les tubes à paroi épaisse de surchauffeurs de chaudières fonctionnant au-dessus de 540°C. C’est pourquoi la gamme TTW couvre Ø15–170mm au lieu de vous imposer l’achat de deux machines, un compromis que les équipements haut de gamme importés et limités à un seul procédé ne peuvent égaler.
[+] DÉVELOPPER“
Nous programmons la machine pour souder avant toute forte expansion : lorsqu’un tube est trop expansé dans la plaque, le gaz piégé s’échappe violemment à travers le bain et aucune tête automatique ne peut sauver l’assemblage. L’AVC nous permet de maintenir la pénétration lorsqu’un tube présente un défaut de circularité de quelques dixièmes.
TIG orbital, résistance ou TIG manuel — comparaison entre Aubrik et les systèmes haut de gamme
Soyons francs : une machine de soudage orbital n’est pas toujours la solution adaptée. Pour les assemblages unitaires, les géométries irrégulières ou les travaux nécessitant un réglage de l’accostage en cours d’exécution, un soudeur TIG manuel qualifié reste plus performant.
Le soudage orbital et le soudage par résistance prennent l’avantage pour les assemblages circulaires répétitifs de tubes en série, précisément les travaux sur échangeurs de chaleur et chaudières pour lesquels la gamme TTW est conçue. Le tableau chiffre le compromis au lieu de le décrire par des adjectifs. C’est la présentation honnête du compromis, et non un argumentaire commercial.
Cadre de décision : TIG orbital ou résistance
| Critère | TIG orbital (TTW) | Résistance (TTW-80/125) | TIG manuel |
|---|---|---|---|
| 01 Régularité de la pénétration | Uniforme, commandée par AVC | Uniforme sur paroi épaisse | Dépend de l’opérateur |
| 02 Épaisseur de paroi optimale | 1–20mm | Paroi épaisse, grande série | Toutes, mais lent |
| 03 Vitesse relative | Élevée, en continu | La plus élevée | Faible |
| 04 Risque de défaut sur les soudures répétitives | Très faible | Faible | Augmente avec le volume |
| 05 Maîtrise du métal d’apport | Autogène ou fil chaud | Sans métal d’apport | Alimentation manuelle |
| 06 Applications optimales | Parois minces, étanchéité, métaux différents | Assemblages droits en grande série | Géométrie complexe / pièce unitaire |
Dans les deux cas, les procédés peuvent être qualifiés selon les modes opératoires de l’ASME Section IX : la norme de soudage ne change pas selon la marque indiquée sur l’armoire. La deuxième question des acheteurs porte sur la comparaison entre une TTW de fabrication chinoise et les systèmes européens haut de gamme. La différence tient rarement à la soudure elle-même, mais plutôt à tout ce que le fournisseur propose autour de la machine.
| Préoccupation de l’acheteur | Aubrik TTW | Équipement haut de gamme importé type |
|---|---|---|
| 01 Procédés de soudage | TIG orbital et résistance dans une même gamme | Généralement TIG orbital uniquement |
| 02 Plage de diamètres | Ø15–170mm sur 4 modèles | Plusieurs têtes de soudage, facturées séparément |
| 03 Gamme de matériaux | Acier au carbone, acier inoxydable, acier allié, titane | Souvent générique / non précisée |
| 04 Tarification | Fourchette transparente, personnalisation OEM | Souvent communiquée uniquement sur devis / opaque |
| 05 Certification | ISO 9001 + CE, fabrication selon ASME/EN | ISO/ASME souvent mentionnées, sans précisions |
Résultats éprouvés — 99,5 % de soudures conformes pour la fabrication métallique d’échangeurs de chaleur et de chaudières
Un grand fabricant pétrochimique s’est adressé à Aubrik pour produire 50 échangeurs de chaleur à calandre et tubes destinés à une raffinerie. Le projet exigeait de souder des tubes en acier inoxydable 304 (25mm, paroi de 3mm) sur des coudes et des coudes de retour conformément à l’ASME Section VIII, dans un délai serré.
Avec le procédé manuel utilisé jusque-là, le taux de défauts atteignait 4 %, les soudures étaient irrégulières et les délais dérapaient. Nous avons préconisé la TTW-80 afin de pouvoir alterner entre le TIG orbital pour les assemblages difficiles d’accès et le soudage par résistance pour les longues séries d’assemblages droits.
Le calcul économique est simple, même sans étude de cas. Avec un coût de reprise représentatif d’environ $50 par soudure rejetée, un taux de rejet de 12 % sur 5 000 soudures engloutit près de $30 000 en meulage, nouveaux contrôles et rebuts. C’est en maintenant les rejets proches de zéro qu’une machine de soudage orbital s’amortit.
99,5 % Taux de conformité des soudures (contre 96 % auparavant)
−50 % Coût de main-d’œuvre par rapport au soudage manuel
15 jours D’avance sur le calendrier
+30 % Rendement thermique par rapport aux unités précédentes
[APP-MATRIX] ZONES DE DÉPLOIEMENT
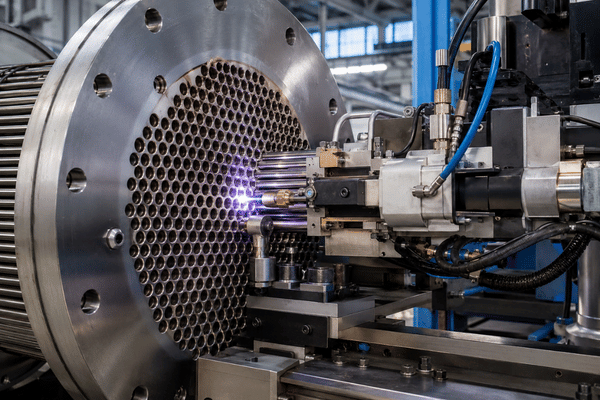
Échangeurs de chaleur (pétrochimie, énergie, CVC)
Des assemblages tube-plaque tubulaire étanches qui préservent le rendement thermique et empêchent la contamination croisée des fluides.
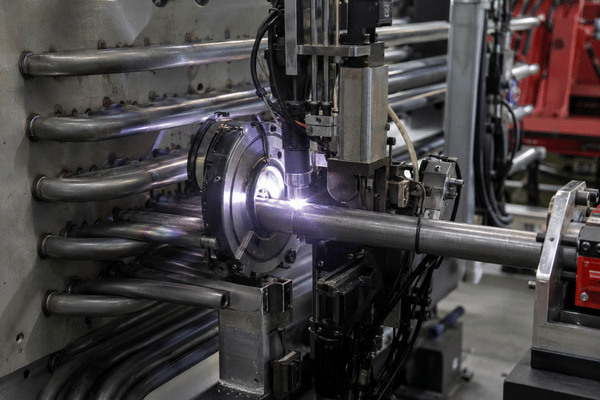
Chaudières (tubes d’eau, de vapeur et de surchauffeur)
Des soudures qui résistent aux cycles thermiques et à la pression conformément à l’ASME Section I et à l’EN 12952, sur des tubes de surchauffeur fonctionnant au-dessus de 540°C.
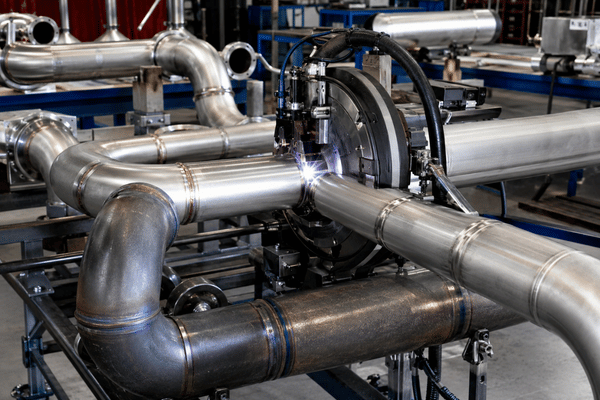
Tuyauteries industrielles
Un niveau acceptable de répétabilité des assemblages sur l’acier au carbone, l’acier inoxydable et l’acier allié, avec une traçabilité documentée.
[TECH-SPEC] DYNAMIQUE DE L’ASSEMBLAGE
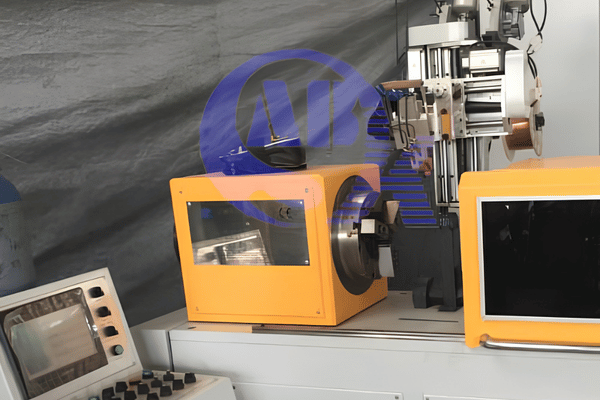
Au cœur de l’assemblage tube-plaque tubulaire
Le soudage des tubes sur la plaque tubulaire constitue la partie difficile de la fabrication de tout échangeur de chaleur, car chaque tube doit être centré dans son alésage et la tête de soudage doit reproduire exactement le même mouvement sur chaque soudure. Un écart de quelques dixièmes seulement par rapport à l’axe suffit à faire varier la pénétration et la longueur des côtés du cordon d’une soudure à l’autre.
Les têtes Aubrik pour soudage tube-plaque tubulaire peuvent souder des extrémités de tube saillantes, affleurantes ou légèrement en retrait, avec ou sans fil d’apport. Le soudage autogène convient aux aciers à paroi mince ; l’emploi d’un métal d’apport produit une soudure d’angle plus résistante sur les pièces plus épaisses ou constituées de matériaux différents.
Comme la position de soudage se répète automatiquement sur des centaines de soudures tube-plaque tubulaire, vous conservez une régularité impossible à obtenir en soudage manuel à mesure que l’opération prend de l’ampleur et que le nombre de soudures augmente.
SYS-DATA // CONFORMITÉ
Certifications, conformité et références internationales
Le principal frein pour les acheteurs est de savoir s’ils peuvent faire confiance à votre équipement importé, ce qu’ils devraient faire ! Tous les vendeurs qui font de la publicité ne disent pas forcément la vérité sur les certifications qu’ils détiennent réellement. Les machines Aubrik, en revanche, sont construites et certifiées selon les mêmes codes que ceux appliqués à tous les travaux sur tubes sous pression.
ISO 9001
Système de management de la qualité
CE
Conformité européenne
ASME Sec. I
Domaine des chaudières de puissance
ASME Sec. VIII
Domaine des appareils sous pression
EN 12952
Chaudière à tubes d’eau
Spécifications de conformité
Le champ d’application de ces modes opératoires varie, tout comme les codes appliqués par Aubrik : les tubes utilisés dans les chaudières de puissance relèvent de l’ASME section I ; les appareils sous pression et les échangeurs de chaleur, de la section VIII ; les chaudières à tubes d’eau, de l’EN 12952. Les modes opératoires tube-plaque tubulaire sont qualifiés selon l’ASME Section IX conformément à QW-193 / QW-200, avec les variables essentielles QW-288 du procédé GTAW. Le management de la qualité est conforme à l’ISO 9001.
Même dans la pratique, la crédibilité doit se gagner. Les composants soudés, qu’ils soient réalisés avec les équipements de coupage Aubrik ou au moyen des solutions de soudage et de coupage fournies, sont exploités en Espagne, en Allemagne, en Russie, en Inde, au Brésil, en France, en Italie et au Vietnam. Cette gamme fiable bénéficie d’une production conforme à l’ISO 9001 et d’une garantie de 1 an.
Guide des achats — facteurs de prix, délai de livraison, garantie et OEM
Les machines de soudage orbital et tube-plaque tubulaire n’ont pas de prix unique affiché : celui-ci varie selon vos besoins. Les prix vont généralement de $7 700 pour une tête ouverte d’entrée de gamme à $50 000+ pour une machine européenne haut de gamme, la plupart des machines pour plaques tubulaires coûtant entre $13 000-$20,000.
L’autre moitié du coût concerne tout ce qui suit l’expédition de la machine, et c’est là que se cachent les dépenses. Environ 30 % des acheteurs signalent des lacunes d’assistance sur les équipements de soudage importés ; les questions essentielles concernent donc la disponibilité des pièces de rechange, le délai de réponse en cas de panne et la formation des opérateurs.
Aubrik répond à ces préoccupations par une garantie gratuite d’un an, une personnalisation OEM adaptée à votre outillage et à votre gamme de tubes, ainsi que des équipements conçus pour être faciles à utiliser et à entretenir. Chaque unité est expédiée avec une documentation conforme à l’ISO 9001, et le délai de livraison est confirmé pour chaque commande en fonction de notre capacité annuelle de 1 000 ensembles de soudage.
Cadre des facteurs de prix — ce qui détermine réellement le devis
01
Étendue des procédés :
TIG orbital uniquement, ou TIG orbital + résistance sur un seul système.
02
Plage de diamètres et de parois :
le modèle (TTW-65 à TTW-165) requis par les diamètres et les épaisseurs de paroi de vos tubes.
03
Combinaison de matériaux :
aciers standard ou capacité à traiter le titane / les alliages fortement alliés.
04
Niveau d’automatisation :
AVC, fil chaud, mémorisation auto-apprenante des paramètres.
05
Ensemble de services :
mise en service, formation des opérateurs, stock de pièces de rechange.
Communiquez-nous les quatre éléments ci-dessus et nous vous remettrons un devis configuré plutôt qu’un prix catalogue.
Obtenir un devis immédiatOutils de sélection d’une machine de soudage tube à tube
Trouvez rapidement le système automatisé de soudage de tubes idéal pour vos besoins de fabrication métallique de chaudières et de tuyauteries.
Calculez avec précision le ROI, les économies de main-d’œuvre et les gains de rendement apportés par notre technologie de soudage orbital.
Déterminez les paramètres de soudage et les procédés sous gaz optimaux à partir des caractéristiques précises des matériaux.
FAQ — sélection et applications des machines de soudage tube à tube
Quelle est la différence entre le TIG orbital et le soudage par résistance pour les assemblages tube à tube ?
Le TIG orbital fait tourner une électrode en tungstène autour de l’assemblage pour produire des soudures précises et étanches sur des tubes à paroi mince ou constitués de métaux différents, ce qui convient parfaitement aux échangeurs de chaleur et aux tubes de chaudières. Le soudage par résistance chauffe l’assemblage par résistance électrique et offre une vitesse supérieure, adaptée aux assemblages droits à paroi épaisse produits en grande série. Les TTW-80 et TTW-125 intègrent toutes deux les deux procédés, ce qui permet de choisir selon le type d’assemblage.
Les machines Aubrik peuvent-elles souder des métaux différents comme le titane et l’acier allié ?
Oui. Les TTW-80, TTW-125 et TTW-165 soudent l’acier au carbone, l’acier inoxydable et l’acier allié ; les TTW-125 et TTW-165 prennent également en charge le titane. La capacité à souder des métaux différents est importante dans les chaudières et les échangeurs de chaleur, où différents alliages sont associés pour résister à la corrosion.
Quelles dimensions de tubes les machines peuvent-elles traiter ?
Nos quatre modèles couvrent des diamètres allant de Ø15mm (TTW-65) à Ø170mm (TTW-165), avec des épaisseurs de paroi de 1mm à 20mm. Pour les tubes hors de cette plage, Aubrik fournit des têtes de soudage OEM personnalisées, dimensionnées selon votre plan et qualifiées suivant les mêmes modes opératoires ASME et EN que la gamme standard.
Le soudage orbital est-il toujours préférable au TIG manuel ?
Non, et tout fournisseur honnête vous le dira. Le TIG manuel reste plus performant sur les géométries complexes ou irrégulières, les travaux unitaires et les situations nécessitant un réglage de l’accostage en cours d’exécution. Le soudage orbital et le soudage par résistance prennent l’avantage sur les assemblages circulaires répétitifs de tubes en série, pour lesquels régularité et vitesse se cumulent.
Comment les machines maintiennent-elles une qualité de soudage constante ?
La commande intelligente de la tension d’arc ajuste la hauteur de la torche en temps réel, la rotation automatique s’arrête après un cycle complet et le logiciel auto-apprenant réoptimise les paramètres après chaque lot. Ensemble, ces fonctions maintiennent une pénétration uniforme, même sur des tubes légèrement ovalisés ou désalignés, cas dans lesquels les soudures manuelles ont tendance à échouer.
Les têtes de soudage sont-elles transportables pour les interventions sur site ?
Oui. Les têtes de soudage TTW pèsent de 4,5kg à 14,5kg, ce qui permet de les déplacer facilement dans un atelier de fabrication métallique ou d’atteindre les assemblages de tubes de grands échangeurs de chaleur et de grandes chaudières pendant la maintenance.
Selon quelles normes les soudures tube-plaque tubulaire sont-elles qualifiées ?
Les modes opératoires sont qualifiés selon l’ASME Section IX (QW-193 ou QW-200, avec les variables essentielles QW-288 pour le GTAW), citée par l’ASME Section VIII pour les échangeurs de chaleur et par la Section I ou l’EN 12952 pour les chaudières. Aubrik fabrique et documente ses équipements conformément à ces codes.
Tendance actuelle



