Entrez en contact avec Aubrik Company

Machine de soudage de panneaux membranaires
Solutions SAW multitorches pour la fabrication de chaudières et de panneaux industriels
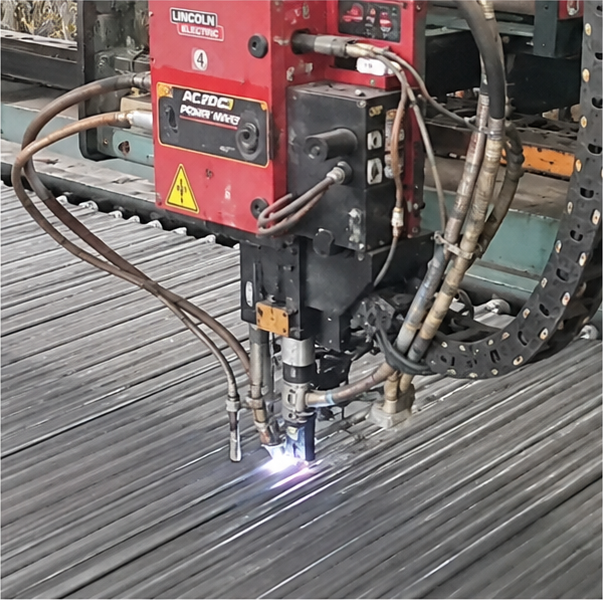
Les systèmes Aubrik de soudage multitorche de panneaux membranaires associent quatre à six têtes indépendantes de soudage à l’arc submergé (SAW) bifil Lincoln Powerwave® AC/DC, un suivi automatique du joint et une commande par IHM Siemens, permettant aux fabricants de chaudières, d’échangeurs thermiques et de panneaux sandwich de remplacer leurs lignes de soudage manuel peu fiables sans compromettre la qualité des soudures, la conformité aux codes ni l’efficacité des investissements.
Demander un devis personnalisé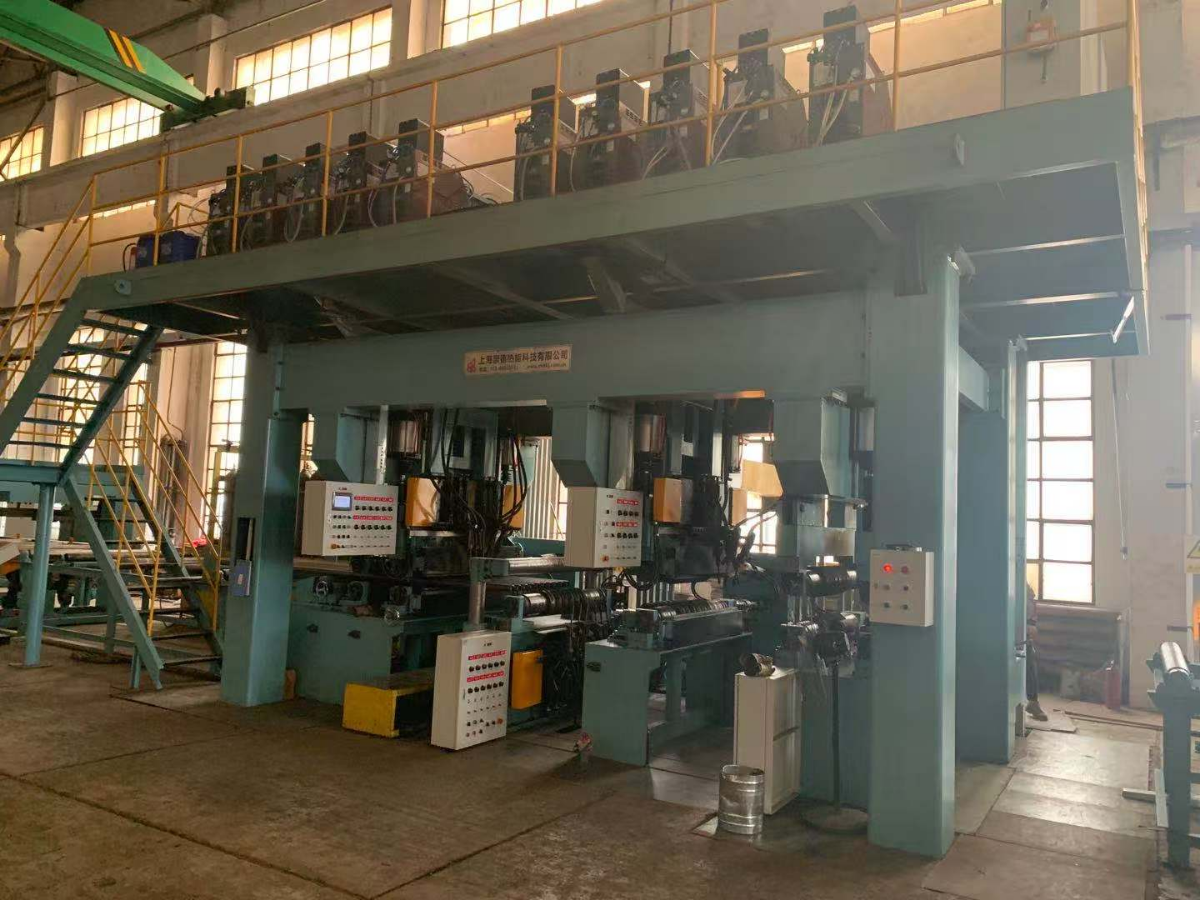
Principales caractéristiques techniques
≥28 kg/h
Taux de dépôt par torche (Lincoln Powerwave® bifil)
0,8–2,0 m/min
Vitesse de soudage (réglage continu, dévidage du fil à 400–1200 mm/min)
±0,5 mm
Précision du suivi automatique du joint sur toute la largeur du panneau
3–16 mm
Plage d’épaisseur des panneaux (tubes de diamètre extérieur 22–108 mm)
2 / 4 / 6 + hybride
Configurations de torches avec procédé hybride SAW + MIG/MAG
ISO 9001 + CE
30 ans d’expérience en déploiement, avec des exportations vers 13+ pays depuis 2008
Pour : EN · PROC · MGR
Du goulot d’étranglement du soudage manuel à la production SAW multitorche — le défi du soudage des panneaux membranaires
Les fabricants de chaudières, de panneaux sandwich et d’échangeurs thermiques sont confrontés à un même goulot d’étranglement que les services achats sous-estiment régulièrement : les limites cachées du soudage manuel traditionnel des panneaux membranaires deviennent intenables face aux volumes de production modernes. Les opérateurs MIG/MAG monot-orche atteignent en moyenne seulement 0,3–0,5 m/min de soudure continue exploitable, doivent composer avec une déformation irrégulière des panneaux sur des portées supérieures à 6 m et nécessitent 3-4 opérateurs par poste pour maintenir une seule ligne en fonctionnement — une pénurie de main-d’œuvre coûteuse qui retarde l’alimentation de plusieurs semaines.
Lorsque le fournisseur brésilien de chaudières Caldema Equipamentos Industriais a retiré sa ligne artisanale MIG pour panneaux tubulaires, la raison rendue publique était sans détour : « le procédé n’était pas fiable, entraînait trop de reprises et son efficacité ne répondait pas aux attentes. » La ligne SAW de remplacement a permis un gain de productivité de 35 % dès la première année, avec des panneaux droits en sortie de ligne et des cycles de reprise réduits au minimum.
Architecture du système et mécanique de précision
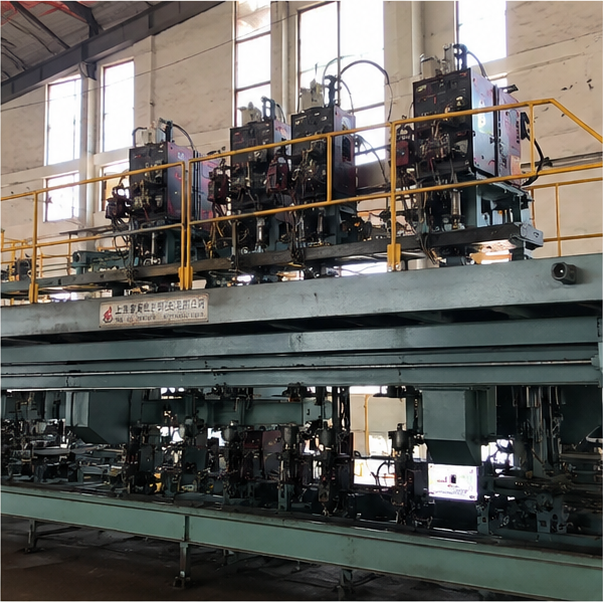
Une machine de soudage de panneaux membranaires fondée sur le soudage à l’arc submergé (SAW) multitorche traite simultanément toutes les causes profondes, car le compromis entre vitesse et qualité de soudure est structurel et ne dépend pas de l’opérateur. Les ingénieurs d’Aubrik ont conçu le système autour de quatre à six têtes bifil Lincoln Powerwave® AC/DC à commande indépendante, de guidages linéaires Hiwin C3 et d’un suivi automatique du joint de ±0,5 mm — la solution au même problème de déformation des panneaux que décrit le brevet USPTO US20050167468A1 relatif au soudage de panneaux tubulaires de chaudière.
Mise en œuvre du procédé et conformité internationale
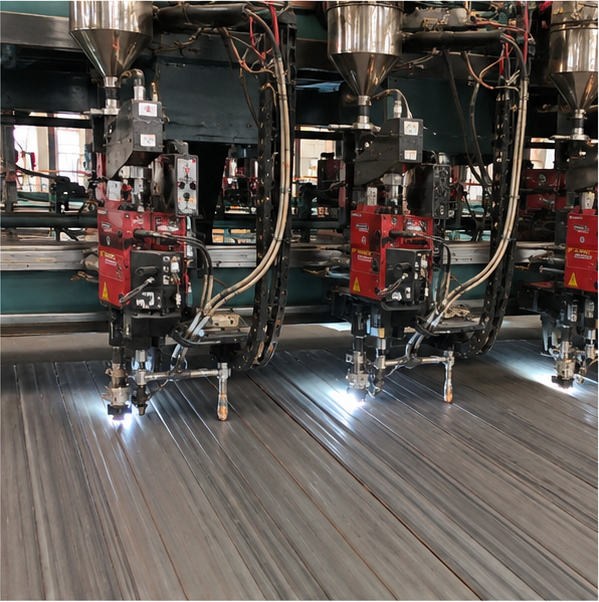
Plusieurs torches soudent simultanément des assemblages parallèles entre ailettes et tubes ; une couche de flux granulaire protège le bain de fusion de la contamination atmosphérique afin d’atteindre une pénétration de 3–5 mm, contre 1–1,5 mm généralement avec le MIG/MAG ; et la commande automatisée de la vitesse d’avance élimine la limite liée aux compétences de l’opérateur qui pénalise les lignes à arc unique. Le soudage à l’arc submergé est lui-même un procédé de soudage à l’arc vieux de 90 ans (breveté pour la première fois en 1935), mais c’est l’architecture multitorche qui en fait un système de production de panneaux membranaires plutôt qu’un banc de recherche monopasse. Aubrik livre cette configuration avec une garantie de 1 an et les certifications ISO 9001 + CE comme standard usine de base, sa fiabilité étant étayée par 30 ans de déploiements dans 13 pays. C’est le premier critère distinctif qu’évaluent les services achats lorsqu’ils comparent les équipements de Wuxi à ceux de Pemamek ou d’intégrateurs Lincoln à fournisseur unique.
Paradoxe de l’épaisseur et adaptation aux applications
Une idée reçue doit être écartée avant les achats : contrairement à l’opinion courante, l’hypothèse selon laquelle le SAW est « réservé à l’acier épais » n’est pas toujours vraie — le même système SAW multitorche qui soude des panneaux de paroi tubulaire de chaudière CFB de 16 mm traite également des panneaux membranaires de 3 mm destinés aux chambres froides et aux boîtiers électroniques. L’expérience sur le terrain contredit le mythe des panneaux minces : grâce au réglage continu de la vitesse d’avance (dévidage du fil à 400–1200 mm/min), le SAW sur panneaux minces est la raison structurelle pour laquelle une seule ligne Aubrik remplace deux cellules MIG/MAG distinctes.
Dynamique des achats et ROI intégré
Cette souplesse offerte par un système unique explique pourquoi la machine de soudage de panneaux membranaires — avec la famille de machines SAW référencée dans les catalogues d’achats sous les appellations de poste de soudage à l’arc submergé ou de machine de soudage SAW — est devenue l’investissement de référence pour les fabricants passant de 100 à 1 000 panneaux par trimestre. Par rapport à une machine Lincoln de soudage à l’arc submergé vendue comme source de courant de soudage autonome (environ USD 58 000 pour la Lincoln Power Wave® AC/DC 1000SD) ou à une machine ESAB de même catégorie, la ligne Aubrik intégrée réunit une électronique de source de courant de soudage de niveau occidental et un système de production complet, à des niveaux de prix adaptés au budget d’investissement d’une ligne unique plutôt qu’à un programme d’investissement d’entreprise.
Pour : EN (principal) · PROC (adéquation RFQ)
Architecture SAW multitorche Aubrik — choix du nombre de torches et configuration des modules
La machine de soudage de panneaux membranaires que nous configurons pour les fabricants de chaudières et de panneaux repose sur trois architectures de base, auxquelles s’ajoute une ligne hybride pour les travaux multimatériaux. Chaque architecture présente un nombre de torches, une largeur utile et un profil de puissance différents, et toutes sont sélectionnées selon un seul critère : le nombre de mètres carrés de panneaux membranaires de qualité certifiée à expédier par poste. La plupart des commandes portent sur le modèle SAW standard à 4 torches, qui répond à la plus grande part des besoins grâce à l’association d’une largeur utile de 1600 mm et de quatre torches bifil Lincoln Powerwave® AC/DC commandées indépendamment, offrant le rendement quotidien optimal aux fabricants de chaudières industrielles à vapeur sans l’encombrement ni les dépenses d’investissement d’un système à 6 torches.
Paramètres — modèles standard et personnalisés
| Paramètre | Standard (SAW à 4 torches) | Personnalisé (SAW à 6 torches) | Hybride (SAW + MAG) |
|---|---|---|---|
| Largeur utile | 1600 mm | jusqu’à 2500 mm | 1600–2500 mm (en option) |
| Nombre de torches de soudage | 4 | 6 | 4 SAW + 2 MAG |
| Procédé de soudage | SAW bifil (AC/DC) | SAW bifil (AC/DC) | SAW + MIG/MAG |
| Épaisseur des panneaux | 3–12 mm | 3–16 mm | 3–16 mm |
| Diamètre des tubes | 22–89 mm | 22–108 mm | 22–108 mm |
| Diamètre du fil | 2.4 / 3,2 mm | 2.4 / 3,2 mm | 1,6–3,2 mm |
| Capacité de courant | 4 × 650 A (facteur de marche 100 %) | 6 × 650 A (facteur de marche 100 %) | 4 × 650 A SAW + 2 × 500 A MAG |
| Pression / débit d’air | 0,6 MPa, 200 L/min | 0,6 MPa, 300 L/min | 0,6–0,8 MPa, 300 L/min |
| Système de commande | Écran tactile IHM Siemens Simatic | Écran tactile IHM Siemens Simatic | IHM Siemens + API |
| Alimentation électrique | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz |
Derrière chaque torche se trouvent une course verticale de 100 mm et un module de réglage fin de 40 mm, permettant au système de suivi du joint de compenser les écarts d’alignement linéaire, de longueur, de pas et de rectitude que le brevet USPTO US20050167468A1 (procédé et appareil de soudage et de redressage de panneaux tubulaires de chaudière) désigne comme le principal problème de déformation dans la fabrication de grands panneaux tubulaires. Des rails de guidage linéaires Hiwin de classe C3 et une trémie d’alimentation en flux en boucle fermée, qui fournit du flux granulaire à chaque arc, garantissent un dépôt régulier pendant un poste de 8 heures.
🎯 Paliers de taux de dépôt SAW multitorche Aubrik
Correspondance entre le nombre de torches × l’épaisseur du panneau × le matériau et la capacité de production quotidienne.
Production par poste estimée à partir du dépôt par torche (≥28 kg/h avec Lincoln Powerwave® bifil) × torches actives indépendamment × poste de 8 heures. La production réelle est inférieure au dépôt maximal en raison des changements de série, des cycles de récupération du flux et des arrêts d’inspection imposés par les codes.
| Nombre de torches | Épaisseur du panneau | Matériau | Vitesse de soudage | Capacité quotidienne (m²/jour, 1 poste) |
|---|---|---|---|---|
| 2 (entrée de gamme / R&D) | 3–6 mm | Acier au carbone SA-36 | 1,2–2,0 m/min | 400–600 |
| 2 | 6–10 mm | Acier au carbone SA-36 | 0,8–1,5 m/min | 350–500 |
| 4 (standard) | 3–6 mm | Acier au carbone | 1,0–1,5 m/min | 900–1200 |
| 4 | 6–10 mm | Acier au carbone SA-36 / SA-178 | 0,8–1,2 m/min | 800–1100 |
| 4 | 10–12 mm | Acier inoxydable 304 / 316 | 0,6–1,0 m/min | 600–850 |
| 6 (personnalisé) | 3–8 mm | Acier au carbone | 1,2–2,0 m/min | 700–1100 (largeur 2500mm) |
| 6 | 8–12 mm | Acier au carbone + allié | 0,8–1,5 m/min | 500–800 (largeur 2500mm) |
| 6 | 12–16 mm | Acier inoxydable / duplex | 0,6–1,0 m/min | 400–650 |
| Hybride 4+2 | 3–16 mm, mixte | Acier au carbone + inoxydable / Inconel | 0,8–1,5 m/min | 600–900 (selon le mode) |
Ces paliers répondent à une question d’achats, et non de soudage. Les fabricants de chaudières produisant moins de 100 panneaux par trimestre surdimensionnent souvent leur installation en choisissant directement une ligne à 6 torches ; les fabricants de chaudières CFB et de chaudières biomasse travaillant en plusieurs postes sous-dimensionnent généralement leur équipement en conservant la ligne standard à 4 torches, alors qu’une ligne à 6 torches + hybride résorberait le même retard en deux postes au lieu de quatre. Une ligne hybride SAW + MAG est rentable lorsque les opérations en aval exigent un remplissage MIG de précision pour un rechargement par soudage en acier inoxydable ou Inconel au sein d’une cellule de production principalement fondée sur le SAW.
« Nous avons comparé la configuration à quatre torches sur un panneau de paroi tubulaire de chaudière de 1600 mm avec les mêmes opérateurs utilisant l’ancienne ligne MIG. À géométrie de panneau identique, la passe SAW à quatre torches est sortie de ligne en une seule mise en position, avec une fusion complète à la racine et en finition ; la version MIG a nécessité deux mises en position et une passe de reprise pour satisfaire au contrôle radiographique. C’est précisément à la suite de cet essai que nous avons établi les paliers de dépôt plutôt qu’une fiche technique générique — le nombre de torches n’est pas un choix marketing, mais une décision fondée sur la production par poste. »
Besoin du nombre exact de torches pour votre gamme de panneaux ?
Télécharger la fiche technique multitorche (PDF) →
EN + MGR · PROC (TCO)
SAW vs MIG/MAG vs manuel — le seuil de rentabilité justifiant l’investissement dans un système multitorche
Les services achats qui comparent une machine SAW à quatre torches pour panneaux membranaires à un ensemble de cellules MIG/MAG partent presque toujours d’une mauvaise référence : le prix affiché des équipements. En pratique, la décision repose sur le cumul des mètres de soudure par trimestre et sur le coût des consommables par mètre. Les analyses sectorielles de The Fabricator et de Red-D-Arc confirment toutes deux que le coût par passe du SAW représente environ la moitié de celui du GMAW pour la fabrication métallique lourde en continu ; les données de terrain des fabricants de chaudières utilisant les deux procédés montrent que le seuil de rentabilité du coût de soudure par mètre se situe bien en dessous du volume produit en un trimestre par tout atelier de chaudières à activité commerciale.
| Critère de coût / qualité | SAW multitorche (Aubrik) | MIG / MAG (arc unique) | Électrode enrobée manuelle / TIG |
|---|---|---|---|
| Pénétration de la soudure | 3–5 mm (protégée par un flux granulaire) | 1–1,5 mm | 1–3 mm selon l’opérateur |
| Vitesse de soudage | 0,8–2,0 m/min (réglage continu) | 0,3–0,5 m/min en continu | 0,1–0,2 m/min |
| Coût de la filière consommable (type) | USD 500 (flux granulaire, récupération de 15–20 %) | USD 20 000 (outillage de précision par profil) | USD 100–300 (électrodes par poste) |
| Projections et laitier | Éliminés sous la couche de flux | Nettoyage continu nécessaire | Fortes projections, piquage manuel |
| EPI de l’opérateur | Réduits (arc submergé sous le flux) | Protection UV / IR intégrale | Protection UV / IR intégrale |
| Opérateurs par poste (1 ligne) | 1 | 3–4 | 3–6 |
| Soudure conforme aux codes (ASME / EN 12952) | Réalisable avec WPS / PQR | Réalisable, mais avec de nombreuses reprises | Selon l’opérateur |
🎯 Seuil de rentabilité SAW vs MIG/MAG
Seuil de rentabilité en mètres de soudure cumulés par trimestre
Les lignes SAW nécessitent des dépenses d’investissement supérieures à celles d’un ensemble comparable de postes MIG/MAG, mais l’écart de coût par mètre s’inverse rapidement lorsque les heures de soudage continu s’accumulent. Mathématiquement, le seuil de rentabilité est fonction de quatre variables :
Mètres au seuil de rentabilité ≈ (Δ investissement) ÷ [(coût MIG/m) − (coût SAW/m)]
où coût SAW/m ≈ (filière $500 + flux après récupération de 15–20 % + main-d’œuvre 1 opérateur) ÷ mètres produits
et coût MIG/m ≈ (filière $20 000 amortie + fil d’apport + main-d’œuvre 3–4 opérateurs) ÷ mètres produits
Interprétation pratique : Pour un fabricant exploitant un seul poste de production continue de parois membranaires de chaudière, l’écart de coût de soudure par mètre situe le SAW à environ 50–60 % du coût du MIG/MAG (moyenne du secteur, selon l’analyse d’iKing Welding et la comparaison SAW-GMAW de Megmeet). Le Δ investissement s’amortit donc au cours des 12–24 premiers mois de production en un seul poste pour tout atelier de chaudières à activité commerciale réalisant >5 000 m de soudure par trimestre — et l’écart s’accentue encore sur les lignes fonctionnant en plusieurs postes, car les effectifs constituent la majeure partie du coût total du MIG/MAG.
Hypothèses : prix moyens du flux dans le secteur en 2024–2025, qualité conforme aux mêmes codes sur les deux lignes, aucune pénalité liée aux cycles de reprise appliquée à la ligne MIG (ce qui avancerait le seuil de rentabilité). Le seuil exact dépend du coût de la main-d’œuvre de l’atelier, du prix de l’électricité et du matériau des panneaux — demandez un modèle de coûts adapté au devis de votre installation.
Carte ROI · Niveau argent
Profil de TCO sur 5 ans du soudage SAW de panneaux membranaires par rapport au MIG/MAG (référence moyenne du secteur)
Coût de la filière consommable environ 40× inférieur (USD 500 pour le SAW contre USD 20 000 pour le MIG par profil). Le système de récupération récupère 15–20 % du flux granulaire par poste, réduisant ainsi les pertes de matériau. Les effectifs passent de trois à quatre opérateurs par ligne MIG à un seul opérateur par ligne SAW. Au total, les fabricants indiquent des réductions du coût de soudure par mètre de l’ordre de 50–60 % pour la production continue conforme aux exigences des chaudières (références sectorielles Megmeet, iKing et Red-D-Arc). La durée exacte d’amortissement dépend du volume de production de l’atelier, du coût de la main-d’œuvre et du matériau des panneaux — nous fournissons un modèle TCO propre au devis lors de la RFQ.
Note destinée aux achats : Une contradiction doit être signalée aux services achats : le SAW n’est pas économique uniquement pour l’acier épais. Lorsque la vitesse d’avance et l’apport thermique sont maîtrisés (le système SAW multitorche permet un dévidage du fil réglable en continu de 400–1200 mm/min avec un facteur de marche de 100 %), la même ligne qui soude des panneaux de chaudière CFB de 16 mm soude également des panneaux de 3 mm destinés aux chambres froides et aux boîtiers électroniques. Cette plage d’épaisseurs couverte par un système unique rend inutile le maintien de deux procédés de soudage distincts dans l’atelier pour les panneaux minces et épais.
Pour : EN (conformité aux codes) · PROC (qualification du fournisseur)
Correspondance entre codes de chaudière et normes de soudage — ASME · PED · EN ↔ AWS · ISO 3834 · EN 1090
La conformité aux codes est la seule question d’achats susceptible de disqualifier une machine de soudage de panneaux membranaires fabriquée en Chine avant même la comparaison des caractéristiques. Pour la plupart des acheteurs de chaudières, la réponse objective est que la conformité ne dépend pas uniquement de la machine de soudage, mais de la chaîne allant du code de conception de la chaudière (ASME Section I ou EN 12952) à la qualification exécutée du mode opératoire de soudage (WPS/PQR), en passant par le référentiel de fabrication par soudage (AWS D1.1 ou EN ISO 3834-2). Une machine de soudage de panneaux membranaires offrant le bon profil de puissance, la commande de la vitesse d’avance et la précision requise de suivi du joint constitue le prérequis côté équipement ; la chaîne de certification constitue le prérequis côté système. Le rôle d’Aubrik consiste à livrer une machine sur laquelle cette chaîne de certification peut être établie.
Correspondance entre codes de chaudière et normes de soudage
| Domaine d’application | Code des appareils à pression / chaudières | Référentiel de fabrication par soudage | Adéquation du matériel Aubrik |
|---|---|---|---|
| Chaudières industrielles / de puissance aux États-Unis | ASME Section I (chaudières de puissance, soudure de paroi tubulaire et d’attache PG-25 / PG-27) | Code AWS D1.1 pour le soudage des structures — acier | Le SAW bifil avec 4× Lincoln Powerwave® AC/DC + 650 A et un facteur de marche de 100 % permet la qualification WPS/PQR selon l’ASME Sec IX côté équipement |
| Chaudières industrielles / de puissance dans l’UE | PED 2014/68/EU Catégorie IV · EN 12952-3 (conception) · EN 12952-5 (fabrication) | EN ISO 3834-2 (niveau de qualité le plus élevé) · EN 1090-2 EXC3 | Compatible avec l’examen de type par organisme notifié ; la personnalisation OEM permet la qualification WPS/PQR + la qualification des soudeurs selon EN ISO 3834-2 |
| Vapeur industrielle et procédés | EN 12953 (chaudières à tubes de fumée) · PED Cat II–III | EN ISO 3834-3, exigences de qualité normales | Le modèle standard à 4 torches + l’enregistrement des paramètres par l’IHM Siemens assurent la traçabilité des soudures |
| Pétrochimie / échangeurs thermiques | Référence ASME Section VIII Div.1 / API 660 | AWS D1.1 / EN ISO 3834-2 | Modèle hybride SAW + MAG pour le rechargement ou placage par soudage en Inconel et duplex ; compatible avec les chaînes de matériaux NACE MR0175 |
| Construction et chambres froides | Directive Machines CE 2006/42/EC | EN 1090-2 EXC2 (panneaux sandwich) · EN ISO 3834-3 | Le modèle standard à 4 torches + la capacité SAW pour panneaux minces de 3–8 mm conviennent aux panneaux sandwich sans pression |
INFORMATIONS POUR LES ACHATS
Cette correspondance met en évidence trois points destinés aux achats. Premièrement, Aubrik fournit en standard la certification ISO 9001:2015 et la conformité CE ; les codes applicables aux chaudières (ASME Sec I, PED Cat IV) sont mis en œuvre dans le propre système qualité du fabricant, en complément de l’équipement, avec l’intervention d’un organisme notifié pour la catégorie de risque la plus élevée. Deuxièmement, l’étape de qualification côté équipement porte sur le soudeur et le mode opératoire — des éprouvettes sont soudées sur la machine SAW multitorche afin de démontrer que la plage de paramètres prévue produit des caractéristiques mécaniques conformes à l’ASME Sec IX ou à l’EN ISO 3834-2. Chaque paramètre de soudage est enregistré par l’IHM Siemens, ce qui permet d’auditer le dossier de qualification. Troisièmement, le cadre PED 2014/68/EU autorise explicitement la combinaison d’un système qualité ISO 9001 complet et d’un examen de type par organisme notifié comme voie d’évaluation de la conformité des équipements de Catégorie IV — c’est la voie suivie par les clients Aubrik en Espagne, en Allemagne, en Italie et en France pour la production de parois membranaires de chaudière, avec des justificatifs fournis sur RFQ.
Dans les applications pétrochimiques et métallurgiques utilisant des matériaux résistants à la corrosion, il convient de suivre le paysage des brevets USPTO relatifs aux équipements : US6852945B2 (soudage laser de panneaux de paroi tubulaire de chaudière) décrit une approche laser alternative pour une géométrie similaire, et US6889887B1 (dispositif de vérin d’alignement pour panneaux tubulaires de paroi de chaudière) couvre l’état de la technique en matière d’outillages d’alignement qui guide nos choix de rails Hiwin C3 et de modules de suivi du joint à double course.
Pour : MGR (adéquation à l’application) · EN (validation technique)
5 applications sectorielles — décodeur de capacité, de matériau et de certification
La même architecture de machine de soudage SAW multitorche répond à cinq applications industrielles distinctes, chacune présentant une géométrie de panneau, une nuance de matériau et des exigences de certification qui lui sont propres. Le tableau ci-dessous présente la correspondance des configurations que nous utilisons pour définir le périmètre des demandes de prix ; elle repose sur l’expérience d’ingénierie acquise avec des équipements installés dans treize pays depuis la première expédition à l’export en 2008.
| Secteur | Type de panneau courant | Épaisseur / diamètre extérieur du tube | Matériau | Certification requise | Modèle Aubrik recommandé |
|---|---|---|---|---|---|
| Chaudières et énergie | Paroi à tubes d’eau + panneau d’échangeur thermique + serpentin de surchauffeur | 8 à 16 mm / 22 à 89 mm | Acier au carbone SA-36 / alliage SA-178 / SA-213 | ASME Sec I + PG-25/PG-27 / PED 2014/68/EU Cat IV / EN 12952 | SAW à 6 torches (500–800 m²/jour à 2500 mm) |
| Construction et chambres froides | Panneau sandwich, isolation acoustique, paroi de chambre froide | 3–8 mm | Acier au carbone + acier galvanisé | Directive Machines CE + EN 1090-2 EXC2 | SAW standard à 4 torches (800–1200 m²/jour à 1600 mm) |
| Automobile et électronique | Boîtiers de capteurs de pression, boîtiers de capteurs industriels | 3–6 mm | Acier inoxydable 304 / 316 | RoHS + système qualité des constructeurs automobiles | SAW + MAG hybride (remplissage MIG de précision sur acier inoxydable) |
| Pétrochimie et métallurgie | Panneaux thermiques résistants à la corrosion, panneaux de reformeur | 6–16 mm | Duplex 2205 / rechargement ou placage par soudage en Inconel 625 | NACE MR0175 + ASME Sec VIII Div.1 | SAW à 6 torches + source de courant CC (soudabilité de l’Inconel) |
| Équipements médicaux | Micropanneaux à membranes pour capteurs médicaux | 3–5 mm | Acier inoxydable 316L | ISO 13485 + stérilité / biocompatibilité | SAW + MAG hybride + module d’inspection par vision IA |
ÉCLAIRAGE SUR LES APPLICATIONS
Deux réalités liées aux achats sous-tendent ce tableau. Premièrement, l’application aux chaudières et à l’énergie concentre la majorité des investissements dans les équipements SAW multitorches, car la production de parois à membranes et de panneaux d’échangeurs thermiques est soumise à des cycles d’audit ASME / PED stricts, dans lesquels le coût de reprise d’un seul panneau peut dépasser les économies par mètre réalisées avec le SAW sur un trimestre entier. Deuxièmement, la construction et l’entreposage frigorifique constituent l’application de volume qui connaît la croissance la plus rapide, car le même modèle standard à 4 torches destiné aux fabricants de chaudières soude également des panneaux sandwich de 3–8 mm à une cadence de 800–1200 m²/jour — une capacité qu’aucune cellule MIG/MAG à arc unique ne peut égaler sans doubler le budget de main-d’œuvre.
Pour les fabricants de chaudières et de chaudières à biomasse travaillant avec des panneaux de parois à tubes d’eau à tubes ailetés, des économiseurs à lit fluidisé circulant (CFB) et des serpentins de surchauffeurs, la difficulté géométrique reste la même dans toutes les applications : maintenir le défaut d’alignement longitudinal, le pas et la rectitude du panneau dans les tolérances spécifiées sur des longueurs pouvant atteindre 26 m. Il s’agit du même ensemble de problèmes que celui décrit par le brevet USPTO US20050167468A1 pour le soudage et le redressage de panneaux tubulaires de chaudières, ainsi que par l’état de la technique relatif à l’alignement consigné dans US6889887B1. Notre réponse associe un module de suivi de joint en boucle fermée (course verticale de 100 mm + réglage fin de 40 mm) à des rails de guidage Hiwin C3 — avec le même matériel, quelle que soit l’application industrielle configurée.
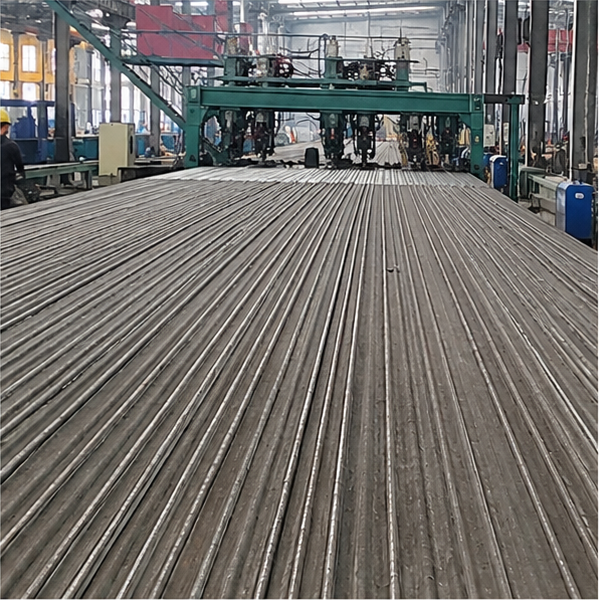
AUDIT VISUEL · ATELIER DE PRODUCTION
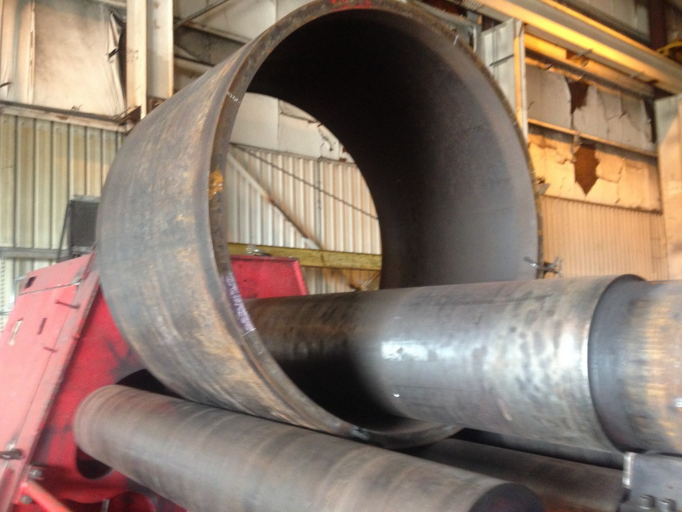
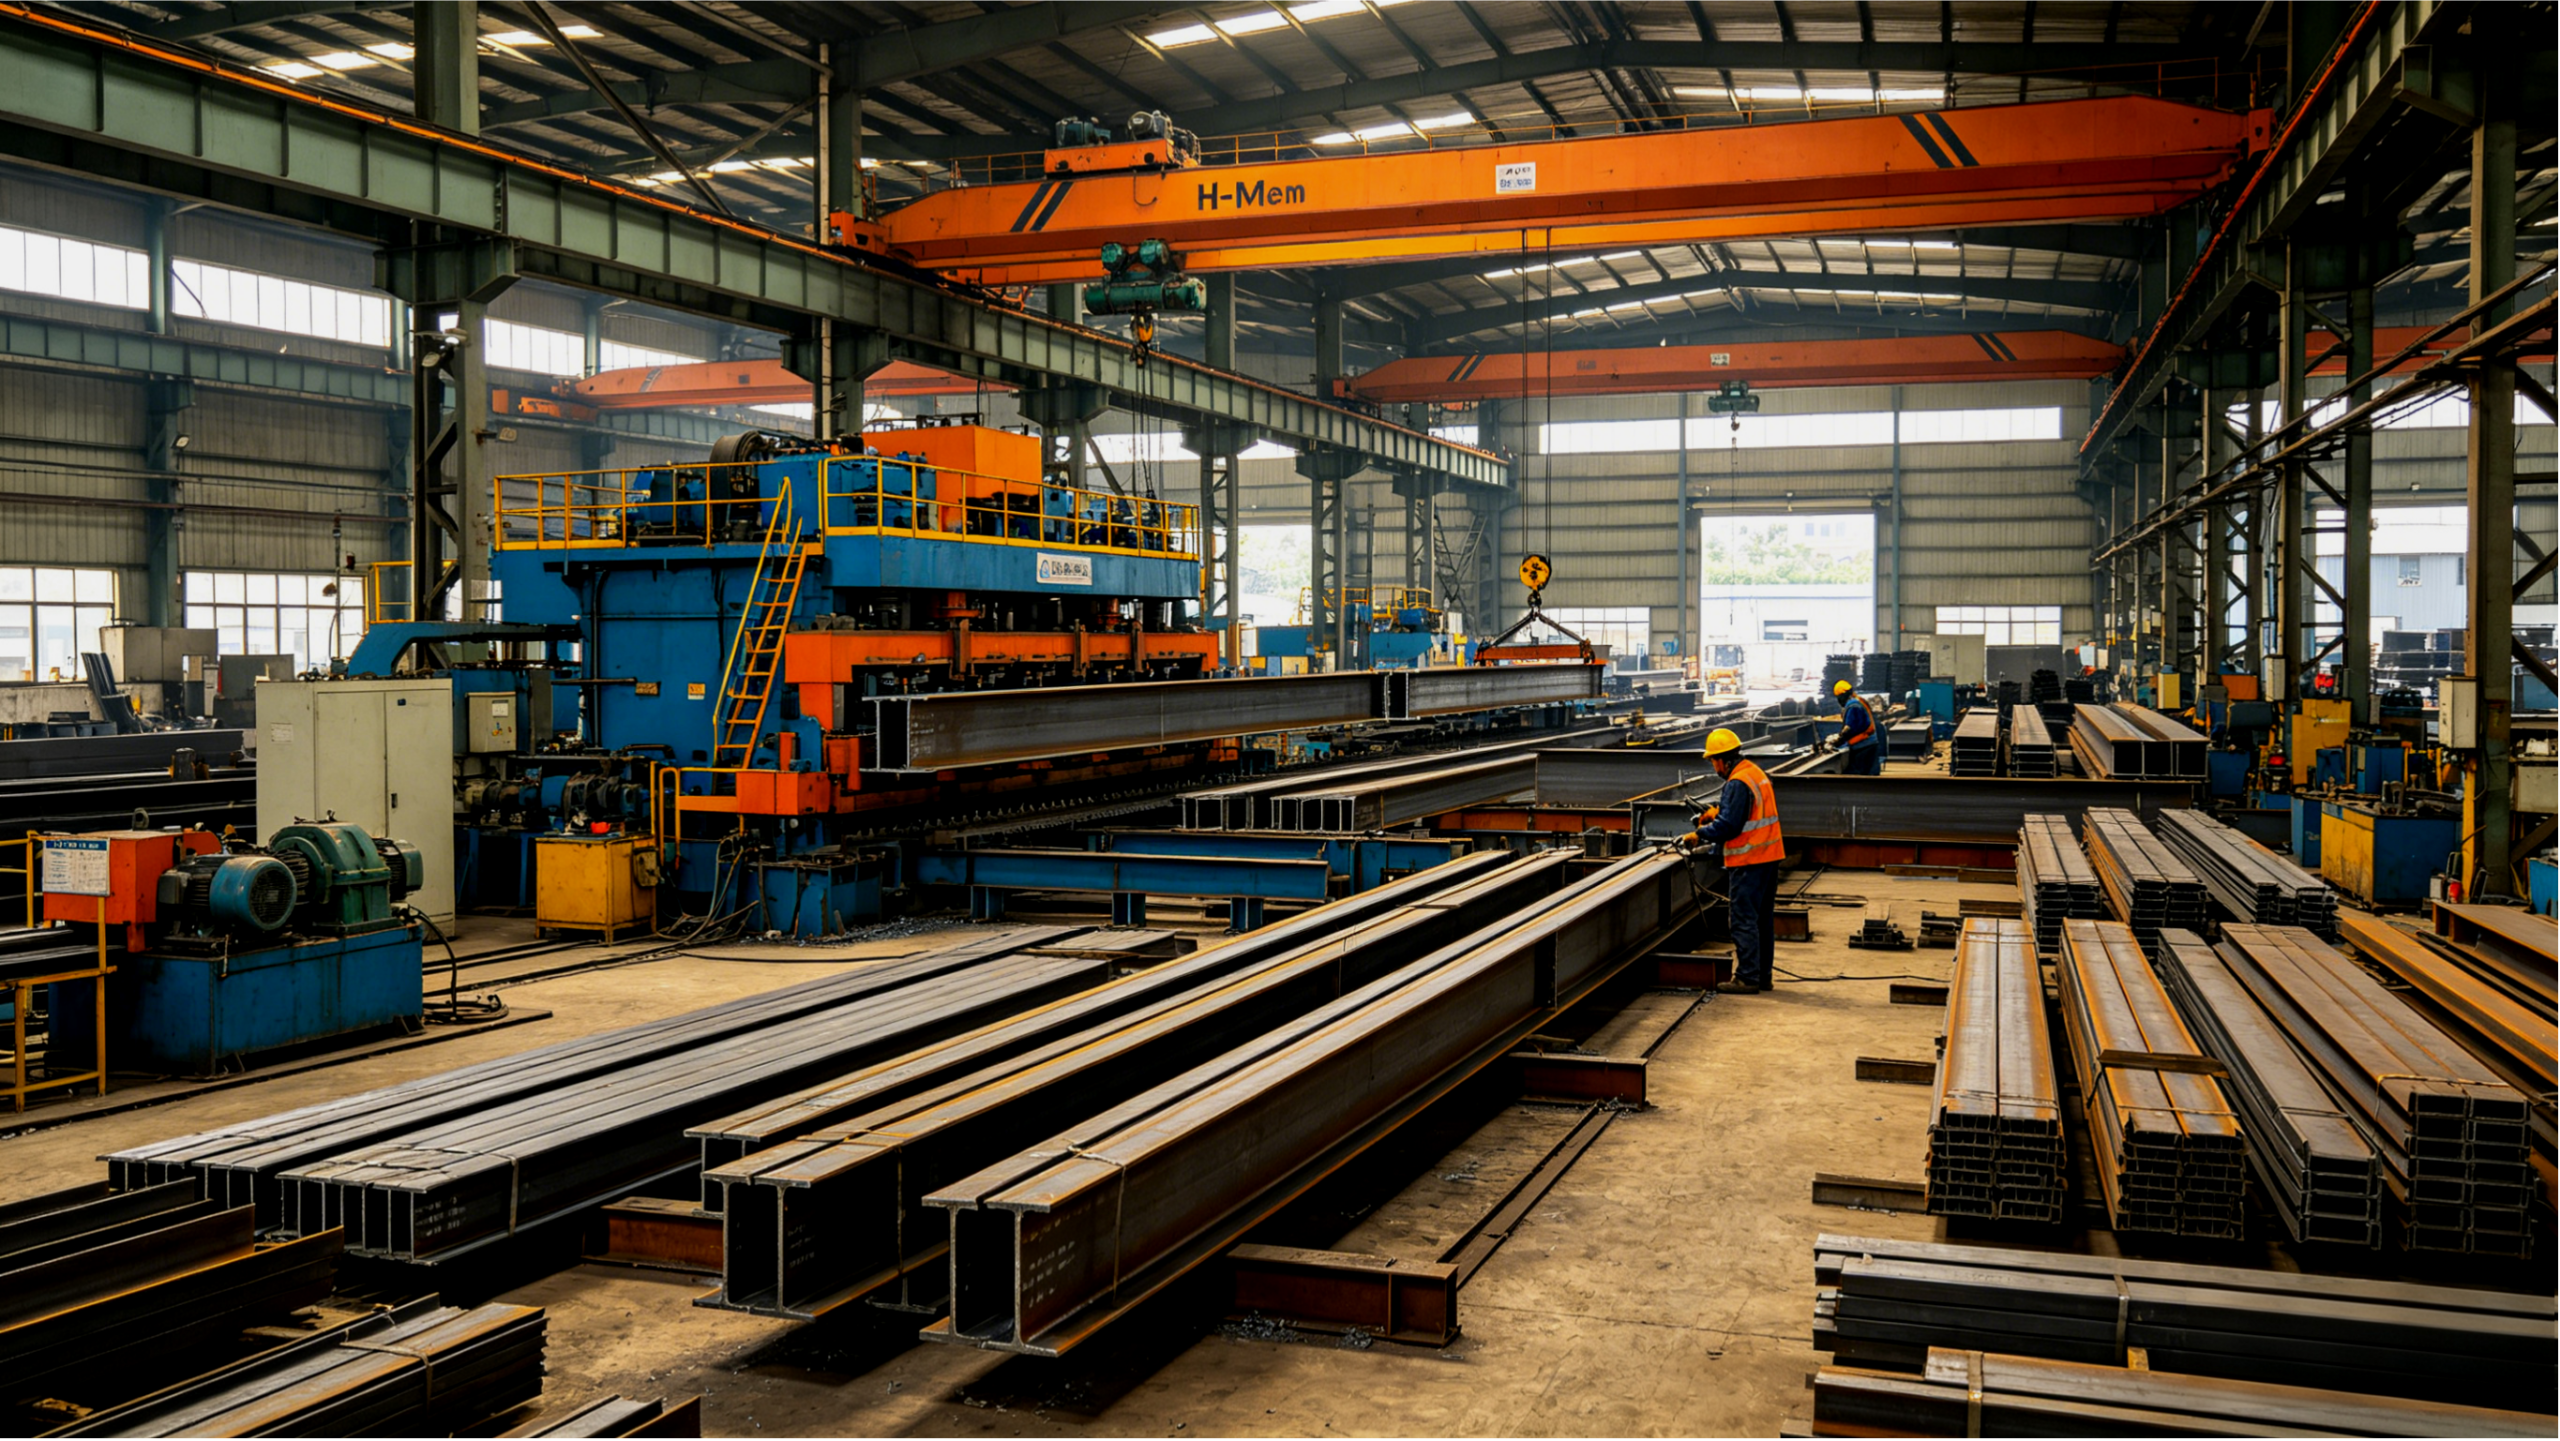
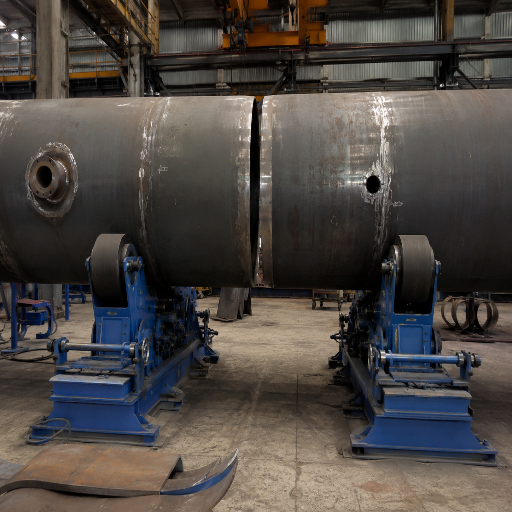
Audit du site : assemblage d’équipements lourds




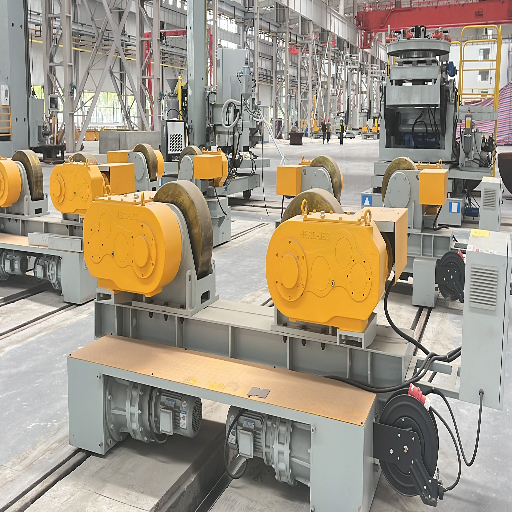
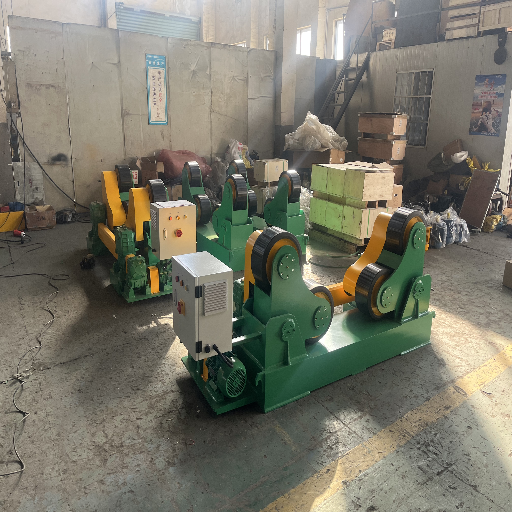
Pour : ACHATS · ING. (applicabilité des normes) · DIRECTION
Dispositif qualité Aubrik — ISO 9001 + CE + 30 ans de déploiements
La seule question de confiance à laquelle les équipements industriels fabriqués en Chine doivent répondre dans le cadre des achats aux États-Unis et dans l’UE n’est pas « votre site Internet mentionne-t-il la certification ISO 9001 ? », mais « quels sont vos antécédents sur le terrain, mesurés en nombre de machines déployées, en continuité d’une année sur l’autre et en réseau de service après-vente ? ». Aubrik est un fabricant d’équipements industriels de soudage établi depuis trente ans, qui produit environ 1 000 ensembles de soudage et 200 machines de coupage par an et assure des expéditions continues à l’export depuis 2008.
1996
Première ligne nationale de soudage de panneaux à membranes expédiée
2008
Première expédition à l’export (Asie–Moyen-Orient)
1,000
Ensembles de soudage produits par an (capacité annuelle actuelle)
200
Machines de coupage produites par an
13+
Marchés d’exportation actifs (États-Unis, Inde, Russie, Philippines, Malaisie, Émirats arabes unis, Indonésie, Espagne, Allemagne, France, Italie, Brésil, Vietnam)
ISO 9001:2015
Management de la qualité — niveau fabricant
CE
Conformité européenne (Directive Machines 2006/42/EC + voie de personnalisation OEM selon la PED 2014/68/EU)
EN / ES / RU / AR
Assistance commerciale et technique multilingue (continuité historique depuis 2008)
Le déficit de confiance envers les équipements de soudage chinois peu connus constitue un véritable défi, auquel les ingénieurs d’Aubrik répondent par trois choix structurels plutôt que par des arguments marketing. Premièrement, la source de courant à deux fils Lincoln Powerwave® AC/DC appartient à la même catégorie de sources de courant Lincoln Electric que celle utilisée par Pemamek pour l’installation Caldema PEMA 3000/6 et que la gamme Power Wave® AC/DC 1000SD du fournisseur américain Lincoln Electric. L’association d’une architecture mécanique fabriquée en Chine (portique, traverse, récupération du flux, suivi de joint) à une électronique de source de courant de niveau occidental constitue le choix d’ingénierie délibéré d’Aubrik pour les applications destinées aux chaudières : Aubrik offre aux acheteurs le comportement familier de la technologie Lincoln AC/DC dans le langage des achats, sans les dépenses d’investissement d’un système intégré de catégorie Pemamek. Sur le plan structurel, ce point est important, car le facteur distinctif n’est pas « chinois ou occidental », mais « une électronique Lincoln Powerwave intégrée à une architecture de ligne de production Aubrik ».
Deuxièmement, la garantie de 1 an, associée à la fourniture gratuite des pièces d’usure, couvre les tubes-contact, les galets d’entraînement du fil, les joints du système de récupération du flux et le remplacement courant des consommables dans des conditions normales de facteur de marche. Aubrik conçoit la personnalisation OEM comme un service d’ingénierie structuré — largeur utile jusqu’à 2500 mm, 2–6 torches, SAW + MAG hybride, robot de chargement, inspection par vision IA, tableau de bord MES — et non comme une option simplement ajoutée au devis. Troisièmement, l’activité commerciale multilingue historique en EN / ES / RU / AR assure la même continuité linguistique dans les échanges commerciaux que celle dont bénéficient les clients à l’export depuis 2008 — c’est pourquoi un fabricant brésilien, russe ou espagnol de chaudières n’a pas besoin de faire traduire un devis, un manuel ou une demande d’assistance par trois intermédiaires. Aubrik assure cette continuité multilingue dans les 13 pays d’exportation au titre d’un engagement d’usine standard, et non comme une option de niveau entreprise. Par rapport à l’achat sur catalogue d’une machine de soudage à l’arc submergé Lincoln à fournisseur unique ou d’une machine de soudage à l’arc submergé ESAB, la ligne intégrée Aubrik intègre la même électronique de niveau occidental dans un système de production complet.
Besoin d’un dossier détaillé d’audit des capacités de l’usine et des certifications ?
Télécharger la fiche technique multitorche (PDF, 8 pages) →
Pour : ING. + DIRECTION (décision d’investissement dans l’automatisation)
Personnalisation OEM et options d’automatisation — du robot de chargement à l’intégration MES
La personnalisation de notre machine de soudage de panneaux à membranes se répartit en quatre catégories d’ingénierie. L’extension de la largeur utile jusqu’à 2500 mm redimensionne proportionnellement le portique, la traverse et la trémie de récupération du flux sans modifier la source de courant Lincoln Powerwave® de chaque torche. L’augmentation du nombre de torches, de deux à six (ou la configuration SAW + MAG hybride), adapte la distribution de puissance et la logique de synchronisation dans l’IHM Siemens, tout en conservant un module de suivi de joint à double course identique pour chaque torche. Les modules d’automatisation proposés en option — robot de chargement, inspection par vision IA, tableau de bord MES — se raccordent à la ligne standard au moyen d’interfaces IO/PLC documentées, sans nécessiter de reconcevoir la machine de base.

Robot de chargement — catégorie de charge utile de 500 Kg
Le module de robot de chargement prend en charge une charge utile de 500 kg lors du chargement des panneaux et de l’évacuation des panneaux finis, supprimant ainsi l’une des deux opérations restantes qui mobilisent fortement l’opérateur sur une ligne SAW multitorche (l’autre étant la récupération du flux, automatisée par la trémie de 260 L avec préchauffage). Ce robot s’intègre à l’IHM Siemens afin que le programme de soudage déclenche successivement les cycles de chargement et d’évacuation en coordination avec la passe de soudage — un même panneau est chargé, soudé, mis en attente pour la radiographie, puis évacué sans intervention de l’opérateur en dehors du tableau de bord de supervision.
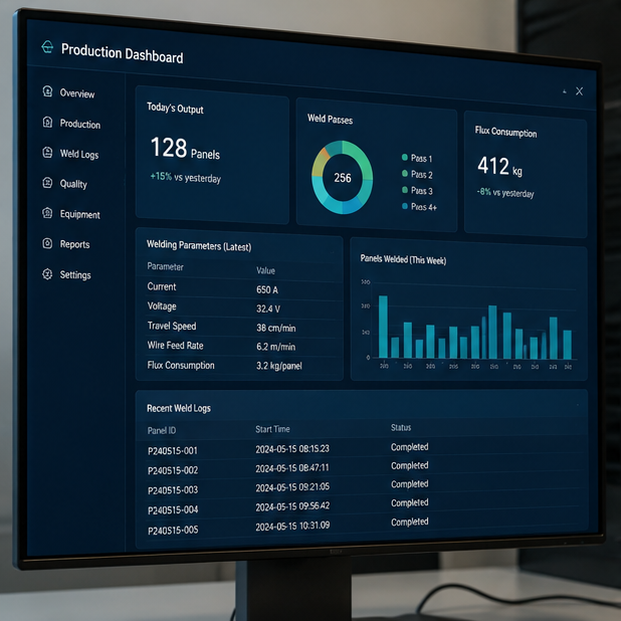
Inspection par vision IA
Le module d’inspection par vision IA est installé en ligne après la passe de soudage et avant la zone d’inspection radiographique. Il ne remplace pas les contrôles non destructifs imposés par les codes (radiographie, ultrasons, magnétoscopie) — il constitue une couche de détection des défauts en temps réel qui signale les porosités de surface, les caniveaux et le défaut d’alignement des plats d’ailettes avant que le panneau n’atteigne la zone de radiographie, ce qui réduit la durée du cycle de reprise en détectant les défauts sur la ligne de soudage plutôt qu’au poste d’inspection. Dans les ateliers de fabrication de chaudières où la reprise d’un seul panneau peut mobiliser de quatre à huit heures de capacité transversale, la valeur du module de vision IA se mesure à la capacité préservée, et non à l’évolution du taux de défauts.
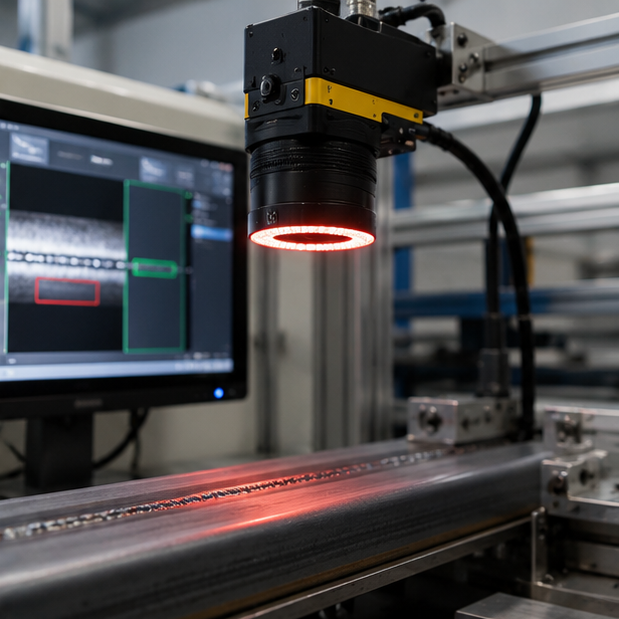
Intégration MES et tableau de bord de production
Le tableau de bord numérique intégré au MES exporte sous forme structurée les journaux des paramètres de soudage provenant de l’IHM Siemens : intensité de la torche, tension, vitesse de déplacement, vitesse d’alimentation du fil, consommation de flux par panneau — toutes ces données étant horodatées et associées au numéro de série du panneau. Pour les opérations conformes à ISO 9001 + PED 2014/68/EU Cat IV, cette couche de données rend la traçabilité des soudures vérifiable par audit. Le tableau de bord repose sur une interface web en client léger, ce qui permet aux responsables de production d’obtenir les rapports de production de fin de poste sans entrer dans la cellule de soudage.
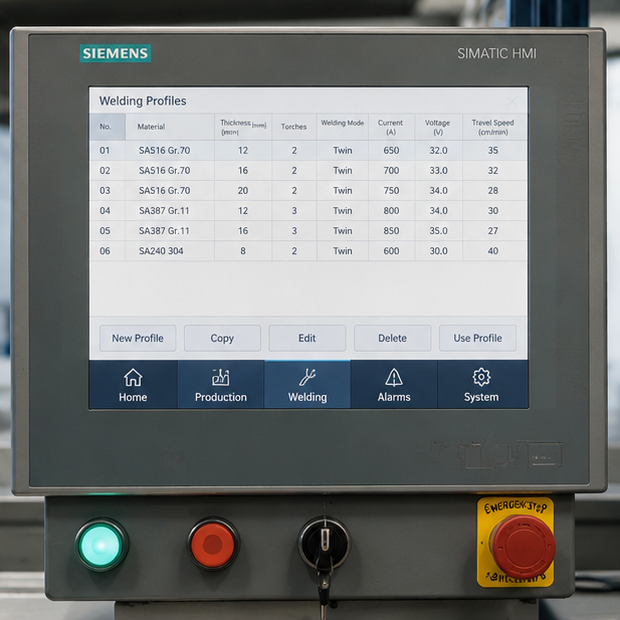
50+ profils de soudage préchargés
L’IHM Siemens est livrée avec plus de cinquante profils de soudage préchargés, indexés selon le matériau du panneau, son épaisseur et le nombre de torches. Les opérateurs définissent les paramètres du panneau et l’IHM propose un profil initial ; l’opérateur peut l’approuver, le modifier ou enregistrer un profil dérivé pour la prochaine série de production. Cette architecture limite le niveau de compétence requis de l’opérateur à une « formation de base » plutôt qu’à celui d’un « soudeur SAW certifié » — une ligne exploitée par un seul opérateur par poste est possible, car la bibliothèque de profils formalise l’expertise des paramètres qui, autrement, ne résiderait que dans l’expérience d’un soudeur confirmé.
Vous souhaitez une estimation d’ingénierie sur mesure pour une personnalisation OEM avec robot de chargement ou intégration MES ?
Réserver une démonstration vidéo de 15 min avec un ingénieur de production →
Boîte à outils d’ingénierie
Outils d’évaluation des machines de soudage de panneaux à membranes
Calculateur de capacité SAW multitorche
Calculateur du seuil de rentabilité SAW par rapport au MIG/MAG
Outil de vérification de la conformité aux codes des chaudières
FAQ — Machine de soudage de panneaux à membranes
Questions fréquentes des fabricants de chaudières, des producteurs de panneaux sandwich et des fabricants d’échangeurs thermiques qui évaluent pour la première fois le soudage à l’arc submergé multitorche.
Q1 : Quel procédé de soudage la machine Aubrik de soudage de panneaux à membrane utilise-t-elle, et pourquoi privilégier le soudage à l’arc submergé au MIG/MAG ?
Cette machine utilise le soudage à l’arc submergé (SAW) multitorche à double fil avec des sources de courant de soudage Lincoln Powerwave® AC/DC et de 2 à 6 torches à commande indépendante par ligne. Le SAW est privilégié par rapport au MIG/MAG pour la production de panneaux à membrane pour trois raisons mesurables : la pénétration de la soudure atteint 3–5 mm, contre 1–1,5 mm en MIG, la couche de flux granulaire élimine les projections et réduit les exigences relatives aux EPI des opérateurs, et le coût des consommables par passe est environ deux fois moins élevé qu’en MIG/MAG pour la fabrication métallique lourde en continu (selon les données de référence sectorielles de The Fabricator et Red-D-Arc). Pour la production de parois à membrane destinées aux chaudières, où chaque panneau doit faire l’objet d’un contrôle radiographique à 100 %, la régularité de la qualité du SAW réduit directement le coût des cycles de reprise.
Q2 : Quelles plages d’épaisseur de panneau et de diamètre de tube le modèle standard à 4 torches prend-il en charge ?
Notre modèle standard à 4 torches prend en charge des panneaux de 3–12 mm d’épaisseur et des tubes de 22–89 mm de diamètre extérieur, pour une largeur utile de 1600 mm. Notre modèle sur mesure à 6 torches étend ces capacités à une épaisseur de 3–16 mm et à des tubes de 22–108 mm de diamètre extérieur, pour une largeur utile maximale de 2500 mm. Les deux modèles conviennent à l’acier au carbone, aux aciers inoxydables 304 / 316 et aux matériaux alliés, avec réglage de la plage de paramètres depuis l’IHM Siemens. Pour le rechargement ou placage par soudage en Inconel ou les applications en acier inoxydable duplex, le modèle hybride SAW + MAG est recommandé.
Q3 : Quelle est l’incidence de l’architecture multitorche sur le taux de dépôt et la capacité de production quotidienne ?
Avec le SAW à double fil Lincoln Powerwave®, le taux de dépôt par torche est de ≥28 kg/h. Quatre torches fonctionnant en parallèle assurent un taux de dépôt global d’environ 112 kg/h ; six torches portent ce taux à ≥168 kg/h. La capacité quotidienne de production de panneaux dépend toutefois du changement de panneau, des cycles de récupération du flux et des temps d’arrêt imposés par les normes pour les contrôles, et non du seul taux de dépôt maximal. En une seule équipe, le modèle standard à 4 torches produit 800–1200 m²/jour avec des panneaux en acier au carbone de 1600 mm (paramètres d’apport thermique : 25–35 kJ/in, bien en dessous de la limite conventionnelle de 85 kJ/in remise en question par des recherches récentes), tandis que le modèle sur mesure à 6 torches produit 500–800 m²/jour avec des panneaux de 2500 mm de largeur. La production diminue avec les matériaux de plus forte épaisseur ou alliés, car la vitesse de déplacement doit être réduite pour maintenir une pénétration régulière. Consultez ci-dessus l’échelle des taux de dépôt SAW multitorche pour obtenir la matrice complète torches × épaisseur × matériau, ainsi que le seuil de basculement des coûts pour savoir comment la production se traduit en coût de soudage par mètre.
Q4 : La machine est-elle conforme à l’ASME Section I, à la PED 2014/68/EU et à l’EN 12952 ?
L’équipement est fourni de série avec un système de management de la qualité certifié ISO 9001:2015 et le marquage CE au titre de la directive Machines (2006/42/EC). Pour les applications relevant de l’ASME Section I (chaudières de puissance aux États-Unis) et de la PED 2014/68/EU, catégorie IV (équipements sous pression dans l’UE), la conformité aux codes est finalisée par le fabricant au moyen de la qualification du mode opératoire de soudage (WPS/PQR selon l’ASME Sec IX ou l’EN ISO 3834-2), dans la plage de paramètres de la machine, tandis que l’IHM Siemens enregistre chaque paramètre de soudage afin d’assurer une traçabilité vérifiable. La chaîne de qualification suit les étapes suivantes : plage de paramètres de la machine → projet de WPS → soudage d’une éprouvette → essai des propriétés mécaniques → émission du PQR → qualification de l’opérateur selon l’EN 287 ou l’ASME Sec IX → soudage en production. Les justificatifs d’examen de type délivrés par un organisme notifié au titre de la PED, notamment l’approbation du mode opératoire de soudage et le dispositif de qualification des soudeurs, sont fournis sur demande pour les équipements destinés aux chaudières sur les marchés de l’UE ; nous collaborons également avec TÜV Rheinland, Bureau Veritas et DNV lorsqu’une intervention d’un organisme notifié est requise dans le cadre des audits du client final.
Q5 : Quels métaux la machine peut-elle souder ?
Acier au carbone (SA-36, nuances de tubes de chaudière SA-178), acier inoxydable (304, 316, 316L de qualité médicale) et matériaux alliés (duplex 2205, rechargement ou placage par soudage en Inconel 625 en mode hybride SAW + MAG). Les paramètres se règlent depuis l’IHM Siemens, qui intègre 50+ profils de soudage préchargés, classés par matériau et par épaisseur. Cette plage d’épaisseurs de 3–16 mm permet de fabriquer sur une seule machine aussi bien des panneaux sandwich minces pour la construction que des panneaux de paroi tubulaire épais pour chaudières CFB ; contrairement à l’idée reçue selon laquelle le SAW serait réservé aux aciers épais, la même ligne multitorche soude des panneaux à membrane de 3 mm en régulant la vitesse de déplacement (réglage continu de 400–1200 mm/min) et l’apport thermique.
Q6 : Quel niveau de compétence est requis de la part de l’opérateur ?
Une formation de base suffit. Notre IHM Siemens est fournie avec 50+ profils préchargés, classés selon le matériau et l’épaisseur du panneau ainsi que le nombre de torches : les opérateurs sélectionnent les paramètres au lieu de devoir les régler intégralement. C’est pourquoi un seul opérateur par équipe suffit, contre 3-4 habituellement en MIG/MAG.
Q7 : Quel est le délai de livraison habituel et quelles pièces de rechange sont incluses dans la garantie ?
Le délai de livraison est de 60–90 jours pour le modèle standard à 4 torches, de 90–120 jours pour le modèle sur mesure à 6 torches ou le modèle hybride SAW + MAG, auxquels s’ajoutent 30–45 jours pour les modules de personnalisation OEM (robot de chargement, vision par IA, intégration MES). Le transport maritime ajoute 30–60 jours selon la destination. Notre garantie fabricant de 1 an couvre l’ensemble de la machine, notamment les sources de courant de soudage Lincoln Powerwave®, l’IHM Siemens et les guidages linéaires Hiwin C3. Des pièces d’usure gratuites (tubes-contact, galets d’entraînement du fil, joints du système de récupération du flux) accompagnent l’acheminement initial, et les pièces de rechange courantes sont tenues en stock afin de permettre un acheminement sous 7 jours depuis les centres de service régionaux.
Q8 : La machine peut-elle être personnalisée en fonction de la largeur de nos panneaux ou de la configuration de torches souhaitée ?
Oui — la personnalisation est la règle plutôt que l’exception. La largeur utile est configurable jusqu’à 2500 mm, le nombre de torches peut varier de 2 à 6 avec l’option hybride SAW + MAG, la plage d’épaisseurs de matériau peut être adaptée en fonction de la puissance de la source de courant et des capacités du module de suivi de joint, et des modules d’automatisation (robot de chargement d’une charge utile de 500 kg, contrôle par vision IA, tableau de bord numérique intégré au MES) peuvent être ajoutés au moyen d’interfaces IO/PLC documentées. Le cadrage de l’appel d’offres s’appuie sur l’outil de sélection par application pour 5 secteurs présenté ci-dessus afin d’adapter la combinaison de panneaux et les exigences de certification au modèle de base approprié avant de définir la personnalisation.
Tendance actuelle



