Entrez en contact avec Aubrik Company

POUR PANNEAUX TUBULAIRES DE CHAUDIÈRE — PAS POUR TÔLE
Machine de cintrage de tubes de chaudière pour panneaux à tubes membranés, tubes à ailettes et panneaux serpentins — Aubrik
Une machine CNC de cintrage de tubes de chaudière spécialement conçue pour les panneaux à tubes membranés, les tubes à ailettes séparés, les serpentins de surchauffeur, les assemblages d’économiseur et les séquences serpentines à cintrages multiples. Conçue selon les limites de rayon de cintrage de l’ASME PG-79 et le comportement des nuances d’alliage ASTM A213 — et non adaptée à partir de panneauteuses pour tôles.
Demander un devis — configurer ma cintreuse
Cintreuse de tubes de chaudière Aubrik — synthèse de la solution
Plage de diamètres extérieurs des tubes
Ø25.4 à Ø168.3 mm
(selon les dimensions ASME SA213)
(selon les dimensions ASME SA213)
Épaisseur de paroi
3 – 12 mm
(ASTM A213 T11/T22/T91/T92)
(ASTM A213 T11/T22/T91/T92)
Rayon de cintrage (CLR)
À partir de 1,0×D (poussée axiale, sans mandrin)
selon la référence de catégorie Schwarze-Robitec
selon la référence de catégorie Schwarze-Robitec
Précision de cintrage
angle ±0,1°, ovalisation < 5%
Applications
paroi à tubes membranés · tube à ailettes · surchauffeur · économiseur · serpentin
Conformité
marquage CE · ISO 9001:2015 · références ASME PG-79 + ASTM A213
Acheminement
40+ pays · 60–120 jours FOB Wuxi
Garantie
1 an + pièces d’usure gratuites + service OEM
ENPROCMGRR&R
Pourquoi le cintrage des panneaux tubulaires de chaudière est différent — et où la plupart des ateliers rencontrent des difficultés
Un équipement détermine si votre panneau à tubes membranés, votre serpentin de surchauffeur ou votre assemblage d’économiseur réussira le contrôle réglementaire ASME — ou sera mis au rebut lors de l’épreuve hydraulique : la machine de cintrage de tubes de chaudière. Les panneauteuses pour tôles ne peuvent pas effectuer ce travail. Les cintreuses manuelles par enroulement ne peuvent pas maintenir les tolérances sur 40 à 90 coudes serpentins identiques au sein d’un même panneau à tubes membranés. Sous-traiter chaque panneau à une entreprise de fabrication métallique porte les délais de livraison à plusieurs mois — une difficulté que les responsables d’ateliers de chaudières évoquent régulièrement sur les forums techniques.
Trois modes de défaillance génèrent l’essentiel des coûts. Premièrement, l’amincissement de la paroi à l’extrados peut descendre sous l’épaisseur minimale exigée par l’ASME — selon la section I PG-79 de l’ASME BPVC, c’est la section convexe la plus mince qui détermine la conformité au code, et non l’épaisseur nominale. Deuxièmement, l’ovalisation avec un faible rayon à l’axe neutre (CLR) compromet l’accostage avec les collecteurs et les tubulures, et la seule force brute de cintrage ne permet pas d’y remédier — seuls des mandrins à billes correctement adaptés à l’angle de cintrage et au réglage du CLR le permettent. Troisièmement, les tubes ASTM A213 T22 (2.25Cr-1Mo) cintrés à froid nécessitent une détente des contraintes après cintrage ; l’omettre accroît le risque de fissuration par corrosion sous contrainte lorsque le panneau est utilisé comme surchauffeur.
Les ingénieurs d’Aubrik résolvent ces modes de défaillance au niveau de l’équipement, et non de l’opérateur — et les acheteurs industriels exploitant des panneaux de 50 tonnes à une température de service de 540 °C constatent la différence lors de l’épreuve hydraulique. Son architecture de cintrage avec poussée axiale intègre le chauffage par induction à l’intrados, les entraînements servo commandés du CLR et l’outillage à mandrin à billes au mécanisme principal, au lieu d’en faire des options. Résultat, validé par rapport aux références de catégorie Schwarze-Robitec : un amincissement de paroi et une ovalisation meilleurs que les tolérances prescrites par l’EN 12952 (chaudières à tubes d’eau) et l’ASME B31.1 (tuyauteries industrielles). Cette capacité unique — dépasser la norme au lieu de simplement la respecter — fait passer un panneau du « souder et espérer » au « souder et expédier ».
⚠ Une hypothèse du secteur qui mérite d’être remise en question. La plupart des cahiers des charges des services achats présentent l’EN 12952 et l’ASME B31.1 comme les limites maximales d’amincissement de paroi et d’ovalisation. Les machines modernes de cintrage de tubes de chaudière avec poussée axiale surpassent ces tolérances lors des séries de production courantes. Si votre fournisseur considère les normes comme des objectifs plutôt que comme des seuils minimaux, vous payez pour les limites du procédé d’hier.
EN principal · PROC (correspondance avec la demande de prix)
Machine de cintrage de tubes de chaudière Aubrik — gamme de modèles et choix de la capacité
Les ingénieurs d’AUBRIK ont dimensionné la gamme de cintreuses de tubes de chaudière en fonction des familles réelles de dimensions de tubes ASTM SA213 utilisées dans les centrales électriques, les installations pétrochimiques et marines ainsi que les HRSG — les mêmes familles que chaque acheteur industriel spécifie dans les appels d’offres EPC régionaux. Les niveaux de capacité correspondent directement à la section de la chaudière à laquelle le panneau est destiné : paroi à tubes membranés (diamètre extérieur de 38,1–63,5 mm), serpentin de surchauffeur (diamètre extérieur de 31,75–50,8 mm), économiseur (diamètre extérieur de 44,5–76,2 mm) ou collecteurs de vapeur de grand diamètre (diamètre extérieur de 88,9–168,3 mm).
Cintreuse de tubes de chaudière Aubrik — sélection indicative du niveau de capacité
| Niveau de capacité | Diamètre extérieur maximal du tube | Épaisseur de paroi | Section de chaudière type | Nuances de matériau |
|---|---|---|---|---|
| BTB-60 | Ø63.5 mm | 3 – 6 mm | Panneau à tubes membranés, évaporateur de petit diamètre | SA178A, SA210-A1, SA213 T11/T12 |
| BTB-90 | Ø88.9 mm | 4 – 8 mm | Serpentins de surchauffeur, collecteurs d’économiseur | SA213 T11, T22, T91 |
| BTB-115 | Ø114.3 mm | 5 – 10 mm | Économiseurs de grande taille, modules HRSG | SA213 T22, T91, T92 |
| BTB-170 | Ø168.3 mm | 6 – 12 mm | Collecteurs de vapeur, sorties de resurchauffeur | SA106-B, SA335 P22/P91 |
Les désignations des niveaux sont indicatives et suivent les familles de diamètres extérieurs de tubes de chaudière ASTM SA213 documentées dans la section II, partie A, de l’ASME BPVC. Les configurations réelles des machines AUBRIK font l’objet d’un devis établi d’après les plans propres au projet.
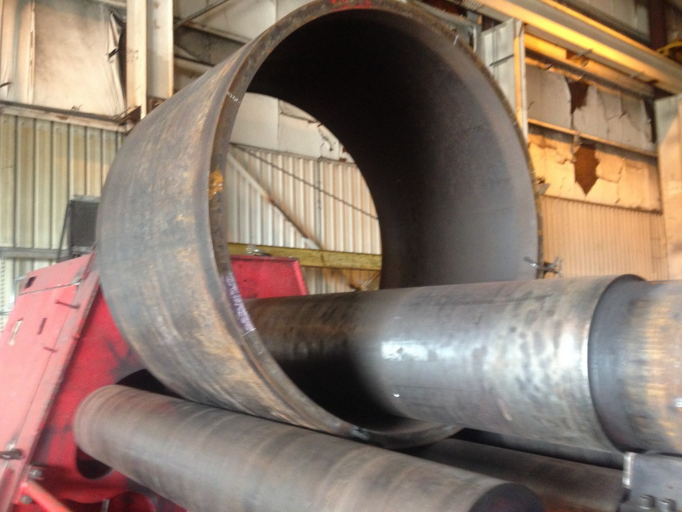
Le choix du niveau approprié repose sur trois valeurs que les équipes des achats sous-estiment parfois. Le diamètre extérieur détermine la tête de cintrage et la famille d’outillages. L’épaisseur de paroi détermine le couple de poussée axiale et la conception du mandrin — les parois plus épaisses exigent une pression de poussée supérieure, sinon le retour élastique place le coude hors de la plage angulaire. La nuance du matériau détermine le traitement thermique requis après cintrage : les panneaux SA213 T22 nécessitent presque toujours une détente des contraintes après cintrage à froid, tandis que les panneaux T91 exigent souvent une normalisation suivie d’un revenu (voir ASTM A213).
Le système de commande est un élément souvent insuffisamment spécifié. Les discussions des forums techniques consacrées à l’achat de cintreuses de tubes soulignent régulièrement que le système de commande de la cintreuse doit communiquer avec un plateau de mesure indépendant — sans cette liaison, la géométrie des coudes ne peut pas être vérifiée par rapport aux plans et les pièces hors spécifications ne sont détectées qu’au moment de l’assemblage du panneau. Les systèmes de commande AUBRIK prennent en charge les protocoles de plateau CMM sur chaque niveau.
EN principalMGR (budget)PROC (coût total de possession)
Cintrage de tubes de chaudière, pliage de panneaux en tôle ou presse manuelle — comparaison des capacités
Les résultats de recherche pour « machine de cintrage de panneaux » renvoient deux machines totalement différentes — et cette confusion coûte réellement de l’argent aux équipes des achats. Les panneauteuses pour tôles de catégorie Salvagnini plient des tôles planes pour fabriquer des enveloppes de systèmes CVC, des portes et des armoires (voir l’ASME B31.1 relative aux tuyauteries industrielles pour le champ d’application du cintrage de tubes). Les machines de cintrage de panneaux tubulaires de chaudière cintrent des tubes ronds selon les profils courbes soudés dans des panneaux à tubes membranés, des réseaux de tubes à ailettes et des serpentins d’économiseur. Ces deux types de machines ne partagent aucun outillage, aucun régime d’effort ni aucune application. Aubrik propose l’alternative de même catégorie pour tubes de chaudière — la définition exacte d’une « cintreuse de panneaux » pour les acheteurs industriels fabriquant des panneaux à tubes membranés de 200 tonnes destinés à un service à 540 °C.
Cintreuse de panneaux tubulaires de chaudière, panneauteuse pour tôles ou presse manuelle pour tubes
| Critère | Cintreuse de tubes de chaudière Aubrik | Panneauteuse pour tôles (catégorie Salvagnini) | Presse manuelle de cintrage de tubes par enroulement |
|---|---|---|---|
| Pièce | Tube rond Ø25–170 mm | Tôle plane jusqu’à 3,2 mm d’épaisseur | Tube rond Ø6–60 mm |
| Cadence (pièces/heure) | 30–100+ | 40–80 (plis de tôle) | 8–15 |
| Taux de rebut | <1–2% | <1% | 5–15% |
| Précision de cintrage | angle ±0,1°, ovalisation <5% | angle de pliage ±0,2° (et non ovalisation du tube) | angle ±0,5°, ovalisation non maîtrisée |
| Maîtrise de l’amincissement de paroi | Poussée axiale + mandrin à billes → dépasse l’EN 12952 | Sans objet (aucun tube) | Amincissement de paroi généralement compris entre 5–15 % |
| Conformité aux codes des chaudières | ASME PG-79 + ASTM A213 appliquées | Non homologuée pour les chaudières | Dépend de l’opérateur |
| CAPEX type | $80k–$300k | $200k–$800k | $15k–$45k |
Les fourchettes de CAPEX reflètent les plages publiées par les fabricants en 2024-25, agrégées à partir des données de marché de CRD MFG, Bender Parts et Trick Tools.
Conclusion pour les achats. L’analyse sectorielle du passage des procédés manuels aux procédés CNC dans les ateliers de fabrication de tubes indique généralement une réduction de 40 % des heures de main-d’œuvre, une augmentation de 25 % de la production et une baisse du taux de rebut de 5–15 % à moins de 2 % lorsqu’une cintreuse de tubes CNC remplace le cintrage manuel par enroulement pour la production répétitive de panneaux de chaudière. Ces trois valeurs permettent de rentabiliser le coût total de possession dans tout atelier de chaudières produisant plus de ~2 000 tubes cintrés par mois.
Besoin d’un modèle comparatif du coût total de possession ?
Télécharger la feuille de calcul Aubrik « production en interne ou sous-traitance » (PDF)
EN principalMGR (audit technique préalable)
Domaine de capacités Aubrik pour les tubes de chaudière — diamètre extérieur × paroi × rayon de cintrage minimal
Pour les acheteurs industriels et les ingénieurs en fabrication de tubes de chaudière, le tableau le plus utile est celui du domaine des rayons de cintrage : quelle dimension de tube, quelle épaisseur de paroi et quelle nuance d’alliage peuvent être cintrées selon quel rayon minimal à l’axe neutre sans contrevenir aux valeurs minimales d’épaisseur de paroi de l’ASME PG-79. Les ingénieurs d’Aubrik quantifient ce domaine — étalonné selon les nuances ASTM A213 et validé par rapport à la section I de l’ASME BPVC — et le reproduisent ci-dessous comme ressource de référence. En toute transparence : à 1,5×D sur un tube SA213 T22 doté d’une paroi de 4 mm, le cintrage avec poussée axiale maintient l’amincissement de paroi sous 8 % — largement dans la plage admise par l’ASME.
Domaine de capacités — rayon de cintrage minimal selon le diamètre extérieur, la paroi et la nuance ASTM (formage à froid avec poussée axiale)
| Diamètre extérieur du tube | Paroi | SA178A / SA210-A1 (carbone) |
SA213 T11/T12 (1.25Cr) |
SA213 T22 (2.25Cr-1Mo) |
SA213 T91/T92 (martensitique 9Cr) |
|---|---|---|---|---|---|
| Ø25.4 mm (1″) | 3,0 mm | 1,2×D | 1,5×D | 1,5×D + détente des contraintes | 2,0×D + normalisation/revenu |
| Ø31.75 mm (1¼”) | 3,5 mm | 1,2×D | 1,5×D | 1,5×D + détente des contraintes | 2,0×D + normalisation/revenu |
| Ø38.1 mm (1½”) | 4,0 mm | 1,5×D | 1,5×D | 1,5×D + détente des contraintes | 2,0×D + normalisation/revenu |
| Ø44.5 mm (1¾”) | 4,5 mm | 1,5×D | 1,5×D | 1,5×D + détente des contraintes | 2,0×D + normalisation/revenu |
| Ø50.8 mm (2″) | 5,0 mm | 1,5×D | 1,5×D | 1,8×D + détente des contraintes | 2,0×D + normalisation/revenu |
| Ø63.5 mm (2½”) | 6,0 mm | 1,5×D | 1,8×D | 2,0×D + détente des contraintes | 2,5×D + normalisation/revenu |
| Ø76.2 mm (3″) | 7,0 mm | 1,8×D | 2,0×D | 2,0×D + détente des contraintes | 2,5×D + normalisation/revenu |
| Ø88.9 mm (3½”) | 8,0 mm | 1,8×D | 2,0×D | 2,5×D + détente des contraintes | 3,0×D + normalisation/revenu |
| Ø114.3 mm (4½”) | 10,0 mm | 2,0×D | 2,0×D | 2,5×D + détente des contraintes | 3,0×D + normalisation/revenu |
| Ø168.3 mm (6⅝”) | 12,0 mm | 2,5×D | 2,5×D | 3,0×D + détente des contraintes | 3,5×D + normalisation/revenu |
Les rayons minimaux CLR (rayon à l’axe neutre) correspondent à un cintrage à froid avec poussée axiale. Des rayons plus serrés sont réalisables sur certaines dimensions grâce au chauffage par induction à l’intrados, une méthode également décrite dans le brevet USPTO US7,231,798. Vérifiez toujours la révision du code PFI ES propre au projet qui est en vigueur au moment de la fabrication métallique.
Nous ne considérons pas l’EN 12952 et l’ASME B31.1 comme des objectifs. Nous les considérons comme les exigences minimales que le panneau doit satisfaire lors de l’épreuve hydraulique. Le cycle de cintrage avec poussée axiale de notre BTB-90 maintient l’amincissement de paroi sous 8 % sur un tube SA213 T22 à 1,5×D — largement dans le domaine admis par l’ASME et sous notre propre limite interne de contrôle qualité.
EN principalMGR (configuration du projet)
Atlas des applications pour chaudières — paroi à tubes membranés · tube à ailettes · surchauffeur · économiseur · serpentin
Une seule cintreuse de tubes de chaudière ne convient pas aussi bien à toutes les sections d’une chaudière. Les cinq groupes d’applications ci-dessous couvrent environ 90 % des tubes cintrés d’une chaudière moderne de centrale électrique, d’un HRSG ou d’une chaudière industrielle CFB, et chacun présente une géométrie, une cadence et des tolérances différentes.
Atlas de 5 applications pour chaudières — configuration de la cintreuse par section
| Application | Diamètre extérieur type | Cintrage type | Niveau Aubrik | Contrainte critique |
|---|---|---|---|---|
| Panneau à tubes membranés (revêtement intérieur de foyer de centrale électrique · CFB · HRSG) |
Ø38.1 – Ø63.5 mm | Serpentin, coude en U, cintrage groupé de panneau | BTB-60 / BTB-90 | Cintrage répétable sur 40+ tubes par panneau ; ovalisation <5% |
| Tube à ailettes séparé (économiseur · préchauffeur d’air) |
Ø31.75 – Ø50.8 mm | Coude en U simple, coude de retour | BTB-60 | Dégagement des ailettes préservé ; aucune détérioration des ailettes |
| Serpentin de surchauffeur (alliage SA213 T22 / T91) |
Ø31.75 – Ø50.8 mm | Serpentin hélicoïdal à cintrages multiples | BTB-60 / BTB-90 | Détente des contraintes après cintrage ; résistance au fluage à haute température |
| Faisceau d’économiseur (HRSG · chaudières industrielles) |
Ø44.5 – Ø88.9 mm | Coude en U avec support central du faisceau | BTB-90 / BTB-115 | Alignement des tubulures de collecteur ; jeu de dilatation thermique |
| Grand collecteur de vapeur / sortie de resurchauffeur | Ø88.9 – Ø168.3 mm | Coude simple à grand CLR | BTB-115 / BTB-170 | Épaisseur de paroi minimale ; traitement thermique du SA335 P91 après cintrage |
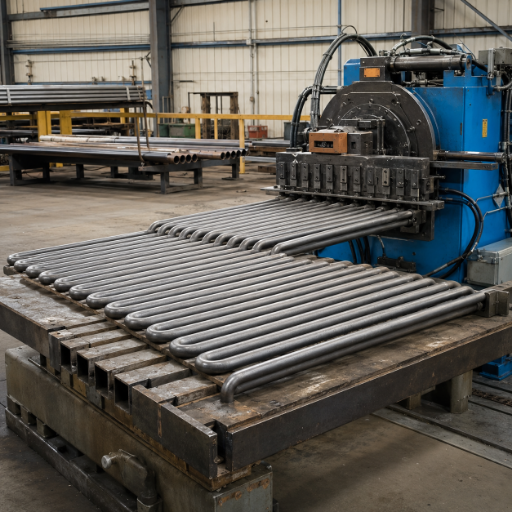
Panneaux à tubes membranés
Les panneaux à tubes membranés constituent l’application au volume le plus élevé. Une seule chaudière de centrale électrique peut nécessiter 40 à 90 coudes serpentins identiques dans un panneau et des dizaines de panneaux par foyer. Le cintrage manuel par enroulement échoue ici au test de répétabilité — les variations entre les opérateurs et les équipes se manifestent lors de l’assemblage du panneau sous forme d’écarts irréguliers entre les ailettes, impossibles à fermer par soudage. L’outillage de cintrage groupé de panneaux du BTB-60/90 maintient un pas constant (conception du panneau référencée par WO2008056456A1).
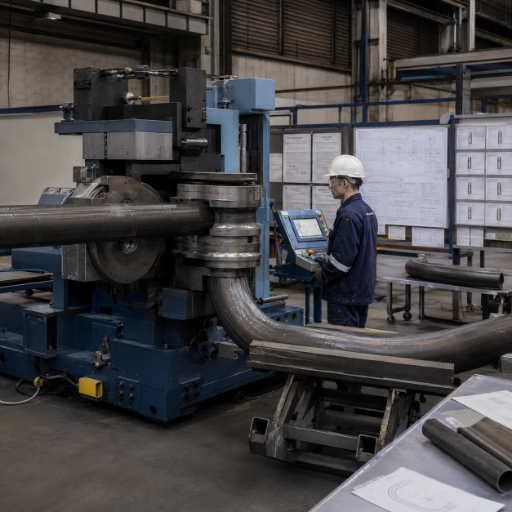
Surchauffeur et économiseur
La fabrication de surchauffeurs et d’économiseurs est l’application qui impose les tolérances les plus strictes. Les panneaux SA213 T22 et T91 sont exposés en service à des températures du métal supérieures à 540 °C. Tout cintrage à froid qui laisse des contraintes résiduelles sans traitement thermique après cintrage présente un risque de fissuration par corrosion sous contrainte. Le protocole de cycle de cintrage d’Aubrik associe les BTB-90/115 à des spécifications de détente des contraintes inscrites dans les instructions de travail — elles ne sont pas laissées à l’appréciation de l’opérateur.

Rénovation et modernisation
Les travaux de rénovation et de modernisation concernent le profil R&R — entreprises de fabrication métallique et prestataires de maintenance de chaudières qui remplacent les sections endommagées des parois à tubes membranés dans les installations en service. Pour ce public, Aubrik propose un outillage à changement rapide et des variantes de cintreuses portables dérivées de la machine de base BTB-60.
MGR principalEN (validation technique)
Aubrik dans 40+ pays — historique de déploiement des cintreuses de tubes de chaudière
Depuis 1999, Wuxi ABK Machinery a expédié du matériel de soudage et de fabrication de tubes dans plus de 40 pays, avec des références actives en Espagne, en Allemagne, en Russie, en Inde, au Brésil, en France, en Italie et au Vietnam — toutes conformes à des codes de chaudière reconnus à l’échelle internationale, notamment la section I de l’ASME BPVC. Pour l’acheteur industriel moyen, cette étendue compte moins que ce qu’elle implique : les ingénieurs d’Aubrik interviennent depuis l’usine de Wuxi selon des procédures structurées d’essais de réception en usine (FAT), et Aubrik fournit les documents douaniers, les variantes de tension et la logistique après-vente dans les pôles européens, eurasiens, sud-américains et sud-est asiatiques de fabrication de chaudières. En toute transparence, les expériences des acheteurs régionaux de l’UE et des acheteurs américains diffèrent en matière de délai d’expédition, mais convergent quant à la qualité de la mise en service en usine.
40+
Pays desservis
1,000
Capacité en ensembles de soudage / an
200
Machines de coupage / an
1999
Fondation · 25+ ans d’expérience
1 an
Garantie + pièces d’usure gratuites
Le profil des clients correspond précisément au tableau de sélection des cintreuses ci-dessus. En Espagne et en Italie, les fabricants d’appareils à pression utilisent des machines de niveau BTB-60/90 pour les parois à tubes membranés et les surchauffeurs de HRSG. En Russie et en Inde, les fabricants d’équipements de centrales électriques ont déployé les BTB-90/115 pour les panneaux à tubes membranés de chaudières de centrale électrique. Au Brésil, au Vietnam et en France, les entreprises de fabrication métallique des secteurs pétrochimique et naval utilisent les BTB-115/170 pour les collecteurs de vapeur et les resurchauffeurs à paroi plus épaisse.
ARGENT · FOURCHETTE DE COÛT TOTAL DE POSSESSION
Coût total de possession sur 5 ans pour les ateliers de chaudières à volume moyen
Les études sectorielles sur le passage des procédés manuels aux procédés CNC dans les ateliers de fabrication de tubes font état de schémas de rentabilisation constants. Pour les ateliers produisant environ 2 000 tubes de chaudière cintrés par mois, des délais de retour sur investissement inférieurs à 18 mois sont documentés — grâce à une réduction de 40 % des heures de main-d’œuvre, à une baisse du taux de rebut de 5–15 % en mode manuel à moins de 2 % avec une CNC et à un gain de cadence de 25 % sans effectif supplémentaire.
Remarque : les chiffres cités ci-dessus reflètent des données sectorielles agrégées et non des mesures internes d’Aubrik. Le coût total de possession propre au projet est chiffré selon le volume de production et l’éventail de matériaux que vous indiquez.
SITE · BASE DE WUXI
Au cœur du site de production Aubrik


PROC principalEN (applicabilité des normes)
Certifications et conformité aux normes
La conformité aux normes d’une cintreuse de tubes de chaudière s’applique à deux niveaux — la machine elle-même et les tubes cintrés qu’elle produit. Ces deux niveaux sont explicitement pris en compte, conformément à l’ASME BPVC et à l’ASTM A213.
- Marquage CE Conformité à la directive Machines de l’UE
- ISO 9001:2015 Système de management de la qualité
- ASME PG-79 Référence relative au rayon de cintrage
- ASTM A213 Référence relative à la nuance du matériau
- EN 12952-3 Conception des chaudières à tubes d’eau dans l’UE
Au niveau de la machine, les ingénieurs d’Aubrik certifient chaque cintreuse par le marquage CE et les dossiers de management de la qualité ISO 9001:2015. La conformité CE couvre la directive Machines de l’UE (sécurité électrique, protecteurs, verrouillages d’arrêt d’urgence).
Au niveau des tubes cintrés, le servomécanisme du CLR et les profils de pression de poussée axiale de la cintreuse sont étalonnés afin de maintenir l’amincissement de paroi et l’ovalisation dans les domaines définis par la section I de l’ASME BPVC (chaudières de puissance, y compris les recommandations de la PG-79 concernant le cintrage des tubes), l’ASTM A213 / ASME SA213 (tubes de chaudière, de surchauffeur et d’échangeur thermique en aciers alliés ferritiques et austénitiques) et l’EN 12952-3 (chaudières à tubes d’eau — conception et calcul). Pour les ateliers qui exportent des panneaux cintrés vers le marché européen, la conformité à l’EN 12952-3 fait la différence entre la réussite d’un audit TÜV et un cycle de refabrication.
PROC principalMGR (approbation du budget)
Guide des achats — délai de livraison, installation, formation et service après-vente
Pour un investissement de cette catégorie, la question des achats pour tout acheteur industriel se limite rarement au prix unitaire — elle porte sur les paramètres qui déterminent ce prix unitaire et sur ceux qui déterminent le coût total pendant les trois premières années d’exploitation. Le prix est ventilé selon six facteurs communiqués en amont par Aubrik — c’est la présentation transparente d’un devis configuré.
Cadre des facteurs de prix
Pour obtenir un devis configuré selon les caractéristiques de votre projet, contactez Aubrik afin de recevoir une offre détaillée. Selon les données sectorielles publiées, les fourchettes indicatives de CAPEX pour la catégorie des machines de cintrage de tubes de chaudière se situent entre $80 000–$300 000.
Délai de livraison et logistique
Le délai de livraison standard d’une machine Aubrik configurée pour le cintrage de tubes de chaudière est de 60 à 120 jours FOB Wuxi, selon le niveau de capacité et le périmètre des outillages (la conception de la machine respecte les règles relatives au rayon de cintrage de la section I de l’ASME BPVC). Le fret maritime vers les ports européens, sud-américains et sud-est asiatiques ajoute 25–45 jours. Un acheminement accéléré par fret aérien est proposé pour les outillages et les modules de rechange, mais pas pour la machine complète.
Installation et formation
La mise en service est effectuée sur site ou à distance sous supervision, avec les ingénieurs d’Aubrik disponibles à la demande. Un programme structuré de formation d’une semaine est inclus — prise en main par l’opérateur, programmation CNC, remplacement du mandrin à billes et examen de la conformité à l’ASME PG-79 / EN 12952. Dans le secteur, les installations de machines comparables de cintrage avec poussée axiale atteignent leur pleine production dans la semaine qui suit la mise en service.
Garantie et service après-vente
Chaque machine Aubrik est acheminée avec une garantie de 1 an couvrant les composants de structures métalliques et électriques, ainsi qu’avec des pièces d’usure gratuites (billes de mandrin, matrices d’effacement, matrices de cintrage) pendant la période de garantie. L’assistance du service clients OEM est proposée en plusieurs langues. Le périmètre du service après-vente peut être étendu à des contrats d’intervention sur site avec délai de réponse fixe.
Outils d’évaluation et de calcul
FAQ — Cintreuse de tubes de chaudière
Quelles nuances de tubes de chaudière ASTM / ASME la cintreuse Aubrik prend-elle en charge ?
La cintreuse de tubes de chaudière Aubrik est dimensionnée pour les nuances ASTM A213 / ASME SA213 (T11, T12, T22, T91, T92), ainsi que pour les tubes de chaudière en acier au carbone SA178A et SA210-A1 et les tuyauteries de grand diamètre SA106-B / SA335 P22/P91. La plage de rayons de cintrage respecte la norme ASME PG-79 pour chaque classe de matériau.
Quel rayon de cintrage minimal (CLR) Aubrik peut-elle obtenir sur des tubes de chaudière ?
La norme ASME PG-79 fixe les valeurs minimales selon la nuance du matériau (1,5×D constitue la limite minimale courante pour le SA213 T22 formé à froid). Les machines Aubrik équipées d’une assistance par pousseur peuvent atteindre 1,0×D sans mandrin sur certaines dimensions, conformément à la référence de la catégorie Schwarze-Robitec. Des rayons plus serrés peuvent être obtenus par chauffage par induction de l’intrados — la même technique que celle couverte par le brevet USPTO US7,231,798.
Quel est le délai entre le bon de commande et la réception ?
60 à 120 jours FOB Wuxi pour les configurations standard. Cette fourchette dépend de la catégorie de capacité (BTB-60 étant la plus rapide et BTB-170 la plus lente) et de l’étendue de l’outillage. Le transport maritime vers l’Europe, l’Amérique latine et l’Asie du Sud-Est ajoute 25–45 jours.
Aubrik assure-t-elle l’installation sur site et la formation des opérateurs ?
Oui — les ingénieurs assurent la mise en service des machines sur site ou par démarrage à distance supervisé. Une formation structurée d’une semaine est incluse : prise en main par l’opérateur, programmation CNC, changement du mandrin à billes et examen de la conformité aux normes ASME PG-79 et EN 12952-3.
Aubrik peut-elle personnaliser la machine pour le cintrage de panneaux à tubes-écrans en serpentin plutôt que pour le travail sur tube individuel ?
Oui — la personnalisation OEM est proposée de série. Les modes de cintrage comprennent le cintrage sur mandrin (tubes à ailettes à faible CLR), le cintrage à la presse (cintrage groupé de panneaux multitubes) et les séquences de cintrages multiples en serpentin sans nouveau bridage par l’opérateur. L’outillage de cintrage groupé des panneaux reprend la conception couverte par le brevet WO2008056456A1.
En quoi la machine Aubrik diffère-t-elle d’une panneauteuse Salvagnini pour tôles ?
Pièces différentes, outillages différents, aucun équipement en commun. Aubrik cintre des tubes ronds de chaudière ; Salvagnini plie des tôles planes.
À quels types de chaudières la cintreuse Aubrik est-elle destinée ?
Chaudières à tubes d’eau (Stirling et monoblocs), chaudières à lit fluidisé circulant (CFB), générateurs de vapeur à récupération de chaleur (HRSG), chaudières industrielles destinées aux secteurs pétrolier, chimique, électrique, maritime et naval, ainsi que chaudières de récupération. Les travaux de rénovation et de modernisation réalisés par les prestataires de maintenance de chaudières sont également pris en charge grâce aux versions portables de la cintreuse.
Quelles certifications sont fournies de série avec chaque cintreuse Aubrik ?
Le marquage CE et la certification ISO 9001:2015 sont fournis de série. L’étalonnage du rayon de cintrage et de l’ovalisation de la machine se réfère à la section I de l’ASME BPVC (PG-79), à l’ASTM A213 et à l’EN 12952-3. La documentation PED propre au projet est disponible sur demande pour les expéditions à destination de l’UE.
Tendance actuelle



