Entrez en contact avec Aubrik Company

Manipulateur de soudage colonne-flèche Aubrik
Gamme modulaire de 4 modèles (2×3 m à 5×6 m) pour l’automatisation des procédés SAW, MIG, TIG et FCAW
Conçu pour les fabricants de réservoirs, d’appareils à pression, de tours éoliennes et de structures en acier qui exigent un positionnement stable de la torche à grande échelle. Quatre modèles standard, course personnalisable, alimentation mondiale de 110–600 V et certifications ISO 9001 + CE.
Spécifications du système
4 modèles standard
(2×3 → 5×6 m)
(2×3 → 5×6 m)
5 procédés de soudage
(SAW/MIG/TIG/FCAW/PAW)
(SAW/MIG/TIG/FCAW/PAW)
ISO 9001 + système qualité certifié CE
1 an de garantie gratuite
+ service mondial
+ service mondial
1 000 unités de soudage
de capacité annuelle
de capacité annuelle
8+ marchés internationaux
desservis
desservis
Disponibilité du matériel
Vous recherchez une machine de soudage colonne-flèche, un manipulateur pour soudage à l’arc submergé ou un manipulateur de soudage colonne-flèche à vendre ? Vous avez de la chance. Chaque modèle Aubrik présenté ci-dessous est fabriqué sur mesure selon vos spécifications. Le bâti d’entrée de gamme 23 et la plateforme renforcée 56 sont tous deux disponibles sur devis dès aujourd’hui.
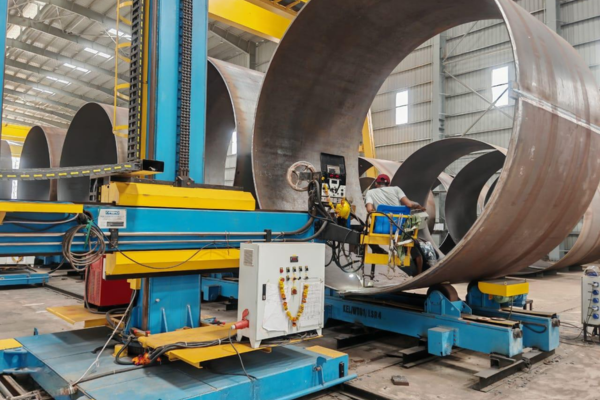
[SYS-00] INTÉGRATION DES PROCÉDÉS
Pourquoi le soudage manuel ralentit la production de réservoirs, de tubes et de tours éoliennes — et comment le manipulateur 5 axes Aubrik y remédie
NORMES DE RÉFÉRENCE : ISO 3834 — Exigences de qualité pour le soudage par fusion (iso.org) // USPTO US 12053844 — Manipulateur de soudage (patents.google.com)
manipulation de la torche, à grande échelle. Un manipulateur de soudage colonne-flèche permet de positionner en continu la torche de soudage le long de soudures longues et répétitives, sans solliciter excessivement l’opérateur ni le fatiguer par des montées répétées. La base de la colonne assure la translation et la rotation, tandis que la flèche horizontale déplace la tête de soudage sur les appareils, les réservoirs et d’autres éléments de structures métalliques difficiles à traiter efficacement par positionnement manuel. Les fabricants américains d’appareils à pression ASME de 30 tonnes et les clients européens produisant des tronçons de tours éoliennes de 80 tonnes peuvent utiliser la même architecture matérielle de manipulateur Aubrik.
[ENG-01] MÉCANISME PRINCIPAL
Fonctionnement d’un manipulateur de soudage colonne-flèche Aubrik
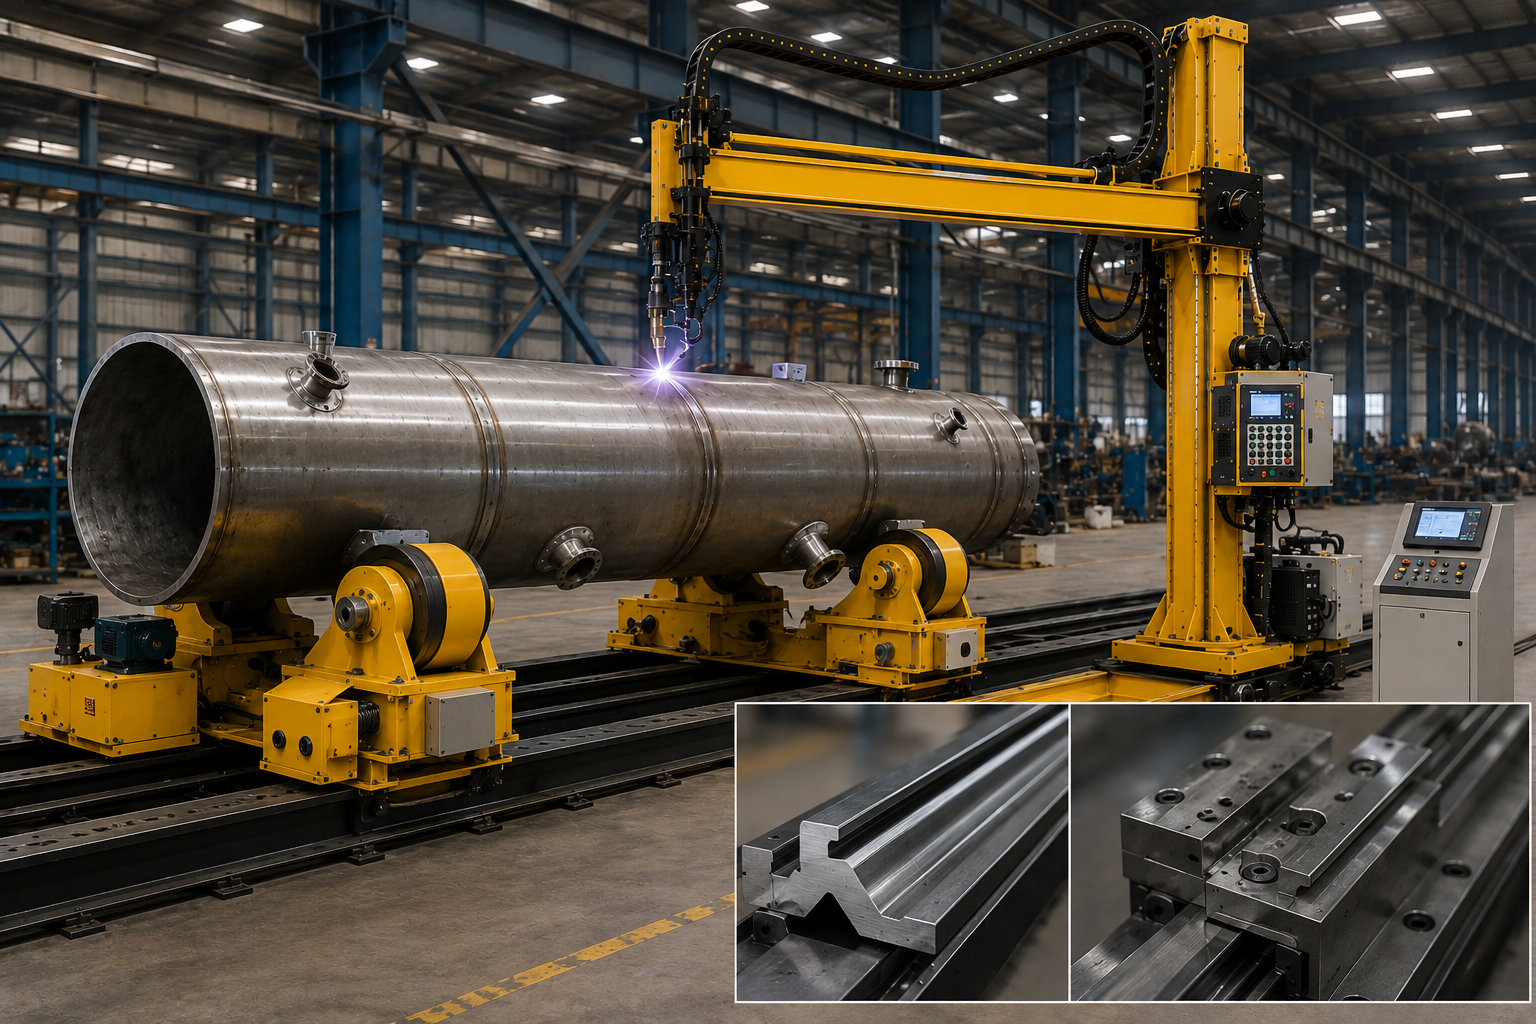
Chaque manipulateur Aubrik repose sur une plateforme commune et intègre les cinq composants conçus suivants : une colonne industrielle avec base de translation, une flèche horizontale équipée de rails de guidage en V, un chariot motorisé, un système de commande industriel intégré et un système de lubrification par bain d’huile. Le positionnement de la torche devient alors une commande logicielle permettant de piloter précisément l’élévation et l’extension de la flèche, la rotation de la colonne et la vitesse de translation au moyen de variateurs de fréquence à réglage continu.
Une fois les paramètres définis par l’opérateur, le manipulateur Aubrik reproduit avec précision ce même profil sur des mètres et des mètres de soudure. Nos acheteurs de l’UE citent systématiquement la conception rigide du bâti comme la principale raison du délai moyen avant défaillance de 5 ans et plus de nos machines de production fonctionnant 24 heures quotidiennement. Cette plateforme stable fait passer des procédés tels que le SAW, le MIG/MAG, le TIG, le FCAW et le plasma du savoir-faire artisanal à des systèmes efficaces d’automatisation du soudage. La suite présente chacun des cinq éléments qui en sont responsables.
[DIAG-02] ANALYSE DES DÉFAILLANCES
Le soudage manuel présente trois défaillances dans les ateliers de fabrication métallique lourde :
-
Dégradation de la qualité des soudures due à la fatigue
Les longues soudures circonférentielles d’un appareil de 3 m de diamètre atteignent 9-10 mètres/passe. La précision du positionnement manuel se dégrade rapidement après la première passe. -
Limites de vitesse d’avance sur les longues soudures
Les opérateurs ne peuvent pas maintenir le positionnement de la torche à 1 mm à la vitesse d’avance industrielle SAW habituelle de 150 in./min. (3810 mm./min.). -
Sécurité de l’opérateur sur les pièces hautes
Le soudage au-dessus de 2 m sans positionnement à distance impose un échafaudage, un équipement antichute et une perte de productivité par équipe.
[DATA-03] INDICATEURS DE DÉBIT DE PRODUCTION
Le déficit de débit de production imputable au soudage manuel
Les études sur l’automatisation du soudage indiquent une réduction des temps de réglage pouvant atteindre 25 % et un gain d’efficacité de soudage d’environ 30 % lorsque des manipulateurs remplacent le positionnement manuel pour les longues soudures répétitives. Le soudage à l’arc submergé (SAW) à un fil offre des taux de dépôt de 16-60 lbs/hr ; le SAW à fils tandem est environ 30 % plus élevé — un niveau de production qu’un soudeur utilisant un positionnement manuel ne peut atteindre sur de grandes soudures circonférentielles ou linéaires.
[APP-04] APPLICATION SUR SITE
Exemple concret — longue soudure longitudinale sur une virole de chaudière de 6 m
Une virole d’appareil à pression de chaudière de 6 m de long et de 2,4 m de diamètre nécessite un bâti Aubrik 5×6 exécutant le procédé SAW sur toute la longueur à 700 mm/min. La course du chariot couvre la soudure en environ 9 minutes par passe, tout en maintenant la position de la torche à ±0,4 mm par rapport à l’axe. Un soudage SAW manuel avec un diamètre de fil comparable obligerait le soudeur à parcourir toute la longueur, à monter sur un échafaudage pour la moitié supérieure et à réamorcer l’arc deux fois — ce qui porterait la durée de la même soudure à 35–45 minutes par passe, avec une dérive mesurable de la porosité dans le tiers central non surveillé.
Le système de manipulateur Aubrik — 5 composants conçus et leur fonction
Les cinq sous-systèmes principaux indépendants qui composent chaque manipulateur colonne-flèche Aubrik sont remplaçables sur site, ce qui permet d’ajouter ultérieurement le suivi de soudure, la récupération du flux ou la commande sans fil à distance sans démonter le bâti.
SYS_01
1. Colonne (ossature verticale)
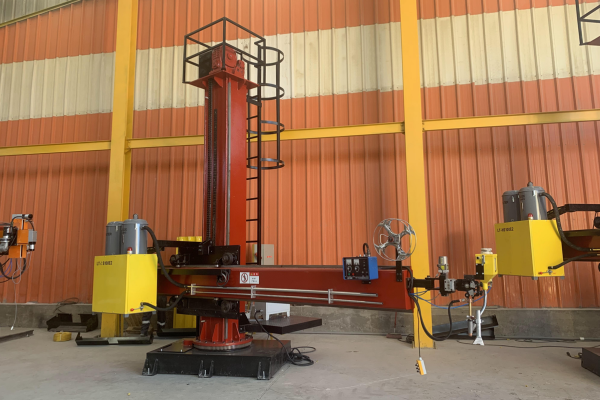
La colonne supporte la flèche et la tête de soudage. Vérifiez la capacité de charge, les freins de maintien et la protection antichute de la configuration sélectionnée ; un dispositif antichute est prévu pour arrêter la flèche en cas de défaillance du mécanisme de levage. La rotation motorisée à deux vitesses de 180deg est fournie de série avec les modèles 34, 45 et 56.
4 modèles standard de 2×3 m à 5×6 m — fiche technique et matrice de sélection des dimensions
Références de dimensionnement : ASME Section VIII Div.1 (asme.org) pour les tolérances géométriques des appareils à pression · ISO 3834 (iso.org) pour les exigences de qualité du soudage par fusion.
Les manipulateurs standard Aubrik sont proposés avec quatre dimensions de colonne (34″, 45″, 56″ et 72″) et des bâtis de manipulateur de soudage à flèche standard (22″, 34″, 45″ et 56″). Ces bâtis sont livrés de série avec une prise en charge immédiate du procédé SAW ou MIG/MAG ; une option TIG, FCAW ou plasma peut facilement être ajoutée à tout moment de la durée de vie du manipulateur. Chez les acheteurs européens et américains que nous desservons, environ 80 % des espaces d’atelier de petite ou moyenne taille sont occupés par des bâtis 34″ et 45″ traitant des réservoirs de moins de 30 tonnes ou des tronçons de tuyauterie préfabriqués de moins de 4m.
Fiche technique complète — matrice de dimensionnement modulaire à 4 niveaux
| Modèle | Course de levage (mm) | Course de rétraction (mm) | Vitesse de levage (mm/min) | Vitesse de rétraction (mm/min) | Charge maximale en bout de flèche (kg) | Rotation de la colonne | Vitesse du chariot (mm/min) | Écartement intérieur des rails (mm) |
|---|---|---|---|---|---|---|---|---|
| 2×3 | 2,000 | 3,000 | 300 | 120–1,200 | 60 | Manuelle | Manuelle | 1,000–2,000 |
| 3×4 | 3,000 | 4,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–2,500 |
| 4×5 | 4,000 | 5,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–3,000 |
| 5×6 | 5,000 | 6,000 | 1,000 | 120–1,200 | 100 | ±180° | 3,000 | 1,500–3,000 |
Chaque paramètre indiqué ci-dessous repose sur la gamme de produits standard Aubrik ; des options personnalisées de course, de capacité ou d’alimentation sont disponibles (voir le guide d’achat ci-dessous).
Matrice de sélection des dimensions — la juste dimension, pas la plus grande
L’erreur la plus fréquente lors de l’achat de matériel : acheter un bâti offrant plus d’espace de travail que ne l’exigent les dimensions physiques de la pièce ou le diamètre de la tuyauterie. Une capacité de manipulateur excédentaire dans votre atelier fait perdre du temps lorsque les flèches parcourent de plus longues trajectoires à vide, ce qui réduit sensiblement l’efficacité globale de la production.
| Catégorie de pièce | Diamètre / longueur type | Modèle recommandé | Remarques |
|---|---|---|---|
| Petits appareils à pression, réservoirs utilitaires, prototypage | Diamètre ≤ 1,8 m / longueur ≤ 3 m | 2×3 | Rotation manuelle ; SAW ou MIG d’entrée de gamme |
| Réservoirs de taille moyenne, appareils pour l’industrie chimique, tronçons courts de tuyauterie préfabriqués | Diamètre de 1,8–3 m / longueur de 3–4 m | 3×4 | Rotation motorisée ; configuration à double procédé SAW + MIG courante |
| Appareils pétrochimiques, tronçons de coque de navire de taille moyenne, semelles de tours éoliennes | Diamètre de 3–4 m / longueur de 4–5 m | 4×5 | Configuration renforcée la plus courante |
| Grands tronçons de tours éoliennes, appareils à pression de grand diamètre, grandes viroles de chaudières | Diamètre de 4–5 m / longueur de 5–6 m | 5×6 | Usage intensif ; intégration avec des vireurs de soudage de 30+ tonnes |
SYS-01 Architecture
Compatibilité des procédés — MIG/MAG, TIG, SAW, FCAW et plasma sur un même bâti
Acheter un manipulateur limité à un seul procédé, comme le SAW, constitue le piège classique du monoprocédé — un risque d’achat que nous constatons régulièrement. Un an après l’achat, dès que votre atelier décroche un contrat pour de l’acier inoxydable ou un travail FCAW sur forte épaisseur, vous devez supporter le coût caché d’une seconde machine. La rigidité de la géométrie, limitée à une seule tête de soudage, rend ces bâtis peu polyvalents.
Aubrik conçoit chaque bâti indépendamment du procédé — grâce à sa rigidité intégrée et à sa commande fluide du mouvement à réglage continu, le manipulateur 4×5 qui exécute aujourd’hui un soudage à l’arc submergé sur une tour éolienne peut passer demain au procédé TIG sur un échangeur thermique en acier inoxydable, à condition de disposer de la tête TIG et de la source de courant appropriées. L’achat d’un bâti multiprocédé est essentiel, car la durée d’utilisation effective du matériel couvre l’intégralité de vos travaux.
DAT-02 Matrice de performances
Matrice de compatibilité des procédés de soudage
| Procédé | Plage de matériaux | Épaisseur type | Secteurs les mieux adaptés | Taux de dépôt |
|---|---|---|---|---|
| SAW (arc submergé) | Acier au carbone, acier faiblement allié, acier inoxydable | 6–80 mm+ | Appareils à pression, tours éoliennes, construction navale | 16–60 lbs/hr (un fil) ¹ |
| MIG/MAG (GMAW) | Acier au carbone, acier inoxydable, aluminium | 1,5–25 mm | Structures en acier, pièces automobiles, tronçons de tuyauterie préfabriqués | 3–15 lbs/hr ¹ |
| TIG (GTAW) | Acier inoxydable, métaux non ferreux, alliages spéciaux | 0,5–10 mm | Aérospatiale, médical, agroalimentaire et pharmaceutique | 0,5–3 lbs/hr |
| FCAW (fil fourré) | Acier au carbone, acier faiblement allié, matériaux dissemblables | 3–40 mm | Machines lourdes, offshore, soudage de réparation | 5–20 lbs/hr |
| PAW (plasma) | Acier inoxydable, titane, alliages de nickel | 0,1–8 mm | Rechargement ou placage par soudage d’alésages pour l’aérospatiale, tubes de précision | 1–4 lbs/hr |
Les combinaisons de deux procédés — TIG/PAW pour la passe de fond, SAW pour le remplissage, MIG pour la passe de finition — sont courantes sur les bâtis 4×5 et 5×6. L’outillage à changement rapide du coulisseau transversal permet à la flèche de changer de tête pendant que le chariot se positionne entre les soudures.
APP-03 Intégration et cas d’application
Scénario — audit d’un échangeur thermique en acier inoxydable
FLUX_VISUEL

Pour la virole en acier inoxydable d’un échangeur thermique de 1,8 m de diamètre avec une paroi de 12 mm, un acheteur industriel du sud de l’Europe utilise un bâti Aubrik 3×4 : procédé TIG-GTAW à 200 mm/min pour la passe de fond afin d’obtenir une géométrie de soudure de qualité alimentaire, puis passage rapide à une tête SAW à 800 mm/min pour le remplissage et la passe de finition.
Chaque virole comporte environ 18 m de soudures (deux circonférentielles + quatre longitudinales) et pèse près de 3 tonnes ; le temps de cycle reste inférieur à 4 heures, changement de tête compris, contre 11–14 heures pour un procédé TIG entièrement manuel sur le même assemblage.
Demander un guide personnaliséIntégration avec des positionneurs de soudage
SURVEILLANCE_SYSTÈME
Pour les pièces cylindriques, le manipulateur est associé à des positionneurs de soudage ou à des vireurs de soudage. Le positionneur fait tourner la pièce sous une torche fixe, tandis que le dispositif colonne-flèche sert de support de tête.
« Nous prétraitons chaque rail de guidage de flèche en 4 étapes distinctes : profilage en V, usinage et traitement thermique… c’est pourquoi une flèche de 4m maintient une précision de positionnement de la torche de 0,5mm sur toute sa course de rétraction. »
¹ Les taux de dépôt correspondent aux moyennes du secteur pour la catégorie de procédé ; la production réelle dépend du diamètre du fil, de l’intensité, de la tension et du gaz de protection.
Secteurs desservis — appareils à pression, construction navale, tours éoliennes et machines lourdes
Normes du secteur : ASME Section VIII Div.1 (asme.org) · ISO 9001:2015 (iso.org) pour la gestion de la qualité
Les manipulateurs Aubrik sont déployés dans 5 grands secteurs de la fabrication métallique, chacun constituant une application spécialisée caractérisée par une géométrie, des normes de soudage et des préférences de dimension de bâti spécifiques. Les fiches suivantes présentent le positionnement de nos quatre principaux modèles en fonction des longueurs de soudure, des taux de dépôt et des études de cas récentes propres à chaque secteur. Les profils d’acheteurs industriels vont des petits et moyens fabricants régionaux commandant un seul bâti 2×3 aux fabricants d’équipement d’origine européens et américains qui déploient des lignes à plusieurs unités pour l’assemblage de tours éoliennes de 100 tonnes+.
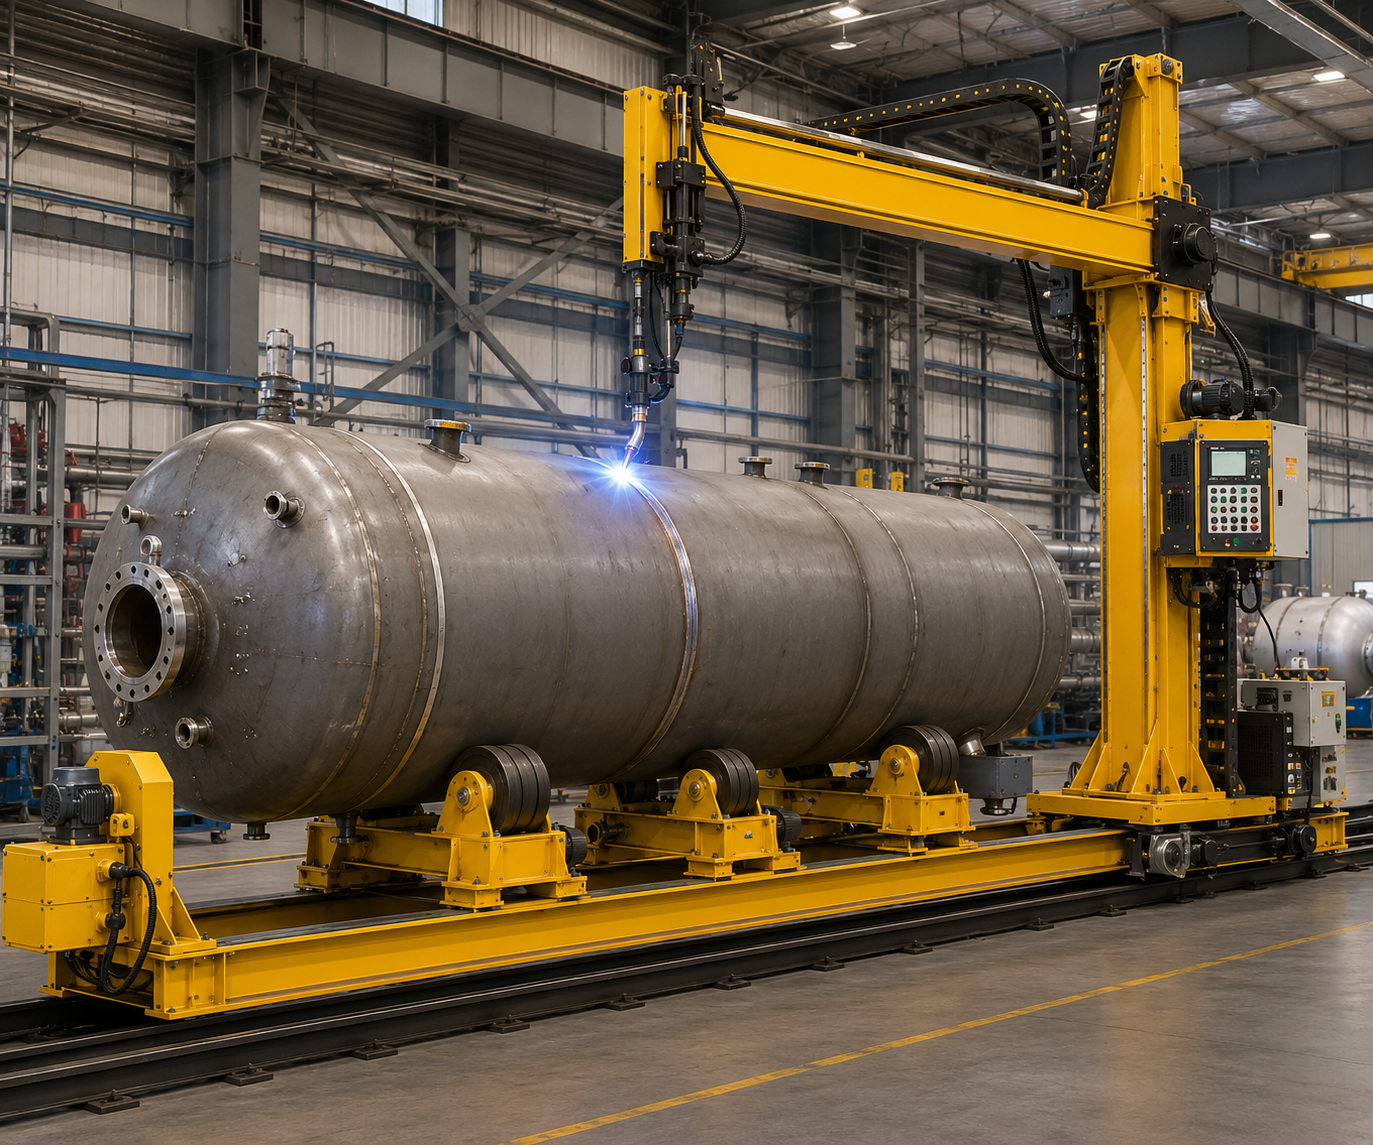 [IND-01] SECTEUR PRINCIPAL
Pétrochimie et appareils à pression
Fabrication métallique de réservoirs, d’appareils à pression et de conduites pour l’industrie chimique. La rotation complète de la colonne sur 180 permet le soudage de soudures circonférentielles et longitudinales.
SPÉC. : Matériel recommandé : systèmes Aubrik 34, 45 et 56 avec procédé SAW pour une meilleure efficacité sur les parois épaisses.
[IND-02]
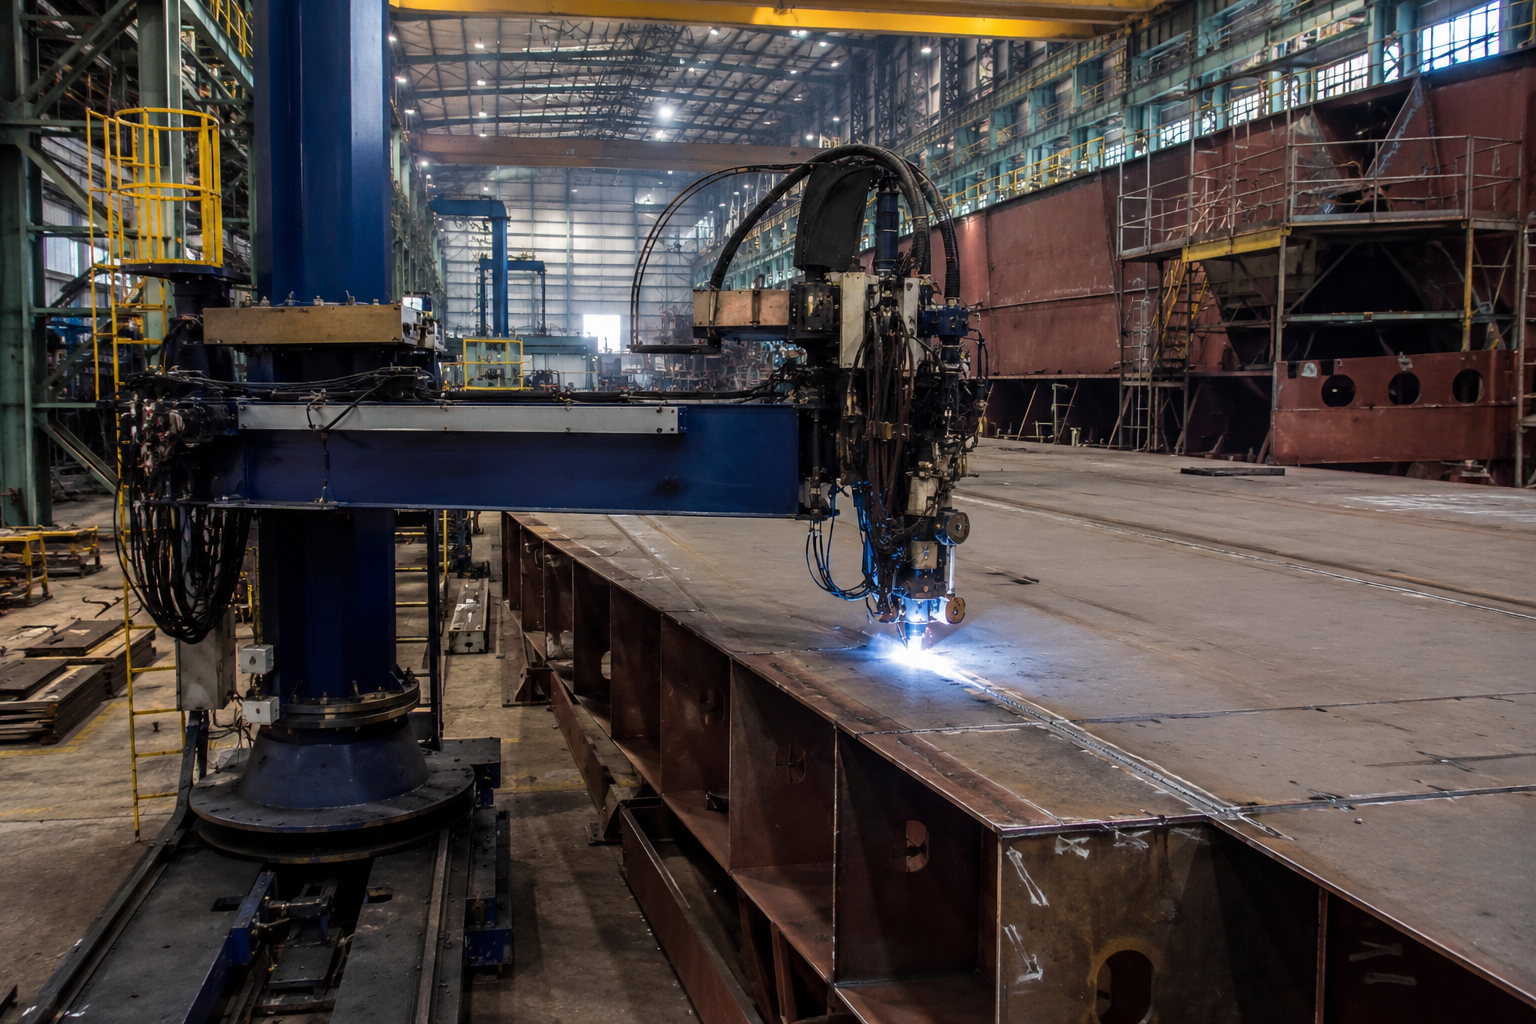
Construction navale et offshore
Structures offshore et fabrications métalliques marines (navires et tronçons de coque, tôles de pont, modules de plateforme). La capacité de levage élevée (80-100 kg) en bout de flèche et la compatibilité SAW en font une solution destinée aux longues soudures longitudinales de coque à haute productivité.
SPÉC. : Matériel recommandé : systèmes 45 et 56.

[IND-03]
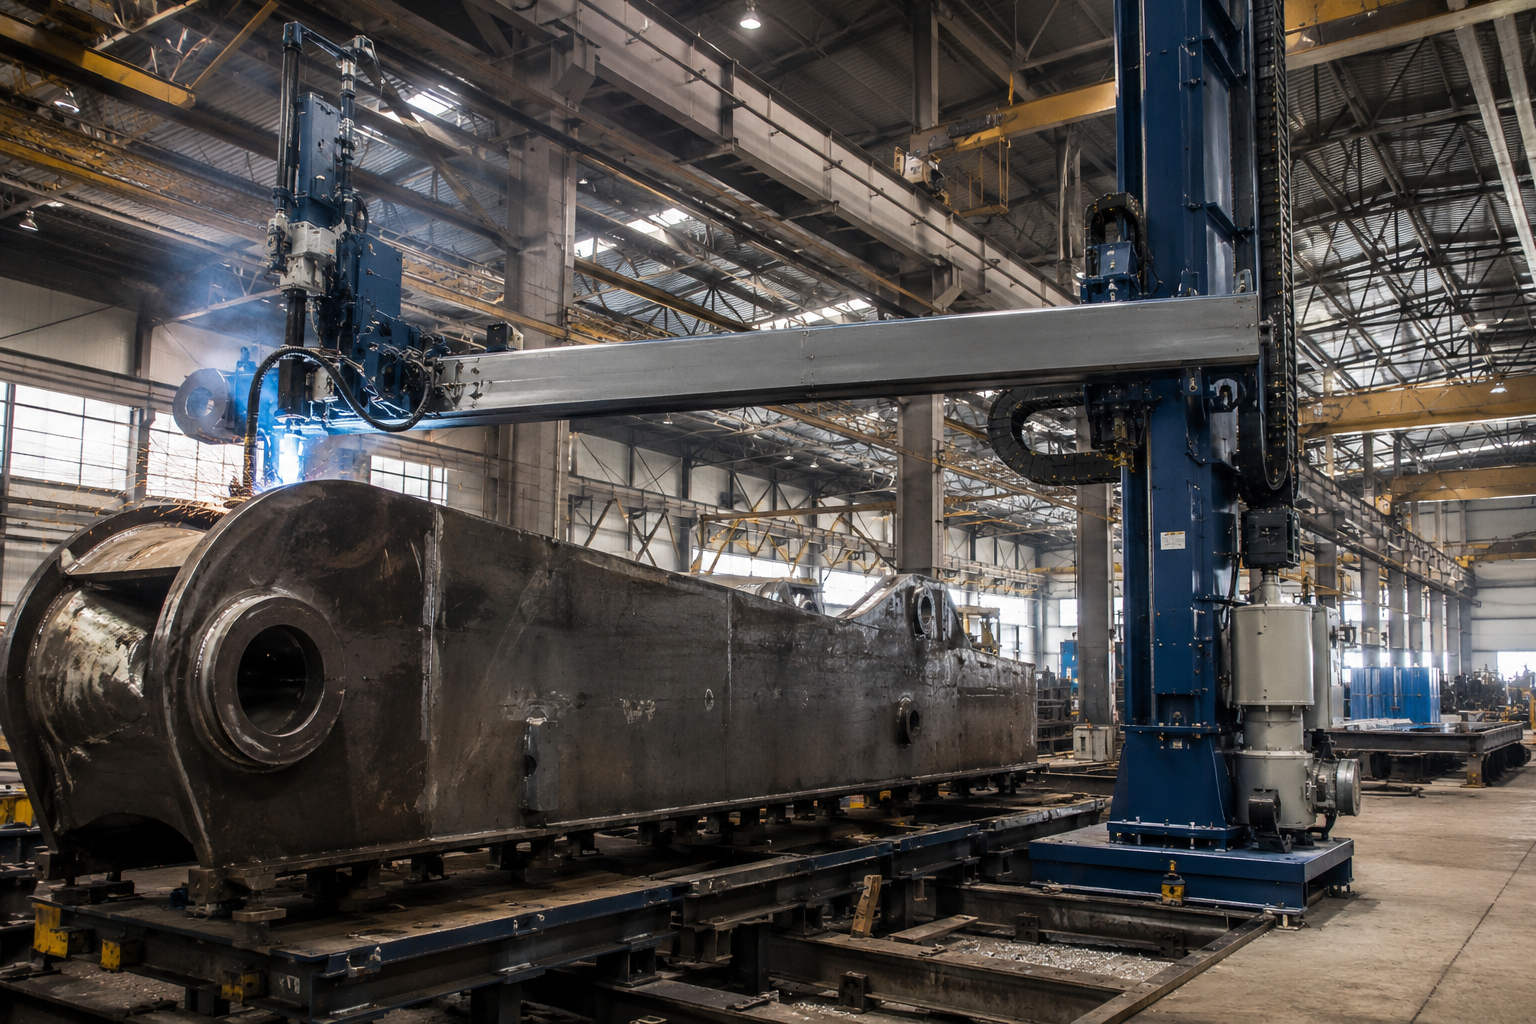
Énergie éolienne
Composants de tours éoliennes. Positionnement constant de la torche sur des tronçons de 4-5m. L’aspect le plus important pour tout manipulateur.
SPÉC. : Nous recommandons le modèle 45 ou 56, en particulier avec nos vireurs de soudage.
[IND-04]
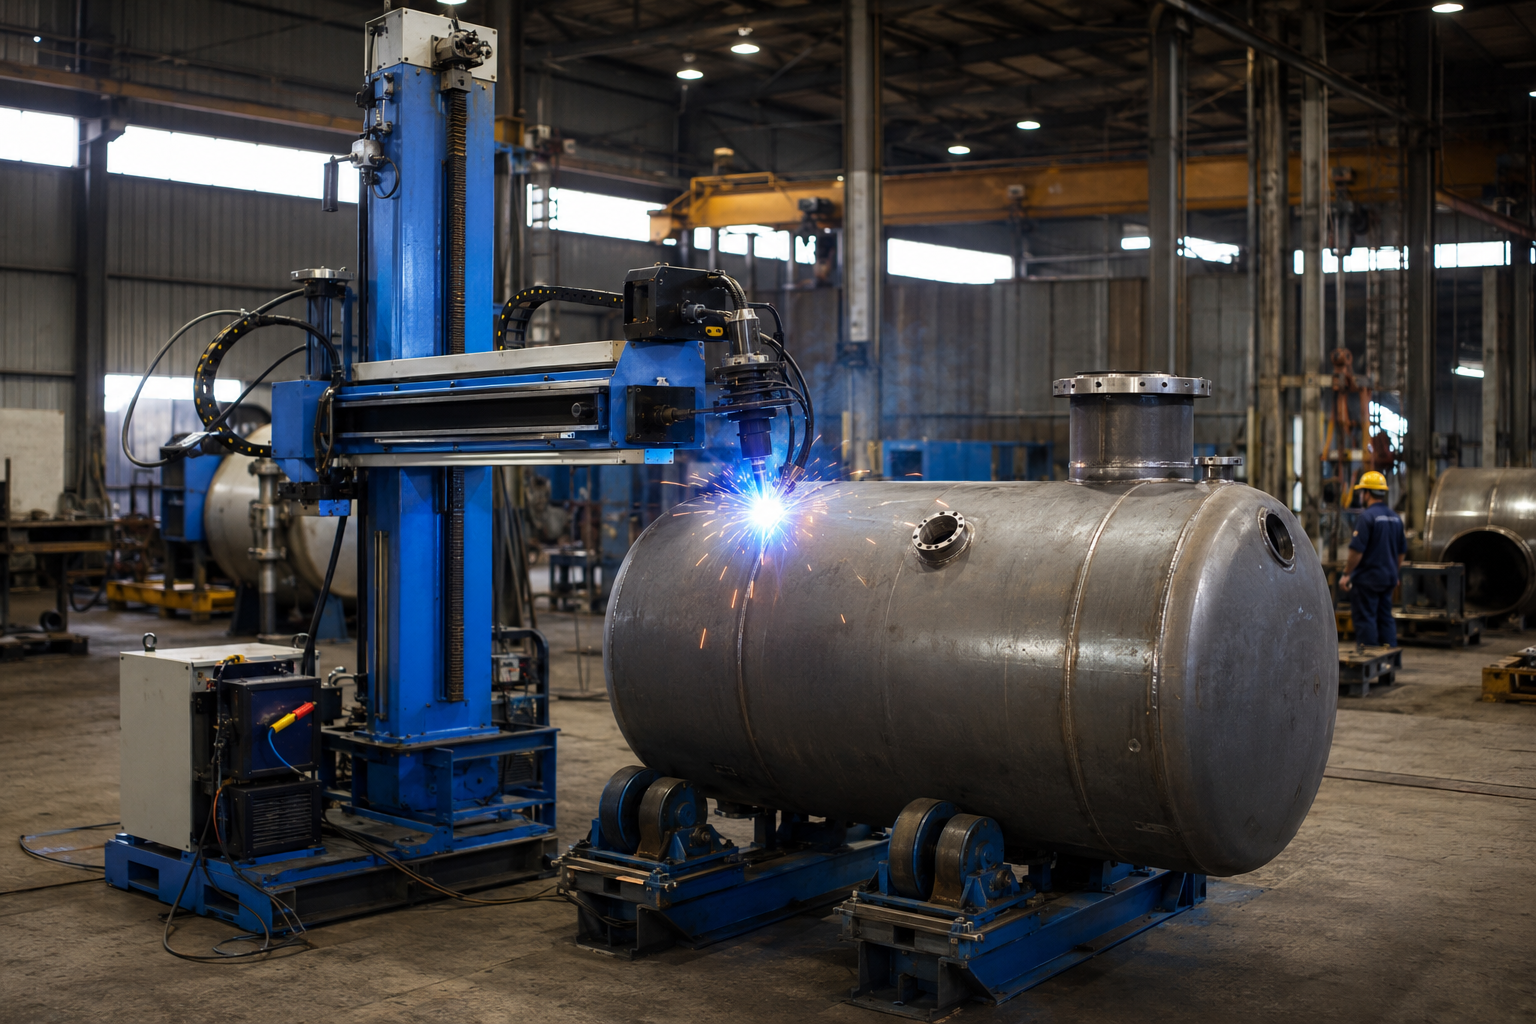
Machines lourdes et construction
Bras de pont roulant, composants de flèche et grands éléments de structures métalliques. La plage de course permet de traiter différentes dimensions de pièces ; le procédé FCWA sur notre manipulateur convient parfaitement aux travaux lourds de structures métalliques conformes à AWS D1.1.
SPÉC. : Recommandation : 45 ou 56.
[IND-05]
Fabrication métallique générale
Fabrications métalliques pour les petits réservoirs et les appareils utilitaires. Le modèle le moins cher est le 23. Il est destiné aux ateliers souhaitant passer d’une production 100 % manuelle à un premier niveau d’automatisation ou recherchant une solution d’entrée de gamme économique pour les procédés de soudage SAW/MIG.
SPÉC. : Recommandation : 23.
[SCÉNARIO D’APPLICATION]
Scénario — ligne d’assemblage brésilienne de tours éoliennes
Un grand fabricant brésilien de tours éoliennes a utilisé 3 unités de nos manipulateurs Aubrik 56 avec des vireurs de soudage intégrés d’une capacité de 80 tonnes pour produire des tronçons de tours éoliennes, chaque tronçon mesurant 100m de long et nécessitant environ 38 mètres linéaires de soudures longitudinales SAW et 3 courtes soudures circonférentielles. Grâce à une course de colonne de 180 degrés et à l’absence de déplacement de la pièce, chaque ligne d’assemblage produisait environ deux tronçons complets par équipe, contre un seul tronçon avec notre ancienne cellule fixe.
[SYS-REG-QA // CONFIG.2026]
Certifications, conformité aux normes et assurance qualité
Toutes les colonnes de manipulateur Aubrik et tous les supports de colonne Govujib sont fabriqués selon un système de gestion de la qualité conforme aux exigences européennes de marquage CE, certifié et testé selon les normes ISO 9001, couvrant toutes les étapes, de la fabrication métallique et de l’assemblage au service après-vente. Nous accompagnons chaque expédition à l’exportation d’un certificat de conformité et proposons une assistance d’audit qualité client « Fast Track », permettant de finaliser l’acceptation par l’acheteur en seulement 7 jours pour les configurations standard de manipulateurs de 30tonnes.
QA-01
Gestion de la qualité ISO 9001
QA-02
Marquage CE (directive Machines)
QA-03
Garantie de 1 an (toutes les unités)
QA-04
Service mondial pour les fabricants d’équipement d’origine
[CONSOLE-GAUCHE // NORMES TECHNIQUES]
Normes que notre matériel est conçu pour prendre en charge
Le positionnement de la torche et les vitesses d’entraînement du manipulateur sont compatibles avec les modes opératoires de soudage qualifiés pour la fabrication métallique et le montage de structures.
Les soudures longitudinales et circonférentielles peuvent respecter les spécifications géométriques de l’ASME Section VIII Div. 1 lorsqu’elles sont réalisées selon des modes opératoires qualifiés conformément à l’ASME Section IX.
L’automatisation SAWS que nous utilisons est conforme aux normes API.
fournit des preuves documentées du système de commande du procédé de soudage et des systèmes qualité lorsque ce code l’exige.
[CONSOLE-DROITE-A // PÉRIMÈTRE D’APPLICATION]
Ce que couvre la certification — et ce qu’elle ne couvre pas
ISO9001 et CE couvrent la conception des équipements, la qualité, la fabrication métallique et la sécurité des machines ; les codes (par exemple ASME, API et AWS) s’appliquent aux modes opératoires de soudage et aux soudeurs eux-mêmes. Aubrik accompagne la qualification des soudeurs et du matériel, mais ne s’y substitue pas ; une fabrication métallique conforme exige les deux volets.
[CONSOLE-DROITE-B // ÉTUDE DE CAS D’AUDIT]
Scénario — audit des achats d’un appareil pétrochimique espagnol
Début 2025, un grand équipementier pétrochimique espagnol a évalué 3 fournisseurs de manipulateurs de soudage SAW pour la fabrication d’un appareil de grande capacité conforme à la Section VIII Div.1 de l’ASME. Aubrik a livré son manipulateur 45 configuré en eu 380V/50HZ/3-Ph, avec une déclaration de conformité et une copie de son certificat iso 9001 dans le premier conteneur arrivé, ce qui a permis au service qualité du client de finaliser la certification du fournisseur en moins de une semaine — ramenant le délai de plusieurs semaines à quelques jours.
// JOURNAL DES DONNÉES D’EXPÉDITION « Les acheteurs internationaux très sollicités négligent souvent les documents de certification, alors qu’ils constituent l’un des moyens les plus simples de raccourcir les délais d’achat. »
[RÉF-DOC // ID-WTM-2026]
Guide d’achat — délai de réalisation, personnalisation et configuration électrique (110–600 V à l’international)
Pour la plupart des opérations d’achat, une RFQ adressée au fabricant du manipulateur de soudage avant tout engagement doit comporter trois éléments : une liste claire de toutes les exigences personnalisées. Il faut également une structure réaliste des délais de réalisation et la garantie que l’équipement fonctionnera avec la tension existante sans modification ni réoutillage ; ce guide traite chacun de ces points. Que vous soyez un acheteur de l’UE préparant un programme de 30 tonnes, un acheteur des États-Unis construisant une tour éolienne de 80 tonnes ou un acheteur industriel régional de petite ou moyenne taille évaluant sa première étape d’automatisation, utilisez le même modèle de R.F.Q. de base.
Options de personnalisation standard de la gamme Aubrik
- COURSE
La distance entre la position basse minimale et la position haute de rétraction n’est pas standard pour les gabarits 23 à 56 ; veuillez la préciser dans votre demande.
- SANS FIL
Une télécommande pendante sans fil peut remplacer la télécommande filaire de 12 m afin de protéger l’opérateur lorsqu’il travaille sur des pièces de grande hauteur.
- RÉCUPÉRATION
Système de récupération du flux, optimal pour le SAW ; il se fixe sur la tête à l’extrémité de la flèche.
- CAMÉRA
Surveillance par caméra — observation à distance de l’arc aux endroits difficilement accessibles le long d’un assemblage.
- SUIVI
Les dernières technologies de suivi tactile et laser des assemblages assurent un véritable suivi en boucle fermée sur les longues soudures circonférentielles.
- OSCILLATION
Oscillation programmable avec plage de commande étendue pour le coulisseau transversal du cordon de soudage.
- MARQUAGE
Marquage OEM : programme complet en marque blanche pour nos partenaires distributeurs et intégrateurs
- RAIL DE DÉPLACEMENT
Longueur du rail de déplacement — rails prolongés au-delà de la portée intérieure standard sur demande
[GRILLE-DE-DONNÉES]
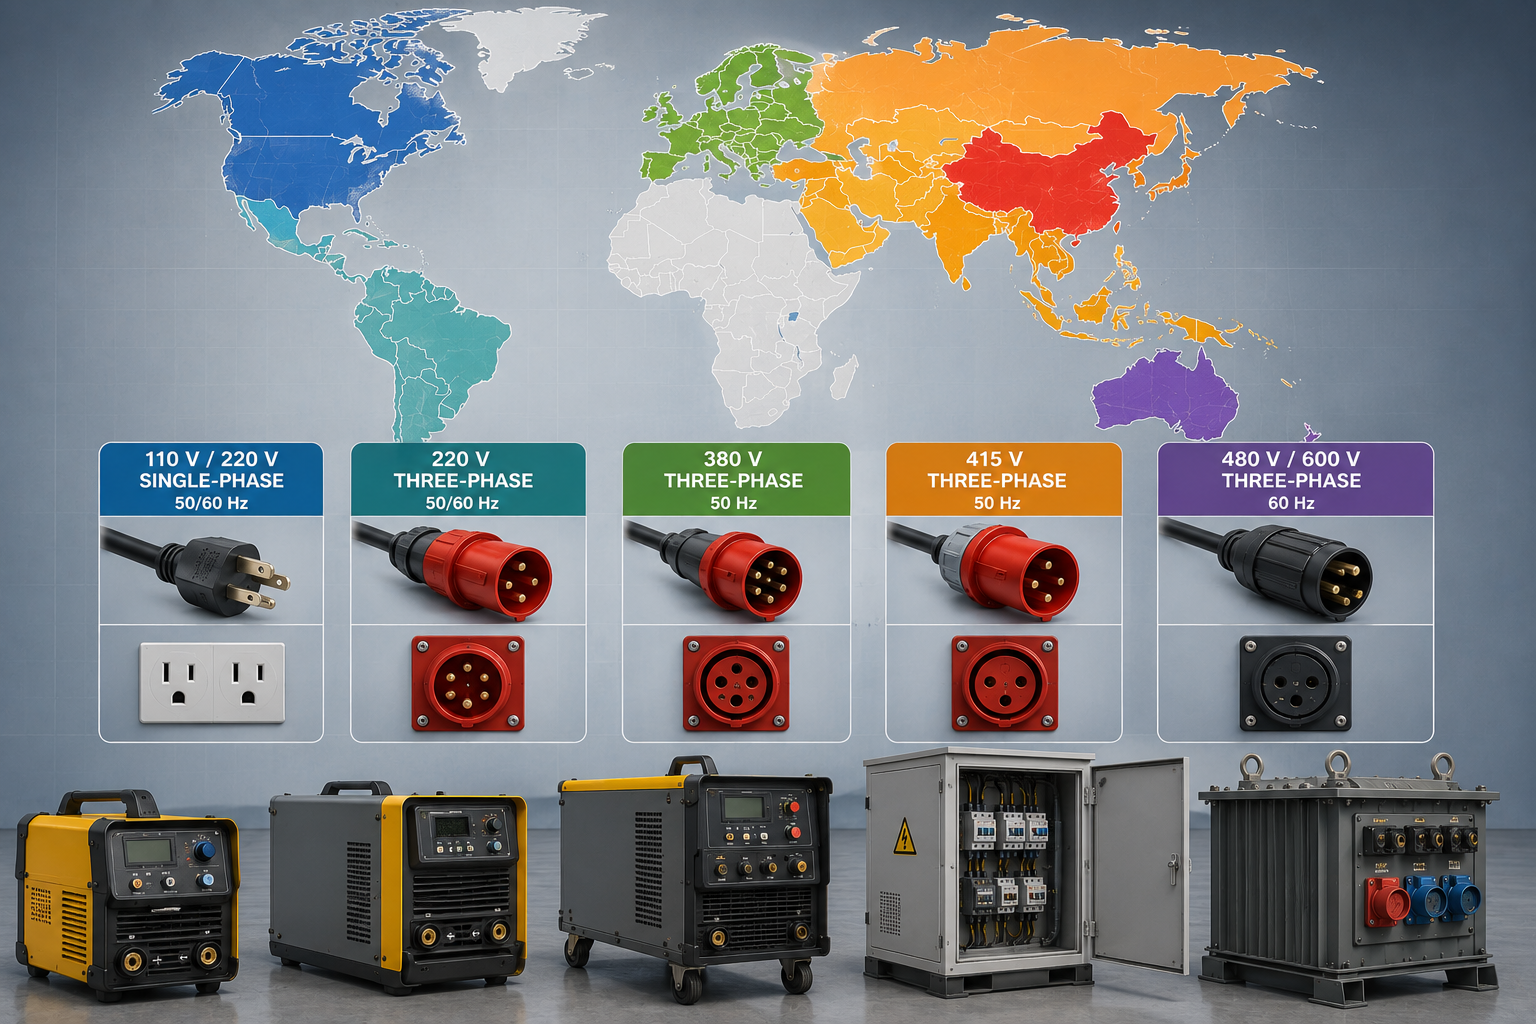
Configuration de la source de courant de soudage pour les marchés internationaux
| Tension | Fréquence | Marchés courants |
|---|---|---|
| 110 V / 220 V monophasé | 50/60 Hz | Applications légères aux États-Unis, certaines régions d’Amérique du Sud |
| 220 V triphasé | 50/60 Hz | Brésil, certaines régions d’Asie du Sud-Est |
| 380 V triphasé | 50 Hz | UE (Espagne, Allemagne, France, Italie), Chine |
| 415 V triphasé | 50 Hz | Royaume-Uni, Inde, Australie |
| 480 V / 600 V triphasé | 60 Hz | États-Unis, Canada |
[JOURNAL-DE-CAS]
Scénario — informations à préciser dans une RFQ complète adressée à un fabricant de manipulateurs de soudage
Que faut-il pour établir une offre — pour une offre type concernant un châssis 45 — une RFQ complète comporte au total 8 variables d’entrée différentes : la longueur et le diamètre maximaux de la pièce ; le principal procédé de soudage (SAW, MIG, TIG, FCAW) ; la tension et la fréquence disponibles localement ; les périphériques requis (télécommande sans fil, récupération du flux, suivi des assemblages, caméra) ; le port d’expédition et l’Incoterm ; ainsi que tout document de certification exigé par les douanes.
// AUDIT DU CALENDRIER
À partir de ces 8 informations, Aubrik fournira au client les documents requis sous la forme d’une fiche de fabrication, d’un délai de réalisation ventilé par jalon et d’une offre détaillée unité par unité, le tout sous 5 jours ouvrés — le principal facteur entraînant des semaines d’échanges est l’absence d’une donnée d’entrée.
[CHEMIN-CRITIQUE]
Facteurs déterminant le délai de réalisation de votre offre
Comme la fabrication du modèle 4 de base est plus prévisible, le modèle 4 est expédié beaucoup plus rapidement que les équipements à course personnalisée et à tension non standard. Les principales incertitudes concernent le choix des accessoires (suivi de joint, boîtier de commande déporté, kit caméra), le mode d’expédition et les formalités d’importation locales requises. Chaque devis Aubrik ventile le délai de livraison entre la fabrication, l’intégration des accessoires et l’expédition, afin que le service achats puisse planifier selon des jalons réels plutôt qu’à partir d’un chiffre global opaque.
Outils interactifs d’évaluation des lignes de production
MODULE 01 // CAPEX
Calculateur du coût de l’atelier
Évaluez les dépenses d’investissement de votre atelier de construction métallique. Saisissez les paramètres dimensionnels pour obtenir une première estimation de référence du coût de construction du bâtiment et de son ossature principale.
Lancer le calculateurMODULE 02 // LOGISTIQUE
Sélecteur de portée et de flux de travail du pont roulant
Optimisez la logistique de manutention des matériaux lourds. Configurez la largeur de portée de l’atelier en fonction des capacités de levage requises du pont roulant afin de déterminer la trame de structure métallique et l’agencement du flux de production les plus efficaces.
Configurer le flux de travailMODULE 03 // ROI
Calculateur du TCO et du délai d’amortissement
Évaluez la rentabilité à long terme et l’amortissement des équipements. Calculez le coût total de possession et estimez le délai de retour sur investissement en tenant compte des gains de débit de production et de l’efficacité de l’automatisation.
Calculer le ROIFoire aux questions
Commencez par 3 valeurs : le plus grand diamètre de pièce, la plus longue soudure et la hauteur libre sous le pont roulant de votre atelier. Ajoutez 200 mm à la hauteur de la pièce pour déterminer la hauteur de levage ; ajoutez 500 mm à votre plus longue soudure pour déterminer la course de rétraction. Choisissez le plus petit châssis compatible avec votre gabarit ; un modèle plus grand ne fait qu’allonger inutilement les temps de déplacement.
Le châssis est indépendant du procédé. Qu’il s’agisse de SAW, MIG/MAG (GMAW), TIG (GTAW), FCAW ou PAW, tous ces équipements se montent sur un seul et même châssis. Les machines à double procédé — racine TIG + remplissage SAW — sont proposées en standard sur les châssis 45 et 56 avec changement d’outil sur le chariot.
Tous les manipulateurs intègrent un dispositif antichute qui verrouille la flèche en cas de rupture de la chaîne de levage, des fins de course mécaniques aux limites d’extension et d’élévation de la flèche, ainsi que des circuits de protection contre les surcharges, les surintensités et les sous-tensions au niveau des composants électriques des variateurs de fréquence importés. Sur les châssis 56 pour applications intensives installés à proximité immédiate d’un appareil à pression cylindrique vertical, un système antichute à double câble ou un ensemble de frein à contrepoids placé à l’extrémité extérieure de la flèche constitue une protection mécanique supplémentaire, fournie à la demande spécifique des clients de l’UE lorsque l’appareil à pression dépasse 4 m de diamètre ; la télécommande pendante sans fil et la caméra proposées en option réduisent directement le temps d’exposition de l’opérateur dans les zones de soudage et permettent, depuis un pupitre de commande, d’accéder à distance aux réglages et au système de commande de 2 cellules, chacune située dans une cellule relevant d’une zone de sécurité différente de la section de procédé.
Des opérateurs SAW ou MIG ayant quelques mois d’expérience devraient pouvoir mettre l’unité en service sous deux jours ; la télécommande pendante, sans fil ou câblée, regroupe sur un seul écran toutes les fonctions de soudage et de réglage de la vitesse de déplacement, ce qui évite de devoir mémoriser les différences entre, par exemple, le variateur de vitesse et le bouton de tension d’arc. La maintenance courante consiste généralement à vérifier chaque mois que les niveaux de lubrifiant sont corrects et, une fois par trimestre, le fonctionnement des fins de course — à l’instar des points de graissage, d’autres fournisseurs laissent cette tâche à l’opérateur, car le système de lubrification entièrement fermé à bain d’huile des unités empêche la pénétration des particules de soudage et des fumées d’arc.
Les fabrications à course personnalisée font l’objet d’une offre établie par projet. Confirmez la disponibilité et la compatibilité des options telles que la télécommande sans fil, la récupération du flux, le suivi des assemblages, les systèmes de caméra, le marquage OEM, les rallonges de rails de déplacement, les oscillateurs et la tension personnalisée pour la fabrication proposée. Joignez vos exigences à la RFQ afin qu’une fiche de fabrication puisse accompagner l’offre.
Dans un atelier moyen, la télécommande pendante câblée habituelle de 12 m convient parfaitement. Une communication sans fil est toutefois nécessaire dans 2 cas : premièrement, si votre pièce est si haute que vous devez vous tenir à distance de l’arc. Deuxièmement, si votre manipulateur fonctionne dans une travée commune, elle évite de vous exposer à un câble libre susceptible de provoquer une chute. Les portées habituelles correspondent aux valeurs annoncées (dimensionnées pour une travée industrielle).
Un système de soudage robotisé utilise un bras articulé à 6 axes pour suivre des trajectoires 3D complexes — composants automobiles, petits outillages et assemblages mécano-soudés comportant de nombreuses soudures courtes. Un manipulateur à colonne et flèche est spécialement conçu pour les longues soudures 2D répétitives — soudures circonférentielles de réservoirs, soudures longitudinales de tours éoliennes et extrémités de tronçons de tuyauterie. Pour le SAW sur des pièces de grand diamètre, le manipulateur offre un taux de dépôt supérieur par unité de CAPEX à celui d’un robot couvrant le même gabarit.
Oui — il s’agit de la configuration standard pour les produits cylindriques. Les Tailzeys (que nous appelons désormais Welding Tapelej) et les vireurs de soudage font tourner le produit tandis que le manipulateur maintient la torche de soudage immobile. Nous pouvons également déplacer la torche de soudage avec le chariot pour réaliser un soudage longitudinal. Aubrik fabrique aussi des Talezeys à poupée fixe et poupée mobile ainsi que des vireurs de soudage sous forme de poste de soudage complet.
Notre système de commande fonctionne de 110 V à 600 V et s’adapte à toutes les tensions industrielles courantes. Les clients de l’UE commandent généralement du 380 V triphasé 50 Hz, ceux des États-Unis utilisent du 480 V ou du 600 V 60 Hz, tandis que le Royaume-Uni, l’Inde et l’Australie utilisent du 415 V. Indiquez la tension et la fréquence locales dans la RFQ — votre équipement est configuré en usine avant son expédition, et non après.
Chaque unité Aubrik est fournie avec un manuel d’utilisation complet, une déclaration de conformité CE, une copie du certificat ISO9001 et une garantie gratuite d’un an couvrant les pièces et la main-d’œuvre. Les pièces de rechange d’origine sont expédiées depuis notre site de Wuxi conformément à un contrat de service écrit. Toute notre assistance technique en langues étrangères est assurée par des ingénieurs anglophones qui diagnostiquent nos machines à distance — dans un délai d’environ 24 heures après le premier signalement du problème. Lorsqu’une mise en service sur site est requise, notre ingénieur de terrain est affecté dans votre pays, l’intégralité de ses frais de déplacement et de logistique étant prise en charge dans le cadre de nos accords de personnalisation OEM.
Tendance actuelle



