Entrez en contact avec Aubrik Company

SYSTÈME / CARACTÉRISTIQUES
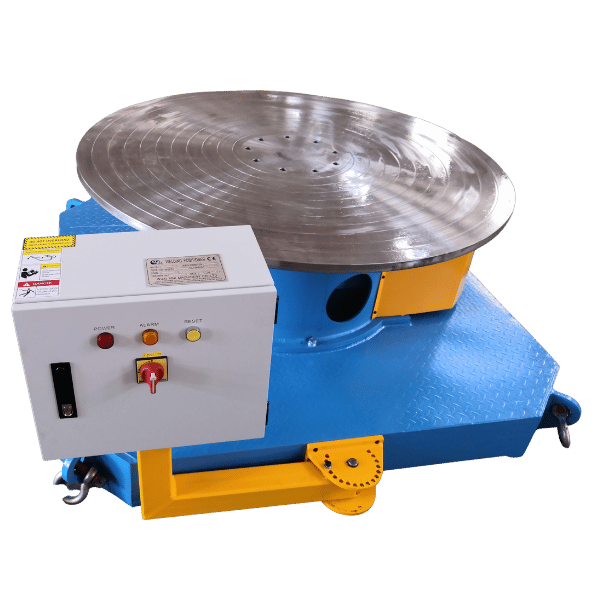
Plateau de soudage | Solution industrielle Aubrik série BY, 50–2000 kg
Systèmes de plateaux de soudage industriels conçus pour assurer une rotation répétable des pièces sur 360° sous des charges de 50–2000 kg, avec un faux-rond ≤0,02 mm, un réglage continu de la vitesse de 0,01–5 rpm et une intégration directe PROFINET / Modbus aux cellules de soudage robotisées FANUC et KUKA. Six modèles standard de la série BY sont expédiés depuis notre usine de Wuxi conformément aux normes ISO 9001 + CE — ils sont destinés aux ateliers de fabrication métallique qui doivent motoriser le soudage de joints circulaires sans subir les délais d’approvisionnement qui pénalisent les réseaux de distribution américains.
CAPACITÉS DU SYSTÈME
Plateaux de soudage robustes pour une production répétable de haute précision
Le soudage de joints circulaires sur les cuves, tubes, semelles et appareils à pression absorbe encore 30–50 % du temps de travail de l’opérateur dans un atelier de fabrication métallique classique. L’essentiel de ce temps est consacré au repositionnement manuel de la pièce entre les passes de soudage.
01
Principe mécanique : un plateau de soudage fait tourner la pièce autour d’un axe horizontal. La torche reste à plat ; la gravité joue en votre faveur.
02
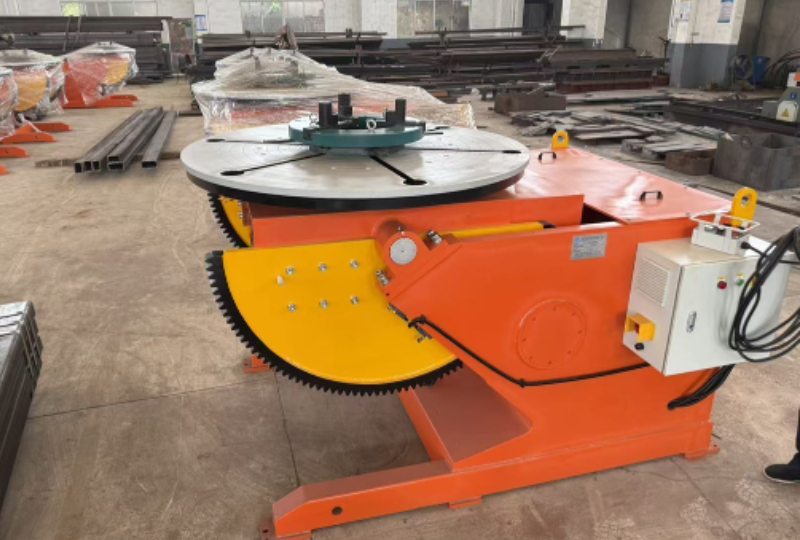
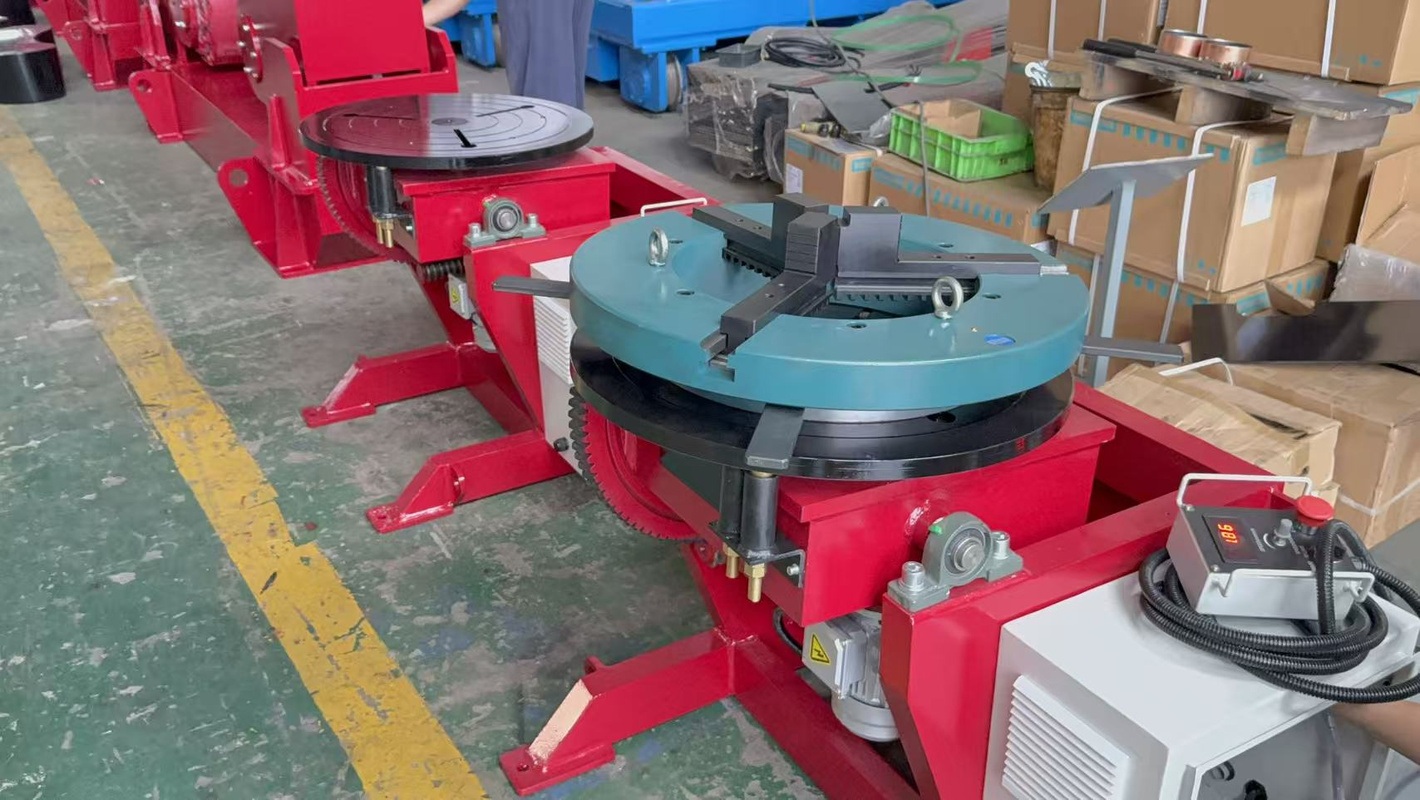
Architecture matérielle : bâti usiné en fonte, plateau motorisé, entraînement par engrenages trempés et mandrin autocentrant à trois mors (160–630 mm) — un même châssis pour toutes les classes de charge.
03
Enjeu : la norme AWS D1.1 considère le soudage au plafond et hors position comme les configurations les plus difficiles pour obtenir une qualité de cordon constante. Un plateau élimine ces deux difficultés.
Aperçu de la série BY
Six modèles standard couvrent aussi bien les échantillons de laboratoire de 50 kg que les assemblages de production de 2000 kg — avec des variantes BY-2000 sur mesure allant jusqu’à 5000 kg pour les constructeurs navals. Les références du secteur indiquent que des positionneurs et des plateaux correctement dimensionnés peuvent accroître l’efficacité du soudage jusqu’à 40 % tout en réduisant les reprises sur les joints circulaires.
Positionnement de la série BY sur le marché industriel
La série BY d’Aubrik se situe sur le segment industriel du marché — à l’opposé des plateaux de qualité bricolage qui dominent les résultats de recherche destinés au grand public. Un positionneur CertiFlat ou VEVOR propose un plateau de 30–50 kg entraîné par perceuse pour un soudeur amateur ; notre plus petit modèle BY-50 offre un bâti en fonte usiné avec une commande motorisée à réglage continu de 0,5–5 rpm, tandis que notre plus grand modèle standard prend en charge 2000 kg avec une intégration PLC complète.
Note technique — Le compromis que nous résolvons
L’irrégularité répétée des cordons constitue le risque caché des plateaux de qualité bricolage, car leurs trains d’engrenages dérivent sous charge continue — c’est la raison mécanique pour laquelle Aubrik équipe chaque châssis BY d’une paire d’engrenages en alliage trempé. Voilà ce qui distingue réellement un plateau de 30 kg entraîné par perceuse d’une unité de production de 2000 kg certifiée ISO 9001 et CE — et pourquoi un acheteur industriel exigeant une disponibilité élevée ne peut pas substituer l’un à l’autre.
CARACTÉRISTIQUES ET DONNÉES TECHNIQUES
Modèles de la série BY : tableau des capacités, vitesses et inclinaisons
Les six modèles standard de la série BY couvrent des charges de soudage de 50 à 2000 kg — une plage de masses pour laquelle les concurrents les mieux classés dans les résultats de recherche ne publient aucune donnée chiffrée. Les caractéristiques des plateaux de soudage ci-dessous — notamment les configurations de plateau de soudage 500kg et de plateau de soudage 1000kg très demandées — indiquent les limites de charge, les vitesses de rotation, les dimensions physiques et l’architecture de commande réelles, afin que votre équipe technique puisse dimensionner l’équipement sans échanges de messages avec le service commercial.
| Modèle | Capacité de charge | Ø du plateau | Vitesse de rotation | Puissance du moteur | Angle d’inclinaison | Mode de commande | Applications recommandées |
|---|---|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5 – 5 rpm | 25 W | 0° (fixe) | Variateur de vitesse continu | Petits postes TIG et établis de tuyauterie de précision |
| BY-100 | 100 kg | 250 mm | 0,3 – 4 rpm | 40 W | 0° | Variateur continu | Fabrication métallique légère, sous-ensembles automobiles |
| BY-300 | 300 kg | 320 mm | 0,2 – 3 rpm | 60 W | 0° | Variateur continu | Tronçons de tuyauterie de dimensions intermédiaires, semelles |
| BY-500 | 500 kg | 400 mm | 0,15 – 2 rpm | 90 W | 0° | Variateur continu | Sous-ensembles d’appareils à pression |
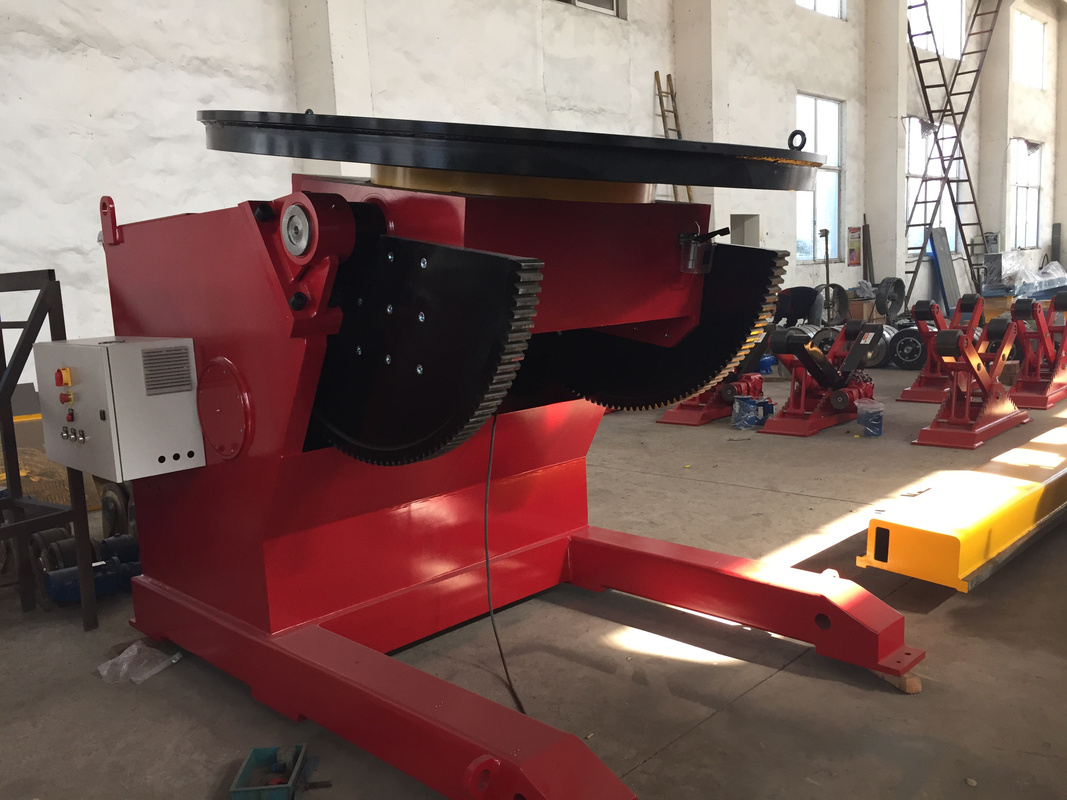
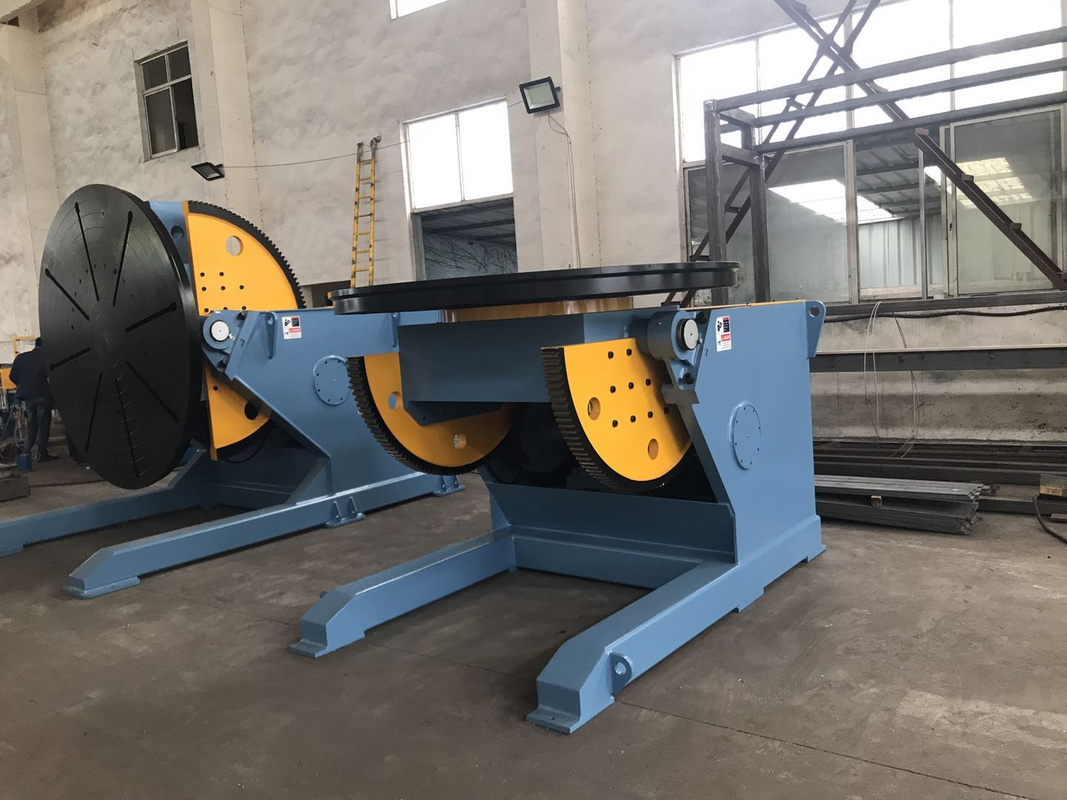
| BY-1000 | 1000 kg | 500 mm | 0,1 – 2 rpm | 120 W | 0 – 90° | Variateur + inclinaison par manivelle | Sections de tours éoliennes, cuves industrielles |
| BY-2000 | 2000 kg (5000+ sur mesure) | 600 mm | 0,08 – 1,5 rpm | 180 W | 0 – 90° (135° en option) | Variateur + inclinaison par manivelle | Tôles de coque, fabrication métallique lourde, cellules robotisées |
Matrice de décision — choisissez le modèle BY adapté à votre pièce la plus lourde
Le choix du bon dimensionnement d’un plateau de soudage est la décision la plus importante pour un acheteur – et l’erreur d’achat la plus courante consiste à sous-dimensionner l’équipement. Les guides disponibles dans le secteur le répètent : « dépasser les limites de charge recommandées peut entraîner des problèmes de performances ou endommager l’équipement et la pièce » . Appliquez le coefficient 1.25 du tableau ci-dessous – sélectionnez de préférence un modèle dont la capacité de charge dépasse d’au moins 25 % la masse brute (pièce + outillage + mandrin) de votre pièce de production la plus lourde (voir le tableau ci-dessous).
Pièce la plus lourde < 40 kg
BY-50 – faible couple de mandrin avec un petit mandrin – idéal sur établi pour le soudage TIG de tronçons de tuyauterie et de sous-ensembles de précision.
40 – 80 kg
Pour les outillages encombrants, le BY-100 offre une marge de couple de rotation supplémentaire, dans un format adapté aux masses habituelles des supports automobiles.
80 – 240 kg
BY-300, le modèle de référence pour les semelles et les tronçons de tuyauterie ; c’est celui qui suscite le plus de demandes de la part de nos clients européens du secteur de la tuyauterie.
240 – 400 kg
BY-500 – sous-ensembles pour appareils à pression, également compatible avec un mandrin autocentrant à trois mors de 200-630mm
400 – 800 kg
BY-1000 – premier modèle au monde doté d’une inclinaison motorisée de 0-90, permettant de travailler sur un assemblage à emboîtement horizontal en position 5G, sans manipulateur distinct.
800 – 1600 kg (et 5000+)
BY-2000 – inclinaison entièrement motorisée, seul modèle standard testé sur banc pour l’intégration dans une cellule FANUC R-2000iC et KUKA KR.
Chaque unité BY intègre des entraînements de précision à engrenages en acier allié trempé, capables de fournir jusqu’à 500 N·m de couple sur les variantes robustes ; des mandrins à trois mors de 160–630 mm, avec passage central ouvert (Ø20–80 mm) pour la purge des tubes ; des pédales de commande et des outillages de bridage personnalisés sont disponibles sur demande de prix — afin de répondre à l’exigence B2B souvent négligée de « personnalisation + MOQ flexible ».
Pourquoi la transparence des caractéristiques est essentielle
Les pages de plateaux de soudage les mieux classées dans les résultats de recherche ne publient aucune donnée chiffrée — une lacune structurelle qui oblige l’acheteur à échanger des messages simplement pour confirmer la capacité de charge. Aubrik conçoit la série BY en publiant toutes les données (charge, faux-rond, vitesse, moteur, inclinaison, commande) sur chaque ligne, car l’autre scénario — un retard de 60-day dans les achats dû à l’ambiguïté des caractéristiques — représente le mode de défaillance le plus coûteux dans l’approvisionnement B2B en matériel de soudage. En toute franchise : une usine qui dissimule ses caractéristiques dissimule des irrégularités.
Matrice de compatibilité procédé × capacité — MIG · TIG · MMA · Plasma
Au niveau du matériau, un plateau de soudage est indépendant du procédé, mais la compatibilité des vitesses de rotation varie fortement entre le dépôt continu au fil MIG et la précision de l’arc pulsé TIG. La matrice 4 × 6 ci-dessous met en correspondance chaque procédé de soudage avec chaque modèle BY — un ingénieur qui prévoit une cellule multiprocédé peut vérifier la couverture en un coup d’œil.
| Procédé ↓ \ Modèle → | BY-50 | BY-100 | BY-300 | BY-500 | BY-1000 | BY-2000 |
|---|---|---|---|---|---|---|
| MIG / MAG (fil continu) | Compatible | Idéal | Idéal | Idéal | Idéal | Idéal |
| TIG (précision, matériau mince) | Idéal | Idéal | Idéal | Compatible | Compatible | Pièces lourdes uniquement |
| MMA / électrode enrobée (pièces irrégulières) | Compatible | Idéal | Idéal | Idéal | Idéal | Idéal |
| Plasma (coupage / soudage) | Non recommandé | Compatible | Idéal | Idéal | Idéal | Idéal |
Intégration aux cellules robotisées FANUC / KUKA
Une cellule de soudage robotisée moderne réunit sept sous-systèmes — bras de robot industriel, source de courant de soudage, torche et consommables, dévidoir, positionneur et outillage, capteurs de vision et enceinte de sécurité — reliés par un bus de terrain standardisé et une couche de protocoles de soudage.
- PROFINET — Ethernet industriel basé sur Siemens ; protocole d’échange par défaut du FANUC R-2000iC.
- Modbus TCP — bus de terrain à norme ouverte ; solution de repli universelle lorsqu’une cellule associe plusieurs marques.
- EtherNet/IP — basé sur Rockwell ; courant dans les déploiements KUKA KR CYBERTECH et Yaskawa MOTOMAN.
Les BY-1000 et BY-2000 proposent nativement les trois interfaces. Le déploiement documenté d’un positionneur asservi à 3-axis associé à un bras KUKA KR CYBERTECH et à une source de courant de soudage Fronius TPS 500i CMT pour le soudage d’équipements lourds illustre le schéma d’échange de référence — la même architecture qui fait du BY un plateau de soudage robotisé viable pour les applications de plateau de soudage TIG sur acier inoxydable austénitique.
Dossier d’intégration avant expédition
Chaque expédition d’une cellule robotisée BY-1000 / BY-2000 comprend également la cartographie des protocoles, la liste des E/S et les caractéristiques de la chaîne d’arrêt d’urgence, afin que l’intégrateur sur site puisse câbler la cellule sans demandes de précisions successives.
Déploiements de robots collaboratifs (FANUC CRX et modèles similaires)
Lorsqu’un plateau sert d’axe auxiliaire dans une cellule à robot collaboratif, les six modèles BY acceptent directement les signaux TTL basse tension du contrôleur du robot collaboratif. Cela évite d’utiliser une passerelle PLC distincte dans les applications légères — les options de pédale et de télécommande préservent la possibilité de commande manuelle pendant la mise en service de la cellule.
Note technique — Le déficit d’intégration
L’échec de l’échange sur le bus de terrain lors de la mise en service représente le principal risque dans une cellule multiprocédé — un retard sur site de 5-working-day qui coûte plus cher que le plateau lui-même. Aubrik équipe les BY-1000 et BY-2000 des trois piles de bus de terrain sur un même contrôleur, car imposer un choix au client lors de la commande crée un compromis d’intégration caché. En toute franchise : une usine qui expédie un positionneur doté d’un seul bus de terrain demande à votre intégrateur de prendre un risque — c’est la raison structurelle pour laquelle Aubrik fournit l’ensemble de la documentation des E/S lors de la FAT, et non lors de l’installation.
Besoin de confirmer l’intégration avec votre marque de robot industriel ?
Utiliser l’outil de compatibilité procédé × capacitéArchitecture du système
Plateaux motorisés ou manuels — La courbe de productivité à axe unique
Les plateaux de soudage se répartissent entre deux architectures de commande, et le choix dépend fortement du volume de production.
- Plateau manuel — rotation par manivelle ou entraînement à friction. Convient aux ateliers de réparation à faible volume où le coût d’investissement est déterminant.
- Plateau motorisé (également appelé plateau tournant de soudage dans le domaine de l’automatisation industrielle) — utilise un motoréducteur électrique à vitesse variable, supprimant le temps consacré au repositionnement par l’opérateur. Ce gain de productivité stimule les achats de parcs B2B pour les opérations de soudage en rotation.
La courbe de productivité à axe unique
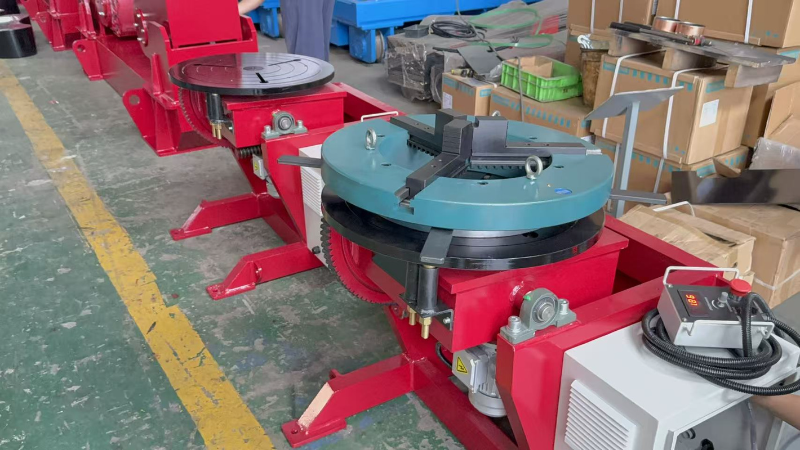
Un plateau de soudage fait tourner une pièce autour d’un seul axe — l’axe horizontal. Cette limitation à un axe distingue le plateau d’un positionneur multiaxe (qui incline et fait tourner la pièce simultanément).
Connaître cette limite permet de réaliser des économies. Un plateau traite environ 80 % des opérations de fabrication de joints circulaires pour 60 % du coût d’un positionneur inclinable et rotatif — mais la productivité n’évolue pas de façon linéaire en fonction de la longueur du joint circulaire et du nombre de cycles de soudage par poste.
« Un positionneur à axe unique fait tourner la pièce — par exemple, un plateau ou un positionneur à poupée fixe/poupée mobile. Les machines à bâti fixe, telles que les plateaux de soudage, coûtent généralement moins cher que les modèles inclinables et rotatifs. »
Le seuil de productivité
En dessous de ~8 cycles/day, les plateaux manuels restent viables. Au-delà, les économies de main-d’œuvre par poste compensent le surcoût du moteur et du contrôleur en 4–6 months, selon l’étude ergonomique 2026 de Manufacturing Tomorrow.
| Critère | Plateau manuel | Plateau motorisé série BY |
|---|---|---|
| Réglage de la vitesse | Manivelle, sans réglage précis | Réglage continu de 0,01–5 rpm avec variateur de vitesse |
| Précision de rotation | Dépend de l’opérateur, ±2–5° | ±0,1 mm avec servomoteur (BY-2000) |
| Rotation programmable sur 360° | Non disponible | Commande par PLC sur les BY-1000 / BY-2000 |
| Repositionnement par l’opérateur entre les passes | Nécessaire à chaque passe | Supprimé — dépôt continu du cordon |
| Fatigue de l’opérateur | Élevée sur les pièces lourdes / à passes multiples | Réduction jusqu’à 40 % (référence du secteur) |
| Intégration à une cellule robotisée | Impossible | Compatible PROFINET + Modbus + EtherNet/IP |
| Commande mains libres par pédale | Non | En option sur tous les modèles BY |
| Coût d’investissement (entrée de gamme) | Inférieur | Supérieur ; amortissement en 4–6 months au-delà de 8 cycles/day |
Justification technique
Pourquoi Aubrik a conçu la série BY ainsi
Dans la catégorie des modèles motorisés, le choix d’un motoréducteur AC ou DC modifie subtilement la fluidité des changements de vitesse — et la régularité visuelle du cordon. Les moteurs AC fournissent un couple fiable à moindre coût ; selon l’article de The Fabricator consacré aux architectures de moteurs des positionneurs d’établi, les motoréducteurs DC « peuvent offrir un fonctionnement plus fluide et un réglage plus précis de la vitesse ». La série BY utilise des entraînements AC du BY-50 au BY-500 (pour lesquels un réglage continu suffit) et passe à un servomoteur DC sur les BY-1000 / BY-2000, où une précision de positionnement de ±0,1 mm est nécessaire aux échanges avec la cellule robotisée.
La fatigue de l’opérateur est le coût caché du soudage multipasse de joints circulaires — un acheteur industriel exploitant des lignes 24/7 perd 30-50 % de chaque poste en repositionnements, raison structurelle pour laquelle un plateau motorisé surpasse un modèle manuel dès que le volume de production dépasse 8 cycles/day. Aubrik équipe les BY-1000 et BY-2000 de servomoteurs DC, car les moteurs AC ne peuvent pas maintenir une précision de positionnement de ±0,1 mm sous charge continue — c’est ce qui les distingue des offres d’usines chinoises de gamme comparable qui utilisent des entraînements AC sur toute leur gamme et échouent discrètement lors des échanges avec une cellule robotisée. Notre garantie de 2-year couvre le train d’engrenages, et pas seulement le moteur.
« Nous avons testé quatorze configurations d’entraînement par engrenages au cours de notre première série de production du BY-2000 avant de retenir la paire en acier allié trempé que nous expédions aujourd’hui. C’était la seule configuration capable de maintenir le faux-rond sous 0,02 mm pendant un cycle d’essai continu de 24-hour sur une pièce d’essai à semelle de 1800 kg — c’est le seuil à partir duquel les ondulations périodiques du cordon disparaissent sur les passes de fond. »
Faux-rond, répétabilité et qualité des soudures — Le seuil de défaut de 0,02 mm
Le faux-rond est l’écart radial entre la surface d’un plateau tournant et son axe théorique pendant sa rotation sous charge. La pointe de la torche reste géométriquement fixe tandis que la pièce tourne — toute oscillation du plateau se répercute donc directement sur le cordon.
- Ondulation du cordon — ondulation visible à faible vitesse de rotation, imposant un polissage esthétique.
- Caniveau — variation de la distance torche-pièce >1,5 mm à l’amorçage/l’extinction de l’arc, entraînant un nouveau contrôle CND.
- Porosité / manque de fusion — trajectoire erratique du cordon lors des passes de fond, reprise complète du joint.
ISO 9283:1998, norme internationale relative aux performances des robots industriels manipulateurs, définit le protocole de mesure de la répétabilité de pose et de la précision de positionnement utilisé pour étalonner les plateaux.
Caractéristiques de la série BY
Chaque modèle de la série BY maintient un faux-rond ≤ 0,02 mm (20 microns) — mesuré dans les conditions de stabilité thermique d’ISO 9283 (20–22°C, entraînement entièrement fonctionnel, laser de poursuite étalonné comme référence) sur notre banc de contrôle qualité final.
Cette valeur se situe dans l’enveloppe de précision inférieure à 10-micron que les analystes du secteur considèrent comme la limite supérieure réaliste de la plage de précision des positionneurs industriels.
Tableau de correspondance entre faux-rond et défauts du cordon
Pourquoi le seuil de 0,02 mm est-il important en production ? Parce qu’un faux-rond supérieur à cette plage commence à produire des défauts de soudure visibles sur les passes de fond — le tableau ci-dessous présente la relation de cause à effet relevée par notre équipe de R&D au cours de trois années d’essais sous cycles de contrainte.
| Plage de faux-rond | Comportement du cordon lors de la passe de fond TIG | Défaut type | Cause courante | Incidence sur les coûts (par reprise) |
|---|---|---|---|---|
| ≤ 0,02 mm (caractéristique de la série BY) | Cordon uniforme, sans ondulation | Aucun défaut observable | — | Référence (aucune reprise) |
| 0,02 – 0,05 mm | Légère ondulation périodique à faible vitesse | Défaut uniquement esthétique sur les soudures visibles | Dérive de la précharge des roulements | Temps de polissage +10–20 % |
| 0,05 – 0,1 mm | Variation visible de la largeur du cordon | Surépaisseur irrégulière | Accouplement d’entraînement usé | Meulage et reprise du cordon +30 % |
| 0,1 – 0,2 mm | Déviation du cordon à l’amorçage/l’extinction de l’arc | Caniveau périodique | Jeu du réducteur, mandrin desserré | Reprise de la section, nouveau contrôle CND |
| 0,2 – 0,5 mm | Variation de la distance torche-pièce > 1,5 mm | Manque de fusion à la racine | Roulements défaillants, support moteur | Reprise complète du joint, rebut possible |
| 0,5 – 1 mm | Trajectoire erratique du cordon | Porosité, pénétration incomplète | Chaîne d’entraînement endommagée | Rebut + remplacement de la pièce |
| > 1 mm | L’opérateur prend manuellement la main sur le moteur | Risque de fissuration et de déchirure à chaud | Défaillance catastrophique de l’engrenage / de l’arbre | Unité mise hors service |
Procédure de contrôle qualité en 3-stage pour chaque plateau de la série BY
Le maintien de la plage de faux-rond de 0,02 mm pour chaque expédition repose sur une chaîne de vérification exécutée en trois étapes successives, chacune sur des bancs dédiés avant la fermeture de l’assemblage final.
Étape 1
Contrôle des matières premières
La nuance de la fonte entrante et la dureté de l’acier des engrenages sont vérifiées selon des spécifications équivalentes aux normes ASTM. Les certificats matière sont archivés avec le numéro de série de l’expédition.
Étape 2
Essais des sous-ensembles
Le jeu du train d’engrenages, la précharge des roulements et l’accouplement du moteur sont chacun contrôlés sur des bancs dédiés. Toute mesure non conforme sur un banc entraîne le remplacement du composant avant la poursuite de l’assemblage.
Étape 3
Vérification finale des performances
Le faux-rond est mesuré sous charge sur l’unité entièrement assemblée, et la fiche de données est expédiée avec le plateau. Les acheteurs internationaux peuvent demander un rapport et un certificat d’inspection avant expédition couvrant les trois étapes.
La catégorie des plateaux de soudage automatiques est elle-même bien documentée dans la littérature des brevets industriels — le brevet USPTO US4831234A décrit le principe fondamental de rotation motorisée pour le soudage de joints circulaires, que la série BY complète par une commande moderne de vitesse à réglage continu et des interfaces PROFINET compatibles avec 4-axis.
ISO 9001:2015 Système de management de la qualité pour la fabrication de matériel de soudage
Marquage CE Conformité à la directive européenne relative aux machines 2006/42/EC
Protocole ISO 9283:1998 Faux-rond + répétabilité mesurés selon la norme internationale
Conformité à AWS D1.1 Compatibilité avec le code de soudage des structures métalliques
Silver — Avantage en coût total de possession
Cadre de gains de productivité pour le soudage de joints circulaires :
- jusqu’à 40 % Augmentation de l’efficacité du soudage avec un positionneur correctement dimensionné
- 20 – 30 % Économie de temps de main-d’œuvre par joint de tube / appareil
- jusqu’à 40 % Réduction de la fatigue de l’opérateur (référence ergonomique du secteur)
- 4 – 6 mois Amortissement type au-delà de 8 cycles/day sur le BY-300+
Secteurs et résultats clients — automobile, tubes, construction navale, aéronautique
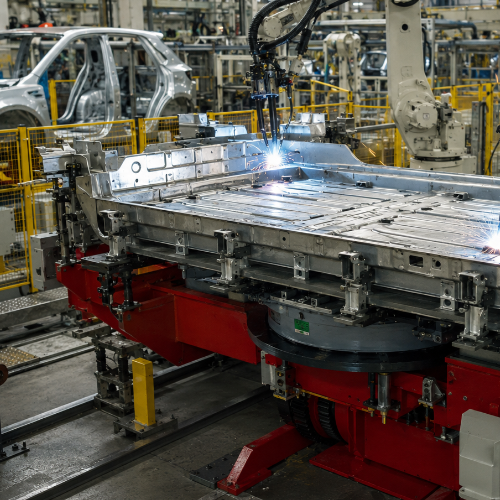
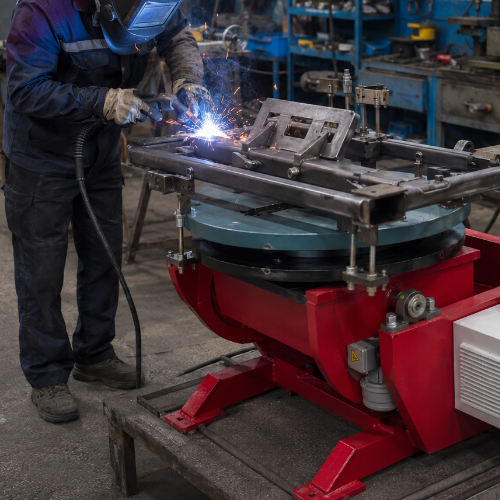
Les plateaux tournants de soudage de la série BY sont expédiés vers six secteurs industriels dans lesquels la qualité des soudures circulaires et la répétabilité de la rotation déterminent la cadence. Parmi nos exportations de 2024-2025, des unités ont été intégrées à des lignes de fabrication métallique en Espagne, en Allemagne, en Italie, en France, en Russie, en Inde, au Brésil et au Vietnam – aussi bien pour des travaux légers de précision que pour le soudage lourd de structures métalliques.
Automobile
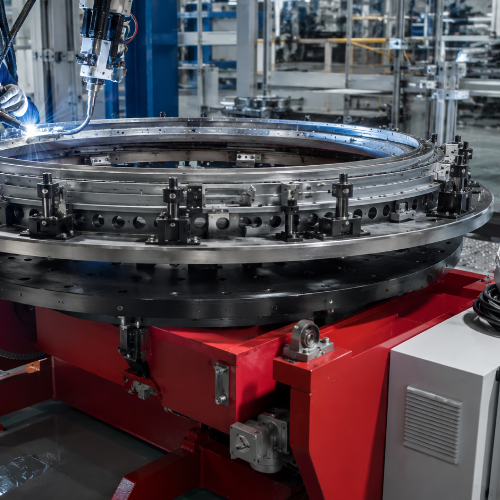
Aéronautique
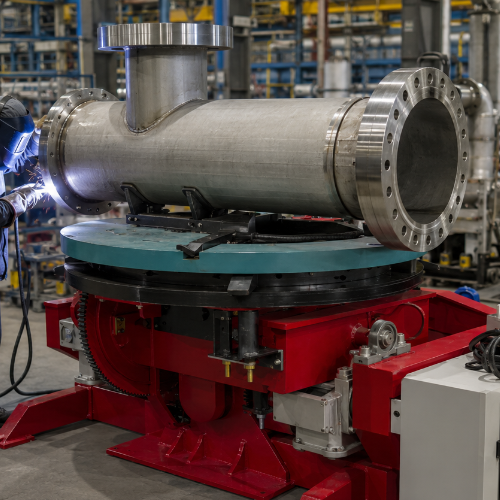
Pétrochimie
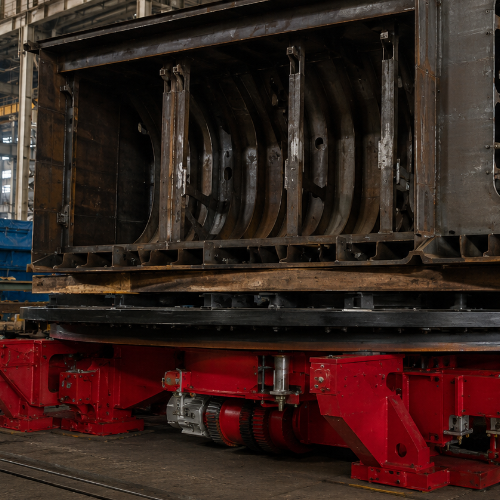
Construction navale
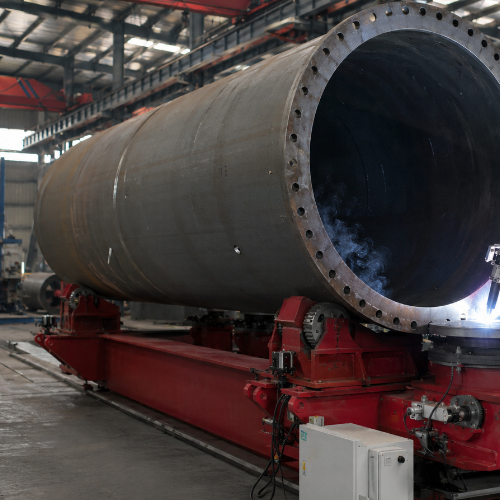
Tour éolienne
Fabrication générale
Depuis 2018, des clients de huit pays ont intégré des plateaux tournants de la série BY à leurs flux de soudage existants. La demande soutenue la plus forte provient des ateliers européens de fabrication métallique (Allemagne, Italie, Espagne, France), qui achètent des unités personnalisées OEM pour la production de récipients sous pression et de tuyauteries — des marchés où la conformité aux normes ISO 9001 et CE constitue un critère minimal avant toute discussion tarifaire.
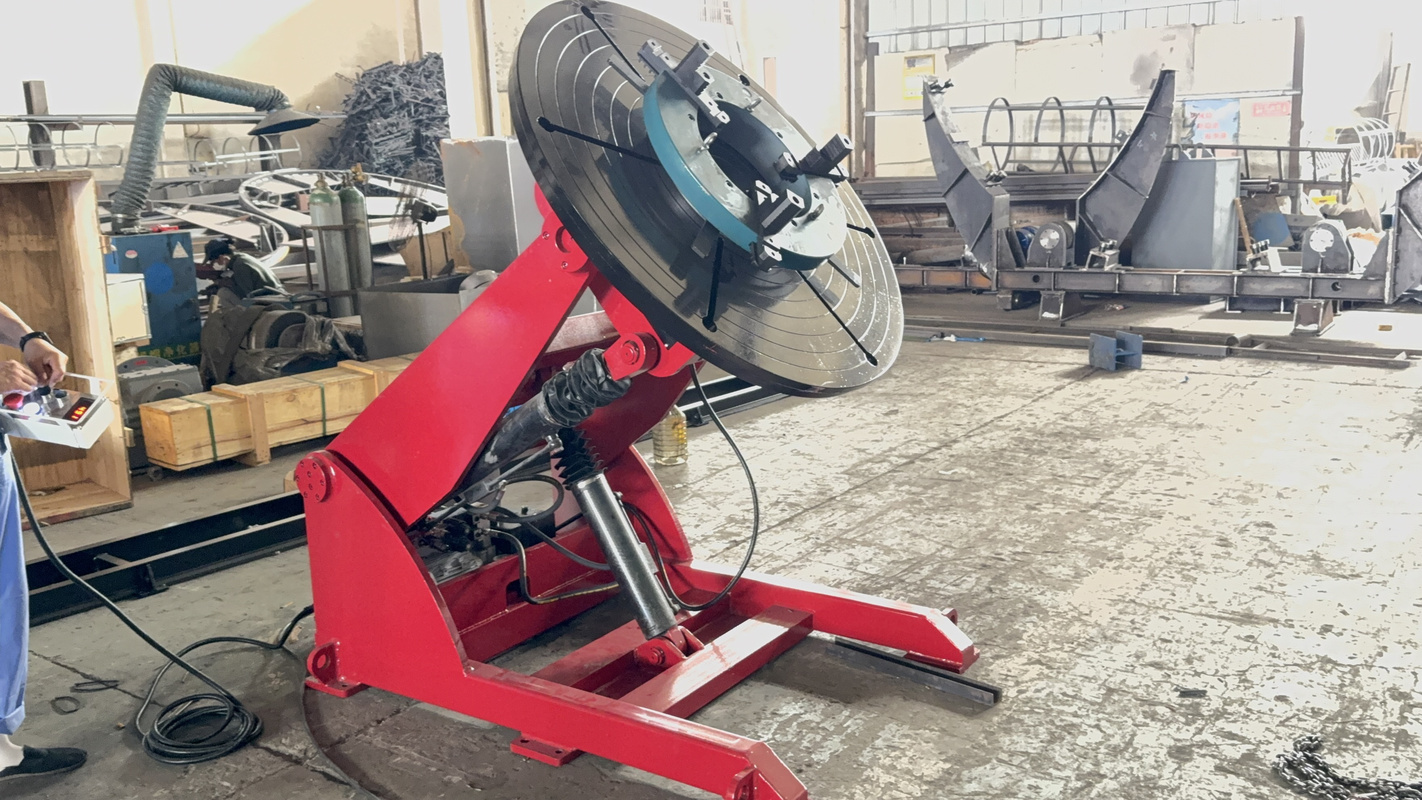
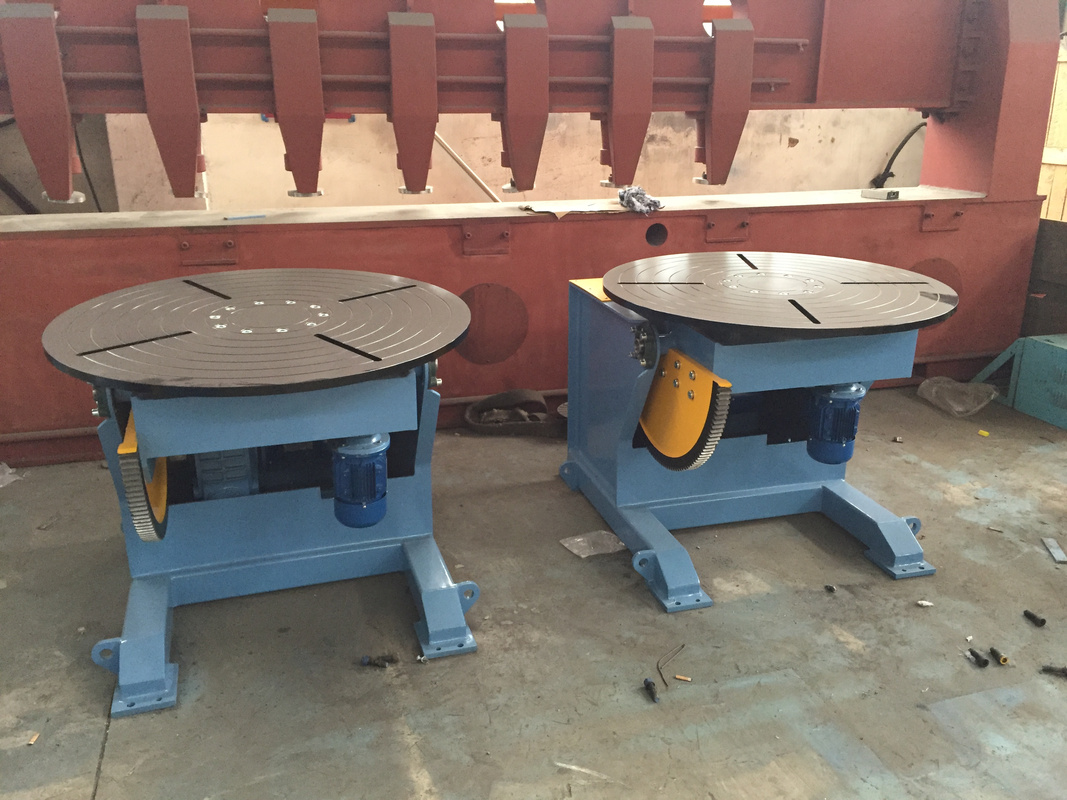
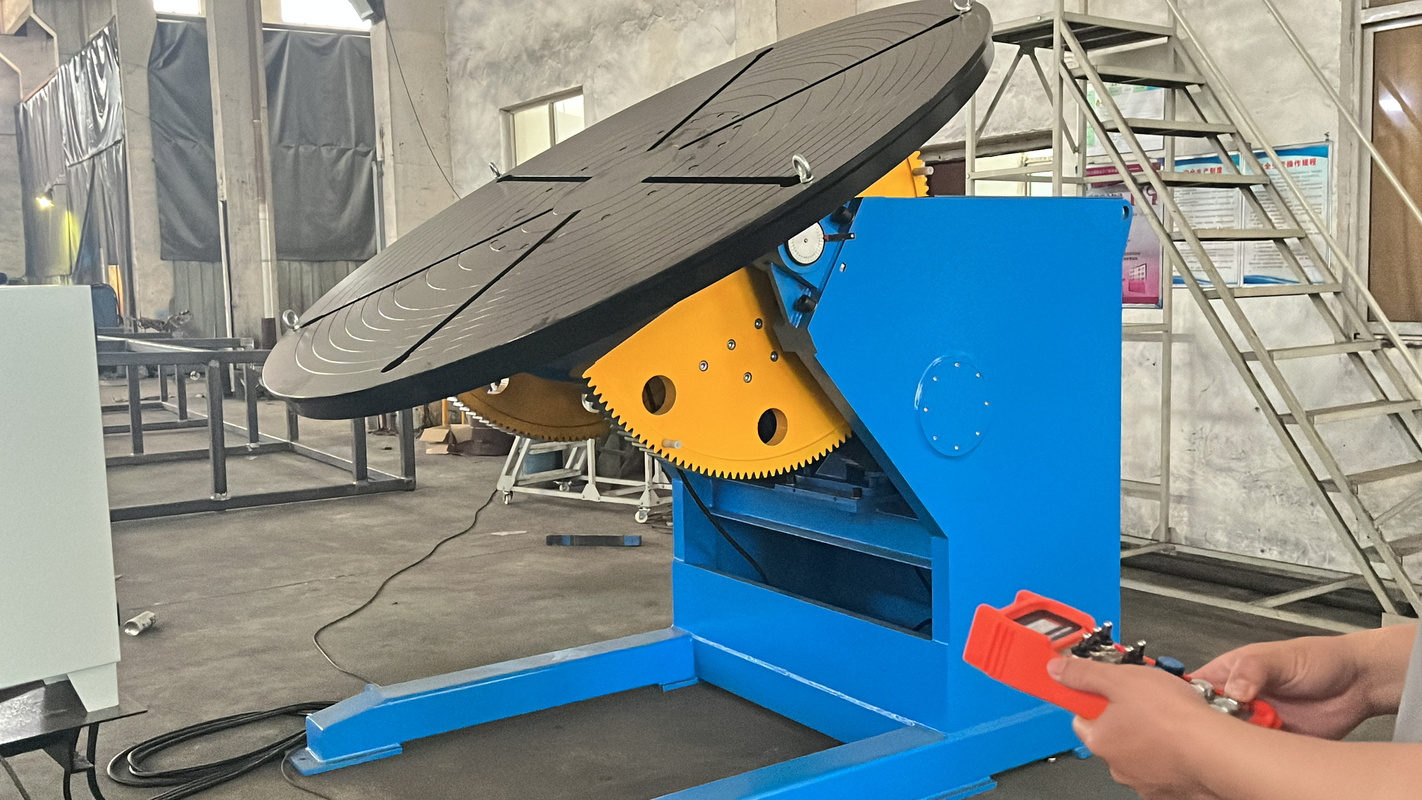
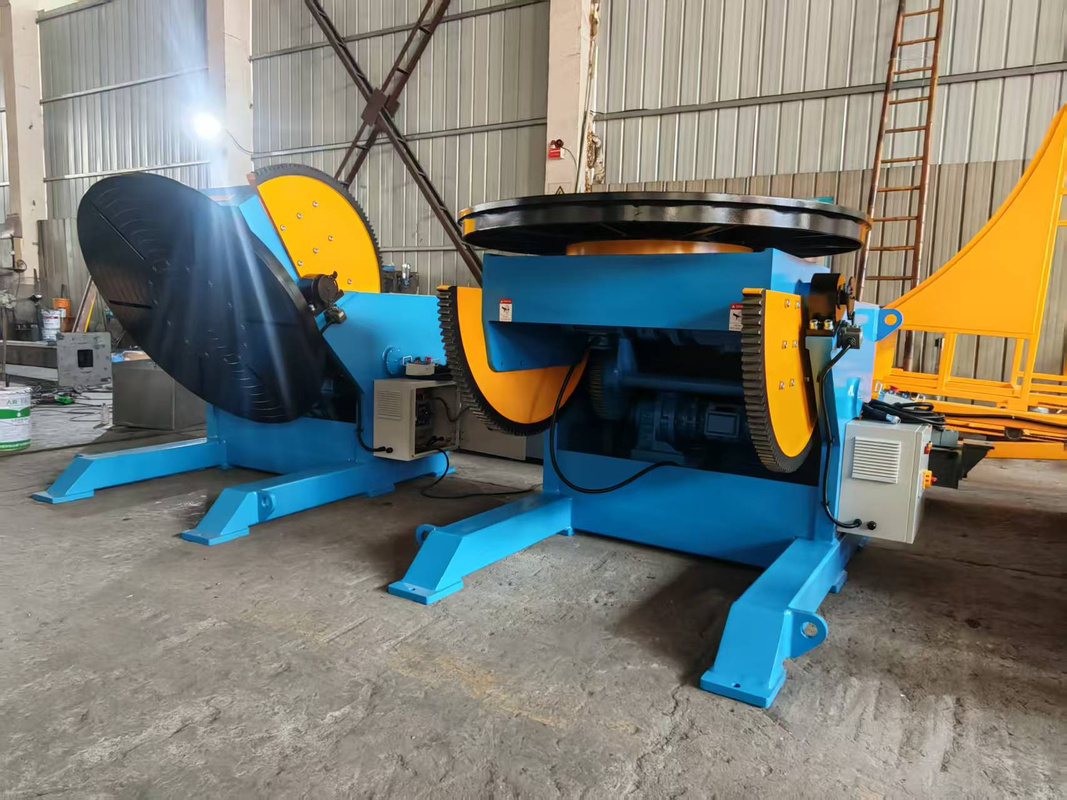
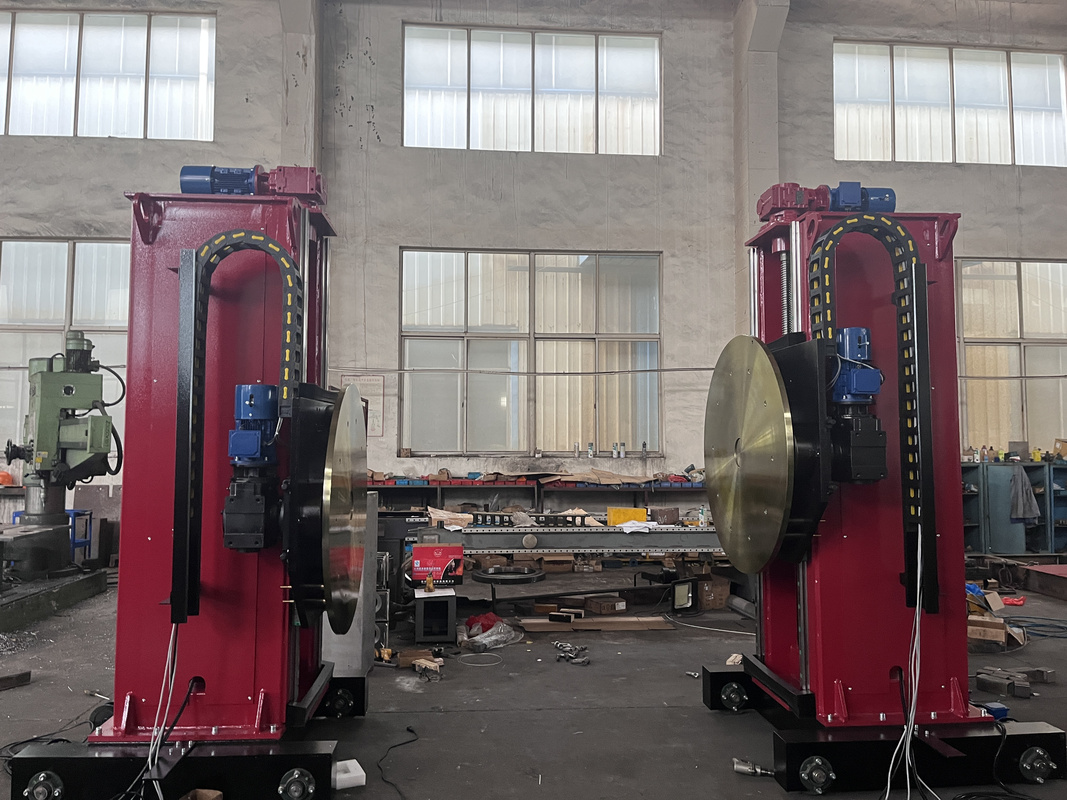
Assemblage et production en usine
Outils d’ingénierie et de calcul pour plateaux tournants de soudage
Sélectionnez l’outil d’analyse approprié pour calculer la capacité du matériel, vérifier la compatibilité du procédé ou analyser le retour sur investissement de votre exploitation.
OUTIL / 01
Outil de dimensionnement de la capacité des plateaux tournants de soudage de la série BY
OUTIL / 02
Vérificateur de compatibilité procédé × capacité
OUTIL / 03
Calculateur d’amortissement d’un plateau tournant de soudage
Quelle est la différence entre un plateau tournant de soudage et un positionneur de soudage ?
Un plateau tournant de soudage fait pivoter la pièce autour d’un seul axe horizontal et est optimisé pour les soudures circulaires et cylindriques (tubes, semelles, récipients, anneaux de coque) — l’architecture de mouvement fondamentale du soudage rotatif. Un positionneur de soudage ajoute un second axe (inclinaison + rotation), ce qui permet d’accéder aux soudures complexes présentant plusieurs angles sur des composants irréguliers.
Ai-je réellement besoin d’un plateau tournant de soudage dans mon atelier de fabrication métallique ?
Si votre atelier réalise 8+ soudures circulaires ou cylindriques par équipe, les économies de main-d’œuvre obtenues en supprimant le repositionnement manuel permettent d’amortir un BY-100 ou un BY-300 en 4–6 mois aux taux de main-d’œuvre standard des États-Unis / de l’UE. En dessous de ce seuil, un plateau tournant manuel ou un flux de travail reposant uniquement sur un outillage peut rester viable plus longtemps. Pour obtenir rapidement une réponse, comparez votre temps de manutention actuel par soudure aux économies de main-d’œuvre de 20–30 % par soudure constatées par nos clients.
Comment choisir la capacité de charge adaptée à mon plateau tournant de soudage ?
Choisissez un modèle dont la capacité de charge est supérieure d’au moins 25 % à la masse brute de votre pièce de production la plus lourde — c’est-à-dire la masse cumulée de la pièce, de l’outillage, du mandrin et de tout dispositif de bridage. Le sous-dimensionnement est l’erreur d’achat la plus fréquente signalée dans les guides d’approvisionnement industriels : le dépassement de la limite de masse recommandée endommage les composants de l’entraînement et dégrade la précision de positionnement. Pour une pièce de 800 kg avec un outillage de 150 kg, le BY-1000 est le bon choix ; pour une pièce de chantier naval de 1600 kg, choisissez le BY-2000 ou sa variante personnalisée de 5000 kg.
Les plateaux tournants de soudage Aubrik peuvent-ils être intégrés à des cellules robotisées FANUC ou KUKA ?
Oui. Les BY-1000 et BY-2000 disposent de trois interfaces de bus de terrain conformes aux normes industrielles — PROFINET, Modbus TCP et EtherNet/IP — compatibles avec FANUC, KUKA, Yaskawa et la plupart des gammes de robots collaboratifs. Chaque expédition comprend la liste des E/S, les spécifications de la chaîne d’arrêt d’urgence et une table de correspondance des E/S du fabricant du robot tenue à jour par le service technique Aubrik. Parmi les installations de référence figurent des cellules pour équipements lourds associant des bras KUKA KR CYBERTECH à des sources de courant de soudage Fronius TPS 500i CMT sur des positionneurs de soudage à servomoteur de la série BY.
Aubrik peut-elle personnaliser un plateau tournant de soudage pour ma pièce ou ma marque de robot ?
Oui — la personnalisation est proposée de série. Les domaines personnalisables comprennent :
- Mécanique : diamètre du plateau, mandrin à trois mors de 160–630 mm, alésage central Ø20–80 mm, géométrie d’inclinaison jusqu’à 135°.
- Électricité : tension 110 V / 220 V / 380 V, 50 Hz / 60 Hz, commande par pédale, télécommande.
- Intégration robotisée : packs complets prêts à intégrer dans une cellule pour les plateformes FANUC, KUKA, Yaskawa et les robots collaboratifs (PROFINET / Modbus TCP / EtherNet/IP).
- Identité de marque : peinture et marquage OEM en marque blanche sur chaque châssis BY.
Le MOQ des solutions fabriquées sur mesure est de 1 à 3 unités, sous réserve de l’amortissement de l’outillage. Transmettez la masse habituelle de vos pièces, la cadence prévue et le système de commande robotique souhaité, et le service technique Aubrik vous fournira une configuration détaillée sous 24 heures.
Tendance actuelle



