Entrez en contact avec Aubrik Company

LIGNE DE PRODUCTION DE TOURS ÉOLIENNES
Ligne de production de tours éoliennes — système de fabrication clé en main en 6 étapes
Une ligne de production de tours éoliennes détermine si votre atelier produit 60 sections par an ou 600, et si vos soudures nécessitent une reprise ou réussissent les CND réalisés par un tiers. Pour obtenir ce résultat, Aubrik construit une ligne intégrée en six étapes : coupage CNC, roulage, accostage, soudage à l’arc submergé, CND et revêtement, le tout fourni comme une seule machine plutôt que comme cent machines dont la communication reste incertaine.
Depuis 1999, nous construisons ces lignes pour des projets éoliens terrestres et en mer afin de produire des sections de tours d’éoliennes d’une puissance de 2 MW à 8 MW et d’un diamètre maximal de 8,5 m. À mesure que les énergies renouvelables se développent, chaque exploitant de parc éolien et chaque fabricant de tours a besoin d’une ligne de production de tours éoliennes qui préserve la qualité malgré l’augmentation des volumes. Les données techniques ci-dessous présentent les tolérances, les normes et les capacités. Elles évitent les adjectifs.
MARCHE AUTOMATIQUE


MATRICE // SPÉCIFICATIONS
DONNÉES DE PRODUCTION
±1 mm
précision de l’assemblage SAW
+40 %
de productivité par rapport aux lignes traditionnelles
60–600
ensembles de tours / an (modulaire)
500 000 t
d’acier traité / an
2–8 MW
terrestre et en mer, ⌀2,5–16 m
EN 1090-2 · DNV
prête pour EXC3 + DNV-ST-0126
[DIAGNOSTIC-SYSTÈME]
Le coût caché d’une ligne manuelle et fragmentée pour tours éoliennes
Sur la plupart des lignes de production de tours éoliennes, les problèmes de capacité proviennent surtout de l’accostage et de la manutention, et non du soudage. À 35 in/min, la torche de votre robot industriel se déplace bien plus vite que les sections ne peuvent être manipulées, chargées, bridées et retirées manuellement ; la cadence dépend donc du temps de chargement manuel plutôt que de l’arc.
Une tour éolienne n’est en réalité qu’un empilement de viroles cylindriques en acier roulé, assemblées par des soudures longitudinales et circonférentielles, puis munies de semelles, contrôlées et revêtues.
Lorsque chaque étape de ces opérations repose sur des machines séparées alimentées manuellement, trois postes de coûts discrets ne cessent d’augmenter.
[JOURNAL-ERREURS // GOULOTS D’ÉTRANGLEMENT]
01
Temps d’arc improductif.
Dans la plupart des travaux de soudage manuel, l’arc ne fonctionne que pendant 8-30 % du temps machine total ; le reste du temps, alors que vos soudeurs et vos machines sont mobilisés sans produire utilement, est consacré au repositionnement, au nettoyage et à l’attente.
02
Reprises détectées tardivement.
Une société d’inspection du secteur éolien a conclu que près des deux tiers d’environ 40 000 actifs éoliens provenant d’une dizaine de fabricants présentaient un risque élevé, plusieurs ayant été identifiés comme ayant « soudé par-dessus des fissures, privilégiant une production rapide au détriment d’une fabrication correcte » dans leur course pour répondre à la demande.
03
Le piège de l’intermédiaire.
Lorsque les fabricants sous-traitent le soudage parce qu’ils ne peuvent pas entretenir en interne de lourdes machines de soudage, leurs clients s’exposent à de longs retards dès qu’un seul de ces sous-traitants commet une erreur.
SOLUTION TECHNIQUE
Le soudage intégré élimine directement ces trois problèmes à la source, car une même couche logique de commande pilote la soudure et orchestre les mouvements entre chaque étape : c’est la solution technique aux goulets d’étranglement des matériaux que vous pouvez anticiper sur une ligne de production de tours éoliennes Aubrik. Aux États-Unis, le U.S. Department of Energy recense plus de 500 sites nationaux de fabrication éolienne dans son programme consacré à la fabrication et à la chaîne d’approvisionnement du secteur, où la concurrence entre fabricants de tours éoliennes repose précisément sur cette efficacité.
// VUE_D’ENSEMBLE_SYSTÈME
À l’intérieur de la ligne de production Aubrik en 6 étapes pour tours éoliennes
Pour les tôles fortes et les sections destinées à l’éolien en mer, la difficulté tient précisément à l’efficacité de la fabrication métallique et à la maîtrise des déformations, car la chaleur dégagée par les soudures massives déforme les semelles plus vite que les équipes ne peuvent les réparer. En divisant le procédé de fabrication des tours éoliennes en six groupes de machines, chacun alimentant étroitement le suivant dans le respect de tolérances strictes et maîtrisées, nous intégrons la précision et concevons le niveau de maîtrise requis. L’automatisation du soudage suit votre planning, pas vos erreurs.
Équipements étape par étape
01
Prétraitement des matières premières
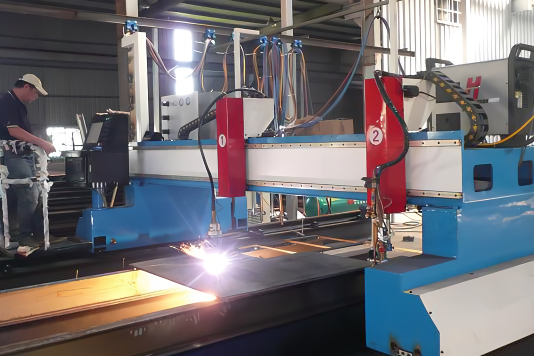
Le coupage plasma CNC avec positionnement laser et compensation d’épaisseur en temps réel maintient une précision de débit de 1,5 mm sur des tôles jusqu’à 210 mm ; le grenaillage atteint le degré ISO 8501-1 Sa 2.5 pour assurer l’adhérence du revêtement.
02

Roulage et formage des tôles
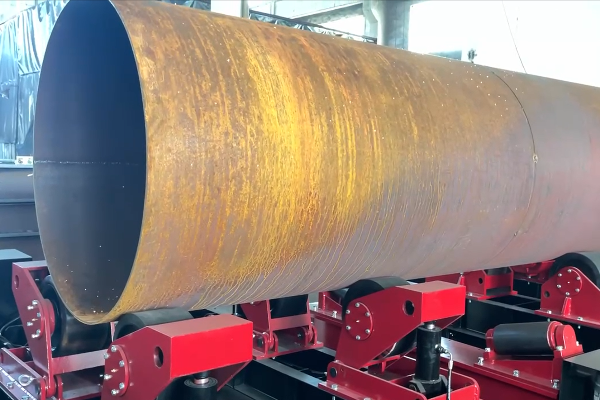
Une rouleuse CNC à trois rouleaux forme des viroles de 2,5 m à 16 m de diamètre ; une plateforme laser d’alignement des sections corrige la déformation du joint longitudinal avec une précision de 0,5 mm.
03
Soudage
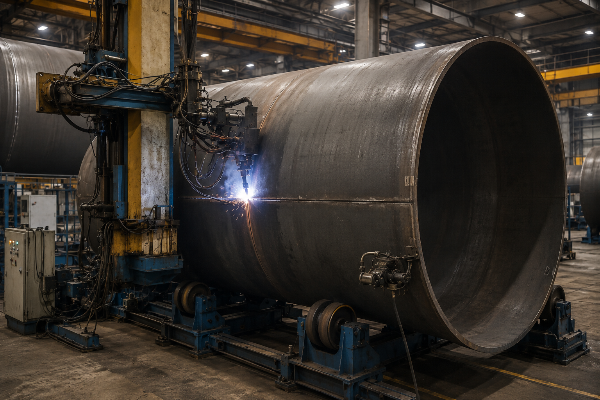
Le soudage à l’arc submergé (SAW) en porte-à-faux, avec suivi robotisé des soudures circonférentielles, maintient une précision d’assemblage de 1 mm pour plusieurs procédés de soudage (SAW et FCAW). Les positionneurs et vireurs de soudage indexent chaque virole afin de maintenir le joint en position à plat, ce qui augmente l’efficacité de plus de 50 % par rapport au travail manuel et produit des soudures de haute qualité à faible porosité.
04
Assemblage des semelles
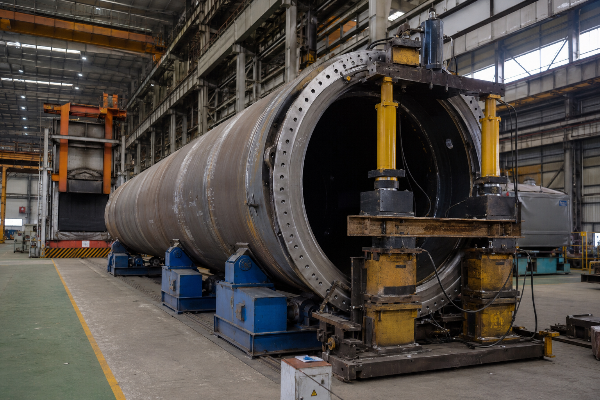
Une redresseuse hydraulique de 300 tonnes associée à un traitement thermique après soudage maintient le faux-rond de la semelle sous 2 mm/m ; le perçage CNC de la semelle positionne les trous avec une précision de 0,5 mm.
05
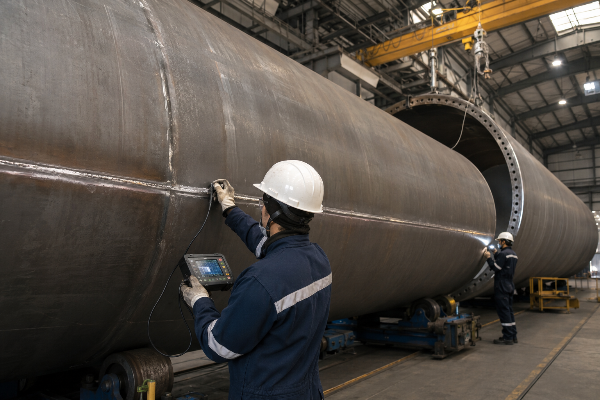
CND et inspection
Le contrôle numérique par ultrasons (UT), conforme aux normes NB/T 47013.3 et ISO 17640, ainsi que le contrôle visuel selon ISO 17637, valide chaque soudure avant son transfert.
06

Revêtement et finition
Un plateau de peinture automatique applique un film de 50-200 m conforme à la norme ISO 12944, avec un séchage maîtrisé visant une durée de service de 25 ans.
// MATRICE_SPÉCIFICATIONS
Cumul des tolérances de la ligne
Les tolérances publiées n’ont de sens que si vous pouvez voir comment elles se cumulent dans la tour finie. Voici le budget de précision maintenu par la ligne, étape par étape : le chiffre que les concurrents laissent vide.
| Étape | Opération | Tolérance maintenue | Importance pour les étapes suivantes |
|---|---|---|---|
| Coupage | Débit plasma CNC, ≤210 mm | ±1,5 mm | Détermine la circonférence de la virole ; toute erreur à ce stade s’amplifie au roulage |
| Formage | Roulage à 3 rouleaux, ⌀2,5–16 m | courbure uniforme | Viroles rondes = jeu à la racine régulier le long du joint |
| Accostage | Alignement laser des sections | ±0,5 mm/m | Des assemblages propres permettent un fonctionnement SAW ininterrompu |
| Soudage | SAW en porte-à-faux, suivi robotisé | assemblage ±1 mm | Pénétration complète, faible porosité, moins de reprises |
| Semelle | Redressage hydraulique + PWHT | faux-rond < 2 mm/m | Maîtrise de la fatigue des boulons — cause documentée d’effondrement |
| Perçage | Semelle CNC multiaxe | trou ±0,5 mm | Boulonnage entre tours sans reprise sur site |
La valeur indiquée pour la semelle n’est pas un argument commercial : elle constitue une chaîne de sécurité. La déformation thermique de la semelle provoque la fatigue des boulons, que les recherches associent aux défaillances de tours en service ; maintenir le faux-rond sous 2 mm/m conformément aux limites DNV relève donc de l’ingénierie des structures métalliques, et non de la finition.
// PARAMÈTRES
Note technique — paramètres SAW
Le soudage SAW automatisé en porte-à-faux fonctionne à 500-1200 A, 28-36 V et 30-60 cm/min avec des robots industriels de suivi de trajectoire, après la réalisation de chanfreins à 60°±5° et d’un jeu à la racine de 2-4 mm qualifiés selon un mode opératoire de soudage écrit conforme à ISO 15614-1. Le préchauffage est réalisé à 80-150 C, avec une température entre passes de 100-180 C pour éviter la fissuration à froid des aciers à haute résistance de forte épaisseur, puis un recuit de détente à 600-650 C est appliqué. Les défauts internes des soudures sont ensuite classés par contrôle ultrasonore conformément à ISO 17640.
« Nous ne mettons pas en avant une valeur unique de taux de dépôt, car elle varie selon la distance torche-pièce et l’épaisseur de la tôle. Ce que nous maîtrisons, c’est la transmission des tolérances : si le coupage dérive au-delà de 1,5 mm ou l’accostage au-delà d’un demi-millimètre, la tête SAW hérite de l’erreur. Nous réglons la ligne pour que chaque étape protège la suivante. »
En toute franchise, même une ligne automatisée conserve une part d’opérations manuelles, car les outillages internes et les zones complexes nécessitent encore un soudage manuel. Ce que les acheteurs décrivent comme une « faible efficacité du soudage et une maîtrise difficile des déformations lors de la fabrication métallique de tôles fortes pour les tours éoliennes en mer » relève en réalité de l’accostage en amont, et non de l’arc ; la solution structurelle consiste donc, pour Aubrik, à concevoir chaque poste en fonction du transfert décrit ci-dessus, sur la base d’un budget de tolérances mesuré. L’acheteur de l’UE ou le fabricant régional reçoit ainsi des assemblages propres qui guident le joint, plutôt qu’une torche rapide tentant de suivre un joint dévié.
Dimensionnement de votre ligne : capacité et coût par tour
La première erreur de dimensionnement consiste à confondre une ligne de sections de tours avec une usine de fondations monopieux, une inadéquation susceptible d’entraîner un surdimensionnement, une sous-utilisation de la capacité ou la dissimulation du coût caché des postes inactifs. Aubrik dimensionne une ligne de production de tours éoliennes en ensembles de tours par an et en tonnage d’acier, afin de l’adapter à un carnet de commandes réel plutôt qu’à un chiffre de cadence figurant dans une brochure.
Échelonnement de la capacité en ensembles par an
| Niveau de production | Configuration | Débit d’acier | Application idéale |
|---|---|---|---|
| 60–120 ensembles/an | Ligne intégrée unique, fonctionnement 24 h, 2 ensembles / 3 jours | jusqu’à ~150 000 t/an | Nouvel entrant ou fournisseur régional |
| 180–300 ensembles/an | Ligne + postes de soudage et de semelles dupliqués | ~250 000–350 000 t/an | Fabricant établi développant sa production terrestre |
| jusqu’à 600 ensembles/an | Extension modulaire des postes de travail, sans arrêt de production | jusqu’à 500 000 t/an | Fournisseur d’OEM / pôle éolien régional |
Cet échelonnement est important, car vous pouvez commencer au premier niveau et ajouter ultérieurement des postes de travail modulaires sans arrêter la ligne : c’est la raison structurelle pour laquelle un acheteur industriel peut augmenter sa capacité à un coût inférieur d’environ 30 % à celui d’une reconstruction complète. Aubrik conçoit chaque niveau autour de la même géométrie tubulaire en acier et selon votre objectif de production, de sorte qu’un producteur régional fabriquant 100 unités par an et un OEM produisant 600 ensembles utilisent les mêmes postes éprouvés, mais en nombres différents.
Plage de spécifications du produit
| Spécification | Plage |
|---|---|
| Puissance de l’éolienne | 2 MW – 8 MW |
| Hauteur de la tour | De 60 m à 160 m |
| Diamètre de la tour | 2,5 m – 16 m (max. 8,5 m pour les sections de classe 15 MW) |
| Épaisseur de la tôle d’acier | De 10 mm à 210 mm |
| Masse de la tour | 50 t – 5 000 t par ensemble |
| Matériau | Acier faiblement allié à haute résistance Q345, S355 |
Cette capacité de 8,5 m suit la tendance du marché et ne constitue pas un surdimensionnement. L’éolienne de référence de 15 MW définie par NREL/IEA Wind Task 37 prévoit une base de tour de 10 m ; un diamètre de 8,5 m se situe donc dans la plage utile des plus grandes tours terrestres et en mer actuelles, et la limite se situe au niveau du diamètre, non de l’épaisseur de paroi, raison pour laquelle une capacité maximale de tôle de 210 mm laisse une marge réelle. La tendance relative au diamètre est documentée dans la définition de l’éolienne en mer de référence de 15 MW du NREL.
Modèle d’amortissement par coût unitaire de tour
La rentabilité de la ligne dépend d’un chiffre que les concurrents ne publient jamais : le facteur de marche avec arc établi. Notre modèle ci-dessous utilise des plages de référence du secteur plutôt qu’une valeur unique inventée, car un calcul d’amortissement honnête dépend de votre assortiment de tôles et du coût local de la main-d’œuvre.
+40%
gain de productivité par rapport aux lignes traditionnelles fragmentées sur les installations Aubrik
Confirmation indépendante : un cas comparable de ligne automatisée fait état d’une vitesse de +40 %, d’une main-d’œuvre réduite de −30 % et d’un amortissement en <2 ans (rchelec.com). Référence sectorielle d’amortissement : 18–36 mois.
Facteur de marche avec arc établi
Manuel 8 – 30 % CONTRE SAW automatisé 80 – 95 %. C’est le principal facteur de cadence.
Rendement de dépôt
SAW ~99 % ; SMAW 60-65 %. Pour une profondeur de soudure de 20MM, il faut 2-3 passes en SAW contre 5-7 passes en SMAW.
Structure de la main-d’œuvre
Une ligne au Xinjiang a réduit les effectifs de son programme de tours pour unités de 6MW de 80 à 25 personnes, abaissant les coûts unitaires de 28 % tout en faisant passer le volume annuel de 320 à 550 unités par an.
[CŒUR_PROCÉDÉ]
Matériel de soudage intégré à cette ligne
Le soudage est au cœur de la ligne, deux grandes familles d’équipements assurant l’essentiel du travail ; ce n’est que lorsque les machines fonctionnent comme des unités distinctes, plutôt que comme une cellule intégrée conçue par Aubrik, qu’un atelier fragmenté rencontre un « problème d’alignement ». Ces équipements disposent de pages produit individuelles présentant des spécifications détaillées pour les achats au niveau des composants, mais les utilisateurs industriels peuvent également intégrer des postes Aubrik dans une ligne d’approvisionnement existante. Les exigences applicables aux opérateurs et au système sont conformes à ISO 14732, et chaque soudure est contrôlée lors de la FAT d’Aubrik avant expédition.
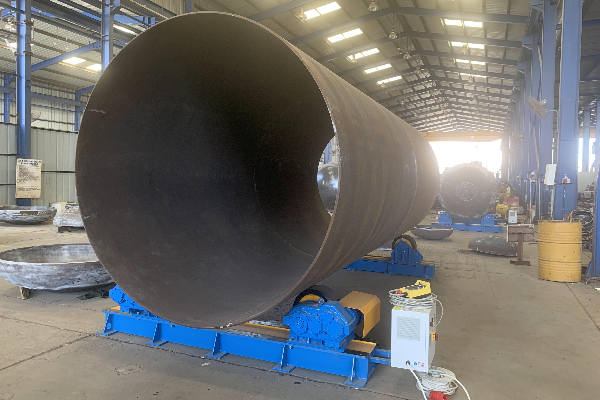
Matériel de soudage pour tours éoliennes
Manipulateurs de soudage à colonne et flèche, positionneurs de soudage, vireurs de soudage auto-aligneurs et lignes de soudage intégrées pour les joints longitudinaux et circonférentiels de chaque section de tour d’éolienne. Découvrez la gamme complète de matériel de soudage pour tours éoliennes et les spécifications des modèles.
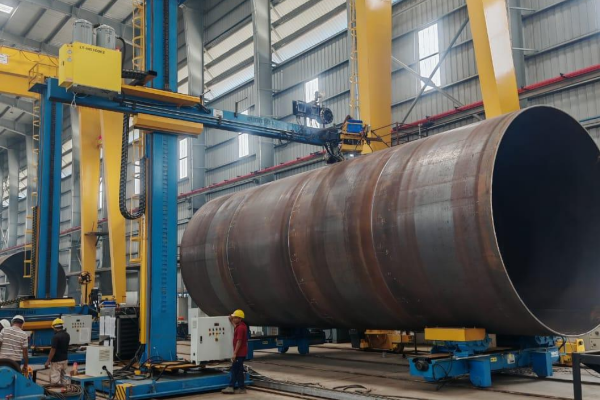
Machine de soudage circulaire pour tours éoliennes
Machines dédiées au soudage des joints circonférentiels, avec suivi laser du joint et récupération du flux pour les sections de ⌀3–8 m. Découvrez comment le soudage circulaire automatique atteint un taux de réussite aux CND de 99 %+.
Ligne Aubrik comparée à la fabrication manuelle et aux lignes importées courantes
Il ne s’agit pas vraiment d’une comparaison entre la Chine et l’Europe : le roulage des tours éoliennes les plus lourdes est évalué par rapport aux constructeurs italiens, et Aubrik mise sur des données techniques publiées plutôt que sur le prix d’importation le plus bas. Voici le plateau comparatif que le secteur évite : des chiffres précis, évalués selon les niveaux d’acceptation des soudures de la norme ISO 5817, et non au moyen de simples cases Oui/Non.
| Critère | Fabrication manuelle | Ligne importée courante | Ligne intégrée Aubrik |
|---|---|---|---|
| Précision du soudage | dépend de l’opérateur | rarement publiée | assemblage ±1 mm, accostage ±0,5 mm |
| Facteur de marche avec arc établi | 8–30% | variable | 80–95 % (SAW automatisé) |
| Normes de soudage/CND désignées | au niveau de l’atelier | logos uniquement | EN 1090-2 EXC3 · ISO 17640 · DNV-ST-0126 |
| Capacité annuelle | faible, limitée par la main-d’œuvre | chiffre fixe | 60–600 ensembles/an, modulaire |
| Clients OEM désignés | — | « partenaires » non désignés | Vestas, Siemens-Gamesa, GE, Goldwind |
| Modèle d’assistance | interne uniquement | relais par agent / ticket | intervention sur site sous 48 h, mise en service clé en main |
[DONNÉES-PROBANTES] INDICATEURS DE CRÉDIBILITÉ
Une technologie éprouvée sur les lignes éoliennes mondiales
Pour la plupart des concurrents, la meilleure preuve de crédibilité se limite à trois noms de clients sans aucun chiffre, un déficit qu’un nouveau fournisseur doit combler. Aubrik répond en citant des OEM de rang 1 et les chiffres de production associés à chaque relation ; c’est la raison structurelle pour laquelle un acheteur prudent de l’UE ou un développeur régional peut présélectionner une usine Aubrik qu’il n’a pas encore auditée.
Étude de cas : programme de 400 MW en Mongolie-Intérieure (130 ensembles)
88%
Qualification antérieure des soudures
99.2%
Qualification des soudures Aubrik
*Les reprises ont diminué de 90 % après le changement. Cette tendance se répète au niveau des sections.
SYS-01
Vestas
Un partenariat de 8 ans portant sur la fourniture de trois lignes de production personnalisées pour l’éolien en mer.
SYS-02
CS Wind America
Une ligne assurant la production d’environ 600 tours par an.
SYS-03
Dajin Offshore Heavy Industry
Production à grande échelle de tours et de fondations pour l’éolien en mer, avec une hausse d’efficacité de 40 % et une réduction des coûts de 25 % ; les propres expéditions de Dajin en 2024 ont dépassé 110 000 tonnes.
SYS-04
Siemens-Gamesa, GE, Goldwind
Tours de qualité OEM conformes aux normes de conception de chaque fabricant.
[SPÉC-TECHNIQUES]
Le fait qu’un OEM de rang 1 tel que Siemens Gamesa déposait encore en 2024 des brevets relatifs à l’alignement des sections (EP4303430A1) montre à quel point la précision de l’accostage reste déterminante pour la qualité des tours dans l’ensemble du secteur.
[DOC-REF: AUBRIK-PROCUREMENT]
Guide des achats : délai de livraison, niveaux de capacité et service après-vente
Les acheteurs quittent rarement un fournisseur pour une question de prix : ils le quittent pour son assistance, après avoir envoyé trois messages afin d’obtenir une seule mise à jour imprécise. La raison structurelle est qu’un acheteur industriel supporte le risque du projet ; Aubrik organise donc les achats autour des modes de défaillance qui compromettent les projets éoliens : délai de livraison opaque, pièces devenues introuvables et surréservation pratiquée par des intermédiaires au détriment d’un fabricant régional éloigné de l’usine.
Élaboration d’un devis de ligne Aubrik
01
[SYS-01 : CAPACITÉ]
Plage indicative de délais de livraison selon la configuration du niveau de capacité Le dimensionnement détermine le devis, et non un chiffre fixe de catalogue. Demandez une estimation du délai de livraison correspondant à votre objectif en ensembles/an.
02
[SYS-02 : ESSAIS]
FAT avant expédition Les essais d’acceptation en usine portent sur la charge, la précision et les performances de soudage, avec un rapport établi en présence d’un témoin, afin de valider la ligne avant son transport.
03
[SYS-03 : DÉPLOIEMENT]
Mise en service clé en main : gestion de projet, installation, mise en service et formation des opérateurs, avec une intervention sur site sous 48 heures grâce à un réseau mondial.
04
[SYS-04 : ASSISTANCE]
Garantie et pièces de rechange : garantie d’un an, pièces de rechange stockées dans des entrepôts situés à plusieurs endroits et mises à jour logicielles. Personnalisation OEM selon vos spécifications.
ÉVALUATION DES RISQUES : AGENT OU RELATION DIRECTE
Comparaison avec une ligne importée achetée auprès d’un agent : 60-110 jours entre la définition des spécifications et l’arrivée sur site ; des ingénieurs d’intervention remplacés par des tickets transmis d’un intermédiaire à l’autre, car les fournisseurs d’entrée de gamme s’appuient sur WhatsApp et sur une assistance retardée par le décalage horaire ; un système de commande qui nécessite un recâblage à l’arrivée lorsque la tension, par exemple 480V / 60Hz, n’a jamais été confirmée.
C’est la ligne intégrée en 6 étapes qui permet un approvisionnement géré en interne, puisqu’aucun atelier de sous-traitant ne peut « bloquer » votre planning. Le système de gestion de la qualité d’Aubrik respecte également ISO 9001, le référentiel QMS qui régit la documentation et la traçabilité tout au long de votre processus de fabrication.
Outils d’optimisation des lignes de production de tours éoliennes
calculateur du retour sur investissement par tour
Évaluez votre investissement en équipements et vos coûts d’exploitation. Calculez avec précision le retour sur investissement de chaque tour éolienne produite.
Ouvrir le calculateur
outil de dimensionnement de la capacité de la ligne
Déterminez la configuration d’équipements optimale pour votre usine. Dimensionnez votre ligne de production de manière stratégique afin d’atteindre les objectifs de production annuelle.
Ouvrir l’outil de dimensionnement de la capacité
liste de contrôle de la conformité aux normes par étape
Assurez-vous que votre procédé de fabrication métallique respecte les normes du secteur. Vérifiez méthodiquement la conformité à chaque étape critique de la production.
Ouvrir la liste de contrôle
Qu’est-ce qu’une ligne de production de tours éoliennes ?
Coupage CNC, grenaillage, roulage de tôles, accostage, soudage à l’arc submergé, usinage des semelles, CND et application du revêtement : ces six stations Aubrik forment ensemble une ligne étalonnée qui transforme des tôles d’acier en tronçons de tour finis.
Quels sont les types de lignes de production de tours éoliennes ?
Elles sont le plus souvent classées selon leur fonction principale : coupage et préparation ; roulage et formage des tôles ; soudage longitudinal et circonférentiel ; usinage des semelles et des anneaux ; application du revêtement et finition. Ces fonctions correspondent aux exigences de fabrication métallique des tours éoliennes définies par EN 1090-2 et DNV-ST-0126 ; Aubrik fournit le système complet, plutôt que des composants assemblés par différents sous-traitants, avec les retards et les inefficacités de manutention qui en résultent.
À quelles normes une ligne de production de tours éoliennes doit-elle satisfaire ?
Pour les appels d’offres européens et la plupart des appels d’offres internationaux, le fût de la tour est fabriqué conformément à la classe d’exécution EXC3 de la norme EN 1090-2, avec marquage CE, car les tours éoliennes sont des structures soumises à la fatigue et non des structures statiques. Les soudures sont qualifiées selon ISO 15614-1, puis contrôlées par ultrasons selon ISO 17640 et par contrôle visuel selon ISO 17637. La préparation des surfaces respecte ISO 8501-1 Sa 2.5 et le système de revêtement ISO 12944, tandis que l’ensemble de la structure porteuse est conçu et certifié selon DNV-ST-0126. Chaque norme correspond à une étape de production précise, ce qui permet à un auditeur de rattacher toute soudure au mode opératoire de soudage qui la régit.
La ligne peut-elle être intégrée aux équipements existants ?
Oui. La ligne est conçue pour permettre l’ajout de stations Aubrik de soudage, d’usinage des semelles ou de CND aux installations existantes, ainsi que l’intégration de modules supplémentaires, ce qui peut porter la capacité d’une seule ligne à 600 ensembles par an sans arrêt de production. Nous vérifierons la tension, les encombrements au sol et les interfaces au cours du processus de demande de devis afin d’éviter tout recâblage imprévu sur site.
Quelles spécifications de tours peut-elle prendre en charge ?
Des tours destinées à des éoliennes de 2-8 MW, d’une hauteur de 60-160 m et d’un diamètre de 2,5-16 m (jusqu’à 8,5 m pour les tronçons de classe 15 MW), fabriquées à partir de tôles Q345 ou S355 de 10-210 mm, avec une masse de 50 t à 5 000 t par ensemble. Les configurations terrestres et en mer sont toutes deux prises en charge.
Combien de temps durent l’installation et la mise en service ?
Le délai de livraison est établi en fonction de votre niveau de capacité, et la ligne fait l’objet d’essais de réception en usine avant son expédition. L’installation, la mise en service et la formation sont réalisées clés en main, avec une intervention sur site sous 48 heures.
Comment la qualité des soudures est-elle contrôlée ?
Les paramètres de soudage (intensité, tension, vitesse de déplacement) sont surveillés et enregistrés à des fins de traçabilité, puis chaque soudure est contrôlée par ultrasons pour détecter les défauts internes et par contrôle visuel pour détecter les défauts de surface, avec un ressuage et un contrôle radiographique des soudures critiques. Les défauts supérieurs ou égaux à φ2 mm sont consignés, réparés et contrôlés de nouveau.
Combien coûte la construction d’une ligne de production de tours éoliennes ?
Le prix varie selon le niveau de capacité, le degré d’automatisation et le périmètre de certification ; une ligne intégrée unique et une extension à 600 ensembles/an représentent donc des investissements très différents. Nous publions ouvertement les facteurs de coût et établissons le prix selon vos spécifications : contactez Aubrik pour obtenir un devis détaillé.
Tendance actuelle



