Entrez en contact avec Aubrik Company

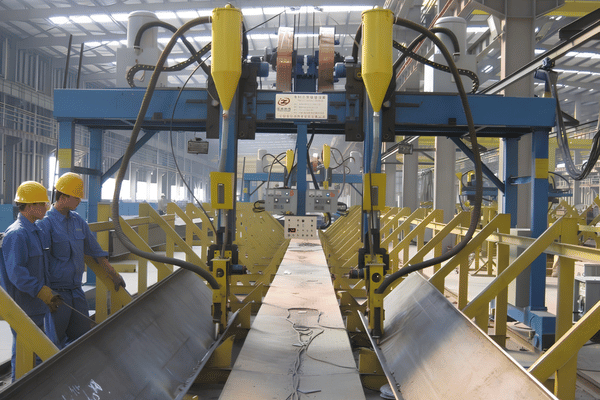
Ligne de production de poutres en H et de structures en acier
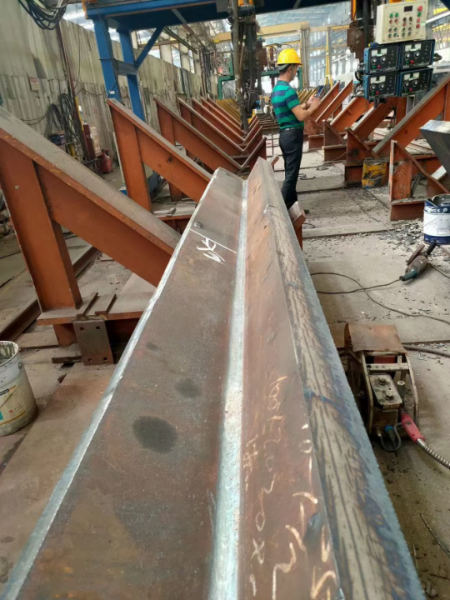
Un système automatisé qui transforme des tôles d’acier brutes en poutres en H finies et revêtues : coupage, assemblage, soudage à l’arc submergé sur portique, dressage des semelles et grenaillage, le tout dans un flux interconnecté. Développé par Aubrik pour les ateliers de fabrication de structures en acier du monde entier.
- Certifiée ISO 9001 et CE
- Conçue conformément à EN / ISO 1090
- 20+ ans de R&D
- 50+ pays desservis
- 80+ lignes sur mesure livrées
— ANALYSE DU SYSTÈME
Pourquoi la fabrication séparée de poutres en H consomme du temps, de l’acier et de la main-d’œuvre
Une ligne de production de poutres en H est un ensemble de machines interconnectées qui transforme des tôles d’acier planes en poutres en H soudées — les éléments porteurs de la plupart des bâtiments à structure en acier, des ponts et des châssis de machines lourdes. Lorsque ces étapes fonctionnent en îlots séparés, les coûts apparaissent partout, sauf sur la fiche technique des machines.
- Manutention et dérive : les tôles sont déplacées au pont roulant entre les postes. L’accostage se décale. Les soudeurs interrompent leur travail pour changer d’électrode et suivre le joint au fur et à mesure.
- Erreurs d’accostage : les reprises dues à l’accostage, notamment les erreurs de position des trous et d’ajustage entre l’âme et les semelles, nécessitent un nouveau soudage et un meulage.
- Soudures irrégulières : le soudage manuel varie d’un opérateur à l’autre et d’une équipe à l’autre.
- Temps d’arrêt invisibles : sur les lignes intégrées pour poutres en H, les temps d’arrêt sont généralement liés au flux des matériaux et aux cycles de maintenance, et non aux équipements eux-mêmes.
La solution n’est pas « un soudeur plus rapide ». Il faut une ligne de fabrication intégrée dans laquelle les pièces coupées aux dimensions, l’assemblage et le soudage sont transférés automatiquement, afin que la poutre en H ne reste jamais en attente et que la qualité soit assurée à chaque étape.
Cause fondamentale : dans une fabrication par postes séparés, chaque transfert entre le coupage, l’assemblage et le soudage des poutres ajoute de la manutention, un nouveau bridage et un risque de défaut d’alignement. La suppression de ces transferts est précisément la fonction d’une ligne de production — c’est pourquoi une méthode d’installation de soudage publiée par l’USPTO (US20200316727A1) présente l’élimination du transport entre postes comme le principal levier de réduction du temps de production.
Les reprises provoquées par des erreurs de positionnement des trous et d’accostage imposent de nouveaux soudages, et chaque reprise manuelle peut ajouter jusqu’à 3 heures par poutre. C’est pour cette raison structurelle que les ingénieurs Aubrik conçoivent la ligne comme un flux unique, en s’appuyant sur les installations réalisées dans l’usine Aubrik pour de petits et moyens fabricants ainsi que pour des acheteurs de l’UE dans 50 pays.
Vous ne savez pas où votre atelier perd du temps ?
DEMANDEZ UNE ESTIMATION POUR UNE LIGNE SUR MESURE →
Au cœur de la ligne Aubrik de production de poutres en H : 5 machines essentielles
Aubrik construit la ligne comme un système synchronisé unique, et non comme un catalogue d’outils autonomes. La différence entre un atelier en difficulté et un atelier rentable tient à la qualité de la communication entre les équipements.
Chaque machine ci-dessous est donc dimensionnée selon le débit, la plage de poutres et la logique de commande — une configuration modulaire pouvant évoluer d’une ligne de soudage de poutres en H à une seule torche jusqu’à une machine automatique de soudage de poutres en tandem, y compris une configuration de machine de soudage de poutres PEB pour bâtiments préfabriqués.
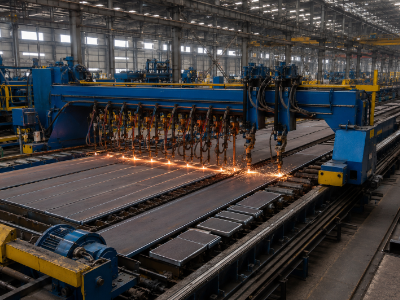
Oxycoupage CNC
Le premier poste est une machine de coupage CNC qui découpe la tôle brute en âmes et semelles précises. Contrairement aux machines de coupage autonomes, ses paramètres de coupage CNC sont préréglés selon les spécifications de chaque poutre afin d’assurer la précision de l’assemblage en aval.
- Écartement des rails 4000 mm ; largeur de coupe droite 80–3200 mm
- Épaisseur d’oxycoupage 6–100 mm
- neuf torches de coupe droite et deux torches CNC ; oxygène / acétylène / propane
- Taux de chutes au coupage maintenu sous 1,5 %
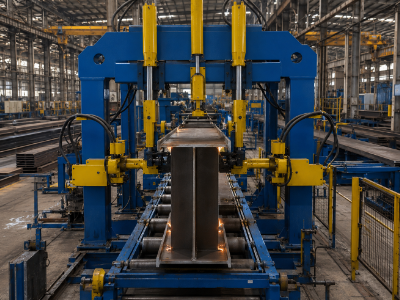
Machine d’assemblage de poutres en H
Trois unités de bridage hydrauliques saisissent les tôles de l’âme et des semelles, puis la machine d’assemblage les pointe afin de former une ébauche stable de poutre en H.
- Âme 200–1500 mm (épaisseur 6–32 mm) ; semelle 150–600 mm
- Erreur de perpendicularité âme-semelle <0.3 mm/m
- API Siemens + positionnement par vision laser (±0,3 mm)
- Soudage par points automatique en 16 points
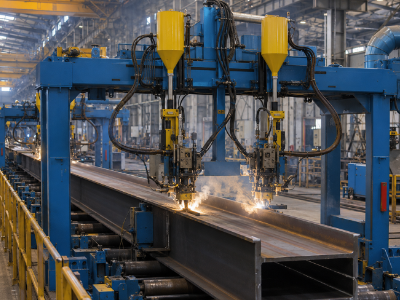
Soudage SAW sur portique
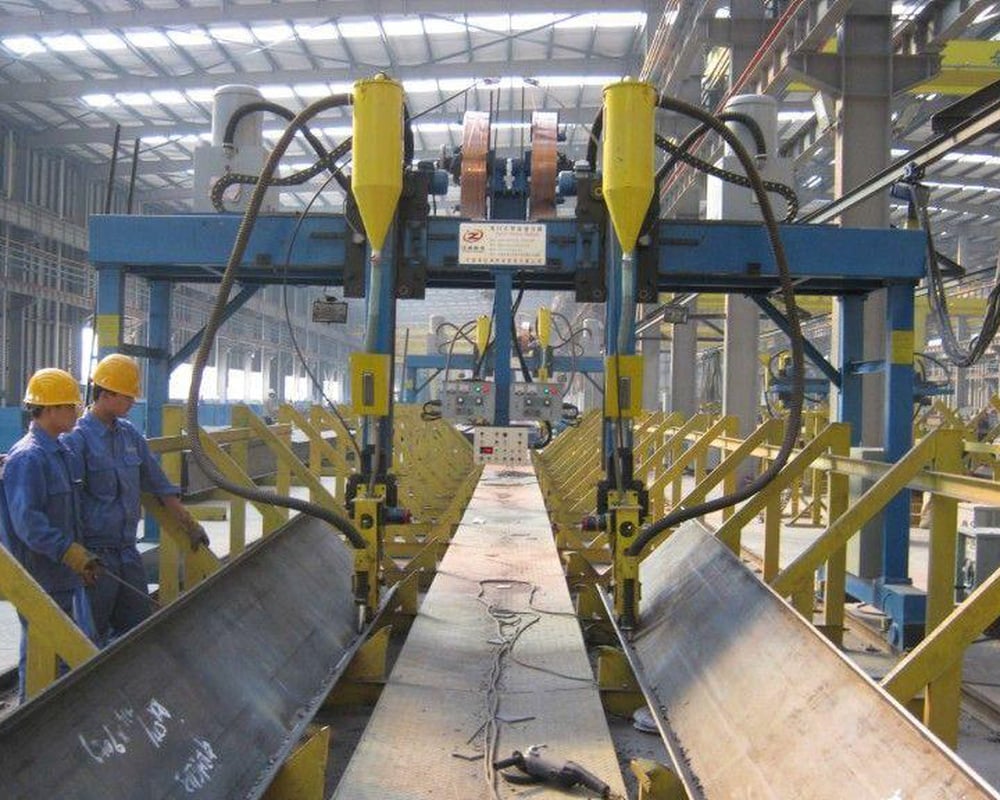
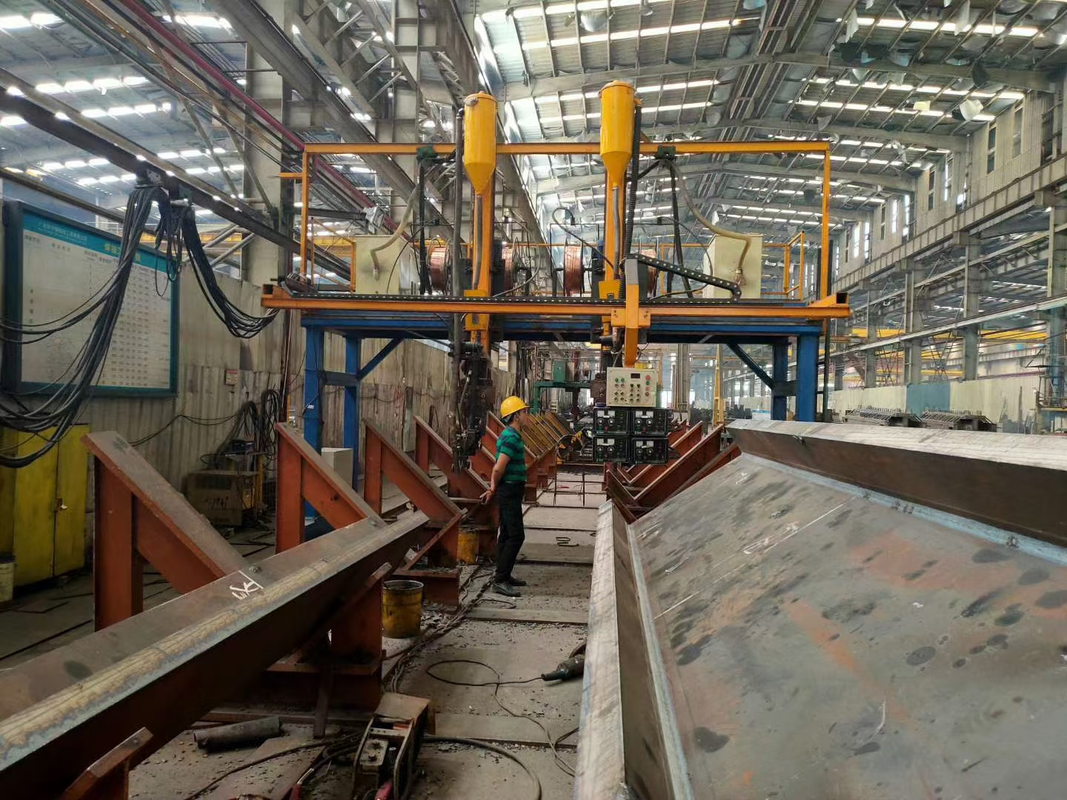
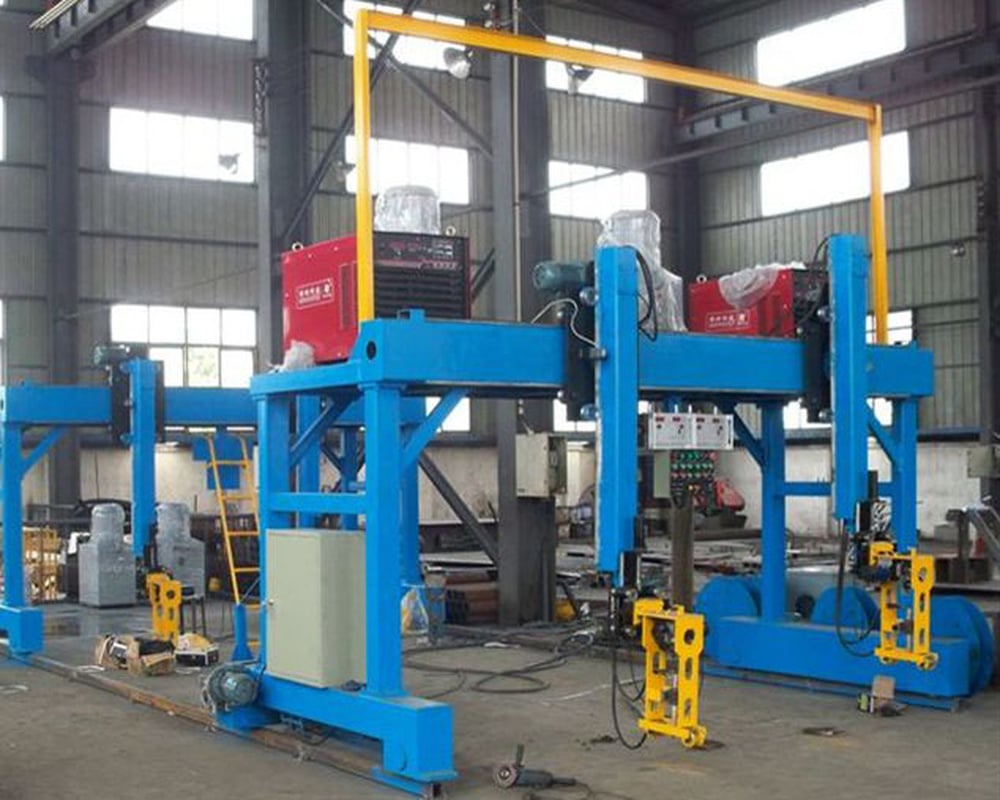
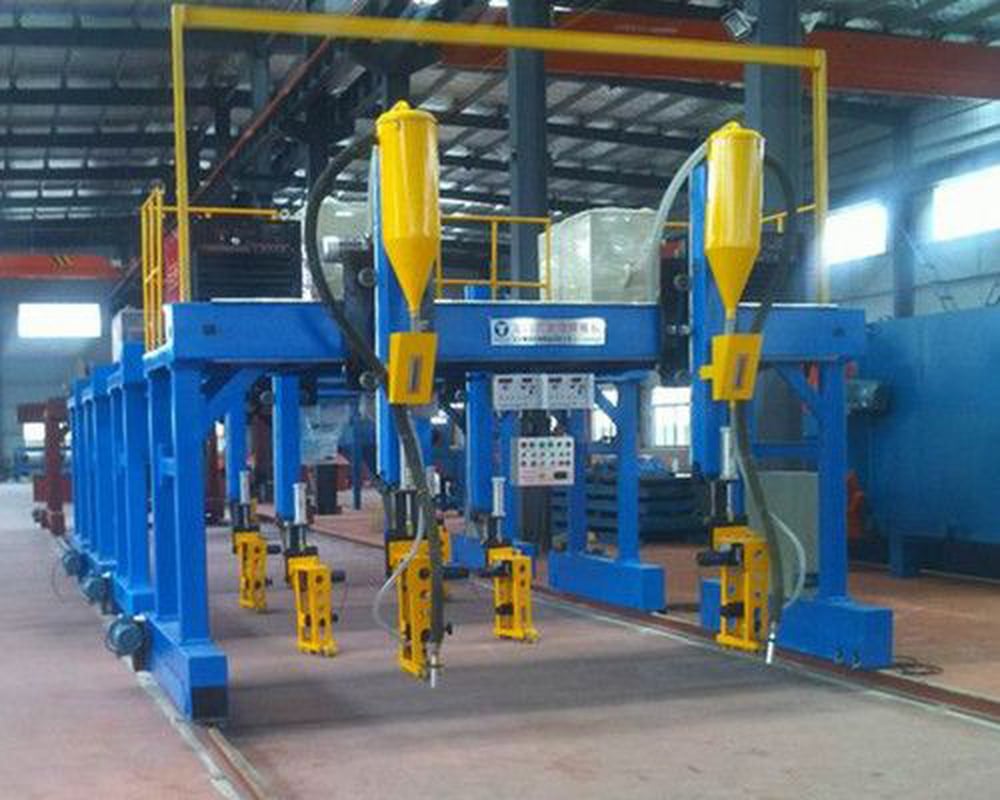
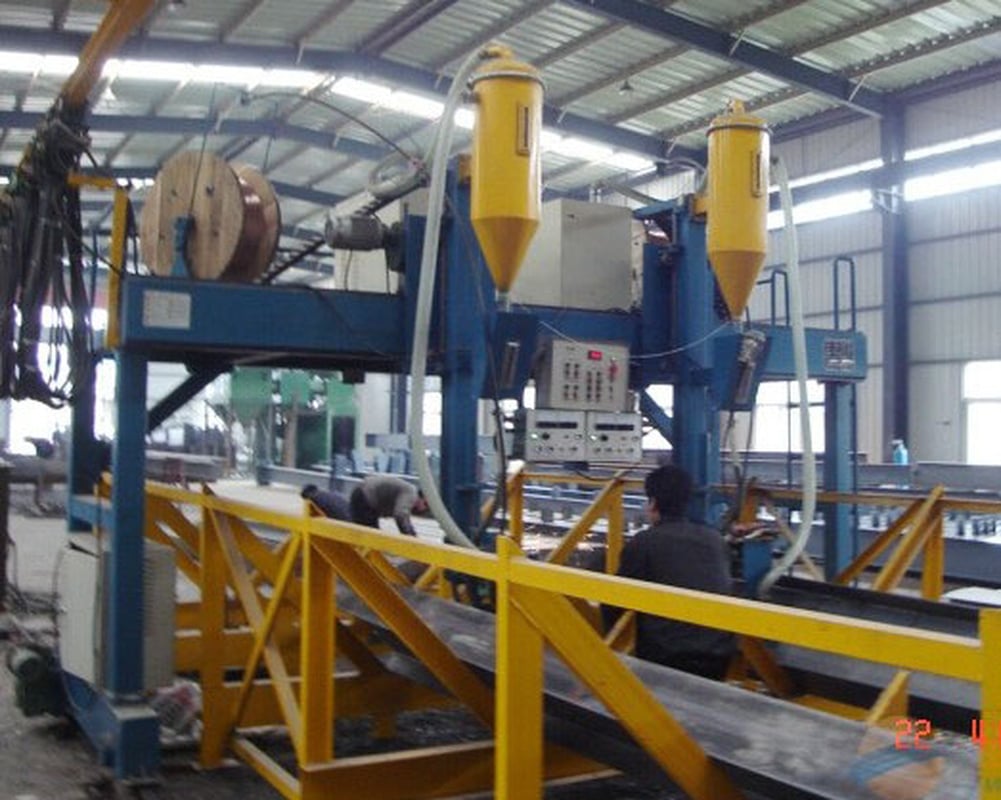
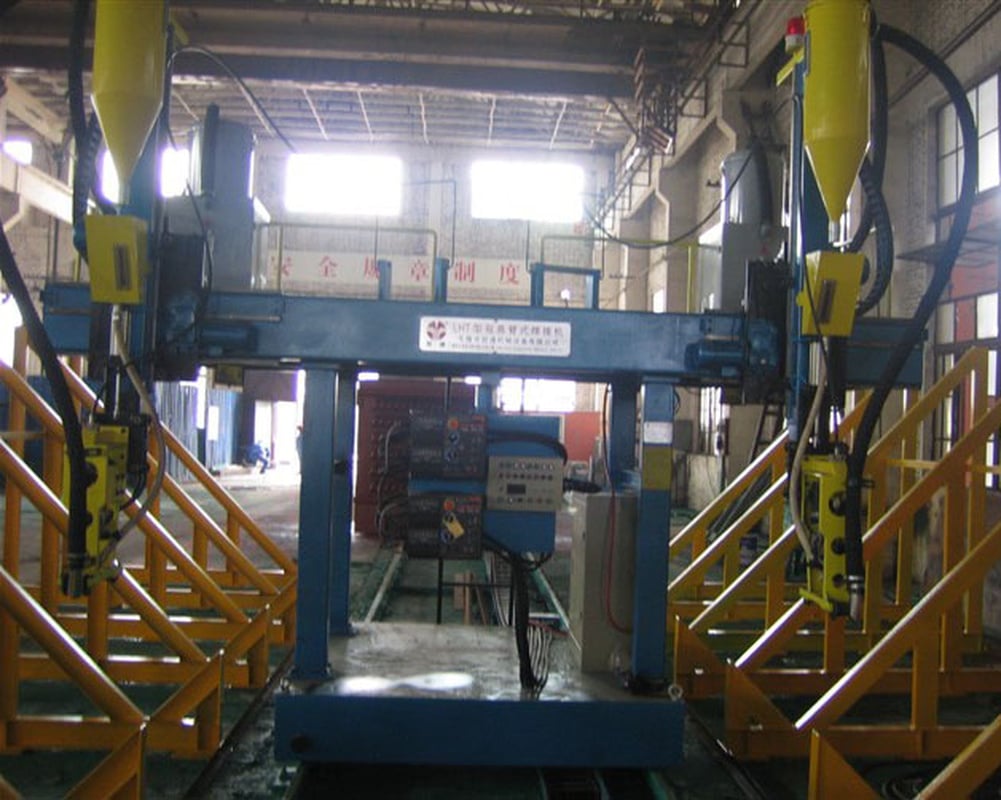
Le soudage sur portique réalise en une seule passe un soudage à l’arc submergé des deux côtés, pour une pénétration profonde et uniforme.
- Puissance de soudage 63 kVA×2 ; plage de courant 200–1000 A
- Hauteur de poutre 200–2500 mm ; longueur jusqu’à 18000 mm
- Suivi intelligent du joint + récupération automatique du flux >95 %
- Modèles AM-HG-4000 / 5000 / 6000
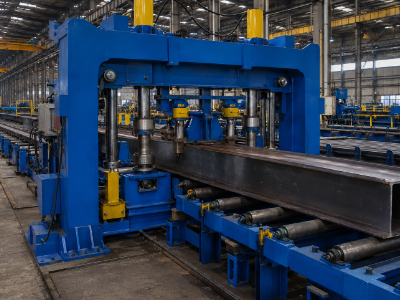
Dressage des semelles
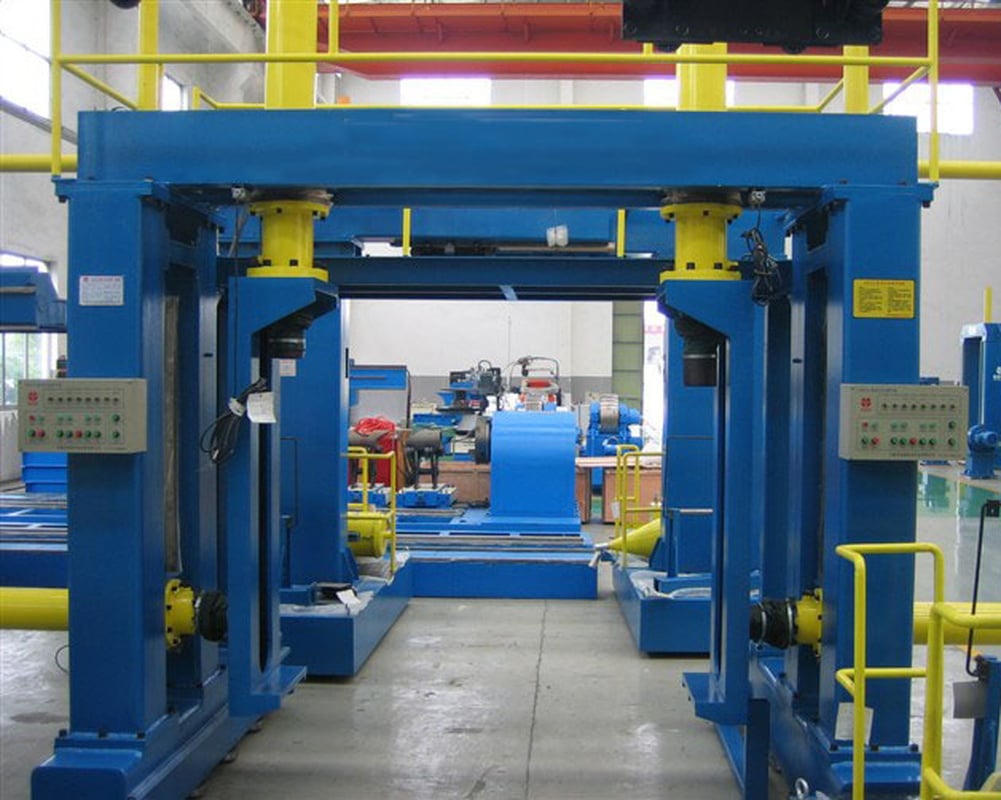
La chaleur déforme les semelles ; ce poste exerce une poussée et une traction pour leur rendre leur forme et éviter les dommages dus à la déformation thermique.
- Largeur de semelle 200–800 mm (épaisseur 6–40 mm)
- Vitesse de dressage jusqu’à 16000 mm/min
- Précision de rectification ±0,3 mm avec affichage numérique
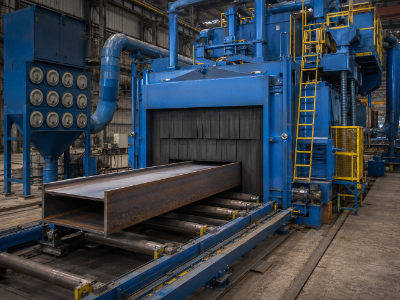
Grenaillage
Ce dernier poste élimine les oxydes et la rouille afin d’assurer l’adhérence effective des revêtements.
- Plage de pièces de 800×1500 à 3000×3000 mm
- État de surface conforme à ISO 8503-1 (Sa1–Sa3)
- Le recyclage de l’abrasif permet d’économiser 30–40 % ; filtration des poussières 99,5 %
Convoyage et commande
Des systèmes de transfert de l’acier, des retourneurs et des rouleaux hydrauliques relient chaque poste, retournent les poutres et positionnent automatiquement la pièce suivante.
- Flux des matériaux coordonné par API entre les postes
- Mémorisation des paramètres de soudage pour une qualité reproductible d’une série à l’autre
- Configuration pour 1–2 opérateurs sur l’ensemble de la ligne
Séquence de fabrication de poutres en H en 5 postes
Voici la matrice de sélection utilisée par nos ingénieurs pour construire une ligne de fabrication de poutres en H. Lisez-la de haut en bas : elle montre le parcours de la matière première dans l’atelier de fabrication.
| Poste | Fonction | Caractéristique principale | Précision | Modèle Aubrik |
|---|---|---|---|---|
| 1 · Coupage | Tôle → âmes et semelles (oxycoupage CNC / plasma en option) | Épaisseur 6–100 mm | Chutes <1.5% | GS-4000 |
| 2 · Assemblage | Brider + centrer + pointer l’ébauche | Âme 200–1500 mm | ±0,3 mm/m | HG-1500 |
| 3 · Soudage | Soudage à l’arc submergé bilatéral sur portique | 200–1000 A | Avec suivi du joint | AM-HG |
| 4 · Dressage | Correction des déformations des semelles dues au soudage | Semelle jusqu’à 800 mm | ±0,3 mm | HYJ-40 |
| 5 · Grenaillage | Nettoyage de la surface pour l’adhérence du revêtement | Jusqu’à 3000×3000 mm | Sa1–Sa3 | AB-SB |
Nous dimensionnons volontairement nos postes sur portique et d’assemblage pour une même plage de poutres. Si la machine d’assemblage peut fabriquer une âme de 2 mètres mais que la machine de soudage ne peut pas l’atteindre, vous avez acheté un goulot d’étranglement, pas une ligne.
Sélecteur de configuration de ligne
Tous les ateliers n’ont pas besoin de la configuration la plus lourde. Nous adaptons la configuration des torches et l’écartement du portique à votre production et à votre gamme de poutres.
| Votre profil | Configuration des torches | Modèle de portique | Idéal pour |
|---|---|---|---|
| PME / faible volume | Torche unique | AM-HG-4000 | Nouveaux entrants, petites séries, spécifications variées |
| Volume moyen / élevé | Double torche | AM-HG-5000 | Ateliers de structures en acier, fabricants de PEB |
| Construction lourde / ponts | Torches en tandem | AM-HG-6000 | Ponts, machines lourdes, poutres épaisses à passes multiples |
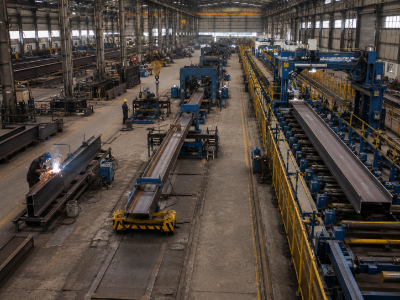
COMPARAISON DES SYSTÈMES
Ligne intégrée, machines autonomes ou soudage manuel
Les acheteurs échouent rarement parce qu’ils ont choisi la mauvaise machine. Ils échouent parce qu’ils sous-estiment le coût des transferts entre les machines. Pour choisir en toute objectivité, il faut modéliser vos propres heures de main-d’œuvre, reprises et débits, et non se fier à un délai de retour sur investissement générique.
| Critère | Soudage manuel | Machines autonomes | Ligne intégrée Aubrik |
|---|---|---|---|
| Opérateurs (par atelier) | 5–8 soudeurs qualifiés | 3–5 | 1–2 |
| Régularité des soudures | Dépend de l’opérateur | Une équipe par machine | SAW avec suivi du joint, reproductible par série |
| Précision âme-semelle | ±2–3 mm en général | ±1 mm | assemblage à ±0,3 mm/m · finition à ±0,5 mm |
| Manutention des matériaux | Pont roulant manuel entre les étapes | Manutention manuelle entre les îlots | Convoyeurs motorisés + retourneurs |
| Taux de dépôt | Électrode enrobée/MIG, arrêts fréquents | Variable | SAW : taux de dépôt élevé, alimentation continue |
| Débit de production | Référence | +10–20% | +30–40 % par rapport au manuel |
C’est au niveau du soudage que l’écart est le plus important. Le soudage à l’arc submergé dépose beaucoup plus de métal par heure que le soudage manuel à arc ouvert : le SAW monofil atteint environ 40lb/hr avec un rendement de dépôt de 98-99 %, sans arrêt pour changer d’électrode.
La réalité : une automatisation accrue n’est pas toujours avantageuse. Le compromis est réel — une ligne dimensionnée pour une plage de poutres inadaptée reste une source permanente de coûts, car le flux des matériaux et la maintenance, et non la machine, sont à l’origine de la plupart des temps d’arrêt. Pour cette raison structurelle, Aubrik définit le périmètre avec prudence, en s’appuyant sur ses réalisations en usine pour de petits et moyens fabricants et des acheteurs de l’UE.
Souhaitez-vous comparer ces données aux chiffres actuels de votre atelier ?
Obtenir gratuitement une configuration de ligne et une estimation du retour sur investissement →
SPÉCIFICATIONS ET CONFORMITÉ
Conçue selon les normes internationales et européennes
La plupart des acheteurs hésitent à acquérir une ligne provenant d’un pays extérieur à l’Europe ou à l’Amérique du Nord, craignant qu’elle ne respecte pas les exigences locales. Aubrik construit ses lignes selon les normes déjà appliquées par vos inspecteurs — et fournit des données chiffrées pour l’audit.
Un défaut de conformité qui fait échouer l’audit d’un client arrête la ligne avant même sa mise en service. Grâce à la certification EN/ISO 1090 et CE d’Aubrik, les acheteurs de l’UE et des États-Unis peuvent réaliser un essai de réception en usine (FAT) en s’appuyant sur les 20+ années d’expérience d’Aubrik en construction de lignes.
Les soudures réalisées sur la ligne sont conformes à des normes telles que AWS D1.1 et aux référentiels européens applicables aux structures, EN 1090/ISO 5817. Les certificats et rapports d’inspection d’audit sont fournis prêts à être examinés par vos services ou par un tiers.
ISO 9001
Système de management de la qualité
CE
Marquage de conformité de l’UE
EN / ISO 1090
Exécution des structures en acier
AWS D1.1
Code de soudage des structures — acier
GB/T 11263
Dimensions des poutres en H laminées à chaud
ISO 8503-1
Profil de surface (grenaillage)
POLITIQUE D’ACHATS
Guide d’achat : configuration, délai de livraison, installation et garantie
Une ligne de production n’est pas un produit pris en stock. C’est une configuration, une installation destinée à un futur procédé de production — il vaut mieux la considérer comme une relation susceptible de durer un quart de siècle ou davantage ; le prix et le calendrier de livraison sont donc dictés par la réalité, et non par des promesses commerciales irréalistes.
Ce qui détermine votre devis
- Les dimensions de la ligne sur portique varient : les plages de hauteur d’âme et les largeurs de semelle déterminent son dimensionnement.
- Configuration des torches : têtes de soudage simples / doubles / en tandem.
- Périmètre de l’automatisation : convoyeurs, retourneurs, suivi du joint, mémorisation des paramètres.
- Mode de coupage : oxycoupage CNC et capacité de coupage plasma en option.
La gamme de poutres de chacun de nos clients est aussi particulière que la vôtre. Comme chaque solution doit être adaptée à son application, le prix et le calendrier de livraison sont calculés selon les spécifications du client. Demandez une estimation du délai de livraison en joignant vos spécifications, et nous vous répondrons rapidement.
Les engagements d’Aubrik
- Garantie de 1 an sur les équipements (pièces de rechange d’origine comprises).
- Installation et mise en service sur site, avec formation des opérateurs et du personnel de maintenance.
- Conception et fabrication selon vos besoins : solutions personnalisées, projets OEM acceptés.
- Préparation aux audits : inspections, références clients et certificats fournis par un fournisseur vérifiable.
L’objectif n’est pas d’installer une ligne de machines, mais de la rendre opérationnelle. Nous vous fournissons des calendriers de maintenance et une liste des pièces d’usure afin de favoriser durablement la disponibilité de votre ligne, car les arrêts imprévus sont rarement liés à l’installation elle-même.
ÉVITEZ D’INVESTIR À L’AVEUGLE
Les retards de livraison et les problèmes d’alignement entraînent des dépenses imprévues. Voici la réalité : les spécifications influent sur le coût, puisqu’il s’agit d’une ligne de production configurée sur mesure.
Envoyez-nous la configuration de vos poutres ; nous vous fournirons une configuration, un délai de production et les certificats exigés par vos auditeurs — à partir de notre ligne certifiée ISO 9001, pour des clients comprenant des PME et des fabricants industriels qui anticipent leur budget et leur projet de construction.
PRÉSENTATION DU SITE
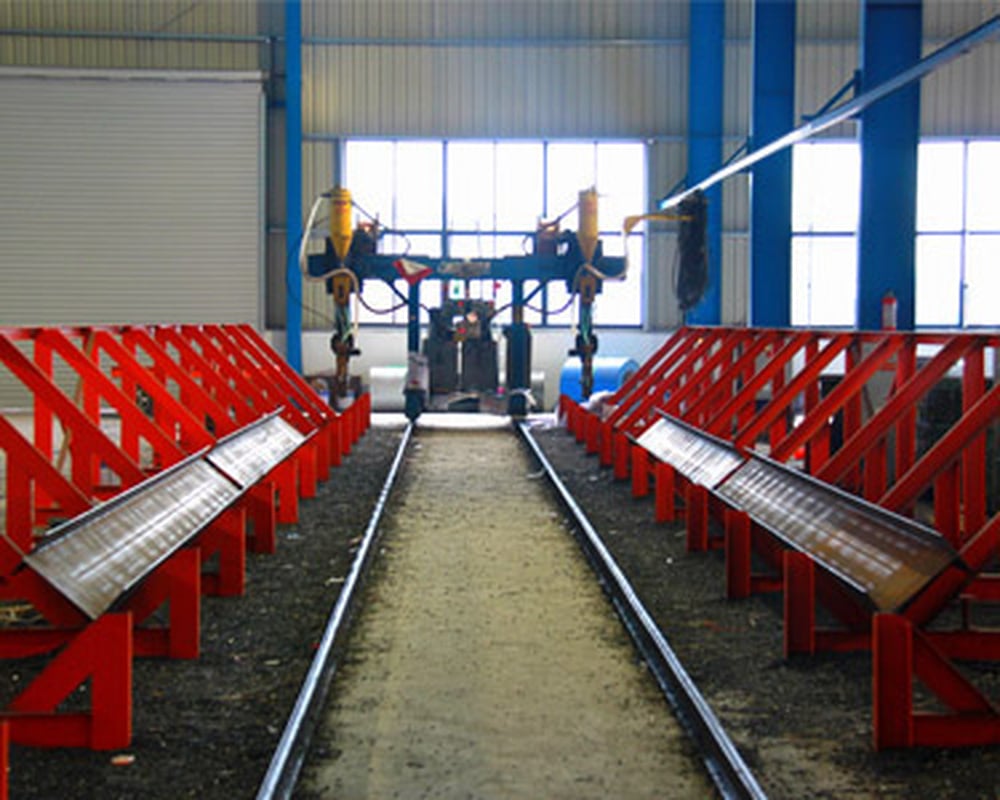
Présentation du site de production
ZONE-01
ZONE-02
ZONE-03
ZONE-04
ZONE-05
ZONE-06
ZONE-07
ZONE-08
RESSOURCES
Outils et calculateurs d’ingénierie
Ressources d’ingénierie numériques pour planifier une ligne de fabrication de poutres en H.
ÉVALUATION DU PROJET
Définissez votre ligne de production de poutres en H
Aubrik traitera votre demande en évaluant vos spécifications et vous répondra avec une estimation du délai de production ainsi que les certificats pertinents à soumettre à vos auditeurs, selon vos besoins.
BASE DE CONNAISSANCES
FAQ sur les lignes de production de poutres en H
Quelles machines composent une ligne de production de poutres en H ?
Cinq machines essentielles : une machine d’oxycoupage CNC, une machine d’assemblage et de pointage, une machine de soudage à l’arc submergé sur portique, une dresseuse de semelles et une grenailleuse — reliées par des convoyeurs motorisés.
Comment fonctionne le procédé de soudage SAW sur portique ?
Le portique déplace une torche le long de la poutre tandis que le fil est alimenté sous un lit de flux granulaire. L’arc brûle sous le flux, à l’abri de l’air, et produit en une seule passe des soudures profondes et exemptes de porosités des deux côtés.
La ligne peut-elle traiter ma plage de dimensions de poutres en H ?
Les modèles standard couvrent des hauteurs d’âme de 200 mm à 2500 mm et des longueurs allant jusqu’à 18000 mm. La portée, la vitesse et le nombre de torches sont personnalisables selon votre gamme de poutres.
Dois-je acheter une ligne intégrée ou des machines autonomes ?
Les machines autonomes conviennent aux volumes très faibles ou irréguliers. Si les poutres en H constituent l’un de vos produits principaux, la ligne intégrée élimine la manutention et le nouveau bridage entre les postes — là où se concentrent la plupart des coûts cachés.
Comment vérifier la qualité avant un achat à l’étranger ?
Demandez un audit de l’usine réalisé par votre équipe ou un tiers, des références clients portant précisément sur des lignes pour poutres en H, ainsi que les certificats ISO 9001 / CE. Aubrik fournit ces trois éléments sur demande.
À quels délais de livraison, modalités d’installation et conditions de garantie dois-je m’attendre ?
Le délai de livraison dépend de la configuration ; une estimation est fournie avec votre devis. Chaque ligne comprend l’installation sur site, la mise en service, la formation des opérateurs et une garantie gratuite de 1 an avec fourniture de pièces de rechange.
Tendance actuelle



