
Nehmen Sie Kontakt mit der Aubrik Company auf

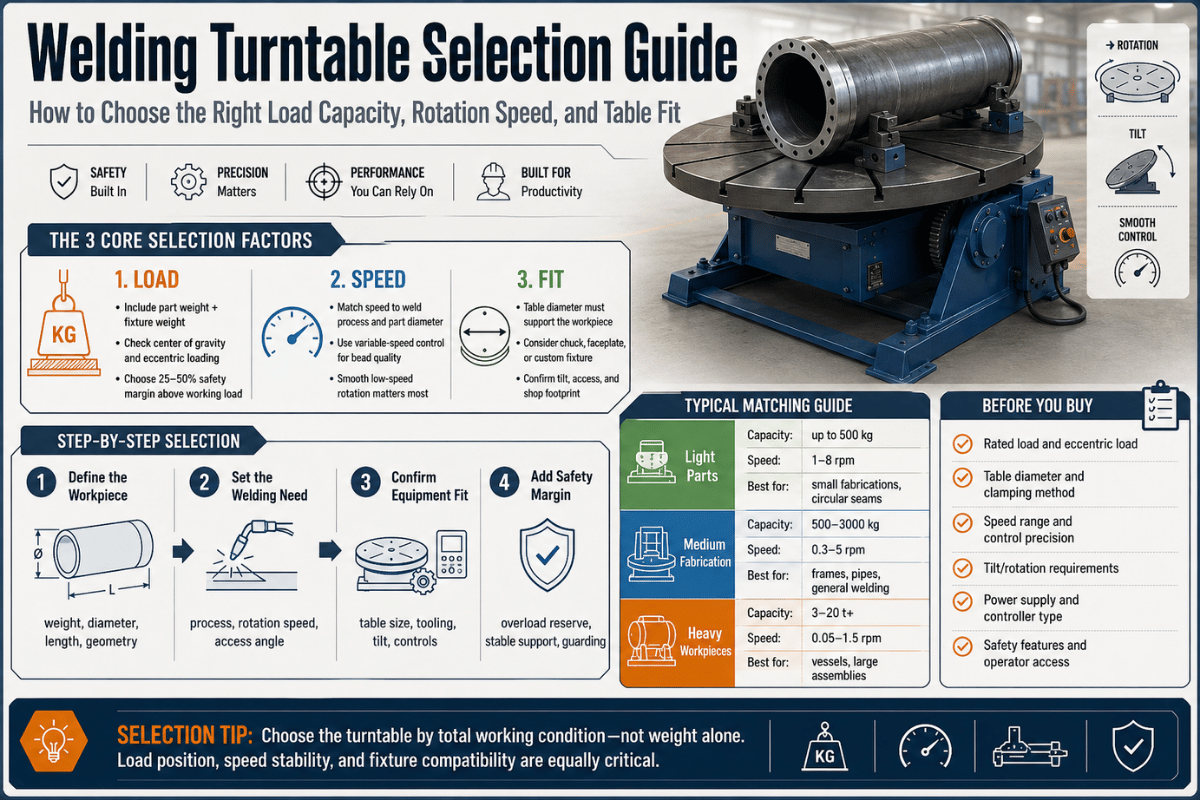
Die Auswahl eines Schweißdrehtischs beginnt beim Werkstück, nicht im Katalog: Prüfen Sie vor dem Modellvergleich die nutzbare Tragfähigkeit, das Gewicht der Spannvorrichtung, den Drehtischdurchmesser, den Schwerpunktabstand, die Drehzahl und den Schweißwinkel. Ein Drehtisch, der für einen zentrisch angeordneten Flansch geeignet ist, kann für eine exzentrische Baugruppe ungeeignet sein.
Kurzübersicht: Auswahl eines Schweißdrehtischs
- Verwenden Sie einen Drehtisch für jedes Bauteil, das am Aufspanntisch, Spannfutter oder an der Steuerung selbst eingespannt werden kann.
- Prüfen Sie vor der Bestellung der passenden Gerätegröße die Gesamtlast, das Gewicht der Spannvorrichtung, den Schwerpunkt (CG) und die Exzentrizität.
- Auch wenn die maximale Drehzahl angegeben ist, erfordert TIG eine wesentlich langsamere und gleichmäßigere Drehbewegung.
- Bei Rohren oder Werkstücken aus Edelstahl ist eine Öffnung am Ende für das Spülgas erforderlich.
- Schwere zylindrische Mantelschüsse müssen gewöhnlich auf Rollenböcken aufliegen und nicht auf einem flachen Drehtisch.
Aufgabe eines Schweißdrehtischs in einer Schweißpositionieranlage
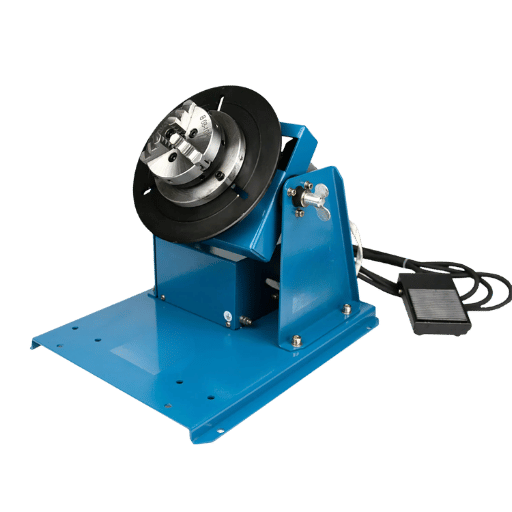 In einer Schweißpositionierzelle hält der Drehtisch das Werkstück auf einem Aufspanntisch, einer Planscheibe oder einem Spannfutter und den Schweißer an der Arbeitsfläche, wodurch sich der Verfahrweg des Schweißbrenners innerhalb eines definierten Arbeitsbereichs verkürzt und das Schweißverfahren verbessert. Kurz gesagt bewegt der Drehtisch das Bauteil, sodass der Schweißer für eine effizientere Schweißfertigung nicht darum herumlaufen oder darübersteigen muss.
Dabei geht es nicht nur um den Arbeitskomfort. Die OSHA-Richtlinien zur Ergonomie beim Schweißen behandeln übermäßige oder statische Körperhaltungen, ungünstige Bewegungen beim Schweißen, das Beugen über ein Werkstück und längeres Hinausgreifen des Schweißers, die den Rücken- und Schulterbereich zusätzlich belasten und ermüden können.
Seit über 20 Jahren konzentriert sich Aubrik (ehemals Wuxi ABK Machinery, gegründet 1999) auf industrielle und gewerbliche Anwendungen statt auf den Hobbybereich und fertigt ein vollständiges Sortiment an Schweißausrüstung, das von einfachen Drehtischen und Rohrschweißmaschinen bis zu komplexen CNC-Schneidzellen, Fertigungslinien für Türme von Windenergieanlagen, Bearbeitungslinien für H-Träger und weiteren automatisierten Schweißsystemen reicht. Bei der Auswahl eines Schweißdrehtischs ist zu beachten, dass eine Neuanschaffung häufig auch Schweißzubehör wie Spannfutter, Positionierplanscheiben, die Abstimmung der Spannvorrichtungsgröße, Prüfungen der Werkstückgröße und Schnittstellen zur Fertigungszelle umfasst.
Was ist ein Schweißdrehtisch?
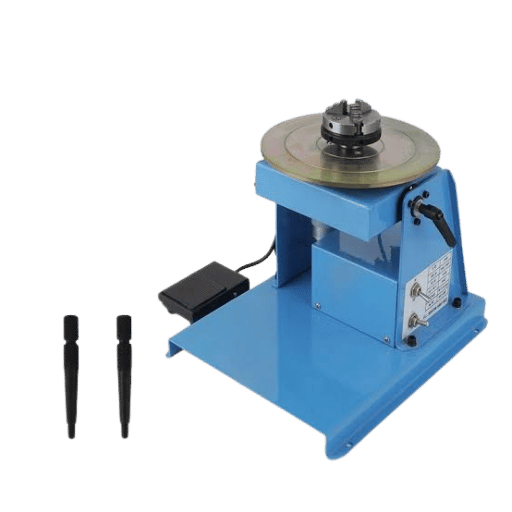
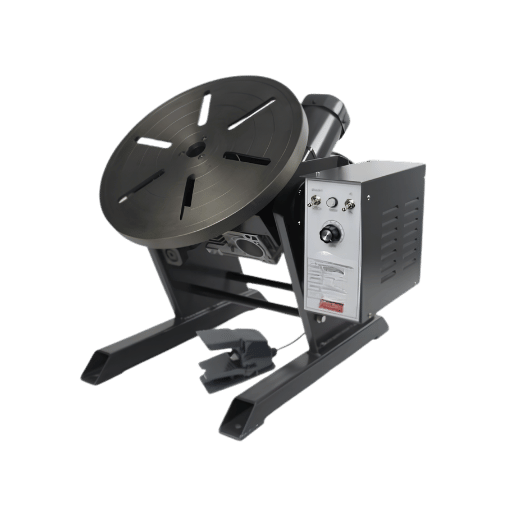
Dieser spezielle drehbare Schweißpositionierer ist mit einer einzigen horizontalen Schweißachse ausgeführt. Ein runder Aufspanntisch, ein 3-Backen-Spannfutter oder eine kundenspezifisch konstruierte Spannvorrichtung hält das Werkstück. Beim Schweißen oder Prüfen dreht der Aufspanntisch das Werkstück mit einer vorgewählten Geschwindigkeit, während Schweißer und Roboter auf der ebenen Arbeitsplattform verbleiben, sodass Schweißbrenner, Schweißpistole oder Scanner im optimalen Arbeitsbereich bleiben und ein zu weites Hinausgreifen vermieden wird. Die meisten Geräte besitzen feste horizontale Aufspanntische; zahlreiche größere Ausführungen bieten zusätzlich eine über die Winkelsteuerung geregelte Neigefunktion, damit das Werkstück im gewünschten Schweißwinkel sicherer geschweißt werden kann.Schweißdrehtisch, Schweißpositionierer und Schweißrollenbock im Vergleich
 Die Bezeichnungen können Käufer irreführen.
Katalogbeschreibungen von Anlagen können verwirrend sein, weil Anbieter sich überschneidende Begriffe verwenden. Besser unterscheiden lassen sich die Geräte danach, wie das Werkstück selbst aufgenommen und zum Positionieren bewegt wird. Die Richtlinien der UK Health and Safety Executive beschreiben Drehtische und verwandte Geräte als Einrichtungen, die ein Werkstück oder Werkstücke in Spannvorrichtungen unterschiedlicher Größe ausrichten und zum Schweißen in einem festgelegten Winkel abstützen. Rollenböcke verwenden definitionsgemäß eine oder mehrere angetriebene, tragende und mitlaufende Rollen, die an einem zylindrischen Werkstück anliegen und dessen Drehbewegung bewirken.
| Geräteklasse | Aufnahme des Bauteils | Beste Eignung | Hinweis für Käufer |
|---|---|---|---|
| Schweißdrehtisch | Aufspanntisch, Planscheibe, Spannfutter oder Spannvorrichtung | Flansche, Ringe, kleine Rohrbaugruppen, Rundnähte | Ungeeignet für lange Mantelschüsse, die auf Rollen abgestützt werden müssen |
| Dreh- und neigbarer Schweißpositionierer | Planscheibe mit Neigeachse | Baugruppen, deren Winkel beim Einrichten geändert werden muss | Die Tragfähigkeit bei Neigung kann geringer sein als bei horizontalem Aufspanntisch |
| Schweißrollenbock oder Rollenböcke | Angetriebene und mitlaufende Rollen unter dem Mantelschuss | Lange Rohre, Tanks, Behälter, zylindrische Mantelschüsse | Axialdrift und Stabilität des Rollenkontakts beachten |
| Säulen-und-Ausleger-Schweißmanipulator | Bewegt den Schweißkopf und nicht nur das Werkstück | Große Behälter, lange Schweißnähte, automatisierte Stationen | Erfordert mehr Stellfläche und eine Prüfung der Schutzeinrichtungen |
Prüfung von Last, Durchmesser und Schwerpunkt vor der Angebotsanfrage
 Die Nenntragfähigkeit ist meist die erste Kennzahl, nach der Käufer fragen, aber für einen sicheren Kauf müssen noch weitere Werte berücksichtigt werden. In „Einführung in Anlagen und Verfahren für die Handhabung runder Werkstücke“ in The 2026 AWS Welding Digest weisen die Autoren darauf hin, dass außermittige Lasten plötzliche Bewegungen verursachen können, Einspannung und Verankerung die Stabilität beeinflussen und Änderungen der Ausrichtung das Gleichgewicht verändern. Die HSE-Richtlinien nennen außerdem die Höhe des Schwerpunkts und die seitliche Exzentrizität als entscheidende Faktoren für die Stabilität eines Schweißpositionierers.
Das „Benutzerhandbuch für Werkbank-Positionierer“ von Bancroft bietet mit dem Gerät TT-100 ein anschauliches Beispiel. Die Spezifikation nannte neben Begrenzungen für Aufspanntischdurchmesser, Neigungswinkel, Schwerpunkt und Exzentrizität eine horizontale Last von 200-lb. und eine vertikale Last von 100-lb. Diese Lastangaben galten speziell für dieses Modell, doch daraus lässt sich ableiten, dass horizontale und vertikale Last immer zusammen mit horizontaler Exzentrizität und Schwerpunkt betrachtet werden müssen.Technischer Hinweis: Fordern Sie Berechnungen zu Werkstückgewicht, Gewicht der Spannvorrichtung, Spannfuttergewicht, maximalem Durchmesser des runden Werkstücks, Abstand zwischen der Planscheibe des Aufspanntischs und dem Werkstückschwerpunkt sowie zum voraussichtlichen Schweißwinkel an. Mittig angeordnete Bauteile mit 300 kg erzeugen eine andere Belastung als Bauteile mit 300 kg, die 200 mm außerhalb der Mittelachse hängen.
Drehzahl, Drehmoment und Steuerung für TIG oder durchgehende Schweißnähte
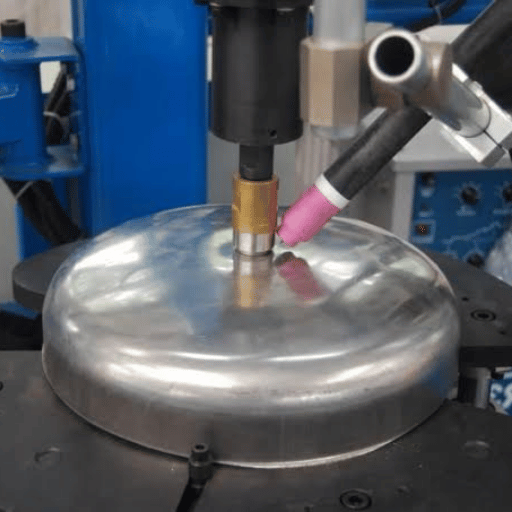 Die Drehzahl sollte auf den Schweißvorgang, die Dicke und Größe des zu schweißenden Werkstoffs, den Bauteildurchmesser und die Schweißgeschwindigkeit abgestimmt sein. Die HSE-Richtlinien weisen darauf hin, dass der Bediener die Drehzahl entsprechend der angewandten Schweißtechnik festlegt, und nennen 50 mm/min bis 1500 mm/min als typischen Bereich der Umfangsgeschwindigkeit. Eine Umfangsgeschwindigkeit von 1500 mm/min muss jedoch nicht bei jedem runden Werkstück verwendet werden; die wirksame Drehzahl ändert sich abhängig vom Bauteildurchmesser und von der Schweißanweisung.
Wie funktioniert ein Schweißpositionierer?
Nach dem sicheren Einspannen des Bauteils setzt der Motor den Aufspanntisch in Drehbewegung; Drehzahl und Drehrichtung werden über eine Anzeige, Steuerung, ein Pedal, ein PLC-Signal oder eine Roboterschnittstelle überwacht und angepasst. Eine gleichmäßige Drehzahl ermöglicht dem Schweißer eine konstante Schweißgeschwindigkeit und Lichtbogenlänge. Beim TIG-Schweißen sind niedrige Drehzahlen häufig wichtiger als die mögliche Höchstdrehzahl. Berichte aus der Praxis zeigen, dass viele TIG-Bediener eine langsame Drehbewegung für eine gleichmäßige Steuerung benötigen und die Schweißbahn mittig im Schweißbereich halten müssen, damit die Spülung durch die Mittelbohrung leicht zugänglich ist. Aufgrund dieser Anforderung genügt die Angabe „1-15 rpm“ nicht. Sie sollten erfragen, wie gleichmäßig der Aufspanntisch bei den für Ihre Schweißarbeiten am häufigsten verwendeten Drehzahlen läuft, ob ein Fußpedal vorhanden ist, ob die Drehbewegung unter dem Gewicht der Spannvorrichtung stabil bleibt und ob ein räumlich abgesetzter Ein-/Ausschalter vorhanden ist. Instabilitäten beim Schweißen mit niedriger Drehzahl – Springen, Ruckeln oder Nachlaufen – werden in der fertigen Schweißraupe deutlich sichtbar.Einrichtung von Spannfutter, Planscheibe und Spannvorrichtung
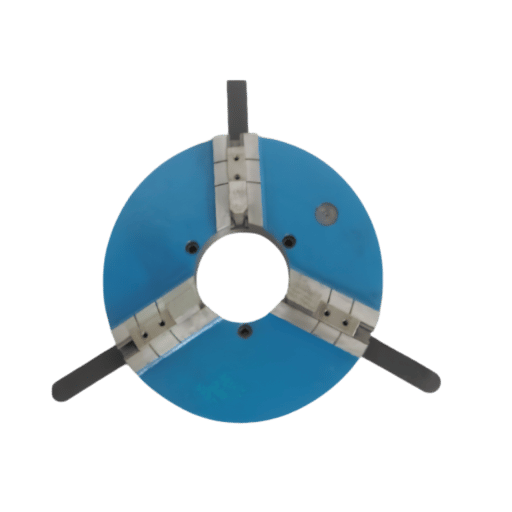 Spannfutter sind mehr als bloßes Zubehör – sie sind ein wesentlicher Bestandteil eines Systems, mit dem eine Werkstatt Rundmaterial schnell zentriert, Flansche sicher spannt, Spülgas wirksam zuführt und Einrichtparameter wiederholt, ohne jedes runde Werkstück erneut vollständig montieren zu müssen. Viele Drehtische verwenden ein 3-Backen-Spannfutter; eine geschlitzte Planscheibe bietet mehr Möglichkeiten zur Anbringung kundenspezifischer Spannelemente und zur Aufnahme unregelmäßiger Baugruppen.
Auf der Seite zur BY-Serie von Aubrik werden Optionen für 3-Backen-Spannfutter von 160 mm bis 630 mm und Mittelbohrungen von 20 mm bis 80 mm aufgeführt. Diese Angaben sind für Rohr-, Edelstahl- und TIG-Anwendungen entscheidend, da Spülgasführung, Kabelführung und Spannbereich darüber bestimmen, ob der Drehtisch tatsächlich geeignet ist.
- Bei kleinen TIG-Bauteilen sollten frühzeitig Drehzahlregelung, Planscheibendurchmesser und Spülgaszugang geprüft werden.
- Bei Flanschen müssen Spannfuttergröße, Backenhub, Aufspanntischdurchmesser und Lochbild aufeinander abgestimmt geprüft werden.
- Bei gemischten Fertigungsanwendungen sollten vor der Bestellfreigabe Fotos oder eine Zeichnung der Spannvorrichtung vorliegen.
- Roboterschweißsysteme erfordern Angaben zu Ein- und Ausgängen, zur Not-Halt-Schaltung und zu den Steuerungsschnittstellen.
Manuelle, motorisierte und teilautomatisierte Schweißdrehtische
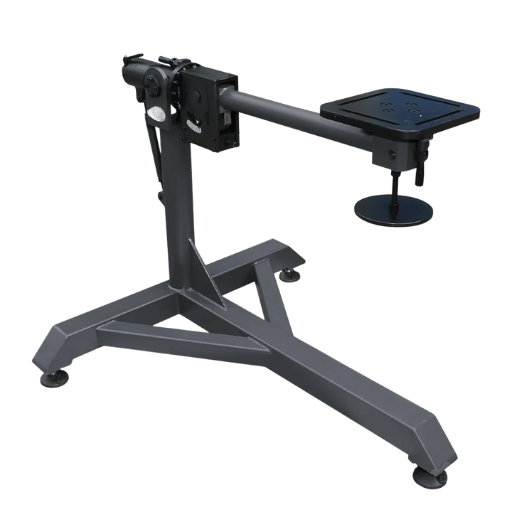 Manuelle Schweißpositionierer eignen sich weiterhin für Reparaturarbeitsplätze, Schulungen und Anwendungen mit geringen Stückzahlen und sind eine zweckmäßige Lösung, wenn der Bediener nur gelegentlich eine Drehbewegung benötigt. Motorisierte Drehtische eignen sich für wiederkehrende Bauteile, Rundnähte und Anwendungen, bei denen eine stabile Schweißraupe von einer gleichmäßigen Bewegung abhängt. Teilautomatisierte Anlagen bieten zusätzliche Unterstützung durch Fußsteuerung, abgesetztes Ein- und Ausschalten, PLC-Handshakes oder integrierte Roboterzellen. Kunden, die ein Gerät zwischen verschiedenen Arbeitsbereichen bewegen, können außerdem einen eigenen Wagen für Steuerkasten, Fußpedal und Verkabelung anfragen.
| Steuerungsart | Geeignet für | Vor dem Kauf prüfen |
|---|---|---|
| Manuell | Gelegentliche Drehbewegung oder reine Arbeit mit Spannvorrichtungen | Bremse, Arretierung, Auswuchtung des Aufspanntischs, Handfreiraum |
| Motorisiert | Wiederkehrende Rundnähte und gleichmäßige Drehbewegung | Laufruhe bei niedriger Drehzahl, Drehmoment, Einschaltdauer |
| Teilautomatisiert | Schweißbrennerhalter, Fußschalter oder Arbeiten mit festem Ablauf | Start-/Stoppverhalten, Signalverdrahtung, Not-Halt |
| Roboterfähig | Zusatzachse oder in der Zelle beladene Bauteile | Feldbus, I/O-Belegung, Schutzeinrichtungen, Abnahmetest der Zelle |
Checkliste für Lieferanten und Zubehör industrieller Schweißausrüstung
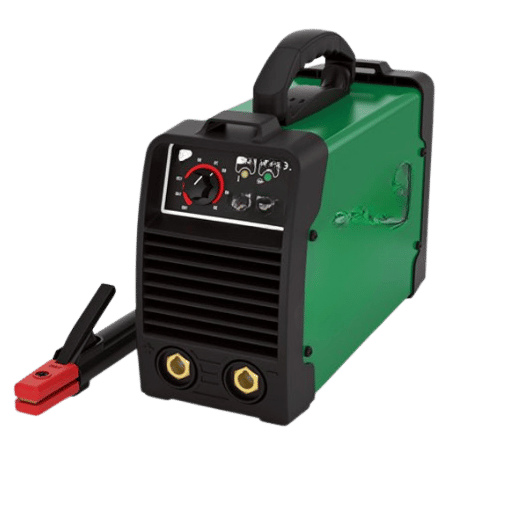 Vergleichen Sie Preise erst, nachdem der Anwendungsbereich der Anlage eindeutig festgelegt wurde. Erstellen Sie vor dem Preisvergleich eine kurze Angebotsanfrage (RFQ) an die Lieferanten, die Ihre Bauteilzeichnung, die Gesamtlast, Ihr Konzept für die Spannvorrichtung, den voraussichtlichen Aufspanntischdurchmesser, die anzuwendende Verfahrensart, den verfügbaren Stromanschluss, Ihre bevorzugte Steuerungsmethode, Ihre konkreten Anforderungen an das Spannfutter sowie gewünschte Bescheinigungen oder Zertifizierungen enthält.
Diese Anwendung erfordert konkrete Unterstützung durch die Konstruktionsabteilung des Lieferanten und nicht nur einen Eintrag in einer Preisliste. Aubrik verweist auf die Zertifizierung nach ISO9001 und die Zulassung zur CE-Kennzeichnung, bietet eine kostenlose Garantie von einem Jahr, unterstützt die kundenspezifische OEM-Entwicklung und gibt eine jährliche Fertigungskapazität von tausend Einheiten Schweißausrüstung und zweihundert Einheiten Schneidwerkzeugen an. Betrachten Sie ISO 9001:2015 als Nachweis für das Qualitätsmanagement und nicht als Ersatz für die Qualifizierung der Schweißanweisung; wenn der Kundenauftrag AWS D1.1, ASME Section IX, OSHA-Vorschriften für den Einsatzort oder ein anderes projektspezifisches Regelwerk verlangt, muss diese Anforderung in die RFQ aufgenommen werden. Potenzielle Käufer, die Modelle von Schweißpositionierern vergleichen, sollten diese Angaben zur Vorauswahl möglicher Lieferanten nutzen und anschließend den vom Hersteller angegebenen Produktkatalog für das ausgewählte Gerät prüfen.
| RFQ-Feld | Warum es wichtig ist | Zu übermittelnde Angaben |
|---|---|---|
| Gesamtlast | Umfasst Bauteil, Spannfutter, Spannvorrichtung und Spannelemente | Maximale kg-Angabe plus geschätztes Gewicht der Spannvorrichtung |
| Schwerpunkt | Bestimmt das Kipp- und Exzenterlastrisiko | Skizze mit Abstand von der Aufspanntischfläche |
| Drehzahl | Bestimmt den Rhythmus der Schweißraupe und die Bewegungsabstimmung des Schweißbrenners | Erforderlicher Drehzahl- oder Schweißgeschwindigkeitsbereich in rpm |
| Werkstückspannung | Legt Spannfutter, Planscheibe und Spülgasführung fest | Außen-/Innendurchmesser des Bauteils, Anforderungen an Backen und Bohrung |
| Steuerung | Unterscheidet den Werkbankeinsatz von der Zellenintegration | Fußschalter, PLC, Robotermarke, Spannung |
Spezifikationen der Aubrik BY-Serie für Käufer von Schweißdrehtischen
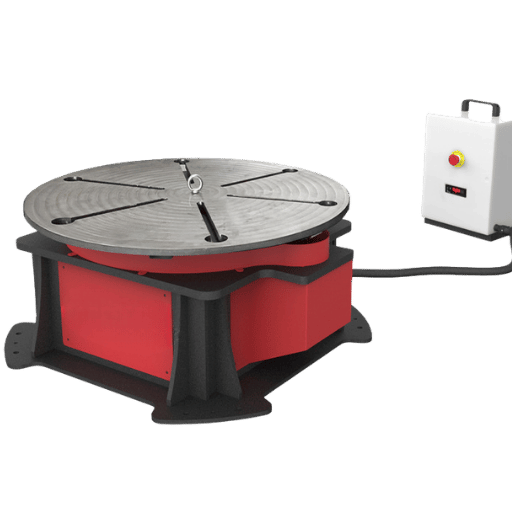 Die Seite zur BY-Serie von Aubrik enthält Angaben zu sechs serienmäßigen industriellen Schweißdrehtischmodellen von 50 kg bis 2000 kg. Verwenden Sie die folgenden Angaben nur zur ersten Auswahl; für die endgültige Auslegung werden weiterhin die Werkstückzeichnung, die Gesamtmasse der Spannvorrichtung und der Gesamtschwerpunkt benötigt. Tragfähigkeit, Durchmesser und Drehzahl des Aufspanntischs sind hier als Beispiele dafür aufgeführt, wie diese drei Spezifikationen zusammenhängen.
| Modell | Tragfähigkeit | Aufspanntischdurchmesser | Drehzahl | Typischer Prüfpunkt für Käufer |
|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5-5 rpm | Kleine TIG-Bauteile und Werkbank-Spannvorrichtungen |
| BY-100 | 100 kg | 250 mm | 0,3-4 rpm | Leichte Fertigungsarbeiten und Halterungen |
| BY-300 | 300 kg | 320 mm | 0,2-3 rpm | Rohrbaugruppen und Flansche |
| BY-500 | 500 kg | 400 mm | 0,15-2 rpm | Baugruppen für Druckbehälter |
| BY-1000 | 1000 kg | 500 mm | 0,1-2 rpm | Industrietanks und geneigter Zugang |
| BY-2000 | 2000 kg | 600 mm | 0,08-1,5 rpm | Schwere Fertigungsarbeiten und Roboterzellen |
Prüfung von Stromversorgung, Spannfutter und Zubehör für drehbare Schweißpositionierer
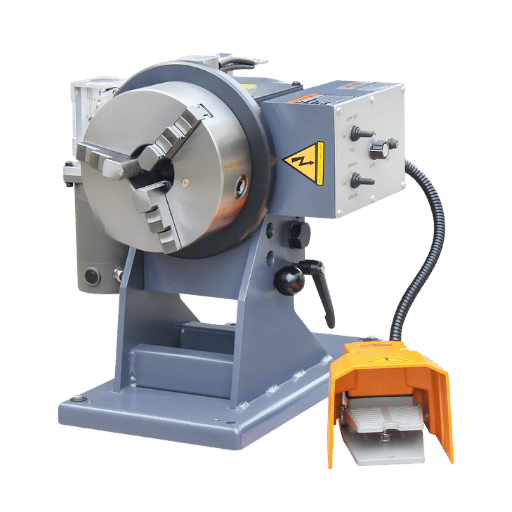 Prüfen Sie, ob das gesamte Schweißzubehör rund um den Schweißpositionierer auf die gekaufte Anlage abgestimmt ist, unabhängig davon, ob die Einrichtung manuell, teilautomatisch oder automatisiert arbeitet, bevor Sie ein Angebot für einen „zum Verkauf stehenden Schweißpositionierer“ als produktionsbereite Komponente betrachten. Vom Spannfutter und der Planscheibe über Fußschalter, Masseführung, Stromversorgung und Verkabelung bis zum weiteren Zubehör sollte alles zusammenarbeiten, ohne dass später Änderungen in der Werkstatt erforderlich werden.
Eine variable Drehzahlregelung kann für Kunden, die die Qualität von Rundnähten verbessern und die Effizienz steigern möchten, das wichtigste Kriterium sein. Eine gleichmäßige Einstellung bei niedriger Drehzahl ermöglicht dem Schweißer, Schmelzbad, Brennerwinkel und Zusatzwerkstoff mit konstanterer Geschwindigkeit zu führen, während eine ungleichmäßige Regelung bei niedriger Drehzahl selbst eine gute Spannvorrichtung unbrauchbar machen kann.
Katalogangaben können wichtige Unterschiede verdecken. Hochwertige Schweißnähte können sowohl für ein kleines Werkbankgerät mit 50 kg als auch für einen industriellen Drehtisch mit 500 kg gefordert sein, doch mechanische Konstruktion, Nenntragfähigkeit, Anforderungen an die Präzision und Einsatzbedingungen unterscheiden sich grundlegend. In amerikanischen und EU-Katalogen werden Werte häufig in lbs angegeben, während einige asiatische Kataloge kg verwenden.
Nach der Umrechnung der Maßeinheiten und dem Abzug des Gewichts der Spannvorrichtung können Sie die Produktivität, das mögliche Einsparpotenzial bei den Arbeitskosten, die Eignung für die Automatisierung und die ausreichende Effizienz der Anlage für künftige Arbeiten beurteilen.
Eignungsmatrix für Drehtische
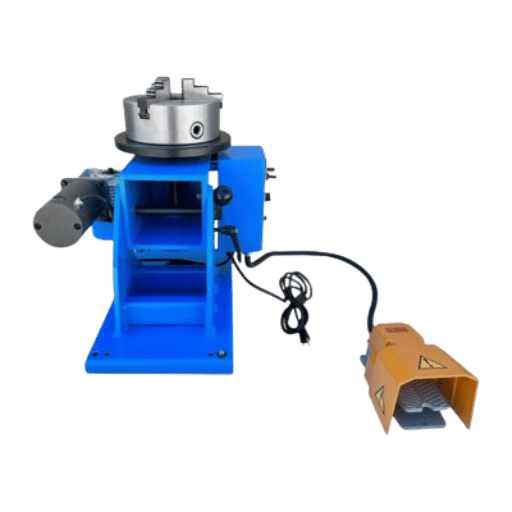 Nutzen Sie die folgende Matrix als Kurzübersicht. Diese Matrix ersetzt weder ein Angebot unserer Ingenieure noch ist sie darauf ausgelegt, jede einzelne Aufgabe abzudecken, sie kann jedoch häufige Fehlzuordnungen erkennen: die Bestellung eines Drehtischs, obwohl die Aufgabe einen Rollenbock erfordert, oder die Bestellung eines manuellen Drehtischs für wiederkehrende motorisierte Drehbewegungen.
| Werkstückform | Erforderliche Drehbewegung | Werkstückaufnahme | Positioniererklasse | Empfohlener nächster Schritt |
|---|---|---|---|---|
| Kleine runde TIG-Bauteile | Langsame, gleichmäßige Drehbewegung | Kleines Spannfutter oder kleine Planscheibe | Schweißdrehtisch für die Werkbank | Laufruhe bei niedriger Drehzahl und Spülgaszugang anfragen |
| Flansche und Ringe | Durchgehende Rundnaht | 3-Backen-Spannfutter oder Bolzen-Spannvorrichtung | Motorisierter drehbarer Schweißpositionierer | Außendurchmesser, Innendurchmesser, Gewicht und Skizze der Spannvorrichtung übermitteln |
| Kurze Rohrabschnitte | Rundnaht mit Spülgasführung | Spannfutter mit Mittelbohrung | Drehtisch oder Rohrpositionierer | Mittelbohrung und Backenhub bestätigen |
| Langes Rohr oder Tankmantel | Über die Länge abgestützte Drehbewegung | Angetriebene und mitlaufende Rollen | Schweißrollenbock / Rollenböcke | Nicht mit einem flachen Drehtisch beginnen |
| Druckbehälterkomponenten | Geregelter Winkel und geregelte Drehbewegung | Spannvorrichtung mit Neigeeinrichtung | Dreh- und neigbarer Schweißpositionierer | Vertikale Last und zulässigen Schwerpunktbereich prüfen |
| Wiederkehrende Schweißbaugruppen in Spannvorrichtungen | Wiederholgenaue Position und gleichmäßiger Zyklusrhythmus | Spezielle Spannvorrichtung | Motorisierter Drehtisch mit Fußsteuerung | Einschaltdauer und Ersatzteilliste anfragen |
| Schwere Fertigungsbaugruppen | Stabile indexierte Drehbewegung | Kundenspezifische Spannvorrichtung und große Planscheibe | Industrieller Schweißpositionierer | Traglastdiagramm und FAT-Plan anfordern |
| Roboterbeschickte Indexierzellen | Signalgesteuerte Bewegung | Spannvorrichtung mit Roboter-Handshake | Roboterfähiger Drehtisch | I/O-Belegung und Feldbusunterstützung anfragen |
| Gemischte Arbeiten in Reparaturwerkstätten | Gelegentliche Bauteilbewegung | Unterschiedliche Spannelemente | Manueller oder leicht motorisierter Drehtisch | Nicht für Steuerungen zahlen, die nicht verdrahtet werden |
| Kundenspezifische OEM-Fertigungszellen | Bauteilspezifischer Bewegungsablauf | Konstruierte Spannvorrichtung und Steuerungspaket | Kundenspezifisches Positioniersystem | Zeichnungen, Robotermarke und angestrebte Zykluszeit übermitteln |
Aktuelle Entwicklungen bei Schweißdrehtischen und Schweißpositionierern
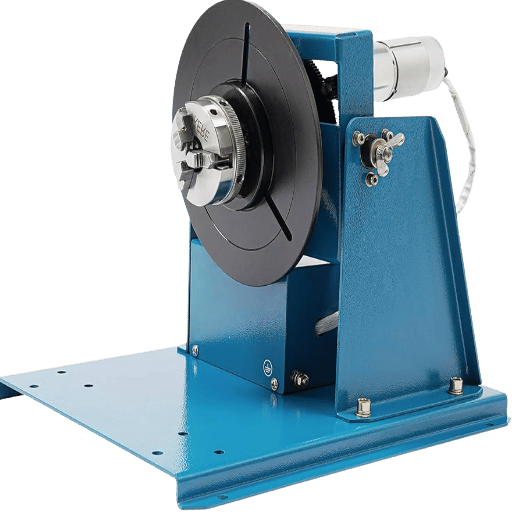 Das aktuelle Kaufverhalten dreht sich nicht um eine neue Bezeichnung. Es zeigt eine Abkehr von Werkbank-Spannvorrichtungen für einzelne Aufgaben und eine Hinwendung zu Kataloganlagen, die für den Einsatz in Zellen vorbereitet sind. Kurz gesagt wünschen Kunden bereits beim Telefongespräch Angaben zu kürzeren Stillstandszeiten, einer besseren Dokumentation der Spannvorrichtungen, ausreichendem Freiraum in der Mittelbohrung für Spülleitungen und der Eignung für Roboterschnittstellen.
Suchdaten weisen außerdem auf ein gestiegenes Bewusstsein für Schweißpositionierer, drehbare Schweißpositionierer und Rohrschweißpositionierer hin, was darauf schließen lässt, dass Käufer vor dem ersten Telefonat verschiedene Gerätearten vergleichen.
Die Beschaffung wird einfacher, wenn die Anfrage für den Drehtisch an die Bauteilgeometrie gekoppelt ist. Fordern Sie für ein kleines, leicht einzuspannendes rundes Bauteil ein Schweißdrehtischmodell an. Fordern Sie für ein langes zylindrisches Bauteil Rollenböcke an. Fordern Sie für Arbeiten, die einen mehrachsigen Zugang erfordern, die Prüfung eines Schweißpositionierers oder einer Zelle an. Diese kurze Prüfung vermeidet eine weitere Angebotsrunde und verringert das Effizienzrisiko im Projekt.
FAQ
Was ist ein Schweißdrehtisch?
Eine Planscheibe, ein Spannfutter oder eine Spannvorrichtung hält das Werkstück, während es durch die Drehbewegung des Aufspanntischs beim Schweißen gedreht wird. Diese Anordnung wird für Rundnähte, Flansche, Ringe, Rohre oder kleinere Bauteile eingesetzt, bei denen eine konstante Drehbewegung dem Schweißer hilft, eine gleichmäßige Position einzuhalten.Wie funktioniert ein Schweißpositionierer?
Ein Schweißpositionierer dreht, neigt oder richtet das Werkstück so aus, dass Schweißer oder Schweißbrenner aus einer stabileren Position arbeiten können. Einfache Schweißdrehtische dienen hauptsächlich als einachsige Drehvorrichtungen. Dreh- und neigbare Positionierer stellen diese zusätzliche Bewegungsachse bereit, sodass der Schweißstoß in eine flachere oder waagerechtere Schweißposition gebracht werden kann.Kann ein Schweißdrehtisch sowohl zum TIG- als auch zum MIG-Schweißen verwendet werden?
Ja – sofern Drehzahlbereich und Werkstückspannung für das Verfahren geeignet sind. Beim WIG-Schweißen kann eine langsame, gleichmäßige Drehbewegung erforderlich sein; auch eine zentrale Schutzgaszufuhr kann notwendig sein. Beim MIG- oder MAG-Schweißen ist möglicherweise eine schnellere Drehbewegung möglich, doch auch hierfür sind die richtige Tragfähigkeit, Spannvorrichtung und Masseverbindung erforderlich.Was ist der Unterschied zwischen einem Schweißdrehtisch und einem Rohr-Schweißrollenbock?
Schweißdrehtische nehmen das Werkstück auf einem rotierenden Aufspanntisch oder Spannfutter auf. Rohr-Schweißrollenböcke stützen zylindrische Werkstücke über ihre Länge auf Rollen ab. Kurze Rohrabschnitte und Flansche können für einen Schweißdrehtisch geeignet sein. Lange Tanks, Rohre und Behältermäntel gehören in der Regel auf Rollenböcke.Welche Spannfuttergröße benötige ich für einen Schweißdrehtisch?
Ermitteln Sie zunächst den Außendurchmesser des Werkstücks, den Innendurchmesser (ID), die Kontaktfläche und ob ein Spülschlauch oder Kabel durch die Mitte geführt werden muss. Prüfen Sie anschließend, ob Spannbereich, Bohrungsdurchmesser und Aufnahmekapazität des Spannfutters für das Gesamtgewicht von Werkstück und Spannvorrichtung ausreichen.Reicht ein manueller Schweißpositionierer für die Fertigung aus?
Er kann ausreichen, wenn die Anwendung nur gelegentliche Rüstarbeiten, Reparaturen oder kleine Stückzahlen umfasst. Für die reguläre Fertigung einer wiederkehrenden Rundnaht ist fast immer eine motorisierte Drehbewegung erforderlich, da Drehzahlregelung, Wiederholgenauigkeit und freihändiges Starten und Stoppen zur Qualität der Schweißnaht beitragen.Welche Angaben sollte ich vor der Anfrage eines Angebots für einen Schweißdrehtisch übermitteln?
Senden Sie uns die Zeichnung Ihres Werkstücks, das ungefähre Werkstückgewicht, das geschätzte Gewicht des Spannfutters oder der Spannvorrichtung, den Werkstückdurchmesser, sofern verfügbar die Schwerpunktlage, das Schweißverfahren, die Spannung, den gewünschten Drehzahlbereich, die bevorzugte Größe des Aufspanntischs und die Angabe, ob die Einheit an einen Roboter oder eine SPS angebunden werden soll.Nächster Schritt für Aubrik-Kunden
Wenn Ihr Werkstück für einen Schweißdrehtisch geeignet ist, vergleichen Sie die Optionen der BY-series auf der Aubrik-Seite für Schweißdrehtische. Benötigt das Werkstück ein vielseitigeres Positioniersystem, sehen Sie sich die Schweißpositionierer von Aubrik und die verfügbaren Dienstleistungen an oder senden Sie die Zeichnung über die Kontaktseite von Aubrik.Weitere Ressourcen von Aubrik
- Schweißdrehtische der BY-series
- Schweißpositionierer
- Dienstleistungen
- Über Aubrik
- Aubrik-Blog
- Aubrik kontaktieren
- Aubrik-Startseite
Geprüfte Quellen
- Aubrik-Produktseite für Schweißdrehtische der BY-series
- OSHA-Leitfaden zur Ergonomie beim Schweißen in der Vorfertigung
- AWS Welding Digest: Handhabung schwerer Schweißbaugruppen
- HSE-Leitfaden für Positioniergeräte
- Qualitätsmanagementsysteme nach ISO 9001:2015
- Bancroft-Betriebsanleitung für Schweißpositionierer
Von der Technikabteilung von Aubrik bereitgestellt und redaktionell geprüft. Dieser Beitrag basiert auf den aktuellen technischen Daten der Aubrik-Produktseiten, öffentlich zugänglichen Sicherheitshinweisen und Recherchen zur Kaufabsicht. Eine sachgerechte Auswahl und technische Auslegung der Einheit ist nur durch die direkte Prüfung Ihrer Zeichnung und Spannvorrichtungen möglich.



