
Nehmen Sie Kontakt mit der Aubrik Company auf

Schweißrollenbock für Rohre: So entstehen saubere Rundnähte
Aktualisiert im Juni 2026 · Geprüft vom technischen Team von Aubrik
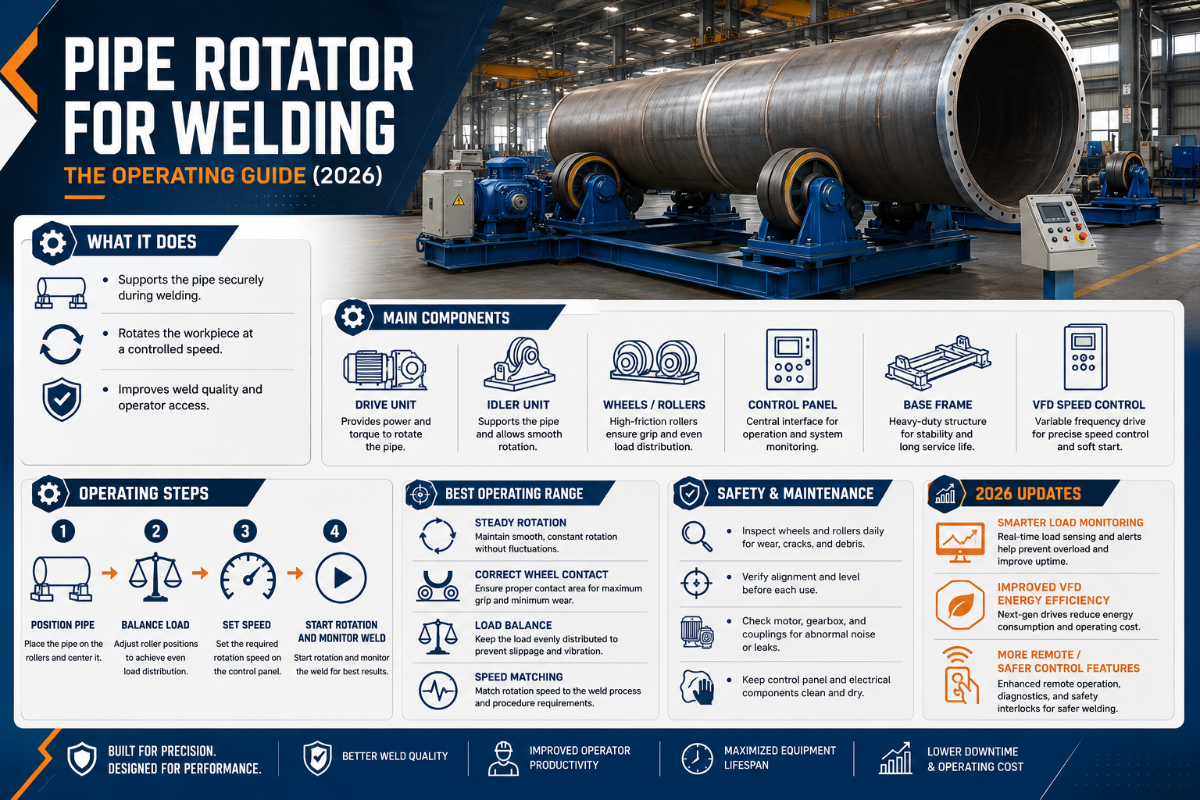
Ein Schweißrollenbock für Rohre dreht das Werkstück, nicht den Schweißer. Ein Rohr, Rohrsegment, Tank oder Druckbehälter wird auf einem angetriebenen Rollenbett abgelegt und eine gleichmäßige Drehzahl eingestellt, sodass ein einzelner Schweißer eine durchgehende Rundnaht in Wannenposition legt, während sich das Werkstück unter dem Lichtbogen dreht. Die Schwierigkeit liegt nicht im Kauf der Maschine, sondern in ihrer Bedienung: Die Rollen-RPM müssen an die Schweißgeschwindigkeit angepasst und die Rollen so eingerichtet werden, dass das Werkstück nicht axial wandert; außerdem muss ein rotierendes Werkstück geerdet werden, ohne die Lager zu beschädigen, und eine beginnende Drift muss erkannt werden, bevor ein Zylinder durch die Werkhalle geschleudert wird. Dieser Leitfaden ist die Bedienungsanleitung, die in den Datenblättern fehlt. Benötigen Sie Hinweise zu Tragfähigkeit, Bauart und Dimensionierung? Diese finden Sie auf der ergänzenden Seite zu ABOKE Schweißrollenböcken für Rohre; hier geht es darum, wie sie richtig bedient werden.Technische Kurzübersicht — Arbeitsbereich des Schweißrollenbocks
| Geeignete Werkstücke | Lange zylindrische Werkstücke — Rohr, Rohrsegment, Tank, Druckbehältermantel, Sektion eines Turms einer Windenergieanlage |
| Bewegung | Drehbewegung um die eigene horizontale Werkstückachse (Antriebsrollen- und Mitläuferbett) |
| Drehzahl | Stufenlos, bei schweren Anlagen typischerweise 0,1–5 rpm (≈6–60 in/min Umfangsgeschwindigkeit) |
| Tragfähigkeit | 5–400 t über die verschiedenen Baugrößen hinweg; auf das schwerste Werkstück zuzüglich Reserve auslegen |
| Verfahren | SAW, mechanisiertes MIG/MAG, Orbitalschweißen mit TIG — alle Verfahren, die von der Drehbewegung in Wannenposition profitieren |
| Nahtart | Umfangs- bzw. Rundnähte; Wurzel-, Füll- und Decklage jeweils in einem durchgehenden Durchgang |
Schweißrollenböcke unter dem Lichtbogen: Funktionsweise und Vorteile gegenüber manuellem Drehen
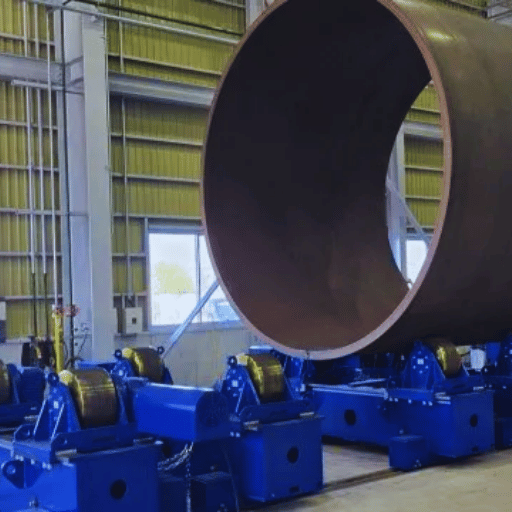
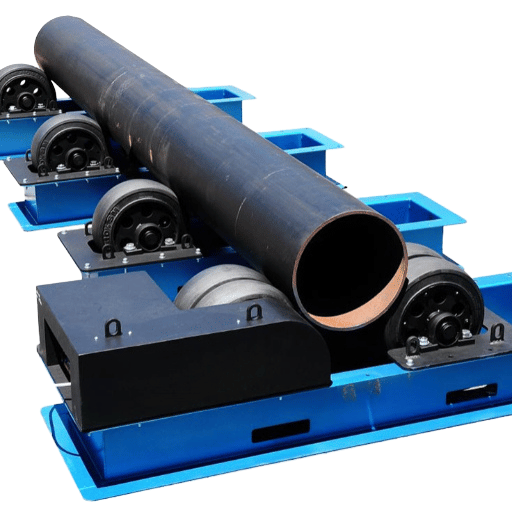 Ein Schweißrollenbock für Rohre — auch als Satz Rollenböcke zum Schweißen bezeichnet — besteht aus einer angetriebenen Einheit und einer oder mehreren mitlaufenden Einheiten, die einen Zylinder tragen und mit geregelter Geschwindigkeit drehen. Da die Rollen das Gewicht aufnehmen, positioniert der Schweißer den Schweißbrenner am unteren Totpunkt, während der Schweißstoß bei jeder Drehung zum Brenner gelangt. Diese einzelne Änderung löst ein geometrisches Problem: Bei einem feststehenden Rohr befinden sich jeweils nur wenige Zoll des Schweißstoßes im idealen Winkel für die Wannenposition; am übrigen Umfang muss der Schweißer vertikal oder über Kopf arbeiten, wo die Schwerkraft dem Schweißbad entgegenwirkt.
Der Vorteil liegt in der Schweißnahtqualität, nicht nur im Bedienkomfort. Jedes Mal, wenn ein Schweißer das Schweißen unterbricht, um ein schweres Werkstück mit dem Kran zu drehen oder neu zu greifen, entsteht beim Wiederansetzen eine mögliche Stelle für Poren, Einbrandkerben oder Zündstellen — und bei einer langen Rundnaht kann dies Dutzende Male vorkommen. Durchgehendes Rotationsschweißen beseitigt diese Unterbrechungen: Ein Schweißer bearbeitet den gesamten Umfang eines 24-Zoll-Rohrsegments oder eines 4-Meter-Tankmantels ohne einen zweiten Kraneinsatz. Deshalb messen Betriebe für das Rohrschweißen den Vorteil anhand der Handhabungszeit und der Nacharbeitsquote und nicht allein anhand der Lichtbogenbrennzeit.
Ein Schweißrollenbock ist eines von drei Hilfsmitteln zur Werkstückhandhabung, deren Bedienkonzepte sich unterscheiden. Ein Schweißpositionierer spannt ein kompaktes Werkstück in einem Futter oder auf einem Drehtisch und dreht sowie neigt es für den Zugang aus mehreren Winkeln; ein Schweißmanipulator spannt eine ausgewuchtete Schweißbaugruppe zwischen Spitzen. Ein Schweißrollenbock trägt einen langen, für den Schwerlastbetrieb ausgelegten Zylinder auf einem Rollenbett und dreht ihn lediglich — deshalb eignet er sich für weitaus größere und schwerere Werkstücke, als ein Futter eines Schweißpositionierers freitragend aufnehmen kann. Die vollständigen Auswahlkriterien finden Sie in der Übersicht zu Schweißrollenböcken und Behälterdrehvorrichtungen; dieser Leitfaden setzt voraus, dass Rollenböcke vorhanden sind und bedient werden sollen.
Gegenüber dem manuellen Drehen sprechen für diese Schweißausrüstung vor allem Schweißproduktivität und Kosten: ein Bediener statt einer Kranmannschaft, gleichmäßige Schweißabläufe statt unterbrochener Handhabung und geringere Arbeitskosten je fertiggestelltem Meter Naht. Betriebe verbuchen die Effizienzsteigerung als eingesparte Handhabungszeit pro Schicht, ergänzt um den Gewinn an Sicherheit und Effizienz, weil schwere Werkstücke nicht über Kopf mit dem Kran bewegt werden müssen — und die daraus resultierenden niedrigeren Kosten. Dieselbe Familie von Spannvorrichtungen eignet sich für unterschiedliche Anwendungen und unterschiedliche Größen: Ein kompakter Schweißpositionierer für die Werkbank nimmt einen kleinen Flansch auf, doch Schweißanwendungen an Rohren und Behältern — sowie die meisten Anwendungen des Rohrschweißens im Produktionsmaßstab — benötigen die drehbare Abstützung durch das Rollenbett eines Schweißrollenbocks.
Von der Schweißgeschwindigkeit zur RPM: Drehzahl anhand der WPS einstellen
Die am häufigsten gestellte Bedienfrage lautet: „Welche RPM soll ich einstellen?“ Die Antwort ist keine feste Zahl, sondern das Ergebnis einer Umrechnung. Jeder Rollenbock muss die Oberfläche des Rohres mit genau der Schweißgeschwindigkeit am Lichtbogen vorbeibewegen, die Ihre Schweißanweisung (WPS) vorgibt. Die Schweißgeschwindigkeit ist gemäß ASME BPVC Section IX eine kontrollierte, ergänzend wesentliche Variable; die Drehzahl wird daher nicht nach Gefühl eingestellt, sondern anhand des Schweißstoßdurchmessers berechnet.
📐 Von der Schweißgeschwindigkeit zur RPM
Drei Berechnungsbeispiele, die Sie mit Ihren eigenen Zahlen nachvollziehen können:
RPM = WPS-Schweißgeschwindigkeit ÷ (π × Rohraußendurchmesser) — verwenden Sie einheitliche Längeneinheiten. Der Rohrumfang (π × Außendurchmesser) ist die Strecke, um welche die Oberfläche bei einer vollständigen Drehung bewegt wird; teilen Sie die erforderliche Schweißgeschwindigkeit durch diesen Wert, um die Drehbewegungen pro Minute zu erhalten.
- ▪24 in Außendurchmesser, WPS 8 in/min: Umfang = π × 24 = 75.4 in → 8 ÷ 75.4 = 0,106 rpm.
- ▪DN300 (324 mm Außendurchmesser), WPS 300 mm/min: Umfang = π × 324 = 1.018 mm → 300 ÷ 1.018 = 0,295 rpm.
- ▪48 in Außendurchmesser, WPS 12 in/min: Umfang = π × 48 = 150.8 in → 12 ÷ 150.8 = 0,080 rpm — deshalb benötigen Behälter mit großem Durchmesser einen stufenlosen Antrieb, der Werte unter 0,1 rpm präzise regeln kann.
| Rohraußendurchmesser (in) | Rohraußendurchmesser (mm) | RPM bei 8 in/min | RPM bei 12 in/min |
|---|---|---|---|
| 4 | 102 | 0.64 | 0.95 |
| 6 | 152 | 0.42 | 0.64 |
| 8 | 203 | 0.32 | 0.48 |
| 12 | 305 | 0.21 | 0.32 |
| 16 | 406 | 0.16 | 0.24 |
| 24 | 610 | 0.11 | 0.16 |
| 36 | 914 | 0.07 | 0.11 |
| 48 | 1,219 | 0.05 | 0.08 |
| 60 | 1,524 | 0.04 | 0.06 |
| 72 | 1,829 | 0.035 | 0.05 |
| 120 | 3,048 | 0.021 | 0.03 |
Methode auf Basis der Umfangsgeschwindigkeit; gleichen Sie die Schweißgeschwindigkeit mit Ihrer qualifizierten WPS ab. Benötigen Sie das Ergebnis mit einem Klick? Nutzen Sie den ABOKE Rechner für Drehzahl und Umfangsgeschwindigkeit.
Passende Verfahrenswahl: SAW, MIG und TIG auf Rollenböcken
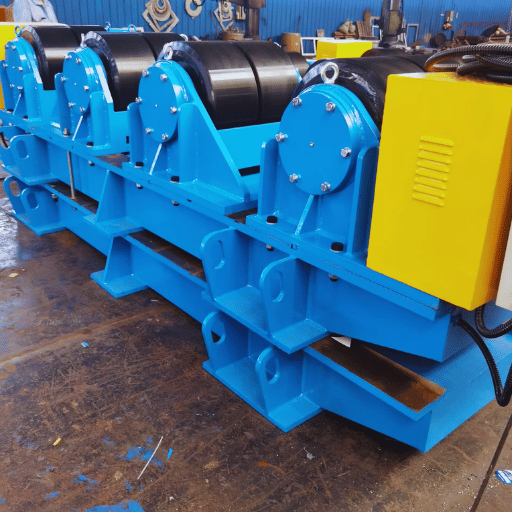 Bei Verfahren mit hoher Abschmelzleistung machen sich Rollenböcke am schnellsten bezahlt. Laut einer technischen Übersicht von ScienceDirect wird Unterpulverschweißen (SAW) „vorwiegend zum Schweißen von Behälternähten in Wannenposition eingesetzt … [und] erfordert Rollenböcke“ — denn das Schweißpulver bleibt nur dann im Schweißstoß, wenn die Naht unten liegt. Ein Schweißrollenbock hält die Naht in Wannenposition, sodass SAW kontinuierlich ausgeführt werden kann; bei schweren Schweißkonstruktionen wird hier die größte Verkürzung der Taktzeit erreicht.
Auch mechanisiertes MIG/MAG profitiert: Durch die konstante Drehbewegung kann ein Drahtvorschub mit synergischer Regelung einen gleichbleibenden Arbeitsabstand halten und eine gleichmäßige Naht erzeugen; Hersteller berichten zudem von deutlichen Produktivitätssteigerungen gegenüber manuellem Drehen. Orbitales und mechanisiertes TIG wird bei dünnwandigen Werkstücken und Wurzellagen auf Rollenböcken eingesetzt, wenn die Schweißpräzision wichtiger als die Abschmelzleistung ist. Bei allen drei Verfahren kann der Schweißer die Drehbewegung mit einem Fußpedal oder einer drahtlosen Handsteuerung während des Schweißens korrigieren, ohne das Schweißbad zu verlassen.
Welche Vorteile bietet ein Rotationsschweißsystem beim MIG- und TIG-Schweißen?
Beide Verfahren profitieren davon, dass sich das Werkstück mit konstanter, reproduzierbarer Geschwindigkeit bewegt, während der Schweißbrenner feststeht — dadurch ist die Wärmeeinbringung je Längeneinheit über den gesamten Schweißstoß gleichmäßig. Bei MIG an Rohren aus Kohlenstoffstahl oder niedriglegiertem Stahl bedeutet dies gleichmäßige Durchschweißung und weniger Schweißnahtfehler bei hoher Abschmelzleistung; für dickwandige Werkstücke kombiniert der Schweißer die synergische Regelung mit den Rollenböcken und einer Schweißstromquelle der 500-Ampere-Klasse. Bei TIG sorgt die gleichmäßige Drehbewegung am gesamten Umfang für ein eng begrenztes, reproduzierbares Schweißbad, das die in der Luft- und Raumfahrt sowie im Instrumentenbau erforderliche Genauigkeit und Gleichmäßigkeit ermöglicht. Ein Bedienhinweis: Edelstahl und Nickellegierungen leiten Wärme schlecht ab; erhöhen Sie daher die Drehzahl gegenüber einem gleich dicken Werkstück aus Kohlenstoffstahl etwas, um Verfärbungen und Verzug zu vermeiden. Bei Rundnähten an dickwandigen Werkstücken arbeitet der Lichtbogen typischerweise mit 300 bis 500 A bei 28 bis 34 V, während die Rollenböcke die Schweißgeschwindigkeit innerhalb des WPS-Bereichs halten; bei Edelstahl ist die Drehbewegung zur Begrenzung der Wärmeeinbringung um 10 bis 15 % zu verringern.Die 6-Punkte-Routine zur Rollenausrichtung: Einrichtung für eine maßhaltige Rundnaht
Praxisleitfäden der Branche führen rund 70 % der Probleme mit Rollenböcken auf Einrichtungsfehler und nicht auf Geräteausfälle zurück — deshalb ist die Einrichtungsroutine die Bedienkompetenz mit dem größten Nutzen in der Werkhalle. Führen Sie diese sechs Prüfungen vor der ersten Drehbewegung in der angegebenen Reihenfolge durch. Die Routine ist beim Drehen schwerer Reaktormäntel ebenso anzuwenden wie bei kurzen Rohrsegmenten aus kleinen Rohren.Die 6 Einrichtungsprüfungen im Überblick
- 1️⃣Rollenbett waagerecht ausrichten. Antriebs- und Mitläuferrahmen müssen waagerecht und in einer Ebene stehen; ein Rollenbett auf einem geneigten Boden drückt das Werkstück zu einem Ende.
- 2️⃣Gleiche Rollenhöhe sicherstellen. Beide Rollensätze müssen bis auf wenige Millimeter dieselbe Höhe haben — unterschiedliche Rollenhöhen sind die häufigste selbst verursachte Ursache für axiales Wandern.
- 3️⃣Rollenabstand an den Außendurchmesser anpassen. Stellen Sie den verstellbaren Rollenabstand entsprechend dem Durchmesser so ein, dass das Werkstück mit einem Kontaktwinkel von etwa 30–60° aufliegt — weder oben aufsitzt noch eingeklemmt wird.
- 4️⃣Last auflegen und ausbalancieren. Stützen Sie das Werkstück etwa 30–40 % von jedem Ende entfernt ab, damit es in der Mitte nicht durchhängt; das Werkstück muss an allen Auflagepunkten gleichmäßig aufliegen und darf nie verkeilt sein.
- 5️⃣Schweißstromrückleitung herstellen. Führen Sie den Schweißrückstrom über eine separate rotierende Massekontaktierung und nicht durch die Rollenlager (siehe nächster Abschnitt).
- 6️⃣Probedrehung durchführen und markieren. Lassen Sie das Werkstück bei niedrigster Drehzahl eine vollständige Drehung ausführen, prüfen Sie die Drehrichtung und markieren Sie die Naht mit Kreide, um ein mögliches Wandern zu erkennen, bevor Sie den Lichtbogen zünden.
📐 Technischer Hinweis
Bei schweren Werkstücken ist über eine Spannweite von 6 Metern eine Abweichung der Rollenhöhen von höchstens ~2–3 mm ein praxisgerechter Zielwert. Prüfen Sie die Drehrichtung und elektrische Phasenfolge, bevor Sie schwere Werkstücke auflegen — bei vertauschter Phasenfolge drehen die Rollen beim Anfahren rückwärts. Nutzen Sie zur Auslegung von Tragfähigkeit und Anzahl der Mitläufereinheiten den Auswahlassistenten für Tragfähigkeit und Bauart von Schweißrollenböcken.
Ein rotierendes Werkstück erden, ohne Lichtbogenbildung in den Lagern
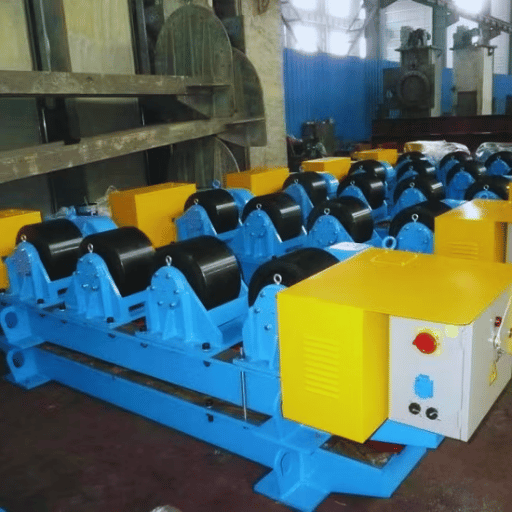 Hier folgt das Bedienungsdetail, das in den meisten Leitfäden fehlt. Der Schweißrückstrom — die Masse — muss aus einem sich drehenden Werkstück abgeleitet werden. Wenn der Strom seinen eigenen Weg über den Kontakt zwischen Rollen und Mantel sowie durch die Rollenlager nimmt, entstehen Lichtbogenüberschläge an den Wälzkörpern, die Laufbahnen werden durch Grübchen beschädigt. Dies entspricht den aus dem Elektromaschinenbau bekannten elektrisch verursachten Lagerschäden (EDM-Riffelbildung), bei denen unkontrollierte Wellenströme die Lageroberfläche durch Mikroschweißungen aufrauen, bis das Lager ausfällt. Bei einem Schweißrollenbock gilt dieselbe Abhilfe: Stellen Sie für den Strom einen niederohmigen Weg bereit, der die Lager umgeht.
Eine für 300 bis 600 A ausgelegte Massebürste hält den Rückstrom von den Lagern fern; bereits 1 V Streuspannung an der Welle kann während eines 12-monatigen Einsatzzeitraums Grübchen in einer Laufbahn verursachen.
Welche Aufgabe hat die Schweißstromrückleitung bei einem Schweißrollenbock für Rohre?
Eine Schweißstromrückleitung schließt den Stromkreis vom Werkstück zurück zur Schweißstromquelle, damit der Lichtbogen stabil bleibt und der Bediener sicher arbeiten kann (die Ausführung der Schweißstromrückleitung richtet sich nach den AWS-Schweißnormen). Bei einem rotierenden Werkstück muss dies über einen dafür ausgelegten Gleitkontakt erfolgen — eine Kupfer-Graphit-Bürste oder einen separaten rotierenden Masseschuh, der am Mantel oder an der Antriebswelle anliegt — und nicht über die tragenden Rollen. Geben Sie bei der Bestellung die Rückstrommethode und Ihre maximale Stromstärke an, damit der Schweißrollenbock mit einer dafür ausgelegten Bürste gefertigt wird; ein SAW-Auftrag mit 500 Ampere und ein TIG-Auftrag mit 200 Ampere erfordern unterschiedliche Kontakte. Wird dies ausgelassen, bleibt das Problem wochenlang unsichtbar und zeigt sich anschließend durch Lagergeräusche und Rundlauffehler — ein kostspieliger Ausfall wegen einer preiswerten Bürste.Fehlerbild für Kriechen, Schlupf und Spurabweichung: Drift, Schlupf und Wandern diagnostizieren
Häufig wird angenommen, dass ein selbstausrichtender Schweißrollenbock sämtliche Ausrichtungsprobleme beseitigt. Die Praxiserfahrung widerspricht dem: Selbst korrekt eingestellte selbstausrichtende Rollen können das Werkstück entlang seiner eigenen Achse kriechen lassen, weil bereits kleinste Unterschiede in der Rollenhöhe oder ein unrunder Mantel das Werkstück bei jeder Drehung seitlich versetzen. Dass Konstruktionen gegen Drift patentiert sind — siehe USPTO US8342493B2 „Anti-drift turning roll system“ und GB2106810A zur Kompensation des Längskriechens — zeigt, dass Drift eine reale Betriebsvariable ist und nicht automatisch durch die Rollen beseitigt wird. Arbeiten Sie das folgende Fehlerbild ab, bevor Sie die Maschine verantwortlich machen.| Symptom | Fehlerklasse | Grundursache | Betriebliche Abhilfe |
|---|---|---|---|
| Werkstück wandert zu einem Ende | Axiales Kriechen | Unterschiedliche Rollenhöhen; geneigtes Rollenbett | Erneut waagerecht ausrichten; Rollenhöhen bis auf wenige mm angleichen |
| Unrunder Mantel wandert | Axiales Kriechen | Ovalität verändert bei jeder Drehung den Kontakt | Selbstausrichtenden Satz bzw. Anti-Drift-System verwenden; vor dem Schweißen rundrichten und heften |
| Rollen drehen durch, Werkstück bleibt zurück | Schlupf | Fett- oder Ölfilm auf den Rollen | Rollenflächen und Kontaktstreifen am Mantel entfetten |
| Schlupf bei außermittiger Last | Schlupf | Zu geringer Rollendruck / falsche Rolle | Auflagewinkel vergrößern; Stahlrollen für besseren Halt bei schweren Werkstücken verwenden |
| Schlupf nahe der Nennlastgrenze | Schlupf | Last überschreitet die Tragfähigkeit | Nächsthöhere Tragfähigkeitsklasse wählen; zulässige Last prüfen |
| Naht wandert vom Schweißbrenner weg | Nahtführung | Werkstückachse nicht parallel zur Rollenachse | Werkstück rechtwinklig ausrichten; Führung zur Nahtverfolgung ergänzen |
| Durchhang bzw. Absacken in der Mitte | Abstützung | Langes dünnwandiges Werkstück ohne mittlere Abstützung | Mitläufereinheiten / Lünette zwischen den Antriebseinheiten ergänzen |
| Taumeln / Rundlauffehler nimmt zu | Stabilität | Unausgewuchtetes oder verbogenes Werkstück | Anhalten; neu zentrieren; bei zunehmender Abweichung Not-Halt betätigen |
| Einseitiger Rollenverschleiß | Verschleiß | Dauerhafte Fehlausrichtung / Überlastung | Ausrichtung korrigieren; Rollen als aufeinander abgestimmten Satz austauschen |
| Schleifgeräusche, Vibrationen | Antrieb/Lager | Lagerverschleiß (häufig durch Stromübergang verursachte Grübchen) | Lager prüfen; Strompfad über die Massebürste kontrollieren |
„Wir prüfen vor der ersten Drehbewegung, ob die Rollenhöhen übereinstimmen, und führen den Schweißrückstrom über eine Massebürste und niemals durch die Lager — diese beiden Gewohnheiten verhindern den größten Teil des axialen Kriechens und der Lagerausfälle, für die Kunden die Rollen verantwortlich machen. Bei unausgewuchteten Mänteln spezifizieren wir gelagerte Stahlrollen statt Gummirollen, weil Schweißspritzer eine Gummioberfläche zerstören und eine Neubestückung mit Rollen mehr kostet, als durch den Auftrag eingespart wurde.“ — Aubrik (ABOKE) Engineering Team
Normgerechte Rundnähte bei rotierendem Werkstück sicherstellen
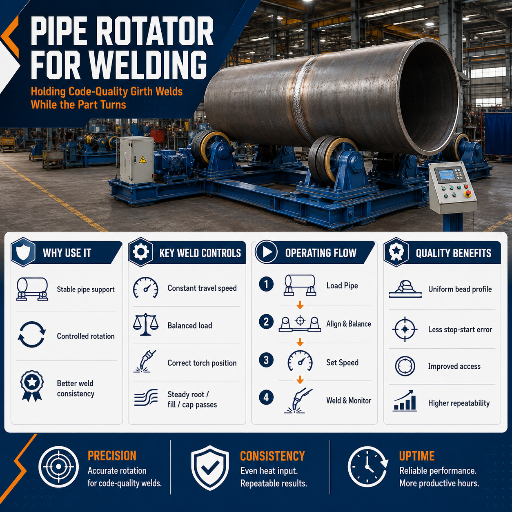 Ein Rollenbock selbst ist nicht nach einem Schweißregelwerk zertifiziert — er ist die Spannvorrichtung, mit der Ihre Schweißnähte dessen Anforderungen erfüllen können. Er muss eine so gleichmäßige und kontrollierbare Drehbewegung ermöglichen, dass eine Rundnaht in regelwerkskonformer Qualität ausgeführt werden kann und Wurzel- und Decklage in der Wannenposition bleiben, in der Einbrand und Verschmelzung am zuverlässigsten reproduzierbar sind. Diese Schweißanweisung wird nach ASME BPVC Section IX qualifiziert; der damit gefertigte Mantel oder Tank wird nach seinem eigenen Regelwerk hergestellt — API 650 für Lagertanks, API 1104 für Rohrleitungs-Rundnähte oder AWS D1.1 für den Stahlbau.
✔ Vorteile einer gleichmäßigen Drehbewegung
- Gleichmäßige Wärmeeinbringung am gesamten Schweißstoß — weniger Poren und Einbrandkerben
- Durchgehende Schweißdurchgänge von der Wurzel- bis zur Decklage ohne erneutes Zünden des Lichtbogens
- Reproduzierbare Schweißgeschwindigkeit zur Einhaltung der WPS
- Hochwertiges Schweißen schwerer Werkstücke durch einen einzelnen Bediener
⚠ Was dadurch nicht behoben wird
- Eine mangelhafte WPS oder falsche Schweißzusätze
- Spalte beim Ausrichten und Zusammenbauen — zuerst rechtwinklig ausrichten und heften
- Drift bei einem unrunden Mantel (beherrschen; siehe Fehlerbild)
- Normzertifizierung — sie gilt für die Schweißanweisung, nicht für die Spannvorrichtung
Instandhaltung für dauerhaft drehende Rollen: Rollen, Lager und Antrieb
Ein Schweißrollenbock ist eine langlebige Schweißausrüstung, wenn die Verschleißteile überwacht werden. An erster Stelle stehen die Rollen: Stahlreifen tragen das höchste Gewicht und sind unempfindlich gegen Schweißspritzer, weshalb heiße, schwere Rohre auf Stahlrollen laufen; Polyurethanlaufflächen bieten Halt und schützen bei leichteren Werkstücken einen polierten Mantel, werden jedoch durch Schweißspritzer zerstört. Tauschen Sie Rollen als aufeinander abgestimmten Satz aus, damit ihre Höhen übereinstimmen — eine einzelne neue Rolle führt den Höhenunterschied wieder ein, der das Kriechen verursacht.Welche Instandhaltungsmaßnahmen gewährleisten die Langlebigkeit eines Schweißrollenbocks für Rohre?
Erstellen Sie eine kurze Checkliste für die vorbeugende Instandhaltung und halten Sie diese konsequent ein. Bei einem rotierenden Massesystem verschleißen Lager und Massebürste gemeinsam; prüfen Sie daher beides, schmieren Sie den Antrieb nach Herstellervorgabe und überwachen Sie zwei Anzeichen für eine vorausschauende Instandhaltung — eine steigende Stromaufnahme des Antriebs und neu auftretende Vibrationen weisen gewöhnlich auf ein beginnendes Lager- oder Ausrichtungsproblem hin. Halten Sie die Rollenflächen frei von Fett, prüfen Sie in jeder Schicht die Funktion von Sicherheitseinrichtungen wie Not-Halt und Schutzvorrichtungen und sichern Sie den Antrieb vor allen Arbeiten an den Rollen gegen Wiedereinschalten (gemäß OSHA 1910.147).- ✔Rollenflächen sauber und aufeinander abgestimmt; satzweise austauschen
- ✔Lager und Massebürste gemeinsam prüfen; Antrieb planmäßig schmieren
- ✔Antriebsstrom und Vibrationen als frühe Ausfallanzeichen überwachen
- ✔Not-Halt, Schutzvorrichtungen und LOTO vor Instandhaltungsarbeiten prüfen
Branchenausblick: Die künftige Entwicklung des Rohrschweißens mit Drehbewegung
 Die betriebliche Entwicklung der nächsten Jahre wird von der Mechanisierung geprägt, und ihre Triebkraft sind Menschen, nicht Schlagzeilen über die Marktgröße. Der Mangel an qualifizierten Schweißern und die zunehmend strengeren Anforderungen an die Rückverfolgbarkeit von Schweißdaten — Schweißanweisungen und Qualifikationsnachweise gemäß ASME BPVC Section IX — veranlassen Fertigungsbetriebe dazu, mit jedem qualifizierten Schweißer mehr fertige Schweißnähte herzustellen; die kostengünstigste Lösung dafür ist eine gleichmäßige Drehbewegung vor einem feststehenden, mechanisierten Lichtbogen. In den Jahren 2025–2026 sind vor allem SAW auf Rollenböcken für schwere Nähte, Cobot- und Orbitalschweißköpfe auf Rollenböcken für reproduzierbare Rundnähte sowie Lichtbogenüberwachungssysteme zu beobachten, die Schweißgeschwindigkeit und Wärmeeinbringung direkt am Antrieb erfassen. Wachstumszahlen für die Schweißautomatisierung sind weit verbreitet (eine häufig zitierte Prognose geht bis 2028 von einer durchschnittlichen jährlichen Wachstumsrate für automatisiertes Schweißen von rund 8 % aus) — betrachten Sie dies als allgemeinen Richtungshinweis und nicht als Prognose.
Für Käufer ergibt sich daraus eine konkrete Aufgabe: Wenn Sie in diesem Jahr einen Schweißrollenbock für Rohre spezifizieren, sollte er bereits jetzt für die Automatisierung vorbereitet sein. Spezifizieren Sie einen echten stufenlosen Antrieb, eine geeignete rotierende Massebürste sowie eine Anti-Drift- oder selbstausrichtende Option, auch wenn heute manuell gearbeitet wird — genau diese drei Komponenten werden bei der späteren Ergänzung eines Cobots oder SAW-Schweißkopfs benötigt, und ihre Nachrüstung kostet mehr als die direkte Bestellung. Dieselben Rollenböcke, die heute einen manuellen MIG-Auftrag tragen, werden morgen zur Bewegungsbasis für die Schweißautomatisierung.
Häufig gestellte Fragen
Was ist ein Schweißrollenbock für Rohre und wie funktioniert er?
Antwort anzeigen
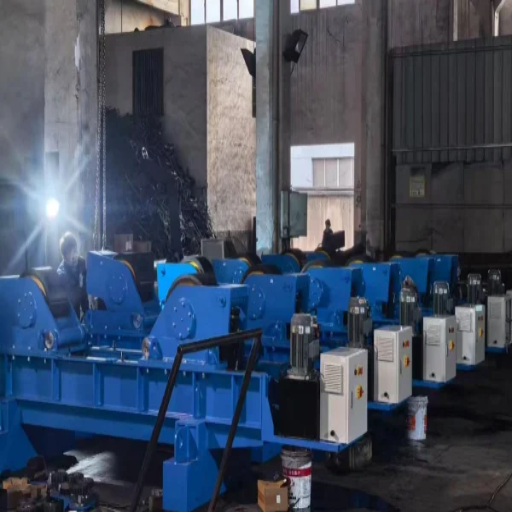
Ein Schweißrollenbock für Rohre ist ein Rollenbett – bestehend aus einer angetriebenen Einheit und einer oder mehreren mitlaufenden Einheiten –, das ein Rohr, einen Tank oder einen Behälter trägt und mit gleichmäßiger, regelbarer Geschwindigkeit um seine eigene horizontale Achse dreht. Der Schweißer hält den Schweißbrenner in einer ebenen Position, während sich das Werkstück dreht, sodass ohne Kraneinsatz und ohne Umpositionieren eine durchgehende Rundnaht entsteht. Die mitlaufenden Einheiten folgen der Antriebseinheit und stützen lange Rohre ab.
Wie wird die Drehgeschwindigkeit beim Rohrschweißen eingestellt?
Antwort anzeigen
Rechnen Sie den Verfahrweg aus Ihrer Schweißanweisung anhand der Umfangsgeschwindigkeitsformel in die Drehzahl des Rollenbocks um: RPM = Verfahrweg ÷ (π × Rohraußendurchmesser), jeweils in einheitlichen Einheiten. Ein 24-Zoll-Rohr benötigt bei 8 in/min eine Drehzahl von 8 ÷ 75.4 = 0,106 rpm. Da die Drehzahl mit zunehmendem Durchmesser sinkt, benötigen größere Mantelschüsse einen stufenlosen Antrieb, der Werte unter 0,1 rpm präzise regeln kann – eine zu hohe Drehzahl führt zu unzureichendem Einbrand der Schweißraupe, eine zu niedrige Drehzahl verzieht dünne Wandungen.
Wie wird das Werkstück auf einem Schweißrollenbock geerdet?
Antwort anzeigen
Führen Sie den Schweißrückstrom über einen separaten Schleifkontakt – eine Kupfer-Graphit-Bürste oder einen rotierenden Massekontakt am Mantel oder an der Antriebswelle – und nicht über die Rollenlager. Strom, der als Lichtbogen über die Wälzlager fließt, verursacht Grübchen in den Laufbahnen und führt zu vorzeitigem Lagerausfall. Geben Sie bei der Bestellung die Art der Rückstromführung und die maximale Stromstärke an, damit die Bürste für die Anwendung ausgelegt wird; ein SAW-Schweißvorgang mit 500 A und ein TIG-Schweißvorgang mit 200 A erfordern unterschiedliche Kontakte.
Schweißrollenbock für Rohre oder Schweißpositionierer – was benötige ich?
Antwort anzeigen
Verwenden Sie einen Schweißrollenbock für lange, schwere Zylinder mit Rundnähten und einen Schweißpositionierer für kompakte Werkstücke, die auf einem Spannfutter geneigt und aus mehreren Winkeln zugänglich sein müssen. Lange Behälter werden auf Rollenböcken, kleine aufgespannte Werkstücke auf einem Positionierer bearbeitet. Unsere Entscheidungshilfe zu Schweißrollenböcken und Schweißpositionierern ermittelt die passende Größe für Ihr Werkstück.
Selbstzentrierende oder automatische Schweißpositionierer sowie größere Großpositionierer eignen sich für kompakte Werkstücke in der Metallbearbeitung; konventionelle Schweißrollenböcke und selbstausrichtende Rollenböcke eignen sich für Zylinder. Bei schweren Spannvorrichtungen wird die Tragfähigkeit in Tonnen, bei leichteren Tischgeräten als Tragfähigkeit in lb angegeben, und Servomotoren bieten die Drehpräzision und Schweißeffizienz, die für automatisierte Schwerlastanwendungen erforderlich sind.
Welche Schweißverfahren eignen sich für einen Schweißrollenbock für Rohre?
Antwort anzeigen
SAW, mechanisiertes MIG/MAG-Schweißen und orbitales TIG-Schweißen lassen sich auf Rollenböcken ausführen. SAW profitiert am stärksten, da das Schweißpulver nur in der ebenen Position liegen bleibt, die durch die kontinuierliche Drehbewegung beibehalten wird. MIG mit synergischer Regelung erzeugt bei hoher Geschwindigkeit eine gleichmäßige Schweißraupe; TIG ermöglicht bei dünnen Wandungen und Wurzellagen ein eng begrenztes Schmelzbad.
Wie lässt sich das axiale Wandern des Rohrs auf den Rollenböcken verhindern?
Antwort anzeigen
Axiales Wandern ist meist auf einen Höhenunterschied zwischen den Rollenböcken zurückzuführen – richten Sie die beiden Rollensätze innerhalb weniger Millimeter auf gleicher Höhe aus, dann hört es in der Regel auf. Verwenden Sie bei unrunden Mantelschüssen einen selbstausrichtenden oder driftkompensierenden Rollensatz und heften Sie den Mantelschuss zunächst rund. Schlupf ist ein separates Problem: Entfetten Sie die Rollen und prüfen Sie, ob die Tragfähigkeit nicht überschritten wird.
Wie hoch ist der Instandhaltungsbedarf eines Schweißrollenbocks für Rohre?
Antwort anzeigen
Gering, aber mit klaren Anforderungen. Halten Sie die Laufflächen der Rollen sauber und aufeinander abgestimmt, prüfen Sie Lager und Massebürste gemeinsam, schmieren Sie den Antrieb nach Wartungsplan und überwachen Sie Antriebsstrom und Vibrationen als Frühwarnzeichen. Tauschen Sie die Rollen satzweise aus, damit ihre Höhen gleich bleiben, und sichern Sie den Antrieb vor allen Instandhaltungsarbeiten gegen Wiedereinschalten.
Die Antriebsmotoren schwererer Rollensätze arbeiten mit 2 x 2,2 kW bei 110 bis 575 V, und bereits ein Durchmesserverlust von 2 mm an einer Antriebsrolle verändert die Umfangsgeschwindigkeit um etwa 0,4 % und verursacht erneut Kriechbewegungen; tauschen Sie die Rollen daher als abgestimmten Satz aus.
Schweißrollenbock für Ihr schwerstes Werkstück auslegen?
Senden Sie ABOKE das Gewicht Ihres schwersten Werkstücks, den Durchmesserbereich und die Länge, damit wir eine tragfähigkeitsgerechte Empfehlung abgeben können – konventionell, selbstjustierend oder zum Ausrichten und Zusammenbauen, 5–400 t. Geben Sie außerdem die Kontaktverhältnisse an den Rollen und die erforderliche Umfangsgeschwindigkeit an, damit axiales Wandern, Erdung und die Stabilität beim Ausrichten und Zusammenbauen anhand der Tonnage geprüft werden können.
Empfehlung zur Tragfähigkeit anfordern →Warum wir diesen Betriebsleitfaden verfasst haben
Die Umrechnung der Drehzahl, die Einrichtroutine mit 6 Prüfschritten und die Erdungsregel in diesem Leitfaden beruhen auf wiederkehrenden Betriebsfragen, die die Ingenieure von ABOKE bei Anfragen zu Schweißrollenböcken für Rohre aus über 40+ Exportmärkten beantworten – Fragen, die darüber entscheiden, ob ein Rollensatz saubere Schweißnähte ermöglicht oder dem Bediener Schwierigkeiten bereitet, und die in keinem Datenblatt behandelt werden. Geprüft vom technischen Team von Aubrik (ABOKE).
Referenzen und Quellen
- ASME BPVC Section IX — Qualifikationen für Schweißen, Hartlöten und Fügen — ASME
- Unterpulverschweißen — Überblick — ScienceDirect Topics (Elsevier)
- US8342493B2 — Driftkompensierendes Rollenbocksystem — USPTO über Google Patents
- GB2106810A — Kompensation der Längskriechbewegung rotierender Werkstücke — UK IPO über Google Patents
- API-Normen (API 650 / API 1104) — American Petroleum Institute
- AWS-Schweißnormen (D1.1, A3.0) — American Welding Society
- 29 CFR 1910.147 — Beherrschung gefährlicher Energie (Lockout/Tagout) — OSHA



