
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juni 2026 · Geprüft vom technischen Team von Aubrik (Wuxi ABK Machinery)
Funktionsweise von Schweißrollenböcken und Behälterdrehvorrichtungen: Leitfaden für Fertigungsingenieure
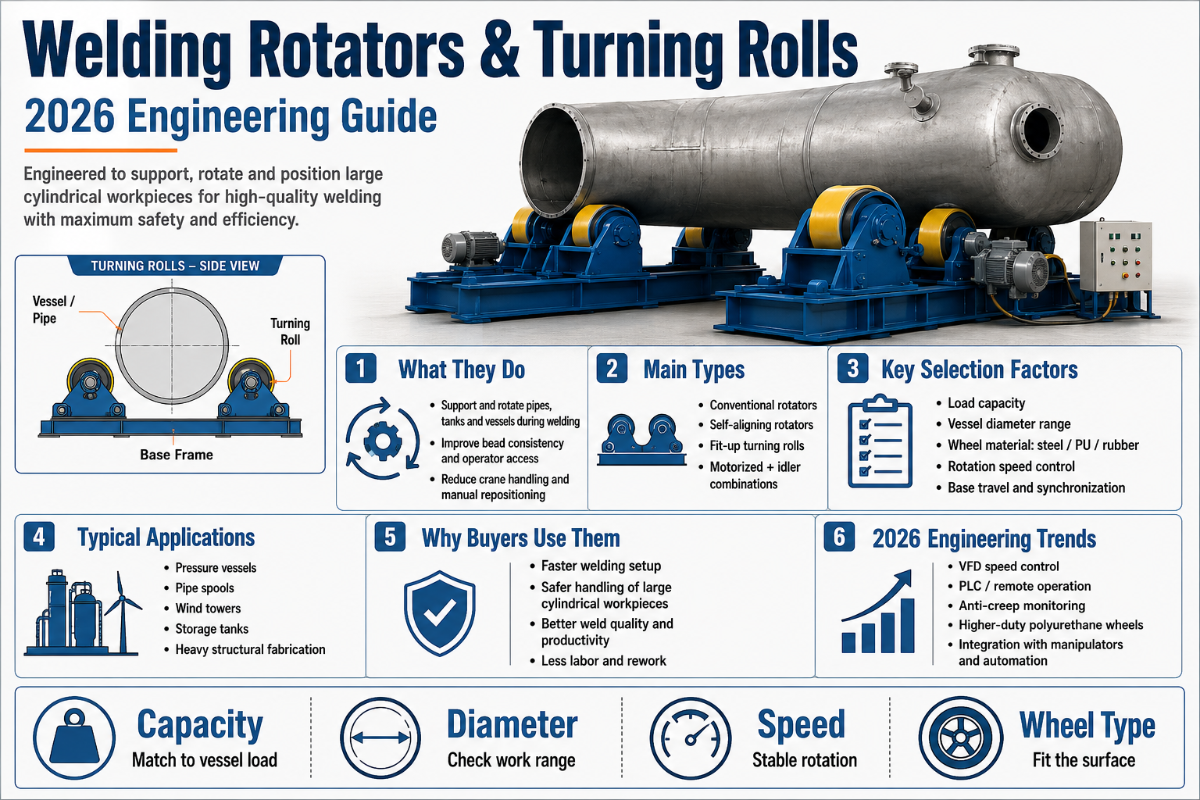
Schweißrollenböcke und Behälterdrehvorrichtungen sind angetriebene Rollenbetten, die ein zylindrisches Werkstück – ein Rohr, einen Tank, einen Kessel oder den Mantel eines Druckbehälters – mit kontrollierter Umfangsgeschwindigkeit drehen, sodass Schweißer und Lichtbogen an einer Stelle bleiben können, während sich die Naht zu ihnen bewegt. Ein Satz Antriebsrollen dreht das Werkstück durch Reibschluss; Laufrollen tragen das übrige Gewicht und sorgen für einen geraden Lauf. Dieses einfache Prinzip – das Bauteil bewegen, nicht den Bediener – erklärt, warum Schweißrollenböcke und Behälterdrehvorrichtungen das Herzstück nahezu jeder Fertigungslinie für schwere zylindrische Bauteile bilden, von 1-Tonnen-Rohrsektionen bis zu 1.000-Tonnen-Sektionen für Türme von Windenergieanlagen.
Dieser Leitfaden ist die technische Begleitung einer Kaufentscheidung und kein Katalog. Wenn Sie bereits wissen, was Sie benötigen, und Modelle sowie Tragfähigkeitsklassen suchen, sehen Sie sich das Sortiment an Schweißrollenböcken und Behälterdrehvorrichtungen von Aubrik an. Wenn Sie verstehen möchten, wie die Maschine ihre Aufgabe tatsächlich erfüllt – von der Berechnung der Drehzahl über die Rollenauslegung und die Physik der axialen Drift bis zur Einrichtung für einen rundlaufenden Behälter und den Normen für die Schweißnahtqualität –, lesen Sie weiter.
Technische Daten im Überblick: Schweißrollenböcke und Behälterdrehvorrichtungen
| Tragfähigkeit (je Satz) | Standardmäßig 1–1.000 t; Sonderausführungen bis ~2.000 t |
| Werkstückdurchmesser | 200–6.000 mm |
| Drehzahl | 0,5–15 U/min, stufenlos per VFD (große Werkstücke laufen deutlich unter 1 U/min) |
| Antriebsrollen | Polyurethan ~70–85A oder Stahl |
| Gängige Ausführungen | Konventionell, selbstausrichtend, driftkompensierend, zum Ausrichten und Zusammenbauen |
| Typische Werkstücke | Druckbehälter, Lagertanks, Rohrleitungen, Sektionen für Türme von Windenergieanlagen, Kessel |
Was Schweißrollenböcke und Behälterdrehvorrichtungen tatsächlich leisten
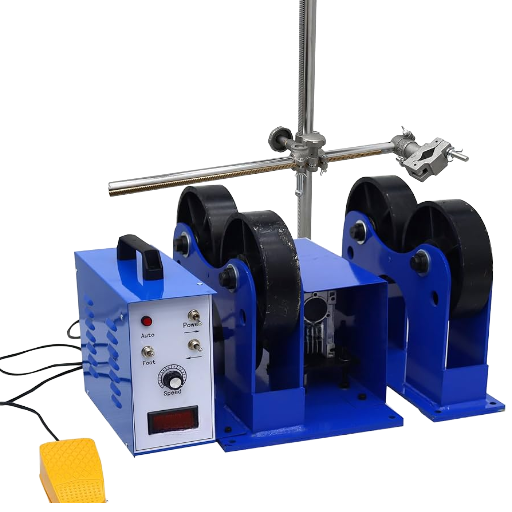
Die Aufgabe von Rollenböcken ist verblüffend einfach: Sie lagern ein rundes Bauteil auf zwei parallelen Rollen und drehen es gleichmäßig, sodass eine Rundnaht (C-Naht) unter einem feststehenden Schweißkopf hindurchläuft. Da sich das Bauteil dreht, anstatt dass der Schweißer darum herumgeht, bewegt sich der Lichtbogen mit konstanter Schweißgeschwindigkeit, der Wärmeeintrag bleibt gleichmäßig und der Bediener muss während einer Schweißlage nicht neu positionieren. Das ergibt eine gleichmäßigere Schweißnaht mit weniger Ansatz- und Endstellenfehlern und reduziert die manuelle Handhabung erheblich.
Motorisierte Rollenböcke, die zylindrische Werkstücke mit kontrollierter Drehzahl bewegen, verringern die körperliche Belastung und steigern die Produktivität an jedem Rohrschweißplatz, weil ein Bediener eine lange Naht ausführen kann, für die früher ein Kran und eine Arbeitsgruppe erforderlich waren. Bei einer manuellen Einrichtung kann das Drehen eines schweren Behälters um eine Vierteldrehung zwischen den Schweißlagen 30–40 % der Lichtbogenzeit beanspruchen und eine zwei- oder dreiköpfige Arbeitsgruppe innerhalb einer Schicht ermüden; auf angetriebenen Rollenböcken wird dieselbe Arbeit in einer kontinuierlichen Schweißlage ausgeführt.
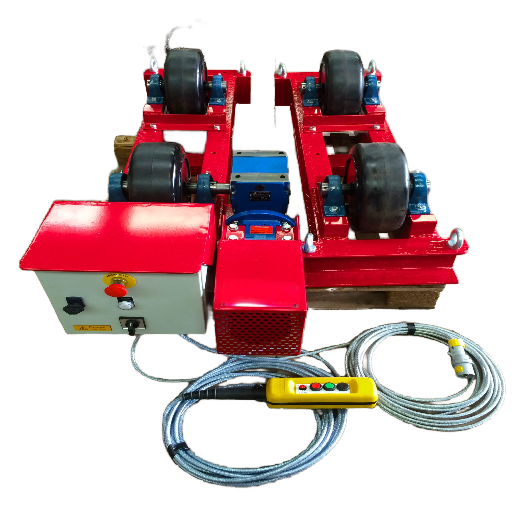
Eine Einrichtung besteht mindestens aus vier Komponenten: einer Antriebsrolle (einem motorisch angetriebenen Rad, das das Werkstück dreht), einer oder mehreren Laufrollen (frei drehenden Rädern, die die Last tragen und ausbalancieren), einem Getriebemotor mit Drehzahlregelung und einem Rahmen. „Schweißrollenbock“ und „Behälterdrehvorrichtung“ bezeichnen dieselbe Maschinenfamilie – die Begriffe werden regional austauschbar verwendet, wobei in Betrieben für schwere Tanks und Behälter häufig von „Rollenböcken“ oder „Tankrollenböcken“ gesprochen wird.
In Fertigungsbetrieben begegnet dasselbe Rollenbett unter verschiedenen Bezeichnungen – Schweißrollenbock, Tankrollenbock, Rohrrollensatz oder einfach Rollenständer –, doch seine Aufgabe bleibt gleich: zylindrische Werkstücke so zu drehen, dass eine Naht in Wannenlage geschweißt werden kann. Das typische Werkstückspektrum reicht von Werkstücken mit kleinem Durchmesser und kurzen Rohrsektionen bis zu Druckbehältern, Lagertanks, Wärmetauschern, Kesseltrommeln sowie Sektionen für Türme von Windenergieanlagen und Offshore-Monopiles, mit denen eine Turbine im Meeresboden verankert wird.
Worin unterscheiden sich ein Schweißrollenbock und eine Behälterdrehvorrichtung?
Es gibt keinen funktionalen Unterschied – es sind zwei Bezeichnungen für eine Rollenbettmaschine, die einen Zylinder zum Schweißen dreht. Ein Schweißpositionierer ist eine andere Maschine: Er spannt ein Bauteil auf einer neigbaren Planscheibe und dreht es um eine oder zwei Achsen, was sich für Halterungen, Flansche und kurze Baugruppen eignet. Rollenböcke eignen sich für lange, schwere Zylinder, die nicht freitragend an einer Planscheibe befestigt werden können oder sollten. Für eine strukturierte Entscheidungshilfe stellt Aubrik einen Auswahlleitfaden für Rollenböcke und Positionierer bereit.
Das Innenleben der Maschine: Antriebsstrang, Rollen und Steuerung
Alle Stärken eines Schweißrollenbocks beruhen auf einem einzigen Mechanismus: dem Reibradantrieb. Das Drehmoment wird ausschließlich dort übertragen, wo die Antriebsrolle das Werkstück berührt; deshalb bestimmen die Kontaktfläche, der Rollenwerkstoff und der Winkel zwischen den beiden Rollen, wie viel Gewicht – also welche Tragfähigkeit – gedreht werden kann, bevor die Rolle durchrutscht und die Umfangsgeschwindigkeit schwankt. Wer die Kontaktfläche versteht, versteht den größten Teil der Maschine.
| Komponente | Funktion | Symptom bei falscher Auslegung |
|---|---|---|
| Antriebsrolle + Getriebemotor | Dreht das Werkstück durch Reibschluss | Schlupf → ungleichmäßige Schweißgeschwindigkeit, unsaubere Schweißnaht |
| Laufrolle | Trägt und stabilisiert die Last | Durchbiegung, Abheben der Enden oder wandernde Achse |
| VFD / Drehzahlregler | Stellt die Drehzahl ein und hält sie konstant | Falsche Umfangsgeschwindigkeit → Durchbrand oder Bindefehler |
| Einstellung des Rollenabstands | Passt den Kontaktwinkel an den Durchmesser an | Zu großer Abstand → geringes Drehmoment, Schlupf |
Der Rollenabstand ist wichtiger, als Käufer häufig erwarten. Werden die beiden Rollen weiter auseinanderbewegt, sinkt das Werkstück tiefer zwischen sie, wodurch sich der Umschlingungswinkel vergrößert, aber die für den Reibschluss maßgebliche vertikale Kraftkomponente abnimmt; stehen sie zu dicht beieinander, wird ein großer Behälter instabil. Rollenbetten mit Leitspindel- oder Lochrasterverstellung ermöglichen es, dieses Verhältnis für jeden Durchmesser abzustimmen. Da diese Antriebsrolle einen angetriebenen, rotierenden Kontakt bildet, fällt ihre Schutzvorrichtung unter Maschinenschutzvorschriften wie OSHA 29 CFR 1910.212.
Ein motorischer Antrieb dreht das Werkstück, doch der Bediener gibt das Tempo vor. Die meisten Schweißrollenböcke und Behälterdrehvorrichtungen verfügen über eine einstellbare Drehzahlregelung – eine VFD-Anzeige zur variablen Drehzahleinstellung am Bedienfeld sowie optional eine Handsteuerung oder ein Fußpedal, damit der Schweißer die Drehbewegung fein abstimmen kann, ohne den Lichtbogen zu verlassen. Hochwertige Steuerungen setzen Drehmoment auch unter Last in eine präzise Drehbewegung mit stabiler Drehzahl um; bei kostengünstigen Steuergeräten ohne geschlossenen Regelkreis geht diese Stabilität unbemerkt verloren.
Das Umfangsgeschwindigkeitsgesetz: Drehzahl und Schweißgeschwindigkeit aufeinander abstimmen
Beim Schweißen zählt die Umfangsgeschwindigkeit an der Schweißstelle – also die Verfahrgeschwindigkeit des Lichtbogens entlang der Naht – und nicht die Drehzahl der Rollen. Beide Größen sind durch eine Beziehung miteinander verknüpft, die wir als Umfangsgeschwindigkeitsgesetz bezeichnen:
v = π × D × N → N = v ÷ (π × D)
v = Schweißgeschwindigkeit · D = Werkstückdurchmesser · N = Drehzahl (U/min)
Die wichtigste und häufig missverstandene Folge lautet: Die Drehzahl ist umgekehrt proportional zum Durchmesser. Verdoppelt sich der Durchmesser, halbiert sich bei gleicher Schweißgeschwindigkeit die Drehzahl. Bei großen Werkstücken ergeben sich dabei sehr kleine Werte. Rechnen Sie die beiden Beispiele durch:
- 📐6″ (152 mm) Rohr, MIG bei 5 in/min: N = 5 ÷ (π × 6) = 5 ÷ 18.85 = 0.27 U/min.
- 📐48″ (1.219 mm) Behälter, Unterpulverschweißen bei 24 in/min: N = 24 ÷ (π × 48) = 24 ÷ 150.8 = 0.16 U/min.
Das sind Bruchteile einer einzigen Umdrehung pro Minute – genau deshalb eignet sich eine umgebaute Drehmaschine nur schlecht als Rollenbock: Ihre niedrigste Spindeldrehzahl beträgt typischerweise 50–100 U/min und ist damit um ein Vielfaches höher, als es eine Behälterschweißung erfordert. Speziell konstruierte Schweißrollenböcke erreichen diese niedrigen Drehzahlen durch eine hohe Getriebeuntersetzung in Verbindung mit einem VFD.
| Werkstückaußendurchmesser | Verfahren / Schweißgeschwindigkeit | Drehzahl N = v ÷ (πD) |
|---|---|---|
| 6″ (152 mm) | MIG · 5 in/min | 0.27 U/min |
| 24″ (610 mm) | SAW · 20 in/min | 0.27 U/min |
| 48″ (1.219 mm) | SAW · 24 in/min | 0.16 U/min |
| 120″ (3.048 mm) Sektion eines Turms einer Windenergieanlage | SAW · 30 in/min | 0.08 U/min |
📐 Technischer Hinweis
Ein Wechselstromantrieb verliert unter Last 2–5 % seiner Drehzahl (Motorschlupf), sodass die unbelastet eingestellte Drehzahl nicht der tatsächlichen Drehzahl beim Schweißen entspricht. Stellen Sie den Zielwert ~10 % höher ein und prüfen Sie anschließend vor der Produktionsschweißung die tatsächliche Umfangsgeschwindigkeit mit dem realen Werkstück auf den Rollenböcken. Beim MIG-Schweißen von Kohlenstoffstahl beträgt die Schweißgeschwindigkeit üblicherweise 4–8 in/min; eine Wurzellage mit TIG an Edelstahl kann auf ~2 in/min sinken; das Unterpulverschweißen erfolgt deutlich schneller. Stimmen Sie N auf das tatsächlich eingesetzte Verfahren ab.
Wie wird die Drehzahl eines Schweißrollenbocks berechnet?
Teilen Sie die Schweißgeschwindigkeit durch den Werkstückumfang: N = v ÷ (π × D). Verwenden Sie durchgehend dieselbe Längeneinheit. Ein 600 mm großes Rohr, das mit 300 mm/min geschweißt wird, benötigt N = 300 ÷ (π × 600) = 0.16 U/min. Addieren Sie anschließend ~10 % für den Motorschlupf und überprüfen Sie den Wert mit dem belasteten Rollenbock. Wenn Sie die Berechnung nicht für jeden Auftrag durchführen möchten, ordnet der Rechner zur Kapazitätsauswahl von Schweißrollenböcken Durchmesser und Gewicht einem geeigneten Rollensatz zu.
Polyurethan- oder Stahlrollen: der Härtebereich 70–85A
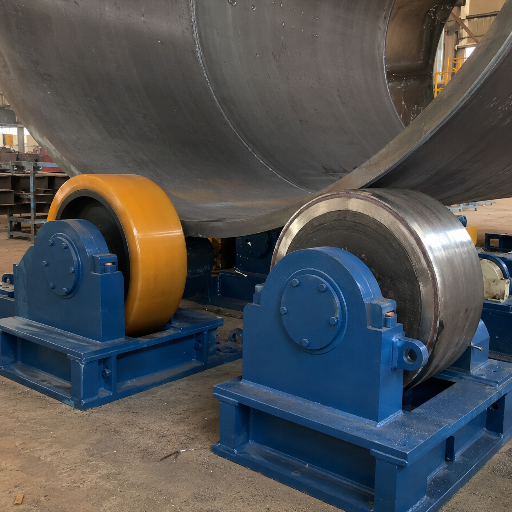
Der Werkstoff der Antriebsrollen ist eine der unauffälligsten Entscheidungen im Datenblatt und zugleich eine der folgenreichsten. Die meisten Antriebsrollen industrieller Schweißrollenböcke bestehen aus Polyurethan mit einem Härtebereich von ungefähr 70–85A auf der Shore-Skala – dem sogenannten Härtebereich 70–85A. Es ist weich genug für guten Halt und Stoßdämpfung, zugleich aber fest genug, um Lasten ohne Verformung zu tragen, und hinterlässt anders als Stahl keine Spuren auf dem Werkstück.
Eine wichtige Einschränkung, die in der Vermarktung von Rollen häufig unerwähnt bleibt: Der Durometerwert misst ausschließlich die Härte. Gemäß dem Prüfrahmen für Härtemessungen nach ISO/ASTM (ASTM D2240) besteht kein einfacher Zusammenhang zwischen einem Durometerwert und der Tragfähigkeit oder Verschleißlebensdauer. Der Wert 70–85A zeigt, dass die Rolle für einen guten Reibschluss geeignet ist; er garantiert jedoch weder eine bestimmte Tragfähigkeit noch eine bestimmte Lebensdauer, da diese von der Polyurethanrezeptur, der Rollengeometrie und der Kontaktfläche abhängen. Betrachten Sie den Bereich als Ausgangspunkt und dimensionieren Sie anschließend nach der Nennlast, nicht nach der Härte.
✔ Polyurethan (70–85A)
- Hoher Reibschluss, keine Spuren auf fertigen Oberflächen
- Ungefähr 3× höhere Verschleißlebensdauer als Gummi
- Dämpft Schwingungen → gleichmäßigere Umfangsgeschwindigkeit
- Nachgiebige Kontaktfläche verteilt die Last
⚠ Stahl
- Am besten für extrem hohe Lasten und Hitze in Lichtbogennähe geeignet
- Beständig gegen Spritzer und Zunder, die Urethan beschädigen
- Kann das Werkstück eindrücken, beschädigen oder zerkratzen
- Geringerer Reibschluss → höhere Schlupfneigung; überträgt Stöße
In der Praxis wird für die große Mehrheit der Druckbehälter- und Rohrarbeiten Polyurethan eingesetzt; Stahl eignet sich für sehr hohe Lasten, für Rollen in der Nähe einer heißen Schweißzone oder für Bedingungen, unter denen abrasiver Zunder Urethan innerhalb weniger Monate abtragen würde.
Konventionell, selbstausrichtend, driftkompensierend und zum Ausrichten: Wie jede Geometrie ein anderes Problem löst
Diese vier gängigen Rollengeometrien bilden keine Abstufung von gut über besser bis optimal – jede erfüllt eine bestimmte Anforderung. Wählen Sie die Ausführung nach dem tatsächlich zu lösenden Problem.
9 Rollenbocktypen im Überblick
| Typ | Antrieb / Mechanismus | Tragfähigkeitsklasse | Optimaler Einsatzbereich |
|---|---|---|---|
| Konventionell | Manuell eingestellter Rollenabstand | Leicht bis schwer | Konstante Durchmesser; kostenorientierte Anwendungen |
| Selbstausrichtend | Schwenkbare Halterungen passen sich dem Durchmesser an | Leicht bis schwer | Wechselnde Durchmesser; unrunde Mäntel |
| Driftkompensierend | Schräg gestellte Laufrollenachsen wirken axialer Drift entgegen | Mittel bis schwer | Lange, präzise C-Nähte |
| Rollenbock zum Ausrichten und Zusammenbauen | Spindel- oder hydraulische Mantelausrichtung | Mittel bis schwer | Stirnseitiges Fügen von Mantelsektionen |
| Rohrrollenbock | Eng angeordnete Rollenböcke | Leicht bis mittel | Lange Rohrsektionen |
| Hubausführung / Growing-Line-Ausführung | Höhenverstellbarer Rahmen | Schwer | Mantelringe im Tankbau |
| Schwerlastausführung (Stahlrolle) | Stahlrollen | Sehr schwer (>100 t) | Extreme Lasten; Hitze in Lichtbogennähe |
| Drehgestell / Fahrwagen | Selbstausrichtender Mehrrad-Fahrwagen | Sehr schwer | Sehr lange, schwere Behälter |
| Strahlen und Lackieren | Rollen mit abgedichteten Lagern | Leicht bis mittel | Drehbewegung zur Oberflächenvorbereitung |
| Leicht / Tischgerät | Kleine Polyurethanrollen | Leicht (<1 t) | Kleine Rohre und Rohrprofile |
Ein selbstausrichtender Schweißrollenbock ist besonders wirtschaftlich, wenn sich die Durchmesser häufig ändern: Die Rollenhalterungen schwenken, sodass sich die Rollen unabhängig von der Ovalität automatisch an das Werkstück anlegen und der größte Teil der manuellen Neueinstellung des Abstands entfällt. Dieses Prinzip ist seit Langem bekannt und gut dokumentiert – das US-Patent US 4.407.621 (Selbsteinstellende Rollenbockbaugruppe) beschreibt eine bewegliche Halterung, die sich ohne manuelle Einstellung an den Werkstückdurchmesser anpasst. Ein Rollenbock zum Ausrichten und Zusammenbauen dient dagegen der Geometriekontrolle vor dem Schweißen – zwei Mantelsektionen werden konzentrisch ausgerichtet, damit der Wurzelspalt über den gesamten Umfang gleichmäßig ist.
Bei Kleinserien oder Einzelaufträgen ist ein leichter, tragbarer Rollenbocksatz – gekauft, gemietet oder geleast – häufig wirtschaftlicher als die Anschaffung einer schweren Speziallinie, die nur wenige Male pro Jahr eingesetzt wird.
Warum Werkstücke axial wandern – und das dahinterstehende Driftdreieck
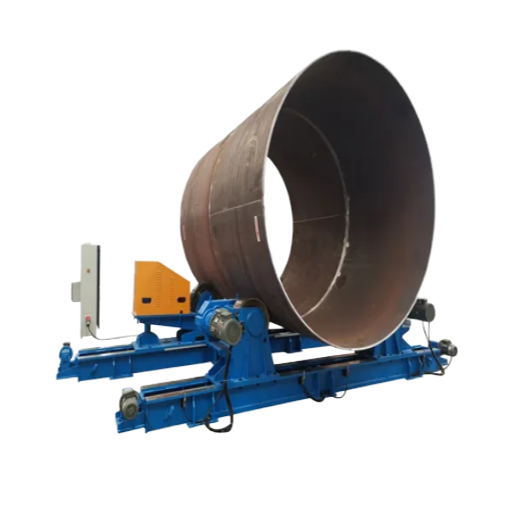
Das „Wandern“ oder die axiale Drift – also das allmähliche Verschieben des Behälters zu einem Ende des Rollenbetts während der Drehbewegung – ist das klassische Problem bei Rollenböcken und kann bei einem langen Druckbehältermantel eine ansonsten saubere C-Naht unbemerkt ruinieren. Dafür gibt es selten nur eine Ursache. Stellen Sie es sich als Driftdreieck vor – drei zusammenwirkende Kräfte, die das Werkstück jeweils von seiner vorgesehenen Laufbahn abbringen:
Das Driftdreieck
- Formabweichung des Mantels. Unrunde oder tonnenförmige Mäntel weisen gegenüber den Rollen einen wechselnden Radius auf. In der Patentliteratur zur Driftkompensation wird dies als Hauptursache der Drift genannt.
- Fehlausrichtung von Antriebs- und Laufrollen. Rollen, die nicht exakt parallel oder auf gleicher Höhe stehen, lenken das Bauteil seitlich – bereits ein geringer Höhenunterschied lässt einen Behälter wandern.
- Ungleichmäßig verteilte Werkstückmasse. Außermittiges Gewicht (Stutzen, Einbauten, Spannvorrichtungen) belastet eine Rolle stärker als eine andere und beeinflusst die Laufrichtung.
Die Folgen einer Vernachlässigung sind erheblich. Schon wenige Millimeter axiale Bewegung pro Umdrehung führen den Lichtbogen vom Schweißstoß weg, und die Reparatur einer verlaufenen C-Naht kann bedeuten, einen Meter Druckbehälternaht auszuschleifen und erneut zu schweißen – mehrere Stunden Nacharbeit an einem einzigen Mantel sowie eine Terminverzögerung bei einem nach Regelwerk gefertigten Bauteil, das die Durchstrahlungsprüfung bestehen muss.
Driftkompensierende Rollenböcke wirken dem durch Geometrie statt durch rohe Kraft entgegen. Wie im US-Patent US 8.342.493 (Driftkompensierendes Rollenbocksystem) beschrieben, sind die Laufrollen auf Achsen gelagert, die leicht schräg zur Werkstückachse stehen; diese geringe Schrägstellung erzeugt eine axiale Kraftkomponente, die das Bauteil entgegen der Drift zurückführt. Neuere Entwicklungen – beispielsweise die koreanische Anmeldung KR 2023-0106190 (2023) – automatisieren die Korrektur mithilfe eines Driftsensors und passen die Schrägstellung in Echtzeit an. Für lange Rohrabschnitte mit starker Drift ist ein spezieller Rohrrollenbock mit driftkompensierenden Laufrollen in der Regel das richtige Werkzeug; diese Driftkompensationssysteme korrigieren die Geometrie, anstatt gegen sie anzukämpfen.
“Die axiale Bewegung beim C-Nahtschweißen wird hauptsächlich durch Unvollkommenheiten in der zylindrischen Form des Werkstücks eingeleitet; die Korrektur besteht darin, die Spannachsen schräg auszurichten, so dass sie eine entgegengesetzte axiale Kraftkomponente erzeugen”
— US-Patent 8.342.493 B2, Driftkompensierendes Rollenbocksystem
Einrichtung und Ausrichtung: das 70 %-Prinzip der Einrichtungsfehler
Hier ist die ehrliche Einschätzung, die auf Anbieterseiten nur selten zu finden ist: Die meisten Probleme mit Rollenböcken sind selbst verursacht. Instandhaltungs- und Außendienstteams berichten häufig, dass ungefähr 70 % der Probleme mit Rollenböcken auf die Einrichtung und nicht auf einen Geräteausfall zurückzuführen sind – eine Beobachtung aus der Praxis und keine Laborstatistik, die sich jedoch mit den Erfahrungen der meisten Betriebe deckt. Nennen wir es das 70 %-Prinzip der Einrichtungsfehler: Prüfen Sie zunächst die Einrichtung, bevor Sie die Maschine verdächtigen.
- ✔Waagerecht und parallel ausrichten. Prüfen Sie beide Rollenböcke mit Richtlatte und Wasserwaage; nicht parallele Rollenböcke oder unterschiedliche Höhen lenken das Bauteil seitlich.
- ✔Bei 30–40 % von jedem Ende abstützen. Werden die Rollenböcke ungefähr ein Drittel der Länge von jedem Ende entfernt angeordnet, biegt sich die Mitte nicht durch und die Enden heben nicht ab.
- ✔Elektrische Phasenfolge prüfen. Bei umgekehrter Phasenfolge drehen die Rollenböcke beim Start rückwärts – eine fünfsekündige Prüfung verhindert eine erschreckende erste Bewegung.
- ✔Rollenabstand auf den Durchmesser abstimmen. Stellen Sie den Abstand für Stabilität und ein ausreichendes Reibschlussmoment ein, nicht nur so, dass das Bauteil daraufpasst.
⚠️ Sicherheit: Angetriebene Rollenböcke weisen Einzugsstellen auf
Der Spalt, in dem eine drehende Rolle auf das Werkstück trifft, ist eine Einzugsstelle. Die US-Vorschriften zum Maschinenschutz – OSHA 29 CFR 1910.212 – verlangen Schutzvorrichtungen für rotierende Teile und Einzugsstellen. Halten Sie Hände, Ärmel und Anschlagmittel von der Rollenlinie fern und unterweisen Sie die Bediener vor der ersten Drehbewegung; die Bedienersicherheit beruht hier auf einer Arbeitsanweisung und nicht allein auf einer Schutzvorrichtung.
Eine kontraintuitive Schlussfolgerung lautet: Eine höhere Tragfähigkeit beseitigt weder Drift noch Schlupf. Eine Lastreserve von 20–30 % über dem tatsächlichen Werkstückgewicht einschließlich Spannvorrichtungen ist sinnvoll, darüber hinaus erhöht eine Überdimensionierung jedoch lediglich die Investitionskosten und den Platzbedarf. Drift und Schlupf sind Geometrie- und Einrichtungsprobleme – sie werden durch Ausrichtung, Rollenauswahl und driftkompensierende Laufrollen gelöst, nicht durch eine höhere Tragfähigkeitsangabe.
Schweißnahtqualität und die maßgeblichen Normen
Eine Frage von Käufern verdient eine ehrliche Antwort: Muss ein Schweißrollenbock eine bestimmte Zertifizierung besitzen? Nein – es gibt keine einheitliche Produktzertifizierung für „Schweißrollenböcke“, und wir behaupten auch nichts anderes. Die Maschine trägt für ihre eigene elektrische und mechanische Sicherheit eine CE-Kennzeichnung, doch die Qualität der Schweißnaht wird durch das sie umgebende Regelwerk zur Schweißqualität bestimmt, in dem der Rollenbock eine gleichbleibende Schweißgeschwindigkeit ermöglicht.
| Norm | Regelungsgegenstand |
|---|---|
| ISO 3834-2:2021 | Umfassende Qualitätsanforderungen für das Schmelzschweißen (Teil 2) |
| ASME BPVC Section IX | Qualifizierung von Schweißanweisungen und Schweißern |
| AWS D1.1:2025 | Regelwerk für das Schweißen im Stahlbau |
| ISO 17662:2025 | Kalibrierung / Verifizierung / Validierung von Schweißausrüstung |
Die jüngste dieser Normen, ISO 17662:2025, ist für Rollenböcke am relevantesten: Sie behandelt die Verifizierung und Validierung von Ausrüstung zur Steuerung von Variablen des Schweißverfahrens. Jeder Rollenbock, dessen Umfangsgeschwindigkeit dokumentiert und reproduziert werden kann, ist genau die Art von Ausrüstung, die dieses Regelwerk vorsieht – deshalb entwickelt sich eine messtechnisch erfasste Drehzahlregelung von einer Zusatzausstattung zu einer Qualitätsanforderung. Sie verhindert kostspielige Probleme: Eine einzige nicht bestandene Durchstrahlungsprüfung an einer nach Regelwerk ausgeführten Naht kann das Heraustrennen, erneute Schweißen und erneute Prüfen erzwingen – dadurch gehen bei einem einzigen Druckbehälterauftrag mehrere Tage verloren, und es entsteht genau die Art von Nichtkonformität, die bei einem Audit nach ISO 3834 beanstandet wird.
Integration von Rollenböcken in eine Schweißzelle
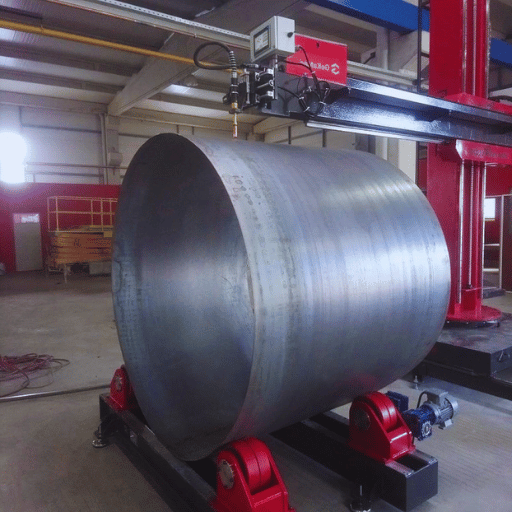
In einer realen Werkstatt arbeiten die Rollenböcke selten allein. In den meisten Schweißzellen für den Schwermaschinenbau werden Rollenböcke mit einem Säulen-und-Ausleger-Schweißmanipulator kombiniert, der einen Unterpulver-Schweißkopf trägt: Die Rollenböcke drehen den Mantelschuss mit der berechneten Drehzahl, während der Ausleger Draht und Schweißpulver unbewegt über der Naht hält. Entscheidend ist, die Umfangsgeschwindigkeit der Rollenböcke mit der Abschmelzleistung beim Unterpulverschweißen zu synchronisieren — bei korrekter Abstimmung entsteht eine lange C-Naht in einem einzigen durchgehenden, gleichmäßigen Durchgang — genau das reproduzierbare Ergebnis, das das Qualitätsmanagement nach ISO 3834 von einer Schweißzelle verlangt.
Innerhalb dieser Zelle halten die Rollenböcke die Naht auf einer konstanten Mittellinie, sodass der Lichtbogen Durchgang für Durchgang eine durchgehende Schweißraupe erzeugt; bei plattierten Werkstücken ermöglicht dieselbe Laufruhe dem Schweißkopf eine durchgehende Auftragsschweißung rund um die Innenbohrung. Hier zahlt sich die Automatisierung aus — ein synchronisierter Arbeitsablauf von Rollenböcken und Ausleger erhöht die Gleichmäßigkeit der Schweißnähte, verkürzt die Stillstandszeiten beim Umrüsten und macht die Fertigung schwerer zylindrischer Behälter deutlich wirtschaftlicher als das manuelle Führen der Schweißnaht. In einer stark ausgelasteten Schweißzelle für den Schwermaschinenbau können Umrüstverluste fast ein Fünftel des Arbeitstages verschlingen; durch die Synchronisierung der Rollenböcke mit dem Ausleger gewinnt ein Betrieb diese Stunde Schicht für Schicht zurück.
Aubrik baut Schweißrollenböcke als Bestandteile kompletter Linien — darunter Fertigungslinien für Türme von Windenergieanlagen und Schweißlinien für H-Träger — und nicht als eigenständige Einheiten; deshalb werden die Rollenbocksätze auf den Schweißmanipulator, die Nahtverfolgung und die Schweißpulver-Rückgewinnung abgestimmt, mit denen sie zusammenarbeiten. Bei sehr langen Behältern verteilen mehrere Rollenbocksätze die Last über die gesamte Länge, wobei jeder seine Stützzone von 30–40 % trägt, sodass sich eine 12 Meter lange Turmsektion einer Windenergieanlage unter dem Lichtbogen als ein starrer Körper dreht, anstatt zwischen zwei Auflagen durchzuhängen.
Instandhaltung, Fehlerbehebung und Neuerungen im Jahr 2026
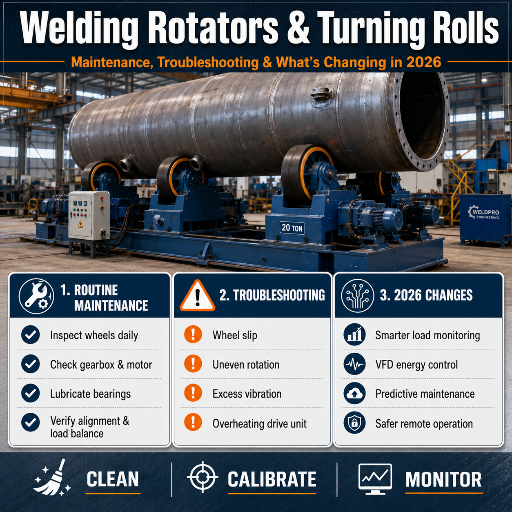
| Symptom | Wahrscheinliche Ursache | Erste Abhilfemaßnahme |
|---|---|---|
| Werkstück rutscht, Drehzahl schwankt | Rollenverschleiß oder zu großer Rollenabstand | Rollenabstand neu einstellen; Rollen mit Flachstellen austauschen |
| Werkstück wandert zu einem Ende | Unterschiedliche Rollenhöhen, mangelnde Parallelität oder Massenunwucht | Neu nivellieren; Spurführungsrollen aktivieren |
| Umfangsgeschwindigkeit schwankt bei niedriger Drehzahl | Antrieb ohne Rückführung, Motorschlupf | Geberrückführung ergänzen; unter Last prüfen |
| Geräusche / Schwingungen im Antrieb | Getriebe- oder Lagerverschleiß | Getriebeöl prüfen; Lager austauschen |
Die deutlichste Entwicklung im Jahr 2026 ist der Wechsel von Wechselstromantrieben ohne Rückführung zu einer Drehzahlregelung mit geschlossenem Regelkreis über Geber oder Servoantrieb. Der Grund dafür ist keine Modeerscheinung: Eine konstante Umfangsgeschwindigkeit ist zu einer dokumentierten Einflussgröße für die Schweißqualität in Regelwerken wie ISO 17662:2025 und bei prozessbegleitenden Überwachungssystemen geworden, sodass ein Schweißrollenbock, der sich lediglich „ungefähr mit der richtigen Drehzahl dreht“, die Anforderungen eines rückverfolgbaren Qualitätssystems nicht erfüllt. Für Käufer, die diese Rückverfolgbarkeit benötigen, ergibt sich daraus eine konkrete Maßnahme: Für jede Schweißzelle, die nach ISO 3834 auditiert wird, ist an der Drehachse eine Geberrückführung und nicht nur ein Frequenzumrichter vorzusehen. (Der Gesamtmarkt für Schweißpositioniertechnik — in der Größenordnung von einigen Milliarden Dollar und mit Wachstumsraten im mittleren einstelligen Bereich — liefert nützliche Hintergrundinformationen, doch ausschlaggebend für die Kaufentscheidung ist diese Anforderung an die Qualitätsrückverfolgbarkeit und nicht die plakative Marktgröße.)
Häufig gestellte Fragen
Was ist der Unterschied zwischen Rollenböcken und einem Schweißpositionierer?
Antwort anzeigen
Rollenböcke stützen einen Zylinder waagerecht auf zwei Rollen und drehen ihn um seine eigene Achse, weshalb sie sich für lange, schwere Rohre und Behälter eignen. Ein Schweißpositionierer spannt ein Werkstück auf einer neigbaren Planscheibe und dreht es um eine oder zwei Achsen, weshalb er sich für Halterungen, Flansche und kürzere Baugruppen eignet. Lange Zylinder gehören auf Rollenböcke; unhandliche Formen, die geneigt werden müssen, auf einen Schweißpositionierer.
Welche Umfangsgeschwindigkeit sollte ich beim Schweißen auf Rollenböcken verwenden?
Antwort anzeigen
Stellen Sie die Umfangsgeschwindigkeit auf die Verfahrgeschwindigkeit Ihres Schweißverfahrens ein und rechnen Sie sie anschließend mit N = v ÷ (π × D) in U/min um. Beim MIG-Schweißen von Kohlenstoffstahl sind üblicherweise 4–8 in/min üblich; eine Wurzellage beim WIG-Schweißen von Edelstahl kann bei ~2 in/min liegen; Unterpulverschweißen erfolgt schneller. Da die Drehzahl mit zunehmendem Durchmesser sinkt, drehen sich große Behälter mit deutlich weniger als 1 U/min. Berücksichtigen Sie etwa 10 % Motorschlupf und überprüfen Sie die Einstellung am belasteten Werkstück.
Sind Polyurethan- oder Stahlrollen für den Antrieb von Schweißrollenböcken besser geeignet?
Antwort anzeigen
Polyurethan mit etwa 70–85A ist die Standardwahl für Antriebsrollen: Es bietet guten Halt, dämpft Stöße, hinterlässt keine Spuren auf einer fertig bearbeiteten Oberfläche und hält ungefähr dreimal so lange wie Gummi. Stahl sollte nur gewählt werden, wenn die Tonnage sehr hoch ist, sich eine Rolle in der Nähe einer heißen Schweißzone befindet oder abrasiver Zunder das Urethan schnell verschleißen würde. Außerdem ist zu beachten, dass der Durometerwert die Härte und nicht die Tragfähigkeit angibt.
Welche Sicherheitsreserve sollte ich bei der Tragfähigkeit einplanen?
Antwort anzeigen
Dimensionieren Sie die Anlage für 20–30 % mehr als das tatsächliche Werkstückgewicht einschließlich Spannvorrichtungen und Einbauten. Diese Reserve gleicht Ungenauigkeiten beim Wiegen und gelegentlich schwerere Werkstücke aus. Eine wesentlich größere Reserve erhöht hauptsächlich die Investitionskosten und den Platzbedarf, ohne seitliches Wandern oder Rutschen zu verhindern, da dies Probleme der Einrichtung und Geometrie und nicht der Tragfähigkeit sind.
Warum wandern Rohre auf Rollenböcken seitlich?
Antwort anzeigen
Axiales Wandern entsteht durch das sogenannte Drift-Dreieck: eine unrunde Mantelgeometrie (laut Patentliteratur die Hauptursache), nicht parallele oder unterschiedlich hohe Rollen und eine außermittige Masse des Werkstücks. Nivellieren Sie die Rollenböcke neu und verwenden Sie in hartnäckigen Fällen Spurführungsrollen, deren schräg gestellte Achsen eine axiale Gegenkraft zur Wanderrichtung erzeugen.
Benötigen Schweißrollenböcke eine bestimmte Zertifizierungsnorm?
Antwort anzeigen
Es gibt keine einheitliche Produktzertifizierung speziell für Schweißrollenböcke. Die Maschine selbst trägt zur Bestätigung ihrer Sicherheit die CE-Kennzeichnung, während die Schweißqualität durch das übergeordnete Regelwerk bestimmt wird — ISO 3834 für Qualitätsanforderungen, ASME BPVC Section IX für die Qualifizierung von Schweißanweisungen und Schweißern, AWS D1.1 für den Stahlbau und ISO 17662:2025 für die Validierung der Ausrüstung zur Steuerung von Schweißparametern.
Jeder Schweißrollenbock mit dokumentierter, reproduzierbarer Drehzahlregelung unterstützt diese Systeme; er ersetzt sie nicht. Fordern Sie in der Praxis vom Lieferanten die CE-Konformitätserklärung der Maschine an und vergewissern Sie sich, dass Ihre eigenen Schweißanweisungen nach ASME Section IX oder dem für Sie geltenden Regelwerk qualifiziert sind — die Aufgabe des Rollenbocks besteht darin, diese qualifizierte Schweißanweisung Durchgang für Durchgang reproduzierbar umzusetzen.
Grundlage dieses Leitfadens
Aubrik (ehemals Wuxi ABK Machinery) baut seit 1999 Schweiß- und Schneidausrüstung und produziert jährlich rund 1.000 Sätze Schweißausrüstung für Hersteller von Türmen für Windenergieanlagen, Druckbehältern und Rohrleitungen in mehr als 40 Ländern. Die Berechnungsbeispiele zur Drehzahl, das Drift-Dreieck und die Checkliste zur Einrichtung beruhen auf dem Verhalten von Rollenböcken in den von uns konstruierten und nach ISO 9001 und CE zertifizierten Schweißlinien. Geprüft vom Technikteam von Aubrik (Wuxi ABK Machinery).
Literaturhinweise und Quellen
- US 8.342.493 B2 — Rollenbocksystem mit Spurführung — USPTO
- US 4.407.621 — Selbstjustierende Rollenbock-Baugruppe — USPTO
- KR 2023-0106190 A — Spurführungsrolle für schwere Werkstücke (2023) — KIPO
- 29 CFR 1910.212 — Allgemeine Anforderungen an alle Maschinen — OSHA
- ISO 3834-2:2021 — Qualitätsanforderungen für das Schmelzschweißen — ISO
- ISO 17662:2025 — Kalibrierung, Verifizierung und Validierung von Schweißausrüstung — ISO
- ASME BPVC Section IX — Qualifizierung für Schweißen, Hartlöten und Fügen — ASME
- AWS D1.1/D1.1M:2025 — Regelwerk für das Schweißen im Stahlbau — AWS
Verwandte Artikel
- Schweißrollenböcke — Tragfähigkeitsbereich von 1 bis 1.000 Tonnen und Auswahl
- Selbstausrichtender Schweißrollenbock — für wechselnde Durchmesser
- Rollenbock für Rohre — Rollenböcke mit Spurführung für lange Rohre
- Auswahlhilfe Rollenbock oder Schweißpositionierer — die richtige Handhabungsachse wählen



