Nehmen Sie Kontakt mit der Aubrik Company auf

Rundnahtschweißanlage für Windtürme
Rundnahtschweißanlage für Windtürme — automatisches SAW-System für Turmsegmente mit ⌀3–8 m
Automatisierte Rundnahtschweißanlage für Windtürme zur Herstellung der Rundnähte, die 70-90m hohe Türme zusammenhalten. Aubrik erzeugt an S355-Segmenten gleichmäßige Schweißnähte in NDT-Prüfqualität – mit Laser-Nahtführung und konstruktiv integrierter Schweißpulverrückgewinnung von 80 %.
✔ Nach ISO 9001 und CE zertifiziert
✔ Gegr. 1999 (Wuxi ABK / Aubrik)
✔ Kapazität von 1.000 Schweißanlagen / Jahr
✔ Bis zu 99,8 % NDT-Bestehensquote im Praxiseinsatz
⌀3,0–8,0 m
Turmdurchmesserbereich
6,5–80 mm
Wanddicke
SAW
Unterpulverschweißen, DC1000/1200
±0,01 mm
Laser-Nahtführung
80%
Rückgewinnungsquote des Schweißpulvers
2 → 5 / Tag
Geschweißte Segmente (Praxisergebnis)
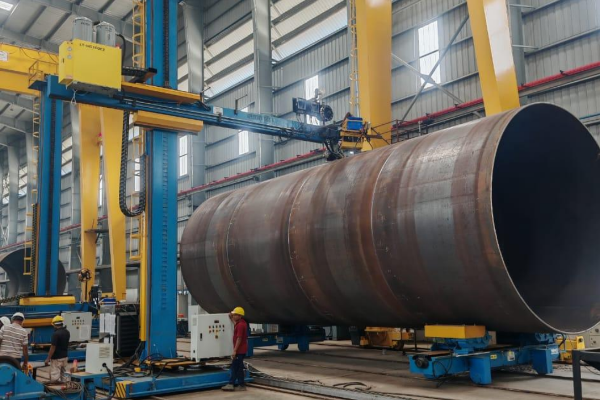
[SYS-DIAGNOSIS]
Warum manuell geschweißte Rundnähte Windtürme gefährden
Eine Rundnahtschweißanlage für Windtürme ist eine automatische Maschine, die gerollte Stahl-„Schüsse“ durch eine umlaufende Unterpulverschweißnaht zu einem vollständigen Turmsegment verbindet. Bei einem 70-90m hohen Turm müssen diese umlaufenden Verbindungen Windlasten, Temperaturzyklen und – offshore – Salzsprühnebel sowie Ermüdungsbeanspruchung standhalten. Bereits eine einzige fehlerhafte Schweißlage wird über die gesamte Lebensdauer der Turbine zum konstruktiven Risiko.
Was manuelles Rundnahtschweißen kostet
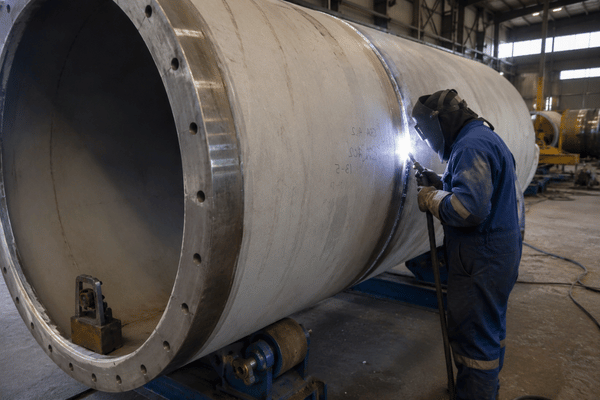
SEC.01
[DEFECT_RATE]
Manuell geschweißte Rundnähte mit Fehlerquoten von annähernd 10 % hängen Stunde für Stunde vom Können des Bedieners an einer rotierenden Konstruktion ab.
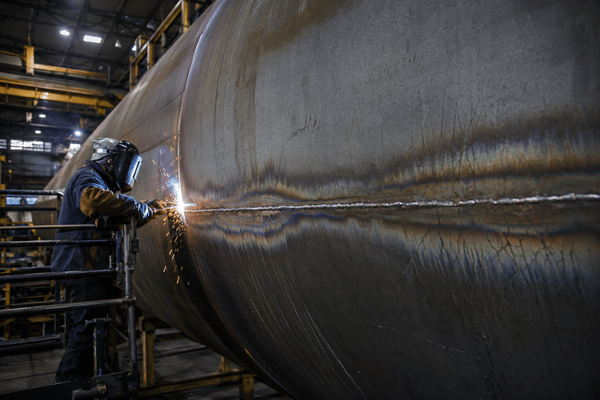
SEC.02
[STRUCT_STRESS]
Eine durchgehende metallurgische Kerbe – die Rundnaht und ihre Wärmeeinflusszone liegen unter Biegebeanspruchung, unter der Risse entstehen und mit der Zeit wachsen.
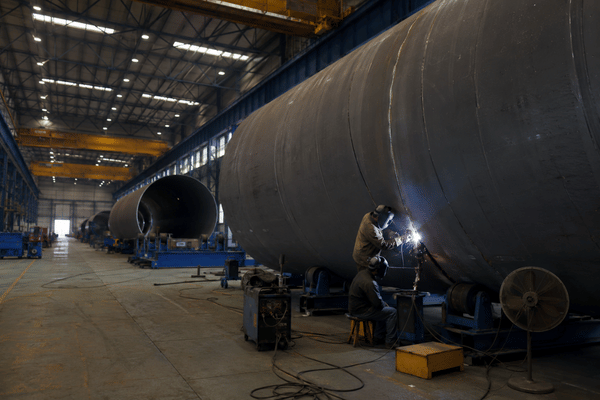
SEC.03
[PROD_LIMIT]
Begrenzter Durchsatz – die Lichtbogenbrennzeit beim manuellen Schweißen beträgt nur 20-30 % der Schicht und begrenzt damit die Anzahl der Segmente, die eine Linie ausliefern kann.
[Aubrik _ENGINEERING]
Aubrik entwickelt seine Rundnahtschweißanlage gezielt für genau diesen Fehlermodus. Die Ursache für Fehler an manuell geschweißten Rundnähten ist konstruktionsbedingt – eine gleichbleibende Schweißnahtqualität erfordert eine gleichmäßige Drehbewegung und einen Schweißkopf, der nicht abdriftet. Deshalb drehen wir den Turm mit einem stabilen AC-Frequenzumrichtersystem bei gleichmäßiger Geschwindigkeit, denn eine Nahtführung, die den Schweißkopf auf 0,01mm hält, funktioniert nur, wenn sich das Werkstück vorhersehbar und gleichmäßig bewegt. Aubrik erzeugt mit minimalem Bedienereingriff eine fehlerfreie umlaufende Rundnaht, selbst an dicken, auf 120 C vorgewärmten S355-Segmenten und bei Umgebungstemperaturen bis hinunter zu 20 C.
[IMPACT_SCALE]
Während die Windenergie ausgebaut wird, um ihr Potenzial vollständig auszuschöpfen, beseitigt jedes fehlerfrei ausgelieferte Turmsegment eine weitere Hürde in der Lieferkette für erneuerbare Energien. Gleichmäßiges Rundnahtschweißen an Windtürmen – nicht aufwendige Nacharbeit – hält diese Lieferkette in Bewegung, und genau dafür ist eine spezielle Aubrik-Rundnahtvorbereitung ausgelegt.
[SYS-01] Automatische Rundnahtschweißanlage
Aubrik-Rundnahtschweißanlagen für Windtürme WT-GW-I & WT-GW-II
Zwei Modelle decken den gesamten Anwendungsbereich für Onshore- und Offshore-Windtürme ab. Beide werden mit industriellen Präzisionsbauteilen gefertigt, die für eine lange Lebensdauer unter rauen Fertigungsbedingungen ausgewählt sind – Lincoln Electric SAW-Schweißstromquellen, Siemens-Drehzahlregelung mit Frequenzumrichter und SEW-Getriebemotoren.
Beide sind automatische Rundnahtschweißanlagen (AGW): mobile Schweißköpfe, die die Nahtführung eigenständig regeln und das vollautomatische Rundnahtschweißen von Turmsegmenten in einen zuvor manuellen Prozess integrieren. Durch diesen Übergang wird die Schweißnahtqualität von einer bedienerabhängigen Variablen zu einem hochwertigen, reproduzierbaren Ergebnis – und die Fertigungslinie kann ihre Produktivität steigern, ohne zusätzliches Fachpersonal einzustellen.
Wir bauen zwei Maschinen statt einer, weil eine 40mm dicke Onshore-Wand und eine 80mm dicke Offshore-Wand unterschiedliche Drehmomente und Wärmeeinbringungen erfordern – beide Aufgaben auf einem einzigen Rahmen auszuführen, kann zu 10 % mehr langsamen, unsauberen Schweißnähten führen. Deshalb decken WT-GW-I und WT-GW-II das gesamte Spektrum ab. Ob ein Käufer aus der EU 50ton schwere Onshore-Schüsse fertigt oder ein Käufer aus den USA 120ton schwere Offshore-Segmente schweißt: Er erhält einen Rahmen, der für seine schwersten Segmente ausgelegt ist. Schließlich ist eine konfigurierbare automatische Rundnahtschweißanlage, die auf den jeweiligen Turm abgestimmt ist, einer durchschnittlichen Standardlösung stets überlegen.
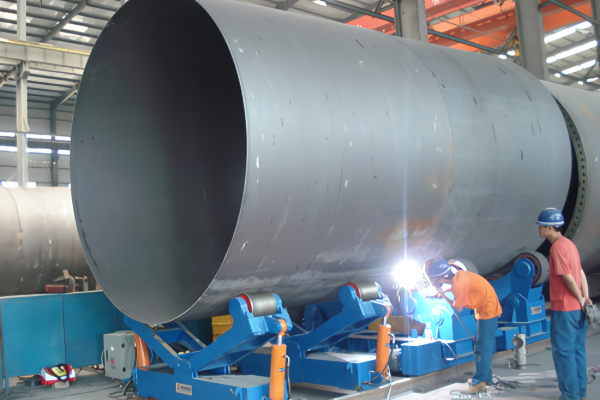
Modelle der Rundnahtschweißanlagen
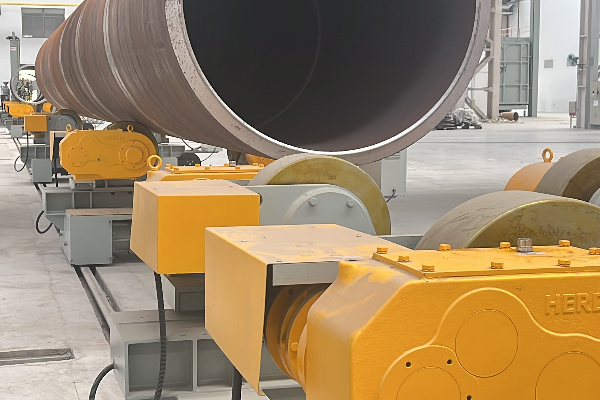
WT-GW-I
Onshore- und mittelgroße Türme
Diese Maschine ist für Segmente mit 3,0-4,5m Durchmesser und einer Dicke von 6,5-60mm ausgelegt. Hersteller in Hebei fertigen mit der WT-GW-I täglich 6 Sätze von Onshore-Türmen mit 3,8m / 40mm.
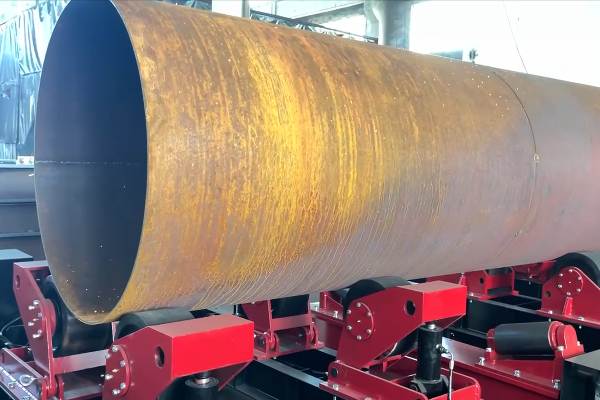
WT-GW-II
Große Offshore- und dickwandige Türme
Dieses Modell verarbeitet Segmente mit 4,5-8,0m Durchmesser und einer Dicke von 8,0-80mm. Bei einem Offshore-Projekt in Fujian wird eine WT-GW-II für Türme mit 7,5m / 70mm eingesetzt und erzielt einen Ausstoß, der der Leistung von vier manuellen Schweißern entspricht.
[SPEC-02]
Matrix der technischen Parameter
| Spezifikation | WT-GW-I | WT-GW-II |
|---|---|---|
| Geeigneter Turmdurchmesser | ⌀3,0–4,5 m | ⌀4,5–8,0 m |
| Geeignete Wanddicke | 6,5–60 mm | 8,0–80 mm |
| Schweißverfahren | Unterpulverschweißen (SAW) | Unterpulverschweißen (SAW) |
| Schweißstromquelle | DC1000 + NA-3 | DC1200 + NA-3 |
| Drahtdurchmesser | ⌀2,5–6,0 mm | ⌀3,2–6,0 mm |
| Schweißgeschwindigkeit | 0,3–2,5 m/min | 0,2–2,0 m/min |
| Drehgeschwindigkeit | 0,1–1,0 r/min | 0,05–0,8 r/min |
| Stromversorgung | 380V / 50Hz, 3-phasig | 380V / 50Hz, 3-phasig |
| Gesamtabmessungen (L×B×H) | 4500×1800×2200 mm | 5200×2000×2500 mm |
| Nettogewicht | 3.800 kg | 5.200 kg |
| Geeignete Stahlgüten | Kohlenstoffstahl / niedriglegiert / S355N/NL | Kohlenstoffstahl / niedriglegiert / S355K2/NL |
[DATA-03]
Das Eignungsfenster für ⌀3–8 m
In dieser Gesamtübersicht finden Sie die Konfiguration, die auf Ihr größtes Segment, Ihre größte Wanddicke und Ihr anspruchsvollstes Ausstoßziel abgestimmt ist. Die hervorgehobene Zeile zeigt, für welches Bauteil die Maschine ausgelegt ist.
| Wenn Ihre Türme folgende Merkmale haben … | Durchmesser | Wanddicke | Stahlgüte | Empfohlenes Modell |
|---|---|---|---|---|
| Onshore, Standard | ⌀3,0–4,5 m | 6,5–60 mm | S355N/NL | WT-GW-I |
| Gemischte Onshore-/Offshore-Fertigung | ⌀4,5–6,0 m | bis zu 70 mm | S355NL | WT-GW-I oder II* |
| Offshore, dickwandig | ⌀6,0–8,0 m | bis zu 80 mm | S355K2/NL | WT-GW-II |
| Sonderausführung / Reparatur | kundenspezifisch | kundenspezifisch | kundenspezifisch | OEM-Ausführung |
*Grenzbereich beim Durchmesser – wir konfigurieren Drehantrieb und Auslegerfestigkeit passend zu Ihren größten Segmenten. Die automatische Rundnahtschweißanlage lässt sich problemlos an Säulen-und-Ausleger-Schweißmanipulatoren, Schweißrollenböcke, Rollenböcke, Positioniermaschinen und CNC-Schneidmaschinen aus dem umfangreichen Sortiment von Aubrik anbinden und gewährleistet so eine effiziente Integration in Ihren bestehenden Materialfluss.
Automatisches gegenüber manuellem Rundnahtschweißen – die Nachteile manueller Schweißarbeit
Automatisierung ist mehr als ein Schlagwort – sie ist ein Wirtschaftlichkeitsargument, das durch sechs konkrete Kennzahlen in einer Kalkulation gestützt wird und ein qualifiziertes manuelles Team bei der Bearbeitung desselben Bauteils mit der AGW vergleicht.
Betrachten Sie die Übersicht als Darstellung des Durchsatzes, nicht der Qualität. Die Steigerung der Lichtbogenbrennzeit von einem Viertel auf drei Viertel einer Schicht erhöht den Ausstoß von zwei Segmenten pro Tag auf fünf Segmente pro Tag – der entscheidende Faktor für termingerechte Lieferungen. Die Angaben zu Schweißpulver und Fehlern sichern diese mühsam gewonnene Kapazität, indem sie Verschwendung vermeiden.
Stillstandzeiten werden ebenfalls berücksichtigt. Beim herkömmlichen Rundnahtschweißen geht Zeit für das erneute Positionieren, das Zünden des Lichtbogens, die Korrektur ungleichmäßigen Fortschritts und sogar den Wechsel zwischen Segmenten verloren – eine unsichtbare Ursache für Kapazitätsverluste und zusätzliche Kosten. Da das Aubrik-System nach dem Beladen unterbrechungsfrei weiterläuft, sobald ein Turmsegment darin gesichert ist, werden Ursachen solcher Unterbrechungen wie Ermüdung des Bedieners oder Positionsabweichungen durch die Konstruktion beseitigt. Eine Einsparung von 20 % der Arbeitsschicht bei schweren Konstruktionen schafft sowohl in Onshore- als auch in Offshore-Fertigungsstätten Spielraum.
// DatenmatrixAGW-Vergleich
Kennzahl
Manuelles Rundnahtschweißen
Aubrik-Automatik
Fehlerquote bei Rundnähten
~ 10-12%
bis auf 0,2-0,3 %
Lichtbogenbrennzeit (Schichtauslastung)
20-30%
80%+
Turmsegmente pro Tag
2
5
Außermittigkeits-/Ausrichtungsfehler
bis zu 8 %
0,2 % (+/- 0,01 mm Nahtführung)
Verschwendetes ungenutztes Schweißpulver
~ 25%
~ 5 % (80 % zurückgewonnen)
Typische NDT-Bestehensquote im Praxiseinsatz
~ 95 % Branchendurchschnitt
bis zu 99,8 %
[SYS.DOC] // ARBEITSABLAUFSPEZIFIKATION
Der 4-stufige Arbeitsablauf für fehlerfreies Rundnahtschweißen
Dies ist vielleicht der wichtigste Punkt: Häufig heißt es, „wenn es automatisch ist, sind die Schweißnähte fehlerfrei.“ Doch das stimmt nicht – selbst dicke Offshore-Konstruktionen aus S355 können Kaltrisse und Wasserstoffschäden entwickeln, wenn sie zu schnell zusammengefügt werden, ohne Zwischenlagenbedingungen, Erwärmung oder die erforderliche Abkühlzeit vor der Prüfung zu berücksichtigen.
Offen gesagt ist Automatisierung allein keine Garantie für industriegerechte Ergebnisse. Tatsächlich geht es um den schwierigen Zielkonflikt zwischen maximaler Geschwindigkeit und disziplinierter metallurgischer Kontrolle; Aubrik löst diesen Zielkonflikt durch eine intelligente Prozessregelung innerhalb der Automatisierung – ohne Abstriche auf einer der beiden Seiten. Diese Prozessregelung wird in vier Stufen umgesetzt – genau den vier Stufen, die Aubrik bei Industriekunden in der EU und den USA an 120-ton schweren, auf 120C erwärmten Offshore-Segmenten aus S355 anwendet.
[EXPERT.LOG] // METALLURGISCHE KONTROLLE
“Bei dickwandigem S355 macht die Maschine nur die Hälfte aus”, erklärt Jian Li, leitender Ingenieur für Stahlbau. “Wir stimmen die Drehgeschwindigkeit auf jeden Abschnitt ab, um die Abkühlung außerhalb des für Kaltrisse kritischen Temperaturbereichs zu halten, und richten sie anschließend mithilfe der Nahtverfolgung auf Hundertstelmillimeter genau aus.”
PRAXISEINSATZ
Bewährte Praxisergebnisse — Offshore- und Onshore-Windprojekte
Aubrik-Szenarien für den Turmbau
Jede empfohlene Aubrik-Konfiguration entspricht einem der vier hier dargestellten Szenarien, und in jedem Fall verweisen wir auf ein reales Projekt als Beleg, nicht auf eine „Prospektbehauptung“. Für einen Beschaffungsfachmann, der einen neuen Anbieter von Schweißtechnik bewertet, besteht das Risiko häufig in ungeprüften Behauptungen oder einem Vertrauensdefizit. Deshalb beruht jeder von Aubrik angegebene Wert auf einer realen Fertigung von 50-120 ton schweren Offshore-Türmen, die mit einer festgelegten Vorwärmtemperatur von 120°C geschweißt und durch eine bestätigte NDT-Bestehensquote belegt wurde.
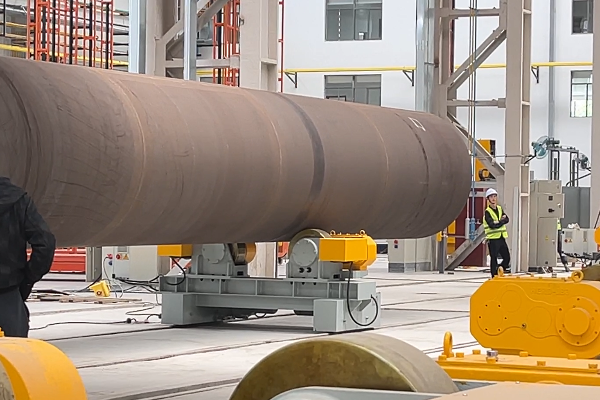
SYS-ID
Turmbau-Szenario
Konfiguration
Referenzergebnis
[OP-01]
Onshore-Serienfertigung
WT-GW-I, Einkopf-SAW
Werk in Henan: 500 → 1.200 Segmente/Jahr, 99,7 % NDT
[OP-02]
Dickwandige Offshore-Türme
WT-GW-II, geregeltes Vorwärmen
Guangdong Qingzhou III: 80 Segmente, 2 Jahre unbeschädigt, +35 % Effizienz
[OP-03]
Reparatur / Verstärkung vor Ort
Mobile Rundnahtschweißanlage
Jilin Longzhao: 119 Turbinensockel verstärkt, alle bestanden die NDT-Prüfung
[OP-04]
Verwandte Schwermaschinenfertigung
WT-GW-II, SAW
Petrochemiebetrieb in Jiangsu: Tanks mit ⌀5,8 m, 3× Effizienz, 100 % NDT
DATEN // 01 120 Segmente keine NDT-Fehler bei ⌀6,2 m / 75 mm S355NL Offshore-Windpark in Jiangsu — 30 % kürzerer Fertigungszyklus gegenüber manueller Fertigung
DATEN // 02 78 % weniger Schweißpulverabfall, Ausstoß 2 → 5 Segmente/Tag Hersteller in Shandong, WT-GW-I — niedrigere Kosten, schnellere Lieferung
DATEN // 03 8 % → 0,2 % Außermittigkeitsfehler, 90 % weniger Korrekturzeit Hersteller in Jiangsu — Laser-Nahtführung ±0,01 mm
DATEN // 04 180.000 RMB von einem Hersteller eingesparte Schweißpulverkosten (/Jahr) Durch 80 % Schweißpulverrückgewinnung — zusammen mit einer Steigerung von 2 auf 5 Turmsegmente pro Tag.
Zertifizierungen und Konformität
Aubrik liefert nach europäischen Normen, und unsere Dokumentation besteht selbst Ihre strengste Lieferantenprüfung – ausnahmslos. Werden diese Verfahren übersprungen, entsteht ein Risiko, denn selbst eine scheinbar solide gebaute Maschine kann die Prüfung in Ihrem eigenen Werk nicht bestehen. Jede Aubrik-Rundnahtschweißanlage erfüllt die Normen CE, ISO 9001 und ISO 15614-1, sodass Käufer aus den USA oder Europa die Schweißfreigabe für ein 120-ton schweres Offshore-Modul problemlos erteilen können; dazu gehören Nachweisdokumente wie eine zertifizierte WPQR, die unsere Vorwärmtemperatur von 120C für jede S355-Schweißanweisung abbildet.
01
ISO 9001
Qualitätsmanagementsystem02
CE
Europäische Konformität03
ISO 15614-1
Schweißanweisung (WPQR)04
S355 N/NL/K2
Stahlgüten nach EN 1002505
NDT: UT + MT
Prüfung nach dem SchweißenHinweis des Ingenieurs — NDT-Prüfzeitpunkt bei Offshore-Bauteilen
Bei dickwandigen Offshore-Schweißstößen aus S355 schreiben die Regelwerke vor der NDT-Prüfung eine Wartezeit nach dem Schweißen von bis zu 48 Stunden vor, damit sich eine mögliche verzögerte wasserstoffunterstützte Rissbildung (DHAC) vor der Abnahme zeigen kann. Unsere standardmäßige WPQR und unser Prüfprotokoll berücksichtigen diese Wartezeit, sodass eine bestandene Prüfung auch tatsächlich bestanden ist.
Beschaffungsleitfaden — Lieferzeit, Garantie, OEM und Kundendienst
Das größte Risiko bei der Beschaffung von Schweißausrüstung aus China ist nicht die Maschine selbst, sondern das, was in den 2+ Jahren nach dem Kauf geschieht. Rund 30 % der Käufer berichten von Lücken beim Kundendienst nach dem Kauf, wobei versteckte Kosten für Instandhaltung und Ersatzteile sowie Lieferverzögerungen mögliche Preisvorteile unbemerkt aufzehren.
Dass Käufer aus der EU oder den USA zögern, hat keine emotionalen, sondern grundlegende betriebliche Gründe – ein 120-ton schwerer Offshore-Turm oder selbst ein 50-ton schwerer Onshore-Turm kann nicht drei Wochen auf ein wichtiges Ersatzteil warten. Aubrik bietet die Servicestruktur, die solche schmerzhaften Überraschungen verhindert.
Was Sie mit einer Aubrik-Rundnahtschweißanlage erhalten
- 1 Jahr kostenlose Garantie auf jede Maschine.
- Technischer Live-Support rund um die Uhr (24/7) mit einer Reaktionszeit von 4 Stunden: Bei einem einzelnen Projekt in Guangdong wurde ein dringendes Problem innerhalb von 24 Stunden vor Ort behoben und eine Kundenzufriedenheit von 98 % erreicht.
- Kundenspezifische OEM-Ausführungen: Eine kundenspezifische Offshore-Konstruktion aus S355K2 mit 7,8 m / 75 mm für eine Offshore-Plattform in Fujian ist seit 2 Jahren mit einer NDT-Bestehensquote von 99,9 % erfolgreich in Betrieb.
- Installation vor Ort, Inbetriebnahme, Bedienerschulung, Original-OEM-Ersatzteile und Softwareupdates.
[DATA-MATRIX]
Preis- und Lieferzeitfaktoren
Preis und Lieferzeit hängen direkt von den benötigten Spezifikationen ab – nicht von einer pauschalen Schätzung auf Grundlage irgendeiner typischen Konfiguration. Anhand Ihrer Parameter erstellen wir ein kundenspezifisches Angebot. Diese wesentlichen Kostentreiber sind transparent.
Modell- und Antriebsauslegung Größter Durchmesser und größte Wanddicke, die Sie schweißen
SAW-Leistungskonfiguration DC1000 gegenüber DC1200, einlagige gegenüber mehrlagiger Einschaltdauer
OEM-Umfang Kundenspezifische Rahmen, Integration in vorhandene Rollenböcke/Schweißmanipulatoren
Zertifizierungsstufe WPQR-Geltungsbereich, Prüfunterlagen für Ihren Markt
Werkzeuge zur technischen Auslegung und ROI-Bewertung von Rundnahtschweißanlagen für Windtürme
Modellauswahl
Konfigurieren Sie Ihr optimales Rundnahtschweißsystem anhand konkreter Manteldurchmesser, Blechdicken und Anforderungen an das Layout der Fertigungslinie.
Auswahl starten
ROI-Rechner für den Durchsatz
Bewerten Sie die Amortisationsdauer der Investition und berechnen Sie messbare Verbesserungen der durch die Einschaltdauer bestimmten Kapazität, die durch die Integration des automatisierten Mehrlichtbogenschweißens erzielt werden.
ROI berechnen
Rechner für Schweißpulvereinsparungen
Schätzen Sie die Kostensenkung bei Schweißzusätzen durch Simulation der Rückgewinnungseffizienz und einer präzisen Regelung der Schweißpulververteilung.
Einsparungen analysieren
Türme bauen, die die NDT-Prüfung beim ersten Mal bestehen
Teilen Sie uns Innendurchmesser, Wanddicke und angestrebte Ausbringungsleistung für Ihren Turm mit: Die Ingenieure von Aubrik stellen das optimale Schweißsystem zusammen und erstellen anschließend ein präzises, nach Einzelpositionen aufgeschlüsseltes Angebot, das sämtliche Komponenten für diese konkrete Konfiguration sowie detaillierte Lieferzeiten für jede Phase umfasst.
Häufig gestellte Fragen
01 Welche Vorteile bietet eine automatische Umfangsnaht-Schweißanlage für Windkrafttürme gegenüber manuellem Schweißen?
Erreichen Sie eine NDT-Bestehensquote von 99 %+ und eine Produktionssteigerung von 300-500 % gegenüber manuellem Schweißen. Entscheidend ist die gleichbleibende Qualität: Beim manuellen Umfangsnahtschweißen liegt die Fehlerquote üblicherweise bei 8-10 %, da die Qualität der Schweißnaht grundsätzlich von der Leistung des Schweißers abhängt, während er auf einer rotierenden Konstruktion steht. Die Systeme von Aubrik technology für kontrollierte Drehbewegung und Laser-Nahtverfolgung minimieren diese Risiken und senken die Fehlerquote auf unter 0,5 %. In einem Turmwerk in Shandong, das Türme mit einem Gewicht von 50 bis 120 Tonnen fertigt, verbesserte der Einsatz der automatischen Schweißanlage von Aubrik die Schweißqualität von einer Fehlerquote von 12 % auf 0,3 % und steigerte die Produktivität von 2 auf 5 Türme pro Tag.
02 Für welche Turmdurchmesser, Wanddicken und Stahlgüten ist die Anlage ausgelegt?
Unsere Anlagenausstattung unterstützt derzeit die Rohr- und Turmfertigung, deckt Außendurchmesser von 3,0-8,0 m bei Wanddicken von 6,5-80 mm ab und ist speziell für das Schweißen der Werkstoffe S355N/NL und S355K2 ausgelegt. Kundenspezifische Ausführungen sind verfügbar – kürzlich haben wir eine maßgeschneiderte Konfiguration für 7,8 m / 75 mm und S355K2 an eine Offshore-Plattform in Fujian geliefert, die seit zwei Jahren störungsfrei arbeitet und eine NDT-Abnahmequote von 99,9 % erreicht.
03 Wie funktionieren die Systeme zur Laser-Nahtverfolgung und Schweißpulverrückgewinnung?
Eine moderne laserbasierte Nahtverfolgung erzeugt in Verbindung mit KI-Erkennung präzise 3D-Nahtdaten mit einer Genauigkeit von 0,01 mm und stellt den Schweißkopf automatisch für unterbrechungsfreies 360-Grad-Schweißen bei jedem Turmdurchmesser nach. Ein effizientes Schweißpulverrückgewinnungssystem mit geschlossenem Kreislauf nutzt Vakuumabsaugung und Filtration, um bis zu 80 % des überschüssigen Schweißpulvers zurückzugewinnen und wiederzuverwenden. Durch transparente Sichtfenster kann der Bediener den Schweißpulverstand kontrollieren, ohne den Schweißzyklus zu unterbrechen.
04 Ist die Anlage für Offshore-Windkrafttürme geeignet, die Salzsprühnebel und Korrosion ausgesetzt sind?
Ja. Die WT-GW-II wurde mit korrosionsbeständigen Komponenten und einer präzisen Schweißsteuerung für die rauen Offshore-Bedingungen konstruiert und berücksichtigt beim Schweißen von S355-Werkstoff mit größeren Wanddicken die Gefahr von Wasserstoffrissen durch kontrolliertes Vorwärmen und zeitgerechte NDT-Kontrollen. Diese Umfangsnaht-Schweißanlage wird beispielsweise derzeit bei einem Projekt mit 80 Schweißstößen für Guangdong Qingzhou III offshore eingesetzt, bei dem über zwei Jahre hinweg keine Schäden aufgetreten sind. Beim selben Projekt erzielte unsere WT-GW-II gegenüber manuellen Schweißverfahren eine Effizienzsteigerung von 35 %.
05 Wie sorgen wir für einen störungsfreien Betrieb des Schweißpulverrückgewinnungssystems?
Prüfen Sie das Vakuumsystem wöchentlich auf Verstopfungen und kontrollieren Sie dabei auch die Filter, füllen Sie den Reserve-Schweißpulverbehälter monatlich nach und reinigen Sie ihn einmal jährlich. Ein Kunde in Jiangsu erreichte mit diesem Wartungsplan über drei Jahre eine Betriebsbereitschaft von 99,5 %.
06 Welche Kundendienstleistungen und Garantien bieten Sie an?
Umfassende Lebenszyklusgarantie ab dem ersten Tag: Installation und Inbetriebnahme vor Ort, gründliche Schulung der Schweißer und laufende vorbeugende Instandhaltung, telefonischer Support rund um die Uhr (24/7) mit einem zugesicherten Rückruf innerhalb von 4 Stunden sowie eine einjährige Garantie auf Originalersatzteile und Software-Updates. Als bei einem Projekt im Raum Guangdong ein Problem auftrat, traf ein Aubrik-Mitarbeiter innerhalb von 24 Stunden vor Ort ein, und innerhalb von 48 wurde eine Lösung erzielt. Die Kundenzufriedenheit bei diesem Problem wurde mit 98 % bewertet.



