Nehmen Sie Kontakt mit der Aubrik Company auf

Membranwand-Schweißanlage
Mehrbrenner-SAW-Lösungen für die Fertigung von Kesseln und Industrie-Paneelen
Die Mehrbrenner-Membranwand-Schweißanlagen von Aubrik kombinieren vier bis sechs unabhängig gesteuerte Lincoln Powerwave® AC/DC-Doppeldrahtköpfe für das Unterpulverschweißen (SAW) mit automatischer Nahtverfolgung und Siemens-HMI-Steuerung, sodass Kesselhersteller, Wärmetauscherbauer und Hersteller von Sandwichpaneelen unzuverlässige manuelle Schweißlinien ersetzen können, ohne Abstriche bei Schweißnahtqualität, Normkonformität oder Kapitaleffizienz zu machen.
Individuelles Angebot anfordern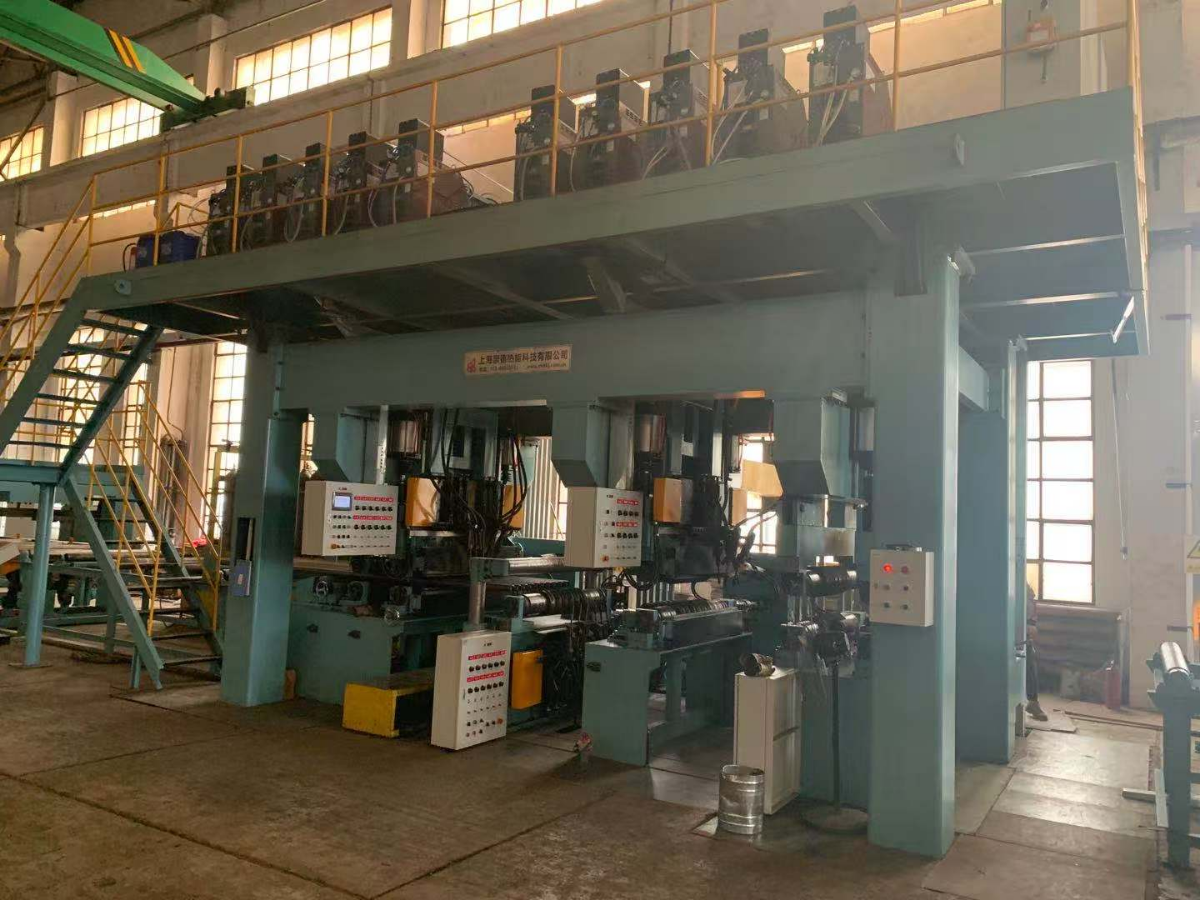
Technische Kerndaten
≥28 kg/h
Abschmelzleistung je Schweißbrenner (Lincoln Powerwave® Doppeldraht)
0,8–2,0 m/min
Schweißgeschwindigkeit (stufenlos einstellbar, Drahtvorschub 400–1200 mm/min)
±0,5 mm
Genauigkeit der automatischen Nahtverfolgung über die gesamte Paneelbreite
3–16 mm
Dickenbereich der Paneele (Rohre mit 22–108 mm Außendurchmesser)
2 / 4 / 6 + Hybrid
Schweißbrenneroptionen mit SAW + MIG/MAG-Hybridverfahren
ISO 9001 + CE
30 Jahre Einsatzerfahrung, seit 2008 in 13+ Länder exportiert
Für: EN · PROC · MGR
Vom Engpass beim Handschweißen zur Mehrbrenner-SAW-Fertigung — die Herausforderung beim Schweißen von Membranwänden
Kesselhersteller, Produzenten von Sandwichpaneelen und Wärmetauscherbauer haben einen gemeinsamen Fertigungsengpass, den Einkaufsteams regelmäßig falsch kalkulieren: Die verborgenen Probleme des herkömmlichen manuellen Schweißens von Membranwänden werden unter modernen Mengenvorgaben unbeherrschbar. Bediener von MIG/MAG-Anlagen mit einem Schweißbrenner erreichen durchschnittlich nur etwa 0,3–0,5 m/min nutzbare kontinuierliche Schweißnaht, kämpfen bei Längen von mehr als 6 m mit ungleichmäßigem Paneelverzug und benötigen 3-4 Bediener pro Schicht, nur um eine Linie am Laufen zu halten — ein kostspieliger Personalengpass, der die Lieferung um Wochen verzögert.
Als der brasilianische Kessellieferant Caldema Equipamentos Industriais seine selbst gebaute MIG-Rohrpaneellinie außer Betrieb nahm, wurde der Grund öffentlich und unverblümt benannt: „Das Verfahren war unzuverlässig, verursachte zu viel Nacharbeit und erfüllte die Erwartungen an die Effizienz nicht.“ Die neue SAW-Linie erzielte im ersten Jahr eine Produktivitätssteigerung von 35 %, wobei die Paneele gerade aus der Linie kamen und die Nacharbeitszyklen minimiert wurden.
Systemarchitektur und Präzisionsmechanik
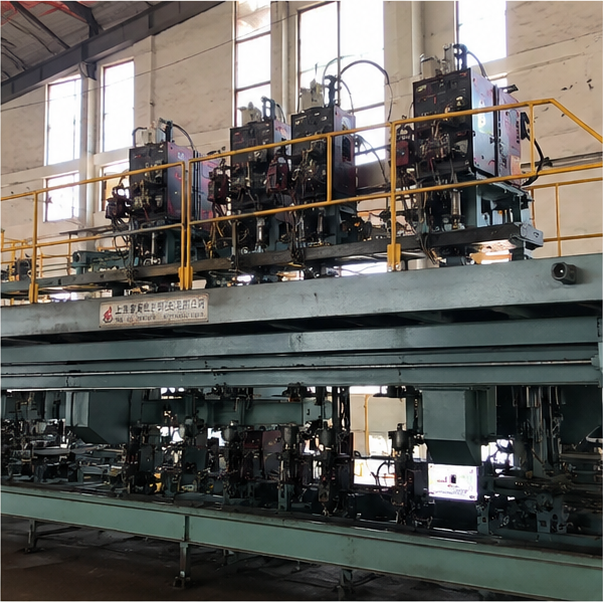
Eine auf Mehrbrenner-Unterpulverschweißen (SAW) basierende Membranwand-Schweißanlage bekämpft alle Ursachen gleichzeitig, da der Zielkonflikt zwischen Geschwindigkeit und Schweißnahtqualität konstruktionsbedingt und nicht vom Bediener abhängig ist. Die Ingenieure von Aubrik entwickelten das System mit vier bis sechs unabhängig gesteuerten Lincoln Powerwave® AC/DC-Doppeldrahtköpfen, Hiwin-Linearführungen der Klasse C3 und einer automatischen Nahtverfolgung mit ±0,5 mm Genauigkeit — die Lösung für dasselbe Problem des Paneelverzugs, das im USPTO-Patent US20050167468A1 zum Schweißen von Kesselrohrpaneelen dokumentiert ist.
Prozessausführung und weltweite Normkonformität
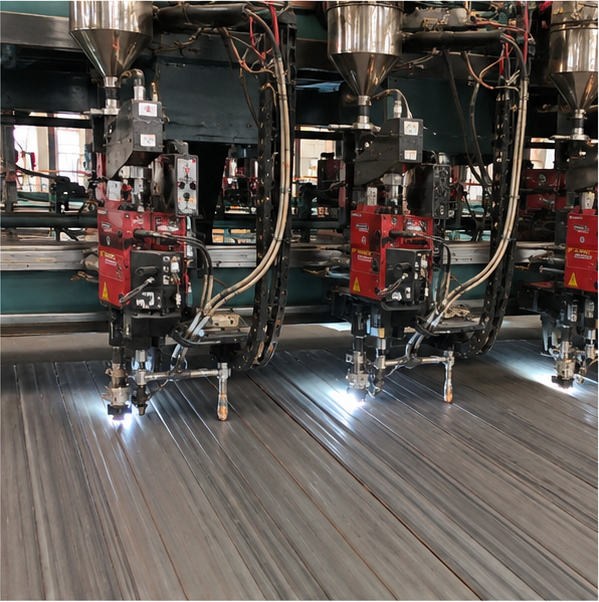
Mehrere Schweißbrenner schweißen parallele Rippen-Rohr-Nähte gleichzeitig; eine körnige Schweißpulverdecke schützt das Schweißbad vor atmosphärischen Verunreinigungen, sodass statt der für MIG/MAG typischen 1–1,5 mm eine Einbrandtiefe von 3–5 mm erreicht wird; und die automatische Steuerung der Verfahrgeschwindigkeit beseitigt die durch das Bedienerkönnen bedingte Leistungsgrenze von Einlichtbogenlinien. Das Unterpulverschweißen selbst ist ein 90 Jahre altes Lichtbogenschweißverfahren (erstmals 1935 patentiert), doch erst die Mehrbrennerarchitektur macht daraus ein produktionsgerechtes Membranwand-Schweißsystem statt eines Versuchsstands für Einlagenschweißungen. Aubrik liefert diese Konfiguration mit 1 Jahr Garantie sowie ISO 9001- und CE-Zertifizierung als werkseitigen Standard aus; die Zuverlässigkeitsaussage wird durch 30 Jahre Einsatzerfahrung in 13 Ländern gestützt. Dies ist das Unterscheidungsmerkmal, das Einkaufsteams beim Vergleich von Anlagen aus Wuxi mit Pemamek oder Integratoren, die ausschließlich Lincoln einsetzen, zuerst bewerten.
Dickenparadoxon und Anpassung an den praktischen Einsatz
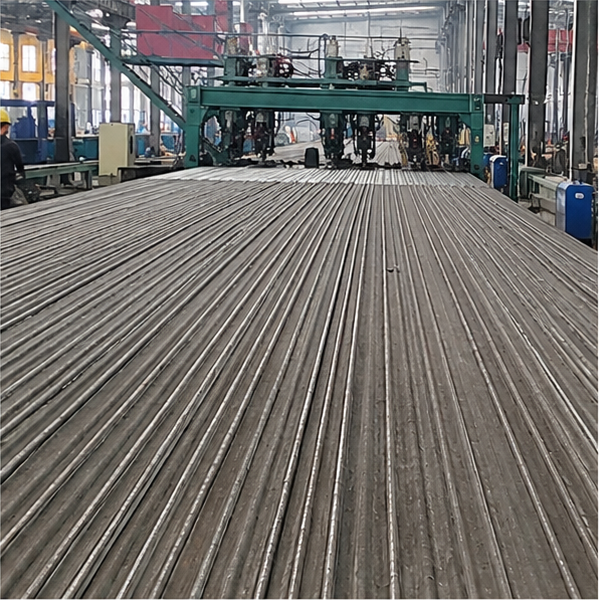
Ein Widerspruch sollte vor der Beschaffung ausgeräumt werden: Die verbreitete Annahme, SAW sei „nur für dicken Stahl“ geeignet, trifft tatsächlich nicht immer zu — entgegen dieser Faustregel verarbeitet dasselbe Mehrbrenner-SAW-System, das 16 mm dicke Wasserwandpaneele für CFB-Kessel schweißt, auch 3 mm dicke Membranpaneele für Kühlhäuser und Elektronikgehäuse. Die Praxiserfahrung widerlegt den Mythos über dünne Paneele: Dank der stufenlosen Steuerung der Verfahrgeschwindigkeit (Drahtvorschub 400–1200 mm/min) ist SAW bei dünnen Paneelen der konstruktive Grund dafür, dass eine einzige Aubrik-Linie zwei separate MIG/MAG-Zellen ersetzt.
Beschaffungsdynamik und integrierte Kapitalrendite
Diese Flexibilität eines einzigen Systems ist der Grund, weshalb die Membranwand-Schweißanlage — zusammen mit der im Beschaffungskatalog als sub arc welder, submerged arc welder oder subarc welding machine bezeichneten Produktfamilie der SAW-Schweißanlagen — zur üblichen Investition für Fertigungsbetriebe geworden ist, die ihre Produktion von 100 auf 1.000 Paneele pro Quartal steigern. Gegenüber einer als eigenständige Schweißstromquelle verkauften Lincoln-Unterpulver-Schweißanlage (rund USD 58.000 für die Lincoln Power Wave® AC/DC 1000SD) oder einer ESAB-Unterpulver-Schweißanlage derselben Klasse integriert die Aubrik-Linie die Elektronik einer westlichen Schweißstromquelle derselben Qualitätsstufe in ein vollständiges Fertigungssystem, dessen Preisniveau für SAW-Schweißanlagen zum Investitionsbudget einer einzelnen Linie und nicht nur zu einem unternehmensweiten Investitionsprogramm passt.
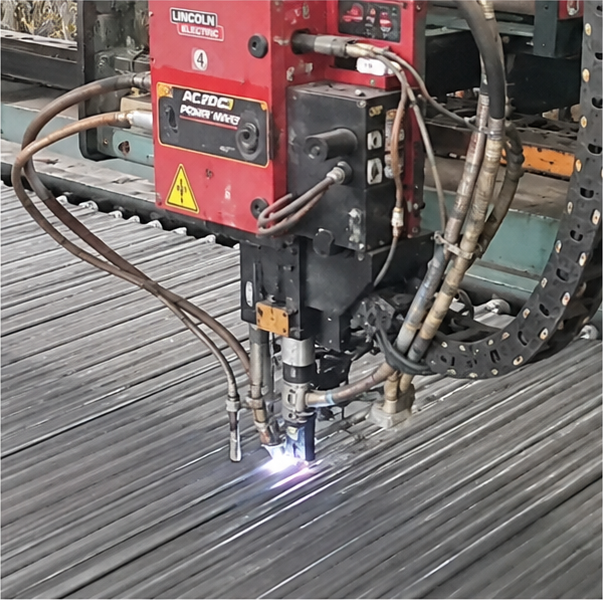
Für: EN (primär) · PROC (Angebotsabgleich)
Mehrbrenner-SAW-Architektur von Aubrik — Auswahl der Schweißbrenneranzahl und Modulkonfiguration
Die Membranwand-Schweißanlage, die wir für Kessel- und Paneelhersteller konfigurieren, ist in drei Grundarchitekturen sowie als Hybridlinie für die Verarbeitung unterschiedlicher Werkstoffe erhältlich. Jede Architektur verfügt über eine andere Anzahl von Schweißbrennern, Arbeitsbreite und Leistungscharakteristik und wird anhand eines einzigen Entscheidungskriteriums ausgewählt: wie viele Quadratmeter Membranwand in zertifizierter Qualität pro Schicht ausgeliefert werden müssen. Die meisten Kunden entscheiden sich für das Standard-SAW-Modell mit 4 Schweißbrennern, auf das der größte Anteil der Kundenaufträge entfällt, weil die Kombination aus 1600 mm Arbeitsbreite und vier unabhängig gesteuerten Lincoln Powerwave® AC/DC-Doppeldraht-Schweißbrennern den optimalen Tagesausstoß für Hersteller industrieller Dampfkessel erreicht, ohne den Flächenbedarf und die Investitionsbelastung eines Systems mit 6 Schweißbrennern zu verursachen.
Parametertabelle — Standard- und kundenspezifische Modelle
| Parameter | Standard (SAW mit 4 Schweißbrennern) | Kundenspezifisch (SAW mit 6 Schweißbrennern) | Hybrid (SAW + MAG) |
|---|---|---|---|
| Arbeitsbreite | 1600 mm | bis zu 2500 mm | 1600–2500 mm (optional) |
| Anzahl der Schweißbrenner | 4 | 6 | 4 SAW + 2 MAG |
| Schweißverfahren | Doppeldraht-SAW (AC/DC) | Doppeldraht-SAW (AC/DC) | SAW + MIG/MAG |
| Paneeldicke | 3–12 mm | 3–16 mm | 3–16 mm |
| Rohrdurchmesser | 22–89 mm | 22–108 mm | 22–108 mm |
| Drahtdurchmesser | 2.4 / 3,2 mm | 2.4 / 3,2 mm | 1,6–3,2 mm |
| Strombelastbarkeit | 4 × 650 A (100 % Einschaltdauer) | 6 × 650 A (100 % Einschaltdauer) | 4 × 650 A SAW + 2 × 500 A MAG |
| Luftdruck / Volumenstrom | 0,6 MPa, 200 L/min | 0,6 MPa, 300 L/min | 0,6–0,8 MPa, 300 L/min |
| Steuerungssystem | Siemens Simatic HMI-Touchscreen | Siemens Simatic HMI-Touchscreen | Siemens HMI + PLC |
| Stromversorgung | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz |
Hinter jedem Schweißbrenner befindet sich ein Modul mit 100 mm Vertikalhub und zusätzlicher Feinverstellung um 40 mm, sodass das Nahtverfolgungssystem Abweichungen bei linearer Ausrichtung, Länge, Teilung und Geradheit ausgleichen kann, die im USPTO-Patent US20050167468A1 (Verfahren und Vorrichtung zum Schweißen und Richten von Kesselrohrpaneelen) als zentrales Verzugsproblem bei der Fertigung großer Rohrpaneele bezeichnet werden. Hiwin-Linearführungsschienen der Klasse C3 und ein Schweißpulver-Zufuhrbehälter mit geschlossenem Regelkreis, der jedem Lichtbogen körniges Schweißpulver zuführt, gewährleisten über eine 8-Stunden-Schicht eine gleichmäßige Abschmelzleistung.
🎯 Aubrik-Abschmelzleistungsstufen für Mehrbrenner-SAW
Wie Schweißbrenneranzahl × Paneeldicke × Werkstoff die tägliche Fertigungskapazität bestimmen.
Der Ausstoß pro Schicht wird anhand der Abschmelzleistung je Schweißbrenner (≥28 kg/h mit Lincoln Powerwave® Doppeldraht) × Anzahl der unabhängig aktiven Schweißbrenner × 8-Stunden-Schicht prognostiziert. Der praktische Ausstoß liegt wegen Umrüstungen, Rückgewinnungszyklen für Schweißpulver und normativ vorgeschriebener Prüfstopps unter der maximalen Abschmelzleistung.
| Anzahl der Schweißbrenner | Paneeldicke | Werkstoff | Schweißgeschwindigkeit | Tageskapazität (m²/Tag, 1-Schicht-Betrieb) |
|---|---|---|---|---|
| 2 (Einstieg / F&E) | 3–6 mm | Kohlenstoffstahl SA-36 | 1,2–2,0 m/min | 400–600 |
| 2 | 6–10 mm | Kohlenstoffstahl SA-36 | 0,8–1,5 m/min | 350–500 |
| 4 (Standard) | 3–6 mm | Kohlenstoffstahl | 1,0–1,5 m/min | 900–1200 |
| 4 | 6–10 mm | Kohlenstoffstahl SA-36 / SA-178 | 0,8–1,2 m/min | 800–1100 |
| 4 | 10–12 mm | Edelstahl 304 / 316 | 0,6–1,0 m/min | 600–850 |
| 6 (kundenspezifisch) | 3–8 mm | Kohlenstoffstahl | 1,2–2,0 m/min | 700–1100 (2500mm breit) |
| 6 | 8–12 mm | Kohlenstoffstahl + legierter Stahl | 0,8–1,5 m/min | 500–800 (2500mm breit) |
| 6 | 12–16 mm | Edelstahl / Duplexstahl | 0,6–1,0 m/min | 400–650 |
| Hybrid 4+2 | 3–16 mm, gemischt | Kohlenstoffstahl + Edelstahl / Inconel | 0,8–1,5 m/min | 600–900 (betriebsartabhängig) |
Die Stufung beantwortet die Beschaffungsfrage, nicht die Schweißfrage. Kesselbauer, die weniger als 100 Paneele pro Quartal fertigen, überdimensionieren ihre Anlage häufig durch den vorschnellen Wechsel zu einer Linie mit 6 Schweißbrennern; Hersteller von CFB- und Biomassekesseln im Mehrschichtbetrieb dimensionieren dagegen oft zu knapp, weil sie an der Standardlinie mit 4 Schweißbrennern festhalten, obwohl eine Hybridlinie mit 6 Schweißbrennern denselben Rückstand in zwei statt in vier Schichten abarbeiten würde. Eine Hybridlinie mit SAW + MAG amortisiert sich, wenn nachgelagerte Arbeitsschritte präzises MIG-Füllschweißen auf Edelstahl oder Inconel-Auftragsschweißungen innerhalb einer ansonsten SAW-basierten Fertigungszelle erfordern.
“Wir haben die Konfiguration mit vier Schweißbrennern an einer 1600 mm breiten Kessel-Wasserwand getestet und mit denselben Bedienern verglichen, die auch die bisherige MIG-Linie bedienten. Bei gleicher Paneelgeometrie wurde der SAW-Durchgang mit vier Schweißbrennern in einer einzigen Aufspannung ausgeführt und erzielte eine vollständige Verschmelzung der Wurzel- und Decklage; die MIG-Ausführung erforderte zwei Aufspannungen und einen Nacharbeitsdurchgang, um die Röntgenprüfung zu bestehen. Dieser einzelne Test war der Grund dafür, dass wir eine Abstufung der Abschmelzleistung statt eines allgemeinen Datenblatts entwickelt haben – die Anzahl der Schweißbrenner ist keine Marketingentscheidung, sondern eine Entscheidung über den Ausstoß je Schicht.”
Benötigen Sie die genaue Schweißbrenneranzahl für Ihren Paneelmix?
Mehrbrenner-Datenblatt herunterladen (PDF) →
EN + MGR · PROC (TCO)
SAW vs. MIG/MAG vs. Handschweißen — die Kostenschwelle, die eine Investition in Mehrbrennertechnik rechtfertigt
Einkaufsteams, die eine SAW-Membranwand-Schweißanlage mit vier Schweißbrennern mit mehreren MIG/MAG-Zellen vergleichen, gehen fast immer von der falschen Grundlage aus: dem ausgewiesenen Anlagenpreis. In der Praxis hängt die Entscheidung von den kumulierten Schweißmetern pro Quartal und den Verbrauchsmaterialkosten pro Meter ab. Branchenanalysen von The Fabricator und Red-D-Arc bestätigen beide, dass die Kosten je SAW-Durchgang bei schwerer kontinuierlicher Fertigung etwa halb so hoch sind wie bei GMAW; Praxisdaten von Kesselherstellern, die beide Verfahren einsetzen, zeigen, dass der Kostenschnittpunkt pro Schweißmeter deutlich unter dem Volumen liegt, das jeder gewerbliche Kesselbaubetrieb in einem Quartal fertigt.
| Kosten-/Qualitätskriterium | Mehrbrenner-SAW (Aubrik) | MIG / MAG (Einlichtbogen) | Manuelles Elektroden- / WIG-Schweißen |
|---|---|---|---|
| Einbrandtiefe | 3–5 mm (durch körniges Schweißpulver geschützt) | 1–1,5 mm | 1–3 mm, bedienerabhängig |
| Schweißgeschwindigkeit | 0,8–2,0 m/min (stufenlos) | 0,3–0,5 m/min kontinuierlich | 0,1–0,2 m/min |
| Kosten der Verbrauchsmaterial-Matrize (typisch) | USD 500 (körniges Schweißpulver, zu 15–20 % rückgewinnbar) | USD 20.000 (Präzisionswerkzeuge je Profil) | USD 100–300 (Elektroden pro Schicht) |
| Spritzer und Schlacke | Unter der Schweißpulverdecke vermieden | Kontinuierliche Reinigung erforderlich | Starke Spritzer, manuelles Abklopfen |
| Persönliche Schutzausrüstung der Bediener | Reduziert (Lichtbogen unter Schweißpulver) | Vollständiger UV- / IR-Schutz | Vollständiger UV- / IR-Schutz |
| Bediener pro Schicht (1 Linie) | 1 | 3–4 | 3–6 |
| Normgerechte Schweißnaht (ASME / EN 12952) | Mit WPS / PQR erreichbar | Erreichbar, jedoch mit hohem Nacharbeitsaufwand | Bedienerabhängig |
🎯 Kostenschnittpunkt zwischen SAW und MIG/MAG
Amortisationspunkt nach kumulierten Schweißmetern pro Quartal
SAW-Linien erfordern höhere Anlageninvestitionen als eine vergleichbare Gruppe von MIG/MAG-Stationen, doch der Kostenunterschied pro Meter kehrt sich schnell um, sobald sich die Stunden kontinuierlichen Schweißens summieren. Mathematisch ist die Kostenschwelle eine Funktion aus vier Variablen:
Schweißmeter bis zum Kostenschnittpunkt ≈ (Δ Investitionskosten) ÷ [(MIG-Kosten/m) − (SAW-Kosten/m)]
wobei SAW-Kosten/m ≈ (Matrize $500 + Schweißpulver abzüglich 15–20 % Rückgewinnung + Arbeitskosten 1 Bediener) ÷ Ausstoß in Metern
und MIG-Kosten/m ≈ (amortisierte Matrize $20.000 + Zusatzdraht + Arbeitskosten 3–4 Bediener) ÷ Ausstoß in Metern
Praktische Einordnung: Bei einem Fertigungsbetrieb, der Kesselmembranwände kontinuierlich im Einschichtbetrieb produziert, liegen die SAW-Kosten pro Schweißmeter aufgrund der Kostendifferenz bei etwa 50–60 % der MIG/MAG-Kosten (Branchendurchschnitt gemäß Analysen von iKing Welding und dem SAW-GMAW-Vergleich von Megmeet). Die zusätzlichen Investitionskosten Δ amortisieren sich daher bei jedem gewerblichen Kesselbaubetrieb mit >5.000 m Schweißnaht pro Quartal innerhalb der ersten 12–24 Monate im Einschichtbetrieb — und im Mehrschichtbetrieb vergrößert sich der Abstand weiter, weil die Personalstärke die Gesamtkosten von MIG/MAG dominiert.
Annahmen: branchenübliche Preise für Schweißpulver 2024–2025, vergleichbare normgerechte Qualität auf beiden Linien, keine Berücksichtigung der Nachteile durch Nacharbeitszyklen an der MIG-Linie (die den Kostenschnittpunkt vorverlagern würden). Der genaue Kostenschnittpunkt hängt vom betrieblichen Lohnsatz, den Stromkosten und dem Paneelwerkstoff ab — fordern Sie ein angebotsspezifisches Kostenmodell für Ihren Betrieb an.
ROI-Karte · Silberstufe
5-Jahres-TCO-Muster für das SAW-Schweißen von Membranwänden gegenüber MIG/MAG (branchenüblicher Referenzwert)
Die Kosten der Verbrauchsmaterial-Matrize sind etwa 40× niedriger (USD 500 bei SAW gegenüber USD 20.000 bei MIG je Profil). Das Schweißpulver-Rückgewinnungssystem gewinnt pro Schicht 15–20 % des körnigen Schweißpulvers zurück und reduziert dadurch den Werkstoffabfall. Der Personalbedarf sinkt von drei bis vier Bedienern pro MIG-Linie auf einen einzigen Bediener pro SAW-Linie. Insgesamt berichten Fertigungsbetriebe bei einer kontinuierlichen Fertigung in Kesselqualität von Kostensenkungen pro Schweißmeter im Bereich von 50–60 % (Branchenbenchmarks von Megmeet, iKing und Red-D-Arc). Die genaue Amortisationszeit hängt vom Produktionsvolumen, Lohnsatz und Paneelwerkstoff des Betriebs ab — auf Anfrage stellen wir ein angebotsspezifisches TCO-Modell bereit.
Hinweis für den Einkauf: Ein Widerspruch sollte für den Einkauf offengelegt werden: SAW ist nicht nur bei dickem Stahl wirtschaftlich. Bei geregelter Verfahrgeschwindigkeit und Wärmeeinbringung (das Mehrbrenner-SAW-System unterstützt einen stufenlosen Drahtvorschub von 400–1200 mm/min bei 100 % Einschaltdauer) schweißt dieselbe Linie sowohl 16 mm dicke CFB-Kesselpaneele als auch 3 mm dicke Paneele für Kühlhäuser und Elektronikgehäuse. Dieser Dickenbereich eines einzigen Systems entkräftet die Argumente dafür, für dünne und dicke Paneele zwei separate Schweißverfahren in der Fertigung vorzuhalten.
Für: EN (Normkonformität) · PROC (Lieferantenqualifizierung)
Zuordnung von Kesselregelwerken zu Schweißnormen — ASME · PED · EN ↔ AWS · ISO 3834 · EN 1090
Die Einhaltung von Regelwerken ist die eine Beschaffungsfrage, durch die eine in China gebaute Membranwand-Schweißanlage bereits vor dem Vergleich der Spezifikationen ausgeschlossen werden kann. Für die meisten Kesselkäufer lautet die ehrliche Antwort, dass die Konformität nicht allein von der Schweißmaschine abhängt, sondern von der durchgängigen Kette vom Regelwerk für die Kesselkonstruktion (ASME Section I oder EN 12952) über die Fertigungsspezifikation für das Schweißen (AWS D1.1 oder EN ISO 3834-2) bis zum ausgeführten Qualifikationsnachweis für die Schweißanweisung (WPS/PQR). Eine Membranwand-Schweißanlage, die das richtige Leistungsprofil, die Steuerung der Verfahrgeschwindigkeit und die erforderliche Nahtverfolgungsgenauigkeit unterstützt, ist die anlagenseitige Voraussetzung; die Zertifizierungskette ist die systemseitige Voraussetzung. Aubrik liefert eine Maschine, auf deren Grundlage diese Zertifizierungskette aufgebaut werden kann.
Zuordnung von Kesselregelwerken zu Schweißnormen
| Anwendungsbereich | Regelwerk für Druckbehälter / Kessel | Fertigungsspezifikation für das Schweißen | Anlagenseitige Eignung von Aubrik |
|---|---|---|---|
| Industrie- / Kraftwerkskessel in den USA | ASME Section I (Kraftwerkskessel, PG-25 / PG-27 Rohrwand- und Anschlussschweißnaht) | AWS D1.1 Structural Welding Code — Steel | 4× Lincoln Powerwave® AC/DC-Doppeldraht-SAW + 650 A bei 100 % Einschaltdauer unterstützt anlagenseitig WPS/PQR nach ASME Sec IX |
| Industrie- / Kraftwerkskessel in der EU | PED 2014/68/EU Kategorie IV · EN 12952-3 (Konstruktion) · EN 12952-5 (Ausführung) | EN ISO 3834-2 (höchste Qualitätsstufe) · EN 1090-2 EXC3 | Mit Baumusterprüfung durch eine benannte Stelle vereinbar; OEM-Anpassung unterstützt WPS/PQR + Schweißerqualifizierung nach EN ISO 3834-2 |
| Industrieller Dampf und Prozessanwendungen | EN 12953 (Großwasserraumkessel) · PED Kat. II–III | EN ISO 3834-3 Standard-Qualitätsanforderungen | Standardmodell mit 4 Schweißbrennern + Siemens-HMI-Parameterprotokollierung unterstützt die Rückverfolgbarkeit der Schweißnähte |
| Petrochemie / Wärmetauscher | Referenz auf ASME Section VIII Div.1 / API 660 | AWS D1.1 / EN ISO 3834-2 | Hybridmodell mit SAW + MAG für Auftragsschweißen / Plattieren mit Inconel und Duplexstahl; mit Werkstoffketten nach NACE MR0175 vereinbar |
| Bauwesen und Kühlhäuser | CE-Maschinenrichtlinie 2006/42/EC | EN 1090-2 EXC2 (Sandwichpaneel) · EN ISO 3834-3 | Das Standardmodell mit 4 Schweißbrennern + SAW-Eignung für dünne Paneele von 3–8 mm eignet sich für drucklose Sandwichpaneele |
ERKENNTNISSE FÜR DEN EINKAUF
Diese Zuordnung legt drei Hinweise für den Einkauf offen. Erstens liefert Aubrik ISO 9001:2015 und CE-Konformität standardmäßig; die kesselseitigen Regelwerke (ASME Sec I, PED Kat. IV) werden aufbauend auf der Anlage im eigenen Qualitätssystem des Fertigungsbetriebs umgesetzt, wobei für die höchste Gefahrenkategorie eine benannte Stelle beteiligt wird. Zweitens ist der anlagenseitige Qualifizierungsschritt die Qualifizierung der Schweißanweisung — dabei werden Prüfstücke mit der Mehrbrenner-SAW-Anlage geschweißt, um nachzuweisen, dass der vorgesehene Parameterbereich mechanische Eigenschaften erzeugt, die ASME Sec IX oder EN ISO 3834-2 erfüllen. Jeder Schweißparameter wird vom Siemens-HMI protokolliert, sodass der Qualifikationsnachweis auditierbar ist. Drittens lässt der Rahmen der PED 2014/68/EU eine vollständige ISO 9001-Qualitätssicherung + Baumusterprüfung durch eine benannte Stelle ausdrücklich als Konformitätsbewertungsweg für Ausrüstung der Kategorie IV zu — diesen Weg nutzen Aubrik-Kunden in Spanien, Deutschland, Italien und Frankreich für die Fertigung von Kesselmembranwänden; entsprechende Nachweise werden auf Anfrage bereitgestellt.
Bei petrochemischen und metallurgischen Arbeiten mit korrosionsbeständigen Werkstoffen lohnt es sich, die anlagenbezogene USPTO-Patentlandschaft zu verfolgen: US6852945B2 (Laserschweißen von Kesselrohrwandpaneelen) dokumentiert einen alternativen Laseransatz für eine ähnliche Geometrie, und US6889887B1 (Ausricht-Hebevorrichtung für Kesselwasserwand-Rohrpaneele) behandelt den Stand der Technik bei Ausricht-Spannvorrichtungen, der unsere Wahl von Hiwin C3-Führungsschienen und eines Nahtverfolgungsmoduls mit Doppelhub beeinflusst.
Für: MGR (Anwendungseignung) · EN (technische Validierung)
5 Industrieanwendungen — Übersicht zu Kapazität, Werkstoff und Zertifizierung
Dieselbe Mehrbrenner-UP-Schweißmaschinenarchitektur eignet sich für 5 unterschiedliche industrielle Anwendungen, jeweils mit eigener Paneelgeometrie, Werkstoffgüte und Zertifizierungsanforderung. Die folgende Übersicht zeigt die Konfigurationszuordnung, die wir bei der Klärung von Angebotsanfragen verwenden; dahinter steht dieselbe technische Entwicklungsgeschichte, aus der seit der ersten Exportlieferung im Jahr 2008 Anlagen hervorgegangen sind, die in 13 Ländern installiert wurden.
| Branche | Typische Paneelart | Dicke / Rohraußendurchmesser | Werkstoff | Zertifizierungsanforderung | Empfohlenes Aubrik-Modell |
|---|---|---|---|---|---|
| Kessel- und Energietechnik | Wasserwand + Wärmetauscherpaneel + Überhitzerschlange | 8–16 mm bzw. 22–89 mm | Kohlenstoffstahl SA-36 / SA-178 / SA-213-Legierung | ASME Sec I + PG-25/PG-27 / PED 2014/68/EU Cat IV / EN 12952 | 6-Brenner-UP-Schweißen (500–800 m²/Tag @ 2500 mm) |
| Bauwesen und Kühlhäuser | Sandwichpaneel, Schalldämmung, Kühlraumwand | 3–8 mm | Kohlenstoffstahl + verzinkter Stahl | CE-Maschinenrichtlinie + EN 1090-2 EXC2 | Standardmäßiges 4-Brenner-UP-Schweißen (800–1200 m²/Tag @ 1600 mm) |
| Automobilindustrie und Elektronik | Drucksensorgehäuse, Gehäuse für Industriesensoren | 3–6 mm | Edelstahl 304 / 316 | RoHS + QM der Automobil-OEMs | Hybrides UP- + MAG-Schweißen (Präzisionsfülllagen mit MIG bei Edelstahl) |
| Petrochemie und Metallurgie | Korrosionsbeständige Heizpaneele, Reformer-Paneele | 6–16 mm | Duplex 2205 / Auftragsschweißen mit Inconel 625 | NACE MR0175 + ASME Sec VIII Div.1 | 6-Brenner-UP-Schweißen + Gleichstromversorgung (Schweißeignung von Inconel) |
| Medizintechnik | Mikro-Membranpaneele für medizinische Sensoren | 3–5 mm | Edelstahl 316L | ISO 13485 + Sterilität / Biokompatibilität | Hybrides UP- + MAG-Schweißen + KI-gestütztes Bildprüfmodul |
EINBLICKE IN DIE ANWENDUNGEN
Hinter der Übersicht stehen 2 Beschaffungsrealitäten. Erstens entfällt der Großteil der Investitionen in das Mehrbrenner-UP-Schweißen auf Anwendungen in der Kessel- und Energietechnik, weil die Fertigung von Membranwänden und Wärmetauscherpaneelen engen ASME- / PED-Prüfzyklen unterliegt, bei denen die Nacharbeitskosten für ein einziges Paneel die UP-Schweißkosteneinsparung je Meter eines gesamten Quartals übersteigen können. Zweitens ist der Bau- und Kühlhausbereich die am schnellsten wachsende Volumenanwendung, weil dasselbe standardmäßige 4-Brenner-Modell für Kesselkunden auch 3–8 mm dicke Sandwichpaneele mit 800–1200 m²/Tag schweißt — eine Kapazität, die keine einlichtbogige MIG/MAG-Zelle erreichen kann, ohne das Personalbudget zu verdoppeln.
Für Hersteller von Kesseln und Biomassekesseln, die mit berippten Rohr-Wasserwandpaneelen, Economisern für zirkulierende Wirbelschichtkessel (CFB) und Überhitzerschlangen arbeiten, ist die geometrische Herausforderung bei allen Anwendungen gleich: Längsversatz, Teilung und Geradheit des Paneels müssen über Längen von bis zu 26 m innerhalb der Spezifikation gehalten werden. Genau diese Problemstellung beschreibt das USPTO-Patent US20050167468A1 für das Schweißen und Richten von Kesselrohrpaneelen sowie der in US6889887B1 dokumentierte Stand der Ausrichttechnik. Unsere Lösung ist das Nahtverfolgungsmodul mit geschlossenem Regelkreis (100 mm Vertikalhub + 40 mm Feineinstellung) in Verbindung mit Hiwin C3-Führungsschienen — unabhängig von der konfigurierten Branchenanwendung kommt dieselbe Hardware zum Einsatz.
VISUELLE PRÜFUNG · FERTIGUNGSHALLE
Betriebsprüfung: Montage von Schwermaschinen




Für: EINKAUF · TECHNIK (Anwendbarkeit der Normen) · MANAGEMENT
Aubrik-Qualitätssystem — ISO 9001 + CE + 30 Jahre Einsatzerfahrung
Die entscheidende Vertrauensfrage, die in China gefertigte Investitionsgüter bei Beschaffungen in den USA und der EU beantworten müssen, lautet nicht „Ist ISO 9001 auf Ihrer Website angegeben?“ — sondern „Welche Praxiserfahrung können Sie anhand ausgelieferter Maschinen, einer kontinuierlichen Geschäftstätigkeit über mehrere Jahre und Ihres Kundendienstnetzes nachweisen?“. Aubrik ist seit 30 Jahren Hersteller industrieller Schweißausrüstung und produziert jährlich rund 1.000 Schweißanlagen und 200 Schneidanlagen; seit 2008 erfolgen kontinuierlich Exportlieferungen.
1996
Erste im Inland ausgelieferte Fertigungslinie zum Schweißen von Membranpaneelen
2008
Erste Exportlieferung (Asien–Naher Osten)
1,000
Pro Jahr produzierte Schweißanlagen (aktuelle Jahreskapazität)
200
Schneidmaschinen pro Jahr
13+
Aktive Exportmärkte (USA, Indien, Russland, Philippinen, Malaysia, VAE, Indonesien, Spanien, Deutschland, Frankreich, Italien, Brasilien, Vietnam)
ISO 9001:2015
Qualitätsmanagement — auf Herstellerebene
CE
Europäische Konformität (Maschinenrichtlinie 2006/42/EC + kundenspezifische OEM-Ausführung gemäß PED 2014/68/EU)
EN / ES / RU / AR
Mehrsprachiger Vertrieb und technischer Support (durchgängige Betreuung seit 2008)
Die Vertrauenslücke bei unbekannter chinesischer Schweißausrüstung ist eine echte Herausforderung, der die Ingenieure von Aubrik mit 3 konstruktiven Entscheidungen statt mit Werbeaussagen begegnen. Erstens gehört die Lincoln Powerwave® AC/DC-Doppeldraht-Schweißstromquelle derselben Klasse von Lincoln Electric-Schweißstromquellen an, die Pemamek bei der Caldema PEMA 3000/6-Installation sowie der US-amerikanische Schweißstromquellenanbieter Lincoln Electric in seiner eigenen Produktlinie Power Wave® AC/DC 1000SD einsetzt. Die Kombination der in China gefertigten mechanischen Anlagenarchitektur (Portal, Querträger, Schweißpulverrückgewinnung, Nahtverfolgung) mit Schweißstromquellenelektronik westlicher Qualitätsklasse ist eine bewusste Konstruktionsentscheidung von Aubrik für Anwendungen im Kesselbau: Aubrik bietet Käufern das aus Beschaffungsunterlagen vertraute Betriebsverhalten von Lincoln AC/DC, ohne dass die Investitionskosten eines integrierten Systems der Pemamek-Klasse anfallen. Konstruktiv ist dies relevant, weil der Unterschied nicht „chinesisch oder westlich“ lautet, sondern „Lincoln Powerwave-Elektronik in einer Aubrik-Fertigungslinienarchitektur“.
Zweitens deckt die 1-jährige Garantie einschließlich kostenloser Verschleißteile Kontaktdüsen, Drahtvorschubrollen, Dichtungen der Schweißpulverrückgewinnung und den routinemäßigen Austausch von Verbrauchsteilen bei normaler Einschaltdauer ab. Aubrik realisiert kundenspezifische OEM-Ausführungen als strukturierte Konstruktionsleistung — Arbeitsbreite bis 2500 mm, 2–6 Schweißbrenner, hybrides UP- + MAG-Schweißen, Beladeroboter, KI-gestützte Bildprüfung, MES-Dashboard — und nicht als nachträgliche Zusatzposition im Angebot. Drittens bietet der langjährig etablierte mehrsprachige Vertrieb in EN / ES / RU / AR dieselbe sprachliche Kontinuität im internationalen Handel, die Exportkunden seit 2008 nutzen — deshalb müssen brasilianische, russische oder spanische Kesselhersteller weder Angebote noch Handbücher oder Serviceanfragen über 3 Vermittler übersetzen lassen. Aubrik bietet diese mehrsprachige Kontinuität in allen 13 Exportländern als grundlegende Werksleistung und nicht als Upgrade auf eine Enterprise-Stufe. Gegenüber dem Katalogkauf einer Lincoln-UP-Schweißmaschine oder einer ESAB-UP-Schweißmaschine aus einer Hand umfasst die integrierte Aubrik-Linie dieselbe Elektronik westlicher Qualitätsklasse innerhalb eines vollständigen Fertigungssystems.
Benötigen Sie ein detailliertes Prüfunterlagenpaket zu Fertigungskapazitäten und Zertifizierungen?
Datenblatt zum Mehrbrenner-System herunterladen (PDF, 8 Seiten) →
Für: TECHNIK + MANAGEMENT (Investitionsentscheidung zur Automatisierung)
OEM-Anpassungen und Automatisierungs-Upgrades — vom Beladeroboter bis zur MES-Integration
Die Anpassungsmöglichkeiten unserer Schweißmaschine für Membranpaneele gliedern sich in 4 technische Kategorien. Bei einer Erweiterung der Arbeitsbreite auf bis zu 2500 mm werden Portal, Querträger und Schweißpulverbehälter proportional vergrößert, ohne die Lincoln Powerwave®-Schweißstromquelle je Schweißbrenner zu ändern. Eine Erweiterung von 2 auf bis zu 6 Schweißbrenner (oder auf hybrides UP- + MAG-Schweißen) passt die Leistungsverteilung und Synchronisierungslogik in der Siemens-HMI an, während das zweistufige Nahtverfolgungsmodul je Schweißbrenner unverändert bleibt. Automatisierungsmodule — Beladeroboter, KI-gestützte Bildprüfung, MES-Dashboard — werden über dokumentierte IO/PLC-Schnittstellen an die Standardlinie angebunden, ohne dass eine Neukonstruktion der Kernmaschine erforderlich ist.

Beladeroboter — Tragfähigkeitsklasse 500 Kg
Das Beladerobotermodul bewältigt eine Tragfähigkeit von 500 kg beim Beladen mit Paneelen und beim Austragen fertiger Paneele und beseitigt damit einen der 2 verbleibenden bedienerintensiven Arbeitsschritte an einer Mehrbrenner-UP-Schweißlinie (der andere ist die Schweißpulverrückgewinnung, die durch den vorgeheizten 260 L-Behälter automatisiert wird). Dieser Roboter ist in die Siemens-HMI integriert, sodass das Schweißprogramm die Be- und Entladezyklen nacheinander mit dem Schweißdurchgang auslöst — ein einzelnes Paneel durchläuft Beladen, Schweißen, Röntgenprüf-Warteposition und Austragen ohne Eingriff des Bedieners über die Überwachung am Dashboard hinaus.
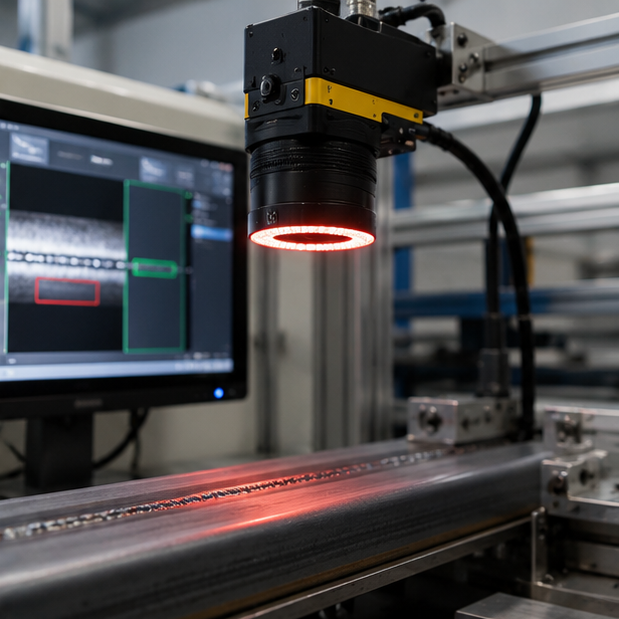
KI-gestützte Bildprüfung
Das Modul zur KI-gestützten Bildprüfung befindet sich direkt in der Linie nach dem Schweißdurchgang und vor dem Röntgenprüfbereich. Es ersetzt nicht die durch Regelwerke vorgeschriebenen zerstörungsfreien Prüfungen (Röntgen-, Ultraschall- und Magnetpulverprüfung) — vielmehr erkennt es Fehler in Echtzeit und kennzeichnet Oberflächenporen, Einbrandkerben und Fehlstellungen der Rippenstege, bevor das Paneel den Röntgenprüfbereich erreicht; dadurch verkürzt sich der Nacharbeitszyklus, weil Fehler bereits an der Schweißlinie statt erst an der Prüfstation erkannt werden. In Kesselfertigungsbetrieben, in denen die Nacharbeit an einem einzigen Paneel 4 bis 8 Stunden linienübergreifender Kapazität beanspruchen kann, bemisst sich der Wert des KI-Bildprüfmoduls an der erhaltenen Kapazität und nicht an einer Veränderung der Fehlerquote.
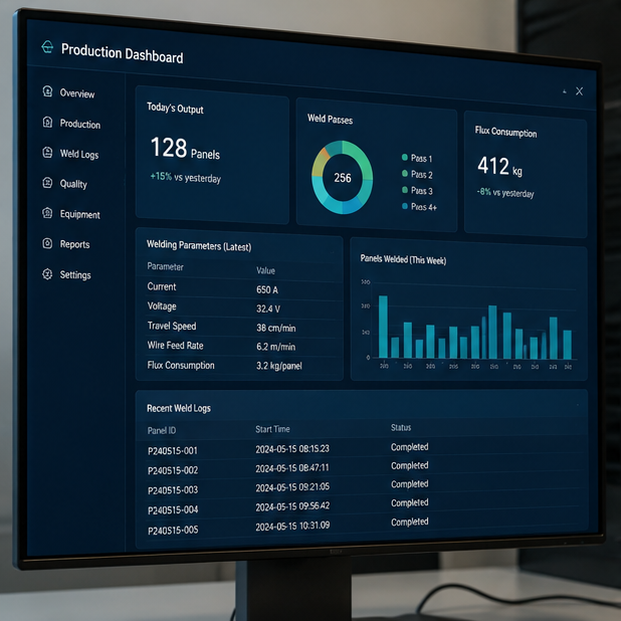
MES-Integration und Produktions-Dashboard
Das MES-integrierte digitale Dashboard exportiert Protokolle der Schweißparameter aus der Siemens-HMI in strukturierter Form: Schweißbrennerstrom, Spannung, Verfahrgeschwindigkeit, Drahtvorschubgeschwindigkeit, Schweißpulververbrauch je Paneel — jeweils mit Zeitstempel und Zuordnung zur Seriennummer des Paneels. Für Betriebe nach ISO 9001 + PED 2014/68/EU Cat IV bildet dies die Datenebene für eine prüffähige Rückverfolgbarkeit der Schweißnähte. Das Dashboard basiert auf einer Thin-Client-Webansicht, sodass Produktionsleiter Berichte zur Ausbringung am Schichtende abrufen können, ohne die Schweißzelle zu betreten.
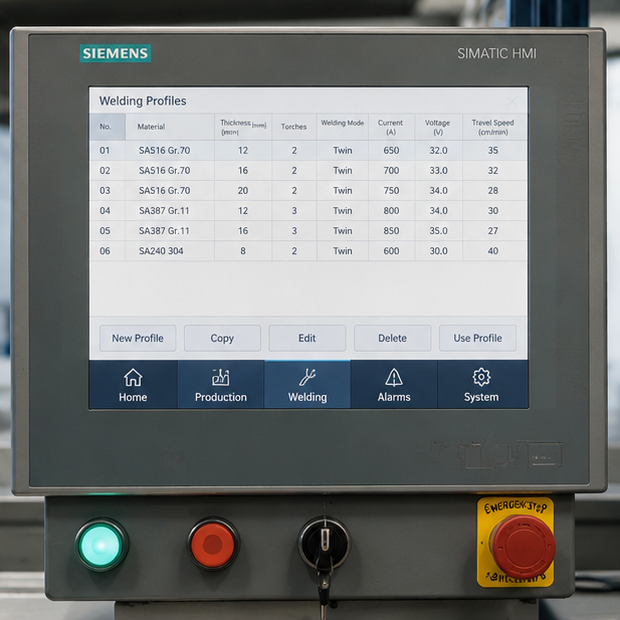
50+ vorinstallierte Schweißprofile
Die Siemens-HMI wird mit mehr als 50 vorinstallierten Schweißprofilen geliefert, die nach Paneelwerkstoff, Dicke und Anzahl der Schweißbrenner indiziert sind. Die Bediener stellen die Paneelparameter ein, und die HMI schlägt ein Ausgangsprofil vor; der Bediener bestätigt oder bearbeitet es beziehungsweise speichert für den nächsten Fertigungslauf ein abgeleitetes Profil. Diese Architektur begrenzt die erforderliche Bedienerqualifikation auf eine „Grundschulung“ statt auf einen „zertifizierten UP-Schweißer“ — eine Linie mit einem einzigen Bediener je Schicht ist realisierbar, weil die Profilbibliothek das Parameterwissen festhält, das sonst nur im Kopf eines erfahrenen Schweißers vorhanden wäre.
Möchten Sie eine kundenspezifische technische Kostenschätzung für eine OEM-Anpassung mit Beladeroboter oder MES-Integration?
15-minütige Videovorführung mit einem Produktionsingenieur buchen →
Engineering-Toolkit
Bewertungstools für Schweißmaschinen für Membranpaneele
Kapazitätsrechner für das Mehrbrenner-UP-Schweißen
Kostenvergleichsrechner für den Umschlagpunkt zwischen UP- und MIG/MAG-Schweißen
Prüftool für die Einhaltung von Kesselbau-Regelwerken
FAQ — Schweißmaschine für Membranpaneele
Häufige Fragen von Kesselherstellern, Sandwichpaneelherstellern und Wärmetauscherbauern, die erstmals den Einsatz des Mehrbrenner-Unterpulverschweißens prüfen.
F1: Welches Schweißverfahren verwendet die Aubrik Membranwand-Schweißmaschine und warum wird Unterpulverschweißen gegenüber MIG/MAG bevorzugt?
Diese Maschine arbeitet mit Mehrbrenner-Unterpulverschweißen (SAW) und Lincoln Powerwave® AC/DC-Doppeldraht-Schweißstromquellen sowie 2 bis 6 unabhängig geregelten Schweißbrennern pro Linie. SAW wird bei der Fertigung von Membranwandpaneelen gegenüber MIG/MAG aus drei messbaren Gründen bevorzugt: Die Einbrandtiefe beträgt 3–5 mm gegenüber 1–1,5 mm bei MIG, die körnige Schweißpulverdecke verhindert Spritzer und reduziert die Anforderungen an die persönliche Schutzausrüstung der Bediener, und die Verbrauchsmaterialkosten je Lage liegen bei kontinuierlicher Schwerfertigung ungefähr halb so hoch wie bei MIG/MAG (gemäß Branchenvergleichswerten von The Fabricator und Red-D-Arc). Bei der Fertigung von Membranwänden in Kesselqualität, bei der jedes Paneel eine 100%ige Röntgenprüfung erfordert, senkt die gleichbleibende SAW-Qualität unmittelbar die Kosten der Nacharbeitszyklen.
F2: Welchen Bereich bei Paneeldicke und Rohrdurchmesser deckt das 4-Brenner-Standardmodell ab?
Unser 4-Brenner-Standardmodell verarbeitet bei einer Arbeitsbreite von 1600 mm Paneele mit einer Dicke von 3–12 mm und Rohrdurchmessern von 22–89 mm OD. Unser kundenspezifisches 6-Brenner-Modell erweitert den Bereich auf eine Dicke von 3–16 mm und Rohrdurchmesser von 22–108 mm OD bei einer Arbeitsbreite von bis zu 2500 mm. Beide Modelle eignen sich für Kohlenstoffstahl, Edelstahl 304 / 316 und legierte Werkstoffe; der Parameterbereich wird über das Siemens HMI angepasst. Für Inconel-Auftragsschweißen oder Anwendungen mit Duplex-Edelstahl wird das Modell Hybrid SAW + MAG empfohlen.
F3: Wie wirkt sich die Mehrbrenner-Architektur auf die Abschmelzleistung und die tägliche Fertigungskapazität aus?
Die Abschmelzleistung je Schweißbrenner beträgt mit Lincoln Powerwave® Doppeldraht-SAW ≥28 kg/h. Vier parallel aktive Schweißbrenner ergeben eine Gesamt-Abschmelzleistung von ungefähr 112 kg/h; sechs Schweißbrenner steigern sie auf ≥168 kg/h. Die tägliche Fertigungskapazität für Paneele wird jedoch durch Paneelwechsel, Zyklen der Schweißpulverrückgewinnung und normativ vorgeschriebene Prüfhaltezeiten bestimmt, nicht allein durch die maximale Abschmelzleistung. Im Einschichtbetrieb erzielt das 4-Brenner-Standardmodell bei 1600 mm breiten Paneelen aus Kohlenstoffstahl 800–1200 m²/Tag (Wärmeeinbringungsparameter: 25–35 kJ/in, deutlich unter der konventionellen Obergrenze von 85 kJ/in, die durch neuere Forschung infrage gestellt wird) und das kundenspezifische 6-Brenner-Modell bei 2500 mm breiten Paneelen 500–800 m²/Tag. Bei dickeren oder legierten Werkstoffen sinkt der Ausstoß, weil die Verfahrgeschwindigkeit reduziert wird, um eine gleichbleibende Einbrandtiefe sicherzustellen. Die obenstehende Mehrbrenner-SAW-Abschmelzleistungsstaffel zeigt die vollständige Zuordnung von Schweißbrennerzahl × Dicke × Werkstoff; die Rentabilitätsschwelle zeigt, wie sich der Ausstoß in Schweißkosten pro Meter niederschlägt.
F4: Entspricht die Maschine ASME Section I, PED 2014/68/EU und EN 12952?
Die Anlage wird standardmäßig mit einem Qualitätsmanagementsystem nach ISO 9001:2015 und CE-Kennzeichnung gemäß Maschinenrichtlinie (2006/42/EC) ausgeliefert. Für Anwendungen gemäß ASME Section I (US-amerikanische Kraftwerkskessel) und PED 2014/68/EU Category IV (EU-Druckgeräte) wird die Normkonformität auf Ebene des Fertigungsbetriebs durch die Qualifizierung von Schweißanweisung und Schweißern (WPS/PQR gemäß ASME Sec IX oder EN ISO 3834-2) innerhalb des Parameterbereichs der Maschine hergestellt, wobei das Siemens HMI jeden Schweißparameter für eine auditierbare Rückverfolgbarkeit protokolliert. Die Qualifizierungskette lautet: Parameterbereich der Maschine → WPS-Entwurf → Schweißen eines Prüfstücks → Prüfung der mechanischen Eigenschaften → Ausstellung des PQR → Bedienerqualifizierung gemäß EN 287 oder ASME Sec IX → Schweißen in der Produktion. Nachweise einer Baumusterprüfung durch eine gemäß PED benannte Stelle, einschließlich der Genehmigung der Schweißanweisung und des Systems zur Schweißerqualifizierung, werden für Ausführungen in Kesselqualität auf EU-Märkten auf Anfrage bereitgestellt; falls es die Auditkette des Endkunden erfordert, arbeiten wir für die Einbindung benannter Stellen mit TÜV Rheinland, Bureau Veritas und DNV zusammen.
F5: Welche Metalle kann die Maschine schweißen?
Kohlenstoffstahl (SA-36, Kesselrohr-Werkstoffgüten SA-178), Edelstahl (304, 316, 316L für Medizintechnik) und legierte Werkstoffe (Duplex 2205, Inconel 625-Auftragsschweißen im Modus Hybrid SAW + MAG). Die Parameter werden über das Siemens HMI eingestellt, das über 50+ vorinstallierte, nach Werkstoff und Dicke geordnete Schweißprofile verfügt. Dieser Dickenbereich von 3–16 mm reicht auf einer einzigen Maschine von dünnen Sandwichpaneelen in Bauqualität bis zu schweren Membranwandpaneelen für CFB-Kessel — und entgegen dem verbreiteten Irrtum, SAW eigne sich nur für dicken Stahl, schweißt dieselbe Mehrbrenner-Linie durch Regelung der Verfahrgeschwindigkeit (stufenlos 400–1200 mm/min) und der Wärmeeinbringung auch 3 mm dicke Membranwandpaneele.
F6: Welche Qualifikation benötigen die Bediener?
Es ist nur eine Grundschulung erforderlich. Unser Siemens HMI wird mit 50+ vorinstallierten Profilen geliefert, die nach Paneelwerkstoff, Dicke und Schweißbrennerzahl geordnet sind — die Bediener wählen ein Profil aus, statt die Parameter von Grund auf manuell einzustellen. Deshalb ist bei uns Einbedienerbetrieb pro Schicht möglich, während für MIG/MAG typischerweise 3-4 Bediener erforderlich sind.
F7: Wie lang ist die typische Lieferzeit und welche Ersatzteile sind in der Garantie enthalten?
Die Lieferzeit beträgt 60–90 Tage für das 4-Brenner-Standardmodell, 90–120 Tage für kundenspezifische 6-Brenner-Modelle oder die Ausführung Hybrid SAW + MAG sowie zusätzlich 30–45 Tage für kundenspezifische OEM-Module (Beladeroboter, KI-Bildverarbeitung, MES-Integration). Der Seetransport verlängert die Lieferzeit je nach Zielort um 30–60 Tage. Unsere 1-jährige Herstellergarantie deckt die vollständige Maschine einschließlich der Lincoln Powerwave® Schweißstromquellen, des Siemens HMI und der Hiwin C3-Linearführungen ab. Kostenlose Verschleißteile (Stromdüsen, Drahtvorschubrollen, Dichtungen der Schweißpulverrückgewinnung) werden mit der Erstlieferung versandt, und gängige Ersatzteile sind in regionalen Servicezentren für den Versand innerhalb von 7 Tagen vorrätig.
F8: Kann die Maschine an unsere spezifische Paneelbreite oder Schweißbrennerkonfiguration angepasst werden?
Ja — kundenspezifische Anpassungen sind der Regelfall und nicht die Ausnahme. Die Arbeitsbreite ist bis 2500 mm konfigurierbar, die Zahl der Schweißbrenner von 2 bis 6 sowie als Hybrid SAW + MAG, der Werkstoffdickenbereich lässt sich über die Leistungswerte der Schweißstromquelle und des Nahtverfolgungsmoduls anpassen, und Automatisierungsmodule (Beladeroboter mit 500 kg zulässiger Nutzlast, KI-gestützte Sichtprüfung, MES-integriertes digitales Dashboard) können über dokumentierte IO/PLC-Schnittstellen ergänzt werden. Zur Klärung des Anfrageumfangs wird der obenstehende 5-Branchen-Anwendungsdecoder verwendet, um Paneelmix und Zertifizierungsanforderung dem passenden Basismodell zuzuordnen, bevor die kundenspezifische Anpassung festgelegt wird.
Im Trend



