Nehmen Sie Kontakt mit der Aubrik Company auf

FÜR KESSELROHRPANEELE — NICHT FÜR BLECH
Kesselrohrbiegemaschine zur Fertigung von Wasserwand-, Rippenrohr- und Serpentinenpaneelen — Aubrik
Eine speziell entwickelte CNC-Kesselrohrbiegemaschine für Wasserwand-Membranpaneele, einzelne Rippenrohre, Überhitzerschlangen, Economiser-Baugruppen und Serpentinen mit mehreren Biegungen. Ausgelegt nach den Biegeradiusgrenzen gemäß ASME PG-79 und dem Verhalten der Werkstoffgüten nach ASTM A213 — keine angepasste Blech-Paneelbiegemaschine.
Angebot anfordern — Biegemaschine konfigurieren
Aubrik Kesselrohrbiegemaschine — Lösungsübersicht
Rohr-Außendurchmesserbereich
Ø25.4 bis Ø168.3 mm
(gemäß ASME SA213-Abmessungen)
(gemäß ASME SA213-Abmessungen)
Wanddicke
3 – 12 mm
(ASTM A213 T11/T22/T91/T92)
(ASTM A213 T11/T22/T91/T92)
Biegeradius (CLR)
Ab 1,0×D (Booster, ohne Dorn)
gemäß Referenzwerten der Schwarze-Robitec-Klasse
gemäß Referenzwerten der Schwarze-Robitec-Klasse
Biegegenauigkeit
Winkel ±0,1°, Ovalität < 5%
Anwendungen
Wasserwand · Rippenrohr · Überhitzer · Economiser · Serpentine
Konformität
CE-Kennzeichnung · ISO 9001:2015 · Referenzen nach ASME PG-79 + ASTM A213
Lieferung
40+ Länder · 60–120 Tage FOB Wuxi
Garantie
1 Jahr + kostenlose Verschleißteile + OEM-Service
ENPROCMGRR&R
Warum das Biegen von Kesselrohrpaneelen anders ist — und woran die meisten Betriebe scheitern
Ob Wasserwandpaneel, Überhitzerschlange oder Economiser-Baugruppe die Abnahme nach ASME besteht oder bei der Wasserdruckprüfung ausgesondert wird, entscheidet eine Maschine: die Kesselrohrbiegemaschine. Blech-Paneelbiegemaschinen können diese Aufgabe nicht erfüllen. Manuelle Rotationszugbiegemaschinen können die Toleranzen über 40 bis 90 identische Serpentinenbiegungen in einem einzigen Membranwandpaneel nicht einhalten. Wird jedes Paneel an einen Fertigungsbetrieb ausgelagert, verlängern sich die Lieferzeiten auf mehrere Monate — ein Problem, das Leiter von Kesselbaubetrieben in technischen Foren wiederholt schildern.
Drei Fehlerarten verursachen den Großteil der Kosten. Erstens kann die Wanddicke am Außenbogen unter die ASME-Mindestanforderung fallen — gemäß ASME BPVC Section I PG-79 ist für die Normkonformität der dünnste konvexe Querschnitt maßgeblich, nicht die Nennwanddicke. Zweitens verhindert die Ovalität bei engem Mittellinienradius (CLR) das korrekte Ausrichten und Zusammenbauen mit Sammlern und Stutzen; dieses Problem lässt sich nicht durch bloße Biegekraft lösen, sondern nur durch Kugeldorne mit korrekt abgestimmter Einstellung von Biegewinkel und CLR. Drittens erfordern kaltgebogene Rohre aus ASTM A213 T22 (2.25Cr-1Mo) eine Spannungsarmglühung nach dem Biegen; wird sie ausgelassen, steigt das Risiko von Spannungsrisskorrosion, sobald das Paneel im Überhitzer eingesetzt wird.
Die Ingenieure von Aubrik beheben diese Fehlerarten auf Maschinenebene, nicht auf Bedienerebene — und industrielle Käufer, die Paneele mit 50 ton Last bei einer Betriebstemperatur von 540 °C fertigen, erkennen den Unterschied bei der Wasserdruckprüfung. Bei der Booster-Biegearchitektur gehören induktive Erwärmung des Innenbogens, geregelte CLR-Servoantriebe und Kugeldornwerkzeuge nicht zur Optionsliste, sondern zum Kernmechanismus. Das anhand von Referenzwerten der Schwarze-Robitec-Klasse validierte Ergebnis: Wanddickenabnahme und Ovalität unterschreiten die in EN 12952 (Wasserrohrkessel) und ASME B31.1 (Kraftwerksrohrleitungen) vorgeschriebenen Toleranzen. Genau diese Fähigkeit — die Norm nicht nur einzuhalten, sondern zu übertreffen — macht aus einem Paneel nach dem Prinzip „schweißen und hoffen“ ein Paneel nach dem Prinzip „schweißen und ausliefern“.
⚠ Eine Branchenannahme, die hinterfragt werden sollte. Die meisten Beschaffungsspezifikationen nennen EN 12952 und ASME B31.1 als Obergrenze für Wanddickenabnahme und Ovalität. Moderne Kesselrohrmaschinen mit Booster-Biegetechnik unterschreiten diese Toleranzen im regulären Fertigungsbetrieb. Wenn Ihr Lieferant die Normen als Zielwerte statt als Mindestanforderungen behandelt, bezahlen Sie für den Prozessrahmen von gestern.
EN primär · PROC (Angebotsabgleich)
Aubrik Kesselrohrbiegemaschine — Modellprogramm und Kapazitätsauswahl
Die Ingenieure von AUBRIK haben das Programm der Kesselrohrbiegemaschinen auf die tatsächlich in Kraftwerken, petrochemischen Anlagen, Schiffbau- und HRSG-Anlagen eingesetzten Kesselrohr-Abmessungsfamilien nach ASTM SA213 ausgelegt — dieselben Familien, die industrielle Käufer in regionalen EPC-Ausschreibungen vorgeben. Die Kapazitätsstufen sind unmittelbar dem jeweiligen Einsatzbereich im Kessel zugeordnet: Wasserwand (Außendurchmesser 38,1–63,5 mm), Überhitzerschlange (Außendurchmesser 31,75–50,8 mm), Economiser (Außendurchmesser 44,5–76,2 mm) oder groß dimensionierte Dampfsammler (Außendurchmesser 88,9–168,3 mm).
Aubrik Kesselrohrbiegemaschine — Auswahl der Kapazitätsstufe (Richtwerte)
| Kapazitätsstufe | Max. Rohr-Außendurchmesser | Wanddicke | Typischer Kesselbereich | Werkstoffgüten |
|---|---|---|---|---|
| BTB-60 | Ø63.5 mm | 3 – 6 mm | Wasserwandmembran, klein dimensionierter Verdampfer | SA178A, SA210-A1, SA213 T11/T12 |
| BTB-90 | Ø88.9 mm | 4 – 8 mm | Überhitzerschlangen, Economiser-Sammler | SA213 T11, T22, T91 |
| BTB-115 | Ø114.3 mm | 5 – 10 mm | Große Economiser, HRSG-Module | SA213 T22, T91, T92 |
| BTB-170 | Ø168.3 mm | 6 – 12 mm | Dampfsammler, Zwischenüberhitzer-Austritte | SA106-B, SA335 P22/P91 |
Die Bezeichnungen der Kapazitätsstufen sind Richtwerte und folgen den in ASME BPVC Section II Part A dokumentierten Kesselrohr-Außendurchmesserfamilien nach ASTM SA213. Die tatsächlichen Maschinen von AUBRIK werden anhand projektspezifischer Zeichnungen angeboten.
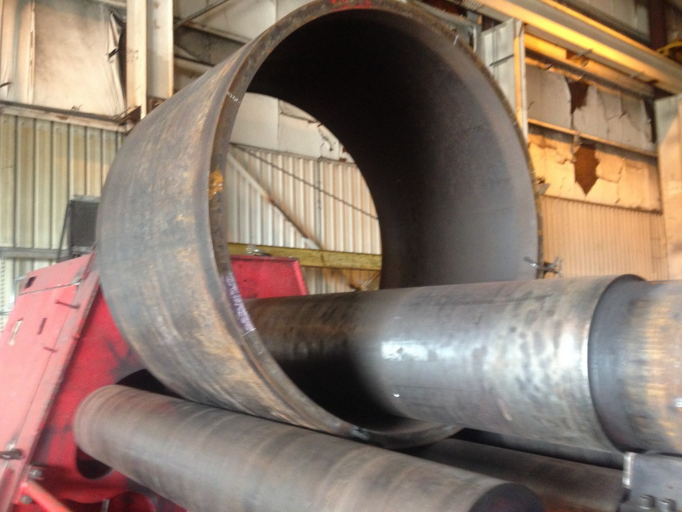
Die Auswahl der richtigen Stufe hängt von drei Kennwerten ab, die Beschaffungsteams mitunter unterschätzen. Der Außendurchmesser bestimmt den Biegekopf und die Werkzeugfamilie. Die Wanddicke bestimmt das Booster-Drehmoment und die Dornkonstruktion — dickere Wände erfordern einen höheren Booster-Druck, andernfalls federt die Biegung aus dem zulässigen Winkelfenster zurück. Die Werkstoffgüte bestimmt die erforderliche Wärmebehandlung nach dem Biegen: Paneele aus SA213 T22 müssen nach dem Kaltbiegen fast immer spannungsarmgeglüht werden, während Paneele aus T91 häufig normalisiert und anschließend angelassen werden müssen (siehe ASTM A213).
Ein häufig unzureichend spezifiziertes Element ist die Steuerung. Diskussionen in technischen Foren über die Beschaffung von Rohrbiegemaschinen weisen wiederholt darauf hin, dass die Steuerung der Biegemaschine mit einem unabhängigen Messtisch kommunizieren muss — ohne diese Verbindung lässt sich die Biegegeometrie nicht anhand der Zeichnungen prüfen, und Teile außerhalb der Spezifikation fallen erst bei der Paneelmontage auf. Die Steuerungen von AUBRIK stellen in jeder Kapazitätsstufe Protokolle für CMM-Messtische bereit.
EN primärMGR (Budget)PROC (TCO)
Kesselrohrbiegen vs. Blech-Paneelbiegen vs. manuelle Presse — ein Leistungsvergleich
Suchergebnisse für „Paneelbiegemaschine“ zeigen zwei völlig unterschiedliche Maschinen — und diese Verwechslung kostet Beschaffungsteams bares Geld. Blech-Paneelbiegemaschinen nach dem Salvagnini-Prinzip falzen ebene Bleche zu HVAC-Gehäusen, Türen und Schränken (zum Anwendungsbereich des Rohrbiegens siehe ASME B31.1 Power Piping). Kesselrohr-Paneelbiegemaschinen biegen Rundrohre zu den gekrümmten Profilen, die in Wasserwand-Membranpaneele, Rippenrohrfelder und serpentinenförmige Economiser-Schlangen eingeschweißt werden. Die beiden Maschinentypen haben weder Werkzeuge noch Kraftbereiche oder Anwendungen gemeinsam. Aubrik bietet die Kesselrohralternative der vergleichbaren Leistungsklasse — die sachlich richtige Ausführung einer „Paneelbiegemaschine“ für industrielle Käufer, die Wasserwandpaneele mit 200 ton Last für eine Betriebstemperatur von 540 °C fertigen.
Kesselrohr-Paneelbiegemaschine vs. Blech-Paneelbiegemaschine vs. manuelle Rohrpresse
| Merkmal | Aubrik Kesselrohrbiegemaschine | Blech-Paneelbiegemaschine (Salvagnini-Klasse) | Manuelle Rotationszug-Rohrpresse |
|---|---|---|---|
| Werkstück | Rundrohr Ø25–170 mm | Flachblech bis 3,2 mm Dicke | Rundrohr Ø6–60 mm |
| Ausstoß (Teile/Stunde) | 30–100+ | 40–80 (Blechkantungen) | 8–15 |
| Ausschussquote | <1–2% | <1% | 5–15% |
| Biegegenauigkeit | Winkel ±0,1°, Ovalität <5% | Biegewinkel ±0,2° (nicht Rohrovalität) | Winkel ±0,5°, Ovalität nicht geregelt |
| Kontrolle der Wanddickenabnahme | Booster + Kugeldorn → übertrifft EN 12952 | Nicht anwendbar (kein Rohr) | Typischerweise 5–15 % Wanddickenabnahme |
| Konformität mit Kesselnormen | ASME PG-79 + ASTM A213 verbindlich umgesetzt | Nicht für den Kesselbau zugelassen | Bedienerabhängig |
| Typische CAPEX | $80k–$300k | $200k–$800k | $15k–$45k |
Die CAPEX-Spannen basieren auf veröffentlichten Herstellerpreisen für 2024-25, zusammengeführt aus Marktdaten von CRD MFG, Bender Parts und Trick Tools.
Fazit für die Beschaffung. Branchenanalysen zum Wechsel von manuellen Verfahren auf CNC in Rohrfertigungsbetrieben zeigen bei wiederkehrender Kesselrohrpaneel-Fertigung nach dem Ersatz manueller Rotationszugarbeiten durch eine CNC-Rohrbiegemaschine typischerweise 40 % weniger Arbeitsstunden, 25 % mehr Ausstoß und einen Rückgang der Ausschussquote von 5–15 % auf unter 2 %. Diese drei Kennwerte sorgen bei jedem Kesselbaubetrieb mit mehr als ~2.000 gebogenen Rohren pro Monat dafür, dass die TCO-Rechnung aufgeht.
Benötigen Sie ein direktes TCO-Vergleichsmodell?
Aubrik-Arbeitsblatt „Eigenfertigung vs. Fremdvergabe“ herunterladen (PDF)
EN primärMGR (technische Due Diligence)
Aubrik-Leistungsbereich für Kesselrohre — Rohr-Außendurchmesser × Wanddicke × Mindestbiegeradius
Für industrielle Käufer und Fertigungsingenieure im Kesselrohrbau ist die Tabelle zum Biegeradiusbereich besonders nützlich: Welche Rohrabmessung, Wanddicke und Legierungsgüte lässt sich bis zu welchem minimalen Mittellinienradius biegen, ohne die Mindestwanddicken nach ASME PG-79 zu unterschreiten? Die Ingenieure von Aubrik quantifizieren diesen Bereich — abgestimmt auf die Werkstoffgüten nach ASTM A213 und anhand von ASME BPVC Section I validiert — und geben ihn nachstehend als Referenz wieder. Sachlich ausgedrückt: Bei 1,5×D an SA213 T22 mit einer Wanddicke von 4 mm hält die Booster-Biegung die Wanddickenabnahme unter 8 % — deutlich innerhalb des nach ASME zulässigen Bereichs.
Leistungsbereich — kleinster Biegeradius nach Rohr-Außendurchmesser, Wanddicke und ASTM-Werkstoffgüte (kaltgeformt, Booster-unterstützt)
| Rohr-Außendurchmesser | Wanddicke | SA178A / SA210-A1 (Kohlenstoffstahl) |
SA213 T11/T12 (1.25Cr) |
SA213 T22 (2.25Cr-1Mo) |
SA213 T91/T92 (9Cr-martensitisch) |
|---|---|---|---|---|---|
| Ø25.4 mm (1″) | 3,0 mm | 1,2×D | 1,5×D | 1,5×D + Spannungsarmglühen | 2,0×D + Normalisieren/Anlassen |
| Ø31.75 mm (1¼”) | 3,5 mm | 1,2×D | 1,5×D | 1,5×D + Spannungsarmglühen | 2,0×D + Normalisieren/Anlassen |
| Ø38.1 mm (1½”) | 4,0 mm | 1,5×D | 1,5×D | 1,5×D + Spannungsarmglühen | 2,0×D + Normalisieren/Anlassen |
| Ø44.5 mm (1¾”) | 4,5 mm | 1,5×D | 1,5×D | 1,5×D + Spannungsarmglühen | 2,0×D + Normalisieren/Anlassen |
| Ø50.8 mm (2″) | 5,0 mm | 1,5×D | 1,5×D | 1,8×D + Spannungsarmglühen | 2,0×D + Normalisieren/Anlassen |
| Ø63.5 mm (2½”) | 6,0 mm | 1,5×D | 1,8×D | 2,0×D + Spannungsarmglühen | 2,5×D + Normalisieren/Anlassen |
| Ø76.2 mm (3″) | 7,0 mm | 1,8×D | 2,0×D | 2,0×D + Spannungsarmglühen | 2,5×D + Normalisieren/Anlassen |
| Ø88.9 mm (3½”) | 8,0 mm | 1,8×D | 2,0×D | 2,5×D + Spannungsarmglühen | 3,0×D + Normalisieren/Anlassen |
| Ø114.3 mm (4½”) | 10,0 mm | 2,0×D | 2,0×D | 2,5×D + Spannungsarmglühen | 3,0×D + Normalisieren/Anlassen |
| Ø168.3 mm (6⅝”) | 12,0 mm | 2,5×D | 2,5×D | 3,0×D + Spannungsarmglühen | 3,5×D + Normalisieren/Anlassen |
Die CLR-Untergrenzen (Mittellinienradius) gelten für Booster-unterstütztes Kaltbiegen. Bei ausgewählten Abmessungen lassen sich durch induktive Erwärmung des Innenbogens engere Radien erreichen; dieses Verfahren ist auch im USPTO-Patent US7,231,798 dokumentiert. Prüfen Sie stets die bei der Fertigung gültige projektspezifische Fassung des PFI ES-Regelwerks.
Wir betrachten EN 12952 und ASME B31.1 nicht als Zielwerte. Wir betrachten sie als Mindestanforderungen, die das Paneel bei der Wasserdruckprüfung erfüllen muss. Der Booster-Biegezyklus unserer BTB-90 hält die Wanddickenabnahme bei SA213 T22 und 1,5×D unter 8 % — deutlich innerhalb des nach ASME zulässigen Bereichs und unterhalb unseres internen QS-Grenzwerts.
EN primärMGR (Projektzuordnung)
Atlas der Kesselanwendungen — Wasserwand · Rippenrohr · Überhitzer · Economiser · Serpentine
Eine einzige Kesselrohrbiegemaschine eignet sich nicht für jeden Kesselbereich gleich gut. Die nachstehenden fünf Anwendungsgruppen decken etwa 90 % der gebogenen Rohre eines modernen Kraftwerks-, HRSG- oder industriellen CFB-Kessels ab und weisen jeweils eigene Merkmale bei Geometrie, Durchsatz und Toleranzen auf.
Kesselatlas mit 5 Anwendungen — Biegemaschinenkonfiguration nach Kesselbereich
| Anwendung | Typischer Außendurchmesser | Typische Biegung | Aubrik-Stufe | Kritische Anforderung |
|---|---|---|---|---|
| Wasserwand-Membranpaneel (Auskleidung für Kraftwerks-, CFB- und HRSG-Feuerräume) |
Ø38.1 – Ø63.5 mm | Serpentine, U-Biegung, gleichzeitiges Paneelbiegen | BTB-60 / BTB-90 | Reproduzierbare Biegung über 40+ Rohre je Paneel; Ovalität <5% |
| Einzelnes Rippenrohr (Economiser · Luftvorwärmer) |
Ø31.75 – Ø50.8 mm | Einzelne U-Biegung, Rücklaufbogen | BTB-60 | Rippenfreiraum bleibt erhalten; keine Beschädigung der Rippen |
| Überhitzerschlange (Legierung SA213 T22 / T91) |
Ø31.75 – Ø50.8 mm | Serpentine mit mehreren Biegungen, schraubenförmig | BTB-60 / BTB-90 | Spannungsarmglühen nach dem Biegen; Zeitstandfestigkeit bei hoher Temperatur |
| Economiser-Rohrbündel (HRSG · Industriekessel) |
Ø44.5 – Ø88.9 mm | U-Biegung mit Abstützung in der Bündelmitte | BTB-90 / BTB-115 | Ausrichtung der Sammlerstutzen; Freiraum für Wärmeausdehnung |
| Großer Dampfsammler / Zwischenüberhitzer-Austritt | Ø88.9 – Ø168.3 mm | Einzelbiegung mit großem CLR | BTB-115 / BTB-170 | Mindestwanddicke; Wärmebehandlung von SA335 P91 nach dem Biegen |
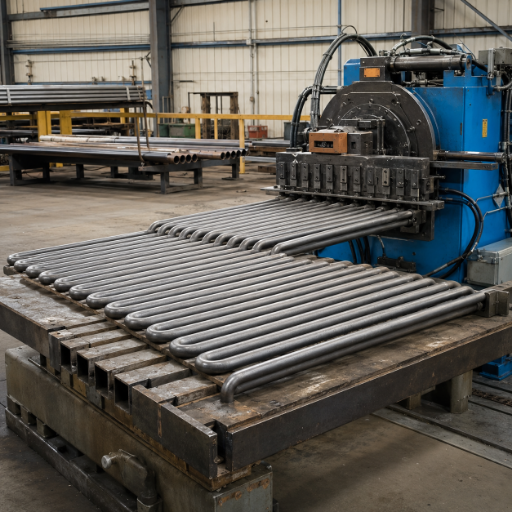
Wasserwandpaneele
Wasserwandpaneele sind die Anwendung mit dem höchsten Volumen. Ein einziger Kessel in Kraftwerksgröße kann 40 bis 90 identische Serpentinenbiegungen in einem Paneel und mehrere Dutzend Paneele pro Feuerraum erfordern. Manuelles Rotationszugbiegen besteht hier die Wiederholbarkeitsprüfung nicht — Schwankungen zwischen Bedienern und Schichten zeigen sich bei der Paneelmontage als Rippenabstände außerhalb des Rasters, die sich nicht dichtschweißen lassen. Werkzeuge zum gleichzeitigen Biegen eines Paneels an der BTB-60/90 halten das Raster konstant (Paneelkonstruktion gemäß WO2008056456A1).
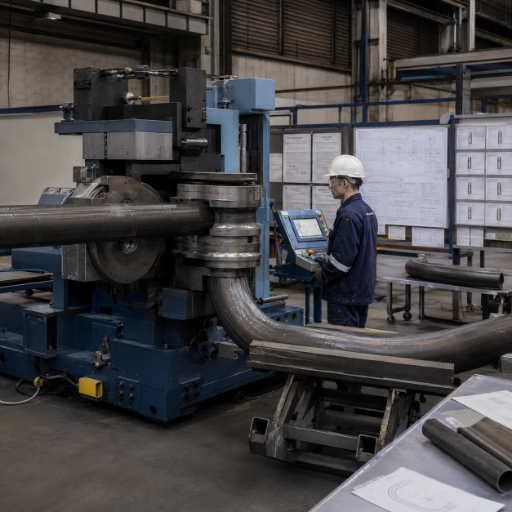
Überhitzer & Economiser
Überhitzer und Economiser stellen die höchsten Toleranzanforderungen. Paneele aus SA213 T22 und T91 sind im Betrieb Metalltemperaturen über 540 °C ausgesetzt. Jede Kaltbiegung, bei der ohne nachfolgende Wärmebehandlung Eigenspannungen verbleiben, kann zu Spannungsrisskorrosion führen. Das Biegezyklusprotokoll von Aubrik kombiniert die BTB-90/115 mit Vorgaben zum Spannungsarmglühen, die in den Arbeitsanweisungen festgeschrieben sind — sie werden nicht dem Bediener überlassen.

Instandsetzung & Nachrüstung
Instandsetzungs- und Nachrüstungsarbeiten sprechen das R&R-Profil an — Fertigungsbetriebe und Kesselserviceanbieter, die beschädigte Wasserwandabschnitte in laufenden Anlagen ersetzen. Für diese Zielgruppe bietet Aubrik Schnellwechselwerkzeuge und Varianten tragbarer Biegemaschinen auf Basis der Grundmaschine BTB-60.
MGR primärEN (technische Validierung)
Aubrik in 40+ Ländern — Referenzen installierter Kesselrohrbiegemaschinen
Seit 1999 hat Wuxi ABK Machinery Schweiß- und Rohrfertigungsausrüstung in mehr als 40 Länder geliefert und verfügt über aktive Referenzen in Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam — alle auf international anerkannte Kesselregelwerke einschließlich ASME BPVC Section I abgestimmt. Für den durchschnittlichen industriellen Käufer ist diese geografische Breite weniger wichtig als ihre Aussagekraft: Die Ingenieure von Aubrik arbeiten vom Werk in Wuxi aus mit strukturierten Werksabnahmeverfahren (FAT), und Aubrik stellt Zollunterlagen, Spannungsvarianten und After-Sales-Logistik für Kesselbauzentren in Europa, Eurasien, Südamerika und Südostasien bereit. Sachlich ausgedrückt unterscheiden sich die Erfahrungen regionaler Käufer in der EU und den USA bei der Transportlieferzeit, stimmen jedoch bei der Qualität der Werksinbetriebnahme überein.
40+
Belieferte Länder
1,000
Kapazität Schweißanlagen / Jahr
200
Schneidmaschinen / Jahr
1999
Gegründet · Referenzen aus 25+ Jahren
1 Jahr
Garantie + kostenlose Verschleißteile
Die Kundenprofile lassen sich eindeutig der vorstehenden Auswahltabelle für Biegemaschinen zuordnen. Druckbehälterhersteller in Spanien und Italien setzen Maschinen der Stufen BTB-60/90 für Wasserwand- und Überhitzerarbeiten an HRSG-Anlagen ein. Hersteller von Kraftwerksausrüstung in Russland und Indien haben BTB-90/115 für Wasserwandpaneele in Kraftwerksgröße installiert. Petrochemische Betriebe und Werften in Brasilien, Vietnam und Frankreich setzen BTB-115/170 für dickwandigere Dampfsammler und Zwischenüberhitzer ein.
SILBER · TCO-BAND
5-Jahres-TCO für Kesselbaubetriebe mit mittlerem Volumen
Branchenstudien zum Wechsel von manuellen Verfahren auf CNC in Rohrfertigungsbetrieben berichten von einheitlichen Amortisationsmustern. Für Betriebe, die etwa 2.000 gebogene Kesselrohre pro Monat fertigen, sind Amortisationszeiten von unter 18 Monaten dokumentiert — bedingt durch 40 % weniger Arbeitsstunden, einen Rückgang der Ausschussquote von 5–15 % bei manueller Fertigung auf unter 2 % bei CNC-Fertigung und 25 % mehr Durchsatz ohne zusätzliches Personal.
Hinweis: Die vorstehenden Zahlen beruhen auf aggregierten Branchendaten und nicht auf eigenen Messungen von Aubrik. Die projektspezifischen TCO werden anhand Ihres angegebenen Fertigungsvolumens und Werkstoffmixes angeboten.
WERK · STANDORT WUXI
Einblick in den Fertigungsstandort von Aubrik


PROC primärEN (Anwendbarkeit der Normen)
Zertifizierungen und Normkonformität
Die Normkonformität einer Kesselrohrbiegemaschine betrifft zwei Ebenen — die Maschine selbst und die von ihr gefertigten gebogenen Rohre. Beide Ebenen werden ausdrücklich berücksichtigt und sind auf ASME BPVC und ASTM A213 abgestimmt.
- CE-Kennzeichnung Konformität mit der EU-Maschinenrichtlinie
- ISO 9001:2015 Qualitätsmanagementsystem
- ASME PG-79 Referenz für den Biegeradius
- ASTM A213 Referenz für die Werkstoffgüte
- EN 12952-3 Auslegung von Wasserrohrkesseln in der EU
Auf Maschinenebene zertifizieren die Ingenieure von Aubrik jede Biegemaschine mit CE-Kennzeichnung und Qualitätsmanagementnachweisen gemäß ISO 9001:2015. Die CE-Konformität deckt die EU-Maschinenrichtlinie ab (elektrische Sicherheit, Schutzeinrichtungen, Verriegelungen für den Not-Halt).
Auf Ebene der gebogenen Rohre werden der CLR-Servo und die Booster-Druckprofile der Biegemaschine so kalibriert, dass Wanddickenabnahme und Ovalität innerhalb der durch ASME BPVC Section I (Kraftwerkskessel einschließlich der Hinweise zum Rohrbiegen in PG-79), ASTM A213 / ASME SA213 (Rohre aus ferritischem und austenitischem legiertem Stahl für Kessel, Überhitzer und Wärmetauscher) und EN 12952-3 (Wasserrohrkessel — Konstruktion und Berechnung) definierten Bereiche bleiben. Für Betriebe, die gebogene Paneele auf den europäischen Markt exportieren, entscheidet die Ausrichtung an EN 12952-3 darüber, ob ein TÜV-Audit bestanden wird oder eine erneute Fertigung erforderlich ist.
PROC primärMGR (Budgetfreigabe)
Beschaffungsleitfaden — Lieferzeit, Installation, Schulung, AfterCare
Bei einer CAPEX-Investition dieser Kategorie geht es industriellen Käufern bei der Beschaffung selten nur um den Stückpreis — entscheidend sind die Faktoren, die den Stückpreis bestimmen, sowie die Faktoren, die die Gesamtkosten in den ersten drei Betriebsjahren beeinflussen. Die Preisbildung gliedert sich in sechs Faktoren, die Aubrik vorab offenlegt — dies ist die sachlich transparente Form eines konfigurierten Angebots.
Rahmen der Preisfaktoren
Kontaktieren Sie Aubrik, um ein konfiguriertes Angebot auf Grundlage Ihrer Projektspezifikationen und eine detaillierte Preiskalkulation zu erhalten. Auf Basis veröffentlichter Branchendaten liegen die CAPEX-Richtwerte für Kesselrohrbiegemaschinen im Bereich von $80.000–$300.000.
Lieferzeit und Logistik
Die Standardlieferzeit für eine konfigurierte Aubrik Kesselrohrbiegemaschine beträgt abhängig von Kapazitätsstufe und Werkzeugumfang 60 bis 120 Tage FOB Wuxi (die Maschinenauslegung folgt den Biegeradiusregeln aus ASME BPVC Section I). Der Seetransport zu europäischen, südamerikanischen und südostasiatischen Häfen dauert zusätzlich 25–45 Tage. Ein beschleunigter Lufttransport ist für Werkzeuge und Ersatzmodule verfügbar, nicht für die vollständige Maschine.
Installation und Schulung
Die Inbetriebnahme erfolgt vor Ort oder als betreuter Fernstart mit rufbereiten Ingenieuren von Aubrik. Ein strukturiertes einwöchiges Schulungspaket ist enthalten — Übergabe an die Bediener, CNC-Programmierung, Kugeldornwechsel und Prüfung der Konformität mit ASME PG-79 / EN 12952. Brancheninstallationen vergleichbarer Maschinen mit Booster-Biegetechnik nehmen innerhalb einer Woche nach der Inbetriebnahme die volle Produktion auf.
Garantie und AfterCare
Jede Maschine von Aubrik wird mit einer Garantie von 1 Jahr auf mechanische und elektrische Komponenten sowie mit kostenlosen Verschleißteilen (Dornkugeln, Faltenglätter, Biegewerkzeuge) für den Garantiezeitraum geliefert. Der Kundendienst des OEM ist mehrsprachig verfügbar. Der AfterCare-Umfang kann um Vor-Ort-Servicevereinbarungen mit festgelegter Reaktionszeit erweitert werden.
Bewertungs- und Berechnungswerkzeuge
FAQ — Biegemaschine für Kesselrohre
Welche Kesselrohrwerkstoffe nach ASTM / ASME unterstützt die Biegemaschine von Aubrik?
Die Kesselrohrbiegemaschine von Aubrik ist für Werkstoffgüten nach ASTM A213 / ASME SA213 (T11, T12, T22, T91, T92) sowie für Kesselrohre aus Kohlenstoffstahl der Güten SA178A und SA210-A1 und Rohrleitungen mit großer Nennweite aus SA106-B / SA335 P22/P91 ausgelegt. Der Biegeradienbereich entspricht für jede Werkstoffklasse ASME PG-79.
Welchen minimalen Biegeradius (CLR) kann Aubrik bei Kesselrohren erreichen?
ASME PG-79 legt die Mindestwerte nach Werkstoffgüte fest (1,5×D ist der übliche Mindestwert für kaltgeformtes SA213 T22). Aubrik-Maschinen mit Booster-Unterstützung erreichen bei ausgewählten Abmessungen 1,0×D ohne Dorn und entsprechen damit dem Klassenrichtwert von Schwarze-Robitec. Engere Radien sind durch induktive Erwärmung am Bogeninneren möglich — dieselbe Technik, die in USPTO US7,231,798 beschrieben wird.
Wie lang ist die Lieferzeit von der Bestellung bis zur Auslieferung?
Bei Standardausführungen beträgt sie 60 bis 120 Tage FOB Wuxi. Die Spanne richtet sich nach der Leistungsklasse (BTB-60 am schnellsten, BTB-170 am langsamsten) und dem Werkzeugumfang. Der Seetransport nach Europa, Lateinamerika und Südostasien dauert zusätzlich 25–45 Tage.
Bietet Aubrik die Installation vor Ort und eine Bedienerschulung an?
Ja — Ingenieure nehmen die Maschinen vor Ort oder über eine begleitete Ferninbetriebnahme in Betrieb. Enthalten ist ein strukturiertes einwöchiges Schulungspaket: Bedienereinweisung, CNC-Programmierung, Wechsel des Kugeldorns und Konformitätsprüfung anhand von ASME PG-79 und EN 12952-3.
Kann Aubrik die Maschine für das Biegen mäanderförmiger Wasserwandpaneele statt für die Bearbeitung einzelner Rohre anpassen?
Ja — kundenspezifische OEM-Ausführungen gehören zum Standard. Die Biegeverfahren umfassen Dornbiegen (Rippenrohre mit engem CLR), Pressbiegen (gleichzeitiges Biegen mehrerer Rohre eines Paneels) und mäanderförmige Mehrfachbiegefolgen, ohne dass der Bediener erneut einspannen muss. Die Werkzeuge zum gleichzeitigen Biegen von Paneelen orientieren sich an der in Patent WO2008056456A1 beschriebenen Konstruktion.
Worin unterscheidet sich die Aubrik-Maschine von einer Schwenkbiegemaschine für Blechpaneele von Salvagnini?
Anderes Werkstück, andere Werkzeuge, keinerlei Überschneidung bei der Ausrüstung. Aubrik biegt runde Kesselrohre; Salvagnini kantet flaches Blech.
Für welche Kesseltypen ist die Aubrik-Biegemaschine vorgesehen?
Wasserrohrkessel (Stirling-Kessel und Paketkessel), zirkulierende Wirbelschichtkessel (CFB), Abhitzedampferzeuger (HRSG), Industriekessel für die Erdölindustrie, Chemieindustrie, Energieerzeugung, Schifffahrt und den Werfteinsatz sowie Abhitzekessel. Mobile Ausführungen der Biegemaschine unterstützen außerdem Kesselserviceunternehmen bei Instandsetzungs- und Nachrüstarbeiten.
Welche Zertifizierungen gehören bei jeder Aubrik-Biegemaschine zum Standard?
CE-Kennzeichnung und ISO 9001:2015 gehören zum Standard. Die Kalibrierung von Biegeradius und Ovalität der Maschine orientiert sich an ASME BPVC Section I (PG-79), ASTM A213 und EN 12952-3. Projektspezifische PED-Unterlagen sind für Lieferungen in die EU auf Anfrage erhältlich.



