Nehmen Sie Kontakt mit der Aubrik Company auf

Säulen-und-Ausleger-Schweißmanipulator von Aubrik
Modulare Baureihe mit 4 Modellen (2×3 m bis 5×6 m) für die Automatisierung von SAW, MIG, TIG und FCAW
Entwickelt für Hersteller von Tanks, Druckbehältern, Türmen für Windenergieanlagen und Stahlbaukonstruktionen, die eine stabile Schweißbrennerpositionierung im industriellen Maßstab benötigen. Vier Standardmodelle, kundenspezifisch anpassbarer Verfahrweg und weltweite Stromversorgung mit 110–600 V, zertifiziert nach ISO 9001 und CE.
Systemspezifikationen
4 Standardmodelle
(2×3 → 5×6 m)
(2×3 → 5×6 m)
5 Schweißverfahren
(SAW/MIG/TIG/FCAW/PAW)
(SAW/MIG/TIG/FCAW/PAW)
ISO 9001 + CE-zertifiziertes Qualitätsmanagementsystem
1 Jahr kostenlose Garantie
+ weltweiter Service
+ weltweiter Service
1.000 Schweißeinheiten
Jahreskapazität
Jahreskapazität
8+ internationale Märkte
beliefert
beliefert
Verfügbarkeit der Anlagen
Suchen Sie eine Säulen-und-Ausleger-Schweißmaschine, einen Unterpulver-Schweißmanipulator oder einen zum Verkauf stehenden Säulen-und-Ausleger-Schweißmanipulator? Dann haben Sie Glück. Jedes nachstehend beschriebene Modell von Aubrik wird nach Ihren Spezifikationen gefertigt. Sowohl der Einstiegsrahmen 23 als auch die Schwerlastausführung 56 können ab heute angefragt werden.
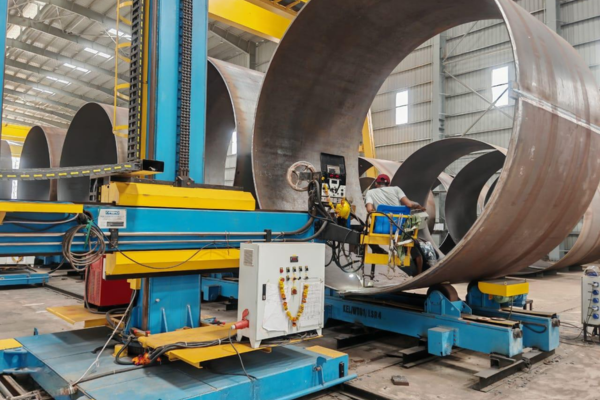
[SYS-00] PROZESSINTEGRATION
Warum manuelles Schweißen die Fertigung von Tanks, Rohren und Türmen für Windenergieanlagen verlangsamt – und wie der 5-Achs-Schweißmanipulator von Aubrik Abhilfe schafft
NORMENREFERENZ: ISO 3834 – Qualitätsanforderungen für das Schmelzschweißen (iso.org) // USPTO US 12053844 – Schweißmanipulator (patents.google.com)
Schweißbrennerführung im industriellen Maßstab. Ein Säulen-und-Ausleger-Schweißmanipulator ermöglicht die kontinuierliche Positionierung des Schweißbrenners entlang langer, wiederkehrender Schweißnähte, ohne dass die Reichweite des Bedieners oder Ermüdung durch Klettern den Prozess begrenzen. Der Säulensockel steuert den Verfahrweg und die Drehbewegung, während der horizontale Ausleger den Schweißkopf über Behälter, Tanks und andere Stahlbauelemente führt, die sich durch manuelles Positionieren nicht effizient bearbeiten lassen. Hersteller von ASME-Druckbehältern mit 30 Tonnen in den USA und Kunden in der EU, die Sektionen für Türme von Windenergieanlagen mit 80 Tonnen fertigen, können dieselbe Hardwarearchitektur des Schweißmanipulators von Aubrik einsetzen.
[ENG-01] KERNMECHANISMUS
Funktionsweise eines Säulen-und-Ausleger-Schweißmanipulators von Aubrik
Jeder Schweißmanipulator von Aubrik wird auf einer gemeinsamen Plattform gefertigt und umfasst fünf technisch ausgelegte Komponenten: eine Industriesäule mit Verfahrsockel, einen horizontalen Ausleger mit V-Führungsschienen, einen motorisierten Fahrwagen, ein integriertes industrielles Steuerungssystem und ein Ölbad-Schmiersystem. Die Positionierung des Schweißbrenners erfolgt anschließend per Softwarebefehl, wobei Auslegerhöhe, Ausladung, Säulendrehung und Verfahrgeschwindigkeit über stufenlose Frequenzumrichter präzise gesteuert werden können.
Nachdem der Bediener die Parameter einmal eingestellt hat, reproduziert der Aubrik-Schweißmanipulator dieses exakte Profil über viele Meter Schweißnaht hinweg präzise. Unsere Käufer in der EU bewerten die verwindungssteife Rahmenkonstruktion durchweg als wichtigsten Grund für die mittlere störungsfreie Betriebsdauer von mehr als 5 Jahren bei unseren rund um die Uhr, 24 Stunden täglich, arbeitenden Fertigungsmaschinen. Diese stabile Plattform macht Verfahren wie SAW, MIG/MAG, TIG, FCAW und Plasma aus handwerklich anspruchsvollen Tätigkeiten zu effizienten Systemen für die Schweißautomatisierung. Im Folgenden werden die fünf dafür verantwortlichen Elemente erläutert.
[DIAG-02] FEHLERANALYSE
Manuelles Schweißen stößt in Schwermetallbaubetrieben an drei Grenzen:
-
Ermüdungsbedingte Abnahme der Schweißnahtqualität
Lange Rundnähte an einem Behälter mit 3 m Durchmesser erstrecken sich über 9-10 Meter je Lage. Die Positionsgenauigkeit beim manuellen Schweißen nimmt bereits nach der ersten Lage schnell ab. -
Begrenzte Verfahrgeschwindigkeit bei Längsnähten
Bediener können bei der für industrielles SAW typischen Verfahrgeschwindigkeit von 150 in./min. (3810 mm./min.) keine Schweißbrennerpositionierung mit einer Genauigkeit von 1 mm aufrechterhalten. -
Bedienersicherheit bei hohen Werkstücken
Schweißen in Höhen über 2 m ohne Fernpositionierung erfordert Gerüste und Absturzsicherungen und verringert die Produktivität je Schicht.
[DATA-03] DURCHSATZKENNZAHLEN
Die durch manuelles Schweißen entstehende Durchsatzlücke in der Fertigung
Studien zur Schweißautomatisierung zeigen kürzere Rüstzeiten (Reduzierung um bis zu 25 %) und eine höhere Schweißeffizienz (Steigerung um etwa 30 %), wenn Schweißmanipulatoren bei wiederkehrenden langen Schweißnähten die manuelle Positionierung ersetzen. Unterpulverschweißen (SAW) mit Einzeldraht erreicht Abschmelzleistungen von 16-60 lbs/hr; Tandemdraht-SAW liegt etwa 30 % darüber – eine Produktionsleistung, die ein manuell positionierender Schweißer bei großen Rund- oder Längsnähten nicht erreichen kann.
[APP-04] PRAXISEINSATZ
Konkretes Beispiel – lange Längsnaht an einem 6 m langen Kesselmantel
Ein 6 m langer Kesseldruckbehältermantel mit 2,4 m Durchmesser benötigt einen 5×6-Rahmen von Aubrik, der SAW über die gesamte Länge mit 700 mm/min ausführt. Der Fahrwagen bewältigt die Schweißnaht in etwa 9 Minuten je Lage und hält die Position des Schweißbrenners relativ zur Mittellinie mit ±0,4 mm Genauigkeit. Beim manuellen SAW mit vergleichbarem Drahtdurchmesser müsste ein Schweißer die gesamte Länge abschreiten, für die obere Hälfte auf ein Gerüst steigen und den Lichtbogen zweimal neu zünden – dadurch würde dieselbe Schweißnaht 35–45 Minuten je Lage beanspruchen, wobei im unbeaufsichtigten mittleren Drittel eine messbare Zunahme der Porosität aufträte.
Das Schweißmanipulatorsystem von Aubrik – 5 technisch ausgelegte Komponenten und ihre Funktionen
Die fünf unabhängigen Kernteilsysteme, aus denen jeder Säulen-und-Ausleger-Schweißmanipulator von Aubrik gefertigt wird, lassen sich vor Ort austauschen, sodass spätere Nachrüstungen für Schweißnahtverfolgung, Schweißpulverrückgewinnung oder drahtlose Fernbedienung ohne Demontage des Rahmens umgesetzt werden können.
SYS_01
1. Säule (vertikales Rückgrat)
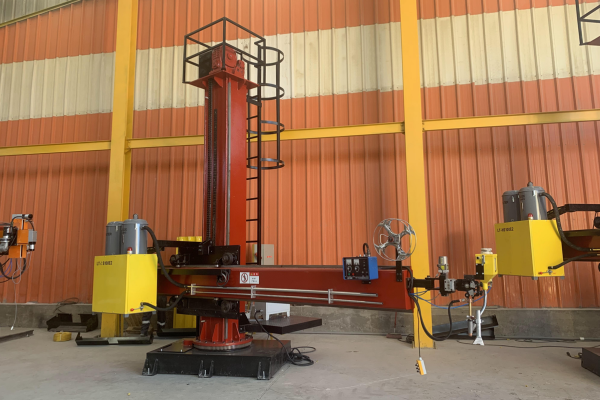
Die Säule trägt den Ausleger und den Schweißkopf. Prüfen Sie für die gewählte Konfiguration die zulässige Belastung, die Haltebremsen und die Absturzsicherung; eine Absturzsicherung soll den Ausleger auffangen, falls der Hubmechanismus ausfällt. Eine motorische 180-Grad-Drehbewegung mit zwei Geschwindigkeiten gehört bei den Modellen 34, 45 & 56 zur Standardausstattung.
4 Standardmodelle von 2×3 m bis 5×6 m – Spezifikationstabelle und Entscheidungsmatrix zur Größenwahl
Referenzen zur Größenwahl: ASME Section VIII Div.1 (asme.org) zu Geometrietoleranzen für Druckbehälter · ISO 3834 (iso.org) zu Qualitätsanforderungen für das Schmelzschweißen.
Die Standard-Schweißmanipulatoren von Aubrik sind mit vier Säulengrößen (34″, 45″, 56″ und 72″) sowie mit Standardrahmen für Ausleger-Schweißmanipulatoren (22″, 34″, 45″ und 56″) erhältlich. Diese Rahmen werden standardmäßig mit sofort einsatzbereiter Unterstützung für SAW oder MIG/MAG geliefert; eine Option für TIG, FCAW oder Plasmaschweißen lässt sich während der gesamten Lebensdauer des Schweißmanipulators problemlos nachrüsten. Bei den von uns betreuten Kunden in der EU und den USA entfallen rund 80 % der kleinen und mittleren Werkstattflächen auf 34″- und 45″-Rahmen, die Tanks mit weniger als 30 Tonnen oder Rohrspools mit einer Länge unter 4 m bearbeiten.
Vollständige Spezifikationstabelle – modulare Größenmatrix mit 4 Stufen
| Modell | Hubbereich (mm) | Einzugsbereich (mm) | Hubgeschwindigkeit (mm/min) | Einzugsgeschwindigkeit (mm/min) | Max. Tragfähigkeit am Auslegerende (kg) | Säulendrehung | Fahrwagengeschwindigkeit (mm/min) | Innere Spurweite (mm) |
|---|---|---|---|---|---|---|---|---|
| 2×3 | 2,000 | 3,000 | 300 | 120–1,200 | 60 | Manuell | Manuell | 1,000–2,000 |
| 3×4 | 3,000 | 4,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–2,500 |
| 4×5 | 4,000 | 5,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–3,000 |
| 5×6 | 5,000 | 6,000 | 1,000 | 120–1,200 | 100 | ±180° | 3,000 | 1,500–3,000 |
Alle nachstehend angegebenen Parameter basieren auf der Standardproduktlinie von Aubrik; kundenspezifische Optionen für Verfahrweg, Tragfähigkeit oder Stromversorgung sind verfügbar (siehe Einkaufsleitfaden unten).
Entscheidungsmatrix zur Größenwahl – passend dimensionieren, nicht maximal
Der häufigste Fehler bei der Anlagenbeschaffung: Es wird ein Rahmen gekauft, dessen Arbeitsraum größer ist, als es der Durchmesser des Werkstücks oder der Rohrleitung erfordert. Zusätzliche Kapazität des Schweißmanipulators beansprucht in Ihrer Fertigung Zeit, weil die Ausleger längere Leerwege zurücklegen, was die Gesamteffizienz der Produktion deutlich beeinträchtigt.
| Werkstückklasse | Typischer Durchmesser / typische Länge | Empfohlenes Modell | Hinweise |
|---|---|---|---|
| Kleine Druckbehälter, Versorgungstanks, Prototypenbau | ≤ 1,8 m Durchmesser / ≤ 3 m Länge | 2×3 | Manuelle Drehbewegung; SAW oder MIG für den Einstieg |
| Mittelgroße Tanks, Chemiebehälter, kurze Rohrspools | 1,8–3 m Durchmesser / 3–4 m Länge | 3×4 | Motorische Drehbewegung; Kombination aus SAW + MIG üblich |
| Petrochemische Behälter, mittelgroße Schiffsrumpfsektionen, Flansche für Türme von Windenergieanlagen | 3–4 m Durchmesser / 4–5 m Länge | 4×5 | Gängigste Schwerlastkonfiguration |
| Große Sektionen für Türme von Windenergieanlagen, Druckbehälter mit großer Nennweite, große Kesselmäntel | 4–5 m Durchmesser / 5–6 m Länge | 5×6 | Schwerlastausführung; integrierbar mit Rollenböcken für 30+ Tonnen |
SYS-01 Architektur
Verfahrenskompatibilität – MIG/MAG, TIG, SAW, FCAW und Plasmaschweißen auf einem Rahmen
Der Kauf eines Schweißmanipulators, der nur ein Verfahren wie SAW unterstützt, ist die klassische Ein-Verfahren-Falle – ein Beschaffungsrisiko, das wir immer wieder beobachten. Sobald Ihr Betrieb ein Jahr nach dem Kauf einen Auftrag für Edelstahl oder eine FCAW-Aufgabe an dickwandigen Bauteilen annimmt, entstehen die versteckten Kosten einer zweiten Maschine. Unflexibel werden solche Rahmen durch ihre starre, auf einen einzigen Schweißkopf festgelegte Geometrie.
Aubrik legt jeden Rahmen verfahrensunabhängig aus – dank der integrierten Steifigkeit und der gleichmäßigen stufenlosen Bewegungssteuerung kann der 4×5-Schweißmanipulator, der heute einen Turm für eine Windenergieanlage mit Unterpulverschweißen bearbeitet, morgen mit dem passenden TIG-Kopf und der passenden Schweißstromquelle zum TIG-Schweißen eines Edelstahl-Wärmetauschers wechseln. Der Kauf eines verfahrensflexiblen Rahmens ist entscheidend, weil sich die effektive Nutzungsdauer der Anlage über Ihr gesamtes Aufgabenspektrum erstreckt.
DAT-02 Leistungsmatrix
Kompatibilitätsmatrix der Schweißverfahren
| Verfahren | Werkstoffbereich | Typische Dicke | Besonders geeignete Branchen | Abschmelzleistung |
|---|---|---|---|---|
| SAW (Unterpulverschweißen) | Kohlenstoffstahl, niedriglegierter Stahl, Edelstahl | 6–80 mm+ | Druckbehälter, Türme für Windenergieanlagen, Schiffbau | 16–60 lbs/hr (Einzeldraht) ¹ |
| MIG/MAG (GMAW) | Kohlenstoffstahl, Edelstahl, Aluminium | 1,5–25 mm | Stahlbau, Automobilteile, Rohrspools | 3–15 lbs/hr ¹ |
| TIG (GTAW) | Edelstahl, Nichteisenmetalle, Sonderwerkstoffe | 0,5–10 mm | Luft- und Raumfahrt, Medizintechnik, Lebensmittel- & Pharmaindustrie | 0,5–3 lbs/hr |
| FCAW (Fülldrahtschweißen) | Kohlenstoffstahl, niedriglegierte und artfremde Werkstoffe | 3–40 mm | Schwermaschinenbau, Offshore, Reparaturschweißen | 5–20 lbs/hr |
| PAW (Plasmaschweißen) | Edelstahl, Titan, Nickellegierungen | 0,1–8 mm | Auftragsschweißen von Bohrungen in der Luft- und Raumfahrt, Präzisionsrohre | 1–4 lbs/hr |
Kombinationen aus zwei Verfahren – TIG/PAW für die Wurzellage, SAW für die Fülllagen und MIG für die Decklage – sind bei den Rahmen 4×5 und 5×6 üblich. Schnellwechselaufnahmen am Kreuzschlitten ermöglichen den Kopfwechsel am Ausleger, während der Fahrwagen zwischen den Schweißnähten weiterfährt.
APP-03 Integration & Anwendungsfälle
Szenario – Prüfung eines Edelstahl-Wärmetauschers
BILDDATENSTROM

Für den Mantel eines Edelstahl-Wärmetauschers mit 1,8 m Durchmesser und 12 mm Wanddicke setzt ein Industriekunde in Südeuropa einen 3×4-Rahmen von Aubrik ein: TIG-GTAW mit 200 mm/min für die Wurzellage und eine lebensmittelgerechte Schweißnahtgeometrie, anschließend erfolgt ein Schnellwechsel auf einen SAW-Kopf für Füll- und Decklagen mit 800 mm/min.
Jeder Mantel umfasst etwa 18 m Schweißnaht (zwei Rundnähte + vier Längsnähte) und wiegt rund 3 Tonnen; die Zykluszeit einschließlich Kopfwechsel beträgt weniger als 4 Stunden, gegenüber 11–14 Stunden bei vollständig manuellem TIG-Schweißen desselben Schweißstoßes.
Kundenspezifischen Leitfaden anfordernIntegration mit Schweißpositionierern
SYSTEMÜBERWACHUNG
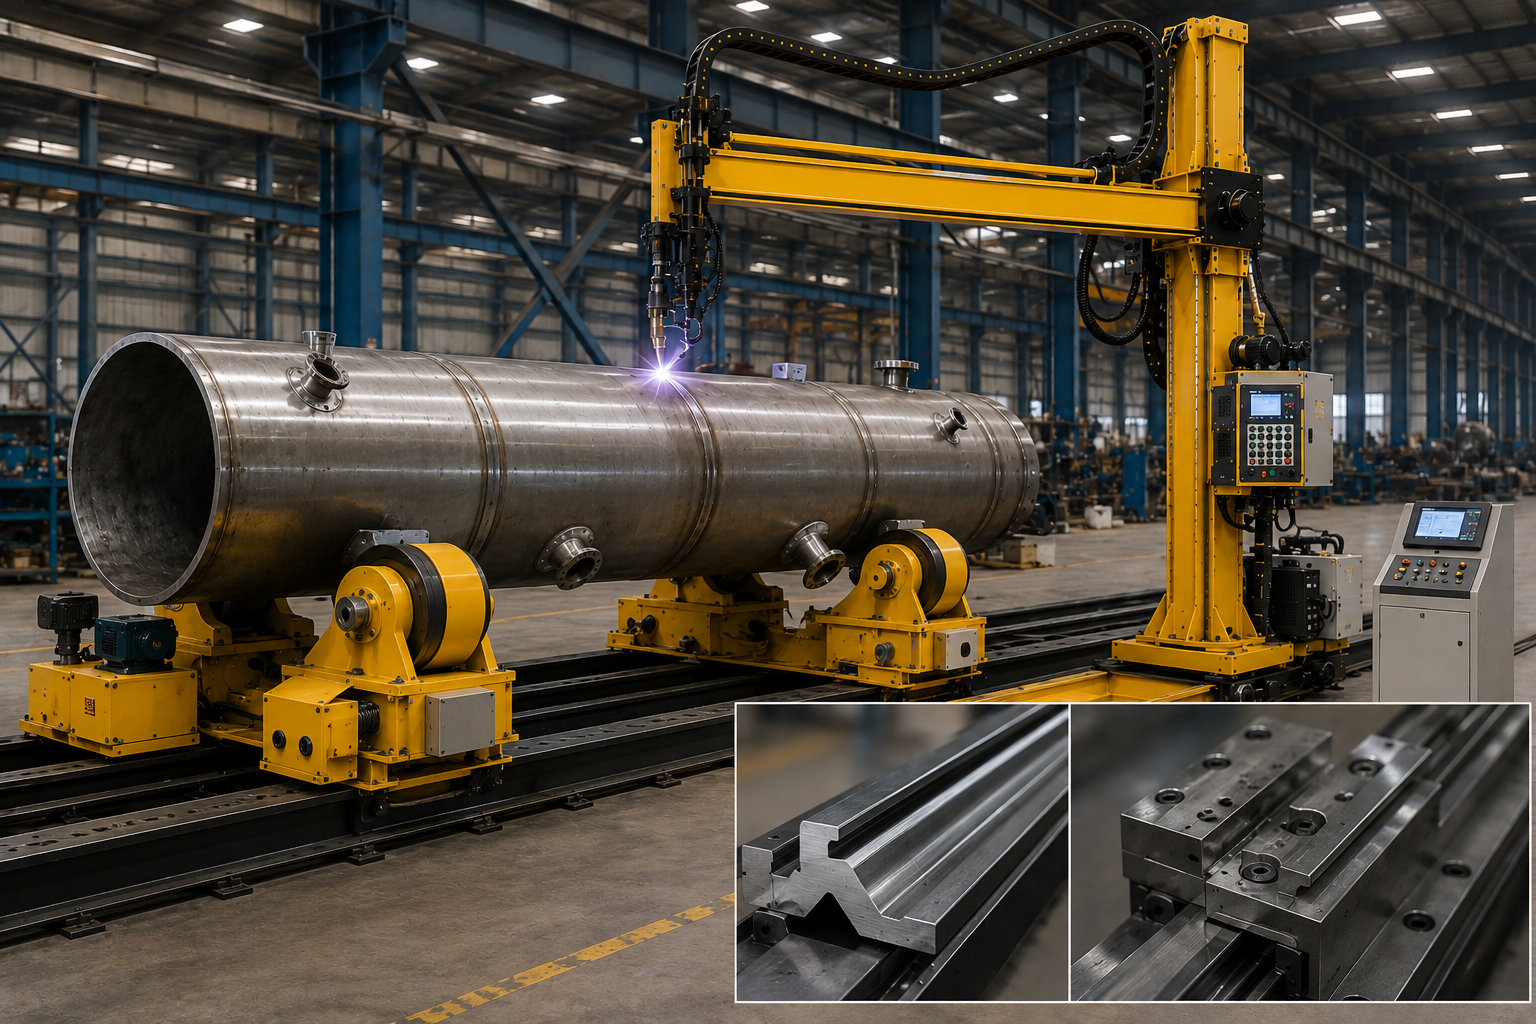
Bei zylindrischen Werkstücken wird der Schweißmanipulator mit Schweißpositionierern oder Rollenböcken kombiniert. Der Schweißpositionierer dreht das Werkstück unter einem stationären Schweißbrenner, während das Säulen-und-Ausleger-System als Schweißkopfhalter dient.
“Wir behandeln jede Auslegerführungsschiene in 4 separaten Stufen vor – sie wird V-förmig, bearbeitet und wärmebehandelt… Deshalb behält ein 4-m-Ausleger durch ein vollständiges Zurückziehen eine Brennerpositionsgenauigkeit von 0,5 mm bei”.”
¹ Die Abschmelzleistungen entsprechen den Branchendurchschnittswerten der jeweiligen Verfahrensklasse; die tatsächliche Leistung hängt von Drahtdurchmesser, Stromstärke, Spannung und Schutzgas ab.
Branchen, die wir bedienen – Druckbehälterbau, Schiffbau, Türme für Windenergieanlagen und Schwermaschinenbau
Industrienormen: ASME Section VIII Div.1 (asme.org) · ISO 9001:2015 (iso.org) Qualitätsmanagement
Schweißmanipulatoren von Aubrik kommen in 5 wichtigen Fertigungsbranchen zum Einsatz, die jeweils spezielle Anwendungen mit eigenen Geometrien, Schweißnormen und bevorzugten Rahmengrößen aufweisen. Die folgenden Karten erläutern die Einordnung unserer vier Hauptmodelle anhand branchenspezifischer Schweißnahtlängen, Abschmelzleistungen und aktueller Fallstudien. Das Spektrum industrieller Kunden reicht von kleinen und mittleren regionalen Herstellern, die einzelne 2×3-Rahmen bestellen, bis zu OEMs in der EU und den USA, die Fertigungslinien mit mehreren Einheiten für die Montage von Türmen für Windenergieanlagen mit 100+ Tonnen einsetzen.
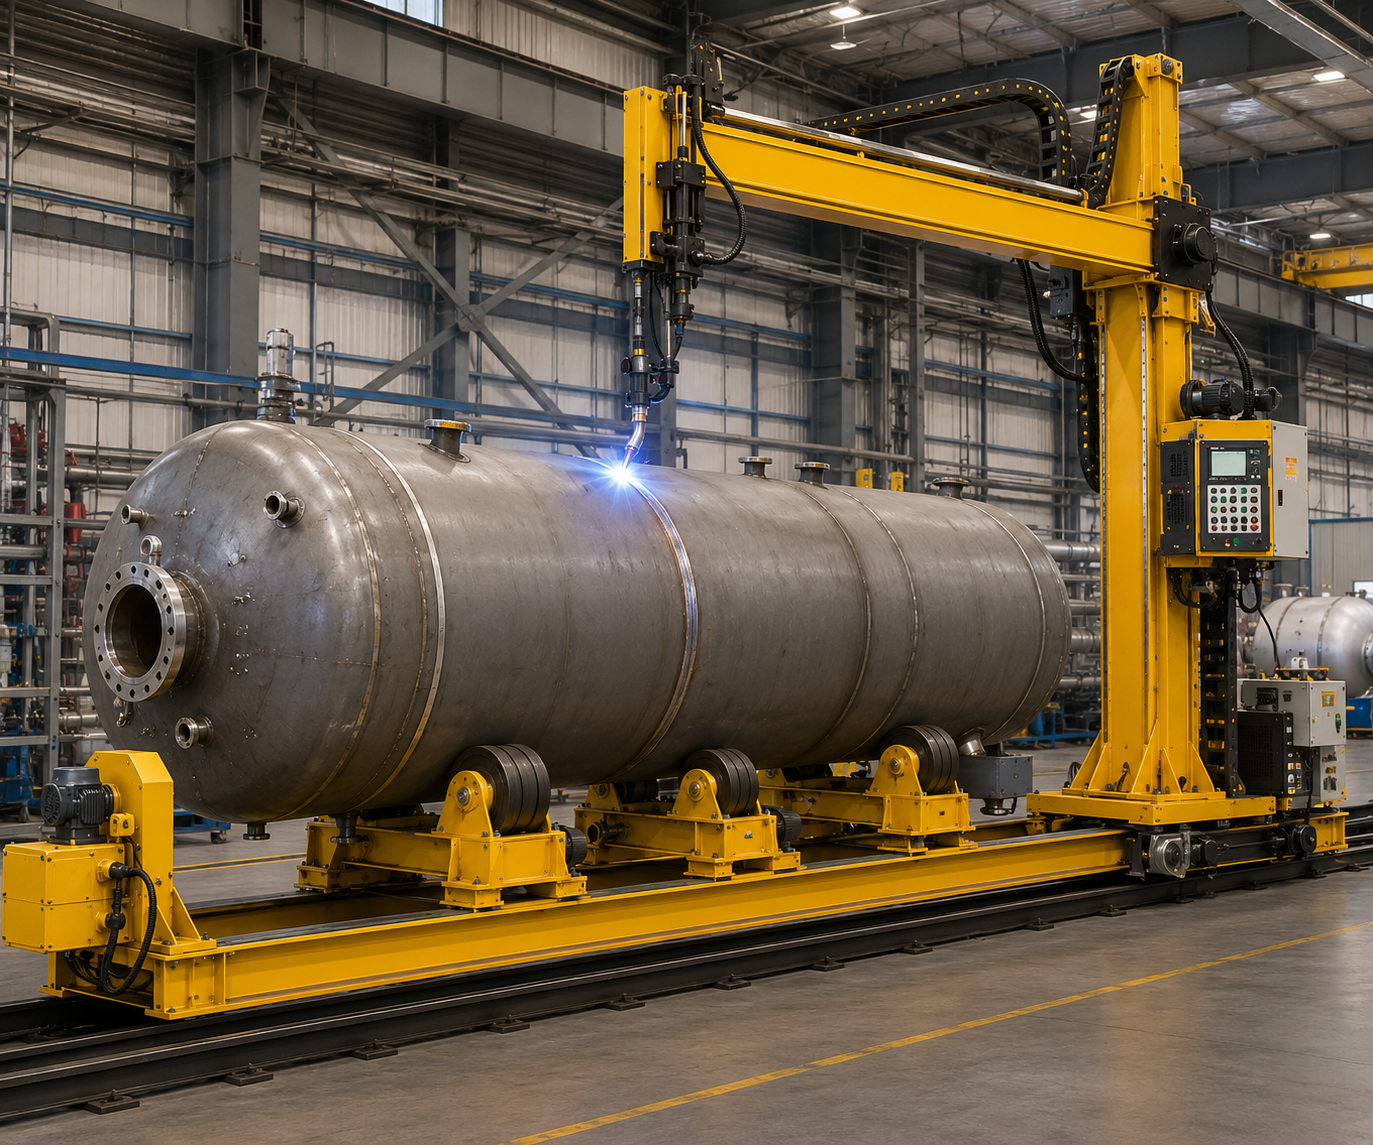 [IND-01] KERNSEKTOR
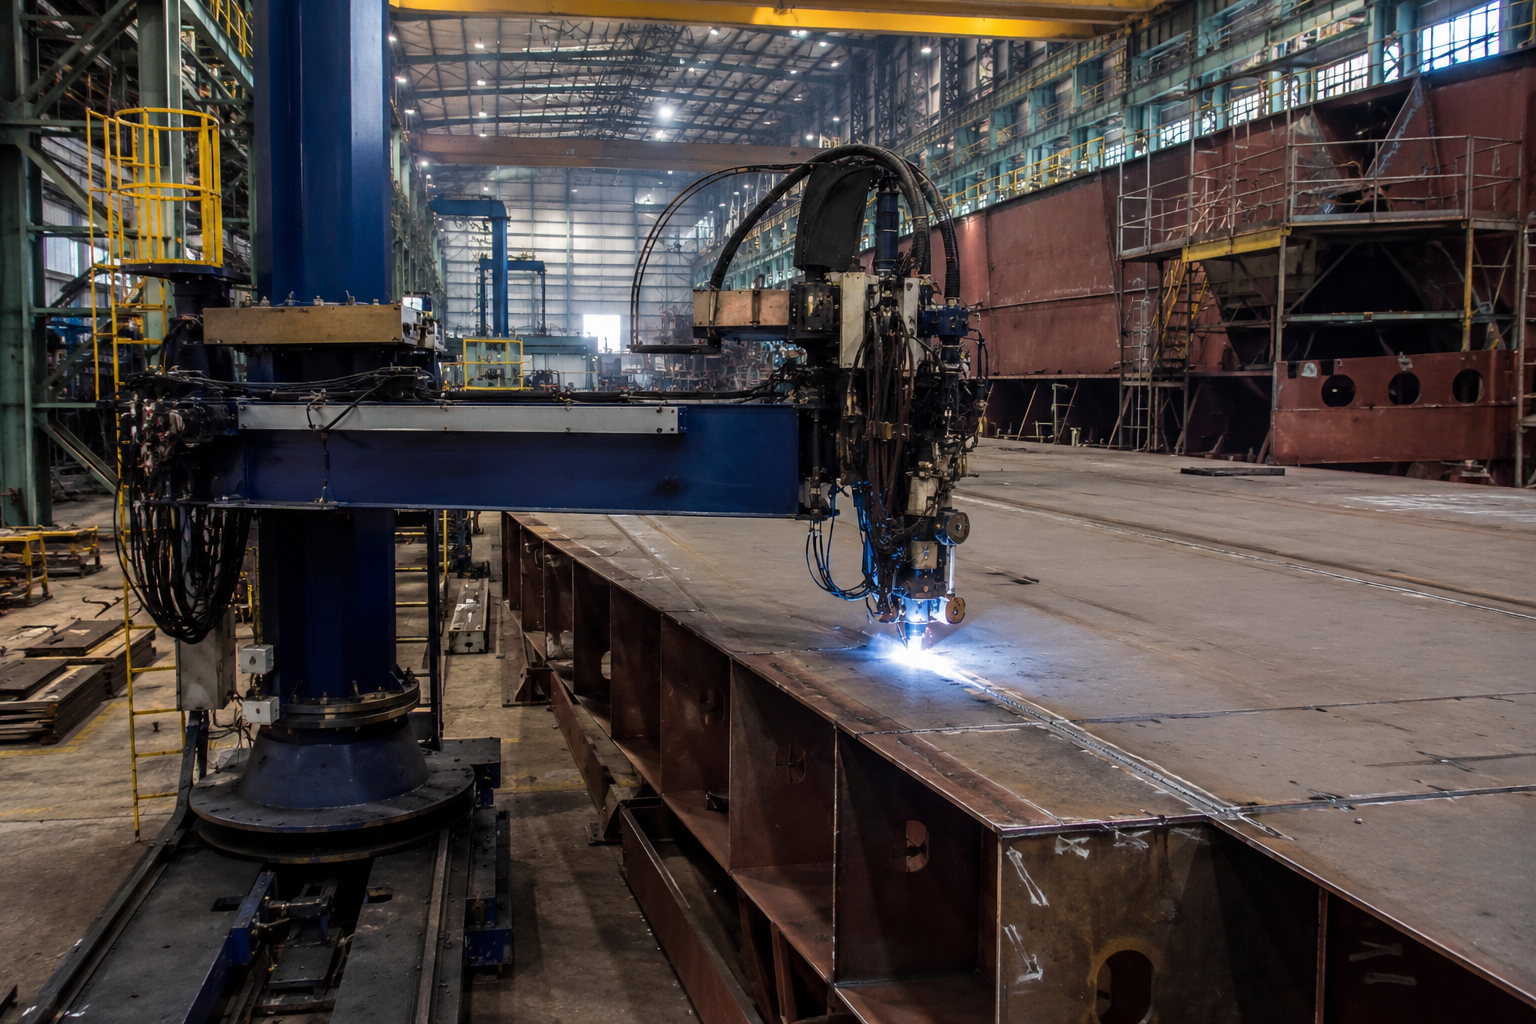
Petrochemie & Druckbehälterbau
Fertigung von Tanks, Druckbehältern und Chemierohrleitungen. Die vollständige Säulendrehung um 180 Grad ermöglicht das Schweißen von Rund- und Längsnähten.
SPEZ.: Empfohlene Anlagen: Aubrik-Systeme 34, 45 und 56 mit SAW für effizientes Schweißen dicker Wandungen.
[IND-02]
Schiffbau & Offshore
Offshore-Konstruktionen & Schiffbaukomponenten (Schiffs- und Rumpfsektionen, Decksbleche, Plattformmodule): Die hohe Tragfähigkeit am Auslegerende (80-100 kg) und die SAW-Kompatibilität machen diese Lösung für das produktive Schweißen langer Rumpflängsnähte geeignet.
SPEZ.: Empfohlene Anlagen: Systeme 45 und 56.

[IND-03]
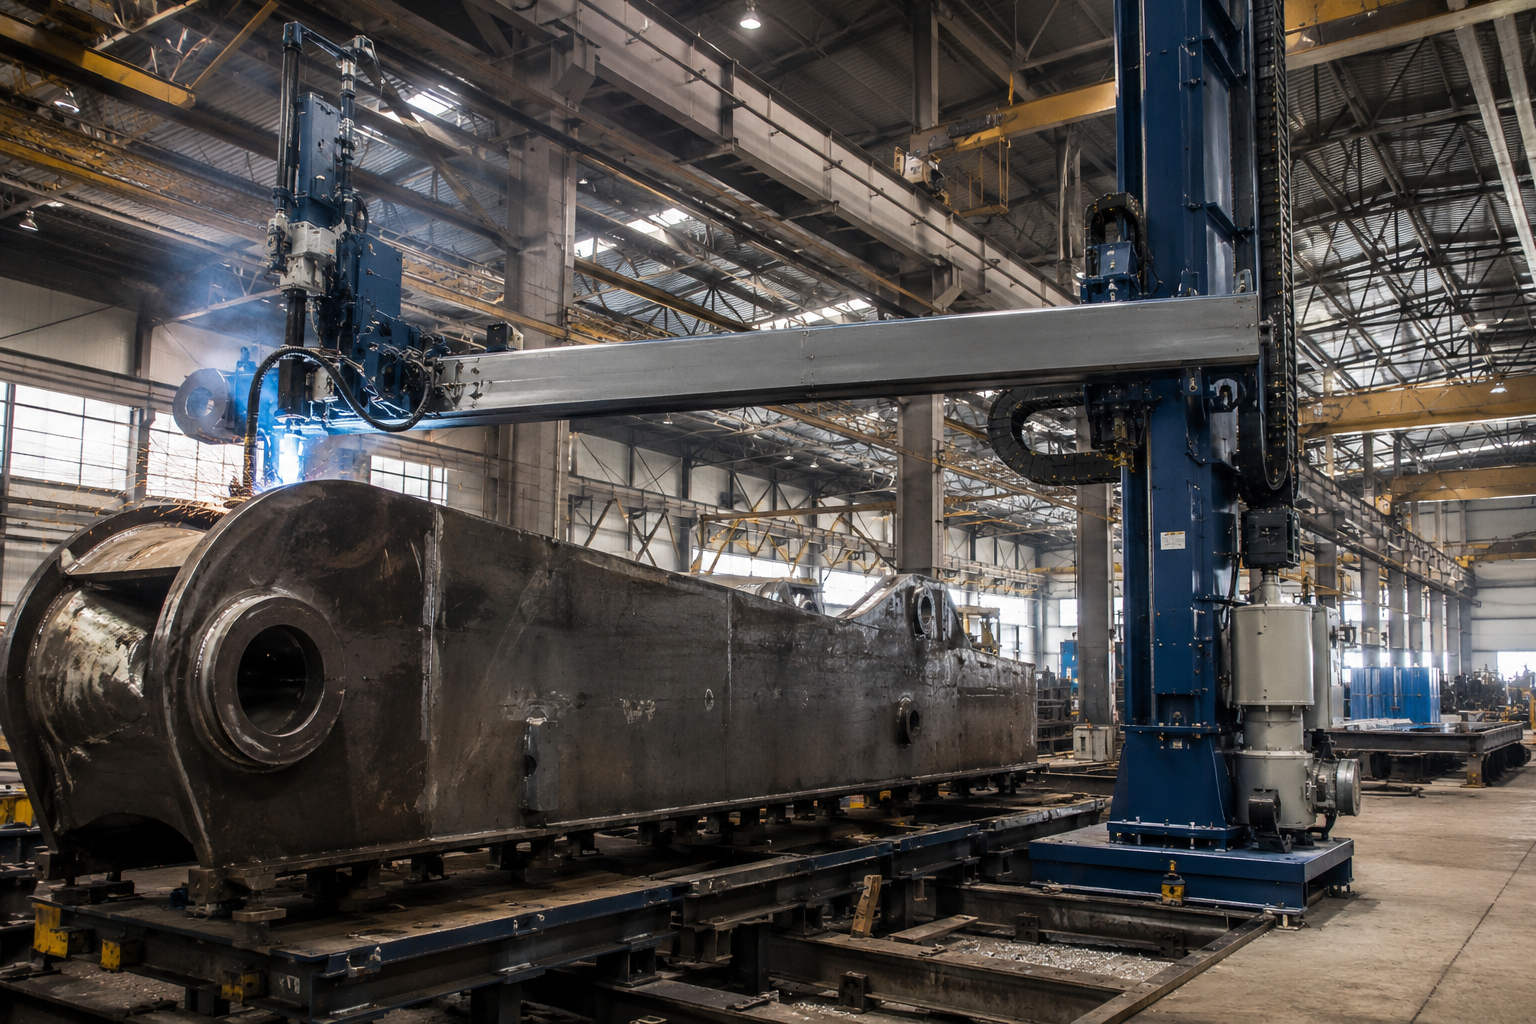
Windenergie
Bauteile für Türme von Windenergieanlagen. Gleichmäßige Positionierung des Schweißbrenners über Sektionen von 4-5 m. Der wichtigste Aspekt bei jedem Schweißmanipulator.
SPEZ.: Wir empfehlen 45 oder 56, insbesondere bei Verwendung unserer Rollenböcke.
[IND-04]
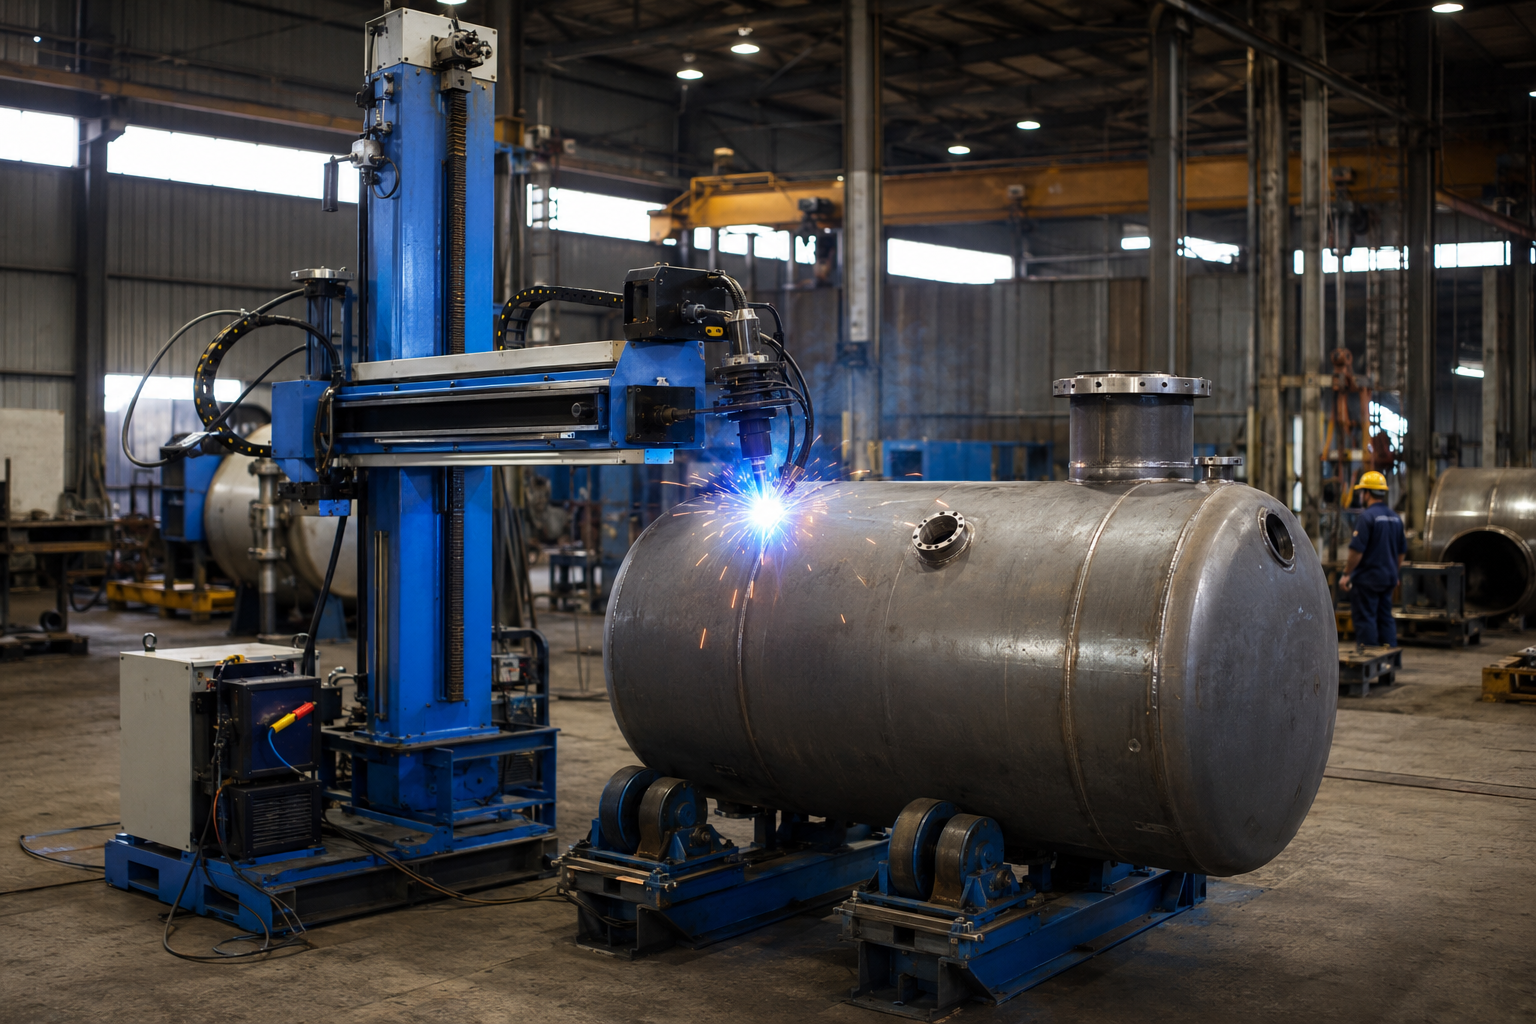
Schwermaschinenbau & Bauwesen
Kranausleger, Auslegerkomponenten und große Stahlbauteile. Der Verfahrbereich ermöglicht die Bearbeitung unterschiedlicher Bauteilgrößen; das FCWA-Verfahren auf unserem Schweißmanipulator eignet sich gut für schwere Stahlbauarbeiten gemäß AWS D1.1.
SPEZ.: Empfehlung: 45 oder 56.
[IND-05]
Allgemeine Fertigung
Fertigung kleinerer Tanks und Versorgungsbehälter. Das günstigste Modell ist 23. Es richtet sich an Betriebe, die von 100 % manueller Arbeit aufsteigen möchten, oder dient als preisgünstiges Einstiegsmodell für die Schweißverfahren SAW/MIG.
SPEZ.: Empfehlung: 23.
FALLBEISPIEL
Szenario – brasilianische Fertigungslinie für Türme von Windenergieanlagen
Ein großer brasilianischer Hersteller von Türmen für Windenergieanlagen setzte 3 Einheiten unserer Schweißmanipulatoren 56 von Aubrik mit integrierten Rollenböcken für eine Tragfähigkeit von 80 Tonnen zur Fertigung von Turmsektionen für Windenergieanlagen ein, wobei jede Sektion 100 m lang war und rund 38 Laufmeter SAW-Längsnähte sowie 3 kurze Rundnähte erforderte. Dank einer Säulendrehung um 180 Grad und ohne Bewegung des Werkstücks fertigte jede Fertigungslinie etwa zwei vollständige Sektionen je Schicht, gegenüber einer einzigen Sektion im zuvor verwendeten Betrieb mit stationärer Schweißzelle.
[SYS-REG-QA // KONFIG.2026]
Zertifizierungen, Normenkonformität und Qualitätssicherung
Alle Säulen der Schweißmanipulatoren von Aubrik und alle Säulenstützen von Govujib werden im Rahmen eines EU-konformen Qualitätsmanagementsystems mit CE-Kennzeichnung gefertigt, nach ISO 9001 zertifiziert und geprüft und decken sämtliche Stufen von der Fertigung und Montage bis zum Kundendienst ab. Für jede Exportsendung stellen wir eine Konformitätsbescheinigung aus und bieten Kunden eine beschleunigte „Fast Track“-Unterstützung bei der Qualitätssicherungsprüfung, mit der die Abnahme von Standardkonfigurationen für Schweißmanipulatoren mit 30 Tonnen in nur 7 Tagen abgeschlossen werden kann.
QA-01
Qualitätsmanagement nach ISO 9001
QA-02
CE-Kennzeichnung (Maschinenrichtlinie)
QA-03
1 Jahr Garantie (alle Einheiten)
QA-04
Weltweiter OEM-Service
[KONSOLE-LINKS // TECHNISCHE NORMEN]
Normen, deren Einhaltung unsere Anlagen unterstützen
Die Führung zur Positionierung des Schweißbrenners und die Antriebsgeschwindigkeiten unterstützen qualifizierte Schweißanweisungen für die Fertigung und Montage von Stahlbaukonstruktionen.
Längs- und Rundnähte können den Geometrievorgaben von ASME Section VIII Div. 1 entsprechen, wenn qualifizierte Schweißanweisungen nach ASME Section IX verwendet werden.
Die von uns eingesetzte SAWS-Automatisierung entspricht den API-Normen.
liefert dokumentierte Nachweise über die Steuerung der Schweißverfahren und die Qualitätssysteme, sofern dieser Code dies verlangt.
[CONSOLE-RIGHT-A // ABGRENZUNG DES ANWENDUNGSBEREICHS]
Was die Zertifizierung abdeckt – und was nicht
ISO9001 und CE decken die Konstruktion der Ausrüstung, Qualität, Fertigung und Maschinensicherheit ab – Regelwerke (z. B. ASME, API, AWS) gelten hingegen für Schweißanweisungen und die Schweißer selbst. Aubrik unterstützt die Qualifizierung von Schweißern und Ausrüstung, ersetzt diese jedoch nicht; eine regelkonforme Fertigung erfordert beide Aspekte.
[CONSOLE-RIGHT-B // AUDIT-FALLSTUDIE]
Szenario – Beschaffungsaudit für einen spanischen petrochemischen Behälter
Ein großer Erstausrüster der Petrochemie in Spanien bewertete Anfang 2025 für den Bau eines umfangreichen Behälters nach ASME Section VIII Div.1 insgesamt 3 Anbieter von UP-Schweißmanipulatoren. Aubrik lieferte seinen Schweißmanipulator 45 mit einer eu-Konfiguration für 380 V/50 HZ/3 Phasen sowie einer Konformitätserklärung und einer Kopie seines iso 9001-Zertifikats im ersten eintreffenden Container, sodass die Qualitätsabteilung des Kunden die Lieferantenzertifizierung in weniger als einer Woche abschließen konnte – statt Wochen dauerte sie nur Tage.
// VERSANDDATENPROTOKOLL “Zertifikatspapierkram wird von vielbeschäftigten ausländischen Käufern oft übersehen, da dies eine der einfachsten Möglichkeiten ist, die Beschaffungszeitlinien zu verkürzen”.”
[DOC-REF // ID-WTM-2026]
Beschaffungsleitfaden – Lieferzeit, kundenspezifische Anpassung und Stromkonfiguration (weltweit 110–600 V)
Für die meisten Beschaffungsvorgänge werden vor einer verbindlichen Bestellung bei einem Hersteller von Schweißmanipulatoren drei Dinge für eine Angebotsanfrage benötigt: eine übersichtlich formulierte Liste aller kundenspezifischen Anforderungen. Hinzu kommen eine realistische Lieferzeitstruktur und die Bestätigung, dass die Anlage ohne Umbau oder Umrüstung mit der vorhandenen Spannung betrieben werden kann; dieser Leitfaden behandelt jeden dieser Punkte. Ob Sie als Käufer aus der E.U. ein Programm für 30 Tonnen aufbauen, als Käufer aus den USA einen 80 Tonnen schweren Turm einer Windenergieanlage errichten oder als kleiner bis mittlerer regionaler Industriekunde den ersten Automatisierungsschritt prüfen: Verwenden Sie dieselbe grundlegende R.F.Q.-Vorlage.
Standardmäßige Anpassungsoptionen der Aubrik-Produktlinie
- HUB
Der Abstand zwischen der untersten Absenkposition und der höchsten Rückzugsposition ist innerhalb der Baugrößen 23 bis 56 nicht standardisiert; geben Sie ihn bitte in Ihrer Anfrage an.
- KABELLOS
Für mehr Bedienersicherheit bei Arbeiten an hohen Bauteilen ist eine kabellose Handbedienung als Ersatz für die kabelgebundene Handbedienung mit 12 m Kabel erhältlich.
- RÜCKGEWINNUNG
Pulverrückgewinnungssystem; optimal für den Einsatz beim UP-Schweißen; es wird am Kopf des Auslegerendes montiert.
- KAMERA
Kameraüberwachung – Fernbeobachtung des Lichtbogens an schwer zugänglichen Stellen einer Schweißnaht.
- NAHTVERFOLGUNG
Modernste taktile und laserbasierte Nahtverfolgung für lange Rundnähte ermöglicht eine echte Nahtregelung im geschlossenen Regelkreis.
- PENDELBEWEGUNG
Programmierbare Pendelbewegung mit erweitertem Regelbereich für den Querschlitten der Schweißraupe.
- MARKENAUFTRITT
OEM-Markenauftritt: vollständiges Private-Label-Programm für unsere Vertriebs- und Integrationspartner
- FAHRSCHIENE
Fahrschienenlänge – auf Anfrage über die serienmäßige innere Spannweite hinaus verlängerte Schienen
DATENRASTER
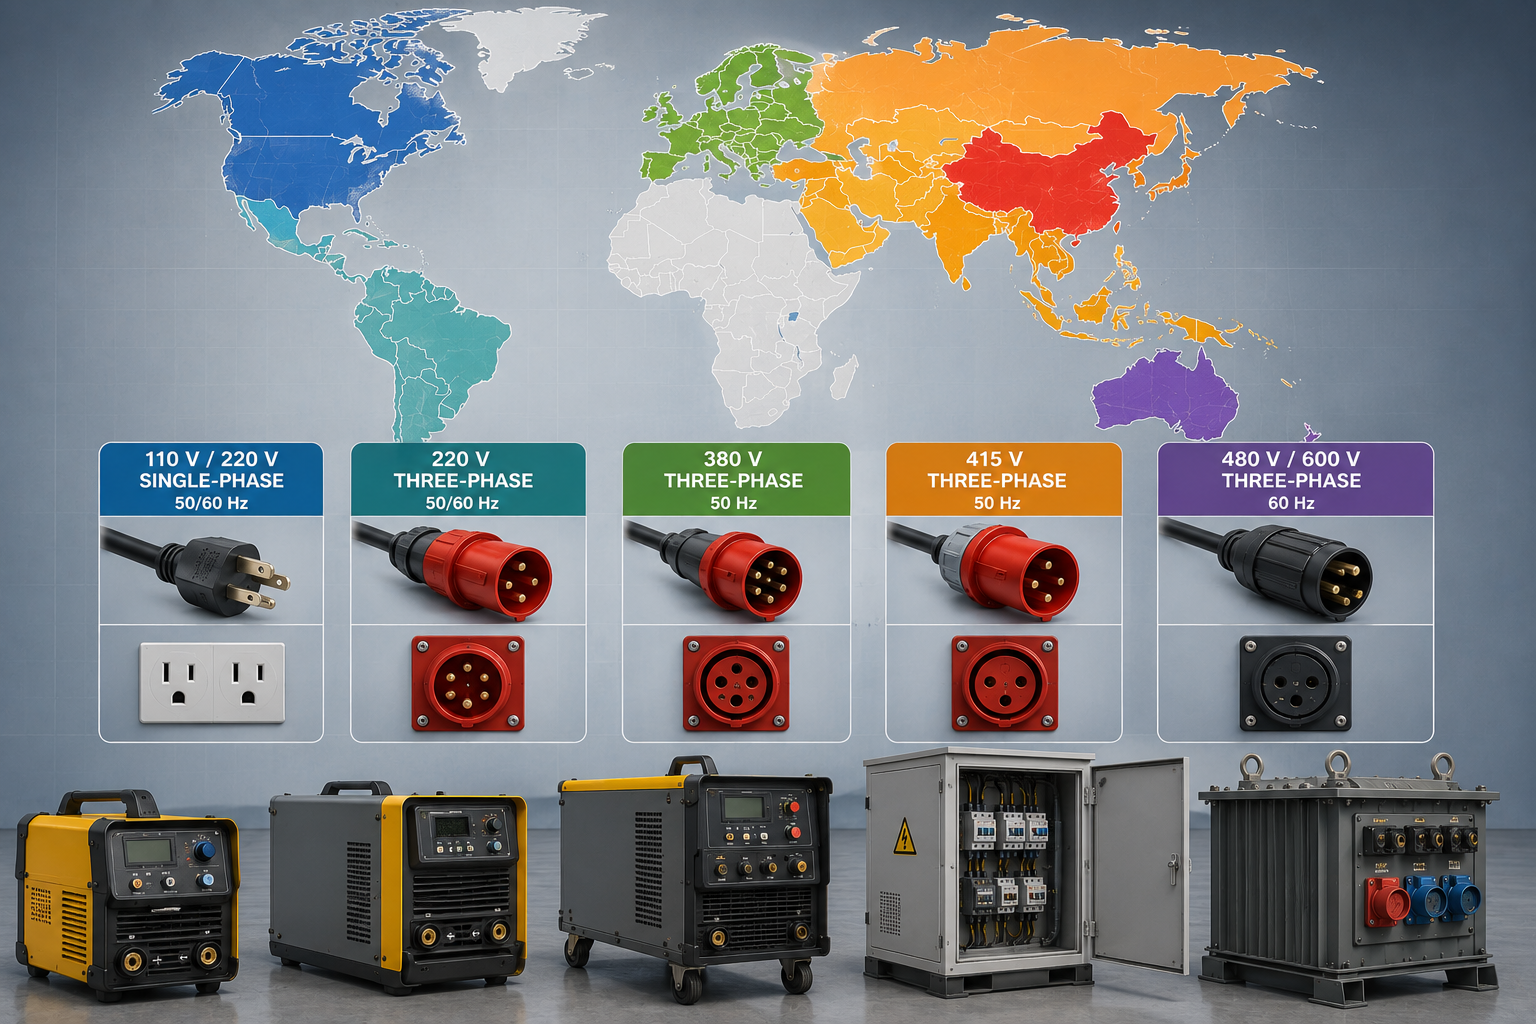
Stromversorgungskonfiguration für globale Märkte
| Spannung | Frequenz | Übliche Märkte |
|---|---|---|
| 110 V / 220 V einphasig | 50/60 Hz | Leichte Anwendungen in den USA, Teile Südamerikas |
| 220 V dreiphasig | 50/60 Hz | Brasilien, Teile Südostasiens |
| 380 V dreiphasig | 50 Hz | EU (Spanien, Deutschland, Frankreich, Italien), China |
| 415 V dreiphasig | 50 Hz | Vereinigtes Königreich, Indien, Australien |
| 480 V / 600 V dreiphasig | 60 Hz | USA, Kanada |
FALLPROTOKOLL
Szenario – welche Angaben eine vollständige Angebotsanfrage an einen Hersteller von Schweißmanipulatoren enthalten sollte
Was wird für das Angebot benötigt – bei einem typischen Angebot für eine Baugröße 45 umfasst eine vollständige Angebotsanfrage insgesamt 8 verschiedene Eingangsgrößen: maximale Länge und maximaler Durchmesser des Werkstücks; das primäre Schweißverfahren (SAW, MIG, TIG, FCAW); die vor Ort verfügbare Spannung und Frequenz; benötigte Peripheriegeräte (kabellose Fernbedienung, Pulverrückgewinnung, Nahtverfolgung, Kamera); Verschiffungshafen und Incoterm sowie alle Zertifizierungsunterlagen, die der Zoll verlangt.
// ZEITPLAN-AUDIT
Auf Grundlage dieser 8 Angaben stellt Aubrik dem Kunden innerhalb von 5 Arbeitstagen die benötigten Unterlagen in Form eines Fertigungsdatenblatts, eine nach Meilensteinen aufgeschlüsselte Lieferzeit und ein Angebot für jede einzelne Einheit aus – der wichtigste Grund für eine wochenlange Abstimmung ist eine fehlende Angabe.
[KRITISCHER-PFAD]
Welche Faktoren die Lieferzeit in Ihrem Angebot bestimmen
Da die Fertigung eines Basismodells der Baugröße 4 besser planbar ist, wird die Baugröße 4 deutlich schneller ausgeliefert als Anlagen mit kundenspezifischem Hub und nicht standardmäßiger Spannung. Die größten Unsicherheitsfaktoren sind die Auswahl des Zubehörs (Nahtverfolgung, Handbedienung, Kamerasatz), die Versandart und die Anforderungen an Ihre lokalen Einfuhrunterlagen. Jedes Angebot von Aubrik gliedert die Lieferzeit in Zeitfenster für Fertigung, Zubehörintegration und Versand, damit die Beschaffung anhand tatsächlicher Meilensteine statt einer einzigen undurchsichtigen Zeitangabe planen kann.
Interaktive Bewertungswerkzeuge für Fertigungslinien
MODUL 01 // CAPEX
Kostenrechner für Werkhallen
Bewerten Sie die Investitionsausgaben für Ihre Stahlbauwerkstatt. Geben Sie die Abmessungsparameter ein, um eine erste Basiskostenschätzung für den Hallenbau und die primäre Tragkonstruktion zu erstellen.
Rechner startenMODUL 02 // LOGISTIK
Auswahlwerkzeug für Spannweite und Kranablauf
Optimieren Sie die Logistik für die Handhabung schwerer Werkstoffe. Stimmen Sie die Spannweite der Werkhalle auf die erforderliche Tragfähigkeit der Brückenkrane ab, um das effizienteste Stützenraster und die effizienteste Anordnung der Produktionsabläufe zu bestimmen.
Arbeitsablauf konfigurierenMODUL 03 // ROI
TCO- und Amortisationsrechner
Bewerten Sie die langfristige Rentabilität und die Amortisation der Ausrüstung. Berechnen Sie die Gesamtbetriebskosten und schätzen Sie den ROI-Zeitrahmen unter Berücksichtigung der höheren Produktionsleistung und der Effizienz der Automatisierung.
ROI berechnenHäufig gestellte Fragen
Beginnen Sie mit drei Angaben: dem größten Werkstückdurchmesser, der längsten Schweißnaht und der lichten Höhe unter dem Werkstattkran. Addieren Sie 200 mm zur Werkstückhöhe für die Hubhöhe und 500 mm zur längsten Schweißnaht für den Rückzugsbereich. Wählen Sie die kleinste Baugröße, die in Ihren Arbeitsbereich passt; eine größere Baugröße verursacht lediglich unnötige Verfahrzeiten.
Das Grundgestell ist nicht an ein bestimmtes Schweißverfahren gebunden. Ob SAW, MIG/MAG (GMAW), TIG (GTAW), FCAW oder PAW – alle Verfahren werden auf ein und demselben Fahrgestell eingesetzt. Maschinen für zwei Verfahren – TIG-Wurzellage + SAW-Fülllagen – gehören bei den Baugrößen 45 und 56 zum Standard und nutzen einen Werkzeugwechsel am Schlitten.
Alle Schweißmanipulatoren verfügen über eine Absturzsicherung, die den Ausleger bei einem Bruch der Hubkette arretiert, mechanische Endschalter an den Endanschlägen des Auslegerauszugs und des Hubbereichs sowie Schutzschaltungen mit Überlast-, Überstrom- und Unterspannungsfunktion an den elektrischen Komponenten der importierten Frequenzumrichter. Bei den Schwerlast-Ausführungen der Baugröße 56, die in unmittelbarer Nähe eines vertikalen zylindrischen Druckbehälters installiert werden, bietet ein doppeltes Seil-Absturzsicherungssystem oder die Gegengewichtsbremsbaugruppe am äußeren Ende des Auslegers eine zusätzliche mechanische Schutzebene, die auf besonderen Wunsch der EU-Kundschaft für Druckbehälter mit einem Durchmesser von mehr als 4 m bereitgestellt wird. Eine optionale kabellose Handbedienung und eine Kamera verringern unmittelbar die Expositionszeit des Bedieners an den Schweißbereichen und ermöglichen es, die Einstellungen und die Steuerung von zwei Schweißzellen, die sich jeweils in einer Zelle in unterschiedlichen Sicherheitsbereichen des Prozessabschnitts befinden, über ein Bedienfeld fernzuüberwachen.
Bediener für SAW oder MIG mit einigen Monaten Erfahrung sollten die Einheit innerhalb von zwei Tagen in Betrieb nehmen können; über die kabellose oder kabelgebundene Handbedienung sind sämtliche Funktionen zur Steuerung des Schweißens und der Verfahrgeschwindigkeit auf einem Bildschirm zugänglich, sodass sie sich nicht die Unterschiede etwa zwischen dem Drehzahlregler und dem Lichtbogenspannungsregler merken müssen. Die routinemäßige Instandhaltung besteht normalerweise aus einer monatlichen Kontrolle der Schmierstofffüllstände und einer vierteljährlichen Funktionsprüfung der Endschalter – eine Aufgabe, die andere Anbieter ebenso wie die Schmierstellen dem Bediener überlassen, da das vollständig geschlossene Ölbad-Schmiersystem der Einheiten Schweißpartikel und Lichtbogendämpfe fernhält.
Ausführungen mit kundenspezifischem Hub werden projektbezogen angeboten. Prüfen Sie für die geplante Ausführung die Verfügbarkeit und Kompatibilität von Optionen wie kabelloser Steuerung, Pulverrückgewinnung, Nahtverfolgung, Kamerasystemen, OEM-Markenauftritt, Fahrschienenverlängerungen, Pendelvorrichtungen und kundenspezifischer Spannung. Reichen Sie Ihre Anforderungen zusammen mit der Angebotsanfrage ein, damit dem Angebot ein Fertigungsdatenblatt beigefügt werden kann.
Für eine durchschnittliche Werkstatt ist die übliche kabelgebundene Handbedienung mit 12 m Kabel vollkommen ausreichend. Es gibt jedoch zwei Szenarien, in denen eine Form der kabellosen Kommunikation benötigt wird: Erstens, wenn Ihr Werkstück so hoch ist, dass Sie Abstand zum Lichtbogen halten müssen. Zweitens, wenn Ihr Schweißmanipulator in einem gemeinsamen Arbeitsbereich eingesetzt wird, sodass Sie nicht mit einem losen Kabel arbeiten müssen, das eine Stolpergefahr darstellen kann. Die üblichen Entfernungen entsprechen den Herstellerangaben (ausgelegt für die Größe einer Industriehalle).
Ein Roboterschweißsystem verwendet einen 6-achsigen Knickarm für komplexe 3D-Bahnen – für Automobilkomponenten, kleine Spannvorrichtungen und Schweißbaugruppen mit vielen kurzen Nähten. Ein Säulen-und-Ausleger-Schweißmanipulator ist gezielt für lange, wiederkehrende 2D-Nähte ausgelegt – Rundnähte an Tanks, Längsnähte an Türmen von Windenergieanlagen und Enden von Rohrspulen. Beim SAW an Werkstücken mit großem Durchmesser erzielt der Schweißmanipulator pro investiertem CAPEX-Dollar eine höhere Abschmelzleistung als ein Roboter, der denselben Arbeitsbereich abdeckt.
Ja – dies ist die Standardkonfiguration für zylindrische Produkte. Tailzeys (dies bezeichnen wir jetzt als Welding Tapelej) und Rollenböcke drehen das Produkt, während der Schweißmanipulator den Schweißbrenner stationär hält. Für Längsnähte können wir den Schweißbrenner außerdem mit dem Fahrwagen bewegen. Aubrik fertigt zudem Spindelstock- und Reitstock-Talezeys sowie Rollenböcke als Komplettpaket für eine vollständige Schweißstation.
Unser Steuerungssystem arbeitet mit 110 V bis 600 V und ist damit mit allen gängigen industriellen Spannungsstandards kompatibel. Kunden in der EU bestellen normalerweise 380 V dreiphasig mit 50 Hz, Kunden in den USA nutzen 480 V oder 600 V mit 60 Hz, und im Vereinigten Königreich, in Indien und Australien werden 415 V verwendet. Geben Sie die örtliche Spannung und Frequenz in der Angebotsanfrage an – Ihre Ausführung wird vor dem Versand im Werk entsprechend eingestellt, nicht erst danach.
Jede Einheit von Aubrik wird mit einer vollständigen Betriebsanleitung, einer CE-Konformitätserklärung, einer Kopie des ISO9001-Zertifikats sowie einer einjährigen kostenlosen Garantie auf Teile und Arbeitsleistung geliefert. Originalersatzteile werden gemäß einer schriftlichen Servicevereinbarung von unserem Werk in Wuxi versandt. Unser gesamter fremdsprachiger technischer Support wird von englischsprachigen Ingenieuren geleistet, die unsere Maschinen per Ferndiagnose prüfen – innerhalb von etwa 24 Stunden nach der ersten Störungsmeldung. Wenn eine Inbetriebnahme vor Ort erforderlich ist, wird unser Außendienstingenieur Ihrem Land zugewiesen, wobei sämtliche Reise- und Logistikkosten im Rahmen unserer OEM-Anpassungsvereinbarungen anfallen.
Im Trend



