Nehmen Sie Kontakt mit der Aubrik Company auf

CE- und ISO 9001-zertifiziert
Schweißrollenböcke und Behälterdrehvorrichtungen
Schweißrollenböcke und Behälterdrehvorrichtungen — Unterstützung für zylindrische Werkstücke von 1 bis 1.000 Tonnen
Schwerlast-Drehsysteme für Rohre, Druckbehälter, Windkrafttürme und Lagertanks. Seit 1999 kundenspezifisch gefertigt.
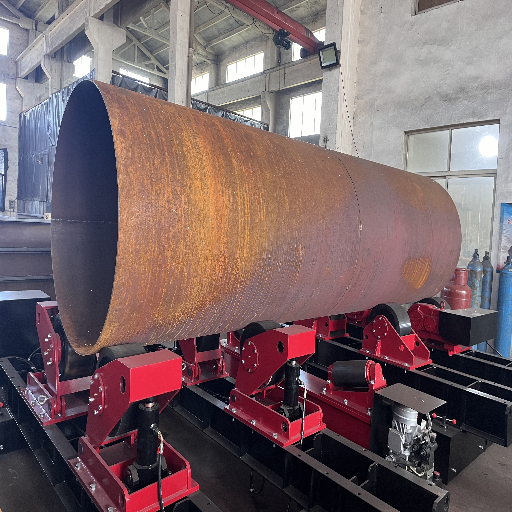
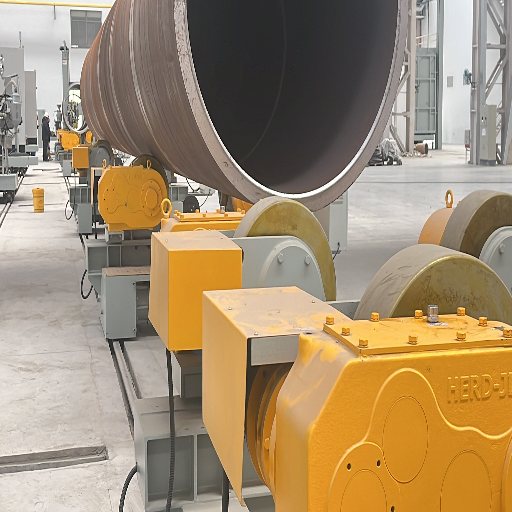
Ein Schweißrollenbock — auch Behälterdrehvorrichtung genannt — lagert ein zylindrisches Werkstück auf zwei Rollenbockeinheiten und dreht es mit geregelter Geschwindigkeit, sodass der Schweißer (oder ein automatisierter Schweißbrenner) an einer Stelle bleibt, während die Naht an ihm vorbeigeführt wird. Aubrik fertigt Schweißrollenböcke und Behälterdrehvorrichtungen für Betriebe, die runde Werkstücke schweißen, die für das manuelle Wenden zu schwer sind: von 6-Tonnen-Rohrbaugruppen bis zu 1.000-Tonnen-Turmsektionen für Offshore-Anlagen.
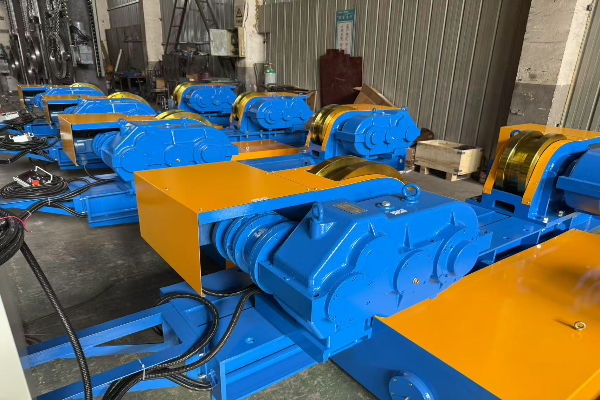
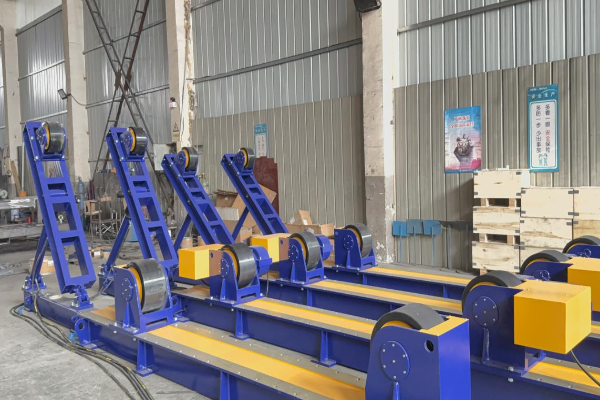
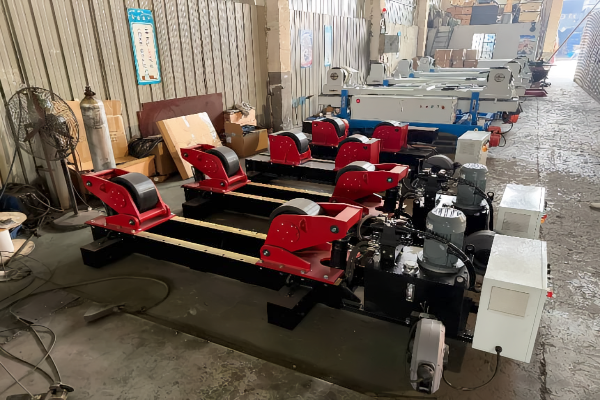
Vier technisch ausgelegte Typen: selbstausrichtend, verstellbar, rohrklemmend, zum Strahlen/Lackieren
Tragfähigkeitsbereich von 1 bis 1.000 T, standardmäßig und kundenspezifisch
Werkstückdurchmesser 200–6.000 mm
Stufenlose Drehzahlregelung per Frequenzumrichter, 0,5–15 U/min
Auslegung mit 1,5× Sicherheitsfaktor
1 – 1.000 T
Tragfähigkeitsbereich
6.000 mm
Max. Werkstückdurchmesser
+35%
Durchsatzsteigerung
99.3%
Abnahme im ersten Durchgang
Manuelles Drehen beeinträchtigt Ihre Schweißqualität — Rollenböcke schaffen Abhilfe
Das Drehen einer 12 Meter langen Rohrbaugruppe mit dem Kran bindet pro Schweißstoß vier oder fünf Arbeitskräfte, und jedes erneute Anschlagen erzeugt wieder den Spalt- und Kantenversatz, den Sie gerade erst eingestellt hatten. Diese manuelle Handhabung verursacht Schweißfehler, Nacharbeit und Ermüdung der Bediener, nicht der Lichtbogen selbst. Wenn sich die Wurzellage verschiebt, weil das Werkstück während der Drehbewegung gewandert ist, zahlen Sie doppelt: einmal für das Ausschleifen und einmal durch den Terminverzug.
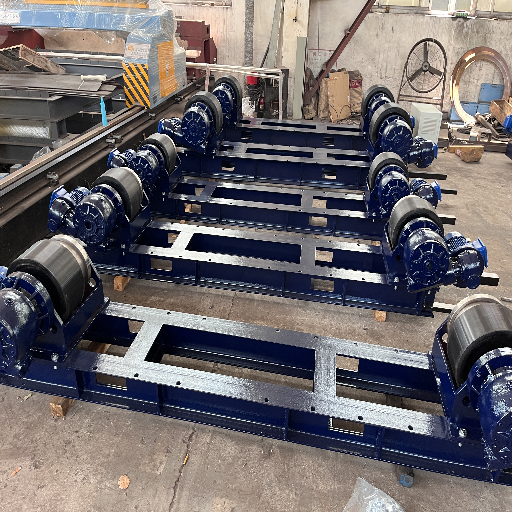
Rollenböcke machen diese Handhabung überflüssig. Schweißrollen, Rohrrollen, Behälterdrehvorrichtungen — unabhängig von der Bezeichnung in Ihrem Betrieb ist ihre Aufgabe identisch. Zwei Rollenbockeinheiten — eine angetriebene (die Antriebseinheit) und eine mitlaufende — tragen das Gewicht; durch die Reibung zwischen Rollen und Werkstück wird dieses gleichmäßig mit der Geschwindigkeit gedreht, die Sie passend zum Verfahren einstellen.
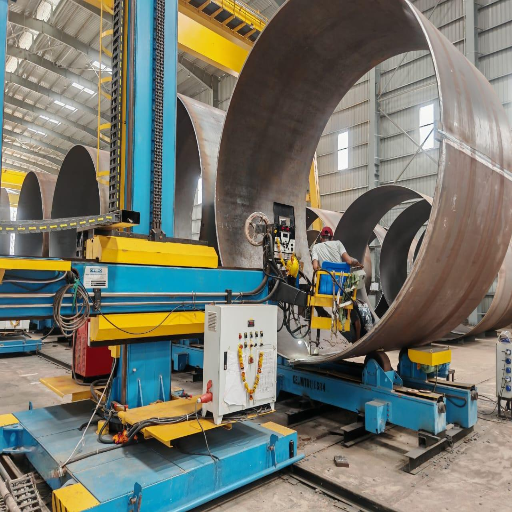
Der Schweißer bleibt in einer Position; die Naht dreht sich darunter hindurch. Das ist der gesamte Mechanismus und der Grund, weshalb sich ein Schweißrollenbock in eine automatisierte Schweißlinie integrieren und mit Unterpulverschweißen (SAW), WIG-Schweißen und Säulen-und-Ausleger-Schweißmanipulatoren kombinieren lässt, um durchgehende 360°-Rundnähte ohne ein einziges Umspannen auszuführen. Betriebe, die unsere Rollenböcke an eine vorhandene SAW-Linie anbinden, vermeiden die manuell ausgeführte Wurzellage und den damit verbundenen Kraneinsatz, hinter denen sich ein Großteil der tatsächlichen Arbeitskosten verbirgt. Aubrik konstruiert diese Behälterdrehvorrichtungen für Industriekunden, die Werkstücke von 6-Tonnen-Baugruppen bis zu 1.000-Tonnen-Turmsegmenten schweißen, sodass eine Linie das gesamte Produktspektrum abdeckt.
Die Frage auf dieser Seite lautet also nicht „Was ist ein Schweißrollenbock“.
Entscheidend ist, welcher der vier Typen zu dem Zylinder passt, den Sie drehen, und welche Tragfähigkeit erforderlich ist. Hier entstehen die meisten Beschaffungsfehler, deshalb beginnen wir damit.
Kurzübersicht zur Auswahl des passenden Rollenbocks aus 4 Typen
Hier ist der ehrliche Zielkonflikt, den die meisten Kataloge auslassen: Ein größerer Rollenbock behebt eine instabile Drehbewegung nicht immer. Axiales Wandern — der „Schraubeneffekt“ — entsteht durch die Werkstückgeometrie, einen unrunden Mantel, einen unausgeglichenen Schwerpunkt oder ein konisches Segment, nicht durch zu wenig Tragfähigkeit.
Mit einem schwereren konventionellen Rollenbock dagegen anzugehen, verschwendet Budget. Abhilfe schafft der richtige Typ: eine selbstausrichtende Schwenkhalterung für dünnwandige und unausgewuchtete Werkstücke oder eine Klemmkonstruktion, wenn die Konzentrizität zwingend eingehalten werden muss. Wählen Sie zuerst den Typ und anschließend die Tragfähigkeit. Jeder unserer Kerntypen behebt eine bestimmte Fehlerursache. Die Kurzübersicht ordnet Werkstück und Priorität dem richtigen Modell zu, sodass ein Ingenieur die Auswahl nach einmaligem Lesen eingrenzen kann.
01. HAUPTSERIE
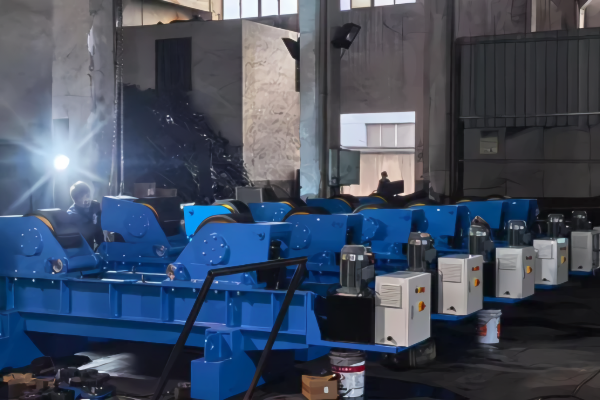
Selbstausrichtende Schweißrollenböcke (ZT-Serie)
Aubrik legt die schwenkbare Vierpunkt-Halterung so aus, dass sie sich an jeden aufgelegten Durchmesser anpasst und ihn sicher aufnimmt; daher müssen zwischen einem kleinen Rohr und einem Turmsegment für Windenergieanlagen keine Schrauben neu eingestellt werden. Der Vierpunktkontakt verteilt die Last und verhindert die Verformung dünnwandiger Mäntel; seine Traktion unterbindet den Schlupf, der eine Wurzellage unbrauchbar macht. Werkstück auflegen und mit dem Schweißen beginnen.
Gesamtes Sortiment ansehen ➔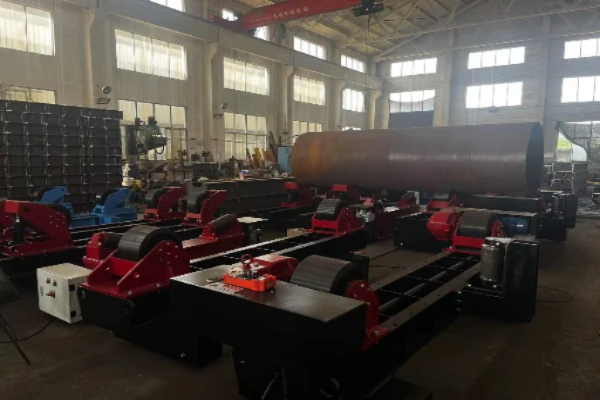
02. PRÄZISIONSSERIE
Rohrklemm- und Rohrrollenböcke (PP- / OR-Serie)
Wenn die Konzentrizität darüber entscheidet, ob eine Schweißnaht die Abnahme besteht — etwa bei Rohren für Kernkraftanlagen, Druckleitungen und Rohrbaugruppen — zentriert eine pneumatische Klemmung das Rohr axial und verkürzt die Rüstzeit um bis zu 35 %. Unser spezieller Rohrrollenbock zum Schweißen verfügt zusätzlich über eine Lasererfassung, die die Ausrichtung innerhalb von 0,05 mm hält und den Schweißstrom protokolliert.
Modelle vergleichen ➔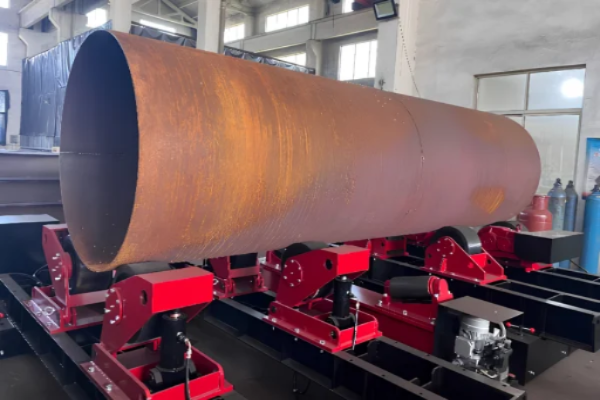
03. HYDRAULIKSERIE
Fit-up-Rollenböcke (HGKF-Serie)
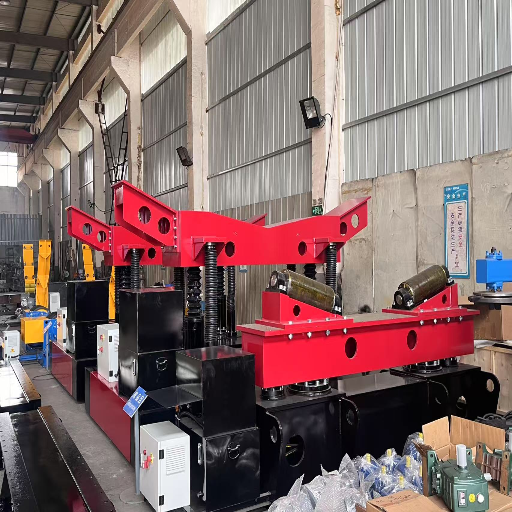
Das Ausrichten ist eine vom Schweißen getrennte Aufgabe — und genau diese kostet Stunden. Hydraulische Fit-up-Rollenböcke richten ein Segment im 3D-Raum auf ±0,5 mm aus und korrigieren Kantenversatz sowie Spaltbreite, bevor auch nur ein Heftpunkt gesetzt wird. Bei großen Tankprojekten verkürzen diese Fit-up-Rollenböcke eine achtstündige manuelle Ausrichtung auf weniger als eine Stunde.
Handhabungslösungen ansehen ➔| Wenn Ihr Werkstück … | Priorität | Empfohlener Typ | Tragfähigkeitsbereich | Steuerung | Modellfamilie |
|---|---|---|---|---|---|
| Dünnwandig, unterschiedliche Durchmesser, gemischte Chargen | Kein Einrichten, keine Verformung | Selbstausrichtend | 6–50 T | Frequenzumrichter + Fernbedienung | ZT-6 … ZT-50 |
| Schwere, unausgewuchtete, lange Mäntel | Steifigkeit + Durchmesserbereich | Verstellbar | 10–60 T | Manuell / Fernbedienung / SPS | AD-10 … AD-60 |
| Druckführende Rohre / Rohre für Kernkraftanlagen mit hohen Konzentrizitätsanforderungen | Axiale Zentrierung ± | Rohrklemmung | 5–100 T | Fernbedienung + Pneumatik | PP-5 … PP-100 |
| Zylinder vor dem Strahlen oder Lackieren | Gleichmäßige Oberflächengüte | Strahlen/Lackieren | 5–20 T | Feste Drehzahl + Stopp | BP-5 … BP-20 |
| Segmente, die vor dem Schweißen ausgerichtet werden müssen (Kantenversatz / Spalt) | Fit-up auf ±0,5 mm | Fit-up-Rollenbock | 20–100 T (bis 2.000 T) | Hydraulische 3D-Ausrichtung | HGKF / ZDG |
| Lange Rohre, Rundnähte an Rohrleitungen | Ausrichtung nach API-Anforderungen | Rohrrollenbock | 5–40 T | Elektrisch + Fernbedienung | OR-5 … OR-40 |
| Kesselrohr / Wärmetauscher | Präzision bei kleinen Durchmessern | Selbstausrichtend | 6–10 T | Frequenzumrichter | ZT-6 / ZT-10 |
| Turmsegment für Offshore-Windenergieanlagen | Extrem schwer, synchronisiert | Verstellbar (kundenspezifisch) | 200–1.000 T | Synchronisierter Antrieb | Kundenspezifische AD-Ausführung |
| Mantel eines Lagertanks (großer Durchm.). | Stabilität bei großer Breite | Verstellbar | 30–60 T | Fernbedienung / SPS | AD-30 / AD-60 |
| Werkstück aus Edelstahl / mit polierter Oberfläche | Keine Abdrücke auf der Oberfläche | Beliebig (PU-Räder) | je Last | Frequenzumrichter | Option mit PU-Rädern |
Sie wissen nicht, welcher Typ zu Ihren Mänteln passt?
Senden Sie uns Durchmesser, Gewicht und Wanddicke, damit wir die Ausführung technisch präzise darauf abstimmen können.
Leitfaden zu Tragfähigkeitsklassen von 1–1.000 Tonnen
Eine zu niedrige Auslegung ist der mit Abstand häufigste Beschaffungsfehler. Jeder Rollenbock muss mit Reserve mehr als das Werkstückgewicht tragen können, da eine unausgewuchtete Last die Antriebsräder weit stärker als nur mit ihrer statischen Masse belastet. Jeder Aubrik-Rollenbock ist für 24-Stunden-Dauerbetrieb mit einem Sicherheitsfaktor von 1,5× über der Nennlast ausgelegt, sodass die Angabe auf dem Typenschild bereits den Zuschlag enthält, den viele Betriebe vergessen. Ordnen Sie Ihr Projekt anhand der nachstehenden Klassen ein und wählen Sie bei unausgewuchteten oder konischen Werkstücken die nächsthöhere Klasse.
Branchenvergleich
Als Referenz reicht das branchenübliche Spektrum konventioneller Konstruktionen von wenigen hundert Pfund bis rund 2.000 Tonnen, wobei selbstausrichtende Rollenböcke meist bei etwa 300–500 Tonnen enden. Aubrik deckt denselben Bereich ab: serienmäßige selbstausrichtende Ausführungen bis 50 T und synchronisierte Sonderkonstruktionen bis 1.000 T — rund 2,2 Millionen lbs — für Werkstücke, die in keinen Katalog passen.
Technischer Leitfaden
Schweißrollenbock, Behälterdrehvorrichtung oder Schweißpositionierer? Ein Entscheidungsbaum
Suchergebnisse vermischen drei verschiedene Maschinen, und die falsche Wahl kommt teuer zu stehen. Hier ist der ehrliche Zielkonflikt, denn größer ist nicht zwangsläufig besser: Die Werkstückform entscheidet schnell. Rollenböcke (Schweißrollenböcke) tragen einen Zylinder auf Rollen und drehen ihn um seine eigene Achse. Schweißpositionierer spannen ein Werkstück beliebiger Form auf einer Planscheibe und neigen und drehen es anschließend zur Einstellung des Schweißwinkels. Für runde und schwere Werkstücke benötigen Sie Rollenböcke. Für unregelmäßige oder kleine Werkstücke sowie Werkstücke, die für eine Naht in Wannenlage geneigt werden müssen, benötigen Sie einen Schweißpositionierer. Die meisten Industriekunden, die Rohre, Tanks und Behälter schweißen, entscheiden sich für Rollenböcke.
| Frage | Schweißrollenbock / Behälterdrehvorrichtung | Schweißpositionierer |
|---|---|---|
| Werkstückform | Nur zylindrisch (Rohr, Tank, Behälter) | Beliebige Form, auf Planscheibe gespannt |
| Bewegung | Drehbewegung um die eigene Achse des Werkstücks | Neigen + Drehen zur Winkeleinstellung |
| Typischer Tragfähigkeitsbereich | 1–1.000 T | 10 kg – ~50 T |
| Geeignete Schweißnaht | Lange Umfangs- / Rundnähte | In Wannenlage positionierte Nähte an kleinen Baugruppen |
| Einrichten | Auflegen, keine Spannvorrichtung erforderlich | Werkstück einspannen / im Futter aufnehmen |
| Stärken | Rohrbaugruppen, Tanks, Türme, Druckbehälter | Halterungen, Rahmen, kurze Wellen, gemischte Fertigung |
Eine weitere wichtige Unterscheidung: Konventionelle und driftverhindernde Rollenböcke sind ebenfalls nicht dieselbe Maschine. Bei unrunden oder konischen Mänteln lässt ein Standardrollenbock das Werkstück während der Drehbewegung seitlich wandern; eine selbstausrichtende oder driftverhindernde Konstruktion hält das Werkstück auf etwa ±1 mm. Hier zeigt sich erneut das Geometrieproblem aus der Kurzübersicht — deshalb stellen wir bei der Auswahl die Werkstückform und nicht die plakative Tonnageangabe an erste Stelle. Aus diesem konstruktiven Grund ist eine selbstausrichtende Ausführung bei instabilen Werkstücken einem schwereren konventionellen Rollenbock überlegen.
Sie wissen nicht, ob Ihre Werkstücke einen Rollenbock oder einen Schweißpositionierer benötigen?
Technische Empfehlung erhalten →Nachgewiesene Ergebnisse: Felddaten aus Windenergie-, Behälter- und Rohrleitungsprojekten
Die meisten Seiten zu Rollenböcken behaupten lediglich, „branchenführend“ zu sein. Hier finden Sie vier Aubrik-Projekte mit konkreten Kennzahlen, denn ein neuer Lieferant gewinnt Vertrauen durch messbare Ergebnisse und nicht durch Adjektive. Die Beispiele umfassen Industriekunden aus der Windenergie-, Druckbehälter- und Rohrleitungsfertigung und reichen von 50-Tonnen-Behältern bis zu 1.000-Tonnen-Turmsegmenten. Jede nachstehende Einheit wurde mit der einjährigen Garantie von Aubrik und einer Auslegung für 24-Stunden-Betrieb ausgeliefert.
“Auf der Turmleitung sahen wir zu, wie die Setup-Zeit sank 401T die erste Woche. TP Die selbstausrichtenden Halterungen bedeuteten, dass die Besatzung das Neuanschrauben zwischen den Dosendurchmessern einstellte. Daher kam tatsächlich die Durchsatzverstärkung von 35%, nicht von schnelleren Bögen”
ROI im Fokus
China-Russland-Gaspipeline
20× Rohrrollenböcke OR-20T mit Laserausrichtung und Zweimotor-Synchronisierung, angepasst an Rohre von 1.200–4.800 mm und mit SAW synchronisiert. Die Temperaturen vor Ort erreichten −40 °C; Schutzart IP65 und kältebeständige Schmierung hielten die Anlagen in Betrieb.
ROI-Schätzung anfordern →
Auf Grundlage Ihrer Schweißstoßanzahl und der aktuellen Handhabungszeit.
99,3 %
Abnahme im ersten Durchgang (zuvor 92 %)
8 min
Positionierzeit (zuvor 45m)
68
Schweißstöße pro Tag (zuvor 40)
10 Mon.
Amortisation (≈¥5M eingesparte Nacharbeit)
Zertifizierungen und Fertigungsnormen
Für Industriekunden, die eine etablierte westliche Marke mit einem neu in die engere Auswahl aufgenommenen Hersteller vergleichen, gibt das Zertifikat den Ausschlag; deshalb stellen wir die Einzelheiten direkt bereit, statt sie hinter einem Kontaktformular zu verbergen. Aubrik liefert jeden Rollenbock mit CE-Kennzeichnung und gefertigt unter einem Qualitätsmanagementsystem nach ISO 9001, ausgelegt für 24-Stunden-Betrieb mit einem Sicherheitsfaktor von 1,5× und einschließlich Werksbelastungsprüfung vor dem Versand. Rohrrollenböcke erstellen für API 1104 und ASME geeignete Schweißprotokolle; dies ist wichtig, weil API 1104 den Kantenversatz bei Rundnähten in den meisten Rohrleitungsspezifikationen auf 1/16 Zoll (1,6 mm) begrenzt — eine Toleranz, die sich nicht einhalten lässt, wenn das Werkstück während der Drehbewegung wandert.
VERIFIZIERTE SPEZIFIKATIONEN
[01]
CE
EU-Maschinenrichtlinie
[02]
ISO 9001
Qualitätsmanagementsystem
[03]
1.5×
Sicherheitsfaktor, 24h-Betrieb
[04]
API 1104 / ASME
für Schweißprotokolle vorbereitet (Rohr)
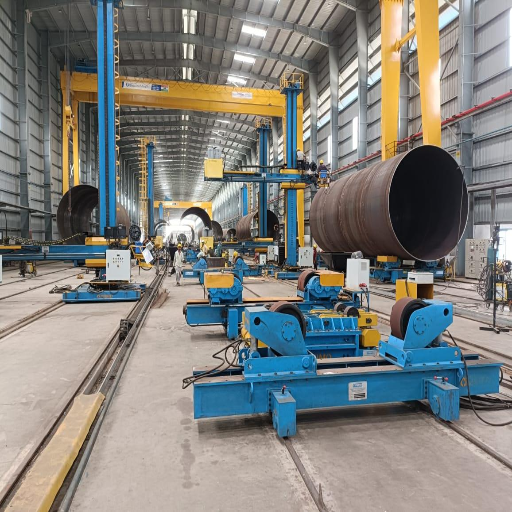
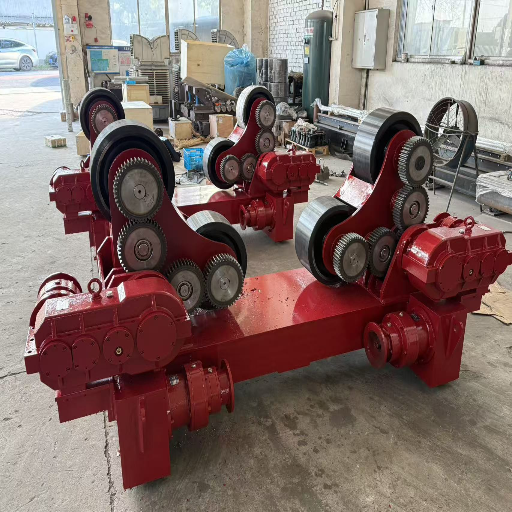
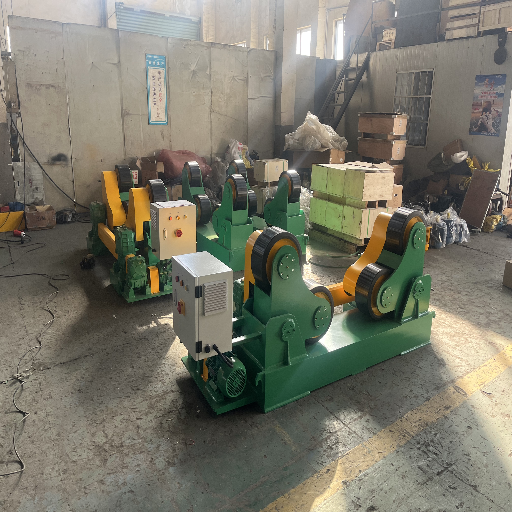
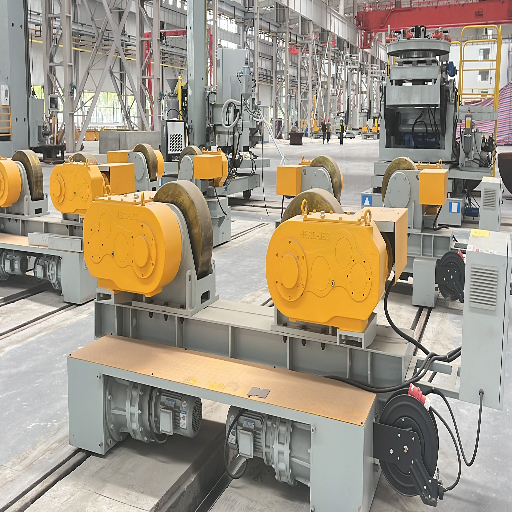
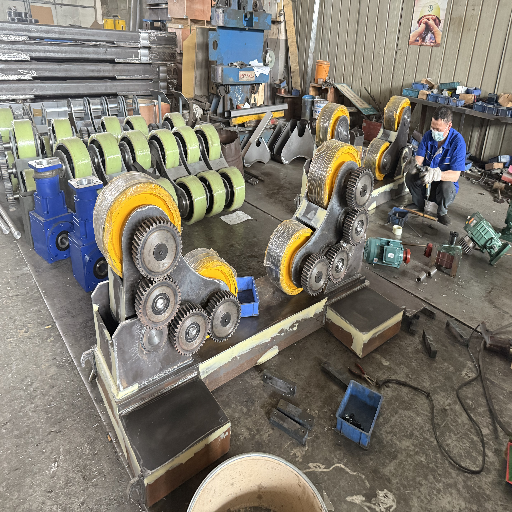
Moderne Fertigungsstätte und Produktionslinien
Arbeitskostenrechner für Rollenböcke
Schätzen Sie die direkten Handhabungskosten und den Zeitaufwand, die ein Rollenbock durch die Verringerung der Kranabhängigkeit und der manuellen Positionierung aus Ihrer Fertigungslinie entfernt.
Geschätzte Arbeitskosteneinsparung
-manuelle Handhabung / Tag
-mit Rollenbock / Tag
-eingespart / Tag
Orientierungswert. Modelliert anhand von Feldergebnissen, bei denen Rollenböcke die Positionierzeit um ~80 % und die Mannschaftsstärke auf einen Bediener reduzierten (z. B. sank an einer Rohrleitungslinie der Zeitaufwand von 45→8 min/Schweißstoß und von 4–5 Arbeitskräften→1). Ihr Ergebnis hängt vom Spektrum der Schweißbaugruppen und vom Schichtmodell ab.
01 Was ist der Unterschied zwischen einem Schweißrollenbock und einem Schweißpositionierer?
Rollen tragen einen Zylinder und drehen ihn um seine eigene Achse, was für Rohre, Tanks und Behälter geeignet ist. Ein Schweißpositionierer spannt Werkstücke beliebiger Form auf einer Planscheibe und neigt sie. Rund und schwer bedeutet: Rollenböcke.
02 Wie wähle ich die richtige Tragfähigkeit?
Beginnen Sie oberhalb des Werkstückgewichts und berücksichtigen Sie anschließend eine Reserve für unausgewuchtete oder konische Werkstücke, da eine außermittige Last die Antriebsräder weit stärker als nur mit ihrer statischen Masse belastet. Jede Aubrik-Einheit ist für 24-Stunden-Dauerbetrieb mit einem Sicherheitsfaktor von 1,5× ausgelegt, sodass die Angabe auf dem Typenschild diese Reserve bereits enthält. Bei langen, dünnwandigen oder unrunden Mänteln sollten Sie die nächsthöhere Klasse wählen — für einen 30-Tonnen-Auftrag ist häufig ein 50-Tonnen-Rollenbock sinnvoll — statt den Rollenbock nahe seiner Belastungsgrenze zu betreiben. In einem kurzen Gespräch nennen Sie uns Durchmesser, Gewicht und Wanddicke und erhalten innerhalb eines Tages eine verbindliche Empfehlung.
03 Wird mein Werkstück während der Drehbewegung wandern oder rutschen?
Axiales Wandern, der sogenannte Schraubeneffekt, entsteht durch unrunde, unausgewuchtete oder konische Werkstücke und nicht durch eine zu geringe Tragfähigkeit. Bei einem konventionellen Rollenbock kann das Werkstück seitlich wandern. Unsere selbstausrichtende Vierpunktkonstruktion und die driftverhindernden Optionen halten das Werkstück auf etwa ±1 mm; deshalb ist bei instabilen Mänteln die Wahl des Typs wichtiger als die reine Tonnage.
04 Lassen sich Ihre Rollenböcke in meine bestehende SAW- oder TIG-Anlage integrieren?
Ja — die Rollenböcke lassen sich für durchgehende 360°-Schweißnähte mit Unterpulverschweißen (SAW), WIG-Schweißen und Säulen-und-Ausleger-Schweißmanipulatoren kombinieren; die Drehzahlregelung per Frequenzumrichter stimmt die Drehbewegung auf die Abschmelzleistung ab.
05 Welches Rollenmaterial sollte ich vorgeben?
Stahlräder eignen sich für schwere Lasten und raue Oberflächen; Polyurethan schützt Werkstücke aus Edelstahl und mit polierten Oberflächen und verbessert die Traktion, ohne Kratzer zu verursachen; Gummi bietet Traktion bei leichteren, unebenen Werkstücken. Wir stimmen das Rad auf den Werkstoff Ihres Werkstücks ab, damit keine Abdrücke auf einer fertigen Oberfläche entstehen.
06 Bieten Sie kundenspezifische Ausführungen und OEM-Fertigungen an?
Ja. Jeder Parameter — Tragfähigkeit, Durchmesserbereich, Rollenwerkstoff, Steuerungssystem und Eignung für Umgebungsbedingungen — kann nach Ihrer Spezifikation gefertigt werden, bis hin zu synchronisierten 1.000-Tonnen-Systemen für Offshore- und Kernkraftprojekte. OEM-Fertigung ist nach Ihren Zeichnungen verfügbar; auf alle Produkte gilt eine einjährige Garantie.
07 Welche Zertifizierungen und Schweißdokumentationen stellen Sie bereit?
Alle Produkte sind CE-gekennzeichnet und werden gemäß ISO 9001 gefertigt. Rohrrollenböcke protokollieren Ausrichtung, Schweißstrom und Zwischenlagentemperatur in für API 1104 und ASME geeigneten Berichten, sodass die Audit-Dokumentation während des Schweißens erstellt und nicht nachträglich rekonstruiert wird.
Technische Daten der Anlagen
Warum wir Kennzahlen veröffentlichen
01
Die auf dieser Seite angegebenen Tragfähigkeitsklassen, Modellparameter und Projektergebnisse stammen aus den eigenen Fertigungsunterlagen und Unterlagen zu in Betrieb genommenen Projekten von ABOKE — einschließlich der oben genannten Fertigungslinien für Pipelines und Windkrafttürme in China und Russland aus den Jahren 2024–2025.
02
Wenn eine Angabe auf einer Industrienorm und nicht auf unserer eigenen Messung beruht, wie etwa die Hi-Lo-Toleranz gemäß API 1104, nennen wir die Norm. Wir zeigen einem Käufer lieber die tatsächliche Toleranz und die tatsächliche Amortisationszeit, als zu behaupten, wir seien „die größten der Welt“. Das ist die ehrliche Form eines Datenblatts und die strukturelle Grundlage dafür, dass ABOKE jede Anlage vor der Auslieferung zertifiziert.



