
Póngase en contacto con la empresa Aubrik


Actualizado en julio de 2026.
Un rotador de armado y ajuste es una bancada de rodillos viradores para servicio pesado que alinea concéntricamente y une 2 secciones cilíndricas —tuberías, tanques o virolas de recipientes a presión— y después gira el conjunto unido para realizar la soldadura circunferencial. Lo que lo distingue de unos rodillos viradores convencionales es el conjunto de cilindros hidráulicos integrados que realiza mecánicamente las correcciones de alineación milimétricas: eleva, baja y desplaza cada virola hasta que ambos bordes quedan concéntricos, lo que permite al operador eliminar el hi-lo y cerrar la separación de raíz antes del primer punto, en vez de maniobrar con una grúa. Esta alineación previa al punteo permite repetir soldaduras de alta calidad en virolas cilíndricas y ensamblar secciones con mucho menos retrabajo. Esta guía explica los fundamentos de ingeniería: cómo se realiza realmente la alineación, qué tolerancia debe alcanzar el armado y ajuste y qué código la establece, la secuencia previa al punteo y cuándo una abrazadera de alineación hace el trabajo a menor costo. Cuando esté listo para elegir la capacidad adecuada para su trabajo y solicitar un precio, nuestra página de rotadores hidráulicos de armado y ajuste incluye las tablas de capacidad.
Especificaciones rápidas: rotador de armado y ajuste
| Función principal | Alineación concéntrica entre virolas y posterior rotación para la soldadura circunferencial |
| Ejes de alineación | Elevación vertical + desplazamiento lateral (+ recorrido axial en una línea de crecimiento) |
| Ajuste | Cilindros hidráulicos integrados debajo de cada grupo de rodillos |
| Rango de capacidad | ~2–1,200 toneladas (publicado por el proveedor; depende del modelo) |
| Objetivo de armado y ajuste (hi-lo) | Se mantiene en ≤~1.6 mm (1/16 in) antes del punteo, según la WPS |
| Separación de raíz (típica) | ~1.5–3.0 mm (1/16–1/8 in), según el proceso |
| Funciona con | Un rotador de soldadura convencional o autoalineable que gira la pieza para soldarla |
| Proceso típico | SAW, GMAW (MIG/MAG), GTAW (TIG) |
| Armado y ajuste regido por | ASME B31.3 · B31.8 · API 1104 · AWS D1.1 · ASME BPVC VIII |
Qué hace realmente un rotador de armado y ajuste (y en qué se diferencia de unos rodillos viradores convencionales)
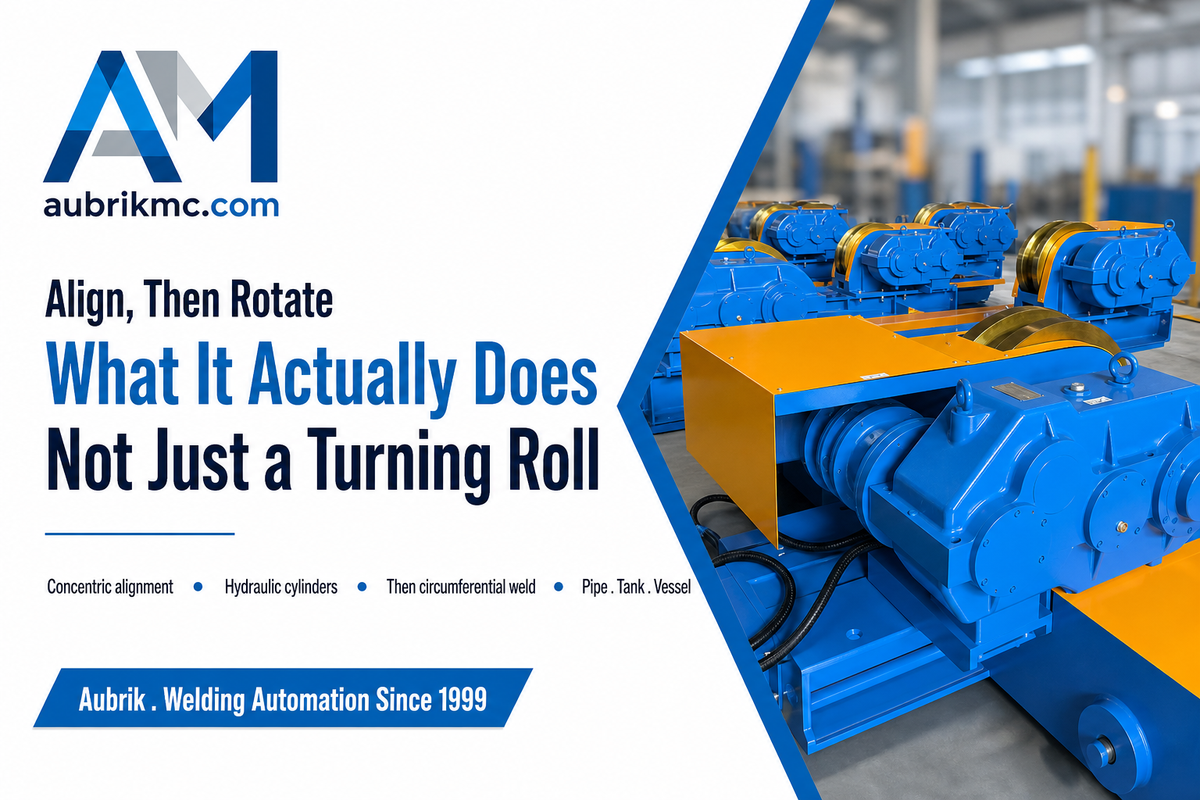
Un rotador de armado y ajuste es un equipo de rodillos viradores con una segunda función. Un rotador convencional solo gira una pieza redonda para que la antorcha de soldadura pueda depositar una soldadura continua; un rotador de armado y ajuste también lo hace, pero primero alinea concéntricamente 2 secciones separadas: los cilindros hidráulicos situados debajo de los grupos de rodillos elevan, bajan y desplazan cada virola hasta que los diámetros interiores quedan alineados y los bordes se encuentran dentro de la tolerancia.
En los catálogos aparece como rotador hidráulico de armado y ajuste entre virolas, rotador de soldadura para armado y ajuste o conjunto de rodillos para armado de tanques y, según la pieza que soporta, como rodillos viradores para tanques, tuberías o recipientes: la misma máquina dimensionada para trabajos diferentes.
Una distinción evita que los compradores hagan un pedido equivocado: un rotador de armado y ajuste alinea, pero normalmente no suelda por sí solo. En la mayoría de los talleres funciona con un rotador de soldadura convencional o autoalineable: la unidad de armado y ajuste lleva las 2 virolas a una posición concéntrica y las sostiene para puntearlas; después, unos rodillos viradores convencionales giran el conjunto punteado bajo el arco. Algunas bancadas de mayor capacidad combinan ambas funciones, pero conviene distinguir esta división de tareas al especificar una línea: el equipo de armado y ajuste resuelve la alineación y los rodillos viradores resuelven la rotación. Si primero desea conocer la familia completa, nuestra guía sobre el funcionamiento de los rotadores de soldadura y los rodillos viradores explica todos los tipos de rotadores, y la gama completa de rotadores de soldadura y rodillos viradores muestra dónde encaja el equipo de armado y ajuste.
¿Por qué esta etapa de alineación es tan importante como para accionarla hidráulicamente? Porque lo difícil de unir 2 virolas no es girarlas, sino lograr que sus 2 bordes queden concéntricos antes de depositar metal. Las virolas roladas nunca son perfectamente redondas, por lo que sus bordes se encuentran con un escalón (hi-lo) y una separación variable. Corregirlo manualmente con una grúa y cuñas ocupa un equipo de izaje y una cuadrilla; corregirlo con el sistema hidráulico de la bancada permite que un solo operador lo haga en minutos. Esa es la razón de ser de la máquina.
Interior de la máquina: envolvente de armado y ajuste de 3 ejes
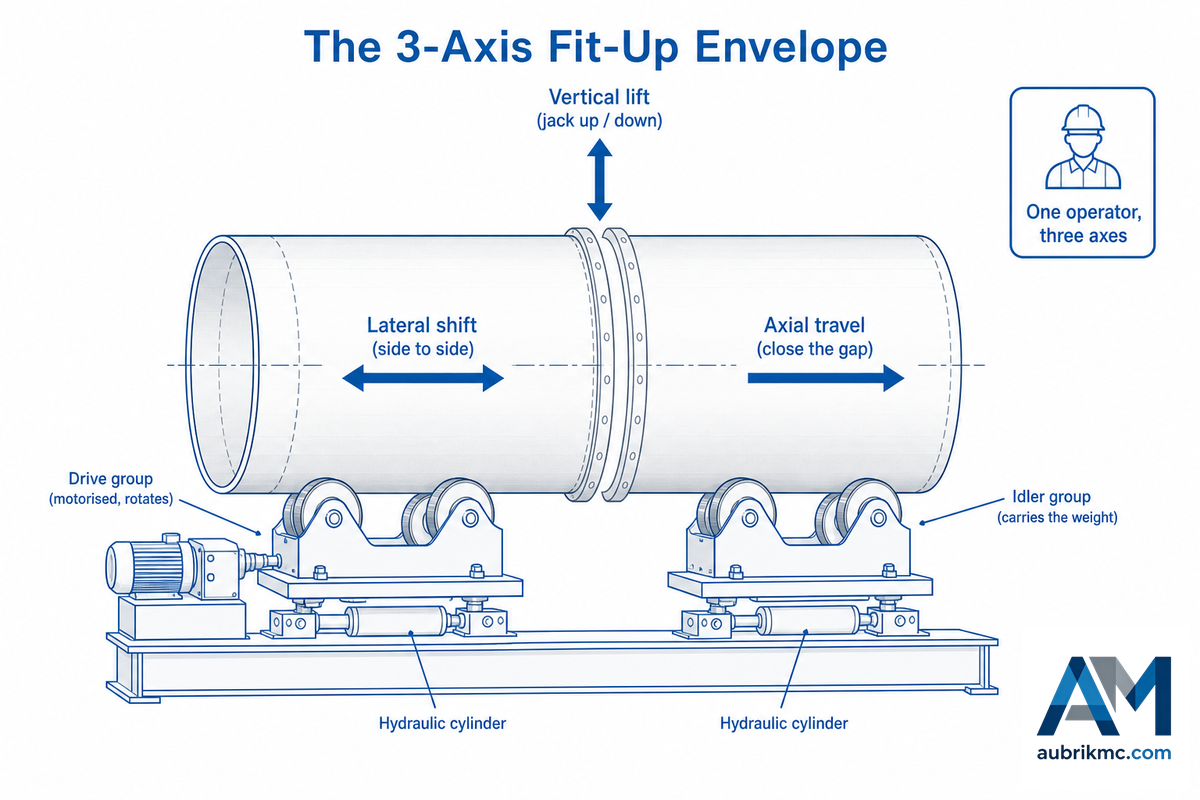
Sin el lenguaje comercial, un rotador de armado y ajuste brinda a un operador un espacio pequeño y preciso en el que mover una virola pesada. Lo llamamos envolvente de armado y ajuste de 3 ejes: las 3 direcciones en las que el sistema hidráulico puede llevar un borde a su posición, frente al único eje fijo de unos rodillos convencionales. En la bancada del competidor con la mayor puntuación, el operador puede «elevar, bajar o desplazar la pieza de trabajo de forma independiente» para corregir la desalineación y la separación entre secciones: esa es la envolvente en una frase.
Estos tres ejes son fáciles de entender una vez definidos. La elevación vertical sube o baja cada grupo de rodillos mediante su cilindro, de modo que el borde más bajo se eleve hasta coincidir con el más alto y se reduzca el desnivel. El desplazamiento lateral mueve un grupo de rodillos hacia un lado: en un rotador de soldadura horizontal para armado y ajuste, los rodillos se desplazan hacia el centro para elevar la pieza de trabajo y hacia afuera para bajarla; en un rotador de soldadura vertical para armado y ajuste, los rodillos de cada lado suben y bajan de forma independiente, de modo que ambos diámetros interiores queden coaxiales. El recorrido axial se encuentra en una bancada desplazable de línea de crecimiento, donde una unidad rueda sobre rieles para cerrar o abrir la separación entre las secciones a lo largo del eje de la junta. En conjunto, estos tres ejes permiten al operador ajustar la junta con una desviación muy inferior a 1 mm antes de bloquearla.
📐 Nota de ingeniería
Este método mecanizado de alinear y después girar está documentado y no es una ocurrencia comercial: la patente AU 2021229209 A1 describe la colocación de un segmento de tubería sobre un dispositivo de alineación antes de que un cabezal de soldadura interno ejecute la junta. Como la corrección se realiza mediante accionamiento y no con una grúa, el operador puede mantener presión sobre la junta durante el punteo: la carga nunca queda suspendida de un gancho durante la alineación, que es donde el armado manual se vuelve lento y peligroso.
¿Cómo alinea un rotador de armado y ajuste 2 virolas pesadas?
Cada grupo de rodillos se apoya sobre un cilindro hidráulico conectado a una central hidráulica y a un control remoto, por cable o inalámbrico. Mediante la botonera colgante, el operador mueve un borde hacia arriba, abajo o lateralmente en pequeños incrementos y mide el escalón de la junta con un calibrador de hi-lo hasta que las 2 virolas comparten un mismo eje central.
Los grupos de rodillos libres soportan y estabilizan el peso; posteriormente, los rodillos motorizados giran el conjunto punteado. Algunas instalaciones utilizan 2 bancadas de rodillos con 4 rodillos de ajuste hidráulico independientes y no requieren rieles; otras emplean una unidad fija al piso y otra que se desplaza sobre rieles para realizar el movimiento axial. El control es deliberadamente preciso porque el objetivo —una junta de menos de 1 mm— no admite errores.
Acumulación de tolerancias del hi-lo: requisitos de los códigos antes del punteo
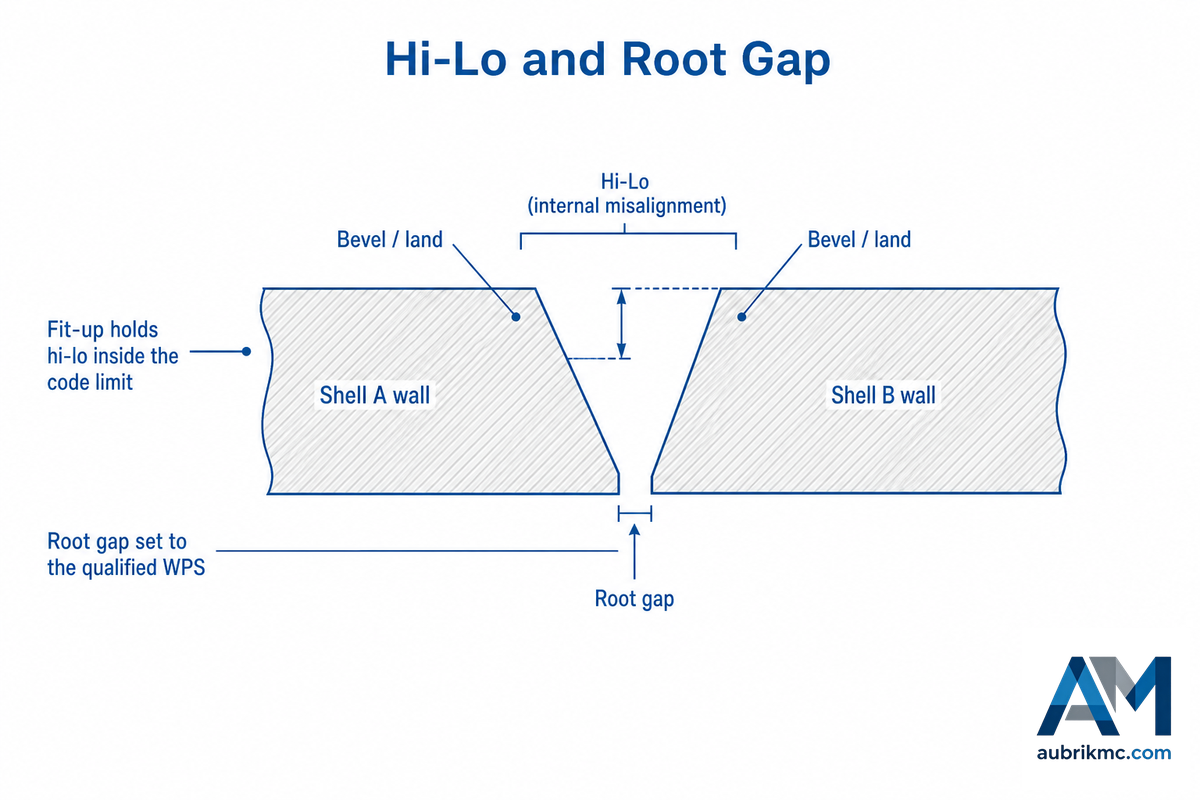
La calidad del armado y ajuste se evalúa mediante 2 valores: el hi-lo —la desalineación interna o escalón entre ambos diámetros interiores— y la separación de raíz entre los bordes. El hi-lo es simplemente la diferencia entre las alturas internas (o externas) de 2 tuberías; una alineación deficiente produce una soldadura más débil y difícil de inspeccionar. La función del rotador es mantener ambos valores dentro de lo permitido por el código aplicable. Aquí es donde la mayoría de las guías simplifican demasiado: no todos los códigos publican un único valor fijo de hi-lo. Algunos proporcionan una cifra estricta; el más citado no lo hace deliberadamente.
| Norma | Qué regula | Regla de desalineación interna (hi-lo) | Nota sobre separación de raíz/armado y ajuste |
|---|---|---|---|
| ASME B31.3 | Tuberías de proceso | Sin valor fijo: armado y ajuste según el diseño de la junta soldada/WPS, con transición interna uniforme | Según el detalle de la junta; caras de los patines dentro de 1/16 in./ft (0.5%) |
| ASME B31.8 | Tuberías de transporte de gas | ≤1/8 in (3.2 mm) por debajo de 20% del esfuerzo circunferencial; ≤3/32 in (2.4 mm) a partir de 20% | Por encima del límite, realice una transición cónica de 3:1 en la pared más gruesa (30° máx.) |
| API 1104 | Soldaduras circunferenciales de tuberías | Norma de aceptación aplicable; la desalineación suele mantenerse en ~1/8 in (3 mm) y después se enrasa | Separación de raíz establecida por el procedimiento calificado |
| ASME BPVC Sec VIII | Recipientes a presión | Tolerancia de alineación (PW-33) definida por intervalos según el espesor de pared y la categoría de la junta | Los límites de desalineación se vuelven más estrictos al reducirse el espesor de pared |
| AWS D1.1:2025 | Acero estructural | Armado, ajuste y desalineación según los detalles de junta y los criterios de aceptación del código | Abertura de raíz según la junta precalificada/calificada |
| ISO 3834 + ISO 15614 | Sistema de calidad de soldadura + WPS/WPQR | Sin valor numérico de hi-lo; exige procedimientos calificados que definan el armado y ajuste | Separación de raíz definida en la WPS calificada |
| EN 1090 | Ejecución estructural en la UE | La clase de ejecución (EXC1–4) establece el nivel de calidad de soldadura mediante ISO 3834 | Las tolerancias de armado y ajuste derivan de la clase de ejecución |
| Alineación de patines (B31.3 §335) | Juntas con patín | Caras alineadas dentro de 1/16 in./ft; orificios para pernos con una desalineación máxima de 1/8 in (3.2 mm) | Se verifica antes del empernado, sin soldadura |
| Separación de raíz típica en campo | Según la WPS (no es un valor fijo del código) | — | ~1.5–3.0 mm (1/16–1/8 in), según el proceso |
| Hi-lo típico en campo | Según la WPS (no es un valor fijo del código) | Suele mantenerse en ≤~1.6 mm (1/16 in); más estricto en paredes delgadas | — |
Organice las reglas de los códigos según ASME B31.3 y B31.8 (tal como se recopilan en las guías de normas de ingeniería del LANL); las cifras de API 1104 y BPVC corresponden a esas normas. Ambas filas de «valores típicos en campo» representan prácticas habituales de las WPS, no límites fijos de los códigos: confirme el valor con su propio procedimiento calificado.
Interprételo como un valor aplicado. En una línea de gas con una pared de 12mm conforme a ASME B31.8, una desalineación interna superior a 1/8in (3.2mm) exige volver a biselar o realizar una transición cónica de 3:1; si esa línea supera 20% del esfuerzo circunferencial, el límite se reduce a 3/32in (2.4mm). Un rotador hidráulico de armado y ajuste justifica su uso al alinear concéntricamente ambos diámetros interiores para que la junta quede holgadamente dentro de ese intervalo —a menudo por debajo de 1mm— antes de que un solo punto la inmovilice. La conclusión de toda la tabla es esta: B31.3 no proporciona un valor de hi-lo, por lo que el verdadero límite de aceptación está en su procedimiento calificado y el rotador debe alcanzar lo que ese procedimiento establezca.
Uso de un rotador de armado y ajuste: barrido de alineación para el primer punto

La secuencia importa más que la máquina. Si se equivoca en el orden —puntear antes de eliminar el hi-lo—, inmoviliza una desalineación fuera de tolerancia que ninguna rotación corregirá; la única solución es desbastar los puntos y volver a montar. Ese es el error de armado y ajuste más frecuente y costoso en el taller. Vale la pena colocar junto a la bancada la siguiente rutina ordenada previa al punteo: el barrido de alineación para el primer punto.
- Cargue y asiente. Coloque con una grúa la primera sección sobre los carros de rodillos libres; deje que se asiente para que los rodillos soporten la virola.
- Acerque la segunda virola. Mantenga suspendida la sección correspondiente sobre los rodillos de armado y ajuste y cierre la separación a lo largo del eje de la junta.
- Cierre la separación de raíz. Ajuste la abertura entre los bordes al valor de la WPS calificada (normalmente ~1.5-3.0mm), verificándolo en varias posiciones horarias.
- Corrija el hi-lo. Mueva gradualmente los cilindros verticales y laterales hasta que la lectura del escalón interno en un calibrador de hi-lo quede dentro de la tolerancia en todo el perímetro.
- Compruebe la ovalidad. Gire lentamente y observe el escalón en las posiciones de las 3, 6, 9 y 12 en punto; una sección fuera de redondez requiere cambiar su orientación, no aplicar más fuerza.
- Realice el patrón de punteo. Coloque 4-6 puntos uniformemente alrededor de la junta para asegurar la alineación antes de realizar cualquier pasada completa: es la práctica que utilizan los montadores para sujetar la junta de conformidad con el código.
- Gire por impulsos y suelde. Coloque el conjunto punteado sobre los rodillos viradores y ejecute la soldadura circunferencial a una velocidad superficial adecuada para el proceso de soldadura.
Este es un ejemplo visual del trabajo real en el taller. En una planta de torres eólicas, un montador colocará una virola de 3.5m de diámetro sobre una bancada hidráulica y contra la sección anterior, la sujetará en el eje del riel y después utilizará los cilindros verticales para reducir un escalón de 4mm a menos de 1mm antes de que el calibrador de hi-lo muestre una lectura aceptable en cada posición horaria. A continuación se colocan los puntos —6 distribuidos uniformemente— y la nueva virola pasa a formar parte de la torre en crecimiento. Para entonces, la grúa ya está trasladando la siguiente virola. No se requiere mantener la carga suspendida durante la alineación, lo que mejora la seguridad y la velocidad. Para conocer los detalles operativos del giro de la virola punteada, nuestra guía sobre rotadores de tuberías para soldadura explica cómo ajustar la velocidad en RPM, y un trabajo de mayor capacidad probablemente requiera un manipulador de soldadura de columna y brazo horizontal para realizar la soldadura.
⚠️ Error común
«El rotador la volverá redonda». No. No lo hará. Un rotador de armado y ajuste corregirá el escalón y la separación de la junta, pero no devolverá la redondez a una virola muy deformada. Si la ovalidad es excesiva para que los rodillos la corrijan, la reparación debe realizarse en el equipo de rolado; la virola debe volver a rolarse o cambiarse de orientación, en lugar de aplicar más presión hidráulica, pues eso solo deja marcas en la virola.
Rotador de armado y ajuste frente a abrazaderas de alineación: punto de transición de la abrazadera al rotador
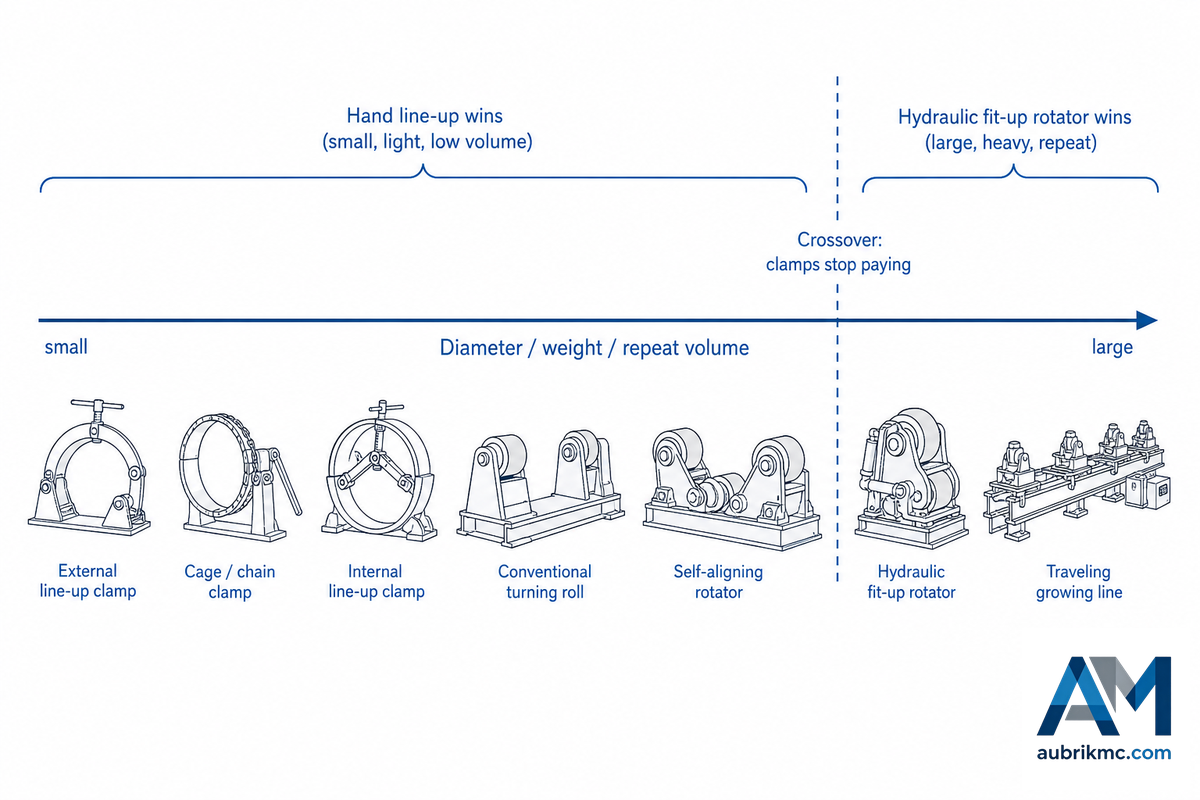
Un rotador hidráulico de armado y ajuste no siempre es la solución, y admitirlo es la parte honesta que falta en muchas páginas de proveedores. En tuberías pequeñas que pueden manipularse a mano, una abrazadera de alineación interna o externa redondea la junta con mucha mayor rapidez y por una fracción del precio. Los rotadores resultan convenientes cuando el diámetro, el peso o el volumen repetitivo hacen que volver a sujetar y maniobrar con grúa se conviertan en cuellos de botella. Un estudio publicado en el Journal of Petroleum Technology de SPE describió el armado manual de recipientes como «un proceso largo e intensivo en mano de obra que suele requerir de 3 a 4 trabajadores y de 3 a 6 horas». Puede que ese único estudio no represente todas las situaciones, pero muestra el costo potencial de mano de obra en secciones grandes. Una bancada hidráulica operada por una sola persona elimina ese costo: por eso existe un punto de transición.
Gama de herramientas de armado y ajuste
| Tipo de herramienta | Diámetro/servicio típico | Ejes de alineación | Quién mueve el peso |
|---|---|---|---|
| Abrazadera de alineación externa | Tubería pequeña–mediana, portátil | Solo tracción radial | Montador, manualmente |
| Abrazadera tipo jaula | Tubería en campo, diámetro exterior uniforme | Compresión en toda la circunferencia | Montador, manualmente |
| Abrazadera de cadena/envolvente | Tubería pequeña, espacios reducidos | Apriete radial | Montador, manualmente |
| Abrazadera de alineación interna | Diámetro interior de tubería mediana–grande | Expansión radial interna | La abrazadera ejerce presión desde el interior |
| Rodillos viradores convencionales | Cualquier pieza redonda, un solo diámetro | Solo rotación | La bancada soporta; la grúa alinea |
| Rotador de soldadura autoalineable | Gran variedad de diámetros, pared delgada | Rotación + ajuste automático al diámetro | La bancada soporta; la grúa alinea |
| Rotador hidráulico de armado y ajuste | Virolas grandes que requieren punteo concéntrico | Vertical + lateral (+ rotación) | La bancada eleva, desplaza y gira |
| Rotador de soldadura desplazable para línea de crecimiento | Torres/recipientes largos, sección por sección | Vertical + lateral + recorrido axial | La bancada realiza todos los movimientos; la grúa queda disponible |
| Rodillos para armado y ajuste de tanques | Tanques de gran diámetro, pared delgada | Vertical + lateral (+ rotación) | Bancadas modulares, añadidas por sección |
Entonces, ¿cuál es el punto de transición? El punto de transición de la abrazadera al rotador es la zona en la que la sujeción y las maniobras con grúa dejan de ser convenientes; ocurre cuando el diámetro supera lo que un montador puede manejar fácilmente, el peso de la sección convierte cada nueva sujeción en una maniobra de grúa o el volumen por sí solo hace que la preparación sea el cuello de botella de la línea. Por encima de ese punto conviene adquirir un rotador hidráulico de armado y ajuste, que permite que un operador sustituya 3-4 horas de trabajo; por debajo, es más rápido y económico utilizar abrazaderas. Por ejemplo, un proveedor de automatización de soldadura informa una reducción de hasta 65% en el tiempo del soldador mediante el armado y ajuste automatizado de torres eólicas, en comparación con su alineación manual. Revise las 2 columnas siguientes y aplíquelas a su situación.
✔ Un rotador de armado y ajuste se amortiza cuando…
- Las secciones son tan pesadas que cada nueva sujeción requiere una maniobra de grúa.
- Hay volumen de producción (torres, tanques o recipientes) dentro de la misma categoría de diámetro.
- Las virolas delgadas o revestidas requieren un contacto distribuido que deje pocas marcas
- Después del armado y ajuste se utiliza un cabezal fijo o un sistema de columna y brazo horizontal
⚠ Una abrazadera de alineación sigue siendo mejor cuando…
- La tubería es suficientemente pequeña para alinearla a mano
- Es un trabajo único o en campo (en lugar de una línea de taller)
- El presupuesto o el espacio disponible impiden utilizar una bancada motorizada
- Los diámetros varían tanto que ninguna bancada puede cubrirlos todos
Esta es una decisión de compra, y la selección del modelo según la capacidad se aborda en las páginas de productos, no aquí: las tablas de capacidad de los rotadores hidráulicos de armado y ajuste se encuentran en esta página. Si su trabajo consiste más en cambiar diámetros que en alinear juntas, resulta más pertinente consultar el accionamiento del rotador autoalineable; si la pieza debe inclinarse en vez de girarse, consulte las instrucciones del posicionador para soldadura de tuberías: el posicionador sujeta e inclina la pieza de trabajo, mientras que el rotador puede girar libremente un cilindro largo y redondo.
Configuraciones y capacidad: horizontal, vertical y línea de crecimiento

Los rotadores de soldadura para armado y ajuste pueden accionarse mediante tres tipos de mecanismos, denominados según la forma en que desplazan la virola: los rodillos horizontales avanzan hacia el centro y después retroceden para alinear dos piezas de trabajo; un rotador vertical eleva cada grupo de rodillos de manera independiente y después los grupos convergen en el eje central. Las bancadas incluyen dos pares de rodillos autoalineables o uno solo sobre un riel instalado en el piso. Utilice el desplazamiento sobre riel cuando las secciones se unan a lo largo del eje.
Esta última configuración es la línea de crecimiento, que algunos también denominan bancada de armado y ajuste, porque un conjunto de virolas o una sección de torre, por lo general de hasta unos 30 metros, se alinea mediante tracción manual o mecánica para formar un recipiente largo o la parte central de una torre eólica, antes de unir cada sección con puntos de soldadura. En lugar de instalar repetidamente un equipo de izaje en cada sección y después levantarla hasta su posición para que el operador de la grúa la alinee, el ajuste fino de las secciones se realiza mediante mecanismos integrados en la bancada. El armado y ajuste con bancada desplazable ofrece flexibilidad, libera el equipo de izaje y minimiza las cargas sobre las grúas de alineación. Estas bancadas constituyen el núcleo de muchas líneas de producción de torres y tanques.
📐 Nota de ingeniería
El límite es la capacidad, no el diámetro, y el propio diámetro depende de la separación entre los centros de los rodillos. Los intervalos de tonelaje publicados para los rotadores de soldadura para armado y ajuste abarcan aproximadamente 2-1,200 toneladas, y cada modelo cubre solo una parte de ese intervalo, determinada por su capacidad y la separación entre rodillos. Por tanto, no se trata únicamente del tonelaje bruto, sino también del peso de la sección más pesada con su dispositivo de sujeción, dividido entre la distancia de los dos rodillos correspondientes a la sección de mayor tamaño (es decir, los diámetros mínimo y máximo), para después consultar ese valor en un modelo específico. Realizamos una prueba de carga a cada unidad de nuestro inventario en todo su intervalo de trabajo antes del envío, porque un sistema hidráulico que se atasca con una carga descentrada no sirve. El ajuste hidráulico de altura permite que un solo operador coloque una virola de la clase de 10 toneladas con una precisión y eficiencia que una cuadrilla manual no puede igualar.
Como proveedor de equipos de soldadura para la industria manufacturera, Aubrik fabrica bancadas de armado y ajuste como uno de los tres tipos de rotadores de soldadura —autoalineables, convencionales e hidráulicos para armado y ajuste— de su línea de rotadores de soldadura y rodillos viradores, con una construcción duradera de alta calidad y opciones de personalización para diversas industrias, desde un rotador de soldadura para tanques hasta una celda completa con máquina de soldar; lo importante es adaptar la configuración a la tarea —armado y ajuste para alinear, seguido de un equipo convencional o autoalineable para hacer girar la pieza—, y son el tamaño y el volumen de su producción los que determinan qué capacidad debe consultar en un modelo, no el intervalo completo de un catálogo.
Dónde resultan rentables los rotadores de soldadura para armado y ajuste

Los rotadores de soldadura para armado y ajuste se utilizan cuando el extremo de una virola se une con otra de gran diámetro y la junta circunferencial debe quedar concéntrica. Todos esos ejemplos evidentes tienen algo en común: son demasiado grandes o pesados para centrarlos a mano y se producen en una cantidad suficiente para justificar una bancada motorizada destinada a las operaciones de soldadura posteriores de estas piezas cilíndricas.
- Recipientes a presión y calderas. Virolas de varias secciones que deben cumplir los límites de alineación del BPVC antes de realizar las soldaduras longitudinales y circunferenciales.
- Tanques de almacenamiento. Secciones de gran diámetro y pared delgada en las que una superficie de contacto amplia protege el material: se añaden rodillos viradores modulares para el armado y ajuste de cada sección.
- Torres eólicas. Ensamblaje progresivo de secciones de ~30 m: el trabajo relacionado con la transición energética que determina el tamaño de las bancadas más grandes.
- Spools y líneas de tuberías. Juntas circunferenciales dentro de los límites de API 1104 o B31, punteadas de forma concéntrica en un rotador de soldadura para armado y ajuste de tuberías antes de realizar la soldadura con rotación.
- Intercambiadores de calor, tanques horizontales de LPG, construcción naval, petróleo y gas. Juntas de conos y cilindros cuya concentricidad determina los índices de aprobación de las inspecciones.
“Los trabajos que justifican una bancada de armado y ajuste son aquellos en los que la grúa se utilizaba para alinear. Al trasladar esa etapa a los rodillos, se libera el polipasto, se elimina la carga de una eslinga suspendida y se permite que un solo operador mantenga la línea de unión con una desviación inferior a un milímetro mientras aplica los puntos de soldadura. Ahí es donde se recuperan las horas.”
Equipo de ingeniería de Aubrik, Wuxi ABK Machinery
Rodillos, mantenimiento y límites reales

Dos tipos de superficie de rodillo cubren la mayoría de los trabajos de armado y ajuste, y la elección depende de la virola, no de una preferencia general. Esta decisión contrapone la capacidad de carga con la protección de la superficie, medida con un durómetro conforme a ASTM D2240.
✔ Rodillos de poliuretano (PU)
- Protegen las virolas de pared delgada y revestidas contra las hendiduras
- Ofrecen mayor agarre y menos deslizamiento con una carga ligeramente desequilibrada
- Amortiguan las vibraciones y el ruido
- Se desgastan más rápido; las bandas son consumibles reemplazables
⚠ Rodillos con superficie de acero
- Soportan la mayor carga de armado y ajuste por rueda
- Toleran el calor cerca de una zona de soldadura pesada
- Ofrecen mayor vida útil en servicios abrasivos
- Generan una mayor carga puntual, con riesgo de rayar o abollar virolas delgadas y pulidas
El mantenimiento es sencillo, pero obligatorio: mantenga el bastidor de rodillos libre de obstrucciones, engrase el engranaje antes del primer uso y lubrique los rodamientos a diario, cambie el aceite del reductor cada mes y, antes de cada operación, confirme que no haya elementos de sujeción flojos y que la carga esté dentro de la capacidad nominal de la bancada. Sustituya las bandas de PU a medida que se desgasten, ya que son el componente con mayor probabilidad de fallar primero.
Ahora, los límites que los proveedores rara vez mencionan. Los rotadores de soldadura para armado y ajuste realizan juntas circunferenciales rectas: hacen girar la pieza para llevar la línea de unión hasta la antorcha de soldadura, por lo que no ejecutan soldaduras complejas ni no lineales. Por lo general, se requieren rodillos viradores complementarios para realizar la soldadura después del punteo. Además, se trata de bienes de capital: por debajo del umbral de rentabilidad, una abrazadera es una mejor inversión.
⚠️ Seguridad de la máquina, no solo calidad de la soldadura
Un rotador de soldadura para armado y ajuste incorpora funciones hidráulicas motorizadas de elevación, descenso y desplazamiento lateral, además de los rodillos giratorios, por lo que presenta más riesgos de contacto y control que una bancada simple. Conforme a las normas de protección de maquinaria de Estados Unidos establecidas en OSHA 29 CFR 1910.212, las piezas giratorias y los puntos de atrapamiento entrantes que puedan entrar en contacto con un operador deben contar con protecciones, y los ejes hidráulicos deben bloquearse durante la preparación. En las líneas automatizadas, el propio sistema de control también tiene una responsabilidad —evaluación de riesgos conforme a ISO 12100 y confiabilidad de los sistemas de control relacionados con la seguridad conforme a ISO 13849-1—, porque una orden errónea de elevación o desplazamiento bajo una carga suspendida constituye un incidente grave, no una simple molestia.
Hacia dónde se dirige la demanda de rotadores de soldadura para armado y ajuste

El cambio de 2026 no se resume en un titular sobre el tamaño del mercado. Se relaciona con quién realiza el armado y ajuste y con la forma en que los compradores encuentran la máquina. Por ejemplo, la cantidad de búsquedas genéricas de rotadores de soldadura y rodillos viradores disminuyó interanualmente (entre aproximadamente un tercio y casi la mitad), mientras que las búsquedas que incluían el método de armado y ajuste o frases relacionadas con tipos de abrazaderas se mantuvieron constantes o aumentaron; las búsquedas de abrazaderas de armado y ajuste crecieron alrededor de un tercio.
Ahora los compradores buscan el método de armado y ajuste que ya saben que necesitan y leen una respuesta definitiva en el resumen generado por IA antes de hacer clic. Esto traslada el riesgo de adquisición de la marca a la especificación: si se compra una bancada hidráulica demasiado pesada para trabajar con tuberías pequeñas, permanecerá inactiva; si se elige una abrazadera insuficiente cuando una línea de producción progresiva realmente requería una bancada motorizada, también se habrá comprado el equipo equivocado.
Detrás de esto hay una contundente señal sobre la mano de obra. BLS proyecta que el empleo de soldadores, operadores de corte, soldadores con estaño y soldadores con soldadura fuerte crecerá solo 2% entre 2024-2034 (por debajo del promedio) y señala que la automatización de la soldadura puede limitar la demanda. Para una industria que ya carece de armadores competentes, esa es la razón estructural del crecimiento del armado y ajuste hidráulico con un solo operador: reduce una cuadrilla de alineación de 3-4 personas a un operador y una bancada. Esto reduce la mano de obra y la manipulación manual precisamente en la junta soldada concéntrica exigida por las normas. Las celdas automatizadas de armado y ajuste —con alineación precisa guiada por láser y soldadura automática SAW y GMAW integrada— son la respuesta de los equipos de automatización ante una plantilla que no crece, pues sustituyen la lenta soldadura manual por una soldadura eficiente con control preciso y rotación uniforme. Estos sistemas de automatización utilizan tecnología avanzada, pero el argumento sigue siendo sencillo: los observadores de la industria sitúan el segmento de rotadores para soldadura de tuberías cerca de USD 1.04B para 2025, con un crecimiento anual aproximado de 7% (mayor en la fabricación de torres eólicas), así que considere este dato una orientación, no una cifra exacta. Compre según el método de armado y ajuste y la construcción de la junta exigida por la norma, dimensione el equipo para la sección pesada y deje que el umbral de rentabilidad —no un folleto— determine si conviene invertir en una bancada o una abrazadera.
Preguntas frecuentes
P: ¿Para qué sirve un rotador de soldadura para armado y ajuste?
Ver respuesta
En un rotador de soldadura para armado y ajuste, una sección o varias secciones cilíndricas de una tubería, un tanque o un recipiente a presión se alinean concéntricamente y se sueldan con la siguiente sección, para después girarlas y realizar la soldadura circunferencial. Los cilindros hidráulicos integrados elevan, bajan y desplazan lateralmente cada conjunto de rodillos para que el operador ajuste la alineación (corrigiendo el desnivel radial) y establezca la separación de raíz antes del primer punto de soldadura. El método sustituye el lento posicionamiento manual dependiente de una grúa que mantendría ocupada a toda una cuadrilla.
P: ¿En qué se diferencia un rotador de soldadura para armado y ajuste de otros rotadores de soldadura?
Ver respuesta
Un rotador convencional o autoalineable solo puede hacer girar la pieza redonda durante la fase de soldadura; en cambio, la incorporación de potencia al rotador para armado y ajuste incluye sistemas hidráulicos móviles que elevan, bajan y reposicionan los rodillos para alinear coaxialmente dos virolas y unirlas mediante puntos de soldadura; en la práctica, la unidad de armado y ajuste suele encargarse de la alineación, mientras que unos rodillos viradores convencionales o autoalineables proporcionan la rotación durante la soldadura; por lo general, ambos equipos se compran y utilizan juntos, en lugar de sustituirse entre sí.
P: ¿Los rotadores de soldadura para armado y ajuste son iguales que los posicionadores de soldadura?
Ver respuesta
No. Un posicionador de soldadura sujeta una pieza sobre una mesa o un cabezal motriz, y la inclina y gira para colocar una soldadura en posición plana; además, puede trabajar con piezas de muchas formas. Un rotador de soldadura para armado y ajuste funciona únicamente con secciones redondas y cilíndricas: las hace rodar libremente para formar una junta circunferencial continua y, a diferencia de un posicionador, corrige la alineación concéntrica de dos virolas antes del punteo. Las piezas redondas y largas se colocan en un rotador; las que requieren inclinación y rotación, en un posicionador.
P: ¿Cuál es la diferencia entre un rotador horizontal y uno vertical para armado y ajuste?
Ver respuesta
Un rotador horizontal para armado y ajuste desplaza sus rodillos hacia el centro para elevar la pieza de trabajo y hacia afuera para bajarla; un rotador vertical eleva y baja de forma independiente los rodillos de cada lado. Ambos acoplan dos piezas de trabajo sobre un mismo eje central; se diferencian en la geometría del movimiento de elevación.
P: ¿Cuánto peso puede soportar un rotador de soldadura para armado y ajuste?
Ver respuesta
Los intervalos publicados por los proveedores abarcan aproximadamente de 2 a 1,200 toneladas, según el modelo, con equipos personalizados que superan ese límite. Sin embargo, la capacidad nominal presupone una carga centrada: una sección descentrada reduce considerablemente la capacidad útil, por lo que el dimensionamiento debe partir de la sección más pesada más su dispositivo de sujeción y aplicar un factor de seguridad, en lugar de basarse en el tonelaje destacado. La correspondencia entre el tonelaje y el modelo es una cuestión de dimensionamiento que se determina mejor en la página del producto, con una bancada específica como referencia.
P: ¿Cuáles son las desventajas de un rotador de soldadura para armado y ajuste?
Ver respuesta
Tres límites reales. Primero, solo realiza juntas circunferenciales rectas: hace girar la pieza para llevar la línea de unión hasta la antorcha de soldadura, por lo que no ejecuta soldaduras complejas ni no lineales. Segundo, normalmente requiere rodillos viradores convencionales o autoalineables complementarios para realizar la soldadura después del punteo, de modo que constituye una parte de la celda, no la celda completa. Tercero, es un bien de capital con sistemas hidráulicos motorizados que añaden obligaciones de protección, seguridad del control (OSHA 1910.212, ISO 13849-1) y mantenimiento; por debajo del umbral de diámetro y volumen, una abrazadera manual de alineación alinea la junta con mayor rapidez y a un costo mucho menor. Adapte la herramienta a la pieza: las secciones grandes, pesadas y repetitivas justifican la bancada; las tuberías pequeñas manipuladas a mano, no.
Por qué escribimos esta guía
Fabricamos rotadores de soldadura para armado y ajuste en Wuxi y vemos repetirse los mismos dos errores: considerar la bancada un sustituto de los rodillos viradores y comprar un sistema hidráulico para trabajos que una abrazadera manual alinearía con mayor rapidez. Esta guía mantiene separados el problema de alineación y el de rotación, vincula la tolerancia con la norma que realmente rige su junta (incluido el hecho de que ASME B31.3 no establece un valor fijo de desnivel radial) y marca el umbral a partir del cual una abrazadera deja de ser rentable.
Revisado por el equipo técnico de Wuxi ABK Machinery Co., Ltd.
Referencias y fuentes
- ASME B31.3, Tuberías de proceso, la norma aplicable (armado y ajuste según el diseño de la junta soldada); reglas recopiladas en la guía B31.3 de LANL Engineering Standards
- ASME B31.8, Sistemas de tuberías de transporte y distribución de gas, límites de desalineación interna y conicidad; recopilados en la guía de armado, ajuste y alineación de juntas de LANL
- AWS D1.1/D1.1M:2025, Código de soldadura estructural, aceroAmerican Welding Society
- OSHA 29 CFR 1910.212, Requisitos generales para todas las máquinas (protecciones)U.S. Occupational Safety and Health Administration
- Patente AU 2021229209 A1, Sistema y métodos de soldadura con rotación (dispositivo de alineación + cabezal de soldadura interno) — vía Google Patents
- Soldadura automatizada para recipientes a presiónSPE Journal of Petroleum Technology (mano de obra y tiempo del armado y ajuste manual)
- Perspectivas laborales de soldadores, operadores de corte, soldadores con estaño y soldadores con soldadura fuerteU.S. Bureau of Labor Statistics (proyección 2024–2034)
Artículos relacionados
- Rotador hidráulico para armado y ajuste: especificaciones, tonelaje y dimensionamiento
- Rotador de soldadura autoalineable: mecanismo, tipos y diagnóstico en campo
- Cómo funcionan los rotadores de soldadura y los rodillos viradores: guía de la categoría
- Rotador para soldadura de tuberías: guía de preparación y operación
- Guía para seleccionar una mesa giratoria de soldadura
- Posicionador de soldadura para servicio pesado: cuándo inclinar en lugar de girar







