Entrez en contact avec Aubrik Company

[SYS-01] PLATEFORME DE FABRICATION DE TUYAUTERIES
Manipulateur de soudage de tubes | SAW + GMAW pour tubes de 50–3 000mm — Série ABOKE FWM
Un seul manipulateur couvre les tubes de 50mm à 3 000mm de diamètre et maintient une précision de soudage de ±0,1mm avec les procédés SAW et GMAW depuis une même plateforme à colonne et flèche. Quatre catégories de modèles répondent à toutes les envergures de projet — de la préfabrication légère aux conduites API 5L à paroi épaisse — avec un même automate PLC.
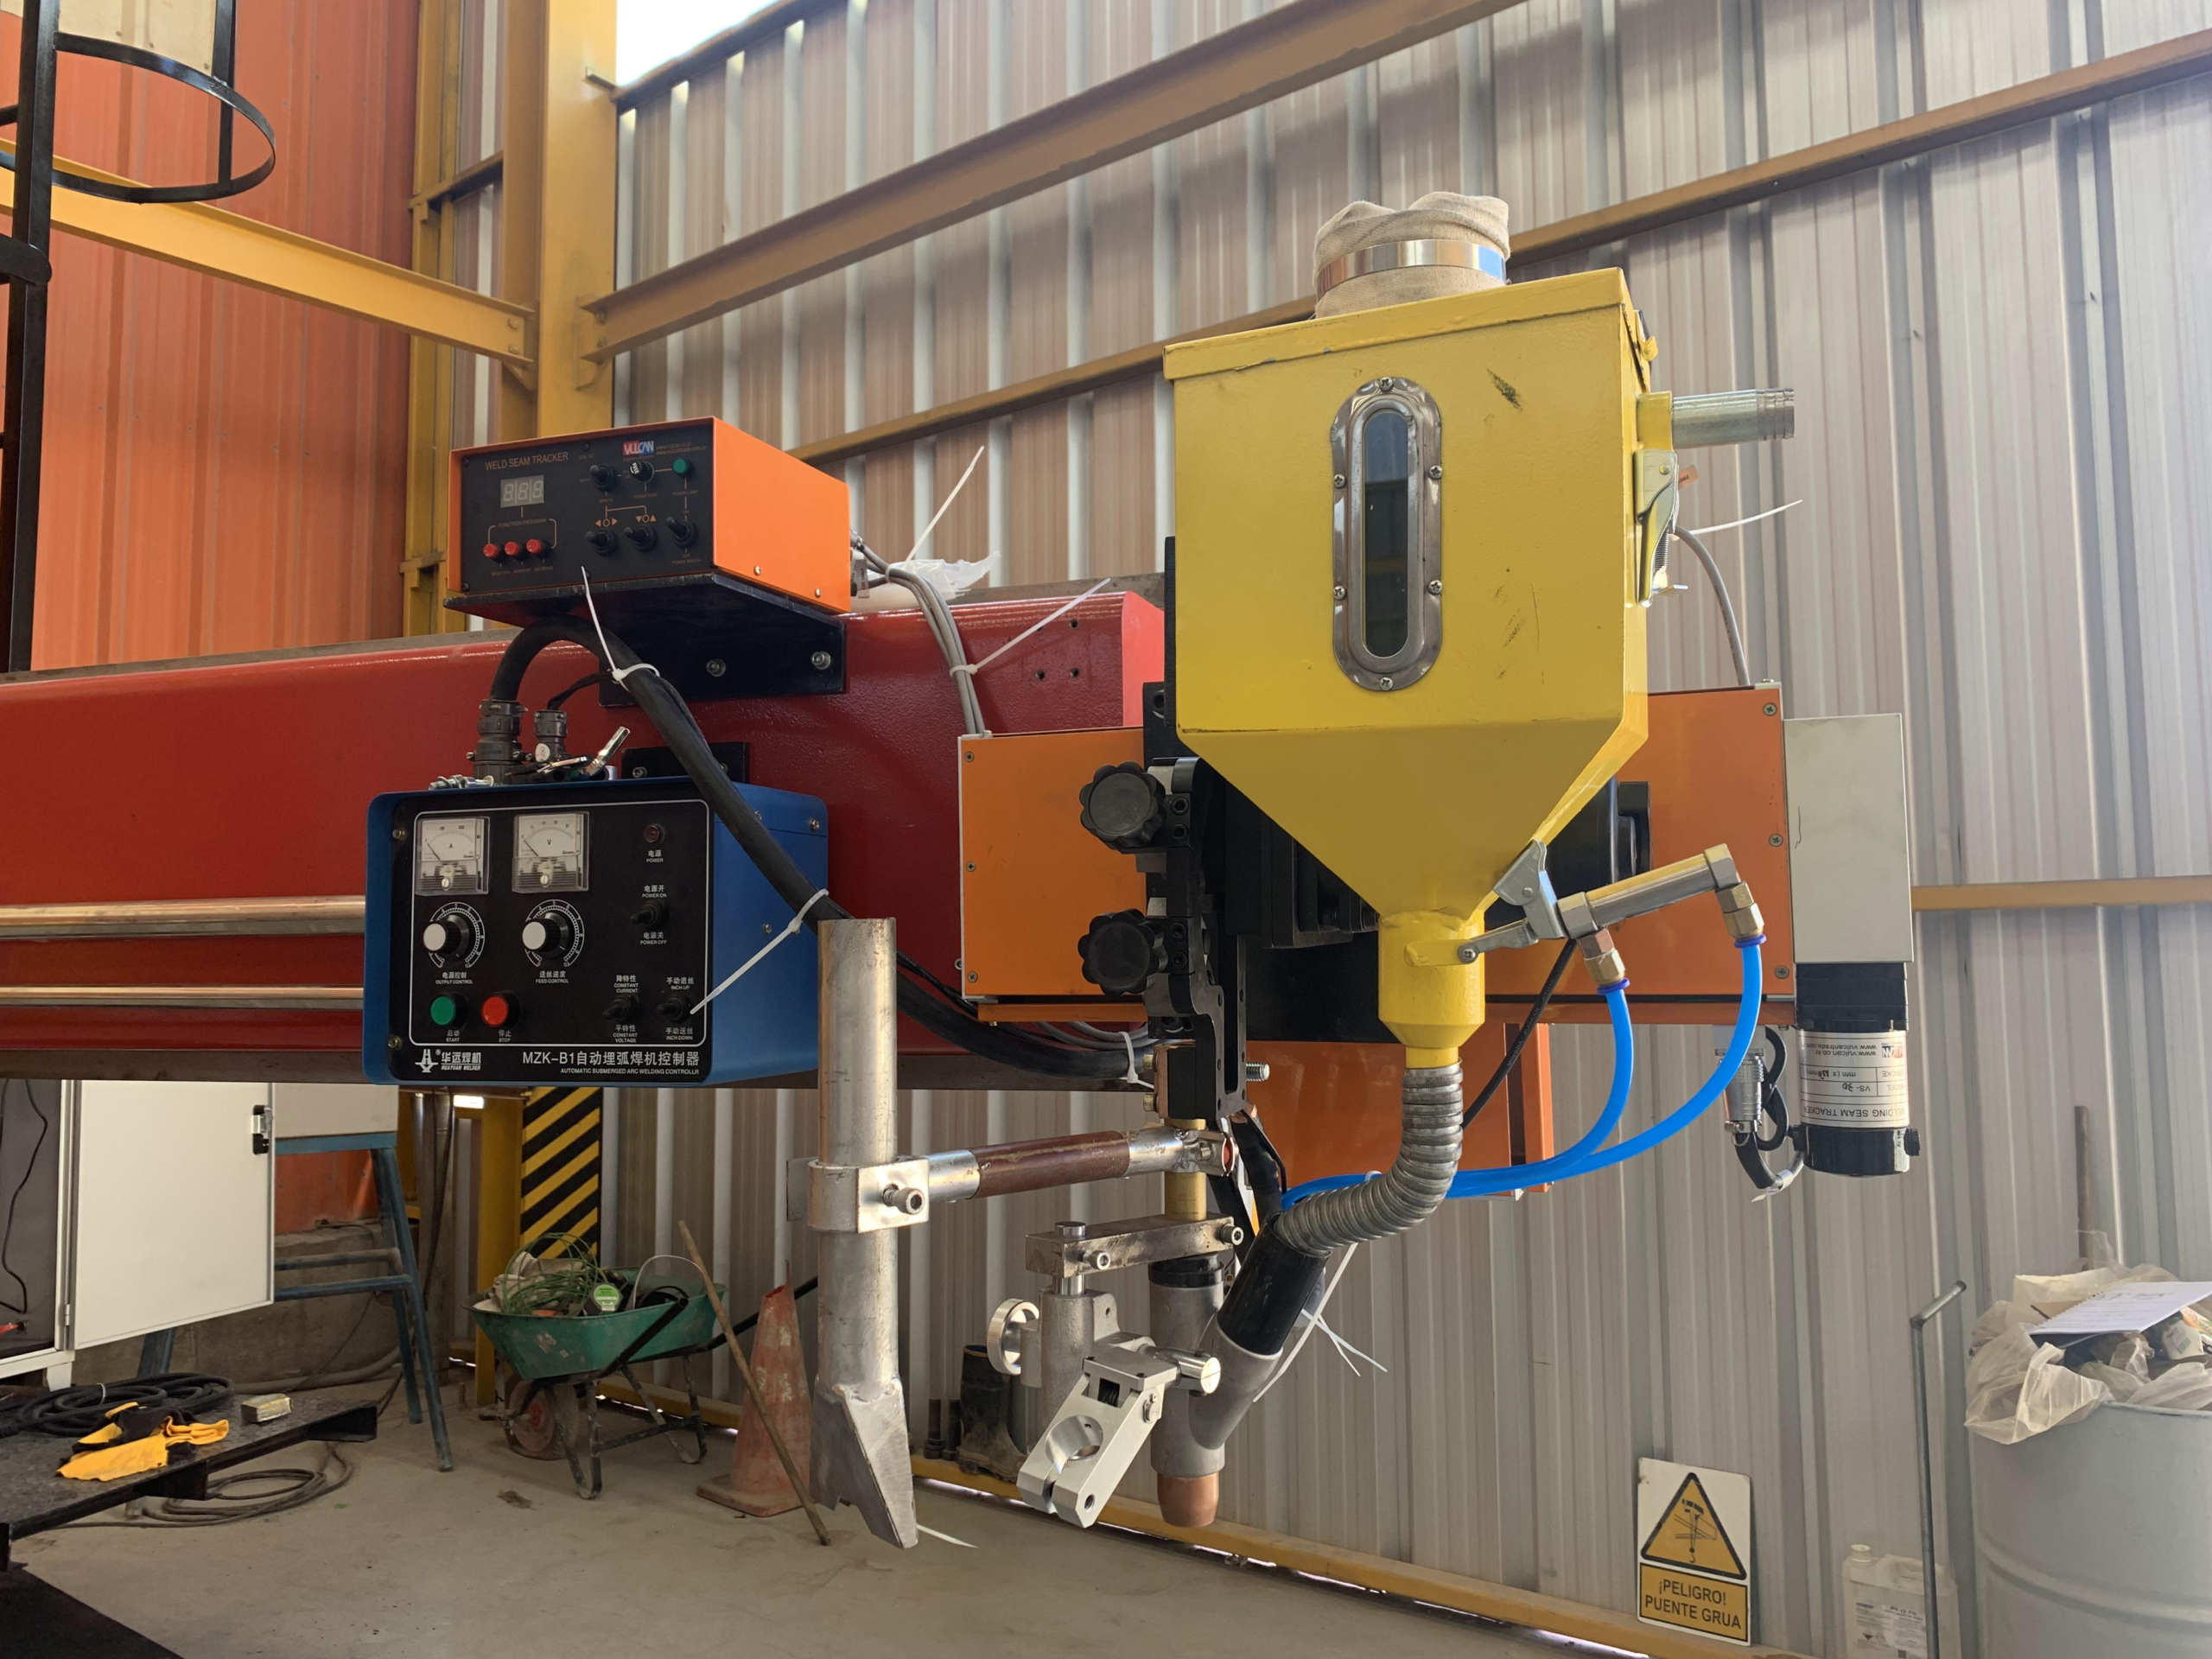
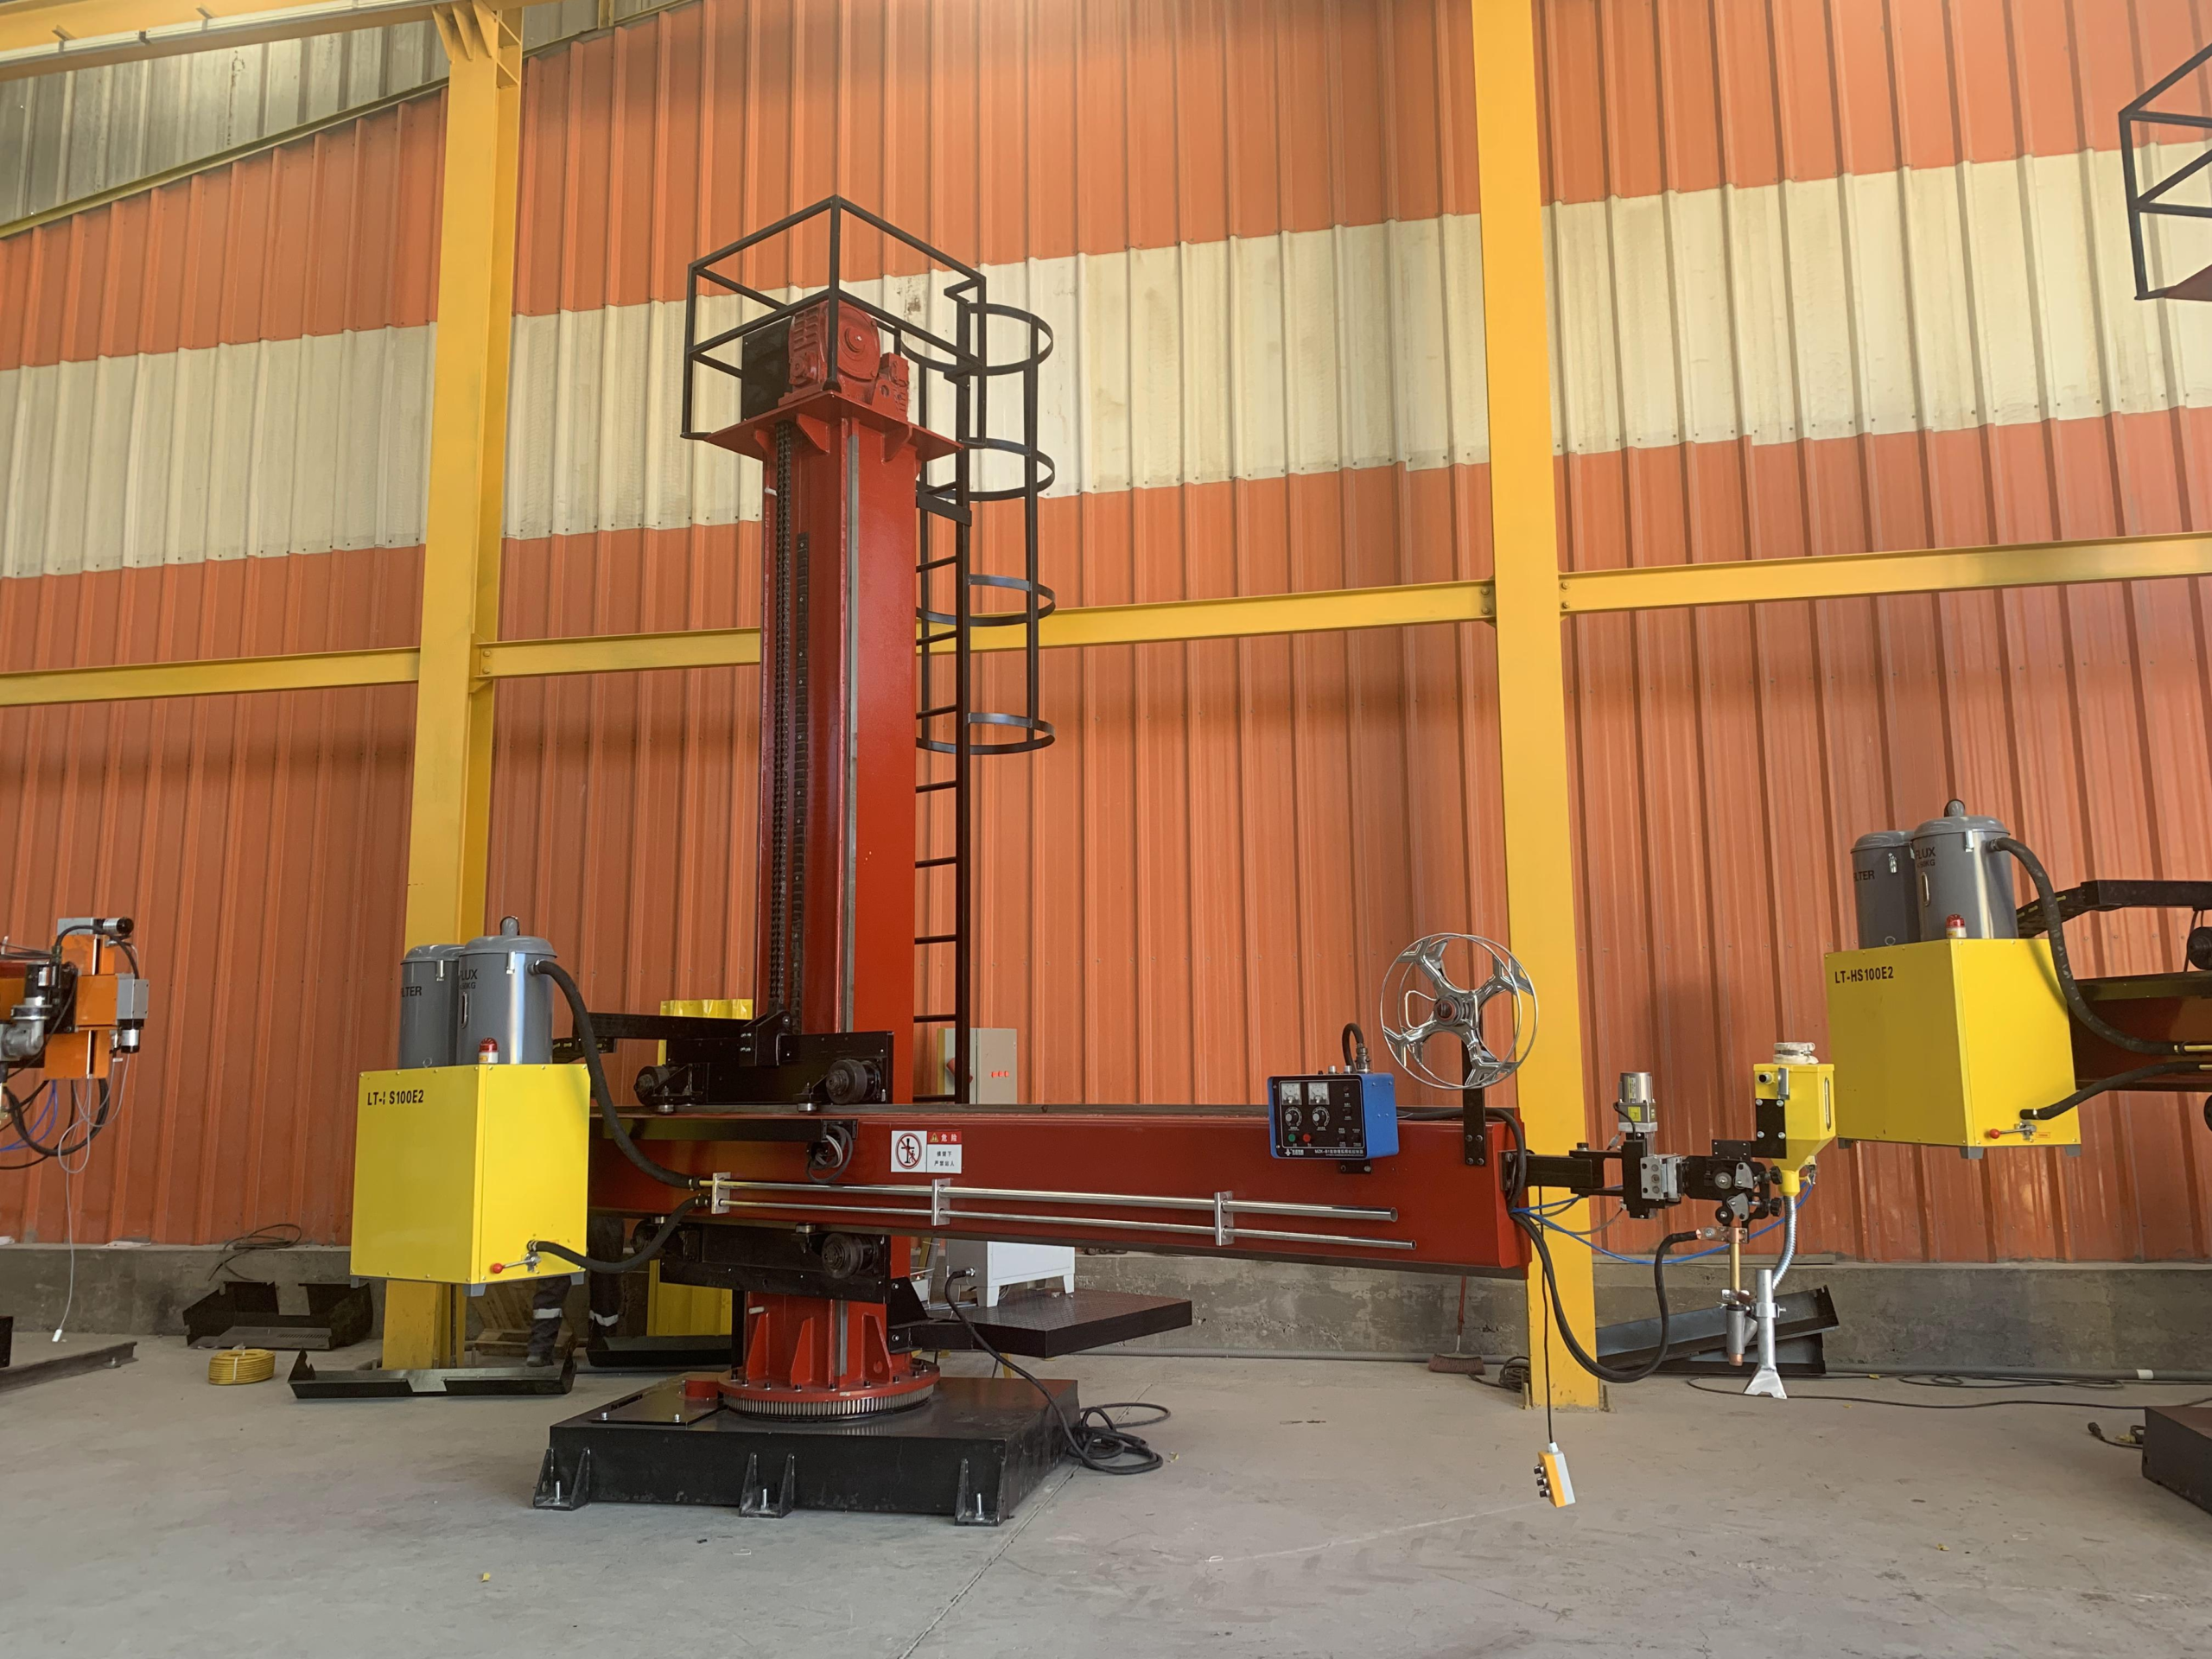
Synthèse de la solution FWM
[01]
4 catégories de modèles – FWM-0101 Mini / 0203 léger / 0404 intermédiaire / 0808 intensif couvrant les tubes de 50-3 000mm de diamètre
[02]
Double procédé SAW + GMAW sur un seul manipulateur, avec 60 modes opératoires de soudage enregistrés pour un changement instantané
[03]
Précision de soudage de 0,1mm sur les quatre modèles – éprouvée sur l’API 5L X80 avec un taux de qualification AWS D1.1 de 99,5 %
[04]
Le système intégré de récupération du flux recycle ~30 % du flux SAW au moyen d’un circuit d’air comprimé, ce qui réduit les coûts
DONNÉES D’ENTREPRISE ET DE CONFORMITÉ_
Certifiée ISO 9001
Marquage CE
Conforme à AWS D1.1
Fondée en 1999
Capacité de 1 000 ensembles/an
Déploiements dans 8 pays
Difficultés du soudage dans la fabrication de tuyauteries — Pourquoi le soudage manuel réduit la marge de votre projet
Pourquoi un seul manipulateur surpasse les méthodes manuelles et à deux systèmes
Lorsqu’un projet passe de quelques centaines à plusieurs milliers d’assemblages de tubes, le recours à un opérateur de soudage manuel moyen entraîne fatigue, écarts de compétence et dérive des paramètres, faisant varier la largeur du cordon de 12 à 18mm et la pénétration de 5 à 8mm, même sur le même tube. Résultat net : un taux moyen de qualification AWS D1.1 de 85 % sur les tubes API 5L X80 à paroi épaisse ou, plus simplement, une soudure sur sept nécessite des retouches et des reprises, au détriment du budget et du calendrier du projet.
Manipulateur ou positionneur — une distinction essentielle pour les acheteurs
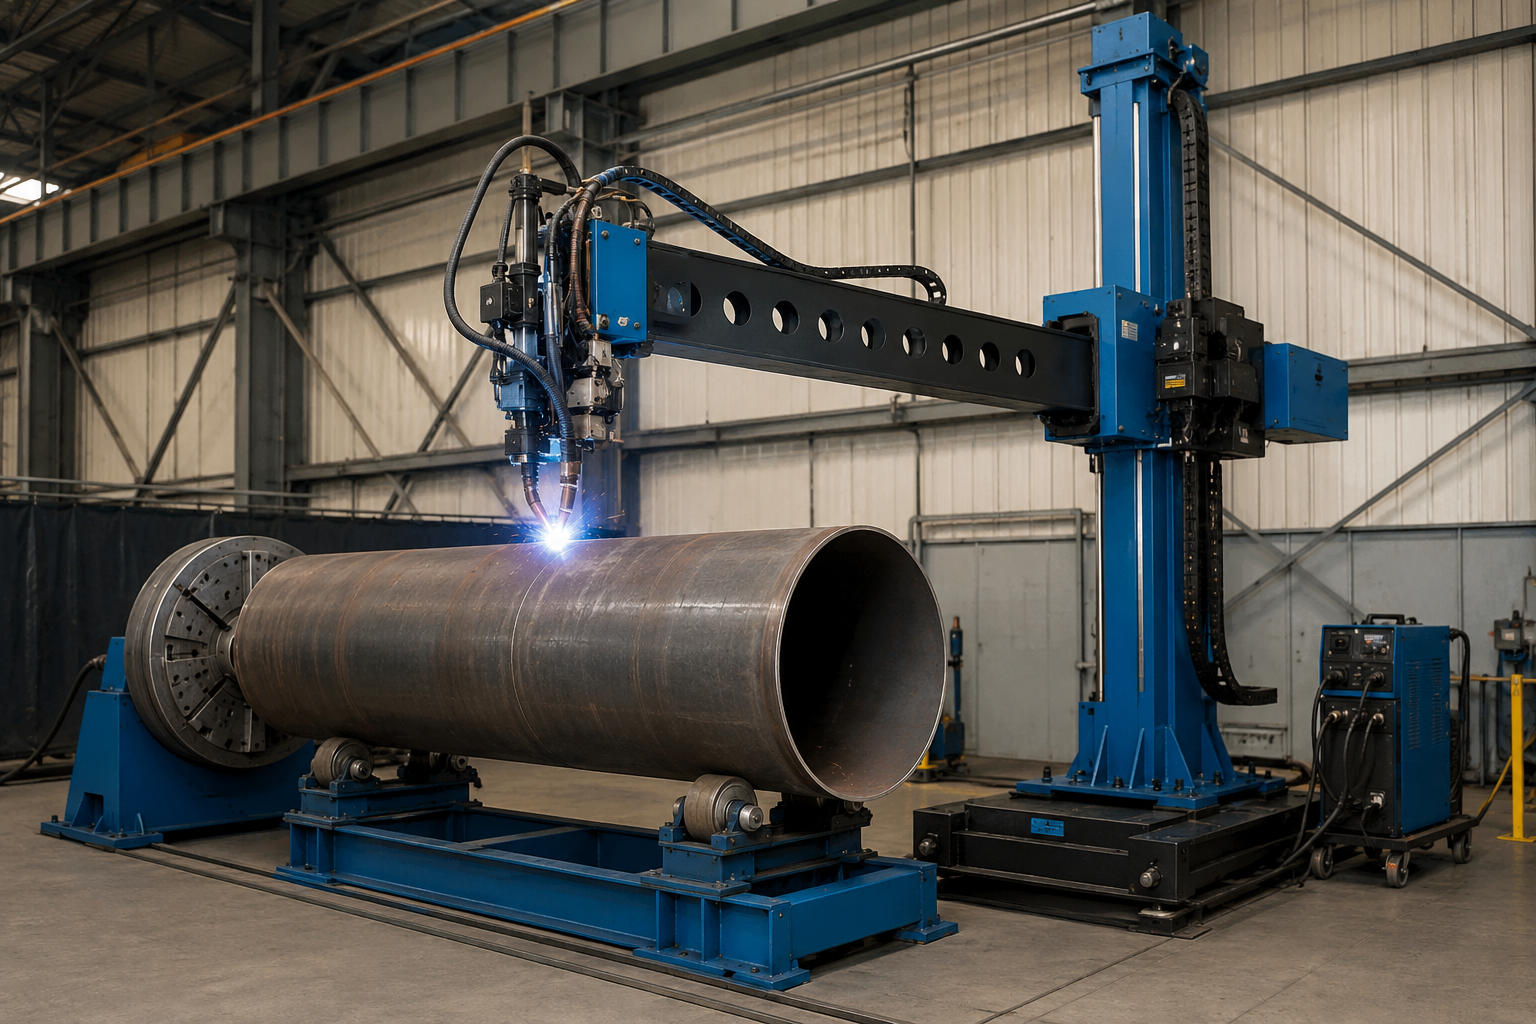
Qu’est-ce qu’un manipulateur de soudage de tubes ? Un manipulateur de soudage de tubes est une installation unique — généralement constituée d’un système à colonne et flèche — qui assure le déplacement contrôlé de la torche de soudage au-dessus d’un tube stationnaire. La rotation du tube est alors assurée par un positionneur de soudage associé. Bien que notre site présente des positionneurs de soudage pour tubes, il s’agit d’équipements différents ; les manipulateurs permettent de déplacer la torche sur de longs assemblages longitudinaux et d’effectuer une course verticale le long de la colonne jusqu’à 8 mètres de hauteur.
Notre série FWM répond aux difficultés courantes des fabricants de tuyauteries qui souhaitent dépasser les procédés manuels de soudage SAW+GMAW et investir dans une seule plateforme hautement intégrée, compatible avec les deux procédés sans dépenses d’investissement prohibitives. Faites défiler la page pour découvrir les quatre modèles FWM, un système de récupération du flux SAW et les avantages apportés par ces solutions à un récent projet pétrolier au Mexique.
Série de manipulateurs de soudage de tubes ABOKE FWM — 4 modèles pour tubes de 50–3 000mm de diamètre
ABOKE répartit sa plateforme de manipulateurs de soudage de tubes de la série FWM en quatre catégories de capacité, selon la plage de diamètres de tubes et l’envergure du projet. Les quatre catégories conservent la tolérance de soudage de 0,1mm, l’automate PLC à 60 modes opératoires et la capacité à double procédé SAW + GMAW ; seuls le diamètre et la largeur des tubes ainsi que la capacité des électrodes diffèrent. Cette homogénéité est importante, car les qualifications des soudeurs réalisées selon AWS D1.1 ou ASME Section IX s’appliquent aisément à tous les modèles d’une même catégorie dès que les opérateurs maîtrisent une machine.
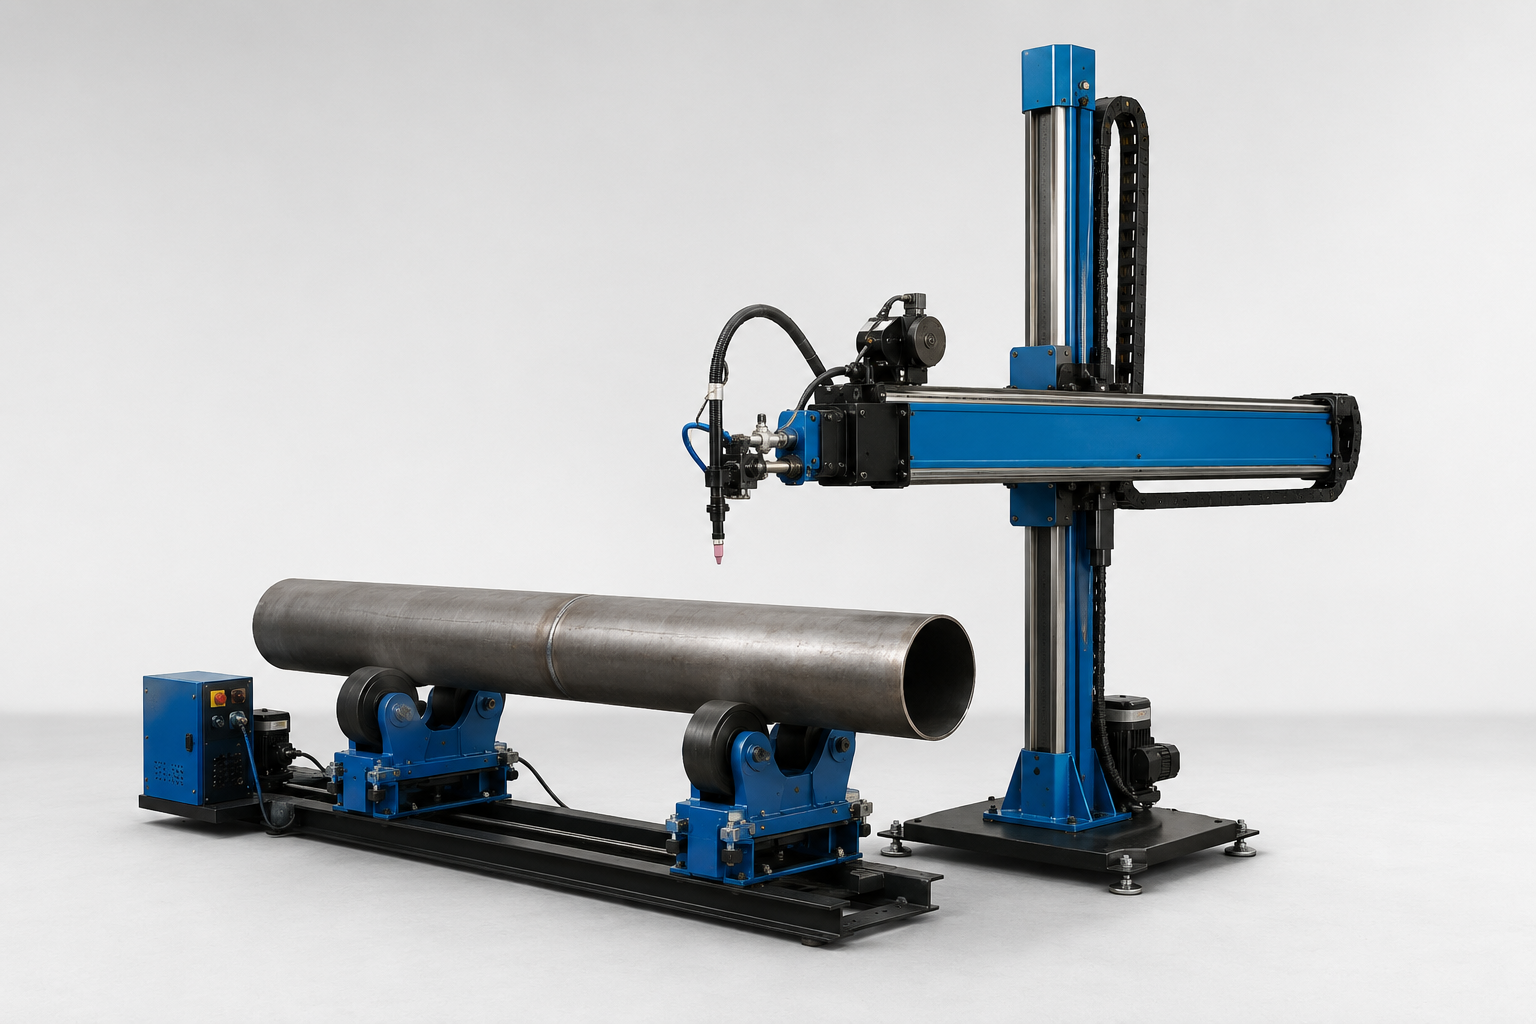
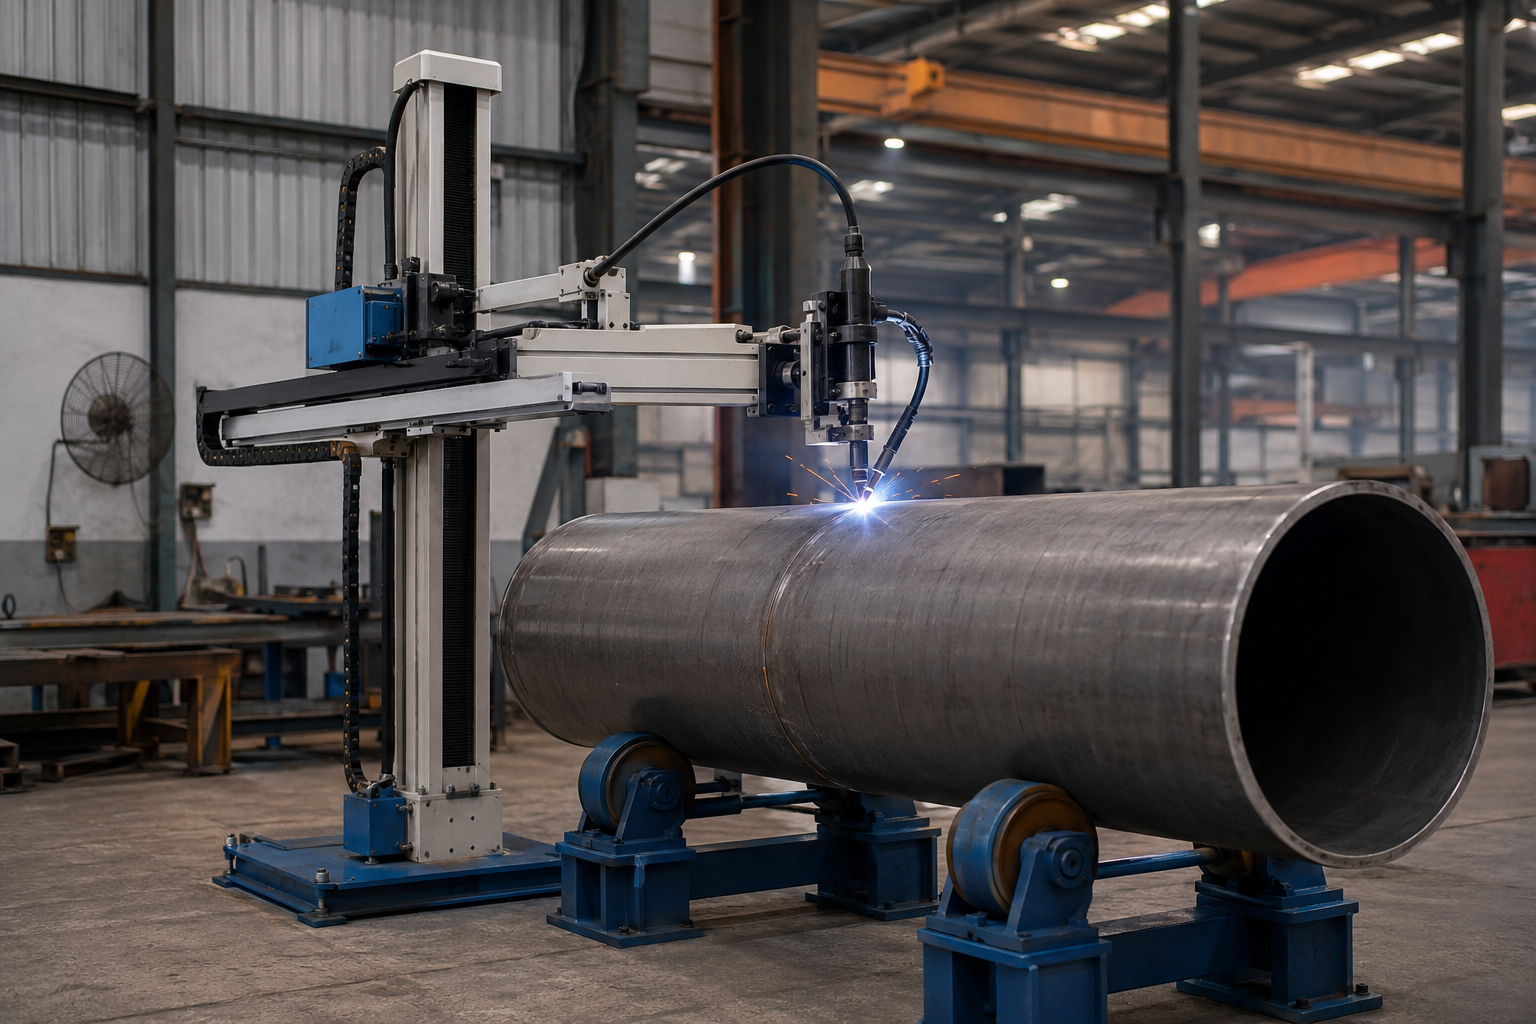
[01] FWM-0101 Mini
- Diamètre de tube : 50–300mm
- Course V×H : 1 000×1 000mm
- Charge de la flèche : 50 kg
- Vitesse de levage : 300 mm/min
- Précision : ±0,1mm
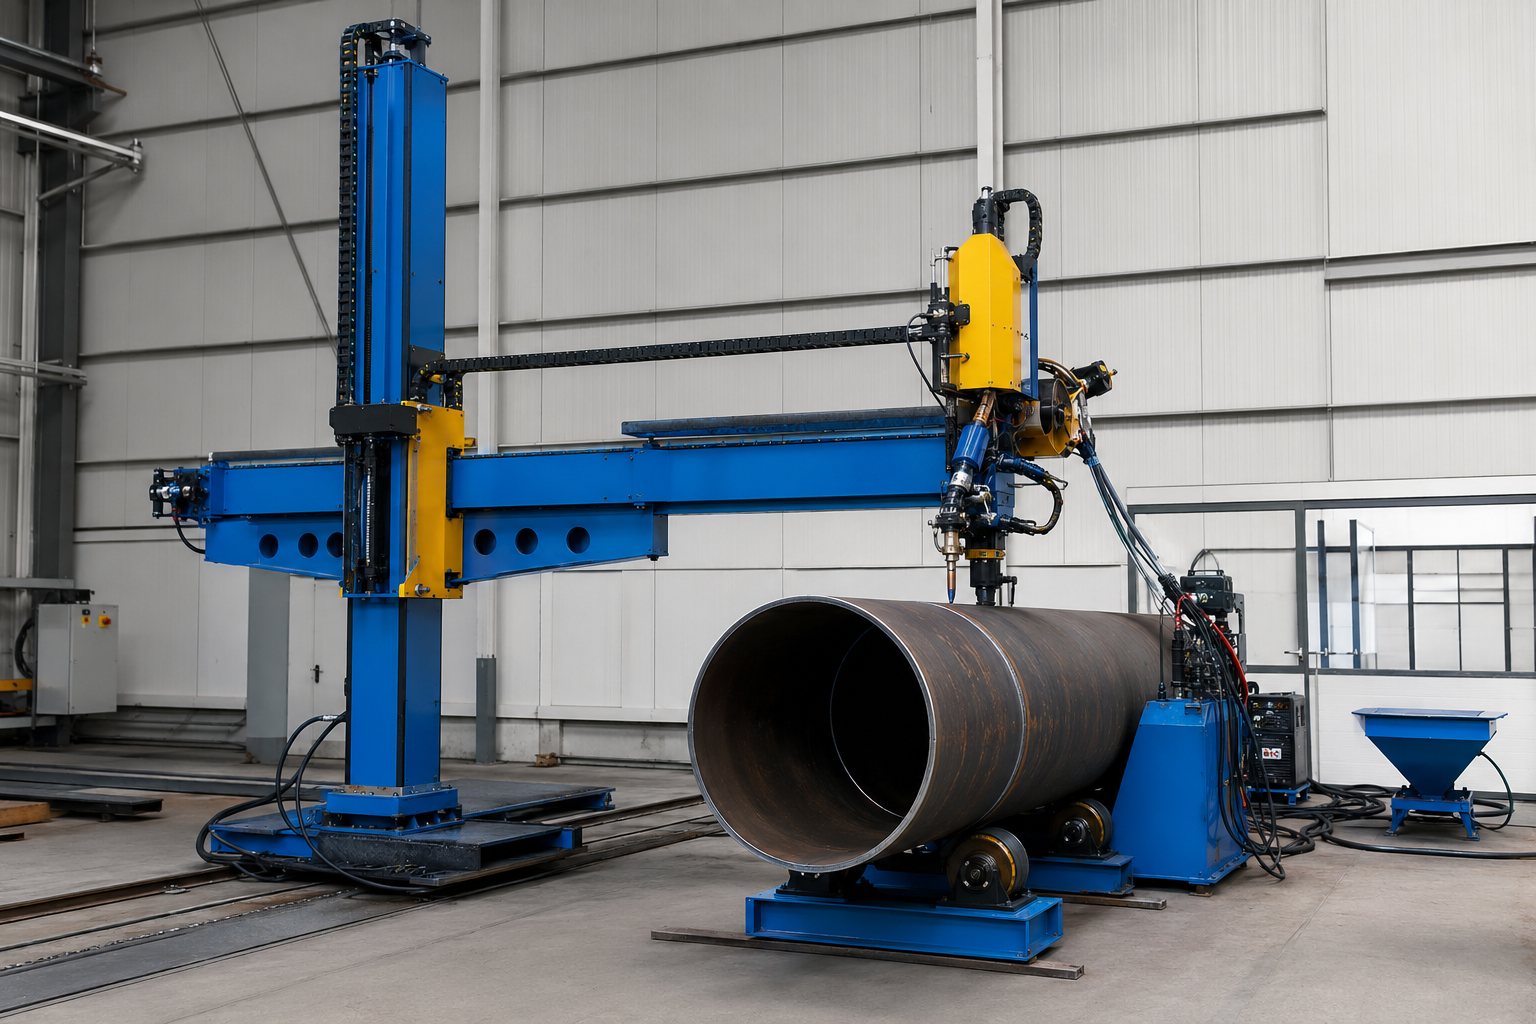
[02] FWM-0203 léger
- Diamètre de tube : 200–800mm
- Course V×H : 2 000×3 000mm
- Charge de la flèche : 150 kg
- Vitesse de levage : 1 000 mm/min
- Précision : ±0,1mm
Modèle du projet au Mexique
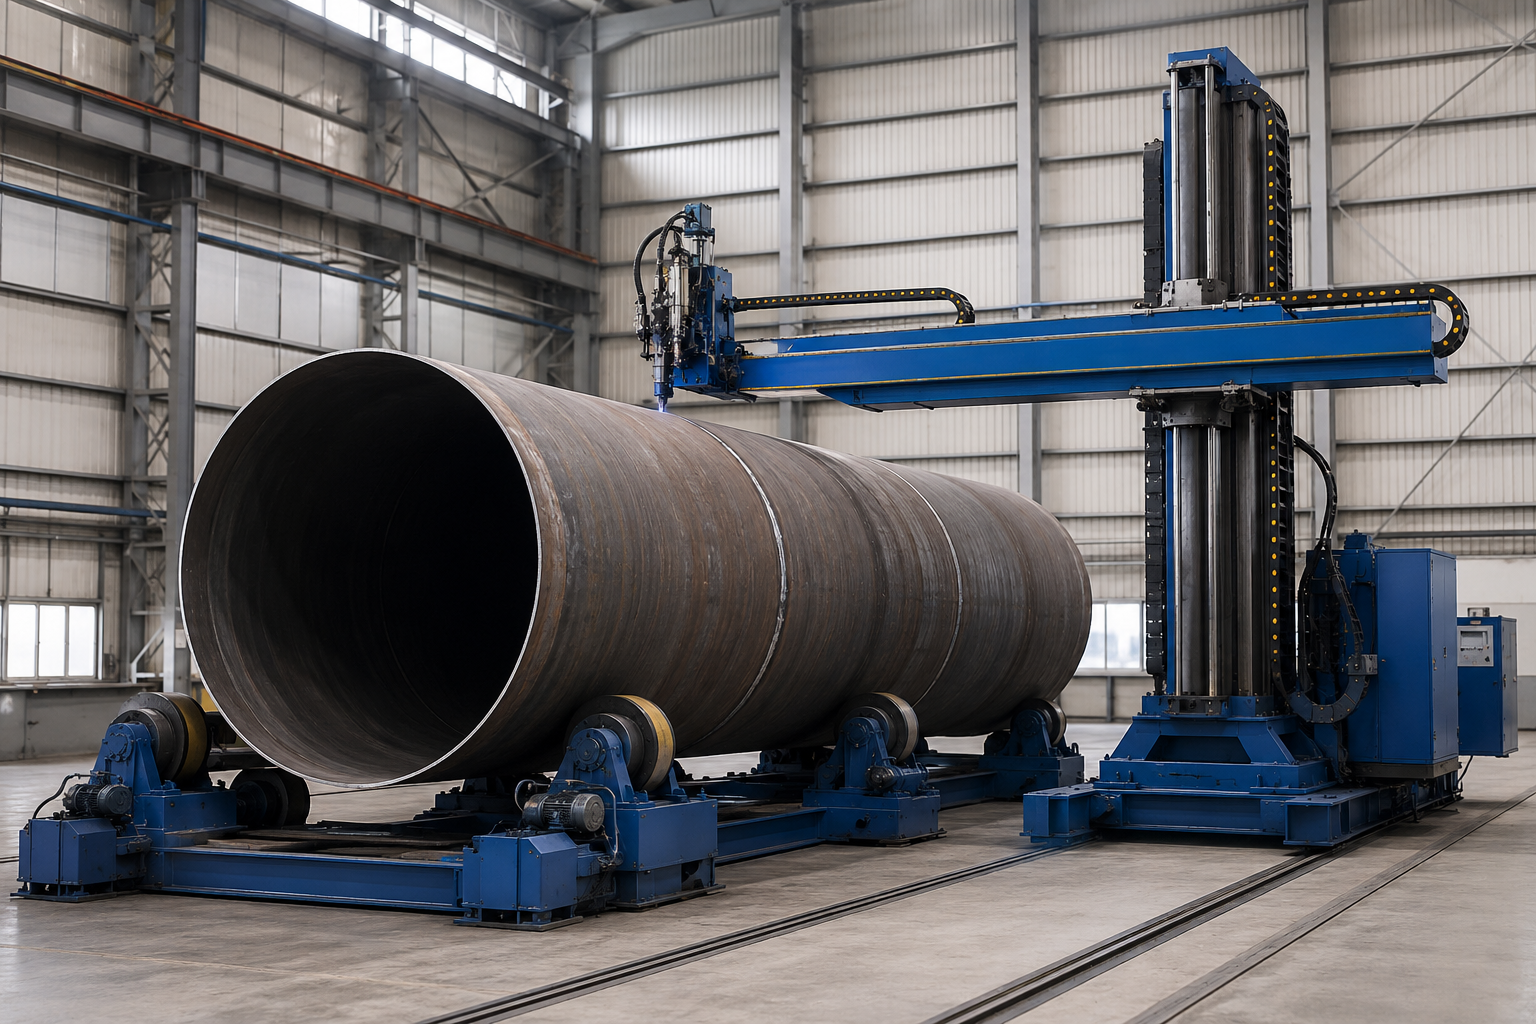
[03] FWM-0404 intermédiaire
- Diamètre de tube : 500–1 500mm
- Course V×H : 4 000×4 000mm
- Charge de la flèche : 200 kg
- Vitesse de levage : 1 000 mm/min
- Précision : ±0,1mm
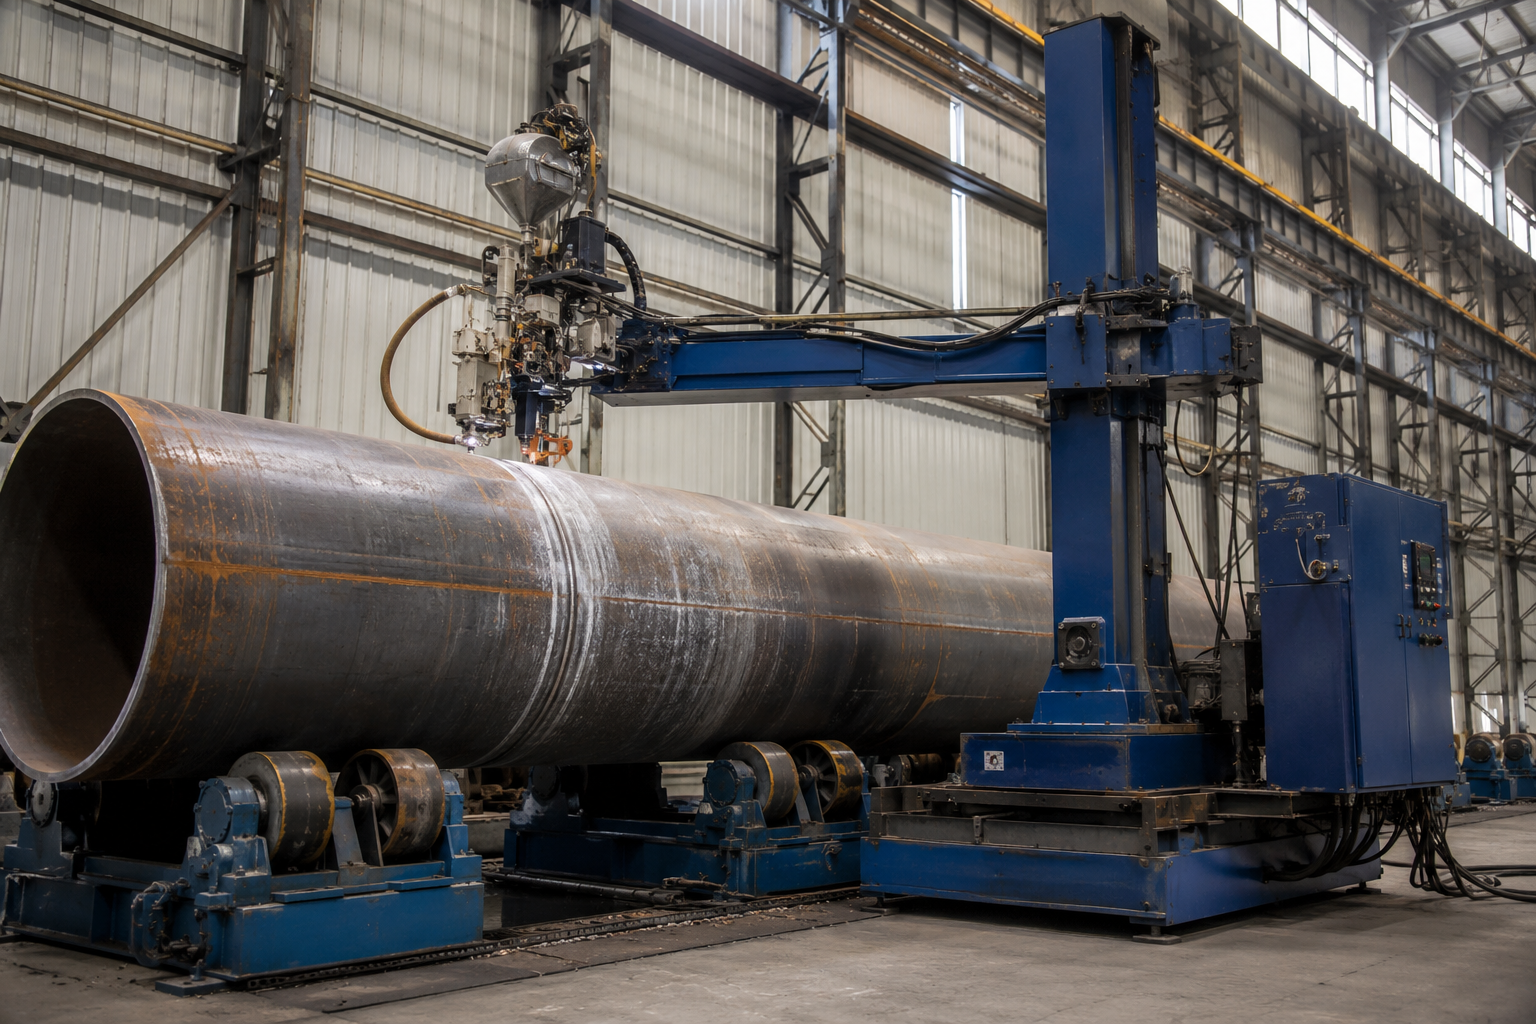
[04] FWM-0808 intensif
- Diamètre de tube : 1 000–3 000mm
- Course V×H : 8 000×8 000mm
- Charge de la flèche : 300 kg
- Vitesse de levage : 1 400 mm/min
- Précision : ±0,1mm
MATRICE DES SPÉCIFICATIONS DE LA SÉRIE FWM
| Spécification | FWM-0101 | FWM-0203 | FWM-0404 | FWM-0808 |
|---|---|---|---|---|
| Course verticale (mm) | 1,000 | 2,000 | 4,000 | 8,000 |
| Course horizontale (mm) | 1,000 | 3,000 | 4,000 | 8,000 |
| Charge maximale en bout de flèche (kg) | 50 | 150 | 200 | 300 |
| Vitesse de levage (mm/min) | 300 | 1,000 | 1,000 | 1,400 |
| Précision de soudage (mm) | ±0,1 | ±0,1 | ±0,1 | ±0,1 |
| Diamètre de tube admissible (mm) | 50–300 | 200–800 | 500–1,500 | 1,000–3,000 |
| Rotation de la colonne | Fixe à 0° (conception avec rotation verrouillée pour stabiliser les assemblages longitudinaux) | |||
| Procédés de soudage compatibles | SAW (soudage à l’arc submergé) + GMAW (soudage à l’arc sous protection gazeuse avec fil-électrode fusible) | |||
| Enregistrement des modes opératoires de soudage | Jusqu’à 60 programmes de soudage préprogrammés par automate | |||
| Système de commande | Automate PLC intégré avec surveillance des paramètres en temps réel et alarmes en cas d’anomalie | |||
Diamètre de tube
La plage de diamètres est une caractéristique que les autres fournisseurs ne publient pas ; les catalogues de manipulateurs de soudage à colonne et flèche indiquent la course et la charge en bout, mais le diamètre de tube directement admissible ne peut être qu’estimé. L’indication de cette caractéristique permet à votre service achats de spécifier directement une machine dans un appel d’offres, sans devoir procéder à une estimation. En outre, toutes les machines de soudage ABOKE FWM sont entièrement personnalisables, notamment pour la longueur de course, la capacité de charge en bout et le procédé de soudage, comme l’indique en détail la fiche technique PDF.
En standardisant les quatre dimensions de tubes sur la plateforme de soudage FWM, nous pouvons former une seule fois les soudeurs à l’interface PLC, conformément aux critères de performance des robots industriels manipulateurs de la norme ISO 9283, puis affecter notre personnel de soudage aussi bien aux petits cordons intermittents sur des tubes de 6” qu’aux soudures SAW extérieures intensives sur des conduites de grand diamètre, tout en conservant la même interface de commande.
Matrice de décision FWM diamètre de tube × épaisseur de paroi × procédé — Choisissez le bon modèle en 3 étapes
Le choix d’une machine de la série FWM commence par la plage de diamètres de tubes, se précise selon l’épaisseur de paroi et se termine par le procédé de soudage — SAW pour les parois épaisses nécessitant un fort taux de dépôt, GMAW pour la précision sur parois minces, ou les deux sur la même pièce lorsque l’application l’exige. La matrice de capacité ABOKE FWM ci-dessous repose sur des données réelles de terrain, et non sur des valeurs maximales théoriques ; la colonne de configuration de soudage recommandée reflète donc les équipements que nous expédions effectivement aux ateliers de fabrication métallique pour chaque plage de diamètres et chaque envergure de projet.
| Diamètre de tube | Épaisseur de paroi | Modèle FWM recommandé | Procédé recommandé | Débit de flux SAW | Application type |
|---|---|---|---|---|---|
| 50–150mm | ≤ 5mm | FWM-0101 Mini | GMAW uniquement | s.o. | Tuyauteries CVC, tubes d’instrumentation à paroi mince |
| 150–300mm | 5–10mm | FWM-0101 Mini | GMAW + SAW léger | 5–10 kg/h | Tuyauteries industrielles de petit diamètre, secteurs agroalimentaire/pharmaceutique |
| 200–500mm | 8–15mm | FWM-0203 léger | SAW + soudage intermittent GMAW | 10–20 kg/h | Tuyauteries de procédé, adduction d’eau, évacuation |
| 500–800mm | 10–20mm | FWM-0203 / 0404 | SAW circonférentiel + GMAW intérieur | 15–25 kg/h | Tuyauteries de raffinerie, réacteurs chimiques |
| 500–1 000mm | 15–25mm | FWM-0404 intermédiaire | SAW à fort taux de dépôt + soudage intermittent GMAW | 20–30 kg/h | Oléoducs et gazoducs API 5L X70/X80 |
| 1 000–1 500mm | 20–30mm | FWM-0404 intermédiaire | SAW multipasse + GMAW | 25–30 kg/h | Conduites de transport de grand diamètre, tubes de structures métalliques |
| 1 500–2 000mm | 25–40mm | FWM-0808 intensif | SAW multipasse uniquement | 28–30 kg/h | Tronçons de base de tours éoliennes, viroles d’appareils sous pression |
| 2 000–3 000mm | 30–50mm | FWM-0808 intensif | SAW multifil | 28–30 kg/h max. | Tubes pour l’industrie lourde, collecteurs de centrales électriques |
Les plages recommandées indiquées en bleu correspondent aux profils de projets les plus fréquents d’après les dossiers d’expédition d’ABOKE dans 8 pays. Toutes les configurations sont personnalisables à la demande du client.
Plage des paramètres de soudage SAW
L’automate PLC embarqué surveille automatiquement le procédé SAW et règle ses paramètres, notamment la tension et l’intensité, afin de rester dans une plage de fonctionnement proche des modes opératoires API 5L. Sur le FWM-0404 fourni à un atelier de fabrication métallique au Mexique, un soudage avec une intensité comprise entre 380-420 ampères, une tension comprise entre 28-32 V et une vitesse de déplacement comprise entre 300-500 mm/minute a permis d’obtenir de manière fiable une largeur de cordon comprise entre 14-16 mm.
Spécification : plage de fonctionnement SAW sur les plateformes FWM
- Tension : 28–32 V (régulation à tension constante)
- Intensité : 380-420 A avec un seul fil / jusqu’à 10 fils sur le FWM-0808
- Vitesse de déplacement : 300–500 mm/min pour une pénétration complète
- Débit de flux : 10-30 kg/h avec le système FWM de récupération du flux proposé en option
Plage des paramètres de soudage GMAW
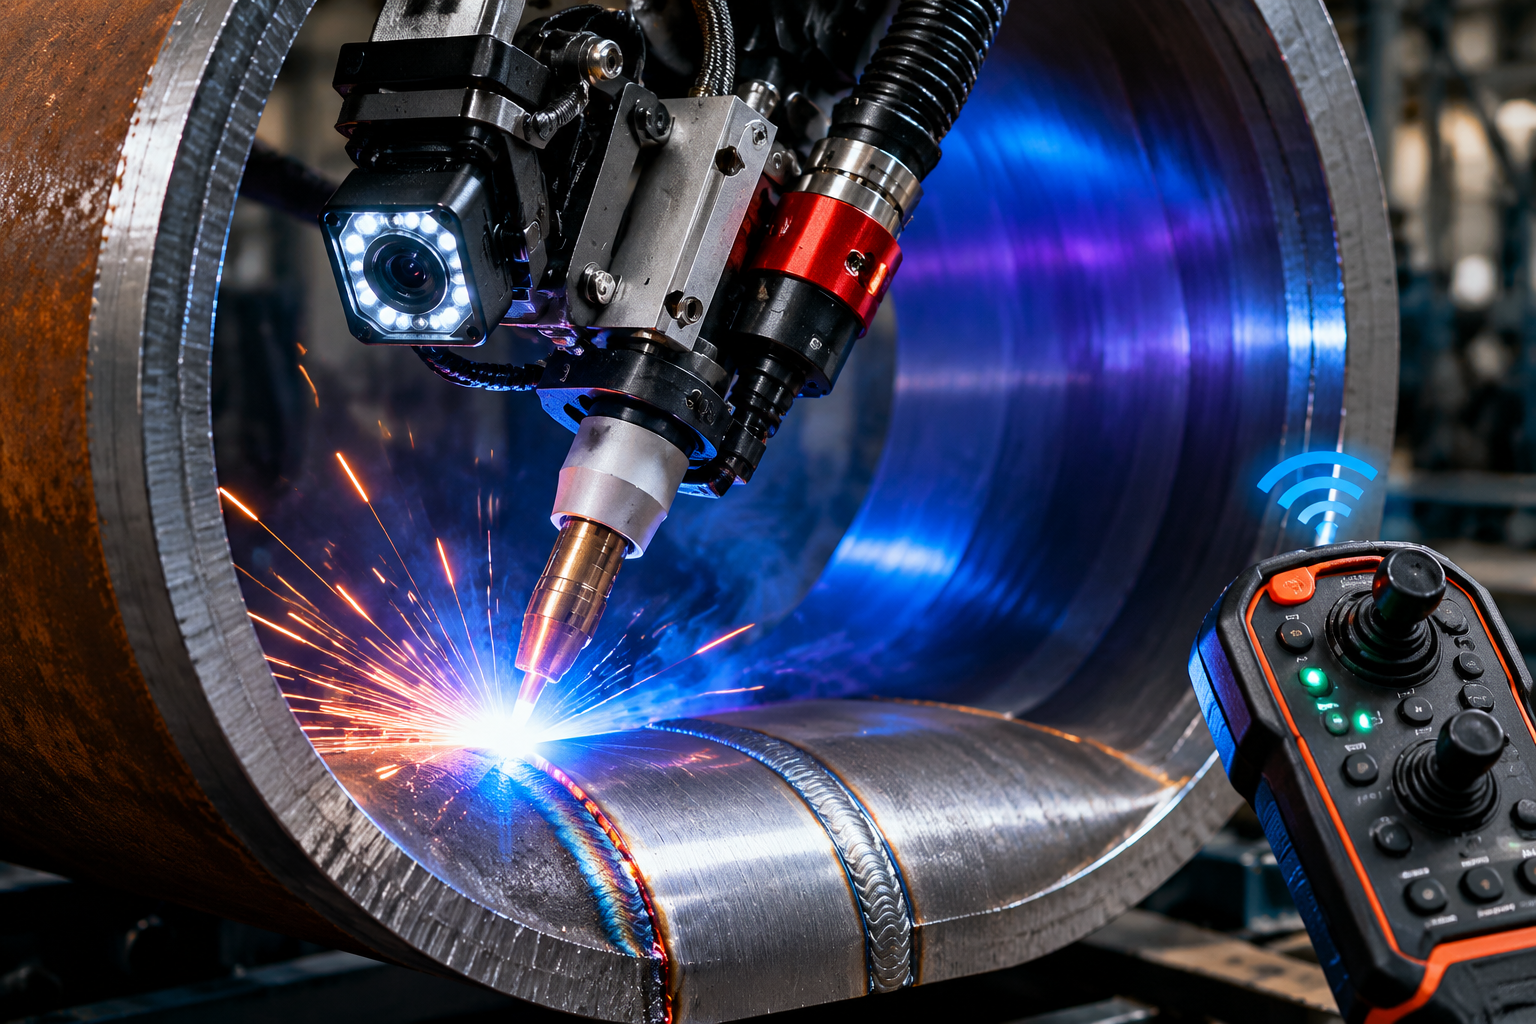
Le procédé GMAW permet de réaliser des soudures intermittentes, des réparations et des assemblages sur les tubes à paroi mince à des vitesses de déplacement élevées, son principal avantage étant l’apport thermique. Les procédés SAW et GMAW sont intégrés de manière fluide dans un seul programme de soudage au moyen de l’automate PLC ABOKE, qui gère les transitions sans intervention de l’utilisateur — par exemple entre une soudure circulaire SAW sur le diamètre extérieur et une passe de racine GMAW sur le diamètre intérieur.
Spécification : plage de fonctionnement GMAW sur les plateformes FWM
- Tension : 18–22 V
- Intensité : 120–150 A
- Torche : tête étroite de 1,2mm avec caméra 1080P et télécommande sans fil
- Applications recommandées : soudage intermittent (longueur standard de 50mm / pas de 100mm), réparations, tubes à paroi mince, préparation de tubes à 60°
Le piège du « surdimensionnement » — pourquoi la plupart des acheteurs de matériel de soudage de tubes gaspillent 30–50 % de leur investissement
Une règle empirique courante dans le secteur du soudage recommande de « surdimensionner l’équipement pour conserver une marge de sécurité », mais, dans la pratique, les ingénieurs retiennent une résistance de soudure de 50 % plutôt que la règle théorique, car le surdimensionnement accroît la masse thermique, les variables de maîtrise de la chaleur et le coût d’outillages inutilisés. Les chefs d’atelier expérimentés limitent couramment les dimensions de la flèche à environ 50 % du maximum théorique. Le surdimensionnement de la flèche ne fait qu’ajouter de la masse thermique et de la capacité inutilisée au poste de soudage, ainsi que des variables supplémentaires de maîtrise de la chaleur qui produisent des soudures irrégulières et des coûts d’outillage excessifs. La matrice de capacité d’ABOKE évite ce problème en estimant précisément la charge nécessaire selon la plage de diamètres de tubes et l’application de soudage, afin que votre atelier achète une machine FWM offrant uniquement la portée et la capacité de flèche requises. N’achetez pas un FWM-0808 pour souder principalement des tubes de 200-800mm alors que ce FWM ne fonctionnerait qu’à 25 % de sa capacité.
Cette méthode suit le principe d’une capacité adaptée. Dans les brevets portant sur l’architecture des manipulateurs de soudage à colonne et flèche, comme USPTO US12053844B2 accordé en 2024 à Mitusa Inc., l’architecture moderne des manipulateurs repose sur une rotation de colonne et un pivotement de flèche à 360 degrés, plutôt que sur la longueur brute de la colonne ou le déploiement de la flèche. La démarche FWM applique ce principe en privilégiant la précision et le positionnement de la tête de soudage.
Une fois le procédé et le modèle appropriés sélectionnés, la question économique suivante s’impose : combien coûte réellement l’utilisation du procédé SAW ? La réponse est simple : « tout dépend de la quantité de flux perdue ou réutilisée ».
Système de récupération du flux — Réduisez de 30 % le coût des matériaux SAW grâce au recyclage par air comprimé
Le gaspillage de matériau est une perte liée au soudage qui ne cesse de croître discrètement : aucune partie de votre investissement dans le flux SAW n’est récupérée, le flux finit dans les bennes et les filtres de ventilation, et les frais d’élimination s’ajoutent aux coûts d’achat. En d’autres termes, la réalité du compromis associé au procédé SAW est la suivante : rechercher simplement la source d’approvisionnement en flux la moins chère constitue une mauvaise stratégie commerciale, car chaque livre de flux perdue oblige à en acheter une seconde. Le système FWM de récupération du flux utilise un cycle alimenté par air comprimé pour récupérer le flux inutilisé lors du soudage, éliminer le laitier et les particules fines, puis réalimenter la tête SAW en flux propre sans aucune manutention manuelle.
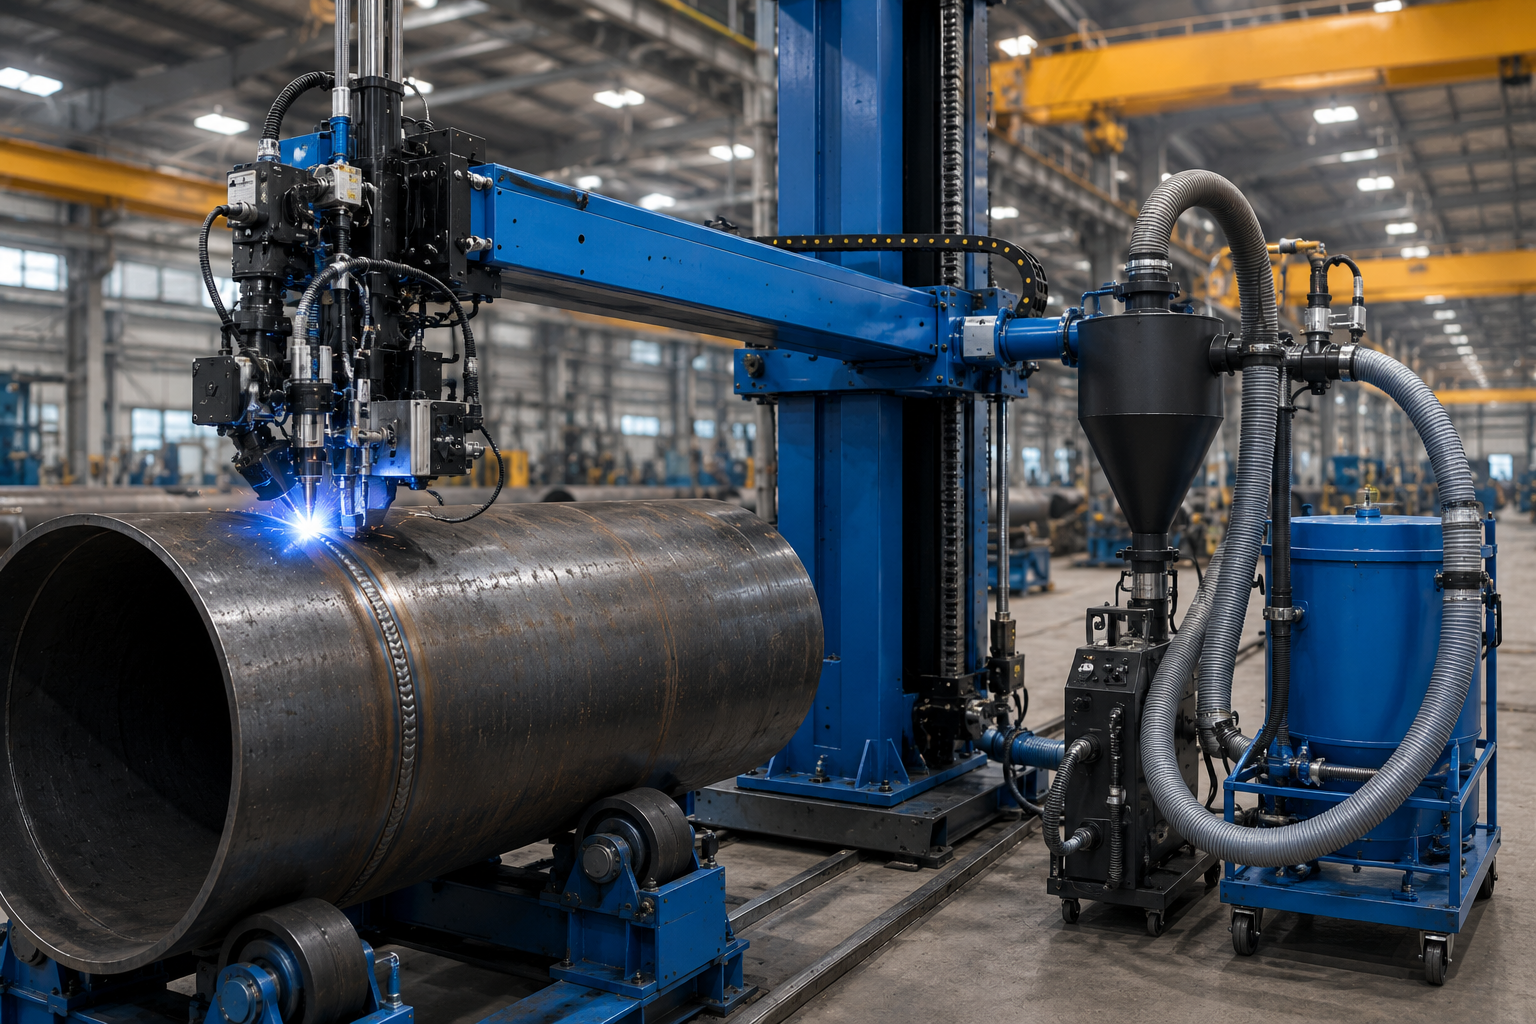
Nous obtenons une réduction de plus de 30 % des pertes de flux SAW sur les soudures circonférentielles de tubes — plus de 30 % au Mexique lors du déploiement du FWM-0404 pendant 6 mois pour le soudage de tubes API 5L X80, sans aucune manipulation du flux par un opérateur. Nous acheminons également le flux recyclé directement jusqu’à la buse de soudage par le dispositif d’alimentation, sans vanne de transfert, pour un soudage continu sans interruption de cycle, conformément aux qualifications de soudage ASME Section IX.
30%
Économies de 30 % sur le flux converties en coût de projet
Sur un chantier de soudage de 300 pièces mené pendant 6 mois sur des tubes API 5L X80 avec le FWM-0404, l’économie de flux de 30 % a permis de réduire le coût des matériaux d’environ $8 400 par rapport à une installation SAW en circuit ouvert avec alimentation manuelle en flux — soit, en pratique, une économie de matériau suffisante pour financer la formation d’un ingénieur pendant une année entière uniquement grâce à l’efficacité du procédé.
Notre système de récupération du flux équipe de série les modèles FWM-0203, FWM-0404 et FWM-0808. Sur le FWM-0101 Mini, il est toutefois proposé en option ; ce modèle est destiné aux ateliers qui utilisent quotidiennement le procédé GMAW, mais doivent occasionnellement recourir au SAW pour une application à paroi épaisse.
Système FWM de récupération du flux — composants principaux
[ SYS.SPEC_01 ]
RÉF. : API 5L X80
|
QUAL. : ASME SEC IX
-
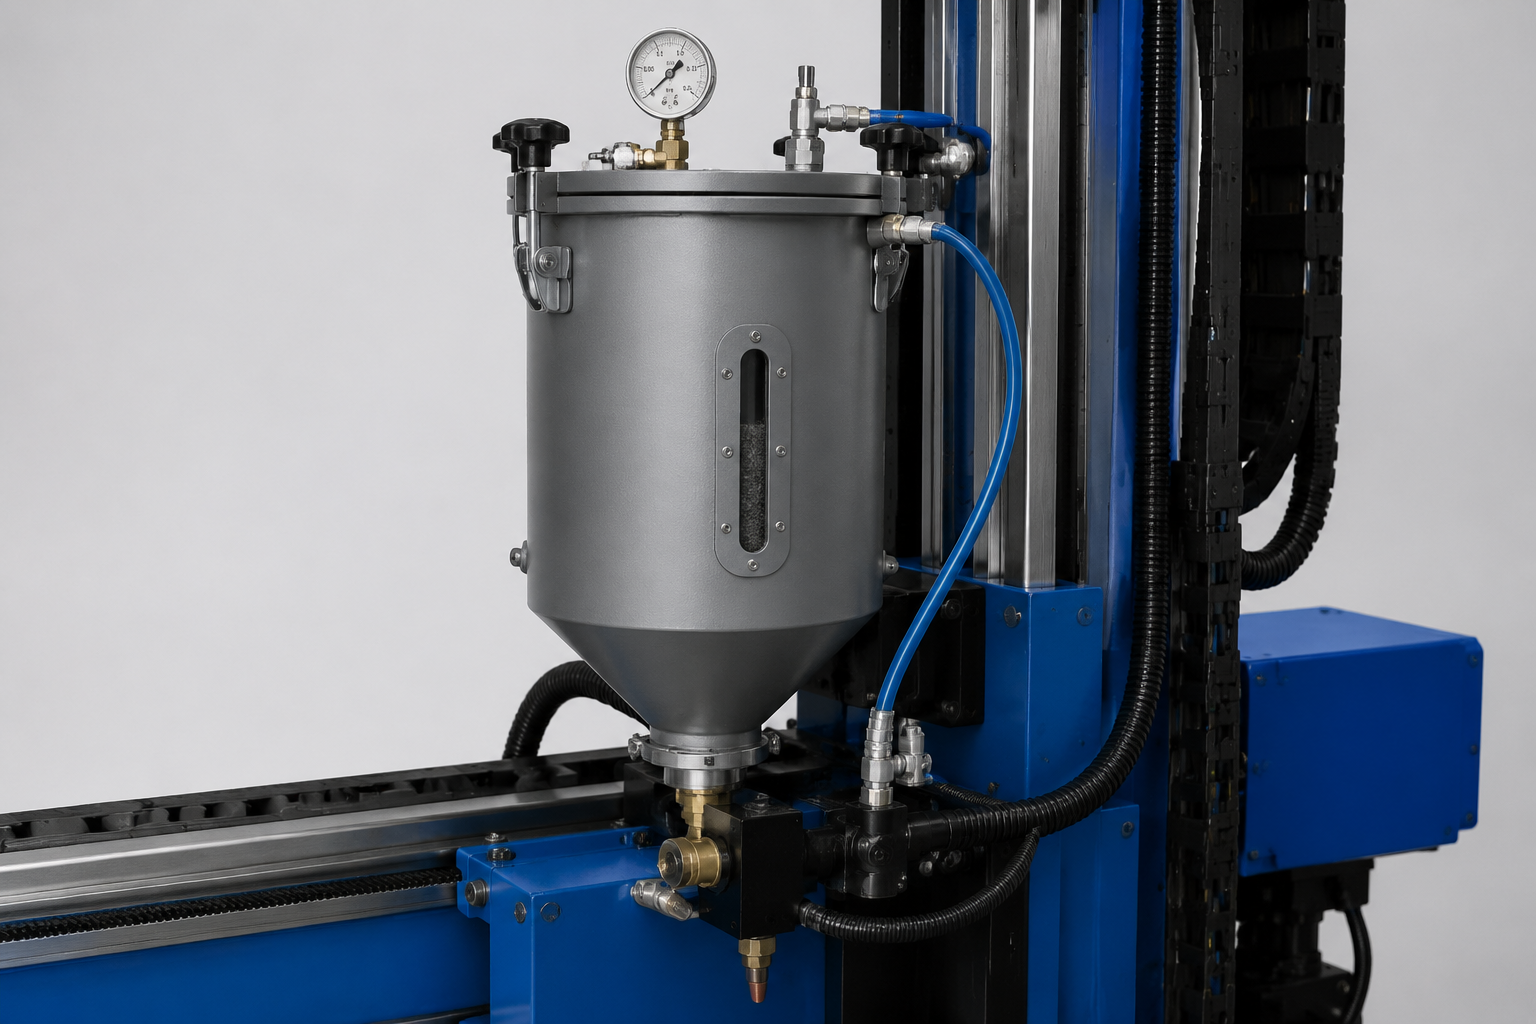 Réservoir d’alimentation PT-100Alimentation en flux sous pression pour une application uniforme
-
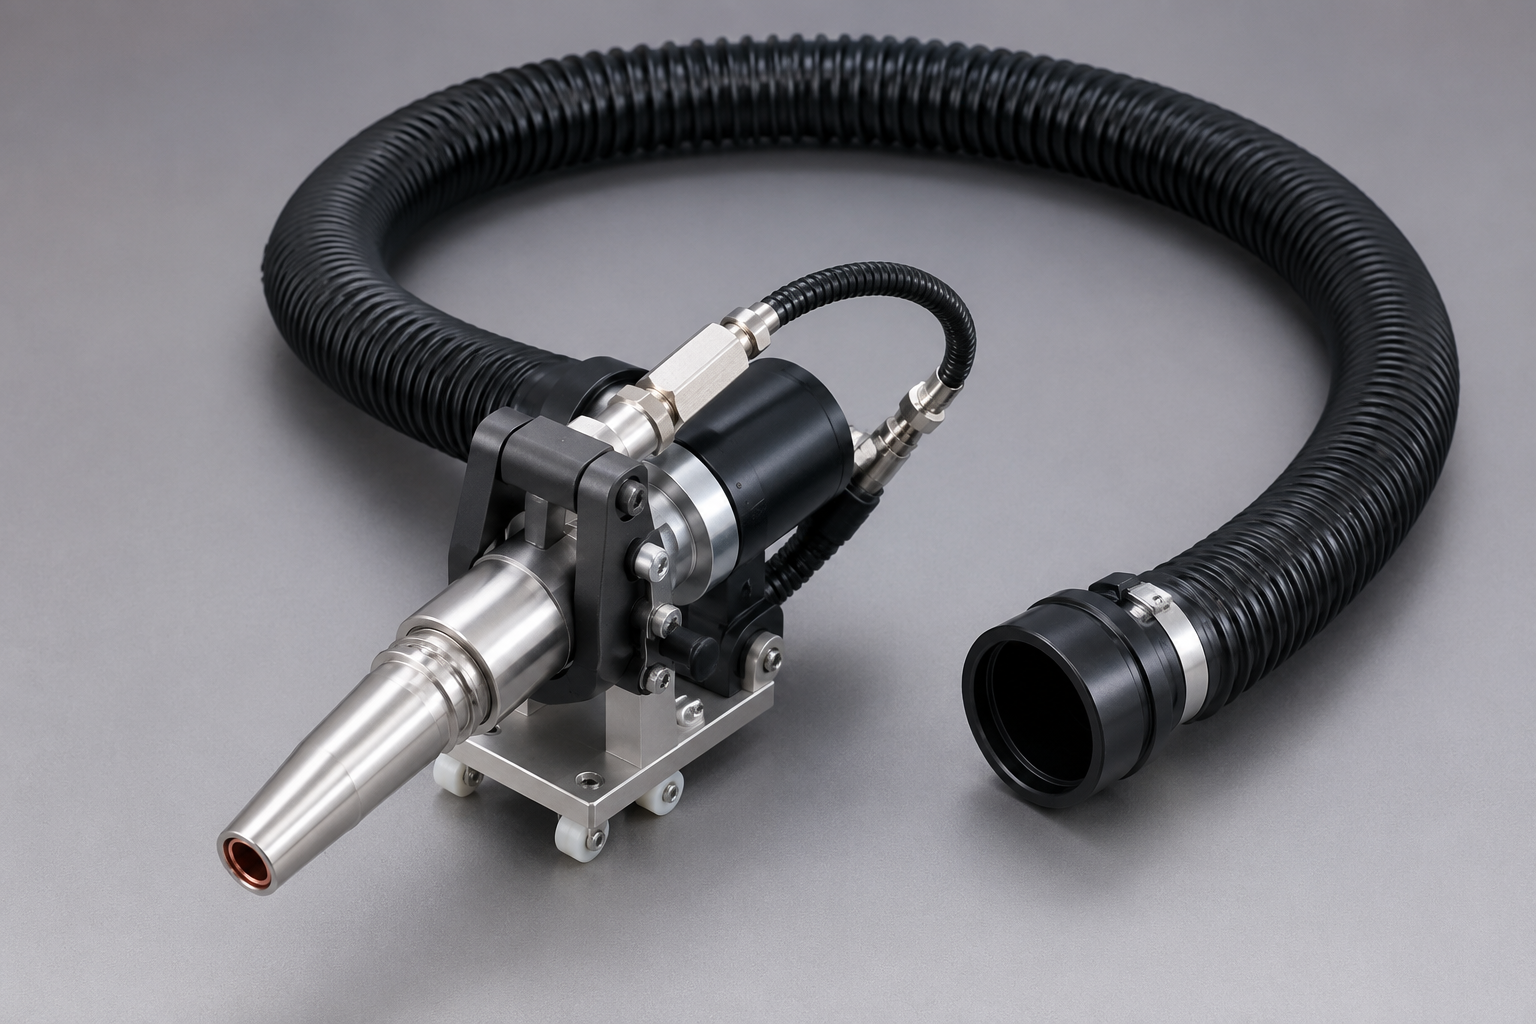 Tête buse-aspiration NZ-1Avec un flexible de récupération de 1.5 pouce de diamètre intérieur et de 4ft de longueur.
-
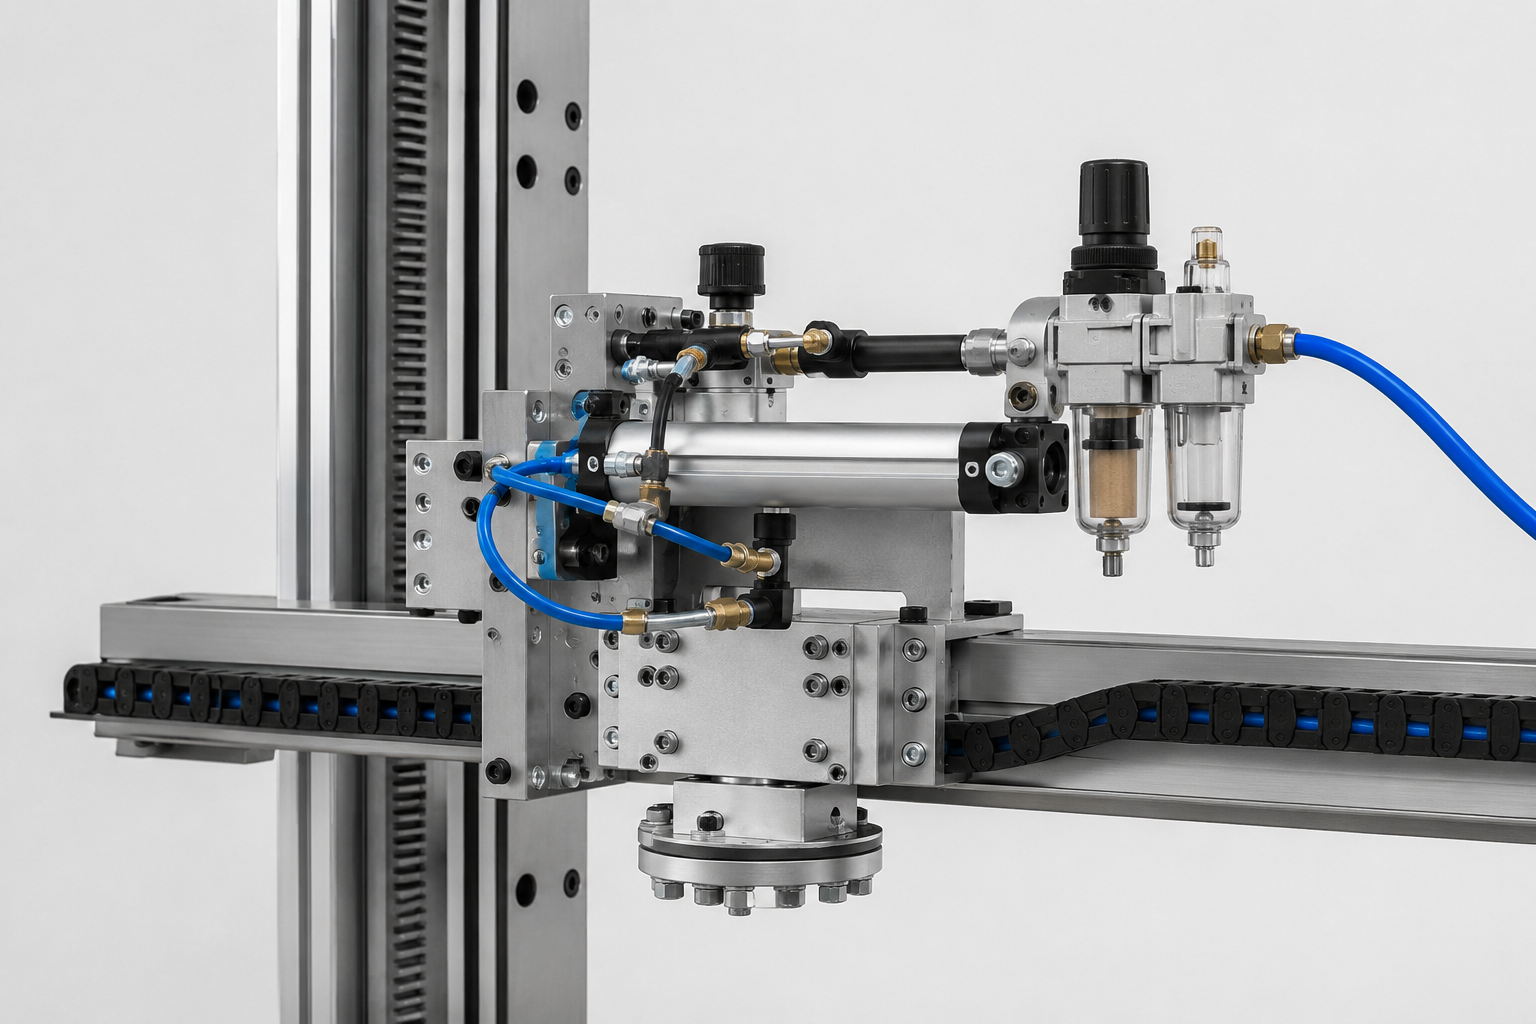 Entraînement par air comprimé70 à 100psi (5 à 7 bar) à 8 cfm. AUCUNE entrée ÉLECTRIQUE requise sur la tête de récupération.
-
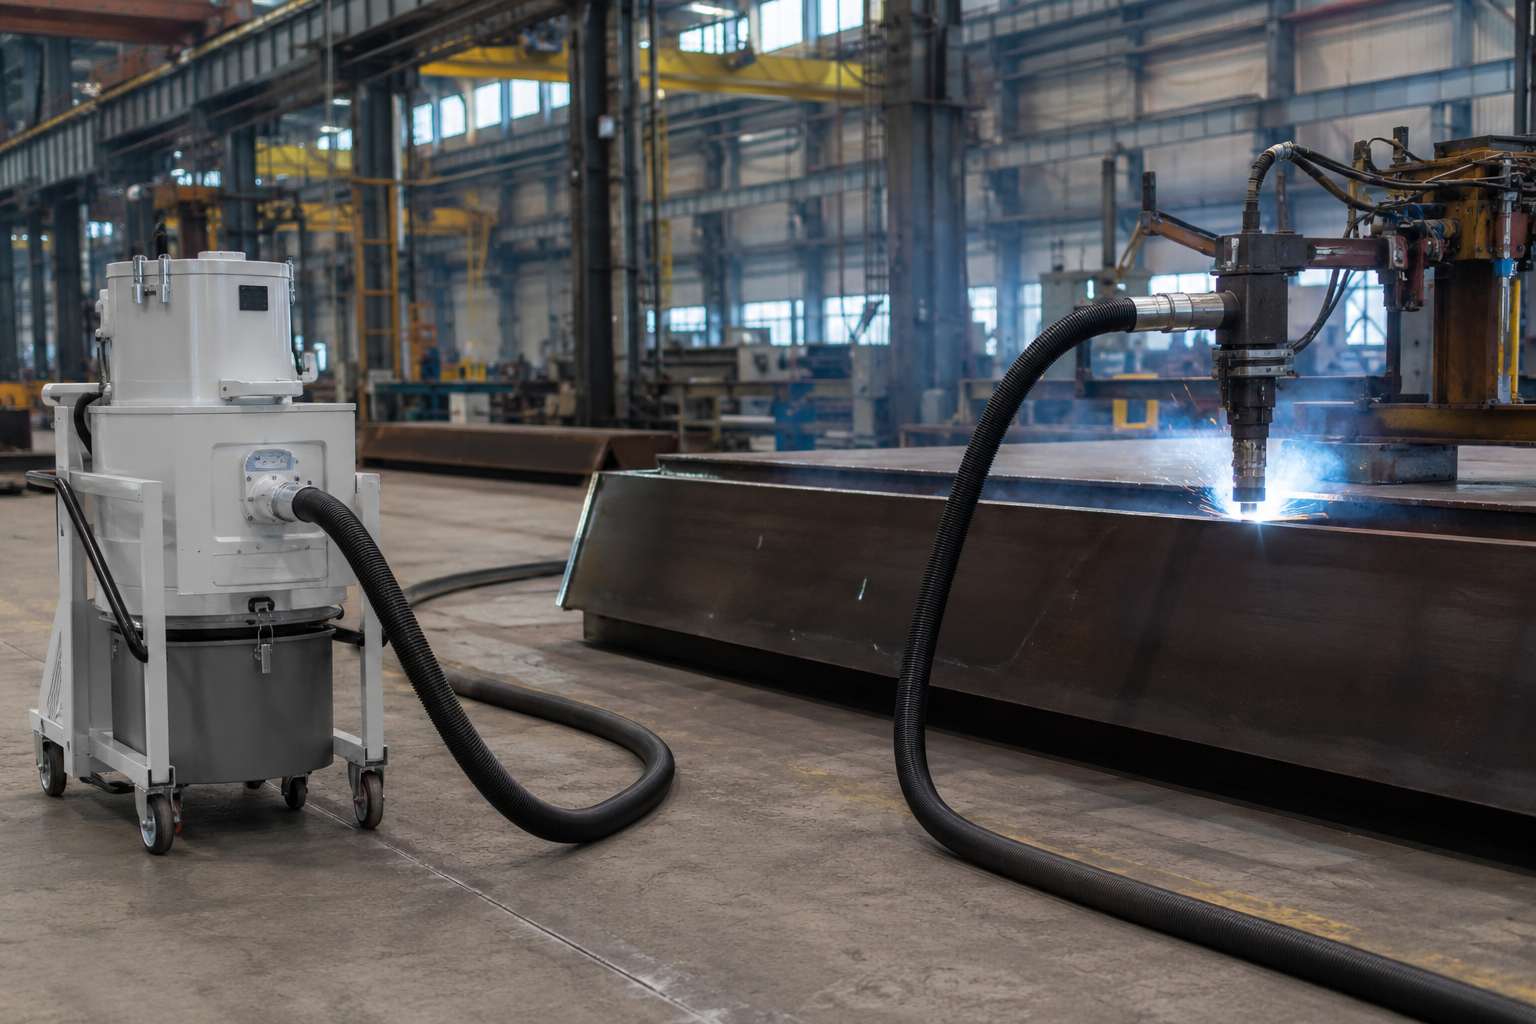 Capacité de récupérationJusqu’à 28 kg / h sur une plage de travail maximale de 10 mètres depuis le point de soudage.
Projet pétrolier au Mexique — Taux de qualification de 99,5 % sur l’API 5L X80 (rapport SGS SGS-MEX-2024-0789)
Un atelier professionnel de fabrication de tuyauteries au Mexique a entrepris un projet d’oléoduc dont les spécifications techniques ne laissaient aucune marge face au frein que constituait le soudage manuel. Le cahier des charges exigeait des tubes en acier au carbone API 5L X80 de 18 pouces (457mm) de diamètre, avec une paroi de 19mm et une longueur maximale de 16 pieds (4,88m), assemblés par des soudures circonférentielles extérieures SAW et des soudures intermittentes intérieures GMAW sur cloisons. Le critère d’acceptation du projet imposait un taux de qualification AWS D1.1 d’au moins 98 %, avec référence au code ASME B31.3 Process Piping.
Paramètres du projet
- Matériau : acier au carbone API 5L X80
- Géométrie du tube : diamètre extérieur de 457mm (18″) × paroi de 19mm × longueur de 4,88m (16ft)
- Soudures extérieures : SAW circonférentiel
- Soudures intérieures : soudage intermittent GMAW sur cloisons (longueur de 50mm / pas de 100mm)
- Exigence du code : AWS D1.1 — aucune fissure, aucun manque de fusion, aucune porosité, qualification ≥98 %
Freins avant déploiement (référence manuelle SAW + GMAW)
-
01Le taux de qualification AWS D1.1 ne dépasse pas 85 %. Échec au seuil d’acceptation du projet (98 %).
-
02A23. Le soudage intermittent intérieur dans l’espace confiné a entraîné deux incidents de sécurité mineurs au cours du Q1.
-
03implantation de deux postes occupant 2x30m au sol et nécessitant deux équipes distinctes
-
04Coûts de main-d’œuvre par tube : $120. Dépassement du budget de 15 %.
Les performances avant déploiement étaient sans équivoque : le soudage manuel SAW + GMAW plafonnait à un taux de qualification AWS D1.1 de 85 % pour cette spécification X80 à paroi épaisse. Des arrêts imprévus de la machine de soudage ont perturbé le projet à deux reprises au premier trimestre — le soudage intermittent intérieur en espace confiné a provoqué deux incidents de sécurité mineurs et imposé une réduction des postes des soudeurs. La largeur du cordon oscillait entre 12–18mm et la pénétration entre 5–8mm, car aucune correction automatique ne compensait la dérive des paramètres de l’opérateur au cours des postes de 8 heures.
L’implantation à deux postes, avec soudage circonférentiel SAW et soudage intermittent intérieur GMAW sur des zones distinctes, occupait 60 m² d’atelier et portait le coût de main-d’œuvre à $120 par tube — soit 15 % au-dessus du budget de main-d’œuvre du projet. Le fournisseur revendiquait une qualité ISO 9001 sur chaque chantier antérieur, mais l’écart de qualification a persisté jusqu’à ce que l’automatisation le résorbe. La durée du travail en espace confiné continuait de ramener la productivité des opérateurs sous le niveau de référence du calendrier du projet.
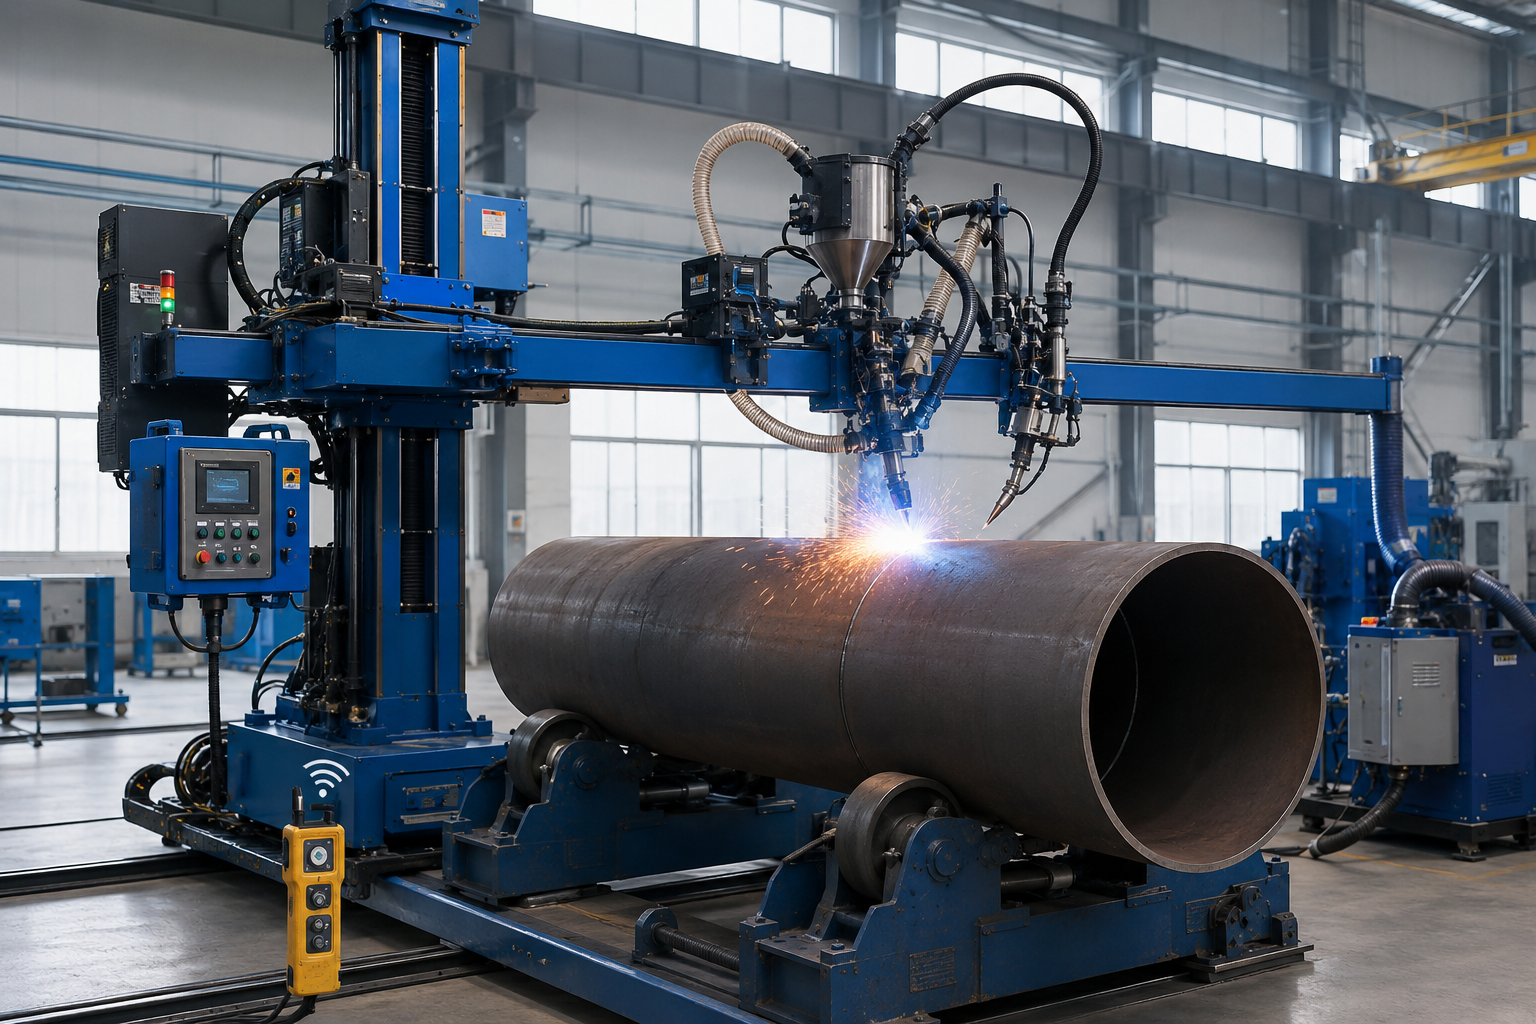
ABOKE a conçu un manipulateur intermédiaire FWM-0404 personnalisé intégrant des têtes SAW et GMAW sur la même flèche. Configuration : colonne de 6 pieds, flèche de 16 pieds prévue pour une charge en bout de 200 kg, tête SAW AWS-SAW-01 avec débit de flux réglable de 10–30 kg/h passant par le système de récupération du flux, et torche GMAW à tête étroite de 1,2mm avec caméra 1080P et télécommande sans fil. L’automate PLC a regroupé les paramètres SAW (28–32 V, 380–420 A, 300–500 mm/min) et les paramètres GMAW (18–22 V, 120–150 A) dans un seul mode opératoire séquencé — toute entrée d’un opérateur en espace confiné pour les soudures intérieures a ainsi été supprimée.
Projet FWM-0404 au Mexique — Résultats quantifiés (SGS-MEX-2024-0789)
| Indicateur | Référence en soudage manuel | FWM-0404 | Écart |
|---|---|---|---|
| Cycle de soudage par tube | 8 heures | 4.8 heures | −40% |
| Taux de qualification AWS D1.1 | 85% | 99.5% | +14.5 pts |
| Coût de reprise par tube | $20 | $4 | −80% |
| Emprise au sol dans l’atelier | 60 m² | 42 m² | −30% |
| Coût de main-d’œuvre par tube | $120 | $84 | −30% |
| Volume sur 6 mois | — | 300 tubes | $12 000+ d’économies |
Certification par une 3e partie : le rapport d’inspection SGS Mexico SGS-MEX-2024-0789 a confirmé, lors d’un contrôle aléatoire, une qualification à 100 % selon AWS D1.1 ainsi que des propriétés mécaniques et de résistance à la corrosion, mécaniques et de résistance à la corrosion, conformes à tous les codes. Contexte sectoriel du retour sur investissement : si une entreprise réalise 500+ assemblages du même type par an, le délai standard de retour sur investissement d’une cellule automatisée de soudage de tubes est de 18 mois.
“Ce robot a transformé le projet. Il garantissait la qualité et les délais, a supprimé les risques (et le coût) liés aux interventions dans des espaces confinés en exploitation, et nous n’envisagerons désormais plus aucun projet de canalisation sans lui.
Six mois après la réception, le client a déclaré avoir soudé plus de 300 tubes sans aucun problème de qualité signalé et avec des pertes de flux inférieures à 28 %. Le système réunissait les procédés SAW et GMAW dans une même installation. Les risques liés aux espaces confinés nécessitent toujours une évaluation distincte ainsi que des dispositions appropriées pour l’accès, la ventilation et le sauvetage.
FWM, soudage manuel et machine de soudage orbital — comparaison des performances fondée sur les données
Lorsqu’il s’agit d’investir dans une machine automatique de soudage de tubes, le choix se fait toujours entre trois solutions : poursuivre le soudage manuel, verser un acompte important pour une machine dédiée au soudage orbital des tubes ou investir dans un manipulateur de soudage à colonne et flèche, comme notre série FWM. Chacune incarne une philosophie différente du soudage automatisé de tubes : la solution orbitale fait tourner de petits outils TIG autour du tube ; la solution à colonne et flèche utilise une torche de soudage SAW ou GMAW pour applications intensives, montée sur un chariot qui se déplace le long du joint ; le soudage manuel ne dispose d’aucun de ces dispositifs, ce qui ne constitue pas un avantage. Le comparatif ci-dessous reprend les chiffres réels d’une installation FWM au Mexique, ainsi que des valeurs de référence issues du soudage manuel et des pratiques courantes du secteur pour le procédé SAW orbital. Nous n’utilisons pas d’évaluations génériques de type Élevé/Moyen/Faible : vous comparez une productivité précise à des niveaux précis de conformité aux codes.
| Critère | ABOKE FWM-0404 | SAW + GMAW manuels | Machine dédiée au soudage orbital |
|---|---|---|---|
| Cycle de soudage (par tube de 18″ × 19mm) | 4.8 heures | 8 heures | 3,5–5 heures (petits diamètres uniquement) |
| Taux de qualification AWS D1.1 | 99.5% | 85% | 95–98 % (petits diamètres) |
| Plage de diamètres des tubes | 50–3 000mm (4 modèles) | Illimitée (selon les compétences) | ≤ 250mm |
| Souplesse des procédés | SAW + GMAW sur une même plateforme | Les deux, mais sur des postes distincts | TIG principal, MIG limité |
| Besoin en opérateurs | 1 opérateur, sans entrée en espace confiné | 2+ opérateurs, entrée en espace confiné requise | 1 opérateur, sans entrée en espace confiné |
| Coût de main-d’œuvre par tube | $84 | $120 | $70–$95 (petits diamètres) |
| Investissement (USD) | Sur devis selon l’application | $0 d’investissement, charges d’exploitation élevées | $60K–$120K (fourchette du secteur) |
| Validation par cas d’application | SGS-MEX-2024-0789 | Référence antérieure au FWM (Mexique) | Valeur de référence du secteur |
[ ANALYSE / CONCLUSION ]
À retenir
Sur la plage de diamètres de tubes de 50–3 000mm, avec des charges de travail mixtes SAW et GMAW, le FWM permet d’économiser $36 par tube par rapport au soudage manuel, tout en maintenant un taux de qualification AWS D1.1 de 99,5 %. Pour les projets dépassant 200 tubes, le FWM-0404 est amorti en moins de 6 mois. Une machine dédiée au soudage orbital reste plus performante pour les travaux TIG sur de petits diamètres (≤250mm), mais elle ne peut pas traiter les applications API 5L X80 à paroi épaisse, qualifiées selon ASME Section IX, qui génèrent l’essentiel du chiffre d’affaires de la pétrochimie.
Le regroupement des procédés SAW et GMAW sur une seule machine à colonne et flèche présente un avantage : il supprime l’emprise au sol et la main-d’œuvre nécessaire au transfert entre opérateurs, inhérentes à des postes de soudage distincts pour chaque procédé. Pour les fabricants qui évaluent des machines de soudage de tronçons de tuyauterie préfabriqués, les FWM-0203 et FWM-0404 réalisent des fermetures circonférentielles de qualité orbitale, avec les vitesses de course et la puissance nécessaires aux longueurs standard de ces tronçons. Cette modularité distingue le FWM des autres équipements automatisés de soudage de tubes du marché, qui tendent à vous « enfermer » dans un seul procédé de soudage.
Toutefois, si vous soudez uniquement des tubes d’instrumentation en acier inoxydable de 100 à 200mm et que votre procédé principal est le TIG, conservez une tête de soudage orbital éprouvée. En revanche, si vous travaillez principalement sur des tubes en acier au carbone API 5L X70 / X80 de 500-1 500mm, avec une combinaison de passes circonférentielles SAW et de passes discontinues GMAW, le FWM-0404 ne souffre aucune concurrence face aux différents types de machines orbitales et offre une étendue d’intégration des procédés que peu d’autres systèmes peuvent proposer.
Secteurs — pétrole, pétrochimie, production d’électricité, construction navale et soudage de tubes pour tours éoliennes
L’automatisation du soudage de la série FWM est conçue pour les cinq segments industriels qui exigent une grande précision du soudage de tubes, une conformité rigoureuse aux codes AWS et/ou ASME, ainsi que les gains d’efficacité liés au regroupement des procédés afin d’améliorer la rentabilité des projets. Voici quelques exemples tirés de la clientèle réelle d’ABOKE en Espagne, en Allemagne, en Russie, en Inde, au Brésil, en France, en Italie et au Viêt Nam — ce qui correspond également au territoire couvert par les certifications ISO 9001 et CE.
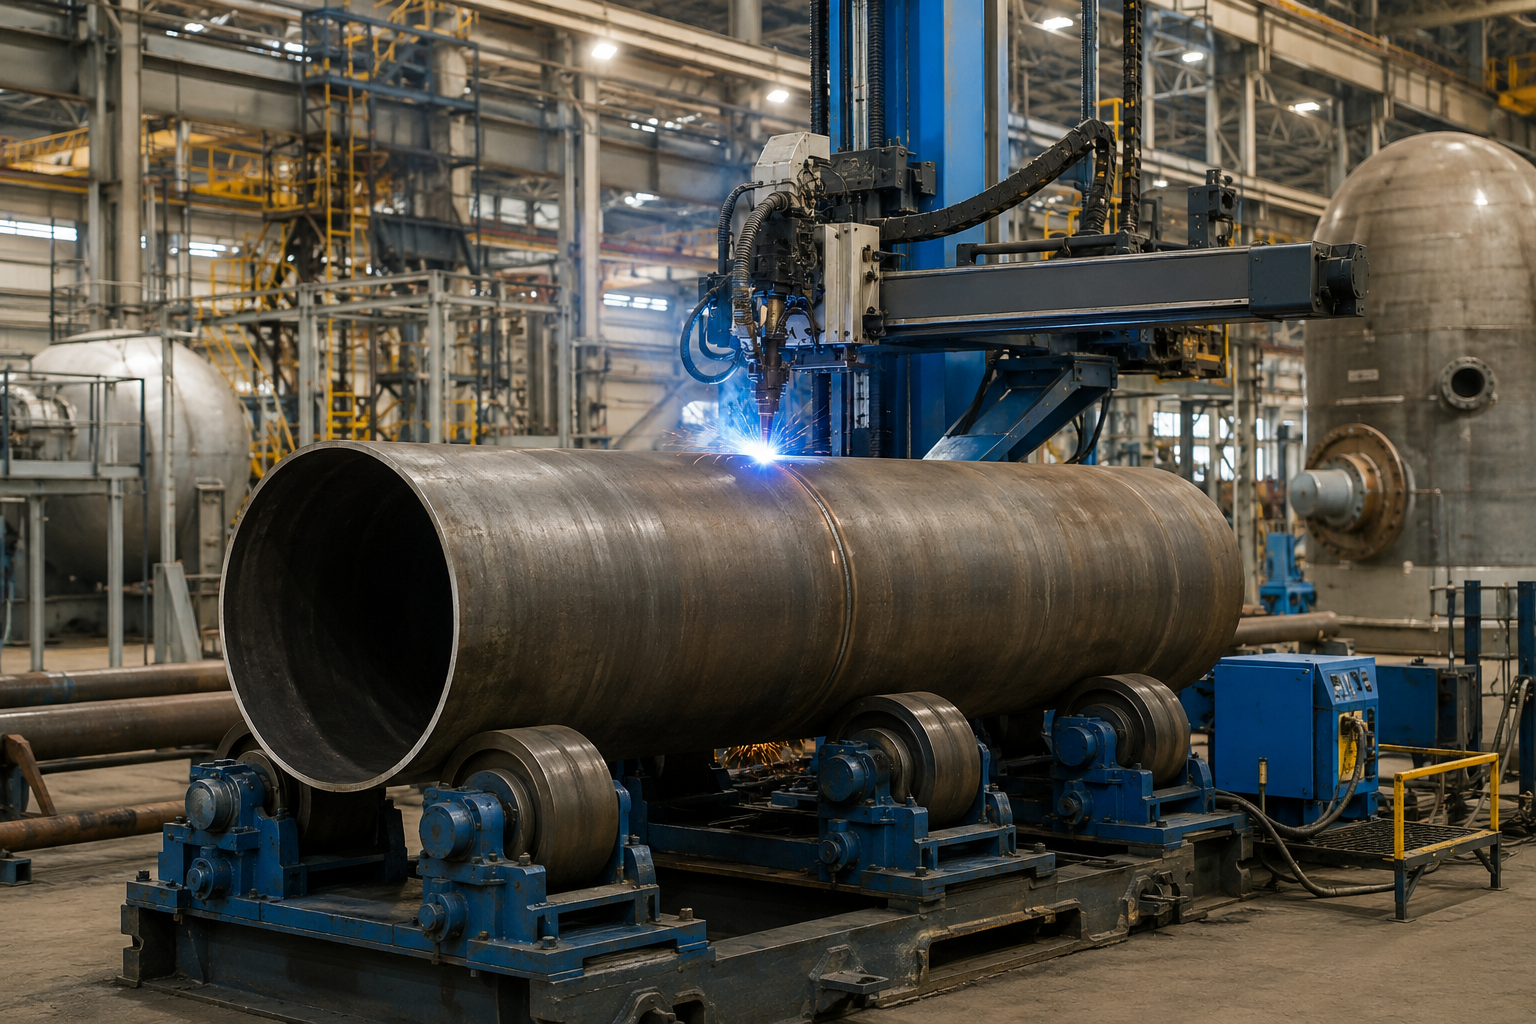
Pétrole et gaz
Appareils à pression de raffinerie, réservoirs de stockage et pipelines. Les applications courantes concernent des tubes de 200mm – 1 500mm de diamètre extérieur, avec une épaisseur de paroi de 10-25mm, destinés au pétrole et au gaz, principalement en nuance API 5L X70 / X80.
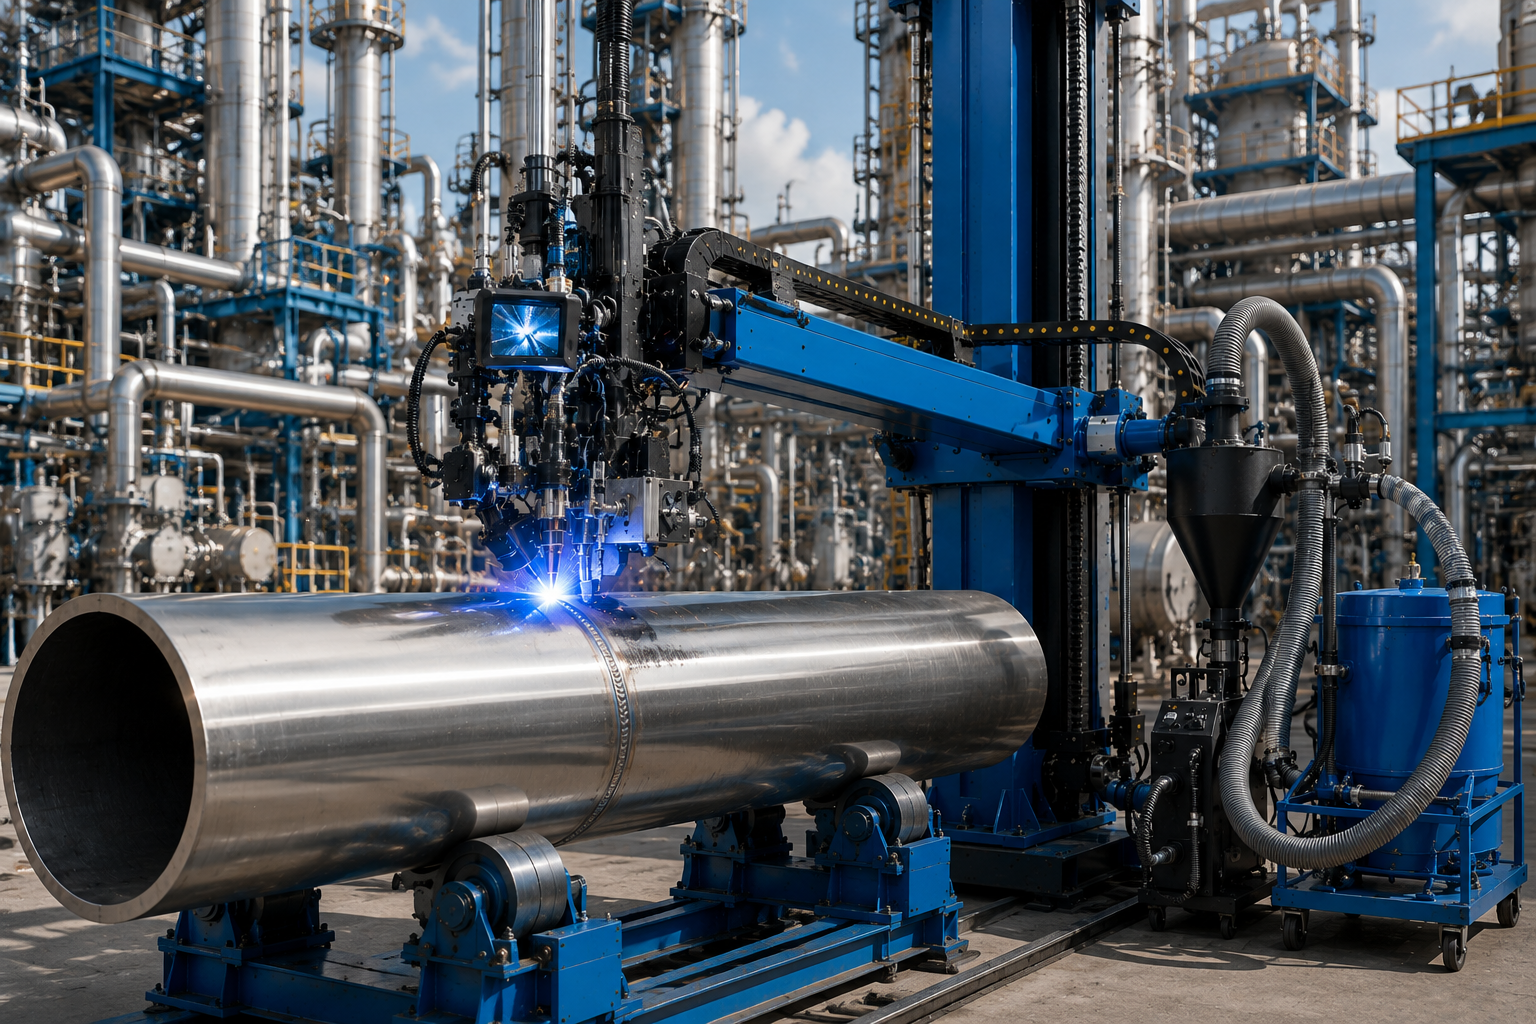
Pétrochimie
Tuyauteries de procédés chimiques, réacteurs, échangeurs thermiques et réseaux de tuyauterie en alliages fortement alliés. Pour une solution combinant SAW + GMAW, les diamètres de tubes courants vont de 200-800mm, notamment pour des matériaux comme l’acier inoxydable.
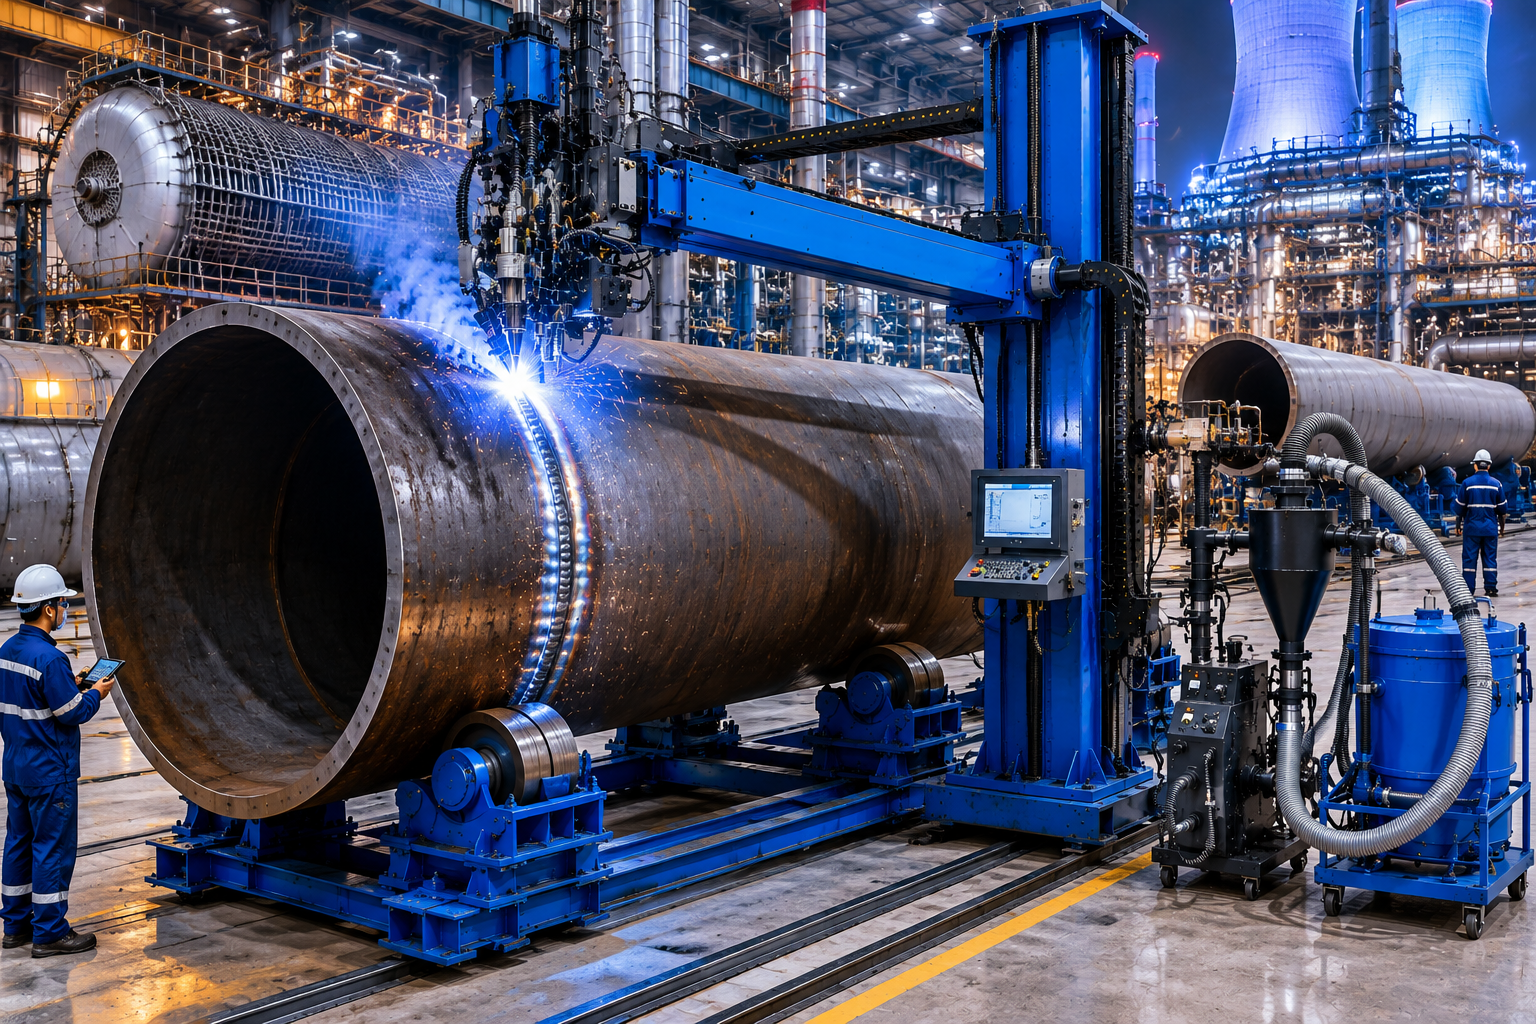
Production d’électricité
Appareils à pression à haute température et à paroi épaisse (ASME B31.1) ; circuits auxiliaires nucléaires et travaux sur tubes de chaudière. Pour les tuyauteries sous pression de grand diamètre extérieur à paroi très épaisse, la plage va de 1 500-3 000mm.
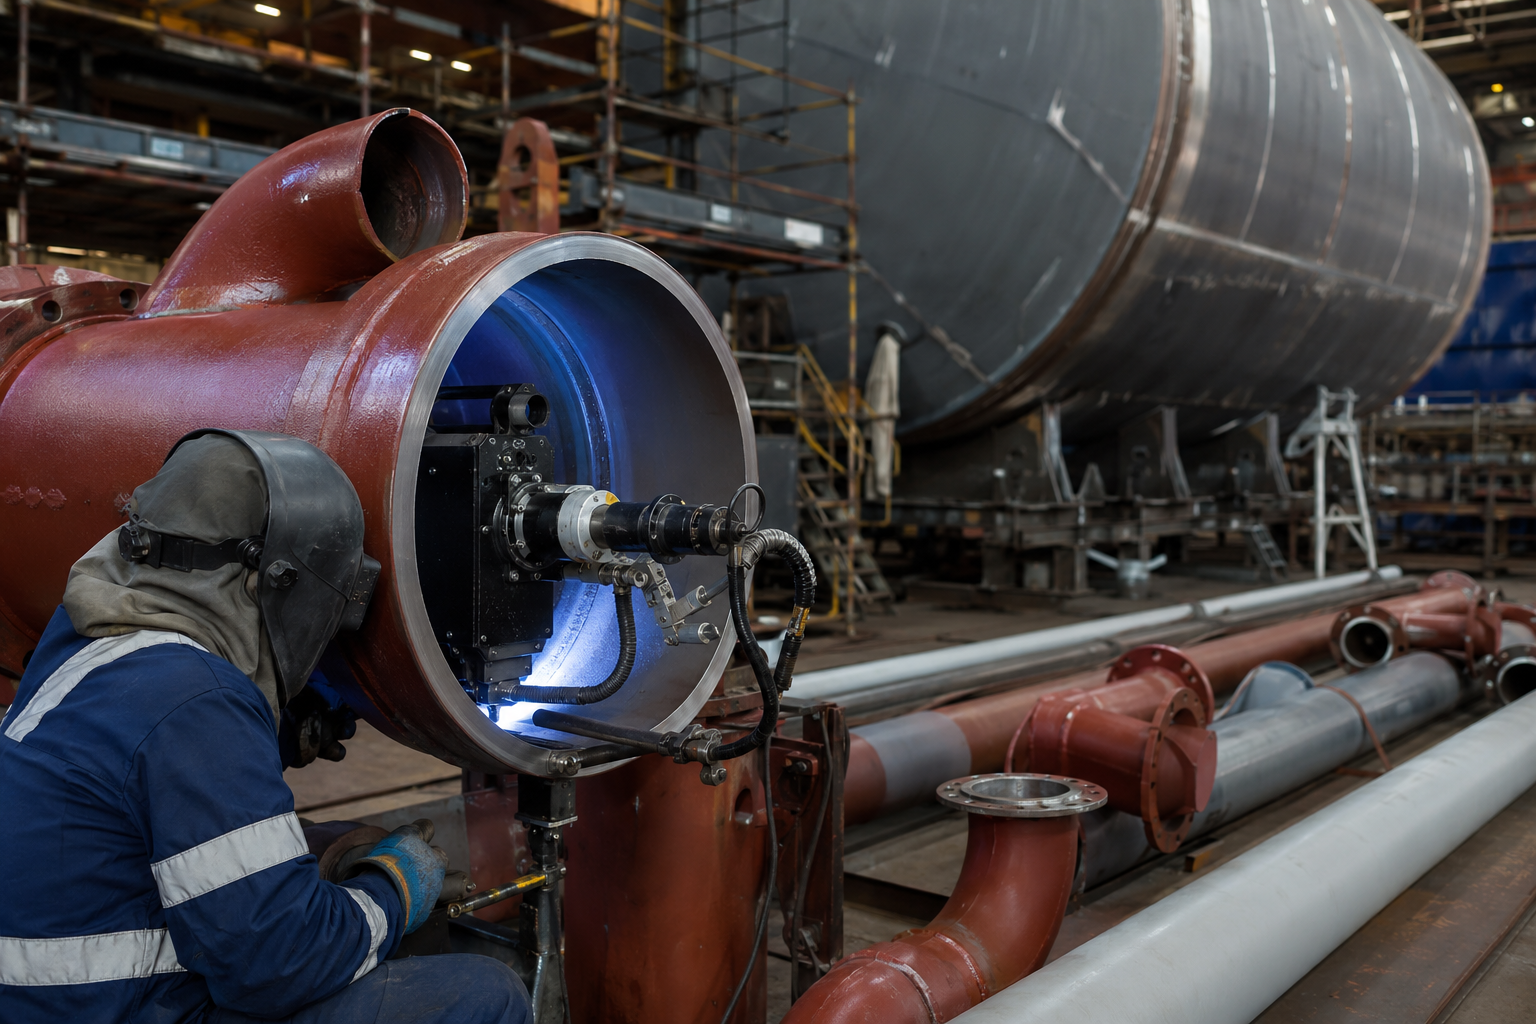
Construction navale
Canalisations marines, tuyauteries de pont, conduites de ballast et fabrication de coques (soudures circonférentielles et longitudinales). Pour les applications nécessitant des passes de racine à l’intérieur du tube.
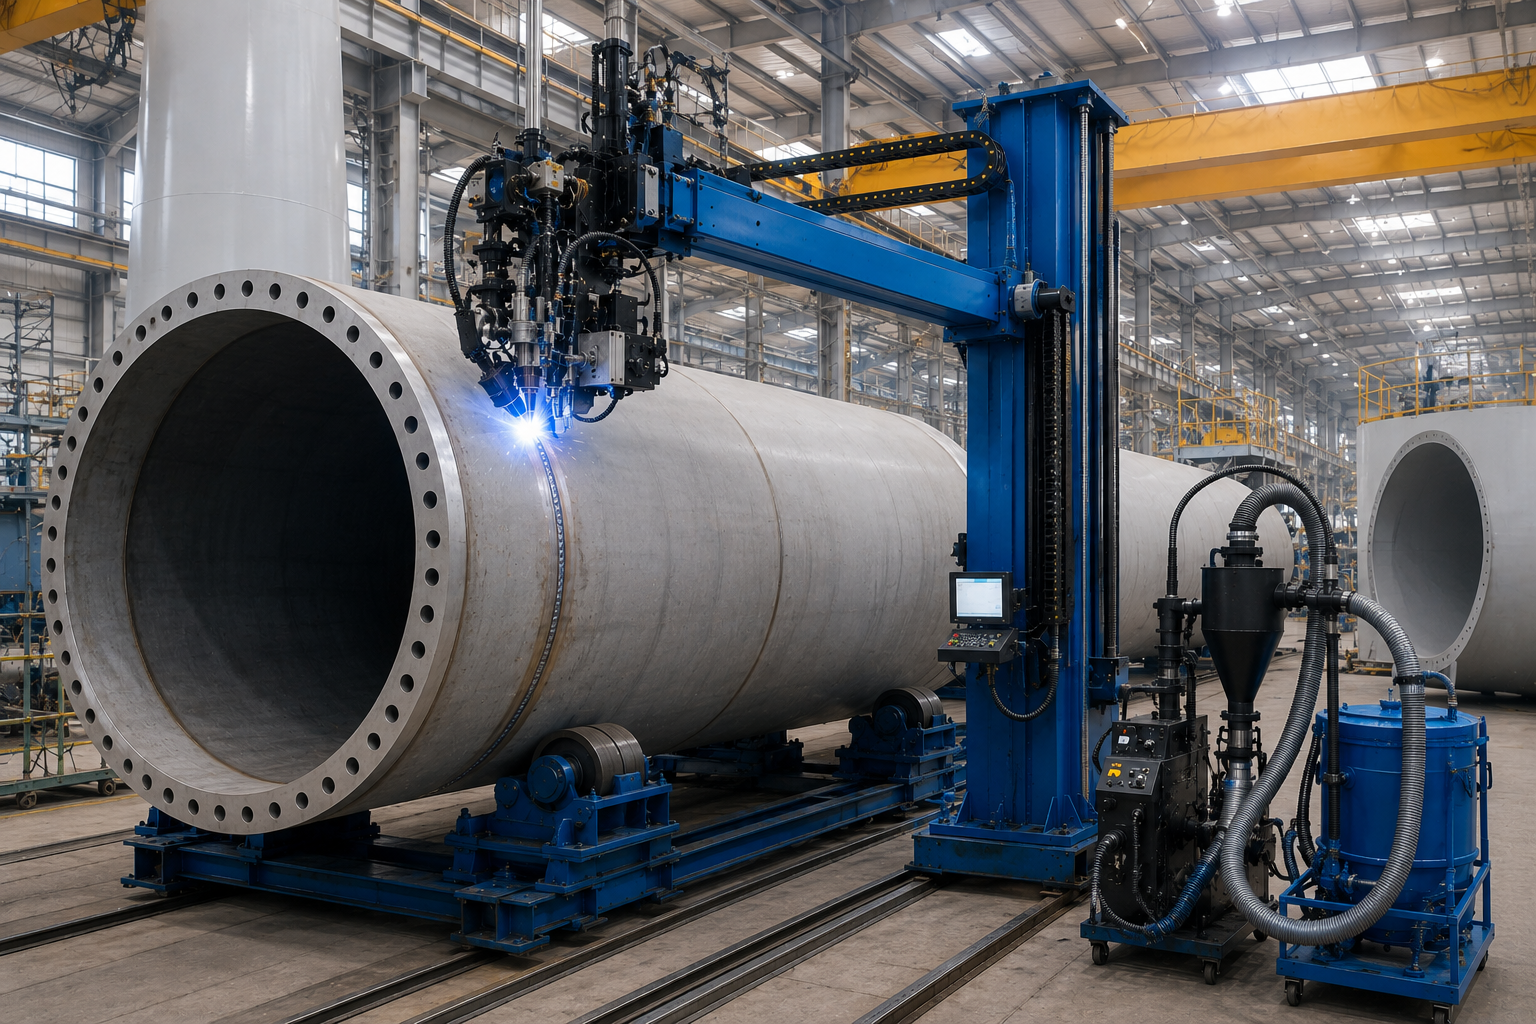
Tours éoliennes et structures en acier
Les applications comprennent les sections de base des tours éoliennes, les tubes en acier de construction pour les ponts et les bâtiments, la fabrication de tours et les segments de tours soudés.
Conformité aux normes internationales — ISO 9001, CE, AWS D1.1, EN ISO 15614
Lors d’un audit du service achats, le matériel de soudage de tubes échoue moins souvent sur les spécifications techniques que sur la certification. Un acheteur utilisateur final qui recherche une machine automatique de soudage de tubes pour des projets relevant des codes AWS D1.1 ou ASME B31 doit non seulement vérifier que le fournisseur peut présenter un certificat, mais aussi qu’il est effectivement certifié au niveau requis et peut en fournir la preuve. Il ne suffit pas d’affirmer avoir déjà travaillé avec un certificat. Nous revendiquons quatre certifications pour la série FWM et d’autres produits de la gamme, dont ISO 9001:2015 relative aux systèmes de management de la qualité.
Le système de gestion du contrôle qualité de la production de la série FWM, créé en 1999, relève d’ISO 9001 ; ses lignes de production, représentant un capital social enregistré de US $1,4 million, sont certifiées pour une production annuelle de 1 000 machines de soudage et de 200 ensembles de machines de coupage CNC. Le marquage CE européen permet l’exportation vers tous les États membres sans exiger d’homologations locales. Les normes de soudage exigées lors de l’inspection SGS par une 3e partie pour le projet mexicain reposaient sur AWS D1.1 pour le soudage de structures métalliques. Les chantiers navals et fabricants d’appareils à pression espagnols, français, allemands et italiens s’appuient sur la qualification des modes opératoires selon EN ISO 15614 pour remporter des appels d’offres.
[ MATRICE.SYS.CERT ]
ISO 9001
Système de management de la qualité
CE
Conformité au marché européen
AWS D1.1
Conformité au code de soudage des structures métalliques
EN ISO 15614
Qualification européenne des modes opératoires de soudage
Étendue de la garantie et du service après-vente
Une garantie standard gratuite de 18 mois couvrant les défaillances matérielles dans des conditions raisonnables d’utilisation et de maintenance est fournie avec chaque FWM ; elle comprend les pièces de rechange gratuites pendant la période de garantie, puis des pièces facturées au prix coûtant, sans frais cachés après son expiration. L’immobilisation des machines de soudage constitue l’un des principaux postes de coût de nombreuses entreprises de fabrication métallique ; notre accord de niveau de service après-vente sous garantie couvre donc le coût de la première intervention de diagnostic à distance lorsque la garantie ne répond pas aux conditions annoncées. Contrairement à certains fournisseurs, nous ne garantissons pas un fonctionnement absolument exempt de panne : par souci d’honnêteté, l’usure mécanique est inévitable et notre réseau est organisé en conséquence. ABOKE peut également organiser avec le fabricant une configuration sur mesure portant sur la longueur de course, la charge utile, le choix du procédé de soudage (TIG, MIG, pulsé), le type de commande (PLC, relais), les caractéristiques de l’alimentation électrique (115V, 230V, 400V etc.) et d’autres fonctions, telles que des systèmes automatiques de suivi de joint ou un système de surveillance du soudage, selon l’application.
Guide d’achat d’un manipulateur de soudage de tubes — prix, délai de livraison, garantie et service après-vente
CIBLE
Public principal : responsable achats (PROC) + responsable des opérations (MGR)
01
Expédition et délai de livraison standard
Les équipes achats qui évaluent une machine automatique de soudage de tubes accordent la priorité au délai de livraison, à la garantie et au TCO plutôt qu’aux spécifications, simplement parce que chaque fabricant publie une liste de caractéristiques, mais qu’aucun ne s’engage sur un délai. Une sélection fondée sur un prix compétitif entraîne des coûts ultérieurs : les modes opératoires de contrôle qualité, les modes opératoires de soudage testés, éprouvés et traçables, et même les pièces de rechange après garantie sont exclus des offres bon marché.
02
Configuration OEM
Le deuxième levier majeur pour les achats est la configuration OEM. Les configurations de tension restent flexibles dès la fabrication : le même FWM-0404 dimensionné pour du 480V triphasé en Amérique du Nord peut être expédié tel quel en Europe en 400V triphasé, sans coûteuse modification électrique à destination.
Les réglages de commande du procédé de soudage, la suite logicielle de commande, la fonction de suivi de joint et la surveillance du soudage sont répertoriés et chiffrables comme options distinctes, sans être facturés sous forme d’avenants.
03
Transparence tarifaire
Presque tous les fournisseurs de manipulateurs de soudage de tubes se contentent d’afficher « Demander un devis » sur leurs pages produits et ne communiquent aucune information avant la signature d’un accord de confidentialité. Chez ABOKE, notre traitement des demandes d’achat fonctionne à l’inverse : chaque demande de prix reçoit un devis écrit, accompagné d’une proposition détaillée par poste et d’une date d’expédition prévisionnelle, sous 48 heures après réception.
04
Service après-vente et garantie
La durée de garantie constitue l’élément de base du service après-vente. Pendant les 18 premiers mois suivant la mise en service, les pièces de rechange et les prestations de dépannage à distance sont gratuites. Après l’expiration de la garantie, les prix des pièces de rechange sont indiqués au coût net, sans frais supplémentaires intégrés, et les délais sont précisés par catégorie de pièces dans le barème correspondant.
RECUEIL DES BESOINS D’ACHAT
Recevez une proposition détaillée et un calendrier d’expédition.
Demander un devis personnalisé avec une réponse sous 48 heures[ RESSOURCES D’INGÉNIERIE ]
Outils de calcul d’ingénierie et de sélection des équipements
Outil de sélection de capacité FWM
Déterminez les spécifications requises du manipulateur de soudage à colonne et flèche de la série FWM à partir des dimensions du tube et des paramètres du procédé de soudage.
Calculateur d’économies de flux SAW
Estimez la réduction du coût des matériaux et le volume de flux récupéré grâce au système pneumatique de récupération du flux SAW.
Calculateur du délai de retour sur investissement de l’automatisation
Estimez le délai de retour sur investissement et les économies de main-d’œuvre en comparant les installations FWM automatisées aux valeurs de référence du soudage manuel.
Questions fréquentes
Q1. Quelle est la différence entre un manipulateur de soudage de tubes et un positionneur de tubes ?
Un manipulateur de soudage de tubes utilise une colonne verticale et une flèche horizontale pour déplacer la torche de soudage au-dessus d’un tube fixe ou en rotation — le manipulateur assure la course, tandis que le tube reste immobile ou tourne sur un support fixe. Un positionneur de tubes fait tourner le tube sous une tête de soudage fixe — le tube assure le déplacement, tandis que la torche reste immobile.
Les deux équipements remplissent des fonctions complémentaires. Les longs joints longitudinaux des tubes de grand diamètre nécessitent le déplacement du manipulateur le long de l’axe du tube, ce qu’un positionneur ne peut pas assurer, car les positionneurs font uniquement tourner la pièce — ils ne déplacent pas la torche. De nombreux acheteurs recherchant en ligne un « manipulateur de soudage de tubes » arrivent sur des pages de positionneurs, car Google regroupe les deux termes dans le même ensemble de résultats SERP.
Une règle de décision pratique : si le joint suit l’axe du tube (longitudinal), achetez un manipulateur. Si le joint suit la circonférence du tube (circonférentiel), un positionneur seul peut convenir — mais l’association d’un manipulateur et d’un positionneur offre les deux axes de mouvement et permet de souder toute géométrie d’assemblage. La plupart des ateliers de fabrication métallique lourde possèdent les deux. Vérifiez les axes de mouvement requis par votre projet avant l’achat et déterminez si la charge de travail à long terme justifie ces deux équipements.
Q2. Comment sélectionner le modèle FWM adapté à notre plage de diamètres de tubes et d’épaisseurs de paroi ?
Commencez par le plus grand diamètre extérieur (OD) de tube que vous prévoyez de souder, retranchez ensuite l’épaisseur de paroi maximale, puis choisissez le soudage SAW, le soudage GMAW ou les deux procédés. La matrice de capacité FWM présentée sur cette page associe les modèles recommandés à 8 plages de diamètres de tubes, avec le type de procédé SAW et le débit d’alimentation en flux recommandés pour chacune.
Cette solution convient également lorsque vos projets concernent principalement, par exemple, des diamètres compris entre 500-1 000 mm (pièces lourdes), avec un besoin occasionnel allant jusqu’à 1 200 mm. Dans sa configuration de base, notre ABOKE FWM-0404 Middle répondra à ce besoin. Joignez les caractéristiques de vos tubes à votre demande de devis ; le service d’ingénierie ABOKE déterminera le modèle approprié et l’indiquera dans votre devis sous 48 heures.
Q3. La série FWM peut-elle exécuter simultanément les procédés SAW et GMAW sur la même pièce ?
Oui — le système de commande PLC du FWM (conçu selon les critères de performance des robots industriels de manipulation de la norme ISO 9283) gère jusqu’à 60 programmes de soudage couvrant les deux procédés et les enchaîne automatiquement sur un même tube, sans commutation manuelle. Au Mexique, le FWM-0404 a réalisé une fermeture circonférentielle extérieure par SAW, suivie d’un soudage intermittent intérieur des cloisons par GMAW, sur chaque tube API 5L X80.
Le changement de procédé s’effectue en quelques secondes depuis le pupitre de commande — les opérateurs sélectionnent le programme actif au lieu de ressaisir les paramètres. Les supports de la flèche accueillent une tête SAW et une torche GMAW à tête étroite de 1,2 mm sur des postes distincts ; le passage d’une fermeture circonférentielle lourde à un soudage intermittent intérieur de précision nécessite donc l’appel d’un programme, et non une modification matérielle.
Q4. Quel est généralement le coût des robots de soudage et des manipulateurs automatiques de soudage de tubes ?
En 2025, les références du secteur situent le prix des cellules robotisées entièrement intégrées pour le soudage de tubes entre $60 000 et $120 000, positionneurs de soudage, capteurs et intégration compris — les robots collaboratifs d’entrée de gamme commencent autour de $40 000, tandis que les grandes cellules SAW multifils intégrant la récupération du flux peuvent dépasser $150,000.
Le prix de la série ABOKE FWM dépend du niveau de modèle, de l’étendue de la personnalisation et de la norme de tension du pays de destination. Chaque RFQ reçoit sous 48 heures une réponse écrite accompagnée d’un devis détaillé ; pour les commandes en grande quantité ou les configurations OEM, les conditions tarifaires liées au volume sont consignées dans la RFQ plutôt que négociées séparément.
Q5. Quels sont le délai d’acheminement habituel et la durée de garantie de la série FWM ?
Pour les configurations en stock, le délai d’acheminement standard est de 30 jours à compter de la confirmation de commande. Les modèles personnalisés — tension non standard, système de commande OEM, fonctions auxiliaires supplémentaires — peuvent allonger le délai de réalisation, mais ABOKE fournit par écrit une date d’acheminement ferme avant la signature de la commande par le client.
La garantie est de 18 mois à compter de la première mise en service du système et couvre les défauts/pannes de l’équipement lorsqu’il est utilisé dans des ateliers standards avec une maintenance habituelle. Les pièces de rechange sont gratuites pendant la garantie et facturées au prix coûtant après la garantie, sans frais cachés pour l’assistance hors garantie.
Q6. Proposez-vous une personnalisation OEM adaptée aux tensions et aux normes de soudage internationales ?
Oui. La course, la charge utile, la configuration du procédé de soudage, le système de commande, la tension (115V à 460 V) et les fonctions auxiliaires telles que le suivi de joint/la surveillance du soudage sont entièrement personnalisables. Des équipements sont actuellement exploités par des clients en Espagne, en Allemagne, en Russie, en Inde, au Brésil, en France, en Italie et au Viêt Nam — chacun quitte l’usine avec la tension standard adaptée au marché de destination.
Le changement de marque OEM et la production sous marque privée sont possibles pour les intégrateurs de systèmes et les partenaires de distribution agréés. La documentation, la langue de l’interface de commande et la traduction du manuel de l’opérateur sont définies lors de la phase de devis OEM.
Q7. Quelle est la durée de vie attendue et quels sont les besoins de maintenance courante ?
Les systèmes de la série FWM sont conçus pour une durée de vie prévue de 10 ans dans des conditions habituelles d’installation et d’utilisation en atelier de fabrication métallique. Les opérations de maintenance sont simples — les roulements de la colonne et de la flèche, les consommables de la tête de soudage et le micrologiciel du PLC figurent parmi les éléments d’entretien régulier habituels ; dans le cadre du projet mené au Mexique, le FWM-0404 avait soudé plus de 300 tubes API 5L X80 en six mois sans arrêt imprévu.
Le calendrier de maintenance recommandé par le fabricant est détaillé dans le manuel de l’opérateur ; une assistance au diagnostic à distance est disponible pendant la garantie de 18 mois. L’intervalle de maintenance préventive recommandé correspond aux pratiques habituelles d’un atelier de fabrication métallique lourde.
Q8. La série FWM peut-elle souder des tubes en acier inoxydable et en alliages de nickel, en plus des tubes en acier au carbone ?
Oui. La tête SAW d’ABOKE accepte des fils fourrés et pleins, y compris des fils en acier inoxydable, en acier faiblement allié ou en alliage de nickel. La torche GMAW comporte un contacteur intégré permettant d’utiliser toute la gamme de fils MIG/MAG destinés aux tubes en acier inoxydable et fortement allié. Les paramètres de soudage sont accessibles dans le PLC sous forme de programmes propres à chaque matériau.
Les clients des secteurs pétrochimique et naval exécutent sur la même tête FWM des programmes mixtes pour l’acier au carbone/l’acier inoxydable — le changement de programme prend quelques secondes. Pour les alliages spéciaux, tels que l’acier inoxydable duplex ou les alliages de nickel destinés aux applications à température élevée, le service d’ingénierie ABOKE peut contribuer à la qualification du mode opératoire de soudage lors de la mise en service.
Tendance actuelle



