Entre em contato com a Aubrik Company

[SYS-01] PLATAFORMA DE FABRICAÇÃO DE TUBULAÇÕES
Manipulador de soldagem de tubos | SAW + GMAW para tubos de 50–3.000mm — ABOKE Série FWM
Um único manipulador atende tubos com diâmetros de 50mm a 3.000mm, mantendo precisão de soldagem de ±0,1mm nos processos SAW e GMAW em uma única plataforma com coluna e lança. Quatro categorias de modelos atendem projetos de todas as escalas — da pré-fabricação para serviços leves a tubulações API 5L de parede espessa — sob o controle de um único PLC.
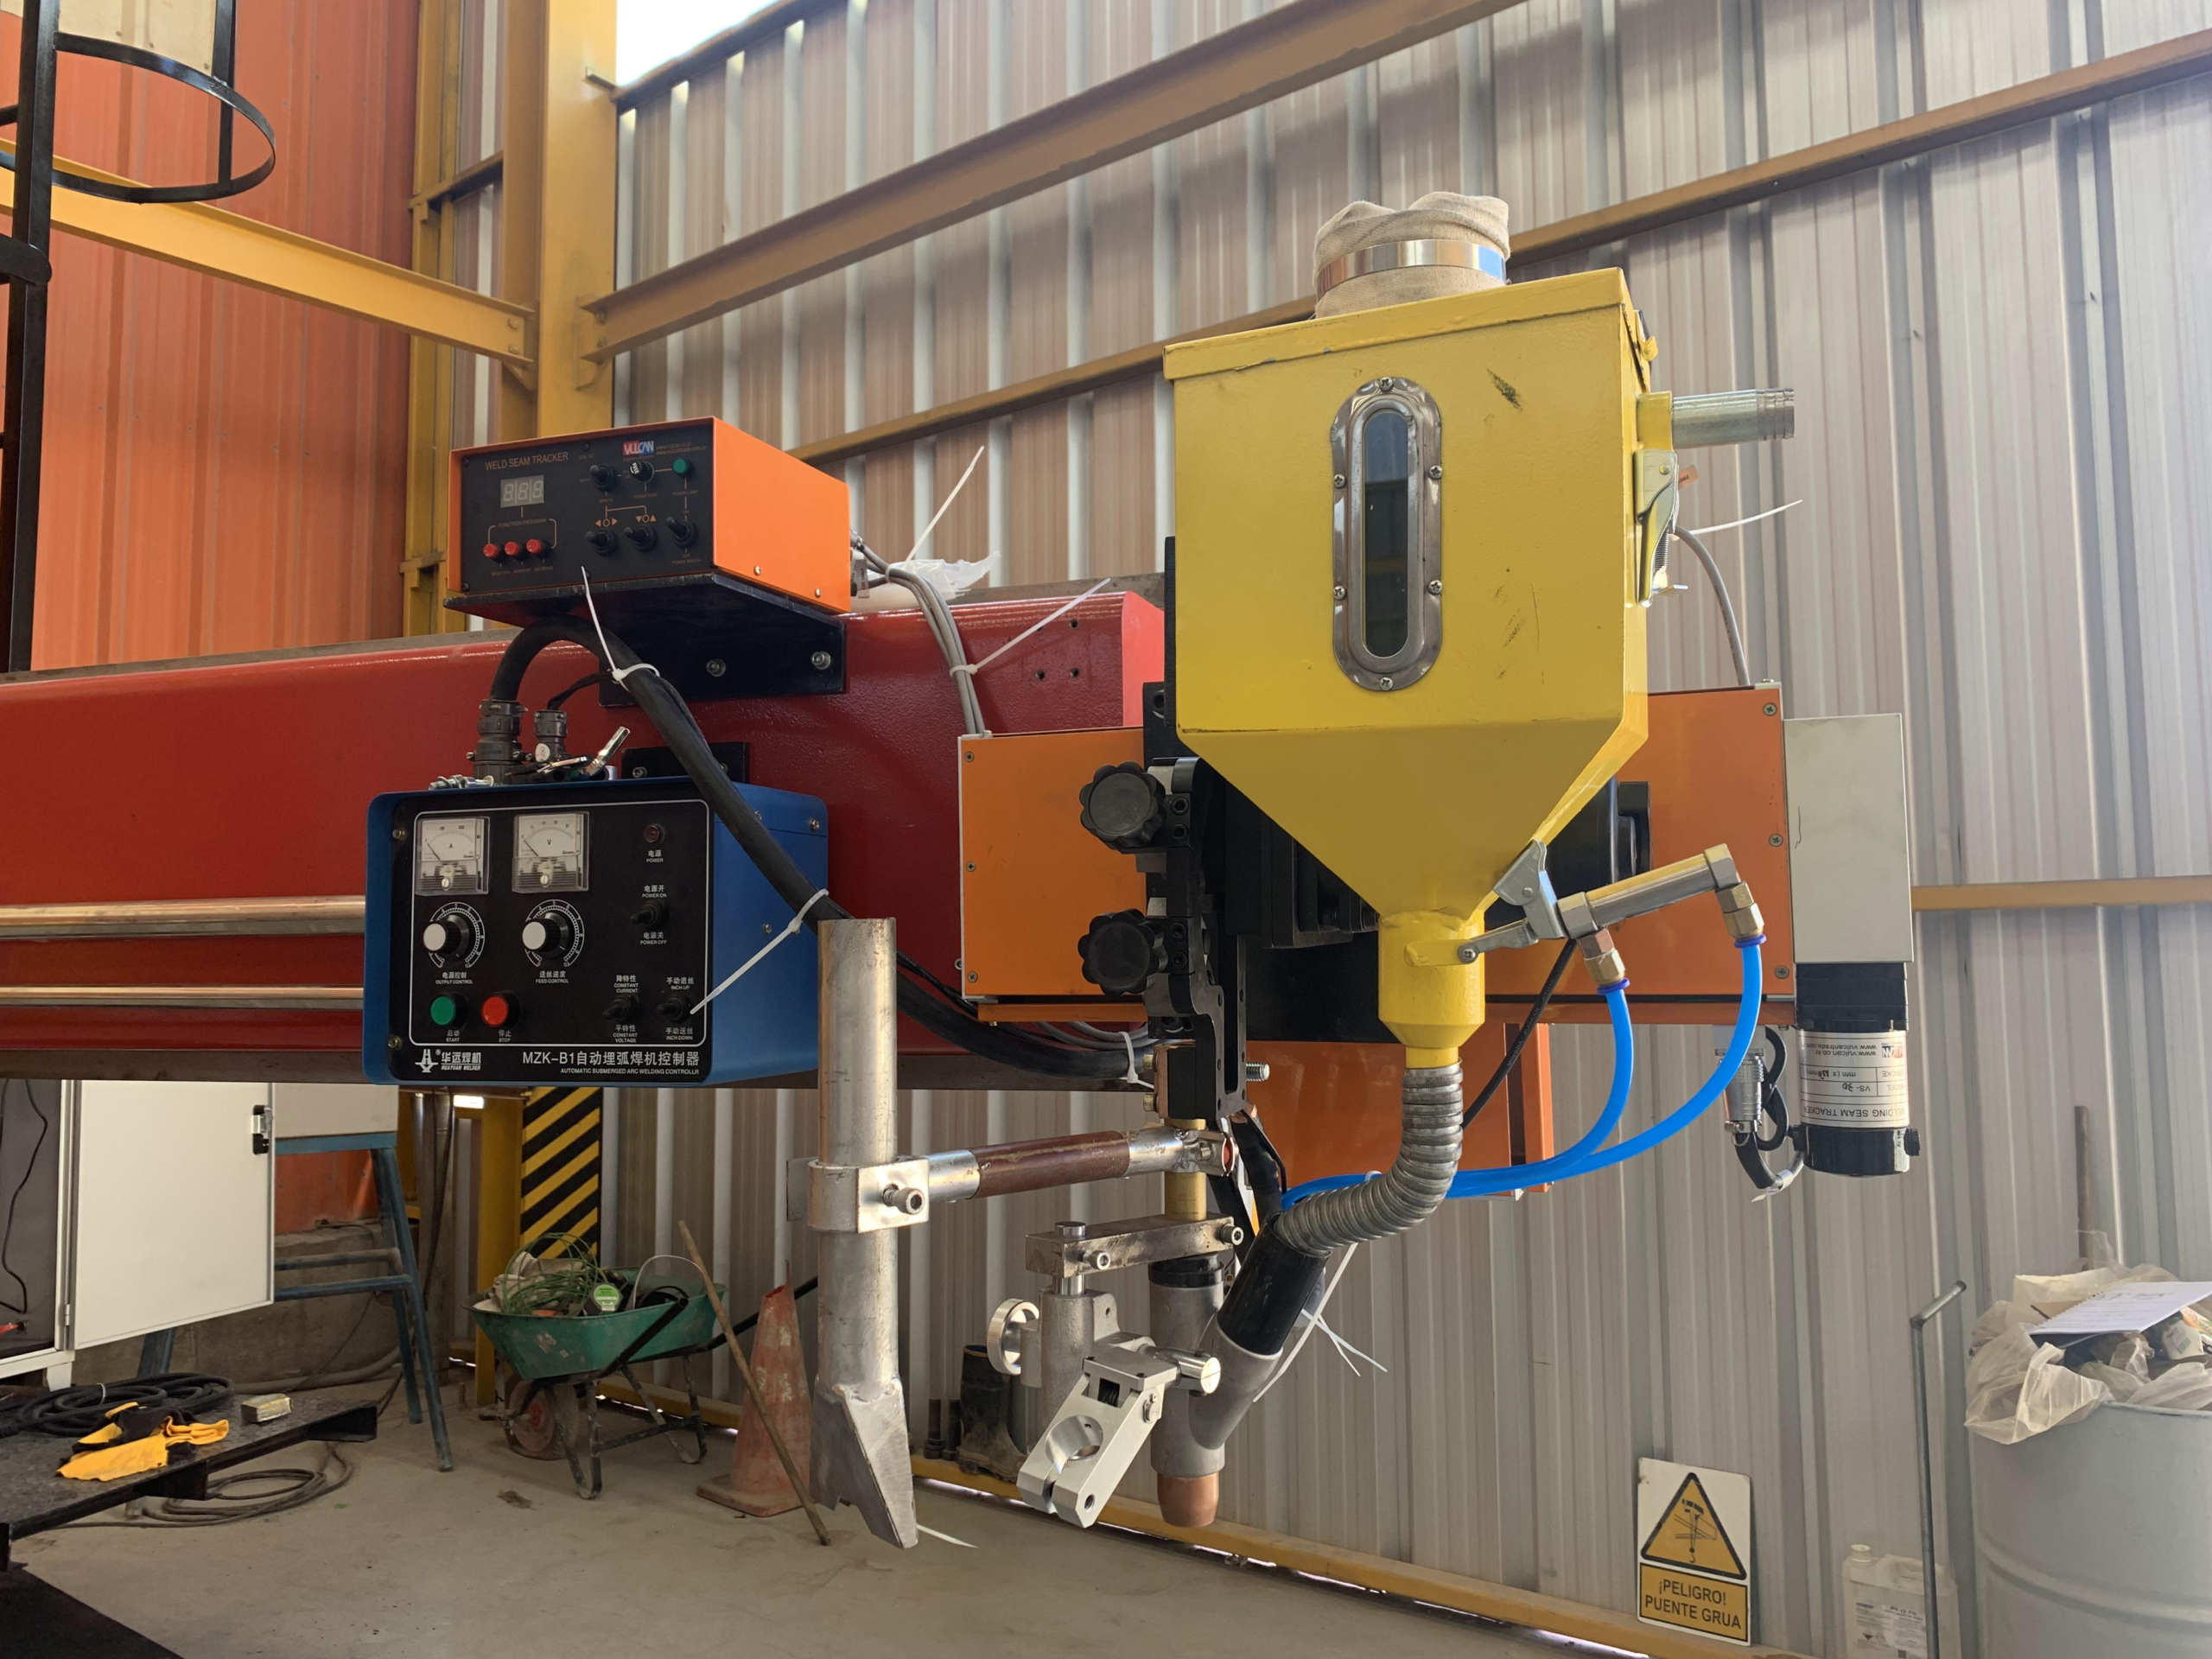
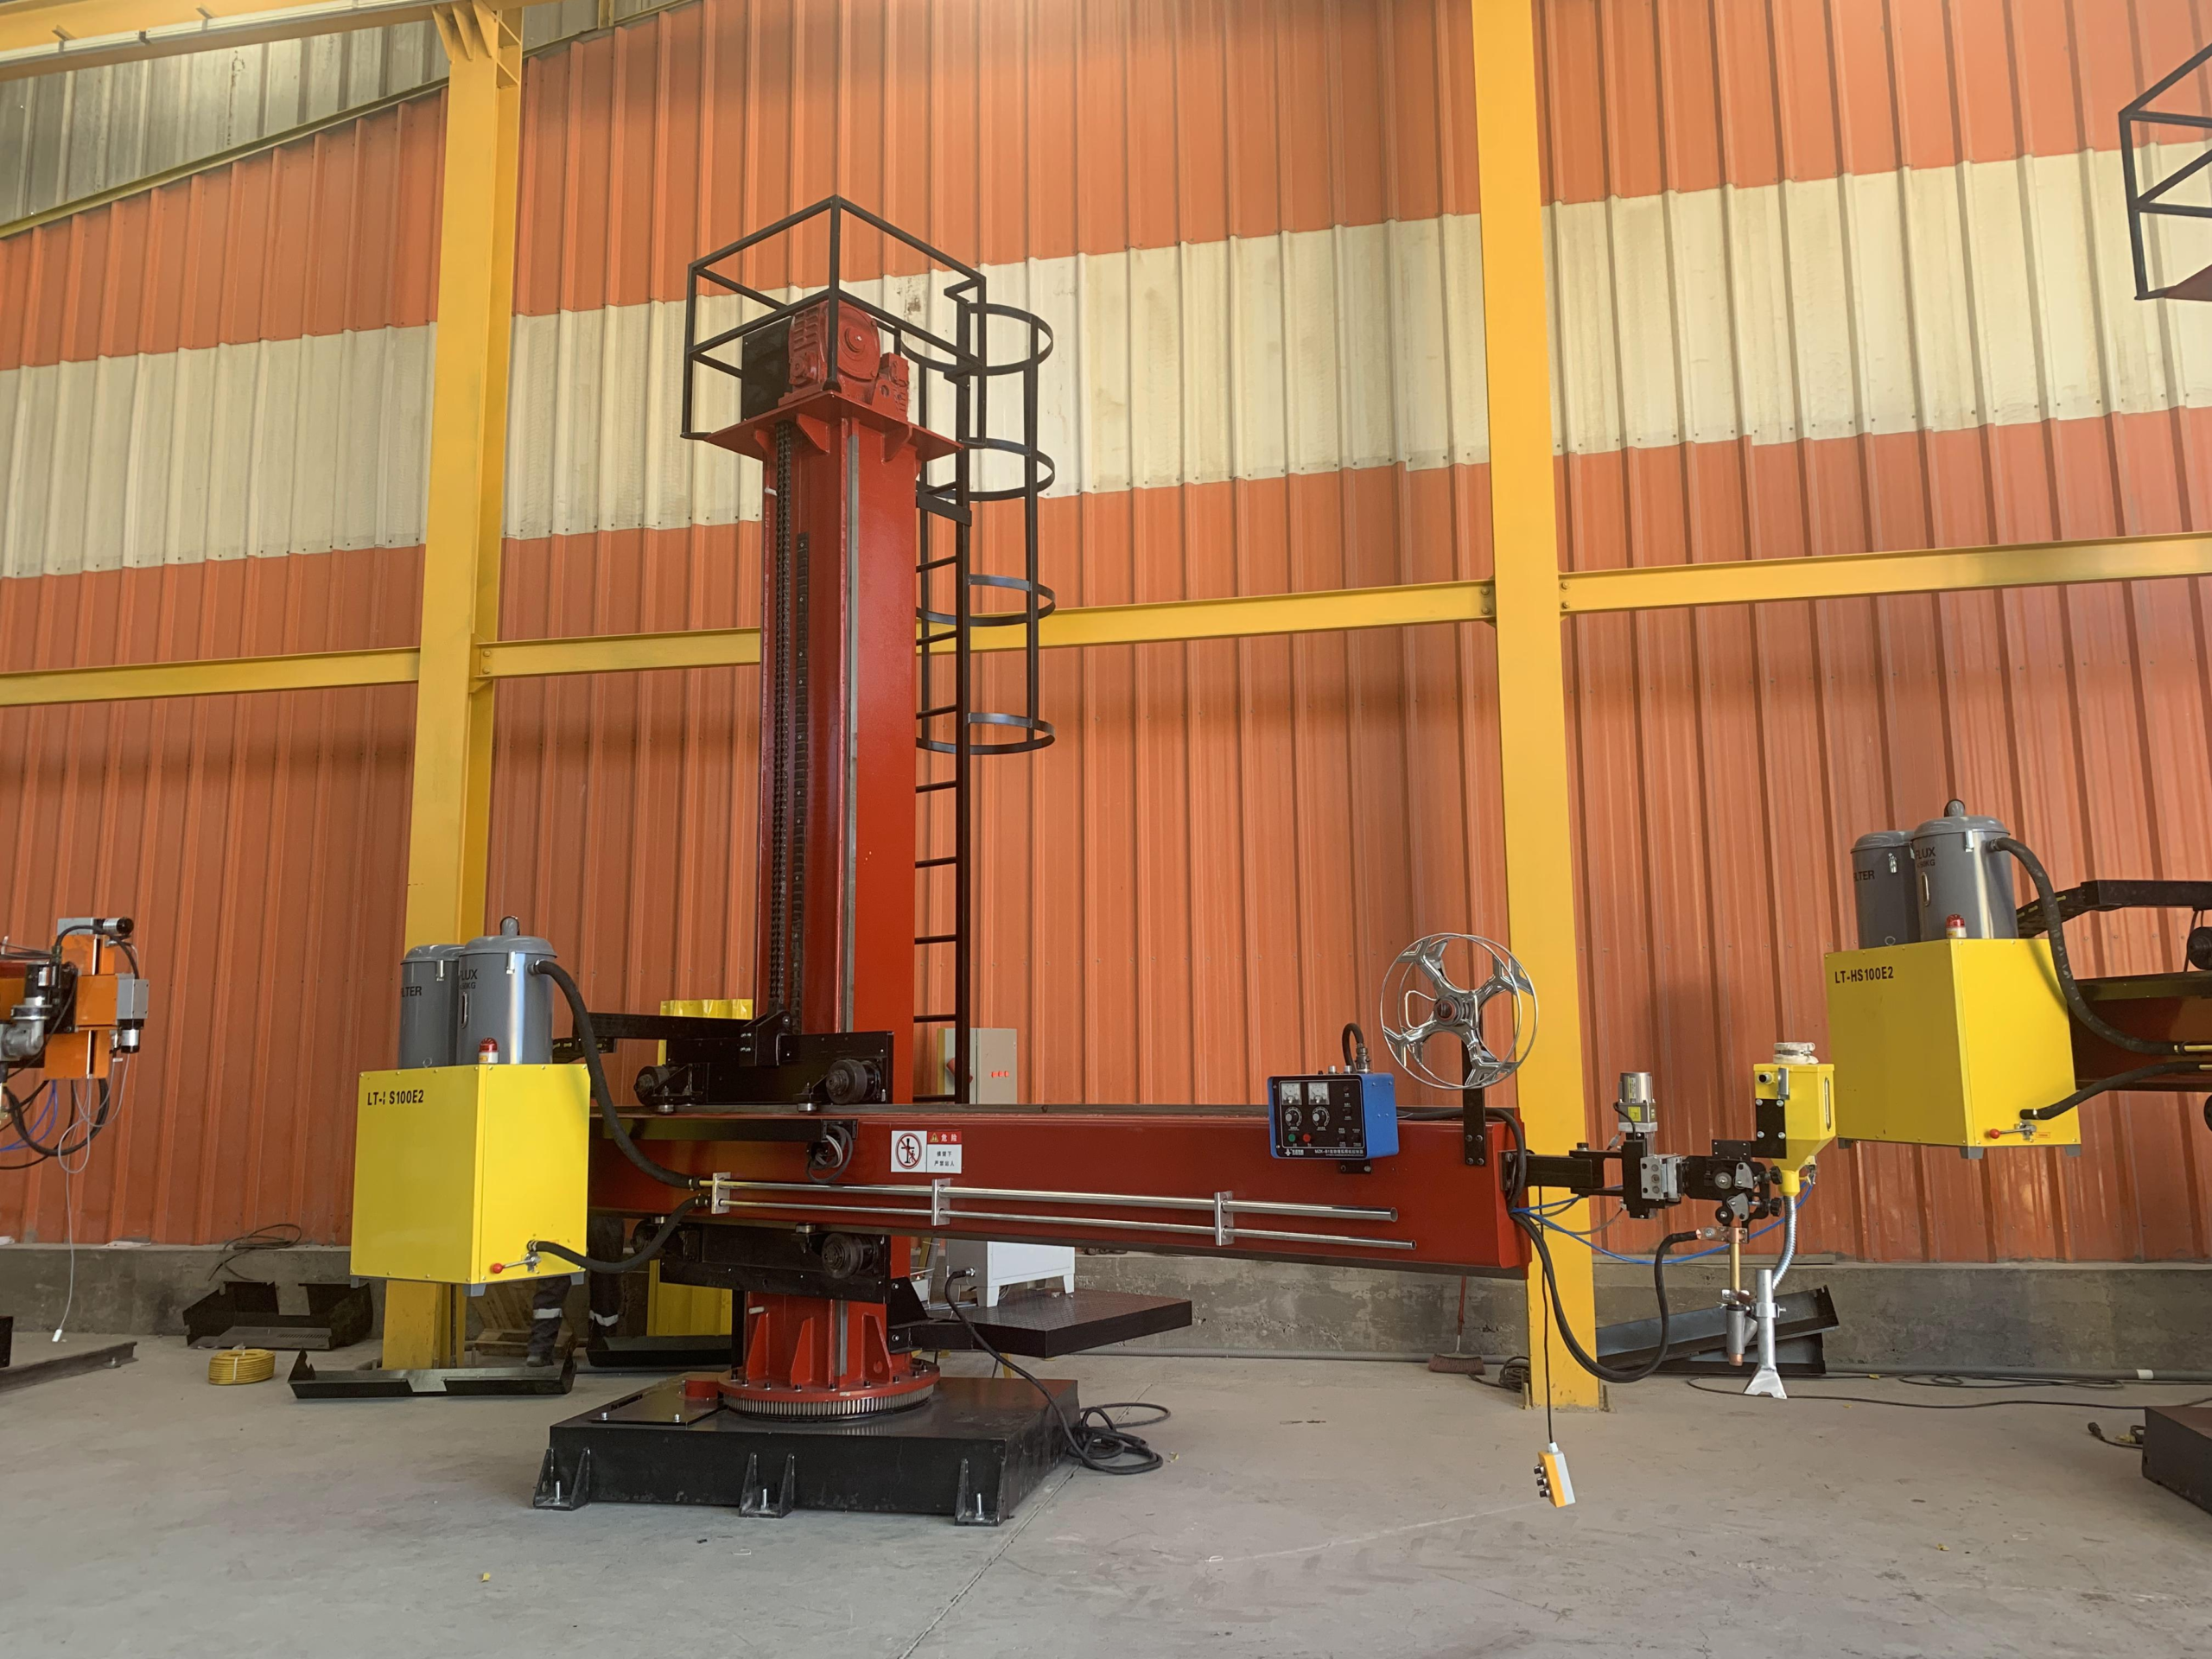
Resumo da solução FWM
[01]
4 categorias de modelos — FWM-0101 Mini / 0203 Leve / 0404 Médio / 0808 Pesado — para tubos com diâmetros de 50-3.000mm
[02]
Processos duplos SAW + GMAW em um único manipulador, com 60 receitas de soldagem armazenadas para troca imediata
[03]
Precisão de soldagem de 0,1mm nos quatro modelos — comprovada em API 5L X80, com índice de qualificação de 99,5% conforme AWS D1.1
[04]
Sistema integrado de recuperação de fluxo que recicla ~30% do fluxo SAW por meio de ar comprimido, reduzindo custos
DADOS CORPORATIVOS E DE CONFORMIDADE_
Certificação ISO 9001
Marcação CE
Em conformidade com AWS D1.1
Fundada em 1999
Capacidade de 1.000 conjuntos/ano
Implantações em 8 países
Desafios da soldagem na fabricação de tubos — por que a soldagem manual limita a margem do projeto
Por que um único manipulador é melhor do que métodos manuais e com dois sistemas
Quando um projeto passa de algumas centenas para milhares de juntas de tubos, depender de um operador de soldagem manual comum provoca fadiga, inconsistências de habilidade e desvios de parâmetros que fazem a largura do cordão variar de 12 a 18mm e a penetração, de 5 a 8mm — mesmo no mesmo tubo. Resultado: índice médio de qualificação conforme AWS D1.1 de 85% em API 5L X80 de parede espessa ou, de forma mais simples, uma em cada sete soldas exige retoques e retrabalho, consumindo o orçamento e o cronograma do projeto.
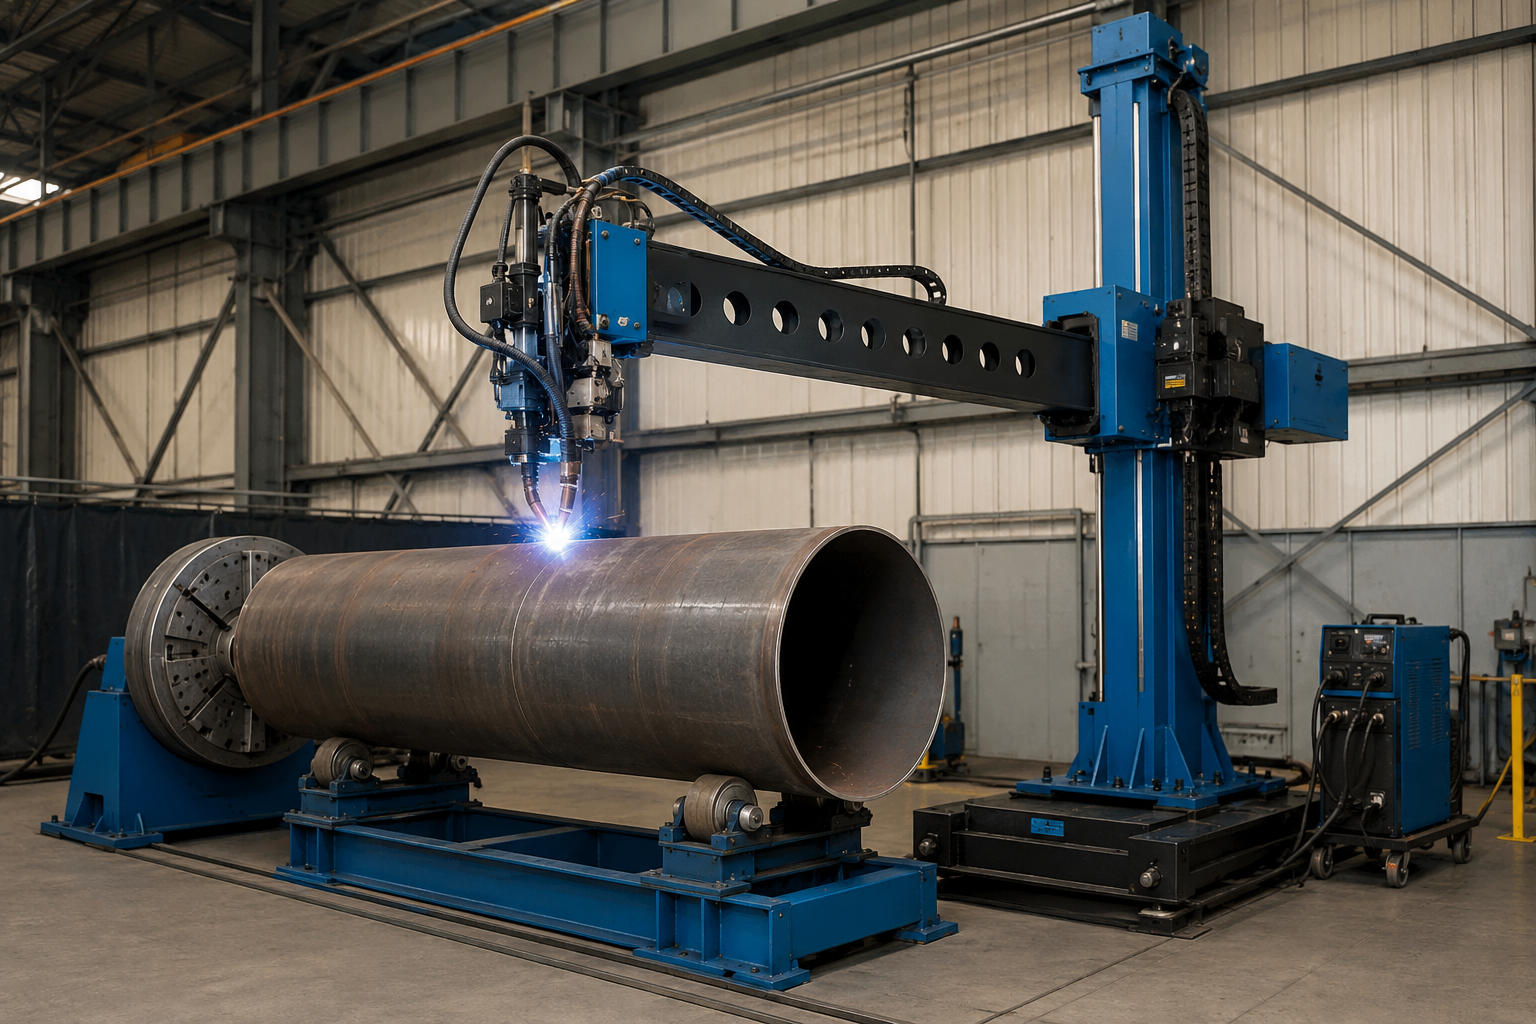
Manipulador versus posicionador — uma distinção essencial para o comprador
O que é um manipulador de soldagem de tubos? Um manipulador de soldagem de tubos é uma configuração única — normalmente composta por um sistema de coluna e lança — que movimenta a tocha de soldagem de modo controlado sobre uma peça tubular estacionária. Isso envolve a rotação do tubo por um posicionador de tubos associado. Embora nosso site apresenteposicionadores de tubos, eles são equipamentos diferentes; os manipuladores permitem movimentar a tocha ao longo de juntas longitudinais extensas e realizar o curso vertical na coluna até 8 metros de altura.
Nossa Série FWM atende à dificuldade comum das empresas de fabricação de tubos que precisam superar as limitações dos processos manuais de soldagem SAW+GMAW e investir em uma única plataforma altamente integrada, compatível com ambos, sem despesas de capital proibitivas. Role a página para ver os quatro modelos FWM, um Sistema de Recuperação de Fluxo SAW e como um projeto recente do setor petrolífero no México se beneficiou dessas soluções.
Série de manipuladores de soldagem de tubos ABOKE FWM — 4 modelos para tubos com diâmetros de 50–3.000mm
A ABOKE organiza sua plataforma de manipuladores de soldagem de tubos Série FWM em quatro classes de capacidade, de acordo com a faixa de diâmetro dos tubos e o escopo do projeto. As quatro classes mantêm a tolerância de soldagem de 0,1mm, o controlador PLC com 60 receitas e a compatibilidade com os processos duplos SAW + GMAW; o que muda são o diâmetro e a largura do tubo e a capacidade do eletrodo. Essa uniformidade é importante porque as qualificações de soldadores realizadas conforme a AWS D1.1 ou a Seção IX da ASME podem ser prontamente aplicadas a qualquer modelo da mesma categoria depois que os operadores se familiarizam com uma máquina.
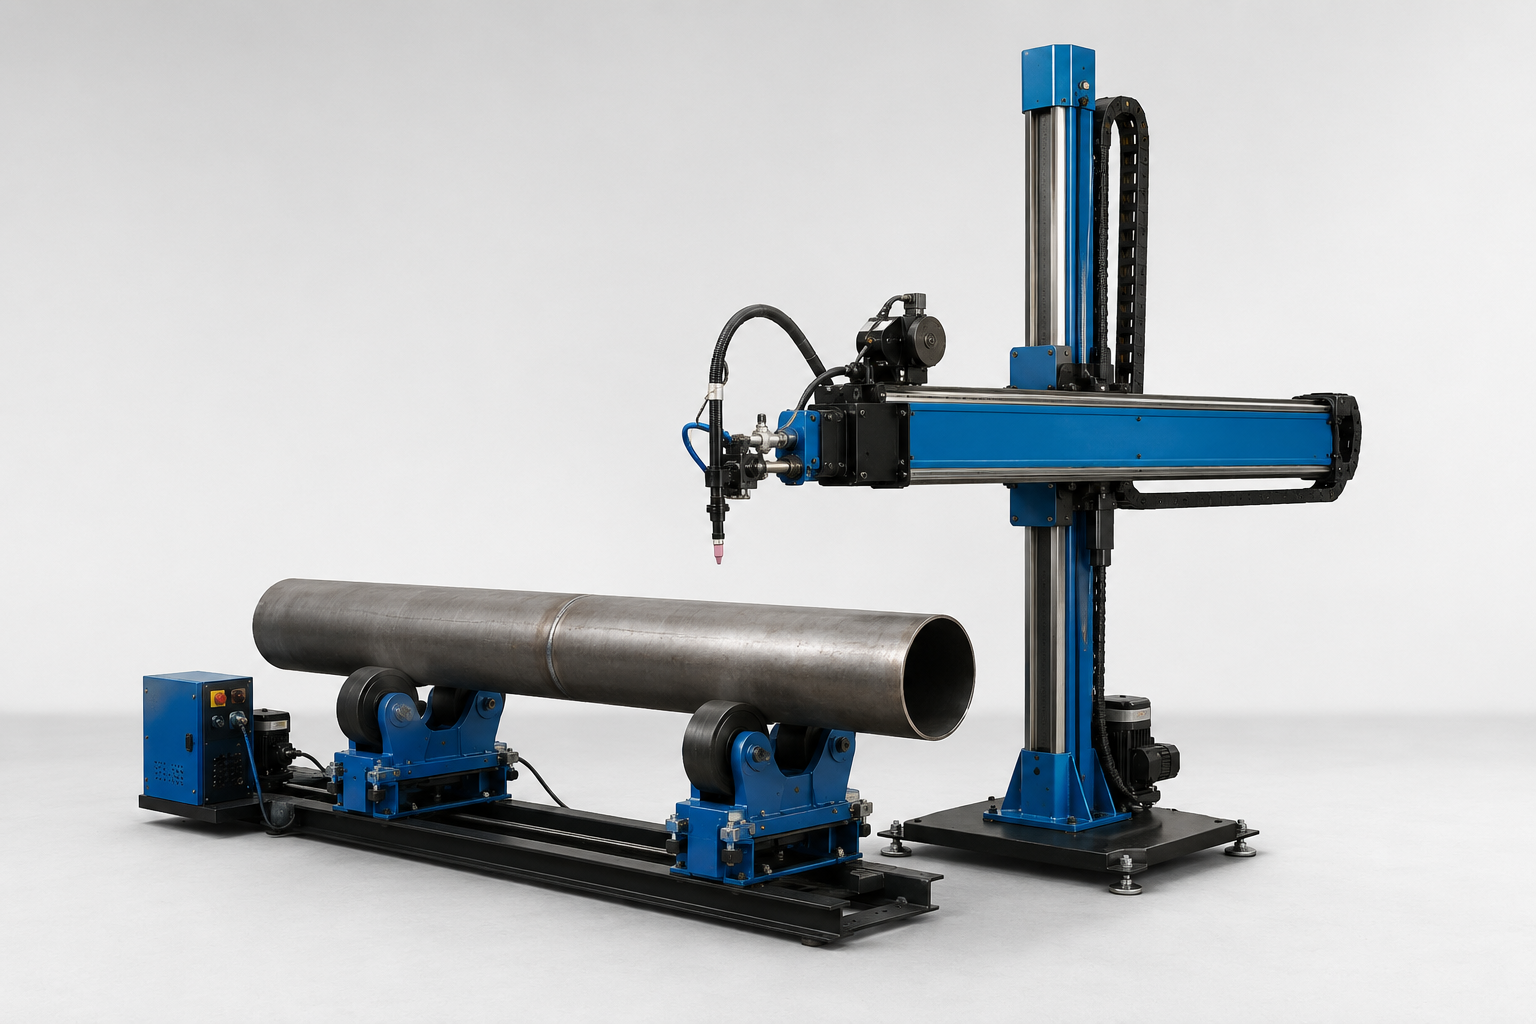
[01] FWM-0101 Compacto
- Diâmetro do tubo: 50–300mm
- Curso V×H: 1.000×1.000mm
- Capacidade da lança: 50 kg
- Velocidade de elevação: 300 mm/min
- Precisão: ±0,1mm
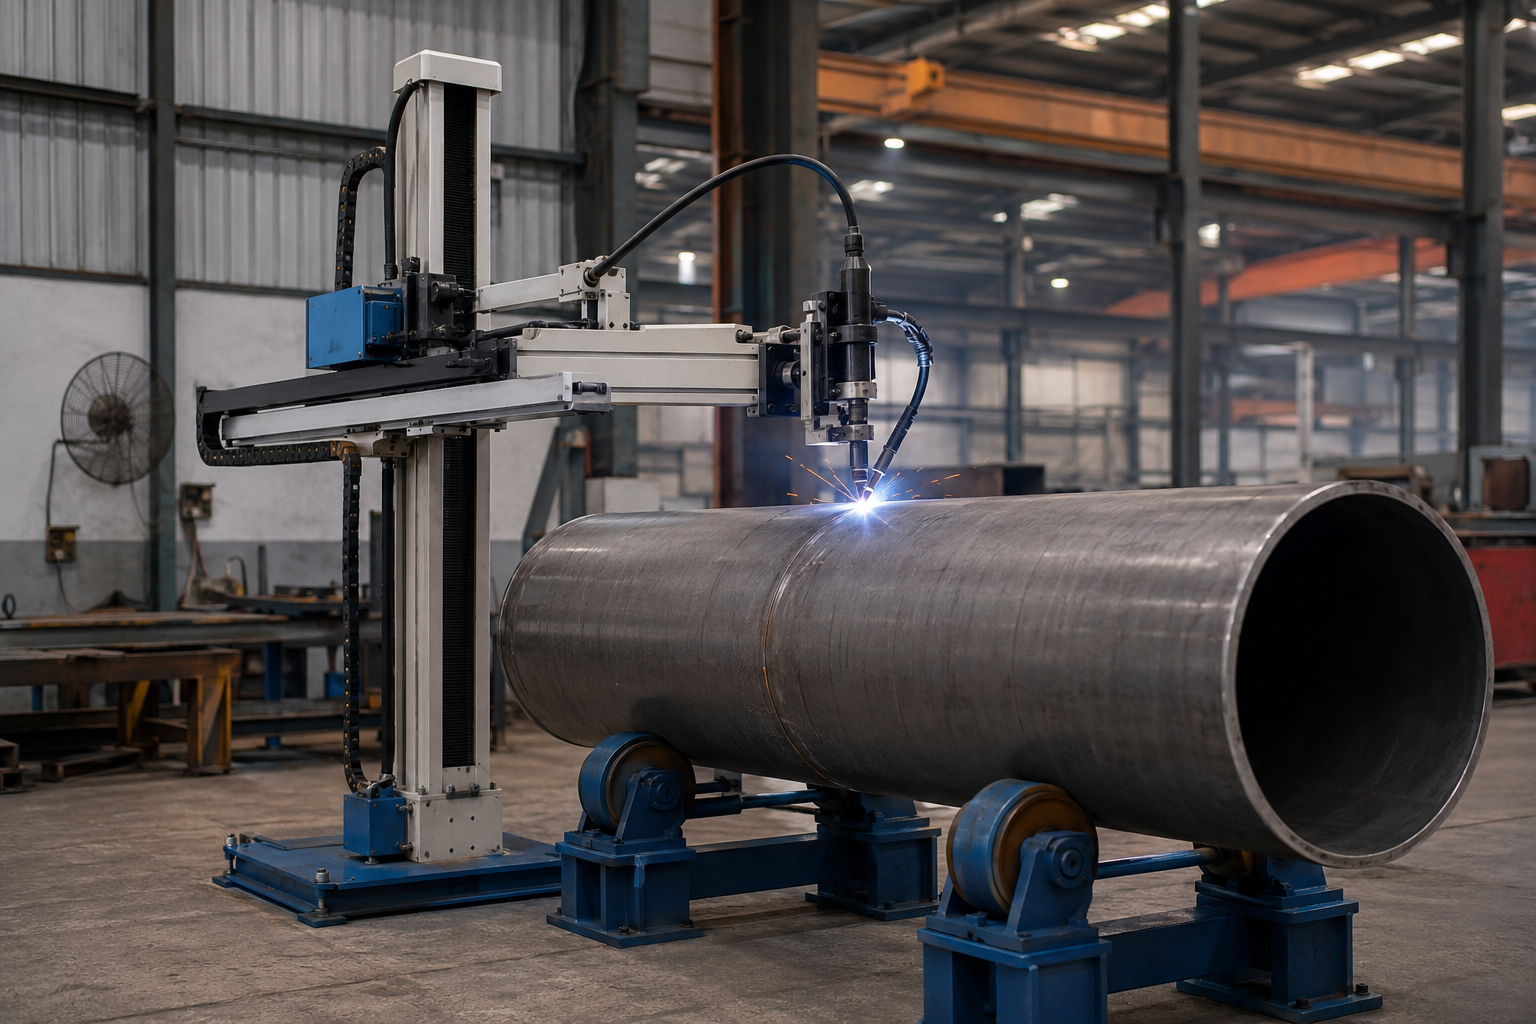
[02] FWM-0203 para serviços leves
- Diâmetro do tubo: 200–800mm
- Curso V×H: 2.000×3.000mm
- Capacidade da lança: 150 kg
- Velocidade de elevação: 1.000 mm/min
- Precisão: ±0,1mm
Modelo do projeto no México
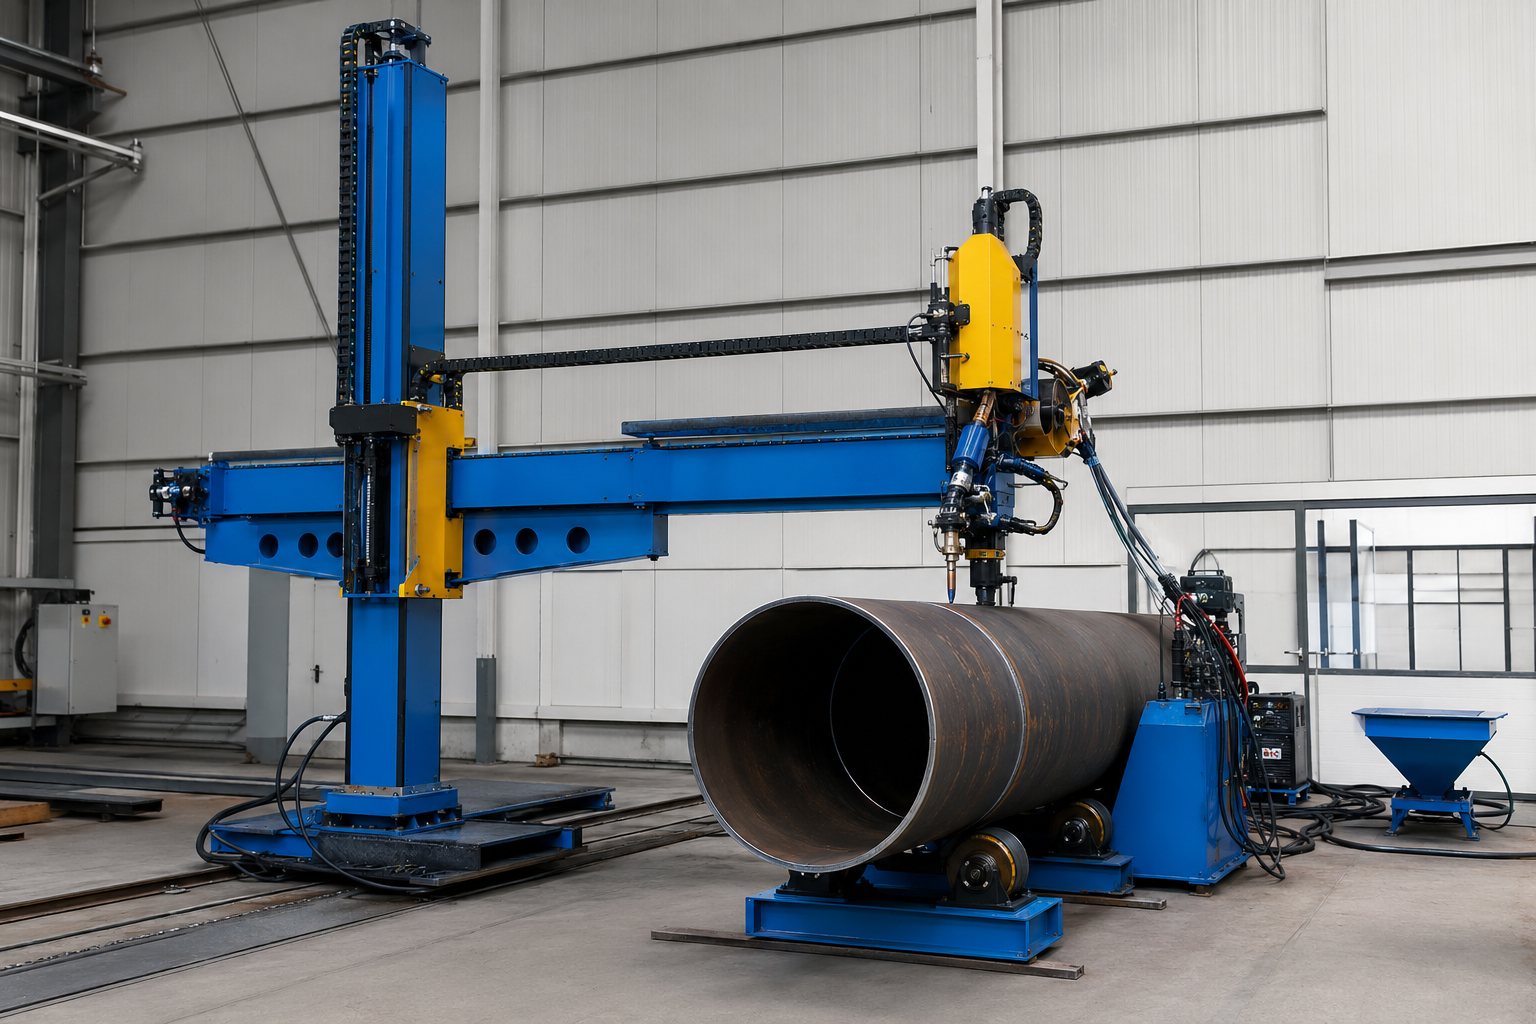
[03] FWM-0404 para serviços médios
- Diâmetro do tubo: 500–1.500mm
- Curso V×H: 4.000×4.000mm
- Capacidade da lança: 200 kg
- Velocidade de elevação: 1.000 mm/min
- Precisão: ±0,1mm
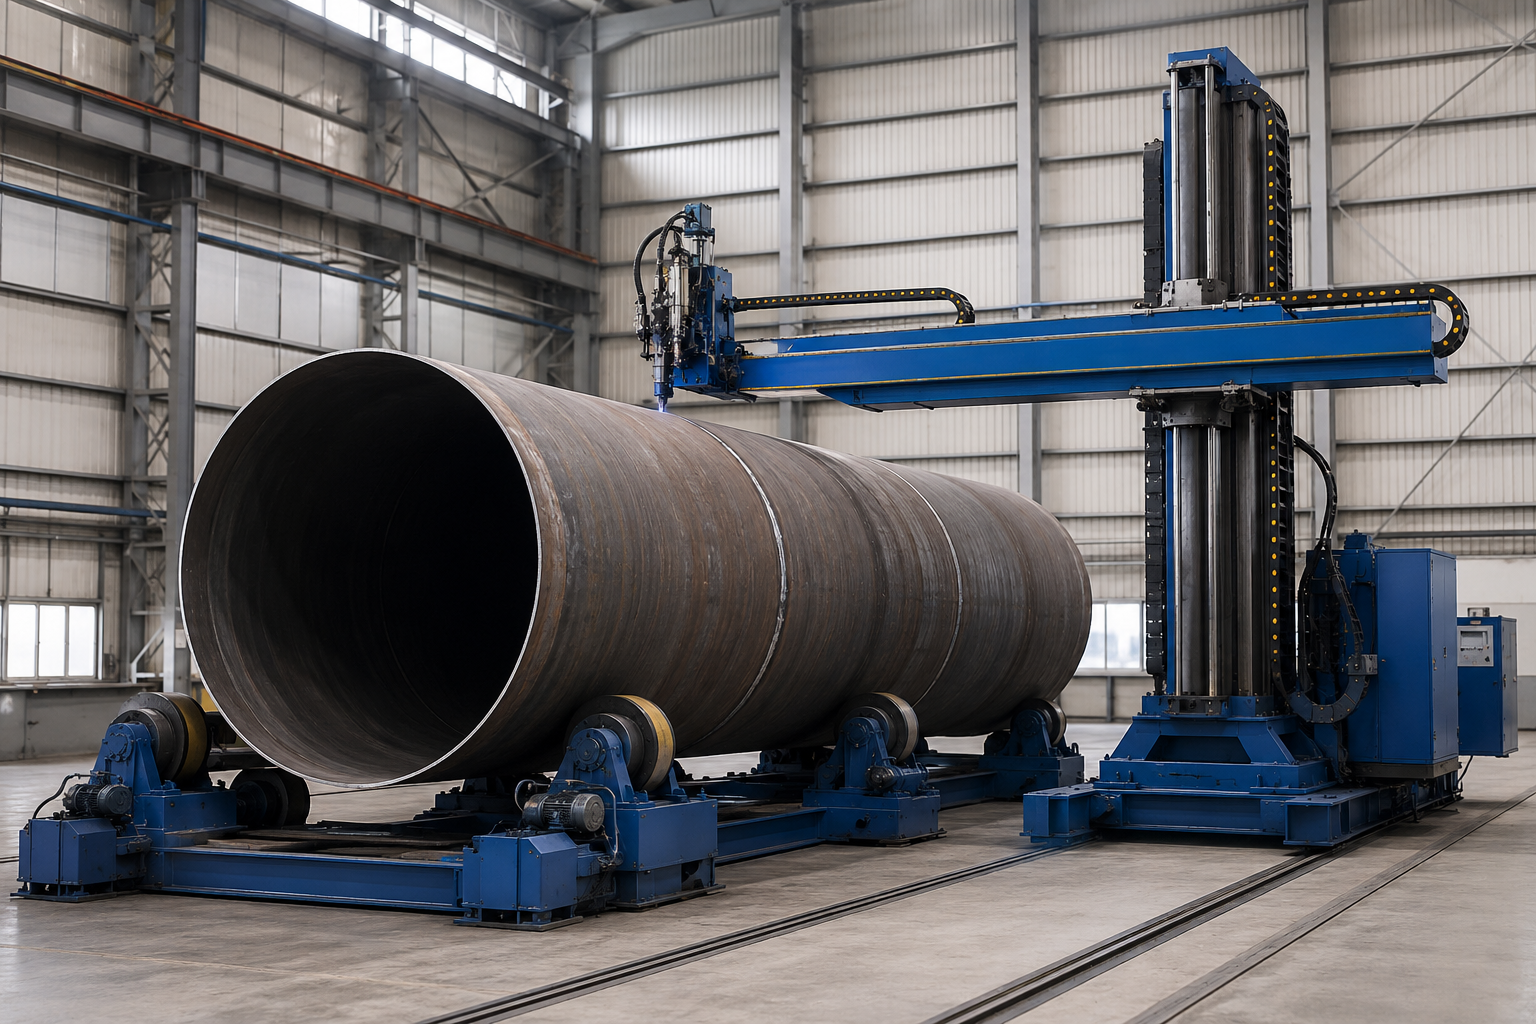
[04] FWM-0808 para serviços pesados
- Diâmetro do tubo: 1.000–3.000mm
- Curso V×H: 8.000×8.000mm
- Capacidade da lança: 300 kg
- Velocidade de elevação: 1.400 mm/min
- Precisão: ±0,1mm
MATRIZ DE ESPECIFICAÇÕES DA SÉRIE FWM
| Especificação | FWM-0101 | FWM-0203 | FWM-0404 | FWM-0808 |
|---|---|---|---|---|
| Curso vertical (mm) | 1,000 | 2,000 | 4,000 | 8,000 |
| Curso horizontal (mm) | 1,000 | 3,000 | 4,000 | 8,000 |
| Capacidade máxima na extremidade da lança (kg) | 50 | 150 | 200 | 300 |
| Velocidade de elevação (mm/min) | 300 | 1,000 | 1,000 | 1,400 |
| Precisão de soldagem (mm) | ±0,1 | ±0,1 | ±0,1 | ±0,1 |
| Diâmetro de tubo aplicável (mm) | 50–300 | 200–800 | 500–1,500 | 1,000–3,000 |
| Rotação da coluna | Fixa em 0° (projeto com rotação bloqueada para garantir a estabilidade da junta longitudinal) | |||
| Processos de soldagem compatíveis | SAW (soldagem a arco submerso) + GMAW (soldagem a arco com gás de proteção) | |||
| Armazenamento de receitas de soldagem | Até 60 programas de soldagem pré-programados por controlador | |||
| Sistema de controle | PLC integrado com monitoramento de parâmetros em tempo real e alarmes de condições anormais | |||
Diâmetro do tubo
A faixa de diâmetros é um parâmetro que outros fabricantes não publicam; os catálogos de manipuladores de soldagem com coluna e lança especificam o curso e a capacidade na extremidade, mas o diâmetro do tubo só pode ser estimado. A inclusão desse parâmetro permite que sua equipe de suprimentos especifique diretamente uma máquina na solicitação de cotação, em vez de fazer uma estimativa. Além disso, todas as máquinas de soldagem ABOKE FWM podem ser totalmente personalizadas, incluindo o comprimento do curso, a capacidade na extremidade e o processo de soldagem, conforme documentado integralmente no PDF da ficha técnica.
Ao padronizar a plataforma de soldagem FWM para quatro tamanhos diferentes de tubos, podemos treinar os soldadores uma única vez na interface PLC (em conformidade com os critérios de desempenho da ISO 9283 para robôs industriais de movimentação) e deslocar nossa equipe de soldagem entre pontos curtos em tubos de 6” e soldas SAW pesadas no diâmetro externo de linhas de grande diâmetro, sempre utilizando a mesma interface de controle.
Matriz de decisão FWM por diâmetro do tubo × espessura da parede × processo — escolha o modelo certo em 3 etapas
A escolha de uma máquina Série FWM começa pela faixa de diâmetros do tubo, é refinada pela espessura da parede e termina no processo de soldagem — SAW para alta deposição em paredes espessas, GMAW para precisão em paredes finas ou ambos na mesma peça de trabalho quando o serviço exigir. A Matriz de Capacidade ABOKE apresentada abaixo foi elaborada com dados reais de campo, não com valores máximos teóricos; por isso, a coluna de configuração de soldagem recomendada reflete o que efetivamente fornecemos às empresas de fabricação metalmecânica para cada faixa de diâmetros de tubos e porte de projeto.
| Diâmetro do tubo | Espessura da parede | Modelo FWM recomendado | Processo recomendado | Avanço do fluxo SAW | Aplicação típica |
|---|---|---|---|---|---|
| 50–150mm | ≤ 5mm | FWM-0101 Compacto | Somente GMAW | n/a | Tubos de HVAC, tubos de instrumentação de parede fina |
| 150–300mm | 5–10mm | FWM-0101 Compacto | GMAW + SAW leve | 5–10 kg/h | Tubulação industrial de pequeno diâmetro, setores alimentício/farmacêutico |
| 200–500mm | 8–15mm | FWM-0203 Leve | SAW + pontos GMAW | 10–20 kg/h | Tubulação de processo, abastecimento de água, drenagem |
| 500–800mm | 10–20mm | FWM-0203 / 0404 | SAW circunferencial + GMAW interno | 15–25 kg/h | Tubulação de refinarias, reatores químicos |
| 500–1.000mm | 15–25mm | FWM-0404 Médio | SAW pesado + pontos GMAW | 20–30 kg/h | Oleodutos e gasodutos API 5L X70/X80 |
| 1.000–1.500mm | 20–30mm | FWM-0404 Médio | SAW multipasse + GMAW | 25–30 kg/h | Line pipes de grande diâmetro, tubos estruturais |
| 1.500–2.000mm | 25–40mm | FWM-0808 Pesado | Somente SAW multipasse | 28–30 kg/h | Seções de base de torres eólicas, costados de vasos de pressão |
| 2.000–3.000mm | 30–50mm | FWM-0808 Pesado | SAW multiarame | Máx. de 28–30 kg/h | Tubos industriais pesados, coletores de usinas de energia |
As faixas recomendadas marcadas em azul representam os perfis de projetos com maior volume, segundo os registros de fornecimento da ABOKE em 8 países. Todas as configurações podem ser personalizadas mediante solicitação do cliente.
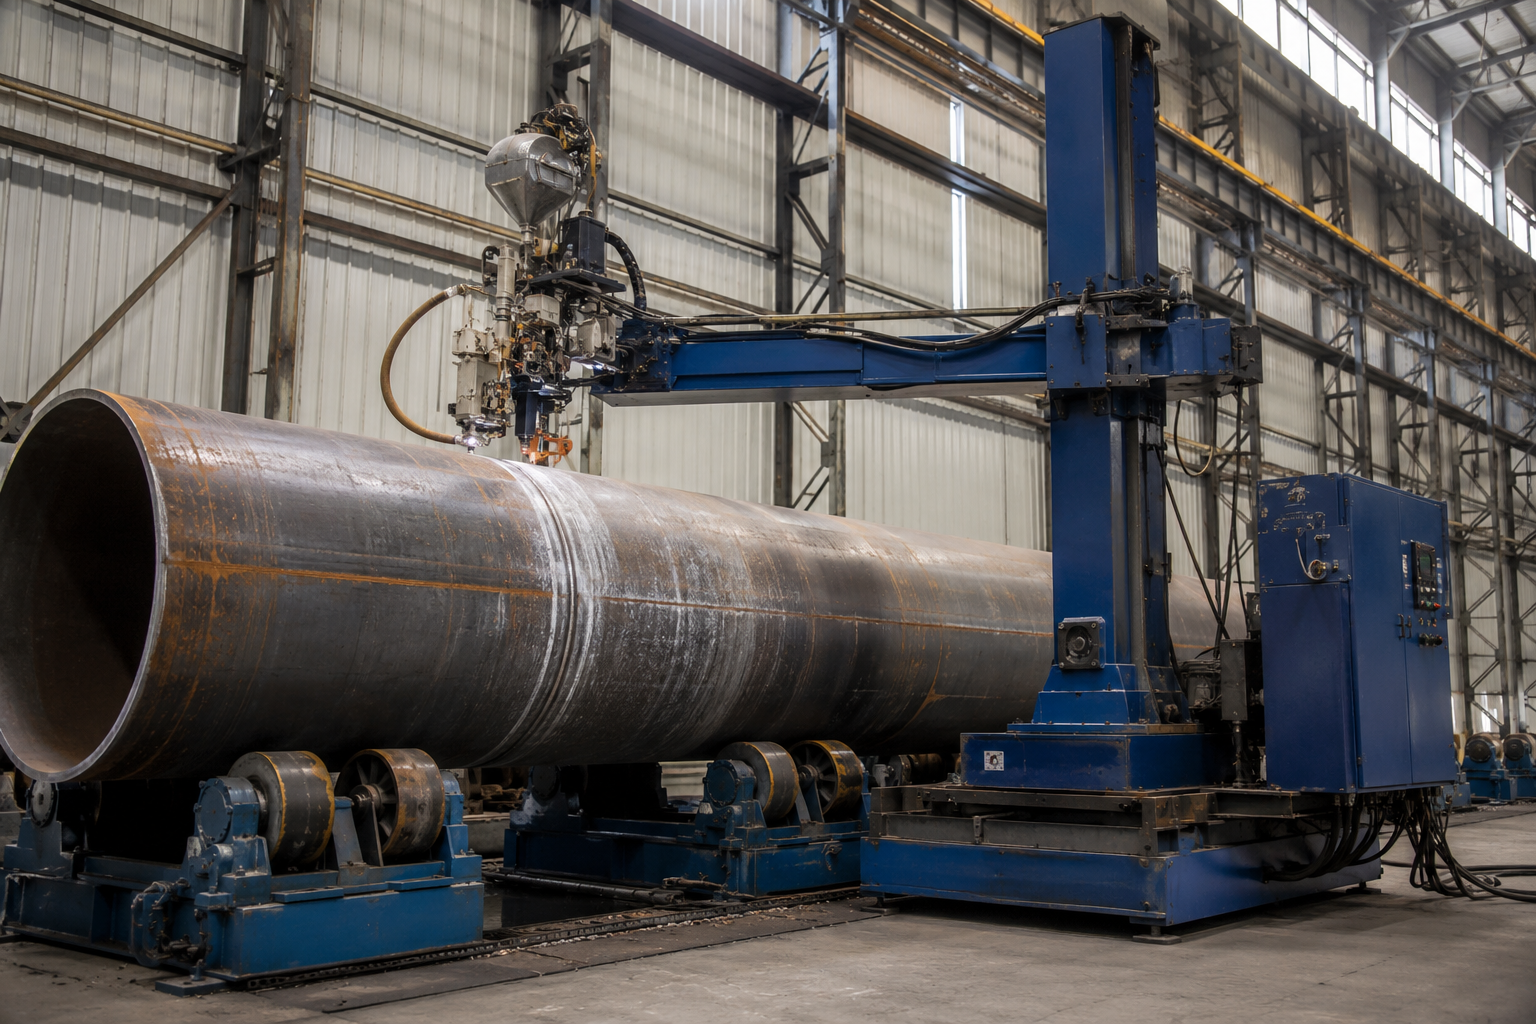
Faixa de parâmetros de soldagem SAW
O PLC integrado monitora automaticamente o processo SAW e ajusta parâmetros como tensão e corrente para mantê-los em uma faixa operacional próxima à dos procedimentos API 5L. No FWM-0404 fornecido a uma empresa de fabricação metalmecânica no México, a soldagem com corrente entre 380-420 Amps, tensão entre 28-32 V e curso entre 300-500 mm/minute produziu de forma consistente cordões com largura entre 14-16 mm.
Especificação: faixa operacional do SAW nas plataformas FWM
- Tensão: 28–32 V (controle de tensão constante)
- Corrente: 380-420 A com um único arame / até 10 arames no FWM-0808
- Velocidade de curso: 300–500 mm/min para penetração total
- Avanço do fluxo: 10-30 kg/h com o sistema opcional de Recuperação de Fluxo FWM
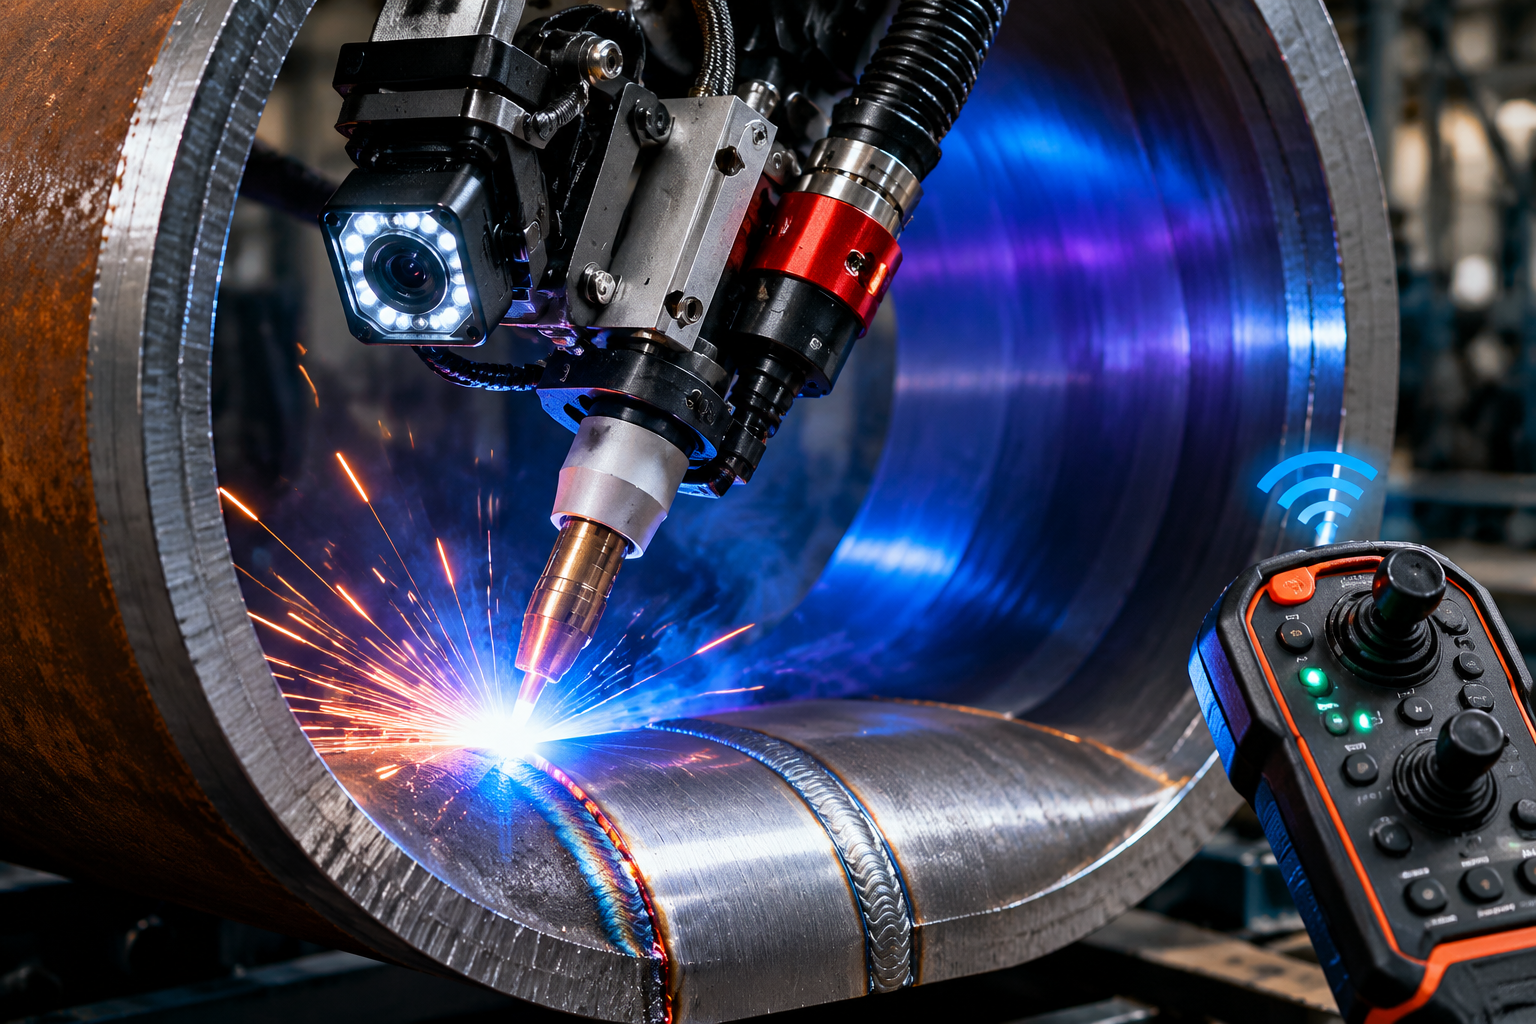
Faixa de parâmetros de soldagem GMAW
O processo GMAW permite pontear, reparar e unir tubos de parede fina em altas velocidades de curso, tendo o aporte térmico como sua principal vantagem. Os processos SAW e GMAW são integrados de modo contínuo em um único programa de soldagem por meio do PLC ABOKE, que gerencia as transições sem intervenção do usuário — por exemplo, entre uma solda circunferencial SAW no diâmetro externo e um passe de raiz GMAW no diâmetro interno.
Especificação: faixa operacional do GMAW nas plataformas FWM
- Tensão: 18–22 V
- Corrente: 120–150 A
- Tocha de soldagem: cabeça estreita de 1,2mm com câmera 1080P e controle remoto sem fio
- Mais indicado para: pontos de solda (50mm de comprimento / passo padrão de 100mm), reparos, tubos de parede fina, preparação de tubos a 60°
A armadilha da “superespecificação” — por que a maioria dos compradores de equipamentos para soldagem de tubos desperdiça 30–50% do capital
Uma regra prática geral do setor de soldagem diz que se deve “superdimensionar o equipamento para obter uma margem de segurança”, mas, na prática, os engenheiros utilizam 50% da resistência da solda em vez da regra teórica, pois a superespecificação acrescenta massa térmica, variáveis de controle do calor e custos com ferramental não utilizado. Supervisores de produção experientes reduzem rotineiramente as dimensões da lança para cerca de 50% do máximo teórico.superdimensionar a lança apenas acrescenta massa térmica e capacidade ociosa à estação de soldagem, além de variáveis adicionais de controle do calor que resultam em soldas inconsistentes e custos excessivos com ferramental. A Matriz de Capacidade da ABOKE evita isso ao estimar com precisão a capacidade necessária com base na faixa de diâmetros dos tubos e na aplicação de soldagem, garantindo que sua empresa adquira uma máquina FWM apenas com o alcance e a capacidade de lança necessários. Não compre um FWM-0808 principalmente para soldar tubos de 200-800mm quando esse FWM operaria a apenas 25% de sua capacidade.
Isso segue o princípio da abordagem de capacidades compatíveis. Nas patentes de arquitetura de manipuladores de soldagem com coluna e lança (como a USPTO US12053844B2, concedida em 2024 à Mitusa Inc.), estabelece-se que a arquitetura moderna de manipuladores se concentra na rotação de 360 graus da coluna e no giro da lança, não no comprimento total da coluna nem na extensão da lança. A abordagem da FWM faz isso ao priorizar a precisão e o posicionamento do cabeçote de soldagem.
Depois de definidos o processo e o modelo adequados, a próxima questão econômica deve ser: quanto custa realmente operar o processo SAW? Bem, a resposta é: “tudo depende de quanto fluxo foi perdido ou está sendo reutilizado”.
Sistema de recuperação de fluxo — reduza em 30% o custo de materiais SAW por meio da reciclagem com ar comprimido
Um desperdício de soldagem que continua aumentando discretamente é o desperdício de material — nenhuma parte do investimento em fluxo SAW é recuperada, ele termina em recipientes de descarte e filtros de ventilação e acrescenta despesas de descarte aos custos de aquisição. Em outras palavras, a verdade sobre a desvantagem do processo SAW é esta: simplesmente encontrar a fonte de fornecimento de fluxo mais barata é um péssimo plano de negócios, pois, para cada libra de fluxo desperdiçada, outra libra precisa ser comprada. O Sistema de Recuperação de Fluxo FWM utiliza um ciclo acionado por ar comprimido para recuperar o fluxo não utilizado no processo de soldagem, remover escória e partículas finas e reabastecer o cabeçote SAW com fluxo limpo, sem qualquer movimentação manual.
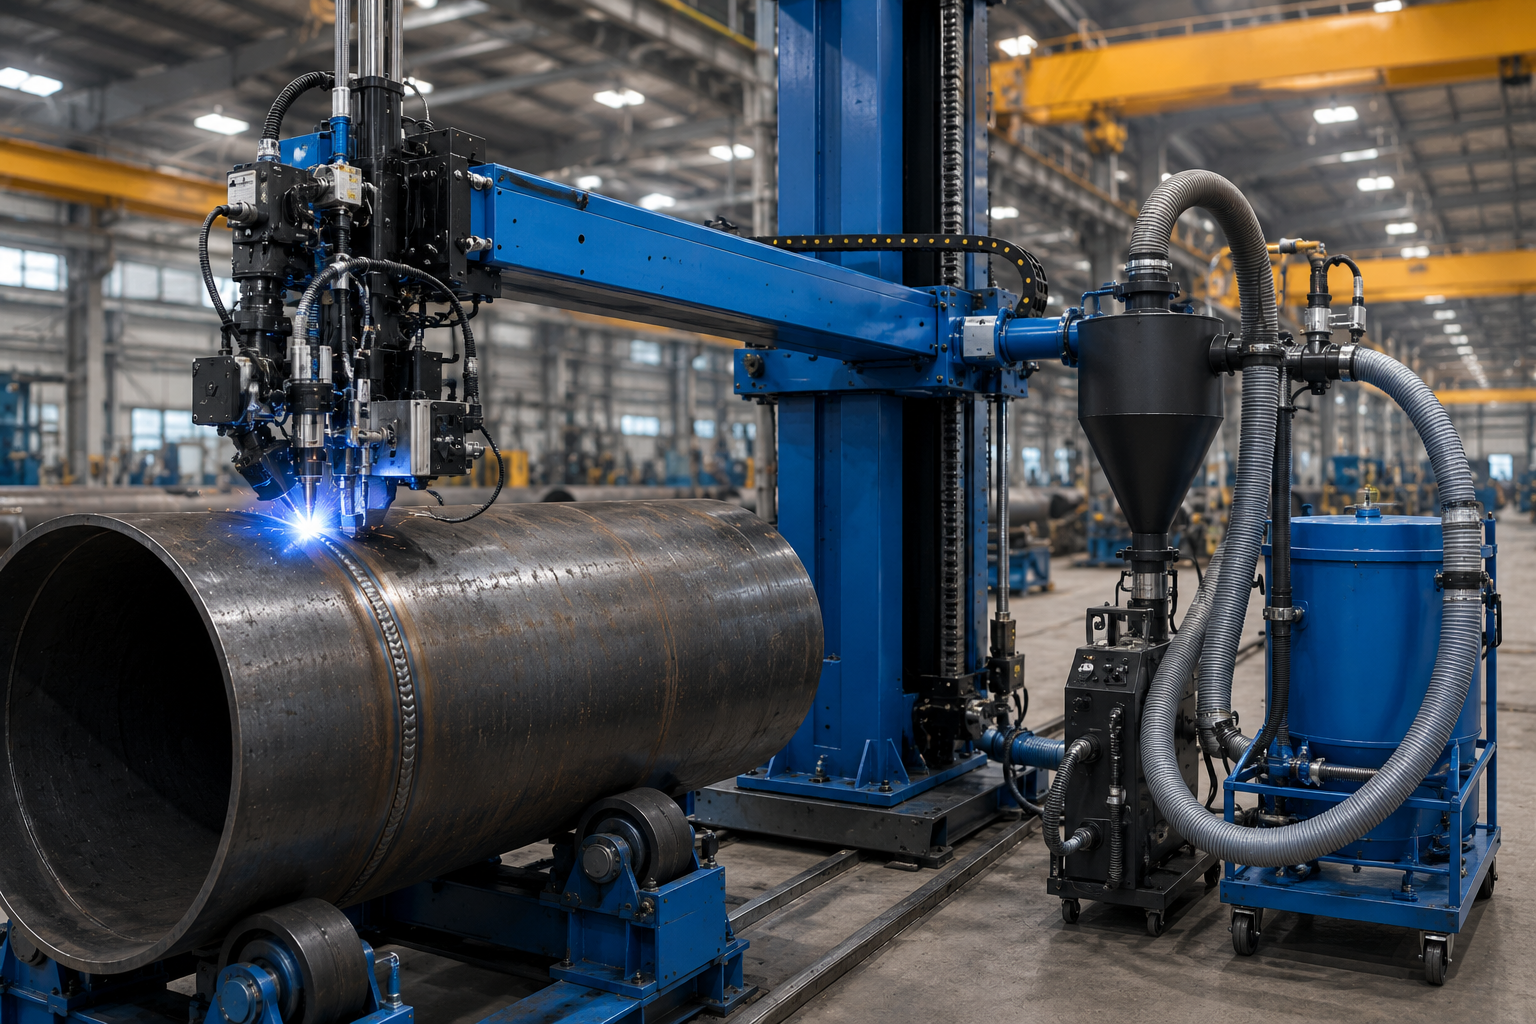
Estamos obtendo uma redução superior a 30% no desperdício de fluxo SAW em soldas circunferenciais de tubos — mais de 30% no México durante os 6 meses da implantação do FWM-0404, em que foram soldados tubos API 5L X80 sem qualquer movimentação de fluxo pelo operador. Também fornecemos o fluxo reciclado diretamente ao bocal de soldagem por meio do sistema de avanço, sem válvula de transferência, permitindo soldagem contínua e sem interrupções de ciclo (em conformidade com as qualificações de soldagem da Seção IX da ASME).
30%
Economia de 30% de fluxo convertida em redução do custo do projeto
Em um serviço de soldagem de 300 peças durante 6 meses para tubos API 5L X80 utilizando o FWM-0404, a economia de 30% de fluxo resultou em uma redução de aproximadamente $8.400 no custo de materiais em comparação com uma instalação SAW de circuito aberto com alimentação manual de fluxo — o que equivale basicamente a economizar material suficiente para pagar o treinamento de um engenheiro durante o ano inteiro apenas com a eficiência do processo.
Nosso Sistema de Recuperação de Fluxo é fornecido de série com os modelos FWM-0203, FWM-0404 e FWM-0808. O FWM-0101 Mini, porém, recebe esse sistema como opcional; ele é destinado a empresas cujo método cotidiano de soldagem é GMAW, mas que precisam ocasionalmente da funcionalidade SAW para aplicações de parede espessa.
Sistema de Recuperação de Fluxo FWM — componentes principais
[ SYS.SPEC_01 ]
REF.: API 5L X80
|
QUAL.: ASME SEÇÃO IX
-
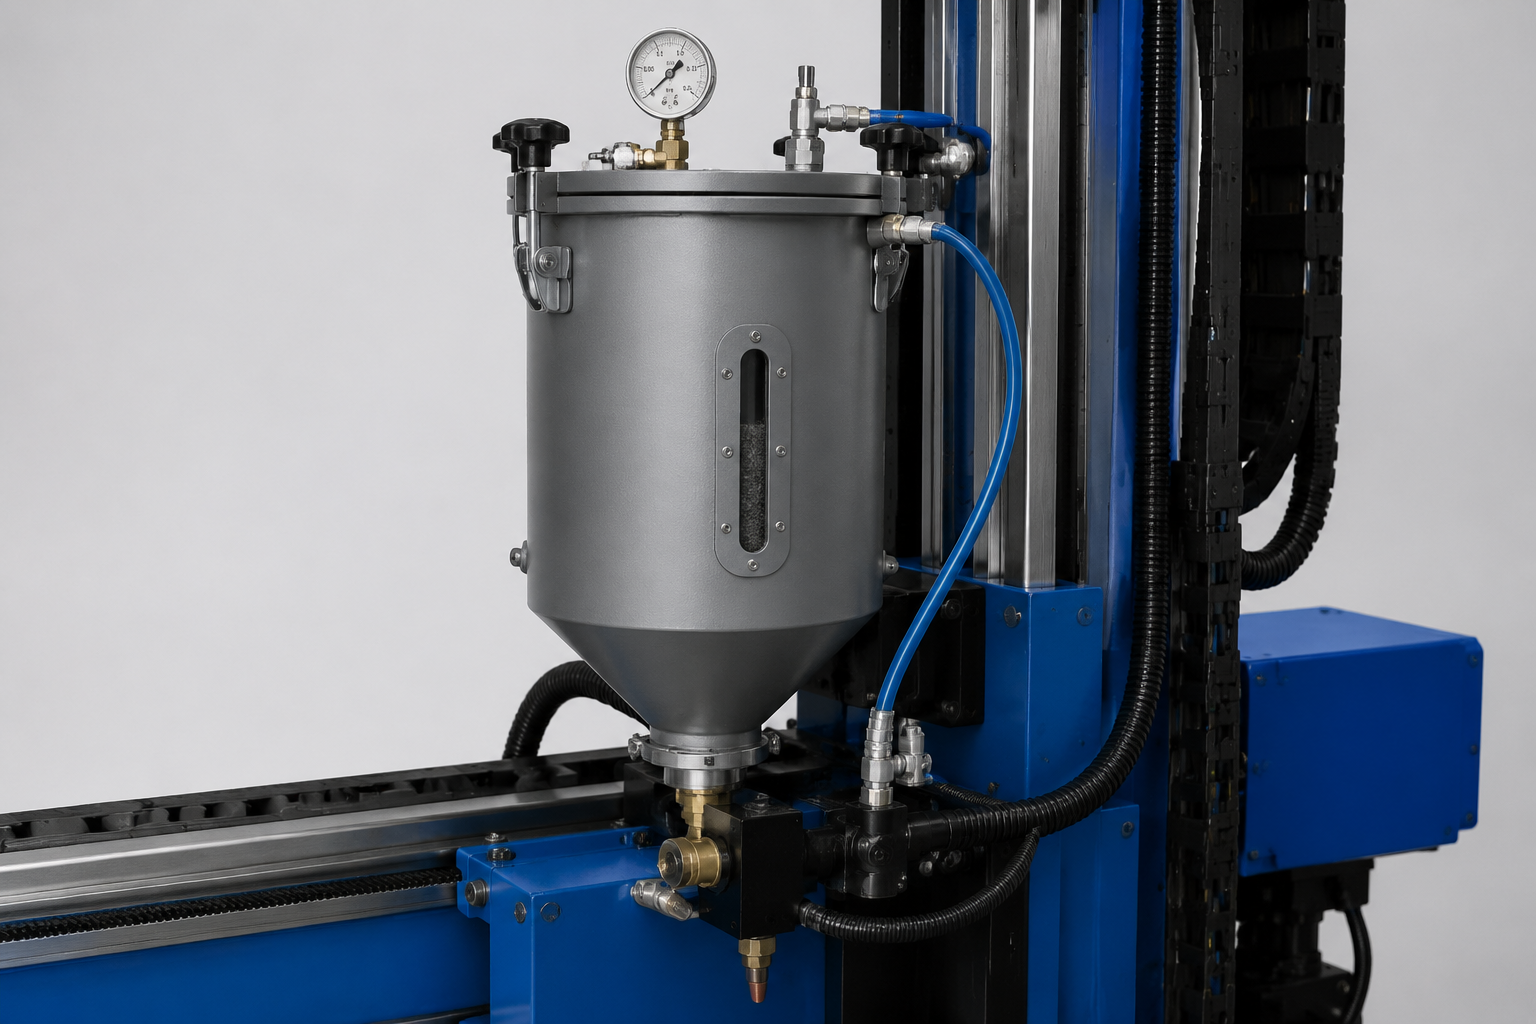 Tanque de alimentação PT-100Alimentação pressurizada de fluxo para aplicação uniforme
-
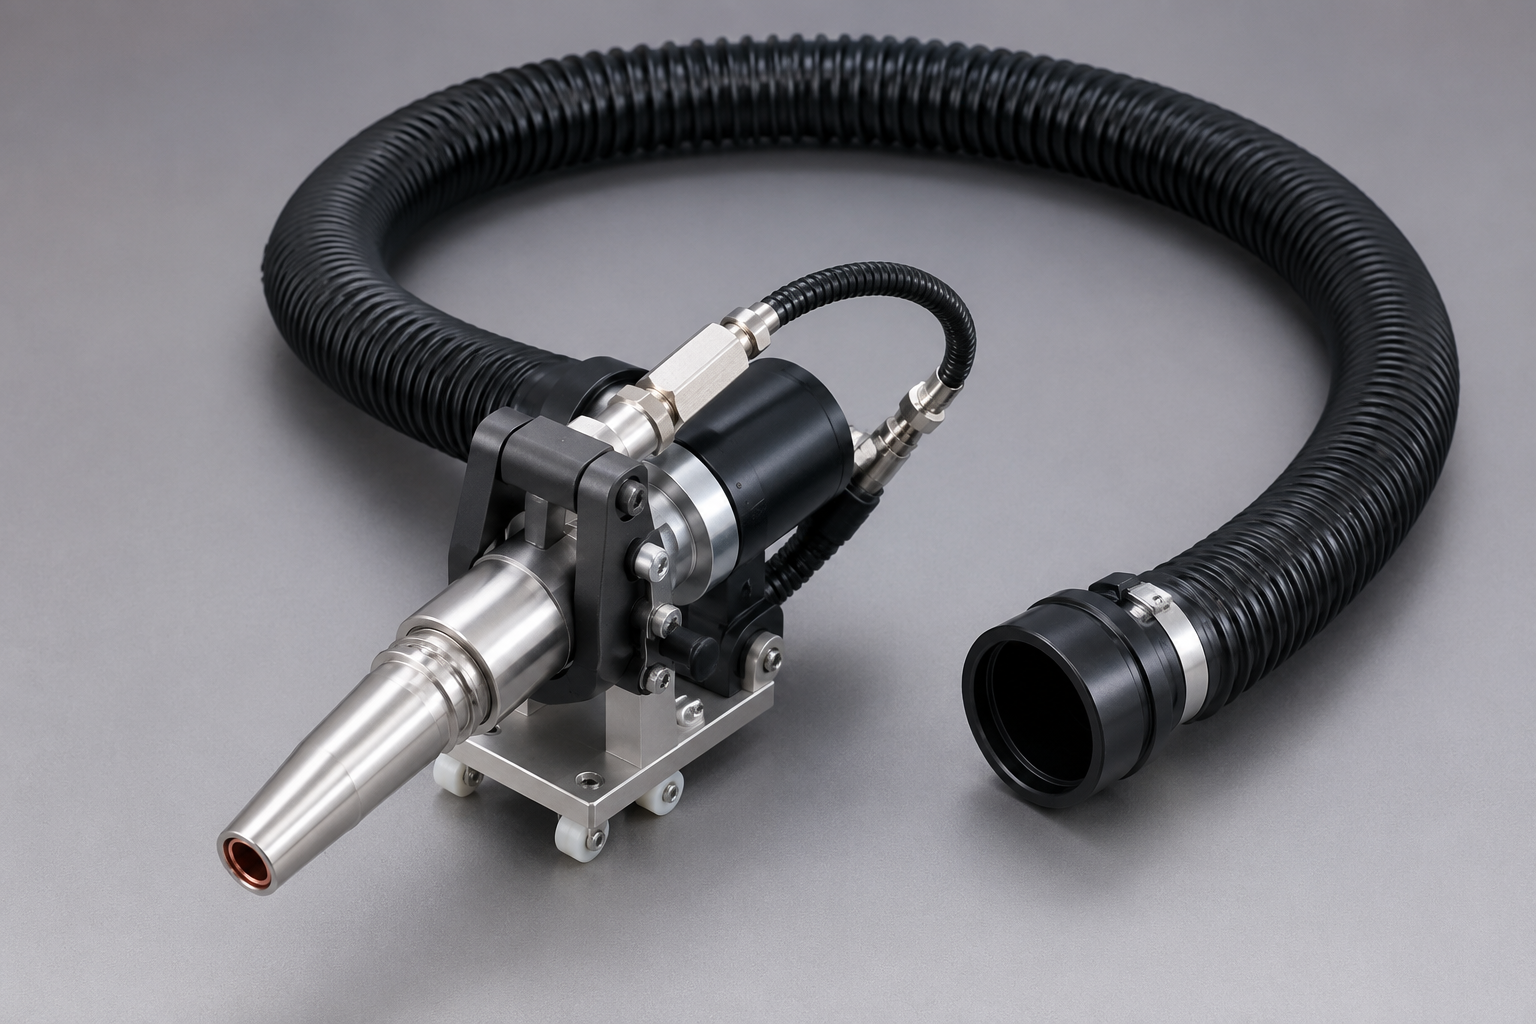 Cabeçote com bocal e aspiração NZ-1Com mangueira de recuperação de 1.5-inch de diâmetro interno e 4ft de comprimento.
-
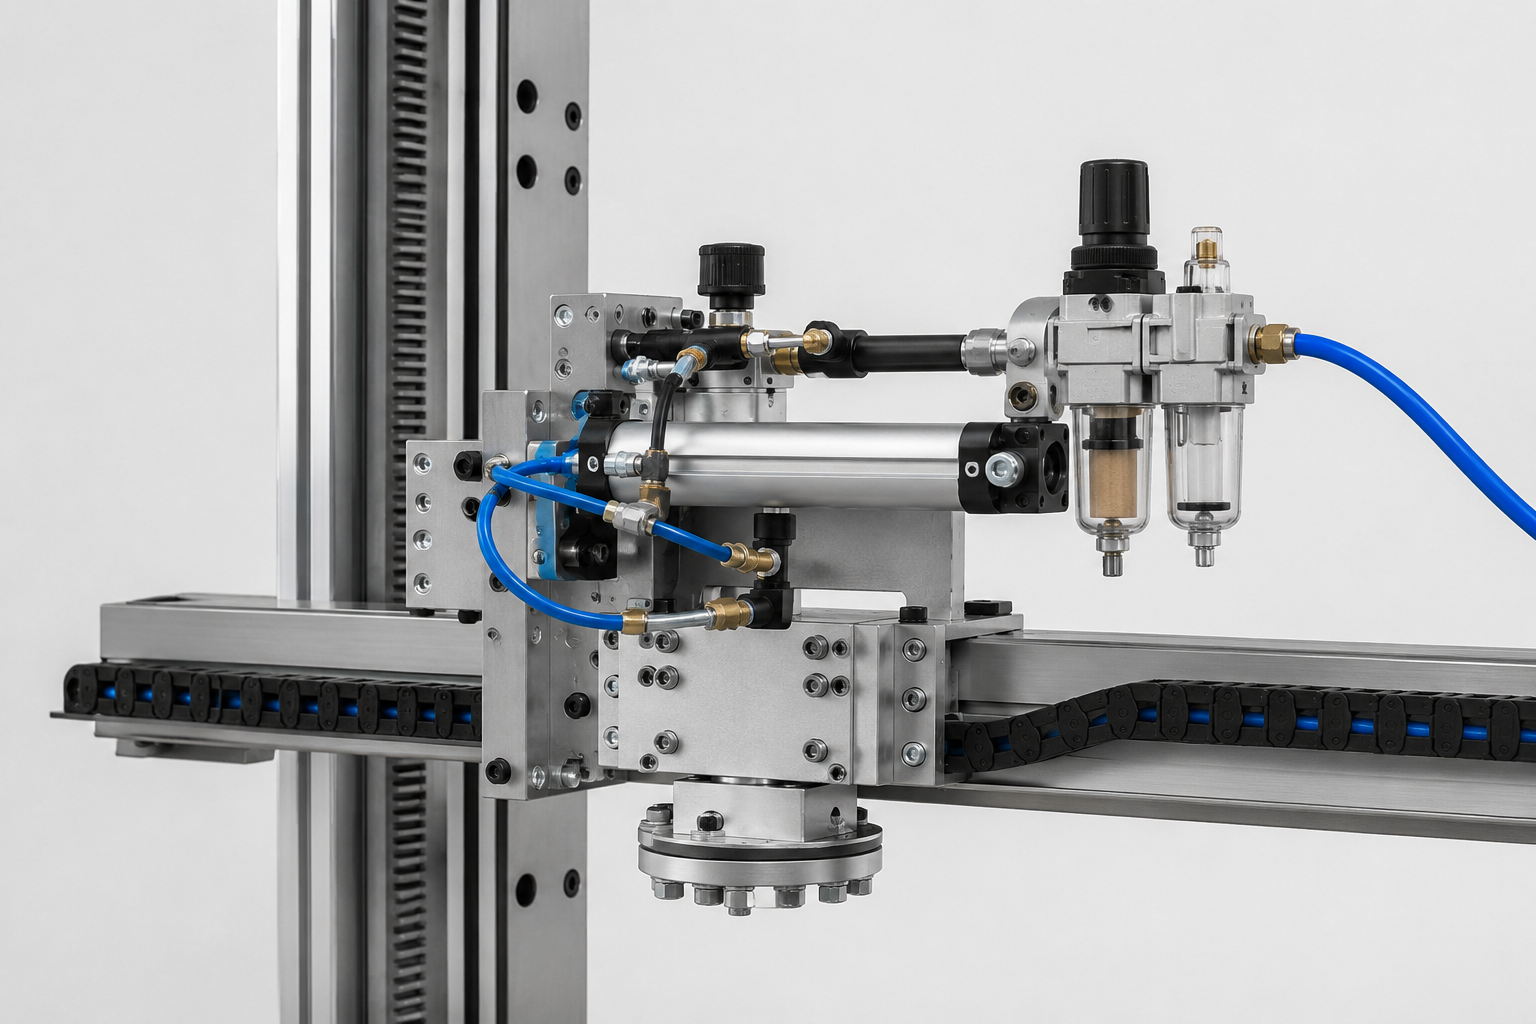 Acionamento por ar comprimido70 a 100psi (5 a 7 bar) a 8 cfm. NENHUMA entrada ELÉTRICA é necessária no cabeçote de recuperação.
-
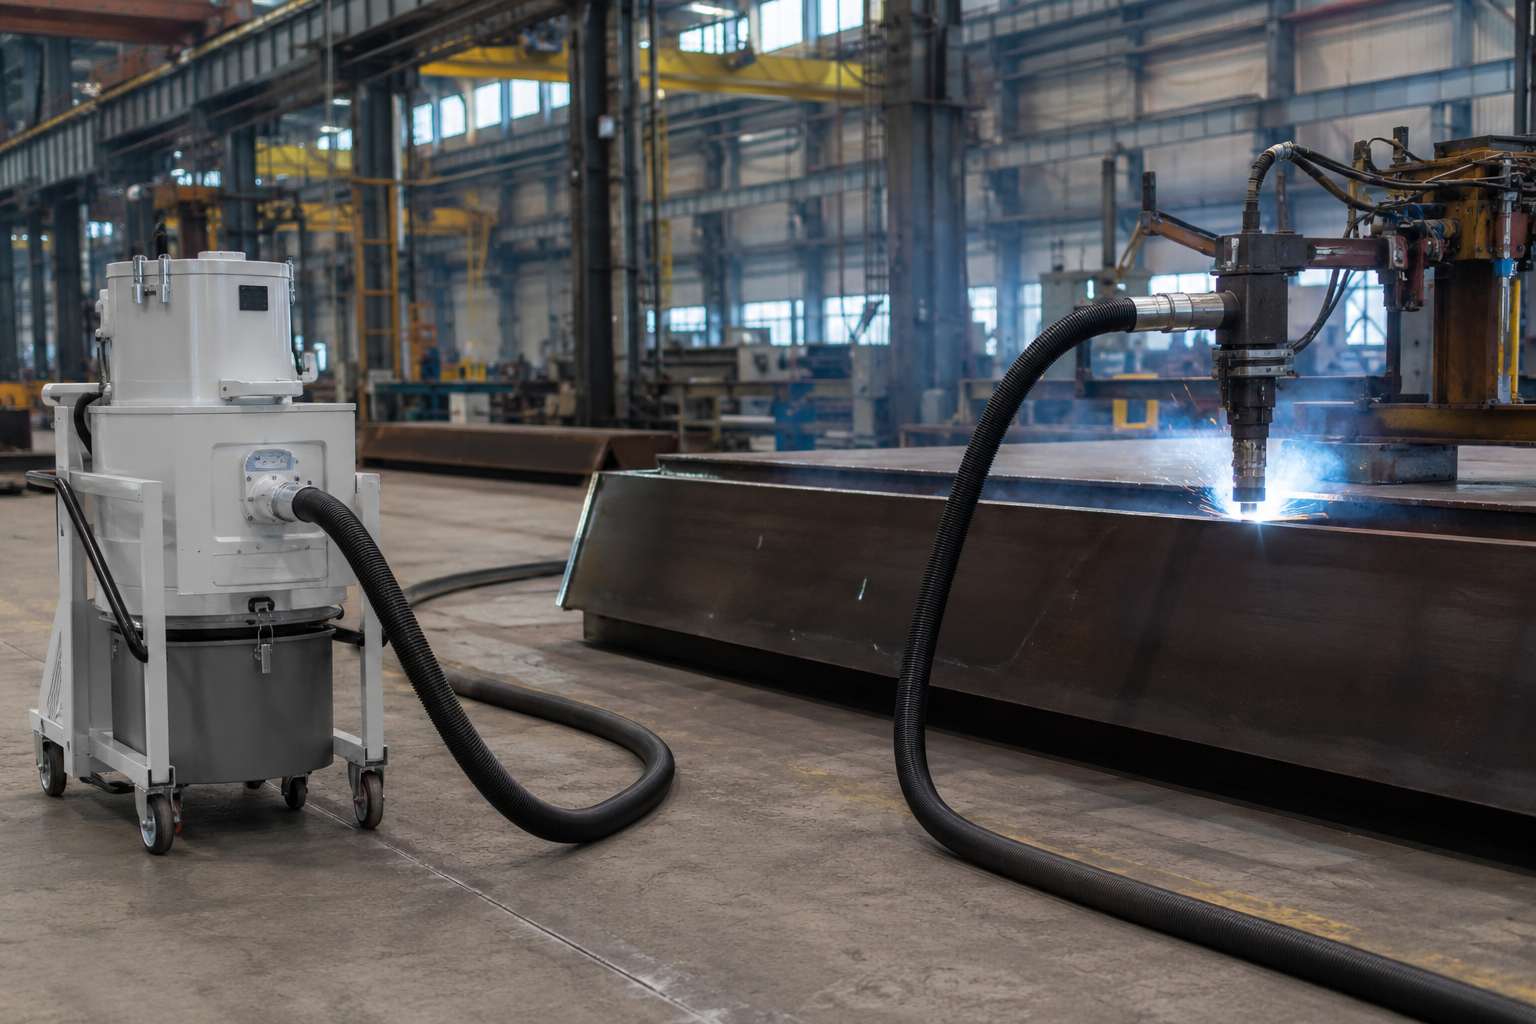 Capacidade de recuperaçãoAté 28 kg / hr em uma faixa máxima de trabalho de 10 metros de distância do ponto de soldagem.
Projeto petrolífero no México — índice de qualificação de 99,5% em API 5L X80 (relatório SGS SGS-MEX-2024-0789)
Uma empresa profissional de fabricação de tubos no México assumiu um projeto de tubulação para o setor petrolífero cujas especificações técnicas não deixavam margem para o gargalo da soldagem manual. O escopo exigia tubos de aço-carbono API 5L X80 com diâmetro de 18-inch (457mm), espessura de parede de 19mm e comprimento máximo de 16-foot (4,88m), unidos por juntas circunferenciais externas SAW e pontos de solda internos GMAW em defletores. O critério de aceitação do projeto era um índice de qualificação conforme AWS D1.1 de pelo menos 98% (referenciado pela ASME B31.3 para tubulações de processo).
Parâmetros do projeto
- Material: aço-carbono API 5L X80
- Geometria do tubo: diâmetro externo de 457mm (18″) × parede de 19mm × comprimento de 4,88m (16ft)
- Juntas externas: circunferenciais por SAW
- Soldas internas: pontos GMAW em defletores (50mm de comprimento / passo de 100mm)
- Requisito normativo: AWS D1.1 — sem trincas, sem fusão incompleta, sem porosidade, qualificação ≥98%
Gargalos antes da implantação (referência de soldagem manual SAW + GMAW)
-
01O índice de qualificação conforme AWS D1.1 não ultrapassa 85%. Reprovação no critério de aceitação do projeto (98%)
-
02A23. Os pontos de solda internos em espaço confinado provocaram dois acidentes leves durante o Q1.
-
03o layout de duas estações ocupava 2x30m de área e exigia duas equipes distintas em operação
-
04Custos de mão de obra por tubo: $120. 15% acima do orçamento.
O desempenho anterior à implantação era revelador: a soldagem manual SAW + GMAW atingia no máximo 85% de qualificação conforme AWS D1.1 para esta especificação X80 de parede espessa. Paradas inesperadas da máquina de soldagem afetaram o projeto duas vezes no primeiro trimestre — os pontos de solda internos em espaço confinado causaram dois acidentes leves e obrigaram a redução dos turnos dos soldadores. A largura do cordão oscilava entre 12–18mm e a penetração variava entre 5–8mm porque os desvios de parâmetros dos operadores ao longo de turnos de 8 horas não contavam com correção automática.
O layout com duas estações (SAW circunferencial e pontos GMAW internos em áreas de instalação distintas) consumia 60 m² da área da fábrica e elevava o custo de mão de obra para $120 por tubo — 15% acima do orçamento de mão de obra do projeto. O fornecedor alegava qualidade ISO 9001 em todos os serviços anteriores, mas a lacuna de qualificação permaneceu até ser eliminada pela automação de soldagem. A redução das horas de trabalho em espaços confinados continuava mantendo a produtividade dos operadores abaixo da referência do cronograma do projeto.
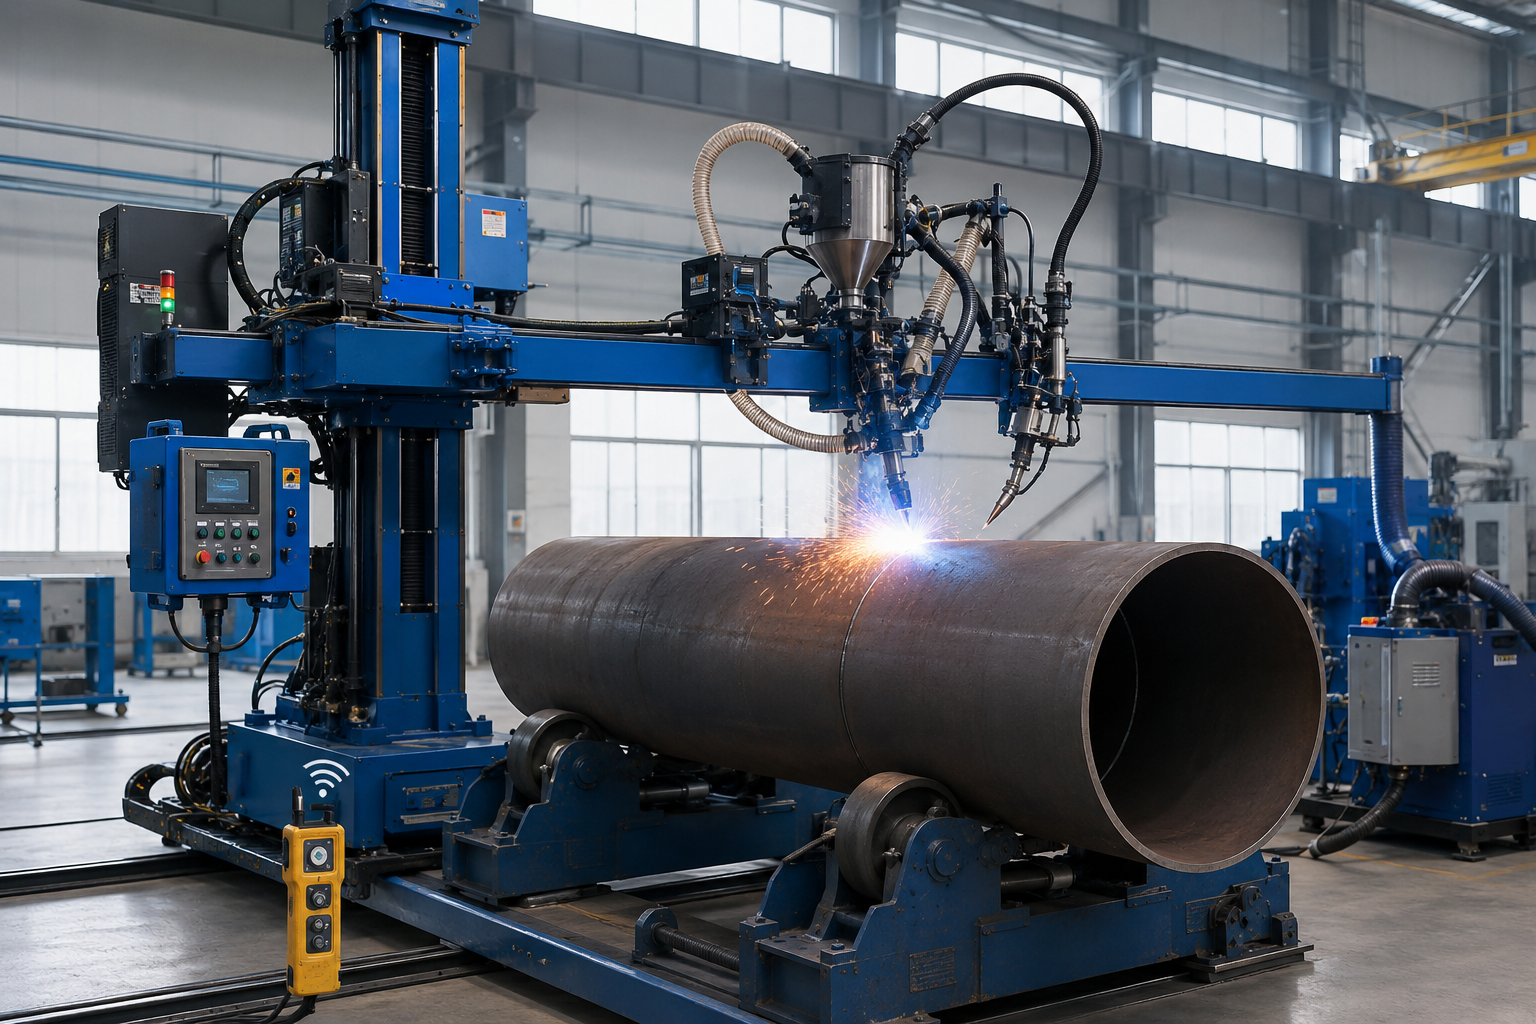
A ABOKE projetou um manipulador FWM-0404 personalizado para serviços médios, integrando cabeçotes SAW e GMAW na mesma lança. Configuração: coluna de 6-foot, lança de 16-foot com capacidade de 200 kg na extremidade, cabeçote SAW AWS-SAW-01 com avanço de fluxo ajustável de 10–30 kg/h operando por meio do Sistema de Recuperação de Fluxo e tocha GMAW de cabeça estreita de 1,2mm com câmera 1080P e controle remoto sem fio. O controlador PLC unificou os parâmetros SAW (28–32 V, 380–420 A, 300–500 mm/min) e os parâmetros GMAW (18–22 V, 120–150 A) em uma única receita sequenciada de soldagem — eliminando totalmente a entrada de operadores em espaços confinados para executar soldas internas.
Projeto FWM-0404 no México — resultados quantificados (SGS-MEX-2024-0789)
| Métrica | Referência manual | FWM-0404 | Variação |
|---|---|---|---|
| Ciclo de soldagem por tubo | 8 horas | 4.8 horas | −40% |
| Taxa de qualificação conforme AWS D1.1 | 85% | 99.5% | +14.5 pontos |
| Custo de retrabalho por tubo | $20 | $4 | −80% |
| Área de instalação na oficina | 60 m² | 42 m² | −30% |
| Custo de mão de obra por tubo | $120 | $84 | −30% |
| Volume em 6 meses | — | 300 tubos | Economia de $12.000+ |
Certificação por 3ª parte: o Relatório de Inspeção SGS Mexico SGS-MEX-2024-0789, baseado em inspeção aleatória, confirmou 100% de qualificação das soldas conforme AWS D1.1 e propriedades mecânicas e de resistência mecânica à corrosão e de resistência à corrosão em conformidade com todas as normas. Contexto do ROI no setor: se uma empresa executa anualmente 500+ juntas do mesmo tipo, o prazo padrão de retorno do investimento em uma célula de automação para soldagem de tubos é de 18 meses.
“Este único robô transformou o projeto. Ele garantiu a qualidade e a entrega, eliminou os riscos (e o custo) da entrada em trabalhos ativos em espaços confinados e agora nem sequer consideramos um projeto de tubulação sem ele.
Seis meses após a entrega, o cliente informou ter soldado mais de 300 tubos sem nenhuma ocorrência de qualidade relatada e com desperdício de fundente inferior a 28%. O sistema combinou SAW e GMAW em uma única configuração. Os riscos de espaços confinados ainda exigem uma avaliação separada e medidas adequadas de entrada, ventilação e resgate.
FWM vs. soldagem manual vs. máquina de soldagem orbital — comparação de desempenho baseada em dados
Ao decidir investir em uma máquina automática para soldagem de tubos, sempre há uma escolha tripartite: continuar com a soldagem manual, pagar uma entrada elevada por um equipamento orbital dedicado à soldagem de tubos ou investir em um manipulador de soldagem com coluna e lança, como a nossa Série FWM. Em essência, cada alternativa representa uma filosofia diferente de automação da soldagem de tubos: a abordagem orbital se concentra em girar pequenas ferramentas TIG ao redor do tubo; a abordagem com coluna e lança utiliza uma tocha SAW ou GMAW para serviço pesado, montada em um carro que se desloca ao longo da junta de soldagem; a opção manual não utiliza nenhuma dessas abordagens, e isso tampouco é vantajoso. A comparação abaixo utiliza dados reais de uma instalação FWM no México e valores de referência baseados na soldagem manual e nas práticas comuns do setor para SAW orbital. Não usamos avaliações genéricas de nível alto, médio ou baixo; a comparação considera dados específicos de produtividade e níveis específicos de conformidade com códigos.
| Dimensão | ABOKE FWM-0404 | SAW + GMAW manual | Máquina dedicada de soldagem orbital |
|---|---|---|---|
| Ciclo de soldagem (por tubo de 18″ × 19 mm) | 4.8 horas | 8 horas | 3,5–5 horas (somente pequeno diâmetro) |
| Taxa de qualificação conforme AWS D1.1 | 99.5% | 85% | 95–98% (pequeno diâmetro) |
| Faixa de diâmetros dos tubos | 50–3.000 mm (4 modelos) | Ilimitado (depende da habilidade) | ≤ 250 mm |
| Flexibilidade de processos | SAW + GMAW em uma única plataforma | Ambos, mas em estações separadas | Principalmente TIG, com MIG limitado |
| Necessidade de operadores | 1 operador, sem entrada em espaço confinado | 2+ operadores, com entrada em espaço confinado | 1 operador, sem entrada em espaço confinado |
| Custo de mão de obra por tubo | $84 | $120 | $70–$95 (pequeno diâmetro) |
| Investimento (USD) | Cotado conforme a aplicação | $0 de capital, alto custo operacional | $60K–$120K (faixa do setor) |
| Validação do caso | SGS-MEX-2024-0789 | Referência anterior ao FWM (México) | Referência do setor |
[ ANÁLISE / RESULTADO FINAL ]
Conclusão principal
Na faixa de diâmetros de tubos de 50–3.000 mm, com cargas de trabalho mistas de SAW e GMAW, o FWM proporciona uma economia de $36 por tubo em comparação com a operação manual, mantendo uma taxa de qualificação de 99,5% conforme AWS D1.1. Em projetos com mais de 200 tubos, o FWM-0404 apresenta retorno do investimento em menos de 6 meses. Uma máquina dedicada de soldagem orbital ainda é superior para trabalhos TIG em tubos de pequeno diâmetro (≤250 mm), mas não atende às aplicações em API 5L X80 de parede espessa, qualificadas conforme ASME Seção IX, que geram a maior parte da receita petroquímica.
Soldar por SAW e GMAW em uma única máquina com coluna e lança oferece a vantagem de consolidar processos, eliminando o valioso espaço ocupado na oficina e a mão de obra necessária para transferir o trabalho entre estações de soldagem separadas para cada processo. Para fabricantes que avaliam máquinas de soldagem de spools de tubos, os modelos FWM-0203 e FWM-0404 oferecem fechamentos circunferenciais com qualidade orbital, além das velocidades de curso e da potência necessárias para atender aos comprimentos padrão dos spools. Essa modularidade diferencia o FWM dos demais equipamentos automatizados para soldagem de tubos disponíveis no mercado, que tendem a restringir a operação a um único processo de soldagem.
No entanto, se você solda apenas tubos de instrumentação de aço inoxidável de 100 a 200 mm e o TIG é o seu principal processo, mantenha um cabeçote de soldagem orbital comprovado. Por outro lado, se o foco são tubos de aço carbono API 5L X70 / X80 de 500-1.500 mm e o trabalho envolve uma combinação de soldas circunferenciais SAW e passes intermitentes GMAW, o FWM-0404 não encontra concorrência entre máquinas orbitais de qualquer tipo e oferece uma amplitude de integração de processos que poucos equipamentos conseguem igualar.
Setores — soldagem de tubos para petróleo, petroquímica, geração de energia, construção naval e torres eólicas
A automação de soldagem da série FWM foi projetada para os 5 segmentos industriais que exigem precisão na soldagem de tubos, rigorosa conformidade com as normas AWS e/ou ASME e os ganhos de eficiência proporcionados pela consolidação de processos para melhorar a rentabilidade dos projetos. Estes são apenas alguns exemplos provenientes da carteira real de clientes da ABOKE na Espanha, Alemanha, Rússia, Índia, Brasil, França, Itália e Vietnã, que também corresponde ao território mapeado para ISO 9001 e CE.
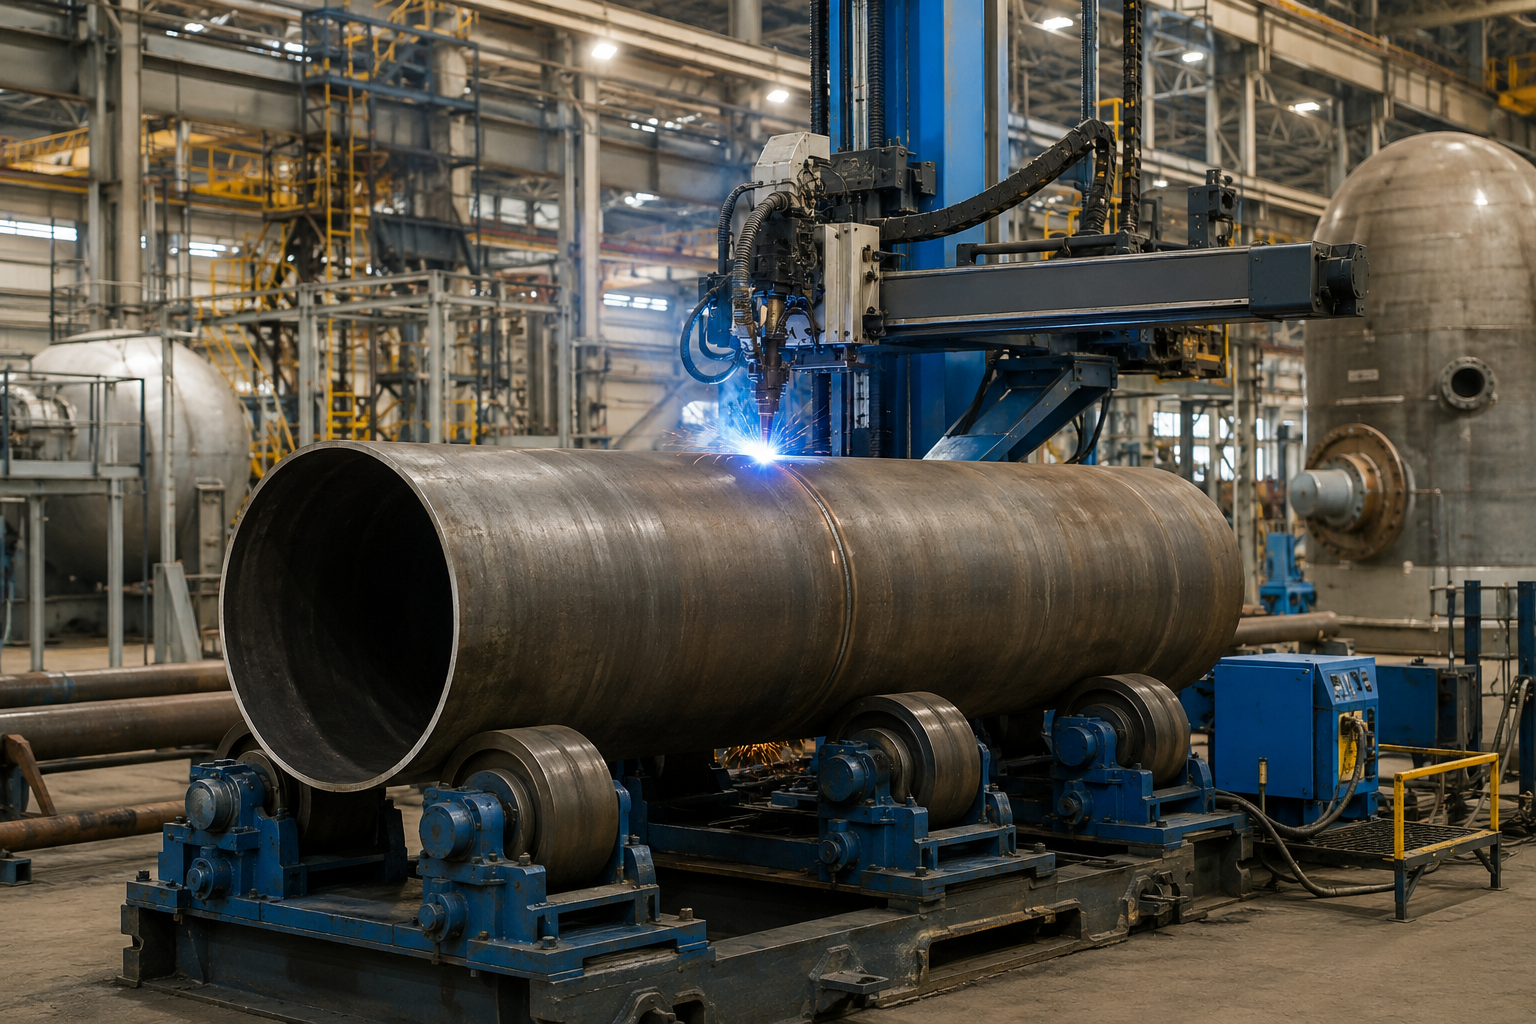
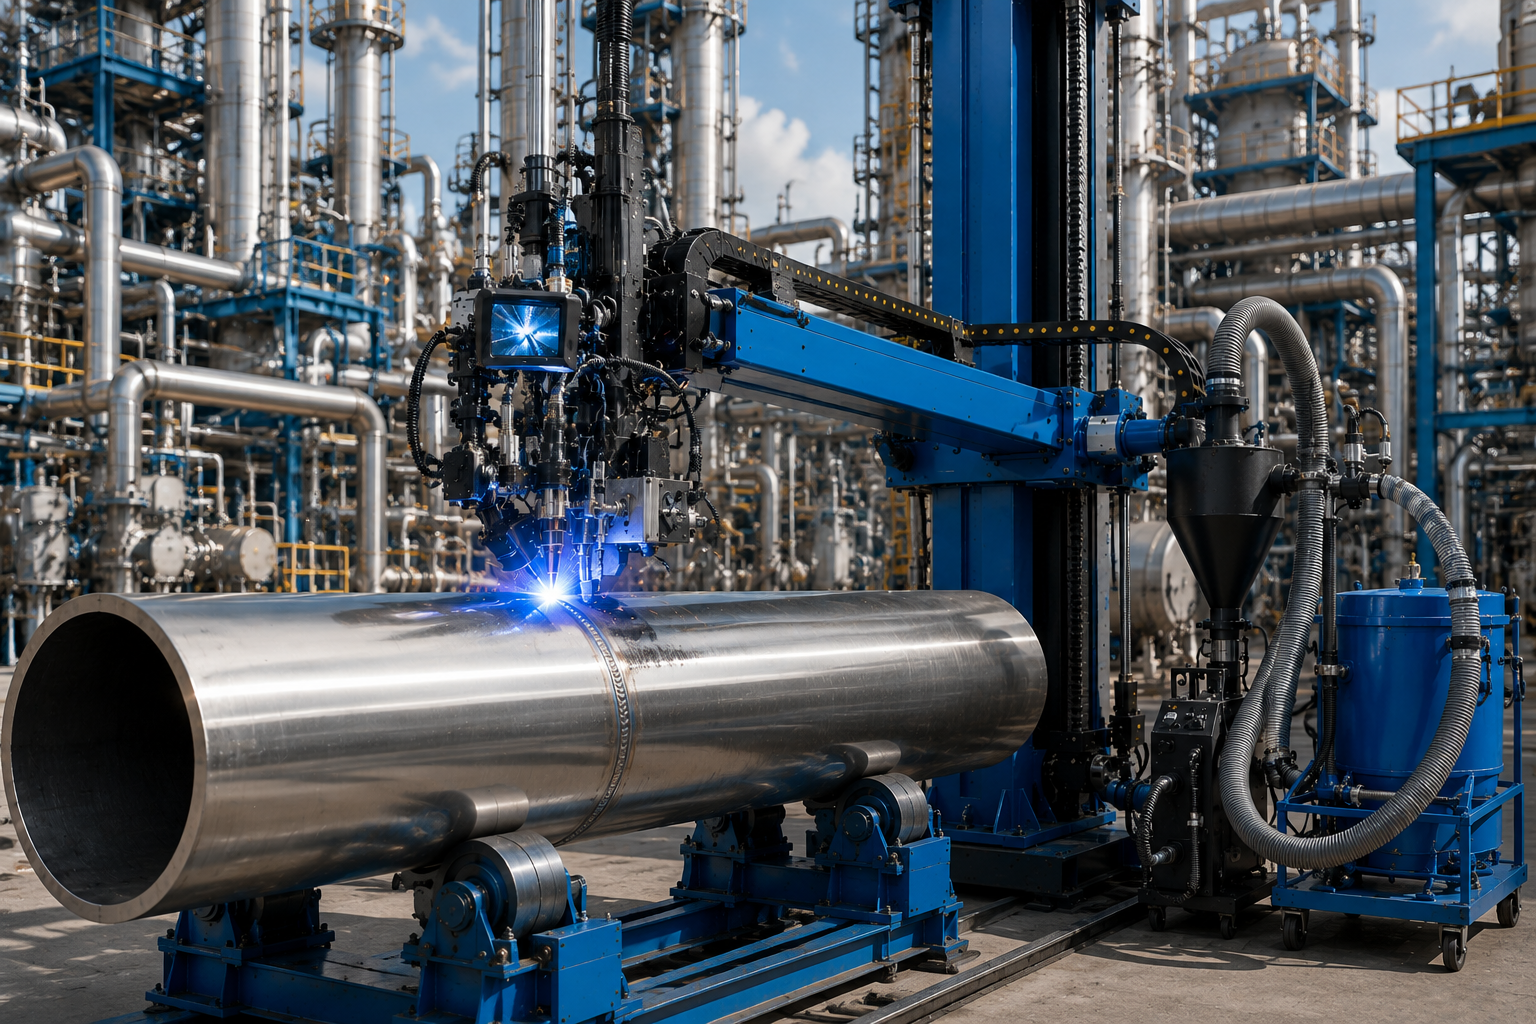
Petróleo e óleo e gás
Vasos de pressão para refinarias, tanques de armazenamento e tubulações. A aplicação principal neste segmento são tubos com diâmetro externo de 200 mm – 1.500 mm e espessura de parede de 10-25 mm para óleo e gás, principalmente em material API 5L X70 / X80.
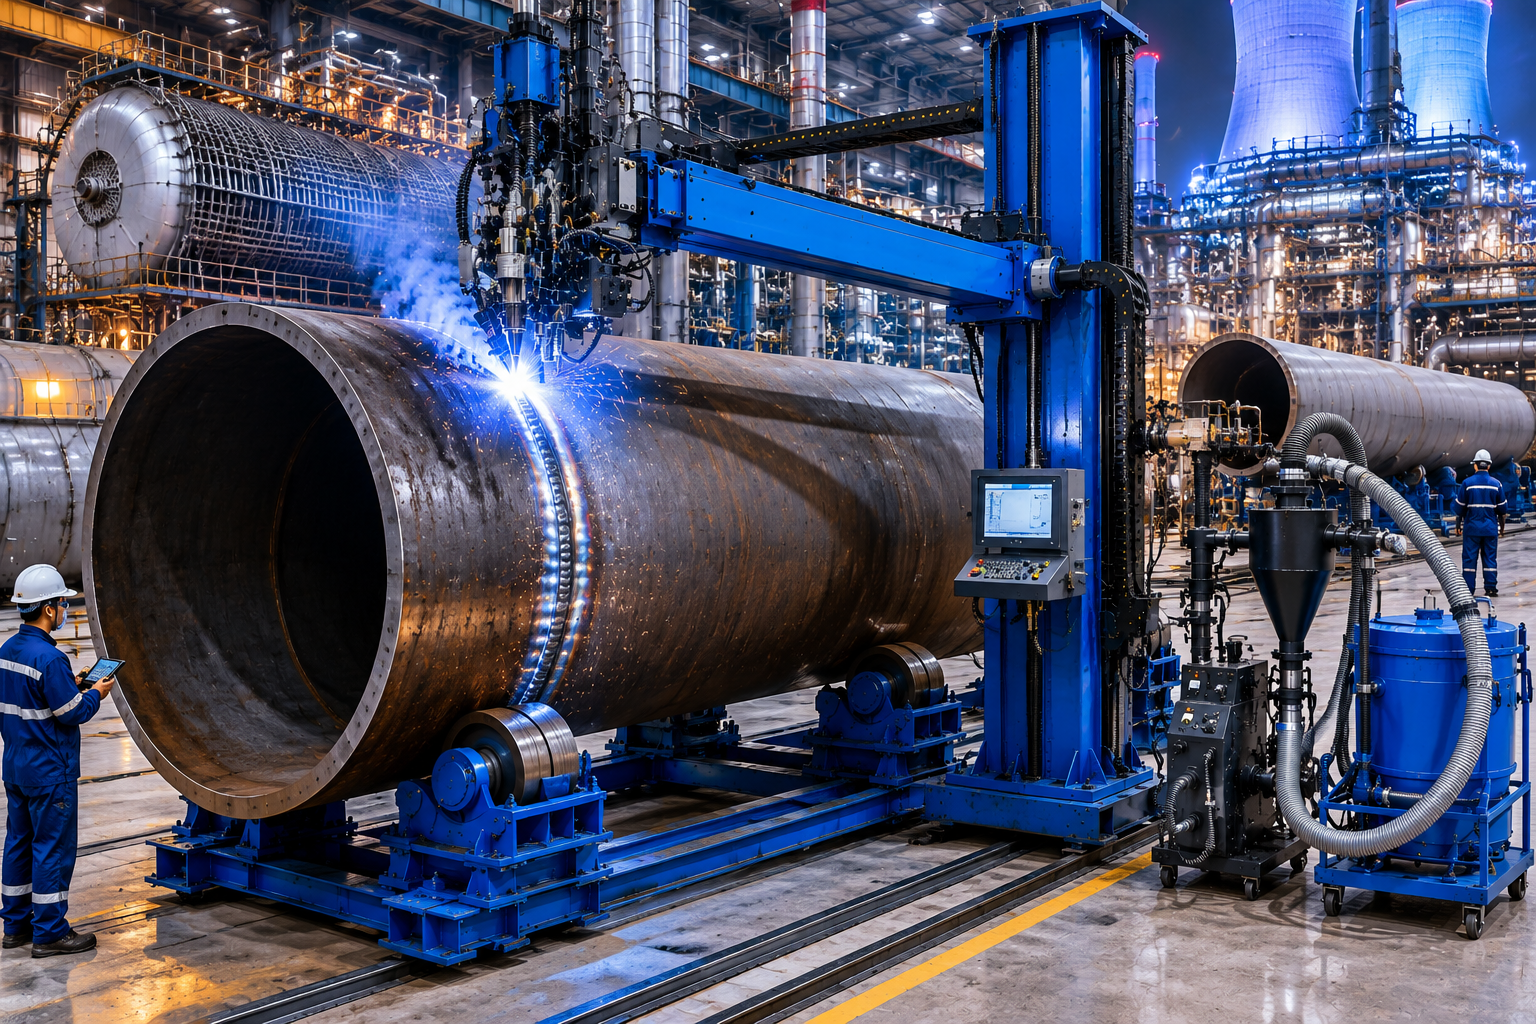
Petroquímica
Tubulações de processos químicos, vasos de reação, trocadores de calor e tubulações de ligas especiais em serviço. Os diâmetros de tubo mais utilizados em uma solução combinada SAW + GMAW variam de 200-800 mm, em materiais como aço inoxidável.
Geração de energia
Vasos de pressão de alta temperatura e parede espessa (ASME B31.1); linhas auxiliares nucleares e trabalhos em tubos de caldeira. Para tubulações de pressão com grande diâmetro externo e paredes muito espessas, a faixa é de 1.500-3.000 mm.
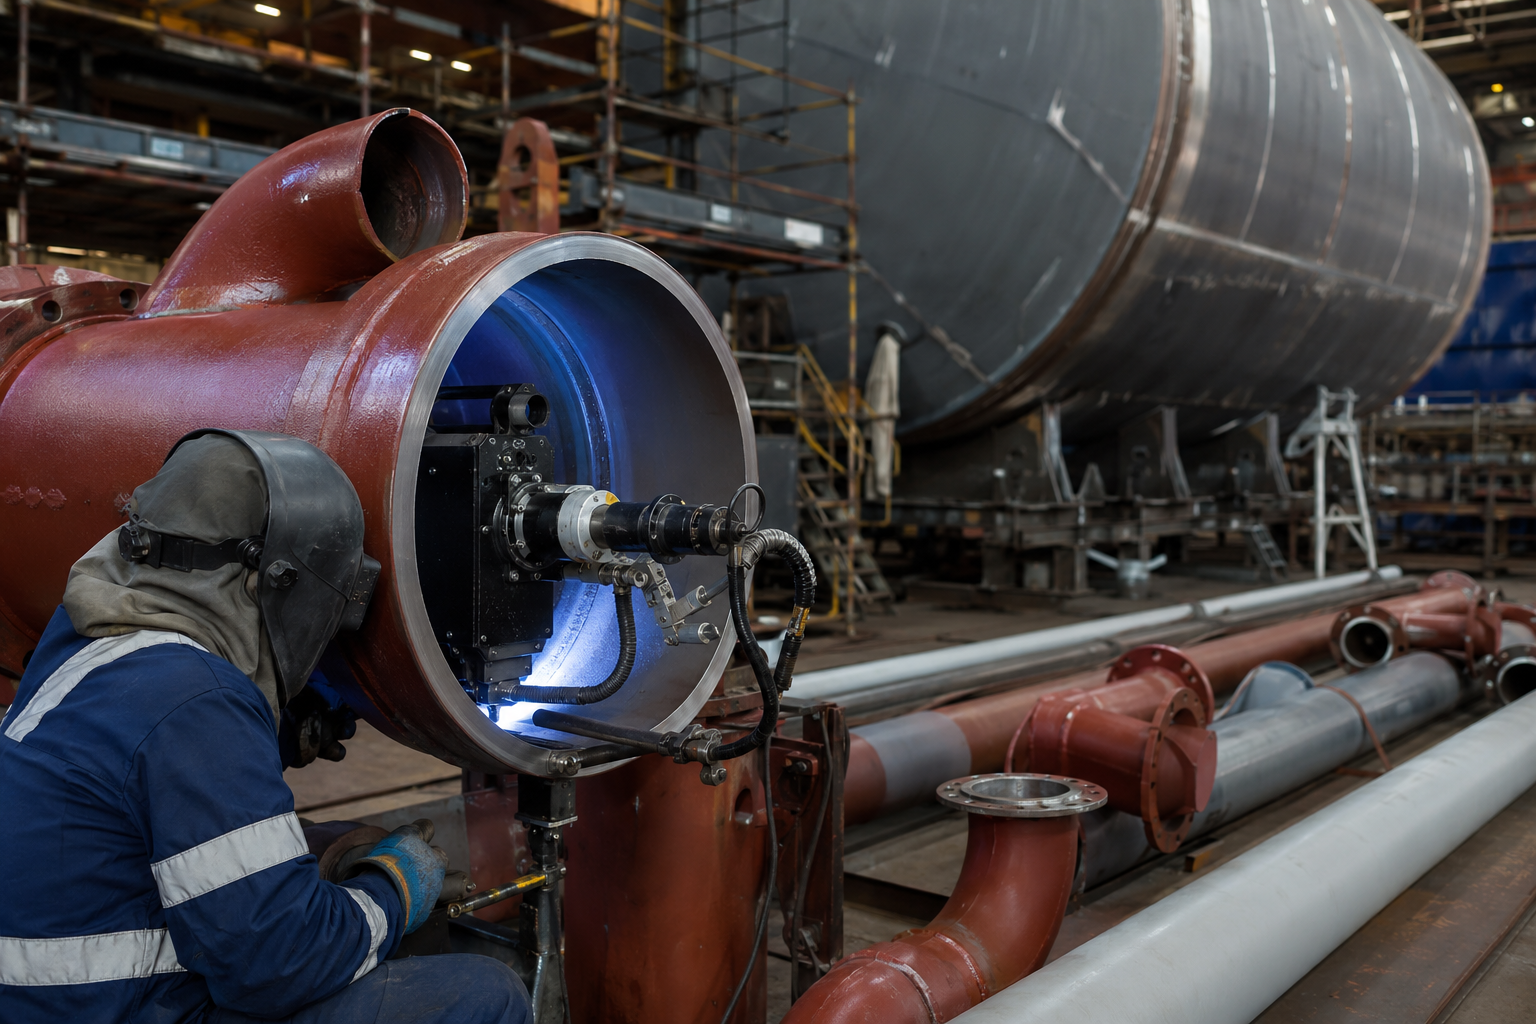
Construção naval
Tubulações marítimas, redes de tubos de convés, linhas de lastro e fabricação de cascos (juntas circunferenciais e longitudinais). Para aplicações que exigem passes de raiz no diâmetro interno.
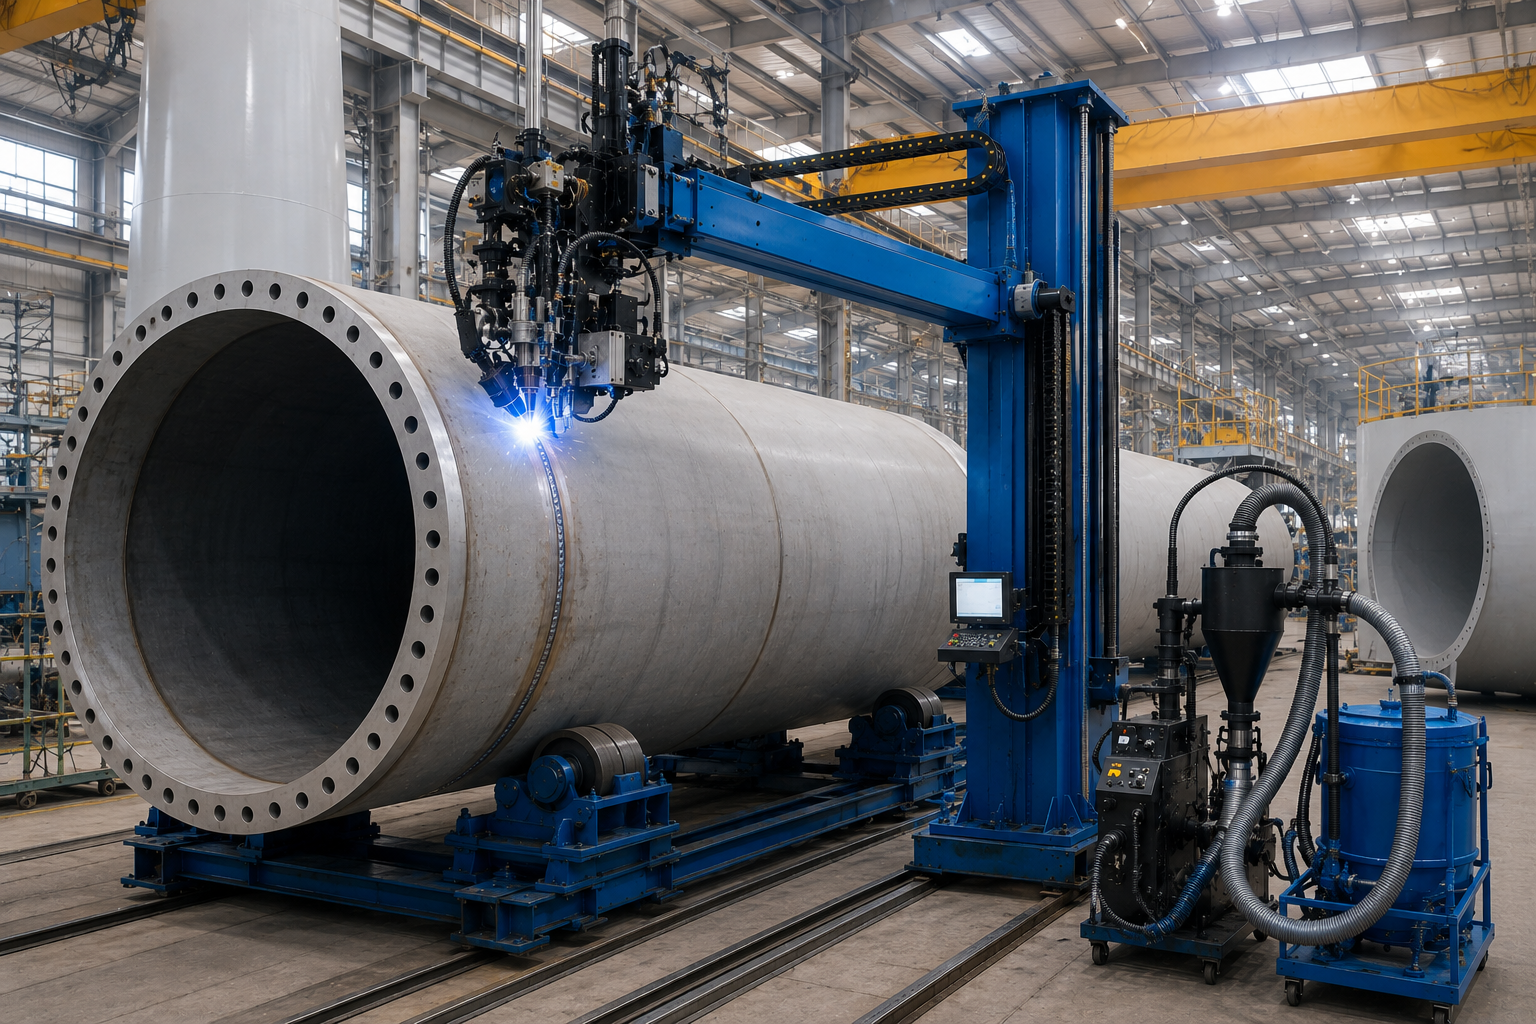
Torres eólicas e aço estrutural
As aplicações incluem seções de base de torres eólicas, tubos de aço estrutural para pontes e edifícios, fabricação de torres e segmentos soldados de torres.
Conformidade com normas internacionais — ISO 9001, CE, AWS D1.1, EN ISO 15614
Durante a auditoria de suprimentos, os equipamentos para soldagem de tubos deixam de atender aos requisitos de certificação com mais frequência do que às especificações técnicas. Um comprador usuário final que precisa de uma máquina automática de soldagem de tubos para projetos regidos pelas normas AWS D1.1 ou ASME B31 exige não apenas que o fornecedor apresente uma certificação, mas também que demonstre estar efetivamente certificado e possa comprovar o respectivo nível e abrangência. Isso não se comprova alegando que já trabalhou com uma certificação. Declaramos 4 credenciais para a série FWM e outros produtos da linha, incluindo a ISO 9001:2015 para sistemas de gestão da qualidade.
O sistema de gestão do controle de qualidade da produção da série FWM, estabelecido em 1999, segue a ISO 9001, e suas linhas de produção, com capital registrado de US $1,4 milhão, são certificadas para uma produção anual de 1.000 unidades de máquinas de soldagem e 200 conjuntos de máquinas de corte CNC. A marcação CE europeia permite a exportação para todos os Estados-membros sem a necessidade de aprovações locais. As normas de soldagem exigidas na inspeção por 3ª parte realizada pela SGS no projeto mexicano basearam-se na AWS D1.1 para soldagem estrutural. Estaleiros e fabricantes de vasos de pressão espanhóis, franceses, alemães e italianos utilizam a certificação de procedimentos conforme EN ISO 15614 como apoio para vencer licitações.
[ MATRIZ.SYS.CERT ]
ISO 9001
Sistema de gestão da qualidade
CE
Conformidade para o mercado europeu
AWS D1.1
Conformidade com a norma de soldagem estrutural
EN ISO 15614
Qualificação de procedimentos de soldagem da UE
Escopo da garantia e do pós-venda
Cada FWM inclui gratuitamente uma garantia padrão de 18 meses contra falhas de hardware durante a operação e a manutenção adequadas, com peças de reposição gratuitas no período de garantia e peças fornecidas a preço de custo, sem cobranças ocultas, após o término desse período. A indisponibilidade de máquinas de soldagem é um dos maiores centros de custo de muitas empresas de fabricação metalmecânica; por isso, nosso acordo de nível de serviço (SLA) de pós-venda durante a garantia cobre o custo da resposta inicial para diagnóstico remoto quando a garantia não atender às condições declaradas. Ao contrário de algumas empresas, não garantimos sucesso absoluto nem operação da máquina totalmente livre de falhas, pois, por uma questão de honestidade, haverá degradação mecânica, e nossa rede foi estruturada de acordo com essa realidade. A ABOKE também pode providenciar, em conjunto com o fabricante, uma opção personalizada quanto ao comprimento do curso, capacidade de carga, seleção do processo de soldagem (TIG, MIG, pulsado), tipo de controle (PLC, relé), padrão de alimentação elétrica (115V, 230V, 400V etc.) e outras funções, como sistemas automáticos de rastreamento e acompanhamento da junta ou sistema de monitoramento da soldagem, conforme a aplicação.
Guia de suprimentos para manipuladores de soldagem de tubos — preços, entrega, garantia e pós-venda
PÚBLICO-ALVO
Público principal: gerente de suprimentos (PROC) + gerente de operações (MGR)
01
Entrega e prazo padrão de entrega
As equipes de suprimentos que avaliam uma máquina automática de soldagem de tubos priorizam o prazo de entrega, a garantia e o custo total de propriedade (TCO) em relação às especificações, simplesmente porque todos os fabricantes têm uma lista de especificações, mas nenhum assume um compromisso de entrega. A seleção baseada em preço competitivo gera custos adicionais posteriormente: procedimentos de controle de qualidade, procedimentos de soldagem testados, comprovados e rastreáveis e até mesmo peças de reposição após a garantia ficam excluídos de uma oferta barata.
02
Configuração OEM
Outro fator importante em suprimentos é a configuração definida pelo fabricante original do equipamento. As configurações de tensão permanecem flexíveis desde a fabricação — o mesmo FWM-0404 dimensionado para 480V trifásicos na América do Norte pode ser enviado para a Europa e operar em 400V trifásicos sem alterações, dispensando uma cara adequação elétrica no destino.
As configurações de controle do processo de soldagem, o pacote de software de controle, a funcionalidade de rastreamento da junta de soldagem e o monitoramento da solda são discriminados e podem ser cotados como opcionais separados, sem cobrança por meio de pedidos de alteração.
03
Transparência de preços
Quase todos os fornecedores de manipuladores para soldagem de tubos apenas exibem “Solicite uma cotação” nas páginas dos produtos e não mostram nenhuma informação antes da assinatura de um acordo de confidencialidade (NDA). Na ABOKE, o processo de recebimento de solicitações de compra funciona ao contrário: cada RFQ recebida gera uma cotação escrita, com proposta discriminada por item e previsão de entrega, em até 48 horas após o recebimento.
04
Pós-venda e garantia
O período de garantia é o componente básico do suporte pós-venda. Durante os primeiros 18 meses após o comissionamento, as peças de reposição e os serviços remotos de diagnóstico de falhas são gratuitos. Após o término da garantia, os preços das peças de reposição são informados pelo custo líquido, sem taxas adicionais embutidas, e os prazos de entrega de cada categoria de peça são apresentados em uma tabela de prazos.
RECEBIMENTO DE SOLICITAÇÕES DE COMPRA
Receba uma proposta discriminada e um cronograma de entrega.
Solicite uma cotação personalizada com resposta em 48 horas[ RECURSOS DE ENGENHARIA ]
Ferramentas de cálculo de engenharia e seleção de equipamentos
Seletor de capacidade do FWM
Determine as especificações necessárias do manipulador com coluna e lança da série FWM com base nas dimensões do tubo e nos parâmetros do processo de soldagem.
Calculadora de economia de fundente SAW
Estime a redução dos custos de material e o volume de recuperação de fundente ao utilizar o sistema de recuperação de fundente SAW acionado por ar comprimido.
Calculadora do prazo de retorno do investimento em automação
Projete o prazo de retorno do investimento e a economia nos custos de mão de obra comparando instalações automatizadas do FWM com referências de soldagem manual.
Perguntas frequentes
P1. Qual é a diferença entre um manipulador de soldagem de tubos e um posicionador de tubos?
Um manipulador de soldagem de tubos usa uma coluna vertical e uma lança horizontal para deslocar a tocha de soldagem sobre um tubo parado ou em rotação — o manipulador executa o curso, enquanto o tubo permanece parado ou gira sobre um suporte fixo. Um posicionador de tubos gira o tubo sob um cabeçote de soldagem estacionário — o tubo executa o movimento, enquanto a tocha permanece parada.
Os dois dispositivos desempenham funções complementares. Juntas longitudinais extensas em tubos de grande diâmetro exigem o deslocamento do manipulador ao longo do eixo do tubo, algo que um posicionador não consegue realizar porque os posicionadores apenas giram a peça de trabalho — eles não deslocam a tocha. Muitos compradores que pesquisam on-line por “manipulador de soldagem de tubos” chegam a páginas de produtos de posicionadores porque o Google agrupa os dois termos no mesmo conjunto de resultados da SERP.
Uma regra prática para decidir: se a junta acompanha o eixo do tubo (longitudinal), compre um manipulador. Se a junta contorna a circunferência do tubo (circunferencial), apenas um posicionador pode ser suficiente — mas a combinação de um manipulador com um posicionador oferece ambos os eixos de movimento e permite soldar qualquer geometria de junta. A maioria das empresas de fabricação metalmecânica pesada possui ambos. Verifique quais eixos de movimento são exigidos pelo seu projeto específico antes da aquisição e avalie se a carga de trabalho de longo prazo justifica os dois equipamentos.
P2. Como selecionar o modelo FWM adequado para nossa faixa de diâmetros de tubos e espessuras de parede?
Comece pelo maior diâmetro externo do tubo que pretende soldar, depois subtraia a espessura máxima da parede e, em seguida, escolha entre a soldagem SAW e GMAW ou ambos os processos. Nossa Matriz de capacidade FWM nesta página relaciona os modelos recomendados a 8 faixas de diâmetro de tubos, com as respectivas recomendações de tipo de processo SAW e vazão de alimentação de fundente.
Essa também é uma boa opção quando a combinação de projetos está fortemente concentrada, por exemplo, principalmente entre 500-1.000 mm (na faixa superior), com necessidade ocasional de chegar a 1.200mm. Nosso ABOKE FWM-0404 Middle, na especificação básica, atenderá a essa necessidade. Envie as especificações dos tubos com sua Solicitação de Cotação, e a engenharia da ABOKE definirá a seleção e a incluirá na cotação dentro do prazo de 48 horas.
P3. A Série FWM pode executar SAW e GMAW simultaneamente na mesma peça de trabalho?
Sim — o controlador PLC da FWM (projetado segundo os critérios de desempenho da ISO 9283 para robôs industriais de manipulação) gerencia até 60 receitas de soldagem que abrangem ambos os processos e os sequencia automaticamente em um único tubo, sem troca manual. No projeto FWM-0404 do México, foi realizado o fechamento circunferencial externo por SAW, seguido pela soldagem intermitente de defletores internos por GMAW, em cada tubo API 5L X80.
A troca de processo ocorre em segundos no terminal de programação — os operadores selecionam a receita ativa em vez de reinserir os parâmetros. Os suportes da lança acomodam um cabeçote SAW e uma tocha GMAW de cabeçote estreito de 1,2mm em estações separadas, portanto, alternar entre o fechamento circunferencial pesado e a soldagem intermitente interna de precisão exige apenas acionar uma receita, não trocar o hardware.
P4. Quanto costumam custar os robôs de soldagem e os manipuladores automáticos de soldagem de tubos?
As referências do setor para células robotizadas de soldagem de tubos totalmente integradas em 2025 variam entre $60.000 e $120.000, incluindo posicionadores, sensores e integração — cobots básicos começam perto de $40.000, enquanto grandes células SAW com múltiplos arames e integração de Recuperação de Fundente podem ultrapassar $150,000.
O preço da Série FWM da ABOKE depende da categoria do modelo, do escopo da personalização e da norma de tensão do destino. Cada RFQ é respondida com uma cotação escrita e discriminada dentro de 48 horas; em pedidos de grande volume ou configurações OEM, as condições de preço por volume são documentadas na RFQ, em vez de serem negociadas separadamente.
P5. Qual é o prazo de entrega típico e o período de garantia da Série FWM?
O prazo de entrega padrão é de 30 dias após a confirmação do pedido para configurações em estoque. Modelos personalizados — tensão fora do padrão, sistema de controle OEM e funções auxiliares adicionais — podem ampliar o prazo de entrega, mas a ABOKE fornece por escrito uma data exata de entrega antes que o cliente assine o pedido.
A garantia é de 18 meses a partir da data da primeira operação do sistema e cobre falhas ou defeitos do equipamento quando utilizado em instalações industriais padrão e submetido à manutenção habitual. Peças de reposição gratuitas durante a garantia, peças de reposição a preço de custo após a garantia e nenhuma taxa oculta pelo suporte após a garantia.
P6. Vocês oferecem personalização OEM para tensões e normas de soldagem internacionais?
Sim. O curso, a capacidade de carga, a configuração do processo de soldagem, o sistema de controle, a tensão (115V a 460 V) e as funções auxiliares, como rastreamento da junta e monitoramento da soldagem, são personalizados. Há instalações ativas em clientes na Espanha, Alemanha, Rússia, Índia, Brasil, França, Itália e Vietnã — cada equipamento sai da fábrica configurado com a tensão padrão adequada ao mercado de destino.
A aplicação de nova marca OEM e a produção com marca própria são possíveis para integradores de sistemas e parceiros de canais autorizados. A documentação, o idioma da interface de controle e a tradução do manual do operador são definidos como parte da etapa de cotação OEM.
P7. Qual é a vida útil esperada e quais são os requisitos contínuos de manutenção?
Os sistemas da Série FWM são especificados para uma vida útil esperada de 10 anos, considerando a aplicação e a instalação típicas de uma empresa de fabricação metalmecânica. As tarefas de manutenção são simples — rolamentos da coluna e da lança, consumíveis do cabeçote de soldagem e firmware do PLC estão entre os itens típicos de manutenção periódica; o FWM-0404 do projeto do México soldou mais de 300 tubos API 5L X80 em seis meses sem paradas não planejadas.
O cronograma de manutenção recomendado pelo fabricante é detalhado no manual do operador; o suporte para diagnóstico remoto está disponível durante a garantia de 18 meses. O intervalo recomendado de manutenção preventiva corresponde ao normalmente adotado em uma empresa de fabricação metalmecânica pesada.
P8. Além de tubos de aço-carbono, a Série FWM pode soldar aço inoxidável e ligas de níquel?
Sim. O cabeçote SAW da ABOKE trabalha com arames tubulares e sólidos, inclusive de aço inoxidável, aço de baixa liga ou liga de níquel. A tocha GMAW inclui um contator integrado para operar toda a faixa de tipos de arame MIG/MAG destinados a tubos de aço inoxidável e de alta liga. Os parâmetros de soldagem ficam visíveis no PLC como receitas específicas para cada material.
Clientes dos setores petroquímico e naval executam programas mistos de aço-carbono e aço inoxidável no mesmo cabeçote FWM — a troca de receita leva segundos. Para ligas especiais, como aço inoxidável duplex ou ligas de níquel destinadas ao serviço em temperaturas mais elevadas, o suporte de engenharia da ABOKE está disponível para auxiliar na qualificação do procedimento de soldagem durante o comissionamento.
Em alta agora



