Póngase en contacto con la empresa Aubrik

Diseño de rotadores de soldadura: cálculos de ingeniería, geometría de rodillos y guía de dimensionamiento para trabajo pesado

El diseño de rotadores de soldadura industriales define cómo una unidad motriz motorizada y una bancada de rodillos libres soportan, giran y alinean piezas cilíndricas. Una geometría adecuada del bastidor y de los rodillos ayuda a distribuir las cargas y a controlar la deriva axial. La rigidez de la virola, la alineación de los rodillos y la redondez de la pieza también influyen en la estabilidad durante las operaciones de soldadura. Los viradores de rodillos de Aubrik abarcan de 1 a 1,000 toneladas métricas en las series estándar y a medida ZT/AD (con sistemas de acoplamiento HGKF/ZDG que alcanzan 2,000 T) y diámetros de pieza de 200 a 6,000 mm. Un diseño mecánico sólido equilibra tres variables acopladas. Los ingenieros dimensionan la carga normal del rodillo en un ángulo de cuna incluido de 60° a 120°. También determinan el par motriz excéntrico máximo con un factor de sobrecarga de 1.5× y adaptan las ruedas de poliuretano o de acero forjado a las temperaturas de precalentamiento.
Seleccionar un rotador únicamente por el peso estático bloquea los motores de accionamiento en proyectos de soldadura pesada. A diferencia de una mesa giratoria de soldadura abatible utilizada para bridas planas, los viradores de rodillos sostienen virolas largas sobre su eje horizontal para tareas de soldadura pesada. Esta guía completa aborda nuestro método de dimensionamiento de par excéntrico y resistencia a la rodadura, el selector de carga de rodillos de 4 ángulos y los sistemas condicionales de control antideriva de ±1 mm. Estas reglas impulsan la productividad de soldadura en distintos procesos y líneas modernas de fabricación soldada.
Arquitectura central del diseño de rotadores de soldadura industriales: bancada motriz, bancada libre y mecánica del bastidor
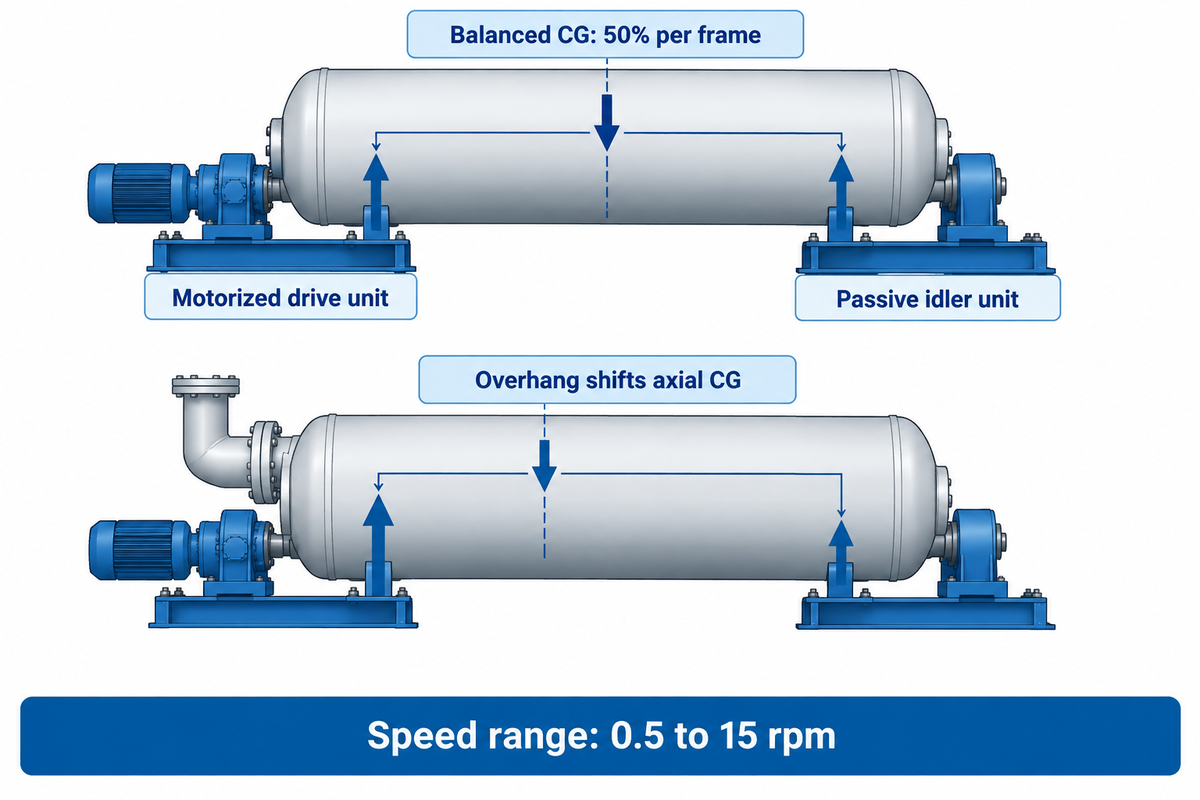
Un rotador de soldadura industrial combina una unidad motriz motorizada con al menos una unidad libre para girar componentes cilíndricos en trabajos de soldadura pesada. La unidad motriz incorpora dos motores de corriente alterna de frecuencia variable, un reductor planetario o de tornillo sin fin y ejes de rodillos accionados. La unidad libre lleva ruedas pasivas que soportan el resto de la masa de la virola a lo largo de una línea central fija. Estas máquinas rotadoras de soldadura mantienen estable el cordón para una máquina de soldadura automática o un proceso de arco sumergido. Así, el soldador puede controlar el proceso de soldadura desde una sola posición con una velocidad de rotación constante.
El reparto de carga estática entre la bancada motriz y la bancada libre alcanza el 50% por bastidor solo cuando el centro de gravedad se ubica exactamente en el centro. En una configuración de dos bancadas, un fondo abombado pesado, una boca de hombre o un voladizo de boquilla pueden desplazar el centro de gravedad axial. La reacción estática de cada bancada se desequilibra entonces debido a la geometría del brazo de palanca. Equivale al peso total multiplicado por la distancia del centro de gravedad a la bancada opuesta, dividido entre la separación de las bancadas. El artículo del ASME Journal of Pressure Vessel Technology sobre flexibilidades locales de virolas cuantifica cómo las reacciones de apoyo concentradas flexionan paredes cilíndricas delgadas. La fabricación del bastidor debe limitar la deflexión de las vigas para que las llantas de los rodillos hagan contacto uniforme con la virola. Las prácticas de taller que emplean rotadores de soldadura con bancadas rígidas protegen la calidad de la soldadura en cada pasada.
Para cargas pesadas, los rotadores de soldadura y viradores de rodillos industriales construidos por Aubrik desde 1999 utilizan bastidores cajón de acero soldado con alivio de tensiones. Como se señala en la guía técnica del rotador de soldadura para trabajo pesado de 200 toneladas de Wuxi ABK, los alojamientos de rodamientos fundidos pueden agrietarse bajo esfuerzos cíclicos en secciones base de torres eólicas de 180 toneladas. Aubrik afirma que todos los bastidores en el rango de 1 a 1,000 T superan una prueba de sobrecarga estática de 1.5× y especifica operación continua durante las 24 horas. El control continuo de velocidad variable regula la velocidad de giro de los rodillos dentro del rango de 0.5 a 15 rpm para lograr una calidad de soldadura uniforme. Este movimiento estable de los rodillos favorece cordones de soldadura de alta calidad en recipientes a presión de pared gruesa y mejora la productividad y la integridad de la unión.
Diseños de rotadores de soldadura autoalineables frente a convencionales ajustables por husillo
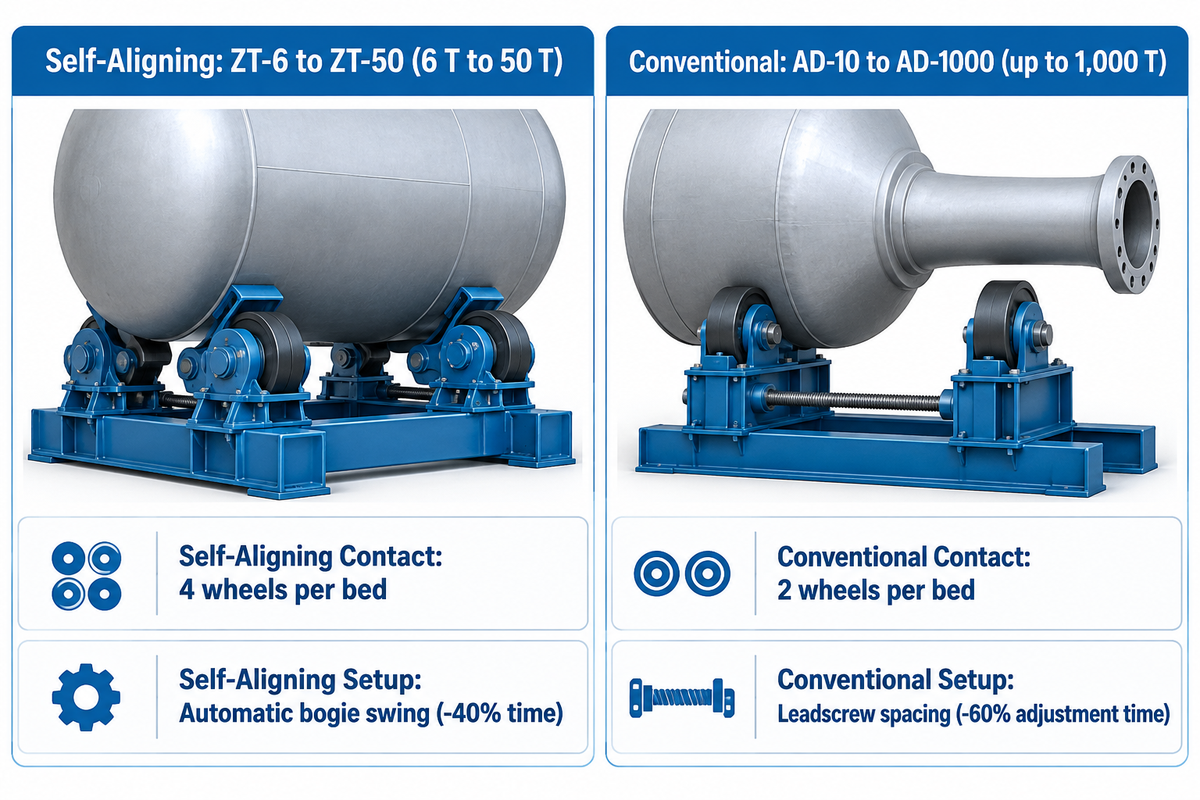
Los gerentes de fabricación comparan dos tipos principales de rotadores y viradores de soldadura al equipar una nave: rotadores autoalineables de cuatro ruedas y rotadores convencionales de dos ruedas. Elija rotadores autoalineables de cuatro ruedas para cambios rápidos de diámetro en virolas delgadas. La serie ZT-6 a ZT-50 de Aubrik cubre de 6 a 50 T, mientras que algunos diseños autoalineables de la industria alcanzan de 300 a 500 toneladas. Elija rotadores ajustables convencionales para boquillas de cuello largo en recipientes pesados que requieren holgura para accesorios.
¿Cuándo supera un rotador autoalineable a una bancada de rodillos convencional?
Un rotador de soldadura autoalineable supera a una bancada de rodillos convencional ajustable por husillo cuando un taller realiza cambios frecuentes de diámetro en virolas delgadas sin interferencia de boquillas. Este diseño cubre el rango de 6 T a 50 T en la serie estándar ZT de Aubrik, y hasta 300-500 T en otros diseños autoalineables. Estos equipos acunan la virola tan pronto como la grúa deposita la pieza de trabajo. Esa geometría elimina la necesidad de realizar ajustes manuales dentro del rango de oscilación del soporte basculante. Además, reparte la fuerza de contacto radial entre cuatro caras de rueda por bancada para elevar la eficiencia productiva.
En líneas de lotes mixtos, los rotadores de soldadura autoalineables de la serie ZT eliminan el cambio manual de pernos entre tubos de calderas y virolas de tanques. En una producción de torres eólicas de Aubrik con ocho unidades ZT-50 en secciones de torre de 120 m, la alineación automática redujo el tiempo de preparación en un 40%. El rendimiento total de la línea aumentó un 35%. Sin embargo, las ruedas superiores del bogie quedan más altas en el flanco de la virola y pueden chocar con boquillas salientes. Los recipientes con cuellos de boquilla largos necesitan mayor holgura inferior. En estos casos, los viradores de rodillos ajustables de la serie AD utilizan separación por husillo o pernos para librar los accesorios. Los modelos AD estándar abarcan de 10 a 60 T, mientras que las configuraciones sincronizadas a medida alcanzan de 200 a 1,000 T. En una línea de recipientes a presión con cinco unidades AD-30, el ajuste de separación por husillo con control remoto redujo el tiempo de preparación por pieza en un 60%.
| Parámetro de diseño | Rotador autoalineable (Aubrik ZT-6 a ZT-50) | Rotador ajustable convencional (Aubrik AD-10 a AD-1000) |
|---|---|---|
| Capacidades de carga estándar | 6 T a 50 T en la serie ZT de Aubrik (techo industrial de 300–500 T) | 10 T a 60 T estándar; 200 T a 1,000 T sincronizados a medida |
| Puntos de contacto de rodillos por bancada | 4 ruedas por bancada (8 caras de contacto por conjunto 1D+1I) | 2 ruedas por bancada (4 caras de contacto por conjunto 1D+1I) |
| Ajuste por cambio de diámetro | Oscilación automática del bogie dentro de la ventana de diámetro nominal de cada modelo | Cambio manual de pernos o ajuste motorizado de separación por husillo |
| Esfuerzo local de flexión en la virola | Menor carga radial por rueda (la carga repartida en ruedas dobles de bogie reduce la flexión local de la virola) | Mayor carga por rueda (adecuado para acero al carbono de pared gruesa) |
| Holgura para boquillas y bocas de hombre | Restringida a lo largo del arco medio del flanco por las ruedas basculantes superiores | Gran holgura (la cuna de dos ruedas de bajo perfil libra cuellos largos) |
| Mejores aplicaciones industriales | Tanques de acero inoxidable de pared delgada, tubos de calderas, virolas eólicas de lotes mixtos | Recipientes a presión ASME pesados, bases de torres eólicas de 180 T, tambores nucleares |
Cálculos de ingeniería para par motriz, potencia del motor y centro de gravedad excéntrico
Dimensionar los equipos de soldadura únicamente por el tonelaje nominal fracasa cuando bocas de hombre pesadas, bandejas internas o boquillas desplazadas corrigen el centro de gravedad. Como se muestra en la guía de cálculo de capacidad de posicionadores de soldadura de Cyclotron, una pieza de trabajo de 4,000 kg equipada con 600 kg de mordazas y útiles genera una carga operativa de 4,600 kg. Esa guía aplica un factor de seguridad de 1.5 hasta 15 toneladas y de 1.2 por encima de 15 toneladas. Para trabajo excéntrico crítico en un posicionador de soldadura o virador de rodillos, el factor de seguridad sube a 2 o 3.
¿Cómo se calcula el par motriz para un recipiente a presión excéntrico sobre viradores de rodillos?
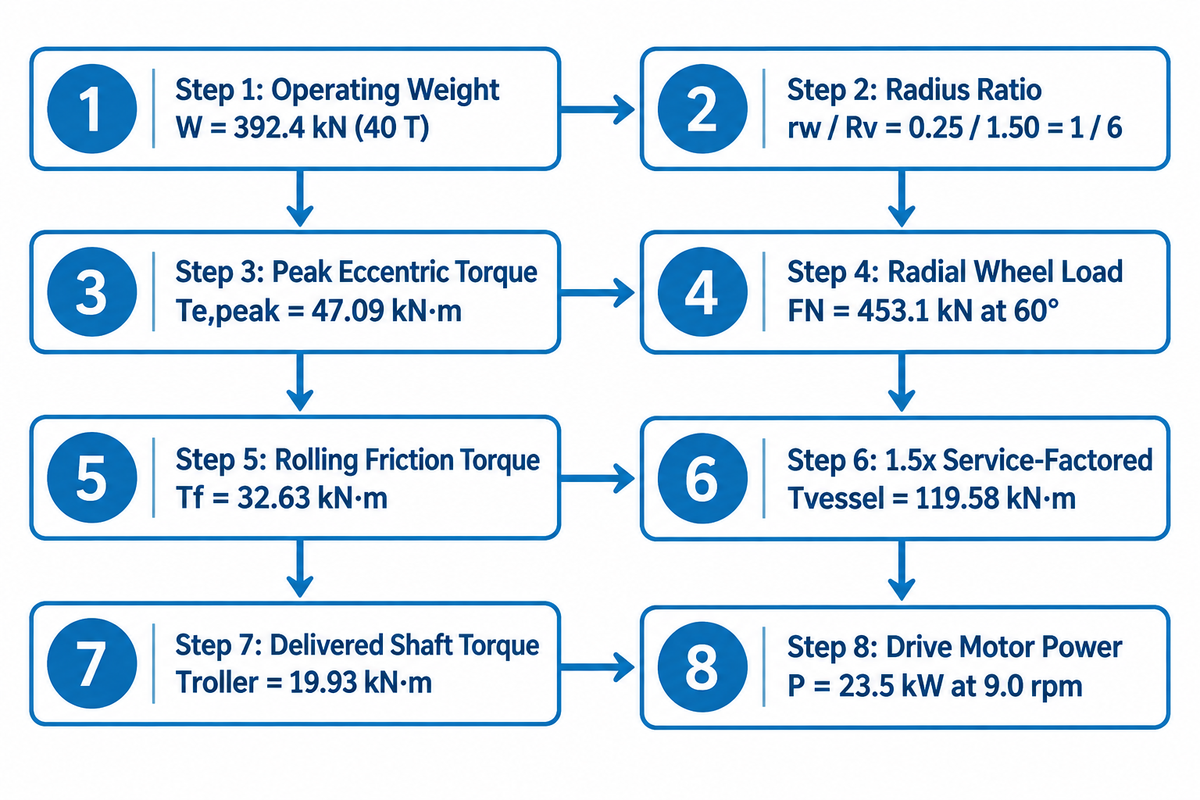
El par para un recipiente a presión excéntrico sobre viradores de rodillos combina tres términos: par gravitacional excéntrico máximo (Te, peak = W × e), par de fricción por rodadura (Tf) y par de inercia de arranque (Ti). La suma de pares se multiplica luego por un factor de servicio continuo de 1.5 y por la relación de radios entre rodillo y recipiente (rw / Rv). Esta conversión de radios entrega el par requerido en los ejes de los rodillos accionados (19.93 kN·m en el ejemplo práctico de 40 toneladas que sigue). Al dividir entre la eficiencia del tren motriz de 0.80 se obtiene un par de entrada equivalente de 24.91 kN·m referido al eje del rodillo. La potencia de entrada del motor es por tanto (Troller × nroller) / (9550 × η), donde η es la eficiencia del motor.
La mecánica rotacional en la referencia de equilibrio de par de la University of New South Wales define el par gravitacional como τ = W × e × sin θ. Alcanza su valor máximo Te,peak = W × e cuando el brazo de desplazamiento radial e está horizontal (sin 90° = 1). Si la fricción de rodadura se calcula por separado, el único par adicional durante el arranque es el par de inercia (Ti). Este resulta despreciable frente al par gravitacional excéntrico únicamente cuando la rampa de aceleración del variador de frecuencia (VFD) es suficientemente gradual. Asimismo, la revisión de OSTI del Departamento de Energía de EE. UU. sobre soldaduras de recipientes a presión de reactores nucleares demuestra la importancia de una rotación estable. Las oscilaciones de velocidad durante la soldadura alteran la velocidad de avance y el aporte térmico, lo que incrementa el riesgo de inclusiones de escoria y falta de fusión.
| Paso de cálculo | Fórmula / parámetro de entrada (datos de ejemplo asumidos) | Valor de ingeniería calculado |
|---|---|---|
| 1. Peso operativo total (W) | m = 40 T (recipiente de 40,000 kg + crucetas rigidizadoras internas) | W = 392.4 kN |
| 2. Geometría del recipiente y de los rodillos | DE del recipiente Dv = 3,000 mm (Rv = 1.50 m); DE del rodillo dw = 500 mm (rw = 0.25 m); ángulo incluido θ = 60° | Relación de radios rw / Rv = 0.25 / 1.50 = 1 / 6 |
| 3. Término 1: par excéntrico máximo (Te,peak) | Desplazamiento radial del CG e = 120 mm (0.12 m) con brazo horizontal a 90°: Te,peak = W × e | 392.4 × 0.12 = 47.09 kN·m |
| 4. Carga radial total en las ruedas (FN) | Sumada entre las estaciones motriz y libre con semiángulo de 30°: FN = W / cos 30° = 392.4 / 0.866 | FN = 453.1 kN |
| 5. Término 2: par de fricción de rodadura y rodamientos (Tf) | Brazo de palanca μr + fb × rshaft = 0.012 m; relación 0.012 / 0.25 = 0.048; arrastre Ft = 453.1 × 0.048 = 21.75 kN; Tf = Ft × Rv | 21.75 × 1.50 = 32.63 kN·m |
| 6. Par del recipiente con factor de servicio (inercia de arranque despreciada) | Aplique factor de servicio continuo de 1.5× con rampa gradual de VFD (Ti ≈ 0): Tvessel = 1.5 × (47.09 + 32.63) | Tvessel = 119.58 kN·m |
| 7. Par entregado en el eje del rodillo (Troller) | Troller = Tvessel × (rw / Rv) = 119.58 × (0.25 / 1.50) | Troller = 19.93 kN·m (entrada referida de 24.91 kN·m con eficiencia de 0.80) |
| 8. Potencia del motor de accionamiento (P) a velocidad de indexado | A una velocidad del recipiente de 1.5 rpm y una velocidad de rodillo de 9.0 rpm, con eficiencia del tren motriz η = 0.80: P = (19.93 × 1,000 × 9.0) / (9550 × 0.80) | P = 23.5 kW |
Los datos de ingeniería ilustrativos para este ejemplo de 40 toneladas incluyen las dimensiones del recipiente, un desplazamiento radial del centro de gravedad de 120 mm y una eficiencia del tren motriz de 0.80. El tamaño real del motor de accionamiento debe determinarse evaluando la excentricidad medida en el plano del recipiente y la relación de reducción de la caja de engranajes.
Geometría del ángulo incluido de los rodillos y selección del material de rueda: poliuretano frente a acero forjado
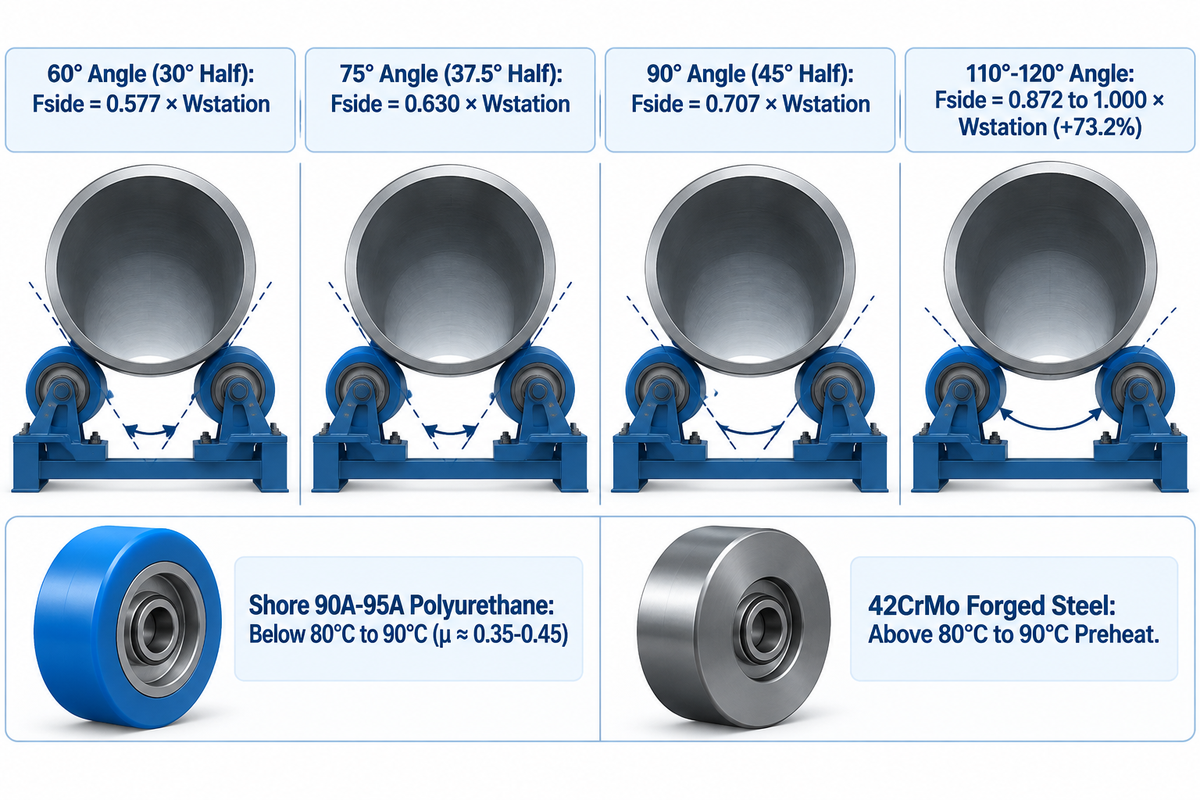
Existen dos factores que afectan el esfuerzo de contacto en la pista entre rueda y virola: el ángulo de cuna incluido y la dureza del material del rodillo. Para recipientes de acero inoxidable o aluminio de pared delgada sin precalentamiento, especifique un ángulo de rodillos incluido completo de 60° a 75° (semiángulo de 30° a 37.5°). Combine ese ángulo con ruedas de poliuretano colado Shore 90A a 95A para minimizar el esfuerzo de pellizco radial. Para recipientes de acero de pared gruesa precalentados por encima de 80°C a 90°C de temperatura en la pista, especifique un ángulo de rodillos incluido completo de 75° a 90° (semiángulo de 37.5° a 45°). Utilice ruedas de acero forjado templadas por inducción para evitar la delaminación del elastómero y aumentar la estabilidad lateral. Observe las diferencias en cómo los catálogos ilustran los ángulos. Algunos indican un semiángulo de 30° a 45° (α = θ / 2 desde la línea central vertical del recipiente hasta un rodillo). Otros planos especifican un ángulo incluido completo de 60° a 120° (θ = 2α entre los rodillos izquierdo y derecho).
El selector de carga de rodillos de 4 ángulos se utiliza para definir la separación entre ejes de ruedas. Sea Wstation la carga vertical sobre una estación de cuna. Cuando una virola equilibrada se apoya sobre una bancada motriz y una bancada libre, Wstation = W / 2. La reacción radial normal en ese lado es Fside = Wstation / (2 cos(θ/2)).
- Ángulo incluido de 60° (semiángulo de 30° – Fside = 0.577 × Wstation): menor fuerza de pellizco radial. Utilice este ángulo para virolas delgadas de aluminio o acero inoxidable con el fin de evitar que vuelquen.
- Ángulo incluido de 75° (semiángulo de 37.5° – Fside = 0.630 × Wstation): utilizado para recipientes a presión y tramos de tubería de acero al carbono de pared media, así como para virolas moderadamente precalentadas.
- Ángulo incluido de 90° (semiángulo de 45° — Fside = 0.707 × Wstation): alta estabilidad lateral para recipientes a presión de pared gruesa precalentados, virolas de torres eólicas de gran diámetro y recipientes excéntricos.
- Ángulo incluido de 110° a 120° (semiángulo de 55° a 60° – Fside = 0.872 a 1.000 × Wstation): fuerza de acuñamiento extrema. Ampliar la cuna de 60° a 120° eleva la carga normal de la rueda en un 73.2%, lo que exige verificar el pandeo local y la rigidez de la virola antes de cargar paredes delgadas.
En cuanto a la selección del material de las ruedas, se aplican reglas de acabado superficial y precalentamiento. Los rodillos de poliuretano colado (Shore 90A a 95A) ofrecen alta tracción (coeficiente de fricción μ ≈ 0.35 a 0.45) para reducir el deslizamiento durante el giro. También protegen el acero inoxidable frente a la contaminación por carbono. Sin embargo, los operarios en el hilo del foro Practical Machinist sobre reparación de ruedas de viradores de tanques informan que las llantas de uretano se delaminan de los cubos de acero bajo precalentamiento radiante o sobrecarga estática. Los ensayos de laboratorio del estudio de la University of Modena sobre resistencia al corte de uniones adhesivas metal-elastómero confirman que la vida útil de la unión requiere núcleos de acero granallados, adhesivos curados y temperaturas controladas en la junta. Mantenga el poliuretano por debajo de 80°C a 90°C de temperatura continua en la pista. Las ruedas de acero forjado como el 42CrMo son adecuadas para recipientes precalentados cuando el calor de contacto supera los límites de 80°C a 90°C de la llanta de poliuretano o del adhesivo. Las ruedas de poliuretano pueden soportar recipientes pesados siempre que las cargas individuales por rueda, las temperaturas de contacto y los tiempos de contacto permanezcan por debajo de los valores nominales del conjunto de rueda.
Mecánica de la deriva espiral axial y sistemas de control de rodillos antideriva
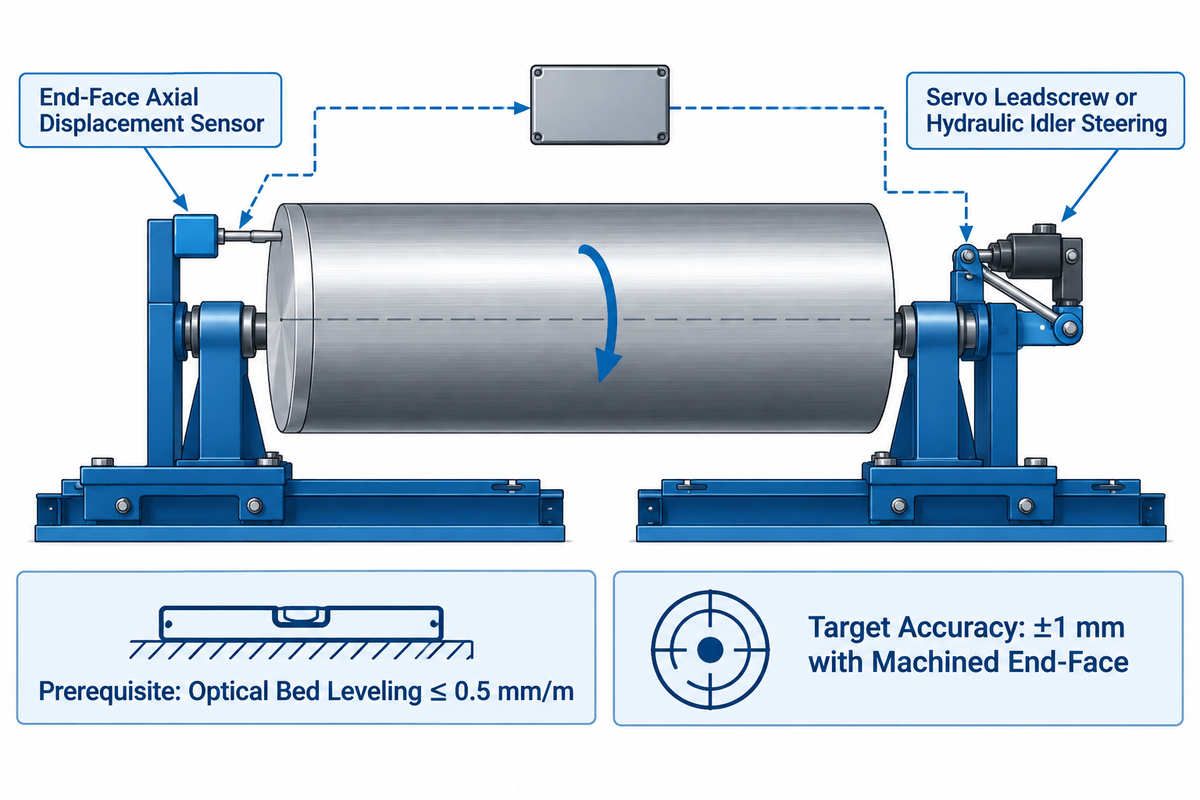
Una virola en rotación puede desplazarse a lo largo de las caras de los rodillos como la rosca de un tornillo durante soldaduras circunferenciales largas. Como señala el análisis de ingeniería de RESIZEWELD sobre rotadores de soldadura antideriva, la deriva axial arruina el seguimiento de la junta y obliga a los operadores a detener las pasadas de arco sumergido. Si no se corrige, las virolas pesadas pueden salirse de las caras de los rodillos.
¿Cómo detienen los rotadores de soldadura antideriva el desplazamiento axial del recipiente durante la soldadura SAW circunferencial?
La deriva axial se combate mediante sistemas de control electrónico que detectan el movimiento longitudinal de la virola en el extremo del recipiente. Esta medición se utiliza para orientar los rodillos libres. Un husillo servomotorizado o un cilindro hidráulico orienta el soporte libre una fracción de grado. Este micromovimiento de dirección contrarresta la deriva axial durante la soldadura de precisión. Aubrik especifica una precisión de alineación de ± 1 mm cuando se utiliza con una cara extrema de virola mecanizada, una nivelación de bancada de 0.5 mm/m y pistas de contacto limpias en los rodillos.
En los registros de patentes se describen diversas geometrías mecánicas antideriva. Por ejemplo, la patente estadounidense US8342493B2 para un sistema de viradores de rodillos antideriva posiciona cada eje libre sobre un eje de pivote oblicuo. La deriva axial se produce con el eje de los rodillos y la conicidad de la virola. La deriva también puede originarse por desequilibrios de carga, ovalidad y variaciones en el contacto y la tracción de las ruedas. Antes de activar las funciones avanzadas, los montadores nivelan ambas bancadas y escuadran los ejes dentro de 0.5 mm/m mediante cuerdas ópticas cruzadas. Un sistema antideriva de Aubrik utiliza una cara extrema mecanizada de la virola y mantiene la alineación dentro de ±1 mm durante la soldadura circunferencial continua.
Diseño de rotadores hidráulicos de acoplamiento e integración de sujeción de tuberías con manipuladores de columna y brazo
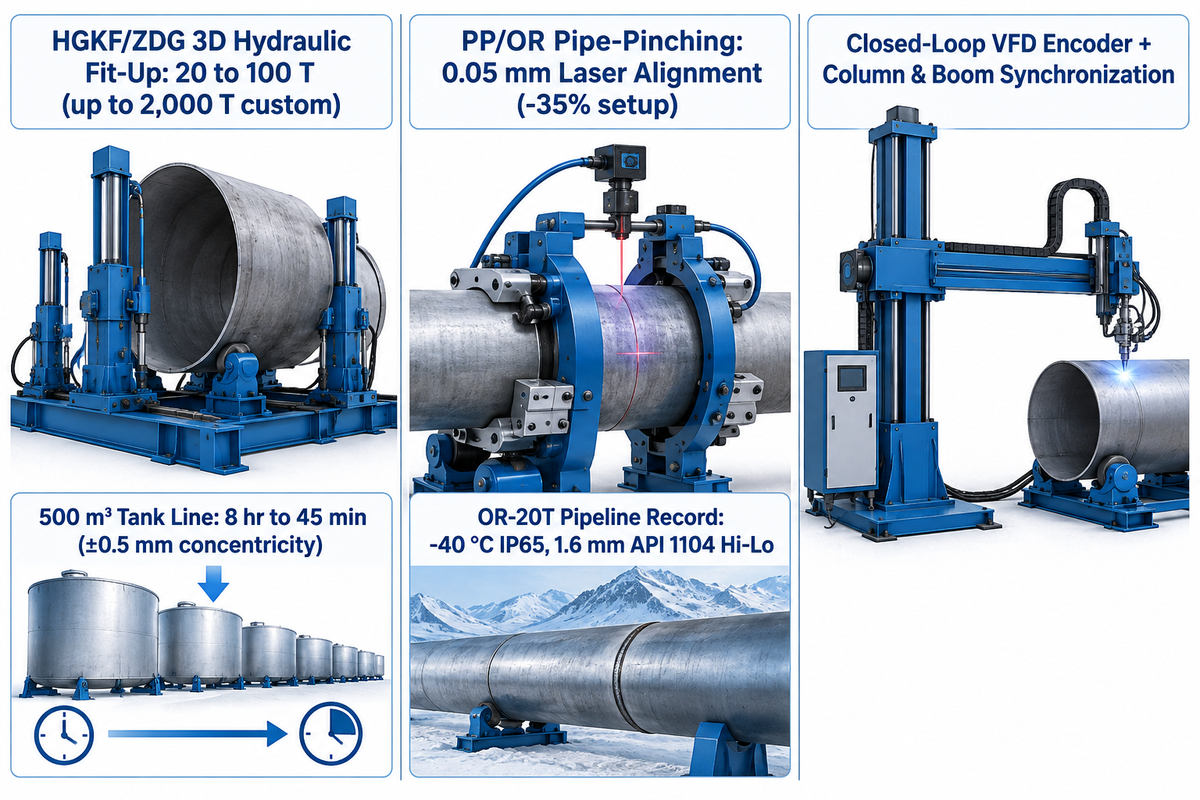
Los viradores de rodillos estándar solo hacen girar una única virola. No pueden alinear dos virolas separadas que se encuentran con desalineación de bordes, ovalidad o aberturas en la junta. Según la guía de compra de ingeniería de Halden sobre selección de rotadores de soldadura, se utiliza un rotador de acoplamiento para alinear las virolas y las juntas, aunque no siempre sea necesario para una soldadura de rotación simple. Cuando las torres eólicas de múltiples virolas o los tanques de almacenamiento requieren un ensamblaje rápido para cumplir los requisitos del proyecto, los talleres emplean rotadores de soldadura hidráulicos de acoplamiento. Las series HGKF y ZDG de Aubrik (20 a 100 T estándar, hasta 2,000 T a medida) utilizan cilindros hidráulicos 3D. En una línea de tanques de 500 m³, una bancada HGKF-60 redujo la alineación de secciones de 8 horas a 45 minutos. Logró una concentricidad de ±0.5 mm y redujo el retrabajo en un 90% para mejorar la productividad.
Los tramos pequeños de tubería pueden patinar sobre ruedas por gravedad durante la soldadura de tuberías. Para evitar el deslizamiento, los rotadores de soldadura de tuberías de las series PP y OR incorporan brazos neumáticos de sujeción que reducen el tiempo de preparación hasta en un 35%. Estos modelos abarcan de 5 a 100 T en la serie PP-5 a PP-100 y de 5 a 40 T en la serie OR-5 a OR-40. Aubrik también informa una alineación láser de 0.05 mm para sus rotadores de sujeción de tuberías PP/OR. En el gasoducto China-Rusia documentado en el registro de proyectos de viradores de rodillos de Aubrik, 20 unidades OR-20T personalizadas operaron a -40 °C con protección IP65. Redujeron el posicionamiento de las juntas de 45 minutos a 8 minutos. La producción diaria pasó de 40 a 68 juntas, la aceptación en primera inspección subió del 92% al 99.3% y la línea recuperó su inversión en diez meses. Además, la línea mantuvo la tolerancia de desalineación de soldadura circunferencial de tuberías API 1104 de 1/16 de pulgada (1.6 mm). En la inspección de tercera parte, los alcances de acreditación de NABCB para tubería de conducción SAW según API 5L edición 46 identifican el alcance acreditado del organismo de inspección. Aquí, API 5L cubre la fabricación de tubería de conducción mientras que API 1104 cubre la soldadura del ducto.
Para construir una celda de soldadura automatizada, los ingenieros vinculan el codificador del VFD del rotador con manipuladores de soldadura de columna y brazo o sistemas de soldadura robótica. La sincronización en lazo cerrado con los parámetros de soldadura ajusta el avance circunferencial a la velocidad de alimentación del alambre. Esta tecnología avanzada produce un cordón uniforme a lo largo de diversas pasadas de soldadura.
Lista de verificación de dimensionamiento de capacidad, datos de cotización y plazos de entrega de fábrica (10T a 200T)
Según el informe de mercado de rotadores de soldadura de tuberías de Grand View Research, el mercado mundial de rotadores de tuberías alcanzó USD 1.1 mil millones en 2025. Se proyecta que crezca de USD 1.2 mil millones en 2026 a USD 2.0 mil millones para 2033, con una tasa de crecimiento anual compuesta reportada del 7.3% (aproximadamente 7.6% implícito en esas cifras redondeadas). El uso creciente de rotadores de soldadura en plantas eólicas y petroquímicas hace que la planificación de compras sea esencial para los compradores.
¿Qué determina el precio y el plazo de entrega de un conjunto de rotador de soldadura motorizado de 10 a 200 toneladas?
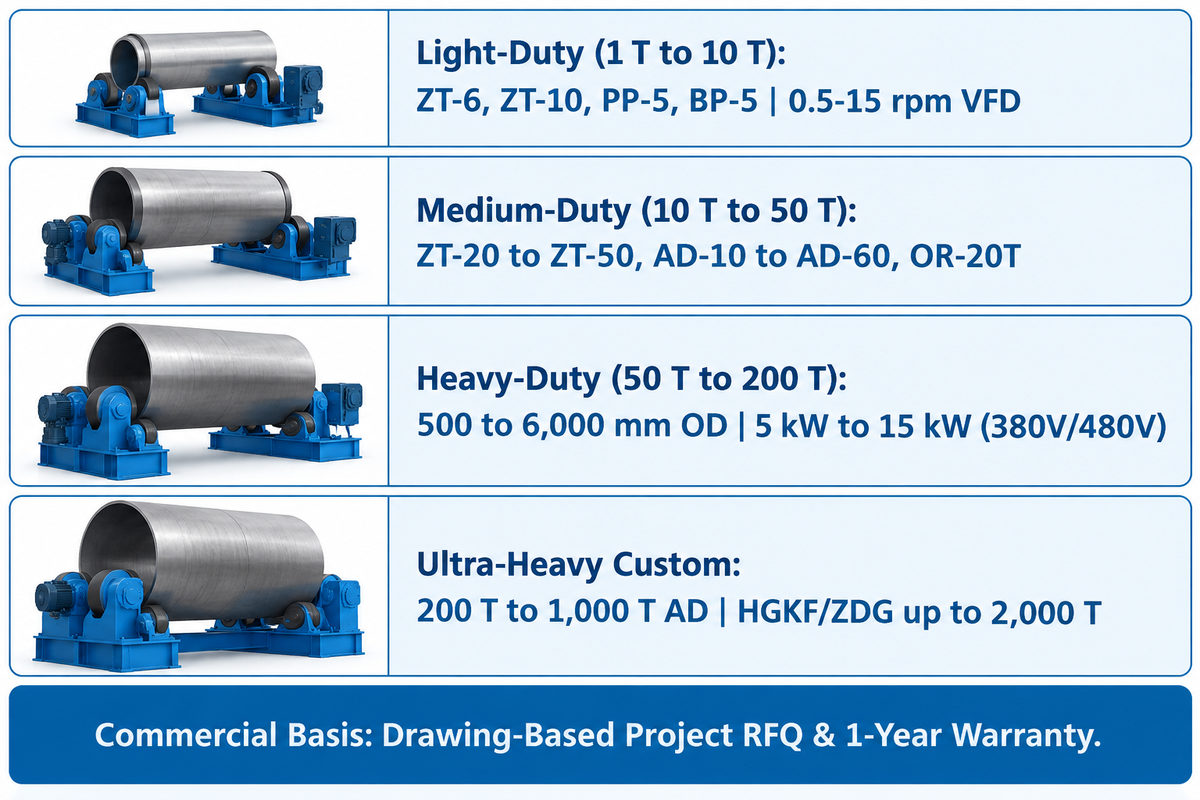
Tres decisiones de ingeniería determinan el costo y el plazo de producción en fábrica para un conjunto de rotador de soldadura motorizado de 10 a 200 toneladas (una unidad motriz más una unidad libre). Estas son las capacidades de carga nominal, la metalurgia de las ruedas de poliuretano frente a acero forjado y la arquitectura de control (variador de frecuencia estándar frente a diseños hidráulicos a medida de acoplamiento, antideriva o multibancada sincronizada). Ni Aubrik ni las normas de la industria publican rangos fijos de precios de lista en USD ni cronogramas fijos de días de envío por tramos de tonelaje. Por lo tanto, cada conjunto requiere una cotización de proyecto tanto para el precio como para el plazo de fabricación en planta según los planos de su recipiente. Aubrik entrega una recomendación firme de dimensionamiento en un día y ofrece un año de garantía en todas las unidades.
El módulo de sección del bastidor, el par nominal del reductor, la capacidad para baja temperatura en servicio a -40 °C y la protección de gabinete IP65 son especificaciones independientes seleccionadas para el proyecto. Aubrik cotiza precio y entrega para cada conjunto 1D+1I según el plano del recipiente del usuario final en lugar de un plano genérico de catálogo. Utilice la siguiente tabla para elegir el nivel adecuado para sus necesidades de soldadura.
| Nivel de capacidad y familia de modelos | Diámetro de pieza y especificaciones de accionamiento | Aplicaciones industriales principales | Base comercial y de cotización |
|---|---|---|---|
| Servicio ligero: 1 T a 10 T (ZT-6, ZT-10, PP-5, BP-5) | Dentro de 200 a 6,000 mm de DE de catálogo; accionamiento CA de frecuencia variable de 0.5–15 rpm | Tramos de tubería, tubos de calderas, intercambiadores de calor, cabinas de granallado/pintura | Bajo cotización según tipo de rueda (PU vs. acero); recomendación de dimensionamiento en un día |
| Servicio medio: 10 T a 50 T (ZT-20 a ZT-50; AD-10 a AD-60 hasta 60 T; OR-20T) | DE de tubería de 1,200 a 4,800 mm en OR-20T; inversor + control remoto o PLC | Recipientes a presión ASME, tanques de almacenamiento medianos, soldaduras circunferenciales de ductos API | Cotización de proyecto según nivel de control y opciones láser o antideriva; garantía de un año |
| Servicio pesado: 50 T a 200 T (viradores pesados de 200 T, PP-100, HGKF-60) | DE de 500 a 6,000 mm en unidades de 200 T; motores de 5 kW a 15 kW en 380V o 480V de 3 fases | Recipientes petroquímicos de 150 T, virolas base de torres eólicas de 180 T, tanques de almacenamiento de 500 m³ | Solicitud de cotización bajo plano para metalurgia de rodillos e hidráulica de acoplamiento 3D; garantía de un año |
| Ultrapesado a medida: 200 T a 1,000 T para AD a medida; sistemas de acoplamiento HGKF/ZDG hasta 2,000 T | Hasta 6,000 mm de DE; accionamientos multibancada sincronizados, rodillos de acero aleado, probados bajo carga | Torres eólicas marinas, componentes nucleares, supertanques de almacenamiento | Requiere aprobación de planos de ingeniería a medida y solicitud formal de cotización de proyecto |
Fabricantes de rotadores de soldadura de servicio pesado a medida y lista de verificación de cotización para recipientes a presión ASME
Al evaluar fabricantes globales de equipos de soldadura y corte, los compradores solicitan registros de pruebas de sobrecarga, certificados de gestión de calidad y referencias de campo. Entre los fabricantes que suministran viradores de rodillos de servicio pesado para torres eólicas, tuberías y recipientes a presión ASME se incluyen Aubrik (Wuxi ABK Machinery Group), Ransome (Koike Aronson), Pemamek y Key Plant Automation. Las bandas específicas de tonelaje a medida y las cifras de proyectos de Pemamek y Key Plant Automation no figuran en nuestra investigación y requieren una consulta directa al proveedor. En una construcción documentada de recipientes pesados, el estudio de caso de The Fabricator sobre el desalador de petróleo crudo de 175 pies de McAbee destaca el giro de recipientes de alto tonelaje. Ese taller utilizó viradores de rodillos Ransome de 600 toneladas para girar tres virolas de SA516-70 de 1.25 pulgadas de espesor con un peso en vacío de 520,000 lbs. En paralelo, Aubrik (Wuxi ABK Machinery Group) ha suministrado sistemas de soldadura y corte con marcado CE bajo un sistema de gestión de calidad ISO 9001 a más de 40 países desde 1999. Su catálogo abarca viradores de rodillos de 1 a 1,000 T y rotadores de acoplamiento HGKF/ZDG de hasta 2,000 T con un año de garantía.
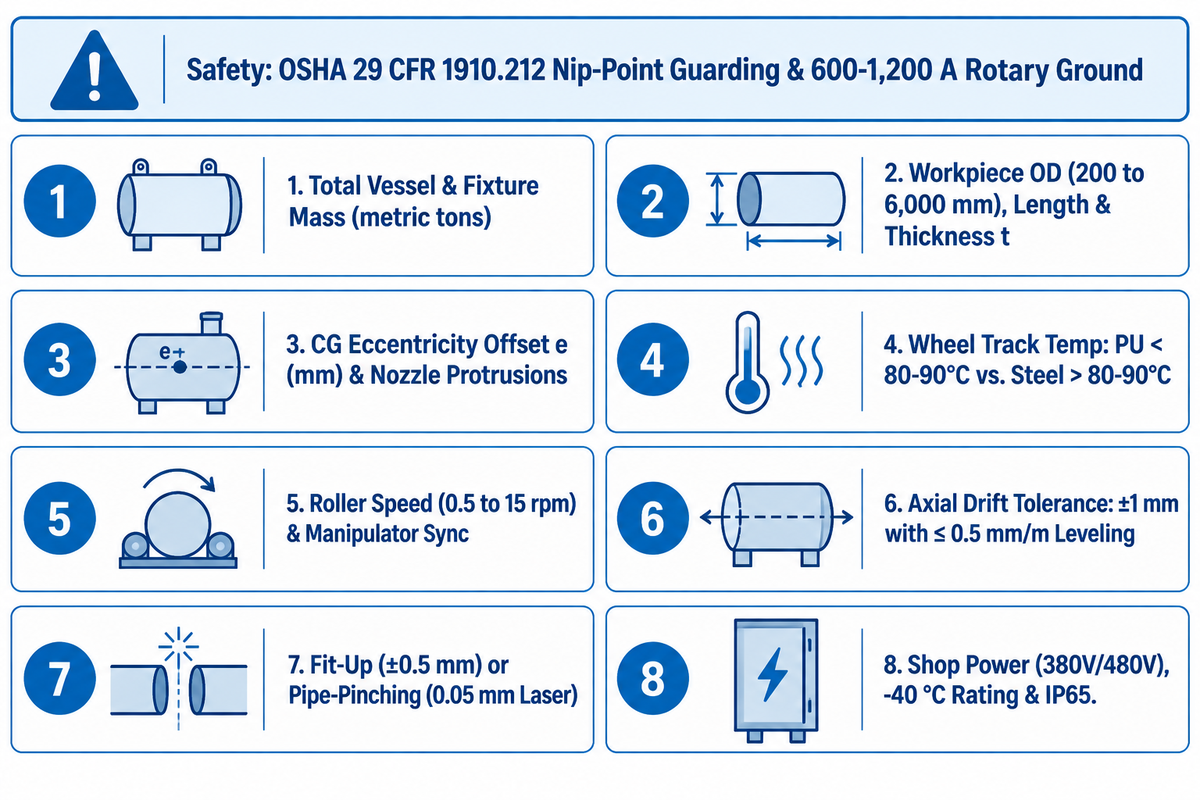
Además, los ingenieros eléctricos y de seguridad de planta deben reforzar las dos medidas de protección en taller para líneas de soldadura rotativa:
- Resguardo de puntos de atrapamiento rotativos (norma estadounidense de resguardo de maquinaria OSHA 29 CFR 1910.212(a)(1)): El punto de atrapamiento entre virola y rueda presenta un riesgo de enganche incluso por debajo de 1 rpm. Una botonera de hombre muerto por sí sola no impide el acceso, y la protección mediante cortina óptica exige que la máquina se detenga antes de que una persona pueda alcanzar el peligro.
- Aislamiento del retorno de corriente de soldadura: Nunca permita que un retorno de corriente de arco sumergido de 600-1,200 A pase a través de los rodamientos o engranajes de los rodillos. Utilice en su lugar una pinza de puesta a tierra rotativa de alto amperaje o una zapata de tierra de cobre sujeta a una banda de la virola.
Antes de contactar a Aubrik para solicitar una cotización de rotador de soldadura a medida, complete esta lista de verificación de 8 puntos para seleccionar el rotador de soldadura adecuado y obtener resultados óptimos:
- Masa total del recipiente y de los útiles: peso total de las virolas vacías, crucetas y anillos rigidizadores en toneladas métricas.
- Dimensiones de la pieza de trabajo: diámetro exterior máximo y mínimo (dentro de un rango de 200 a 6,000 mm), longitud de la virola y espesor t.
- Excentricidad y salientes: desplazamiento máximo del centro de gravedad e en mm y altura de las boquillas para elegir la bancada de rotador de soldadura adecuada.
- Temperatura en la pista de rodadura: temperatura máxima de precalentamiento o entre pasadas en la banda de contacto de los rodillos (poliuretano por debajo de 80–90°C; acero forjado por encima de 80–90°C).
- Velocidad de rotación y proceso: velocidad requerida de avance de soldadura en la superficie del recipiente y velocidad de giro correspondiente calculada a partir del diámetro. Especifique también la velocidad de giro de los rodillos (0.5 a 15 rpm) y las señales de interfaz con el manipulador.
- Tolerancia de deriva axial: indique si basta con la alineación estándar o si se necesita control antideriva en lazo cerrado de ±1 mm (con caras extremas mecanizadas y nivelación de bancada ≤0.5 mm/m).
- Alcance de acoplamiento y sujeción: especifique cilindros hidráulicos de acoplamiento 3D (alineación de ±0.5 mm) o rotadores neumáticos de sujeción de tuberías (alineación láser de 0.05 mm).
- Especificación eléctrica y ambiental del taller: tensión trifásica (380V/480V), capacidad de puesta a tierra rotativa, aptitud para baja temperatura en servicio a -40 °C y protección de gabinete IP65.
Preguntas frecuentes sobre el diseño de rotadores de soldadura
¿Qué factor de seguridad debemos aplicar al dimensionar un rotador de soldadura para un recipiente excéntrico?
En el caso del posicionamiento rotacional general, la guía de capacidad de Cyclotron aplica un factor de seguridad de 1.5 hasta 15 toneladas y de 1.2 por encima de 15 toneladas. Para cargas excéntricas críticas, puede aplicarse un factor de seguridad de 2 o 3. En viradores de rodillos de servicio pesado, debe aplicarse un factor de servicio de 1.5 a la suma del par gravitacional excéntrico y el par de fricción por rodadura. Aubrik informa una prueba de sobrecarga estática de 1.5× y operación continua durante las 24 horas para sus rotadores de soldadura. Los recipientes en rotación con boquillas desplazadas requieren suficiente accionamiento para superar el par gravitacional excéntrico máximo.
¿Por qué algunos fabricantes de viradores de rodillos especifican un ángulo de 45° mientras que otros indican un ángulo incluido de 90°?
La diferencia refleja si el fabricante mide el semiángulo desde la línea central vertical del recipiente hasta un rodillo (30° a 60°) o el ángulo central incluido completo entre ambos rodillos (60° a 120°). Un semiángulo de 45° es idéntico a un ángulo de cuna incluido completo de 90°. Ambos producen una carga normal en la rueda igual a 0.707 veces el peso de la estación por cada lado.
¿A qué temperatura de precalentamiento debemos cambiar de llantas de poliuretano a ruedas de acero forjado en el rotador?
Cambie de llantas de poliuretano colado a rodillos de acero forjado templados por inducción siempre que la temperatura superficial continua del recipiente en la pista de rodadura supere de 80°C a 90°C. Por encima de este límite, la unión al corte entre el uretano y el núcleo de acero se degrada, y el adhesivo de la llanta se delamina del núcleo de acero. Además, pueden producirse aplanamientos durante paradas prolongadas entre pasadas.
¿Puede funcionar un rotador motriz motorizado con múltiples bancadas libres en virolas largas de torres eólicas?
Sí, una sola unidad motriz motorizada puede trabajar con dos o tres bancadas libres niveladas. Debe evitarse el deslizamiento de las ruedas motrices.
¿Cuál es el rango de velocidad estándar de un rotador de soldadura con variador de frecuencia?
Los rotadores de soldadura industriales utilizan variadores de frecuencia de corriente alterna sin escalonamientos que entregan una velocidad de giro de los rodillos de 0.5 a 15 rpm. La soldadura pesada por arco sumergido opera por debajo de 1 rpm para lograr una deposición uniforme del cordón.
¿Cómo evitamos que los tanques de acero inoxidable de pared delgada se ovalicen o pandeen sobre los viradores de rodillos?
Para minimizar la ovalización local y el pandeo de los tanques de acero inoxidable de pared delgada, utilice rotadores autoalineables de cuatro ruedas. Ajuste el ángulo incluido completo de los rodillos entre 60° y 75° para reducir el esfuerzo de contacto radial y la fuerza de acuñamiento. Distribuir la carga sobre más caras de rueda en un conjunto ZT-6 a ZT-50 de Aubrik también reduce el multiplicador de pellizco 1 / (2 cos(θ / 2)) de 0.707 a 90° hasta un rango de 0.577 a 0.630. Para virolas más delgadas, utilice una llanta de poliuretano con una dureza Shore de 90A a 95A. Para una rigidez aún mayor, también puede emplearse un anillo rigidizador interno en las pistas de rodadura.
Referencias y fuentes
- ASME Journal of Pressure Vessel Technology — Flexibilidades locales en virolas cilíndricas debidas a cargas externas (Vol. 112, Número 4, págs. 417–426)
- U.S. Department of Energy OSTI.GOV – Soldaduras de recipientes a presión de reactores nucleares: una revisión crítica e histórica de microestructuras, propiedades mecánicas, efectos de irradiación y oportunidades futuras (OSTI ID 2394680, 2024).
- Cyclotron Positioners – Guía de cálculo de capacidad de posicionadores de soldadura (2026).
- Wuxi ABK Machinery Co., Ltd — Rotadores de soldadura para trabajo pesado con capacidad de carga de 200 toneladas (2026)
- RESIZEWELD — Mejora de la precisión y la eficiencia: la guía definitiva de los rotadores de soldadura antideriva
- Foro industrial Practical Machinist – Reparación de ruedas de posicionadores de soldadura de rodillos para tanques (Hilo #430550).
- Grand View Research — Informe de tamaño de mercado, participación e industria de rotadores de soldadura de tuberías, 2026–2033
- National Accreditation Board for Certification Bodies (NABCB) — Alcance de acreditación de organismo de inspección IB-076: tuberías SAW y recipientes a presión (API 5L edición 46 / ASME Sección VIII)
- – The Fabricator (FMA) – Cómo se fabricó uno de los recipientes a presión más grandes del mundo (Dan Davis, 2021)
- Halden Machinery – Cómo comprar un rotador de soldadura: guía de selección de ingeniería y acoplamiento
- – Oficina de Patentes y Marcas de Estados Unidos (Google Patents) – US8342493B2: Sistema de viradores de rodillos antideriva para girar una pieza de trabajo cilíndrica
- University of New South Wales Física – Par, momento de inercia y equilibrio rotacional (τ = r F sin θ)
- – UNIMORE – Resistencia al corte de uniones adhesivas metal-elastómero bajo variables térmicas y de preparación superficial
- – Código de Regulaciones Federales de Estados Unidos (eCFR / OSHA) – 29 CFR 1910.212(a)(1) Requisitos generales para todas las máquinas (puntos de atrapamiento entrantes)
Publicaciones relacionadas




Tendencia ahora



