Nehmen Sie Kontakt mit der Aubrik Company auf

Kurzüberblick zu diesem Ratgeber
Entscheidungsgröße: abgenommene Schweißleistung an vergleichbaren Bauteilen. Stichprobe: drei repräsentative Bauteilfamilien, wiederholt über mehrere Lose oder Schichten. Verglichene Ansätze: Werkstückhandhabung, stationäre Roboterzelle, kollaborativer Roboter und sensorgestützte Steuerung. Alle nachstehenden Kostenangaben dienen der Veranschaulichung und sind keine Leistungsdaten von Aubrik.
Entscheidungsgröße: abgenommene Schweißleistung an vergleichbaren Bauteilen. Stichprobe: drei repräsentative Bauteilfamilien, wiederholt über mehrere Lose oder Schichten. Verglichene Ansätze: Werkstückhandhabung, stationäre Roboterzelle, kollaborativer Roboter und sensorgestützte Steuerung. Alle nachstehenden Kostenangaben dienen der Veranschaulichung und sind keine Leistungsdaten von Aubrik.
Die Automatisierung beim Schweißen lässt sich leichter definieren als umsetzen. Eine Kamera kann eine Schweißnaht möglicherweise erkennen, doch eine Warteschlange nicht gehefteter Baugruppen kann die Zelle weiterhin ausbremsen. Ein schneller Roboter kann einen Bewegungsablauf wiederholen, doch ein Prüfer kann die Schweißverbindung trotzdem zurückweisen. Die entscheidende Frage für einen Fertigungsbetrieb lautet daher: Welche Station begrenzt die abgenommene Leistung der eigenen Bauteile?
Die Trends der Schweißautomatisierung 2026 drehen sich um Sensorik, flexible Zellen, Werkstückhandhabung und Schweißdokumentation. Die International Federation of Robotics zählte 2024 weltweit 542.000 installierte Industrieroboter für alle Anwendungen, nicht nur fürs Schweißen. Wählen Sie einen Pilotversuch, indem Sie die abgenommene Leistung und den Engpass rund um den Lichtbogen messen.
Kurz gesagt
- Die häufig zitierte Zahl der Roboterinstallationen für 2024 umfasst alle industriellen Anwendungen; sie gibt nicht an, wie stark Schweißroboter eingesetzt werden.
- Bildverarbeitung und Nahtverfolgung funktionieren in entsprechend konfigurierten Systemen, benötigen aber weiterhin eine kontrollierte Bauteilpassung, Prozessparameter und Prüfung.
- Ein Schweißpositionierer oder eine Drehvorrichtung kann die bessere erste Anschaffung sein, wenn Zugang und Handhabung den Schweißvorgang verzögern.
- Vergleichen Sie die Kosten je abgenommener Schweißleistung an vergleichbaren Bauteilen – nach Beladung, Umrüstung, Prüfung und Nacharbeit.
Aubrik stellt Schweißausrüstung in Wuxi, China, her. Die Produktangebote beschreiben die Ausrüstung und verfügbare Konfigurationen. Eine Leistungszusage für den konkreten Auftrag eines Käufers erfordert jedoch einen Versuch mit repräsentativen Bauteilen.
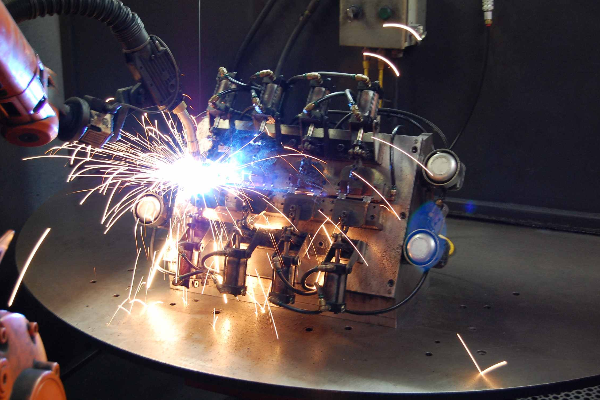
Welche Trends der Schweißautomatisierung sind für Fertigungsbetriebe 2026 relevant?
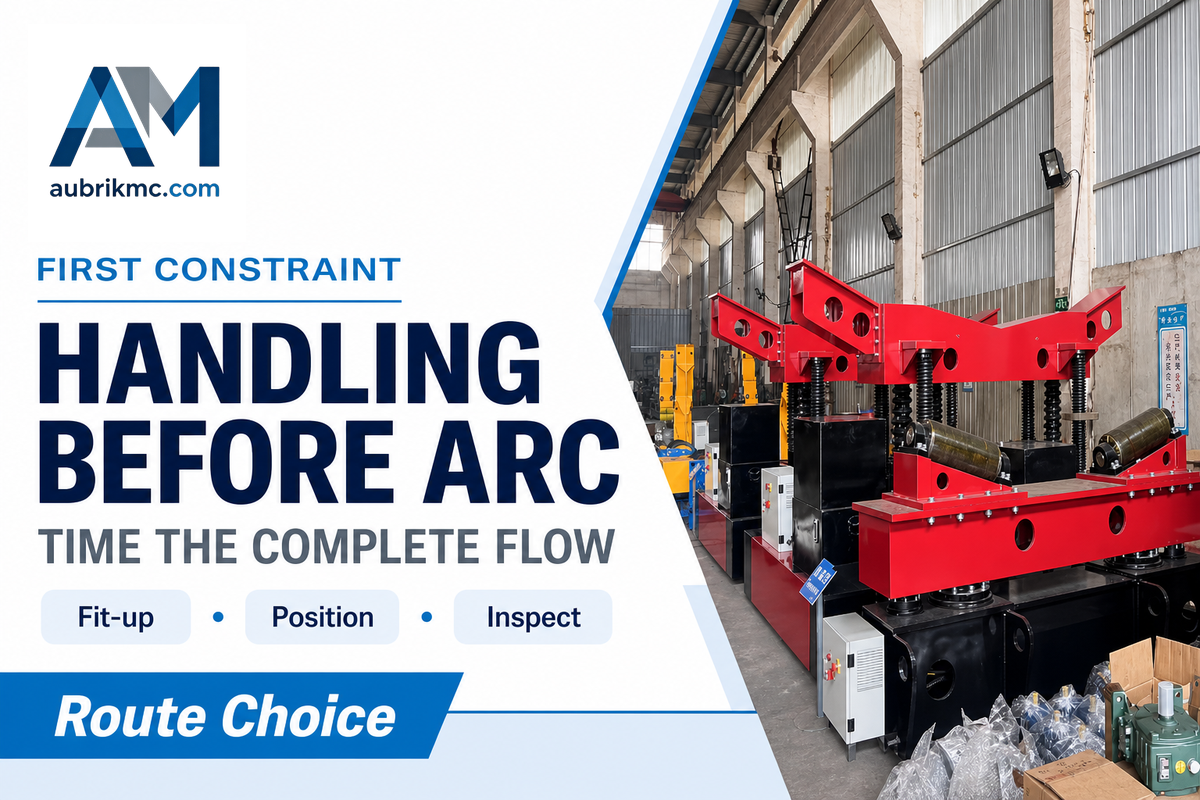
Unterschiedliche Probleme erfordern unterschiedliche Lösungen. Ein Betrieb mit stark schwankender Bauteilpassung sollte mit Spannvorrichtungen und Messlehren beginnen. Bei wiederholgenauen Baugruppen und nicht ausgelasteter Schweißzeit kann eine Roboterzelle sinnvoll sein.
Die International Federation of Robotics berichtete, dass 2024 weltweit 542.000 Industrieroboter installiert wurden. Dabei ist zu beachten: Auch wenn sich manche Schweißanwendungen wirtschaftlich rechnen können, zeigt diese Zahl nicht, wie viele Schweißroboter installiert wurden. Der Bericht eignet sich dazu, den Einsatz von Industrierobotern einzuordnen, nicht dazu, eine Absatzprognose für den Markt der Schweißautomatisierung zu erstellen.
Eine Investition in Schweißautomatisierung und Robotik lässt sich auf verschiedene Weise betrachten. Automatisierte Schweißsysteme steuern die Bewegung des Werkstücks oder des Schweißbrenners. Ein Roboterschweißsystem ergänzt ein Schweißsystem dagegen um einen programmierbaren Roboterarm. Beides sind Systeme, doch als erste Automatisierung kann ein Betrieb eine Spannvorrichtung oder einen Schweißpositionierer benötigen. Vergleichen Sie Automatisierungslösungen anhand eines konkret gemessenen Problems an der Station, bevor Sie Anbieter nach einer Maschinenkategorie fragen.
Die Schweißindustrie umfasst sowohl Großserienfertigung in der Automobilindustrie als auch den schweren Stahlbau mit wechselnden Baugruppen. Die Anforderungen an die Schweißtechnik unterscheiden sich entsprechend. Ein Verfahren, das sich für eine wiederkehrende Verbindung an einer Autokarosserie eignet, ist nicht automatisch auch für einen großen Behälter geeignet. Legen Sie zunächst fest, welche Schweißverfahren die Bauteile erfordern und wie Zugänglichkeit der Schweißverbindungen und Teilemix aussehen, bevor eine Trendmeldung das Ausrüstungsbudget bestimmt.
| Ansatz | Welches Problem er lösen kann | Was der Pilotversuch nachweisen muss |
|---|---|---|
| Schweißpositionierer oder Drehvorrichtung | Zugang und Ausrichtung des Bauteils | Sicherere Handhabung und eine geeignete Schweißposition an der tatsächlichen Baugruppe |
| Stationäre Roboterzelle | Wiederholgenauer Schweißbrennerpfad an geeigneten Bauteilen | Abgenommene Leistung nach Beladung, Einrichtung und Prüfung |
| Kollaborativer Roboter | Programmier- und Umrüstaufwand bei manchen kleineren Losen | Taktzeit, Reichweite, Bauteilpassung und anwendungsspezifische Sicherheitsmaßnahmen |
| Sensorgestützte Zelle | Gemessene Abweichungen an Schweißverbindungen oder Bauteilposition | Korrekturbereich und Abnahme der Schweißnähte an den Bauteilen des Käufers |
Wie verbessern Bildverarbeitung und Nahtverfolgung eine Roboterschweißzelle?
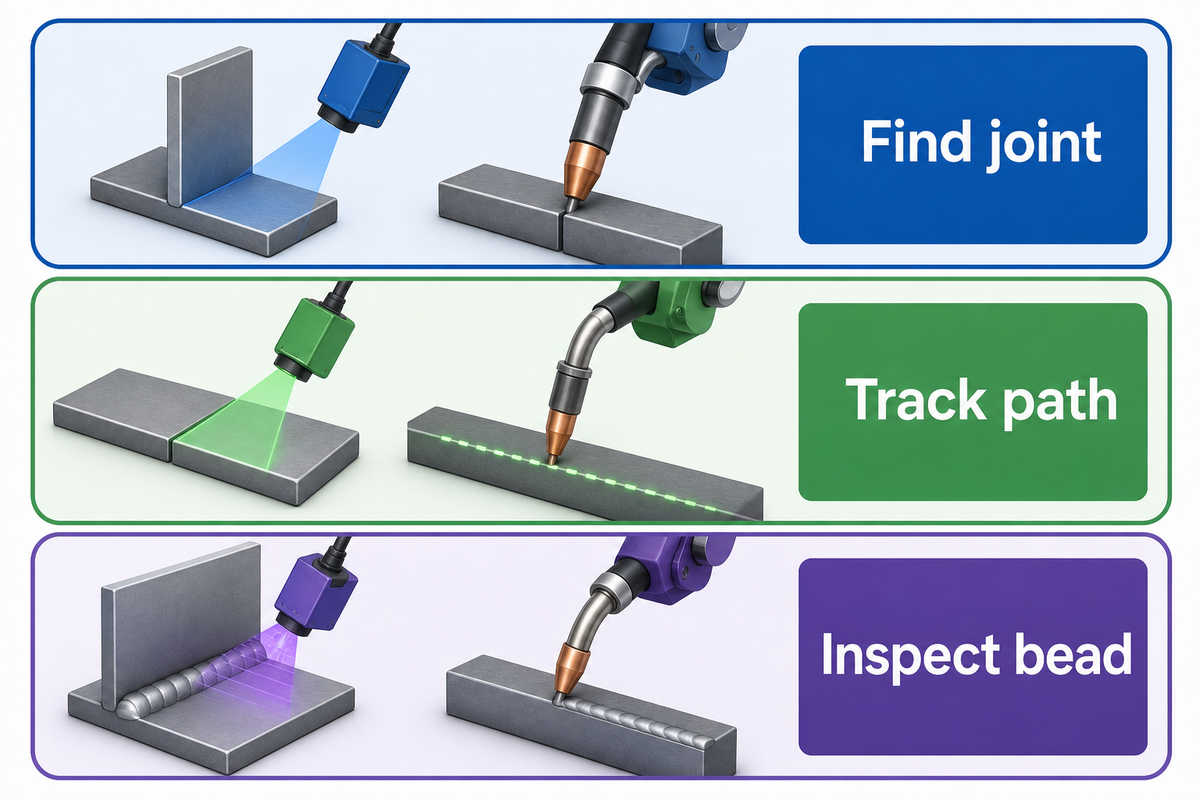
Die Bildverarbeitung kann eine Schweißnaht vor dem Schweißen lokalisieren. Die Nahtverfolgung kann während des Schweißens einen vorgegebenen Pfad anpassen, und Prüfsensoren können Merkmale der fertigen Schweißraupe messen. Diese Funktionen hängen vom jeweiligen System ab. Der Anbieter muss weiterhin nachweisen, welche Abweichungen das System ausgleichen kann, welche Kalibrierung erforderlich ist und welche Schweißqualität an Werkstoff und Schweißverbindung des Käufers erzielt wird.
Ein Artikel der American Welding Society behandelt das Auffinden und Verfolgen von Schweißnähten sowie das Vermessen von Schweißraupen als drei getrennte Funktionen. Jeff Noruk, Präsident von Servo-Robot Corp, beschreibt, wie Roboter einen angelernten Pfad wiederholen, ohne Abweichungen an der Schweißverbindung zu erkennen. Ein Sensor schließt einen Teil dieser Lücke; er macht aus einem ungeprüften Schweißverfahren oder einer ungenauen Spannvorrichtung keine einwandfreie Schweißnaht.
Aubrik bietet Roboterschweißmaschinen, -zellen und Lösungen mit kollaborativen Robotern an. Neben diesen Konfigurationen bietet das Unternehmen Optionen für Bildverarbeitung und Nahtverfolgung. Gehen Sie nicht davon aus, dass jede Konfiguration alle verfügbaren Optionen umfasst. Fragen Sie nach, welche Sensorik, welches Softwarepaket und welche Schutzvorrichtungen im Angebot enthalten sind. Führen Sie anschließend das Bauteil durch genau diese Konfiguration, um ihre Eignung zu prüfen.
Fragen Sie den Anbieter, welche Messwerte die Steuerung bei Korrekturen in Echtzeit erfasst und protokolliert. Eine Funktion mit künstlicher Intelligenz kann eine Schweißverbindung klassifizieren oder einen Pfad vorschlagen, während ein herkömmlicher Sensor möglicherweise einer enger gefassten Regel folgt. Bezeichnungen wie „KI-gestütztes Schweißen“ und „fortschrittliches Schweißen“ beantworten diese technische Frage nicht. Fordern Sie Vorher-nachher-Aufzeichnungen der Schweißaufgaben und der Software sowie Angaben dazu an, wie der Bediener vorgeht, sobald die Korrekturgrenze erreicht ist.
Welche Bauteilabweichungen kann die Nahtverfolgung tatsächlich ausgleichen?
Die Antwort ist ein gemessener Bereich für eine bestimmte Schweißverbindung, einen Werkstoff, eine Spannvorrichtung und einen Prozess, keine allgemeingültige Toleranz. Legen Sie den erwarteten Bereich für Versatz, Spalt und weitere Abweichungen fest. Dokumentieren Sie, was die Prüfung nach dem Schweißen ergibt, wo der Sensor die Schweißnaht findet und an welchem Punkt die Korrektur endet. Gibt der Anbieter keinen Prüfbereich an, sollten Sie die Option in der Wirtschaftlichkeitsrechnung als nicht verifiziert behandeln.
- Bauteil bereitstellen — Bauteilpassung und Position in der Spannvorrichtung dokumentieren.
- Schweißverbindung messen — protokollieren, was der Sensor vor dem Zünden des Lichtbogens erfasst.
- Pfad korrigieren — den vorgegebenen Versatz und jede Abschaltgrenze dokumentieren.
- Schweißnaht prüfen — anhand der Zeichnung und des geltenden Schweißverfahrens prüfen.
Kann ein Schweiß-Cobot Teile mit hoher Variantenvielfalt besser handhaben als eine stationäre Zelle?
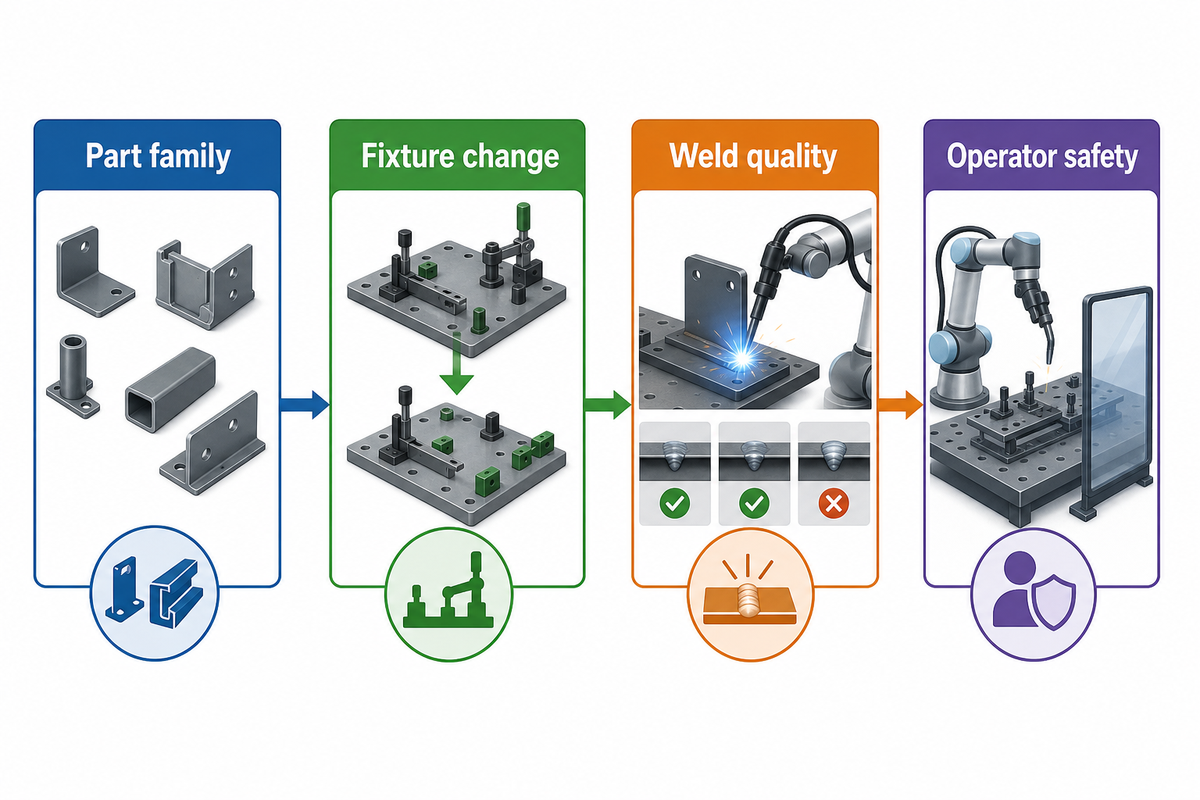
In der Kleinserienfertigung, in der ähnliche Schweißnähte wiederholt vorkommen, können kollaborative Roboter (Cobots) eine attraktive Lösung sein. Änderungen an Spannvorrichtungen und Programmen können jedoch ein Hindernis darstellen. Eine stationäre automatisierte Schweißzelle eignet sich, wenn eine Bauteilfamilie regelmäßig gefertigt wird und die Beladung parallel zum Schweißen erfolgen kann. Keiner der beiden Ansätze ist automatisch im Vorteil. Prüfen Sie Reichweite, Traglast, Zugang zum Schweißbrenner, Umrüstaufwand, Abnahme der Schweißnähte und verbleibende Aufgaben des Bedieners anhand der tatsächlich zu schweißenden Lose.
Ein Betrieb, der Strukturhalterungen fertigt, kann fünf verschiedene Baugruppen herstellen, die aber alle dieselbe kurze Schweißnaht an einem gemeinsamen Merkmal haben. Eine wiederverwendbare Spannvorrichtung und ein Versuch an diesem wiederkehrenden Merkmal können eine Teilautomatisierung rechtfertigen. Eine andere, schwerer zugängliche Schweißnaht kann weiterhin vollständig von Hand geschweißt werden. Dieses hypothetische Beispiel mit Halterungen veranschaulicht einen möglichen Vorteil der Teilautomatisierung. Es bedeutet nicht, dass sich ein Cobot in jedem Betrieb mit hoher Variantenvielfalt und kleinen Stückzahlen rechnet. Eine Fachdiskussion auf Eng-Tips erwähnt dieselbe Möglichkeit als Einzelfall, liefert aber keinen übertragbaren Schwellenwert für Losgrößen.
Ein Angebot für einen Schweiß-Cobot sollte die Werkzeuge und Spannvorrichtungen berücksichtigen, die erfahrene Schweißer weiterhin wechseln. Roboterarme können wiederkehrende Aufgaben übernehmen, doch die Suche nach qualifizierten Schweißern ist nur ein Teil der Personalplanung. Der Mangel an qualifizierten Schweißern bedeutet nicht, dass keine Schweißer und anderen Schweißfachkräfte benötigt werden, um Arbeitsverfahren festzulegen sowie Arbeiten zu beaufsichtigen und zu beurteilen. Schätzen Sie die Arbeitskosten anhand der tatsächlichen Zeit für Vorbereitung, Beaufsichtigung, Wartung und Schweißen, nicht anhand eines erwarteten Personalabbaus.
Die Sicherheitsprüfung sollte den gesamten Schweißprozess berücksichtigen. Der Leitfaden der U.S. Occupational Safety and Health Administration zu Robotern fordert eine Gefährdungsbeurteilung für Robotersysteme. Eine Begrenzung der Kraft eines Roboterarms beseitigt nicht die Gefährdung durch einen eingeschalteten Schweißbrenner, Lichtbogenstrahlung, Spritzer, heiße Bauteile und Rauch. Fragen Sie den Integrator, wie die geplante Zelle jede dieser Gefährdungen berücksichtigt und wo sich der Bediener beim Be- und Entladen sowie beim Schweißen aufhält. Die Hinweise der OSHA zu Schweißrauch sind ein Anlass, Exposition und Schutzmaßnahmen zu bewerten, aber keine Lüftungsvorgabe für einen bestimmten Betrieb.
Cobot-Lösung
- Programmier- und Spannvorrichtungswechsel je Los messen.
- Reichweite und Zugänglichkeit am größten repräsentativen Bauteil prüfen.
- Schutzmaßnahmen gegen Lichtbogen, Rauch und heiße Bauteile festlegen.
Stationäre Zelle
- Wiederholte Leistung über die vorgesehene Bauteilfamilie hinweg messen.
- Be- und Entladen sowie Wechsel der Spannvorrichtung zeitlich erfassen.
- Schutzvorrichtungen der Zelle und Aufgaben des Bedieners überprüfen.
Warum fließen Schweißdokumentation und Prüfung zunehmend in die Auswahl einer Zelle ein?
Eine abgenommene Schweißnaht ist ein Qualitätsnachweis. Käufer benötigen das Schweißverfahrens- und Parameterprotokoll, eine Zuordnung jedes Bauteils zur Prüfung sowie die Anzahl zurückgewiesener oder nachzuarbeitender Schweißverbindungen. Das Prüfverfahren sollte auf Zeichnung, Vorschriften und Normen abgestimmt sein. Eine Kamera oder ein anderes Bildverarbeitungssystem allein sollte nicht als Nachweis der vollständigen Konformität und Integrität dienen.
Roboterkoordinaten können wiederholgenau sein, während sich Werkzeugmittelpunkt, Schweißdrahtposition oder Spannvorrichtung verändern. JR Automation erläutert dieses Problem mit dem Werkzeugmittelpunkt aus Sicht eines Integrators. Das ist ein Grund für Prüfung und Inspektion, aber kein unabhängig gemessener Nachweis einer Fehlerquote. Die Dokumentation zu Bead Eye von Panasonic schränkt ausdrücklich ein, dass die geometriebasierte Erkennung interne Fehler und unzureichenden Einbrand nicht erfasst. Diese produktspezifische Einschränkung zeigt, warum der Käufer das erforderliche Prüfverfahren festlegen muss.
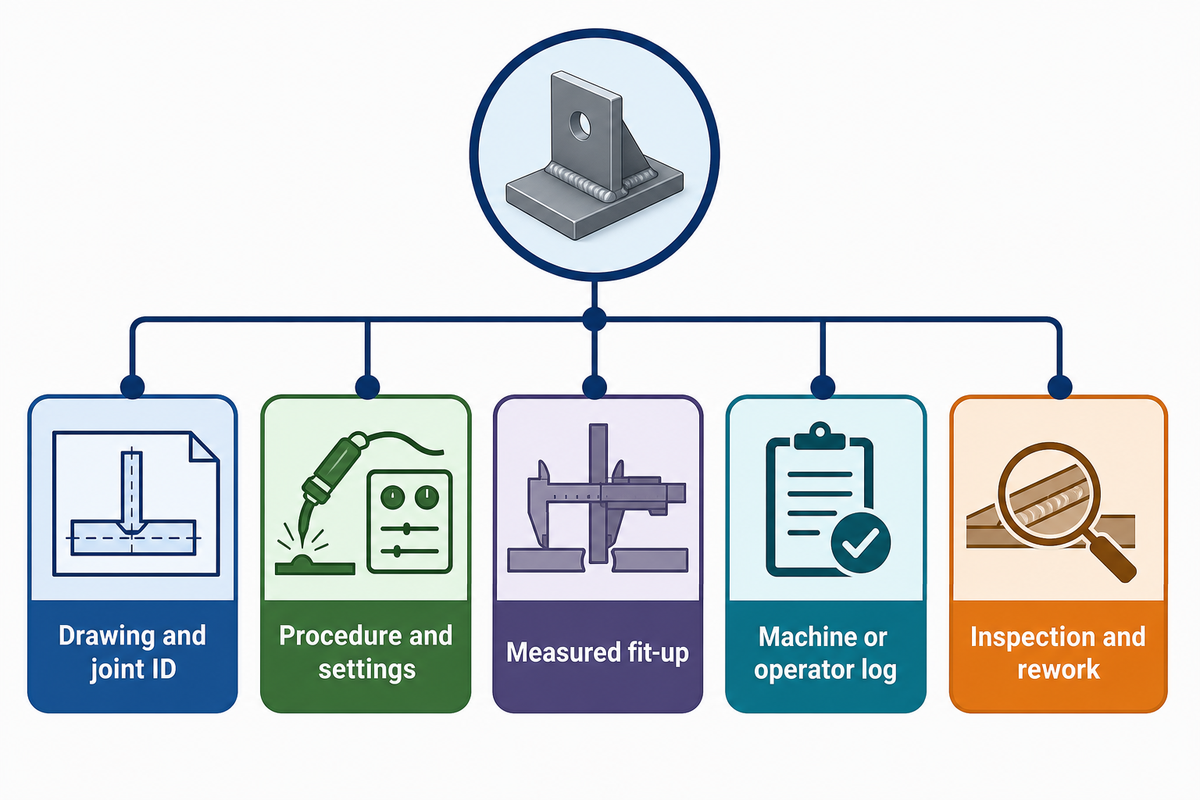
Für jedes Bauteil im Versuch werden fünf verknüpfte Protokolle angefordert: Zeichnung und Kennung der Schweißverbindung; freigegebene Schweißanweisung und Änderungen der Einstellungen; gemessene Bauteilpassung und Zustand der Spannvorrichtung; Maschinen- oder Bedienerprotokoll; sowie Prüfergebnis einschließlich etwaiger Nacharbeit. Liefert der Anbieter lediglich ein attraktives Bild der Schweißraupe, fehlt dem Einkaufsausschuss der Nachweis einer abgenommenen Leistung.
Ein Dashboard für das Internet der Dinge kann die Erfassung dieser Protokolle erleichtern, doch Konnektivität ist ein Übertragungsweg und kein Prüfergebnis. Ein Bildschirm, der nur die Maschinenverfügbarkeit meldet, zeigt dem Qualitätsteam nicht, welche Schweißverbindungen die Prüfung bestanden haben.
Anstatt jedes Kamerabild als bestandene Prüfung zu werten, sollte die Qualitätssicherung diese Protokolle mit der Produktqualität verknüpfen. Der Anspruch eines Käufers an hochwertige Schweißverbindungen und Präzision muss sich in Zeichnungstoleranzen und einem festgelegten Prüfverfahren niederschlagen. Das Fachwissen eines Prüfers zum Schweißprozess kann gefragt sein, wenn eine Schweißraupe einwandfrei aussieht, die vorgeschriebene Prüfung aber eine andere Frage beantwortet.
Wann sollten Schweißpositionierer, Drehvorrichtung oder Manipulator vor einem Roboter kommen?
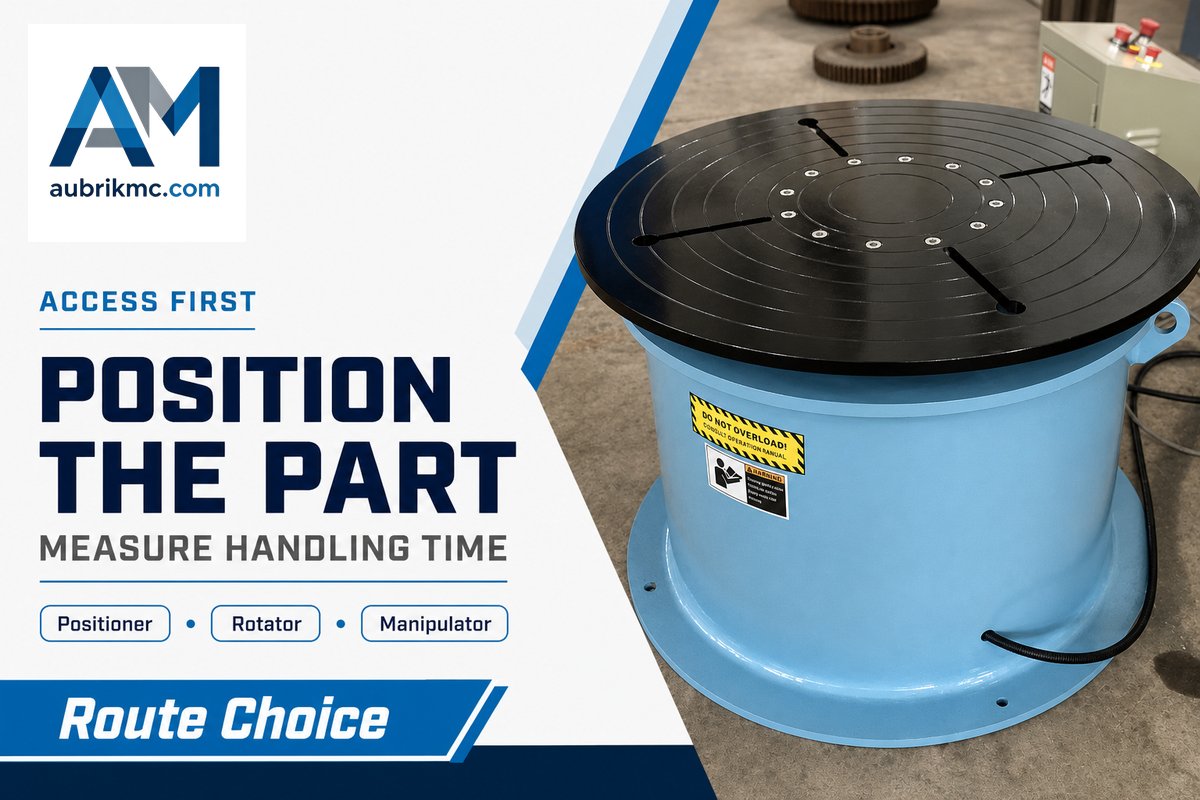
Legen Sie den geeigneten Ansatz fest, nachdem Sie erfasst haben, wie lange es dauert, das Werkstück in eine schweißgerechte Position zu bringen. Ein Schweißpositionierer kann eine schwere Baugruppe neu ausrichten, eine Drehvorrichtung ein zylindrisches Werkstück drehen. Ein Säulen-Ausleger-Manipulator kann einen Schweißbrenner entlang einer langen Schweißnaht positionieren. Auch die Kombination aus Roboter und Schweißpositionierer ist möglich. Die optimale Reihenfolge hängt von Faktoren wie Schweißposition, Zugänglichkeit, Wechsel der Spannvorrichtung und abgenommener Leistung der Bauteilfamilie ab.
Hier sind drei typische Beispiele. Eine Schweißdrehvorrichtung kann ein langes Rohrstück drehen. Ein Schweißpositionierer kann den Zugang zur gewünschten Schweißposition ermöglichen, bevor der Roboterpfad zum begrenzenden Faktor wird. Ein Säulen-Ausleger-Manipulator kann den Schweißbrenner an einer Schweißverbindung positionieren, während sich das Werkstück an einer Behälterschweißnaht dreht. Aubrik bietet die genannten Produkte möglicherweise an. Das bedeutet jedoch nicht, dass sie die Produktivität bei der Baugruppe des Käufers steigern.
Die Ansätze lassen sich kombinieren. Das Dualstationsbeispiel von FANUC für 2026 kombiniert das Beladen auf der einen Seite mit robotergestütztem Lichtbogenschweißen auf der anderen. Das ist eine bekannte Anlagenkonfiguration der Branche, keine Spezifikation von Aubrik. The Welding Institute weist darauf hin, dass die Schweißposition auch die Wirtschaftlichkeit des Verfahrens beeinflusst. Im Versuch sollten daher sowohl die Handhabungszeit als auch die Schweißposition dokumentiert werden. Auch bei einem kleinen Los kann sich ein Roboter rechnen, wenn sich mit schnell wechselbaren Werkzeugen und wiederkehrenden Schweißmerkmalen der gesamte Zyklus optimieren lässt.
Ermitteln Sie mit der Kapazitätsübersicht für 7 Stationen die erforderliche Ausrüstung
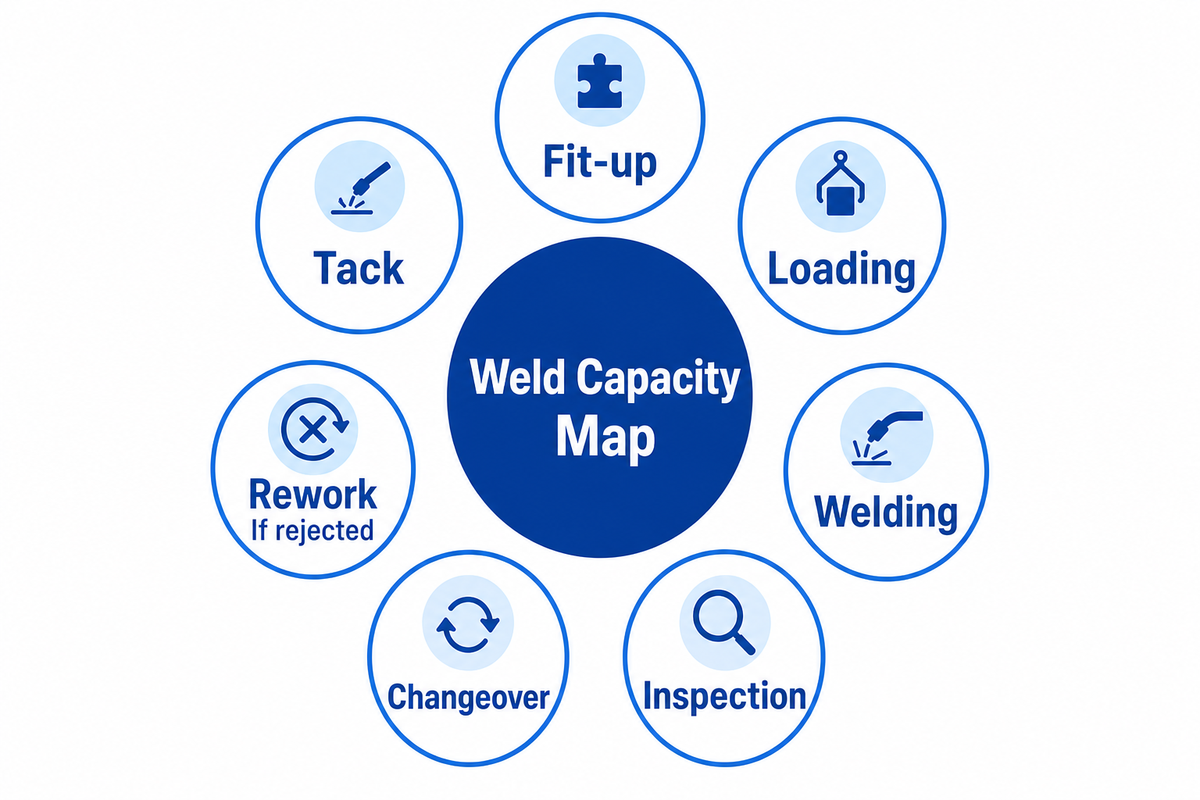
Die „Kapazitätsübersicht für 7 Stationen“ ist eine Mess-Checkliste für Käufer. Sie erfasst Bauteilpassung, Heften, Beladen, Schweißen, Prüfen, Umrüsten und Nacharbeit. Dieses Beispiel ist ein eigens entwickeltes Hilfsmittel, keine Industrienorm und kein Felddatensatz von Aubrik. Erfassen Sie die Zeiten für drei repräsentative Bauteilfamilien und wiederholen Sie die Stichprobe anschließend über mehrere Lose oder Schichten, um stabile Ergebnisse zu bestätigen.
Mit der Übersicht können Betriebsleitung, Qualitätssicherung und Einkauf den erforderlichen Anpassungsbedarf an einer geplanten Zelle ermitteln und den Umfang abstimmen. Verwenden Sie tatsächliche Zeitstempel und die Zahl der abgenommenen Teile. Akzeptieren Sie die ideale Taktzeit des Anbieters nicht als Ausgangswert. Die Übersicht verhindert, dass ein schneller Lichtbogen eine langsame Warteschlange verdeckt.
In dieser Phase der Robotik- und Automatisierungsplanung beginnt die Auslegung des Produktionssystems. Moderne Schweißautomatisierung kann einen Schweißbrenner präzise bewegen, während die übrigen Schweißarbeiten manuell ausgeführt werden. Erfassen Sie die Zeiten dieser Arbeiten getrennt. So lassen sich Automatisierungssysteme und kleinere Automatisierungshilfen mit der Station vergleichen, die abgenommene Teile tatsächlich verzögert, statt jede Schweißarbeit als Roboteraufgabe zu behandeln.
| Station | Messgröße | Mögliche Maßnahme | Beobachtung, die die Annahme widerlegen würde |
|---|---|---|---|
| Bauteilpassung | Spannweite der Spalte und Minuten je Bauteil | Spannvorrichtung oder Bauteilvorbereitung | Die Spannvorrichtung verlängert die Bearbeitungszeit, ohne die Abweichungen zu verringern |
| Heften | Heftzeit und Positionsfehler | Wiederholbarer Heftplan | Nachgelagerte Korrekturen bleiben unverändert |
| Beladen und Positionieren | Minuten für Heben, Spannen und Ausrichten | Schweißpositionierer oder paralleles Beladen | Die Zelle wartet weiterhin auf das nächste Bauteil |
| Schweißen | Minuten mit eingeschaltetem Lichtbogen und Unterbrechungen | Programmierter Pfad oder Sensorik | Zahl der abgenommenen Teile je Schicht steigt nicht |
| Prüfen | Warteschlange und Prüfzeit | Dokumentation und Prüfplanung | Der Prüfungsrückstand wächst nach dem Pilotversuch |
| Umrüsten | Minuten je Los für Spannvorrichtung und Programm | Wiederverwendbare Werkzeuge oder Programme | Die Gesamtleistung je Schicht sinkt beim tatsächlichen Teilemix |
| Nacharbeit | Zurückgewiesene Schweißverbindungen und Reparaturminuten | Prozesssteuerung und Ursachenbehebung | Ausschussquote oder Nacharbeitsaufwand bleiben unverändert hoch |
Ist das Schweißen tatsächlich Ihr Engpass?
Vergleichen Sie die Warteschlange vor jeder Station mit der Zahl der abgenommenen Teile, die die letzte Station verlassen. Angenommen, ein Versuch verkürzt die Zeit mit eingeschaltetem Lichtbogen, aber die Bauteilpassung ermöglicht weiterhin nur die bisherige Baugruppenleistung. Dann bleibt die zusätzliche Roboterkapazität ungenutzt. Dies ist ein Beispiel für den Materialfluss, kein Fallbeispiel von Aubrik.Untersuchungen des National Institute of Standards and Technology zeigen, dass sich Engpässe aufgrund schwankender Produktmischungen ebenfalls verändern können. Auch deshalb sollten Sie die Zeiten verschiedener Bauteilfamilien erfassen.
Berechnen Sie die Kosten je abgenommenem Schweißmeter, nicht nur die Schweißgeschwindigkeit
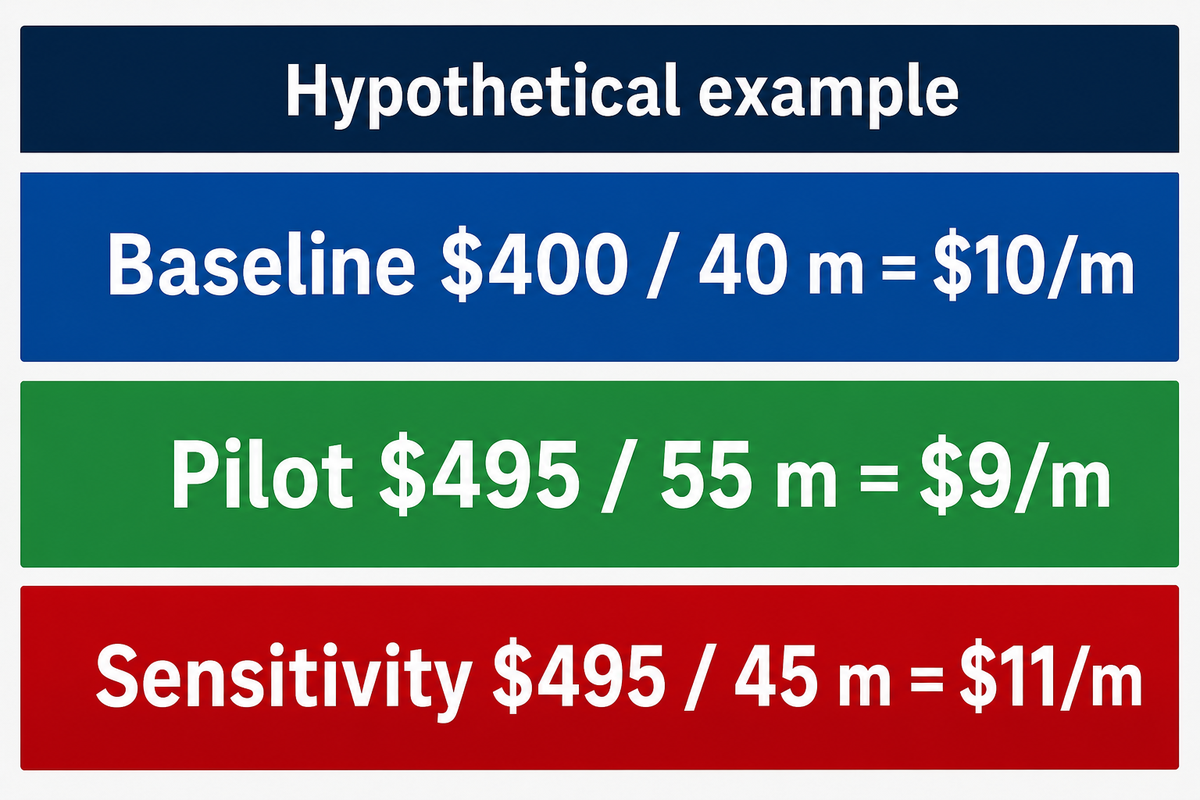
Teilen Sie bei vergleichbaren Schweißverbindungen die Vollkosten eines Fertigungszeitraums durch die abgenommenen Schweißmeter. Berücksichtigen Sie Arbeit, Anlagenkosten, Verbrauchsmaterialien, Prüfung und Nacharbeit. Niedrigere Kosten je Meter sind nur dann aussagekräftig, wenn Schweißnahtfamilie, Werkstoff, Schweißnahtgröße oder abgeschiedene Masse, Qualitätsanforderungen und Produktionsmix vergleichbar sind.
Kosten je abgenommenem, vergleichbarem Schweißmeter = (Arbeit + Anlagenkosten + Verbrauchsmaterialien + Prüfung + Nacharbeit) ÷ abgenommene Schweißmeter. Ein Finanzteam kann die Beispiele durch Betriebsdaten ersetzen. Unterscheiden sich die Aufträge wesentlich, vergleichen Sie stattdessen die Kosten je abgenommenem, vergleichbarem Bauteil oder je abgenommener abgeschiedener Masse; Die Erläuterung von The Welding Institute zu Kehlnähten zeigt, warum die Schweißnahtgröße Materialbedarf und Kosten verändert.
| Eingangsgröße | Bisheriger Ansatz | Pilotansatz |
|---|---|---|
| Gesamtkosten je Schicht | $400 | $495 |
| Abgenommene Schweißnahtlänge | 40 m | 55 m |
| Kosten je abgenommenem Meter | $400 ÷ 40 = $10 | $495 ÷ 55 = $9 |
In diesem konstruierten Beispiel scheint der Pilotversuch die Kosten je abgenommenem Meter um $1 zu senken, obwohl die Schichtkosten höher sind. Sinkt die Leistung des Pilotversuchs beispielsweise durch Prüfung oder Nacharbeit auf 45 abgenommene Meter, steigen die Kosten auf $495 ÷ 45 beziehungsweise $11 je Meter und die Entscheidung fällt anders aus. Die Finanzabteilung sollte außerdem die Kapital-, Service- und Auslastungskosten über den vorgesehenen Nutzungszeitraum modellieren. Eine Amortisationsrechnung, die nur auf der Verfahrzeit des Schweißbrenners beruht, berücksichtigt nicht alle Einflussgrößen.
Wenn Anbieter Wachstumsraten für eine Maschinenkategorie nennen, sollten diese Werte nicht in die betriebliche Kalkulation einfließen. Keine Marktschätzung kann die tatsächlich abgenommene Schweißleistung, einen direkten Vergleich und die realen Kosten des betreffenden Auftrags ersetzen. Ob sich ein schnellerer Ansatz wirtschaftlich lohnt, hängt von diesen Eingangsgrößen ab.
Die Marktgröße ist für die Berechnung der Stückkosten ebenso unerheblich: Selbst in einem großen Markt kann ein bestimmter Betrieb zu wenig wiederholbare Aufträge für die geplante Zelle haben. Prüfen Sie die angebotene Lösung bei der erwarteten Auslastung, bevor Sie das Kapital binden.
Welche Nachweise sollte ein Anbieter von Schweißautomatisierung bei einem Probelauf erbringen?
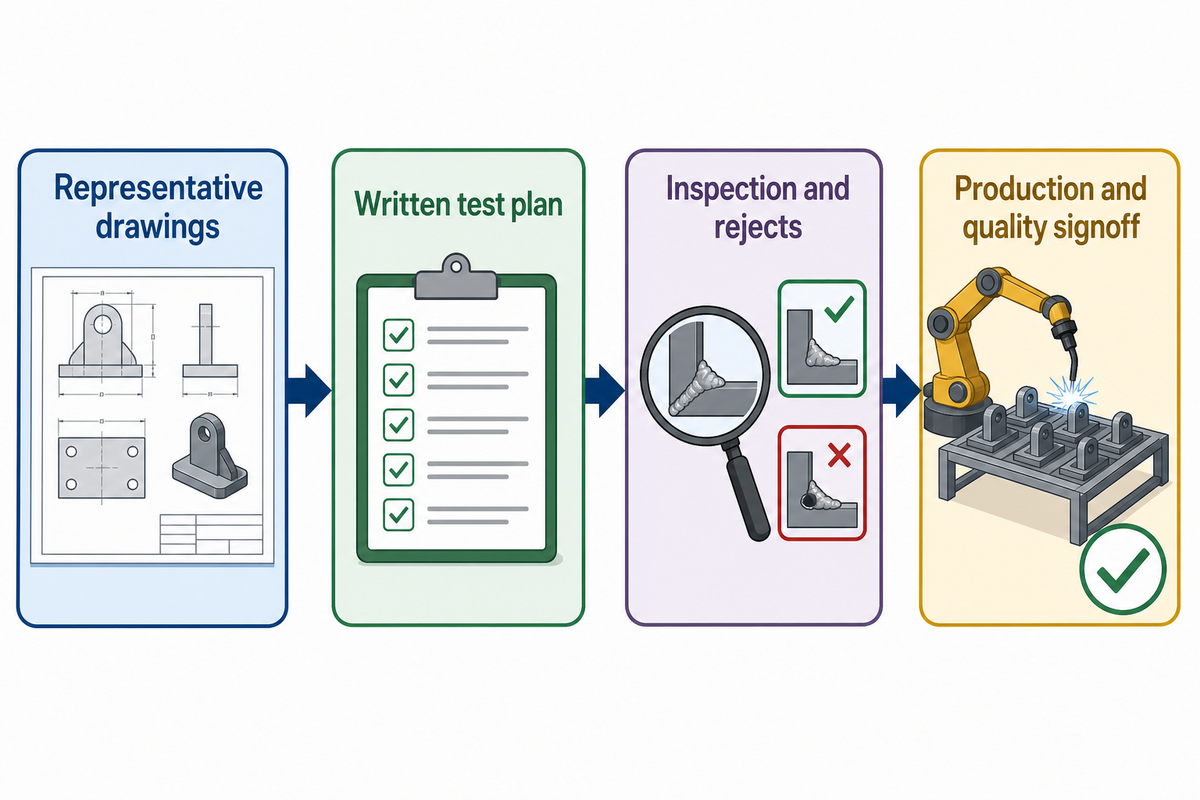
Bei einem aussagekräftigen Schweißversuchslauf werden repräsentative Bauteile des Käufers nach einem schriftlichen Prüfplan geschweißt. Dokumentiert werden Einrichtung, Umrüstung, der vollständige Ablauf über 7 Stationen, Prozessparameter, Prüfung, Ausschuss, Bedienertätigkeiten und Sicherheitsmaßnahmen. Der Einkauf sollte vor der Vorführung Abnahmekriterien festlegen und die Ergebnisse getrennt von Qualitätssicherung und Produktion freigeben lassen.
Senden Sie 3 Zeichnungen, die die Bandbreite an Nahtgeometrien, Größen, Werkstoffen und zu erwartenden Passungen abbilden. Geben Sie die vorgesehene Bauteilmischung und die erwarteten Losgrößen an. Eine perfekt vorbereitete Vorführung mit einem idealen Bauteil beantwortet eine andere Frage.
| Nachweiskategorie | Zu dokumentierende Nachweise | Vor dem Versuch festzulegendes Abnahmekriterium |
|---|---|---|
| Produktion | Zeit für Passung, Heften, Beladen, Lichtbogenschweißen, Prüfung, Umrüstung und Nacharbeit | Abgenommene Bauteile pro Schicht bei der geplanten Produktmischung |
| Qualität | Zeichnung, Schweißanweisung, Parameterprotokoll, Prüfergebnis, Ausschussgrund | Vom Käufer festgelegte Abnahmekriterien für jede geprüfte Schweißnaht |
| Sicherheit | Anwendungsbezogene Risikobeurteilung, Schutzeinrichtungen sowie Maßnahmen gegen Lichtbogen, Schweißrauch und heiße Bauteile | Für den tatsächlichen Standort und die Aufgabe vereinbarte Schutzmaßnahmen |
| Wartung | Sensorreinigung, Kalibrierung, Ersatzteile, Störungsbehebung, Schulung | Vom Käufer akzeptierter Support- und Wiederanlaufplan |
| Einkauf | Enthaltene Optionen sowie Investitions-, Service- und Betriebskosten | Die angebotene Konfiguration entspricht der getesteten Konfiguration |
| Prozessengineering | Nahtspektrum, Bezugspunkt der Vorrichtung, Grenzen der Sensorkorrektur | Keine ungeprüfte Nahtvariante innerhalb der vorgeschlagenen Bauteilfamilie |
| Daten und Rückverfolgbarkeit | Bauteil-ID mit Parameter- und Prüfdatenausgaben verknüpft | Der Käufer kann über die Bauteil-ID den vollständigen Datensatz abrufen |
| Schulung | Umrüstung, Störungsreaktion und Berechtigung zur Parameteränderung | Namentlich benannte Mitarbeitende am Standort können die angebotene Zelle bedienen und Störungen beheben |
| Finanzen | Kosten je abgenommenem Bauteil bei geplanter Auslastung | Der Business Case bleibt bei den vom Käufer erfassten Kosten und der geplanten Produktmischung tragfähig |
Eine Lieferantenvorführung und eine Qualifizierung der Schweißanweisung sind zwei getrennte Aktivitäten. ISO 15614-1:2017 beschreibt die Verfahrensprüfung innerhalb ihres Geltungsbereichs, während ISO 14732:2025 die Qualifizierung von Bedienern und Einrichtern für mechanisiertes und automatisches Schweißen behandelt. Klären Sie, welche Normen und vertraglichen Anforderungen für das Projekt gelten, wer Parameter ändern darf und welche Aufzeichnungen der Käufer erhält. ISO 10218-2:2025 behandelt Roboteranwendungen und Roboterzellen; allein durch ihre Veröffentlichung entsteht keine allgemeine gesetzliche Frist, die für jeden Betrieb gilt.
Wo würde der nächste Engpass entstehen, wenn Sie Ihre Schweißkapazität morgen verdoppelten?
Messen Sie zunächst die übrigen 6 Stationen. Bei der Prüfung können sich Warteschlangen bilden, beim Beladen kann der Roboter warten müssen oder Nacharbeit kann die zusätzliche Schweißleistung aufzehren. Wiederholen Sie den Test über mehrere Lose oder Schichten, bevor Sie eine kurze Vorführung als stabile Leistungsfähigkeit einstufen. Die Prozessleitlinien des National Institute of Standards and Technology unterscheiden die Prozessstabilität über einen längeren Zeitraum von einer einzelnen günstigen Stichprobe; dabei handelt es sich um allgemeine statistische Leitlinien, nicht um einen Abnahmecode für das Schweißen.
Worauf sollten Fertigungsbetriebe bei der adaptiven Schweißtechnik als Nächstes achten?
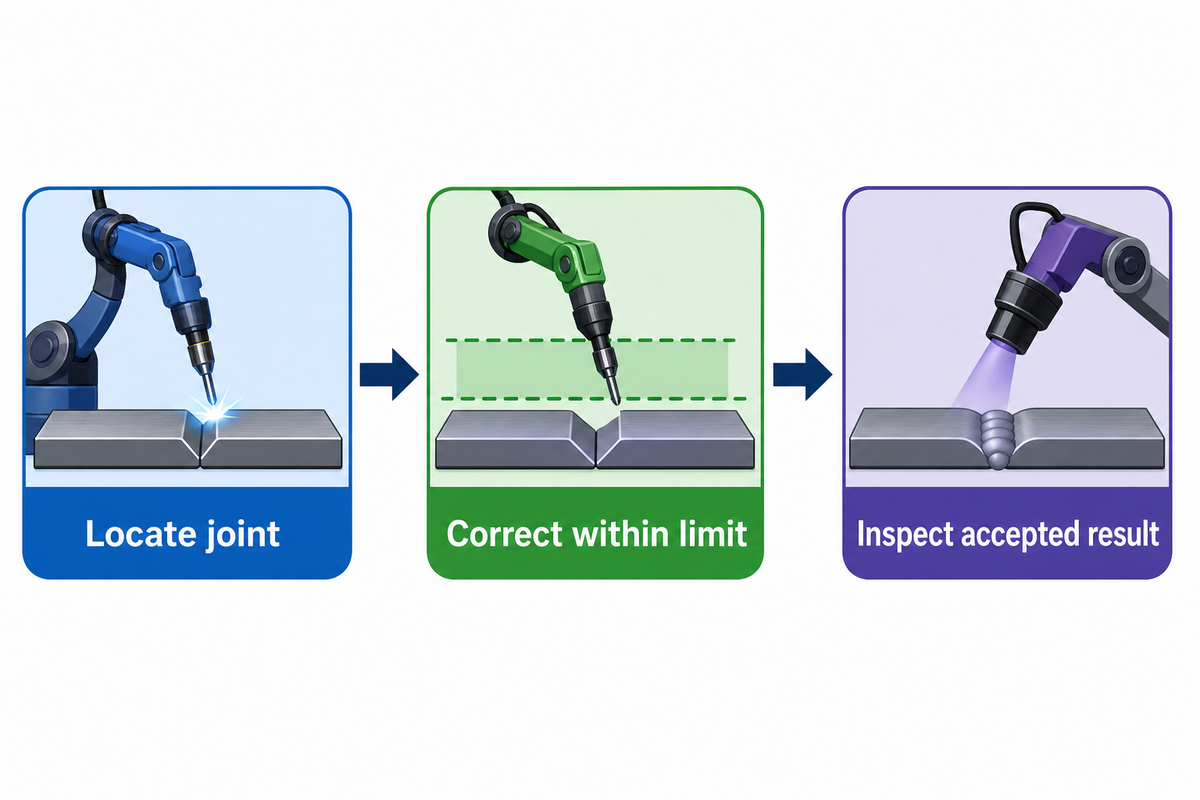
Achten Sie auf Nachweise, dass ein System abweichende Schweißnähte lokalisieren, den Schweißpfad innerhalb angegebener Grenzen korrigieren und das Ergebnis mit Prüfprotokollen verknüpfen kann. Das ist ein stärkeres Kaufsignal als die Bezeichnung „autonom“. Ein neues Verfahren mag vielversprechend sein und trotzdem nicht nachweisen können, dass es große, reflektierende oder veränderliche Baugruppen vollständig beherrscht.
Eine Diskussion der American Welding Society vom September 2026 beschreibt konkrete Beispiele für adaptive Führung und die anhaltende Schwierigkeit, einen vollständig autonomen Betrieb über einen längeren Zeitraum nachzuweisen. Lassen Sie sich den geprüften Bauteilbereich, eine dokumentierte Korrekturgrenze und wiederholt abgenommene Ergebnisse vorlegen.
Autonomes Schweißen ist ein sinnvoller Forschungsansatz. Vollständig autonomes Schweißen ist jedoch eine wesentlich weitergehende Aussage als die Korrektur einer einzelnen Schweißnaht durch eine Kamera. Dieselbe Unterscheidung gilt für Lichtbogenschweißroboter, die optional mit Sensorik angeboten werden. Wenn ein Angebot autonome Schweißvorgänge verspricht, fragen Sie, welche Entscheidungen die Software trifft, welche dem Bediener vorbehalten bleiben und wie Ausnahmefälle dokumentiert werden. Beurteilen Sie Robotik und KI so, wie sie im System konkret umgesetzt sind, und nicht als pauschale Eigenschaften sämtlicher Systemkomponenten.
Wichtigste Erkenntnis
Wählen Sie den Weg, der die Zahl der abgenommenen Teile im gesamten Produktionsablauf erhöht. Erfassen Sie die Zeiten für 3 repräsentative Bauteilfamilien, testen Sie die angebotene Konfiguration und lassen Sie Produktion und Qualität denselben Versuchslauf beurteilen.
Häufig gestellte Fragen zur Schweißautomatisierung
Was ist Schweißautomatisierung?
Antwort lesen
Bei der Schweißautomatisierung werden Anlagen eingesetzt, um einen Schweißbrenner oder ein Werkstück zu bewegen, einen Schweißablauf zu steuern oder einen Roboter mithilfe von Sensoren zu führen. Das Spektrum reicht vom Schweißpositionierer, der ein Bauteil in einer geeigneten Lage hält, bis zur programmierten Zelle. Der Automatisierungsgrad allein beweist nicht, dass eine Schweißnaht die Zeichnungs-, Verfahrens- oder Prüfanforderungen erfüllt.
Welche Vorteile bietet die Schweißautomatisierung?
Antwort lesen
Der Nutzen hängt davon ab, welche Station die Zahl der abgenommenen Teile begrenzt. Ein Schweißpositionierer kann den Handhabungsaufwand verringern, während eine Roboterzelle einen bewährten Schweißpfad bei ähnlichen Bauteilen wiederholen kann. Ein Cobot kann bei bestimmten Losgrößen die Umrüstung erleichtern. Messen Sie Bedienertätigkeiten, Prüfung, Nacharbeit und abgenommene Teile, bevor Sie der Anlage einen Produktivitätsgewinn zuschreiben.
Welche Herausforderungen bringt die Schweißautomatisierung mit sich?
Antwort lesen
Schwankende Passungen, schlechte Zugänglichkeit, wechselnde Bauteilfamilien und ungeeignete Vorrichtungen können den Zeitgewinn durch einen schnellen Schweißpfad zunichtemachen. Eine Zelle erfordert außerdem Prozesskontrolle, anwendungsspezifische Sicherheitsmaßnahmen, eine Beurteilung der Schweißrauchexposition, Prüfungen, Schulungen und Support. Ein Versuch mit repräsentativen Bauteilen kann solche Grenzen vor der Kaufentscheidung aufzeigen. Dokumentieren Sie die begrenzende Bedingung und wiederholen Sie den Versuch mit mehr als einem Los.
Kann Automatisierung den Mangel an Schweißern beheben?
Antwort lesen
Durch Automatisierung können sich wiederholende Bewegungsabläufe von Menschen auf Anlagen verlagern. Auch bei einem Mangel an qualifizierten Schweißern braucht es weiterhin Fachkräfte, die Bauteile vorbereiten, Schweißverfahren einrichten und überwachen, Vorrichtungen instand halten, die Zelle betreuen und die Qualität beurteilen. Bei der Personalplanung sollten diese Aufgaben berücksichtigt werden, statt von einer pauschalen Zahl ersetzbarer Schweißer auszugehen.
In welchen Branchen wird Schweißautomatisierung eingesetzt?
Antwort lesen
Im Rohrleitungsbau, Stahlbau, Druckbehälterbau und in anderen Bereichen des schweren Stahlbaus können mechanisierte Handhabung oder Roboterschweißen eingesetzt werden, wenn Bauteilgeometrie und Stückzahl zum Verfahren passen. Der geeignete Automatisierungsgrad hängt von der Schweißnaht, der Bauteilmischung, den Sicherheitsanforderungen und den Prüfgrundlagen ab.
Ist Roboterschweißen dasselbe wie automatisiertes Schweißen?
Antwort lesen
Roboterschweißen ist eine Form des automatisierten Schweißens. Zur Automatisierung zählen auch die mechanisierte Bauteilbewegung, etwa mithilfe von Schweißpositionierern und Schweißdrehvorrichtungen, sowie die gesteuerte Bewegung des Schweißbrenners durch Manipulatoren. Ein Betrieb kann diese Verfahren kombinieren oder nur einen wiederholbaren Teil der Aufgabe automatisieren.
Bringen Sie Ihre Bauteile und Messdaten in das Gespräch ein
Aubrik kann anhand von 3 repräsentativen Zeichnungen mit Ihnen einen Schweißpositionierer, eine Schweißdrehvorrichtung, einen Manipulator, eine Roboterzelle oder eine kombinierte Lösung besprechen. Teilen Sie die Zeitangaben für die 7 Stationen, die erforderlichen Prüfgrundlagen und die angestrebte Produktionsmischung mit, damit sich die vorgeschlagene Konfiguration an Ihrem tatsächlichen Engpass messen lässt.
Besprechen Sie einen Schweißversuchslauf mit AubrikQuellenhinweis: Dieser Artikel verweist auf öffentlich zugängliche Herstellerseiten, um angebotene Produktlinien zu beschreiben, nutzt externe Quellen als technischen Hintergrund und enthält ein ausdrücklich hypothetisches Kostenbeispiel. Die Sieben-Stationen-Übersicht wird nicht als anerkannter Industriestandard dargestellt; auch die Beispielzahlen geben keine Kundenerfahrungen wieder. Sicherheit, Schweißverfahren und Abnahmekriterien für Prüfungen müssen für das jeweilige Projekt geprüft werden.
Referenzen und Quellen
- International Federation of Robotics, Veröffentlichung World Robotics 2025
- American Welding Society, Schweißautomatisierung und Prüfung
- U.S. Occupational Safety and Health Administration, Leitlinien zur Robotersicherheit
- U.S. Occupational Safety and Health Administration, Schweißrauche
- The Welding Institute, Schweißnahtgestaltung und Schweißposition
- National Institute of Standards and Technology, Produktmischung und Engpässe
- International Organization for Standardization, ISO 15614-1:2017
- International Organization for Standardization, ISO 14732:2025
- International Organization for Standardization, ISO 10218-2:2025
- National Institute of Standards and Technology, Leitlinien zur Prozessstabilität
- American Welding Society, adaptive Schweißautomatisierung