Entrez en contact avec Aubrik Company

En bref. Une ligne de production de tours éoliennes est un système intégré de postes de coupage, de roulage, de soudage, de contrôle et de revêtement qui transforme des tôles d’acier en tronçons de tours finis. L’enchaînement des étapes est assez standard d’un fournisseur à l’autre, mais la gamme des équipements, le niveau d’automatisation et la philosophie de ligne retenus influent bien davantage sur les coûts et la production que les caractéristiques d’une machine isolée, et presque aucun fournisseur n’indique sur son site quel choix correspond à votre véritable carnet de commandes.
Caractéristiques essentielles : aperçu d’une ligne de production de tours éoliennes
Étapes principales Coupage des tôles, roulage/formage, soudage longitudinal, soudage circonférentiel/accostage, CND, revêtement Procédé de soudage principal Soudage à l’arc submergé (SAW), tôles d’une épaisseur maximale de 5 in. (127 mm) Plage des tours terrestres Diamètre de 1,5-5 m, épaisseur de paroi de 15-60 mm, jusqu’à 100 t/tronçon Plage des tours en mer Diamètre de 3-7,5 m, épaisseur de paroi de 18-80 mm, jusqu’à 300 t/tronçon Choix de philosophie de ligne Atelier flexible ou ligne dédiée aux grandes séries ; automatisation manuelle, semi-automatique ou complète
Cette chaîne d’équipements transforme une tôle d’acier plane en un tronçon de tour d’éolienne fini, et le processus général reste à peu près identique, que le fabricant l’achète en Chine, en Europe ou aux États-Unis. Ce qui varie — et que presque tous les sites de fournisseurs omettent —, c’est l’étape du processus qui limite votre production et l’adéquation réelle entre le niveau d’automatisation préconisé par le commercial et la composition effective de vos commandes. Ce guide adopte un point de vue indépendant et impartial ; toutes les données de procédé présentées ici proviennent de publications techniques, de la presse professionnelle et d’études universitaires évaluées par les pairs, et non des affirmations d’un fabricant particulier.
- Dans un cas documenté, le doublement de la capacité d’une étape d’assemblage en aval a accru la production de moins de 2 %, car le véritable goulet d’étranglement se situait en amont, au niveau du roulage des tôles.
- des recherches évaluées par les pairs indiquent que l’automatisation intégrale n’est pas nécessairement le choix le plus rentable ; une amélioration relativement simple de la production au plus juste a réduit de 30 % le délai de livraison d’une usine
- La différence la plus déterminante pour l’éolien en mer ne tient pas seulement à l’augmentation des dimensions, mais aussi à l’assemblage et au stockage en groupes pendant plusieurs mois sur les quais portuaires, un cas de charge généralement négligé dans la planification standard de la production.
- Le soudage robotisé ne permet pas encore de détecter lui-même les défauts ; leur détection automatisée en temps réel reste un sujet de recherche actif en 2024-2025, et non un problème résolu.
Qu’est-ce qu’une ligne de production de tours éoliennes ?

Une ligne de production de tours éoliennes est une succession de postes de fabrication métallique spécialisés — coupage, roulage, soudage, contrôle et revêtement — tous conçus pour transformer de manière régulière des tôles d’acier en tronçons de tours cylindriques ou coniques. Qu’elles soient chinoises, européennes ou américaines, les lignes spécialement conçues à cet effet suivent les mêmes étapes fondamentales : découper et chanfreiner l’acier, le rouler pour lui donner une forme cylindrique, souder le joint longitudinal, assembler les tronçons cylindriques par des soudures circonférentielles, les contrôler, puis appliquer le revêtement.
💡 À retenir
La ligne de production vise précisément à éliminer les pertes de capacité cachées qui apparaissent lorsqu’un fabricant s’est engagé par contrat à fournir plus de tronçons qu’il ne peut en livrer, en rendant reproductible ce procédé fondamental en neuf étapes. Son objectif principal n’est pas d’atteindre un débit nominal isolé aux allures impressionnantes, mais d’assurer le niveau de production requis par le client.
La fabrication des tours éoliennes est indissociable du développement général des énergies renouvelables et dépend moins d’un cycle propre aux équipements de production que de la croissance de l’industrie éolienne et du secteur de l’énergie éolienne dans son ensemble. Un fabricant qui envisage une nouvelle ligne n’achète donc pas seulement des équipements, mais aussi une position stratégique au sein d’une chaîne d’approvisionnement en évolution rapide, qui s’oriente vers des tronçons de turbines toujours plus grands et plus lourds à mesure que les producteurs d’énergie cherchent à augmenter la capacité de chaque turbine.
Le procédé de fabrication en 9 étapes commun à l’ensemble du secteur

La séquence en neuf étapes — qui peut être examinée jusqu’au niveau de chaque poste, quel que soit le degré d’automatisation — est commune à toutes les lignes de production de tours d’éoliennes, et ses paramètres détaillés sont publiquement documentés dans les normes du secteur et la littérature scientifique évaluée par les pairs, plutôt que dans les supports commerciaux.
| Étape | Équipement type | Paramètre publié |
|---|---|---|
| 1. Coupage des tôles | Machine de coupage plasma CNC ou à portique | Découpe aux dimensions requises des tôles d’acier d’une épaisseur maximale de 5 in. (127 mm) avant le roulage |
| 2. Préparation des bords | Poste de chanfreinage/fraisage | Chanfreine le bord de la tôle selon l’angle spécifié par le mode opératoire de soudage SAW, avant le roulage |
| 3. Roulage et formage des tôles | Rouleuse de tôles à 3 ou 4 rouleaux | Une seule machine dédiée (2-3 équipes/jour) peut rouler environ 6 000 tronçons coniques/an, chacun étant formé en moins de 30 minutes |
| 4. Soudage du joint longitudinal | Tête de soudage à l’arc submergé (SAW) | Une étude évaluée par les pairs publiée en 2025 indique une plage de paramètres d’environ 390-400 A, 26,5-28 V, une vitesse de déplacement de 363-390 mm/min et une énergie de soudage de 1,8 kJ/mm pour l’acier de nuance marine S355G10+M |
| 5. Accostage | Vireur d’accostage, poste d’alignement laser | Aligne les viroles adjacentes avant le soudage circonférentiel afin de respecter la tolérance d’ouverture à la racine |
| 6. Soudage circonférentiel | Manipulateur de soudage à colonne et flèche, machine de soudage circulaire | Viroles assemblées par soudage SAW des joints circulaires au moyen d’un équipement monté en porte-à-faux ou sur portique |
| 7. Contrôles non destructifs (CND) | Contrôle par ultrasons (UT), contrôle visuel | Une ligne documentée a réduit l’échantillonnage UT de 100 % à 20 % des soudures à mesure que la maîtrise du procédé progressait |
| 8. Préparation de surface | Cabine de sablage | Élimine la calamine et accroît la rugosité du profil de surface avant l’application du revêtement |
| 9. Revêtement et finition | Ligne de peinture automatique | Revêtement anticorrosion multicouche appliqué avant l’installation des équipements intérieurs (échelles, plateformes, câblage) |
La préparation initiale des bords conditionne tout le reste de la ligne. Un angle de chanfrein correct sur la tôle favorise la réussite du soudage longitudinal et circonférentiel des joints, puis des soudures des semelles, sans devoir ajouter de nombreuses passes de remplissage supplémentaires.
De nombreuses grandes lignes de fabrication de tours destinées au soudage en série disposent en réalité d’une ligne de soudage totalement distincte et physiquement séparée pour la passe extérieure d’une soudure circonférentielle et pour la passe de racine sur le diamètre intérieur, car les zones d’intervention deviennent très différentes une fois les viroles assemblées. C’est précisément cette combinaison particulière de soudures circonférentielles et longitudinales qui distingue le soudage des tours des autres formes de soudage de tôles planes en acier de construction, une particularité que certains fournisseurs de systèmes de soudage à l’arc submergé destinés à d’autres marchés peuvent négliger.
📐 Note technique La plage approximative de paramètres SAW indiquée ci-dessus (390-400 A, 26,5-28 V) est celle publiée dans une seule étude évaluée par les pairs menée en 2025 sur l’acier S355G10+M destiné aux tours éoliennes en mer, avec vérification croisée par rapport aux tolérances dimensionnelles de l’ISO 10360-8 ; considérez-la comme une indication à confirmer par votre propre qualification de DMOS, et non comme un réglage universel. Si un fournisseur annonce, pour la même nuance d’acier, des paramètres de soudage très éloignés de cette plage, demandez-lui de présenter le dossier de qualification, car un écart important indique généralement un mode opératoire non vérifié, et non un avantage exclusif.
Les deux exemples suivants montrent pourquoi l’enchaînement des opérations compte bien davantage que la vitesse nominale d’un poste :
- Un fabricant de tours éoliennes cité dans la presse professionnelle, qui a réduit de 100 % à 20 % le taux d’échantillonnage UT des soudures, n’a procédé à cette réduction qu’après avoir acquis une maîtrise suffisante de ses procédés de coupage et de roulage en amont ; s’il l’avait fait plus tôt, le risque de défaut aurait simplement été reporté en aval au lieu de disparaître.
- Une simulation à événements discrets réalisée en 2026 sur une installation réelle de fabrication de tours éoliennes a montré que le quadruplement du nombre de lignes d’assemblage parallèles (« grow »), passées de deux à quatre, n’avait pratiquement pas modifié la production annuelle, qui restait d’environ 36-40 tronçons/an, car le véritable goulet d’étranglement était la capacité en amont du poste de roulage des tôles et de reprise. Lorsque la simulation a été révisée pour augmenter également la capacité du poste de roulage, la production a dépassé 60 tronçons/an. C’est aussi simple que cela. Augmenter le nombre de soudeurs ne sert à rien lorsque le problème vient du roulage.
Critères de choix des principaux équipements de ligne : liste de contrôle de l’acheteur
Au lieu de décrire sommairement les résultats de chaque poste, nous présentons les informations à obtenir avant d’approuver les équipements de votre ligne de production pour le soudage des tours. Il convient donc de vérifier les chiffres de production réels, les paramètres de soudage qualifiés et les limites de capacité documentées de chaque poste plutôt que les affirmations commerciales, car les six questions ci-dessous concernent des choix qu’un contrat signé ne permet plus d’annuler.
| Poste | Question à poser | Signal d’alerte |
|---|---|---|
| Rouleuse de tôles | Quelle est la production annuelle réelle de tronçons à l’épaisseur de tôle visée ? | Un simple chiffre de « capacité maximale », sans valeur réaliste pour un fonctionnement en plusieurs équipes |
| Tête de soudage SAW | Pouvez-vous présenter la plage de paramètres qualifiée (ampérage/tension/vitesse de déplacement) pour notre nuance d’acier ? | Paramètres annoncés sans dossier de qualification/d’essai |
| Vireur de soudage/positionneur de soudage pour l’accostage | Quelle plage de diamètres et quelle masse de tronçon peut-il réellement prendre en charge ? | Affirmation vague selon laquelle il « prend en charge toutes les tours standard », sans plage indiquée |
| Manipulateurs de soudage (colonne et flèche) | La flèche peut-elle atteindre toutes les positions de soudage sans déplacer l’ensemble de l’unité ? | Aucune enveloppe de portée/couverture indiquée pour la longueur de vos tronçons |
| Poste de CND | Quel est votre taux réel d’échantillonnage UT/visuel, et pourquoi ? | Absence totale de politique documentée sur le taux d’échantillonnage |
| Capacité globale annoncée de la ligne | Quelle étape unique détermine ce plafond ? | Un chiffre de capacité sans indication de l’étape constituant le goulet d’étranglement |
Cette question du goulet d’étranglement n’est pas théorique. Un équipement récemment annoncé en apporte la preuve : WO2025122118A1 est une demande de brevet déposée en 2025 concernant un équipement d’alignement et de soudage d’un assemblage à semelle annulaire creuse destiné à relier les tronçons de tours tubulaires ; l’ingénierie des équipements continue donc d’évoluer dans ce domaine, ce qui laisse penser que la formule « Notre liste d’équipements n’a pas changé depuis longtemps » n’est pas nécessairement aussi flatteuse que le souhaiterait un fournisseur.
Le poste de coupage CNC mérite la même attention que le soudage : demandez si la machine peut être adaptée à votre plage particulière d’épaisseurs de tôle sans investissement distinct, et si l’expression « bord de coupe de haute qualité » désigne une tolérance précise d’angle de chanfrein ou un simple qualificatif commercial.
Quelle est la structure d’une tour d’éolienne ?
La tour elle-même se compose de plusieurs tronçons successifs, ou « viroles » tubulaires cylindriques ou coniques en acier, reliés entre eux par des soudures sur leur circonférence et se terminant chacun par des semelles au niveau des lignes d’assemblage, avec des échelles d’accès, des plateformes de maintenance et des cheminements de câbles intégrés à l’intérieur de chaque tronçon.
Chaque tronçon comporte également une porte renforcée sur un module de maintenance, positionnée de façon à éviter la concentration de contraintes qu’une ouverture créerait autrement dans un tube continu. Le nombre de ces éléments de structure augmente avec la hauteur ; un tronçon terrestre de 60 mètres en comporte donc nettement moins qu’un tronçon en mer de 150 mètres.
Comment fabriquer les semelles d’une tour éolienne ?
Les semelles de tour sont découpées, roulées au diamètre de l’anneau de la tour et assemblées par soudage à chaque extrémité de tronçon, puis soumises à un traitement thermique après soudage et à un perçage de précision formant le motif de boulonnage qui reliera les tronçons adjacents sur site, une séquence que la plupart des sites de fournisseurs omettent entièrement.
Le faux-rond de la semelle — l’écart entre sa face et un plan parfaitement plat — est une tolérance de structure et non esthétique, car la déformation thermique de cet assemblage concentre les contraintes de fatigue dans les boulons, un phénomène associé à des défaillances de tours documentées. Un brevet déposé en 2025 pour une conception de liaison à semelle annulaire creuse (WO2025122118A1) montre que l’ingénierie de ces assemblages reste un domaine d’amélioration actif, et non un détail définitivement maîtrisé.
Atelier flexible ou ligne dédiée aux grandes séries : quelle configuration convient à votre carnet de commandes ?
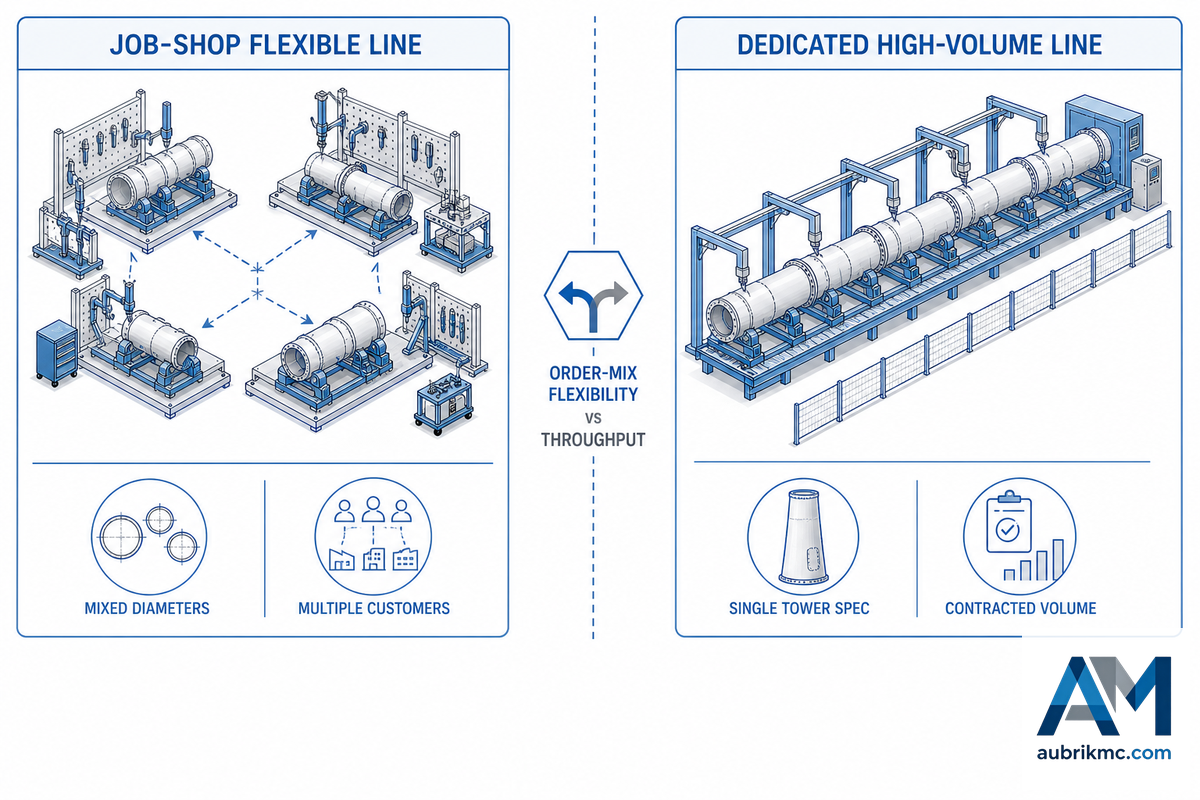
La décision la plus lourde de conséquences ne concerne pas la marque de la tête de soudage à acheter, mais le choix entre une ligne configurée pour s’adapter à diverses commandes et une ligne dédiée à de grands volumes d’une seule spécification ; les fournisseurs présentent rarement le choix de cette manière, car une recommandation privilégiant la flexibilité s’intègre difficilement dans un devis portant sur un seul ensemble d’équipements.
Cadre décisionnel pour la configuration
- Diamètres variés, plusieurs clients, calendrier de commandes imprévisible → privilégiez une ligne de type atelier flexible, dotée de postes d’accostage modulaires et reconfigurables, plutôt qu’une ligne dédiée à géométrie fixe.
- Une seule spécification de tour, volume pluriannuel contractualisé, cadence prévisible → une ligne dédiée réglée pour une géométrie unique, par exemple une configuration spécialement conçue de type Aerisyn, offre un meilleur débit par unité monétaire qu’une ligne flexible répétant constamment le même travail.
- Carnet de commandes en croissance, composition future incertaine → privilégiez l’extension modulaire des postes de travail, qui permet d’ajouter des postes sans arrêter la production, plutôt qu’une reconstruction à pleine capacité conçue pour la composition actuelle.
Deux sources indépendantes évaluées par les pairs étayent ici un constat réellement contre-intuitif : l’automatisation ne constitue pas systématiquement la bonne réponse à une question de capacité. Une étude conclut que « l’augmentation de l’automatisation exige des équipements volumineux, coûteux et spécialisés qui ne sont pas toujours économiquement viables » pour la fabrication des éoliennes. Par ailleurs, une étude de cas fondée sur la recherche-action a montré que des outils élémentaires de production au plus juste — 5S, Kanban et travail standardisé — avaient réduit le délai de livraison et augmenté le débit sans aucune dépense d’investissement dans l’automatisation, contredisant directement l’hypothèse courante selon laquelle l’accroissement de la capacité nécessite d’investir dans l’automatisation.
Un autre cas illustre la même leçon sous l’angle de l’implantation plutôt que de l’automatisation : une usine passée d’une production par lots à une organisation cellulaire des postes en U a réduit le délai de livraison de 10 jours à 7, soit une baisse de 30 %, et fait passer la production mensuelle de 3 tours à environ 4.3 tours, soit un gain de productivité de 43 % obtenu par la réorganisation du procédé, et non par de nouveaux équipements.
Acier, béton ou treillis : influence du type de structure de la tour sur la ligne
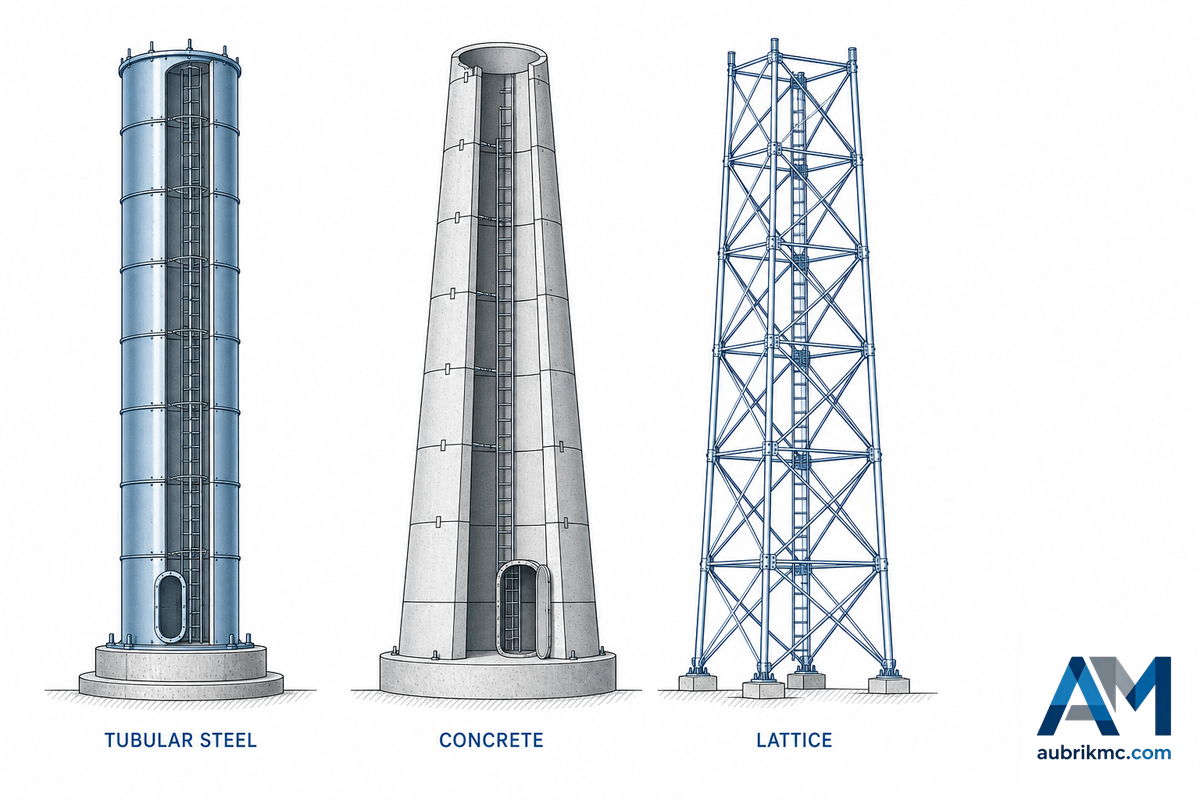
La plupart des lignes de production de ce marché sont exclusivement conçues pour les tours tubulaires en acier, car les structures en acier, en béton et en treillis n’utilisent pas les mêmes équipements. Une ligne conçue autour du roulage des tôles et du soudage circonférentiel SAW n’est d’aucune utilité directe pour les moules de segments préfabriqués en béton ou les gabarits de boulonnage des éléments en treillis.
✔ Acier tubulaire — Avantages
- Procédé de fabrication standardisé commun à la plupart des fabricants mondiaux
- Plus grande longueur de tronçon réalisable en une seule pièce avant que les contraintes de transport ne s’appliquent
- Chaîne éprouvée de vérification de la qualité par SAW/CND, avec des plages de paramètres publiées
⚠ Acier — Limites
- Diamètre des tours terrestres limité à environ 4,3 m par les contraintes du transport routier sur la plupart des marchés
- Les tours en acier de très grande hauteur (140 m+) nécessitent une logistique de transport exceptionnel dépassant les capacités de fabrication standard
Les tours en béton et les tours hybrides béton-acier existent précisément pour contourner la limite de diamètre imposée par le transport des tours en acier : les segments préfabriqués en béton d’un grand fabricant allemand sont limités à environ 2.8 mètres de hauteur de tronçon uniquement en raison des contraintes de masse et de dimensions pendant le transport, ce qui explique que certains projets de tours de très grande hauteur recourent à des bases en béton imprimées en 3D sur site au lieu d’acheminer par camion des segments préfabriqués plus hauts. Les tours en treillis restent un type de structure minoritaire, généralement réservé aux petites turbines ou aux marchés où les chaînes d’approvisionnement en tôles d’acier sont moins développées.
Combien existe-t-il de types de tours d’éoliennes ?
Presque toutes les tours appartiennent à l’un des trois types de structures suivants : les tours tubulaires en acier, qui représentent la grande majorité des tours installées ; les tours en béton préfabriqué ou coulé en place, dont l’usage progresse pour les très grandes hauteurs de moyeu ; et les tours hybrides béton-acier, qui associent une partie inférieure en béton à une partie supérieure en acier. Les tours en treillis constituent une part résiduelle beaucoup plus faible et sont le plus souvent associées à des installations anciennes et de petite taille. La production destinée à un type de structure donné ne peut pas être transférée sur une même ligne sans remplacer les principales machines de formage et d’assemblage.
Terrestre ou en mer : pourquoi les exigences dimensionnelles des tours divergent-elles ?

Les problèmes de conception deviennent de plus en plus différents à mesure que les dimensions augmentent. Les tours terrestres et en mer ne sont plus de simples versions redimensionnées les unes des autres : elles posent désormais des problèmes d’ingénierie divergents, et l’écart ne fait que s’accentuer avec l’augmentation de la taille des turbines en mer.
| Facteur | Terrestre | En mer |
|---|---|---|
| Diamètre du tronçon | 1,5-5 m | 3-7,5 m (plafond de conception jusqu’à 10 m pour les turbines de référence de classe 22 MW) |
| Épaisseur de paroi | 15-60 mm | 18-80 mm (fondations monopieux jusqu’à 150 mm) |
| Masse du tronçon | Jusqu’à 100 t | Jusqu’à 300 t (monopieux jusqu’à 2 500+ t) |
| Facteur de charge | 33-39% | 50-60% |
| Coût actualisé de l’énergie | $34-49/MWh | $79-100/MWh |
Le diamètre des tours terrestres est généralement limité à environ 4.3 mètres pour des raisons totalement indépendantes de la capacité de soudage — la hauteur libre sous les viaducs routiers et les ponts —, et cette contrainte maintient la hauteur moyenne des moyeux installés aux États-Unis autour de 90-103 mètres, alors qu’une tour de 140 mètres, plus efficace, pourrait produire plus de 21 % d’électricité supplémentaire par rapport à une tour de 80 mètres. Les tours en mer ne subissent pas cette contrainte, car elles sont acheminées par navire plutôt que par camion, ce qui explique précisément pourquoi les spécifications relatives à leur diamètre et à leur épaisseur de paroi ont progressé beaucoup plus rapidement que celles de leurs équivalents terrestres, à mesure que les turbines du secteur éolien en mer se rapprochent de 20 MW.
La divergence entre les applications terrestres et en mer ne s’arrête pas à la géométrie finale des tours. Les tours en mer sont généralement préassemblées et stockées pendant de longues périodes en groupes très rapprochés sur les quais portuaires ; une étude évaluée par les pairs publiée en 2023, qui modélisait des tours de 115 mètres, a constaté que cette disposition de stockage crée sur les fondations du quai un cas de charge aérodynamique et structurelle propre, distinct des charges finales subies par la tour en service. Dimensionner une ligne uniquement en fonction de son débit de fabrication, sans tenir compte de la capacité de stockage en aval sur le port, peut créer un goulet d’étranglement que les chiffres de fabrication ne permettaient pas de prévoir.
Points à vérifier avant de choisir un fournisseur de ligne de production

Tous les fournisseurs n’offrent pas le même niveau d’assurance qualité pour la fabrication métallique destinée aux parcs éoliens, et la différence entre une ligne bien exploitée et une ligne conçue au rabais n’apparaît généralement qu’après la signature du contrat. Les pages marketing d’un fournisseur ne répondront pas spontanément aux questions suivantes : ce sont les questions directes que vous devez poser avant d’engager des capitaux dans une relation fournisseur appelée à durer des années.
- Demandez à assister aux essais de réception en usine (FAT) et à recevoir le rapport correspondant avant l’expédition.
- Demandez quelle norme précise régit le coupage, le soudage, les CND, le revêtement et chacune des autres étapes du procédé, plutôt que de demander à consulter des certifications couvrant un ensemble de procédés.
- Demandez la plage de délais de livraison correspondant précisément à votre niveau de capacité, plutôt qu’une estimation générale du délai de livraison.
- Vérifiez où sont stockées les pièces de rechange et dans quel délai elles peuvent être acheminées jusqu’à votre site en cas de panne d’un poste.
- Renseignez-vous sur la procédure appliquée par le fournisseur en cas de rupture de la chaîne d’approvisionnement chez son sous-traitant : le risque avéré lié à une chaîne d’approvisionnement répartie entre plusieurs sous-fournisseurs a contribué aux retards de plusieurs projets de tours éoliennes.
⚠️ Important
Les pages marketing consacrées aux lignes de production dans ce secteur présentent souvent des chiffres en pourcentage sans méthode de référence. Considérez comme purement indicatives les affirmations telles que « réduction des coûts de 60 % » ou « constance de la qualité de 99,8 % » lorsqu’aucune méthode de mesure n’est indiquée.
Exploitation d’une ligne automatisée : les réalités opérationnelles que les fournisseurs ne présentent pas

Si la vitesse de l’automatisation fait couler beaucoup d’encre, les réalités pratiques du quotidien sont souvent négligées.
65+ lbs/hr
Taux de dépôt en SAW tandem sur un système dédié de ligne d’assemblage progressif
6,000/an
Tronçons coniques qu’une seule rouleuse dédiée peut produire en fonctionnant en 2-3 équipes
0.92 AUC
Meilleur résultat publié en 2024 pour la détection multimodale automatisée des défauts de soudage — problème qui n’est pas encore résolu
Ce dernier chiffre est plus important qu’il n’y paraît. Les postes de soudage robotisés et automatisés ne vérifient pas spontanément la qualité de leurs propres soudures : « les robots ne sont actuellement pas capables de détecter les défauts de soudage » apparus pendant le soudage, et la détection multimodale fiable (audio + vidéo) de plusieurs types de défauts reste un sujet de recherche, et non une pratique industrielle courante, selon une étude de 2024 sur la détection en temps réel des défauts de soudage robotisé. Toute affirmation d’un fournisseur selon laquelle l’automatisation « garantit » la qualité des soudures doit être interprétée comme une affirmation relative au débit de production, et non au contrôle : l’étape de contrôle non destructif (CND)/inspection doit toujours détecter ce que le robot lui-même n’a pas repéré.
Un résultat documenté montre les performances qu’une ligne automatisée bien exploitée peut atteindre selon les indicateurs les plus importants pour un acheteur : après le passage à une installation automatisée intégrée, la ligne d’un client est passée de 8 tronçons par mois à 32, tandis que le taux de qualification des soudures est passé de 88 % à 99,2 % sur la même période, selon les données publiées par Aubrik dans sa propre étude de cas. Il s’agit d’un résultat réel et attribuable à une relation avec un fournisseur unique, utile comme référence mais non comme garantie pour l’ensemble du secteur, car les résultats dépendent fortement de la configuration précise de la ligne et de son modèle d’effectifs.
Les effectifs sont un aspect que les fournisseurs passent presque entièrement sous silence dans leurs brochures. Le passage d’un diamètre de tour à un autre sur une même ligne automatisée exige une reconfiguration physique de l’outillage d’accostage, et les opérateurs doivent toujours être formés à repérer ce que l’automatisation ne détecte pas : selon le témoignage d’un spécialiste de l’automatisation, la variabilité « délicate » des assemblages soudés pourrait empêcher l’automatisation complète de certaines soudures, même sur des machines haut de gamme.
Qui construit ces lignes ? Aperçu rapide du secteur

Ce marché comprend deux grandes catégories. Les fabricants et constructeurs de tours possèdent et exploitent leurs propres lignes de production afin de fabriquer des tronçons de tour finis destinés aux fabricants d’éoliennes (équipementiers de turbines) et aux développeurs de projets. Les intégrateurs d’équipements et de solutions d’automatisation vendent aux fabricants de tours éoliennes des lignes de production et des services — équipements de coupage, de roulage, de soudage et de CND — que ces fabricants exploitent eux-mêmes.
- Fabricants de tours : vendent des tronçons de tour finis aux équipementiers de turbines et aux développeurs de projets.
- Intégrateurs d’équipements et de solutions d’automatisation : vendent des lignes de production — mais pas de tours finies — aux entreprises qui créent ou développent leurs propres capacités de fabrication.
La récente expansion des capacités concerne les deux catégories, tandis que le secteur éolien poursuit sa croissance : un projet américain de grande usine spécialisée dans la fabrication métallique de composants pour l’éolien en mer permettra de créer 500+ emplois sur 90 acres et s’accompagnera de nouveaux investissements dans des installations spécialisées répondant aux besoins de l’éolien en mer. Que vous travailliez avec la première ou la seconde catégorie, les considérations précédentes concernant la vérification des équipements et la diligence raisonnable à l’égard du fournisseur restent valables : la réussite ou l’échec d’une ligne de production interne à un site de fabrication ou d’une installation clé en main achetée dépend fondamentalement de l’identification de son goulot d’étranglement.
Perspectives du secteur : cycle de renouvellement et augmentation des dimensions des tours
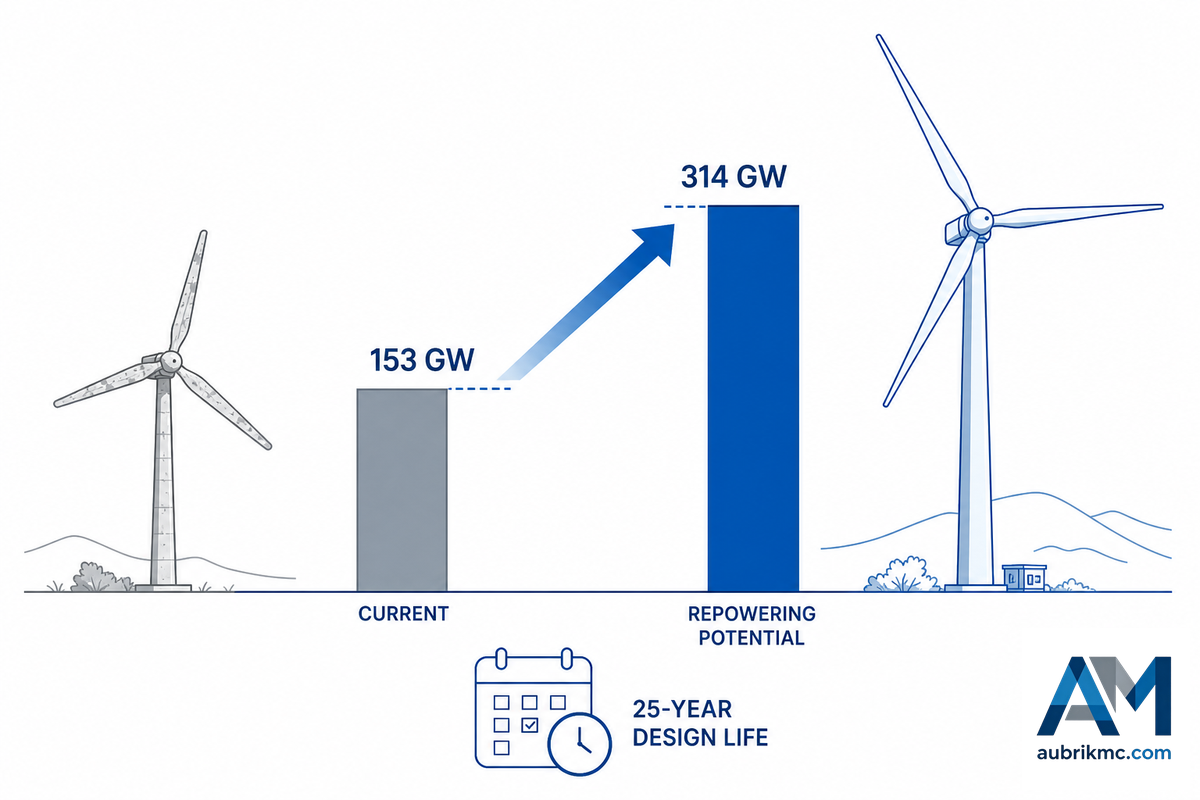
Plus que les prévisions sur la taille du marché, c’est actuellement un problème structurel lié à l’âge du parc qui motive principalement les investissements dans de nouvelles lignes de production. Aux États-Unis comme en Europe, de nombreux parcs éoliens construits dans les années 1990 et 2000 approchent ou ont dépassé la durée de vie en fatigue de 20-40 ans prévue pour leurs turbines ; une analyse évaluée par les pairs publiée en 2026 estime que le seul renouvellement du parc éolien terrestre américain pourrait plus que doubler la capacité totale, qui passerait des 153 GW existants à environ 314 GW.
153→314 GW
Potentiel de renouvellement du parc éolien terrestre américain (Stanford/Jacobson, 2026)
13 GW contre 9 GW
Capacité de l’UE mise hors service d’ici 2030 par rapport à celle dont le renouvellement est actuellement prévu — un écart de 4 GW
14-15 MW
Catégorie commerciale standard des turbines en mer dont la construction débutera en 2026
L’Europe est confrontée à un problème similaire, mais à plus court terme, car la technologie des turbines continue de progresser, même dans les projets qui ne sont pas explicitement qualifiés de « nouvelle génération » (selon le rapport 2025 du GWEC), ce qui accroît encore le diamètre et le tonnage exigés de toute nouvelle ligne de production destinée à desservir le parc de turbines existant et prévu.
Rien de tout cela ne se produit indépendamment du reste du secteur énergétique. La demande croissante d’énergies renouvelables est le moteur de la demande qui sous-tend tous les chiffres précédents, mais la tour elle-même est l’un des composants essentiels des systèmes éoliens qui permettent de convertir cette demande en mégawatts effectivement disponibles : une éolienne ne constitue pas une source d’énergie opérationnelle sans une tour conçue pour la même durée de vie que le reste de la machine. Les exploitants de parcs éoliens qui planifient le cycle de vie de leurs actifs sur plusieurs décennies considèrent de plus en plus l’approvisionnement en tours comme une problématique relevant des solutions éoliennes, et non comme une opération d’achats ponctuelle, ce qui explique en partie pourquoi les programmes de renouvellement associent de nouvelles tours à la modernisation des turbines au lieu de les acheter séparément.
L’innovation progresse rapidement dans les technologies et l’ingénierie des éoliennes comme dans l’ensemble du secteur éolien, et elle continue d’orienter les exigences applicables aux tours dans une seule direction : des tours plus hautes, de plus grand diamètre et soudées selon des spécifications de tolérance à la fatigue plus strictes qu’il y a seulement dix ans. Ce sont en réalité les capacités avancées de soudage — celles nécessaires pour maîtriser les plages de paramètres du SAW et la rigueur d’échantillonnage des CND décrite précédemment — qui permettent aux lignes de production de suivre ces tendances, plutôt qu’une machine particulière dans l’atelier.
💡 Conseil d’expert
Si vous concevez aujourd’hui une ligne de production nouvelle ou agrandie, dimensionnez-la selon la plage de diamètres et d’épaisseurs de paroi dont aura besoin la PROCHAINE génération de turbines, et non selon les commandes actuelles ; avec la vague de renouvellement, les spécifications actuelles ne constitueront au mieux qu’un niveau de référence.
La qualité des soudures évolue selon le même calendrier général. La version actuelle AWS D1.1/D1.1M:2025-AMD1, norme qui définit les exigences relatives au soudage de l’acier de structures métalliques aux États-Unis, a introduit de nouvelles dispositions de calcul aux facteurs de charge et de résistance et élargi les voies de certification du personnel de CND pour inclure ISO 9712, afin de mieux l’aligner sur les exigences internationales des projets.
« Les comités D1 ont sollicité les commentaires des utilisateurs et d’autres experts du secteur afin de mettre à jour en profondeur AWS D1.1/D1.1M:2025. » La révision de 2025 a été rédigée expressément pour maintenir le code en phase avec les méthodes actuelles de fabrication et d’inspection de l’acier de structures métalliques, y compris les viroles de tours éoliennes.
Travis Green, PE, SE, CWI, président du sous-comité AWS D1Q sur les structures en acier, dans AWS Welding Journal
Au-delà des codes relatifs à la soudabilité, il existe des spécifications sur la qualité des soudures telles qu’ISO 5817:2023, norme actuellement dans sa 4e édition (qui remplace une norme de 2014 désormais retirée), laquelle fixe les critères des niveaux de qualité B, C et D pour tous les composants en acier soudés par fusion, y compris les soudures SAW, mais exclut les caractéristiques de qualité métallurgique telles que la dureté et la taille des grains. Votre poste de CND doit définir clairement le niveau de qualité des soudures servant de référence aux contrôles, et ne pas se contenter d’affirmer que « nous respectons les normes de qualité internationales ».
💡 Pour approfondir
Pour obtenir des indications complémentaires à celles de ce guide sur les exigences détaillées d’AWS D1.1 et de CND applicables aux soudures circulaires des tours éoliennes, consultez le guide spécifique d’Aubrik consacré au soudage circulaire des tours éoliennes et à la vérification par CND.
Questions fréquentes
Q : Qu’est-ce qu’un oscillateur de soudage et où est-il utilisé sur une ligne de production de tours éoliennes ?
Voir la réponse
Un oscillateur de soudage est un dispositif automatisé qui imprime à une torche de soudage un mouvement alternatif transversal à l’assemblage pendant son déplacement longitudinal. Sur une ligne de production de tours éoliennes, il est généralement utilisé dans les chanfreins de soudage plus larges ou plus profonds — notamment pour les soudures circulaires sur tôles plus épaisses — afin de remplir le chanfrein, d’éviter les zones de fusion incomplète sur les deux bords et de déposer le métal d’apport plus uniformément. L’oscillation devient essentielle avec des tôles plus épaisses, telles que les tôles de nuances destinées à l’éolien en mer, pour lesquelles une seule passe rectiligne ne permet tout simplement pas de remplir toute la zone de l’assemblage.
Q : Combien de composants internes sont installés dans un tronçon de tour éolienne fini ?
Afficher la réponse
Une tour standard comporte deux grandes catégories d’équipements internes : les installations électriques (éclairage, chemins de câbles de puissance et câblage de communication) et les infrastructures (portes d’accès, escaliers/échelles menant à l’entrée, plateformes de maintenance tous les X pieds sur la hauteur de la tour). Leur nombre dépend de la hauteur de la tour ; une tour terrestre de 60m nécessite par exemple nettement moins de niveaux qu’une tour en mer de 150m. Les composants de ces deux catégories sont ajoutés à la dernière étape, après le revêtement, lors de l’assemblage final.
Q : Quelle est la place de l’automatisation du soudage dans l’ensemble du procédé de fabrication métallique ?
Voir la réponse
L’automatisation porte principalement sur les soudures longitudinales et circulaires, pour lesquelles la tête de soudage à l’arc submergé se déplace sur un système à rail ou en porte-à-faux afin de maintenir des paramètres stables sur des soudures longues et répétitives. Le coupage et le roulage ont eux aussi été automatisés au moyen de la CNC. Toutefois, l’accostage final et l’installation des composants internes, ainsi que le procédé de contrôle qualité, restent en grande partie ou entièrement manuels/semi-automatisés, car la variabilité des pièces demeure difficile à automatiser intégralement et de manière fiable à ce stade.
Q : De quoi se compose un manipulateur de soudage à colonne et flèche ?
Afficher la réponse
Un manipulateur de soudage à colonne et flèche se compose d’une colonne verticale fixe et d’une flèche extensible portant la tête de soudage, ce qui permet à la torche d’atteindre toutes les positions requises le long et autour d’un tronçon de tour, qu’il soit en rotation ou fixe, sans intervention manuelle de l’opérateur pour la déplacer.
Q : Quelles exigences fondamentales de fabrication et de qualité une ligne de production de tours éoliennes doit-elle respecter, quel que soit le fournisseur ?
Voir la réponse
Quel que soit le fabricant auprès duquel vous effectuez finalement votre achat, la qualification du mode opératoire de soudage doit répondre à des critères particulièrement exigeants, selon le lieu d’implantation de la tour : le mode opératoire de soudage doit être qualifié conformément à ISO 15614-1, les niveaux de qualité des défauts de soudage doivent être acceptés selon ISO 5817:2023, le soudage de l’acier de structures métalliques doit respecter AWS D1.1 lorsque la réglementation américaine l’exige, et la préparation de la surface avant revêtement doit suivre un procédé de nettoyage conforme à ISO 8501-1, sans oublier les éventuelles exigences applicables à la tour selon EN 1090-2 (EXC3) ou la vérification de la conception selon DNV-ST-0126 si elle est destinée à un appel d’offres pour l’éolien en mer. Si votre fournisseur ne peut pas préciser quelle norme, dans son édition actuelle, couvre chaque aspect de la production, ses affirmations concernant son procédé ne peuvent pas faire l’objet d’une vérification indépendante.
Q : Comment les câbles et les fils internes sont-ils acheminés et installés dans un tronçon de tour éolienne fini ?
Afficher la réponse
Les câbles de puissance et de communication sont acheminés à l’intérieur dans des conduits ou des chemins de câbles dédiés, fixés sur la surface intérieure de la tour et installés après le revêtement dans le cadre de l’assemblage final. Le raccordement au niveau des assemblages entre tronçons est effectué lors du montage des segments sur site. Le positionnement des câbles doit être soigneusement étudié afin de ne pas gêner l’accès par les échelles et les plateformes à tous les niveaux intérieurs de la tour.
Prêt à sélectionner votre prochaine ligne de production de tours éoliennes ?
Pourquoi nous avons rédigé ce guide
La plupart des pages bien classées pour « ligne de production de tours éoliennes » sont des catalogues d’équipements qui vendent des solutions génériques de fabrication métallique accompagnées d’un formulaire de demande de devis, et aucune des trois pages les mieux notées que nous avons examinées ne cite la moindre source vérifiable pour étayer ses affirmations sur les procédés, bien qu’elles figurent toutes trois en première page.
Nous souhaitions proposer une page qui considère l’acheteur comme capable d’évaluer directement les éléments probants. Chaque paramètre, norme et résultat d’étude de cas présenté ci-dessus renvoie à sa source réelle, y compris les deux conclusions évaluées par les pairs — la simulation du goulot d’étranglement au roulage et l’étude montrant que l’automatisation n’est pas toujours justifiée — qu’aucune page concurrente ne mentionne. Revu par l’équipe technique d’Aubrik.
Références et sources
- Ligne de production dédiée aux tours éoliennes d’Aerisyn (cas de réduction de l’échantillonnage UT)The Fabricator
- ISO 9712:2021, qualification et certification du personnel de CNDInternational Organization for Standardization
- Soudage à l’arc submergé de l’acier S355G10+M pour les applications éoliennes en merUniversity of Strathclyde (évalué par les pairs, 2025)
- Simulation à événements discrets de la fabrication de tours d’éoliennes : analyse des goulots d’étranglement et planification des capacitésNMIS / University of Strathclyde (2026 Winter Simulation Conference)
- Étude de cas sur la fabrication cellulaire appliquée à la fabrication de tours éoliennesJournal of Logistics Management (évalué par les pairs, 2023)
- Collaboration adaptative entre humains et robots dans la fabrication d’éoliennesNational Institutes of Health / PMC
- Recherche-action sur la fabrication au plus juste dans la production de composants d’éoliennesSpringer (évalué par les pairs)
- Éolienne de référence IEA de 22 MW pour l’éolien en mer : conception de la tour et du monopieuNREL / DTU / DNV
- Rapport de faisabilité sur les tours éoliennes de très grande hauteur (CEC-500-2024-063)California Energy Commission
- Données comparatives sur les parcs éoliens terrestres et en merAirpes (citant GWEC/IRENA/NREL)
- Fabrication de monopieux pour tours éoliennes en merWELD Magazine
- Charges aérodynamiques exercées sur des groupes de tours d’éoliennes en mer stockées sur des quaisarXiv (prépublication évaluée par les pairs, 2023)
- Détection non supervisée des défauts de soudage par l’audio et la vidéoarXiv (2024)
- AWS D1.1/D1.1M:2025-AMD1, code de soudage de structures métalliques, acierAmerican Welding Society
- Nouveautés d’AWS D1.1 2025The AWS Welding Journal (Travis Green, Tom Schlafly, Mike Gase)
- ISO 5817:2023, niveaux de qualité par rapport aux défauts dans les assemblages soudés par fusionInternational Organization for Standardization
- DNV-ST-0126, structures porteuses d’éoliennesDNV
- Potentiel de renouvellement du parc éolien terrestre américainStanford University (groupe de recherche Jacobson, 2026)
- Raccord à semelle annulaire creuse pour tronçons de tours d’éoliennes (WO2025122118A1)Google Patents (2025)
Articles connexes
- Guide des équipements de soudage pour tours éoliennesprésentation détaillée de tous les postes d’équipement correspondant aux étapes de soudage de la ligne
- Guide du soudage circulaire des tours éoliennes et de la vérification par CNDanalyse approfondie du soudage circulaire et de la vérification de la qualité des soudures
- Services contractuels de soudage des métaux d’Aubrikpour les constructeurs qui recherchent des capacités de soudage au-delà d’une ligne dédiée aux tours
- Présentation des systèmes de soudage robotiséoptions d’automatisation mentionnées dans la section ci-dessus consacrée aux aspects opérationnels
- Outil de dimensionnement de la capacité de lignedimensionnez une configuration selon votre propre objectif de production