
Entrez en contact avec Aubrik Company

Mis à jour en juillet 2026 par l’équipe technique d’Aubrik
Les équipements de production de chaudières constituent la chaîne de machines qui transforme des tôles et des tubes d’acier en chaudières prêtes à l’emploi. En bref, c’est une usine dans votre atelier : coupage des tôles et des tubes (CNC et oxycoupage), roulage et formage des tôles, soudage SAW des panneaux à membranes, soudage tube sur tube, soudage tube sur plaque tubulaire, cintrage, bridage et positionnement, ainsi que contrôle qualité (CND et épreuve hydrostatique). Ce guide vous accompagne tout au long de cette chaîne, de la première coupe à l’essai final, en recensant chaque équipement, en expliquant les codes ASME et EN applicables, en définissant les matériaux employés et en présentant les parties sous pression et les types de chaudières ainsi fabriqués.
Ce guide s’adresse aux propriétaires d’ateliers de fabrication métallique et aux ingénieurs chargés d’acheter une ligne complète, voire plusieurs de ses équipements ; il ne s’agit pas ici d’acquérir une seule machine de coupage ou un système de soudage destiné à une unique partie sous pression. Nous effectuons les calculs lorsque cela est possible, mais les valeurs réelles dépendent de votre projet.
Caractéristiques essentielles d’une ligne de production de chaudières
| Postes principaux | 7–8 : coupage → roulage → préparation → soudage des membranes → soudage des tubes → cintrage → assemblage → CND/épreuve hydrostatique |
| Procédé principal pour les panneaux | Soudage à l’arc submergé bifilaire (SAW) |
| Procédé principal pour les assemblages de tubes | GTAW orbital (TIG) / soudage par résistance |
| Codes applicables | ASME BPVC Sec I / IV / V / VIII / IX · EN 12952 / 12953 · PED 2014/68/EU |
| Familles de chaudières fabriquées | Chaudières à tubes d’eau (parois à membranes) et chaudières à tubes de fumée (calandre) |
Que sont les équipements de production de chaudières, et que ne sont-ils pas ?
Cette confusion fait perdre des semaines aux acheteurs : une recherche sur ce terme affiche côte à côte des vendeurs de chaudières et des constructeurs de machines, et présélectionner le mauvais type de fournisseur entraîne un détour coûteux. Le guide sur les chaudières à vapeur du ministère de l’Énergie des États-Unis porte sur la chaudière en exploitation ; le présent guide traite des 7 étapes et des machines nécessaires à sa fabrication.
L’expression « équipements de production de chaudières » ne désigne pas uniquement les générateurs de vapeur et d’eau chaude eux-mêmes. Le marché se divise entre les entreprises qui vendent des systèmes de chaudière complets et celles qui fournissent les machines servant à les fabriquer. Nous parlons ici de la seconde catégorie : les équipements utilisés par les fabricants pour produire les parties sous pression de chaudières conformes à la Section I ou à la Section VIII de l’ASME BPVC ainsi qu’aux normes européennes EN 12952 et EN 12953, notamment les générateurs de vapeur à récupération de chaleur et d’autres appareils sous pression.
Regroupés par fonction, ces équipements se répartissent en cinq familles :
- Coupage : la première étape. L’atelier reçoit des tôles d’acier coupées à la longueur précise, puis les débite conformément aux plans techniques pour obtenir les différents éléments des tubes, des calandres ou des collecteurs de la chaudière, généralement au moyen de machines CNC de coupage plasma ou d’oxycoupage.
- Formage : les tronçons de tubes ou de calandres roulés à partir de tôles, les collecteurs cintrés, roulés ou à bords tombés et les chants préparés mettent les tôles et les tubes en état pour l’assemblage. Les équipements comprennent des rouleuses et des cintreuses de tôles, ainsi que des fraiseuses de chants destinées à préparer les chanfreins de soudage.
- Soudage : cette catégorie de machines réalise le travail proprement dit. Elle commence par le soudage SAW des parois à eau de la chaudière (panneaux à membranes) ; elle comprend les systèmes automatiques de soudage tube sur tube et tube sur plaque tubulaire (généralement équipés de torches TIG et d’une automatisation à trajectoire contrôlée) ; elle englobe enfin les machines de soudage spécialisées pour les parties sous pression en alliages haute température.
- Assemblage et bridage : à la sortie des machines de formage et de soudage, les pièces sont positionnées et maintenues afin que la chaudière finie respecte les spécifications dimensionnelles. Des dispositifs de bridage hydrauliques, des gabarits et des équipements de positionnement garantissent la précision et la rigidité des panneaux et des tubes.
- Contrôle : qu’elles soient inspectées par radiographie (RT) ou par ultrasons (UT), les parties sous pression doivent respecter les exigences des codes concernant les défauts internes et de surface. Une dernière épreuve hydrostatique (HS) ou pneumatique apporte la preuve définitive qu’une partie sous pression peut supporter la pression et la température de calcul avec des fuites négligeables.
Un fournisseur d’équipements de production de chaudières peut proposer la ligne complète sous forme d’ensemble intégré. Les fabricants peuvent aussi acheter chaque type d’équipement séparément — un poste de soudage ici, une rouleuse là — puis assurer eux-mêmes l’intégration. Nous présentons les équipements étape par étape, en suivant le parcours du matériau dans une usine type.
Il est tout aussi utile de savoir ce que la ligne ne fabrique pas. Une ligne de production de chaudières fabrique les parties sous pression ; les équipements auxiliaires qui les entourent sont achetés séparément et intégrés sur site — pompes d’alimentation en eau et circuits d’eau, séparateurs de purge, systèmes de commande de la combustion et des brûleurs, conduits d’évacuation et cheminées, ainsi que tableaux électriques et instrumentation assurant le fonctionnement de l’installation. Traitez ces accessoires comme un lot d’achats distinct et dimensionnez vos machines en fonction des parties sous pression que vous fabriquez réellement.
Le flux en 7 étapes, de la tôle à l’épreuve de pression
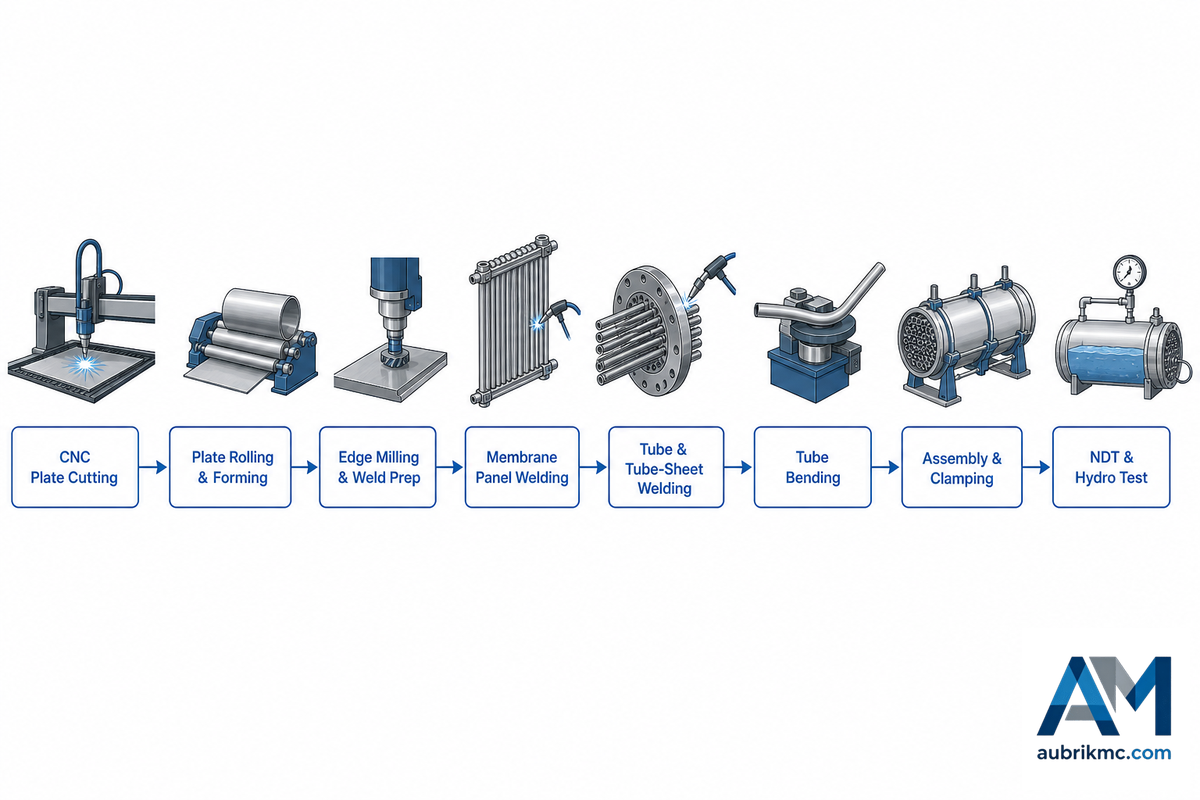
Chaque partie sous pression — qu’il s’agisse d’un ballon de chaudière, d’une section de générateur de vapeur à récupération de chaleur ou d’un module d’économiseur — exige des modes opératoires de soudage et d’essai spécifiques. Nous utiliserons comme modèle général ce flux « de la tôle à l’épreuve de pression » en 7 étapes : 1. Coupage 2. Formage 3. Soudage des panneaux à membranes 4. Soudage tube sur tube 5. Soudage tube sur plaque tubulaire 6. Assemblage et bridage 7. CND et épreuve hydrostatique
| Étape | Équipement | Fonction |
|---|---|---|
| 1. Coupage | Machine CNC de coupage plasma / oxycoupage | Découpe la tôle selon le plan ; le plasma coupe rapidement les tôles fines à moyennes, tandis que l’oxycoupage convient aux fortes épaisseurs d’acier au carbone. |
| 2. Roulage et formage | Rouleuse de tôles à 3 rouleaux, cintreuse de panneaux | Roule les calandres et les chemises de foyer pour les rendre cylindriques ; cintre les panneaux de parois à eau selon le profil requis. |
| 3. Préparation des chants | Fraiseuse de chants / chanfreineuse | Usine les chanfreins de soudage afin d’obtenir une fusion complète des joints plutôt qu’un simple pontage du jeu. |
| 4. Soudage des membranes | Machine multitorche de soudage SAW des panneaux | Assemble les plats d’ailette aux tubes des deux côtés pour fabriquer les panneaux de parois à eau — le cœur productif de la ligne. |
| 5. Soudage des tubes | Machine de soudage TIG orbital / sur plaque tubulaire | Réalise des soudures étanches sur les tubes d’eau, de vapeur et de surchauffeur ainsi que sur les assemblages tube sur plaque tubulaire. |
| 6. Assemblage | Bridage hydraulique, positionneurs de soudage | Maintient les ballons, panneaux et faisceaux en position afin que l’ensemble soudé reste conforme aux dimensions prescrites. |
| 7. CND et épreuve hydrostatique | Détecteurs de défauts RT / UT, banc d’épreuve hydrostatique | La radiographie et les ultrasons détectent les défauts sous la surface ; une épreuve hydrostatique valide l’assemblage avant son expédition. |
Ne sous-estimez pas les phases finales d’assemblage et d’essai du procédé ; c’est là que des défauts, qui auraient dû être détectés plus tôt et à moindre coût, peuvent apparaître et imposer une reprise importante, voire une mise au rebut à un stade tardif et coûteux. Une ligne de production de chaudières ne se résume pas à un ensemble de machines ; c’est un système qualité en fonctionnement, et les capacités de CND/HS doivent être planifiées en conséquence.
Les praticiens ne mâchent pas leurs mots lorsqu’ils décrivent les défauts des panneaux. La déformation est la plainte récurrente : sur les forums professionnels, les soudeurs expliquent qu’ils la maîtrisent par une préparation soignée des assemblages, en évitant les passes oscillées larges et en appliquant une séquence de soudage rigoureuse, plutôt qu’en se fiant uniquement à la machine. Un panneau à membranes qui dérive d’un millimètre sur une longueur de 12 m ne se signale pas de lui-même. Le problème apparaît lors de l’épreuve hydrostatique, lorsque la correction coûte plusieurs fois le prix qu’aurait coûté un outillage. Les constructeurs d’équipements ont conçu des solutions à ce problème : le brevet délivré US7028882B2 décrit un dispositif qui dépose un rechargement soudé sur un panneau de tubes de chaudière tout en redressant le panneau au cours de la même opération.
💡 Conseil de spécialiste
Si vous développez votre activité et ajoutez de nouveaux postes, soyez attentif aux interfaces mécaniques et logicielles. La sortie d’une machine, qu’il s’agisse des dimensions de panneau admises par une cintreuse ou de la plage de diamètres de tube d’une tête de soudage, peut-elle passer sans difficulté à l’étape suivante ? Adapter après coup des machines incompatibles peut coûter bien plus cher que de les sélectionner correctement dès le départ.
Procédés de soudage des parties sous pression des chaudières
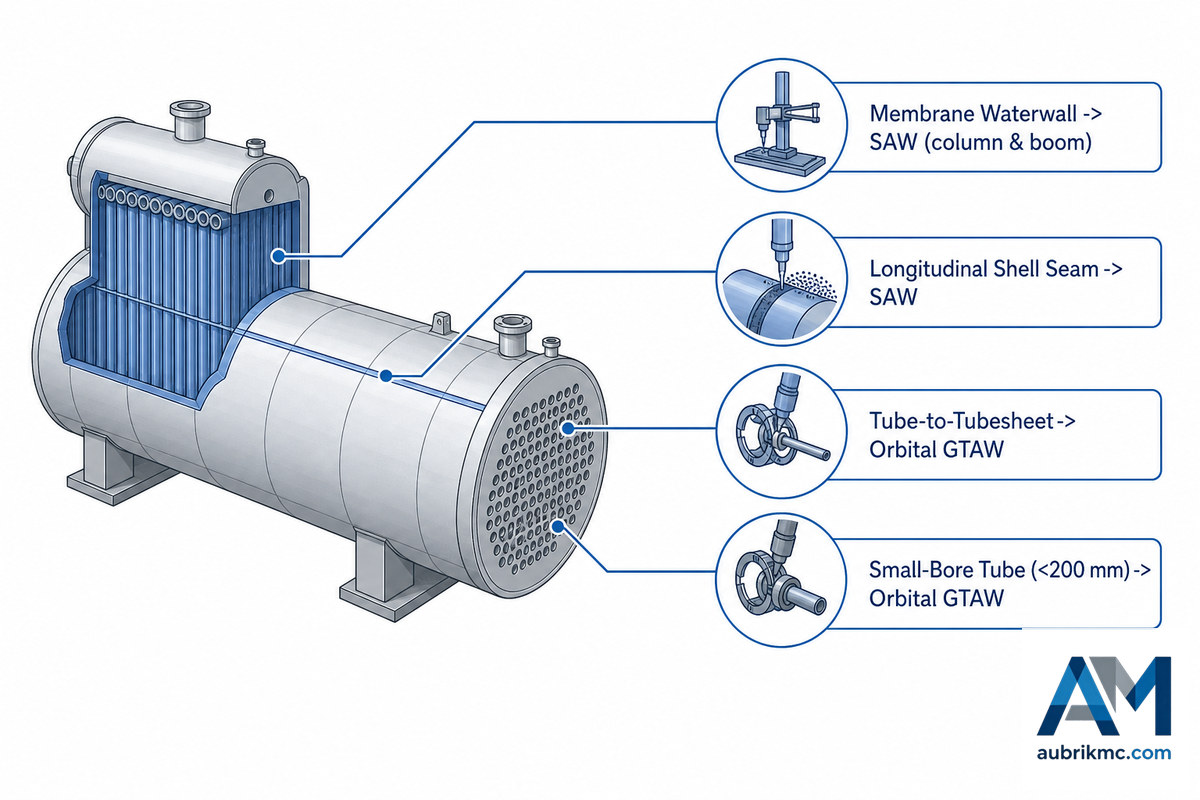
Il n’existe pas un unique « meilleur » procédé de soudage pour fabriquer une chaudière. Pour chaque partie sous pression, la géométrie, la position et la longueur de l’assemblage rendent certains procédés plus adaptés ; la seule façon réellement pertinente de commander les équipements consiste donc à utiliser une matrice procédé adapté à chaque assemblage, plutôt que de décider de tout automatiser sur une seule machine.
| Partie sous pression | Type d’assemblage | Dimensions habituelles | Procédé | Pourquoi il convient |
|---|---|---|---|---|
| Panneau à membranes de paroi à eau | Soudure d’angle ailette-tube | Tube ⌀22–108 mm, tôle de 3–16 mm | SAW bifilaire | Les longs cordons à plat bénéficient d’un taux de dépôt élevé et d’un arc sous flux. |
| Joint longitudinal de calandre / ballon | Assemblage bout à bout de forte épaisseur | Paroi de 12–100 mm | SAW | Pénétration profonde en peu de passes, en position à plat. |
| Fond bombé | Bout à bout / angle | Variable selon le diamètre | SAW / GTAW | Le profil courbe exige une grande souplesse de positionnement. |
| Joint de chemise de foyer | Bout à bout | 6–20 mm | SAW | Maintien de la circularité après roulage avec soudage en position à plat. |
| Assemblage de tubes d’eau / de surchauffeur | Tube bout à bout | ⌀25–63 mm | GTAW orbital (TIG) | Convient aux petits diamètres et aux soudures en position auxquelles le SAW ne peut pas accéder. |
| Tube sur plaque tubulaire (collecteurs, échangeurs) | Tube sur tôle | ⌀15–170 mm, paroi de 1–20 mm | TIG orbital / soudage par résistance | Étanchéité lors des cycles thermiques ; pénétration reproductible. |
| Économiseur / tube à ailettes | Soudure d’ailette | Ailette continue | HF / SAW | Fixation d’ailettes en grande série. |
| Joint de collecteur | Bout à bout | ⌀60–120 mm | SAW + GTAW | Épaisseurs différentes de part et d’autre de l’assemblage. |
| Tubulures et accessoires | Montage en applique / traversant | Variable | GTAW / SMAW | Soudures courtes en position, pour lesquelles la souplesse prime sur le taux de dépôt. |
| Joint de fermeture de l’assemblage complet | Soudure de fermeture | Variable | SAW / GTAW | Contrôle dimensionnel final de l’assemblage. |
Le SAW s’impose par son taux de dépôt. Sur les cordons de panneaux à plat, le soudage à l’arc submergé monofil peut déposer environ 8–18 kg de métal fondu par heure selon le diamètre et la polarité du fil, tandis qu’une configuration bifilaire augmente le dépôt d’environ 20 % par rapport au monofil sans forte hausse de l’apport thermique, selon l’institut de recherche en soudage EWI. Les systèmes tandem multifils atteignent des valeurs encore supérieures. À titre de comparaison, le MIG/MAG sous gaz de protection dépose généralement environ 3,6–5,4 kg/h et le soudage à l’électrode enrobée 2–4 kg/h, ce qui explique pourquoi une tête SAW peut remplacer plusieurs torches manuelles sur une paroi à eau. Les machines multitorches de soudage des membranes utilisent couramment 4–6 torches sur une largeur utile de 1 600–2 500 mm, et une machine standard peut largement dépasser 1 000 m de soudure pendant un poste de 8 heures. Pour les longs joints de calandres et de ballons, la même tête SAW est généralement portée par un manipulateur de soudage à colonne et flèche, qui déplace l’arc le long de l’assemblage à une vitesse contrôlée au lieu de déplacer la pièce.
Faut-il utiliser le SAW ou le MIG/MAG pour les parois à membranes ?
Sur les longs joints à plat des parois à eau réalisées dans un matériau de 3mm et plus, le SAW bifilaire domine grâce à sa forte pénétration, à son taux de dépôt et à la couche de flux qui protège le bain de fusion. Toutefois, le SAW n’est pas une solution universelle : le flux doit être soutenu, le procédé est limité aux positions à plat/horizontales et il est généralement réservé aux tubes de moins de 200mm de diamètre environ.
Comme l’indique Canadian Metalworking, les électrodes de grand diamètre ne sont pas toujours les meilleures. Les soudures courtes, les tubes de petit diamètre et les travaux en position relèvent clairement du TIG orbital ou du soudage par résistance ; c’est pourquoi une ligne de production de chaudières associe une machine de soudage de panneaux à membranes pour les panneaux à une machine de soudage tube sur tube pour les tubes.
📐 Note technique
LOP. Le manque de pénétration des soudures (LOP) est une cause fréquente de défaillance des assemblages tube sur plaque tubulaire. Dans la littérature professionnelle consacrée au contrôle, le LOP est souvent cité avec le manque de pénétration dans les parois des tubes de chaudière parmi les modes de défaillance les plus courants des tubes de chaudière lorsque la chimie de l’eau d’alimentation ou la pénétration des soudures n’est plus maîtrisée. Le maintien de la torche à une distance constante au-dessus d’un tube présentant une ovalisation irrégulière, voire un défaut de circularité, est possible parce que le TIG orbital associé à un régulateur de tension d’arc commande la hauteur de la torche. Sur une ligne d’échangeurs de chaleur livrée par Aubrik, une machine orbitale de soudage tube sur tube a obtenu un taux de réussite des soudures de 99,5 % sur 50 appareils à calandre et tubes en acier inoxydable 304 (tube ⌀25 mm × paroi de 3 mm) — une valeur communiquée par l’entreprise.
Prenons le cas d’un atelier qui décroche son premier contrat de surchauffeur et tente d’utiliser sa tête SAW pour membranes sur les assemblages tube-collecteur. L’arc dévie avec le fil fin, la pénétration devient irrégulière et la radiographie entraîne le rejet de toute une série d’assemblages. Les soudeurs du forum de l’American Welding Society décrivent exactement ce phénomène : un fil fin pour arc submergé qui ne fond pas droit et produit une pénétration irrégulière. Ces assemblages auraient dû être réalisés en TIG orbital dès le départ. Un mode de défaillance plus lent tient à la chimie plutôt qu’au procédé : la fissuration par corrosion sous contrainte caustique apparaît dans les circuits de vapeur lorsque le traitement de l’eau d’alimentation n’est plus maîtrisé, des années après que la soudure elle-même a réussi le contrôle.
Chaudières à tubes d’eau ou à tubes de fumée : influence du type de chaudière sur les équipements
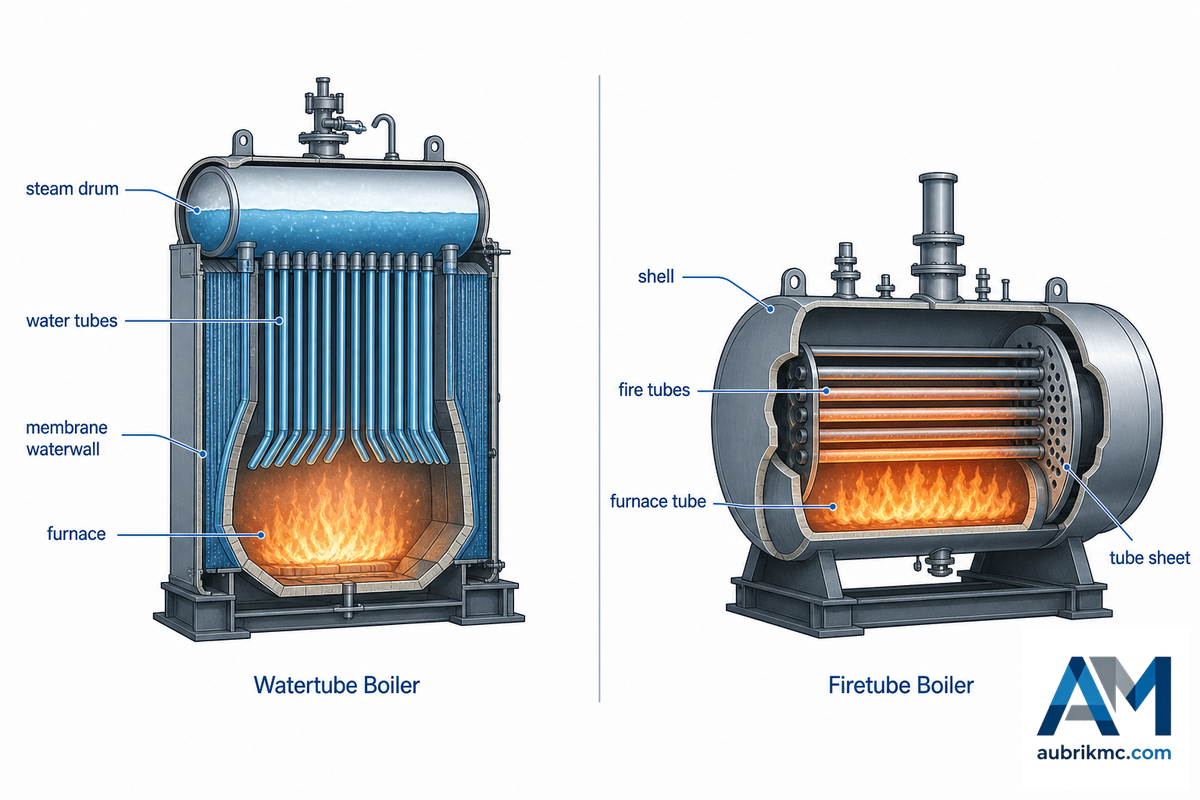
Les équipements nécessaires varient selon la famille de chaudières que vous fabriquez. Les deux architectures se distinguent par la position de l’eau et des gaz de combustion de part et d’autre des tubes, une disposition qui détermine à son tour la pression maximale et les travaux de soudage.
Chaudière à tubes d’eau
L’eau circule à l’intérieur des tubes, tandis que les gaz chauds circulent à l’extérieur. Constituée de panneaux à membranes formant les parois à eau et de ballons, elle supporte des pressions et des températures plus élevées — les parois à eau des chaudières de centrales se trouvent dans la zone haute température. Le soudage SAW des panneaux à membranes exige beaucoup d’équipements.
Chaudière à tubes de fumée (calandre)
Les gaz chauds circulent dans des tubes placés à l’intérieur d’une calandre remplie d’eau. Elle est moins complexe et plus robuste, mais fonctionne à des pressions inférieures à celles d’une chaudière à tubes d’eau. Le roulage de la calandre et le soudage tube sur plaque tubulaire sont nécessaires pour chaque appareil.
Une chaudière à tubes d’eau est-elle plus difficile à fabriquer qu’une chaudière à tubes de fumée ?
La fabrication des chaudières à tubes d’eau est plus exigeante, nécessite davantage d’équipements pour le soudage des panneaux à membranes et, compte tenu de leurs pressions et températures de service plus élevées, fait appel à des tubes de nuance supérieure et à des tolérances de soudage beaucoup plus strictes. Dans les chaudières à tubes de fumée, la pression est principalement contenue par le joint de la calandre et les assemblages tube sur plaque tubulaire, qui ne sont faciles à réaliser ni l’un ni les autres.
Un panneau à membranes de paroi à eau est une structure extrêmement peu rigide et sensible aux déformations, raison pour laquelle les machines de soudage de panneaux à membranes intègrent un suivi de joint afin de maintenir le jeu entre le tube et le plat sur toute la longueur d’un panneau de 12-m.
Dans la réalité, les équipements restent en fait globalement identiques : chaudière à vapeur industrielle, chaudière de production d’eau chaude, chaudière marine, générateur de vapeur à récupération de chaleur et chaudière portable de plus petite taille. Les applications varient, mais les parties sous pression sous-jacentes restent les mêmes — c’est ainsi qu’elles produisent la vapeur. Telle est la réalité quotidienne de la fabrication des chaudières. Le code applicable dépend du type : dans le cadre de l’ASME Boiler and Pressure Vessel Code, la Section I régit les chaudières de puissance, tandis que la Section IV couvre les chaudières de chauffage, chacune étant soumise à ses propres exigences de contrôle.
Aciers et tubes pour chaudières : pourquoi le matériau détermine le mode opératoire de soudage
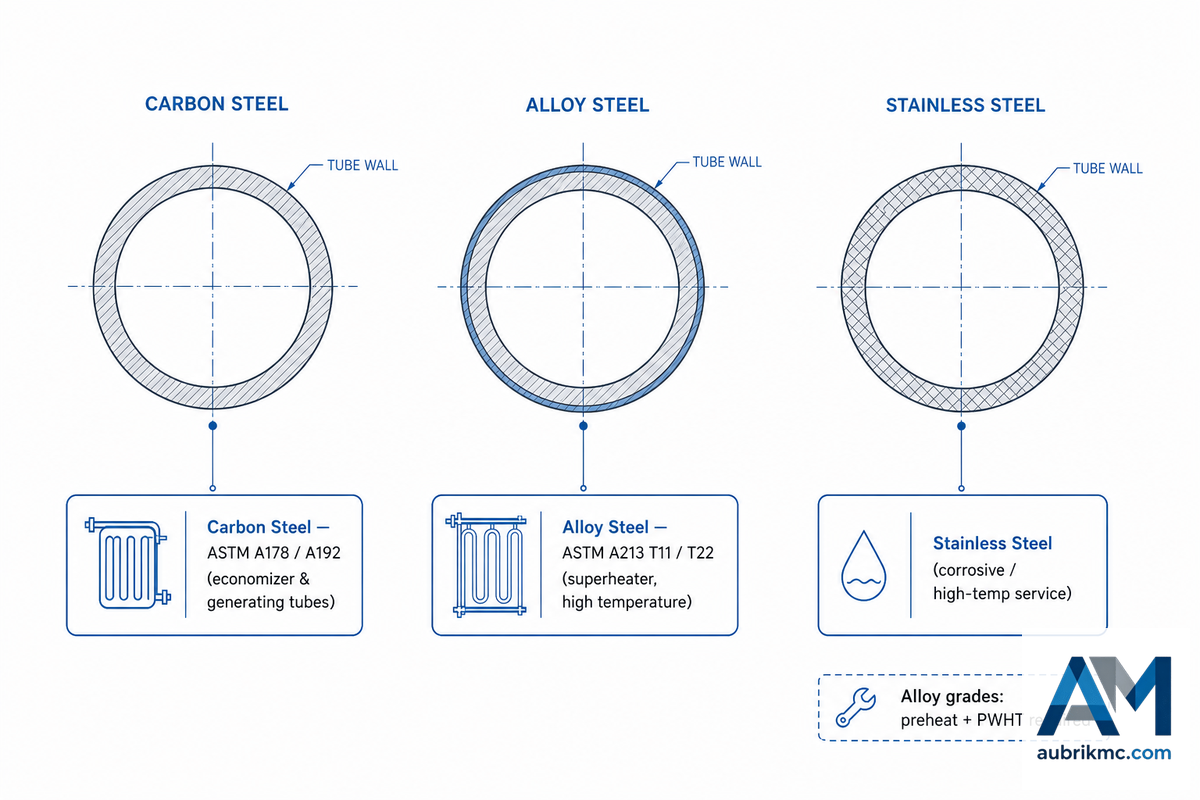
Choisir la mauvaise nuance est une erreur coûteuse qui se manifeste tardivement. Prenons le cas d’un atelier qui soude un tube de surchauffeur en alliage 2,25 % Cr–1 % Mo selon un mode opératoire prévu pour l’acier au carbone : la zone affectée thermiquement durcit, des fissures s’ouvrent sous l’effet des cycles thermiques et la défaillance survient des années après la livraison. Les règles relatives aux matériaux citées par l’ASME BPVC définissent le préchauffage et le traitement thermique après soudage qui permettent précisément d’éviter ce résultat.
Le choix des tubes fait partie intégrante de celui des équipements : le matériau retenu pour les tubes détermine le mode opératoire de soudage ainsi que les traitements de préchauffage et de post-soudage que votre installation doit pouvoir assurer. Les tubes de chaudière vont de l’acier au carbone ordinaire aux alliages chrome-molybdène à mesure que les températures augmentent.
Les conditions de service déterminent la nuance. Dans une centrale électrique, une paroi à eau absorbe la chaleur rayonnée à l’intérieur du foyer et transporte de la vapeur surchauffée à des pressions qui sollicitent continuellement la paroi du tube ; une unité de production d’eau chaude fait circuler le fluide dans des conditions bien moins sévères. Les tubes de nuance supérieure offrent une meilleure durabilité et une meilleure résistance au fluage dans les zones où le flux thermique est le plus intense, tout en déterminant les besoins de maintenance de la chaudière finie pendant toute sa durée de vie. Les conceptions à haut rendement relèvent encore le niveau d’exigence : des objectifs d’efficacité énergétique plus stricts imposent une qualité de soudage plus rigoureuse, ce qui explique pourquoi les équipements enregistrant les paramètres deviennent la norme.
| Nuance | Type | Incidence sur le soudage |
|---|---|---|
| ASTM A178 / A192 | Acier au carbone | Tube standard pour chaudière et surchauffeur ; facile à souder, mais limité pour le service à haute température. |
| ASTM A213 T11 | Alliage 1,25 % Cr – 0,5 % Mo | Meilleure résistance à l’oxydation ; nécessite généralement un préchauffage et un refroidissement contrôlé. |
| ASTM A213 T22 | Alliage 2,25 % Cr – 1 % Mo | Service soumis au fluage ; préchauffage et traitement thermique après soudage généralement requis. |
| Acier inoxydable (p. ex. 304) | Acier inoxydable austénitique | Résistance à la corrosion pour les échangeurs ; protection gazeuse propre et maîtrise rigoureuse de l’apport thermique. |
📐 Note technique
La soudabilité de ces aciers à teneur élevée en chrome-molybdène (T11, T22 et nuances supérieures) diminue à mesure que la teneur en éléments d’alliage augmente. En règle générale, le préchauffage avant soudage et le traitement thermique après soudage (PWHT) deviennent tous deux nécessaires afin d’éviter la fragilisation des zones affectées thermiquement et la fissuration. Les valeurs exactes doivent provenir de votre propre mode opératoire qualifié et des exigences de soudage pertinentes de la Section I de l’ASME pour l’épaisseur de paroi et la nuance concernées. Toute valeur fournie isolément doit être considérée comme purement indicative.
Codes et conformité : ASME BPVC, EN 12952/12953 et le National Board
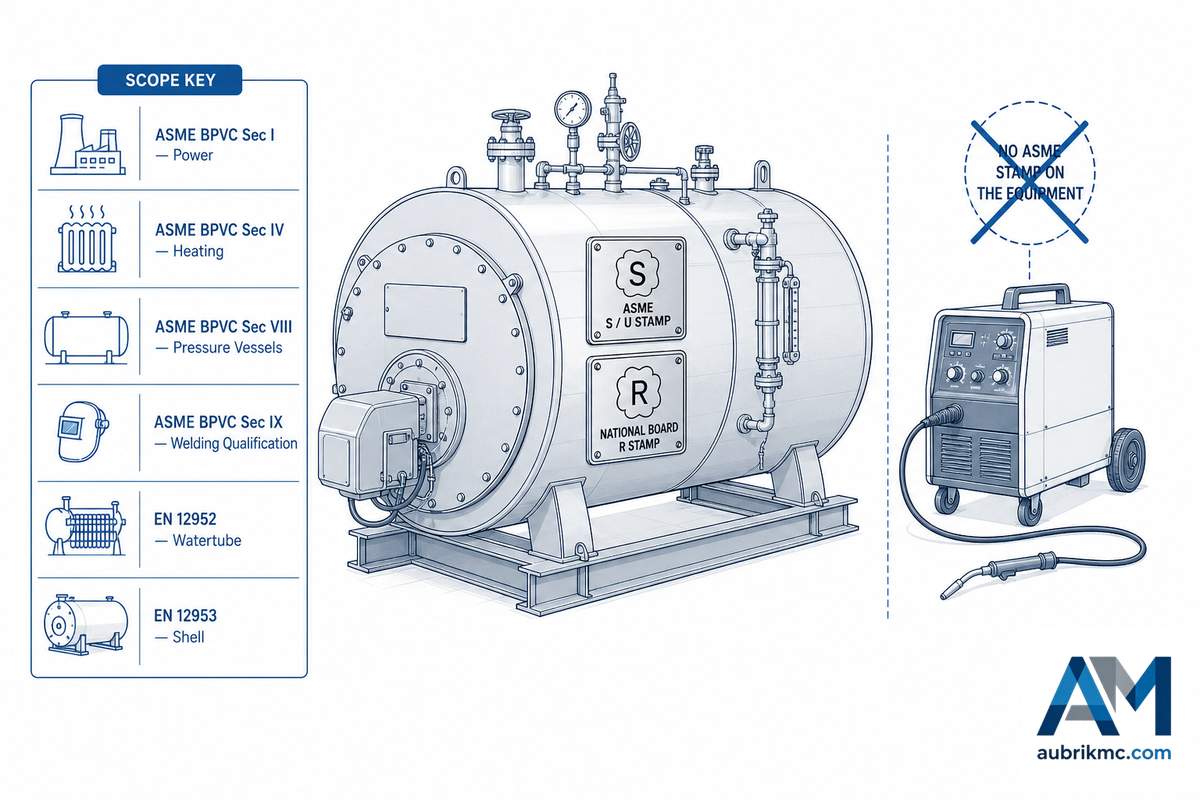
Se tromper sur ce point coûte cher. Prenons le cas d’un fabricant qui achète une machine de soudage de panneaux avec suivi de joint, suppose que celle-ci garantit la conformité, puis échoue à l’inspection autorisée faute d’avoir jamais qualifié le moindre mode opératoire de soudage. Le Code ASME des chaudières et appareils à pression établit clairement la distinction : la Section I régit la chaudière de puissance finie, tandis que la Section IX qualifie le mode opératoire de soudage et le soudeur. Le rejet d’une partie sous pression impose de retirer des travaux déjà terminés, et 100 % de cette main-d’œuvre est perdue.
C’est le point essentiel pour apporter la preuve lors d’un audit, à savoir la distinction entre code et machine : le code des chaudières régit la partie sous pression finale, et non la machine qui a réalisé la soudure. Aucune machine de fabrication de chaudières n’est « certifiée ASME ». Le matériel assure en revanche la maîtrise du procédé, notamment sa répétabilité, le suivi de joint et l’enregistrement des données de soudage, ce qui permet d’appliquer un mode opératoire qualifié selon le code pour fabriquer une chaudière conforme à celui-ci.
Cette distinction prend toute son importance lors d’un audit. Un fabricant qui suppose que le système de suivi de joint d’une machine de soudage de panneaux rend la soudure « conforme au code » découvre, lors de l’inspection autorisée, que seuls comptent un mode opératoire qualifié, un soudeur qualifié et la traçabilité documentaire de ces deux éléments. La machine est le véhicule ; la qualification selon la Section IX de l’ASME est le permis nécessaire pour le conduire.
| Code | Domaine d’application |
|---|---|
| ASME BPVC Section I | Construction des chaudières de puissance (produit fini). |
| ASME BPVC Section IV | Construction des chaudières de chauffage. |
| ASME BPVC Section V | Contrôles non destructifs (RT, UT et méthodes connexes). |
| ASME BPVC Section VIII | Construction des appareils à pression. |
| ASME BPVC Section IX | Qualification des modes opératoires de soudage et des opérateurs (WPS, PQR) exigée par les codes de construction. |
| EN 12952 | Chaudières à tubes d’eau (norme européenne harmonisée). |
| EN 12953 | Chaudières à tubes de fumée (norme européenne harmonisée). |
| PED 2014/68/EU | Conformité UE des équipements sous pression au-delà de 0,5 bar. |
Amérique du Nord : marquages « S » (chaudières de puissance) et « U » (appareils à pression) pour les constructions neuves relevant du Code ASME des chaudières et appareils à pression ; marquage « R » pour les réparations et modifications relevant du National Board. Europe : chaudières à tubes d’eau, EN 12952 ; chaudières à tubes de fumée, EN 12953, toutes deux régies par la directive relative aux équipements sous pression (2014/68/EU). Si vous exportez, définissez votre stratégie de marquage — ASME et National Board en Amérique du Nord ; PED en Europe — avant de couper l’acier, car le rejet d’une partie sous pression entraîne une reprise.
Comment spécifier une ligne de production de chaudières
Le choix d’une ligne revient à définir la plage de production visée, la combinaison de procédés et les opérations de la chaîne à internaliser ou à sous-traiter. Pour disposer d’un premier cadre de référence, confrontez votre gamme de produits aux conditions de la liste ci-dessous.
| Si votre production concerne… | Donnez la priorité à… |
|---|---|
| Petites chaudières monoblocs, travaux variés | Une machine de soudage de panneaux membranés de largeur standard + une machine de soudage de tubes ; sous-traitez le roulage lourd jusqu’à ce que le volume justifie son internalisation. |
| Production régulière à volume moyen | Le coupage, le roulage, le soudage à l’arc submergé des panneaux membranés et le soudage de tubes en interne ; ajoutez des moyens de CND pour maîtriser les coûts liés à la qualité. |
| Grandes parois à tubes d’eau pour centrales électriques | Un système SAW large à plusieurs torches, une capacité accrue de traitement des tubes et des matériaux, ainsi que des postes complets d’assemblage + inspection. |
Les équipements de chauffe — brûleurs et système de commande associé — sont commandés sous forme d’ensemble monobloc plutôt que fabriqués dans votre usine ; dimensionnez donc vos machines en fonction des parties sous pression que vous fabriquez réellement. Les acheteurs qui comparent les fabricants de matériel de production de chaudières doivent également évaluer le matériel d’occasion, dont le prix d’entrée inférieur s’accompagne d’incertitudes sur l’ancienneté du système de commande et de risques liés aux pièces de rechange. Que vous fabriquiez des chaudières industrielles, des chaudières commerciales ou des parois à tubes d’eau pour centrales électriques, une question détermine l’ordre des achats : quel poste constitue votre goulot d’étranglement en matière de débit, et lequel représente votre point de contrôle qualité ? Le choix entre un fournisseur unique et plusieurs fournisseurs constitue un véritable compromis. Avec un fournisseur unique, celui-ci assume la responsabilité du résultat en cas d’échec à l’inspection ; plusieurs fournisseurs peuvent réduire le coût des composants, mais laissent à votre atelier le risque lié à l’intégration. Une solution d’équipement optimale concilie le volume de production, la fiabilité des soudures et les gains d’efficacité qui justifient votre investissement matériel — poste par poste et composant par composant. Une même plateforme de machines peut convenir aussi bien à un sous-traitant local fabriquant de petites chaudières monoblocs qu’à un grand fabricant produisant des panneaux de parois à tubes d’eau pour centrales électriques, car elle s’adapte au nombre de torches et au nombre de panneaux à fabriquer.
Supposons, par exemple, qu’un fabricant de taille moyenne produisant des tubes à la commande envisage de se lancer dans les chaudières à vapeur monoblocs. Au lieu d’acheter d’emblée un ensemble de sept postes, il peut acquérir une machine standard de soudage de panneaux membranés et une machine de soudage orbital de tubes, sous-traiter le roulage des tôles pendant la première année et acheter un détecteur de défauts par ultrasons lorsque les volumes de production augmentent. L’ordre est important ; achetez d’abord l’équipement correspondant au goulot d’étranglement du débit et au point de contrôle qualité, puis adaptez le formage et les autres opérations à l’évolution de la demande. Avant de retenir l’un ou l’autre procédé, établissez une comparaison des coûts entre SAW et MIG/MAG en fonction des dimensions précises de vos tôles, et utilisez des positionneurs de soudage ainsi que des vireurs de soudage pour placer les assemblages à plat, position dans laquelle ces systèmes automatisés sont les plus efficaces.
Perspectives du secteur : main-d’œuvre qualifiée et automatisation de la production de chaudières
Le facteur qui impose l’évolution du matériel de production de chaudières n’est pas seulement la taille du marché : il tient principalement à la main-d’œuvre, et le sujet mérite d’être abordé avec franchise. Il convient d’éviter d’exagérer une prétendue « pénurie de soudeurs spécialisés dans les chaudières ». La réalité est bien plus nuancée : le Bureau des statistiques du travail des États-Unis recense quelque 10 400 chaudronniers, prévoit un léger recul de l’emploi d’environ 2 % entre 2024 et 2034 et estime à près de 800 le nombre de postes à pourvoir chaque année. La plupart résultent de départs à la retraite, mais aussi, en partie, d’une baisse de la demande due à la fermeture des centrales au charbon.
Ce qui ne fait toutefois aucun doute, c’est la pénurie générale de soudeurs qualifiés dans laquelle les ateliers de fabrication de chaudières doivent puiser leur personnel. D’après des chiffres relayés par la presse professionnelle et provenant de l’American Welding Society, le secteur aura besoin de quelque 330 000 nouveaux professionnels du soudage d’ici 2028, soit environ 82 500 postes à pourvoir chaque année — un chiffre global couvrant six métiers qualifiés et non propre aux chaudronniers. Dans ce contexte, le BLS indique simplement que « la plupart des fabricants ont automatisé la production des chaudières afin d’améliorer la qualité, l’assemblage des réservoirs de chaudière faisant souvent appel à des soudeurs robotisés ou automatiques ». Cela laisse penser que les principaux moteurs des cellules automatisées de soudage SAW et orbital sont la qualité et la rareté de la main-d’œuvre qualifiée, plutôt qu’une hausse des recrutements propre au secteur des chaudières.
« Cela change tous les jours, et c’est parfois un monstre. »
Joe Young, Senior Manager, AWS Foundation Workforce Development, au sujet de l’évolution de la main-d’œuvre du soudage (FABTECH 2024)
Deux tendances technologiques en découlent. Premièrement, sur les nouvelles lignes jusqu’en 2026, la surveillance des soudures et le soudage adaptatif fondé sur l’IA — notamment le suivi de l’arc et la détection des défauts en temps réel — passeront du statut d’options haut de gamme à celui d’équipements standard. Deuxièmement, même l’offre automatisée de base continuera d’évoluer ; la littérature brevets fait état de nouvelles techniques hybrides laser/arc en cours de développement, destinées à remplacer le SAW/FCAW sur les panneaux de parois à tubes d’eau afin de réduire l’apport thermique et les déformations. Pour les acheteurs, le calendrier constitue un facteur déterminant. Si votre budget d’investissement est prêt à être engagé, investissez dans du matériel ayant fait ses preuves en matière d’enregistrement des paramètres et doté d’un système capable de prendre en charge le suivi et le diagnostic en temps réel, car ces fonctions deviennent la norme attendue pour les inspections et la documentation. L’automatisation des lignes de chaudières peut ainsi être considérée comme une assurance contre les risques liés à la rareté de la main-d’œuvre qualifiée et au renforcement des exigences de qualité, les systèmes de soudage robotisé jouant un rôle toujours plus important.
Questions fréquentes
Q : Qu’est-ce que le matériel de production de chaudières ?
Voir la réponse
Le matériel de production de chaudières comprend les équipements de coupage CNC, de roulage et de formage des tôles, de soudage des panneaux membranés, de soudage tube sur tube et tube sur plaque tubulaire, de bridage pour l’assemblage, ainsi que de CND, notamment les machines d’épreuve hydrostatique utilisées pour fabriquer les chaudières — indépendamment des chaudières elles-mêmes. Il peut être proposé par un fournisseur sous la forme d’une ligne intégrée complète, ou ses différents composants peuvent être achetés par un fabricant en vue d’une intégration en interne.
Q : Comment fabrique-t-on une chaudière, étape par étape ?
Voir la réponse
Une chaudière passe par sept étapes, de la tôle à l’épreuve de pression. L’acier est découpé par CNC conformément au plan, puis roulé ou plié pour former les viroles, les foyers et les panneaux de parois à tubes d’eau. Les bords sont usinés afin de les préparer au soudage. Les panneaux membranés sont assemblés par soudage à l’arc submergé (SAW) à plusieurs torches, et les tubes par soudage TIG orbital.
Les ballons, les panneaux et les faisceaux sont bridés ensemble et assemblés conformément aux exigences dimensionnelles avant d’être radiographiés, contrôlés par ultrasons et soumis à une épreuve hydrostatique à 150 % de la pression avant expédition. Chaque étape fait appel à sa propre machine et à son propre mode opératoire de soudage approuvé.
Q : Quel procédé de soudage est utilisé pour les parois membranées des chaudières ?
Voir la réponse
Les panneaux membranés de parois à tubes d’eau sont fabriqués par soudage à l’arc submergé (SAW) à plusieurs torches et à deux fils. Cette méthode convient particulièrement aux longs assemblages horizontaux à plat, sur lesquels elle dépose environ 8-18 kg/h avec un seul fil (20 % de plus avec le SAW à deux fils), le flux protégeant le bain de toute contamination. Les assemblages de petit diamètre, hors position ou courts, ainsi que ceux qui exigent un support intégral du flux, se prêtent au TIG orbital, tandis que le SAW doit être effectué sur une surface horizontale ou à plat.
Q : Le matériel de production de chaudières doit-il être certifié ASME ?
Voir la réponse
La chaudière et l’appareil à pression proprement dits sont construits conformément aux codes ASME (Section I ou VIII). Les machines utilisées pour les fabriquer ne sont pas « certifiées ASME ».
Le matériel assure plutôt la répétabilité du système de commande et le suivi de joint nécessaires à l’application d’un mode opératoire de soudage qualifié (tel qu’approuvé selon la Section IX de l’ASME).
Q : Chaudière à tubes d’eau ou à tubes de fumée : laquelle est la plus difficile à fabriquer ?
Voir la réponse
Les chaudières à tubes d’eau sont généralement celles qui nécessitent le plus de matériel : les pressions et températures supérieures imposent une maîtrise plus stricte des soudures et des équipements plus sophistiqués, en particulier pour la construction des panneaux membranés.
Dans une chaudière à tubes de fumée, l’essentiel des travaux de soudage se concentre sur le joint longitudinal de la virole et les assemblages des plaques tubulaires.
Q : Quel acier utilise-t-on pour les tubes de chaudière ?
Voir la réponse
La nuance des tubes de chaudière va de l’acier au carbone (ASTM A178/A192) pour les applications courantes aux alliages chrome-molybdène (ASTM A213 T11 et T22) lorsque les températures de service augmentent.
Des aciers inoxydables tels que l’ASTM A213-304 sont utilisés dans les échangeurs de chaleur. La nuance du tube influe sur le mode opératoire de soudage — les tubes alliés font généralement l’objet d’un préchauffage et d’un traitement thermique après soudage.
Q : Combien coûte une ligne de production de chaudières ?
Voir la réponse
Le coût final de la machine dépend de facteurs tels que la largeur des panneaux, le nombre de torches, le type de procédés utilisés et le niveau d’automatisation ; demandez donc un devis correspondant à la configuration souhaitée plutôt qu’un prix catalogue. Veillez à évaluer le service après-vente et le délai de livraison.
Q : Une même ligne peut-elle fabriquer des chaudières à tubes d’eau et à tubes de fumée ?
Voir la réponse
Dans une large mesure, oui : les principales machines de fabrication sont communes aux différentes familles ; les équipements de coupage CNC, de roulage ou de pliage, de soudage de panneaux ou de viroles, de soudage des plaques tubulaires, d’assemblage et de CND se retrouvent tous dans les usines qui fabriquent des chaudières à tubes d’eau, des chaudières à tubes de fumée, des chaudières à eau chaude, des générateurs de vapeur à récupération de chaleur et des parois à tubes d’eau pour chaudières de puissance à haute pression. Les différences résident dans les détails : une configuration destinée aux chaudières à tubes d’eau privilégiera le soudage des panneaux membranés, une unité destinée aux chaudières à tubes de fumée mettra l’accent sur la capacité de roulage des viroles, tandis qu’un générateur de vapeur ou un échangeur de chaleur pourra être adapté au type de soudage concerné, qu’il s’agisse de SAW, de soudage orbital de tubes ou de GTAW.
À propos de ce guide
Ce guide a été élaboré à partir de normes sectorielles publiées (ASME BPVC, EN 12952/12953, PED), de statistiques du gouvernement des États-Unis sur l’emploi et l’énergie, de travaux de recherche sur le soudage et de données de terrain recueillies sur les lignes de production de chaudières et d’échangeurs de chaleur construites par Aubrik depuis 1999 — notamment la modernisation d’une chaudière à tubes d’eau existante par l’ajout d’une technologie de soudage SAW à deux fils pour panneaux membranés et de soudage orbital de tubes, ainsi que la création d’une ligne d’échangeurs de chaleur en acier inoxydable 304. Les valeurs numériques propres à une application donnée (nuance et dimensions du tube, matériau ou type de chaudière) sont signalées comme telles.Contenu vérifié par l’équipe technique d’Aubrik.
Vous dimensionnez une ligne de production de chaudières en fonction de votre capacité ?
Découvrez le matériel de production de chaudières Aubrik →Références et sources
- Certification des chaudières et appareils à pressionASME
- Accréditation et marquage RNational Board of Boiler and Pressure Vessel Inspectors
- Chaudronniers, manuel des perspectives professionnellesBureau des statistiques du travail des États-Unis
- Bonne pratique de gestion 8 : systèmes de chaudières à vapeurDépartement de l’Énergie des États-Unis
- Directive 2014/68/EU (directive relative aux équipements sous pression)EU-OSHA
- Accroître la productivité grâce au soudage à l’arc submergéEWI
- Perspectives, tendances et rémunérations de la main-d’œuvre du soudage (données AWS)The Fabricator
Articles connexes
- Guide des machines de soudage tube sur tube : TIG orbital pour tubes de chaudières et d’échangeurs
- Cellule de soudage robotisée : guide des types, des coûts et du retour sur investissement
- Guide des vireurs de soudage : maintien des viroles à plat
- Positionneur de soudage forte capacité : guide de la charge utile, de l’inclinaison et du régime en tr/min
- Machine de pliage de panneaux pour former les panneaux de chaudières et de parois à tubes d’eau







