Entrez en contact avec Aubrik Company

ANSI/RIA R15.06-2025
Certification ISO 9001
Conformité CE
Cellule de soudage robotisé
Cellule de soudage robotisé Aubrik — automatisation préconçue pour les fabricants internationaux
Les cellules de soudage robotisé Aubrik sont des systèmes à robot industriel préconçus, préassemblés et prêts à souder dès leur sortie de notre usine, avec une installation en 1-3 jours au lieu de 4-8 semaines. La cellule Q-Spark de votre choix associe tout robot industriel de soudage 6 axes (portée de 1,4m ou 2m) à un automate de sécurité Allen Bradley Compact GuardLogix, à une fusion de vision active-passive et à l’une des 4 variantes éprouvées sur le terrain et prêtes à fonctionner, conçues conformément aux spécifications ANSI/RIA, ISO 9001 et CE pour des acheteurs dans 8 pays.
- 4 configurationsÉtabli fixe / Positionneur inclinable monoaxe / Plateau tournant monoaxe / Positionneur biaxe
- Portée du robot industrielBras robotisé de soudage 6 axes, 1,4m ou 2m
- Plage de charge utilePositionneur de soudage de 300 kg / plateau rotatif de 500 kg / solution OEM sur mesure jusqu’à 10 000 lb
- Procédés de soudageMIG, TIG, laser, soudage par points — acier, aluminium, titane
26 ans
de fabrication
1 000 ensembles
/ an de capacité
±0,05–0,08 mm
Répétabilité (applications de niveau aéronautique)
Installation en 1–3 jours
+ mise en service en 1–2 semaines
Pourquoi le soudage manuel coûte plus cher qu’on ne le pense — et comment une cellule de soudage robotisé comble l’écart
« N’automatisez que lorsque vous exploitez dix arcs de soudage manuel » : cette ancienne règle empirique du secteur ne s’applique plus. Les entreprises de fabrication métallique à production diversifiée et de moyenne série annoncent un retour sur investissement de 12-24 mois pour les cellules de soudage robotisé, ramené à seulement 8-14 mois avec un fonctionnement en deux équipes. Chaque cellule de soudage robotisé est un système d’automatisation intégré comprenant un robot industriel 6 axes, une source de courant de soudage numérique active, un positionneur de soudage, une enceinte de sécurité et un contrôleur intelligent, vendu préconçu afin que l’installation s’effectue en quelques jours et non en plusieurs semaines.
Le débit du soudage manuel reste très inférieur aux niveaux requis par les économies de production modernes. Selon un livre blanc récent consacré au retour sur investissement des robots industriels, le temps moyen d’arc actif des soudeurs manuels ne représente généralement que 20-30 % d’une équipe de 8 heures (soit 1,6-2,4 heures productives). Une cellule de soudage robotisé porte ce taux d’arc actif à 70-85 %, permettant de réaliser 3-5X plus de soudures par équipe. Alors que plus de 330 000 soudeurs qualifiés devraient être nécessaires aux seuls États-Unis d’ici 2028 selon l’American Welding Society, et que les pratiques de sécurité du secteur reposent sur les OSHA Robotics Standards faisant référence à ANSI/RIA R15.06, il s’agit désormais d’un problème de recrutement plutôt que d’un compromis sur la productivité.
Le cercle vicieux des défauts : pourquoi le soudage manuel atteint ses limites
En soudage manuel en atelier, les soudeurs présentent généralement un taux moyen de défauts de 5-8 % sur les assemblages, en raison de la fatigue humaine et des changements de positionnement, un coût qu’aucun taux de soudage mono-arc ni système de surveillance du procédé ne peut maîtriser. Les cellules Q-Spark utilisent un système de vision active-passive pour réguler la stabilité de l’arc en fonction des variations dynamiques de l’assemblage et du placement, tout en maintenant les taux de défauts sous 1 % lors des séries de production diversifiées couramment observées par la presse professionnelle, comme l’expliquent ces études de cas.
Soyons clairs : ce résultat exige une maîtrise raisonnable de l’outillage. Tout intervenant, humain ou robot industriel, exige que les pièces soient maintenues à l’état accosté dans une tolérance correspondant à environ 50 % du diamètre du fil. Cela peut constituer un coûteux « talon d’Achille » pour les nouveaux acheteurs de solutions de soudage robotisé, mais pas avec une cellule Q-Spark : toutes les variantes sont équipées en usine d’interfaces de montage d’outillage à changement rapide.
[SYS-01] CADRE DE DÉCISION
Série Aubrik Q-Spark — 4 configurations et cadre d’aide à la sélection
La première décision concerne toujours votre pièce, et non le robot industriel. Les variantes Q-Spark diffèrent par leur charge utile, la disponibilité de leurs axes de rotation et leur domaine d’application, et non par la marque ou le modèle du robot industriel. Le système de soudage retenu est livré entièrement conçu pour une installation en 1-3 jours et utilise le même automate Allen Bradley GuardLogix et le même système robotisé pour les quatre cellules Q-Spark, ce qui garantit la cohérence du système et un déploiement rapide tout en assurant la modularité nécessaire aux futures évolutions de la production.
[FEED-01] ACTIF
[SYS-ARCH] PRÉINTÉGRÉ
Architecture du système de soudage Q-Spark — composition du système de soudage robotisé
Chaque système de soudage Q-Spark est fourni sous la forme d’une cellule complète de soudage robotisé comprenant cinq sous-systèmes préintégrés : le robot industriel de soudage 6 axes, la source de courant de soudage numérique avec dévidoir, le positionneur de soudage (adapté à la variante), l’enceinte de sécurité avec automate Allen Bradley GuardLogix et le système de vision active-passive. Cette architecture complète distingue un système de soudage robotisé préconçu d’une intégration sur mesure : nous expédions le système de soudage sous forme d’un ensemble assemblé et testé, et non d’une liste de composants de soudage robotisé. Le robot industriel de soudage à l’arc de chaque cellule Q-Spark est vérifié et étalonné à Wuxi avant expédition, avec un essai de réception en usine (FAT) auquel le client peut assister sur place ou à distance. Les offres de robots industriels de soudage prêts à l’emploi des fournisseurs d’entrée de gamme finissent par coûter le plus cher lorsqu’elles doivent être remplacées pour traiter de nouvelles géométries d’assemblage au cours de la 3e année, un piège de dérive du périmètre que les ingénieurs Aubrik évitent en validant la plateforme Q-Spark en vue de modifications modulaires ultérieures. Toute machine de soudage robotisé déployée sans cette rigueur d’ingénierie devient un coût caché qui se révèle inévitablement au cours des 2e et 3e années.
[DATA-MATRIX] SPÉCIFICATIONS
Cadre de décision pour 4 configurations
| Configuration | Portée du robot industriel | Charge utile | Plateau rotatif / positionneur de soudage | Application idéale | ANSI/RIA |
|---|---|---|---|---|---|
| Établi fixe | 1,4 m / 2 m | S/O (fixe) | 3 plateformes de travail avec interfaces d’outillage à changement rapide | Pièces petites à moyennes, faibles à moyennes séries, assemblages simples | R15.06-2025 |
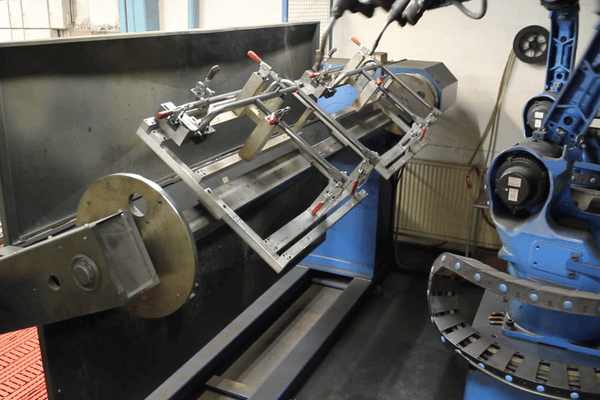
| Positionneur inclinable monoaxe | 1,4 m / 2 m | 300 kg | Plateau rotatif de 1,8 m × 0,8 m, 1–2 positionneurs de soudage monoaxes entre poupée fixe et poupée mobile | Pièces nécessitant une rotation ou une inclinaison, moyennes séries, orientations d’assemblage complexes | R15.06-2025 |
| Plateau tournant monoaxe | 1,4 m / 2 m | 500 kg | Plateau carré de 1,4 m × 1,1 m ou circulaire de Ø1.5 m | Grandes pièces, soudage circonférentiel en grande série (pièces cylindriques) | R15.06-2025 |
| Positionneur de soudage à 2 axes | 1,4 m / 2 m | 300 kg | Mandrin circulaire de Ø0.5 m, positionneurs de soudage en L | Soudage complexe sous plusieurs angles, production diversifiée, assemblages multidirectionnels précis | R15.06-2025 |
01
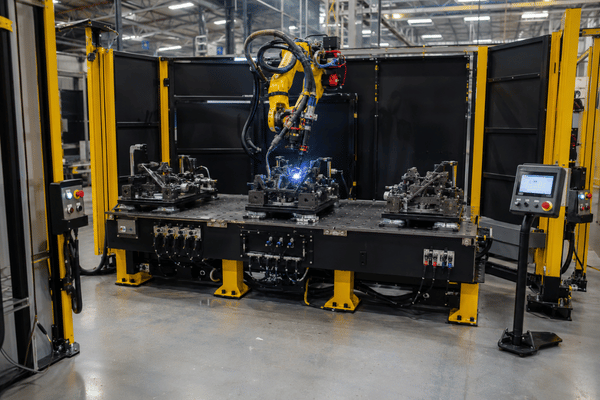
[CFG-FW]
Établi fixe — Q-Spark FW
Trois postes de travail avec interfaces précâblées pour système de changement rapide d’outillage. Le suivi laser de joint est proposé pour améliorer la précision. L’ensemble comprend 3 boîtiers à boutons et peut recevoir un écran tactile de poste de travail.
Idéal pour
Les petites unités de fabrication recherchant une solution économique pour accéder à l’automatisation du soudage, avec des assemblages simples et répétables.
02
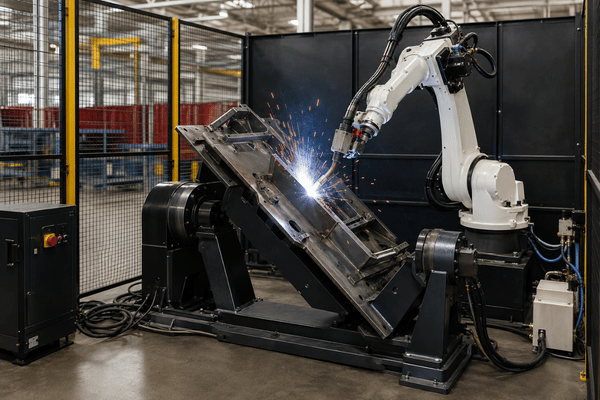
[CFG-IT]
Positionneur inclinable monoaxe — Q-Spark IT
Un ou deux positionneurs de soudage monoaxes entre poupée fixe et poupée mobile : capacité maximale de 300kg. Des nettoyeurs de torche de soudage ou un système de suivi laser de joint sont également proposés pour les applications de soudage complexes. Cette configuration s’adapte aux changements d’angle des pièces irrégulières.
Idéal pour
Les ateliers à production diversifiée dans lesquels les pièces ne peuvent pas être soudées efficacement en position fixe — cette solution réduit le temps de rotation manuelle.
03
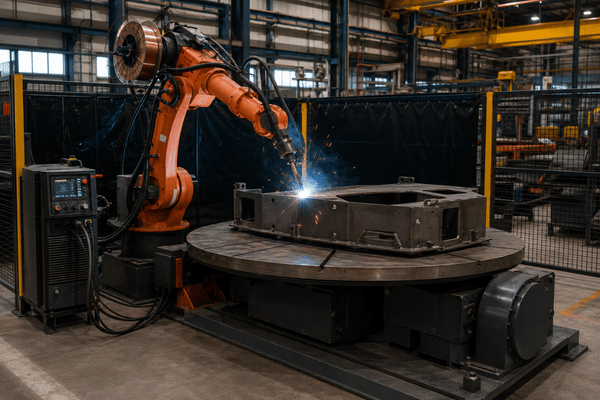
[CFG-XY]
Plateau tournant monoaxe — Q-Spark XY
Plateau tournant horizontal monoaxe : maximum de 500 kg. L’équipement comprend un porte-bobine de fil et un système de soudage numérique avec dévidoir. Destiné au soudage de pièces de grandes dimensions ; configuration spéciale disponible.
Idéal pour
Les grandes pièces et le soudage circonférentiel en grande série de pièces cylindriques nécessitant des soudures uniformes.
04
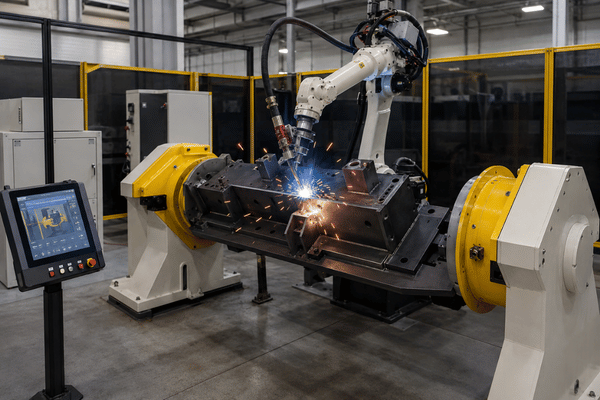
[CFG-2X]
Positionneur en L à 2 axes — Q-Spark 2X
Un ou deux positionneurs de soudage en L monoaxes et bidirectionnels, d’une capacité maximale de 300kg chacun. Un second écran tactile de poste de travail et le suivi laser de joint sont proposés pour les applications présentant des assemblages difficiles. Il s’agit de la solution la plus polyvalente de la gamme Q-Spark.
Idéal pour
Le soudage multidirectionnel de pièces complexes — des besoins de production variés dans une seule cellule.
Solution préconçue ou intégration sur mesure — point de convergence du débit, du délai de mise en production et du coût total
Le choix entre une cellule Q-Spark préconçue, une solution réalisée par un intégrateur sur mesure et la poursuite du soudage manuel porte rarement sur les performances du robot industriel : les robots industriels ne représentent généralement que 25 à 40 pour cent du coût total du projet, le reste étant consacré à l’ingénierie, à la conception de l’intégration et à l’installation de l’outillage. Une comparaison honnête ne doit pas reposer sur des évaluations Faible/Moyen/Élevé, mais appliquer des chiffres précis aux six catégories ci-dessous. Trop souvent, les fabricants choisissent principalement en fonction du coût initial et négligent la valeur à long terme, raison fondamentale pour laquelle les devis Aubrik détaillent les cinq facteurs présentés dans le plateau.
[PERF-01] Aperçu du retour sur investissement
Chiffres moyens du secteur lorsqu’une cellule Q-Spark remplace 2-3 soudeurs manuels dans une usine fonctionnant en deux équipes.
12–24mois
Retour sur investissement type (une équipe)
8–14mois
Plage de retour sur investissement avec deux équipes
3–5×
Soudures par équipe par rapport au soudage manuel
$220–450K
Réaffectation annuelle de la main-d’œuvre / cellule
Analyse du point de convergence du débit
| Critère | Aubrik Q-Spark (préconçue) | Solution d’un intégrateur sur mesure | Soudage manuel |
|---|---|---|---|
| Délai de mise en production | Installation en 1–3 jours + mise en service en 1–2 semaines | 4–8 semaines d’ingénierie + intégration | S/O (main-d’œuvre existante) |
| Temps d’arc actif (équipe de 8 heures) | 70–85 % (5,6–6,8 h) | 70–85 % (5,6–6,8 h) | 20–30 % (1,6–2,4 h) |
| Répétabilité | ±0,05–0,08 mm | Variable selon l’intégrateur | ±0,5–1,0 mm |
| Taux de défauts (au niveau de l’assemblage) | <1% (séries de production validées) | Variable | 5–8% |
| Gain de temps de cycle par rapport au soudage manuel | 2.5–3.2× | 2.0–4.0× | Référence |
| Plateforme d’automate de sécurité | Allen Bradley Compact GuardLogix (standard) | Variable selon l’intégrateur | S/O |
| Prévisibilité des coûts | Nomenclature standardisée, périmètre verrouillé | Dépend de l’ingénierie, avec risque de dérive du périmètre | Dépend de la main-d’œuvre |
| Disponibilité mondiale des pièces de rechange | Réseau Allen Bradley mondial | Propre à l’intégrateur | Sans objet |
Adoption par le marché
Contraintes liées à l’architecture du système
Cas où une solution préconçue ne convient pas : si la géométrie de votre pièce exige une portée de robot industriel de 3 mètres, le mouvement coordonné de plusieurs bras ou un dévidoir sur mesure pour des métaux d’apport propriétaires, une formule OEM complète est conçue autour du châssis Q-Spark standard, avec un délai de livraison porté à 8–14 semaines. Le choix ne se résume pas à une solution préconçue ou sur mesure ; il consiste à déterminer le niveau de personnalisation adapté à votre application.
Efficacité de la production
Source : (analyses sectorielles menées par EVS International, Codinter Americas, Kinetic Tech, Zhouxiang. Données de référence corroborées par IFR World robotics 2025 et les données d’AWS sur la main-d’œuvre.)
De l’automobile à l’aéronautique — 4 secteurs d’application aux performances documentées
[ IND-01 ]
Fabrication automobile
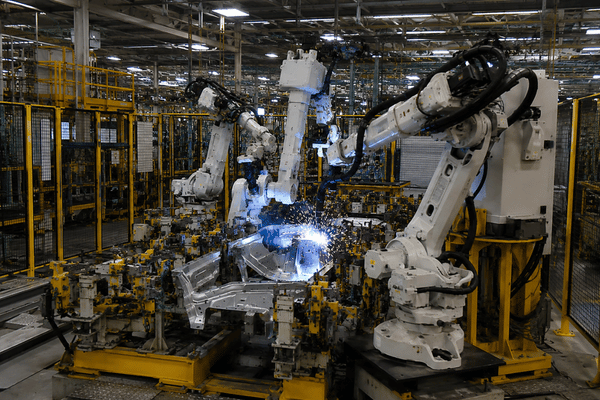
Dans l’automobile, 38-42 % des nouveaux équipements déployés entre 2024 et 2025 seront destinés à l’assemblage des carrosseries ou des châssis, où le soudage par points constitue le principal segment d’application. Les plateformes Q-Spark FW et XY répondent aux exigences de l’automobile avec des cycles rapides de 4 secondes par point de soudage, des changements de série en moins de 15 minutes pour une production diversifiée en petites séries et le soudage laser d’ensembles de pavillons et de coffres à haute résistance. Le brevet USPTO US20240097283A1 (2024) documente la poursuite du développement de cellules intégrées de soudage de modules de batteries.
[ IND-02 ]
Fabrication d’équipements lourds
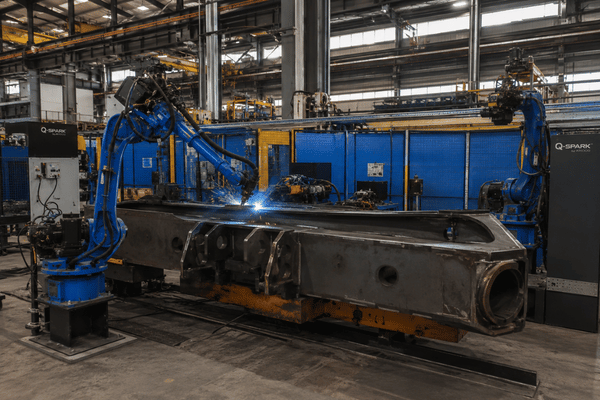
Pour les applications sur de grandes pièces — flèches d’excavatrices, châssis de machines agricoles, assemblages de ponts roulants et sous-ensembles de véhicules de chantier — les modèles Q-Spark XY (plateau rotatif de 500 kg, plateau circulaire de Ø1.5 m) et Q-Spark 2X (positionneurs de soudage en L à deux axes) prennent en charge la géométrie tout en conservant la même enveloppe de sécurité ANSI/RIA R15.06-2025. Sur un cycle de vie de l’équipement de 10-15 ans, la fiabilité constitue ici le principal critère, et non le temps de cycle. Pour les longues soudures de flèches et les profilés de structures métalliques en rotation, Aubrik complète ces cellules par ses manipulateurs de soudage à colonne et flèche ainsi que par ses équipements spécialisés de manipulation pour le soudage de tubes (série FWM), associés à la cellule Q-Spark pour assurer des flux complets d’assemblage de structures métalliques.
[ IND-03 ]
Composants aéronautiques
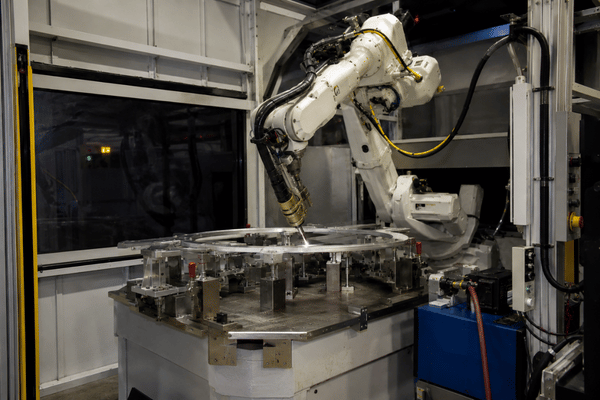
La répétabilité requise pour les composants aéronautiques, notamment les pièces de moteurs, les sections de fuselage et les trains d’atterrissage, s’établit à 0,05-0,08mm selon les spécifications ISO 9283 relatives aux performances des robots industriels. Avec notre cellule Q-Spark, l’aluminium léger et le titane, matériaux privilégiés dans l’aéronautique pour alléger les ensembles et réduire la consommation de carburant, se soudent facilement au laser avec une puissance atteignant 50 watts. L’automate Allen Bradley GuardLogix commande des interverrouillages de sécurité de catégorie 4 conformément à ISO 13849-1. Des enceintes étanches à la lumière sont proposées en option pour les machines laser en configuration Q-Spark XY/2X.
[ IND-04 ]
Production industrielle générale
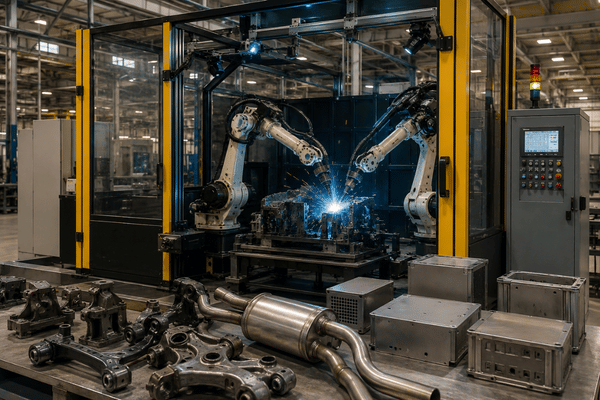
Les pièces fabriquées en faibles à moyennes séries avec une grande diversité comprennent les supports de moteur, les éléments de suspension, les silencieux et les boîtiers électroniques. Une étude de cas de The Fabricator consacrée à Violas Metall présente un exemple intéressant : après la modernisation de leur système de vision industrielle, la machine créait les programmes de nouveaux produits en 10-15 minutes. Les clients reçoivent des cellules Q-Spark préintégrées avec le même système de vision active-passive.
SPÉCIFICATIONS ET DONNÉES DU SYSTÈME
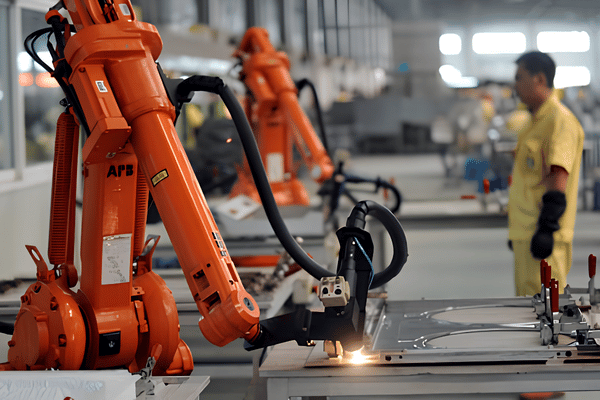
Un système de soudage robotisé Aubrik répond à une priorité différente dans chaque secteur : rapidité des cycles dans l’automobile, répétabilité dans l’aéronautique, adaptation modulaire aux pièces dans les équipements lourds et souplesse pour les productions diversifiées dans la fabrication métallique industrielle générale. L’irrégularité du soudage crée un compromis qui allonge le temps de cycle automobile de 12–18 heures par équipe et augmente les coûts de reprise de 5–8 % : c’est cet écart que les ingénieurs Aubrik comblent avec la plateforme de cellules Q-Spark. Chaque cellule Q-Spark quitte l’usine Aubrik de Wuxi après un essai de réception en usine (FAT) auquel l’acheteur peut assister sur place ou à distance. Cette plateforme commune constitue l’avantage intersectoriel qui nous permet de maintenir l’uniformité des pièces de rechange et la continuité de la formation pour les acheteurs exploitant des usines associant production automobile et équipements lourds. Aubrik certifie chaque cellule selon les spécifications des acheteurs industriels pour les quatre secteurs cibles : c’est la raison fondamentale pour laquelle les petites et moyennes entreprises de fabrication métallique choisissent Q-Spark plutôt que les offres fragmentées des intégrateurs. Toutes les cellules Aubrik Q-Spark sont expédiées directement depuis notre usine de Wuxi, où vous pouvez visiter la ligne en personne ou assister à distance à l’essai de réception en usine (FAT) avant acceptation. Notre assistance se poursuit ensuite avec une formation à la plateforme standardisée, qui uniformise les modes opératoires de maintenance, les compétences des opérateurs et la logistique des pièces de rechange, que votre site traite des équipements lourds, des produits automobiles, des composants aéronautiques ou des fabrications métalliques industrielles générales. Aubrik certifie chaque cellule selon les spécifications des acheteurs industriels dans les quatre secteurs cibles que nous desservons : c’est la raison fondamentale pour laquelle les petites et moyennes entreprises de fabrication métallique choisissent Q-Spark plutôt que les offres fragmentées des intégrateurs.
Les systèmes de vision Q-Spark assurent une fusion active-passive : une caméra CCD industrielle passive haute résolution capture les images sous lumière naturelle, tandis qu’un capteur à lumière structurée ou laser crée un nuage de points 3D ; une segmentation avancée est réalisée au moyen d’un module d’attention convolutionnel et de réseaux YOLOv8n-seg, avec superposition du nuage de points 3D sur un plan 2D.
- Des capteurs d’arc surveillent la stabilité de l’arc et le système se déclenche en cas de court-circuit.
- Des capteurs de température régulent l’apport thermique afin d’éviter la défocalisation de l’aluminium ou d’autres alliages thermosensibles sur les structures en aluminium à parois minces.
- Les systèmes de détection des collisions peuvent arrêter le mouvement du robot industriel après une collision afin de protéger la torche de soudage et le robot industriel.
- Une boucle adaptative actualise le taux de fusion, la tension et l’angle de la torche de soudage à partir des données recueillies en temps réel par les capteurs.
Cet ensemble de capteurs met fin à un paradoxe constaté sur le terrain : le soudage robotisé ne consiste pas à « régler puis oublier ». La norme moderne, publiée dans le brevet US20230123712A1 (trajectoires de soudage simulées) et présentée dans des articles de la presse professionnelle sur la modernisation des systèmes de vision, repose sur une détection en boucle fermée avec des paramètres réglables. Les cellules Q-Spark intègrent cet ensemble dès leur sortie d’usine, au lieu de le proposer comme équipement complémentaire. Cela élimine l’un des pièges de dérive du périmètre les plus fréquents et les plus problématiques dans le soudage robotisé.
La programmation hors ligne transforme le temps d’arc actif simulé en temps réel. Les cellules Q-Spark reproduisent les modes opératoires traditionnels de programmation hors ligne : les ingénieurs peuvent programmer toute une nouvelle famille de références sur leur simulateur de bureau, puis télécharger ce programme dans l’IHM de la cellule au changement d’équipe. Ce flux de travail permet aux technologies hors ligne de répondre aux besoins des entreprises de fabrication métallique gérant plus de 30 références : la programmation ne s’interrompt pas.
La maîtrise des projections constitue l’autre critère de qualité qui distingue un système de soudage automatisé bien conçu d’une intégration standard. Les cellules Q-Spark associent une torche de soudage anticollision à des postes optionnels de nettoyage automatique de la torche, tandis qu’une commande de forme d’onde réduisant les projections est intégrée à la source de courant de soudage numérique. Le procédé de soudage ainsi obtenu conserve sa régularité sur de longues séries de production : c’est le fondement des gains d’optimisation du débit documentés dans ce guide.
Les grandes entreprises de fabrication métallique ont investi dans l’exploitation de cellules jumelées afin de bénéficier des avantages associés d’une optimisation combinée. Avec chaque cellule Q-Spark supplémentaire, l’investissement dans l’architecture d’automate, la vision opérateur et la formation est optimisé. En Espagne et en Allemagne, nos déploiements multicellules chez des entreprises de fabrication métallique ont permis de mettre en service une deuxième cellule en moins de 2 semaines, conformément au guide de mise en service de la première cellule.
Sécurité, conformité et certifications — ANSI/RIA, ISO 9001 et CE pour les acheteurs internationaux
Les procédés de soudage présentent des risques propres : chaleur, rayonnement de l’arc, fumées et éléments robotisés mobiles. L’enveloppe de sécurité entourant une cellule Q-Spark n’est pas un ajout appliqué à l’équipement : elle fait partie de l’ingénierie qui rend la cellule déployable sur le marché. Les cellules Aubrik Q-Spark intègrent également la conformité à ANSI/RIA R15.06-2025 (la version la plus récente de la norme américaine de sécurité des robots industriels sur le lieu de travail), à ISO 9001:2015 et à CE 2006/42/EC.
[DOC-RÉF]
Le périmètre de sécurité repose sur la dernière révision de la norme ISO 10218-1:2025 relative aux robots industriels ainsi que sur la page de référence complémentaire des OSHA Robotics Standards pour le déploiement sur les lieux de travail aux États-Unis.
ANSI/RIA R15.06-2025
Certification ISO 9001:2015
CE 2006/42/EC
Conformité AWS Z49.1
AWS D1.1 pour les structures métalliques
Répétabilité selon ISO 9283
ISO 10218-1/2:2025
6 composants de sécurité — de série sur chaque cellule Q-Spark
[CTRL-01]
Portes d’accès interverrouillées
Tous les accès sont équipés d’interverrouillages de sécurité de haute qualité. Si une porte s’ouvre pendant le fonctionnement du robot industriel, le mouvement de l’opérateur s’arrête immédiatement afin d’éliminer tout risque de collision ou d’exposition.
[CTRL-02]
Protection par barrière immatérielle
Un faisceau pratiquement invisible couvre les points d’accès à la cellule. S’il est interrompu, les mouvements de l’opérateur sont immédiatement arrêtés, ce qui ajoute une couche de sécurité aux portes à interverrouillage de sécurité dans les ateliers à forte circulation ciblée.
[CTRL-03]
Aspiration intégrée des fumées
Capte les fumées de soudage à la source afin d’empêcher leur dispersion. Peut être raccordée à des gaines et à des systèmes centraux de collecte des fumées.
[CTRL-04]
Allen Bradley Compact GuardLogix + IHM 12″
API de sécurité (IHM couleur 12″) : commande tous les composants de sécurité, déclenche les alarmes de défaut et fournit à l’opérateur les fonctions d’arrêt d’urgence.
[CTRL-05]
Boutons d’arrêt d’urgence
Des arrêts d’urgence facilement accessibles sont disposés à l’intérieur et à l’extérieur de la cellule. Une pression sur l’un de ces boutons arrête presque instantanément les mouvements du robot et du système de soudage.
[CTRL-06]
Protection contre le rayonnement de l’arc et enceintes étanches à la lumière
Des panneaux opaques ou teintés bloquent la lumière intense de l’arc, protègent les yeux et atténuent la luminosité ambiante. Les cellules laser intègrent une enceinte laser entièrement fermée et étanche à la lumière, adaptée à un fonctionnement de classe 4.
Les enceintes modulaires offrent une faible emprise au sol adaptée aux besoins particuliers du procédé. Elles s’installent rapidement avec des outils simples et sont conçues pour intégrer proprement les équipements voisins ou d’autres cellules.
“Le choix du Compact GuardLogix était délibéré : lorsqu’une cellule est expédiée en Espagne, en Allemagne ou au Brésil, le fournisseur local de solutions d’automatisation Rockwell de l’acheteur peut fournir des API de remplacement sous 48 heures. Depuis 2019, nous avons expédié des cellules dans huit pays ; ce niveau de sécurité homogène a préservé la viabilité de notre service de garantie dans toute cette zone géographique.”
DOC_ID: PROC-2026
Guide des achats — délais de livraison, niveaux de personnalisation, garantie et facteurs de prix
La plupart des devis de cellules de soudage robotisé dissimulent les véritables facteurs de coût derrière un montant unique. Ce guide répartit la décision d’achat en quatre dimensions transparentes afin que les acheteurs puissent comparer les devis Aubrik aux offres des intégrateurs sur des bases équivalentes.
Le cadre d’achat ci-dessous fait référence à la conformité au système de management de la qualité ISO 9001:2015 à chaque étape de l’acheminement.
| Phase | Configuration Q-Spark standard | Configuration semi-personnalisée (Q-Spark + options) | Configuration OEM entièrement sur mesure |
|---|---|---|---|
| Réponse à la demande de devis | 24 heures | 48–72 heures | 5–7 jours (revue technique) |
| Études et fabrication | 4–6 semaines | 6–8 semaines | 10–14 semaines |
| Essai de réception en usine (FAT) | 1 semaine à l’usine de Wuxi | 1–2 semaines | 2–3 semaines (en présence de l’acheteur) |
| Expédition + douane | 2–4 semaines (transport maritime vers l’UE/les États-Unis) | 2–4 semaines | 2–4 semaines |
| Installation + mise en service | 1–3 jours d’installation + 1–2 semaines de mise en service | 1–3 jours d’installation + 2 semaines de mise en service | 1 semaine d’installation + 3–4 semaines de mise en service |
| Total (de la commande à la première soudure) | ~10 semaines | ~12 semaines | ~22 semaines |
Selon les références du secteur, les cellules de soudage robotisé préconçues proposées par des intégrateurs établis coûtent entre $130 000 et $250 000, tandis que les devis de cellules complètes s’échelonnent de $80 000 à $450 000 en fonction de cinq facteurs. Chaque facteur maintient le devis dans la catégorie d’entrée de gamme ou le fait passer dans la catégorie haut de gamme :
Catégorie du positionneur de soudage
Q-Spark IT/2X (300 kg), plateau Q-Spark XY (500 kg), plus de 500 kg pour une configuration OEM sur mesure >500 kg
Axes
Robot à 6 axes seul, avec positionneur de soudage à un axe, ou configuration en L à deux axes avec coordination pour une installation multi-robots.
Méthode de vision
CCD passif, lumière structurée active ou combinaison active/passive complète intégrant la segmentation YOLOv8n-seg
Type d’enceinte
Enceinte standard à interverrouillage, barrière immatérielle, cellule laser entièrement étanche à la lumière ou système compact de captage des fumées.
Niveau de personnalisation
Interface standard de changement rapide d’outillage, positionneur de soudage semi-personnalisé ou mouvement coordonné multi-bras entièrement conçu sur mesure par l’OEM
Pourquoi les devis Aubrik sont transparents :
La plupart des pages concurrentes indiquent “Nous contacter pour un devis” sans préciser les facteurs de coût. Les acheteurs ne peuvent pas déterminer si un devis de milieu de gamme à $185 000 est justifié tant qu’ils ne savent pas quels facteurs les ont fait sortir de la catégorie d’entrée de gamme comprise entre $80 000–$120 000. Demandez un devis — la réponse comprend une ventilation facteur par facteur.
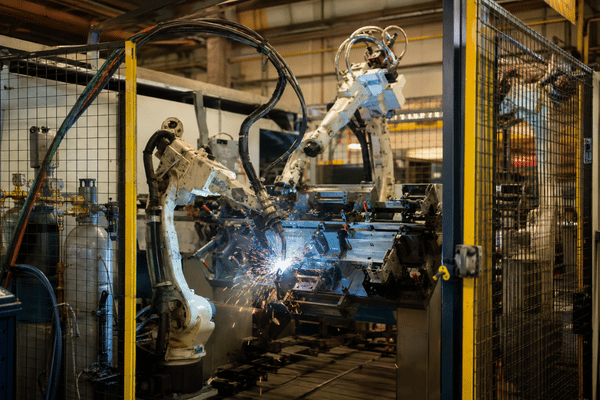
3. Garantie et service
Chaque cellule Q-Spark comprend une garantie standard de 1 an couvrant les pièces et l’assistance technique à distance, avec des contrats de garantie pluriannuels en option pour les années 2-5. La conformité à la norme de l’API de sécurité Allen Bradley Compact GuardLogix garantit la disponibilité immédiate des modules de remplacement auprès du réseau de distributeurs de solutions d’automatisation Rockwell sur tous les marchés cibles — éliminant ainsi toute dépendance envers un entrepôt unique à Wuxi. Il en va de même pour notre source de courant de soudage numérique, les consommables de torche et les composants du système de vision.
4. Personnalisation OEM
Nous proposons une personnalisation OEM complète de la portée (extension de 1.4 à 2m ou rails de guidage sur mesure), de la charge utile du positionneur de soudage (jusqu’à 10 000 lbs pour les applications de châssis d’équipements lourds), de la source de courant de soudage (onduleur pulsé, laser à fibre, options personnalisées d’alimentation en métal d’apport), des dimensions de l’enceinte (emprises sur mesure, différentes configurations d’accès) et des capacités coordonnées multi-bras. Nos systèmes de vision spécialisés sont conçus à partir des données des pièces du client, ce qui les rend adaptés aux géométries d’assemblage particulières et permet de satisfaire des demandes telles que l’accueil d’un fuselage de 3m requis par un sous-traitant aéronautique.
AVIS CRITIQUE POUR LES ACHATS
Mise au point franche sur les défaillances des intégrateurs
La défaillance d’achat la plus couramment documentée dans la presse professionnelle consiste à acheter une cellule au prix distributeur sans plan d’outillage fourni par l’intégrateur — “Le système est arrivé sans plan d’outillage, rendant le robot inutilisable”. Il s’agit d’un problème récurrent dans le secteur. Les systèmes de positionnement et d’outillage coûtent souvent plus cher que le robot lui-même, raison pour laquelle Aubrik expédie chaque cellule Q-Spark avec des interfaces de changement rapide d’outillage conçues à partir des données des pièces du client. Ce plan ne constitue pas un poste distinct du devis.
Principaux outils d’évaluation d’une cellule de soudage robotisé
Calculateur du délai de retour sur investissement (ROI)
Quantifiez l’incidence financière de votre investissement dans l’automatisation. Saisissez vos paramètres de production pour estimer précisément les délais de retour sur investissement et la rentabilité à long terme.
Accéder au calculateur
Outil de sélection de configuration
Obtenez une recommandation intelligente de la configuration optimale de cellule de soudage robotisé selon vos procédés de soudage, les dimensions de vos pièces et vos besoins de capacité.
Trouver votre configuration
Estimateur de cadence
Projetez scientifiquement les temps de cycle et les rendements théoriques par poste. Générez des données fiables pour étayer votre ordonnancement de production et votre planification des capacités.
Estimer la cadence
Synthèse — comparez Q-Spark à votre devis actuel
Transmettez à Aubrik les dimensions de vos pièces, vos objectifs de production et votre procédé de soudage ; vous recevrez une proposition de configuration et un devis détaillé facteur par facteur en seulement 24 heures.
FAQ — achat, exploitation et personnalisation d’une cellule de soudage robotisé POUR TOUS LES PROFILS
Données d’assistance technique
01
Combien de temps faut-il pour installer et mettre en service une cellule de soudage robotisé Aubrik ?
À leur sortie de notre usine, les cellules Q-Spark préconçues sont prêtes à souder. L’installation dure 1–3 jours ; la mise en service dure 1–2 semaines. La première soudure intervient après environ 10 semaines pour les variantes standard et 22 semaines pour les configurations OEM entièrement sur mesure.
02
Combien coûte réellement une cellule de soudage robotisé ?
Selon les données de référence moyennes du secteur, le prix des cellules complètes de soudage robotisé s’échelonne de $80 000 (catégorie d’entrée de gamme avec robot collaboratif) à $450 000 (configuration sur colonne multi-robots). Le bras robotisé ne représente que 25 à 40 % d’un système complet — les études, l’intégration de la sécurité, l’outillage et le système de vision constituent le pourcentage restant. Les devis Aubrik détaillent les cinq variables principales (catégorie de charge utile, nombre d’axes, système de vision, configuration de l’enceinte et niveau de personnalisation), afin de comparer directement les offres d’autres intégrateurs pour des équipements équivalents.
03
Les cellules de soudage robotisé Aubrik peuvent-elles traiter une production à forte diversité et faible volume ?
Oui. Q-Spark IT et Q-Spark XY sont spécifiquement conçues pour les environnements de fabrication flexibles à forte diversité et faible volume. Des fonctions telles que les interfaces standardisées de changement rapide d’outillage, la compensation Paviho automatique assurée par notre système de vision passive et la reprogrammation aisée des familles de pièces sur l’IHM standard simplifient les changements de pièces pour les clients, parfois en moins de 15 minutes. La modernisation de la vision industrielle Violas Metall, présentée dans la presse professionnelle, réduit le réglage à moins de 10 à 15 minutes, et ce système de vision équipe de série chaque cellule Q-Spark.
04
À quelles normes de sécurité les cellules de soudage robotisé Aubrik sont-elles conformes ?
Les systèmes de la série Q-Spark sont conformes à la norme ANSI/RIA R15.06-2025 (dernière norme américaine de sécurité robotique), au système de management de la qualité ISO 9001:2015, à la directive Machines 2006/42/EC, à la norme AWS Z49.1 relative à la sécurité en soudage et aux configurations collaboratives ISO 10218-1/2:2025. Ils sont équipés d’un API de sécurité Allen Bradley Compact GuardLogix et d’une IHM couleur de 12 pouces permettant la surveillance, les diagnostics en temps réel et l’arrêt d’urgence. Les certificats de conformité complets sont disponibles sur demande.
05
La cellule peut-elle être personnalisée pour des pièces spécifiques ou le soudage laser ?
Oui. La personnalisation OEM peut porter sur la portée du robot, la capacité du positionneur de soudage, le matériel de soudage, les outillages, les dimensions de l’enceinte, les points d’accès, l’utilisation de plusieurs robots, les doubles postes et les systèmes de vision. Les options standard de portée du bras robotisé sont de 1,4 m et 2 m. Les configurations sur rails sur mesure peuvent être évaluées pour des applications telles que l’accueil de sections de fuselage de 3 m ; cette dimension ne correspond pas à une portée standard du bras robotisé. La charge utile du positionneur de soudage peut atteindre 10 000 lb pour les applications de châssis d’équipements lourds. Prévoyez 5-7 jours pour recevoir un devis après étude technique, la faisabilité définitive dépendant de vos plans et de vos exigences de production. Confirmez le procédé de soudage, la compatibilité du matériau, le calendrier d’acheminement et les modalités des essais de réception en usine à l’usine de Wuxi ou à distance lors de la revue du projet.
Tendance actuelle



