Nehmen Sie Kontakt mit der Aubrik Company auf

// SPEC_PROCESS
Metallschweißdienstleistungen
Metallschweißdienstleistungen — zertifiziertes Lohnschweißen mit TIG, MIG & SAW
Schweißnähte an Stahlbau- und Präzisionsbaugruppen für Druckbehälter (qualifiziert nach ISO 15614 und ASME Section XI, zerstörungsfrei geprüft und mit veröffentlichten Leistungsdaten statt bloßer Versprechen).
Schweißangebot anfordern[CAPABILITY_PREVIEW]
// TECH_DATA_MATRIX [SYS-01]
TIG·MIG·SAW
3 qualifizierte Lichtbogenschweißverfahren
0,3–100 mm
Dickenbereich
8+ Metalle
Kohlenstoffstahl, Edelstahl, Aluminium, Ti- und Ni-Legierungen
UT·MT·PT
ZfP-Prüfung im eigenen Haus
ISO·CE·ASME
Normgerechte Schweißanweisungen
20+ Jahre
Erfahrung in der Schweißtechnik
[SYS-OVERVIEW]
Herausforderungen beim industriellen Schweißen — und wie die TIG-, MIG- & SAW-Dienstleistungen von Aubrik sie lösen
Dass Kunden von Metallschweißdienstleistungen auf 3 Arten scheitern, überrascht nicht: eine Schweißnaht, die unter wechselnder Druckbelastung versagt; eine Zertifizierung, die bei der Prüfung nicht verfügbar ist; ein „niedriger“ Stückpreis, der nach Nacharbeit & Versand astronomisch wird. Beim Schweißen wird Metall durch Aufschmelzen verbunden — bei einer industriellen Schweißdienstleistung, auf die sich der Einkäufer verlassen kann, nach einer schriftlichen Schweißanweisung sowie mit Nachweisen des zugelassenen Schweißers & Prüfers.
Diese Dokumentationslücke ist der wichtigste strukturelle Grund für falsche Beschaffungsentscheidungen. Einkäufer berichten in Schweißforen von ähnlichen Erfahrungen, und diese fließen in die Planung jedes Auftrags durch Aubrik ein.
[OP-CAPABILITY]
Der Unterschied bei Aubrik — Schweißen direkt vom Hersteller
Da Aubrik Schweißausrüstung in Stückzahlen von bis zu 1.000 Einheiten pro Jahr produziert und die Fertigungsanlagen für Schweißdienstleistungen unter einem Dach betreibt, bietet Aubrik eine vollständige Schweißlösung aus einer Hand. Aubrik gewährleistet, dass Schweißverfahren, ZfP und Metallverarbeitung vollständig der Kontrolle eines einzigen Anbieters unterliegen und dabei genau die SAW-, TIG- und MIG-Schweißsysteme eingesetzt werden, die Aubrik selbst baut, nicht ausgelagerte und unabhängige Systeme.
Diese Kontrolle unter einem Dach erklärt die für Einkäufer gemeldete Verkürzung der Projektdauer um ~25 %, wenn Schweißen und Prüfung kombiniert werden: der schnellste Weg gegenüber der Nutzung mehrerer Anbieter oder zweier gemeinsam arbeitender Komplettanbieter.
[RISK-ANALYSIS-MATRIX]
01
“Billiger bedeutet nicht geringere Kosten.”
Teile außerhalb der Spezifikation und Nacharbeit verlangsamen die nachgelagerte Fertigungslinie, und eine einzige fehlerhafte Charge kann ein ganzes Werk für mehrere Tage stilllegen.
02
Zertifizierungstheater
Davon spricht man, wenn ein Lieferant angibt, ISO 9001 anzuwenden, bei Ihrem Besuch aber kein Zertifikat vorlegen kann.
03
Übergaberisiken entstehen
Wenn Schneiden, Umformen, Schweißen und Prüfen bei verschiedenen Anbietern erfolgen, führen die Übergaben zwischen Unterauftragnehmern zu Verzögerungen und schaffen Möglichkeiten für Qualitätseinbußen.
[SYS-EVAL-01]
TIG-, MIG- & SAW-Schweißverfahren — welches Verfahren Ihr Auftrag erfordert
Gerade dieser weitverbreitete Irrtum kostet Einkäufer Geld – sie nehmen an, TIG sei unerschwinglich teuer oder MIG eigne sich irgendwie „nur für“ Dünnblech. Die Ergebnisse aus der Praxis zeigen etwas anderes – das „billigste“ Verfahren ist insgesamt nicht unbedingt das „kostengünstigste“ Verfahren.
Bei Präzisionsarbeiten an dünnen Werkstücken sind die Gesamtkosten mit TIG aufgrund der geringeren Nacharbeit typischerweise niedriger, während MIG-Arbeiten an dickeren Metallquerschnitten nicht schlechter abschneiden als Arbeiten an Blech. Die Vorstellung, dass „das Verfahren die Kosten bestimmt“, vernachlässigt Materialdicke und Schweißstöße, die beiden tatsächlichen Kostenfaktoren. Wir wählen das Verfahren für jeden Auftrag nach der erforderlichen Präzision und nicht nach einer Preisrangfolge aus.
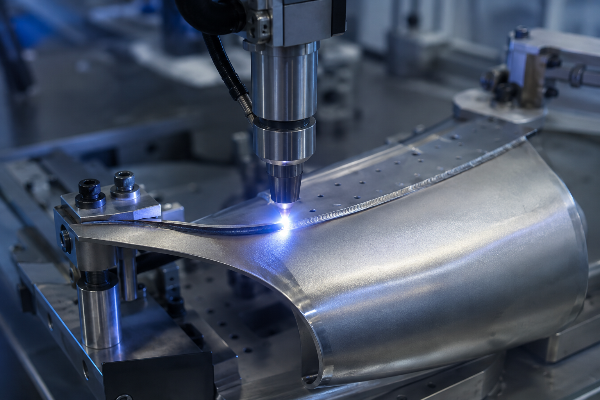
TIG (GTAW) — Präzision und Nichteisenmetalle
TIG verwendet eine nicht abschmelzende Wolframelektrode in einer Argonatmosphäre, wobei der Zusatzwerkstoff manuell zugeführt wird. Das Verfahren erzeugt saubere, hochwertige Nähte mit geringem Funkenflug beim Fügen dünner und reaktiver Metalle: Aluminium, Titan und Nickellegierungen, die hohe Anforderungen an Optik und Korrosionsbeständigkeit erfüllen.
Geschwindigkeit ist eine bewusste Entscheidung; WIG-Schweißen erreicht nur 6 bis 12 cm pro Minute und wird bei Aubrik daher ausschließlich für Schweißstöße eingesetzt, bei denen die Präzision die Kosten rechtfertigt: in der Luft- und Raumfahrt oder bei anspruchsvollen US-amerikanischen Aufträgen in der Medizintechnik.
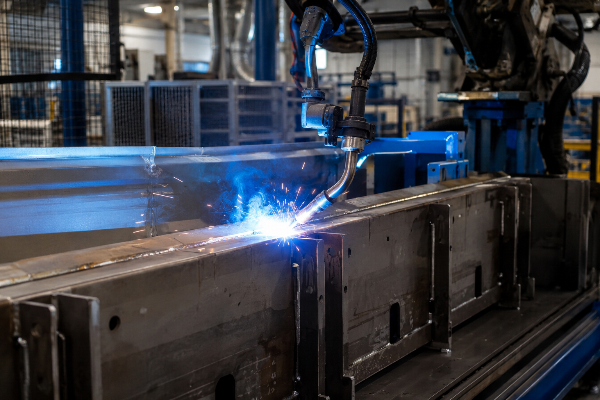
MIG (GMAW) — vielseitiges Fertigungsschweißen
Beim MIG-Schweißen wird ein kontinuierlich zugeführter Draht unter Schutzgas verwendet, um eine hohe Abschmelzleistung bei minimalem Reinigungsaufwand zu erzielen. Das Verfahren eignet sich für Kohlenstoffstahl, Edelstahl und Nickellegierungen sowie für Dünnbleche, dicke Querschnitte und lange Nähte; Aubrik setzt es für die Metallverarbeitung in großen Stückzahlen, das Blechschweißen und lange Nähte ein.
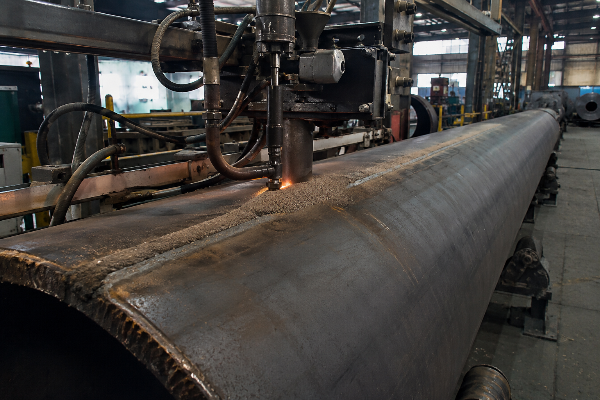
SAW (Unterpulverschweißen) — Produktivität bei dicken Querschnitten
Beim SAW wird der Lichtbogen unter einer Flussmittelschicht verdeckt und eine Abschmelzleistung von bis zu 15 bis 40 lbs pro Stunde erreicht – so viel wie bei 10 manuellen Elektroden- oder MIG-Schweißstößen. Deshalb dominiert das Verfahren im Stahlbau bei dickwandigen Druckbehältern, Wärmetauschern und langen Nähten, die ein Fertiger aus den USA nicht in derselben Anzahl von Tagen ausführen kann.
Auswahltabelle für Schweißverfahren
Nutzen Sie diesen Leitfaden, um Ihr Bauteil dem richtigen Verfahren zuzuordnen, bevor Sie eine Zeichnung senden. Die Zeilen von Aubrik sind nach Werkstoff, Dicke und Anwendung geordnet – genauso sortieren die Schweißingenieure von Aubrik Ihre Angebotsanfrage. Jede empfohlene Schweißung wird anschließend vor der Produktion nach ASME Section IX qualifiziert.
| Auftragsprofil | Werkstoff | Dicke | Empfohlenes Verfahren |
|---|---|---|---|
| Dünnwandige Präzisionsteile für Luft- und Raumfahrt / Medizintechnik | Aluminium, Titan | 0,3–3 mm | TIG |
| Wurzellage aus Edelstahl, Lebensmittel/Pharma | Edelstahl 304/316 | 0,5–6 mm | TIG |
| Allgemeine Metallverarbeitung | Kohlenstoffstahl | 3–12 mm | MIG |
| Großserie / lange Naht | Kohlenstoffstahl, Edelstahl | 3–25 mm | MIG |
| Stahlbauträger & Rahmen | Kohlenstoffstahl | 6–25 mm | MIG / FCAW |
| Dickwandiger Druckbehälter | Kohlenstoffstahl, Edelstahl | 12–100 mm | SAW |
| Wärmetauschermäntel (TEMA) | Kohlenstoffstahl, Edelstahl | 20–100 mm | SAW |
| Lange Nähte an Tanks / Behältern | Kohlenstoffstahl | 10–60 mm | SAW |
| Korrosionskritische Legierungsteile | Inconel, Hastelloy | 1–50 mm | TIG-Wurzellage + MIG/SAW-Fülllagen |
| Fahrzeugrahmen / Abgasanlagen | Kohlenstoffstahl, Edelstahl | 1–6 mm | MIG |
TIG vs. MIG vs. SAW — die entscheidenden Zahlen
| Kennzahl | TIG | MIG | SAW |
|---|---|---|---|
| Abschmelzleistung | 2–3 lb/hr | 8–12 lb/hr | 15–40 lb/hr |
| Schweißgeschwindigkeit | 6–12 cm/min | 20–50 cm/min | 30–60 cm/min |
| Dicke | 0,3–12 mm | 0,8–25 mm | 6–100 mm |
| Schutzmedium | Reines Argon | Ar/CO₂ oder reines Ar | Körniges Flussmittel |
| Präzision | Am höchsten | Mittel | Mittel |
| Am besten geeignet für | Dünn / optisch anspruchsvoll | Vielseitig / große Stückzahlen | Dick / lange Naht |
Werkstoffe & Dickenbereich – Schweißbarkeitstabelle
Jeder Werkstoff ist nach seiner P-Nummer gemäß ASME Section IX zertifiziert – eine einheitliche Grundlage für die Qualifizierung der Schweißanweisung –, sodass industrielle Einkäufer wissen, was sie erhalten, bevor auch nur ein einziger Span abgetragen wird.
Ingenieure und Qualitätsmanager wollen nicht hören: „Wir machen alles“ – eine pauschale Aussage ist ein Risiko und keine Zusicherung. Sie wollen einen verlässlich qualifizierten Dickenbereich sehen, der gewährleistet, dass Ihr Metall eingruppiert, qualifiziert und gleichbleibend geschweißt wird – genau das fehlt, wenn internationale Lieferanten hohe Ausfallraten haben, weil sie Werkstoffe nicht wirklich qualifizieren konnten.
| Werkstoff | ASME-P-Nr. | TIG | MIG | SAW | Dickenbereich |
|---|---|---|---|---|---|
| Kohlenstoffstahl (A36, A516) | P1 | Wurzellage | ✓ | ✓ | 0,5-100 mm |
| Edelstahl 304 / 316 | P8 | ✓ | ✓ | ✓ | 0,5-100 mm |
| Aluminium (6061) | P21-25 | ✓ | ✓ | - | 0,3-20 mm |
| Titan | P51-53 | ✓ | begrenzt | - | 0,3-8 mm |
| Inconel (625) | P43-45 | ✓ | ✓ | begrenzt | 1-50 mm |
| Hastelloy | P43-45 | ✓ | ✓ | - | 1-40 mm |
| Kupfer | P31-35 | ✓ | ✓ | - | 0,5-20 mm |
| Bronze | P31-35 | ✓ | ✓ | - | 0,5-20 mm |
Wettbewerber verbergen diese Informationen auf ihren Websites. Hier sind die tatsächlichen Daten: die praktischen Einsatzgrenzen von Aubrik für jedes Verfahren und darunter repräsentative Parameter aus einem Fertigungsauftrag von Aubrik.
| Verfahren | Dicke | Geschwindigkeit | Schutzmedium | Repräsentative Parameter |
|---|---|---|---|---|
| TIG-Schweißen | 0,3-12 mm | 6-12 cm/min | Reines Argon | 180 A / 12 V (Wurzellage) |
| MIG | 0,8-25 mm | 20-50 cm/min | Ar/CO2 (Stahl) | Sprühlichtbogen, 8-12 lb/hr |
| SAW | 6-100 mm | 30-60 cm/min | Körniges Flussmittel | 300 A / 32 V / 40 cm/min |
Technischer Hinweis – warum Dickenbereiche wichtig sind
Der Einsatz von SAW unter etwa 6mm führt garantiert zum Durchbrand. Bei TIG wird das Schweißen jenseits von 12 mm aufgrund der Geschwindigkeitsvorteile von MIG ineffizient. Die Wahl des richtigen Verfahrens für jede Dicke gewährleistet sowohl strukturelle Integrität als auch Wirtschaftlichkeit; Aubrik führt diese Verfahrensprüfung bei jeder Zeichnung durch.
SYS-QA-01 // Validierung
Qualitätssicherung von Schweißnähten – 3-stufiges Schweißnaht-Prüfprotokoll & Musterbericht
Die Skepsis eines Einkäufers ist schwer auszuräumen: Wie kann ich aus 6.000 Meilen Entfernung sicher sein, dass die Schweißnaht einwandfrei ist? Wir wissen, dass es nicht um einen Handschlag, sondern um Dokumentation geht. Forenbeiträge sind voller Warnungen vor „losen Verbindungen“ und „kalten Lötstellen“ – bei Ausfallraten von 20 % weiß der verantwortliche Qualitätsmanager, dass er das Risiko tragen wird.
Die Antwort von Aubrik ist ein dokumentierter 3-stufiger Prozess samt Bericht, den ein Einkäufer aus der EU oder den USA vor der Übernahme der Charge prüfen kann. Das funktioniert, weil die Historie der Schweißnaht mit dem Bauteil weitergegeben wird und nicht nur im Gedächtnis des Schweißers verbleibt.
3-stufiges Schweißnaht-Prüfprotokoll
01
Stufe 1 – Prüfung vor dem Schweißen:
[PRE]Werkszeugnisse werden mit der P-Nummer abgeglichen, Schweißstoßvorbereitung sowie Ausrichten und Zusammenbauen werden geprüft und WPS/PQR für den festgelegten Werkstoff und die festgelegte Dicke bestätigt, bevor der Lichtbogen gezündet wird.
02
Stufe 2 – Überwachung während des Schweißens:
VerfahrenStromstärke/Spannung und Schweißgeschwindigkeit werden mit der Schweißanweisung verglichen; Lichtbogenstabilität und Zwischenlagentemperatur werden ebenso wie Nahtprofil und Unversehrtheit kontinuierlich überwacht.
03
Stufe 3 – ZfP nach dem Schweißen:
[NDT]Sichtprüfung sowie UT- (Ultraschall-), MT- (Magnetpulver-) und PT-Prüfung (Farbeindringprüfung), auf Wunsch ergänzt durch zerstörende Prüfung.
 CAM-01 ZfP-PRÜFUNG
DATEN
Musterprüfprotokoll – WQR-2026-001
| Prüfpunkt | Ergebnis |
|---|---|
| Projekt | Industrieller Druckbehälter |
| Verfahren | SAW + TIG (Wurzellagen) |
| Werkstoff | Kohlenstoffstahl A36, 15 mm (P1) |
| Parameter | UP-Schweißen 300A/32V/40 cm-min; WIG-Schweißen 180A/12V/10 cm-min |
| Sichtprüfung | Keine Oberflächenfehler; 2,0 mm Nahtüberhöhung, 18 mm Breite |
| UT | Keine inneren Fehler; 14,5 mm Einbrandtiefe (≥14 mm erforderlich) |
| MT | Keine Risse an / nahe der Oberfläche |
| Fazit | Bestanden – konform mit ISO 15614-1 & ASME |
Repräsentativer Bericht; vollständige auftragsspezifische Unterlagen werden bei Projektabschluss ausgestellt.
SPEZIFIKATION: Abnahmekriterien – normbasiert
UT kann bei 6mm dicken Bauteilen die Durchstrahlungsprüfung ersetzen; Fehler von mehr als 1/32″ (0,79mm) – bei Einbrandkerben von der Oberfläche in die Schweißnaht (Grenzlinie) oder, ausschließlich bei T- und Eckstoßschweißnähten, in das dünnere Bauteil gemessen – sind gemäß den Richtlinien von ASME BPVC Section V / Section IX unzulässig.
Aubrik gibt keine Schweißnaht frei, ohne dies durch eine protokollierte volumetrische Prüfung nachzuweisen – jedes Prüfergebnis wird für eine Kontrolle erfasst, selbst Wochen oder Monate später.
Wir qualifizieren jede Schweißanweisung nach ISO 15614-1 oder ASME Section IX, bevor auch nur eine einzige Fertigungsnaht geschweißt wird, und versenden keine Behälter, bevor der vollständige Einbrand durch UT bestätigt wurde. Bei WQR-2026-001 betrug dieser 14,5 mm gegenüber einem Mindestwert von 14 mm.
Zertifizierungen & Konformität
Bei der Lieferantenauswahl fragen nur wenige zuerst nach dem Preis; die erste und wichtigste Überlegung ist, ob der Anbieter bei einer Prüfung überprüfbare Unterlagen vorlegen kann. Werden zertifizierte Ergebnisse nicht zum richtigen Zeitpunkt vorgelegt, kann dies zur sofortigen Disqualifikation führen; nachfolgend stehen die tatsächlichen Normen, denen die Schweißnähte von Aubrik unterliegen.
ISO 9001
Zertifiziertes Qualitätsmanagement
CE
Mit europäischer Konformitätskennzeichnung
ISO 15614-1
WPS/PQR — Stahl & Nickel
ISO 15614-2
WPS/PQR — Aluminium
ASME Sec. IX
Qualifizierung von Schweißanweisung & Schweißer
AWS D1.1
Stahlbau — ausführbar
TEMA
Fertigung von Wärmetauschern
Qualifizierung der Schweißanweisung — die Details zum Geltungsbereich, nach denen Einkäufer fragen
Die Schweißanweisungen für Stahl, Edelstahl und Nickellegierungen sind alle nach ISO 15614-1 qualifiziert. Schweißanweisungen für Aluminium sind nach ISO 15614-2 qualifiziert. Diese 2 ISO-Normen lassen sich ohne Weiteres den P-Nummern und F-Nummern nach ASME Section IX zuordnen.
Schweißer sind zertifiziert und werden erneut geprüft; bei jedem Auftrag wird die Konformitätsbescheinigung mit dem Bauteil mitgeliefert und gewährleistet damit für Einkäufer aus der EU, was sie beim Wareneingang erwarten: vollständige Rückverfolgbarkeit.
Es gibt nur eine ehrliche Grenze: Aubrik führt ausschließlich normgerechte Neufertigungen für den Export aus und beansprucht für einen installierten Behälter keine nicht vorhandene R-Stamp-Berechtigung. Wenn ein Projekt einen R-Stamp für eine installierte Einheit erfordert, teilt Aubrik Ihnen bereits beim ersten Gespräch mit, dass dieser Service nicht angeboten wird, statt den eigenen Anwendungsbereich übertrieben darzustellen und den Kunden einem Ausfallrisiko auszusetzen; der Wert eines direkten „Nein“ zu Beginn liegt in einer Geschäftsbeziehung, die auch über eine Prüfung hinaus Bestand hat.
[DOC-TITLE]
Zusammenarbeit mit Aubrik — kundenspezifisches & OEM-Schweißen, Lieferzeiten & Angebotserstellung
Ein niedrigerer Preis aus dem Ausland kann teurer werden, wenn ein nicht spezifikationsgerechtes Produkt und die anschließende Reparatur die Produktion tagelang zum Stillstand bringen. Für Einkäufer bedeutet dies, dass der wichtigste Verhandlungshebel weniger der Stückpreis als vielmehr die Gesamtkosten bis zum Bestimmungsort sind: Nacharbeitsquote, Lieferzeit und Anzahl der Übergaben zwischen Lieferanten.
Welche Faktoren Ihr Schweißangebot bestimmen
Aubrik verwendet keine einheitliche Preisstruktur; der Gesamtpreis für das Schweißen ist auftragsspezifisch. Dieser Preisansatz wird von mehreren Einflussfaktoren bestimmt (wie jede andere prozessbasierte Preisgestaltung), darunter die verwendeten Werkstoffe, die Bauteilspezifikationen und die erforderlichen Prüfungen.
Zu den wichtigsten Kostenfaktoren gehören:
- Die Werkstoffgüte wirkt sich auf die Kosten des Zusatzwerkstoffs, des Bauteils und in einigen Fällen des Schutzgases aus.
- Materialdicke und Verfahren beeinflussen die Abschmelzleistung und die erforderliche Anzahl der Lagen (gemäß dem bereitgestellten Datenblatt).
- Die Prüfstufen reichen von der reinen Sichtprüfung bis zur vollständigen UT/MT/PT-Prüfung, die bei Bedarf durchgeführt und entsprechend den Spezifikationen Ihres Auftrags dokumentiert wird.
- Der Zertifizierungsumfang – also nach welchem Regelwerk, beispielsweise ASME Section IX, die Schweißanweisung qualifiziert werden muss – beeinflusst die Qualifizierungskosten.
- Stückzahlen und Auftragsumfänge unterscheiden sich erheblich und reichen von einzelnen Sonderanfertigungen bis zu umfangreichen OEM-Anforderungen.
Lieferzeiten & OEM-Dienstleistungen
Typische Lieferzeiten reichen von 1 bis 3 Tagen für kleine Sonderaufträge und von 2 bis 4 Wochen (14-28 Tage) für umfangreiche Arbeiten wie Stahlbaukonstruktionen oder Druckbehälter. Aubrik legt jedem Angebot einen Zeitplan bei, bietet OEM- und kundenspezifische Fertigung und gewährt auf alle Arbeiten eine Garantie von einem Jahr.
Interne Qualitätskontrolle & Automatisierung
Aubrik entwickelt und betreibt eigene Schweißanlagen im Haus, sodass Terminplanung, Qualitätskontrolle und Instandhaltung eng miteinander verzahnt sind. Dadurch wird das Lieferkettenrisiko minimiert; wenn Übergaben zwischen Anbietern erforderlich sind, gewichten Einkäufer die interne Kontrolle häufig höher als den anfänglichen Preis. Bei Stückzahlen, die den Einsatz von Roboterzellen rechtfertigen, nutzt Aubrik automatisierte Prozesse, die bei Wiederholserien aus Stahlbaukomponenten und anderen Werkstoffen eine höhere Gleichmäßigkeit und kürzere Lieferzeiten ermöglichen.
~25%
Schnellere Projektabwicklung, wenn Schweißen und ZfP im eigenen Haus bleiben, statt über verschiedene Anbieter geleitet zu werden.
Branchenschätzung [WEBSEARCH: mooreselectric.com] — kein garantierter Wert für jedes Projekt.
Online-Tools für die Konstruktion & Bewertung von Metallschweißungen
Auswahlhilfe für passende Schweißverfahren
Wählen Sie das optimale Schweißverfahren für Ihr Projekt aus. Gewährleisten Sie eine hohe strukturelle Integrität und Fertigungseffizienz.
Auswahlhilfe starten
Prüfung der Schweißbarkeit
Prüfen Sie die Werkstoffverträglichkeit und die thermischen Eigenschaften von Legierungen. Vermeiden Sie Schweißfehler vor der Serienfertigung.
Machbarkeit prüfen
Kalkulator für Lieferzeit und Prüfung
Schätzen Sie Produktionszeiten und Zeitpläne für ZfP-Prüfungen. Optimieren Sie Ihre Lieferkette mit präzisen kaufmännischen Prognosen.
Zeitplan berechnen
Dokumentiertes Angebot für Ihr Schweißprojekt anfordern
Senden Sie Ihre Zeichnung sowie Angaben zu Werkstoff und Dicke – Aubrik nennt Ihnen das richtige Verfahren, das maßgebende Regelwerk und einen klaren Zeitplan.
Schweißangebot anfordernHäufig gestellte Fragen
TIG-Schweißen eignet sich für Anwendungen mit dünnen Werkstoffen, für Präzisionsarbeiten und Nichteisenmetalle. MIG deckt vielseitige Stückzahlen und Anwendungen einschließlich mittlerer Dicken ab. SAW eignet sich für Anwendungen mit hoher Abschmelzleistung, beispielsweise sehr dicke Werkstoffe und lange Nähte. Ermitteln Sie anhand der Auswahltabelle das beste Verfahren für Werkstoffe, Dicken und Schweißstöße Ihres Bauteils oder lassen Sie sich von den Ingenieuren von Aubrik beraten, indem Sie Ihre Konstruktion weiterleiten.
Jede Schweißnaht umfasst: die Dokumentation der Prüfung in der dritten Phase (WPS und Qualitätsprüfung vor dem Schweißen, Protokolle der Betriebsparameter während des Schweißens sowie Ergebnisse der UT-/MT-/PT-Prüfungen nach dem Schweißen). Fordern Sie vor der Erteilung eines Auftrags einen Musterbericht der Qualitätskontrolle (WQR-2026-001) an; Ihre tatsächlichen Auftragsunterlagen stehen zur Auslieferung zusammen mit allen Komponenten bereit.
Schützen Sie Ihre Gesamtkosten bis zum Bestimmungsort, indem Aubrik Schweißen und ZfP im eigenen Haus hält, Schweißanweisungen nach dem Regelwerk qualifiziert und alles Produzierte dokumentiert. Billiger bedeutet selten geringere Kosten.
Kohlenstoffstahl, Edelstahl 304/316, Aluminium, Titan, Nickellegierungen (Inconel, Hastelloy), Kupfer und Bronze – von 0,3 mm dünner TIG-Folie bis zu 100 mm dickem Blech für SAW. Die Schweißbarkeitstabelle zeigt den Bereich für jeden Werkstoff.
Ja. Die Schweißer sind zertifiziert und werden erneut geprüft; die Schweißanweisungen sind nach ISO 15614-1 (Stahl/Nickel), ISO 15614-2 (Aluminium) und ASME Section IX qualifiziert, zudem besteht Kompetenz nach AWS D1.1 für Stahlbauarbeiten.
Kleine Sonderteile benötigen typischerweise 1-3 Tage; große Industriebaugruppen dauern 2-4 Wochen. Mit Ihrem Angebot erhalten Sie einen verbindlichen Zeitplan.
Im Trend



