Nehmen Sie Kontakt mit der Aubrik Company auf

Fit-up-Rollenbock: hydraulisches 3D-Ausrichtsystem von Aubrik für die Fertigung von Tanks, Behältern und Windkrafttürmen
Die Fit-up-Rollenböcke von Aubrik verkürzen das Ausrichten und Zusammenbauen mehrteiliger Tanks, Druckbehälter und Windkrafttürme von 8 Stunden auf 45 Minuten und korrigieren den Kantenversatz auf ±0,5 mm. Vier Modelle mit hydraulischer 3D-Verstellung decken Werkstück-Tragfähigkeiten von 20–100 T ab; kundenspezifische Ausführungen für Offshore-Windkraftturmsegmente sind bis 2.000 T erhältlich.

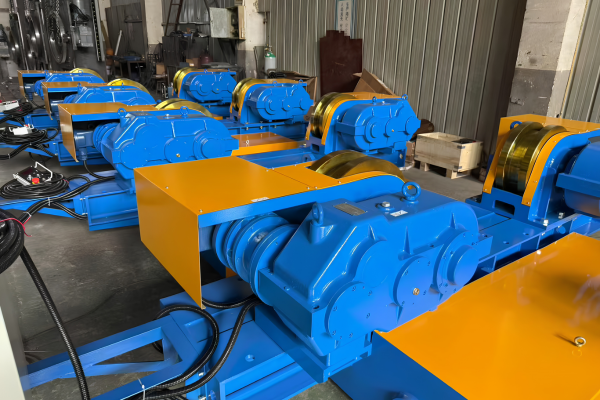

Lösungsübersicht
±0.5 mm
Positioniergenauigkeit
8h → 45 min
Fit-up-Zeit je Abschnitt
4 + kundenspezifisch
Modelle HGKF / ZDG / HGZ, bis 2.000 T
ISO 9001 + CE
Zertifiziert, 18 Monate Garantie
Die Kostenkurve des Kantenversatzes: Warum die Ausrichtung vor dem Schweißen alles Weitere bestimmt
Bei einem Tank mit 500 m³ oder einem 50 m langen Abschnitt eines Windkraftturms erfolgt die Ausrichtung manuell. Sie ist niemals „gut genug“.
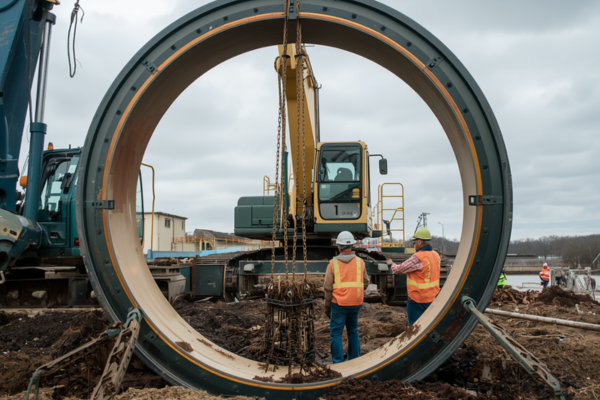
Praxisbedingungen
Vier Arbeiter benötigen acht Stunden je Abschnitt, Kettenzüge ziehen den Rand in Form, und ein Kantenversatz von 3 mm verursacht unbemerkt Nacharbeit, die erst nach der Wurzellage sichtbar wird.
Die verborgenen Kosten von „sieht ausgerichtet aus“
Diese Differenz zwischen Sichtprüfung und normgerechter Abnahme bildet die Kostenkurve des Kantenversatzes ab. Baustellenmontagen ohne hydraulische Unterstützung führen regelmäßig zu mindestens 3-5 mm Kantenversatz, der anschließend eine fehlerhafte Schweißnaht an der Wurzellage verursacht.

Toleranz nach AWS D1.1
AWS D1.1 begrenzt den Versatz an Stumpfstößen auf 10 % des dünneren Blechs oder 1/8 in. (3 mm), je nachdem, welcher Wert kleiner ist.[1] Manuelle Verfahren unterschreiten diesen Grenzwert seltener, als Schweißprüfberichte üblicherweise erkennen lassen.
Prüfer bezeichnen dies als „doppelte Belastung“ des manuellen Ausrichtens und Zusammenbauens. Was in der Werkhalle „funktionsfähig“ erscheint, kann sich bei der Durchstrahlungsprüfung häufig als deutliche Überschreitung der Spezifikation erweisen, und zu diesem Zeitpunkt lässt sich die Nacharbeit nicht mehr durch eine einfache fünfminütige Korrektur mit dem Schweißbrenner erledigen.
Kostenkurve bei Kantenversatz — Auswirkungen des Kantenversatzes auf die nächsten 30 Tage des Schweißens
| Kantenversatz (mm) | Bewertung nach AWS D1.1 | Nacharbeitsstunden / Schweißstoß | Prüfrisiko bei UT/RT | Wahrscheinlichkeit der Fehlerart |
|---|---|---|---|---|
| 0–0.5 | Bestanden (deutlich innerhalb von 3 mm) | 0 | Niedrig | Vernachlässigbar |
| 0.6–1.0 | Bestanden | 0 | Niedrig | Niedrig |
| 1.1–1.5 | Bestanden (typisch hydraulisch) | 0–0.5 | Niedrig | Niedrig |
| 1.6–2.0 | Bestanden (bester manueller Fall) | 1–2 | Mittel | Leichte Einbrandkerbe, Bindefehler an der Wurzel |
| 2.1–3.0 | Bestanden (typisch manuell) | 2–4 | Mittel | Bindefehler, Porosität an der Wurzel |
| 3.1–4.0 | Nicht bestanden (über 1/8 in.) | 4–6 | Hoch | Zurückweisung, partielles Heraustrennen, erneutes Anfasen |
| 4.1–5.0 | Nicht bestanden | 6–10 | Hoch | Abschnitt zurückgewiesen, Blech erneut gerundet |
| 5.1–7.0 | Nicht bestanden (katastrophal) | 10–20 | Sehr hoch | Abschnitt verschrottet oder umfassend neu gefertigt |
| 7.1–10 | Nicht bestanden (katastrophal) | 20+ | Neuplanung des gesamten Projekts | Mehrere Abschnitte beeinträchtigt |
| >10 | Nicht bestanden (außerhalb des Normbereichs) | N/A | Neuplanung des gesamten Projekts | Tank oder Behälter bei der Wasserdruckprüfung zurückgewiesen |
Die Fehlerkaskade — warum ein mangelhafter Abschnitt das gesamte Projekt zurückwirft
Bei etwa der Hälfte mehrteiliger Einheiten führt die manuelle Ausrichtung zu einem Versatz von mehr als drei Millimetern. Die Nacharbeitszeit je Schweißstoß steigt auf über vier Stunden; bei 20 bis 40 Abschnitten eines Windkraftturms oder 6 bis 12 Mantelschüssen eines Tanks verlängert sich die Fertigungszeit weiter, und die Kosten fallen mehrfach an.
Wenn die Wasserdruckprüfung ein Leck erkennen lässt, reichen die Folgen bereits über die Schweißnaht selbst hinaus. Sie geraten mit dem Terminplan in Verzug, verursachen Gewährleistungsansprüche von Kunden und bezahlen viel Geld für die auf dem Stundenzettel billig erscheinende Arbeit.
“Auftragnehmer von Windparks sind mit kostspieligen Projektverzögerungen durch die Ovalisierung von Windkraftturmabschnitten konfrontiert – ein wachsendes Problem für die Windindustrie, die Turmkomponenten weltweit beschafft. Traditionell erfordert das Ausrichten zweier schwerer Zylinder zum Heftschweißen gefährliche manuelle Eingriffe und stundenlanges präzises Manövrieren mit dem Kran.
— Wind Power Engineering und Branchenquellen zu Montagefehlern bei Turmabschnitten
Wie die hydraulische 3D-Verstellung von Aubrik die Lücke schließt
- Unabhängige Zylinder unter jeder Rollengruppe heben, senken und verschieben Werkstücke im 3D-Raum.
- Die Positionierung des Kantenversatzes auf ±0,5 mm wurde im Prüfbericht ABK-FUR-2025-Q2 über 5.000 Zyklen per Laser verifiziert.
- Der Kantenversatz wird vor dem Heftschweißen korrigiert und nicht erst, nachdem die Durchstrahlungsprüfung einen Fehler erkennen lässt.
- Die Konstruktion hydraulischer Rollenböcke ist gemäß dem beigefügten Patent US7152519B2 für einen hydraulischen Rotator und eine Ventilbaugruppe bewährter Stand der Technik.
Fit-up-Rollenbock von Aubrik: Baureihen HGKF, ZDG und HGZ — Modelle und Spezifikationen
Konstruktion + Beschaffung · Einwand: „Passt er zu den Abmessungen und dem Gewicht meines Werkstücks?“
Es gibt vier Standardmodelle für Werkstatt- bis Offshore-Anwendungen, die jeweils einen eigenen Werkstückbereich abdecken und dabei genau dieselbe Technik nutzen.
4 Modelle nach Anwendungsbereich
- HGZ-20 — kleine Werkstätten, Werkstücke von 500–3.500 mm, Tragfähigkeit 20 T.
- HGKF-40 / HGKF-60 — reguläre Arbeiten an Druckbehältern und Tanks, Tragfähigkeitsbereich 40–60 T.
- ZDG-100 — petrochemische Reaktoren und kleine Windkraftturmabschnitte, Tragfähigkeit 100 T mit stufenloser VFD-Regelung.
- Kundenspezifisch bis 2.000 T — Offshore-Windkraftturmsegmente und große projektspezifische Konstruktionen.
Alle vier Standardmodelle nutzen dieselbe hydraulische 3D-Verstellung. Mit den Modellen steigen lediglich Tragfähigkeit und Aufstellfläche; sonst nichts.
Aubrik-Fit-up-Spezifikationsmatrix — 4 Standardmodelle × 7 Spezifikationen
| Modell | Tragfähigkeit (T) | Werkstück-Ø (mm) | Rad-Ø (mm) | Motor (kW) | Rollengeschwindigkeit (m/h) | Schienenabstand (mm) | Verstellart |
|---|---|---|---|---|---|---|---|
| HGZ-20 | 20 | 500–3,500 | 350 × 120 | 1.5 | 6–60 | 1,700 | Hydraulisch auf/ab |
| HGKF-40 | 40 | 2,000–4,800 | 400 × 120 | 3 | 6–60 | 1,200 | Hydraulisch, 3D |
| HGKF-60 | 60 | 2,500–5,000 | 520 × 250 | 4.5 | 6–60 | 1,800 | Hydraulisch, 3D |
| ZDG-100 | 100 | 3,000–10,000 | 800 × 800 | 2 × 11 | 6–60 | 2,000 | Stufenlose AC-VFD-Regelung |
| Kundenspezifisch | Bis 2.000 | Bis 8.000+ | Projektspezifisch | Projektspezifisch | Projektspezifisch | Projektspezifisch | Hydraulisch, 3D |
Der Fit-up-Zeitrechner mit 4 Variablen
Die Fit-up-Zeit hängt selten allein vom Rollenbock ab. Sie ergibt sich aus vier Variablen, die nichtlinear zusammenwirken, wobei Bediener von Aubrik stets dieselbe Reihenfolge nennen: Gewicht, dann Durchmesser, dann Wanddicke und schließlich Kantenvorbereitung.

01
Das Werkstückgewicht bestimmt den Kraneinsatz. Oberhalb von 30 T ersetzt ein einzelner Fit-up-Rollenbock 2 Kranführer und 4 Bodenmitarbeiter und verkürzt den Hebe- und Ausrichtvorgang von 35 min auf 8 min.

02
Der Werkstückdurchmesser bestimmt die Modellauswahl. HGKF-40 deckt 2.000–4.800 mm ab; HGKF-60 erreicht 5.000 mm; ZDG-100 reicht für petrochemische Reaktoren und Offshore-Windkraftsegmente bis 10.000 mm.
03
Die Wanddicke verschärft die Toleranz nach AWS D1.1. Bei dünneren Wänden (<15 mm) greift die 10%-Regel vor der 1/8 in.-Regel, sodass die Genauigkeit des Kantenversatzes wichtiger und nicht weniger wichtig ist.

04
Die Kantenvorbereitung bestimmt die Kontrolle der Spaltbreite. Einfache V-Nuten erfordern einen Spalt von 3–5 mm; bei Doppel-V-Nuten verengt sich dieser auf 2–4 mm. Mit dem kabellosen Bediengerät von Aubrik lassen sich beide Enden unabhängig einstellen, sodass die Spezifikation beim ersten Versuch eingehalten wird.
Manuelles Fit-up gegenüber hydraulischem Rollenbock: Aufschlüsselung der Verkürzung von 8 Stunden auf 45 Minuten
Die Berechnung der Verkürzung von 8 Stunden auf 45 min ist keine Marketingübertreibung; sie bildet die Aufteilung des manuellen Ausrichtens und Zusammenbauens in sechs Schritte sowie den entsprechenden hydraulischen Prozess ab.
Manuelles gegenüber hydraulischem Fit-up — 6-stufige Zeit- und Personalaufschlüsselung für einen Abschnitt eines 500 m³ großen Lagertanks
| Arbeitsschritt | Manuelles Verfahren | Manuelle Zeit | Hydraulisches Verfahren (HGKF-60) | Hydraulische Zeit |
|---|---|---|---|---|
| Abschnitt anheben und positionieren | Kran + 4 Bodenmitarbeiter + Ketten | 35 min | Hydraulisches Auflegen + 1 Bediener | 8 min |
| Konzentrizität einstellen | Kettenzüge + visuelle Mittellinie | 4 hr | Kabelloses 30 m-Bediengerät + Laserkreuzlinie | 12 min |
| Kantenversatz korrigieren | Hammer + Unterlegkeil + erneute Prüfung | 3 hr | Unabhängiges Anheben per Zylinder für jede Rollengruppe | 15 min |
| Spaltbreite einstellen | Keile + Sichtprüfung | 45 min | Hydraulische Axialverschiebung in Schritten von 1 mm | 6 min |
| Heftschweißen | Manuelles E-Hand-Schweißen an 4 Positionen | 25 min | Manuelles E-Hand-Schweißen an 4 Positionen | 22 min |
| Vollständiges Schweißen (SMAW / SAW) | Arbeitsteam + Positionswechsel | Variabel | Kontinuierliche Drehbewegung mit 6–60 m/h | Variabel |
| Zwischensumme Fit-up (vor dem Schweißen) | 8 Std. 25 Min. | 45 min |
ROI und Amortisation — hydraulischer Fit-up-Rollenbock gegenüber manuellem Verfahren
Basierend auf dem Anwendungsfall eines 500 m³ großen Lagertanks von Aubrik (HGKF-60), abgeglichen mit veröffentlichten Branchenrichtwerten für hydraulische Fit-up-Rollenböcke bei der Fertigung von Tanks, Behältern und Windkrafttürmen.
94%
Eingesparte Fit-up-Zeit (8 h → 45 min je Abschnitt)
60%
Senkung der Personalkosten je Abschnitt
90%
Reduzierung der Nacharbeit (branchenübergreifender Bereich 85–95 %)
6–12 Mon.
Amortisationszeitraum bei einschichtigem Tankbauer
Die Umsetzungsschritte und der um zwei Wochen frühere Abschluss des Tanks werden in der nachstehenden vollständigen Fallstudie zum HGKF-60 erläutert.
Drei unabhängige Datenebenen bestätigen die ROI-Berechnung
Branchenübergreifende Bestätigung
Unabhängige Branchenberichte zur hydraulischen Schweißautomatisierung beziffern die Reduzierung der Arbeitsstunden auf 85 %, die Senkung der Fehlerquote auf 95 % und die Amortisationszeit für einschichtige Fertigungsbetriebe auf 6–12 Monate.
Unsere Reduzierung des Personalaufwands um 60 % ist gegenüber dem in unabhängigen Branchenberichten ermittelten Wert von 85 % konservativ angesetzt. Dieser Wert berücksichtigt nur den Personalaufwand beim Fit-up und nicht die nachgelagerten Einsparungen beim Schweißen und bei der Nacharbeit. Dennoch belegt er gegenüber unserem Ausgangswert von 8h 25m eine Verringerung um 94 %.
Der geeignete Einsatzbereich beider Werkzeuge

Rohrzentrierklemmen
Rohre mit einem Durchmesser unter etwa 300 mm, bei denen ein einzelner Schweißer die Klemme innerhalb weniger Minuten von Hand festziehen kann.
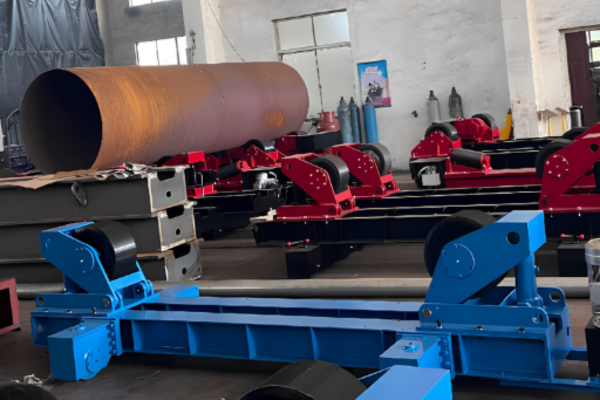
Hydraulische Fit-up-Rollenböcke
Werkstücke über etwa 500 mm, bei denen Gewicht, Flächenträgheitsmoment der Abschnitte und Anforderungen an die Konzentrizität handbetätigte Werkzeuge überfordern.
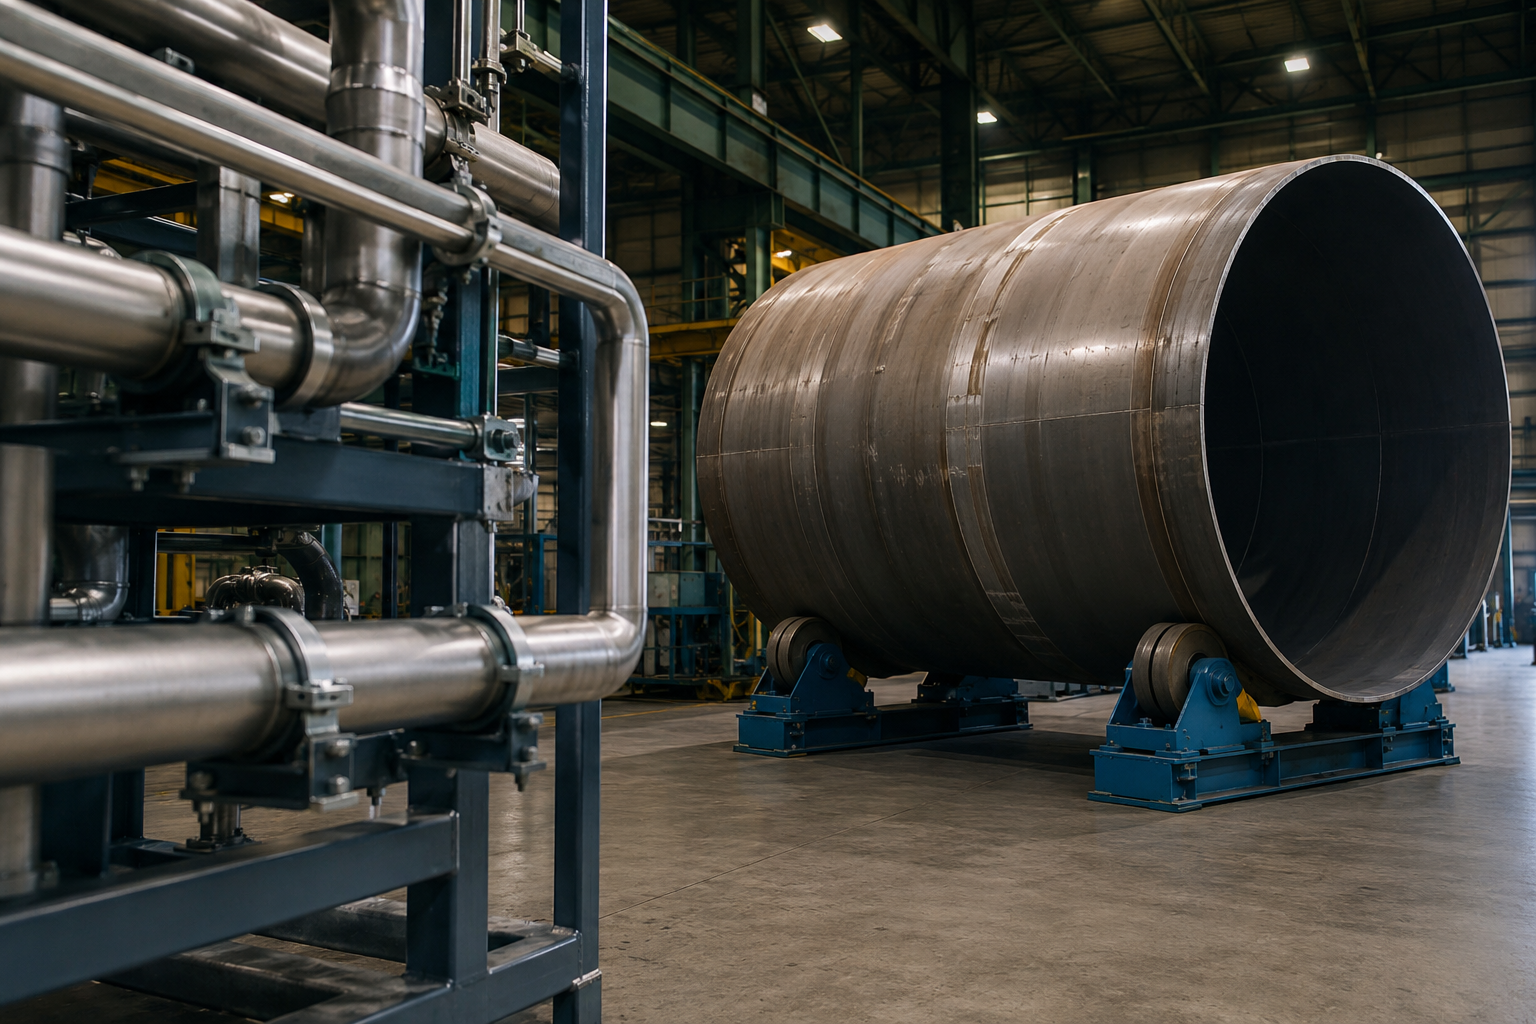
Normverweis
ASME B31.3 Process Piping §328 grenzt den Einsatzbereich von Rohrklemmen vom Ausrichten und Zusammenbauen schwerer zylindrischer Bauteile ab.
Ein Tank mit 60 T lässt sich schlicht nicht mit einer manuellen Klemme ausrichten, und ebenso selten benötigt ein 4 inch großes Fernleitungsrohr einen hydraulischen Rollenbock. Wählen Sie nach Werkstückabmessungen und -gewicht, nicht nach dem Preisschild.
Fit-up für Tanks, Behälter und Windkrafttürme: Anwendungsübersicht und Einsatzfälle
Konstruktion + Produktionsleitung · Einwand: „Passt dies zu meiner Branche / meinem Werkstück?“
Der hydraulische 3D-Arbeitsbereich des Fit-up-Rollenbocks von Aubrik eignet sich für zylindrische Werkstücke mit Durchmessern von 500 mm bis 10.000 mm. Dieser Bereich umfasst vier große Industriesegmente, die jeweils einen eigenen Konzentrizitätsbereich mit eigenen maßgeblichen Regelwerken darstellen.

Atmosphärische Lagertanks und Drucktanks
Tanks aus Kohlenstoffstahl und Edelstahl für Öl, Schutzgas, Wasser und Chemikalien. API 650 begrenzt lokale Ausbeulungen an vertikalen Schweißnähten und Ringverformungen an horizontalen Schweißnähten auf 13 mm[3] – eine Toleranz, welche die Baureihe HGKF regelmäßig einhält.
Bestes Modell: HGKF-40 / HGKF-60
Durchmesser: 2.000–5.000 mm
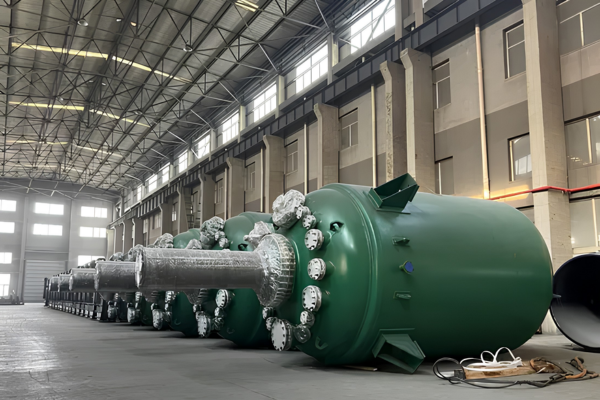
Druckbehälter und chemische Reaktoren
Druckbehälter nach ASME BPVC und chemische Reaktoren mit strengeren Anforderungen an die Konzentrizität. ZDG-100 deckt dickwandige Reaktoren mit VFD-gesteuerter stufenloser Drehbewegung für das lagenweise SAW-Schweißen größerer Wanddicken ab.
Bestes Modell: HGKF-60 / ZDG-100
Durchmesser: 3.000–8.000 mm

Onshore- und Offshore-Windkraftturmabschnitte
Mantelschüsse von Windkrafttürmen mit einer Länge von bis zu 30 m. Branchenquellen nennen die Ovalisierung von Turmabschnitten als eine der Hauptursachen für Projektverzögerungen[4]; die USPTO-Patente US8839586 und US9127650 kodifizieren die in diesem Segment eingesetzten Turmmontageverfahren. ZDG-100 und kundenspezifische Ausführungen bis 2.000 T halten jeden Mantelschuss vor dem Verschrauben der Flansche konzentrisch.
Bestes Modell: ZDG-100 / kundenspezifisch
Durchmesser: 4.000–10.000+ mm

Zylindrische Komponenten für Petrochemie und Kesselbau
Destillationssäulen, Wärmetauschermäntel und Kesseltrommeln. ZDG-100 trägt schwere dickwandige Abschnitte; HGKF-60 deckt Fertigungslinien im mittleren Gewichtsbereich ab.
Bestes Modell: HGKF-60 / ZDG-100
Durchmesser: 2.500–7.000 mm
Fallstudie: Projekt für einen 500 m³ großen Lagertank, HGKF-60
- Kunde
- Europäischer Hersteller von Lagerausrüstung für die Öl- und Schutzgasindustrie (Tanks aus Kohlenstoffstahl für nachgelagerte Öl- und Schutzgasanlagen)
- Spezifikation
- 500 m³ großer Lagertank aus Kohlenstoffstahl, Durchmesser 8 m, Höhe 10 m, 6 Mantelschüsse
- Ausgangszustand
- 4–6 Arbeiter je Abschnitt, 8+ Stunden Fit-up-Zeit, Kantenversatz von 3 mm üblich, Nacharbeitsquote bei ~25 % der Schweißstöße
- Lösung
- Fit-up-Rollenbock HGKF-60, integriert in einen vorhandenen Säulen-und-Ausleger-Schweißmanipulator
Umsetzung
- Ersten Mantel auf angetriebenen Rollenbock und mitlaufenden Rollenbock auflegen
- Zweiten Mantel auf dem hydraulischen Fit-up-Rollenbock HGKF-60 positionieren
- Kantenversatz per Funkfernbedienung auf ±0,5 mm einstellen
- Hydraulische Axialverschiebung auf einen Spalt von 3–5 mm
- An vier Positionen heften
- Manipulatorgeführtes vollständiges Schweißen bei kontinuierlicher Drehbewegung
Ergebnisse
8+ Std. → 45 Min.
Fit-up-Zeit je Abschnitt
−60%
Personalkosten je Abschnitt
±0,5 mm
Konzentrizität der Schweißstöße (6 Mantelschüsse)
−90%
Nacharbeitsquote
2 Wochen früher
Projektterminplan
Null
Kranbedingte Sicherheitsvorfälle
*(Dieses Beispiel zeigt einen Durchlauf mit 500 m³ im Rahmen eines gemischten Auftrags mit Druckbehältern, Windkrafttürmen und chemischen Reaktoren. Wählen Sie den Fit-up-Rollenbock passend zum Behälterdurchmesser, zum Gesamtgewicht des Werkstücks und zur erforderlichen Ausrichtbewegung aus.)*
Zertifizierungen, Normen und Konformität: gefertigt nach AWS, ASME und API sowie CE-konform
Aubrik fertigt seit 1999 durchgehend hochwertige Schweißausrüstung, sodass für die Fit-up-Rollenböcke von Aubrik derselbe Qualitätsstandard ISO 9001 wie für die gesamte Produktlinie gilt und jede Einheit CE-konform ist.
ISO 9001
Qualitätsmanagementsystem — Fertigung, Prüfung und Rückverfolgbarkeit bei einer Ausbringung von 1.000 Einheiten/Jahr
CE-Kennzeichnung
Europäische Konformität mit den grundlegenden Gesundheits- und Sicherheitsanforderungen der Maschinenrichtlinie 2006/42/EC
Fit-up nach AWS D1.1
Für die Einhaltung des Grenzwerts von 1/8 in. (3 mm) beim Versatz von Stumpfstößen ausgelegt, mit zusätzlicher Sicherheitsreserve
Verweis auf API 650
Lokale Ausbeulungen und Ringverformungen der Mantelschüsse von Lagertanks bleiben innerhalb des normativen Grenzwerts von 13 mm
Berücksichtigung von ASME B31
Konzentrizität von Prozessrohrleitungen durch die geeignete Kombination aus Schweißpositionierer und Rollenbock von Aubrik
18 Monate Garantie
Standardmäßig für jedes Modell — 6 Monate länger als der branchenübliche Referenzwert von 12 Monaten
Beschaffungsleitfaden: Budgetspannen, Lieferzeiten und Garantie
Die Preise der Fit-up-Rollenböcke von Aubrik richten sich nach der Spezifikationsmatrix und nicht nach einer bestimmten Tonnage. Unsere Angebote basieren fast immer auf der Konfiguration statt auf einzelnen SKUs; der nachstehende Bereich bildet das üblicherweise von unseren Kunden angefragte Spektrum ab.

Einstieg — HGZ-20
Lieferzeit
4–5 Wochen ab Werk
Garantie
18 Monate
Enthalten
HGZ-20 (1 Antrieb + 1 mitlaufende Einheit), kabelloses 30 m-Bediengerät, Standard-PU-Räder mit Metallklammern, englische Bedienungsanleitung, Seefrachtkiste.

Pro — HGKF-40 / HGKF-60
Lieferzeit
6–7 Wochen ab Werk
Garantie
18 Monate
Enthalten
Paar aus angetriebenem und mitlaufendem HGKF-40 oder HGKF-60, 3D-Hydraulikbediengerät, PU-Räder, optional motorisierte Verfahrwagen, Zeichnungen für Fundamenteinbauteile.

Schwerlast — ZDG-100
Lieferzeit
8–12 Wochen ab Werk
Garantie
18 Monate + Inbetriebnahme vor Ort
Enthalten
Stufenloser VFD-Rollenbock ZDG-100, Doppelantrieb mit 11 kW, projektspezifische Fundamentzeichnungen, technische Übergabe, optionales Ersatzteilpaket.

Kundenspezifisch (bis 2.000 T)
Lieferzeit
12–16 Wochen ab Werk (nach Konstruktionsprüfung)
Garantie
18 Monate + Inbetriebnahme vor Ort + PU-Paket mit verlängerter Lebensdauer
Enthalten
Projektspezifisch konstruierter Rollenbock mit Hydraulikstation und Doppelpumpe, individuellen Rollenabständen, Fertigungszeichnungen sowie Werksabnahme (FAT) in unserem Werk in Wuxi.
Versand, Kundendienst und OEM-Optionen
Aufträge bei Aubrik werden standardmäßig FOB Shanghai kalkuliert; für unsere südamerikanischen und europäischen Kunden bieten wir sowohl CIF als auch DAP an. Ein 20HQ-Transportcontainer kann einen Satz HGZ-20 oder HGKF-40 aufnehmen, während ein 40HQ-Container für einen HGKF-60 oder einen demontierten ZDG-100 geeignet ist.
Unser Qualitätsmanagementverfahren basiert für die Rückverfolgbarkeit von Produkten und den Kundendienst auf ISO 9001:2015 8.5 Production Control. Kundenspezifisch gefertigte Maschinen werden abhängig von ihren Abmessungen auf einem Flat-Rack-Container oder als Stückgut versandt.
Kundendienst für jedes Standardmodell
- 18-monatige Garantie auf Hydraulikzylinder, Antriebsmotor, Getriebe und Radhalterungsbaugruppe.
- Technischer 24-Stunden-Support per E-Mail oder WhatsApp; Vor-Ort-Einsätze über Aubrik-Händler in Europa und Südostasien.
- Optional bevorrateter Verschleißteilsatz (PU-Räder, Dichtungen, Kabel der Handsteuerung) in den Lagern europäischer und südostasiatischer Händler.
- OEM-Markenkennzeichnung verfügbar für Händler und Integratoren — Aubrik liefert seit 2018 unter fünf verschiedenen Händlermarken aus.
Technische Berechnungstools
Datengestützte Entscheidungshilfe. Nutzen Sie unsere proprietären Rechner, um Werkstückbereiche abzubilden, den ROI zu prognostizieren und Risiken bei der Einhaltung der Ausrichtungsvorgaben zu bewerten.
Auslegungstool für Fit-up-Rollenböcke
Geben Sie Werkstückgewicht, Durchmesser und Wanddicke ein, um Ihren Fertigungsbereich mit hydraulischen Standard- oder Sonderrollenböcken abzugleichen.
ROI-Amortisationsrechner für das Fit-up
Berechnen Sie die voraussichtliche Amortisationszeit anhand einer Verkürzung der Fit-up-Zeit von 8 Stunden auf 45 Minuten, der Lohnkosten und unabhängiger Branchenvergleichswerte.
Kostenprüfer für Kantenversatz
Bewerten Sie die Folgekosten sowie das Risiko einer Nichtkonformität mit AWS D1.1 bei manuellem Kantenversatz im Vergleich zur hydraulischen 3D-Ausrichtung mit ±0,5 mm.
Häufig gestellte Fragen
Ein herkömmlicher Schweißrollenbock (auch Rollenbock oder Behälterrollenbock genannt) dreht das Werkstück während des Schweißens, sodass der Schweißer an einer Position bleiben kann; ein Schweißpositionierer neigt das Werkstück, um den Schweißstoß in die Wannenlage zu bringen.
Ein Fit-up-Rollenbock übernimmt die Drehbewegung und zusätzlich die hydraulische 3D-Verstellung für die Ausrichtung vor dem Schweißen: Er hebt, senkt und verschiebt das Werkstück in drei Achsen, um den Kantenversatz zu korrigieren und die Spaltbreite vor dem Heftschweißen auf ±0,5 mm einzustellen. In einer typischen Schweißautomatisierungszelle arbeiten die drei Maschinen zusammen — der Fit-up-Rollenbock richtet das Segment aus, anschließend führen der herkömmliche Schweißrollenbock und der Schweißpositionierer dasselbe Segment durch den vollständigen Schweißprozess.
Sie lösen dasselbe Problem in unterschiedlichen Größenordnungen. Manuelle Rohr-Ausrichtklemmen — Kettenklemmen, Line-up-Klemmen und Innen-Ausrichtklemmen — eignen sich für Rohre mit einem Durchmesser von weniger als etwa 300 mm, bei denen ein Schweißer die Klemme innerhalb weniger Minuten von Hand um das Rohr spannen kann.
Hydraulische Fit-up-Rollenböcke kommen ab etwa 500 mm zum Einsatz, wenn Werkstückgewicht und Anforderungen an die Konzentrizität die Haltekraft handgespannter Werkzeuge übersteigen. Ein 60 T schweres Tanksegment lässt sich physisch nicht mit einer manuellen Klemme ausrichten; ein 4-Zoll-Fernleitungsrohr benötigt dagegen nur selten einen hydraulischen Rollenbock. Die Auswahl erfolgt anhand des Werkstückbereichs.
Die Standardmodelle decken Durchmesser von 500 mm (HGZ-20) bis 10.000 mm (ZDG-100) und Tragfähigkeiten von 20 T bis 100 T ab. Sonderanfertigungen erweitern diesen Bereich auf Werkstücke bis 2.000 T und Durchmesser von 8.000+ mm, darunter Segmente von Offshore-Windkrafttürmen und große petrochemische Reaktoren.
Für Werkstücke außerhalb dieser Bereiche empfehlen wir den technischen Auslegungsfragebogen von Aubrik — die Bearbeitungszeit für eine kundenspezifische Konfiguration beträgt 5–7 Werktage.
Unser hydraulisches 3D-Verstellsystem hält den Kantenversatz auf ±0,5 mm; dies wurde durch Lasermessungen in unserem internen Prüfbericht ABK-FUR-2025-Q2 bestätigt. Damit liegt es deutlich innerhalb des Grenzwerts von 1/8 in. (3 mm) für den Versatz an Stumpfstößen nach AWS D1.1, innerhalb des 13 mm-Toleranzbereichs für Kanten- und Bandabweichungen bei Lagertanks nach API 650 und innerhalb der Konzentrizitätsanforderungen bei der Fertigung von ASME-Druckbehältern.
Warum dies in der Praxis wichtig ist: Eine typische Werkstatt stößt wesentlich häufiger an den AWS-Grenzwert von 3 mm, als sie ihn nachliest — bei jeder Wanddicke unter 30 mm wird der Grenzwert durch die 10 %-Regel bezogen auf das dünnere Blech enger. Bediener, die den HGKF-60 oder HGKF-40 einsetzen, berichten in der Regel, dass ±0,5 mm bereits beim ersten Dutzend Segmente zur Routine werden und nicht nur ein Werbeversprechen mit Sternchen bleiben.
Vor dem Versand messen wir im Qualitätssicherungsbereich unseres Werks in Wuxi die Positioniergenauigkeit jeder Einheit, und das Messprotokoll der Laser-Kreuzlinienmessung wird als Teil des FAT-Dokumentationspakets mitgeliefert, sodass die erste Prüfung des Käufers im Lesen unserer Prüfdaten besteht und nicht in der Durchführung eigener Messungen. Diese Dokumentation ist bei Standort-Audits nach ASME und CE in europäischen Druckbehälterbetrieben wichtig, da Prüfer neben den Qualifizierungsnachweisen für Schweißanweisungen zunehmend auch Fit-up-Nachweise verlangen.
Die oben dargestellte sechsstufige Aufschlüsselung zeigt das Hauptergebnis: Die Fit-up-Zeit pro Tanksegment sinkt von 8 h 25 min auf 45 min, die Personalkosten sinken um etwa 60 % und die Nacharbeit um etwa 90 %.
Unabhängige Branchendaten beziffern die Amortisationszeit hydraulischer Fit-up-Rollenböcke bei Behälter- und Apparatebauern im Einschichtbetrieb auf 6–12 Monate, wobei die Arbeitsstunden um etwa 85 % und die Fehlerquote um rund 95 % sinken. Das Aubrik-Fallbeispiel mit 500 m³ liegt innerhalb dieses Bereichs — unser Wert von 60 % für die Personalkostensenkung ist konservativ, da er nur den Personalaufwand der Fit-up-Phase berücksichtigt.
Ein Aubrik-Rollenbock übernimmt die Ausrichtung vor dem Schweißen und die Drehbewegung während des Schweißens — er ist schweißverfahrensunabhängig. Kunden setzen Aubrik Fit-up-Rollenböcke mit SMAW zum Heftschweißen, mit GMAW und FCAW zum vollständigen Schweißen von Tanks und Druckbehältern sowie mit SAW für dickwandige Reaktoren und Segmente von Windkrafttürmen ein.
Der Frequenzumrichterantrieb des HGKF-60 und die stufenlose Regelung des ZDG-100 sind darauf abgestimmt, im von SAW geforderten Bereich von 6–60 m/h eine gleichmäßige Umfangsgeschwindigkeit aufrechtzuerhalten.
Die Lieferzeiten betragen 4–5 Wochen für das Einstiegsmodell HGZ-20, 6–7 Wochen für die HGKF-Pro-Serie, 8–12 Wochen für den ZDG-100 für Schwerlastanwendungen und 12–16 Wochen für Sonderanfertigungen.
Der Preis richtet sich nach der Konfiguration — Verstellart der Radhalterung, Fahrwerke, motorisch verstellbarer Achsabstand und landesspezifische Zertifizierungsunterlagen werden sämtlich im Angebot berücksichtigt. Aubrik nennt den konfigurierten Preis, sobald uns Ihr Werkstückbereich und die gewünschte Lieferzeit vorliegen.
Die tägliche Instandhaltung umfasst vier Punkte: Kontrolle des Hydraulikölstands, Reinigung der Filter zur Vermeidung von Rohrleitungsverstopfungen, Verschleißprüfung der PU-Räder (Metallklammern verlängern die Lebensdauer der Räder im Dauerbetrieb auf ≥18 Monate) und Schmierung der beweglichen Teile.
Unsere standardmäßige 18-monatige Garantie deckt Fertigungsfehler an Hydraulikzylindern, Antriebsmotor, Getriebe und Radhalterungsbaugruppe ab; bei Aufträgen für Schwerlast- und kundenspezifische Ausführungen ist eine Inbetriebnahmeschulung enthalten. Technischer 24-Stunden-Support ist per E-Mail oder WhatsApp erreichbar; Vor-Ort-Einsätze sind über Aubrik-Händler in Europa und Südostasien verfügbar.



