Nehmen Sie Kontakt mit der Aubrik Company auf

Schweißpositionierer für Rohre — 1 bis 50 t Tragfähigkeit für Hersteller in NA, EU & dem Nahen Osten
Beim manuellen Rohrschweißen gehen pro Schicht 4-6 Stunden durch ungünstige Arbeitspositionen verloren, bevor die Gleichmäßigkeit der Schweißraupen nachlässt. Aubrik Schweißpositionierer für Rohre beseitigen diesen Engpass mit 9 Standardmodellen — von Rohrarbeiten ab 40 mm auf der Werkbank bis zu petrochemischen Dickwandrohren mit 2.500 mm Durchmesser.
Aubrik (gegründet 1999, vormals Wuxi ABK Machinery) hat Schweißausrüstung an Fertigungsbetriebe in Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam geliefert. Die jährliche Produktionskapazität beträgt 1.000 Anlagen; für jede Anlage gelten eine kostenlose Garantie von 1 Jahr und technischer Support rund um die Uhr innerhalb von 24 Stunden.
Individuelles Angebot anfordern — Antwort innerhalb von 24h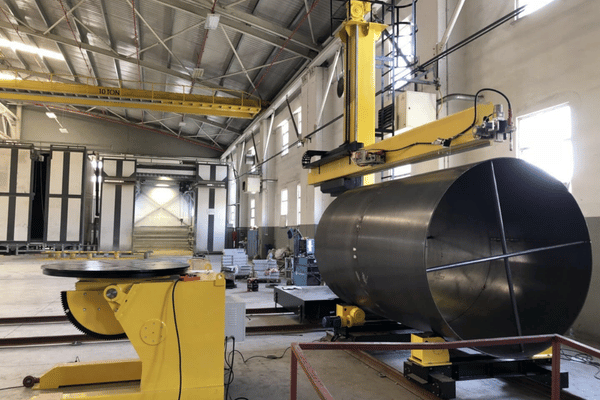
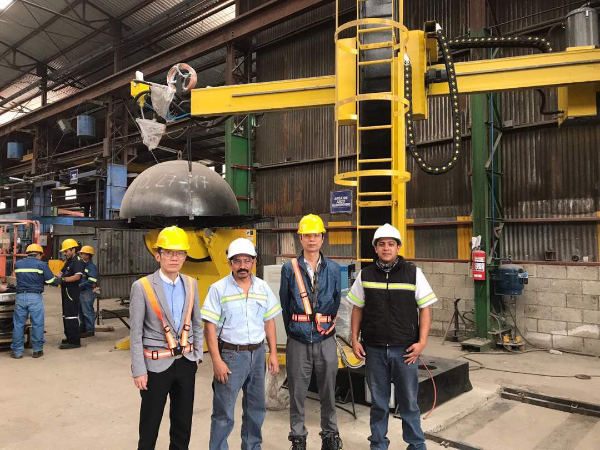
Prozessengpässe
Vom manuellen Rohrschweißen zum Aubrik Positionierer — kostspielige Engpässe beim handgeführten Rohrschweißen beseitigen
Schweißpositionierer für Rohre gibt es aus einem Grund: Das manuelle, handgeführte Rohrschweißen ist die teuerste Methode zur Fertigung von Rohrleitungen, die AWS D1.1 und API 1104 erfüllen. Drei konkrete Engpässe summieren sich Schicht für Schicht.
Die drei versteckten Kosten des manuellen Rohrschweißens
Die Fehlerquote summiert sich
Bei manuell ausgeführten Rohrschweißnähten im Feldeinsatz pendelt sich die Reparaturquote bei etwa 5 % (1 von 20 Schweißstößen) ein, was gemäß Hinweisen aus AWS-Fachforen und an ISO 9283 ausgerichteten Positionierungsprüfungen als akzeptierter Grenzwert gilt. Unvollständige Durchschweißung und Einbrandkerben in der Werkstatt erzwingen erneutes Trennen und zehren die Marge auf.
Ermüdung des Schweißers beeinträchtigt die Gleichmäßigkeit
Ein Bediener, der 4-6 Stunden in ungünstigen Überkopf- oder Vertikalpositionen arbeitet, erzeugt in der fünften Stunde sichtbar andere Schweißraupen. Die Fachpresse bezeichnet dies als „ergonomische Zusatzbelastung“ des manuellen Rohrschweißens.
Ungünstige Positionierung mindert den Durchsatz
Ohne Drehbewegung muss der Schweißer bei jeder Schweißnaht gehen, klettern oder sich verrenken. Kalkulatoren im Rohrleitungsbau setzen bei manuellen Rundnähten gegenüber gedrehten Schweißnähten einen Zuschlag von 30-50 % an.
Die Fachzeitschrift thefabricator.com bestätigt: „Positionierer, die für einen breiten Markt ausgelegt sind, erfüllen die Produktivitäts- und Ergonomieanforderungen von Rohrschweißern nicht.“ Rohre unterscheiden sich geometrisch — sie drehen sich, ihr Gewicht verteilt sich um eine Achse und die Schweißnähte verlaufen entlang des Umfangs. Ein universeller Positionierer mit flachem Drehtisch ist dafür das falsche Werkzeug. Offen gesagt kann ein Positionierer mit horizontalem Aufspanntisch ein Rohr mit 600 mm Durchmesser unter einem wandernden Lichtbogen physikalisch nicht stabilisieren — jede Behelfslösung beeinträchtigt die Gleichmäßigkeit der Schweißraupe.
Wie Aubrik Schweißpositionierer für Rohre diese Engpässe beseitigen
Die Aubrik Positioniererarchitektur kombiniert drei aufeinander abgestimmte Mechanismen: frequenzumrichtergeregelte Drehbewegung (stufenlose Regelung von 0,02-1,2 RPM), Neigung über Sektorgetriebe oder Hydraulik (0-135) und selbstzentrierende Spannfutter oder Rollenspannung. Gemeinsam halten sie das Rohr bei jedem Schweißdurchgang in der optimalen Wannenlage.
Die Drehzahl wird auf das Schweißverfahren — Argon-Lichtbogenschweißen, MIG, Unterpulverschweißen — und den Rohrwerkstoff (Kohlenstoffstahl, Edelstahl, Legierung) abgestimmt. Da die Naht dauerhaft in Wannenlage liegt, gehen Fehler wie unvollständige Durchschweißung, Schlackeneinschlüsse und Einbrandkerben deutlich zurück, weil jeder Durchgang unter ergonomisch optimalen Bedingungen für den Schweißer ausgeführt wird.
Jedes Aubrik Modell lässt sich in Schweißmanipulatoren und 9-achsige Roboterschweißzellen integrieren. WP-20 und die gesamte HD Series werden mit SPS-Steuerung für die direkte Anbindung an intelligente Schweißsysteme geliefert — diese Konfiguration kam bei unserem Raffinerieprojekt im Nahen Osten zum Einsatz und erzielte eine Qualifikationsquote von 99,8 %.
“Wir haben sieben Neigungsmechanismen getestet, bevor wir auf dem Sektor-Getriebe / hydraulischen Split über unsere drei Serien standardisiert haben Sektorgetriebe geben präzise abgestufte Neigung auf den BW und WP-Leitungen unter 20 Tonnen Aubrik dass Last, Hydraulikzylinder sind der einzige Mechanismus, der 0,5 Grad Positionierungsgenauigkeit unter 50 Tonnen dynamischer Last hält – es gibt keine Abkürzung”— Entwicklungsteam von Aubrik, F&E-Leiter, Geschäftsbereich Schweißpositionierer für Rohre
PRODUKTPORTFOLIO
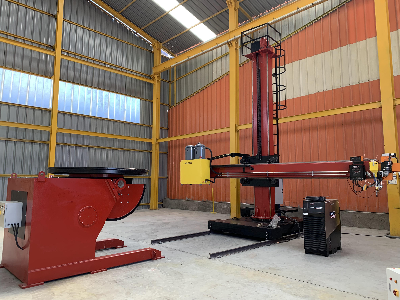
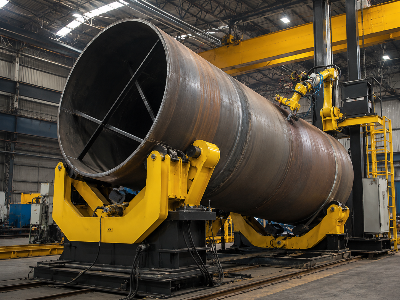
Aubrik Schweißpositionierer für Rohre — drei Baureihen für jede Rohrgröße und Last
Aubrik Schweißpositionierer für Rohre sind in drei Baureihen gegliedert, die Lasten von 1-50 t und Rohrdurchmesser von 40-2.500 mm abdecken. Jede Baureihe ist für eine bestimmte Betriebsgröße ausgelegt und verfügt über gemeinsame Kernmerkmale — frequenzumrichtergeregelte Drehbewegung, Neigung per Sektorgetriebe oder Hydraulik, selbstzentrierende Spannfutter sowie SPS-fähige Schnittstellen beim WP-20 und der gesamten HD Series. Ein einzelner HD-40 mit SPS und Integration eines 9-achsigen Roboters ersetzt bei einem petrochemischen Rohrleitungsprojekt 6-8 manuelle Schweißer — Betriebsleiter sollten den Vergleich auf Zellenebene und nicht auf Schweißerebene kalkulieren.
Welche Größe des Positionierers ist geeignet? Der größte Fehler der meisten Käufer besteht darin, die Größe des Positionierers zu unterschätzen und infolge einer kurzen Lebensdauer draufzuzahlen. Ein Positionierer, der dauerhaft unter Volllast läuft, weist nur eine kurze Lebensdauer auf. Für die Auswahl gilt bei Aubrik: Wählen Sie das Modell, in das Ihr derzeit größtes Werkstück bequem passt, und planen Sie zusätzlich Reserve für künftig größere Rohrdurchmesser oder Wanddicken ein.
ABK-BW Werkbankbaureihe (1-5 t)
- Rohrdurchmesser40-660 mm (1,6-26 Zoll)
- Drehbewegung0,02-1,2 RPM, stufenlos
- Neigung0°-135° (Sektorgetriebe)
- SteuerungSchaltrelais / digitale Schaltersteuerung / digitale Tastensteuerung
- Optimal fürkleine Werkstätten, Instandhaltung vor Ort, innerstädtische Bauprojekte
- ModelleBW-1 / BW-3 / BW-5
Industrielle Standardbaureihe ABK-WP (6-20 t)
- Rohrdurchmesser200-1.600 mm (7,9-63 Zoll)
- Drehbewegung0,02-1,2 RPM, stufenlos
- Neigung0°-135° (Sektorgetriebe)
- Steuerungdigitale Schaltersteuerung / digitale Tastensteuerung / SPS (WP-20)
- Optimal fürallgemeine Industrie, Automobilkomponenten, Maschinenbau
- ModelleWP-6 / WP-12 / WP-20
Schwerlastbaureihe ABK-HD (25-50 t)
- Rohrdurchmesser600-2.500 mm (23,6-98,4 Zoll)
- Drehbewegung0,02-0,6 RPM, stufenlos
- Neigung0°-135° (Hydraulikzylinder)
- SteuerungSPS serienmäßig, mit 9-achsigem Roboter kompatibel
- Optimal fürpetrochemische Öl-&-Gas-Rohrleitungen, Türme von Windenergieanlagen, Schiffbau
- ModelleHD-25 / HD-40 / HD-50
Vollständige Spezifikationsmatrix — Auswahltabelle für Rohrgröße und Tragfähigkeit
Übersicht aller 9 Aubrik Positionierertypen mit Tragfähigkeit, Rohrdurchmesser, Drehbewegung, Neigung, Motor und Steuerungsart. Die Auswahl des Positionierers hängt in jedem Fall von diesen 6 Faktoren ab (Tragfähigkeit, Durchmesserbereich, Drehbewegung, Neigung, Motor, Steuerungsart). Aubrik Produkte entsprechen den Normen ISO 9283 für höchste Positioniergenauigkeit, und die Dreh-/Neigungsarchitektur folgt den Verfahren zum Schweißen rotierender Werkstücke gemäß USPTO US20090050613A1. Sonderausführungen sind für Durchmesser über 2,5 m erhältlich.
| Baureihe | Modell | Last (t / lbs) | Rohrdurchmesser (mm / Zoll) | RPM | Neigungsbereich | Steuerungsart | Motor (kW) |
|---|---|---|---|---|---|---|---|
| BW | BW-1 | 1 / 2,205 | 40-200 / 1.6-7.9 | 0.02-0.8 | 0°-135° | Schaltrelais | 0.75 |
| BW | BW-3 | 3 / 6,614 | 80-400 / 3.1-15.7 | 0.02-1.0 | 0°-135° | Digitale Schaltersteuerung | 1.1 |
| BW | BW-5 | 5 / 11,023 | 120-660 / 4.7-26 | 0.02-1.2 | 0°-135° | Digitale Tastensteuerung | 1.5 |
| WP | WP-6 | 6 / 13,228 | 200-800 / 7.9-31.5 | 0.02-1.2 | 0°-135° | Digitale Schaltersteuerung | 2.2 |
| WP | WP-12 | 12 / 26,455 | 300-1,200 / 11.8-47.2 | 0.02-1.0 | 0°-135° | Digitale Tastensteuerung | 3.0 |
| WP | WP-20 | 20 / 44,092 | 500-1,600 / 19.7-63 | 0.02-0.8 | 0°-135° | Digitale Tastensteuerung / SPS | 4.0 |
| HD | HD-25 | 25 / 55,116 | 600-1,800 / 23.6-70.9 | 0.02-0.6 | 0°-135° | SPS-Steuerung | 5.5 |
| HD | HD-40 | 40 / 88,185 | 800-2,200 / 31.5-86.6 | 0.02-0.5 | 0°-135° | SPS-Steuerung | 7.5 |
| HD | HD-50 | 50 / 110,231 | 1,000-2,500 / 39.4-98.4 | 0.02-0.4 | 0°-135° | SPS-Steuerung | 11.0 |
Faustregel zur Auswahl der richtigen Positionierergröße. Bei Durchmessern über 600mm und Lasten über 20tons ist ein Gerät der HD Series die erste Wahl. Bei Durchmessern unter 660mm und Lasten unter 5tons suchen Sie eine kompakte und wirtschaftliche Rohrlösung und benötigen die Baureihe BW. Für alle dazwischenliegenden Anforderungen wählen Sie eine Anlage aus unserer Baureihe wp.
LEISTUNGSVERGLEICH
Aubrik Positionierer vs. manuelles Rohrschweißen vs. reiner Robotereinsatz — datengestützter Leistungsvergleich
Die Wahl eines Modells genügt nicht — entscheidend ist auch die Frage: Sollte überhaupt ein Positionierer eingesetzt werden? Die folgenden Vergleichswerte beziehen sich auf die Positionierungskriterien nach ISO 9283 und die Abnahmegrenzen für Schweißnähte nach AWS D1.1 / API 1104. Die folgende Übersicht vergleicht manuelles Schweißen, eine reine Roboterinstallation und den Einsatz eines Aubrik Schweißpositionierers für Rohre in fünf Kostenkategorien, die die Gesamtbetriebskosten abbilden.
| Kriterium | Nur manuelles Schweißen | Aubrik Positionierer + manueller Schweißer | Aubrik Positionierer + 9-achsiger Roboter |
|---|---|---|---|
| Qualifikationsquote der Schweißnähte | ~90-95 % branchenüblich | 97-98% | 99,8 % (Fall 1 geprüft) |
| Durchsatz (Rohr Ø1000 mm, Zoll/Tag) | 50-80 | 120-180 | 220-280 |
| Fehler-/Nacharbeitsquote | 5-10 % gemäß AWS-Hinweisen für den Feldeinsatz | < 1.5% | < 0.3% |
| Arbeitskosten pro Zoll (8-Stunden-Schicht, USD) | $0.18-0.25 | $0.10-0.14 | $0.06-0.08 |
| TCO-Entwicklung über 10 Jahre | Höchster Arbeitsaufwand; keine Investitionsausgaben | Mittlere Investitionsausgaben; mittlerer Arbeitsaufwand | Höchste Investitionsausgaben; niedrigster Arbeitsaufwand → niedrigste TCO |
Die Amortisationsberechnung ist einfach genug, allerdings gibt es nur einen fairen Kompromiss. Wenn Ihr Rohrschweißvolumen mehr als fünfhundert Zoll pro Monat beträgt, kann sich ein Aubrik Schweißpositionierer für Rohre bei einer Arbeitskostenersparnis von 0,12 Dollar pro Zoll innerhalb von 14 Monaten finanziell amortisieren. Bei Einsatz einer neunachsigen Robotereinheit beträgt die Amortisationszeit etwa sechs bis 18 Monate, worauf sich auch der übrige Markt für Schweißroboter eingestellt und was er standardisiert hat.
Bewerten Sie die Automatisierung des Rohrschweißens anhand des tatsächlichen Arbeitskostensatzes Ihrer Werkstatt, der gemessenen Schweißzeitersparnis und der erwarteten Anlagen- und Betriebskosten. Wir räumen ein, dass die manuelle Ausführung der Schweißverfahren weiterhin gewisse Vorteile bietet, da die anfänglichen und laufenden Kosten sowie die Mobilität der Ausrüstung bei einmaligen Aufträgen günstig sind. Ab einem Rohrschweißvolumen von fünfhundert Zoll pro Monat oder mehr verschiebt sich der Vorteil zugunsten der Prozessautomatisierung. Höhere monatliche Volumen machen den wirtschaftlichen Nutzen der automatisierten Positionierung deutlich überzeugender.
Diese Zahlen werden in Größen übersetzt, die unsere Interessenten leicht verstehen und als Entscheidungsgrundlage nutzen können. Sie dienen uns als Leitfaden bei der Erläuterung des Kundennutzens.
ROI berechnen
Vergleichen Sie die exakten Gesamtbetriebskosten anhand Ihres monatlichen Schweißvolumens und Ihrer Arbeitskostensätze.
Individuelles 3-Wege-TCO-Modell für Ihr Volumen anfordern →Kundenergebnisse — 99,8 % Schweißnahtqualifikation, 3× höherer Durchsatz, 70 % geringere Arbeitskosten
Die folgenden beiden Kundenfallstudien decken das Spektrum von Schwerlast- bis Kompaktanlagen ab: eine Raffinerie im Nahen Osten setzt den HD-40 ein, während eine europäische Kommune einen BW-5 an einer Rohrleitung verwendet. Es handelt sich um reale, in Kundenberichten für 2024 dokumentierte Projekte.
Fall 1 — Raffinerie im Nahen Osten, Dickwandrohr mit 1.800 mm Durchmesser
Ausrüstung: 3 × ABK-HD-40 in Kombination mit einem intelligenten 9-achsigen Schweißroboter · Rohrgewicht 28 t · Inbetriebnahme 2024 · Positionierungsprüfung gemäß ISO 9283
Für die Modernisierung der Raffinerie benötigte unser Kunde das Hochdruck-Dickwandrohrschweißen an Rohren mit achtzehn Zoll Durchmesser — eine Anwendung, bei der für jede Rohrschweißnaht eine Qualifikationsquote von 99,5 % oder mehr angestrebt wird. Unsere Analyse ergab, dass die Erfüllung aller Schweißaufgaben für die auf fünftausenddreihundert Zoll geschätzte Gesamtrohrlänge einen zwölfmonatigen Einsatz von zwölf qualifizierten Schweißern erfordern und bei einem 6-monatigen Projekt zu zwei Monaten Stillstand führen würde.
Mit einem Aubrik HD-40 und einem ergänzenden Robotersystem würde dasselbe Projekt mit drei Aubrik Einheiten nur wenige Wochen dauern, bis zu dreimal den typischen Arbeitsdurchsatz einer manuellen Schweißanordnung erzielen und zugleich den qualifizierten Ausstoß auf 99,8 % erhöhen. Darüber hinaus würden die Arbeitskosten um 70 % sinken. Die Amortisationszeit des Projekts lag unter 11 Monaten.
ROI-Karte — geprüfte Ergebnisse aus Fall 1
99,8 % Qualifikationsquote
3× höherer Durchsatz
70 % geringere Arbeitskosten
<11 Mon. Amortisation der Anlage
Aubrik Raffinerieprojekt 2024 im Nahen Osten, 5.300 Zoll Schweißvolumen, Konfiguration aus 3 HD-40 + 9-achsigem Roboter.
Fall 2 — städtisches Fernwärmerohrnetz in Europa, 600 mm
Ausrüstung: 5 × ABK-BW-5 Werkbankpositionierer · Rohrgewicht 3 t · kommunales Projekt 2024
Ein städtischer Infrastrukturauftragnehmer saniert mit äußerst knappem Budget und unter beengten Zugangsbedingungen Fernwärmehauptleitungen in der Innenstadt, muss häufig zwischen Häuserblöcken umsetzen und benötigt das Schweißen von Rohren mit 600 mm mittlerem Durchmesser vor Ort. Konventionelle Industriepositionierer passen nicht in einen 2.5 Meter tiefen und halb so breiten Graben, und das Team muss täglich mehrfach von einer Baugrube zur nächsten wechseln.
Lösung: Fünf kompakte ABK-BW-5 Einheiten, die für eine minimale Aufstellfläche neu konfiguriert und nachgerüstet wurden. In sitzender, ergonomischer Position absolvierte das Team eine vollständige Schicht ohne die Ermüdung, die bei früheren Aufträgen der Stadt zu ungleichmäßigen Schweißraupen geführt hatte. Die Arbeiten wurden 15 Tage früher abgeschlossen und erfüllten bei der Erstprüfung die kommunalen EU-Normen.
Beschaffungsleitfaden — Preisstufen, Lieferung in 7-30 Tagen, OEM-Anpassung & Vertrauensnachweise
Beim Kauf eines Schweißpositionierers für Rohre sind vier Aspekte ausschlaggebend: Preisniveau, Lieferzeit, kundenspezifische Anpassungsmöglichkeiten und Vertrauen. Aubrik veröffentlicht die entsprechenden Leistungsdaten transparent und hilft Ihnen so, den Reuegrund #1 beim Kauf von Industrieanlagen zu vermeiden: den Kauf bei einem nicht bewährten Anbieter mit versteckten Kosten.
Preisstufen — Aufbau der Kosten
Der Preis jeder Aubrik Baureihe beruht auf einem Kostenmodell mit drei technischen Stellgrößen: Last, Neigungsmechanismus (Sektorgetriebe vs. Hydraulikzylinder) und Steuerungssystem (Relais vs. digital vs. SPS). Nachfolgend finden Sie eine nach Baureihen gegliederte Übersicht der Richtpreise.
| Baureihe | Kostenstufe (ab Werk) | Preisbestimmende Faktoren |
|---|---|---|
| BW Werkbankausführung (1-5 t) | Einstiegsstufe | Sektorgetriebeneigung + Relais-/Digitalsteuerung + Motor mit 0,75-1,5 kW |
| WP Standardausführung (6-20 t) | Mittlere Stufe | Sektorgetriebeneigung + Digital-/SPS-Steuerung + Motor mit 2,2-4,0 kW |
| HD Schwerlastausführung (25-50 t) | Obere Stufe | Hydraulische Neigung + SPS serienmäßig + Motor mit 5,5-11 kW + Roboterintegration |
Für ein projektspezifisches Angebot (OEM-Schweißlösung) wenden Sie sich an die Aubrik Entwicklungsabteilung; auf Grundlage Ihrer spezifischen Anforderungen an Rohrdurchmesser, Last und Schweißverfahren erstellen wir innerhalb von 24 Stunden ein individuelles Angebot.
Lieferzeiten nach Modell
- Aubrik Standardbaureihen
BW-1 (50mm Durchm.), BW-3 (75mm Durchm.), BW-5 (100mm Durchm.) wp-6 (150mm Durchm.) wp-12 (300mm Durchm.); Lieferung innerhalb von 7 bis 15 Arbeitstagen ab Werk.
- Schwerlast & SPS
(WP-20, HD Series): 15-30 Tage ab Werk
- ABK-C series
(kundenspezifische OEM-Ausführung): 4 bis 8 Wochen (abhängig vom Anpassungsumfang)
- Globale Logistik
Globale Vertriebs- und Logistikpartner in Houston, TX (USA), Hamburg, Deutschland (EU), und Dubai, VAE (ME), gewährleisten Terminsicherheit bei allen internationalen Lieferungen.
OEM-Anpassung — Prozess in 4 Schritten
01
Beratung: Detaillierte Prüfung der Projektspezifikation — einschließlich Last, Rohrdurchmesser, Schweißverfahren und Bedingungen vor Ort — sowie technische Beratung.
02
Konstruktion: Kundenspezifische Drehtischgröße, Steuerungssystem und Spannanordnung mit vollständigen CAD-Daten für eine direkte Installation.
03
Fertigung — Standardisierte Serienfertigung mit kundenspezifischen Änderungen.
04
Lieferung — Installation vor Ort, Inbetriebnahme und Bedienerschulung inbegriffen.
Vertrauen & Konformität — ISO 9001, CE, für AWS D1.1 vorbereitet
Jeder Aubrik Schweißpositionierer für Rohre wird mit Zertifizierungen des Qualitätsmanagements nach ISO 9001 und CE-Zertifizierungen geliefert. Alle Konstruktionen beziehen sich auf bestehende Normen: ISO 9283:1998 für Roboteranwendungen und AWS D1.1 für das Schweißen im Stahlbau — dies ermöglicht die unmittelbare Integration in bestehende Zellen mit minimaler oder ganz ohne zusätzliche Zertifizierung.
Aubrik Schweißausrüstung ist inzwischen bei Kunden in mehr als 15 nationalen Märkten im Einsatz: in den Vereinigten Staaten, Kanada, Mexiko, dem Vereinigten Königreich, Irland, Deutschland, Frankreich, Italien, Polen, dem Nahen Osten, Australien, Neuseeland, Singapur, China, Südkorea und Indien.
Branchen & Anwendungen — wo Aubrik Positionierer Nutzen schaffen
In den nachstehenden fünf Hauptbranchen entfallen die meisten Einsätze von Aubrik Schweißpositionierern für Rohre auf drei Kategorien: kommunale Tiefbauunternehmen (Durchmesser 500-1.200 mm), Bau- und Stillstandsprojekte in Industrieanlagen (800-2.500 mm) sowie Fertigungsbetriebe für Rohrleitungen (25-1.000 mm). Jedes Branchenprofil ist einer empfohlenen Aubrik Baureihe zugeordnet; die Positionierung wurde anhand der Kriterien von ISO 9283:1998 und die Abnahme der Rohrschweißnähte nach API 1104 / AWS D1.1 validiert, wobei die Architektur mit rotierendem Werkstück der Methodik von USPTO US20090050613A1 folgt.
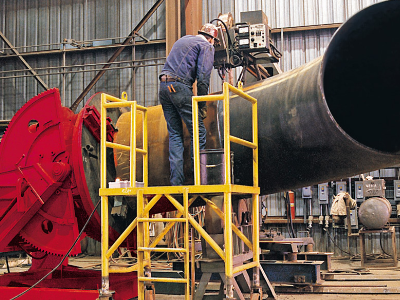
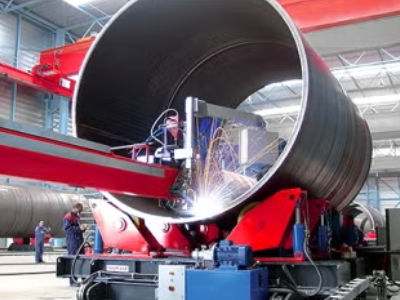
Empfohlen: HD Series
Petrochemie & Raffinerien
Das Problem: Bei Raffineriestillständen mit manuellem Schweißen von Dickwandrohren liegen die Fehlerquoten typischerweise bei durchschnittlich 5-10 %, und die Termine werden in äußerst anspruchsvollen Umgebungen, in denen die Rohrdurchmesser zwischen 1.500 und 2.500 mm liegen und häufig Sauergas- oder Hochtemperaturbedingungen herrschen, um 2-3 Monate überschritten.
Die Herausforderung: Das Schweißen eines 28 t schweren Rohrs unter Hochtemperaturbedingungen gemäß den Sauergasanforderungen von NACE MR0175 war Teil eines großen Raffinerieprojekts im Nahen Osten.
Die Lösung: Die Kombination aus Schwerlastpositionierern ABK-HD-40 & ABK-HD-50 und 9-achsigen Schweißrobotern erzielte beim Einsatz während des Raffineriestillstands eine Qualifikationsquote von 99,8 %.
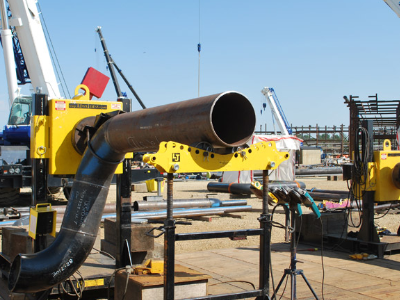
Empfohlen: WP / HD Series
Vorfertigung von Öl-&-Gas-Rohrleitungen
Das Problem: Manuelle Rundnähte führen bei langen Rohren mit 800-2.200 mm Durchmesser zu Unrundheit, die mühsame Nacharbeit erfordert und Projektverzögerungen verursacht.
Die Herausforderung: Bei einem Projekt zur Rohrleitungsfertigung mussten über 200 einzelne Rohrspools aus Rohren der Werkstoffgüte API 5L X65 mit 12-15mm Wanddicke nach den strengen Normen von API 1104 gefertigt werden.
Die Lösung: Unsere Einheiten WP-20 und HD-25 sorgen in Verbindung mit Säulen-und-Ausleger-Schweißmanipulatoren und Rollenböcken für einen unterbrechungsfreien Durchsatz beim Längsnahtschweißen vollständiger Rohrspools.
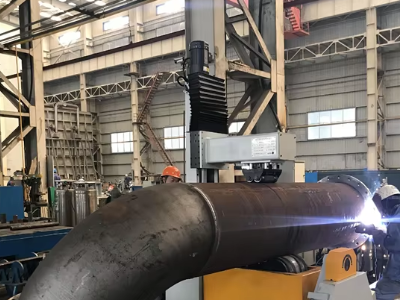
Empfohlen: BW Series
Bau- & Sanitärbereich
Das Problem: Auf innerstädtischen Baustellen steht für manuelles Schweißen mitunter nur wenig Platz zur Verfügung, während Überkopf- und Vertikalnähte das Projekt zusätzlich erschweren.
Die Herausforderung: Ein Fernwärmeprojekt mit DN-Rohren von 600mm in Segmenten von 3 bis 5 t, schmalen Gräben und einem Team, das über mehrere Häuserblöcke verteilt arbeitet.
Die Lösung: Die Werkbankausführung der ABW Series passt genau hinein. „Wir haben sie bei europäischen Fernwärmeprojekten in Städten eingesetzt“, fährt der Ingenieur fort. Die BW Series kam in Fall 2 zum Einsatz — das Projekt wurde 15 Tage vor dem Termin abgeschlossen.
Empfohlen: WP-12 / WP-20
Energiewirtschaft
Das Problem: Anwendungen in Kernkraftwerken und Wärmekraftwerken erfordern Rohre mit engen Toleranzen, eine lückenlose Aufzeichnung kritischer Schweißparameter und eine Dokumentation, die bei manuellen Schweißnähten nicht möglich ist.
Die Herausforderung: Eine Zertifizierung nach ASME Section IX einschließlich vollständiger Dokumentation jedes einzelnen Schweißdurchgangs für Rohrleitungen der Class 1 in einem Kernkraftwerk.
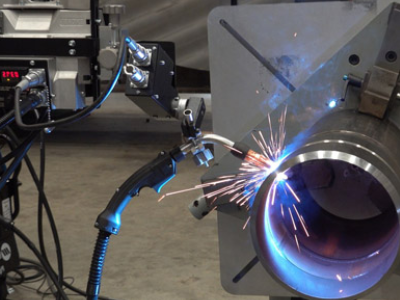
Die Lösung: Ein WP-12 oder WP-20 mit SPS zur dokumentierten Neigungssteuerung. Die Servoantriebe gewährleisten auch im Dauerbetrieb eine stabile Positionierung.
Empfohlen: BW / WP-6
Automobil- & Maschinenbau
Das Problem: Die Automobil- und Landmaschinenindustrie verlangt eine hohe Variantenvielfalt, sodass sich die Geometrie der Rohrbaugruppe ungefähr alle 50 bis 200 Teile ändert und jede Zelle mit fester Spannvorrichtung bei jedem Teilewechsel pro Schicht um Stunden zurückfällt.
Die Herausforderung: Abgassysteme aus Rohren mit 50-200mm Durchmesser, Schweißlängen von bis zu 80-450mm und zwischen 8-14 Teilenummern pro Tag.
Die Lösung: Ob in der Fertigungsautomatisierung oder eigenständig in der Werkstatt eingesetzt: Mit der bw Series oder dem WP-6 für flexible 2-achsige Handhabung müssen für diese große Zahl an SKUs keine neuen Vorrichtungen gebaut werden.
Warum Aubrik Schweißpositionierer für Rohre — 27 Jahre Entwicklung mit Schwerpunkt Rohrbearbeitung
Tatsächlich sind Hersteller von Schweißpositionierern dafür bekannt, die Tragfähigkeitsangaben von Maschinen für Rohre überzudimensionieren – zur Zuverlässigkeit trägt das nichts bei. Würden sie ihre Maschinen anhand der im Betrieb typischerweise auftretenden Lasten auslegen (wie Aubrik bei seinen Schweißausrüstungen von 1 bis 50 Tonnen), könnten diese etwa 10-15 % günstiger auf den Markt kommen oder 10-15 % belastbarer sein als Produkte, deren Auslegung auf Spitzenleistungen basiert. Die von jeder Aubrik-Maschine erwartete Lebensdauer von 8 bis 10 Jahren übertrifft bei zahlreichen Anwendungen für Rohre sowie bei anderen Arbeiten der Metallumformung oder Formgebung selbst das, was besonders robuste, technisch ausgereifte Universal-Schweißpositionierer bieten. Wenn Ihre Einkaufsabteilung einen preisgünstigen Universal-Schweißpositionierer nur deshalb für eine gute Anschaffung hält, weil seine maximale Tragfähigkeit dem schwersten Rohr in den Schweißzellen entspricht, wird die nächste Ersatzbeschaffung wesentlich früher anstehen, als alle Beteiligten erwarten.
Laut einer Studie von Credence wird allein der Weltmarkt für Schweißpositionierer von $375M (2024) auf $593.1M bis 2032 wachsen – eine CAGR von 5,9 %, die hauptsächlich durch den Kostendruck infolge steigender Löhne angetrieben wird. Im Gegensatz zu einem solchen kurzfristigen Ansatz verfügen die Ingenieure, die Aubrik-Schweißausrüstungen entwickeln, über 27 Jahre Erfahrung im ausschließlichen Bau von Schweißmaschinen für die Metall- und Kunststoffbearbeitung – nicht von Positionierern, die nachträglich für diesen Zweck angepasst wurden. Die drei wichtigsten Modellreihen – Aubrik B(enchtop), W(orkshop), H(eavy) – sind für höhere Lastbereiche ausgelegt und bieten erhebliche Reserven für den späteren Einsatz bei noch schwereren Anwendungen.
Qualität und Langlebigkeit
Ein 3-Achs-Schweißpositionierer von Aubrik verfügt über eine hochfeste Stahlkonstruktion mit Spannungsarmglühung. Lebensdauer von 8-10 Jahren. Mehrstufige Belastungs-, Präzisions- und Sicherheitsprüfungen nach ISO 9001-Protokollen. Korrosionsschutzbehandlung für den Einsatz in maritimen und Offshore-Umgebungen.
Technologie und Präzision
VFD-Antriebssysteme zur stufenlosen Drehzahlregelung. Schneckengetriebe für stabiles Neigen. SPS-Steuerungen mit Touch-Bedienoberfläche bei der WP-20- und der HD-Serie. ABK-3-Achs-Schweißpositionierer erreichen eine Positioniergenauigkeit von ±0,5° und lassen sich in Schweißroboterzellen integrieren.
Modellangebot und kundenspezifische Ausführung
9 Standardmodelle decken Tragfähigkeiten von 1 Tonne bis 50 Tonnen ab; hinzu kommen die vollständig modularen ABK-C-Modelle, die auf Anfrage nach Kundenspezifikation gefertigt werden und deren modulares Wechselsystem den Austausch von Spannfuttergröße, Neigeantrieb und Systemkonfiguration ermöglicht.
Weltweiter Support und Konformität
CE- und ISO 9001-zertifiziert. Export in über 50+ Länder. Technischer Support rund um die Uhr innerhalb von 24 Stunden. Kostenlose Garantie von 12 Monaten. Vor-Ort-Service durch Techniker für Kunden im Ausland. 15 % geringerer Energieverbrauch als bei vergleichbaren industriellen Schweißpositionierern.
RESSOURCEN / FERTIGUNGSGALERIE
Überblick über Fertigungsstätte und Produktion
Technische Berechnungstools von Aubrik
Präzise ausgelegte Tools zur Optimierung Ihres Arbeitsablaufs beim Rohrschweißen, zur Berechnung der Gesamtbetriebskosten und zur Überprüfung der Parameter für die Roboterintegration.
01 AUSLEGUNG / KONFIGURATION
Auslegungstool für Rohrabmessungen und Tragfähigkeit
Anwendung starten ↗
02 KOSTEN / ROI
TCO-Rechner für das Rohrschweißen
Anwendung starten ↗
03 INTEGRATION
Prüfung der Roboterkompatibilität
Anwendung starten ↗
Möchten Sie Ihren Schweißpositionierer für Rohre spezifizieren?
Übermitteln Sie Rohrdurchmesser, erforderliche Tragfähigkeit und Schweißanweisung, damit Ihnen die Aubrik-Ingenieure innerhalb von 24 Stunden geeignete Modelle, Lieferzeit und OEM-Optionen nennen können.
Welchen Rohrdurchmesserbereich können Aubrik-Schweißpositionierer abdecken?
Die Schweißpositionierer für Rohre von Aubrik decken mit neun Standardmodellen der BW-, WP- und HD-Serie Rohrdurchmesser von 40 mm bis 2.500 mm ab. Für Rohrdurchmesser über 2.500 mm – wie sie bei LNG-Lagertanks, petrochemischen Rohrleitungen mit großer Nennweite und bestimmten Primärkreisläufen von Kernkraftwerken üblich sind – bietet die kundenspezifische ABK-C-Serie maßgeschneiderte Konstruktionen mit erweiterter Spannfutterkapazität, kundenspezifischen Neigeantrieben und konfigurierbaren SPS-Funktionsumfängen. Die meisten Käufer benötigen keine kundenspezifische Ausführung; anhand der vorstehenden Auslegungstabelle für Rohrabmessungen und Tragfähigkeit lässt sich in der Regel bereits im ersten Schritt das passende Standardmodell bestimmen. Nutzen Sie diese Tabelle als Ausgangspunkt und wenden Sie sich nur dann an die Ingenieure von Aubrik, wenn Rohrdurchmesser oder Last außerhalb des veröffentlichten Auslegungsbereichs liegen.
Lassen sich Aubrik-Schweißpositionierer in Schweißroboter- und Schweißmanipulatorsysteme integrieren?
Jedes Aubrik-Modell unterstützt die Integration von Schweißmanipulatoren und Robotern. Die WP-20- und die gesamte HD-Serie verfügen über SPS-Steuerungen zur direkten Anbindung intelligenter 9-Achs-Schweißroboter – diese Konfiguration kam bei unserem Raffinerieprojekt im Nahen Osten (Fall 1) zum Einsatz und erreichte eine Qualifizierungsquote von 99,8 %. Geräte der BW-Serie lassen sich über Standardsignalschnittstellen in Schweißmanipulatorsysteme integrieren.
Wie lang ist die Lieferzeit und welchen Umfang hat der Kundendienst?
Standardmodelle (BW-1, BW-3, BW-5, WP-6, WP-12) werden innerhalb von 7-15 Tagen ab Werk versandt. Schwerlastmodelle (WP-20, HD Series) und SPS-gesteuerte Anlagen werden innerhalb von 15-30 Tagen versandt. Jede Bestellung umfasst eine kostenlose Garantie von 12 Monaten, technischen Support rund um die Uhr innerhalb von 24 Stunden, Installation und Inbetriebnahme vor Ort, Bedienerschulung sowie eine langfristige Ersatzteilversorgung zu Vorzugskonditionen. Kunden im Ausland erhalten für die Installation technische Unterstützung durch Servicetechniker vor Ort.
Wie halte ich einen Schweißpositionierer für Rohre instand, damit er eine Lebensdauer von 8-10 Jahren erreicht?
Die Instandhaltung erfolgt in vier Schritten. Erstens werden Schweißspritzer und Ablagerungen von Spannbacken und Führungsschienen entfernt. Zweitens werden Dreh- und Neigemechanismen alle 15 Arbeitstage geschmiert – bei rauen Umgebungsbedingungen, etwa an Offshore-Standorten im Nahen Osten oder in kalten europäischen Werkstätten, ist das Intervall entsprechend anzupassen. Drittens werden Motor und elektrische Anlage bei jedem Schmierintervall auf lose Anschlüsse geprüft. Viertens werden die Befestigungselemente an Aufspanntisch und Rahmen nachgezogen. Mit jedem Gerät werden ein vollständiges Instandhaltungshandbuch und regionaler Kundendienst bereitgestellt.
Kann Aubrik einen Schweißpositionierer an unsere spezifische Last, Rohrgröße oder unser Schweißverfahren anpassen?
Ja, die kundenspezifische ABK-C-Serie wurde eigens für OEM-Spezifikationen entwickelt. Der 4-stufige Prozess (Beratung → Konstruktion → Fertigung → Lieferung) dauert je nach Komplexität üblicherweise 4 bis 8 Wochen. Kundenspezifische Aufspanntischgrößen, Steuerungsarten und Spannmechanismen sowie die Integration in bestehende Schweißzellen werden unterstützt. Kunden aus der Luft- und Raumfahrt, Kerntechnik und dem Schiffbau haben ABK-C für spezielle Geometrien eingesetzt – darunter außermittig belastete Flansche von Türmen für Windenergieanlagen, Abgaskrümmer für Luft- und Raumfahrtanwendungen und Rohrsegmentabschnitte von Primärkreisläufen der Klasse 1. Jedem Projekt wird ein leitender Ingenieur zugeteilt, der Ihr Team durch die Beratung führt, das CAD-Paket vor Fertigungsbeginn freigibt und an der Inbetriebnahme vor Ort teilnimmt. Der leitende Ingenieur übernimmt außerdem alle nach der Lieferung erforderlichen Feinabstimmungen für die Erstmusterqualifizierung.
Wie werden Aubrik-Schweißpositionierer für die internationale Konformität zertifiziert?
Jedes Aubrik-Gerät wird mit einer Zertifizierung des Qualitätsmanagements nach ISO 9001 und einer CE-Kennzeichnung zur Bestätigung der EU-Konformität ausgeliefert. Die Konstruktionen orientieren sich bei den Positionierkriterien für handhabende Industrieroboter an ISO 9283:1998 und hinsichtlich der Kompatibilität mit Regelwerken für den Stahlbau an AWS D1.1. Die Geräte wurden in 50+ Ländern eingesetzt und abgenommen, darunter Deutschland, Frankreich und Italien (die streng regulierten Märkte der EU) sowie die Vereinigten Staaten, Russland, Brasilien, Indien und Vietnam. Jede Lieferung enthält das vollständige Konformitätsdokumentationspaket.
Im Trend



