Nehmen Sie Kontakt mit der Aubrik Company auf

Rotierender Schweißpositionierer — Aubrik Serie mit 9 Modellen zum Schweißen von Rohren, Behältern und schweren Stahlkonstruktionen
Drehen, neigen, arretieren – reduzieren Sie die durch manuelles Umpositionieren verlorene Lichtbogenzeit um 60-80 %: mit einem passend dimensionierten Positionierer für alles von 50-kg-Präzisionsteilen bis zu 5.000-kg-Baugruppen.
- ✔ CE 2006/42/EC
- ✔ ISO 9001:2015
- ✔ Gegründet 1999 · 26 Jahre
- ✔ Export in 50+ Länder
- ✔ 12 Monate Garantie · weltweiter Support innerhalb von 24 Std.
PROZESSANALYSE / ROI-ANALYSE
Warum manuelles Umpositionieren 60-80 % der Lichtbogenzeit verschwendet — und wie ein rotierender Schweißpositionierer die Schweißnahtqualität verbessert
Ein rotierender Schweißpositionierer hält, dreht und neigt ein Werkstück, sodass der Schweißer in Wannen- oder Horizontalposition arbeiten kann, statt gegen die Schwerkraft anzukämpfen. Stabiles Schweißen in Wannenposition erhöht die Abschmelzleistung um 15-20 % und verdreifacht die Lichtbogenzeit — von 25 % bei manueller Arbeit auf 70-85 % mit dem richtigen Positionierer.
Die versteckten Kosten, die auf keiner Rechnung stehen
Manuelles Umpositionieren erscheint nie als Einzelposten. Ein US-Schweißer kostet einschließlich Nebenkosten $50.000 pro Jahr, und in jeder Schicht unterbricht Ihr Bediener alle paar Minuten den Lichtbogen, um das Werkstück erneut zu unterlegen oder zu spannen. Rechnen Sie diese verschwendete Zeit in Stunden und Stundenlohn um. Eine einzige Schicht verbraucht unbemerkt den Gegenwert eines ABK-WT-200 Tischpositionierers.
01
Verlust an Lichtbogenzeit
Manuelles Umpositionieren beansprucht 60-80 % der Schicht. Die Lichtbogenzeit bleibt bei etwa 25 %.
02
Fehler durch ungünstige Schweißpositionen
Schweißen in Zwangslage erhöht das Risiko von Porosität und Einbrandkerben. Feldstudien nennen bei manueller Arbeit Fehlerquoten von 5-8 %, gegenüber <1% bei positionierten Werkstücken.
03
Ermüdung des Schweißers
Ungünstige Körperhaltungen treiben die jährliche Fluktuation bei Schweißern auf nahezu 20 %. Die Gesamtkosten einer Neubesetzung betragen $30K+ je Einstellung.
04
Ungleichmäßige Schweißraupe
Bei schweren Stahlbaublechen beträgt die Nacharbeitsquote 8 %, wenn Schweißer gegen die Schwerkraft arbeiten müssen — Qualität und Zeitplan geraten gleichermaßen ins Hintertreffen.
Der Reflex zur Überdimensionierung — die zweiten versteckten Kosten
Die gängige Einkaufsdoktrin lautet: „Kaufen Sie den größten Positionierer, den Sie sich leisten können.“ Praktiker in Schweißforen wissen, dass das Gegenteil zutrifft. Ein überdimensionierter Positionierer ist keine kostenlose Aufrüstung. Er beeinträchtigt die Schweißnaht aktiv auf vier Arten:
- Übermäßiger Schweißdrahtverbrauch — ein breiterer Lichtbogenspalt erfordert mehr Füllvolumen, als die Auslegung des Schweißstoßes vorsieht.
- Übermäßige Wärmeeinbringung — zu starkes Glühen erweicht den Grundwerkstoff in der WEZ.
- Bauteilverzug — ungleichmäßiges Abkühlen auf einem überdimensionierten Spannfutter verwindet dünnwandige Baugruppen.
- Schwächere Schweißnaht als spezifiziert — die Wärmeeinflusszone überschreitet die vom Konstrukteur festgelegte Toleranz.
Der tatsächliche Wirkmechanismus
Der Erfolg des Schweißgutauftrags in Wannenposition hängt von der Stabilität des Spannfutters ab, nicht von dessen Überdimensionierung. Jedes Spannfutter der WP-Serie von Aubrik ist auf Stabilität ausgelegt — dadurch können kleine und mittlere Betriebe, mittelgroße Fertiger und Käufer aus der EU passend dimensionieren, ohne für die Masse eines industriellen Maschinenrahmens zu bezahlen.

Die Felddaten bestätigen dies
Fehlerquoten von 5-8 % bei manuell geschweißten Stahlkonstruktionen führen unmittelbar zu Nacharbeit, Ausschuss und Kundenreklamationen. Kontrolliert arbeitende Betriebe mit rotierenden Positionierern senken diesen Wert auf unter 1 %. Das Suchvolumen bestätigt den Wandel: Die Suchanfragen „Schweißdrehtisch“ und „rotierender Schweißtisch“ nehmen zu, da Betriebe den Verlust erkennen. Das Problem tritt in allen Schweißbereichen auf:
Betriebe für Pkw-AbgasanlagenMIG-Schweißen von Rohr an Flansch, Werkstücke mit 50-200 kg.
DruckbehälterbauerSAW-Rundnähte, Behältermäntel mit 1.500-5.000 kg.
UnterbaugruppenlinienHalterungen und Rahmen, 300-800 kg.
Schwere StahlbaufertigungBaggerausleger und Stahlbauträger.
SchiffbauRumpfunterbaugruppen und Steignähte.
Ein kurzer Conversion-Aufruf vor der Modellübersicht: Sind Sie bereit, das richtige Modell zu dimensionieren?
Auslegungsarbeitsblatt für 9 Modelle öffnen →Der Unterschied von ABK entsteht in der Fertigung
Lincoln Electric und Koike Aronson verkaufen jeweils einen universellen Positionierer und verlangen vom Käufer, jede Schweißbaugruppe dafür umzurüsten. Aubrik bietet stattdessen eine Baureihe mit neun Modellen, wobei jede Klasse über einen eigens konstruierten Rahmen, Drehtisch und ein eigenes Spannfutter verfügt. Der nächste Abschnitt führt Sie durch die Matrix. Finden Sie in etwa 60 Sekunden die passende Ausführung.
Eine Baureihe für den gesamten Anwendungsbereich
Ein Medizintechnikbetrieb, der 50-kg-Instrumentenschalen aus Edelstahl schweißt, benötigt ein Tischmodell mit einem 6-Zoll-Spannfutter. Ein Hersteller von Türmen für Windenergieanlagen, der 5.000-kg-Flanschmäntel dreht, benötigt einen Hochleistungspositionierer, der über PROFINET mit einem Fanuc Roboter verbunden ist. Die Tragfähigkeitsklasse ändert sich; die Entscheidungsvorlage bleibt gleich — und das Werk in Wuxi liefert nach dieser Vorlage seit 1999 nach Spanien, Deutschland, Indien und Brasilien.
Unser Vergleich mit Lincoln, Pandjiris und Koike Aronson
Die Kataloge von Lincoln Electric und Pandjiris beginnen bei Preisen für Industrieausführungen, sodass kleine und mittlere Betriebe keine passende Option finden. Das Einstiegsmodell ABK WP-300 ist 40-60 % günstiger (vor Frachtkosten) als vergleichbare Maschinen aus US-Produktion.
Der Zielkonflikt wird offen benannt: kürzere Lieferzeit und niedrigerer Preis im Austausch gegen eine 70-jährige US-Tradition. Dies gleichen wir mit einem anhand der Seriennummer rückverfolgbaren Zertifikatspaket und einer Vor-Ort-Prüfung der Fallstudie aus.
Möchten Sie herausfinden, welches Modell zu Ihrer Schweißbaugruppe passt?
Auslegungsprüfung in 60 Sekunden starten →
Die Position von ABK in der Suchlandschaft für Käufer
Die Baureihe beantwortet die Suchanfragen, die Käufer aus kleinen und mittleren Betrieben tatsächlich eingeben:
- „Schweißpositionierer kaufen“ — im Vergleich zum Mietbestand von Red-D-Arc.
- Alternativen als Tischmodell — im Vergleich zu Roto-Star und den DIY-Bausätzen von CertiFlat.
- Industrielle Schwerlastmodelle — im Vergleich zu Positioniertechnik von Pandjiris und Lincoln Electric.
- Integration in Roboterzellen — im Vergleich zu Schweißpositionierern von Koike Aronson.
- „Preis für Schweißpositionierer“ — im Vergleich zu unseren direkten FOB-Preisen ab China.
- „Schweißdrehtisch für WIG“ — im Vergleich zu unserer WT-Tischbaureihe.
Die markenunabhängige Frage hinter all diesen Suchanfragen lautet: Welche Tragfähigkeitsklasse und welcher Neigungsbereich passen zu meiner Schweißbaugruppe?
Systemarchitektur
Aubrik Baureihe mit 9 Modellen — in 60 Sekunden passend zu Ihrem Werkstück
Der größte Schmerzpunkt für Betriebe: Sie kaufen einen Werkstückpositionierer, der sich entweder als zu klein erweist (das Werkstück biegt sich durch und das Spannfutter rutscht unter Last) oder als zu groß (verschwendete Stellfläche, zusätzlicher Stromverbrauch, unnötiger Schweißdrahtverbrauch). Unser Werk in Wuxi hört diese Beschwerde jedes Quartal, weshalb die ABK-Baureihe als Leiter mit 9 Stufen statt als 3-stufiges System mit großen Sprüngen ausgelegt ist.
Drei Baureihen + eine kundenspezifische Ausführung
- ABK-WT — Tischmodell: Einachsige Drehbewegung, 50-200 kg. Labor + kleine Fertigung.
- ABK-WP — Standardausführung mit 2 Achsen: Drehen + Neigen, 300-1.500 kg. Allgemeine Fertigung + Einstieg in Roboterzellen.
- ABK-HD — Schwerlastausführung: Servoantrieb, 2.000-5.000 kg. Druckbehälter + Stahlbau + Schiffbau.
- ABK-C — kundenspezifische Ausführung: 6.000-50.000 kg. Spannfutter für die Luft- und Raumfahrt, Skids für den Außendienst.
Passendes Käuferprofil je Klasse
Die Baureihe deckt einen 100-fachen Tragfähigkeitsbereich ab, vom WT-50 mit 50 kg bis zum HD-5000 mit 5.000 kg. Die Kataloge von Vevor enthalten zahlreiche Einstiegsgrößen für das hobbymäßige Rohrschweißen; ABK deckt stattdessen das gesamte Spektrum vom kleinen und mittleren Betrieb bis zur Industrie ab.
WT eignet sich für kleine bis mittlere Fertigungsbetriebe. WP eignet sich für regionale Abnehmerflotten und 2-achsige Roboterzellen. HD eignet sich für die normgerechte Beschaffung großer Serien in den USA und der EU. Die Übersicht ist nach Leistungsklassen gegliedert — sie zeigt keinen überdimensionierten Universalrahmen.
Die Auslegungsmethode mit 3 Kriterien — das Diagramm in 60 Sekunden verstehen
Kriterium 1 · Werkstückgewicht
Wählen Sie eine Tragfähigkeit von etwa 25 % über dem Gewicht Ihres schwersten Bauteils. So vermeiden Sie sowohl Taumeln als auch Überdimensionierung.
Kriterium 2 · Schweißverfahren
WIG/MIG erfordern eine gleichmäßige Drehbewegung bei niedriger Drehzahl. Fülldrahtschweißen erlaubt höhere Drehzahlen.
Kriterium 3 · Durchsatz
Mittleres Volumen → halbautomatische SPS. Roboterzelle → servogetriebene HD-Ausführung mit PROFINET.
| Baureihe | Modell | Tragfähigkeit (kg / lb) | Drehtisch-Ø (mm / in) | Drehzahlbereich | Neigung | Leistung (kW) | Optimaler Einsatzbereich |
|---|---|---|---|---|---|---|---|
| ABK-WT | WT-50 | 50 / 110 | 300 / 11.8 | 0.5 – 5 | Fest | 0.18 | Labor + Präzisionsschweißbaugruppen für Tischgeräte |
| ABK-WT | WT-100 | 100 / 220 | 400 / 15.7 | 0.3 – 7 | Fest | 0.25 | Chirurgische Instrumente, Endrohre, Fahrzeug-Unterbaugruppen |
| ABK-WT | WT-200 | 200 / 440 | 500 / 19.7 | 0.2 – 5 | Fest | 0.37 | Edelstahlkomponenten, kleine Flanschschweißnähte |
| ABK-WP | WP-300 | 300 / 660 | 600 / 23.6 | 0.1 – 3 | 0° – 90° | 0.75 | Allgemeine Fertigung, Halterungen, Fahrzeugrahmen |
| ABK-WP | WP-800 | 800 / 1,760 | 800 / 31.5 | 0.1 – 2 | 0° – 120° | 1.5 | Mittelschwerer Stahlbau, mittelgroße druckbeanspruchte Bauteile |
| ABK-WP | WP-1500 | 1,500 / 3,300 | 1,000 / 39.4 | 0.05 – 1.5 | 0° – 135° | 2.2 | Schwere Halterungsbaugruppen, Einstieg in Roboterzellen |
| ABK-HD | HD-2000 | 2,000 / 4,400 | 1,200 / 47.2 | 0.05 – 1 | 0° – 135° | 3.0 | Baggerausleger, mittelgroße Behälter |
| ABK-HD | HD-3500 | 3,500 / 7,700 | 1,500 / 59.1 | 0.05 – 0.8 | 0° – 135° | 4.0 | Kranauslegersegmente, Flansche für Türme von Windenergieanlagen |
| ABK-HD | HD-5000 | 5,000 / 11,000 | 1,800 / 70.9 | 0.05 – 0.5 | 0° – 120° | 5.5 | Fertigung schwerer Druckbehälter, Unterbaugruppen für den Schiffbau |
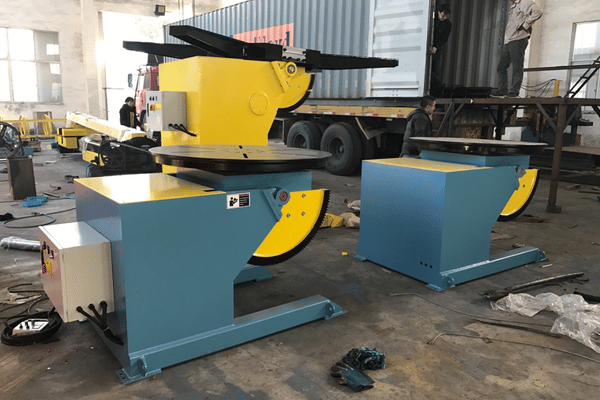
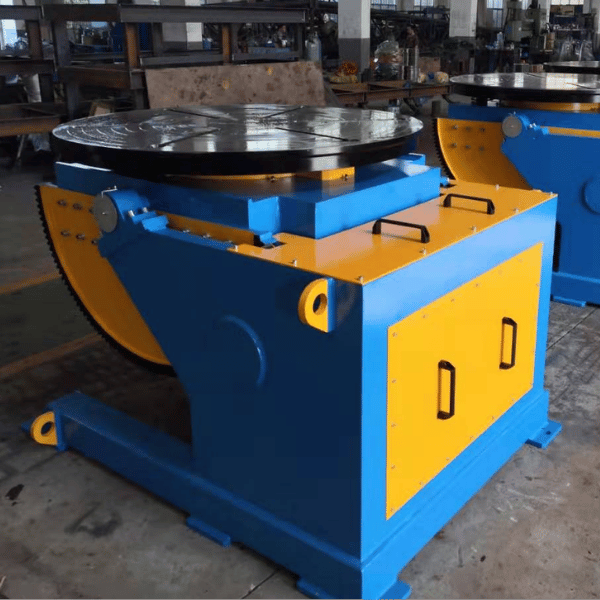
ABK-WT Serie — Tisch- und Leichtausführung (50-200 kg)
Die WT-Serie ist ein kompakter Tisch-Schweißpositionierer mit einem Grundkörper aus Gusseisen und einem selbstzentrierenden automatischen 3-Backen-Spannfutter. Die variable Drehzahl von 0.2 bis 7 rpm ermöglicht sowohl präzise Feinarbeiten wie das WIG-Schweißen von Edelstahlrohren als auch schnelles MIG-Schweißen beim Vorfertigen von Rohrleitungen für Abgasanlagen.
Sowohl der Rahmen als auch der Drehtisch sind wärmebehandelt, um eine vibrationsfreie Drehbewegung zu ermöglichen; das serienmäßige 6″-3-Backen-Spannfutter eignet sich mit kundenspezifischen weichen Backen für empfindliche Werkstücke. Der Freiraum für den Schwerpunkt und eine 90-Raststellung ermöglichen das Schweißen bei vertikaler Achse ohne erneutes Anschlagen.
Merkmale für die optimale Eignung: Werkstück unter 200 kg; Drehen von Rohren; Arbeitsplatz kann von einem Bediener genutzt werden; weniger als 80 Teile pro Schicht.
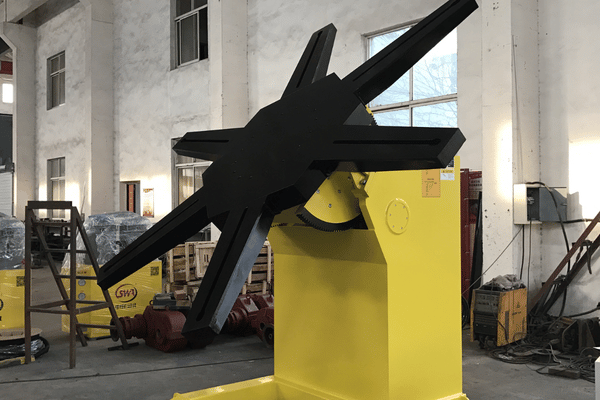
ABK-WP Series — Standardausführung mit 2 Achsen (300-1.500 kg)
WP – Die motorische Neigung (0-135) ergänzt die variable Drehzahl und macht WP zur bevorzugten Lösung für die allgemeine Metallverarbeitung. Ein Schneckengetriebe sorgt dafür, dass die Neigung gleichmäßig verstellt wird, unter Antriebslast selbsthemmend hält und ein Verrutschen während des Lichtbogenschweißens verhindert.
Der frequenzgeregelte Antrieb bietet eine stufenlose Drehzahlregelung und 15 Neigungsstufen über ein Handbediengerät. Ein 3- oder 4-Backen-Spannfutter (8-10 Zoll) spannt Schweißbaugruppen von leichten Halterungen bis zu mittleren druckbeanspruchten Bauteilen. Der WP-1500 kann optional mit einer Servoschnittstelle zur Kopplung an eine Roboter-Schweißzelle ausgestattet werden.
Merkmale für die optimale Eignung: Werkstück mit 300 – 1 500 kg, wenn eine Neigung um 2 Achsen erforderlich ist; Zugang für halbautomatische oder Roboterzellen; Schweißen von Fahrzeugchassis-Baugruppen und Montage druckbeanspruchter Bauteile bis zu mittelgroßen Teilen.
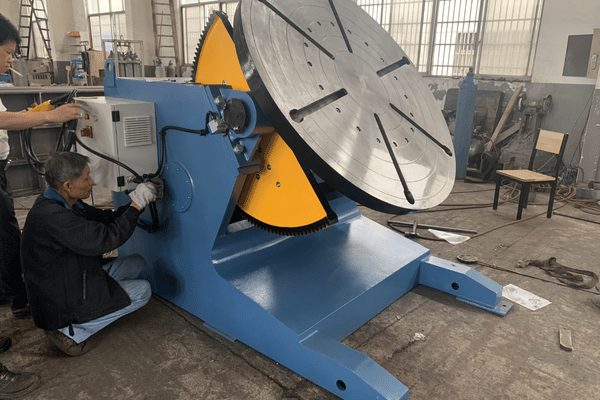
ABK-HD Serie — Schwerlastausführung (2.000-5.000 kg)
Bei der Beurteilung von Positionierern der HD-Serie für schwere Schweißbaugruppen wie Baggerausleger, Flansche für Türme von Windenergieanlagen und Druckbehältermäntel sind das Gesamtgewicht von Werkstück und Spannvorrichtung, der Schwerpunkt sowie das erforderliche Dreh- und Neigemoment zu prüfen. Ihre drehmomentstarken Servoantriebe gewährleisten selbst bei Werkstückgewichten von 5.000 kg eine spielfreie Drehbewegung. Die gehärtete Konstruktion ist für lang andauerndes Schwerlastschweißen ausgelegt.
Ein kundenspezifisches rotierendes 4-Backen-Schwerlastspannfutter und anschraubbare Werkzeuge passen auf kundenspezifische Drehtische aus Gusseisen (1.200 – 1.800 mm). Der Grundrahmen der Maschine verfügt über eine widerstandsfähige Korrosionsschutz-Pulverbeschichtung, die Schäden durch Schweißspritzer und Verschleiß in der Werkstatt verhindern soll. Der HD-5000 ist mit den Kommunikationsprotokollen PROFINET und DeviceNet ausgestattet und lässt sich dadurch einfach und direkt mit Schweißrobotern von Fanuc, ABB, KUKA und Yaskawa verbinden.
Merkmale für die optimale Eignung: Werkstück mit 2.000 bis 5.000 kg, Behälterbau, Stahlbau, Roboter-Schweißzelle, Schwerlastschweißen großer Bauteile.
Drehtisch, 2-Achsen-System und Spindelstock-Reitstock-System — Vergleich der Kosten pro Schweißstoß
Die drei Baureihen sind in AWS PRGP2008 formal dokumentiert, und die Spannfuttermechanik ist durch das USPTO-Patent US 10.328.538 abgedeckt (rotierender Positionierer mit Abstützungen).
Die versteckten Kosten unklarer Vergleichstabellen
Die meisten Vergleichstabellen von Anbietern greifen auf die Bezeichnungen „Gut / Besser / Am besten“ zurück und lassen die Kostenrechnung je Auftrag vollständig aus. Genau diese Unklarheit wird Käufern aus kleinen und mittleren Betrieben zum Verhängnis.
Die folgende Matrix ersetzt die unklaren Bezeichnungen durch konkrete Zahlen: Rüstzeit je Teil, maximale Werkstückabmessungen, relative Kosten je Schweißstoß, Personalkosteneinsparung gegenüber manueller Arbeit.
Blick aus der Fertigung
Wir liefern jährlich ~1.000 Werkstückpositionierer aus. Unsere Anwendungstechniker erleben jede Woche die Diskrepanz zwischen Drehtisch und 2-Achsen-System — wenn ein Fertigungsbetrieb für ein Werkstück mit ungewöhnlichem Winkel eine einachsige Drehvorrichtung bestellt, folgt der Anruf wegen einer Aufrüstung gewöhnlich innerhalb von 3 Monaten. Offen gesagt: Die Produktfamilie mit dem niedrigsten Anschaffungspreis ist nicht immer die Produktfamilie mit den niedrigsten Kosten pro Schweißstoß.
| Kriterium | Rotierend (einachsig) | 2-Achsen-Ausführung (Drehen + Neigen) | Spindelstock-Reitstock-System | Manueller Ausgangswert |
|---|---|---|---|---|
| Rüstzeit je Teil | 2 – 4 min | 3 – 6 min | 5 – 10 min | 8 – 15 min (bei jedem Wenden neu spannen) |
| Maximale Werkstückgröße | Rund, < 200 kg, < 500 mm Ø | Unregelmäßig, 50 – 5.000 kg, 300 – 1.800 mm Ø | Lang, bis zu 50.000 kg, > 5 m Länge | Nur vom Bediener anhebbare Werkstücke |
| Kosten je Schweißstoß (relativ) | 0.45 | 0.40 | 0.55 (schwere Spannvorrichtungen) | 1.00 (manueller Ausgangswert) |
| Personalkosteneinsparung gegenüber manueller Arbeit | 40 – 55% | 45 – 60% | 50 – 65 % (schwerer Stahlbau) | 0 % (Ausgangswert) |
| Typischer Einsatz | Rohrdrehung, Flansch-Rundnaht | Allgemeine Fertigung, Halterungen, mittelschwere Baugruppen | Turm einer Windenergieanlage, Schiffbau, lange Träger | Einzelaufträge, Reparaturen vor Ort |
| Empfohlenes Modell | WT-100 / WT-200 | WP-300 → HD-5000 | Kundenspezifische Ausführung | - |
Wann welche Baureihe überzeugt — nach Form der Schweißbaugruppe
-
Wann die rotierende Ausführung (einachsig) überzeugt
Runde Schweißbaugruppe, <200 kg, <500 mm Ø. Drehen von Rohren, kleine Flansch-Rundnähte. Passend: WT-100 / WT-200.
-
Die 2-Achsen-Ausführung überzeugt
Unregelmäßige Geometrie, 50-5.000 kg. Der Schweißer erreicht die Schweißraupe aus jedem Winkel, ohne neu zu spannen. Passend: WP-300 → HD-5000.
-
Wann das Spindelstock-Reitstock-System überzeugt
Lange, schwere Bauteile, bis zu 50.000 kg, >5 m. Flansche für Türme von Windenergieanlagen, Unterbaugruppen für den Schiffbau, Behälter-Rundnähte. Passend: kundenspezifische Ausführung.
Für Fertigungsbetriebe kleiner und mittlerer Größe, regionale Abnehmerflotten und Qualitätsprüfungsausschüsse ist die 2-Achsen-Ausführung die naheliegende Standardwahl. Die Wahl der falschen Produktfamilie zeigt sich innerhalb von 90 Tagen in Form von Nacharbeitskosten — dieses Risiko führen wir in jedem Angebot auf.
Wie unsere Leiter mit 9 Stufen die Lücke im mittleren Marktsegment schließt
Einige Hersteller liefern industrielle Rohrschweißpositionierer — robust, doch ihre Portfolios springen direkt von der Leichtausführung zum Großbetrieb. Dadurch zahlen kleine und mittlere Betriebe zu viel für eine Tragfähigkeit, die sie nie nutzen werden.
Die Klasse von 300-2.000 lb steht für etwa 70 % der kostspieligen Dimensionierungsfehler, die wir in Angebotsanfragen sehen. Unsere Leiter mit 9 Stufen wurde eigens entwickelt, um diese Lücke abzudecken.
Unser Vergleich nach Klassen
Gegenüber Kompaktgeräten reicht unsere Baureihe weiter in den Schwerlastbereich. Gegenüber herkömmlichen Industrieausführungen bietet unsere Baureihe eine feinere Abstufung für kleine und mittlere Betriebe. Die Baureihe deckt konstruktionsbedingt beide Randbereiche ab.
Der Irrtum „Rotierend ist immer am günstigsten“
Der überlieferte Grundsatz besagt, dass rotierende Positionierer die kostengünstigste Wahl seien und daher bei jedem Schweißauftrag standardmäßig eingesetzt werden sollten. Bei unrunden Bauteilen zeigen die Felddaten das Gegenteil. Betriebe, die außermittige Halterungen auf einem rotierenden Positionierer bearbeiten, verbrauchen die Einsparungen für zusätzliche Spannzyklen und Nacharbeit. Bei außermittigen Halterungen amortisiert ein zweiachsiger WP-800 den Aufpreis gegenüber der rotierenden Ausführung üblicherweise in etwa vier Monaten.
Hinweis für Käufer von Gebrauchtmaschinen
Käufer vergleichen die Preise neuer Maschinen häufig mit Gebrauchtangeboten auf surplusrecord oder Anzeigen auf dem eBay-Marktplatz. Ein neuer WP-300 liegt nach Berücksichtigung von Garantieumfang, Ersatzteilverfügbarkeit und Lieferzeit in der Regel innerhalb der Preisspanne gebrauchter Maschinen.
Wie Kunden die Schweißzeit um 45-58 % verkürzten — 3 reale Fälle mit ROI-Berechnung
Manuelles Schweißen ohne Positionierer verbraucht 60-80 % der Lichtbogenzeit eines Fertigers für erneutes Spannen und Ausrichten. Die Verluste zeigen sich in Form von Nacharbeit, Ausschuss und Überstunden — nur selten als Positioniererposten in der Gewinn-und-Verlust-Rechnung.
Die folgenden drei Fälle stammen aus ABK Kundenlieferungen für das Schweißen von Fahrzeug-Abgaskrümmern, die Fertigung von Baumaschinenauslegern und das Präzisionsschweißen medizinischer Geräte. Jeder Fall zeigt den manuellen Ausgangswert, die eingesetzte ABK Konfiguration, die gemessene Verbesserung und den Amortisationszeitraum über Personalkosten — die Berechnung hinter der prozentualen Verbesserungsangabe. Alle drei Kunden sind Wiederholungskäufer, und unser Entwicklungsteam aus Wuxi führt in zwei der drei Werke jährliche Vor-Ort-Servicebesuche durch.
Automobilindustrie · Abgaskrümmer
Globaler Automobilzulieferer — 20 × ABK-WP-300Vorher
120 Teile/Tag · 8 % Fehlerquote · 20 % Schweißerfluktuation
Nachher
162 Teile/Tag (+35 %) · 1,2 % Fehler (−85 %) · Fluktuation halbiert
Konfiguration und Amortisation
20 WP-300 mit SPS-Handbediengerät + 3-Backen-Spannfutter mit 8 Zoll
Amortisation: ≈ 11-14 Monate allein durch Personalkosteneinsparungen
Baumaschinen · Baggerausleger
Baumaschinenhersteller — 8 × ABK-HD-5000Vorher
6 Stunden je Baggerausleger · Nacharbeitsquote von ~45 %
Nachher
2.5 Stunden je Ausleger (−58 % Zykluszeit) · keine Nacharbeit
Konfiguration und Amortisation
8 HD-5000 über PROFINET in Fanuc Roboterschweißarme integriert
Amortisation: ≈ 7-10 Monate · stabiler Betrieb über 3 Jahre gemeldet
Medizintechnik · chirurgische Instrumente
Betrieb für medizinisches Präzisionsschweißen — 5 × ABK-WT-100Vorher
Manueller WIG-Arbeitsplatz, ungleichmäßige Schweißraupe an kleinen Edelstahlkomponenten
Nachher
Ausbringung +25 % in 6 Monaten · Positionierwiederholgenauigkeit innerhalb der Spannfutterspezifikation
Konfiguration und Amortisation
5 WT-100 mit kundenspezifischen 6-Zoll-Spannfuttern und weichen Backen für empfindliche Bauteile
Amortisation: Ausbringungssteigerung statt Personalersatz — Amortisation durch höheren Durchsatz
Wir verkaufen keine ROI-Schätzungen — wir liefern Positionierer und dokumentieren, was unsere Kunden damit messen. Die Einsparung von 58 % bei der Zykluszeit im Fall des Baggerauslegers wurde ermittelt, indem dasselbe Bauteil drei Wochen lang auf der alten manuellen Spannvorrichtung und anschließend drei Wochen lang in der Roboter-Schweißzelle ABK HD-5000 gefertigt wurde. Der Kunde hat 58 % gemessen — dies ist keine Marketingschätzung von ABK.
Der ehrliche ROI-Hinweis
Der ROI jedes Positionierers hängt vom Lastenmix, vom Schichtmodell und von den regionalen Personalkosten ab.
Branchenstudien zur Schweißautomatisierung nennen Amortisationszeiträume von 12-22 Monaten im Einschichtbetrieb und 8-14 Monaten im Zweischichtbetrieb. Die drei oben genannten Fälle liegen innerhalb dieser Bereiche.
Warum jeder ABK Fall vom Kunden verifiziert wird
Fallstudien von Anbietern in dieser Kategorie haben ein Glaubwürdigkeitsproblem. Lincoln Electric veröffentlicht allgemeine Aussagen wie „X% Verbesserung“, ohne die Methodik anzugeben. Koike Aronson behauptet eine „Verbesserung der Schweißzeit um 40 %“, ohne jemals den vom Kunden gemessenen Ausgangswert zu veröffentlichen.
ABK geht genau umgekehrt vor:
- Vor-Ort-Audit beim Kunden durch unser Entwicklungsteam aus Wuxi für jeden veröffentlichten Fall.
- Der Prüfbericht wird unter der tatsächlichen Seriennummer des Produkts abgelegt.
- Rückverfolgbare Angabe — kleine und mittlere Betriebe, regionale Käuferflotten, EU-Konformitätsbeauftragte oder US-Beschaffungsprüfer können jede Zahl bis zur ursprünglichen Kundenmessung zurückverfolgen.
Der strukturelle Grund für unsere Verifizierung
Der Schweißmarkt für kleine und mittlere Betriebe wurde durch zwanzig Jahre übertriebener Werbeaussagen zermürbt. Das ABK Versprechen: Wir veröffentlichen keine Zahl, die wir nicht durch interne Dokumentation belegen können. Eine ehrliche Aussage wie „58 % kürzere Zykluszeit bei einem Baggerausleger“ bedeutet: „Der Kunde hat 58 % in einer bestimmten Roboterzelle aus HD-5000 + Fanuc mit einem bestimmten Werkstück gemessen — erwarten Sie bei Ihrer Auslastung 45-60 %.“ Chinesische Marken der unteren Preisklasse überbieten sich mit Behauptungen nach unten; ABK strebt bei überprüfbaren Messungen nach oben.
Anforderungskategorien der Anwendungen
Automobilindustrie mit hohen Stückzahlen
Minuten je Teil summieren sich über die gesamte Schicht. Fehlerquote und Zykluszeit bestimmen die Marge.
Schwerer industrieller Stahlbau
Die Zykluszeit in Stunden je Träger oder Baugruppe bestimmt den Projektzeitplan.
Medizinische Präzisionsfertigung
Die Wiederholgenauigkeit des Spannfutters ist der begrenzende Faktor, nicht die Teilezahl pro Stunde.
Jede Anforderungskategorie hat einen anderen Geldwert je Schweißnaht — und erfordert ein anderes passendes ABK Modell.
Ein kurzer Aufruf vor der Beschaffung: Möchten Sie die Personalkostenrechnung anhand Ihres Schichtmodells sehen? Detailliertes technisches Angebot und individuelle Testkalkulation anfordern →
Qualitätssicherungsrahmen
Zertifizierungen und Konformität — CE, ISO 9001, an AWS D1.1 ausgerichtet
Das Beschaffungsproblem, das eine genaue Prüfung der Zertifizierung erforderlich macht: Ein bei der Prüfung fehlendes oder nicht verifizierbares Zertifikat blockiert die Lieferung, verzögert das Projekt und zerstört das Vertrauen zwischen Käufer und Lieferant. Beschaffungsteams haben gelernt, die tatsächliche PDF-Datei des Zertifikats anzufordern und sich nicht nur auf das Symbol im Datenblatt zu verlassen.
Warum Zertifizierungssymbole auf einem Datenblatt nicht ausreichen
CE 2006/42/EC
Maschinenrichtlinie — EU-Exportkonformität
ISO 9001:2015
Qualitätsmanagementsystem, jährlich auditiert
AN AWS D1.1 AUSGERICHTET
Positioniert Schweißbaugruppen für normgerechtes Wannen-/Horizontalschweißen
VORBEREITET FÜR ISO 9283
Servogetriebene HD-Einheiten verfügen über eine Leistungsschnittstelle für Industrieroboter
Was die einzelnen Zertifizierungen tatsächlich abdecken
CE 2006/42/EC
Maschinensicherheit für den europäischen Markt — Schutzeinrichtungen, Not-Halt-Einrichtungen und Steuerungslogik.
ISO 9001:2015
Gesamter Geltungsbereich des Qualitätsmanagementsystems von ABK — jährliches Audit durch Dritte.
AUSRICHTUNG AN AWS D1.1
Normgerechte Positionierungseinstufungen für Wannen-/Horizontalschweißen und Standards für die Sichtprüfung bei der Abnahme.
BEREITSCHAFT FÜR ISO 9283
Schnittstelle für Positioniergenauigkeit und Wiederholgenauigkeit von Robotern von Fanuc, ABB, KUKA und Yaskawa.
Beschaffungsleitfaden — Lieferzeiten, Preise, OEM und Support
Beschaffungsteams baten uns, die grundlegenden Angaben — Lieferzeitfenster, Zahlungsbedingungen und Anpassungsumfang — zu veröffentlichen, statt jeden Käufer zu einem Verkaufsgespräch zu zwingen, um die Grundlagen zu erfahren. Die nachfolgende Karte ist die transparente Fassung des ABK-Angebotsblatts.
Kriterium
Standardbedingungen von Aubrik
Mindestbestellmenge
1 Einheit (keine Mindestmenge bei Standardmodellen)
Lieferzeit — Standardmodell
7 – 15 Arbeitstage ab Bestellung
Lieferzeit — kundenspezifische Ausführung (ABK-C)
20 – 30 Arbeitstage
Zahlungsbedingungen
30 % Anzahlung per T/T + 70 % vor dem Versand (Alternativen verhandelbar)
Incoterms
FOB Shanghai / Ningbo · CIF · DDP verfügbar
Kundenspezifische Anpassung
Futtergröße, Drehtischdurchmesser, Tragfähigkeit, Steuerungsart (PLC, Servo, Roboterschnittstelle)
OEM-Service
Verfügbar — Lackierung, Kennzeichnung, Branding des Bedienfelds
Garantie
12 Monate ab Lieferung, deckt Fertigungsfehler und Komponentenausfälle ab
Support-SLA
Technische Rückmeldung innerhalb von 24 Stunden (E-Mail, Video, Telefon) · weltweiter Vor-Ort-Service über das Partnernetzwerk
Preistransparenz — FOB China gegenüber Gesamtkosten bis zum Bestimmungsort
Als Direkthersteller liegt unser WP-300 in Standardkonfiguration zum Preis FOB China bei ungefähr der Hälfte der Kosten einer vergleichbaren Einheit von Pandjiris, Profax oder Lincoln Electric — 40-60 % günstiger vor Fracht und Zoll.
Unter Berücksichtigung eines Zolls von 25 % und der Seefracht verringert sich der Abstand bei den Gesamtkosten bis zum Bestimmungsort. Genau deshalb gehören Kaufentscheidungen in die TCO-Spalte und nicht in die Stückpreisspalte.
Gesamtbetriebskosten über fünf Jahre schlagen den Listenpreis
Beschaffungsteams vergleichen zuerst die TCO: Instandhaltung über den Lebenszyklus, Ersatzteilverfügbarkeit, Garantiekosten und Wechselkosten bei einem späteren Lieferantenwechsel. Wir liefern mit jeder WP- und HD-Einheit standardmäßige Ersatz-Schneckenradsätze und Spannbacken und halten über unser Partnerlagernetzwerk in 50+ Ländern Ersatz-Verschleißbacken vor.
Lieferumfang jeder Einheit
- Ersatz-Schneckenradsatz für den zugehörigen Schwenkantrieb.
- Ersatz-Spannbacken in der Größe des bestellten Futters (8-Zoll / 10-Zoll / kundenspezifisch).
- Unter der Seriennummer archivierter Bericht zur statischen Belastungsprüfung.
- Zertifizierte Original-Konformitäts-PDF in der Transportkiste.
- Schnittstellen-Datenblatt, wenn die Einheit mit PROFINET / DeviceNet / EtherCAT geliefert wird.
Benötigen Sie eine Bestätigung der Lieferzeit für Ihr Modell + Ihre Stückzahl?
Wir antworten innerhalb eines Arbeitstages mit Angaben zur Verfügbarkeit und zum FOB-Preis.
Werksmontage und Fertigung
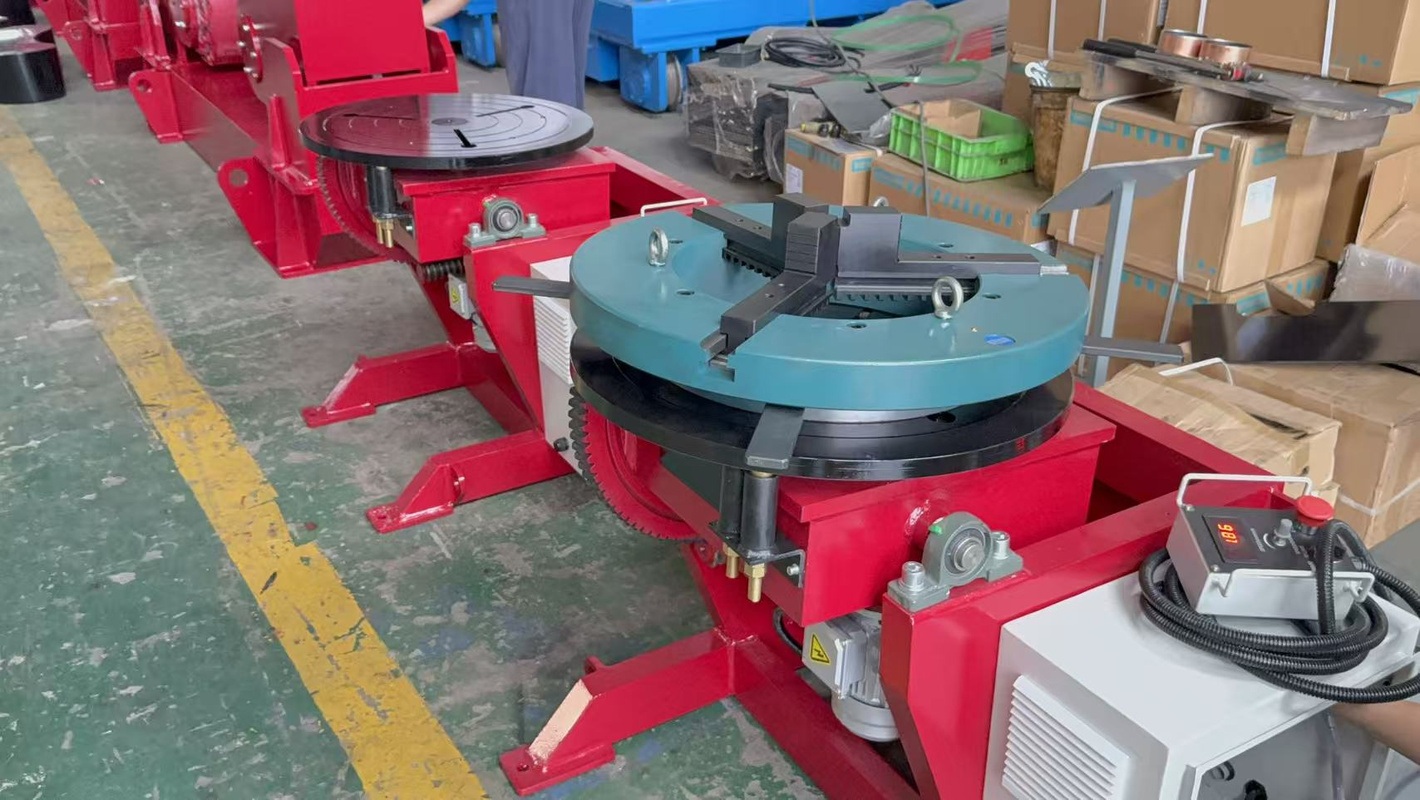
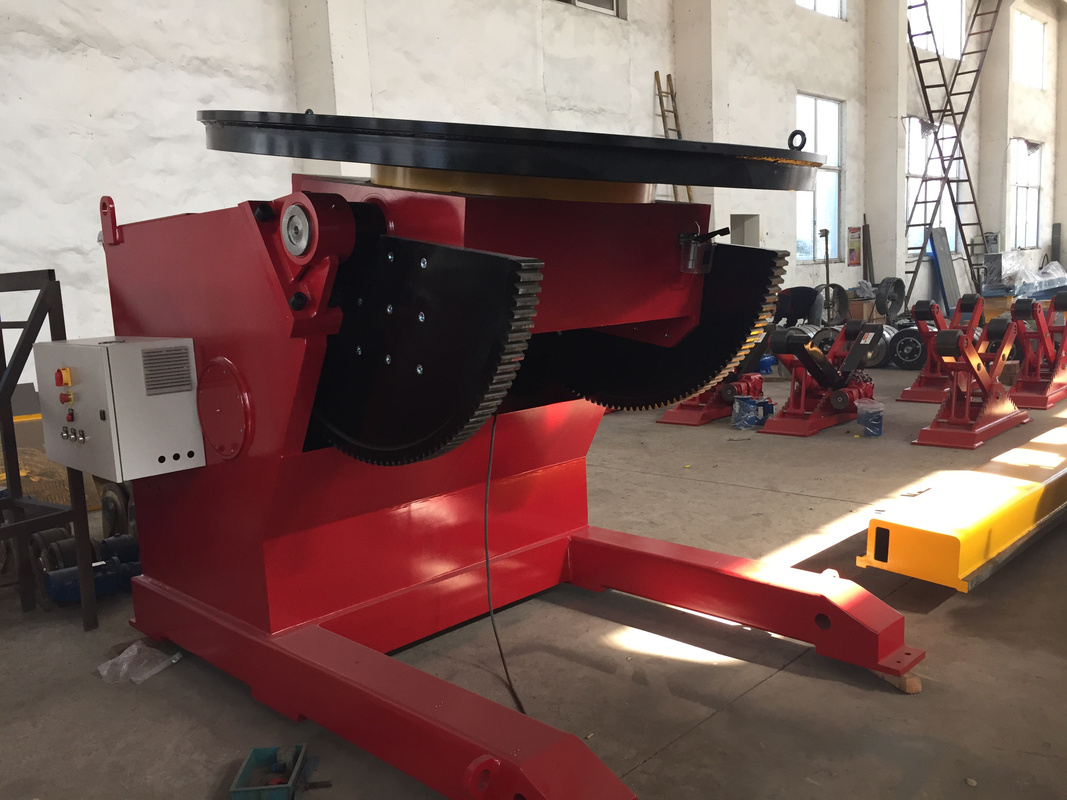
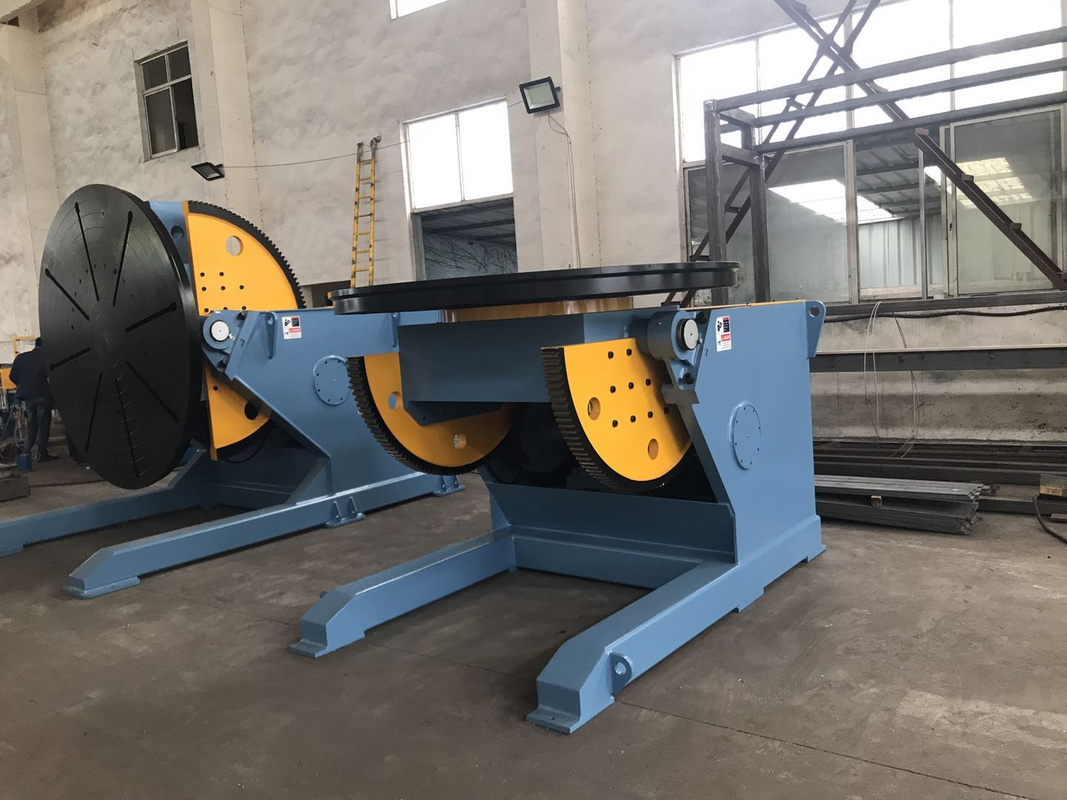
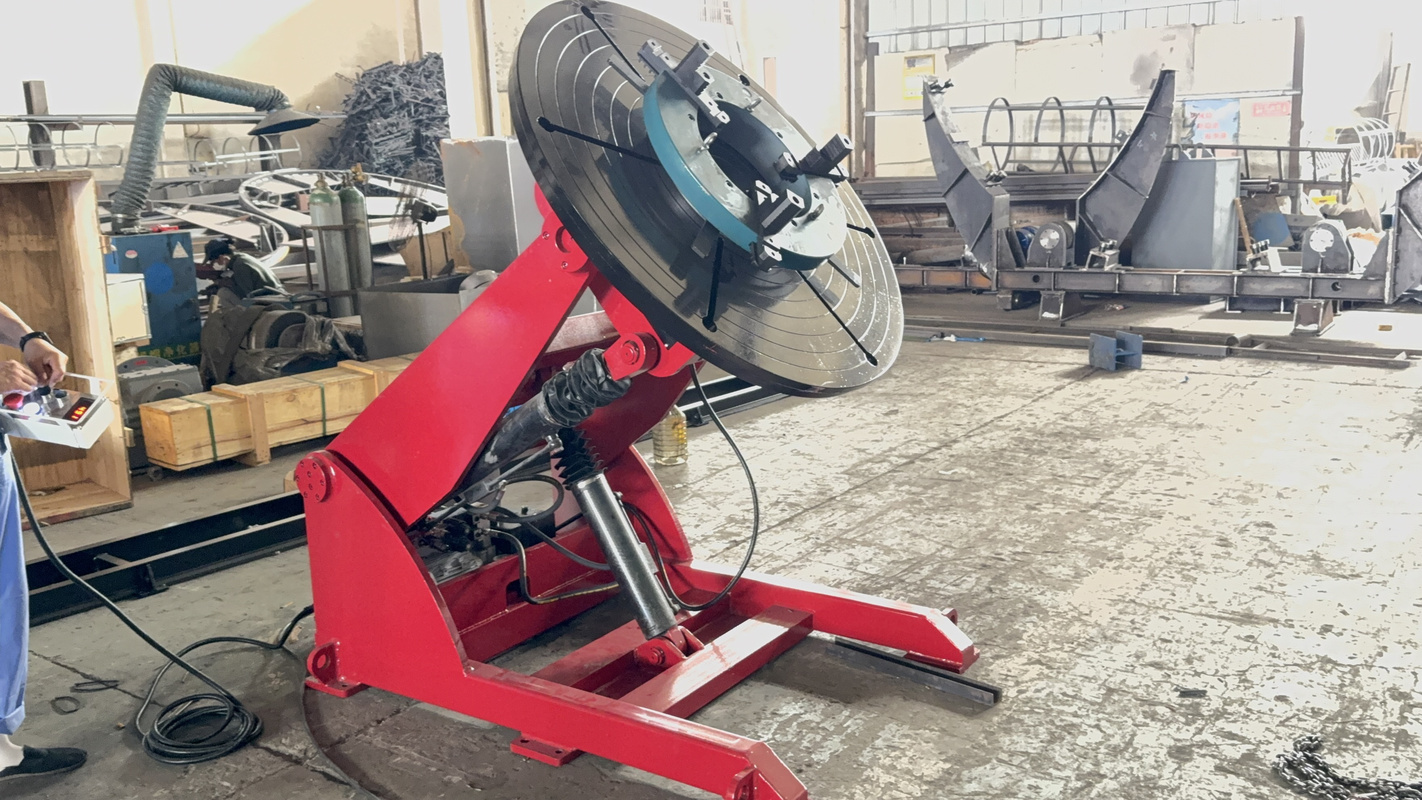
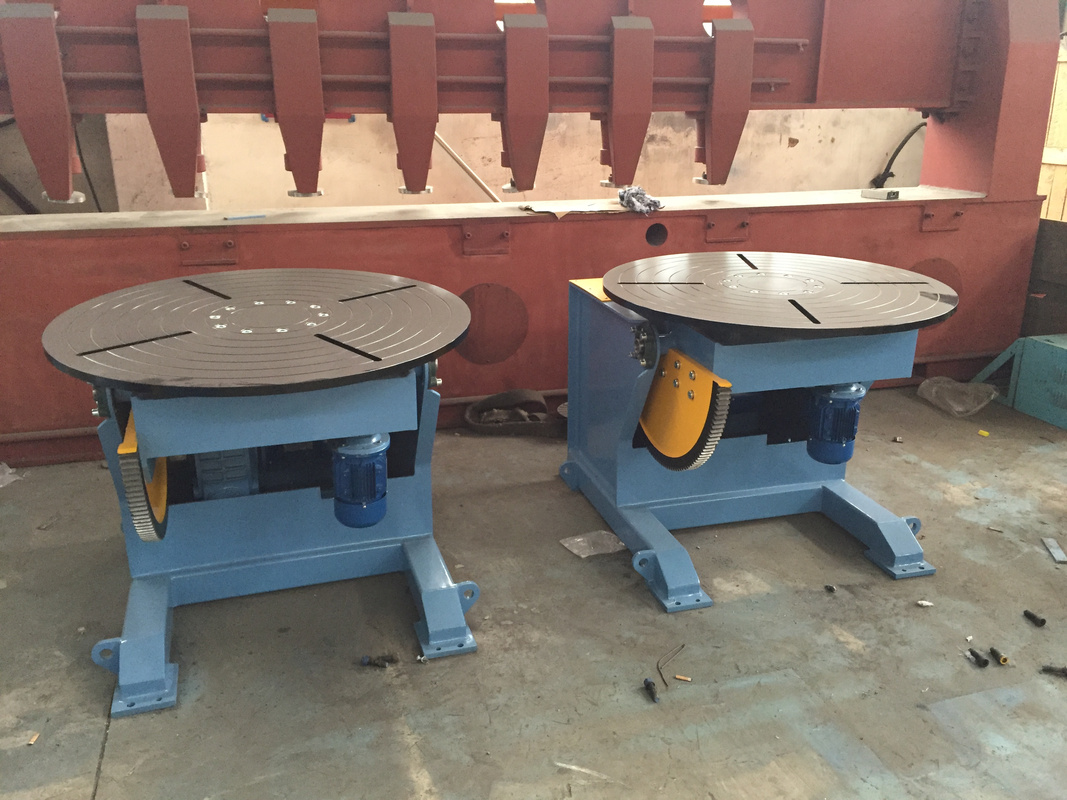
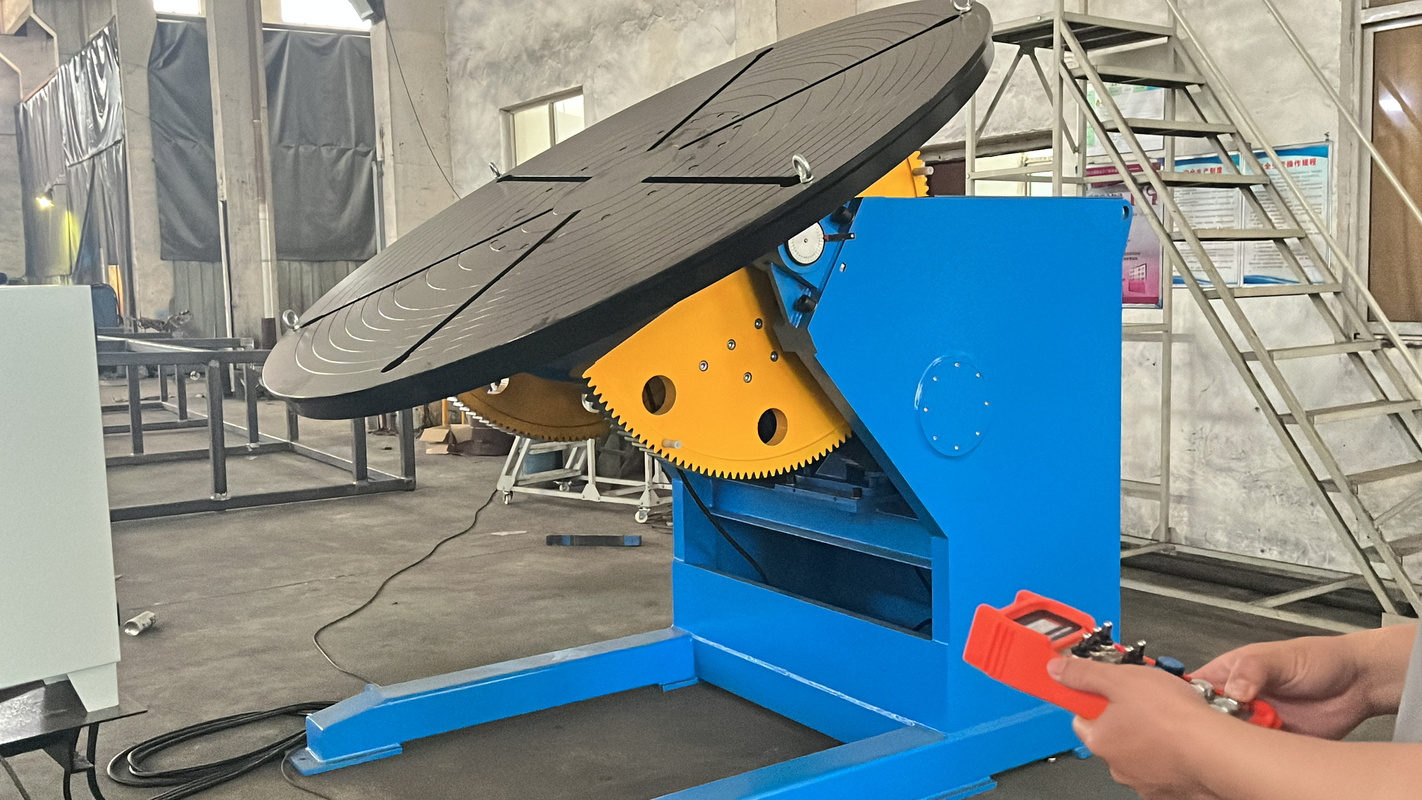
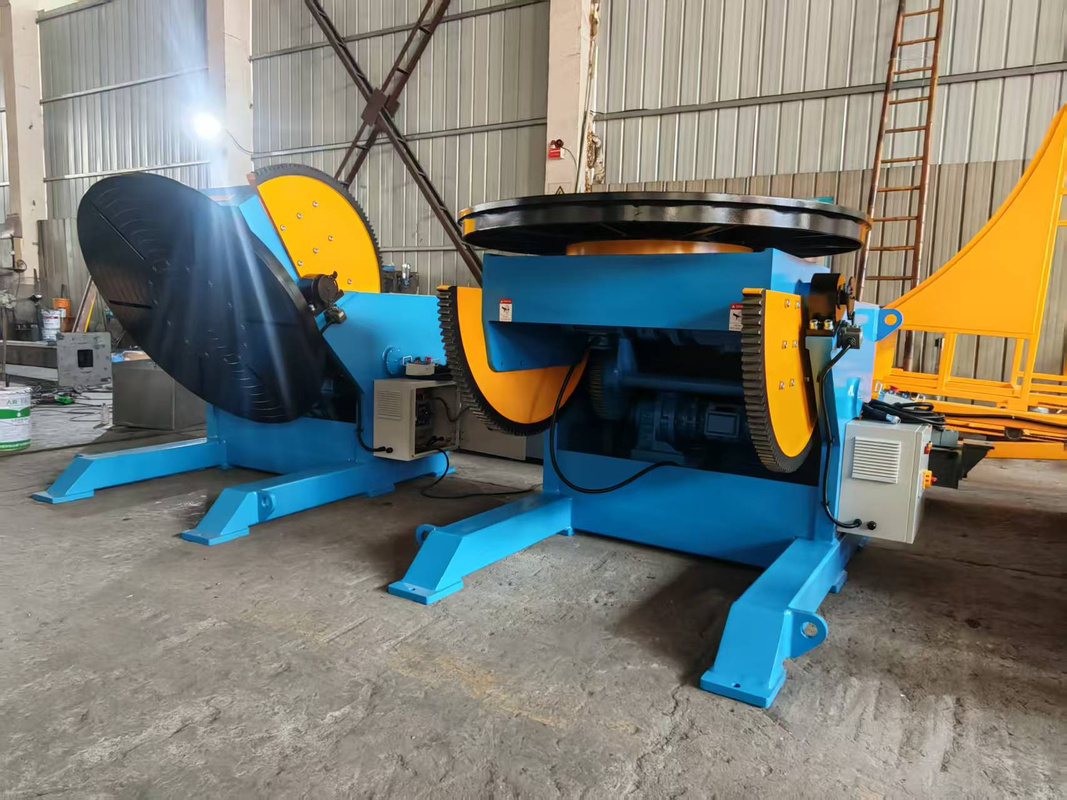
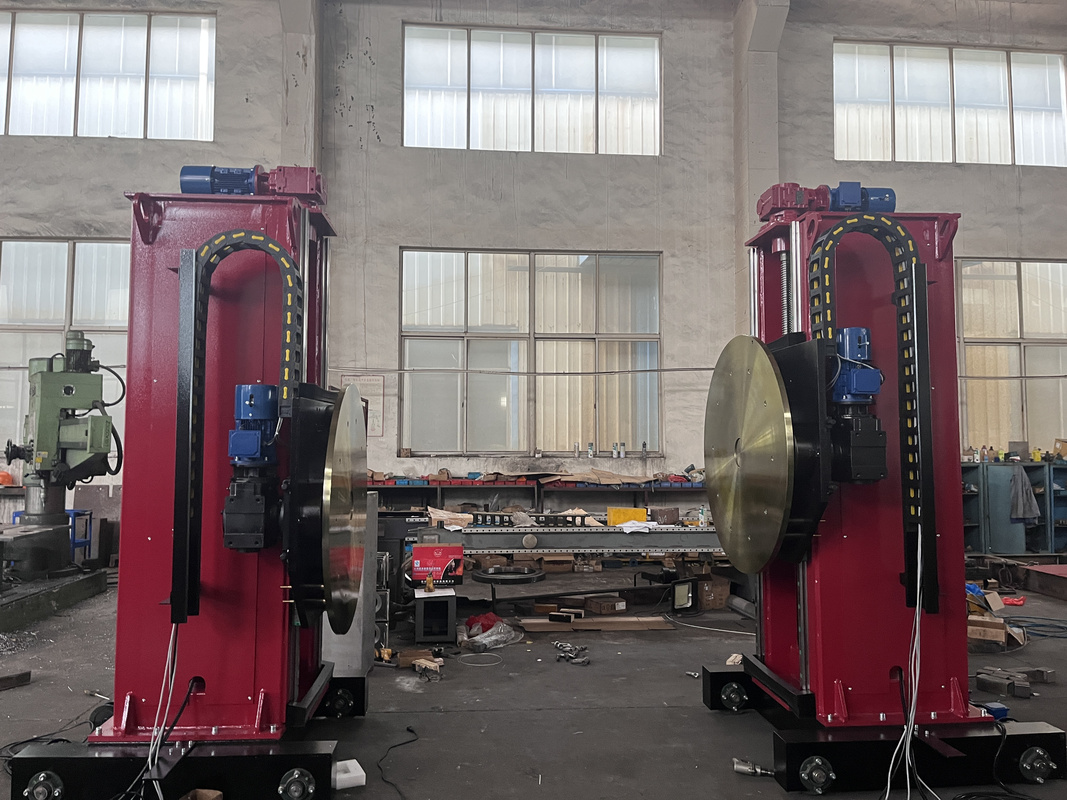
Häufig gestellte Fragen
Wie wähle ich das richtige Modell eines drehbaren Schweißpositionierers für mein Werkstück aus?
Können Schweißpositionierer von Aubrik mit Schweißrobotern von Fanuc, ABB oder KUKA integriert werden?
Wie lang sind die typische Lieferzeit und die Garantie, und welcher Kundendienst wird angeboten?
Manuell, halbautomatisch oder vollautomatisch — wann sollte ich auf die nächste Stufe wechseln?
Was ist der Unterschied zwischen einem Schweißpositionierer und einem Schweißrollenbock?
Kann ABK eine kundenspezifische Tragfähigkeit realisieren (6.000 kg, Sonderfutter oder Einheit auf Gleitrahmen)?
Im Trend



