Nehmen Sie Kontakt mit der Aubrik Company auf

FERTIGUNGSLINIE FÜR WINDTÜRME
Fertigungslinie für Windtürme — schlüsselfertiges 6-stufiges Fertigungssystem
Eine Fertigungslinie für Windtürme entscheidet darüber, ob Ihr Betrieb 60 Sektionen pro Jahr oder 600 fertigt – und ob Ihre Schweißnähte nachbearbeitet werden müssen oder die zerstörungsfreie Prüfung durch Dritte bestehen. Für diese Aufgabe baut Aubrik eine integrierte, sechsstufige Linie: CNC-Schneiden, Rundbiegen, Ausrichten und Zusammenbauen, Unterpulverschweißen, zerstörungsfreie Prüfung und Beschichtung – geliefert als eine Anlage statt als einhundert Maschinen, die möglicherweise nur unzureichend miteinander kommunizieren.
Seit 1999 bauen wir solche Anlagen für Projekte der Onshore- und Offshore-Windenergie, um Turmsektionen für Windenergieanlagen mit Leistungen von 2 MW bis 8 MW und Durchmessern bis 8,5 m zu fertigen. Mit dem Ausbau erneuerbarer Energien benötigen Betreiber von Windparks und Hersteller von Türmen eine Fertigungslinie für Windtürme, die auch bei steigenden Stückzahlen eine gleichbleibende Qualität gewährleistet. Die nachstehenden technischen Angaben zeigen die Toleranzen, Normen und Kapazitäten. Auf Adjektive wird verzichtet.
AUTOMATIKBETRIEB
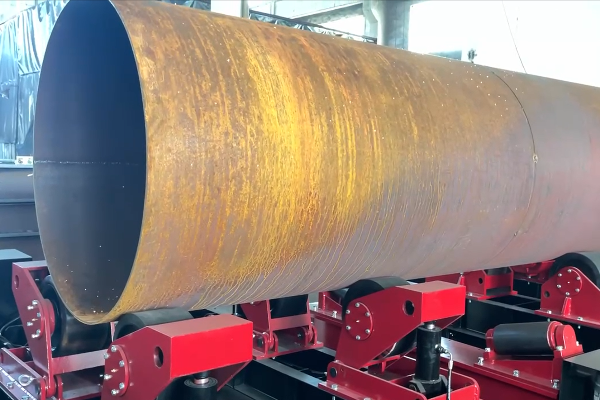


SPEZIFIKATION // MATRIX
LEISTUNGSDATEN
±1 mm
Genauigkeit des UP-Schweißstoßes
+40 %
Produktivität gegenüber herkömmlichen Linien
60–600
Turmsätze/Jahr (modular)
500.000 t
verarbeiteter Stahl/Jahr
2–8 MW
Onshore & Offshore, ⌀2,5–16 m
EN 1090-2 · DNV
bereit für EXC3 + DNV-ST-0126
[SYS-DIAGNOSE]
Die versteckten Kosten einer fragmentierten, manuellen Windturm-Fertigungslinie
Bei den meisten Fertigungslinien für Windtürme entstehen Kapazitätsprobleme hauptsächlich beim Ausrichten und Zusammenbauen sowie bei der Handhabung – nicht beim Schweißen. Mit 35 in/min bewegt sich der Schweißbrenner Ihres Roboters wesentlich schneller, als Sektionen von Hand bewegt, geladen, gespannt und entnommen werden können; deshalb wird der Durchsatz nicht durch den Lichtbogen, sondern durch die manuellen Ladezeiten bestimmt.
Ein Windturm ist im Grunde lediglich ein Stapel röhrenförmiger, zylindrischer und aus Stahlblech gerollter Schüsse, die durch Längs- und Rundnähte verbunden und anschließend mit Flanschen versehen, geprüft und beschichtet werden.
Bei getrennten, manuell beschickten Maschinen in jeder Phase dieser Abläufe entstehen drei unauffällige, aber stetig wachsende Kostenstellen.
[FEHLERPROTOKOLL // ENGPÄSSE]
01
Stillstandszeit des Lichtbogens.
Bei den meisten manuellen Schweißarbeiten entfallen nur 8-30 % der gesamten Maschinenzeit auf das eigentliche Schweißen, sodass der größte Teil der Zeit – während Ihre Schweißer und Maschinen bezahlt werden, aber nichts Produktives leisten – für Neupositionierung, Reinigung und Warten aufgewendet wird.
02
Nacharbeit, die Sie erst spät erkennen.
Ein Prüfunternehmen der Windenergiebranche kam zu dem Schluss, dass bei nahezu zwei Dritteln von rund 40.000 Windenergieanlagen von etwa zehn Herstellern ein hohes Risiko bestand; bei mehreren wurde festgestellt, dass sie „Risse überschweißt und eine schnelle Produktion einer korrekten Fertigung vorgezogen hatten“, als sie unter Zeitdruck die Nachfrage erfüllen wollten.
03
Die Vermittlerfalle.
Wenn Hersteller Schweißarbeiten an Unterauftragnehmer auslagern, weil sie sich die betriebsinterne Instandhaltung schwerer Schweißmaschinen nicht leisten können, drohen ihren Kunden lange Verzögerungen, sobald nur einer dieser Unterauftragnehmer einen Fehler macht.
TECHNISCHE LÖSUNG
Integriertes Schweißen beseitigt alle drei Probleme unmittelbar an ihrer Ursache, weil eine gemeinsame Maschinensteuerung sowohl die Schweißung ausführt als auch den Transport zwischen den einzelnen Phasen koordiniert – die technische Lösung für Werkstoffengpässe, die sich bei einer Aubrik-Fertigungslinie für Windtürme im Voraus einplanen lassen. Landesweit zählt das U.S. Department of Energy in seinem Programm für Windenergiefertigung und Lieferketten mehr als 500 inländische Fertigungsstandorte, wobei sich der Wettbewerb zwischen Windturmherstellern im Windenergiesektor genau an dieser Effizienz entscheidet.
// SYSTEMÜBERSICHT
Einblick in die 6-stufige Aubrik-Fertigungslinie für Windtürme
Bei Dickblech- und Offshore-Sektionen liegt die Herausforderung genau in der Fertigungseffizienz und Verformungskontrolle, da die Wärme massiver Schweißnähte Flansche schneller verformt, als das Personal diese Schäden beheben kann. Indem wir den Fertigungsprozess für Windtürme in sechs Maschinenabschnitte gliedern, die unter Einhaltung strenger, kontrollierter Toleranzen unmittelbar ineinandergreifen, schaffen wir Präzision und konstruieren die Anlage für die erforderliche Prozesskontrolle. Die Schweißautomatisierung folgt Ihrem Zeitplan, nicht Ihren Fehlern.
Ausrüstung für jede Fertigungsphase
01
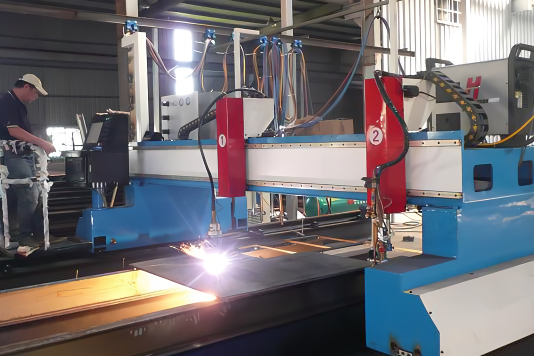
Rohmaterialvorbehandlung
CNC-Plasmaschneiden mit Laserpositionierung und Echtzeitkompensation der Dicke hält beim Zuschneiden von Blech bis 210 mm eine Toleranz von 1,5 mm ein; durch Strahlen wird ISO 8501-1 Sa 2.5 für die Beschichtungshaftung erreicht.
02

Rundbiegen und Formen von Blech
Eine CNC-Dreiwalzen-Biegemaschine formt Schüsse mit Durchmessern von 2,5 m bis 16 m; eine Plattform zur lasergestützten Ausrichtung der Sektionen korrigiert Verformungen an der Längsnaht auf 0,5 mm.
03
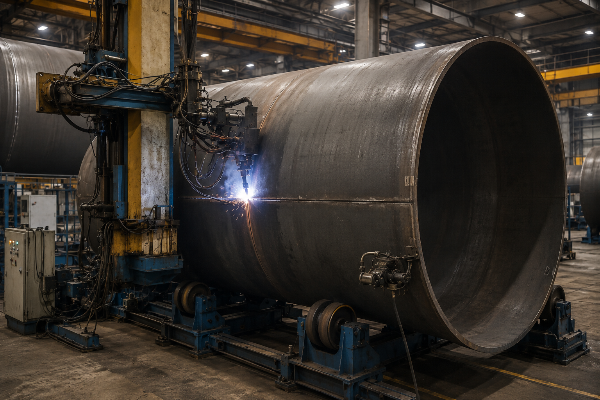
Schweißen
Das Unterpulverschweißen (SAW) mit Ausleger und robotergestützter Rundnahtverfolgung hält bei mehreren Schweißverfahren (SAW und FCAW) eine Schweißstoßgenauigkeit von 1 mm ein. Schweißpositionierer und Schweißrollenböcke takten jeden Schuss so, dass die Naht in Wannenlage bleibt; dies erhöht die Effizienz gegenüber manueller Arbeit um mehr als 50 % und erzeugt hochwertige, porenarme Schweißnähte.
04
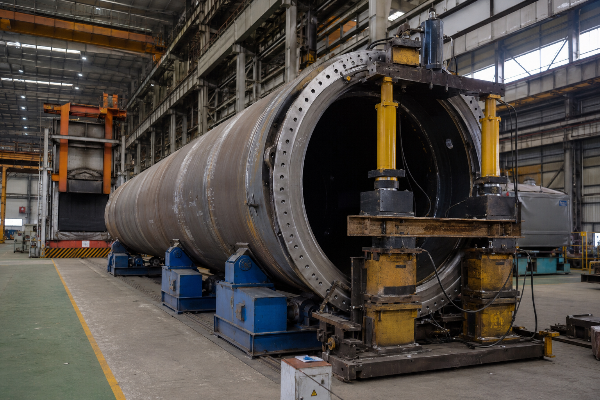
Flanschmontage
Eine hydraulische Richtmaschine mit 300 Tonnen Presskraft hält zusammen mit einer Wärmebehandlung nach dem Schweißen den Flanschschlag unter 2 mm/m; beim CNC-Flanschbohren werden die Bohrungen mit einer Genauigkeit von 0,5 mm positioniert.
05
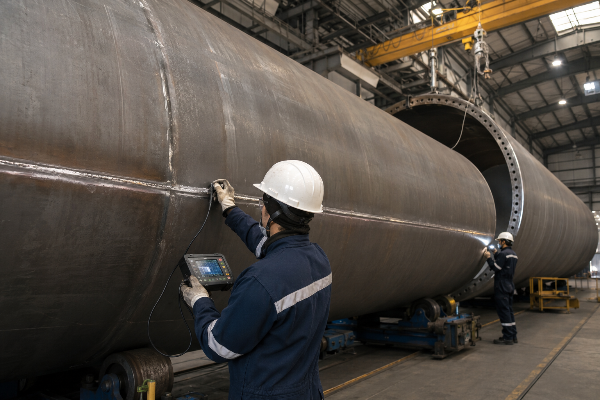
Zerstörungsfreie Prüfung und Inspektion
Die digitale Ultraschallprüfung (UT) nach NB/T 47013.3 und ISO 17640 mit Sichtprüfung nach ISO 17637 validiert jede Schweißnaht vor dem Weitertransport.
06

Beschichtung und Endbearbeitung
Ein automatischer Lackierdrehtisch trägt eine 50-200 m dicke Schicht nach ISO 12944 auf; die kontrollierte Trocknung ist auf eine Nutzungsdauer von 25 Jahren ausgelegt.
// SPEZIFIKATIONSMATRIX
Toleranzkette der Fertigungslinie
Veröffentlichte Toleranzen sind nur aussagekräftig, wenn erkennbar ist, wie sie sich im fertigen Turm summieren. Nachstehend sehen Sie das Genauigkeitsbudget, das die Linie Phase für Phase einhält – die Angabe, die Wettbewerber offenlassen.
| Phase | Arbeitsgang | Eingehaltene Toleranz | Bedeutung für nachgelagerte Prozesse |
|---|---|---|---|
| Schneiden | CNC-Plasmazuschnitt, ≤210 mm | ±1,5 mm | Legt den Umfang des Schusses fest; Fehler an dieser Stelle vervielfachen sich beim Rundbiegen |
| Formen | 3-Walzen-Rundbiegen, ⌀2,5–16 m | gleichmäßige Krümmung | Runde Schüsse = gleichmäßiger Wurzelspalt an der Naht |
| Ausrichten und Zusammenbauen | Lasergestützte Sektionsausrichtung | ±0,5 mm/m | Saubere Schweißstöße ermöglichen unterbrechungsfreies Unterpulverschweißen |
| Schweißen | Unterpulverschweißen mit Ausleger und robotergestützter Nahtverfolgung | Schweißstoß ±1 mm | Vollständige Durchschweißung, geringe Porosität, weniger Nacharbeit |
| Flansch | Hydraulisches Richten + PWHT | Schlag < 2 mm/m | Kontrolle der Schraubenermüdung — eine dokumentierte Ursache für Einstürze |
| Bohren | CNC-Mehrfachachsenbearbeitung des Flansches | Bohrung ±0,5 mm | Verschraubung der Turmsektionen ohne Nacharbeit vor Ort |
Dieser Flanschwert ist keine Marketingzahl – er bildet eine Sicherheitskette. Wärmebedingte Flanschverformungen führen zur Ermüdung der Schrauben, die laut Forschung mit Turmausfällen im Betrieb zusammenhängt; den Schlag gemäß den Grenzwerten der DNV-Werkstoffgüte unter 2 mm/m zu halten, ist daher Stahlbau und keine Endbearbeitung.
// PARAMETER
Technischer Hinweis — UP-Schweißparameter
Das automatisierte Unterpulverschweißen mit Ausleger erfolgt bei 500-1200 A, 28-36 V und 30-60 cm/min mit Robotern zur Bahnverfolgung, nachdem 60°±5°-Fasen und ein Wurzelspalt von 2-4 mm anhand einer schriftlichen Schweißanweisung nach ISO 15614-1 qualifiziert wurden. Die Vorwärmtemperatur beträgt 80-150 C und die Zwischenlagentemperatur 100-180 C, um Kaltrisse in hochfestem Dickstahl zu verhindern; anschließend erfolgt ein Spannungsarmglühen bei 600-650 C. Innere Schweißnahtfehler werden danach mittels Ultraschallprüfung nach ISO 17640 bewertet.
“Wir werben nicht mit einer einzigen Schlagzeilennummer für die Ablagerungsrate, weil sie sich mit Abstands- und Plattendicke ändert. Was wir beibehalten, ist die Toleranzabgabe. ”Wenn das Schneiden über 1,5 mm hinaus driftet oder über einen halben Millimeter hinaus passt, erbt der SAW-Kopf den Fehler.“Wir stimmen die Linie so ab, dass jede Stufe die nächste schützt.”
Offen gesagt verbleiben selbst bei einer automatisierten Linie manuelle Aufgaben, da innere Spannvorrichtungen und komplexe Bereiche weiterhin manuelles Schweißen erfordern. Was Käufer als „geringe Schweißeffizienz und schwierige Verformungskontrolle bei der Fertigung von Dickblechen für Offshore-Windtürme“ erleben, ist in Wirklichkeit das vorgelagerte Ausrichten und Zusammenbauen und nicht der Lichtbogen – die konstruktive Lösung besteht darin, dass Aubrik jede Station anhand der oben beschriebenen Übergabe und eines gemessenen Toleranzbudgets konstruiert. Ein Käufer aus der EU oder ein regionaler Hersteller erhält saubere, der Naht zugeführte Schweißstöße statt eines schnellen Schweißbrenners, der einer schiefen Naht folgen muss.
Auslegung Ihrer Linie: Kapazität und Kosten je Turm
Ein erster Auslegungsfehler besteht darin, eine Fertigungslinie für Turmsektionen mit einer Fabrik für Monopile-Fundamente zu verwechseln – eine Fehlanpassung, die Überdimensionierung, unzureichende Auslastung oder versteckte Kosten durch stillstehende Stationen verursachen kann. Aubrik dimensioniert eine Fertigungslinie für Windtürme anhand der Turmsätze pro Jahr und der Stahltonnage, damit Sie die Linie auf einen realen Auftragsbestand statt auf eine Durchsatzangabe in einer Broschüre abstimmen.
Kapazitätsstufen nach Sätzen pro Jahr
| Leistungsstufe | Konfiguration | Stahldurchsatz | Optimaler Einsatzbereich |
|---|---|---|---|
| 60–120 Sätze/Jahr | Eine integrierte Linie, 24-h-Betrieb, 2 Sätze/3 Tage | bis zu ~150.000 t/Jahr | Neueinsteiger oder regionaler Lieferant |
| 180–300 Sätze/Jahr | Linie + doppelt ausgeführte Schweiß- und Flanschstationen | ~250.000–350.000 t/Jahr | Etablierter Hersteller beim Ausbau der Onshore-Fertigung |
| bis zu 600 Sätze/Jahr | Modulare Erweiterung der Arbeitsstationen ohne Produktionsstillstand | bis zu 500.000 t/Jahr | OEM-Lieferant/regionaler Windenergiestandort |
Diese Abstufung ist wichtig, weil Sie auf der untersten Stufe beginnen und später modulare Arbeitsstationen ergänzen können, ohne die Linie stillzulegen – der konstruktive Grund, warum ein Industriekäufer die Kapazität rund 30 % günstiger als durch einen vollständigen Neubau erweitert. Aubrik legt jede Stufe für dieselbe Geometrie röhrenförmiger Stahltürme und passend zu Ihrem Produktionsziel aus, sodass ein regionaler Hersteller mit 100 Stück pro Jahr und ein OEM mit 600 Sätzen dieselben bewährten Stationen in unterschiedlicher Anzahl betreiben.
Produktspezifikationsbereich
| Spezifikation | Geltungsbereich |
|---|---|
| Turbinenleistung | 2 MW – 8 MW |
| Turmhöhe | 60 m bis 160 m |
| Turmdurchmesser | 2,5 m – 16 m (max. 8,5 m für Sektionen der 15 MW-Klasse) |
| Stahlblechdicke | 10 mm bis 210 mm |
| Turmgewicht | 50 t – 5.000 t pro Satz |
| Werkstoff | niedriglegierter hochfester Stahl Q345, S355 |
Diese Fähigkeit für 8,5 m entspricht dem Trend und ist nicht überdimensioniert. Die Referenzwindenergieanlage mit 15 MW aus NREL/IEA Wind Task 37 gibt einen Turmfuß mit 10 m vor, sodass 8,5 m im Arbeitsbereich der derzeit größten Onshore- und Offshore-Windtürme liegt – und die Entwicklungsgrenze beim Durchmesser und nicht bei der Wanddicke liegt, weshalb die Obergrenze von 210 mm für Blech einen echten Spielraum bietet. Der Durchmessertrend ist in der Definition der Offshore-Referenzwindenergieanlage mit 15 MW des NREL dokumentiert.
Amortisationsmodell der Kosten je Turm
Die Wirtschaftlichkeit der Linie hängt von einer Zahl ab, die Wettbewerber nie veröffentlichen: der Einschaltdauer mit aktivem Lichtbogen. Unser nachstehendes Modell verwendet branchenübliche Vergleichsbereiche statt einer einzelnen erfundenen Zahl, da die tatsächliche Amortisation von Ihrem Blechmix und den örtlichen Arbeitskosten abhängt.
+40%
Produktivitätssteigerung gegenüber herkömmlichen fragmentierten Linien bei Aubrik-Installationen
Unabhängig bestätigt: Ein vergleichbarer Fall einer automatisierten Linie meldet +40 % Geschwindigkeit, −30 % Arbeitsaufwand und eine Amortisation in <2 Jahren (rchelec.com). Branchenüblicher Amortisationszeitraum: 18–36 Monate.
Einschaltdauer mit aktivem Lichtbogen
Manuell 8 – 30 % gegenüber automatisiertem Unterpulverschweißen 80 – 95 %. Dies ist der wichtigste Einflussfaktor für den Durchsatz.
Abscheideeffizienz
SAW ~99 %; SMAW 60-65 %. Für eine Schweißtiefe von 20MM benötigen Sie beim SAW 2-3 Lagen gegenüber 5-7 Lagen beim SMAW.
Personalstruktur
Eine Linie in Xinjiang reduzierte den Personalbedarf ihres Turmprogramms für 6MW-Anlagen von 80 auf 25 Beschäftigte, senkte die Stückkosten um 28 % und steigerte gleichzeitig das Jahresvolumen von 320 auf 550 Einheiten pro Jahr.
KERNPROZESS
Schweißausrüstung in dieser Linie
Das Schweißen bildet das Herzstück der Linie, wobei zwei zentrale Anlagenfamilien den Großteil der Arbeit übernehmen – erst wenn die Maschinen als separate Einheiten statt als integrierte, von Aubrik konstruierte Schweißzelle arbeiten, entsteht in einem fragmentierten Betrieb eine „Ausrichtungsproblematik“. Wenn Sie einzelne Komponenten erwerben möchten, finden Sie auf den jeweiligen Produktseiten ausführliche Spezifikationen; Industriebetriebe können Aubrik-Stationen jedoch auch in eine bestehende Fertigungslinie integrieren. Die Anforderungen an Bediener und System entsprechen ISO 14732, und jede Schweißnaht wird vor dem Versand bei der FAT von Aubrik geprüft.
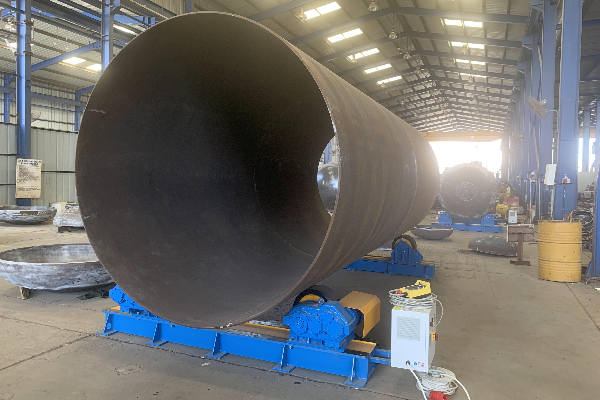
Schweißausrüstung für Windtürme
Säulen-und-Ausleger-Schweißmanipulatoren, Schweißpositionierer, selbstjustierende Schweißrollenböcke und integrierte Schweißlinien für die Längs- und Rundnähte jeder Turmsektion einer Windenergieanlage. Entdecken Sie das vollständige Sortiment an Schweißausrüstung für Windtürme und die Modellspezifikationen.
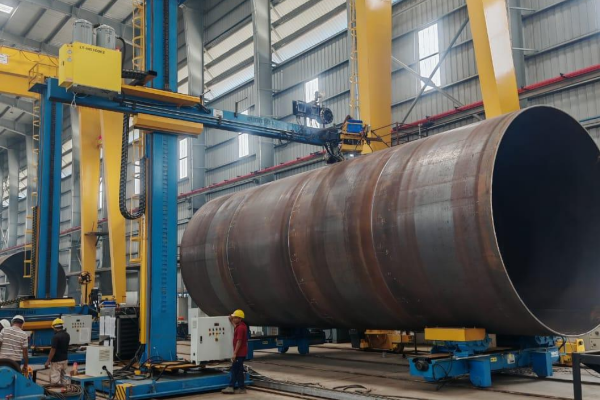
Rundnaht-Schweißanlage für Windtürme
Spezielle Rundnaht-Schweißanlagen mit Laser-Nahtverfolgung und Schweißpulverrückgewinnung für Sektionen mit ⌀3–8 m. Erfahren Sie, wie automatisches Rundnahtschweißen eine Erfolgsquote von 99 %+ bei der zerstörungsfreien Prüfung erreicht.
Aubrik-Linie im Vergleich zu manueller Fertigung und typischen Importlinien
Dies ist nicht wirklich ein Vergleich zwischen China und Europa – beim Rundbiegen der schwersten Windturmsegmente dienen italienische Hersteller als Maßstab, und Aubrik konkurriert mit veröffentlichten technischen Daten statt mit dem niedrigsten Importpreis. Es folgt die Tabelle, die in dieser Kategorie häufig fehlt: konkrete Zahlen, bewertet anhand der Abnahmestufen für Schweißnähte nach ISO 5817 statt durch Ja/Nein-Häkchen.
| Merkmal | Manuelle Fertigung | Typische Importlinie | Integrierte Aubrik-Linie |
|---|---|---|---|
| Schweißgenauigkeit | bedienerabhängig | selten veröffentlicht | Schweißstoß ±1 mm, Fit-up ±0,5 mm |
| Einschaltdauer mit aktivem Lichtbogen | 8–30% | unterschiedlich | 80–95 % (automatisiertes SAW) |
| Benannte Normen für Schweißnähte/zerstörungsfreie Prüfung | betriebsintern | nur Logos | EN 1090-2 EXC3 · ISO 17640 · DNV-ST-0126 |
| Jahreskapazität | niedrig, durch Personal begrenzt | statischer Wert | 60–600 Sätze/Jahr, modular |
| Namentlich genannte OEM-Kunden | - | nicht genannte „Partner“ | Vestas, Siemens-Gamesa, GE, Goldwind |
| Supportmodell | nur intern | Weiterleitung über Vertreter/Ticketsystem | innerhalb von 48 h vor Ort, schlüsselfertige Inbetriebnahme |
DATENGESTÜTZTE KENNZAHLEN ZUR GLAUBWÜRDIGKEIT
Bewährt auf Windturm-Fertigungslinien weltweit
Der beste soziale Nachweis der meisten Wettbewerber besteht aus drei Kundennamen ohne Zahlen – eine Glaubwürdigkeitslücke, die ein neuer Lieferant schließen muss. Aubrik nennt Tier-1-OEMs und die Produktionszahlen hinter jeder Geschäftsbeziehung; aus diesem konstruktiven Grund kann ein risikoscheuer Käufer aus der EU oder ein regionaler Projektentwickler eine Aubrik-Fabrik in die engere Auswahl nehmen, obwohl er sie noch nicht auditiert hat.
Fallstudie: 400 MW-Programm in der Inneren Mongolei (130 Sätze)
88%
Vorherige Schweißverfahrensprüfung
99.2%
Aubrik-Schweißverfahrensprüfung
*Nach der Umstellung sank die Nacharbeit um 90 %. Dieses Muster wiederholt sich auf Sektionsebene.
SYS-01
Vestas
Eine 8-jährige Partnerschaft zur Lieferung von drei kundenspezifischen Offshore-Fertigungslinien.
SYS-02
CS Wind America
Eine Linie für die Fertigung von rund 600 Türmen pro Jahr.
SYS-03
Dajin Offshore Heavy Industry
Hoher Ausstoß an Offshore-Türmen und Fundamenten mit einer Effizienzsteigerung von 40 % und einer Kostensenkung von 25 %; Dajins eigene Lieferungen im Jahr 2024 überstiegen 110.000 Tonnen.
SYS-04
Siemens-Gamesa, GE, Goldwind
Türme in OEM-Qualität, abgestimmt auf die Konstruktionsnormen des jeweiligen Herstellers.
[TECH-SPEZ]
Dass ein Tier-1-OEM wie Siemens Gamesa noch 2024 Patente zur Ausrichtung von Sektionen anmeldete (EP4303430A1), zeigt, wie stark die Fit-up-Genauigkeit branchenweit weiterhin über die Turmqualität entscheidet.
[DOK-REF: AUBRIK-BESCHAFFUNG]
Beschaffungsleitfaden: Lieferzeit, Kapazitätsstufen und Kundendienst
Käufer wechseln einen Lieferanten nur selten wegen des Preises – sie wechseln wegen des Supports, nachdem sie drei E-Mails gesendet und lediglich eine vage Auskunft erhalten haben. Der konstruktive Grund liegt darin, dass der Industriekäufer das Projektrisiko trägt; deshalb richtet Aubrik die Beschaffung auf die Fehlerquellen aus, die Windenergieprojekte scheitern lassen: undurchsichtige Lieferzeiten, nicht mehr lieferbare Teile und eine vermittlertypische Überbuchung zulasten eines regionalen Herstellers weit entfernt von der Fabrik.
So wird ein Angebot für eine Aubrik-Linie erstellt
01
[SYS-01: KAPAZITÄT]
Konfiguration der Kapazitätsstufe und Richtwert für die Lieferzeit Die Auslegung bestimmt das Angebot, nicht eine pauschale Katalogzahl. Fordern Sie eine Lieferzeitschätzung für Ihre angestrebten Sätze/Jahr an.
02
[SYS-02: PRÜFUNG]
FAT vor dem Versand Werksabnahmeprüfung von Last, Präzision und Schweißleistung mit einem bezeugten Bericht, sodass die Linie vor dem Transport nachweislich geprüft ist.
03
[SYS-03: BEREITSTELLUNG]
Schlüsselfertige Inbetriebnahme: Projektmanagement, Installation, Inbetriebnahme und Bedienerschulung mit einem Vor-Ort-Einsatz innerhalb von 48 Stunden über ein globales Netzwerk.
04
[SYS-04: SUPPORT]
Garantie und Ersatzteile: einjährige Garantie sowie Ersatzteilbestände in Lagern an mehreren Standorten und Softwareupdates. OEM-Anpassung an Ihre Spezifikationen.
RISIKOBEWERTUNG: VERTRETER VS. DIREKTBEZUG
Im Vergleich zu einer über einen Händler gekauften, importierten Fertigungslinie: 60-110 Tage von der Spezifikation bis zur Aufstellung vor Ort; Vor-Ort-Techniker werden durch weitergeleitete Supporttickets ersetzt, da weniger leistungsfähige Lieferanten auf WhatsApp und aufgrund der Zeitzonen verzögerten Support setzen; eine Steuerung, die bei Ankunft neu verdrahtet werden muss, weil die Spannung, z. B. 480 V / 60 Hz, nie bestätigt wurde.
Die integrierte 6-stufige Fertigungslinie wird direkt beschafft, sodass kein Betrieb eines Unterauftragnehmers Ihren Zeitplan „ausbremsen“ kann. Das Qualitätsmanagement von Aubrik richtet sich zudem nach ISO 9001, dem QMS-Rahmenwerk für Dokumentation und Rückverfolgbarkeit während des gesamten Fertigungsprozesses.
Optimierungswerkzeuge für Fertigungslinien für Türme von Windenergieanlagen
ROI-Rechner für die Kosten pro Turm
Bewerten Sie Ihre Investition in die Ausrüstung und Ihre Betriebskosten. Berechnen Sie präzise die Kapitalrendite für jeden gefertigten Windkraftturm.
Rechner öffnen
Auslegungstool für die Linienkapazität
Ermitteln Sie die optimale Anlagenkonfiguration für Ihr Werk. Legen Sie die Kapazität Ihrer Fertigungslinie gezielt auf die angestrebte Jahresproduktion aus.
Kapazitätsauslegung öffnen
Checkliste zur Normenkonformität der Fertigungsstufen
Stellen Sie sicher, dass Ihr Fertigungsprozess den Industrienormen entspricht. Prüfen Sie die Konformität systematisch in jeder kritischen Fertigungsstufe.
Checkliste öffnen
Was ist eine Fertigungslinie für Türme von Windenergieanlagen?
CNC-Schneiden, Kugelstrahlen, Blechwalzen, Ausrichten und Zusammenbauen, Unterpulverschweißen, Flanschbearbeitung, zerstörungsfreie Prüfung und Beschichtung – zusammen bilden diese sechs Stationen von Aubrik eine abgestimmte Fertigungslinie, die Stahlblech zu einem fertigen Turmsegment verarbeitet.
Welche Arten von Fertigungslinien für Türme von Windenergieanlagen gibt es?
Am häufigsten werden sie nach ihrer Kernfunktion gegliedert: Schneiden und Vorbereiten; Blechwalzen und Umformen; Schweißen (sowohl von Längs- als auch Rundnähten); Flansch- und Ringbearbeitung; sowie Beschichten und Endbearbeiten. Diese Bereiche entsprechen den in EN 1090-2 und DNV-ST-0126 festgelegten Fertigungsanforderungen für Türme von Windenergieanlagen; Aubrik liefert das vollständige System anstelle von Komponenten, die von verschiedenen Unterauftragnehmern zusammengestellt werden und dadurch Verzögerungen und eine ineffiziente Werkstückhandhabung verursachen.
Welche Normen muss eine Fertigungslinie für Türme von Windenergieanlagen erfüllen?
Bei europäischen und den meisten internationalen Ausschreibungen wird der Turmmantel gemäß EN 1090-2 in Ausführungsklasse EXC3 mit CE-Kennzeichnung gefertigt, da Türme von Windenergieanlagen ermüdungsbeanspruchte und keine statischen Konstruktionen sind. Schweißnähte werden nach ISO 15614-1 qualifiziert und anschließend durch Ultraschallprüfung nach ISO 17640 sowie Sichtprüfung nach ISO 17637 geprüft. Die Oberflächenvorbereitung erfolgt nach ISO 8501-1 Sa 2.5 und das Beschichtungssystem nach ISO 12944, während die gesamte Tragstruktur gemäß DNV-ST-0126 ausgelegt und zertifiziert wird. Jede Norm ist einer bestimmten Fertigungsstufe zugeordnet, sodass ein Auditor jede Schweißnaht bis zu der für sie geltenden Schweißanweisung zurückverfolgen kann.
Kann die Fertigungslinie in bestehende Anlagen integriert werden?
Ja. Die Fertigungslinie ist so ausgelegt, dass Schweiß-, Flanschbearbeitungs- oder NDT-Stationen von Aubrik zu bestehenden Anlagen hinzugefügt oder zusätzliche Module integriert werden können, wodurch eine einzelne Linie ohne Produktionsunterbrechungen auf bis zu 600 Sätze pro Jahr erweitert werden kann. Wir klären Spannung, Aufstellflächen und Schnittstellen während des Angebotsprozesses, sodass vor Ort keine unerwartete Neuverdrahtung erforderlich ist.
Welche Turmspezifikationen kann die Fertigungslinie verarbeiten?
Verarbeitet werden Türme für Turbinen mit 2-8 MW und einer Höhe von 60-160 m, einem Durchmesser von 2,5-16 m (bis zu 8,5 m bei Segmenten der 15-MW-Klasse), aus 10-210 mm dickem Blech der Werkstoffgüten Q345 oder S355 sowie mit einem Gewicht von 50 t bis 5.000 t pro Satz. Unterstützt werden sowohl Onshore- als auch Offshore-Ausführungen.
Wie lange dauern Installation und Inbetriebnahme?
Die Lieferzeit wird entsprechend Ihrer Kapazitätsstufe angegeben, und die Fertigungslinie wird vor dem Versand einer Werksabnahme unterzogen. Installation, Inbetriebnahme und Schulung erfolgen schlüsselfertig, mit einer Reaktionszeit von 48 Stunden vor Ort.
Wie wird die Schweißnahtqualität kontrolliert?
Die Schweißparameter (Stromstärke, Spannung, Verfahrgeschwindigkeit) werden zur Rückverfolgbarkeit überwacht und protokolliert; anschließend wird jede Schweißnaht mittels Ultraschallprüfung auf innere Fehler und durch Sichtprüfung auf Oberflächenfehler untersucht, wobei kritische Schweißnähte zusätzlich einer Farbeindringprüfung und Durchstrahlungsprüfung unterzogen werden. Fehler ab φ2 mm werden dokumentiert, repariert und erneut geprüft.
Wie viel kostet der Aufbau einer Fertigungslinie für Türme von Windenergieanlagen?
Der Preis richtet sich nach Kapazitätsstufe, Automatisierungsgrad und Zertifizierungsumfang, sodass zwischen einer einzelnen integrierten Fertigungslinie und einer Erweiterung auf 600 Sätze/Jahr ein großer Kostenunterschied besteht. Wir legen die Kostenfaktoren offen und erstellen ein Angebot auf Grundlage Ihrer Spezifikation – wenden Sie sich für ein detailliertes Angebot an Aubrik.



